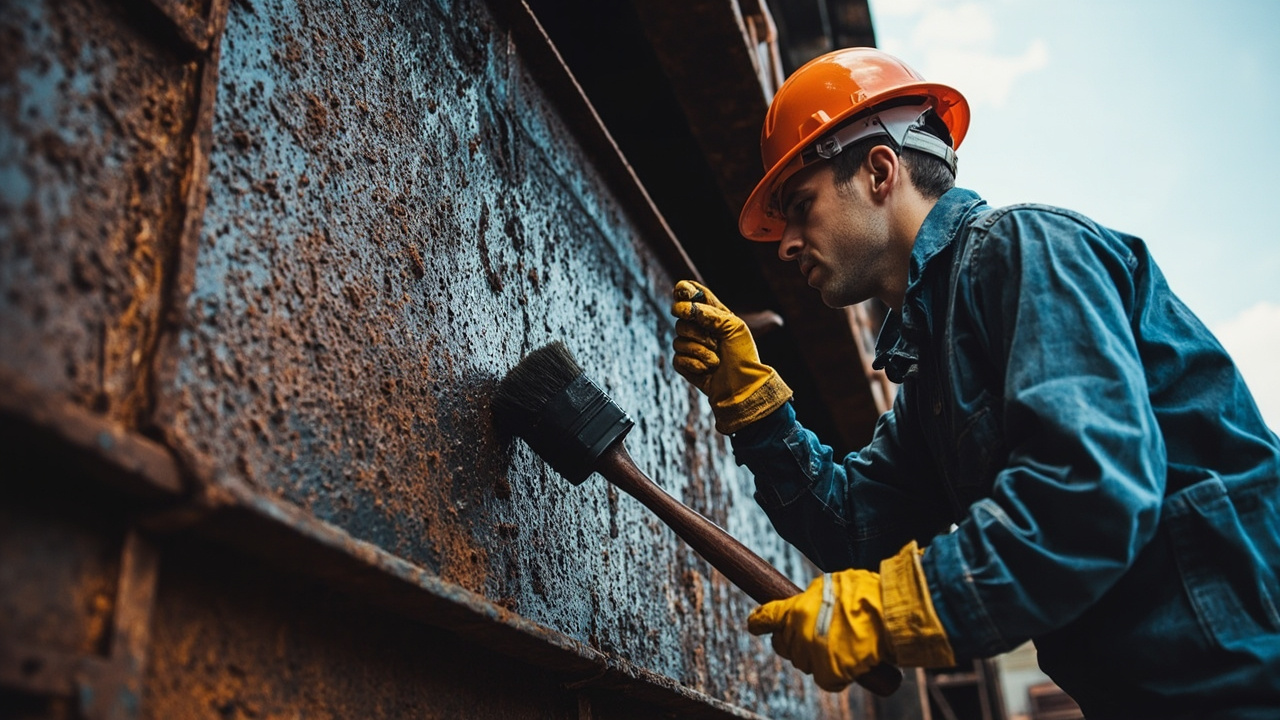
Une fois rouillé, l'acier présente une couche de rouille poreuse, lâche et hygroscopique qui, tel une éponge, continue d'apporter humidité et oxygène au substrat métallique, faisant progresser la corrosion vers l'intérieur. La pratique traditionnelle exige un sablage complet de la rouille jusqu'à Sa2.5 (ISO 8501-1 / GB/T 8923.1), puis l'application d'un apprêt, mais sur le terrain, on est souvent limité par l'équipement, le délai, l'environnement ou l'accessibilité de la structure, rendant un nettoyage complet impossible. Par exemple, les fermes de ponts en service, les tours de transmission, les parois extérieures de réservoirs, les supports de tuyauterie chimique, beaucoup relèvent de conditions où l'on ne peut démonter, arrêter la production, dans des espaces étroits et sans poussière abondante autorisée ; un sablage forcé est non seulement coûteux, mais présente des problèmes environnementaux et de sécurité marqués. Le convertisseur de rouille (Rust Converter) est précisément né pour ce scénario de ”application avec rouille” : il ne supprime pas la rouille, mais utilise des moyens chimiques pour transformer la rouille active nocive en une pellicule noire stable et dense, bloquant ainsi la corrosion tout en servant de base d'adhérence pour les revêtements ultérieurs.
En tant que fournisseur technique de revêtements de protection industriels, Kexin New Materials (kexinMaterials) utilise depuis longtemps le convertisseur de rouille comme ”solution optimale lorsqu'un sablage complet est impossible” dans les systèmes de peinture avec rouille. Cet article, combinant les mécanismes chimiques réels des deux voies principales de l'acide tannique et de l'acide phosphorique, explique en profondeur le principe, l'application et la sélection des convertisseurs de rouille, pour vous aider à juger dans quels cas l'utiliser et dans quels cas ne surtout pas. Le processus global de traitement pour la peinture avec rouille peut être approfondi dans l'article de la même série Traitement de surface pour peinture avec rouille, et la différence entre conversion et stabilisation de la rouille est visible dans Application sur site de l'agent stabilisateur de rouille.
I. Qu'est-ce qu'un convertisseur de rouille : la différence essentielle avec un apprêt conventionnel
Le convertisseur de rouille appartient à la catégorie des ”revêtements avec rouille de type conversion”, aux côtés des ”types stabilisation” et ”types pénétration”, mais le mécanisme est totalement différent. Comprendre les différences entre les trois est la première étape pour choisir le bon produit :
- Type stabilisation (agent stabilisateur de rouille) : s'appuie sur des composants passivants ou stabilisants comme le phosphate de zinc et le tanin pour envelopper et stabiliser la rouille active, sans générer de nouvelle pellicule de composé, agissant davantage comme un scellant, avec une tolérance élevée aux rouilles épaisses (voir l'article de la même série Application sur site de l'agent stabilisateur de rouille).
- Type pénétration : une résine de faible viscosité pénètre les pores de la rouille, encapsulant physiquement, exigeant une couche de rouille fine, avec un pouvoir de barrière limité.
- Type conversion (convertisseur de rouille) : le cœur est de réagir chimiquement avec la rouille de fer pour générer un complexe ou un sel de fer insoluble et stable, ”inactivant” chimiquement la rouille.
Les deux choses que fait réellement un convertisseur de rouille sont : Premièrement, transformer la rouille active telle que Fe₂O₃·xH₂O, FeOOH en complexe de fer-tannate ou phosphate de fer thermodynamiquement plus stable ; deuxièmement, verrouiller fermement cette couche convertie et la rouille résiduelle via la résine formant le film, formant un apprêt de fond assurant la liaison. Ce n'est pas un ”dérouillant” — le dérouillant (comme le décapage acide) dissout la rouille et rince, le convertisseur de rouille ”réaménage sur place” la rouille, sans rinçage ni élimination totale. Cette différence détermine son adaptabilité particulière aux grandes structures en service non rinçables. Sur le terrain, on retrouve souvent un malentendu : considérer le convertisseur de rouille comme un ”substitut universel au dérouillage”, pensant qu'avec lui aucun traitement n'est nécessaire. En réalité, le convertisseur de rouille est efficace sur la ”rouille colorée fermement adhérente”, mais la ”rouille lâche superficielle, les huiles, les sels” doivent encore être nettoyés au préalable. Il remplace l'étape de ”sablage complet”, non ”tout traitement de surface”.
II. Mécanisme central : voie de l'acide tannique et voie de l'acide phosphorique
2.1 Voie de l'acide tannique (Tannic Acid)
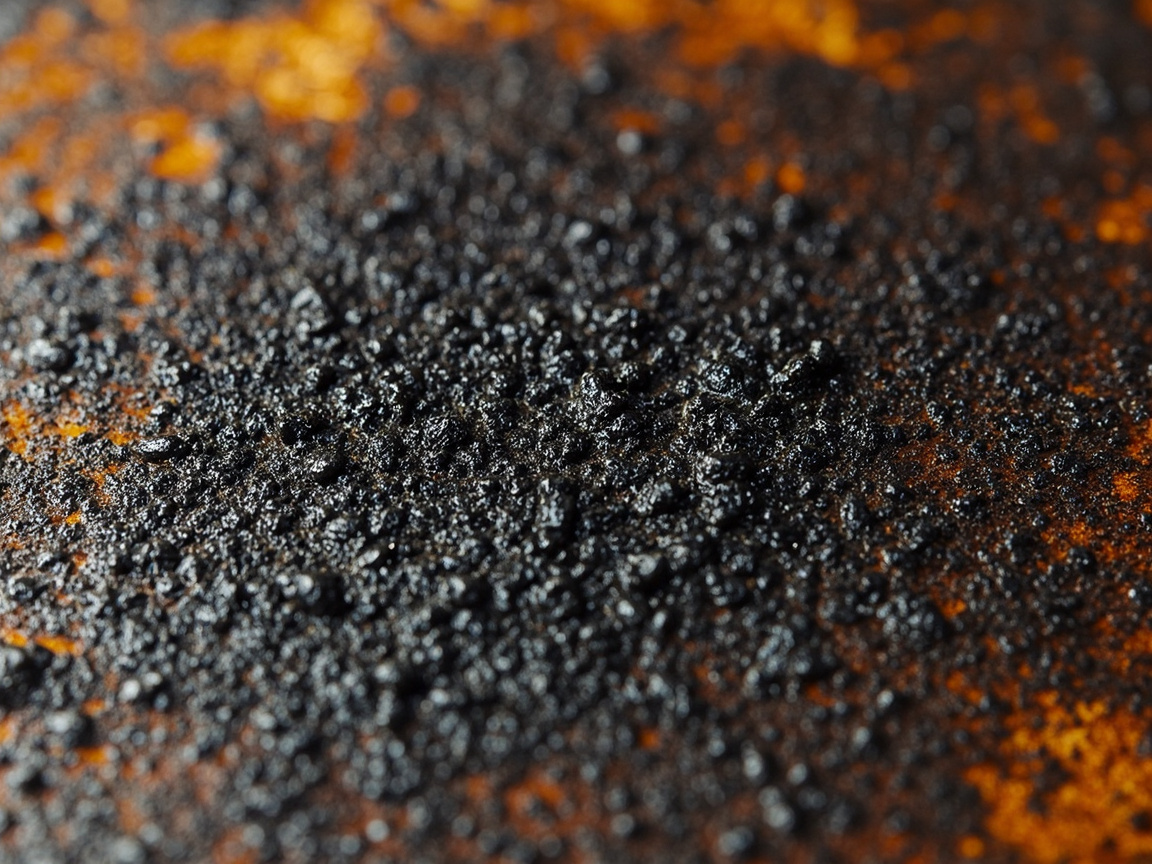
L'acide tannique est une classe de composés polyphénoliques (tanins hydrolysables comme le tanin de noix de galle, dont la structure moléculaire est riche en multiples groupes catéchol et acide gallique). Il complexe avec les ions fer de la rouille (principalement Fe³⁺) pour générer un complexe fer-tannate (iron tannate), stable, bleu-noir, insoluble dans l'eau et dense. La réaction peut se résumer ainsi :
Acide tannique (polyphénol −OH) + Fe³⁺ (provenant de Fe₂O₃·xH₂O, β-FeOOH, etc.) → Complexe fer-tannate (pellicule stable noire)
Le point clé de cette étape est que le fer doit exister à l'état d'oxydation trivalent — c'est-à-dire que le convertisseur de rouille est efficace sur la ”rouille ferrique rouge-brun”, tandis que sur le ”fer métallique” encore exposé, il s'appuie sur la réaction de l'acide tannique avec Fe pour générer un film de ferreux ou de fer-tannate afin de le passeriver. La pellicule de fer-tannate elle-même résiste à la corrosion et adhère fortement, c'est le cœur des performances des produits à base de tanin. Les avantages de la voie à l'acide tannique sont le noircissement visible, la pellicule dense, la faible odeur et la faible toxicité, adaptés à la plupart des maintenances en atmosphère ; l'inconvénient est que l'acide tannique précipite facilement au fond et nécessite un brassage suffisant, et sa pénétration dans les rouilles très épaisses est limitée.
2.2 Voie de l'acide phosphorique (Phosphoric Acid)
L'acide phosphorique (H₃PO₄) réagit avec la rouille et le fer de base pour générer du phosphate de fer (FePO₄) et des sels de phosphate ferreux, et forme un film de phosphatation sur la surface métallique propre :
Fe₂O₃·xH₂O + 2H₃PO₄ → 2FePO₄↓ + (x+3)H₂O Fe + 2H₃PO₄ → Fe(H₂PO₄)₂ + H₂↑ (et formation ultérieure d'une couche de phosphatation)
La valeur ajoutée de la voie phosphorique est une légère attaque et phosphatation du métal propre, améliorant l'adhérence ultérieure ; mais l'acide phosphorique lui-même ne s'évapore pas et laisse beaucoup de résidus, le dosage doit être contrôlé, et utilisé seul le film converti est plutôt cassant, donc les produits commerciaux sont le plus souvent des composites ”acide phosphorique + résine formant film ou inhibiteur de corrosion”. La voie phosphorique pénètre fortement et phosphate bien, mais le VOC est élevé et l'odeur forte, limitant son usage en milieu confiné ou sensible à l'environnement.
2.3 Voie composite (acide tannique + acide phosphorique + résine)
Les convertisseurs de rouille hautes performances sont presque tous des systèmes composites : l'acide tannique ”noircit et stabilise” la rouille, l'acide phosphorique phosphate et active, l'émulsion acrylique, l'ester époxy ou la résine modifiée forme le film et verrouille la couche convertie. Certains produits ajoutent aussi de petites quantités d'inhibiteurs (comme le molybdate, le phosphate de zinc) pour renforcer la barrière. Kexin New Materials (kexinMaterials) adopte généralement en formulation la voie composite ”acide tannique principal, acide phosphorique auxiliaire, film formé par acrylique aqueux ou ester époxy”, conciliant l'écologie (faible VOC, selon GB 30981-2020 « Limites des substances nocives dans les revêtements de protection industriels ») et la tolérance aux surfaces rouillées humides. Cette approche composite évite à la fois l'insuffisance de pénétration de l'acide tannique seul et réduit les risques de VOC et de fragilité du système purement phosphorique.
Du point de vue des sciences des matériaux, la protection par la couche convertie repose sur trois points : d'abord l'inactivation chimique, transformant la rouille active originellement hygroscopique, gonflante et conductrice en une phase stable inerte ; ensuite la formation d'un film hybride organique-inorganique continu et dense, ayant lui-même un effet de barrière ; enfin la fourniture au revêtement supérieur d'un substrat capable d'engrènement mécanique et de liaison chimique, améliorant grandement l'adhérence intercouche. Ces trois points sont la raison fondamentale pour laquelle le convertisseur de rouille peut ”prendre la rouille comme fond”.
III. Composants principaux et formes de produit
Selon le support et la forme, les convertisseurs de rouille se divisent en types suivants, aux scénarios applicatifs différents :
| Type | Composants principaux | Caractéristiques | Orientation VOC typique |
|---|---|---|---|
| Type aqueux à acide tannique | Acide tannique + émulsion acrylique aqueuse | Faible odeur, faible VOC, noircissement de la rouille marqué | Faible (selon GB 30981) |
| Type solvant à acide phosphorique | Acide phosphorique + solvant alcool ou ester + résine | Forte pénétration, bonne phosphatation, mais VOC élevé | Moyen à élevé |
| Type composite aqueux | Acide tannique + acide phosphorique + ester époxy ou acrylique | Concilie noircissement et formation de film, courant en ingénierie | Faible à moyen |
| Type époxy bi-composant | Liquide de conversion + durcissement époxy | Adhérence et résistance optimales, procédé plus complexe | Selon système |
Lors de la sélection, placez ”l'état de la couche de rouille” au premier rang : rouille superficielle épaisse et poreuse, privilégiez le type composite aqueux conciliant pénétration et film ; pour une stabilisation principale suivie d'un système anti-corrosion lourd, envisagez l'époxy comme fond. Pour les environnements atmosphériques de niveau C3 comme les structures en acier urbaines courantes et les supports de tuyauterie d'usine, le type aqueux à acide tannique suffit souvent ; en zone côtière ou fortement polluée industriellement, il faut superposer après conversion une couche intermédiaire et une finition à plus forte barrière. Il faut préciser spécialement que bien que nommé ”agent”, le convertisseur de rouille apparaît souvent sur le terrain sous forme d'”apprêt” — avec fonction de conversion et capacité de film et d'adhérence, la couche convertie sèche peut être directement complétée dessus. Ne le séparez donc pas totalement du ”traitement de surface”, il est essentiellement un produit deux-en-un ”traitement + apprêt”.
IV. Procédé d'application : traitement de surface, peinture et environnement
Le convertisseur de rouille ne s'applique pas ”n'importe comment”, la discipline du procédé détermine le succès. Beaucoup d'échecs sur site ne sont pas des problèmes de qualité produit, mais une perte de contrôle à l'étape d'application.
4.1 Prétraitement de surface
Le convertisseur de rouille convient au niveau St2, St3 après nettoyage manuel ou par outil mécanique (GB/T 8923.1 / ISO 8501-1), le cœur étant : enlever la rouille lâche superficielle, les huiles, les débris d'ancien revêtement, les sels, mais permettre de conserver et convertir la rouille colorée fermement adhérente. Points d'opération :
- Utiliser brosse métallique, papier abrasif, meulage mécanique pour enlever les couches écaillées et pulvérulentes ; si la rouille superficielle n'est pas enlevée, le liquide de conversion ne contacte pas la rouille active, la conversion est incomplète.
- Utiliser de l'eau douce ou un solvant pour dégraisser et déseler (particulièrement important en zone côtière ou usine chimique, les ions chlorure détruisent le film converti et provoquent la corrosion par piqûres).
- Strictement interdit sur des éléments en infiltration continue, corrosion par piqûres étendue, ou épaisseur de tôle d'origine déjà fortement réduite ; ces structures doivent d'abord être rebouchées ou sablées.
- Après prétraitement, dépoussiérer par air comprimé propre ou aspiration, veiller à la séparation huile-eau de la source d'air pour éviter de nouveaux polluants.
4.2 Application
- Brasser suffisamment (l'acide tannique précipite facilement), diluer si nécessaire pour la viscosité, utiliser le diluant spécifié par le fabricant.
- Première couche fine laissant le liquide pénétrer et réagir (la surface rouillée noircit progressivement, signe de conversion), après séchage superficiel appliquer la seconde couche pour assurer le film.
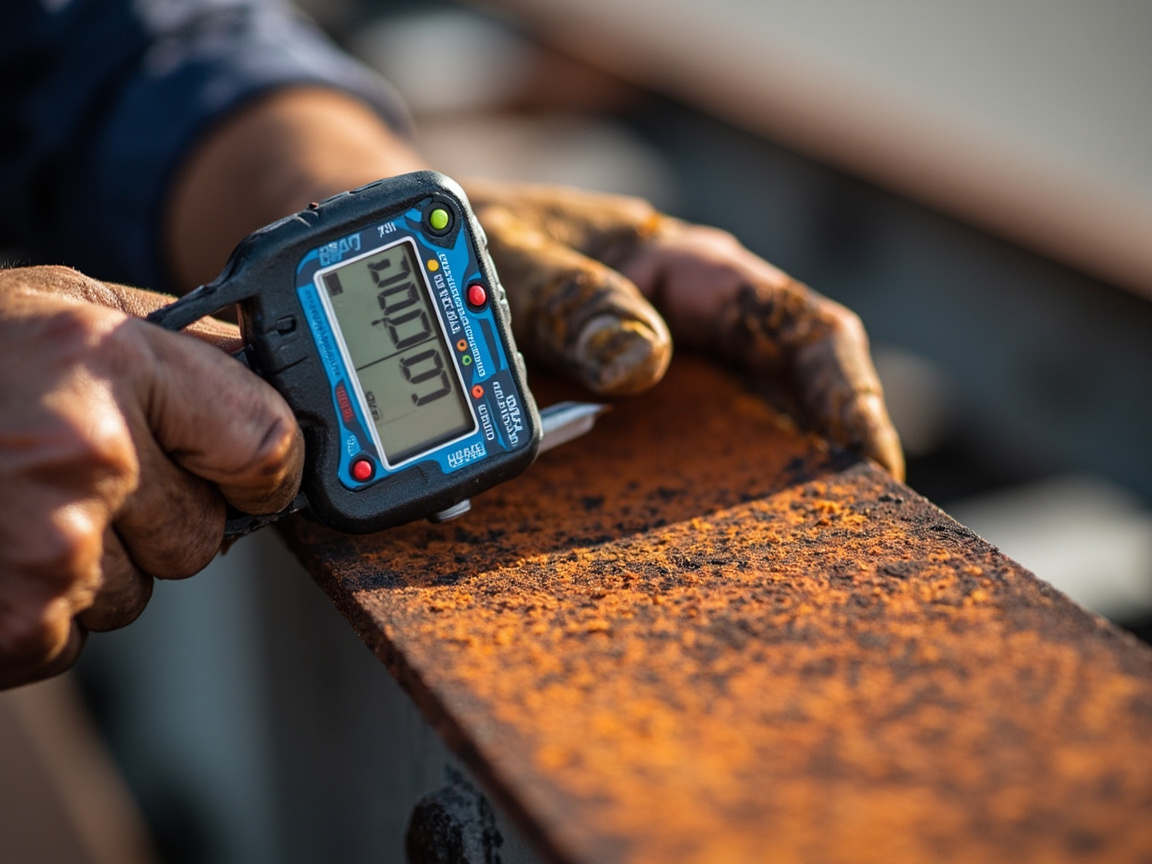
- L'épaisseur de film sec (DFT) est généralement contrôlée à 40–80 micromètres (mesurée selon GB/T 13452.2 / ISO 2808), trop fine barrière insuffisante, trop épaisse fissure facile.
- La réaction de conversion nécessite un certain temps (plusieurs heures à un jour à température ambiante), ne pas appliquer la finition trop tôt avant noircissement complet, sinon ”mordage du fond” ou baisse d'adhérence.
- Arêtes, soudures, zones de chevauchement de boulons sont des zones à forte corrosion, faire un pré-revêtement (stripe coat) pour ne pas les omettre.
4.3 Environnement et compatibilité
- Température d'application 5–35℃, humidité relative ≤ 85%, température du substrat supérieure de 3℃ au point de rosée (exigences générales ISO 12944).
- Après séchage du film converti, appliquer selon le système prévu la couche intermédiaire ou la finition, ne pas laisser à nu longtemps (le film converti a une tenue aux intempéries limitée).
- La compatibilité avec le revêtement ultérieur doit être vérifiée (adhérence par quadrillage GB/T 9286 atteignant niveau 0 ou 1 de préférence), surtout les finitions fortes solvantées peuvent dissoudre la couche convertie non totalement durcie.
V. Limites d'application : quand utiliser, quand ne pas utiliser
Les avantages du convertisseur de rouille sont marqués — évite la poussière et l'équipement de sablage, raccourcit le délai, réduit le coût global, adapté aux éléments non démontables. Mais il a des limites claires, dépasser les bornes mène à l'échec.
Applicable :
- Grandes structures en acier en service non sablables (ponts, pylônes, parois extérieures de réservoirs) ;
- Réparation locale, contrôle de corrosion ponctuelle ;
- Corrosion légère à modérée (couche de rouille fine, substrat non aminci massivement) ;
- Maintenance urbaine ou d'usine avec restriction environnementale ou spatiale interdisant la poussière abondante.
Non applicable :
- Corrosion par piqûres sévère, épaisseur de tôle d'origine déjà significativement réduite (doit dérouiller et reboucher, sinon corrosion persiste sous la couche convertie) ;
- Environnement d'immersion continue ou produits chimiques forts (tenue chimique du film converti limitée) ;
- Élément principal d'un système anti-corrosion lourd de haute norme (revenir au sablage + apprêt riche en zinc, voir Spécification d'ingénierie anti-rouille pour structures en acier) ;
- Zones sollicitées dynamiquement, sensibles à la fatigue, la résistance de liaison couche convertie-substrat est inférieure au système sablé.
En un mot : le convertisseur de rouille est un ”outil puissant pour la maintenance avec rouille”, non un ”substitut à l'anti-corrosion lourd”. En environnement long terme et sévère, il faut encore prendre le système ISO 12944 comme ossature, le convertisseur ne résout que le ”traitement de fond quand sablage impossible”, ne peut remplacer la conception complète du système de protection. Si on l'utilise en zone immergée ou sur élément central fortement corrosif, la rouille réapparaît souvent à court terme, augmentant au contraire le coût de reprise ultérieure.
VI. Évaluation des performances et normes
La qualité du convertisseur de rouille doit se prouver par les données, méthodes courantes :
- Adhérence : méthode quadrillage GB/T 9286 (niveau 0 ou 1 excellent), ou méthode arrachement GB/T 5210 ;
- Brouillard salin neutre : GB/T 1771-2007 (équivalent ISO 7253, méthode d'essai brouillard salin voir aussi ISO 9227 / ASTM B117), un système scellant converti de qualité en monocouche exige généralement ≥ 72 heures sans bullage, après finition complète souvent ≥ 240–480 heures, selon le dossier de conception ;
- Efficacité de conversion : via variation de masse de la rouille, XRD ou infrarouge caractérisant la formation de fer-tannate ou phosphate de fer ;
- Résistance à l'eau : GB/T 1733 ou GB/T 5209 (ISO 1521) ;
- VOC : limite GB 30981-2020.
À noter : les données brouillard salin du convertisseur dépendent fortement de ”conversion suffisante + compatibilité ultérieure en place”, voir le monocouche isolé a peu de sens, il faut évaluer par le système ”couche convertie + scellant + finition”. Beaucoup de fabricants ne déclarent que le brouillard salin monocouche, sans préciser la finition, ces données ont peu de valeur pour la sélection. La bonne méthode : sur panneau d'essai faire le système complet ”conversion + scellant + finition”, puis brouillard salin quadrillé selon GB/T 1771, observer bullage, surface rouillée et largeur de corrosion au quadrillage. De plus, la tenue aux intempéries de la couche convertie est faible, exposition longue extérieure pulvérise, donc sur chantier elle existe presque toujours comme ”couche de fond”, doit être recouverte. À la réception, non seulement les indicateurs immédiats de la couche, mais évaluation globale brouillard salin et vieillissement après compatibilité.
VII. Comparaison avec sablage et agent stabilisateur de rouille
| Solution | Exigence dérouillage | Délai et coût | Environnement applicable | Tenue long terme |
|---|---|---|---|---|
| Sablage + apprêt riche en zinc | Sa2.5 (ISO 8501-1) | Élevé | Anti-corrosion lourd, neuf ou grande réparation | Excellente |
| Convertisseur de rouille | St2/St3 | Faible à moyen | Maintenance en service, non démontable | Moyenne à bonne |
| Agent stabilisateur de rouille | St2/St3 | Faible | Rouille légère à modérée, scellant | Moyenne |
| Peinture avec rouille type pénétration | St2 | Faible | Rouille fine, non sévère | Moyenne |
Ce tableau montre un arbitrage central : sablage complet + zinc donne la durabilité optimale et prévisible mais au coût le plus élevé ; le convertisseur de rouille offre sous contrainte ”sablage impossible” un compromis à rapport qualité-prix très élevé. L'agent stabilisateur convient davantage à la tolérance des rouilles épaisses et irrégulières. Choisir n'est pas comparer qui est ”plus avancé”, mais qui correspond le mieux au cas. Pour l'application sur site des solutions de type stabilisation, voir Application sur site de l'agent stabilisateur de rouille. Sous budget de maintenance limité, délai serré, production non arrêtable, l'avantage global du convertisseur de rouille est souvent le plus marqué, raison de son usage massif dans les domaines municipal et énergétique.
VIII. Cas d'ingénierie et gestion sur site
Dans les projets de maintenance réels, le convertisseur de rouille est généralement mis en œuvre selon le processus suivant : première étape, détermination du niveau de corrosion (GB/T 8923.1 A–D), confirmation qu'il s'agit d'un niveau C ou D pouvant être traité avec rouille résiduelle ; deuxième étape, élimination mécanique de la rouille superficielle, dégraissage et déselage ; troisième étape, application en couche mince du liquide de conversion et observation de la noircissement ; quatrième étape, après séchage complet, mesure de l'épaisseur et test de grille ; cinquième étape, application de l'apprêt intermédiaire et de la finition compatibles ; sixième étape, inspection finale. Chaque étape doit être documentée, en particulier les données d'épaisseur de film et d'adhérence, pour faciliter le suivi de la maintenance ultérieure.
En matière de gestion sur site, le problème le plus fréquent est le « bousculage du calendrier » — application de la finition avant le séchage complet de la conversion, ou application d'une seule couche pour économiser le matériau. Cela entraîne un aspect intact à court terme mais une reprise de rouille localisée après six mois. La bonne pratique est de plutôt attendre davantage et appliquer davantage de couches, plutôt que de compresser le temps de réaction et de formation du film.Kexin New Materials (kexinMaterials) recommande comme accompagnement : positionner le convertisseur de rouille comme un « traitement de base de niveau maintenance », et après confirmation du niveau de rouille et de la durée de conception (comme l'environnement C3–C4 de l'ISO 12944), fournir une fiche technique complète « liquide de conversion + apprêt intermédiaire de scellement + finition », plutôt que de vendre simplement une bouteille de liquide de conversion. Ce package « produit + procédé » réduit significativement le taux d'erreur sur site et rend la réception quantifiable avec des limites claires.
IX. Stockage, sécurité et traitement des effluents
Bien que le convertisseur de rouille soit plus doux que le dérouillant acide fort, il faut encore prêter attention : le type acide tannique doit être protégé du gel et de la précipitation prolongée en bloc ; le type acide phosphorique doit être stocké dans des récipients résistant à la corrosion et bien ventilés. Lors de l'application, porter des gants et des lunettes de protection, éviter le contact prolongé avec la peau. Les eaux usées et de rinçage contiennent les produits de conversion et un peu d'acide ou de solvant, doivent être traitées comme eaux usées industrielles selon les exigences environnementales locales, et ne doivent pas être rejetées directement dans les eaux de pluie ou les milieux aquatiques naturels. Bien que le système aqueux ait un faible VOC, les eaux usées contiennent encore des substances chimiques et doivent être éliminées conformément aux réglementations. D'un point de vue économique, l'avantage du convertisseur de rouille ne réside pas dans « la peinture bon marché », mais dans « l'économie de toute la chaîne de coûts liée au sablage, au dépoussiérage, à l'arrêt de production et à l'élimination des déchets », particulièrement adapté aux scénarios de maintenance « budget limité, calendrier serré, impossible d'arrêter la production ». Beaucoup de propriétaires ne comparent que le prix unitaire du matériau, mais ignorent la perte de production et le coût d'évacuation des déchets causés par le sablage, pour finalement constater que le coût en cycle de vie du convertisseur de rouille est en fait plus faible.
X. Résumé des idées reçues courantes
Idée reçue 1 : Plus la rouille est épaisse, plus le convertisseur de rouille est pratique. Faux. La rouille épaisse et friable doit d'abord être éliminée mécaniquement en surface, sinon le liquide de conversion ne pénètre pas jusqu'au fond et la rouille active résiduelle continue de corroder.
Idée reçue 2 : Le noircissement signifie que la conversion est terminée. Faux. La noircissement de surface n'est qu'un marqueur visuel de la complexation tannique ; la conversion interne suffisante dépend de l'épaisseur et du temps de réaction, appliquer la finition avant séchage complet provoquera un défaut d'adhérence.
Idée reçue 3 : La conversion de rouille peut remplacer l'apprêt riche en zinc. Faux. La couche de conversion de rouille ne fournit pratiquement pas de protection cathodique, la protection anticorrosion lourde doit encore être associée à un époxy riche en zinc (voir apprêt époxy aqueux riche en zinc).
Idée reçue 4 : On peut appliquer par tout temps. Faux. L'humidité élevée, la condensation, les basses températures inhibent la réaction et introduisent de l'eau, provoquant un film mou et une mauvaise adhérence.
Idée reçue 5 : Le convertisseur de rouille peut être utilisé nu sans accompagnement. Faux. La tenue aux intempéries du film de conversion est limitée, il faut obligatoirement un scellement et une finition, sinon il se pulvérise et la rouille reparaît rapidement.
Idée reçue 6 : Un brouillard salin élevé en monocouche signifie un bon système. Faux. Il faut examiner le brouillard salin et la propagation de corrosion au grattage de la combinaison complète « conversion + scellement + finition », une donnée isolée n'a aucun sens.
XI. Contrôle des détails dans la mise en œuvre des projets
Transformer le convertisseur de rouille d'un « produit » en un « projet fiable » repose sur les détails sur site. D'abord la validation par éprouvette : avant toute application en grande surface, faire un petit échantillon suivant le processus complet « nettoyage — conversion — accompagnement — cure », et réaliser un test de grille et de résistance à l'eau à court terme, ne déployer qu'après confirmation. Ensuite l'enregistrement du processus : température, humidité, point de rosée, ratio de mélange, nombre de passes, épaisseur de film, temps de cure doivent être archivés. Puis le renforcement des arêtes : soudures, boulons, angles sont les zones les plus sujettes à la rouille précoce, doivent recevoir une préapplication. Enfin l'intervalle entre procédés : appliquer la finition avant séchage de la conversion est la cause la plus courante de « beau à court terme, rouille à long terme », il faut laisser suffisamment de temps à la réaction.
Enfin, il faut souligner un concept : le convertisseur de rouille est un « outil » et non une « magie ». Sa limite de performance est déterminée conjointement par « l'état de la rouille + la qualité du prétraitement + l'exhaustivité de la conversion + l'accompagnement ultérieur ». Tout relâchement d'un maillon réduit le résultat. C'est pourquoi Kexin New Materials (kexinMaterials) insiste lors de la livraison sur le triptyque « produit + fiche technique + retest sur site », plutôt que de remettre une bouteille de liquide de conversion au client et de s'arrêter là. Cette approche qui étend la responsabilité jusqu'au chantier est la clé d'une maintenance avec rouille résiduelle vraiment fiable. À ajouter : même avec le système le plus prudent, il faut convenir d'un cycle d'inspection régulière après livraison, pour éliminer la rouille à l'état local et précoce, évitant un second grand retravail.
XII. Arbre de décision de sélection et diagnostic de défaillance
Face à un projet concret, on peut utiliser l'arbre de décision simplifié ci-dessous pour juger rapidement si le convertisseur de rouille est applicable et quelle voie technique choisir :
- Le substrat est-il gravement aminci ou perforé par corrosion ponctuelle ? Oui — arrêter la sélection, faire d'abord une évaluation structurelle et un rebouchage, aucune peinture avec rouille résiduelle ne peut remplacer la réparation structurelle ; Non — passer à l'étape suivante.
- Le composant est-il immergé longtemps ou en contact avec des milieux chimiques forts ? Oui — abandonner la voie de conversion, passer à sablage + accompagnement anticorrosion lourd ; Non — passer à l'étape suivante.
- Le site permet-il un sablage jusqu'à Sa2.5 ? Oui et budget/calendrier le permettent — prioriser sablage + système riche en zinc, durabilité long terme optimale ; Non — passer à l'étape suivante.
- La rouille est-elle mince et adhérente, ou épaisse et friable ? Mince et adhérente — type aqueux acide tannique ou type aqueux composite suffit ; épaisse et friable — nettoyage mécanique préalable à St2/St3, puis choisir un type composite équilibrant pénétration et formation de film, envisager si nécessaire un type époxy bicomposant comme base.
- Le niveau d'environnement (ISO 12944) est-il C2–C3 ou supérieur à C4 ? C2–C3 — conversion + scellement monocouche + finition suffisent généralement ; supérieur à C4 — au-dessus de la couche de conversion doit être superposé un apprêt intermédiaire à haute barrière, et augmenter convenablement l'épaisseur totale de film sec.
Côté diagnostic de défaillance, les modes de défaillance typiques du système de conversion et leurs causes peuvent être vérifiés par correspondance :
| Manifestation de défaillance | Cause probable | Vérification et traitement |
|---|---|---|
| Rouille localisée ponctuelle | Rouille superficielle non éliminée, résidu d'ions chlorure | Ponçage jusqu'au substrat sain, lavage à l'eau douce puis retouche du liquide de conversion |
| Bulles en grande surface | Application par humidité/condensation, finition avant séchage de la conversion | Retirer la zone bulleuse, contrôler le point de rosée puis refaire |
| Film fissuré et détaché | Application trop épaisse en une passe, film cassant type acide phosphorique | Contrôler le film humide par passe, changer pour un système composite plus tenace |
| Surface pulvérisée et décolorée | Couche de conversion exposée longtemps sans finition | Dépoussiérer puis sceller et appliquer rapidement une finition résistante aux intempéries |
| Mauvaise adhérence au test de grille | Huile/sels non nettoyés, dépassement d'intervalle entre couches | Vérifier le registre de prétraitement, ponçage puis réapplication |
Lors du diagnostic, il est recommandé de suivre l'ordre « d'abord vérifier les registres, ensuite l'interface » : d'abord contrôler dans le dossier de chantier la température, l'humidité, le point de rosée, les intervalles, puis faire une coupe sur la zone défaillante pour observer si la défaillance se situe entre la couche de conversion et le substrat, ou entre la couche de conversion et la finition — la première relève généralement du prétraitement, la seconde de l'intervalle de procédé ou de la compatibilité. Un positionnement précis évite de répéter les erreurs lors de la réparation. Pour les projets de grande surface et à responsabilité complexe, on peut aussi mandater un organisme tiers de test pour réaliser selon GB/T 5210 un test d'adhérence par arrachement et enregistrer la position de l'interface de rupture, en appuyant l'attribution de défaillance par des données objectives : si la rupture se produit à l'interface substrat-conversion et que la section montre de la poudre de rouille résiduelle, on peut fondamentalement juger d'un prétraitement insuffisant ; si la rupture se produit entre couches de peinture et la section est lisse, il faut revérifier en priorité l'intervalle de repassage et l'usage de diluant conformément à la fiche technique. Figer cette chaîne de preuves d'interface comme processus de routine donne une base pour les décisions de maintenance ultérieures.
Questions fréquentes
Q : Quelle est la différence entre le convertisseur de rouille et le dérouillant (décapage acide) ?
R : Le dérouillant (comme l'acide chlorhydrique, le liquide dérouillant acide phosphorique) dissout et rince la rouille pour exposer le métal nu ; le convertisseur de rouille transforme localement la rouille par réaction chimique en une couche de film noir stable conservée comme base, sans rinçage ni élimination complète. Le premier nécessite un rinçage et une neutralisation, produit des effluents ; le second convient mieux aux grandes structures non rinçables.
Q : Le type acide tannique ou le type acide phosphorique est-il meilleur ?
R : Le type acide tannique noircit visiblement, film dense, faible VOC, convient à la plupart des scénarios de maintenance ; le type acide phosphorique a une bonne adhérence par phosphatation, forte pénétration mais VOC plus élevé, film cassant. En ingénierie, on adopte souvent un système aqueux composite des deux, équilibrant performance et écologie.
Q : Combien de temps après la conversion de rouille peut-on appliquer la finition ?
R : Cela dépend de la température, de l'humidité et de l'épaisseur ; à température ambiante généralement sec au toucher en quelques heures, sec complet 12–24 heures. Le critère est : non collant, noircissement uniforme, sans reprise de rouille. Il est recommandé d'appliquer la finition après séchage complet et confirmation d'adhérence (grille), pour éviter le défaut d'adhérence dû au bousculage du calendrier.
Q : Le convertisseur de rouille peut-il être utilisé en environnement immergé ?
R : Non recommandé. La tenue du film de conversion en immersion continue ou milieux chimiques forts est limitée, les zones immergées long terme doivent faire sablage + accompagnement anticorrosion lourd (comme époxy goudron de houille ou époxy sans solvant), la conversion de rouille ne convient qu'à la maintenance en zone atmosphérique.
Q : Combien d'heures de brouillard salin peut-on atteindre ?
R : Selon GB/T 1771, un système de scellement de conversion de qualité en monocouche exige généralement ≥ 72 heures sans bulles, après ajout scellement + finition l'ensemble exige souvent ≥ 240–480 heures, mais la valeur précise varie selon l'accompagnement de conception, l'épaisseur, le niveau d'environnement (ISO 12944 C2–C5), se référer au dossier technique du projet.
Q : Pourquoi une reprise de rouille localisée après application ?
R : Causes courantes : rouille superficielle non éliminée, liquide de conversion appliqué inégalement ou trop fin, humidité/condensation, pollution aux ions chlorure non éliminée, intervalle de finition trop long. Il faut poncer puis repasser localement le convertisseur et sceller rapidement.
Q : Le convertisseur de rouille est-il écologique ?
R : Le système aqueux composite acide tannique a un faible VOC, conforme à la tendance de limite GB 30981-2020 pour les revêtements de protection industrielle ; le produit acide phosphorique solvant a un VOC plus élevé. Lors de la sélection, demander les données de test VOC et substances dangereuses du produit, privilégier la voie composite aqueuse.
Q : Peut-on soi-même mélanger de l'acide tannique avec de l'eau ?
R : Non recommandé. La résine formant film, l'inhibiteur de corrosion, le pH et le système de pénétration sont le cœur de la formulation ; le fait maison donne souvent conversion incomplète, mauvaise adhérence, résistance à l'eau insuffisante, en ingénierie il faut utiliser un produit fini vérifié par test.
Q : Pourquoi la couche de conversion ne peut-elle pas servir directement de finition ?
R : La fonction principale de la couche de conversion est « inactiver la rouille + fournir une base d'adhérence », sa tenue aux intempéries, UV, produits chimiques est insuffisante, en extérieur long terme elle se pulvérise. Elle doit être recouverte d'un apprêt intermédiaire de scellement et d'une finition résistante aux intempéries, formant un accompagnement complet.
Q : Comment juger si le convertisseur de rouille acheté est conforme ?
R : Exiger du fabricant le rapport de brouillard salin d'accompagnement selon GB/T 1771, les données d'adhérence GB/T 9286, le rapport VOC GB 30981, et faire autant que possible une validation échantillon sur site, plutôt que de regarder seulement les « heures » de publicité.
Lecture complémentaire
- Application sur site de l'agent stabilisateur de rouille : comparer la peinture avec rouille résiduelle de type conversion et de type stabilisation, comprendre la répartition des deux dans les scénarios de maintenance.
- Spécification de projet de protection anticorrosion acier : intégrer la conversion de rouille dans le cadre de conception et de réception de l'accompagnement anticorrosion lourd global.
- Interprétation de la réglementation sur les limites VOC des revêtements de protection industrielle : voir depuis GB 30981-2020 les limites de conformité écologique des peintures avec rouille résiduelle.
- Application de l'apprêt antirouille alkyd : commodité monocomposant et limites d'application (environnement C2–C3)
- Conception d'accompagnement du système de peinture antirouille : système apprêt—intermédiaire—finition et distribution d'épaisseur selon ISO 12944
- Test de brouillard salin des peintures antirouille : DIN EN ISO 9227 et GB/T 1771