Dans les deux grandes approches de la peinture sur rouille, le convertisseur de rouille « transforme » la rouille en un film noir stable (voir Principe et application du convertisseur de rouille), tandis que le stabilisateur de rouille (Rust Stabilizer) suit une autre voie : au lieu de modifier de force les produits chimiques, il utilise des composants de passivation pour « maintenir » la rouille active et une couche d'écrantage pour l'emprisonner, empêchant ainsi son expansion. Plus doux, tolérant envers les rouilles épaisses et plus facile à appliquer, c'est une solution très pratique pour la maintenance sur site. Mais « stabiliser » ne veut pas dire « éliminer », et sa durabilité à long terme dépend fortement de l'intégrité de la couche d'écrantage ultérieure.
Kexin New Materials (kexinMaterials) recommande souvent, sur les sites où la conversion est impossible (rouille trop épaisse, crainte d'une réaction irrégulière), la combinaison stabilisateur de rouille + finition à fort pouvoir d'écrantage. Cet article explique en profondeur sa composition, son application et son contrôle, et fait le lien avec le prétraitement de surface pour peinture sur rouille.
I. Qu'est-ce qu'un stabilisateur de rouille : passivation + encapsulation
Le stabilisateur de rouille appartient à la catégorie des « revêtements stabilisants sur rouille », dont le mécanisme central est :
- Passivation : les composants anticorrosion de la formulation (phosphate de zinc, phosphate d'aluminium tricalcique, molybdate, tanin, etc.) forment une membrane de passivation ou un complexe à l'interface de la couche de rouille, réduisant l'activité du fer ;
- Encapsulation : la résine formant le film (ester époxydique, acrylique, alkyd modifié) enveloppe l'ensemble de la couche de rouille, bloquant l'arrivée de l'eau, de l'oxygène et des ions vers le métal ;
- Renforcement du blindage : les charges en écailles (oxyde de fer micacé, écailles de verre) allongent le trajet des milieux.
Contrairement au convertisseur, le stabilisateur ne génère pas un nouveau film chimique stable pour « remplacer » la rouille, mais « maintient + enveloppe » la rouille existante. Il convient donc mieux aux rouilles épaisses et irrégulières — le convertisseur échoue facilement quand il ne pénètre pas jusqu'au fond, alors que le stabilisateur, par encapsulation physique, est plus tolérant. C'est aussi la raison fondamentale de son adoption généralisée dans la maintenance des structures en acier en service et sur les surfaces externes d'installations ne pouvant s'arrêter pour sablage : il atténue le prérequis coûteux de « dérouillage complet obligatoire » en le réduisant à « éliminer la couche friable superficielle suffit », diminuant ainsi fortement les coûts d'arrêt et de main-d'œuvre.
Du point de vue de la science des matériaux, la « stabilisation » par le stabilisateur de rouille résulte de la superposition de multiples mécanismes. La rouille active (principalement FeOOH, Fe₃O₄ et divers oxydes hydratés) présente en surface de nombreux micropores et canaux capillaires par où l'eau, l'oxygène et les ions chlorure peuvent atteindre directement le substrat. D'une part, le stabilisateur génère par réaction interfaciale des pigments anticorrosion une couche de passivation dense à l'interface rouille/fer, augmentant l'« inertie » de la couche de rouille ; d'autre part, la résine pénètre et remplit les pores de la rouille, « liant » les particules de rouille dispersées en un corps fermé continu. Sans l'un ou l'autre, la stabilité à long terme s'en ressent.
II. Composition principale
| Composant | Fonction | Remarque |
|---|---|---|
| Phosphate de zinc / Phosphate d'aluminium tricalcique | Passivation interfaciale, inhibition anodique | Sans toxique, courant écologique |
| Molybdate | Passivation anodique, faible toxicité | Souvent associé au phosphate de zinc |
| Tanin | Stabilisation par complexation légère | Auxiliaire |
| Ester époxydique / acrylique / alkyd | Film et encapsulation | Détermine résistance à l'eau et aux intempéries |
| Oxyde de fer micacé / écailles | Blindage en écailles | Allonge le trajet |
| Agent de pénétration | Aide à pénétrer les pores de rouille | Plus nécessaire pour rouille fine |
Orientation de formulation : pour corrosion légère à moyenne, un composant unique ester époxydique / acrylique suffit ; pour des exigences plus élevées, stabilisateur époxy bi-composant + blindage épais. Les pigments anticorrosion présentent souvent un effet de synergie : le phosphate de zinc assure la passivation de base, le phosphate d'aluminium tricalcique apporte la double passivation par ion phosphate et ion aluminium et améliore le blindage, le molybdate inhibe la réduction de l'oxygène en zone cathodique ; leur association permet d'atteindre un meilleur effet de stabilisation à plus faible dosage, tout en évitant la fragilisation du film due à un dosage trop élevé d'un seul pigment. Il faut noter que le plafond de performance du stabilisateur est déterminé conjointement par « type et ratio des pigments anticorrosion + pouvoir de pénétration de la résine + efficacité de blindage des charges ». Lors de l'achat, ne pas se contenter de demander « contient-il du phosphate de zinc », mais se concentrer sur le système de formulation et les données de validation au brouillard salin par un tiers, ce qui distingue précisément les bons des mauvais produits.
III. Mécanisme approfondi : pourquoi « passivation + encapsulation » arrête la rouille
Pour comprendre l'efficacité du stabilisateur de rouille, il faut disséquer les deux processus « passivation » et « encapsulation » :
3.1 Passivation : faire « taire » le fer
Les Fe²⁺/Fe³⁺ de la rouille active sont dans un cycle continu d'hydratation — déshydratation — réoxydation, processus qui consomme du fer et produit une expansion volumique, soulevant le revêtement. Les pigments anticorrosion comme le phosphate de zinc libèrent lentement des ions phosphate dans la phase aqueuse interfaciale, générant avec les ions fer un film de phosphate ou phosphoferrite insoluble, bloquant physiquement la réaction anodique de dissolution ultérieure du fer. Le molybdate inhibe en zone cathodique la réduction de l'oxygène, réduisant doublement le courant de corrosion. Cette « mise sous contrôle chimique » distingue le stabilisateur d'une simple finition.
3.2 Encapsulation : enfermer la rouille « dans l'ambre »
Même si la passivation réduit l'activité, si l'eau et l'oxygène peuvent encore atteindre le fer, celui-ci corrodera lentement. La résine formant le film pénètre dans les pores de la rouille, et après durcissement enveloppe globalement les particules de rouille, formant une structure semblable à « l'insecte enfermé dans l'ambre » — la rouille est fixée dans la phase continue de la résine, le canal des milieux est coupé. Les charges en écailles (oxyde de fer micacé) y allongent davantage le trajet sinueux des ions eau et oxygène, multipliant l'efficacité de blindage.
3.3 Relation entre les deux
La passivation règle « l'activité », l'encapsulation règle « le canal ». Passiver sans encapsuler, la couche de rouille gonfle encore par absorption d'eau ; encapsuler sans passer, l'activité résiduelle corrodera lentement à l'intérieur du corps fermé, accumulant des contraintes internes. L'efficacité du stabilisateur vient justement de la synergie des deux. C'est aussi pourquoi appliquer seul une couche de peinture alkyd ordinaire sur la rouille refait vite surface, alors qu'un système stabilisateur contenant des pigments anticorrosion maintient longtemps.
IV. Procédé d'application sur site
4.1 Prétraitement (clé)
- Dégraissage, désalage (obligatoire en zone côtière / usine chimique, l'ion chlorure est un risque) ;
- Élimination mécanique de la rouille friable, de l'écaillage, de la couche pulvérulente (brosse métallique, meuleuse d'angle, pistolet à aiguilles), conserver la rouille fermement adhérente ;
- Atteindre St2/St3 (GB/T 8923.1 / ISO 8501-1) ;
- Dépoussiérage (aspirateur / air comprimé propre, attention à l'absence d'huile et d'eau).
L'étape de désalage est la plus facilement négligée. Les surfaces des structures en acier en zone côtière et en installation chimique portent souvent des sels solubles (chlorures, sulfates) qui, par déliquescence, forment sous la couche fermée un électrolyte concentré persistant ; même avec membrane de passivation intacte, l'« osmose » tire l'eau à l'intérieur et finit par percer le revêtement. Le désalage n'est donc pas « un luxe », mais un prérequis nécessaire de la maintenance sur rouille, à confirmer quantitativement par un détecteur de sels solubles de surface si besoin.
4.2 Application
- Bien mélanger (les pigments anticorrosion décantent facilement) ;
- Première couche fine pour laisser le stabilisateur pénétrer les pores de rouille, après séchage superficiel appliquer 2e et 3e couches pour fermer progressivement ;
- DFT par couche 40–60 µm, couche stabilisatrice totale souvent 80–150 µm (selon épaisseur de rouille et système) ;
- Arêtes, recouvrements, zones de boulons : appliquer davantage (corrosion locale fréquente).
Couches fines et multiples est la discipline clé du stabilisateur. La première couche doit être diluée et pénétrante, comme « administrer un médicament » pour que la résine s'enfonce profondément dans la rouille ; les couches suivantes épaississent et densifient progressivement pour fermer la surface. Si l'on applique épais dès la première couche, la surface croûte alors que l'intérieur n'est pas imprégné, équivalent à un « faux couvercle » sur la rouille, qui bougera encore à l'intérieur après quelques mois.
4.3 Système
Le pouvoir d'écrantage et de tenue aux intempéries du stabilisateur est limité, il faut obligatoirement ajouter couche intermédiaire d'écrantage + finition résistante aux intempéries pour compléter le DFT du système (voir Conception du système de revêtement anticorrosion). Ne pas l'utiliser à nu.
4.4 Environnement
5–35℃, HR ≤ 85 %, substrat au moins 3℃ au-dessus du point de rosée ; la condensation par humidité élevée affaiblit l'adhérence et l'encapsulation.
V. Comparaison et choix face au convertisseur de rouille
| Dimension | Stabilisateur de rouille | Convertisseur de rouille |
|---|---|---|
| Mécanisme | Passivation + encapsulation | Conversion chimique en film stable |
| Sur rouille épaisse | Tolérant | Pénétration limitée, échec fréquent |
| Marqueur visible | Pas de changement de couleur net | Rouille noircit |
| Application | Simple, multiples couches | Nécessite contrôle du temps de réaction |
| Dépendance long terme | Finition à fort écrantage | Nécessite aussi un système |
| Applicable | Rouille épaisse, irrégulière, crainte de réaction inégale | Rouille moyenne à fine, nécessite une inactivation complète |
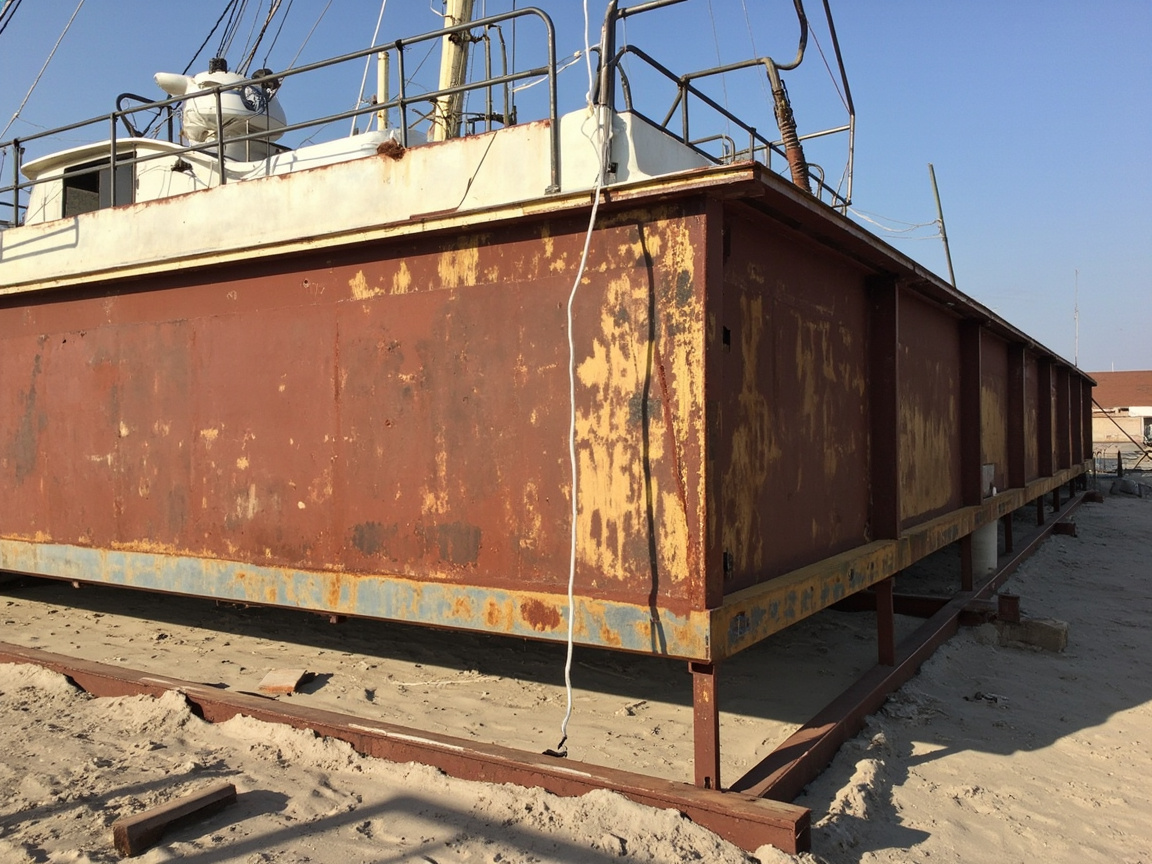
Logique de choix : rouille épaisse, irrégulière, crainte d'une réaction inégale sur site → stabilisateur ; rouille moyenne à fine, nécessite une inactivation chimique, recherche d'un film noir stable → convertisseur. Les deux peuvent aussi être combinés : stabilisateur comme base d'étanchéité + conversion localisée. Sur les chantiers, la pratique la plus courante est le « traitement zoné pour rouille mixte » : utiliser le stabilisateur sur les zones de rouille épaisse et friable, le convertisseur sur les zones de rouille fine et bien adhérente, puis finir avec une couche intermédiaire de blindage uniforme et une finition, garantissant ainsi l'efficacité tout en maîtrisant les coûts.
VI. Scénarios d'application typiques
- Maintenance localisée de rouille sur ponts en service, pylônes, racks de tuyauterie ;
- Protection non rigoureuse d'ossatures d'usine, socles d'équipements ;
- Surfaces externes d'installations chimiques/électriques ne pouvant pas être arrêtées pour sablage ;
- Combinaison avec principe et application du convertisseur de rouille pour rouille mixte.
L'attribut « maintenance en service » du stabilisateur de rouille définit ses scénarios de valeur : toute structure présentant « coût d'arrêt élevé, accès difficile, corrosion moyenne ou inférieure » lui convient. Par exemple, les viaducs urbains, les galeries de tuyauterie aériennes, les colonnes d'acier d'anciennes usines ne peuvent souvent pas couper la circulation ou arrêter pour sabler ; le stabilisateur + système de blindage devient un compromis économique et fiable. Mais attention, il n'est pas adapté aux scénarios de « corrosion par piqûres sévère, immersion continue, éclaboussures de produits chimiques forts » ; ceux-ci doivent revenir au sablage ou à la réparation par plaques.
VII. Réception qualité et dépannage de la construction
- Adhérence : quadrillage GB/T 9286 classe 0/1 ;
- Épaisseur de film : GB/T 13452.2, atteindre le DFT de conception ;
- Brouillard salin : GB/T 1771, système associé ≥ 240–480 h (selon conception) ;
- Inspection de rouille résiduelle : vérifier périodiquement bords, chevauchements, dommages après application.
Échecs courants et contre-mesures :
| Phénomène | Cause | Contre-mesure |
|---|---|---|
| Rouille résiduelle localisée | Rouille superficielle non enlevée / application inégale | Re-ponçage et repassage |
| Gonflement | Humidité élevée / film trop épais | Contrôler environnement et DFT |
| Mauvaise adhérence | Résidus d'huile et de sels | Dégraisser et déseler avant application |
| Rouille précoce | Finition non associée, surface nue | Appliquer rapidement finition de blindage |
La réception ne doit pas seulement regarder « est-ce appliqué », mais « est-ce bien appliqué ». Le problème le plus caché du stabilisateur est « apparence correcte, intérieur vide » — surface lisse, couleur uniforme, mais la première couche n'a pas pénétré, la rouille superficielle n'est pas bien enlevée, invisible à court terme, gonflement et rouille localisés après six mois. Par conséquent, le quadrillage d'adhérence et le contrôle par sondage d'épaisseur doivent porter sur les nœuds clés (chevauchements, bords, contours de boulons), pas seulement sur les grandes surfaces planes.
VIII. Combinaison avec les systèmes à l'eau
Avec l'augmentation des exigences environnementales, les stabilisateurs de rouille à l'eau (ester époxyde aqueux / base acrylique aqueuse) entrent progressivement sur le marché. Leur mécanisme est identique aux solvants, mais la fenêtre d'application est plus étroite : séchage surface lent, plus sensible à la condensation, résistance à l'eau initiale faible, nécessite une cure plus longue. La couche intermédiaire de blindage et la finition associées au stabilisateur aqueux doivent aussi être autant que possible à l'eau, pour éviter le « détrempage de fond et contrainte intercouche » possibles avec « base aqueuse + finition solvant ». L'applicateur doit strictement contrôler température, humidité et cure selon la fiche technique du fabricant.
IX. Sécurité et protection du travail
Bien que le stabilisateur de rouille soit souvent à faible toxicité, la construction nécessite toujours : le ponçage génère des poussières de rouille de fer, l'opérateur doit porter masque anti-poussière et lunettes de protection ; zone de produit solvant ventilée, éviter l'accumulation de vapeurs inflammables ; poussières de ponçage et résidus de peinture collectés comme déchets industriels, pas de déversement arbitraire. En espace confiné ou semi-confiné (ex. intérieur de réservoir), ventilation forcée et détection gaz requises, prévenir manque d'oxygène et accumulation gaz nocifs.
X. Points de construction saisonnière
Le contrôle environnemental est la variable cachée du succès du stabilisateur. En été chaud et humide, surface prone à condensation, éviter travaux tôt le matin et avant pluie, si besoin thermomètre infrarouge pour confirmer température plaque > 3℃ au-dessus du point de rosée ; en hiver froid, durcissement lent des esters époxydes, utiliser type séchage rapide ou isolation, mais interdiction chauffage à flamme. Printemps/automne fenêtres dorées, mais vent poussiéreux contaminant film humide. Écrire « travailler selon météo » dans le plan, économise bien plus que reprise ultérieure.
XI. Perspective coût et cycle de vie
Évaluer le stabilisateur ne doit pas regarder seul le prix matière. Sa valeur centrale est « économiser sablage et arrêt » : le prix unitaire d'un sablage dépasse souvent plusieurs fois le matériau stabilisateur, sans compter perte d'arrêt. Sur cycle de vie, la maintenance par stabilisateur prolonge la vie de plusieurs années à dizaine d'années à moindre coût global, bien que durabilité unitaire inférieure au système zinc riche sablé, mais rapport qualité-prix marqué en scénario « maintenance ». Décider en comparant coût total « sablage refait » vs « maintenance stabilisateur » et durée de protection acceptable, pas comparaison isolée.
XII. Liste de chantier
Passer le stabilisateur de « selon expérience » à « reproductible », confirmer point par point : premier, niveau de rouille jugé et enregistré ; deuxième, rouille superficielle, vieille peinture, huile enlevés ; troisième, déselage et test faits ; quatrième, niveau de nettoyage St2/St3 atteint ; cinquième, stabilisateur en couches fines multiples, réaction complète ; sixième, épaisseur conception atteinte ; septième, temp/humidité et point rosée OK ; huitième, couche intermédiaire et finition associées à temps ; neuvième, adhérence et brouillard salin réception selon norme ; dixième, procès-verbal archivé. Liste semble fastidieuse, mais est la base pour ne pas échouer.
XIII. Relation avec le système de protection global
Le stabilisateur de rouille n'est pas un produit isolé, mais un maillon de la chaîne « diagnostic — traitement — stabilisation — association — réception ». En amont : diagnostic corrosion et prétraitement (voir traitement de surface pour peinture sur rouille), en aval : conception d'association et réception (voir conception d'association de système de peinture anticorrosion). Seule la chaîne complète fait du stabilisateur un « procédé fiable » au lieu de « palliatif ». Beaucoup d'échecs ne viennent pas du stabilisateur, mais de le traiter comme « peinture miracle en une couche », omettant actions nécessaires avant/après.
Kexin New Materials (kexinMaterials) sur site fait souvent échantillon « stabilisation + association » petite surface, test quadrillage et résistance eau court terme avant déploiement complet, réduisant risque reprise grande surface. Ce rythme « essai d'abord, volume ensuite », avec fiche technique et retest, verrouille l'effet du stabilisateur de façon pragmatique.
XIV. Analyse de cas d'ingénierie typiques
Via plusieurs conditions réelles, comprendre mieux les limites de valeur du stabilisateur.
Cas 1 : Maintenance localisée de caisson acier de viaduc urbain. Structure ne peut pas fermer voie longtemps pour sabler, rouille inégale. Association « ponçage mécanique St3 + stabilisateur 2 couches fines + intermédiaire micacé époxy + finition polyuréthane aliphatique », DFT total ~220 µm. Suivi 3 ans : zone traitée sans rouille visible, zone témoin non traitée bulle généralisée. Montre : scénario « accès difficile, arrêt cher », maintenance stabilisateur est choix rentable.
Cas 2 : Surface externe de rack tuyauterie usine chimique. Environnement C4, atmosphère sulfures toute l'année, sels solubles surface élevés. Rinçage eau douce déselage et test OK, puis stabilisateur + blindage. Clé : déselage — tronçon essai non déselé piqûre en 6 mois, tronçon déselé intact 2 ans. Confirme « déselage est ligne de vie de maintenance sur rouille ».
Cas 3 : Colonne acier vieille usine. Intérieur non rigoureux, rouille moyenne adhérente. Stabilisateur + finition alkyd direct économique, sans sablage. 5 ans : léger bord rouille, protection globale OK. Montre en C2–C3 corrosion légère, stabilisateur peut assumer seul maintenance.
Ces cas pointent : stabilisateur n'est pas « peinture miracle », mais procédé « bon usage selon condition ». Mis dans bon niveau environnement et cadre d'association, il a de la valeur.
XV. Combinaison stabilisateur avec autres techniques de maintenance
Rouille sur site est souvent mixte, moyen unique insuffisant, combinaison plus sûre :
- Stabilisateur + convertisseur : zone rouille épaisse friable stabilisateur passivation/étanchéité, zone fine adhérente convertisseur inactivation chimique, finition blindage uniforme ;
- Stabilisateur + système aqueux : usine haute exigence éco, stabilisateur aqueux + intermédiaire aqueux + finition aqueuse tout VOC bas ;
- Stabilisateur + sablage local : nœuds clés (boulons, chevauchements, bords piqûres) sablage petite surface, reste stabilisateur grande surface, équilibre effet coût ;
- Stabilisateur + protection cathodique : enfoui ou immergé, stabilisateur barrière auxiliaire, protection principale anode sacrificielle ou courant imposé.
Principe central combinaison : « défense par couches, exploiter forces » : chaque techno fait sa force, association les coud en système. Cohérent avec conception d'association de système de peinture anticorrosion.
XVI. Réanalyse des idées reçues courantes
Outre idées précédentes, d'autres malentendus profonds à clarifier :
Idée reçue 1 : stabilisateur plus épais mieux. Faux. Couche trop épaisse cause fissure contrainte interne, séchage lent, gaspillage. Son rôle est « passivation + étanchéité » non « empiler épaisseur », tâche épaisseur aux intermédiaire et finition.
Idée reçue 2 : stabilisateur peut servir d'apprêt permanent.Faux. L'agent de stabilisation est essentiellement une couche de transition de niveau maintenance, la protection anticorrosion lourde à long terme exige toujours un système d'apprêt régulier. Le considérer comme un apprêt permanent, c'est remplacer la conception systémique par une solution de commodité.
Idée reçue trois : le dégraissage et le dessalage peuvent être omis. Faux. Les huiles forment une couche d'isolation, les sels provoquent la corrosion par piqûres, les deux font que l'agent de stabilisation « ne colle pas, ne scelle pas bien ». Omettre le prétraitement est la première cause de rouille de retour.
Idée reçue quatre : c'est réussi seulement si ça noircit. Faux. L'agent de stabilisation ne dépend pas du changement de couleur pour juger le succès ; l'adhérence, l'épaisseur de film et la cote de brouillard salin sont les critères rigides. Utiliser le « noircissement » comme critère, on juge souvent à tort une bonne peinture comme mauvaise, et une mauvaise peinture comme faussement bonne.
Idée reçue cinq : toute rouille peut être stabilisée. Faux. Pour la corrosion de grade D avec piqûres graves et amincissement notable de l'épaisseur de tôle, l'agent de stabilisation est impuissant, il faut reboucher la tôle ou sabler. Un usage au-delà de ses limites mène à l'échec.
Idée reçue six : la stabilisation ne nécessite pas de gérer l'environnement. Faux. La condensation en humidité élevée fait chuter brutalement l'adhérence et l'étanchéité de la couche d'agent, et sous 5 ℃ la cure stagne. Les limites environnementales comptent autant que le sablage associé, ce n'est absolument pas un travail grossier « on étale et c'est bon ».
XVII. Gestion de la qualité et tendance numérique
Avec l'exigence accrue de traçabilité des travaux de protection, la maintenance par stabilisation passe aussi du « toucher du maître » à la « gestion des données ». Parmi les pratiques avancées : utiliser une APP de gradation de rouille pour juger et archiver par photo sur site ; utiliser un épaissimètre et un enregistreur température-humidité pour tracer automatiquement ; connecter les valeurs de dessalage et les données d'adhérence à la plateforme qualité du projet. Cette numérisation n'est pas complexe, mais réduit nettement les disputes « inexpliquées, introuvables ». Kexin New Materials (kexinMaterials) en promouvant ce type de service structuré a constaté que, lorsque le processus de maintenance est enregistré quantitativement, la définition des responsabilités et la prévision de durée de vie deviennent réalisables, et la confiance des clients dans la solution d'agent de stabilisation s'en trouve renforcée.
XVIII. Guide de sélection des produits d'agent de stabilisation
Les agents de stabilisation de rouille sur le marché se classent par liant en plusieurs types, la sélection doit correspondre au grade d'environnement et au système associé :
| Type | Liant | Scénario applicable | Précautions |
|---|---|---|---|
| Type ester époxique | Résine ester époxique | Maintenance corrosion moyenne C3–C4 | Résistance à l'eau supérieure à l'alkyd, séchage modéré |
| Type acrylique | Émulsion/solution acrylique | Corrosion légère—moyenne, maintenance à séchage rapide | Bonne tenue aux intempéries, blindage un peu faible |
| Type époxy bi-composant | Époxy + durcisseur amine | Maintenance corrosion assez forte | Performance forte, mais application bi-composant complexe |
| Type ester époxique aqueux | Ester époxique aqueux | Usine à forte exigence écologique | Résistance à l'eau initiale faible, cure longue requise |
Le principe de sélection se résume en trois phrases : plus l'environnement est sévère, plus le liant penche vers époxy/bi-composant ; plus l'écologie est stricte, plus on privilégie l'aquaeux ; plus le système associé est fort, plus la couche d'agent peut être « légère ». Ne jamais utiliser un agent de stabilisation monocomposant légère pour encaisser un environnement maritime C5 — ce n'est pas que le produit est mauvais, c'est le mauvais champ de bataille.
XIX. Synergie entre agent de stabilisation et intervalle de peinture
Il existe une « fenêtre de recouvrement » entre la couche d'agent et l'apprêt intermédiaire et la finition suivants. Recouvrir trop tôt, l'agent n'est pas sec, solvant/eau piégés entre couches, facilement bulles ; recouvrir trop tard, surface polluée ou légère rouille de retour, il faut poncer et reprocesser. En général l'agent ester époxique a un sec superficiel de quelques heures, sec complet 12–24 h, selon la fiche technique. L'expérience terrain : après la première passe d'imprégnation, attendre non collant au doigt pour la seconde ; après sec complet de toutes les couches et confirmation adhérence au quadrillage, appliquer l'apprêt intermédiaire. Inscrire l'« intervalle » dans la carte de procédé est bien plus fiable que le toucher.
À noter spécialement, l'intervalle de recouvrement dépend fortement aussi de la saison. En été à haute température l'agent sèche vite, fenêtre courte, éviter « recouvrir avant séchage complet de la passe précédente » ; en hiver à basse température le séchage est lent, attendre aveuglément retarde le chantier, il faut ajuster le rythme des passes selon température, si besoin choisir un type à séchage rapide ou mesures d'incitation par isolation. Quantifier l'effet température sur l'intervalle en « tableau température—intervalle » affiché au chantier est une pratique à bas coût et haut rendement contre les défauts intercouches.
XX. Résumé des principes généraux de chantier
Condenser les points de l'article en cinq principes généraux de terrain, pour exécution de première ligne : premier, juger le grade de rouille d'abord, ne pas agir à l'aveugle ; deuxième, dégraissage, dessalage, enlèvement de rouille friable, aucun des trois ne peut être omis ; troisième, agent en couches minces multiples, imprégner d'abord puis sceller ; quatrième, associer obligatoirement apprêt intermédiaire et finition résistante aux intempéries, jamais à nu ; cinquième, adhérence, épaisseur de film, brouillard salin, aucune des trois réceptions ne manque. Tenir ces cinq, l'agent de stabilisation passe de « bricolage d'urgence » à « procédé de maintenance fiable réceptionnable ».
Questions fréquentes
Q : agent de stabilisation de rouille ou agent de conversion de rouille, lequel choisir ?
R : Selon la rouille. Rouille épaisse, irrégulière, crainte de réaction inégale sur site, choisir stabilisant (passivation + scellage plus tolérant) ; rouille moyenne fine, inactivation chimique et voir film noir stable, choisir convertissant. Les deux peuvent combiner : stabilisant en base, conversion locale. Processus précis voir Principe et application de l'agent de conversion de rouille.
Q : l'agent de stabilisation de rouille peut-il éliminer totalement la rouille ?
R : Non et inutile. Il passe la rouille active en passivation et l'encapsule, empêchant son expansion, la rouille reste sous la couche scellée. La protection long terme dépend de l'intégrité de l'apprêt intermédiaire blindant et de la finition supérieurs.
Q : pourquoi après application la rouille n'a pas noirci ?
R : L'agent ne génère pas de film noir tannate ferrique, il repose sur passivation et scellage physique, absence de changement visible est normal, ne pas juger au « noircissement » ; se baser sur adhérence, épaisseur de film, cote brouillard salin.
Q : combien de passes pour l'agent de stabilisation ?
R : Généralement mince en multiples passes (2–3), première imprègne, suivantes scellent progressivement, DFT par passe 40–60 µm, couche stable totale souvent 80–150 µm, puis apprêt intermédiaire et finition pour compléter l'épaisseur système.
Q : doit-on dessaler avant application de l'agent ?
R : Littoral, usine chimique etc. fortement recommandé. L'ion chlorure traverse le scellage, provoque piqures et détruit l'adhérence, source commune de rouille précoce en maintenance sur rouille, utiliser rinçage eau douce ou dessalage spécialisé.
Q : l'agent peut-il remplacer l'apprêt riche en zinc ?
R : Non. L'agent ne fournit quasi pas de protection cathodique, anticorrosion lourde (C4–C5) doit rester sablage + système époxy riche zinc (voir Apprêt époxy riche zinc aqueux). L'agent est de niveau maintenance.
Q : quelles exigences pour la finition associée à l'agent ?
R : Résistante intempéries, fort blindage, comme polyuréthane aliphatique, acrylique polyuréthane ou fluorocarbonée ; éviter association directe à apprêt alkyd non curé causant retrait de film (voir Application de l'apprêt antirouille alkyd). Épaisseur et intermédiaire selon conception système.
Q : comment réceptionner la qualité de pose de l'agent ?
R : Vérifier aspect sans huile ni rouille friable, quadrillage GB/T 9286 grade 0/1, épaisseur GB/T 13452.2 conforme, brouillard salin GB/T 1771 associé conforme (selon conception), et inspection périodique post-peinture de rouille de retour, focus bords et recouvrements.
Q : différence grande entre agent aqueux et solvant ?
R : Mécanisme identique, mais système aqueux sec superficiel lent, plus sensible condensation, résistance eau initiale faible, cure plus longue et contrôle temp-hum plus strict, association aussi plutôt aqueuse pour éviter incompatibilité intercouche.
Q : combien d'années tient la maintenance par agent ?
R : Selon grade environnement et intégrité association, niveau maintenance prolonge vie structure quelques ans à ordre dizaine, bien inférieur système sablage riche zinc lourd. Exigence durée de conception haute doit revenir à association sablage.
Lecture complémentaire
- Principe et application de l'agent de conversion de rouille : comparer routes sur rouille stabilisante et convertissante.
- Traitement de surface peinture sur rouille : nettoyage St2/St3 et dessalage requis avant agent.
- Conception d'association système peinture antirouille : intégrer agent dans association « apprêt—intermédiaire—finition » pour compléter DFT et tenue.
- Points formulation peinture antirouille aqueuse : équilibre résine, pigment inhibiteur et auxiliaire de film
- Norme ingénierie antirouille acier : du conception, traitement surface à réception
- Test brouillard salin peinture antirouille : DIN EN ISO 9227 et GB/T 1771