Appliquer une seule couche de « peinture anticorrosion » n'est presque jamais la bonne pratique d'ingénierie. La vraie protection anticorrosion est un système : l'apprêt assure la protection cathodique/passivation et l'adhérence, la couche intermédiaire assure le blindage et l'épaississement, la finition assure la résistance aux intempéries et aux milieux, les trois collaborent et forment un film verrouillé. Cela s'appelle la « conception de la compatibilité du système de revêtement » (Coating System / Specification). Elle fait passer de « quelle peinture appliquer » à une ingénierie calculable de « dans quel environnement, avec quelle combinaison, quelle épaisseur pour chaque couche, et quelle durabilité sur plusieurs années ».
Kexin New Materials (kexinMaterials) maintient dans ses projets l'ordre « d'abord classer l'environnement, ensuite concevoir la compatibilité, enfin sélectionner le produit ». Cet article, axé sur l'ISO 12944, explique en profondeur la logique de conception de la compatibilité anticorrosion, la répartition de l'épaisseur de film et les schémas typiques, et fait le lien avec les articles de la même série sur l'apprêt époxy riche en zinc à l'eau et l'application de l'apprêt anticorrosion alkyd.
I. Pourquoi « compatibilité » plutôt que « une seule couche de peinture »
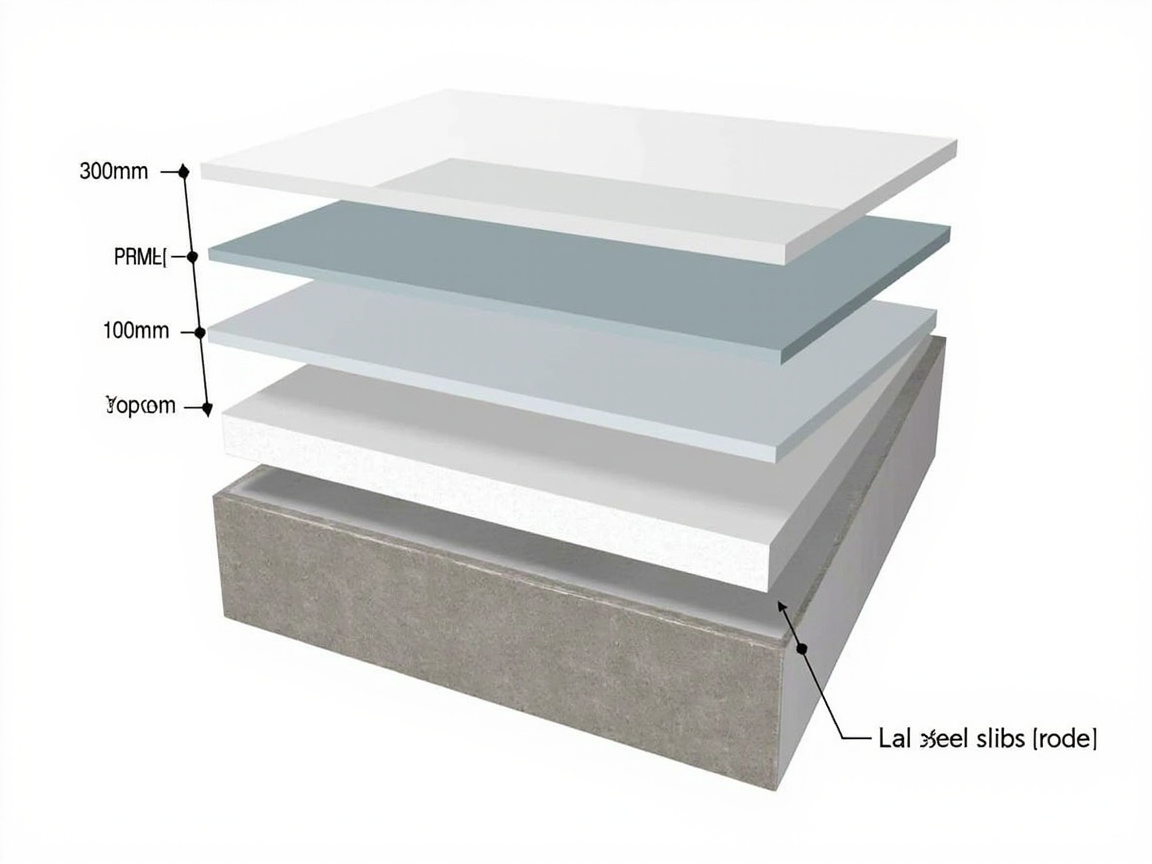
La corrosion est une attaque multidimensionnelle : eau, oxygène, ions, UV, mécanique, température. Aucun revêtement unique ne peut simultanément optimiser le blindage, la passivation et la résistance aux intempéries. La logique de la compatibilité est une défense par couches :
- Apprêt (Primer) : au plus près du métal, il fournit l'adhérence + la protection cathodique (riche en zinc) ou la passivation (phosphate de zinc), c'est la première ligne de défense contre la corrosion ;
- Couche intermédiaire (Intermediate) : blindage par application épaisse, contient des charges en écailles (oxyde de fer micacé, écailles de verre) pour prolonger le chemin du milieu, complète l'épaisseur de film ;
- Finition (Topcoat) : résistance aux intempéries, aux UV, aux produits chimiques, décoration, protège les couches inférieures contre la dégradation photo-oxydative.
Les trois couches ont chacune leur rôle, ce qui est plus fiable qu'une seule couche épaisse. L'ISO 12944-5 définit précisément les systèmes selon la combinaison « apprêt + intermédiaire + finition » (tels que les systèmes S2.01–S5.x). Comprendre cela est le prérequis d'une bonne conception de compatibilité. Il n'est pas exagéré de voir la compatibilité comme un « sandwich » : sans le pain (finition) la garniture sèche, sans la garniture (couche intermédiaire) l'épaisseur et le blindage sont insuffisants, sans le fond (apprêt) tout le film ne tient pas. Dans le tableau des systèmes de l'ISO 12944-5, presque chaque système de revêtement anticorrosion lourd liste explicitement la combinaison « apprêt + couche intermédiaire + finition », ce qui est en soi l'approbation autorisée de l'industrie pour la « défense par couches ».
II. La classe d'environnement pilote la conception : ISO 9223 → ISO 12944
La première étape de la conception de compatibilité est de définir l'environnement (voir mécanisme et classification de la rouille de l'acier) :
| Classe | Environnement | Épaisseur totale de film sec (référence haute durabilité) |
|---|---|---|
| C2 | Rural / faible pollution | Environ 160 µm |
| C3 | Urbain / industrie légère | Environ 200 µm |
| C4 | Industriel / littoral | 240–280 µm |
| C5-I/M | Fortement pollué / en mer | Plus de 320 µm |
| CX | En mer extrême | Plus élevée |
| Im1–Im3 | Immersé / enterré | Défini séparément selon le milieu |
Note : ce qui précède correspond aux ordres de grandeur typiques de DFT total pour la catégorie haute durabilité (≥15 ans) de l'ISO 12944, en pratique se référer aux valeurs standard du système choisi et au dossier de conception. Plus l'environnement est sévère, plus l'épaisseur de film augmente, et plus la classe de l'apprêt (riche en zinc) et de la finition résistante aux intempéries (polyuréthane aliphatique / fluorocarbonée) est élevée. La classe d'environnement ne s'« estime pas », elle doit être déterminée selon l'évaluation de la vitesse de corrosion de l'ISO 9223 ou des données de terrain ; surestimer ou sous-estimer d'un niveau peut faire rouiller la compatibilité plusieurs années plus tôt. Pour les projets sans données historiques, on peut placer des coupons de corrosion dans des zones typiques ou se référer aux mesures de structures similaires voisines, et si nécessaire faire appel à un organisme professionnel pour une évaluation de la corrosivité environnementale, plutôt que de décider à l'expérience. À ajouter : l'ISO 12944-2 divise la durabilité en basse (2–5 ans), moyenne (5–15 ans), haute (plus de 15 ans) et très haute (plus de 25 ans) ; lors de la conception, il faut verrouiller simultanément les deux dimensions « classe d'environnement » et « objectif de durabilité » pour sélectionner la compatibilité unique adaptée dans le système standard.
III. Paramètres clés de la conception de compatibilité
3.1 Épaisseur totale de film (Total DFT)
Déterminée par la classe d'environnement et la durabilité. Principe de répartition : apprêt 60–80 µm (le riche en zinc ne doit pas être trop épais en une passe, l'expérience de application de l'époxy riche en zinc montre qu'au-delà de 80 µm en une passe il craque facilement et le zinc sédimente), la couche intermédiaire peut s'accumuler en plusieurs passes (ex. oxyde de fer micacé époxy 80–120 µm par passe), finition 60–80 µm. Insuffisant en épaisseur totale le blindage est faible, trop épais provoque la fissuration par contrainte interne et le gaspillage. La valeur de conception de chaque couche doit se situer dans la plage standard du système ISO 12944 choisi, et non s'additionner au feeling.
3.2 Compatibilité entre couches (Intercoat Compatibility)
Les couches doivent être compatibles : type chimique correspondant (apprêt époxy + intermédiaire époxy + finition polyuréthane est courant), adhérence intercouche (classe 0/1 selon GB/T 9286), intervalle d'application (intervalle de recouvrement min./max., au-delà il faut égrener). La méthode d'arrachement GB/T 5210 peut aussi servir de validation clé de la compatibilité, surtout pour les systèmes à film épais et les compatibilités principales anticorrosion lourdes, la méthode de quadrillage pouvant ne pas révéler une interface intercouche faible, l'arrachement donne une valeur d'adhérence plus quantitative.
3.3 Classe de préparation de surface
Le traitement de surface avant apprêt détermine la limite supérieure : sablage anticorrosion lourd Sa2.5 (ISO 8501-1 / GB/T 8923.1), anticorrosion légère peut être St2/St3 ou avec rouille (voir traitement de surface pour application avec rouille). La rugosité est aussi exigée, généralement après sablage un profil de contour Ry5 de l'ordre de 40–70 µm, assurant à la fois l'encrage mécanique du revêtement sans corrosion précoce des crêtes. Écrire une mauvaise classe de préparation de surface est l'erreur de conception de compatibilité « basique mais fatale » la plus courante.
IV. Schémas typiques de compatibilité
| Environnement | Conception | Apprêt | Couche intermédiaire | Finition | DFT total (référence) |
|---|---|---|---|---|---|
| C2–C3 | Anticorrosion légère | Alkyd anticorrosion | — | Finition alkyd | 120–160 µm |
| C3–C4 | Général | Époxy anticorrosion / riche en zinc | Oxyde de fer micacé époxy | Polyuréthane aliphatique | 200–240 µm |
| C4–C5 | Anticorrosion lourde | Époxy riche en zinc | Oxyde de fer micacé époxy (multi-passes) | Polyuréthane / fluorocarbonée | 280–320 µm |
| Maintenance avec rouille | Niveau maintenance | Transformation/stabilisation rouille + ester époxy | Intermédiaire époxy | Polyuréthane | Selon conception |
| Solution à l'eau | Faible COV | Époxy riche en zinc à l'eau | Intermédiaire époxy à l'eau | Polyuréthane à l'eau | Selon classe correspondante |
| Immersé / enterré | Im1–Im3 | Époxy riche en zinc / goudron de houille époxy | Époxy à haut corps | — | Selon milieu |
Ce tableau est le « menu » de la conception de compatibilité, mais la mise en œuvre réelle doit être ajustée selon la forme de la structure, l'accessibilité et le cycle de maintenance. Par exemple, même en C4, à l'extérieur et à l'intérieur d'une caisson de pont, face au vent et face sous le vent, la compatibilité et l'épaisseur de film peuvent différer. Pour les éléments en zone d'éclaboussure, il faut aussi considérer l'usure et le choc, une compatibilité calquée sur la zone atmosphérique échouerait prématurément.
V. Sélection de l'apprêt : protection cathodique vs passivation vs blindage
- Protection cathodique sacrificielle : époxy riche en zinc (solvant / à l'eau), adapté à l'impression anticorrosion lourde, faible propagation de corrosion sur rayure (voir apprêt époxy riche en zinc à l'eau) ;
- Type passivation : ester époxy phosphate de zinc / phosphate d'aluminium tricyclique, économique en corrosion moyenne ;
- Type blindage : apprêt oxyde de fer / oxyde de fer micacé, combiné à la couche intermédiaire ;
- Type avec rouille : agent de transformation / stabilisation, scénario de maintenance.
Réponse : La structure est identique (apprêt — couche intermédiaire — finition), mais le mécanisme de formation du film à l'eau, la résistance à l'eau initiale, le temps de travail et la sensibilité à l'environnement diffèrent ; l'épaisseur du film et le durcissement doivent être repensés, et les paramètres des revêtements solvants ne peuvent pas être copiés directement.
Q : Comment garantir l'adhérence entre les couches ?
Réponse : Choisir une combinaison de revêtements chimiquement compatibles, contrôler l'intervalle d'application (minimum/maximum), assurer la propreté et la rugosité de la surface, et accepter selon le quadrillage GB/T 9286 (classe 0/1). En cas de surcapplication hors délai, un ponçage doit être effectué.
Q : Que doit obligatoirement contenir le dossier de conception ?
Réponse : Classe d'environnement et objectif de durabilité, niveau de préparation de surface, produits et ratios de mélange de chaque couche, épaisseur et nombre de passes de chaque couche, intervalle d'application, limites de l'environnement de mise en œuvre, critères d'acceptation (adhérence/brouillard salin/épaisseur du film), cycle de maintenance. Toute omission entraîne une exécution arbitraire sur site.
Q : Comment concevoir un système adapté pour la maintenance avec rouille ?
Réponse : Déterminer d'abord le niveau de rouille ; pour une rouille légère à modérée, on peut utiliser un système de maintenance « conversion/stabilisation de la rouille + apprêt époxy ester + intermédiaire époxy + finition polyuréthane », l'épaisseur totale étant adaptée à l'environnement ; en cas de corrosion profonde sévère (niveau D), il faut abandonner la maintenance avec rouille et revenir à un système au zinc riche par sablage (voir norme de génie anti-corrosion des structures en acier).
Q : Une peinture de fond riche en zinc est-elle meilleure avec plus de zinc ?
Réponse : Non. Une teneur en zinc trop élevée rend le film poreux et plus fragile, exigeant une préparation de surface plus stricte, et doit être appliquée sur sablage Sa2.5 ; dans les scénarios de maintenance St2/St3, l'usage forcé de zinc riche est moins efficace qu'un système stabilisant, et doit être adapté à l'environnement.
Q : Que devient la couche inférieure après fissuration de la finition ?
Réponse : La finition est la barrière résistante aux intempéries ; une fois fissurée et pulvérulente, l'intermédiaire et l'apprêt sont exposés directement aux UV et aux milieux, la durée de protection diminue rapidement, et des corrosions en chaîne peuvent même démarrer depuis les fissures. L'état de la finition est donc un point de surveillance clé de la santé du système.
Lecture complémentaire
- Apprêt époxy riche en zinc à l'eau : mécanisme de protection cathodique et épaisseur du film de l'apprêt dans les systèmes de revêtement anticorrosion lourds.
- Application de l'apprêt alkyd anti-rouille : choix d'apprêt économique pour systèmes de protection légère (C2–C3).
- Guide de sélection des systèmes de revêtement anticorrosion ISO 12944 : cadre normatif complet de conception de système piloté par la classe d'environnement.
- Test de brouillard salin des peintures anti-rouille : DIN EN ISO 9227 et GB/T 1771