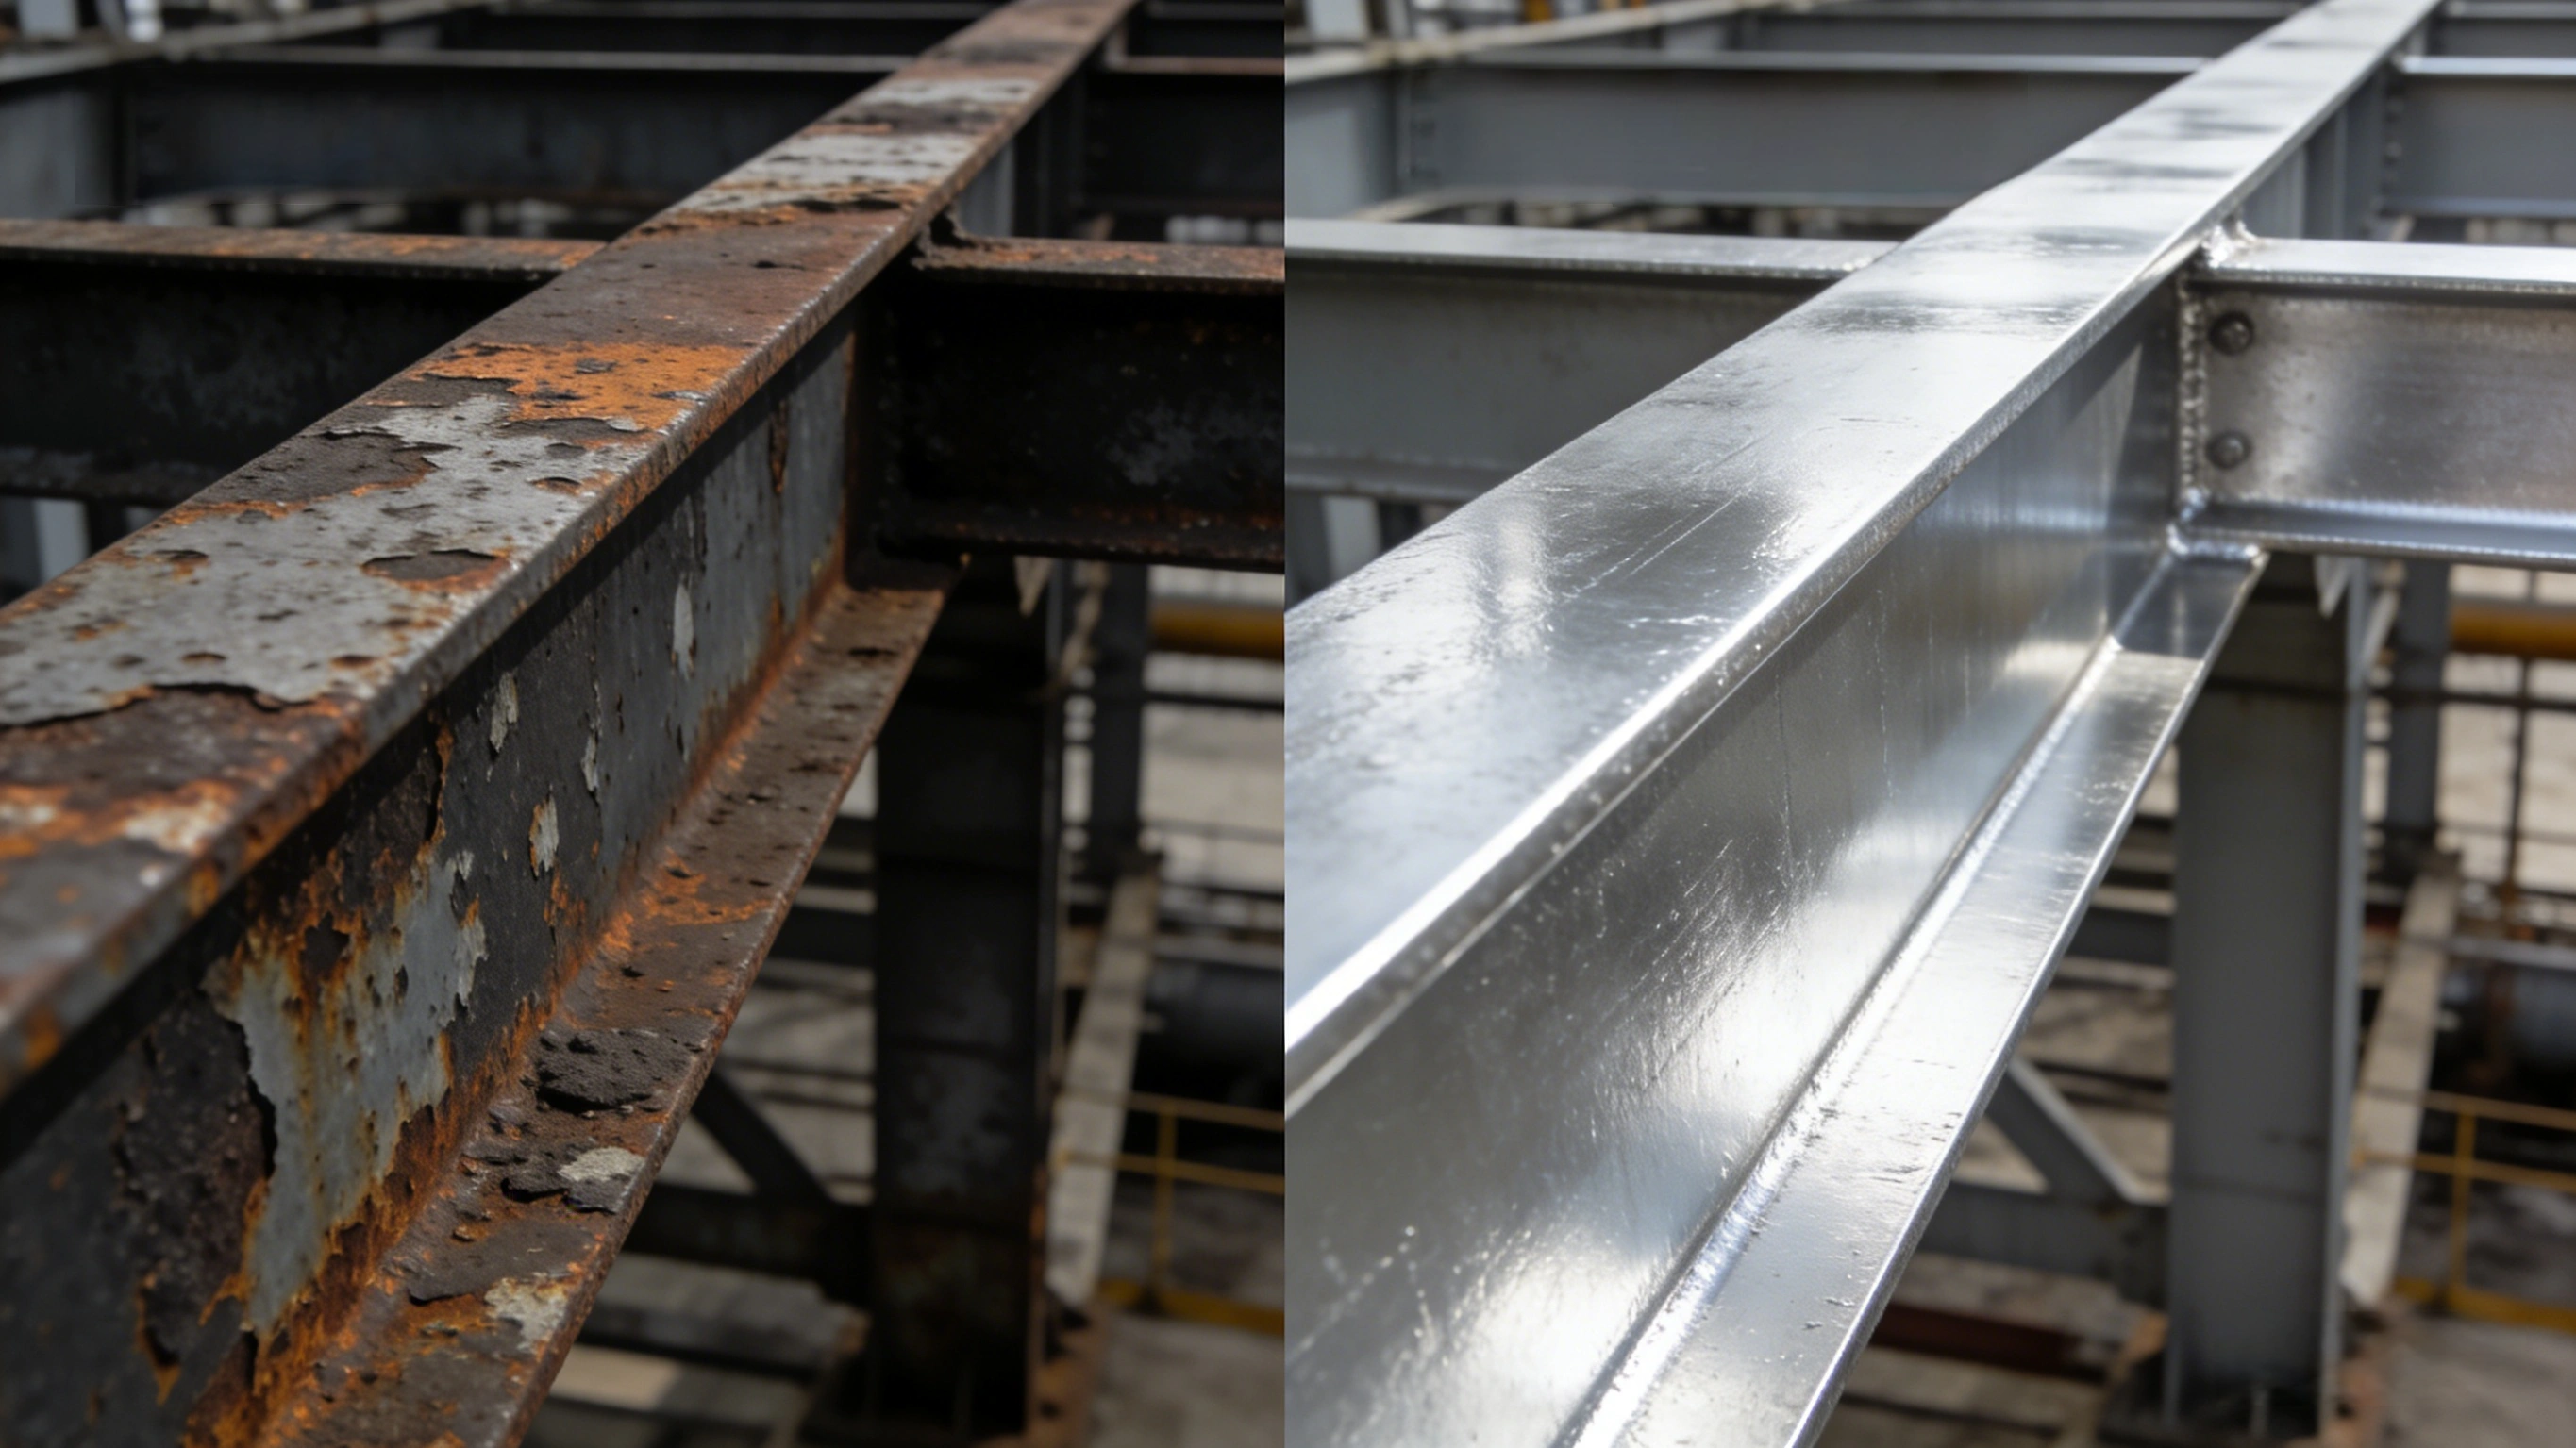
Corrosion des soudures d'angle et des arêtes de réservoirs désigne la rouille localisée et les pertes de revêtement qui apparaissent avant les zones planes sur les ruptures de géométrie d'un réservoir cylindrique vertical en acier soudé : cordons d'angle et talons de cordon, soudure d'angle annulaire de la couronne de fond, pieds de piquages et de collerettes de renfort, bords de cisaillement et bords oxycoupés de tôles. Les causes se cumulent : épaisseur sèche insuffisante, discontinuité du profil de surface, défauts de soudure non repris et angles morts du contrôle de continuité. Ce n'est pas le nom d'un mécanisme de corrosion mais l'appellation d'un ensemble d'objets mesurables : le niveau de préparation s'apprécie selon ISO 8501-3, la géométrie des cordons selon ISO 5817, l'épaisseur selon ISO 19840 ou SSPC-PA 2, la continuité du film au contrôle aux étincelles selon ASTM D5162 et approchants, et la sévérité de l'environnement se classe selon ISO 12944-2.
Scène habituelle dans un parc de réservoirs côtier : entre la 3e et la 5e année de service, le film des grandes surfaces de la paroi reste intact et seule la brillance recule légèrement, mais des coulures de rouille de 1 mm à 3 mm de large apparaissent sous les cordons d'angle, la couronne de fond et sa soudure annulaire cloquent et s'écaillent, et la racine des trous d'homme et des piquages présente un cercle de rouille complet. Quand on dépose le calorifuge pour inspecter, la paroi sous la soudure circonférentielle a déjà perdu de l'épaisseur par endroits. L'interrogation du propriétaire tient en une phrase : le rapport d'acceptation des épaisseurs est conforme, pourquoi ces zones ont-elles été touchées si tôt. La réponse est dans le maillage et dans les critères : les points de mesure courants tombent sur les zones planes, et les soudures d'angle comme les arêtes ne reçoivent ni le même nombre de points ni la même exigence.
TL;DR : les conclusions d'abord
- Soudures et arêtes sont des objets à part entière : ISO 8501-3:2025 leur consacre 3 niveaux de préparation distincts, P1, P2 et P3 ; les systèmes anticorrosion haute durabilité partent en général de P2, et P3 s'applique au-dessus de C4 ou quand la durabilité visée est élevée.
- Le rayon d'arrondi des arêtes est chiffrable : P3 exige un rayon d'au moins 2 mm sur les bords usinés, et les bords oxycoupés sont souvent traités en 3 passes de chanfreinage ou 3 passes de meulage ; en dessous de 3 mm d'épaisseur de tôle, P3 est hors d'atteinte, et il faut arbitrer entre conception et procédé.
- Les limites de morsure se lisent en proportion d'épaisseur : ISO 5817:2023, morsure continue de niveau B à 0.05t sans dépasser 0.5 mm, niveau C à 0.1t, niveau D à 0.2t ; dans le système GB 50205-2020, les soudures de classe 2 restent sous 0.05t et 0.5 mm avec une longueur continue de 100 mm au plus.
- Épaisseur conforme ne dit pas soudures d'angle conformes : ISO 19840 exige une moyenne au moins égale à l'épaisseur nominale (NDFT), aucun point sous 80 % de cette valeur et moins de 20 % de lectures sous la nominale ; l'IMO PSPC applique la règle 90/10, et les pratiques de chantier chinoises jugent de même en 90/10 les passes minces sur cordons et les nœuds.
- La tension de contrôle se déduit de l'épaisseur : ASTM D5162 retient 0.5 mm (20 mil) comme frontière usuelle entre éponge humide basse tension et contrôleur à étincelles haute tension ; la haute tension suit V = M × √T, M valant 3294 ou 7843, 1.5 mm correspondant à environ 9.6 kV, et la basse tension travaillant de 5 V à 90 V.
- Rugosité et sels sont les pièges invisibles de la zone de soudure : on spécifie en Rz et non en Ra, Rz valant sur une même surface environ 4 à 6 fois Ra ; la plupart des systèmes exigent Rz 40 µm à 75 µm, le PSPC 30 µm à 75 µm, la projection thermique d'aluminium demande un degré de sablage Sa 3 avec un Rz d'au moins 75 µm, et les sels solubles doivent rester sous 50 mg/m² en équivalent NaCl.
- Le stripe coat remet de l'épaisseur là où la géométrie pénalise : ISO 12944-5 définit la prépeinture au pinceau des arêtes et des soudures comme la couche supplémentaire appliquée exprès pour épaissir arêtes, cordons et pièces filetées ; la clause doit lister les zones, le produit, le nombre de passes et les points de mesure.
- Les cas de service s'apprécient séparément : les revêtements intérieurs de réservoirs sortent du champ de GB/T 30790 et d'ISO 12944 ; pour la corrosion sous calorifugeage, NACE SP0198 cible un domaine de température de surface métallique d'environ -4 °C à 175 °C, et la condensation à l'arrêt pousse le risque au-delà des bornes.
Pourquoi le revêtement d'un réservoir s'altère d'abord aux soudures d'angle et aux arêtes
Les soudures d'angle et les arêtes ne relèvent pas d'une variable unique : 3 phénomènes se produisent en même temps, un film réparti inégalement par la peinture au droit des ruptures de géométrie, un média de sablage qui ne peut pas traiter le métal fondu et le métal de base au même niveau, et une géométrie qui retient l'eau et le produit au pied du cordon. Aux croisements des soudures circonférentielles et longitudinales d'un réservoir, la jonction est en T ou en K, et entre le talon de cordon et le métal de base il y a une marche, non une pente ; la face verticale de cette marche est limitée par la visibilité et par l'angle du pistolet à la projection, si bien que le transfert réel de matière y est inférieur à celui des zones planes. Pour le choix du milieu et du système sur les parois intérieures, voir Systèmes de revêtement anticorrosion des parois intérieures de réservoirs et choix selon le produit ; le présent texte ne traite que de la ligne restée ouverte : paroi extérieure, couronne de fond et géométrie des cordons.
Géométrie, épaisseur de film et rétention de milieu agissent ensemble
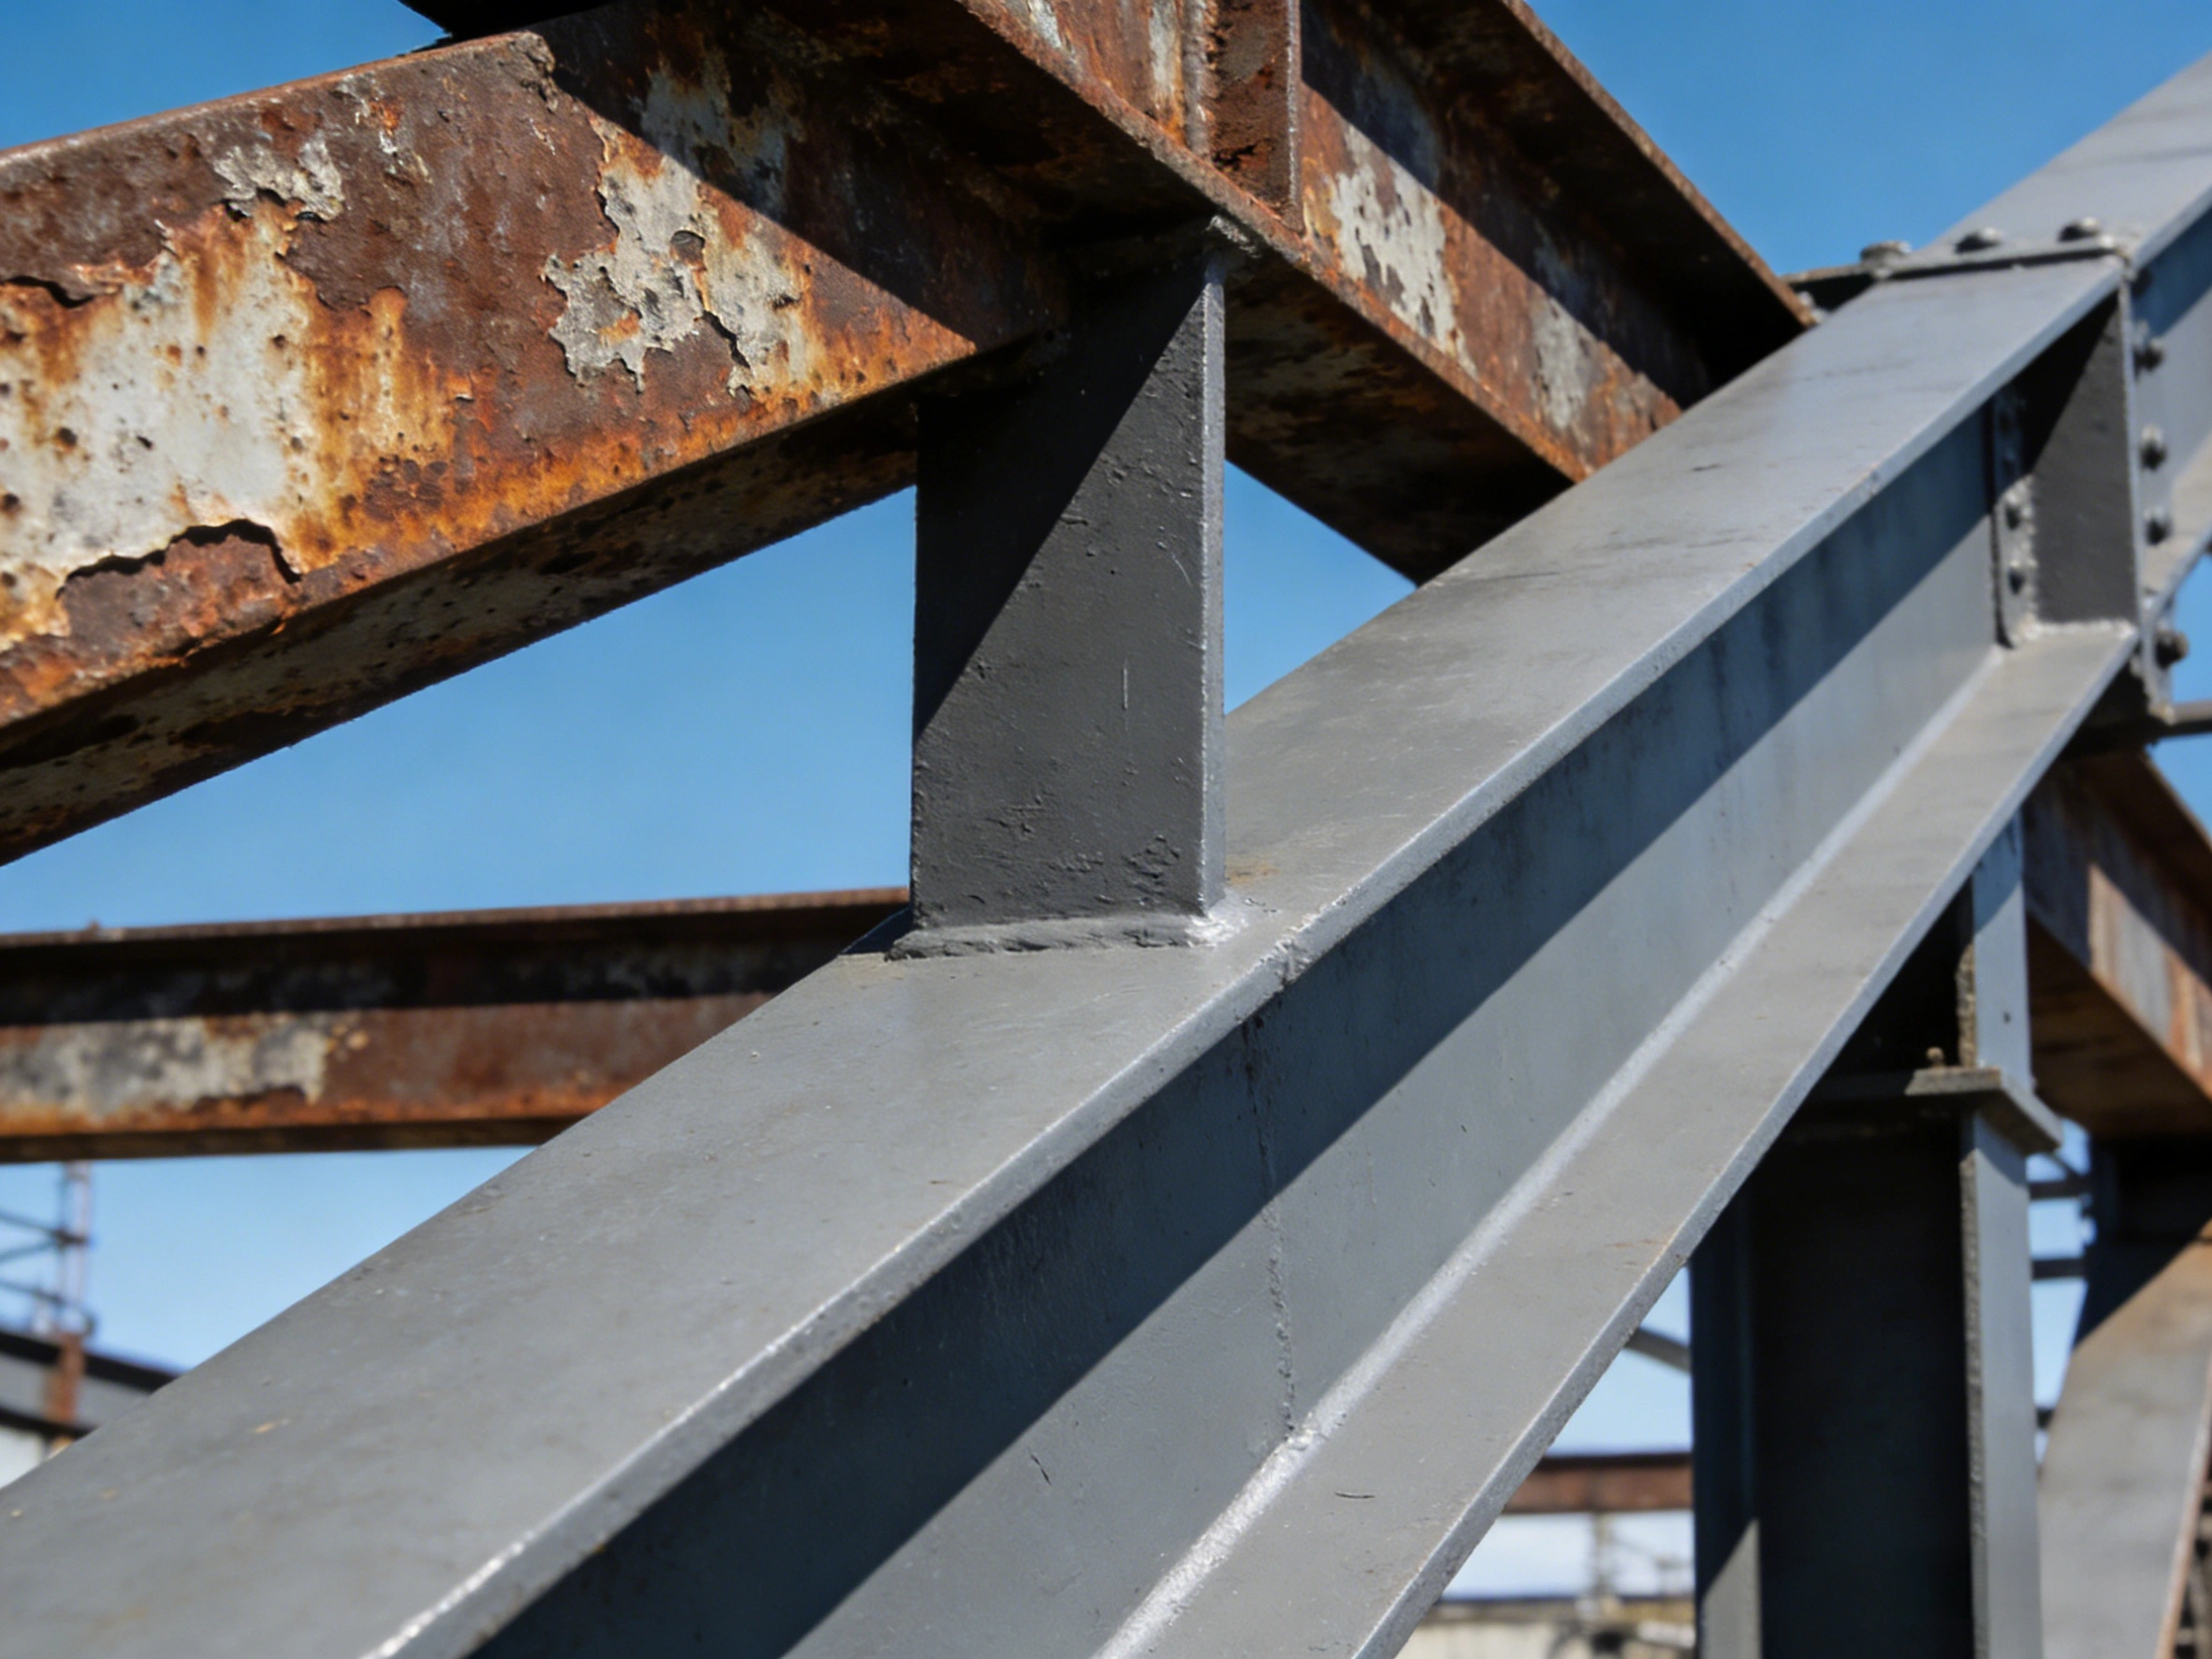
Les arêtes saillantes s'amincissent sous l'effet du nivellement gravitaire et du retrait de tension superficielle : le film sec d'un angle vif est souvent nettement sous les relevés pris sur plan au même passage. Les angles rentrants et le pied du talon de cordon sont l'inverse : liquides accumulés et poussières déposées y laissent un revêtement épais mais poreux, où les contraintes de retrait au séchage se concentrent, d'où piqûres et micro-fissures. Les marches formées par la surépaisseur du cordon et par la morsure interrompent la continuité du profil d'ancrage dans la zone de soudure : le média rebondit sur la zone affectée thermiquement durcie par le soudage et ne mord pas assez profond dans le pied du cordon ni dans la gorge de morsure. Le point faible en adhérence apparaît donc là, et non sur les grandes surfaces.
3 familles de zones à ne pas mélanger dans un même tableau
Sur un même réservoir, au moins 3 familles de zones doivent être appréciées séparément : le côté extérieur soumis à l'atmosphère (système et intervalle de maintenance choisis selon ISO 12944-2), le côté intérieur en contact avec le produit (les règles applicables aux revêtements intérieurs et aux peintures diffèrent, et le champ d'application de GB/T 30790 et de la série ISO 12944 exclut expressément les revêtements intérieurs de réservoirs), et le côté sous calorifugeage ou enterré (condensation et milieu du sol dominants, à traiter selon des normes telles que NACE SP0198). Réunir les trois dans une même fiche de réception produit des clauses qui semblent strictes et qui sont inapplicables.
| Zone | Caractère géométrique | Point faible du revêtement | Prémices de défaillance | Première action |
|---|---|---|---|---|
| Cordon d'angle et talon de cordon | Marche en T ou en K, talon de cordon en face verticale | Transfert de matière faible, profil d'ancrage discontinu | Trace de rouille de 1 mm à 3 mm sous le talon | Meuler le talon en raccord, recontrôler en P2 ou P3, stripe coat d'abord |
| Soudure d'angle annulaire de la couronne de fond | Joint de plan et de vertical, face extérieure en contact avec le sol | Rétention d'eau, revêtement durablement humide | Relèvement de la couronne, suintement et coulures de rouille | Refaire la pente d'égouttement et les pentes de recouvrement, points de mesure propres à la zone |
| Bords de cisaillement et arêtes | Arêtes vives à angle droit, bavures | Mincissement par écoulement gravitaire, film nettement sous les zones planes | Ligne de rouille sur l'arête, s'étendant de part et d'autre | Rayon d'arrondi d'au moins 2 mm, ou 3 passes de meulage |
| Bords oxycoupés et préparations de biseau | Calamine et bande durcie présentes ensemble | Ancrage trop superficiel, rebond sur une surface dure | Cloques et écaillages localisés sur la face coupée | Second sablage ou meulage de la face coupée, outils électroportatifs jusqu'à St 3 si nécessaire |
| Pieds de piquages et collerettes de renfort | Croisement de plusieurs passes de soudure, jeu étroit | Grenaille résiduelle et scories difficiles à évacuer | Cercle de rouille au pied, alarmes de piqûres serrées | Nettoyer avant le contrôle de continuité, reprendre chaque défaut au-delà de 50 mm puis recontrôler |
Niveaux de préparation et géométrie des cordons : des plans à la réception
ISO 8501-3 est la norme qui classe les soudures et les bords en leur propre titre. L'édition en vigueur, ISO 8501-3:2025, a été publiée en août 2025 et remplace l'édition 2007 ; le texte chinois correspondant est GB/T 8923.3-2009, qui adopte à l'identique ISO 8501-3:2006 et reste donc en décalage avec l'édition 2025. La norme décrit, au moyen de 3 niveaux de préparation P1, P2 et P3, jusqu'où il faut reprendre les cordons, les bords et les autres zones de défaut : P1 exige seulement le retrait des projections et laitances non adhérentes et admet un cordon discontinu ; P2 exige un cordon continu, l'élimination des arêtes vives et des porosités ouvertes, le retrait des projections libres ou faiblement adhérentes ; P3 exige des défauts quasiment invisibles, un raccord lisse entre cordon et métal de base, et un rayon d'arrondi des bords usinés d'au moins 2 mm. Le niveau retenu découle de la catégorie de corrosivité d'ISO 12944-2 et de la durabilité visée, non de la facilité d'exécution.
| Niveau de préparation | Exigences sur le cordon | Bords usinés | Bords oxycoupés et biseaux | Lien avec ISO 5817 et emplois typiques |
|---|---|---|---|---|
| P1, léger | Retrait des scories et projections non adhérentes, cordon discontinu admis | Ébavurage simple | Pas de reprise obligatoire du biseau | Voisin du niveau D ; environnements faiblement corrosifs ou protection provisoire |
| P2, moyen | Cordon continu, arêtes vives et porosités ouvertes éliminées, projections faiblement adhérentes retirées | Chanfrein d'environ 1 mm par face | Faces oxycoupées à nettoyer une seconde fois | Point de départ courant au niveau C ; exigence usuelle en milieu marin et industriel, le PSPC demande P2 |
| P3, soigné | Défauts quasiment invisibles, raccord lisse du cordon au métal de base | Rayon d'arrondi d'au moins 2 mm | 3 passes de chanfreinage ou meulage équivalent ; difficile en dessous de 3 mm de tôle | En cohérence avec le niveau B ; au-dessus de C4, pour une durabilité élevée ou une projection thermique |
Morsure, surépaisseur et défaut d'alignement : 3 grandeurs qui décident de l'épaisseur du film
La géométrie du cordon intéresse le revêtement parce que ces 3 défauts consomment directement l'épaisseur : la morsure est une gorge dont la profondeur peut atteindre plusieurs fois une fraction de l'épaisseur du métal de base, et il faut la remplir de peinture avant de parler de protection ; une surépaisseur excessive forme une marche dont la crête n'est jamais correctement atteinte ; le défaut d'alignement ouvre des joints dans la zone de recouvrement. ISO 5817:2023 fixe 3 niveaux pour la morsure continue : niveau B jusqu'à 0.05t sans dépasser 0.5 mm, niveau C jusqu'à 0.1t, niveau D jusqu'à 0.2t ; fissures et défauts de fusion sont interdits à tous les niveaux. Le système chinois de réception des structures d'acier (GB 50205-2020, GB 50661-2011) raisonne par classe de soudure : classe 1, morsure interdite ; classe 2, au plus 0.05t et 0.5 mm avec une longueur continue au plus 100 mm ; classe 3, au plus 0.1t et 1.0 mm. Une même zone ne devrait pas subir plus de 2 reprises, car les apports de chaleur répétés durcissent la zone affectée thermiquement et dégradent encore le profil d'ancrage.
- Classez dès la conception : inscrivez P1, P2 et P3 sur les plans et au mode opératoire de soudage, non en demande orale avant mise en peinture.
- Point d'arrêt avant l'acceptation du soudage : les défauts sont visibles à l'état construit comme après nettoyage ; recontrôler 1 fois après sablage.
- Les reprises ne doivent pas entamer l'intégrité du cordon : une soudure meulée ne doit contrevenir ni à la forme ni aux tolérances fixées par le responsable qualité soudage ou par la conception.
- Pas plus de 2 reprises au même endroit : au-delà, un mode opératoire particulier validé par la conception s'impose, avec compte rendu de l'état de la zone affectée thermiquement.
Épaisseur de film : pourquoi les soudures d'angle et les arêtes sont systématiquement plus minces
Une épaisseur conforme sur les zones planes ne vaut pas conformité sur les soudures d'angle, pour deux raisons. La première tient à la formation du film : la peinture dévale et s'amincit sur les arêtes vives, s'accumule dans les angles rentrants en piégeant des pores. La seconde tient à la mesure : un support sablé fausse la lecture des jauges magnétiques, et les cahiers des charges demandent en général de retrancher une correction de rugosité, souvent 10 µm à 25 µm selon les données publiques ; si les points sont répartis uniformément en surface sur les zones planes, les soudures d'angle et les arêtes restent entièrement hors statistiques. Le calcul de l'épaisseur et des coefficients de perte est traité dans Épaisseur sèche, rendement théorique et calcul des coefficients de perte ; ce qu'il faut y ajouter ici, c'est un maillage de points par famille de zones.
Mincissement sur arêtes saillantes et accumulation dans les angles rentrants
Rédigez la spécification en 2 phrases distinctes : d'abord l'épaisseur nominale (NDFT) de chaque couche et l'épaisseur totale du système ; ensuite le nombre de points de mesure et les règles d'acceptation propres aux 3 familles de zones que sont les soudures d'angle, les arêtes et les pieds de piquages. Sans la seconde phrase, le chantier se décharge avec de jolis chiffres relevés sur les zones planes.

Ce qui distingue les 4 règles d'acceptation des épaisseurs
| Règle | Objet du jugement | Structure du maillage | Conséquence pour les arêtes et les cordons |
|---|---|---|---|
| ISO 19840 | Moyenne au moins égale à l'épaisseur sèche nominale ; aucun point sous 80 % de la nominale ; lectures comprises entre 80 % et 100 % limitées à 20 % de l'ensemble ; et sans dépassement du plafond | Statistique de toutes les lectures par zone contrôlée | Un seul point d'angle ou d'arête sous 80 % déclenche une reprise locale, et la moyenne ne peut s'y substituer |
| SSPC-PA 2 | Comptage par paliers au palpage de profil, jugement par point souvent dans la bande de 80 % à 120 % de la valeur prescrite | Moyenne de 3 relevés sur une même zone formant un point, plusieurs points représentant une zone | Insiste sur la manière de compter les points ; sans liste de zones, le film plus mince sur les cordons n'apparaît pas |
| IMO PSPC 90/10 | 90 % des points à au moins la valeur nominale, les autres à au moins 90 % de la nominale | Statistique sur la surface de la totalité de la cale ou du réservoir | Plus sévère sur les angles : la rouille sur arêtes et cordons doit rester sous 20 % de la surface de ces zones |
| Pratique chinoise de chantier | Données publiques : 90 % des points à l'épaisseur de conception, les 10 % restants à au moins 90 % de la valeur de conception, passes minces sur les cordons et couches partielles sur les nœuds jugées non conformes | Lots de contrôle par élément et par zone | Traiter les cordons et les nœuds à part décide ou non du refus ; efficace seulement si le cahier des charges l'écrit |
Prépeinture au pinceau des arêtes et des soudures (stripe coat) : méthode, gains, rédaction au cahier des charges
ISO 12944-5 nomme chaque couche du système : la couche de base est la couche 1, toute couche entre la couche de base et la finition est une couche intermédiaire, la couche de liaison (tie coat) améliore l'accrochage entre couches ou comble des défauts de vide, et la prépeinture au pinceau des arêtes et des soudures (stripe coat) est une couche supplémentaire appliquée exprès pour épaissir les points faibles que sont les arêtes, les soudures et les éléments filetés. Tout l'intérêt du stripe coat est là : c'est le moyen de remettre volontairement de l'épaisseur dans une zone géométriquement défavorable, ce que la projection en grandes surfaces ne peut pas faire sans provoquer de coulures.
- Bon produit : une peinture de stripe coat applicable au pinceau, sans solvant ou à forte teneur en extraits secs ; écarter les produits très volatils en couche épaisse, qui génèrent des piqûres.
- Stripe d'abord, grandes surfaces ensuite : 2 passes au pinceau à angles croisés sur les talons de cordon et les arêtes, puis projection.
- Relevez l'humide : peigne à épaisseur humide lu sur place pour le stripe coat, bien plus probant qu'une jauge magnétique a posteriori.
- Donnez des plafonds : épaisseur humide par passe et épaisseur totale limitées, pour écarter coulures, fissuration par échauffement et perte d'adhérence intercouche.
- Listez les zones : croisements de soudures circonférentielles et longitudinales, pieds de piquages, couronne de fond, bords de cisaillement et bords oxycoupés, vérifiables un à un.
Gains et risques doivent être écrits ensemble. Les gains : une épaisseur vérifiable et nettement moins de reprises en zone de soudure. Les risques : coulures, morçage, échauffement de réticulation en couche épaisse, piégeage de solvant et chute de l'adhérence intercouche, surtout avec des produits sans solvant à forte épaisseur par passe. La clause doit donc aussi donner des plafonds : épaisseur humide d'une passe de stripe coat, nombre de passes autorisées, limite dure du type épaisseur totale n'excédant pas de plus de 60 µm la valeur nominale du système, et obligation de consigner les zones surépaisses. Le stripe coat devient une pièce acceptée quand la liste des zones, le produit, le nombre de passes et les points de mesure sont écrits ; une simple ligne sur le renfort des angles et des arêtes sera tenue pour facultative et supprimée.
Rugosité et sels solubles : deux pièges invisibles sur le cordon et la zone affectée thermiquement
Rugosité et sels sont les 2 lignes invisibles sur lesquelles la zone de soudure part en dérive, et la dimension du paramètre doit être fixée d'abord : les normes de peinture travaillent en Rz (hauteur d'ancrage de crête à vallée), non en Ra hérité de l'usinage, et Ra ne peut s'y substituer : sur une même surface sablée, Rz vaut environ 4 à 6 fois Ra. Repères courants : la plupart des systèmes exigent Rz 40 µm à 75 µm ; le PSPC de l'IMO impose une rugosité de 30 µm à 75 µm après nettoyage par sablage ; la projection thermique d'aluminium (TSA) exige un degré de sablage Sa 3 avec un Rz d'au moins 75 µm ; les éprouvettes de comparaison ISO 8503-1 ont des valeurs nominales de 25 µm, 60 µm, 100 µm et 150 µm pour le grenail d'acier G et de 25 µm, 40 µm, 70 µm et 100 µm pour la bille S, tandis que GB/T 13288 classe la rugosité en fin, moyen et grossier. Les sels solubles sont convertis en équivalent chlorure de sodium selon ISO 8502-9, et la limite du PSPC est de 50 mg/m².
- Appréciez Rz, pas Ra : Rz est la dénivelée moyenne de crête à vallée, directement liée à l'adhérence ; Rz vaut environ 4 à 6 fois Ra, et l'une ne se convertit pas en l'autre pour juger la conformité.
- Ne mélangez pas les éprouvettes : grenail G et bille S n'ont pas la même morphologie ; valeurs nominales ISO 8503-1 : 25 µm, 60 µm, 100 µm et 150 µm pour G, 25 µm, 40 µm, 70 µm et 100 µm pour S.
- Gardez une preuve par réplique : la lecture du ruban de réplique (ISO 8503-5, ASTM D4417 méthode C) moins les 50 µm du support, moyenne de 2 à 3 relevés par zone, laisse un dossier papier.
- Mesurez les angles à part : le sablage est plus superficiel près des angles et des cordons ; ils doivent être comptabilisés séparément des zones planes.
Pourquoi la zone de soudure est facile à sous-sabler
4 raisons physiques font que la zone de soudure est facile à sous-sabler : le média ne crée un ancrage utile qu'à un angle d'incidence d'environ 45° à 90°, or la gorge du talon de cordon et son pied sont à contresens du soufflage ; le métal fondu et la zone affectée thermiquement sont plus durs que le métal de base, et le rebond creuse des empreintes plus superficielles ; gorges de morsure et porosités renferment des scories qu'aucun sablage ne nettoie sans reprise préalable ; et les dommages secondaires (bridage pour soudage, redressage à la flamme) touchent justement des zones déjà préparées. La parade consiste à inscrire le niveau de préparation comme point d'arrêt avant l'acceptation du soudage, à recontrôler 1 fois après sablage et, si nécessaire, à rattraper localement au meulage ou aux outils électroportatifs jusqu'à St 3. Exiger un dépoussiérage noté niveau 1 selon ISO 8502-3 relève de la même logique : les résidus de grenaille et les poussières autour des cordons sont plus difficiles à éliminer que sur les zones planes.
Contrôle de continuité : choix de tension, limites des méthodes et défauts manqués en zone de soudure
La frontière entre méthodes de contrôle de continuité est fixée par l'épaisseur. ASTM D5162 pose que l'éponge humide basse tension s'emploie en général jusqu'à 0.5 mm (20 mil) d'épaisseur totale et le contrôleur à étincelles haute tension au-delà de 0.5 mm ; entre 0.25 mm et 0.5 mm, la haute tension reste possible, mais la tension doit être calculée et réglée correctement et acceptée par le fabricant du produit. La formule usuelle est V = M × √T (T en mm, épaisseur sèche), l'annexe retenant M = 3294 jusqu'à 1 mm et M = 7843 au-delà de 1 mm : 1.5 mm donne environ 9.6 kV ; l'éponge humide travaille usuellement de 5 V à 90 V. Le nombre de défauts admis doit être convenu avant l'essai, car le critère dépend de l'épaisseur, de la conception et des conditions de service. La manière d'associer épaisseur sèche et contrôle des piqûres dans la réception des réservoirs est traitée dans Réception d'un chantier de peinture : contrôle d'épaisseur sèche et de continuité selon ISO 12944 et SSPC-PA 2.
| Méthode | Épaisseur totale couverte | Tension ou sonde | Attention en zone de soudure et en reprise | Base de jugement |
|---|---|---|---|---|
| Éponge humide basse tension (ASTM D5162 méthode A) | En général jusqu'à 0.5 mm | De 5 V à 90 V en usage courant | Sûre sur un revêtement en service ou gorgé d'eau, adaptée aux réservoirs d'exploitation et aux films minces | Toute alarme est un défaut, le plafond admissible doit être convenu avant l'essai |
| Étincelles haute tension (méthode B) | Surtout au-delà de 0.5 mm | Appareils d'environ 2.3 kV à 30 kV ; V = M × √T, M valant 3294 ou 7843 | Entre 0.25 mm et 0.5 mm, calcul requis et accord du fabricant ; risque de percer les zones saines sur un revêtement ancien | Défaut localisé, marqué, réparé puis recontrôlé |
| Reprises en chantier et méthode à la dépression | Revêtements épais ou zones géométriquement contraignantes | Sonde à balai de cuivre ou de carbone, boîte à dépression | Déplacement de la sonde limité à environ 0.3 m/s, mise à la terre fiable | Contrôle à 100 % des reprises, registre des défauts bouclé |
Les 4 raisons d'un taux élevé de défauts manqués en zone de soudure
Un taux élevé de défauts manqués en zone de soudure n'est pas un problème d'appareil mais de géométrie et d'électricité : la distance entre la sonde et l'acier varie sur le talon de cordon, si bien que la tension de claquage est de fait relevée au-dessus des bombements et que les défauts des creux passent inaperçus ; la sensibilité chute lorsque la boucle de terre est mauvaise, et les points de raccordement au réseau de mise à la terre du réservoir doivent être vérifiés nommément ; les surfaces de cordon poreuses et les scories résiduelles déclenchent des alarmes continues ; et appliquer la haute tension sur un revêtement déjà en service menace de percer les zones saines, ce que D5162 signale expressément, les revêtements intérieurs immergés ou gorgés d'eau demandant une prudence particulière. Les usages de chantier ajoutent : vitesse de déplacement de la sonde limitée à environ 0.3 m/s, contrôle à 100 % des zones de reprise, et priorité à l'éponge humide basse tension ou à la boîte à dépression pour les réservoirs en exploitation.

Boucle de réparation et de recontrôle des défauts
Le recontrôle doit boucler : chaque défaut est marqué à au moins 50 mm au-delà de son bord, le meulage s'étend jusqu'au revêtement sain pour former une pente de recouvrement, le système est réappliqué à l'épaisseur de conception d'origine, puis on recontrôle à la même tension ; les données publiques ajoutent une exigence courante, celle d'amener la zone réparée à 120 % de l'épaisseur du revêtement d'origine avant recontrôle. Pour savoir si l'adhérence a souffert, on mesure à l'arrachement une série de comparaison dans la zone réparée et une série dans la zone saine, critères et modes de rupture étant développés dans Adhérence des revêtements anticorrosion en réception : critères numériques de l'essai d'arrachement et modes de rupture. Le registre des défauts doit porter la zone, la date, la tension, le nombre et l'auteur de la levée, pour qu'à la 2e visite d'entretien on distingue un défaut d'exécution d'une dégradation en service.
Produit intérieur, atmosphère extérieure et sous calorifugeage : traiter les 3 cas séparément
Les 3 cas de service ont des moteurs différents, et leurs critères ne se transposent pas. Le côté intérieur regarde l'immersion, les cycles de température et l'alternance humide et sèche au droit de la ligne de liquide ; cloques et gonflement se concentrent dans les zones de rétention de la couronne de fond inférieure et aux pieds de piquages ; ce côté relève de règles propres aux revêtements intérieurs et aux contacts alimentaires, et pour les exigences de migration et de propreté, voir Peintures de revêtement intérieur pour réservoirs alimentaires et conformité aux migrations. Du côté atmosphère extérieure, le système se choisit dans la classification ISO 12944-2 : selon les données publiques, la perte d'épaisseur la première année d'un acier doux est d'environ 25 µm à 50 µm en C3, d'environ 50 µm à 80 µm en C4 et d'environ 80 µm à 200 µm en C5 ; les systèmes exemples de GB/T 30790.5 portent une épaisseur sèche nominale totale d'environ 280 µm pour un C4 de durabilité élevée, d'environ 240 µm avec une couche de base riche en zinc et d'environ 320 µm pour un C5 visant 15 ans et plus, la teneur en poudre de zinc de la fraction non volatile de cette couche devant être d'au moins 80 %. La face inférieure du fond et les parties enterrées cohabitent souvent avec une protection cathodique : le revêtement doit être choisi pour sa résistance au décollement cathodique, voir Décollement cathodique des revêtements : mécanisme, normes d'essai et couplage avec la protection cathodique.
| Cas de service | Référence directrice | Mécanisme de défaillance | Points clés du revêtement |
|---|---|---|---|
| Côté produit intérieur | Règles propres aux revêtements intérieurs et aux contacts alimentaires (GB/T 30790 et ISO 12944 excluent les revêtements intérieurs de réservoirs) | Immersion, gonflement, alternance humide et sèche au droit de la ligne de liquide | Système choisi selon le milieu ; cloques et gonflement jugés à part |
| Côté atmosphère extérieure | Classification ISO 12944-2 et exemples de systèmes GB/T 30790.5 | Dépôt de sels, condensation et farinage lié aux ultraviolets cumulés | Environ 280 µm en C4, environ 240 µm avec couche de base riche en zinc, environ 320 µm en C5 ; les angles retrouvent de l'épaisseur par stripe coat |
| Sous calorifugeage et enterré | NACE SP0198, ISO 19277, HG/T 5178-2017 | Entrée d'eau et cycles de condensation entre environ -4 °C et 175 °C | Stripe coat ou projection thermique métallique d'abord aux extrémités de bardage et aux traversées ; l'isolant ne remplace pas l'anticorrosion |
La corrosion sous calorifugeage (CSC) passe souvent inaperçue parmi les défaillances d'arêtes sur réservoirs et traversées de tuyauteries : les données publiques de NACE SP0198 indiquent que sur un acier au carbone dont la température de surface métallique se situe entre environ -4 °C et 175 °C, dès que de l'eau pénètre le calorifuge et que la surface alterne entre humide et sec, la vitesse de corrosion devient nettement supérieure à celle de l'état sec ; en dessous de ce domaine l'eau gèle, au-dessus la surface tend à sécher, et le risque recule des deux côtés, mais la condensation au refroidissement à l'arrêt déplace le risque réel au-delà des bornes du domaine. Côté chinois, HG/T 5178-2017 oriente les systèmes par domaine de température, et le cadre d'essais et d'évaluation suit ISO 19277:2018. Deux conséquences pratiques pour le système de revêtement : les arêtes des extrémités de bardage, des recouvrements et des traversées de tuyaux doivent d'abord recevoir un stripe coat ou une projection thermique métallique ; et un revêtement isolant ne remplace pas un revêtement anticorrosion. Le couplage projection thermique zinc-aluminium et bouche-pores est traité dans Procédé et système de revêtement par projection thermique zinc-aluminium ; la quantification de la durée de vie et des intervalles de maintenance en milieu marin très salin, dans Durée de vie de conception et intervalles de maintenance des structures d'acier CX en milieu marin très salin.
Repères chiffrés avec unités
- Rayon d'arrondi des bords usinés : au moins 2 mm (exigence P3 de ISO 8501-3:2025).
- Profondeur maximale de morsure continue : 0.05t sans dépasser 0.5 mm (niveau B de ISO 5817:2023).
- Plancher par point d'épaisseur : au moins 80 % de l'épaisseur sèche nominale (ISO 19840) ; 90 % des points conformes et les 10 % restants à au moins 90 % de la valeur nominale (règle 90/10 du PSPC).
- Épaisseur de coupure pour le contrôle de continuité : 0.5 mm, soit 20 mil (ASTM D5162).
- Formule de la tension haute : V = M × √T, M valant 3294 (jusqu'à 1 mm) ou 7843 (au-delà de 1 mm), T en mm ; 1.5 mm donne environ 9.6 kV.
- Domaine usuel d'ancrage après sablage : Rz 40 µm à 75 µm ; PSPC : 30 µm à 75 µm ; projection thermique d'aluminium : Sa 3 avec un Rz d'au moins 75 µm.
- Limite de sels solubles : 50 mg/m² au plus, exprimés en équivalent NaCl (conversion ISO 8502-9).
- Fenêtre d'application de la couche de base après sablage : selon les données publiques, appliquer dans les 4 h à 6 h ; au-delà, les reprises de rouille obligent à repasser le traitement.
- Exemple de système en C4 : épaisseur sèche nominale totale d'environ 280 µm, environ 240 µm avec une couche de base riche en zinc ; environ 320 µm en C5 visant 15 ans et plus (exemples GB/T 30790.5).
- Un critère de bon état concerne directement les arêtes : l'IMO PSPC admet une rouille en taches couvrant moins de 3 % de la surface, mais la rouille sur arêtes et cordons doit rester sous 20 % de la surface de ces zones.
Dossier de réception et éléments de traçabilité
La traçabilité du dossier de réception décide qui, 3 ans plus tard, paie les reprises. Un jeu de dossiers exploitable contient au minimum les pièces suivantes, et chacune doit porter des valeurs mesurées, non la simple mention que l'opération a été faite.
- Relevés des niveaux de préparation des soudures et des bords : numéro de zone, mode de reprise, niveau P atteint et nom du contrôleur.
- Dossier stripe coat : nom et lot du produit, nombre de passes, relevés d'épaisseur humide, horodatage, température et humidité ambiantes, écart au point de rosée.
- Mesures de rugosité et de sels : méthode (éprouvette de comparaison, ruban de réplique ou profilomètre), plage de Rz, teneur en sels en mg/m² et surface de prélèvement.
- Statistiques d'épaisseur par famille de zones : moyenne, plancher par point et taux de conformité pour zones planes, soudures d'angle, arêtes et pieds de piquages.
- Registre de contrôle de continuité : tension, type de sonde, vitesse de déplacement, nombre et position des défauts, réparations et recontrôles.
- Recontrôle d'adhérence et d'aspect : valeurs de l'essai d'arrachement et modes de rupture, notation des degrés d'altération selon la série ISO 4628.
Liste de contrôle des zones à risque élevé
- Couronne de fond et soudure d'angle annulaire : les remontées capillaires du côté extérieur et l'eau retenue au droit de la pente d'égouttement y concentrent les départs de rouille.
- Environ 500 mm inférieurs de la couronne de fond inférieure et poutre annulaire de fondation : double effet des alternances humide et sèche et des chocs mécaniques.
- Piquages, collerettes de renfort et pieds de trous d'homme : géométrie de cordon défavorable, dommages thermiques secondaires fréquents, film mince et résidus de grenaille abondants.
- Cerces de ventement du toit, garde-corps et soudures de mains courantes : dégradés par le piétinement lors des interventions en hauteur, avec rétention d'eau.
- Ruptures de calorifuge, recouvrements de bardage et traversées de tuyaux : chemins d'entrée d'eau et de condensation, foyers de CSC.
- Croisements de soudures circonférentielles et longitudinales : la géométrie en T ou en K échappe au pistolet comme à la sonde, d'où un fort taux de défauts manqués.
- Abords de l'échelle du toit flottant, poteaux de guidage et serpentins de chauffe : usure et rétention de produit combinées ; les pertes locales d'épaisseur demandent une vérification par contrôle d'épaisseur.
Questions fréquentes
Faut-il obligatoirement meuler le cordon d'angle jusqu'à l'affleurement du métal de base ?
Pas forcément : cela dépend du niveau de préparation retenu et de la catégorie d'environnement. P2 exige seulement un cordon continu, sans arêtes vives ni porosités ouvertes, et n'impose pas d'effacer toute la surépaisseur ; P3 seul demande un raccord lisse avec des défauts quasiment invisibles. Le critère est de savoir si le revêtement forme au talon de cordon un film continu atteignant l'épaisseur nominale (NDFT), non l'affleurement visuel. En pratique, on conduit une inspection de reprise après acceptation du soudage et avant sablage, puis un recontrôle après sablage, et l'on consigne le cordon, son talon et les 50 mm environ comme une seule unité de réception.
Pourquoi les mêmes points de mesure passent-ils en SSPC-PA 2 et échouent-ils en ISO 19840 ?
Les deux règles n'ont pas la même structure statistique. ISO 19840 contraint à la fois la moyenne, le plancher par point et la proportion de lectures sous la valeur nominale : un seul point sous 80 % de la nominale déclenche une reprise localisée. SSPC-PA 2 compte par paliers au palpage de profil, et le jugement porte sur la combinaison des points et des zones, souvent dans une bande de 80 % à 120 % de la valeur prescrite. Si le contrat n'en cite qu'une, ou mélange les deux, l'entrepreneur et le propriétaire repartent chacun avec un constat de conformité. La bonne pratique est de désigner une seule des 2 règles au cahier des charges technique et d'y fixer le nombre de points par famille de zones.
La tension de contrôle de continuité est-elle d'autant plus sûre qu'elle est élevée ?
Non. Sous le seuil de claquage, les piqûres ne sont pas détectées ; trop haute, la tension perce le revêtement sain et crée de nouveaux défauts là où le film est déjà mince, sur les cordons et les arêtes. ASTM D5162 demande de fixer la tension d'après l'épaisseur totale et la rigidité diélectrique du milieu ; la formule de l'annexe donne V = M × √T, M valant 3294 jusqu'à 1 mm et 7843 au-delà de 1 mm, et l'emploi de la haute tension entre 0.25 mm et 0.5 mm suppose l'accord du fabricant du produit. Le nombre de défauts admis doit également être convenu avant l'essai, sinon le relevé ne peut servir de jugement.
Peut-on appliquer directement les étincelles haute tension sur le revêtement d'un réservoir en service ?
Avec prudence. D5162 avertit que soumettre à la haute tension un revêtement ayant été immergé ou longtemps humecté conduit souvent à des erreurs de jugement, du fait de la conduction par imprégnation et de la contamination de surface, et que des zones initialement saines peuvent être percées. Pour un réservoir d'exploitation, on donne la priorité à l'éponge humide basse tension ou à la boîte à dépression, complétés par un contrôle d'épaisseur de la tôle pour chiffrer les pertes locales. Si la haute tension est indispensable, limitez la zone, réduisez la tension et consignez chaque lecture, afin de ne pas transformer un revêtement sain en défaut.
Faut-il une couche de liaison sur la couche de base riche en zinc aux soudures d'angle ?
Cela dépend du système et des couches suivantes. Une surface époxyde riche en zinc exposée longtemps après sablage développe des sels de zinc, et la ségrégation de la poudre de zinc sur un profil marqué rend les chemins conducteurs irréguliers dans la zone de soudure ; beaucoup de systèmes ajoutent donc après la couche de base riche en zinc une couche d'accrochage époxyde ou une couche de liaison pour stabiliser l'interface, puis la couche intermédiaire. Selon GB/T 30790.5 et ISO 12944-5, la teneur en poudre de zinc de la fraction non volatile doit être d'au moins 80 %, et épaisseurs et système se fixent ensemble selon la catégorie d'environnement et la classe de durabilité visée ; soudures d'angle et arêtes retrouvent malgré tout leur épaisseur par stripe coat, étape que la couche de liaison ne remplace pas.
Quelle différence de traitement entre un bord oxycoupé et un bord de cisaillement ?
Sur les bords de cisaillement, le problème est surtout les bavures et les arêtes vives à angle droit ; on répond par un chanfreinage ou un arrondi, le niveau P3 exigeant un rayon d'arrondi d'au moins 2 mm. Les bords oxycoupés cumulent calamine, couche durcie et scories adhérentes : au sablage, le média rebondit sur la surface durcie et creuse des empreintes trop superficielles, d'où un second nettoyage ou un meulage, puis un contrôle du profil d'ancrage. Les paramètres de jugement diffèrent : le rayon géométrique d'un côté, la profondeur d'ancrage Rz et le niveau de propreté de l'autre ; une seule ligne constatant que le traitement des bords est conforme masquerait la différence.
La corrosion sous calorifugeage se règle-t-elle en augmentant l'épaisseur du film ?
Non. Le moteur de la CSC est l'alternance humide et sèche répétée après entrée d'eau dans le calorifuge, ainsi que la condensation à l'arrêt : l'épaisseur ne fait que retarder l'échéance, elle ne bloque pas le chemin de l'eau et des ions chlorure. L'ordre efficace : traiter d'abord l'étanchéité des extrémités de bardage, des recouvrements et des traversées de tuyaux, puis choisir le système, entre époxy-phénolique, silicones modifiées ou projection thermique d'aluminium selon le domaine de température, la projection d'aluminium exigeant une préparation Sa 3 et un Rz d'au moins 75 µm. Revêtement isolant et revêtement anticorrosion sont deux travaux distincts ; les confondre fait échouer les deux.
Les revêtements intérieurs d'un réservoir se reçoivent-ils selon ISO 12944 ou GB/T 30790 ?
Pas par transposition directe. GB/T 30790 et la série ISO 12944 visent les systèmes de peinture de protection des surfaces de structures d'acier en atmosphère, et leur champ d'application n'inclut ni les matériaux à film épais dépassant 2 mm d'épaisseur sèche ni les revêtements intérieurs de réservoirs. La paroi intérieure relève des règles d'immersion et de compatibilité avec le produit : essais de tenue aux liquides et de diffusion choisis selon le milieu, évaluation selon les exigences de migration en contact alimentaire si nécessaire, contrôle de continuité et mesure d'épaisseur conduits selon les normes applicables aux revêtements intérieurs, par exemple GB 50393 et les règles d'exécution et de réception associées.
Références et assise des critères retenus
Les normes et documents ci-dessous sont expressément cités dans le texte ou sont à l'origine des critères retenus ; les éditions sont celles indiquées dans le corps de l'article. Les valeurs signalées comme issues de données publiques (synthèses d'organismes d'essais, commentaires professionnels, trames de modes opératoires de chantier) n'ont pas été reprises mot à mot des articles normatifs et doivent être vérifiées ligne à ligne contre les éditions en vigueur avant tout usage projet.
- ISO 8501-3:2025, niveaux de préparation des soudures, des bords et des autres zones de défauts de surface (publiée en 2025, remplaçant l'édition 2007) ; équivalent chinois GB/T 8923.3-2009 (correspondant à ISO 8501-3:2006).
- ISO 5817:2023, niveaux de qualité B, C et D des défauts des assemblages soudés par fusion de l'acier, du nickel et du titane ainsi que de leurs alliages.
- Série ISO 12944 (révisions de 2017 à 2018) : -2 classification des environnements, -3 prise en compte de la conception, -4 types de surfaces et préparation, -5 systèmes de peinture de protection, -6 essais de performance en laboratoire, -9 structures offshore et structures associées ; équivalent chinois, la série GB/T 30790.
- ISO 19840, critères d'acceptation des épaisseurs sèches ; SSPC-PA 2, méthodes de mesure et de jugement des épaisseurs de revêtement par palpage de profil de surface.
- ASTM D5162, pratiques normalisées de détection des discontinuités (piqûres) dans les revêtements non conducteurs sur supports métalliques ; ASTM D7854, contrôle à l'éponge humide basse tension ; NACE/AMPP SP0188, pratiques du contrôle aux étincelles.
- ISO 8503-1, -2 et -5, éprouvettes de comparaison et méthodes d'évaluation de la rugosité des surfaces d'acier préparées par sablage ; GB/T 13288, évaluation des niveaux de rugosité des aciers avant mise en peinture ; ASTM D4417, méthode au ruban de réplique.
- ISO 8502-3, évaluation du dépoussiérage ; ISO 8502-9, détermination des sels solubles par méthode Bresle.
- Norme de performance des revêtements de protection IMO PSPC (rendue obligatoire par SOLAS) : rayon d'arrondi des arêtes de 2 mm ou 3 passes de meulage, rugosité de 30 µm à 75 µm après un degré de sablage Sa 2.5, sels solubles 50 mg/m², règle 90/10.
- NACE SP0198-2017, maîtrise de la corrosion sous calorifugeage ; ISO 19277:2018, évaluation des revêtements pour CSC ; HG/T 5178-2017, peintures anticorrosion pour surfaces métalliques sous calorifugeage.
- GB 50205-2020, réception de la qualité d'exécution des structures d'acier ; GB 50661-2011, règle de soudage des structures d'acier ; GB 50128-2014, règle de construction des réservoirs cylindriques verticaux en acier soudé ; GB 50393, règle technique de protection anticorrosion des réservoirs de pétrole en acier ; SY/T 0063-2020, méthodes d'essai de détection des défauts des revêtements anticorrosion de canalisations.
Last updated: 2026-11-09. Document établi par l'équipe technique de Kexin New Materials (Guangdong) Co., Ltd. pour les échanges techniques de projets B2B ; les conditions de fourniture ne couvrent que EXW et FOB. Les critères cités illustrent le cadre normatif et la démarche de chiffrage ; pour un projet donné, se référer aux documents de conception, aux fiches techniques du fabricant et aux éditions en vigueur des normes.