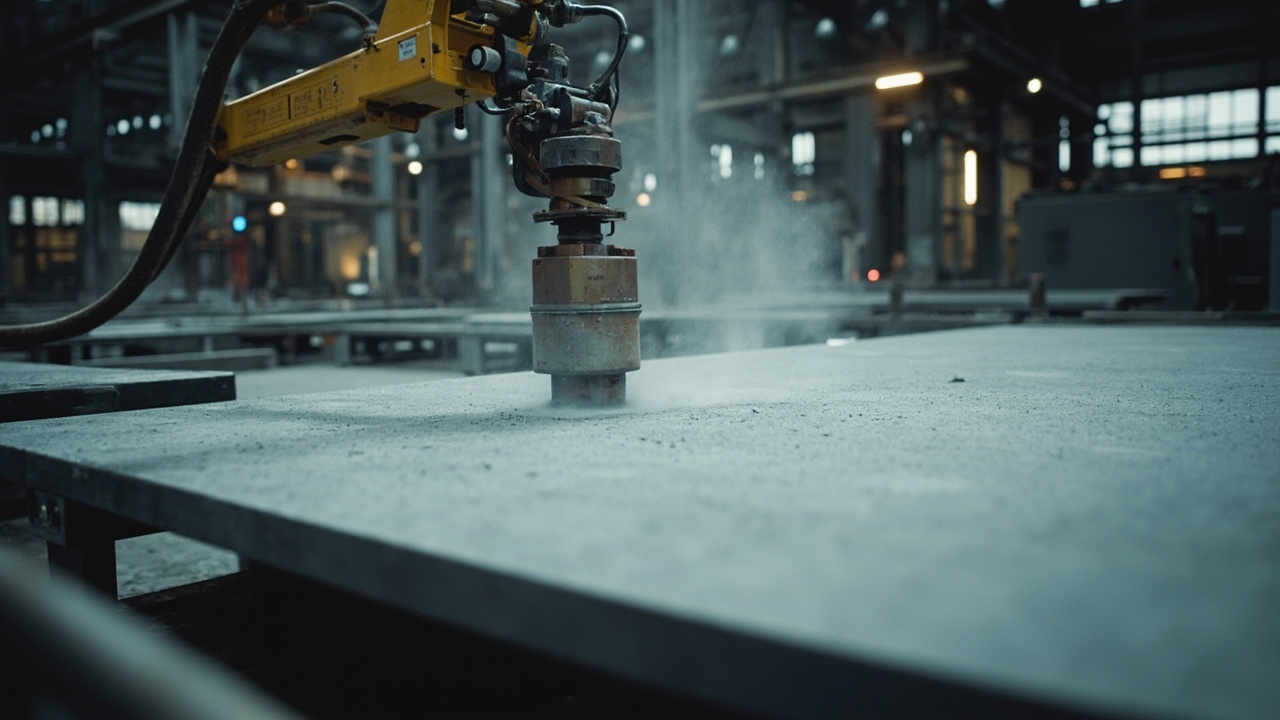
Dans les chantiers navals, les lignes de pré-traitement automatiques des structures en acier et la production de grands composants en acier, avant la découpe de l'acier, on fait généralement passer le matériau par une ligne automatique de « décalaminage par grenailleuse + pulvérisation d'apprêt de atelier ». Ce fin apprêt semble insignifiant, mais il détermine si l'acier rouillera à nouveau pendant les mois de usinage et de stockage suivants, et influence directement l'adhérence et la durée de vie du système anticorrosion final. L'apprêt de atelier riche en zinc inorganique à l'eau est né pour cette étape — il utilise un liant silicaté à l'eau et une teneur élevée en poudre de zinc comme cœur, offrant à la fois une protection cathodique électrochimique et une résistance à la haute température lors des soudures et découpes ultérieures, constituant la première ligne de défense durable de l'étape de pré-traitement de l'acier.
I. Pourquoi l'apprêt de atelier est-il indispensable
De la décalaminage par grenailleuse à la peinture finale, l'acier subit souvent plusieurs opérations telles que découpe, assemblage, soudure et stockage, pendant des périodes allant de quelques semaines à plusieurs mois. La surface d'acier nue rouille très facilement pendant cette période ; une fois rouillée, il faut décaper à nouveau, ce qui est long et coûteux en main-d'œuvre. Le rôle de l'apprêt de atelier est de former immédiatement après le décapage un film de protection temporaire mais durable, permettant à l'acier de rester propre et sans rouille pendant tout le cycle d'usinage, tout en offrant une adaptabilité aux procédés de soudure et de découpe.
II. Mécanisme anticorrosion du riche en zinc inorganique à l'eau
La protection anticorrosion de l'apprêt riche en zinc inorganique à l'eau est réalisée par la synergie de deux mécanismes :
- Protection cathodique (anode sacrificielle) : la teneur en poudre de zinc dans le film est élevée, le potentiel électrode du zinc étant plus bas que celui du fer, lorsque le milieu corrosif pénètre, le zinc est oxydé en priorité, « se sacrifiant » pour protéger le substrat en acier, c'est le cœur de la protection anticorrosion des revêtements riches en zinc.
- Barrière physique : les produits de corrosion denses générés par l'oxydation du zinc remplissent les pores du film, bloquant davantage l'eau et l'oxygène.
- Liants inorganiques résistants à haute température : utilisant le silicate comme agent de formation de film, après durcissement se forme un réseau inorganique Si–O–Si, résistant à des températures de plusieurs centaines de degrés Celsius, ne brûle pas facilement sur de grandes surfaces lors de la soudure et de la découpe, et après hydrosolubilisation le COV est extrêmement faible, application écologique.
III. Référence des paramètres techniques clés
Lors de la sélection, il faut prêter attention aux indicateurs clés suivants, les valeurs réelles dépendent de la fiche technique du produit spécifique :
| Article | Indicateur typique | Description |
|---|---|---|
| Teneur en zinc du film sec | ≥ 80% | Clé de l'anticorrosion riche en zinc |
| Épaisseur du film sec | 15–25 μm | Apprêt de atelier à appliquer en couche mince |
| Temps de séchage au toucher | Quelques minutes | Adapté à la ligne automatique |
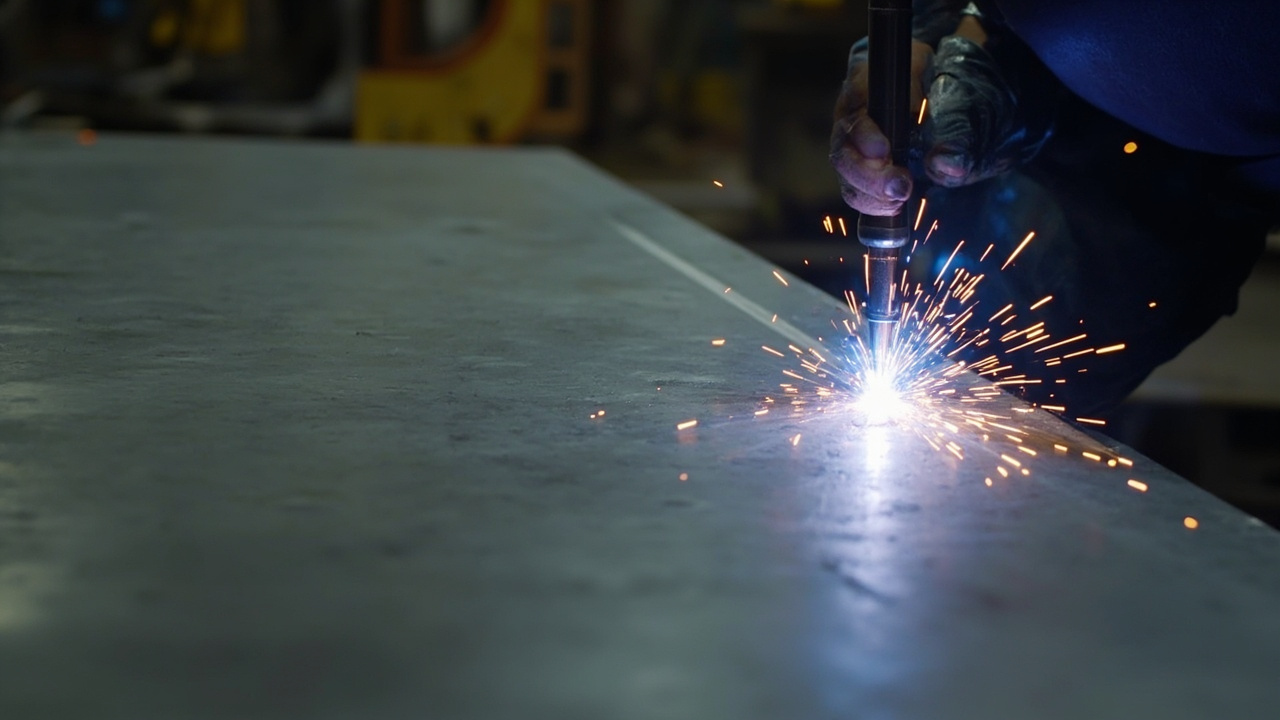
| Résistance à la température | Peut atteindre plus de 400℃ | Garantit soudure et découpe possibles |
| Résistance à la brume salée | Longue durée | Pas de rouille à nouveau pendant le cycle d'usinage |
| Teneur en COV | Extrêmement faible | Inorganique à l'eau écologique |
IV. Scénarios d'application typiques
- Construction navale et génie maritime : les plaques de navire et structures de section sont pulvérisées avec l'apprêt de atelier sur la ligne de pré-traitement, garantissant l'absence de rouille pendant le cycle de construction de la coque.
- Ligne de pré-traitement des structures en acier : décapage et peinture automatisés avant la découpe des composants en acier de ponts, stades, usines, améliorant l'efficacité de production.
- Grands réservoirs et tuyauteries : protection temporaire des plaques d'acier avant enroulement, tenant compte du procédé de soudure ultérieur.
- Machines d'ingénierie et usinage sous-traité de composants en acier : prévention de la rouille à nouveau pour pièces en acier stockées longtemps ou transférées entre usines.
V. Procédé d'application et contrôle qualité
L'apprêt de atelier est souvent utilisé sur ligne automatique, la norme de procédé influence directement l'effet anticorrosion et le rythme de production :
- Traitement de surface : l'acier doit être décalaminé par grenailleuse au grade Sa2.5, rugosité de surface modérée, sans huile ni calamine, c'est la précondition pour que la peinture riche en zinc exerce la protection cathodique.
- Formation du film par pulvérisation : la ligne de pulvérisation automatique contrôle l'épaisseur du film à 15–25μm, trop épais provoque projections de soudure et porosités, trop fin protection insuffisante.
- Séchage rapide au toucher : l'apprêt de atelier exige un séchage rapide au toucher, afin que l'acier passe rapidement à l'opération suivante, réduisant l'attente sur ligne.
- Vérification de l'adaptabilité à la soudure : après pulvérisation, vérifier la quantité de fumée et les porosités lors de la soudure et découpe, pour garantir la conformité aux normes de procédé navale et acier.
- Recouvrement ultérieur : après usinage, appliquer sur l'apprêt de atelier une peinture riche en zinc époxy, une couche intermédiaire micacée époxy et une finition, constituant un système complet de lourde anticorrosion.
VI. Différence avec l'apprêt riche en zinc époxy
Le riche en zinc inorganique et le riche en zinc époxy sont tous deux des apprêts riches en zinc couramment utilisés en lourde anticorrosion, mais leur positionnement diffère :
| Élément comparé | Riche en zinc inorganique à l'eau | Riche en zinc époxy |
|---|---|---|
| Liants | Silicate (inorganique) | Résine époxy (organique) |
| Résistance température | Haute (soudable et découpable) | Plus faible |
| Protection cathodique | Forte | Forte |
| Flexibilité | Plutôt cassant | Assez bonne |
| Positionnement typique | Apprêt de atelier, haute température | Apprêt de lourde anticorrosion universel |
| Écologique | À l'eau COV extrêmement faible | Selon produit |
En bref, pour les scénarios nécessitant haute température, soudable et adapté à la ligne de pré-traitement, privilégier l'apprêt de atelier riche en zinc inorganique ; pour les zones exigeant flexibilité et système anticorrosion global, on utilise souvent le riche en zinc époxy. Les deux collaborent souvent dans un même système.
VII. Points de stockage, transport et environnement d'application
Bien que l'apprêt de atelier riche en zinc inorganique à l'eau soit écologique à l'application, il présente une certaine sensibilité au stockage, transport et conditions environnementales, à noter en usage réel :
- Stockage en séparé : le riche en zinc inorganique est souvent bi-composant (poudre de zinc et liant silicaté séparés), à conserver scellé dans un endroit frais et sec, éviter l'agglomération de la poudre de zinc par humidité ; le mélange préparé a une durée d'utilisation, à utiliser dans le temps imparti.
- Malaxage uniforme : la poudre de zinc a une densité élevée et sédimente facilement, pendant la pulvérisation il faut malaxer en continu et équiper d'un dispositif anti-sédimentation, garantir la stabilité de la teneur en zinc du liquide pulvérisé, sinon apparaîtront des écarts de teneur en zinc du film et protection locale insuffisante.
- Température et humidité environnement : la cure du silicate inorganique dépend de l'eau et du dioxyde de carbone de l'air, température idéale de 5–40℃, humidité relative 50%–85% ; trop sec cure incomplète, trop humide blanchiment et efflorescence.
- Ventilation et sécurité : l'atelier de pulvérisation doit être bien ventilé, opérateurs portant masque anti-poussière, éviter inhalation prolongée de poussière de zinc.
- Protection transport : les composants en acier pulvérisés doivent être calés lors transfert et empilement, éviter chocs et rayures de l'apprêt, les rayures doivent être retouchées rapidement, prévenir point de départ de rouille.
Un contrôle normalisé de stockage, transport et environnement est la précondition importante pour que l'apprêt de atelier exerce stablement la protection cathodique et prolonge la durée de protection pendant le cycle d'usinage de l'acier.
VIII. Questions fréquentes (FAQ)
Q : Faut-il appliquer une autre peinture par-dessus l'apprêt de atelier ? Oui. L'apprêt de atelier est une protection temporaire et de transition, l'anticorrosion finale nécessite un système complet avec couche intermédiaire et finition par-dessus.
Q : Plus la teneur en zinc de l'apprêt riche en zinc est élevée, mieux c'est ? Une teneur élevée favorise la protection cathodique, mais trop élevée nuit à la densité et adhérence du film. Une teneur en zinc du film sec supérieure à 80% garantit un effet anticorrosion excellent, à équilibrer avec la formulation globale.
Q : Le riche en zinc inorganique à l'eau a-t-il une exigence d'humidité d'application ? Oui. La cure du silicate inorganique dépend d'humidité et CO2 appropriés, trop sec ou humide nuisent à la qualité de cure, contrôler selon notice produit.