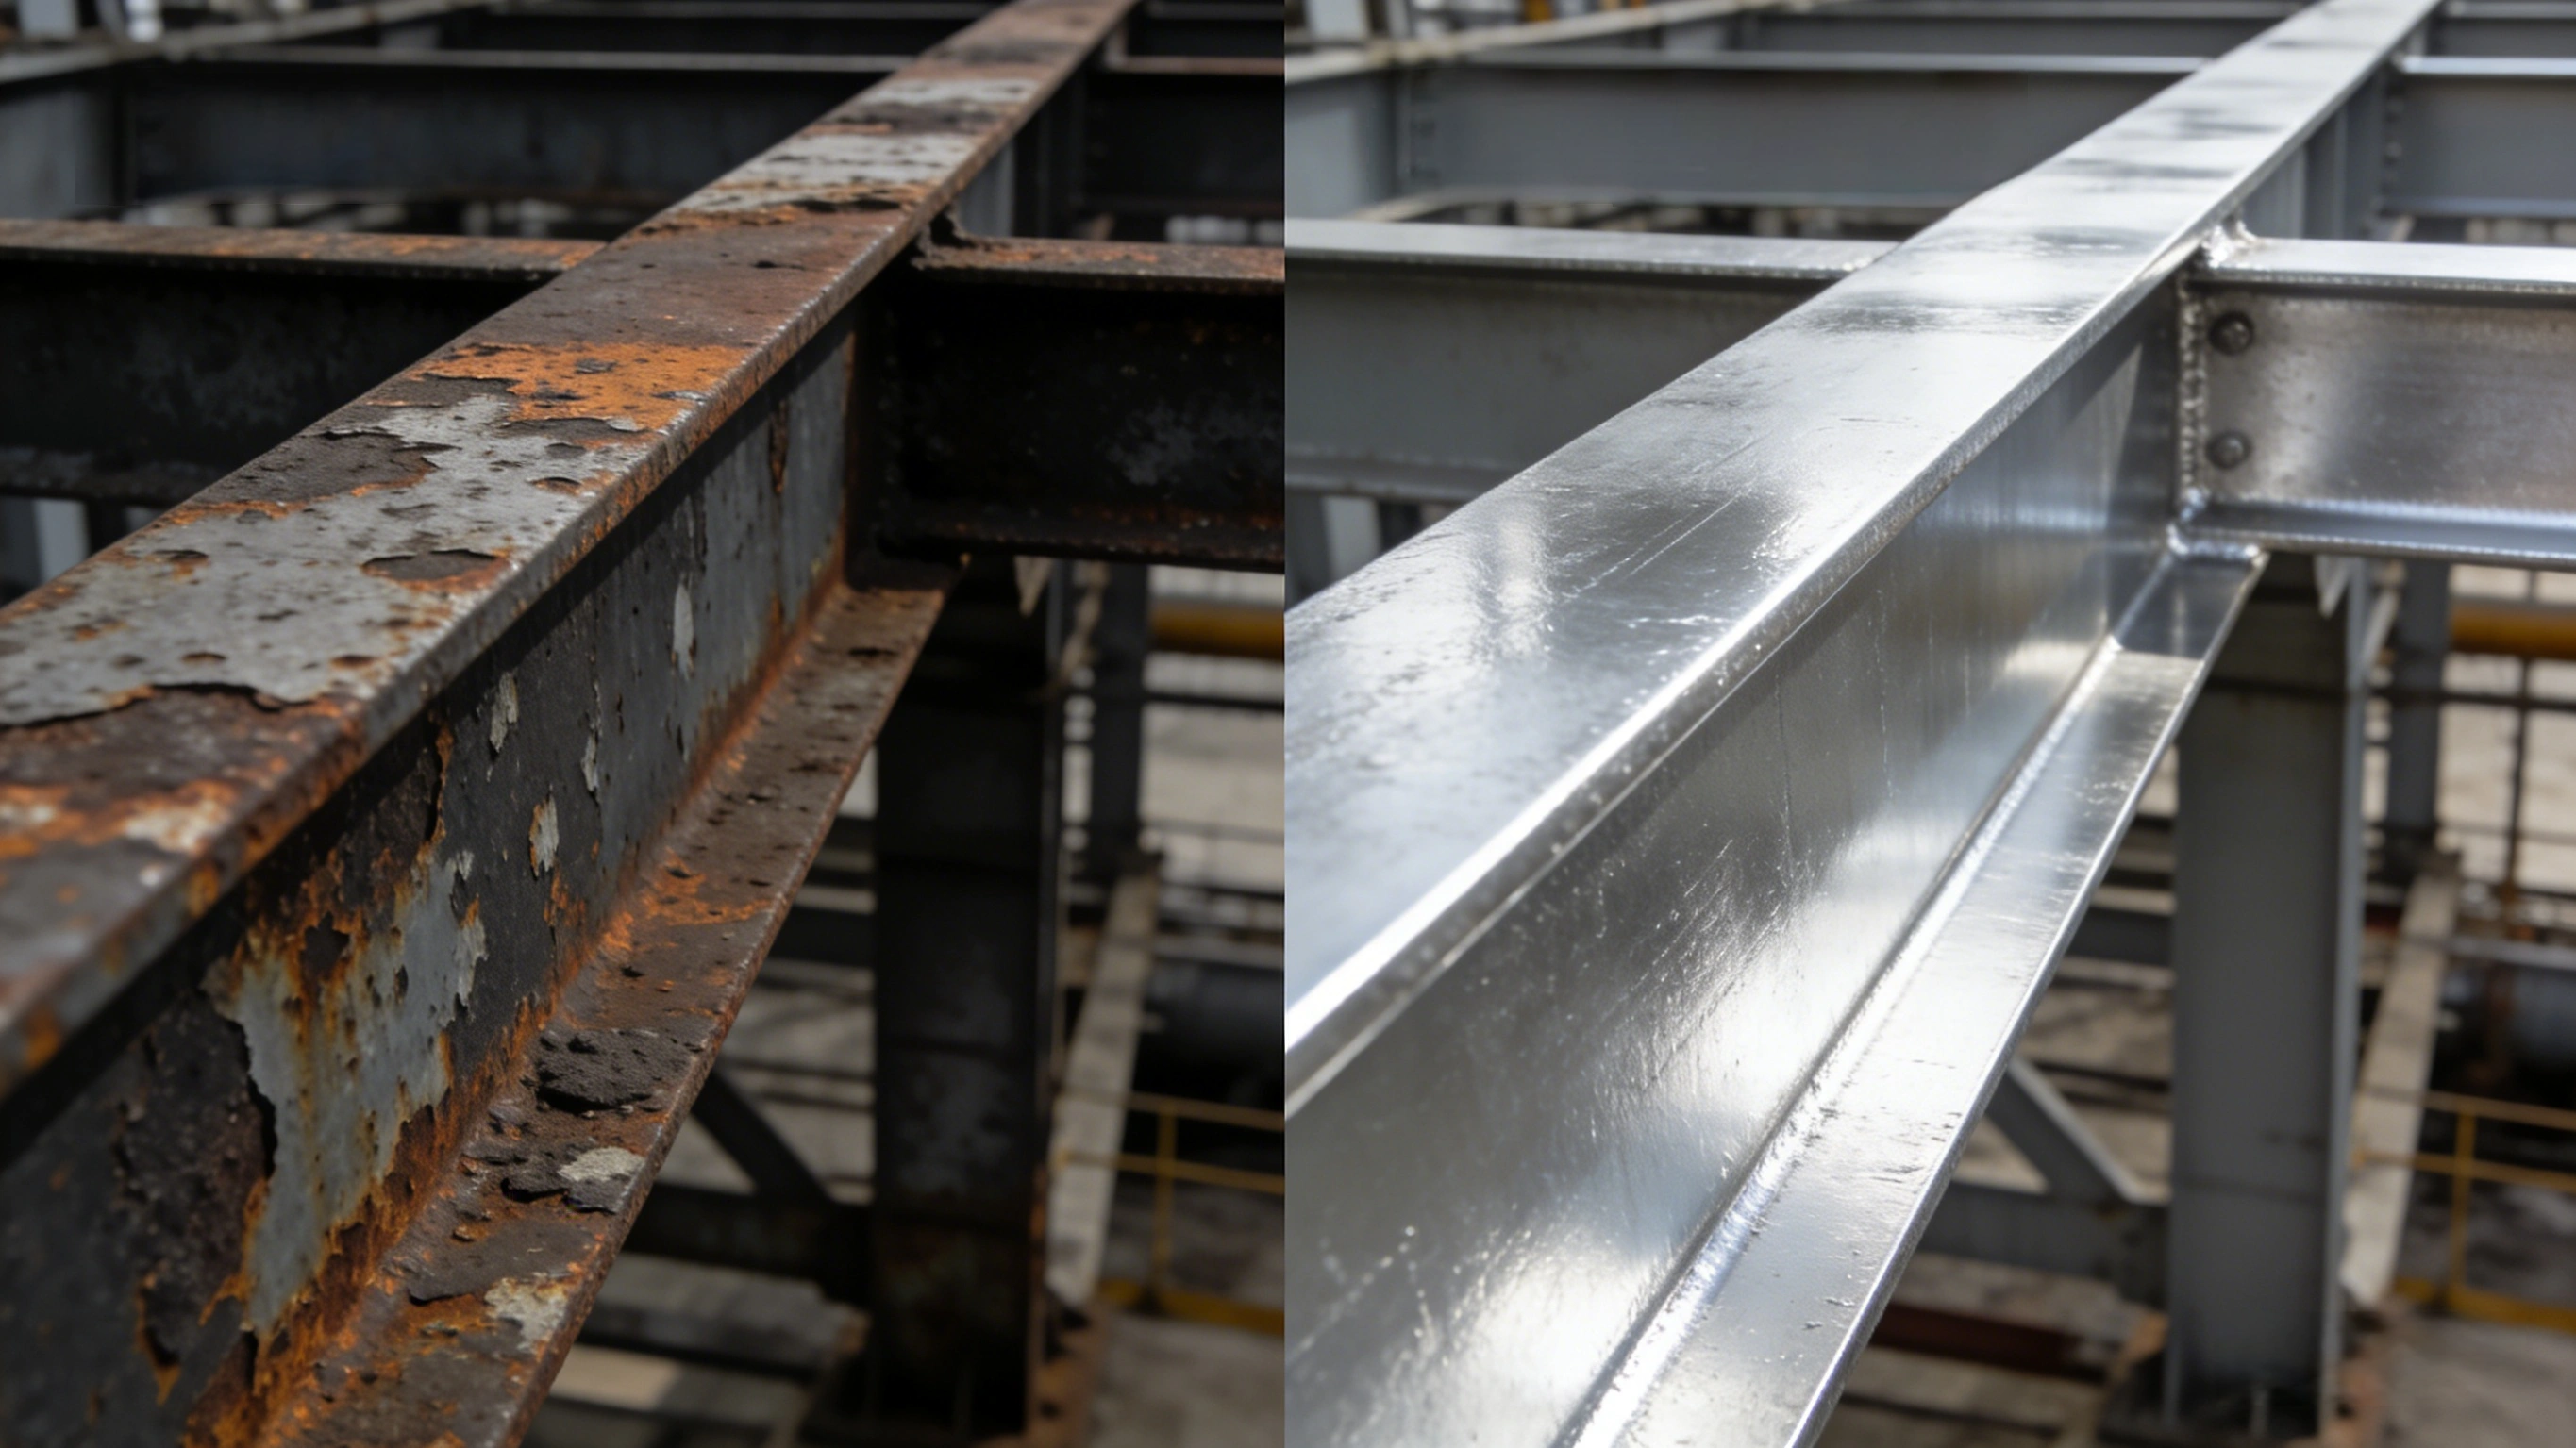
टैंक के कोनीय वेल्ड और किनारों का क्षय से मतलब वर्टिकल सिलिंड्रिकल वेल्डेड स्टेल टैंक पर कोनीय वेल्ड और वेल्ड टो, टैंक के तल की एज प्लेट की परिधि वाली कोनीय वेल्ड, नोजल व रेइन्फ़ोर्समेंट पैड की जड़, और स्टील प्लेट की शियर एज व हॉट-कट एज जैसी ज्यामिति अचानक बदलने वाली जगहों पर लोकल जंग और कोटिंग फेलियर है, जो ड्राई फ़िल्म थिकनेस (DFT) की कमी, असंतत सरफ़ेस प्रोफ़ाइल, बिना सुधारे वेल्ड दोष और होलिडे/पिनहोल टेस्ट के ब्लाइंड स्पॉट के मिलने से सपाट क्षेत्रों से पहले दिखती है। यह किसी एक क्षय तंत्र का नाम नहीं, बल्कि नापने योग्य चीज़ों का समूह है: प्रिपरेशन ग्रेड ISO 8501-3 से, वेल्ड ज्यामिति ISO 5817 से, फिल्म मोटाई ISO 19840 या SSPC-PA 2 से, कोटिंग की निरंतरता ASTM D5162 जैसी हाई-वोल्टेज स्पार्क होलिडे टेस्ट से, और माहौल की कठोरता ISO 12944-2 से आंकी जाती है।
कोस्टल टैंक फार्म में आम दृश्य: चलाने के 3 से 5 वर्ष में टैंक की दीवार के बड़े प्लेट पर कोटिंग ठीक रहती है, बस चमक थोड़ी घटती है, लेकिन कोनीय वेल्ड के नीचे 1 mm से 3 mm चौड़ी जंग की धारें दिखती हैं, तल की एज प्लेट और परिधि वाली कोनीय वेल्ड पर कोटिंग फफूला उठाकर छिल जाती है, और मैनहोल व नोजल की जड़ों में पूरे घेरे पर जंग लग जाती है। इंसुलेशन हटाकर जांच तब तक होते-होते परिधि वेल्ड के नीचे की स्टील वॉल लोकल रूप से पतली हो चुकी होती है। ओनर की उलझन आमतौर पर एक वाक्य में: DFT एकसेप्टेंस रिपोर्ट पास है, तो पहले इन जगहों पर ही खराब क्यों हुआ। जवाब पॉइंट-लोकेशन और स्वीकार्यता मानदंड में है — आम तौर पर थिकनेस गेज सपाट सतह पर लिए जाते हैं, कोनीय वेल्ड और किनारों पर न तो बराबर पॉइंट रखे जाते हैं, न बराबर ध्यान दिया जाता है।
TL;DR: पहले निष्कर्ष
- वेल्ड और किनारे अलग विषय हैं: ISO 8501-3:2025 P1, P2, P3 तीन प्रिपरेशन ग्रेड अलग मांगों के साथ देता है; हेवी-ड्यूटी एंटी-कॉररोशन सिस्टम आमतौर पर P2 से शुरू मानते हैं, C4 से ऊपर या हाई ड्यूरेबिलिटी चाहिए तो P3।
- किनारे का रेडियस नापने योग्य है: P3 में मशीन-कट एज का रेडियस कम से कम 2 mm; हॉट-कट एज पर आम तौर पर 3 बार चैमफ़र या 3 बार ग्राइंडिंग; 3 mm से कम मोटी प्लेट पर P3 अक्सर संभव नहीं, डिज़ाइन व निर्माण विधि में छंटनी करनी पड़ती है।
- अंडरकट की सीमा मोटाई के अनुपात से: ISO 5817:2023 में सतत अंडरकट B लेवल 0.05t और अधिकतम 0.5 mm, C लेवल 0.1t, D लेवल 0.2t; GB 50205-2020 में सेकंड लेवल वेल्ड 0.05t से अधिक और 0.5 mm से बड़ा नहीं, सतत लंबाई 100 mm से अधिक नहीं।
- DFT पास होना यानी कोनीय वेल्ड पास होना नहीं: ISO 19840 में औसत नॉमिनल डीएफ़टी (NDFT) से कम न हो, सिंगल पॉइंट NDFT के 80 % से कम न हो, और NDFT से कम रीडिंग का अनुपात 20 % से अधिक न हो; IMO PSPC 90/10 नियम मानता है, और चीन के इंजीनियरिंग अभ्यास में भी वेल्ड व नोड की पतली कोटिंग के लिए 90/10 ही लागू है।
- होलिडे वोल्टेज मोटाई से निकलता है: ASTM D5162 में 0.5 mm (20 mil) लो-वोल्टेज वेट स्पॉन्ज और हाई-वोल्टेज स्पार्क की आम सीमा है, हाई वोल्टेज V = M × √T से, M = 3294 या 7843, 1.5 mm पर लगभग 9.6 kV, लो-वोल्टेज में आम तौर पर 5 V से 90 V।
- सरफ़ेस प्रोफ़ाइल और घुलनशील लवण वेल्ड ज़ोन के छिपे जोखिम: कॉटिंग में Rz, Ra नहीं; एक ही सतह पर Rz लगभग Ra का 4 से 6 गुना; अधिकतर सिस्टम Rz 40 µm से 75 µm, PSPC में 30 µm से 75 µm, थर्मल स्प्रे एल्युमिनियम Sa 3 और Rz कम से कम 75 µm, घुलनशील लवण NaCl इक्विवैलेंट में 50 mg/m² से अधिक नहीं।
- स्ट्राइप कोट ज्यामितीय रूप से प्रतिकूल जगहों पर मोटाई लौटाने का तरीक़ा: ISO 12944-5 में stripe coat को ख़ासकर किनारों, वेल्ड व थ्रेडेड पार्ट्स की मोटाई बढ़ाने वाला अतिरिक्त कोट कहा गया है; क्लॉज़ में स्थानों की सूची, मटीरियल, कोट संख्या और पॉइंट-लोकेशन लिखें।
- हर सेवा परिस्थिति अलग गणें: टैंक की अंदरूनी लाइनिंग GB/T 30790 व ISO 12944 के दायरे में नहीं आती; इंसुलेशन के नीचे क्षय (CUI) में NACE SP0198 के अनुसार धातु की सतह की लगभग -4 ℃ से 175 ℃ तापमान रेंज पर ध्यान दें, और शटडाउन के संघनन से जोखिम रेंज से बाहर चला जाता है।
टैंक की कोटिंग पहले कोनीय वेल्ड और किनारों पर ही क्यों खराब होती है
कोनीय वेल्ड और किनारों की समस्या किसी एक वेरिएबल की नहीं, बल्कि 3 चीज़ों के एक साथ होने की है: ज्यामिति अचानक बदलने पर कोटिंग का मोटाई वितरण असमान बनना, ब्लास्ट मीडिया से वेल्ड और बेस मटीरियल को एक ही ग्रेड पर प्रोसेस न कर पाना, और स्ट्रक्चरल ज्यामिति का खुद पानी व माध्यम को वेल्ड की जड़ में रोके रखना। टैंक की परिधि वेल्ड और लॉन्गिट्यूडिनल वेल्ड के क्रॉसिंग पर T या K आकार बनता है, वेल्ड टो और बेस मटीरियल के बीच स्लोप नहीं सीढ़ी जैसा स्टेप होता है, और उस स्टेप की वर्टिकल फेस पर स्प्रे करते समय लाइन-ऑफ़-साइट व स्प्रे गन के एंगल की पाबंदी के कारण सपाट सतह जितनी कोटिंग नहीं पहुँचती है। टैंक की अंदरूनी सतह पर माध्यम और सिस्टम चयन के लिए टैंक की अंदरूनी सतह पर एंटी-कॉररोशन कोटिंग सिस्टम और माध्यम का चयन देखें; यह लेख केवल बाहरी दीवार, एज प्लेट और वेल्ड ज्यामिति की बात करता है।
ज्यामिति, फिल्म मोटाई और माध्यम का रुकना — तीनों एक साथ
बाहर उभरे किनारे पर कोटिंग गुरुत्व से बहकर और सर्फ़ेस टेंशन से सिमटकर पतली हो जाती है; समकोण नुकीली किनारी पर DFT अक्सर उसी कोट में सपाट सतह की रीडिंग से साफ़ कम होती है। अंदरूनी कोने और वेल्ड टो की जड़ इसका उलटा हैं: वहां तरल व धूल जमा होकर कोटिंग मोटी लेकिन छिद्रमय बनती है, सुखने पर श्रिंक स्ट्रेस केंद्रित होता है, और पिनहोल व सूक्ष्म क्रैक आसानी से आते हैं। वेल्ड रीनफ़ोर्समेंट और अंडरकट से बनी सीढ़ी के कारण वेल्ड ज़ोन में सरफ़ेस प्रोफ़ाइल Rz असंतत हो जाती है: एब्रेसिव हार्डन किए वेल्ड व हीट एफ़ेक्टेड ज़ोन (HAZ) से टकराकर लौटता है, और जड़ व अंडरकट ग्रूव में गहराई तक काटता नहीं है। इसलिए एड्हेसिवता की कमज़ोरी सबसे पहले यहीं दिखती है, बड़े प्लेट पर नहीं।
तीनों तरह के स्थानों को एक ही टेबल में न मिलाएँ
एक ही टैंक पर कम से कम 3 तरह के स्थानों का फ़ैसला अलग-अलग करना होगा: टैंक के बाहर वातावरण पक्ष (ISO 12944-2 से सिस्टम व मेंटेनेंस अंतराल चुनें), टैंक के अंदर माध्यम पक्ष (लाइनिंग व कॉटिंग के कोड अलग; GB/T 30790 और ISO 12944 श्रृंखला के दायरे में टैंक लाइनिंग स्पष्ट रूप से नहीं है), और इंसुलेशन के नीचे व ज़मीन में दबा पक्ष (यहां संघनन व मिट्टी का माध्यम हावी, मानदंड NACE SP0198 जैसी स्टैंडर्ड से)। इन्हें एक ही एकसेप्टेंस टेबल में डालने पर शब्दों में कड़ा लेकिन अमल में असंभव क्लॉज़ मिलेगा।
| स्थान | ज्यामितीय फीचर | कोटिंग की कमज़ोरी | फेलियर का पहले संकेत | प्राथमिक उपाय |
|---|---|---|---|---|
| कोनीय वेल्ड और वेल्ड टो | T या K आकार की सीढ़ी, वेल्ड टो वर्टिकल फेस | कम कोटिंग पहुँचना, सरफ़ेस प्रोफ़ाइल का असंतत होना | वेल्ड टो के नीचे 1 mm से 3 mm चौड़ी जंग की धार | वेल्ड टो ग्राइंडकर ट्रांज़िशन के बाद P2 या P3 से री-इंस्पेक्शन, और पहले स्ट्राइप कोट |
| टैंक तल की एज प्लेट की परिधि कोनीय वेल्ड | क्षैतिज व वर्टिकल का जंक्शन, बाहर की तरफ़ ज़मीन से सटा | पानी रुकना, कोटिंग लंबे समय गीली | एज प्लेट का ऊपर उठना, रिसाव व जंग बहना | ग्रेड सिल व ओवरलैप स्लोप दोबारा बनाएं, हर स्थान के अलग पॉइंट-लोकेशन |
| शियर एज और किनारे | समकोण नुकीला किनारा, बर | गुरुत्व से बहकर पतला होना, मोटाई सपाट सतह से साफ़ कम | किनारे की एक लाइन में जंग और दोनों तरफ़ फैलना | किनारे का रेडियस कम से कम 2 mm, या 3 बार ग्राइंडिंग |
| हॉट-कट एज और बिवेल | ऑक्साइड स्केल व हार्डेड ज़ोन साथ | एंकर हल्का, हार्डनेस से एब्रेसिव का उछलना | कट की सतह पर फफूला व लोकल छिलना | कट सतह पर दूसरी बार ब्लास्ट या ग्राइंडिंग, ज़रूरत पर पावर टूल से St 3 तक |
| नोजल और रेइन्फ़ोर्समेंट पैड की जड़ | कई वेल्ड का मिलन, संकरा गैप | बचा ग्रिट व वेल्ड स्लैग की सफ़ाई कठिन | जड़ के चारों ओर जंग, पिनहोल अलार्म की भीड़ | पहले सफ़ाई फिर होलिडे टेस्ट, होलिडे को 50 mm बाहर तक ग्राइंडकर रिपेयर व री-टेस्ट |
प्रिपरेशन ग्रेड और वेल्ड ज्यामिति: ड्रॉइंग से एकसेप्टेंस तक नापने योग्य मानदंड
ISO 8501-3 वह स्टैंडर्ड है जो वेल्ड और किनारों को अलग ग्रेड देता है। मौजूदा संस्करण ISO 8501-3:2025 अगस्त 2025 को प्रकाशित हुआ और 2007 वाले संस्करण को प्रतिस्थापित करता है; चीन का समकक्ष टेक्स्ट GB/T 8923.3-2009 है (ISO 8501-3:2006 को समरूप अपनाया गया, 2025 संस्करण से संस्करण अंतर बना हुआ है)। यह स्टैंडर्ड P1, P2, P3 तीन प्रिपरेशन ग्रेड में बताता है कि वेल्ड, किनारे और अन्य दोष वाले क्षेत्र कितने सुधारे हुए चाहिए: P1 केवल ढीले स्पैटर व वेल्ड स्लैग हटाना मांगता है, असंतत वेल्ड अनुमत है; P2 में वेल्ड संतत, धारदार किनारे व खुले पोरोसिटी दूर, ढीले और हल्के चिपके स्पैटर हटाए; P3 में दोष लगभग न दिखें, वेल्ड और बेस मटीरियल में स्मूथ ट्रांज़िशन, और मशीन-कट एज का किनारे का रेडियस कम से कम 2 mm। कौन-सा ग्रेड चुनना है, यह ISO 12944-2 के माहौल वर्ग और लक्षित ड्यूरेबिलिटी क्लास से पीछे की तरफ़ तय होता है, सस्ते निर्माण की सुविधा से नहीं।
| प्रिपरेशन ग्रेड | वेल्ड की अपेक्षा | मशीन-कट एज | हॉट-कट एज व बिवेल | ISO 5817 से संबंध और आम प्रयोग |
|---|---|---|---|---|
| P1 हल्का | ढीला स्लैग व स्पैटर हटाएं, असंतत वेल्ड अनुमत | साधारण बर हटाना | बिवेल सुधार अनिवार्य नहीं | D लेवल के करीब; कम क्षयकारक माहौल या अल्पकालिक सुरक्षा |
| P2 मीडियम | वेल्ड संतत, धारदार किनारे व खुले पोरोसिटी दूर, हल्के चिपके स्पैटर हटाएं | एक तरफ़ लगभग 1 mm चैमफ़र | हॉट-कट सतह की दूसरी बार सफ़ाई ज़रूरी | C लेवल से मेल, आम शुरुआत; समुद्री व इंडस्ट्रियल माहौल में मुख्य अपेक्षा, PSPC में P2 मांगी गई है |
| P3 फाइन | दोष लगभग न दिखें, वेल्ड व बेस मटीरियल में स्मूथ ट्रांज़िशन | किनारे का रेडियस कम से कम 2 mm | 3 बार चैमफ़र या बराबर ग्राइंडिंग; 3 mm से पतली प्लेट पर मुश्किल | B लेवल के साथ; C4 से ऊपर, हाई ड्यूरेबिलिटी या थर्मल स्प्रे सिस्टम के लिए |
अंडरकट, वेल्ड रीनफ़ोर्समेंट और मिसअलाइनमेंट: मोटाई तय करने वाले 3 ज्यामितीय पैरामीटर
कोटिंग में वेल्ड ज्यामिति देखनी इसलिए ज़रूरी है कि ये तीनों पैरामीटर सीधे फिल्म मोटाई घटाते हैं: अंडरकट अपने आप एक ग्रूव है जिसकी गहराई बेस मटीरियल की मोटाई के अंश के कई गुना तक जा सकती है, और उसे भरकर ही सुरक्षा की बात बनती है; अधिक वेल्ड रीनफ़ोर्समेंट से सीढ़ी बनती है जिसका ऊपरी फेस स्प्रे से नहीं छूता; मिसअलाइनमेंट ओवरलैप ज़ोन में गैप खोल देता है। ISO 5817:2023 सतत अंडरकट के लिए 3 स्वीकार्यता लेवल देता है: B लेवल में 0.05t से अधिक और 0.5 mm से बड़ा नहीं, C लेवल में 0.1t से अधिक नहीं, D लेवल में 0.2t से अधिक नहीं; क्रैक और इनकम्प्लीट फ्यूज़न किसी लेवल में स्वीकार नहीं। चीन का स्ट्रक्चरल स्टील एकसेप्टेंस सिस्टम (GB 50205-2020, GB 50661-2011) वेल्ड क्वालिटी लेवल की भाषा में कहता है: फर्स्ट लेवल वेल्ड में अंडरकट नहीं, सेकंड लेवल में 0.05t से अधिक और 0.5 mm से बड़ा नहीं व सतत लंबाई 100 mm से अधिक नहीं, थर्ड लेवल में 0.1t से अधिक और 1.0 mm से बड़ा नहीं। एक ही स्थान पर रिपेयर 2 बार से अधिक न हों, क्योंकि बार-बार गर्मी पड़ने से HAZ हार्डन होता है और सरफ़ेस प्रोफ़ाइल और बिगड़ती है।
- ग्रेड डिज़ाइन स्टेज पर तय करें: P1/P2/P3 ड्रॉइंग व वेल्डिंग प्रोसीजर डॉक्यूमेंट में लिखें, कोटिंग से पहले की मौखिक अपेक्षा नहीं।
- इंस्पेक्शन पॉइंट वेल्डिंग मंज़ूरी से पहले: दोष असेंबली की हालत में और सफ़ाई के बाद दोनों जगह दिखते हैं; ब्लास्ट के बाद एक बार री-इंस्पेक्शन ज़रूरी।
- सुधार से वेल्ड की इंटीग्रिटी न टूटे: ग्राइंड के बाद वेल्ड की शक्ल व टॉलरेंस वेल्डिंग क्वालिटी मैनेजर या डिज़ाइन द्वारा तय सीमा के अंदर रहें।
- एक ही स्थान पर रिपेयर 2 से अधिक बार नहीं: सीमा पार हो तो विशेष प्लान व डिज़ाइन से पुष्टि, और HAZ की हालत का रिकॉर्ड साथ।
ड्राई फ़िल्म थिकनेस (DFT): कोनीय वेल्ड और किनारे व्यवस्थित रूप से पतले क्यों रहते हैं
सपाट सतह पर DFT का पास होना मतलब कोनीय वेल्ड का पास होना नहीं; कारण दो स्तर के हैं। एक फिल्म बनने का: नुकीली किनारी से कोटिंग बहकर पतली हो जाती है, अंदरूनी कोने में जमी हुई ज़रूर होती है लेकिन वायु पोरोसिटी लिए रहती है। दूसरा मापने का: ब्लास्ट की रफ़ सतह मैग्नेटिक थिकनेस गेज को झुका देती है, स्पेसिफ़िकेशन में आम तौर पर सरफ़ेस प्रोफ़ाइल करेक्शन घटाने को कहा जाता है, और प्रकाशित स्रोतों में रेंज 10 µm से 25 µm बताई गई है; अगर पॉइंट-लोकेशन सिर्फ़ क्षेत्रफल के हिसाब से सपाट जगह पर रखे जाएँ तो कोनीय वेल्ड व किनारे आंकड़े में ही नहीं आते। फिल्म मोटाई और वेस्ट फैक्टर कैसे गिने जाएं, वह ड्राई फ़िल्म थिकनेस (DFT), थ्योरेटिकल स्प्रेडिंग रेट और वेस्ट फैक्टर की गणना में; यहां जो जोड़ना है वह हर तरह के स्थान के अलग पॉइंट-लोकेशन हैं।
बाहर उभरे किनारे पर पतलापन और अंदरूनी कोने पर जमा कोटिंग
स्पेसिफ़िकेशन लिखते समय दो वाक्य अलग रखें: पहला हर कोट का नॉमिनल डीएफ़टी (NDFT) और कुल मोटाई, दूसरा कोनीय वेल्ड, किनारे और नोजल रूट इन तीन तरह के स्थानों के अलग पॉइंट-लोकेशन की संख्या व स्वीकार्यता नियम। दूसरा वाक्य छोड़ दें तो साइट पर सपाट सतह के सुंदर नंबर दिखाकर काम चला दिया जाएगा।

4 फिल्म-मोटाई एकसेप्टेंस नियमों का अंतर
| नियम | क्या परखता है | पॉइंट-लोकेशन की संरचना | किनारों व वेल्ड के लिए मतलब |
|---|---|---|---|
| ISO 19840 | औसत NDFT से कम नहीं; सिंगल पॉइंट NDFT के 80 % से कम नहीं; 80 % और 100 % के बीच की रीडिंग का अनुपात 20 % से अधिक नहीं; और ऊपरी सीमा से अधिक नहीं | इंस्पेक्शन एरियावार सभी रीडिंग का समूह | किनारे का कोई भी पॉइंट 80 % से नीचे गया तो लोकल री-वर्क; औसत कितना भी अच्छा हो, उसकी जगह नहीं ले सकता |
| SSPC-PA 2 | सरफ़ेस प्रोफ़ाइल प्रोब विधि से परतवार गिनती; सिंगल पॉइंट का फ़ैसला आम तौर पर निर्धारित मान के 80 % से 120 % के दायरे में | एक स्थान के 3 रीडिंग का औसत एक पॉइंट; कई पॉइंट मिलकर एक एरिया | यह बताता है कि पॉइंट कैसे गिने जाएं; स्थान न लिखें तो कोनीय वेल्ड की पतली कोटिंग पकड़ में नहीं आएगी |
| IMO PSPC 90/10 | 90 % पॉइंट NDFT से कम नहीं, बचे पॉइंट NDFT के 90 % से कम नहीं | पूरे टैंक या पूरे होल्ड का क्षेत्रफल आधार | किनारों पर कड़ा: किनारे व वेल्ड पर जंग उन स्थानों के क्षेत्रफल का 20 % से कम |
| चीन का इंजीनियरिंग अभ्यास | प्रकाशित स्रोतों में आम शर्त: 90 % पॉइंट डिज़ाइन मोटाई तक, बचे 10 % में डिज़ाइन वैल्यू के 90 % से कम नहीं, और वेल्ड व नोड पर पतली/कम कोटिंग असफल मानी | मेंबर व स्थान के हिसाब से इंस्पेक्शन बैच | वेल्ड व नोड को अलग रखना ही रिजेक्शन की कुंजी है; यह स्पेसिफ़िकेशन में लिखें तो असर करता है |
स्ट्राइप कोट (किनारों और वेल्ड पर ब्रश से प्री-कोटिंग): विधि, फायदा और स्पेसिफ़िकेशन में कैसे लिखें
ISO 12944-5 सिस्टम के हर कोट का नाम स्पष्ट करता है: प्राइमर पहला कोट, इंटरमीडिएट कोट प्राइमर और टॉपकोट के बीच का कोई भी कोट, टाई कोट (tie coat) अंतर-परत बॉन्डिंग सुधारने या वैत दोष दूर करने के लिए, और स्ट्राइप कोट (किनारों और वेल्ड पर ब्रश से प्री-कोटिंग) वह अतिरिक्त कोट है जो ख़ासकर किनारों, वेल्ड व थ्रेडेड पार्ट्स जैसे कमज़ोर स्थानों पर मोटाई बढ़ाने के लिए लगाया जाता है। स्ट्राइप कोट का महत्व यह है कि ज्यामितीय रूप से प्रतिकूल जगहों पर मोटाई लौटाने का यही तरीक़ा है; बड़े प्लेट पर स्प्रे से यह काम ड्रिप बनाए बिना हो ही नहीं सकता।
- मटीरियल सही चुनें: सॉल्वेंट-फ्री या हाई-सॉलिड्स ब्रश-एप्लिकेबल स्ट्राइप कॉट इस्तेमाल करें; हाई-वोलाटाइल प्रोडक्ट से मोटी कोटिंग पर पिनहोल बनते हैं।
- पहले स्ट्राइप, बाद में बड़ा एरिया: क्रॉस दिशा में 2 बार ब्रश करके वेल्ड टो व किनारे ढकें, फिर स्प्रे पर जाएं।
- वेट फ़िल्म का रिकॉर्ड: स्ट्राइप पर WFT कॉम्ब से मौके पर रीडिंग लें; बाद का मैग्नेटिक DFT गेज इससे कम सबूत देता है।
- ऊपरी सीमा दें: प्रति कोट WFT व कुल मोटाई सीमित रखें, जिससे ड्रिप, एक्सोथर्म से क्रैक व अंतर-परत एड्हेसिवता की गिरावट से बचा जाए।
- स्थानों की सूची में जोड़ें: परिधि व लॉन्गिट्यूडिनल वेल्ड का क्रॉसिंग, नोजल रूट, तल की एज प्लेट, शियर एज व हॉट-कट एज — एक-एक कर जांचने योग्य।
फायदे और जोखिम दोनों साथ लिखें। फायदा नापने योग्य मोटाई और वेल्ड ज़ोन में कम रिपेयर; जोखिम ड्रिप, मोटे कोट पर क्योरिंग की एक्सोथर्मिक गर्मी, सॉल्वेंट का रुकना और अंतर-परत एड्हेसिवता का घटना — ख़ाकर जब हाई-बिल्ड सॉल्वेंट-फ्री प्रोडक्ट इस्तेमाल हों। इसलिए क्लॉज़ में ऊपरी सीमा भी दें: प्रति कोट स्ट्राइप की वेट फ़िल्म थिकनेस, अनुमत कोट संख्या, कुल मोटाई सिस्टम की रेटेड वैल्यू से 60 µm अधिक नहीं जैसी हार्ड कैप, और अत्यधिक मोटे स्थानों का रिकॉर्ड। स्थानों की सूची, मटीरियल, कोट संख्या और पॉइंट-लोकेशन स्पष्ट हों तभी स्ट्राइप कोट एकसेप्टेंस आइटम बनता है; सिर्फ़ 'किनारे मज़बूत करें' लिखने पर साइट उसे वैकल्पिक मानकर काट देगी।
सरफ़ेस प्रोफ़ाइल Rz और घुलनशील लवण: वेल्ड व हीट एफ़ेक्टेड ज़ोन के दो छिपे जोखिम
सरफ़ेस प्रोफ़ाइल और घुलनशील लवण वेल्ड ज़ोन को नियंत्रण से बाहर करने वाली दो छिपी लाइनें हैं, और पहले पैरामीटर की इकाई मिलानी ज़रूरी है: कॉटिंग स्टैंडर्ड Rz (एंकर्स की पीक-टू-वैली हाइट) इस्तेमाल करते हैं; मशीनिंग की आदत का Ra उसका विकल्प नहीं, एक ही ब्लास्ट की सतह पर Rz लगभग Ra का 4 से 6 गुना होता है। आम मानदंड: अधिकतर सिस्टम Rz 40 µm से 75 µm मांगते हैं; IMO PSPC में ब्लास्ट क्लीनिंग के बाद रफ़नेस 30 µm से 75 µm तय है; थर्मल स्प्रे एल्युमिनियम (TSA) Sa 3 और Rz कम से कम 75 µm मांगता है; ISO 8503-1 के तुलना ब्लॉक के नॉमिनल वैल्यू स्टेल ग्रिट G 25 µm, 60 µm, 100 µm, 150 µm और स्टेल शॉट S 25 µm, 40 µm, 70 µm, 100 µm हैं, जबकि GB/T 13288 फाइन, मीडियम व कोर्स श्रेणी देता है। घुलनशील लवण ISO 8502-9 से सोडियम क्लोराइड इक्विवैलेंट में बदले जाते हैं, और PSPC की सीमा 50 mg/m² है।
- Rz आंकें, Ra नहीं: Rz पीक-टू-वैली का औसत अंतर है और एड्हेसिवता से सीधा जुड़ता है; Rz लगभग Ra का 4 से 6 गुना, दोनों को आपस में बदलकर एकसेप्टेंस नहीं किया जा सकता।
- तुलना ब्लॉक मिलाया नहीं जा सकता: स्टेल ग्रिट G व स्टेल शॉट S की शक्ल अलग, ISO 8503-1 के नॉमिनल वैल्यू क्रमशः 25 µm, 60 µm, 100 µm, 150 µm और 25 µm, 40 µm, 70 µm, 100 µm।
- रिपल टेप से सबूत: रिपल टेप (ISO 8503-5, ASTM D4417 मेथड C) की रीडिंग में से 50 µm बैकिंग घटाएं, एक एरिया में 2 से 3 पॉइंट नापकर औसत लें; पेपर रिकॉर्ड बन जाता है।
- किनारों की अलग जांच: किनारे व वेल्ड के पास ब्लास्ट हल्का रह जाता है, इसलिए पॉइंट-लोकेशन सपाट सतह से अलग ग्रुप में रखें।
वेल्ड ज़ोन पर ब्लास्ट पूरा नहीं पहुँचता, क्यों
वेल्ड ज़ोन पर ब्लास्ट अधूरा रहने के 4 भौतिक कारण: एब्रेसिव ~45° से 90° पर टकराए तभी प्रभावी एंकर देता है, जबकि वेल्ड टो का ग्रूव फेस और जड़ स्प्रे गन से उलटी दिशा में होती हैं; वेल्ड व HAZ की हार्डनेस बेस मटीरियल से अधिक होने से उछाल के कारण कट कम गहरा होता है; अंडरकट ग्रूव और पोरोसिटी में वेल्ड स्लैग धंसा होता है, पहले सुधारे बिना साफ़ नहीं होगा; सेकेंडरी डैमेज (वेल्डिंग फिक्सचर, हीट स्ट्रेटनिंग) अक्सर पहले से तैयार किए क्षेत्र पर ही होता है। उपाय: प्रिपरेशन ग्रेड को वेल्डिंग मंज़ूरी से पहले के इंस्पेक्शन पॉइंट में लिखें, और ब्लास्ट के बाद एक बार फिर जांचें; ज़रूरत पड़ने पर लोकल ग्राइंडिंग या पावर टूल से St 3 तक लाएँ। ISO 8502-3 से डस्ट रेटिंग क्लास 1 मांगना भी इसी तर्क का हिस्सा है: वेल्ड के चारों ओर बचा ग्रिट व धूल सपाट सतह से ज़्यादा मुश्किल से साफ़ होता है।
होलिडे/पिनहोल टेस्ट: वोल्टेज चयन, विधि की सीमा और वेल्ड ज़ोन में छूटे दोष
होलिडे/पिनहोल टेस्ट की विधि की सीमा फिल्म मोटाई तय करती है। ASTM D5162 कहता है: लो-वोल्टेज वेट स्पॉन्ज विधि आम तौर पर कुल मोटाई 0.5 mm (20 mil) तक की कोटिंग पर, हाई-वोल्टेज स्पार्क विधि 0.5 mm से अधिक पर; 0.25 mm से 0.5 mm के बीच भी हाई-वोल्टेज चलाया जा सकता है, बशर्ते वोल्टेज सही गणना से सेट हो और कॉटिंग निर्माता ने स्वीकार किया हो। हाई-वोल्टेज का आम सूत्र V = M × √T (T = DFT, इकाई mm), एनेक्स के हिसाब से T 1 mm से अधिक न हो तो M = 3294, T 1 mm से अधिक हो तो M = 7843, जैसे 1.5 mm पर लगभग 9.6 kV; लो-वोल्टेज वेट स्पॉन्ज में आम तौर पर 5 V से 90 V। अनुमत होलिडे की संख्या टेस्ट से पहले तय होनी चाहिए, क्योंकि स्वीकार्यता मोटाई, डिज़ाइन व सेवा शर्तों पर निर्भर करती है। टैंक एकसेप्टेंस में DFT व पिनहोल जांच को मिलाकर कैसे लिखा जाए, वह कोटिंग प्रोजेक्ट एकसेप्टेंस: ISO 12944 और SSPC-PA 2 के तहत DFT जांच और पिनहोल जांच में।
| विधि | किस कुल मोटाई पर | वोल्टेज या प्रोब | वेल्ड ज़ोन व फील्ड कोट ब्रेक पर ध्यान | फ़ैसले का आधार |
|---|---|---|---|---|
| लो-वोल्टेज वेट स्पॉन्ज (ASTM D5162 मेथड A) | आम तौर पर 0.5 mm से अधिक नहीं | 5 V से 90 V | सर्विस में और नमी सोखी कोटिंग पर सुरक्षित, चलते टैंक व पतली कोटिंग के लिए उपयुक्त | अलार्म यानी होलिडे; अधिकतम संख्या पहले तय करें |
| हाई-वोल्टेज स्पार्क (मेथड B) | 0.5 mm से अधिक पर मुख्यतः | उपकरण का रेंज लगभग 2.3 kV से 30 kV; V = M × √T, M = 3294 या 7843 | 0.25 mm से 0.5 mm के बीच गणना व निर्माता की सहमति ज़रूरी; पुरानी कोटिंग में सही हिस्से के पंचर का जोखिम | होलिडे ढूंढकर मार्क करें, रिपेयर के बाद री-टेस्ट |
| फील्ड कोट ब्रेक और वैक्यूम विधि | मोटी लाइनिंग या ज्यामिति से सीमित जगह | कॉपर ब्रश या कार्बन ब्रश प्रोब, वैक्यूम टेस्ट बॉक्स | प्रोब की गति ~0.3 m/s से कम, ग्राउंड पक्का | कोट ब्रेक पर 100 % जांच, होलिडे लॉग बंद लूप |
वेल्ड ज़ोन में दोष छूटने की दर अधिक होने के 4 कारण
वेल्ड ज़ोन में ज़्यादा दोष छूटना इंस्ट्रूमेंट की नहीं, ज्यामिति और इलेक्ट्रिकल की समस्या है: वेल्ड टो पर प्रोब और स्टील सतह के बीच गैप बदलने से ब्रेकडाउन वोल्टेज उभार पर बढ़ जाता है और गड्ढे में दोष छूट जाता है; ग्राउंड सर्किट कमज़ोर हो तो संवेदनशीलता गिरती है, टैंक की अर्थिंग नेटवर्क के जॉइंट की पुष्टि विशेष रूप से करें; वेल्ड की सतह छिद्रमय और बचा स्लैग लगातार फॉल्स अलार्म देता है; सर्विस में रही कोटिंग पर सीधे हाई वोल्टेज देने से सही हिस्सों में सफ़ाई जैसी नई समस्या बनने का जोखिम रहता है, D5162 इसे स्पष्ट चेताता है, और डूबी या नमी सोखी लाइनिंग पर विशेष सावधानी। साइट पर आम प्रावधान: प्रोब की गति ~0.3 m/s से कम रखें, कोट ब्रेक एरिया की 100 % जांच करें, और सर्विस में रहे टैंक पर पहले लो-वोल्टेज वेट स्पॉन्ज या वैक्यूम टेस्ट बॉक्स चुनें।

होलिडे रिपेयर और री-टेस्ट का बंद लूप
री-टेस्ट का लूप बंद करना ज़रूरी: होलिडे साइट किनारे से कम से कम 50 mm बाहर मार्क करें, ग्राइंडिंग सही क्षेत्र तक बढ़ाकर ओवरलैप स्लोप बनाएं, सिस्टम के अनुसार दोबारा कोट करके मूल डिज़ाइन मोटाई तक लाएं, फिर उसी वोल्टेज से री-टेस्ट करें; प्रकाशित स्रोतों में एक और आम अपेक्षा यह है कि रिपेयर क्षेत्र मूल कोटिंग की मोटाई के 120 % तक ले जाकर री-टेस्ट किया जाए। एड्हेसिवता पर असर देखना हो तो पुल-ऑफ टेस्ट से रिपेयर क्षेत्र व मूल क्षेत्र में एक-एक ग्रुप नापें; स्वीकार्यता मानदंड व फेलियर मोड एंटी-कॉररोशन कोटिंग की एड्हेसिवता एकसेप्टेंस: पुल-ऑफ टेस्ट की वैल्यू और फेलियर मोड में दिए हैं। होलिडे लॉग में स्थान, तारीख़, वोल्टेज, संख्या और ज़िम्मेदार व्यक्ति हों, तभी दूसरी मेंटेनेंस शटडाउन में यह कहा जा सकता है कि निर्माण दोष था या सेवाकाल की गिरावट।
टैंक के अंदर का माध्यम, बाहर का वातावरण और इंसुलेशन के नीचे: 3 सेवा परिस्थितियाँ अलग
तीनों सेवा परिस्थितियों के ड्राइवर अलग हैं, इसलिए मानदंड एक-दूसरे पर लगाए नहीं जा सकते। टैंक के अंदर की तरफ़ डूबे रहना, तापमान चक्र और तरल-गैस इंटरफ़ेस पर गीला-सूखा बदलाव मायने रखते हैं; कोटिंग का फफूला व सूजन ज़्यादा तल की प्लेट के पानी जमा होने वाले हिस्से व नोजल रूट पर दिखती है; इस तरफ़ लाइनिंग व फूड-कॉन्टैक्ट वाले विशेष मानदंड चलते हैं, और माइग्रेशन व सफ़ाई की शर्तें हों तो फूड-ग्रेड टैंक लाइनिंग कॉटिंग और माइग्रेशन अनुपालन देखें। टैंक के बाहर की तरफ़ ISO 12944-2 के वर्गीकरण से सिस्टम चुनें; लो-कार्बन स्टील की पहले वर्ष की मोटाई हानि के प्रकाशित आंकड़े C3 में लगभग 25 µm से 50 µm, C4 में 50 µm से 80 µm, C5 में 80 µm से 200 µm हैं, और GB/T 30790.5 के उदाहरणों में उनसे मेल खाती कुल नॉमिनल डीएफ़टी: C4 हाई ड्यूरेबिलिटी पर लगभग 280 µm, ज़िंक-रिश प्राइमर के साथ लगभग 240 µm, C5 में 15 वर्ष से अधिक की अवधि के लिए लगभग 320 µm — और ज़िंक-रिश प्राइमर के नॉन-वोलाटाइल हिस्से में ज़िंक पाउडर का द्रव्यमान अंश कम से कम 80 %। टैंक के तल का बाहरी हिस्सा व ज़मीन में दबा भाग अक्सर कैथोडिक प्रोटेक्शन के साथ रहता है, वहां कोटिंग कैथोडिक डिबॉन्डमेंट रेज़िस्टेंस से चुनें, कोटिंग की कैथोडिक डिबॉन्डमेंट: तंत्र, टेस्ट स्टैंडर्ड और कैथोडिक प्रोटेक्शन डिज़ाइन देखें।
| सेवा परिस्थिति | मुख्य आधार | फेलियर का तंत्र | कोटिंग की बात |
|---|---|---|---|
| टैंक के अंदर माध्यम पक्ष | लाइनिंग व फूड-कॉन्टैक्ट के विशेष मानदंड (GB/T 30790 और ISO 12944 में टैंक लाइनिंग नहीं) | डूबे रहना, सूजन, तरल-गैस रेखा पर गीला-सूखा चक्र | माध्यम के हिसाब से सिस्टम चुनें; फफूला व सूजन वाली जगह का अलग फ़ैसला |
| टैंक के बाहर वातावरण पक्ष | ISO 12944-2 का वर्गीकरण और GB/T 30790.5 के सिस्टम उदाहरण | लवण जमा होना, संघनन और यूवी से चॉकिंग का मेल | C4 में कुल लगभग 280 µm, ज़िंक-रिश प्राइमर लगभग 240 µm, C5 में लगभग 320 µm की एक श्रेणी; किनारे स्ट्राइप कोट से पूरे |
| इंसुलेशन के नीचे व ज़मीन में दबा पक्ष | NACE SP0198, ISO 19277, HG/T 5178-2017 | लगभग -4 ℃ से 175 ℃ की रेंज में पानी व संघनन का चक्र | क्लैडिंग के कट-एंड व पाइप गूज़ल पर पहले स्ट्राइप कोट या थर्मल स्प्रे मेटल; थर्मल लेयर एंटी-कॉररोशन लेयर की जगह नहीं |
इंसुलेशन के नीचे क्षय (CUI) टैंक व पाइप रैक के किनारा फेलियर में अक्सर छूट जाने वाली श्रेणी है: NACE SP0198 के प्रकाशित बयान के अनुसार कार्बन स्टील में धातु की सतह का तापमान लगभग -4 ℃ से 175 ℃ के बीच रहे और इंसुलेशन में पानी जाकर बार-बार गीला-सूखा चक्र बने, तो क्षय की रफ़्तार सूखी हालत से साफ़ अधिक हो जाती है; इस रेंज से नीचे पानी जम जाता है और ऊपर सतह सूखती है, दोनों में जोखिम घटता है, लेकिन शटडाउन पर ठंडा होते समय संघनन वास्तविक जोखिम को रेंज की सीमा से पार ले जाता है। चीन में HG/T 5178-2017 तापमान रेंज के हिसाब से सिस्टम की दिशा देता है, और टेस्ट व असेसमेंट फ़्रेमवर्क ISO 19277:2018 से लिया गया है। कोटिंग सिस्टम के लिए इसका दो मतलब: एक, क्लैडिंग के कट-एंड, ओवरलैप और पाइप गुज़रने की जगह के किनारों पर पहले स्ट्राइप कोट या थर्मल स्प्रे मेटल लेयर ज़रूरी है; दो, थर्मल इंसुलेशन कोटिंग एंटी-कॉररोशन कोटिंग का विकल्प नहीं हो सकती। थर्मल स्प्रे ज़िंक-एल्युमिनियम व सीलर के सिस्टम के लिए थर्मल स्प्रे ज़िंक-एल्युमिनियम कोटिंग की प्रक्रिया और सिस्टम देखें; समुद्री अधिक लवणता वाली सेवा में जीवनकाल व मेंटेनेंस अंतराल को संख्यात्मक रूप में लिखने के लिए अधिक लवणता वाले समुद्री माहौल में CX स्टील संरचना का डिज़ाइन लाइफ और मेंटेनेंस अंतराल देखें।
मुख्य डेटा एक नज़र (इकाइयों के साथ)
- मशीन-कट एज का रेडियस: कम से कम 2 mm (ISO 8501-3:2025 के P3 की अपेक्षा)।
- सतत अंडरकट की अधिकतम गहराई: 0.05t और अधिकतम 0.5 mm (ISO 5817:2023 का B लेवल)।
- DFT का सिंगल पॉइंट फ्लोर: नॉमिनल डीएफ़टी का 80 % से कम नहीं (ISO 19840); 90 % पॉइंट NDFT तक, बचे 10 % में NDFT के 90 % से कम नहीं (PSPC का 90/10 नियम)।
- होलिडे विधि की सीमा मोटाई: 0.5 mm, यानी 20 mil (ASTM D5162)।
- हाई-वोल्टेज की गणना: V = M × √T, M = 3294 (T 1 mm से अधिक न हो) या 7843 (T 1 mm से अधिक), T mm में; 1.5 mm पर लगभग 9.6 kV।
- ब्लास्ट एंकर की आम रेंज: Rz 40 µm से 75 µm; PSPC में 30 µm से 75 µm; थर्मल स्प्रे एल्युमिनियम Sa 3 और Rz कम से कम 75 µm।
- घुलनशील लवण की सीमा: NaCl इक्विवैलेंट में 50 mg/m² से अधिक नहीं (ISO 8502-9 के अनुसार)।
- रस्ट हटाने के बाद प्राइमर का समय-विंडो: प्रकाशित स्रोतों के अनुसार 4 h से 6 h में प्राइमर लगाएं, देर से फिर जंग आई तो दोबारा प्रिपरेशन।
- C4 माहौल का उदाहरण सिस्टम: कुल नॉमिनल डीएफ़टी लगभग 280 µm, ज़िंक-रिश प्राइमर के साथ लगभग 240 µm; C5 में 15 वर्ष से अधिक के लिए लगभग 320 µm (GB/T 30790.5 का उदाहरण)।
- 'कोटिंग अच्छी है' के मानदंड में एक शर्त किनारों से सीधी जुड़ी है: IMO PSPC में स्पॉट रस्ट का क्षेत्र 3 % से कम माना है, लेकिन किनारों व वेल्ड पर जंग उन स्थानों के क्षेत्र का 20 % से कम हो।
एकसेप्टेंस रिकॉर्ड और ट्रेसेबिलिटी के तत्व
एकसेप्टेंस डॉक्यूमेंट ट्रेसेबल है या नहीं, इसी पर तय होता है कि 3 वर्ष बाद के री-वर्क की लागत किस पर आएगी। किसी भी चलने-योग्य रिकॉर्ड सेट में कम से कम नीचे दिए तत्व होने चाहिए, और हर जगह 'किया गया' नहीं, वैल्यू लिखी जाए।
- वेल्ड व किनारों के प्रिपरेशन ग्रेड का माप रिकॉर्ड: स्थान नंबर, सुधार की विधि, हासिल P लेवल और इंस्पेक्टर।
- स्ट्राइप कोट रिकॉर्ड: मटीरियल का नाम व लॉट नंबर, कोट संख्या, WFT रीडिंग, एप्लिकेशन का समय, तापमान व सापेक्ष आर्द्रता, ड्यू पॉइंट अंतर।
- सरफ़ेस प्रोफ़ाइल व घुलनशील लवण का माप: विधि (ब्लॉक, रिपल टेप या प्रोफ़ाइल मीटर), Rz रेंज, लवण mg/m² में व सैंपलिंग क्षेत्रफल।
- मोटाई का स्थानवार आंकड़ा: सपाट सतह, कोनीय वेल्ड, किनारे, नोजल रूट — हर ग्रुप का औसत, सिंगल पॉइंट फ्लोर व पास अनुपात।
- होलिडे टेस्ट लॉग: वोल्टेज, प्रोब का प्रकार, गति, होलिडे की संख्या व स्थान, रिपेयर व री-टेस्ट का नतीजा।
- एड्हेसिवता व बाहरी हालत की री-जांच: पुल-ऑफ वैल्यू व फेलियर मोड, ISO 4628 श्रृंखला से डीग्रेडेशन ग्रेड।
जोखिम वाले स्थानों की चेकलिस्ट
- टैंक के तल की एज प्लेट व परिधि कोनीय वेल्ड: बाहर से कैपिलरी उठने वाला पानी और ग्रेड सिल के पास जमा पानी — जंग शुरू होने की सबसे भीड़ वाली जगह।
- तल वाली प्लेट का नीचे का लगभग 500 mm और टैंक के चारों ओर की फाउंडेशन रिंग बीम: गीला-सूखा चक्र व यांत्रिक टक्कर दोनों साथ।
- नोजल, रेइन्फ़ोर्समेंट पैड व मैनहोल की जड़ें: वेल्ड ज्यामिति प्रतिकूल, ऊपर से सेकेंडरी हीट डैमेज; कोटिंग पतली और बचा ग्रिट ज़्यादा।
- टैंक टॉप की विंड रेस्ट्रेंट रिंग, रेलिंग व हैंडरेल के वेल्ड: ऊंचाई पर मेंटेनेंस में कुचलकर टूटते हैं और पानी रुकता है।
- इंसुलेशन का कट-एंड, क्लैडिंग का ओवरलैप व पाइप गूज़ल: पानी व संघनन का मुख्य रास्ता, CUI सबसे ज़्यादा यहां।
- परिधि व लॉन्गिट्यूडिनल वेल्ड का क्रॉसिंग: T या K ज्यामिति से स्प्रे गन व प्रोब दोनों नहीं पहुँचते, होलिडे टेस्ट में छूट की दर अधिक।
- फ्लोटिंग रूफ की सीढ़ी, गाइड कॉलम व हीटिंग कॉइल के पास: घिसाव व माध्यम का रुकना साथ; लोकल पतलापन थिकनेस गेज से री-चेक करें।
अक्सर पूछे जाने वाले सवाल
क्या कोनीय वेल्ड को बेस मटीरियल के साथ फ्लश ग्राइंड करना अनिवार्य है?
हमेशा नहीं; यह चुने हुए प्रिपरेशन ग्रेड व माहौल वर्ग पर निर्भर है। P2 केवल संतत वेल्ड, धारदार किनारे व खुले पोरोसिटी हटाना मांगता है, वेल्ड रीनफ़ोर्समेंट को पूरा चपटा करने को नहीं कहता; स्मूथ ट्रांज़िशन व लगभग अदृश्य दोष P3 की अपेक्षा हैं। फ़ैसले की कसौटी यह है कि वेल्ड टो पर कोटिंग निरंतर और NDFT तक की फिल्म बना पाती है या नहीं, बाहरी चपटापन नहीं। व्यवहार में आम तौर पर वेल्डिंग मंज़ूरी के बाद व ब्लास्ट से पहले एक बार सुधार जांच होती है, ब्लास्ट के बाद फिर एक बार, और वेल्ड, वेल्ड टो तथा उसके चारों ओर 50 mm के दायरे को एक ही एकसेप्टेंस यूनिट के रूप में रिकॉर्ड करते हैं।
एक ही पॉइंट सेट SSPC-PA 2 में पास और ISO 19840 में फेल क्यों हो जाता है?
दोनों नियमों का सांख्यिकी ढांचा अलग है। ISO 19840 एक साथ औसत, सिंगल पॉइंट फ्लोर और NDFT से कम रीडिंग का अनुपात बांधता है; कोई भी एक पॉइंट NDFT के 80 % से नीचे गया तो लोकल री-वर्क शुरू हो जाता है। SSPC-PA 2 सरफ़ेस प्रोफ़ाइल प्रोब विधि से परतवार गिनता है और फ़ैसला पॉइंट व एरिया के संबंध पर आधारित, आम तौर पर 80 % से 120 % के दायरे में। अनुबंध में केवल एक नियम हो या दोनों मिला दिए गए हों, तो ठेकेदार व ओनर दो अलग-अलग 'पास' नतीजे दिखाते हैं। सही तरीक़ा: टेक्निकल स्पेसिफ़िकेशन में उनमें से 1 नियम तय करें और हर तरह के स्थान के पॉइंट-लोकेशन की संख्या स्पष्ट लिखें।
क्या होलिडे टेस्ट का वोल्टेज जितना अधिक, उतना भरोसेमंद?
नहीं। वोल्टेज ब्रेकडाउन थ्रेशोल्ड से कम हो तो पिनहोल छूट जाते हैं, और अधिक हो तो सही कोटिंग पंचर हो जाती है — वेल्ड व किनारे जैसे पहले से पतले हिस्सों में नए दोष जुड़ जाते हैं। ASTM D5162 पहले कुल मोटाई व माध्यम की डीइलेक्ट्रिक स्ट्रेंथ से वोल्टेज तय करने को कहता है; एनेक्स का सूत्र V = M × √T देता है, T 1 mm से अधिक न हो तो M = 3294, उससे अधिक हो तो 7843, और 0.25 mm से 0.5 mm के बीच हाई-वोल्टेज चलाने के लिए कॉटिंग निर्माता की सहमति ज़रूरी। अनुमत होलिडे की संख्या भी टेस्ट से पहले तय करें, वरना नतीजे पर फ़ैसला नहीं लिया जा सकता।
क्या सर्विस में रहे टैंक की कोटिंग पर सीधे हाई-वोल्टेज स्पार्क री-टेस्ट किया जा सकता है?
सावधानी ज़रूरी। D5162 स्पष्ट चेताता है कि पहले डूबी या लंबे समय नमी सोखी कोटिंग पर हाई-वोल्टेज जांच अक्सर घुसे पानी की कंडक्टिवता व सतह के दूषण से ग़लत नतीजे देती है, और कभी सही हिस्से को भी पंचर कर देती है। चलते टैंक पर आम तरीक़ा पहले लो-वोल्टेज वेट स्पॉन्ज या वैक्यूम टेस्ट बॉक्स, साथ में बेस मटीरियल पर अल्ट्रासोनिक थिकनेस गेज से पतलापन री-चेक; अगर हाई-वोल्टेज ज़रूरी हो तो क्षेत्र सीमित रखें, वोल्टेज घटाकर चलाएं और एक-एक रिकॉर्ड करें, जिससे सही हिस्से नए होलिडे में न बदलें।
क्या ज़िंक-रिश प्राइमर पर कोनीय वेल्ड स्थानों में सीलर कोट देना ज़रूरी है?
यह सिस्टम व अगले कोट पर निर्भर। एपॉक्सी ज़िंक-रिश सतह ब्लास्ट के बाद लंबा एक्सपोजर मिलने पर ज़िंक सॉल्ट बनाती है, और रफ़ सतह पर ज़िंक पाउडर का पृथक्करण वेल्ड ज़ोन में कंडक्टिव पाथ असमान कर देता है; कई सिस्टम ज़िंक-रिश प्राइमर के बाद इंटरफ़ेस स्थिर करने के लिए एक एपॉक्सी सीलर या टाई कोट देते हैं, फिर इंटरमीडिएट कोट। GB/T 30790.5 व ISO 12944-5 के अनुसार ज़िंक-रिश प्राइमर के नॉन-वोलाटाइल हिस्से में ज़िंक पाउडर का द्रव्यमान अंश कम से कम 80 %, और मोटाई व सिस्टम माहौल वर्ग व ड्यूरेबिलिटी क्लास से तय होते हैं; कोनीय वेल्ड व किनारों की मोटाई फिर भी स्ट्राइप कोट से पूरी होगी, सीलर उसका विकल्प नहीं।
हॉट-कट एज और मशीन शियर एज के सुधार में अंतर क्या?
मशीन शियर एज की मुख्य समस्या बर व समकोण नुकीला किनारा है; सुधार चैमफ़र या रेडियस है, और P3 में रेडियस कम से कम 2 mm। हॉट-कट एज पर ऑक्साइड स्केल, हार्डेड लेयर व स्लैग तीनों साथ रहते हैं; ब्लास्ट में एब्रेसिव हार्ड सतह से उछलकर कम गहरा एंकर काटता है, इसलिए दूसरी बार सफ़ाई या ग्राइंडिंग के बाद रफ़नेस जांचें। दोनों के पैरामीटर अलग: पहले में ज्यामितीय रेडियस देखें, दूसरे में सरफ़ेस प्रोफ़ाइल Rz व क्लीनिंग ग्रेड का साथ में पूरा होना। इसे एक ही वाक्य में 'किनारा ठीक' लिख देने से अंतर छिप जाता है।
क्या इंसुलेशन के नीचे क्षय (CUI) बस मोटी फिल्म बढ़ाकर हल हो सकता है?
नहीं। CUI का ड्राइवर इंसुलेशन में पानी जाने के बाद गीला-सूखा चक्र व शटडाउन का संघनन है; मोटाई केवल समय टालती है, पानी व क्लोराइड के पहुँचने का रास्ता नहीं रोकती। असरदार क्रम: पहले क्लैडिंग के कट-एंड, ओवरलैप व पाइप गूज़ल की सीलिंग ठीक करें, फिर सिस्टम चुनें — तापमान रेंज के हिसाब से एपॉक्सी-फेनोलिक, मॉडिफ़ाइड सिलिकोन या थर्मल स्प्रे एल्युमिनियम में से; थर्मल स्प्रे एल्युमिनियम के लिए Sa 3 व Rz कम से कम 75 µm की प्री-ट्रीटमेंट। थर्मल इंसुलेशन व एंटी-कॉररोशन कोटिंग दो अलग काम हैं, एक मानकर चलने पर दोनों बिगड़ते हैं।
क्या टैंक की अंदरूनी लाइनिंग ISO 12944 या GB/T 30790 से स्वीकार की जा सकती है?
सीधे नहीं। GB/T 30790 व ISO 12944 श्रृंखला स्ट्रक्चरल स्टील की सतह पर वातावरण में लगने वाले प्रोटेक्टिव कॉटिंग सिस्टम के लिए हैं; इनके दायरे में 2 mm से अधिक मोटी फिल्म मटीरियल व टैंक लाइनिंग नहीं। अंदर की तरफ़ डूबे रहने व माध्यम-संगतता के मानदंड चलें: माध्यम के हिसाब से लिक्विड-रिज़िस्टेंस व डीफ्यूज़न टेस्ट, ज़रूरत पर फूड-कॉन्टैक्ट माइग्रेशन असेसमेंट, और होलिडे टेस्ट व मोटाई जांच लाइनिंग वर्क के इंजीनियरिंग स्टैंडर्ड से — जैसे GB 50393 व संबंधित निर्माण एकसेप्टेंस कोड।
संदर्भ और मानदंडों की व्याख्या
नीचे वे स्टैंडर्ड और दस्तावेज़ हैं जिन्हें यह लेख सीधे उद्धृत करता है या जिनके आधार पर स्वीकार्यता मानदंड लिखे गए हैं; संस्करण वही माने जाएं जो लेख में बताए गए हैं। जिन आंकड़ों को 'प्रकाशित स्रोतों का मत' कहा गया है (टेस्टिंग इंस्टिट्यूट द्वारा जुटाया डेटा, इंडस्ट्री टिप्पणी, कोटिंग प्लान टेम्पलेट), वे स्टैंडर्ड के मूल क्लॉज़ के उद्धरण नहीं हैं; प्रोजेक्ट में लगाने से पहले मौजूदा संस्करण से एक-एक कर मिला लें।
- ISO 8501-3:2025 वेल्ड, किनारे व अन्य सर्फ़ेस डिफ़ेक्ट क्षेत्रों की प्रिपरेशन ग्रेड (2025 में प्रकाशित, 2007 को प्रतिस्थापित); चीन में समकक्ष GB/T 8923.3-2009 (ISO 8501-3:2006 पर आधारित)।
- ISO 5817:2023 स्टील, निकेल, टाइटेनियम व उनके ऐलॉय के फ्यूजन वेल्डेड जोड़ों में दोषों की क्वालिटी लेवल (B, C, D)।
- ISO 12944 श्रृंखला (2017 से 2018 के संशोधन): -2 माहौल वर्गीकरण, -3 डिज़ाइन पहलू, -4 सतह के प्रकार व प्रिपरेशन, -5 प्रोटेक्टिव कॉटिंग सिस्टम, -6 लैब परफ़ॉर्मेंस टेस्ट, -9 ऑफशोर व संबंधित संरचनाएं; चीन में समकक्ष GB/T 30790 श्रृंखला।
- ISO 19840 ड्राई फ़िल्म थिकनेस (DFT) की एकसेप्टेंस शर्तें; SSPC-PA 2 कोटिंग मोटाई मापने व आंकने की सरफ़ेस प्रोफ़ाइल प्रोब विधि।
- ASTM D5162 मेटल सब्सट्रेट पर नॉन-कंडक्टिव कोटिंग में डिसकंटीन्यूटी (पिनहोल) जांच का स्टैंडर्ड प्रैक्टिस; ASTM D7854 लो-वोल्टेज वेट स्पॉन्ज होलिडे डिटेक्शन; NACE/AMPP SP0188 हाई-वोल्टेज स्पार्क जांच का प्रैक्टिस।
- ISO 8503-1, -2, -5 ब्लास्ट-क्लीन किए स्टील की सरफ़ेस प्रोफ़ाइल के तुलना ब्लॉक व असेसमेंट; GB/T 13288 कॉटिंग से पहले स्टील सतह की रफ़नेस ग्रेड असेसमेंट; ASTM D4417 रिपल टेप विधि।
- ISO 8502-3 डस्ट रेटिंग असेसमेंट, ISO 8502-9 Bresle विधि से घुलनशील लवण का निर्धारण।
- IMO PSPC प्रोटेक्टिव कॉटिंग परफ़ॉर्मेंस स्टैंडर्ड (SOLAS में अनिवार्य): किनारे का रेडियस 2 mm या 3 बार ग्राइंडिंग, Sa 2.5 पर रफ़नेस 30 µm से 75 µm, लवण 50 mg/m², 90/10 नियम।
- NACE SP0198-2017 इंसुलेशन के नीचे क्षय (CUI) का कंट्रोल; ISO 19277:2018 CUI कोटिंग असेसमेंट; HG/T 5178-2017 इंसुलेशन के नीचे धातु की सतह के लिए एंटी-कॉररोशन कॉटिंग।
- GB 50205-2020 स्ट्रक्चरल स्टील वर्क की क्वालिटी एकसेप्टेंस स्टैंडर्ड; GB 50661-2011 स्ट्रक्चरल स्टील वेल्डिंग कोड; GB 50128-2014 वर्टिकल सिलिंड्रिकल वेल्डेड स्टेल टैंक निर्माण कोड; GB 50393 पेट्रोलियम स्टील टैंक एंटी-कॉररोशन इंजीनियरिंग टेक्निकल स्टैंडर्ड; SY/T 0063-2020 पाइपलाइन कोटिंग की होलिडे जांच टेस्ट विधि।
Last updated: 2026-11-09. यह सामग्री Kexin New Materials (Guangdong) Co., Ltd. की तकनीकी टीम द्वारा B2B प्रोजेक्ट तकनीकी संचार के लिए तैयार की गई है; सप्लाई केवल EXW और FOB टर्म्स में। यहां दिए मानदंड स्टैंडर्ड फ़्रेमवर्क व संख्यात्मक दृष्टिकोण समझाने के लिए हैं; किसी विशिष्ट प्रोजेक्ट में डिज़ाइन डॉक्यूमेंट, कॉटिंग के टेक्निकल डेटा शीट और मौजूदा स्टैंडर्ड के मूल टेक्स्ट को माना जाए।