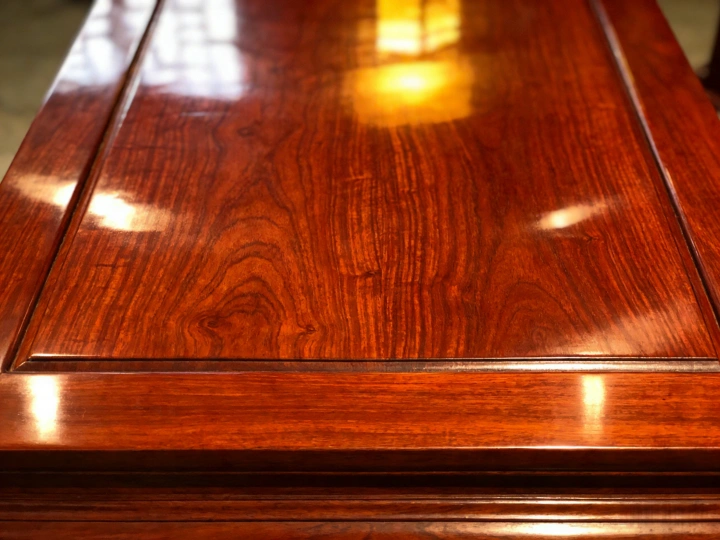
फाइबर राइज़िंग (raised grain; इंडस्ट्री में “वॉटर पॉपिंग” भी कहते हैं) वह सतह-रूखापन है जो तब बनता है जब काटने-सैंडिंग से खुले लकड़ी के रेशे जल-आधारित फिनिश का पानी सोखकर चौड़ाई में सूज जाते हैं, फिर सूखते समय मुड़कर टूट जाते हैं और खड़े रह जाते हैं। यह सब्सट्रेट–फिल्म इंटरफ़ेस का दोष है — सॉलिवुड, वनीर और फिंगर-जॉइंट की वॉटर-बेस्ड फिनिशिंग में प्रमुख समस्या — और ज़िम्मेदार राल नहीं, पानी है।
TL;DR — नियंत्रण तीन स्तरों पर। सब्सट्रेट: बोर्ड को 8–12 % नमी तक कंडीशन करें और फाइल फिनिश P220 से बारीक न हो (सॉफ्टवुड पर P180 पर रुकें)। प्रक्रिया: संवेदनशील लकड़ियों में या तो प्री-वेटिंग से समस्या पहले बुझाएँ (8–12 g/m² धुंध, पूरी सूखना, फिर P320 हल्की फाइल) या सैंडिंग सीलर को “बलिदान” बनाकर उठे रेशों को एक ही पास में काट दें। उपकरण: फ्लैट लाइनों पर वॉटर/UV हाइब्रिड फ्लैश क्योर सेकंडों में रेशे लॉक करता है; वरना 50–60 °C फोर्स्ड ड्राइंग गीला संपर्क घटाती है। निर्णय पूरी तरह सूखे बोर्ड पर — Ra बदलाव और छूह।
मुख्य आँकड़े
- लकड़ी का फाइबर सैचुरेशन पॉइंट लगभग 28–30 % नमी: इसके नीचे कोशिका-भित्ति हर आदान-प्रदान पर सूजती-सिकुड़ती है — राइज़िंग की भौतिक शर्त (USDA Wood Handbook)।
- सूजन अत्यधिक दिशात्मक: टैंजेंटियल गति त्रिज्यीय की 1.5–2.5 गुना, जबकि अनुदैर्ध्य केवल ~0.1 %; कटा रेशा बगल में सूजता है और सतह पर खड़ा हो जाता है।
- मेपल पर माप (eQualle, 2026): P220 फिनिशिंग के बाद Ra 1.2–1.6 µm; गीला करने पर 3.0–3.8 µm — दोगुना से अधिक, एक सील कोट भेदने लायक ऊँचाई।
- सूखने के बाद हटाना संभव: बर्च में Ra ≈ 3.5 µm से P320 की हल्की पास (ऑर्बिटल दबाव 1–1.5 kgf) के बाद 1.0–1.3 µm तक वापसी।
- प्री-वेटिंग पैरामीटर: आसुत जल की धुंध 8–12 g/m² दो-तीन पास में; 45–55 % RH पर 30–60 मिनट (नम मौसम में ~90 मिनट) तक सुखाएँ जब तक वजन गीला करने से पहले वाला न लौटे।
- GB 18581-2020 (वुड कोटिंग में हानिकारक पदार्थों की सीमा) पुट्टी, सीलर और टॉपकोट सब पर लागू; सॉल्वेंट-बेस्ड VOC नाइट्रो/PU/अल्कीड के लिए क्रमशः ≤ 720 / 670 / 550 g/L। वॉटर-बेस्ड इससे बहुत कम हैं — पर कीमत राइज़िंग का प्रबंधन चुकाना है।
क्रियाविधि: भित्ति-शोषण से रेशे-भंजन तक
1. पानी कोशिका-भित्ति में
आरी और सैंडिंग रेशों व वैसल के लुमेन खोल देती हैं। वॉटर-बेस्ड सीलर में आम तौर पर 55–70 % पानी होता है; लेप के बाद 1–30 मिनट में पानी सतह की कुछ कोशिका-परतों तक फैल जाता है। अक्रिस्टलीय मैट्रिक्स के हाइड्रोजन बंधन ढीले पड़ते हैं, माइक्रोफाइब्रिल फिसलती हैं: भित्ति टैंजेंटियल और त्रिज्यीय दिशा में मोटी होती है, लंबाई लगभग नहीं बदलती।
2. सूखते समय रेशा मुड़कर टूटता है
पानी निकलने पर भित्ति सिकुड़ती है — पर सूजन में टूटी कोशिका-कोर और पतली अर्लीवुड-भित्तियाँ लचीली वापस नहीं आतीं; रेशे खड़े ठूँठ बनकर जम जाते हैं। इसीलिए गीला बोर्ड चिकना लगता है और रूखापन पूरे सूखने पर चरम पर पहुँचता है: गीली अवस्था में फाइल करना बेकार है।
3. प्रजाति और मशीनिंग तय करती हैं गंभीरता
ओक व ऐश जैसे रिंग-पोरस लकड़ियाँ खुले नसों पर फटती हैं; मेपल व बर्च जैसी डिफ्यूज-पोरस बारीक पर मज़बूत ऊतक बनाती हैं; पाइन व फिर बहुत बारीक ग्रेट पर अर्लीवुड कुचल देते हैं। फाइल-खरोंच जितनी गहरी, आज़ाद रेशा उतना लंबा — लीवर बड़ा, राइज़िंग ज़्यादा। संबंधित: वॉटर-बेस्ड का ओपन टाइम और लेवलिंग और टैनिन-ब्लॉकिंग सीलर.
प्रक्रिया नियंत्रण: सब्सट्रेट, सीलर, ड्राइंग
सब्सट्रेट तैयारी
20 ± 2 °C / 50 ± 5 % RH पर बोर्ड को लक्ष्य जलवायु के मुताबिक 8–12 % नमी तक लाएँ। फाइल फिनिश P220 से ऊपर न हो (सॉफ्टवुड P180); गीला करने के बाद की पास सिलिकॉन कार्बाइड फ़िल्म पेपर बेहतर। रंगे पुर्ज़ों पर पहले कतरनों पर गिला‑सुखा‑फाइल क्रम जाँचें — असमान राइज़िंग सबसे पहले रंग में झलकती है।
प्री-वेटिंग या बलिदान सीलर
प्री-वेटिंग समस्या को पहले भड़काकर एक बार में सुलझाती है: 8–12 g/m², पूरी तरह सुखाना, फिर P320। लाइन पर आमतौर पर हाई-सॉलिड्स, जल्दी फ्लॉक होने वाला सैंडिंग सीलर भरपूर मोटाई से लगाकर उठे रेशों को दबाया जाता है (40–60 µm गीला, 20–35 µm सूखा) और रंग/टॉपकोट से पहले P320–P400 की एक पूरी पास। वही फ़िल्म ओक व महोगनी के टैनिन रिसाव भी रोकती है।
रेशे लॉक करना: UV फ्लैश क्योर और फोर्स्ड ड्राइंग
वॉटर–UV हाइब्रिड में कुछ सेकंड का रेडिकल प्री-क्योर रेशों के पानी सोखने से पहले फ़िल्म जेल बना देता है — डोर व टेबल-टॉप रोल-कोट लाइन पर निर्णायक बढ़त। कन्वेक्शन/IR ड्राइंग सप्लायर की विंडो में (आमतौर पर 50–60 °C) गीला संपर्क घटाती है: सतह का ताप बढ़ाने से पहले हवा का बहाव बढ़ाएँ, वरना स्किन-ओवर से पिन-होल बनेँगे।
चार रणनीतियों की तुलना
| रास्ता | तरीका | असर व सीमाएँ | उपयुक्त जगह |
|---|---|---|---|
| प्री-वेटिंग | 8–12 g/m² धुंध, सुखाना, हल्की P320 | मूल कारण हटाती है; एक अतिरिक्त हैंडलिंग व प्रतीक्षा | हाई ग्रेड सॉलिवुड, वनीर, रंगे पुर्ज़े |
| बलिदान सीलर | सीलर उठाए, एक पास काटे | लाइन-अनुकूल; एक कोट व घर्षण-क्षम लागत | कैबिनेट बॉडीज़, मोल्डिंग, सीरीज़ |
| UV फ्लैश क्योर | वॉटर/UV हाइब्रिड, सेकंड-प्रीक्योर | सबसे कम राइज़िंग, सबसे तेज़ साइकल; उपकरण निवेश | फ्लैट रोल-कोट लाइनें |
| हाई-सॉलिड्स फॉर्मूला | कम स्वतंत्र जल, फ़ास्ट-फ्लॉक सीलर | लाइन बदले बिना; आंशिक सुधार | संक्रमण काल |
| बेफ़िक्री सुखाना | कोई नियंत्रण नहीं; टॉपकोट दबाएगा | ठूँठ टॉपकोट भेद देते हैं, रीवर्क — परहेज़ करें | केवल अप्रकट पृष्ठ |
अक्सर पूछे जाने वाले प्रश्न
प्र1: नम गर्मियों में अचानक बढ़ोतरी क्यों?
ज़्यादा नमी पानी के निकास को धीमा करती है: गीला संपर्क लंबा होता है और अवशोषण लगभग उसी के साथ बढ़ता है। स्टेशनों के बीच एयर-फ्लो बढ़ाएँ, ड्यू-पॉइंट नियंत्रित करें, या स्टेशन UV फ्लैश क्योर पर बदलें।
प्र2: सूखा बोर्ड चिकना, सील के बाद दानेदार — क्यों?
राइज़िंग अवशोषण के बाद सूखने की प्रक्रिया में पूरी होती है और सीलर ठूँठों को फ़िल्म में जमा देता है। पहचान: कटे टुकड़ों पर गीला-सूखा सिमुलेशन (धुंध, सुखाना, हाथ के पिछले हिस्से से फेरना) या Ra मीटर: सिमुलेशन बाद Ra > 2 µm मतलब पहले सब्सट्रेट।
प्र3: पाइन व फिर के लिए नियम?
P180 पर रुकें — इससे बारीक ग्रेट नरम अर्लीवुड को पीसकर लहरा देता है। प्री-वेटिंग यहाँ भी असरदार, पर ऑर्बिटल दबाव 1 kgf से कम: ठूँठ कटने चाहिए, धँसाना नहीं।
प्र4: कितनी मोटाई रेशे दबाए?
शुरुआत 40–60 µm गीले (20–35 µm सूखा) से, P320–P400 कट के साथ; इससे ज़्यादा मोटाई रेशे की जड़ में हवा कैद कर पिन-होल बनाती है अगर फ्लैश-ऑफ न बढ़ाया जाए।
प्र5: प्री-वेटिंग से वार्पिंग या दरार?
भीगो मिलीमीटर से कम गहरा और खुराक बँधी (8–12 g/m²); 8–12 % कंडीशंड 18 mm+ सॉलिवुड में सुरक्षित। पतले वनीर व बिना कंडीशन सामग्री में पहले वार्पिंग टेस्ट।
प्र6: B2B ट्रायल कैसे शुरू करें?
प्रजाति, मोटाई, नमी रिकॉर्ड, लाइन साइकिल और ड्राइंग विधि भेजें — सीलर/हाइब्रिड चयन व एप्लिकेशन पैरामीटर पाएँ। कोटेशन EXW/FOB; कमिश्निंग तकनीकी अनुबंध में।
Last updated: 2026-09-27
संदर्भ: USDA Wood Handbook (फाइबर सैचुरेशन, दिशात्मक सूजन); eQualle सैंडिंग डेटा 2026; Sherwin-Williams Industrial Wood Waterborne Finishes; GB 18581-2020।
Kexin New Materials (Guangdong) Co., Ltd.