Dopo la spruzzatura la superficie verniciata presenta delle "lacrime"? La colatura non rovina solo l'aspetto, ma crea anche rischi per le prestazioni del rivestimento. In qualità di produttore professionale, analizziamo a fondo per voi le tre cause principali della colatura: viscosità troppo bassa, spessore di spruzzatura eccessivo e movimento errato, fornendo inoltre tecniche pratiche di correzione in cantiere.
Nella pratica di applicazione delle vernici, niente è più imbarazzante del fenomeno di "colature (Sagging)" che si verifica durante l'essiccazione del film di vernice. Queste tracce simili a lacrime si formano solitamente su superfici verticali o sui bordi di componenti complessi.


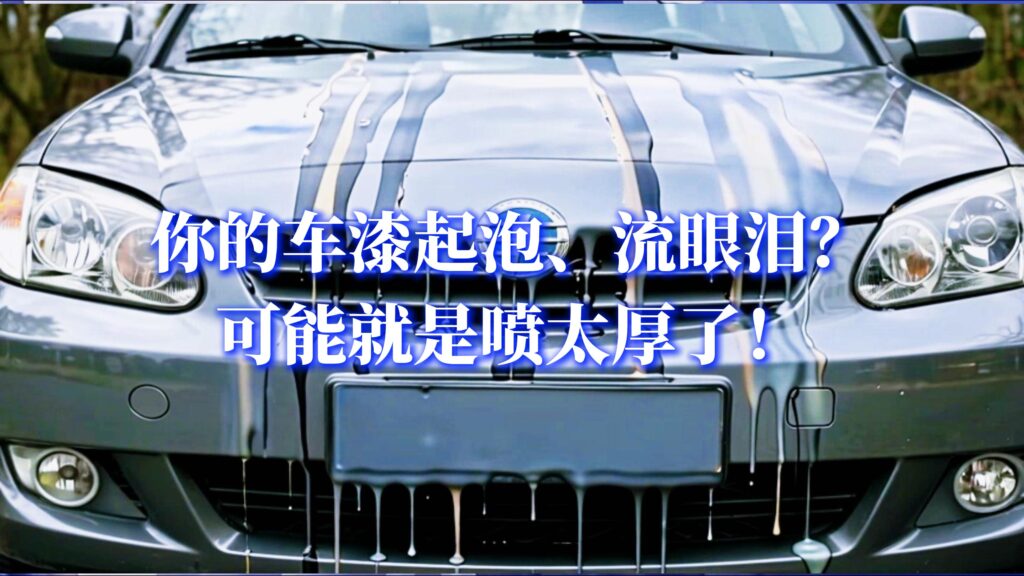
Come produttore di vernici industriali, analizziamo per voi i tre parametri chiave alla base della colatura, per aiutarvi a ottenere un rivestimento perfetto "senza gocce":
1. Controllo della viscosità: più diluente non è sempre meglio
- Problema: Per ottenere una spruzzatura fluida, molti operatori aggiungono quantità eccessive di diluente. La vernice diventa troppo liquida, causando una rapida colatura del liquido a causa della forza di gravità.
- Contromisura: Utilizzare il calice Ford n. 4 per misurare la viscosità. Le diverse tipologie di vernici industriali hanno la loro viscosità ottimale di spruzzatura (solitamente compresa tra 18 e 25 secondi). Solo con una viscosità adeguata il film di vernice può "reggere" sul substrato.
2. La postura della pistola a spruzzo: l'arte della distanza e dell'angolazione
- Problema: La pistola a spruzzo è troppo vicina al substrato, oppure rimane troppo a lungo su un punto, causando un eccesso istantaneo di vernice in quella zona.
- Problema: L'angolo di inclinazione della pistola a spruzzo è eccessivo, causando una distribuzione non uniforme della nebbia di vernice.
- Contromisura: Mantenere la pistola a spruzzo perpendicolare al substrato, con una distanza di 20-30 cm. La velocità di movimento deve essere costante, seguendo il principio "prima spigoli e angoli, poi superfici piane", e la sovrapposizione di ogni passata deve essere controllata al 50%.
3. Spessore eccessivo in una sola passata: chi va piano va sano e va lontano
- Problema: Cercare di raggiungere lo spessore di progetto con una sola passata di spruzzatura (specialmente quando lo spessore del film umido supera i 150 micrometri), la gravità causerà inevitabilmente un colamento dell'intero film di vernice.
- Contromisura: Adottare il metodo **"spruzzo sottile e ripetuto"**. La prima passata deve essere uno strato sottile di "nebbia" come strato di aggrappaggio, dopo l'asciugatura rapida si procede con la seconda passata.
4. Piano di pronto soccorso sul posto
- Stato del film umido: Se si notano segni di colatura subito dopo la spruzzatura, livellare delicatamente con un pennello pulito e ritoccare immediatamente con uno spruzzo.
- Stato del film secco: È necessario attendere che il film di vernice sia completamente asciutto, levigare le colature con carta abrasiva e procedere nuovamente con la spruzzatura complessiva.


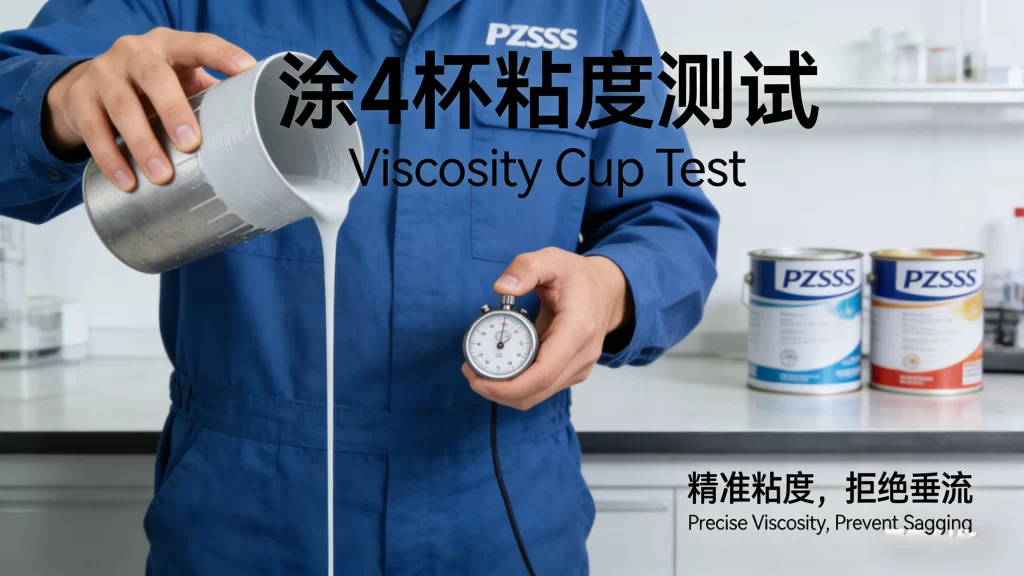
Conclusione: La colatura è la pietra di paragone della maturità tecnologica. Attraverso un rapporto di viscosità preciso e una gestualità di spruzzatura standardizzata, ogni operatore può realizzare rivestimenti protettivi industriali piani come uno specchio.