—
title: Caso di applicazione di rivestimento anticorrosione per ponte transmarino: sistema di protezione strutture in acciaio in ambiente atmosferico marino
slug: app-bridge
focuskw: rivestimento ponte
metadesc: Il ponte transmarino si trova in un ambiente marino ad alta corrosione C5-M. Basandosi su ISO 12944 e GB/T 30790, questo articolo analizza il sistema di rivestimento anticorrosione di cassoni d'acciaio, cavi e pile, l'abbinamento dello spessore del film, il trattamento superficiale e i punti chiave di costruzione e collaudo.
categories: Conoscenze tecniche
—
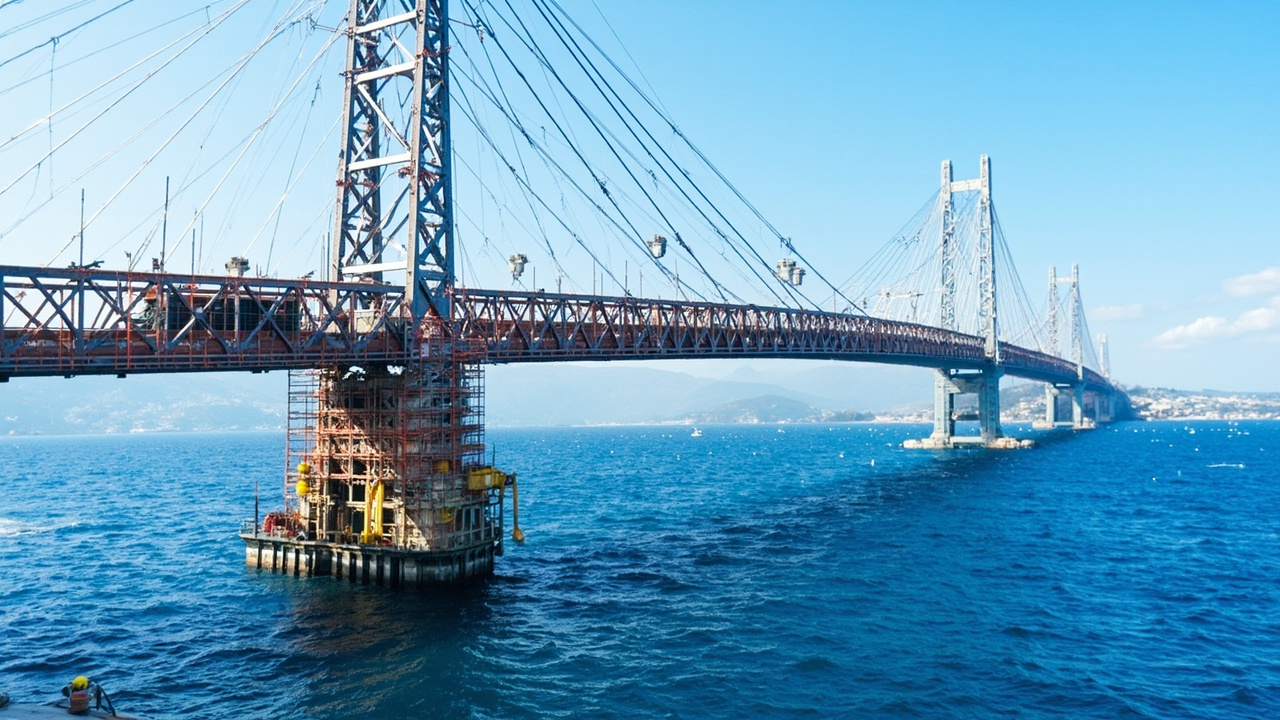
I ponti transmarini sono una delle categorie di infrastrutture di trasporto con l'ambiente corrosivo più severo. La combinazione di ioni cloruro trasportati dal vento di mare, alta umidità, alternanza umido-secco e irraggiamento UV accelera il tasso di corrosione delle strutture in acciaio molto più che nell'entroterra. Secondo la classificazione dell'ambiente corrosivo in ISO 12944-2:2018, le zone di spruzzo delle onde e l'atmosfera marina dei ponti transmarini rientrano solitamente in C5-M (alta corrosione, ambiente marino), la cui aggressività è alcune volte superiore a quella dell'atmosfera industriale comune C4. Per questo motivo, il rivestimento per ponti non è semplicemente "dare una mano di vernice", ma un sistema di protezione ingegneristico basato su standard, con lo spessore del film come nucleo e la compatibilità tra strati come logica.
Come fornitore tecnologico di rivestimenti industriali di forte anticorrosione, Kexin New Materials (kexinMaterials) ha accumulato esperienza nell'abbinamento di sistemi per la protezione di cassoni d'acciaio e cavi in diversi progetti trans-fiume e transmarini. Combinando la serie ISO 12944, la serie GB/T 30790 adottata equivalentemente in Cina e le consuetudini comuni di costruzione e collaudo nel settore dei ponti, questo articolo scompone chiaramente i punti tecnici del rivestimento anticorrosione per ponti transmarini, aiutando progettazione, costruzione e unità di manutenzione a trasformare il "giudizio esperienziale" in "dati standard citabili". Per la logica di abbinamento generale delle strutture in acciaio, si può anche fare riferimento al progetto di abbinamento anticorrosione generale per strutture in acciaio.
I. Ambiente corrosivo e classificazione dei ponti transmarini
Per scegliere il sistema di rivestimento giusto, bisogna prima comprendere l'ambiente. ISO 12944-2:2018 divide l'ambiente corrosivo atmosferico in cinque livelli da C1 (molto basso) a C5 (molto alto), con l'aggiunta di "M" per indicare esposizione marina o a sali disgelanti. Le diverse parti di un ponte transmarino corrispondono a diversi livelli:
– Zona atmosfera marina (sopra il piano stradale, influenzata da nebbia salina del vento di mare): solitamente C5-M;
– Zona di spruzzo delle onde e zona di marea (fascia di variazione del livello idrico): corrosione più intensa, spesso oltre la classificazione convenzionale ISO 12944, richiede rinforzo speciale o protezione catodica abbinata;
– Zona sommersa: principalmente basata su schermatura del rivestimento combinata con protezione catodica a sacrificio/anodo o a corrente impressa;
– Interno del cassone (chiuso, alta umidità, facile condensazione): sebbene non direttamente esposto a nebbia salina, l'umidità interna è alta e la ventilazione scarsa, spesso trattato come ambiente interno C4–C5, con requisiti più elevati per ventilazione in cantiere e uniformità dello spessore del film.
La classificazione ambientale non è teoria astratta. ISO 9223 fornisce un metodo per determinare il livello di corrosione in base agli inquinanti (biossido di zolfo, velocità di deposizione dei cloruri) e alla percentuale di tempo di temperatura/umidità; nella progettazione ingegneristica spesso si correggono con dati di corrosione di pannelli esposti in loco o di strutture vicine. Il livello di corrosione determina direttamente "quanto spessore del film serve, quante mani di vernice, che resina scegliere", ed è il punto di partenza dell'intero sistema di rivestimento.
Per approfondire, gli ioni cloruro nell'atmosfera marina non solo corrodono il metallo nella fase iniziale, ma migrano continuamente verso l'interfaccia rivestimento/metallo durante il servizio del rivestimento. Una volta che il rivestimento presenta microfori, graffi o punti di scarsa adesione, l'accumulo di cloruri accelera la formazione di celle di corrosione locali. È anche per questo che la progettazione del rivestimento per ponti transmarini non può mirare solo a "integrità estetica", ma deve considerare sia la "schermatura a lungo termine" sia la "capacità di autoguarigione dei difetti (come la protezione catodica del primer ricco di zinco)".
II. Sistema di abbinamento tipico: logica a tre strati fondo-intermedio-finitura
L'abbinamento principale per strutture in acciaio di ponti transmarini segue la classica struttura a tre strati "primer epossidico ricco di zinco + strato intermedio epossidico a ossido micaceo di ferro + finitura poliuretanica alifatica", coerente con il sistema C5-M raccomandato da ISO 12944-5:2008 (e GB/T 30790.5):
1. Primer epossidico ricco di zinco (Zinc-rich epoxy primer): il contenuto di polvere di zinco è solitamente controllato secondo i requisiti standard per primer ricchi di zinco (il contenuto di polvere di zinco nel film secco è generalmente secondo il sistema, sistemi ad alto zinco comuni nell'ordine dell'80%), fornisce protezione catodica all'acciaio tramite l'azione "anodo sacrificale" dello zinco e protezione elettrochimica per difetti superficiali (come mancate verniciatura, danni). Quando il rivestimento è localmente danneggiato e espone il ferro, lo zinco si corrode per primo, ritardando l'estensione della ruggine del substrato in acciaio.
2. Strato intermedio epossidico a ossido micaceo di ferro (Micaceous iron oxide intermediate, MIO): le scaglie di ossido micaceo di ferro disposte parallelamente formano un "labirinto di schermatura", prolungando significativamente il percorso di penetrazione degli agenti corrosivi e fornendo al contempo buona adesione tra strati e accumulo di spessore per la finitura. La sua struttura a lamelle inibisce anche la trasmissione visiva dei difetti dello strato inferiore.
3. Finitura poliuretanica alifatica (Aliphatic polyurethane topcoat): resiste agli agenti atmosferici, mantiene la lucentezza, resiste agli UV, resiste all'invecchiamento da UV marini e salini, determina la durata estetica del ponte. Rispetto ai poliuretanici aromatici, i sistemi alifatici non ingialliscono facilmente e sfarinano più lentamente con esposizione UV a lungo termine.
Secondo ISO 12944-5, in ambiente C5-M con il suddetto sistema "primer ricco di zinco + epossidico a ossido micaceo + finitura poliuretanica", il valore minimo dello spessore totale del film secco (DFT) è solitamente non inferiore a 320 µm (specifico secondo il numero di sistema e la TDS del prodotto). Questo numero non è arbitrario: è la garanzia di spessore minimo per un obiettivo di vita di protezione di 15–25 anni, verificata dopo corrosione ciclica di laboratorio (ISO 12944-9 / procedura ISO 20340) ed esposizione a lungo termine. Va sottolineato che il "limite inferiore" dello spessore non equivale al "ottimale"; nei progetti reali si prendono spesso valori vicini al limite superiore per lasciare margine di manutenzione.
III. Confronto delle differenze di abbinamento tra le varie parti
Le diverse parti del ponte transmarino hanno meccanismi di corrosione diversi, e l'abbinamento deve essere progettato in modo differenziato. La tabella seguente riassume i punti chiave del sistema per le parti comuni:
| Parte | Livello di corrosione | Abbinamento raccomandato | Intervallo DFT tipico | Punti di controllo chiave |
|---|---|---|---|---|
| Superficie esterna cassone d'acciaio | C5-M | Epossidico ricco di zinco + epossidico a ossido micaceo + poliuretanico alifatico | 280–360 µm | Compatibilità tra strati, resistenza agli agenti atmosferici della finitura |
| Interno cassone d'acciaio | C4 (alta umidità interna) | Epossidico ricco di zinco + epossidico spesso/ossido micaceo | 200–280 µm | Ventilazione, prevenzione condensazione, nessuna mancata verniciatura |
| Torre del ponte (sopra zona spruzzo) | C5-M | Come cassone esterno, o sistema epossidico rinforzato | 320–400 µm | Raggiungibilità cantiere, uniformità spessore |
| Zona spruzzo/marea | Estremo | Epossidico forte anticorrosione + possibile protezione catodica | ≥500 µm (secondo progetto) | Alternanza umido-secco, impatto meccanico |
| Cavi (filo parallelo) | C5-M | Filo zincato/rivestito epossidico + avvolgimento/rivestimento esterno | Secondo struttura fune | Chiusura integra, prevenzione corrosione fessura |
| Cassa ancoraggio/appoggio | C5-M | Epossidico spesso + poliuretanico | 320–400 µm | Rivestimento spigoli, trattamento zinc-plus |
Da sottolineare: il DFT della tabella è un "intervallo tipico" non un valore assoluto, nei fatti deve prevalere il documento di progetto e la TDS del prodotto utilizzato. Qualsiasi modifica dell'abbinamento deve superare valutazione di compatibilità e verifica di adesione (es. metodo a quadretti GB/T 9286, metodo di strappo ASTM D4541), non si può sostituire uno strato a sensazione. Per zone limite come quella di spruzzo, aumentare semplicemente lo spessore del rivestimento organico non basta spesso, occorre combinare spruzzatura termica metallica (alluminio/zinco) o protezione catodica, formando una "doppia linea di difesa rivestimento + elettrochimica".
IV. Specificità della protezione interna del cassone d'acciaio
L'interno del cassone d'acciaio è l'area più facilmente trascurata ma con maggiori problemi nel rivestimento dei ponti. È chiuso, scarsa ventilazione, facile condensazione per differenza termica giorno-notte; una volta che il primer è disuniforme o lo spessore insufficiente, la ruggine interna si diffonde da punto a superficie. In cantiere si adottano solitamente:
– All'interno sistema a due strati primer epossidico ricco di zinco + strato intermedio epossidico a ossido micaceo/spesso, DFT controllato a 200–280 µm;
– In cantiere ventilazione forzata, umidità relativa ≤85% e temperatura acciaio superiore di 3℃ al punto di rugiada (secondo condizioni di costruzione ISO 12944-4);
– Per nervature, saldature, spigoli e altre parti con "perdita di spessore", pre-verniciatura (stripe coat) per garantire copertura spigoli;
– Prima della chiusura, misura a campione umido/secco interno e ispezione aspetto, evitare impossibilità di ritocco dopo chiusura.
Diverso dalle strutture in acciaio edilizie comuni, l'interno del cassone è quasi impossibile da mantenere, quindi "fare bene al primo colpo" è molto più importante del "ritocco successivo". Nella pratica occorre anche notare: l'interno del cassone spesso conserva fumo saldatura e olio, prima della sabbiatura occorre sgrassare e rimuovere polvere; dopo chiusura, se si trova mancata verniciatura, spesso solo trattamento locale tramite boccaporto, qualità difficile da garantire, quindi l'ispezione finale prima della chiusura deve essere nodo di controllo chiave scritto nella scheda processo.
V. Protezione di cavi e piastra ortotropa
I cavi di ponti ad arco tensostatico e sospesi moderni sono per lo più fasci di fili paralleli zincati a caldo o rivestiti epossidico, esternamente avvolti o rivestiti. Il fallimento del cavo spesso origina da "corrosione fessura": l'acqua penetra lungo ancoraggio o avvolgimento, agisce a lungo in ambiente chiuso. Misure: sigillatura ancoraggio, nastro avvolgimento + finitura poliuretanica/fluorocarbonica esterna, ispezione periodica tensione e aspetto.
La piastra ortotropa (impalcato) sopporta carichi ripetuti ruote e stress fatica, il rivestimento enfatizza "flessibile + resistente usura + anti impatto pietre". Finitura spesso poliuretanica alifatica o fluorocarbonica, per garantire lucentezza a lungo termine e anti sporco. La vernice su crepe da fatica si apre col substrato, quindi adesione tra strati e allungamento a rottura più severi. Per piastra ortotropa sotto pavimentazione ponte acciaio, spesso coinvolge coordinamento interfaccia "rivestimento + asfalto", evitare conflitto adesione tra sistema rivestimento e pavimentazione successiva.
VI. Trattamento superficiale: Sa2.5 è il limite minimo
Indipendentemente da quanto avanzato il sistema, il trattamento superficiale determina oltre il 60% della vita del rivestimento. ISO 8501-1:2007 definisce i gradi di pulizia a getto Sa1, Sa2, Sa2.5, Sa3. I componenti portanti principali del ponte transmarino quasi sempre richiedono Sa2.5 (pulizia a getto molto accurata): superficie acciaio senza grasso, sporco visibile, scaglie, ruggine e vecchio rivestimento sostanzialmente rimossi, residui solo tracce puntiformi o striate lievemente colorate.
Il controllo di abbinamento include anche:
– Rugosità superficiale (profondità ancoraggio): secondo ISO 8503, solitamente 40–80 µm, garantisce adesione senza eccesso consumo vernice; troppa rugosità causa spessore insufficiente su creste, troppa poca scarsa aggancio meccanico.
– Sali solubili (cloruri, ferriti): sui pezzi marini in riparazione cloruri eccessivi "attraversano" il rivestimento causando ruggine vescicolare, occorre testare secondo ISO 8502-6/-9 e controllare cloruri sotto valore critico (molte norme ≤50 mg/m², specifico vedi specifica progetto).
– Olio e polvere: secondo ISO 8502-3 valutare grado polvere, evitare impatto adesione; abrasivo sabbiatura preferibilmente scoria rame, graniglia acciaio, vietata sabbia marina (salata).
Dopo il trattamento verniciare primer officina o prima mano il prima possibile (solitamente entro 4 ore, ambiente umido meno), prevenire ruggine di ritorno. Per superfici bulloni alta resistenza che devono mantenere coefficiente scivolamento, evitare inquinamento rivestimento sulla superficie, spesso schermatura locale o trattamento speciale.
VII. Processo di costruzione e gestione spessore
Il rivestimento ponte transmarino è spesso "rivestimento in officina + ritocco/campata congiunzione in loco":
1. In officina: travi acciaio prima assemblaggio completano sabbiatura e primer, intermedio, anche parte finitura; spruzzatura airless principale, garantisce uniformità spessore ed efficienza.
2. In loco: congiunzione, saldature, danni fanno trattamento secondario superficiale (spesso sabbiatura locale o utensile meccanico a St3/ Sa2.5 locale), poi ritocco secondo abbinamento.
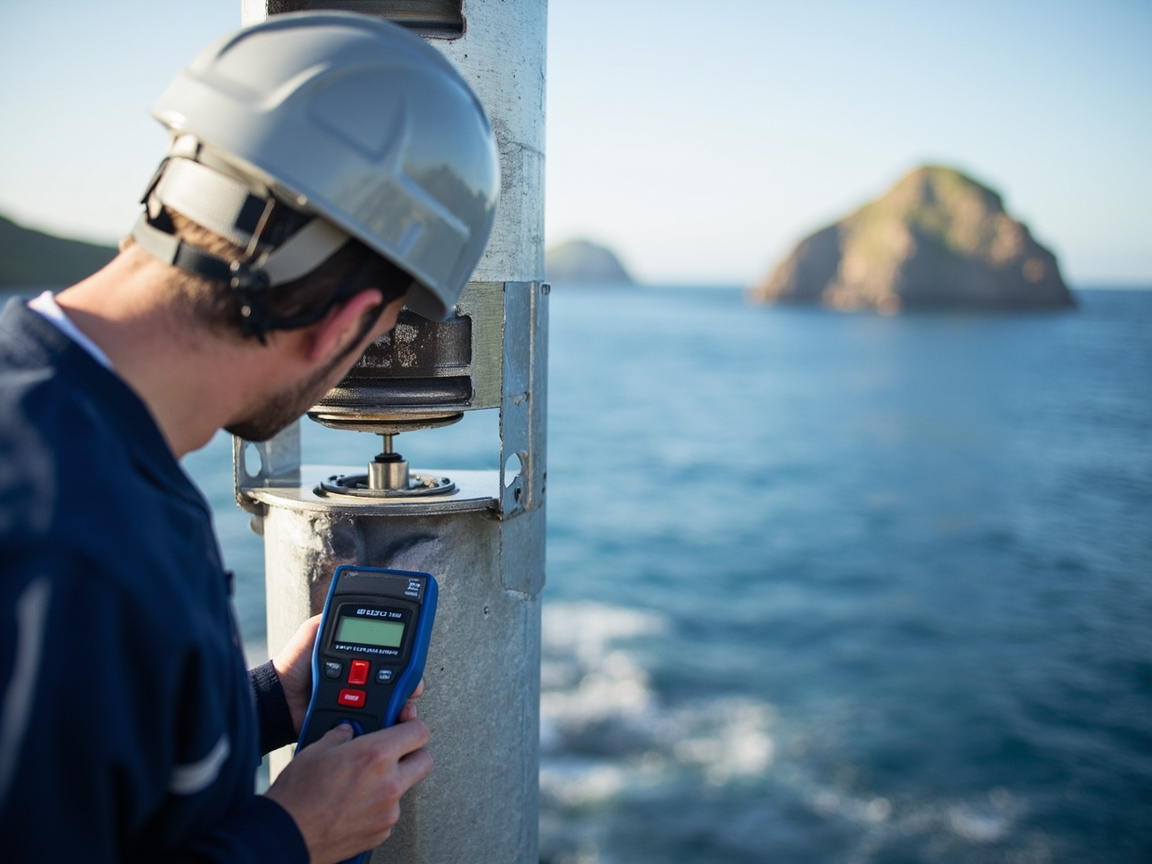
3. Gestione spessore: film umido con pettine WFT controllo immediato, film secco con spessimetro magnetico/induttivo (ISO 2808) a campione; secondo "regola 90/90" ISO 12944 — es. 90% punti misura non sotto DFT specificato, e tutti i punti non sotto 90% del valore.
La finestra ambientale è chiave: ISO 12944-4 richiede temperatura acciaio almeno 3℃ sopra punto rugiada, umidità relativa generalmente ≤85% (specifico TDS prodotto), pioggia, neve, vento forte, bassa temp (sotto 5℃ o minimo prodotto) sospendere o riscaldare/deumidificare. Cantiere mare ha anche deposizione salina veloce, sequenza compatta, sabbiatura e verniciatura stessa turno, evitare ruggine notturna.
VIII. Standard e collaudo: trasformare "bello" in "dati"
Il collaudo ponte transmarino deve tradursi in dati quantificabili, standard comuni:
– Adesione: metodo quadretti GB/T 9286 (grado 0/1 ottimo), strappo ASTM D4541 (requisito secondo progetto, comune ≥5 MPa);
– Spessore film: ISO 2808, GB/T 13452.2;
– Nebbia salina/corrosione ciclica: ISO 9227 (NSS), ASTM B117, ISO 12944-9 corrosione ciclica, ISO 20340 invecchiamento;
– Aspetto: senza colature, mancate verniciatura, pori, bolle, colore uniforme;
– Certificazione sistema rivestimento: ponti importanti spesso richiedono sistema vernice verificato terzi secondo ISO 12944-9 / ISO 20340 (es. 4200 h corrosione ciclica + invecchiamento UV).
Da chiarire: le "ore" sopra di nebbia salina e corrosione ciclica sono soglie comuni industria, valore collaudo specifico secondo specifica tecnica progetto e report terzi sistema scelto, non fissare numero da soli senza report. Nelle dispute ingegneristiche, la più comune è "ore nebbia salina equivalgono anni vita" — risposta no, test accelerato solo per confronto relativo, vita va giudicata con pannelli in loco e grado durabilità standard.
IX. Orientamento protezione di progetti tipici
Con riferimento a noti ponti transmarini/fiume nazionali (solo per orientamento tecnico, non dati progetto non pubblici): Ponte transmarino Hangzhou Bay, Ponte Hong Kong-Zhuhai-Macao, Ponte Baia Jiaozhou Qingdao, travi e torri usano普遍 sistema "primer epossidico ricco zinco + intermedio epossidico ossido micaceo + finitura poliuretanica alifatica/fluorocarbonica", rinforzando zona spruzzo e interno cassone. Caratteristica comune: standard prima, spessore importante, abbinamento a zone, documentazione processo. Coerente con metodologia ISO 12944 / GB/T 30790.
Dall'evoluzione tecnica, recentemente finitura ponte tende a fluorocarbonica, polysilossanica, per prolungare ciclo riverniciatura e ridurre costo manutenzione vita; primer lato epossidico ricco zinco acqua, basso VOC in continuo miglioramento, per limite ecologico GB 30981-2020. Ma comunque materiale aggiorni, principio "sistema compatibile, processo controllabile, collaudo documentato" resta immutato.
X. Strategia manutenzione e riverniciatura
Anche se rivestimento singolo raggiunge 15–25 anni progetto, serve ciclo ispezione-valutazione-riparo locale-riverniciatura totale:
– Ispezione: ogni anno controllo sfarinamento finitura, perdita lucentezza, punti ruggine, perdita spessore;
– Riparo locale: su danno procedere "levigare-integrare primer-intermedio-finitura", attenzione compatibilità vecchio-nuovo;
– Riverniciatura totale: finitura sfarinata estesa, ruggine connessa, valutare e riverniciare finitura o rifare tutto;
– Registro: archivio rivestimento per campata, componente, confronto con spessore originale, adesione.
Kexin New Materials (kexinMaterials) nel rivestimento ponte consegna pacchetto "sistema rivestimento + limite processo + manuale manutenzione": non solo parametri materiale tre strati, ma anche DFT minimo parti, finestra temp/umidità cantiere, intervallo riverniciatura, per dare base alla manutenzione e ridurre fallimento precoce da abbinamento caotico. Per quadro standard completo, estendere lettura a revisione sistema standard rivestimento industriale.
XI. Errori comuni di selezione
Errore 1: più spesso è più sicuro. Sbagliato. Oltre limite processo aumenta stress interno, facile crepe, spreco; controllare secondo intervallo ISO 12944 e TDS.
Errore 2: cambiare solo finitura non sistema. Sbagliato. Finitura e strato inferiore devono essere compatibili, sostituzione tra sistemi causa distacco, prima verificare adesione.
Errore 3: interno cassone non raggiungibile quindi non importante.
Sbagliato. Una volta che l'interno chiuso si arrugginisce, è estremamente difficile da mantenere; si deve costruire e ispezionare seriamente secondo il livello C4.Falso mito 4: non c'è problema a verniciare il giorno dopo la sabbiatura. Sbagliato. In un ambiente marino ad alta umidità la ruggine di ritorno è estremamente rapida; si deve completare la prima mano di rivestimento entro il tempo prescritto (spesso ≤4 h).
Falso mito 5: le ore di nebbia salina possono essere scritte a caso. Sbagliato. I valori di accettazione per la nebbia salina o la corrosione ciclica devono provenire da un rapporto di verifica di terze parti del sistema utilizzato, e non possono essere stabiliti a impressione.
XII. Compromesso tecnico-economico per il rivestimento di ponti transoceanici
Nella pratica ingegneristica, la soluzione di rivestimento non è mai "più costosa è meglio" o "più spessa è meglio", ma si tratta di un compromesso tecnico-economico sull'intero ciclo di vita. La vita di progettazione protettiva di un ponte è solitamente di 15–25 anni, il che significa che il costo di un rivestimento qualificato deve essere confrontato con i costi di riparazione successiva, chiusura al traffico e incidenti di sicurezza che evita, e non solo con il costo iniziale dei materiali. Molti progetti, nella fase di gara, riducono eccessivamente il prezzo unitario del rivestimento, ma ignorano il guadagno di durata portato dalla completezza del sistema, dall'accessibilità in cantiere e dal controllo di processo, con il risultato che dopo alcuni anni dall'apertura al traffico compaiono corrosioni precoci, pagando invece un costo di ciclo di vita più elevato.
Dal punto di vista della selezione dei materiali, il passaggio della finitura da poliuretano alifatico ordinario a fluorocarbonico o polysiloxane comporta un aumento del costo iniziale, ma il ciclo di riverniciatura può essere notevolmente esteso; per canali transoceanici di grandi dimensioni, il costo sociale di ridurre una chiusura del ponte per riverniciatura è spesso di gran lunga superiore alla differenza di prezzo dei materiali. Per quanto riguarda il primer, lo zinco ricco epossidico a base d'acqua e quello a alto contenuto di solidi hanno compromessi diversi in termini di VOC e abitudini di applicazione; si deve giudicare in modo integrato combinando il limite GB 30981-2020 e le condizioni sul sito, anziché decidere semplicemente in base al prezzo unitario.
L'economia dell'organizzazione del cantiere è altrettanto cruciale. Il rivestimento in officina ha ambiente controllato, alta efficienza e qualità stabile, e deve essere il corpo principale; il ritocco in sito è limitato dal meteo e dallo spazio, con grande fluttuazione di qualità e costi elevati. Pertanto "completare più strati in officina e ridurre il lavoro in quota in sito" è una strategia generale che concilia qualità e costo. Per parti non accessibili come l'interno delle travi scatola, è meglio investire di più in officina piuttosto che lasciare il rischio dopo la chiusura delle scatole.
Infine, la digitalizzazione e la tracciabilità stanno cambiando il modello economico del rivestimento dei ponti. Conservare come archivio elettronico il grado di sabbiatura, lo spessore del film, l'adesione e i parametri ambientali di ogni componente non solo supporta la definizione delle responsabilità nelle controversie sulla garanzia, ma ottimizza anche, attraverso l'accumulo di dati, il sistema e i limiti di processo dei progetti successivi, formando un asset tecnico di riduzione continua dei costi. Questo è proprio il ritorno economico del concetto di "standard prima, documentazione nel processo".
XIII. Pratica di gestione dei dati di qualità del rivestimento dei ponti
La qualità del rivestimento di un ponte non può rimanere a "sembra piatto", ma deve tradursi in dati ricercabili. In ingegneria si stabiliscono solitamente numeri di punti di misurazione dello spessore per componente e sezione, registrando in un database lo spessore di film secco progettato, lo spessore di film secco misurato, la data di costruzione e i parametri ambientali di ogni punto, formando la base di "un archivio per campata, una curva per pezzo". Il valore di questa gestione digitalizzata è particolarmente evidente nella manutenzione successiva e nella gestione delle controversie: quando compaiono punti di ruggine su una campata, l'unità di manutenzione può richiamare immediatamente la curva originale dello spessore del film, per giudicare se si tratta di spessore insufficiente in costruzione o di danno successivo, e così scegliere tra riparazione locale o valutazione complessiva, anziché decidere a impressione visiva.
Anche il campionamento dell'adesione dovrebbe essere istituzionalizzato. Oltre alla valutazione convenzionale con metodo a griglia, per i componenti principali sollecitati si dovrebbe stabilire una linea di base quantitativa con metodo di strappo e archiviare i risultati delle ispezioni successive. Il rapporto di verifica di terze parti per nebbia salina e corrosione ciclica dovrebbe essere conservato a lungo termine come parte della documentazione di consegna; le sue ore misurate e la modalità di guasto sono prove centrali per valutare la vita del sistema, di gran lunga superiori a qualsiasi promessa verbale. La radice di molte dispute ingegneristiche è proprio la mancanza di questa catena di verifica tracciabile, che porta a difficoltà nella definizione delle responsabilità.
L'archivio di manutenzione è il ciclo chiuso della gestione dell'intero ciclo di vita del ponte. Stabilire un registro continuo di ispezione annuale, tendenza di perdita di spessore del film, grado di chalkiness della finitura e registrazione di riparazioni locali, può supportare la decisione di riverniciatura passando da "a impressione" a "guardando i dati". Quando la perdita di spessore del film raggiunge la proporzione critica del margine di progetto, o la linea di base di adesione mostra un calo sistematico, si può attivare la valutazione di riverniciatura complessiva, evitando di reagire passivamente dopo l'espansione del danno strutturale, garantendo così la sicurezza e ottimizzando i costi.
L'ispezione digitalizzata sta cambiando questo paradigma. Combinando il riconoscimento automatico dei difetti superficiali basato sul riconoscimento immagini e il monitoraggio di temperatura, umidità e condensa basato sull'IoT, l'unità di manutenzione può avvisare prima che il rischio di corrosione aumenti, spostando la finestra di manutenzione da "dopo il guasto" a "prima del guasto". Per i grandi canali transoceanici, l'effetto composto di questo asset di dati fa sì che il ritorno dell'investimento iniziale nel rivestimento superi di gran lunga il materiale stesso, e risponde anche alla metodologia di base di "standard prima, documentazione nel processo", ed è la direzione inevitabile per il futuro funzionamento e manutenzione dei ponti.
Nell'intero ciclo di vita di un ponte transoceanico, la qualità del rivestimento iniziale determina il carico di manutenzione dei decenni successivi. Molti progetti, nella fase di gara, riducono eccessivamente il prezzo unitario del rivestimento, ma ignorano il guadagno di durata portato dalla completezza del sistema e dal controllo di processo, con il risultato che dopo alcuni anni dall'apertura al traffico compaiono corrosioni precoci, pagando invece un prezzo più alto. Pertanto la decisione di rivestimento dovrebbe essere basata sul costo di ciclo di vita anziché sul costo iniziale dei materiali, scrivendo gli indicatori di qualità in clausole contrattuali eseguibili, facendo sì che standard, spessore del film e accettazione diventino vincoli rigidi anziché suggerimenti morbidi.
Domande frequenti
Domande frequenti
Domanda: Perché i ponti transoceanici sono solitamente progettati secondo C5-M?
Risposta: C5-M è il livello combinato di "corrosione molto alta + ambiente marino/sale antighiaccio" in ISO 12944-2. I ponti transoceanici sono soggetti tutto l'anno a nebbia salina, alta umidità e raggi UV, con una velocità di corrosione molto superiore a quella dell'entroterra; pertanto i componenti principali sollecitati sono generalmente abbinati a sistema e spessore secondo C5-M, per corrispondere all'obiettivo di vita di progettazione protettiva di 15–25 anni.
Domanda: Qual è in genere lo spessore totale di film secco in ambiente C5-M?
Risposta: Secondo ISO 12944-5, adottando il sistema "primer epossidico a zinco ricco + strato intermedio epossidico a micaceo di ferro + finitura poliuretanica alifatica", il valore minimo del DFT totale è solitamente non inferiore a 320 µm (a seconda del numero di sistema specifico). In pratica ci si attiene al documento di progetto e al TDS del prodotto; le zone di spruzzo delle onde e altri punti estremi saranno più alti, spesso ulteriormente rinforzati con metallizzazione o protezione catodica.
Domanda: Qual è il ruolo centrale del primer epossidico a zinco ricco?
Risposta: Il ruolo centrale è la "protezione catodica": l'alto contenuto di polvere di zinco nel film forma un anodo sacrificale sulla superficie dell'acciaio; quando il rivestimento si rompe localmente esponendo il ferro, lo zinco si corrode per primo proteggendo l'acciaio; allo stesso tempo lo zinco fornisce anche un certo effetto schermante e di autoguarigione in caso di difetti, ed è la prima linea di difesa dell'abbinamento a forte anticorrosione.
Domanda: Perché il trattamento superficiale deve raggiungere Sa2.5?
Risposta: Il grado di pulitura a getto determina direttamente l'adesione e la vita del rivestimento. Sa2.5 (pulitura a getto molto accurata) richiede che croste di laminazione, ruggine e vecchie vernici siano sostanzialmente rimosse, lasciando solo leggere macchie di colore, ed è il requisito minimo per i componenti principali sollecitati del ponte; un grado inferiore accorcia notevolmente la vita protettiva e aumenta il rischio di corrosione precoce.
Domanda: Perché controllare i sali solubili (ioni cloruro)?
Risposta: Se sulla superficie dei pezzi riparati in ambiente marino rimangono ioni cloruro, questi possono attraversare il rivestimento e indurre "ruggine vescicolare" e corrosione filiforme. Solitamente si ispeziona secondo la serie ISO 8502 e si controllano gli ioni cloruro al di sotto del valore critico prescritto dal progetto (obiettivo comune ≤50 mg/m²); se in eccesso, è obbligatorio il lavaggio con acqua o la sabbiatura nuovamente.
Domanda: Perché l'interno delle travi scatola in acciaio è più soggetto a problemi?
Risposta: L'interno della trave scatola è chiuso, scarsamente ventilato e soggetto a condensa, e in seguito è quasi impossibile da mantenere. Una volta che l'applicazione è irregolare o lo spessore del film insufficiente, la ruggine si diffonde all'interno. Pertanto l'interno deve essere costruito seriamente secondo il livello C4, con ventilazione forzata e controllo di spessore del film e aspetto completati prima della chiusura delle scatole, eliminando il rischio di mancata applicazione prima della chiusura.
Domanda: Cos'è la "regola 90/90" per l'accettazione dello spessore del film?
Risposta: La pratica comune è: il 90% dei punti di misurazione dello spessore non è inferiore al DFT prescritto, e tutti i punti di misurazione non sono inferiori al 90% del DFT prescritto (le soglie specifiche dipendono dalla norma del progetto). Questa regola concilia uniformità e limite inferiore, evitando che uno spessore localmente troppo sottile diventi un punto di innesco della corrosione, ed è la misura generale per l'accettazione abbinata a ISO 12944.
Domanda: Quali requisiti speciali ha il rivestimento nella zona di spruzzo delle onde?
Risposta: La zona di spruzzo delle onde ha alternanza umido-secco, alto contenuto di ossigeno e forte erosione meccanica, con corrosione più violenta, spesso oltre la classificazione convenzionale ISO 12944. Richiede rivestimento epossidico spesso a forte anticorrosione o anche abbinato a protezione catodica, DFT spesso ≥500 µm (secondo progetto), e attenzione alla copertura di spigoli e al design resistente agli urti.
Domanda: Cosa fare se il vecchio e il nuovo rivestimento non sono compatibili durante la riverniciatura del ponte?
Risposta: Si deve prima fare una verifica di adesione tra strati (GB/T 9286, ASTM D4541). Se non compatibili, è necessario rimuovere completamente il vecchio strato fino a una superficie qualificata e poi applicare secondo l'abbinamento; non si deve mai verniciare direttamente sopra una vecchia vernice sconosciuta causando distacco a placche.
Domanda: Come giudicare se fare riparazione locale o riverniciatura complessiva?
Risposta: Stabilire ispezione annuale e archivio di rivestimento; quando la finitura ha solo chalkiness locale e punti di ruggine isolati, si fa riparazione locale; quando i punti di ruggine sono diffusi, la perdita di spessore del film è estesa e l'adesione scende, si valuta la riverniciatura complessiva. La decisione deve basarsi sui dati anziché sull'impressione visiva, combinata con la stima della vita residua.
Letture supplementari
- Rivestimento navale e protezione dei serbatoi di zavorra: dalla selezione del sistema IMO PSPC al sistema di rivestimento IMO
- Anticorrosione delle gallerie tecnologiche urbane: abbinamento per strutture in acciaio in spazi chiusi e ambiente interno
- Trattato generale sui sistemi di rivestimento protettivo industriale: livelli di corrosione ISO 12944 e progettazione dell'abbinamento
– Progettazione generale di abbinamento anticorrosione per strutture in acciaio: dai ponti all'abbinamento "primer—intermedio—finitura" e alla logica di spessore per strutture in acciaio generali.
– Revisione del sistema di standard per rivestimenti industriali: panoramica sistematica della gerarchia e dei limiti di applicazione di standard come ISO 12944, GB/T 30790, ASTM.
– Punti chiave di rivestimento anticorrosione per torri eoliche offshore: stesso ambiente marino C5-M, confrontando ponte e torre per vedere somiglianze e differenze di protezione nella zona di spruzzo delle onde.