La verniciatura delle fabbriche alimentari è essenzialmente diversa da quella delle normali officine industriali: il rivestimento non solo previene la corrosione, ma può anche entrare in contatto indiretto con alimenti o agenti di pulizia, e deve servire l'obiettivo igienico di "facile pulizia, assenza di punti morti, prevenzione dell'inquinamento". Settori come latticini, birra, bevande, prodotti a base di carne, alimenti surgelati, sotto i sistemi GMP e HACCP, pongono requisiti per le pareti delle officine, i soffitti, le superfici esterne delle attrezzature e i pavimenti molto superiori a quelli delle officine generali. Questo articolo analizza sistematicamente la logica tecnica della verniciatura igienica di grado alimentare per fabbriche alimentari.
Kexin New Materials (kexinMaterials) grazie al proprio know-how sui sistemi igienici a basso odore e bassa migrazione come epossidico a base d'acqua e poliuretanico a base d'acqua, può supportare le fabbriche alimentari con soluzioni di rivestimento integrate da pareti a pavimenti. Per la valutazione della scelta tra a base d'acqua e a solvente, si può consultare il confronto di selezione tra vernice a base d'acqua e vernice a olio.
I. Vincoli unici della verniciatura nelle fabbriche alimentari
I rivestimenti per fabbriche alimentari devono soddisfare simultaneamente tre linee guida:
- Sicurezza alimentare: il rivestimento indurito non deve migrare sostanze nocive negli alimenti, conformemente al quadro dei materiali a contatto con gli alimenti (es. serie GB 4806).
- Progettazione igienica: la superficie deve essere facile da pulire, senza punti morti, con angoli arrotondati, per evitare accumulo di sporco e proliferazione microbica (riferimento EHEDG, linee guida 3-A).
- Resistenza alla corrosione e tolleranza ambientale: deve resistere a detergenti, acqua calda, vapore, umidità e variazioni di temperatura; il rivestimento deve essere chimicamente resistente e impermeabile al vapore acqueo.
Queste tre condizioni determinano che le fabbriche alimentari non possono semplicemente adottare pavimenti epossidici ordinari o finiture industriali, ma necessitano di una combinazione di "sistema igienico + struttura di progettazione igienica".
II. GB 4806 e conformità al contatto alimentare
La serie di standard cinesi GB 4806 regola i requisiti di sicurezza per materiali e articoli a contatto con gli alimenti, coprendo sensoriale, migrazione totale, migrazione specifica e limiti di sostanze specifiche. Per i rivestimenti organici utilizzati su pareti di fabbriche alimentari e superfici esterne di attrezzature, se possono entrare in contatto indiretto con alimenti o agenti di pulizia, occorre confermare che il rivestimento indurito soddisfi le clausole pertinenti di GB 4806 (es. migrazione totale, migrazione specifica, indicatori sensoriali). Questo è il limite minimo di conformità per la verniciatura nelle fabbriche alimentari ed è anche un elemento spesso ispezionato durante le verifiche GMP.
Da notare che GB 4806 riguarda i "materiali a contatto con gli alimenti" in sé, mentre i rivestimenti delle fabbriche alimentari sono più spesso "contatto indiretto" o "contatto ambientale". I progetti ingegneristici dovrebbero, in base al livello di rischio delle specifiche aree, decidere se inviare campioni per test secondo i requisiti dei materiali a contatto con gli alimenti, e utilizzare rapporti di test di terze parti come base di consegna. È vietato affermare "di grado alimentare" senza dati di test a supporto.
III. Progettazione igienica: dai materiali alla struttura
La verniciatura igienica non è solo "quale vernice applicare", ma anche "come costruire". Principi chiave di progettazione:
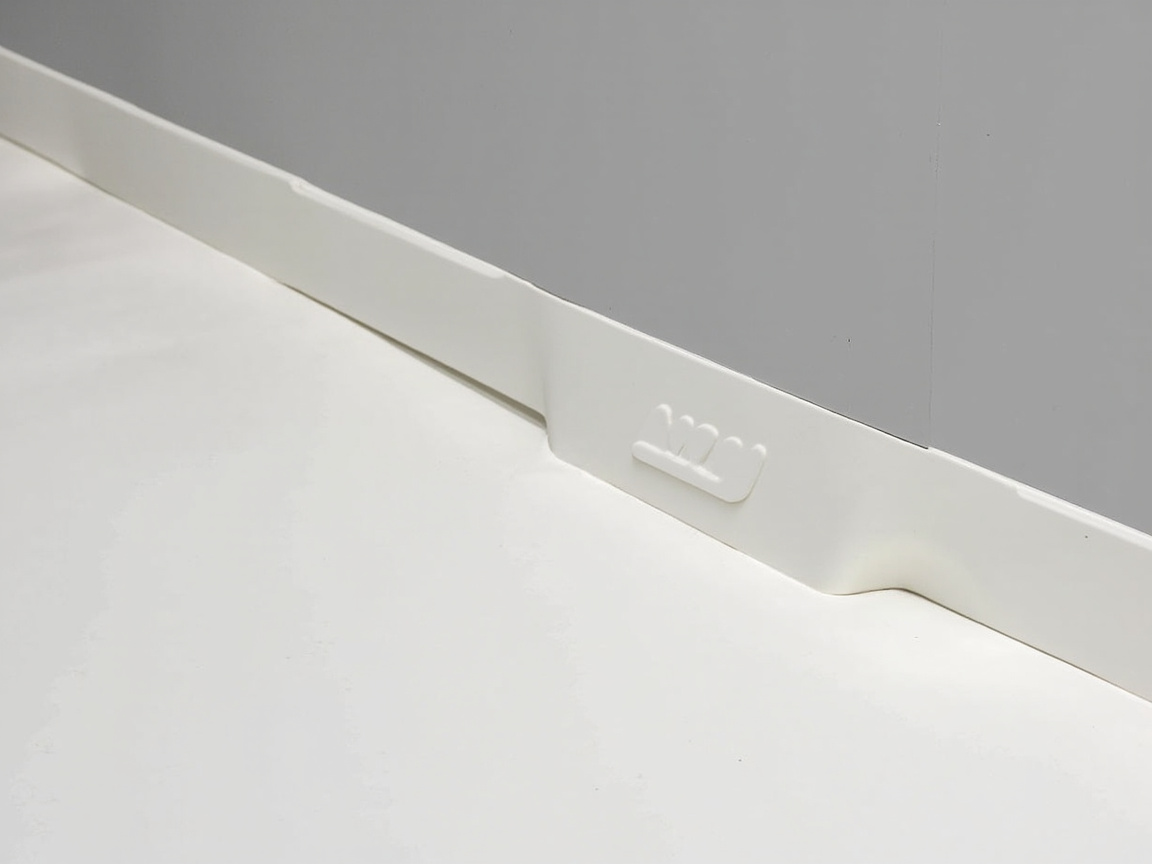
- Angolo arrotondato (cove): l'intersezione pavimento-parete e gli angoli tra pareti dovrebbero adottare transizioni arrotondate anziché ad angolo retto, per evitare accumulo di sporco e zone cieche di pulizia. L'angolo arrotondato è solitamente realizzato con epossidico flessibile o materiale apposito per spigoli.
- Guarnizione continua: giunzioni, tubi passanti e perimetri delle basi delle attrezzature devono essere sigillati in continuo, per prevenire l'infiltrazione di vapore acqueo e microrganismi negli interstizi.
- Superficie facile da pulire: il rivestimento deve essere denso, a bassa porosità, resistente ai detergenti, con bassa rugosità superficiale per ridurre l'adesione.
- Senza rischio di distacco: l'adesione del rivestimento deve essere affidabile, per evitare caduta di particelle che contaminino il prodotto.
Questi principi di progettazione sono coerenti con le linee guida EHEDG (European Hygienic Engineering & Design Group), 3-A e altri criteri di progettazione igienica, e rappresentano la soglia reale per le imprese alimentari esportatrici o che mirano agli standard internazionali.
IV. Confronto delle configurazioni tipiche per area
La tabella seguente riassume i punti chiave dei sistemi igienici per le aree comuni delle fabbriche alimentari:
| Area | Requisiti igienici | Sistema raccomandato | Punti di controllo chiave |
|---|---|---|---|
| Pareti | Facile pulizia, contatto indiretto | Finitura epossidica o poliuretanica a base d'acqua / senza solvente | Denso, bassa porosità, angolo arrotondato |
| Soffitto | Antimuffa, anti-condensa | Epossidico/poliuretanico antimuffa | Resistente a condensa, non si stacca |
| Superficie esterna attrezzature | Contatto alimentare/pulizia | Rivestimento conforme GB 4806 | Migrazione conforme, facile da disinfettare |
| Pavimento | Resistente all'usura, alla pulizia | Autolivellante epossidico / malta | Antiscivolo, senza giunzioni, resistente ad acqua calda |
| Intorno a canalette/scoli | Alta umidità, accumulo sporco | Epossidico a pasta spessa + sigillatura | Continuo, angolato, impermeabile |
Da sottolineare: la tabella sopra è un'indicazione generale; il sistema specifico deve basarsi sulla valutazione del rischio igienico e sulla TDS del prodotto, inviando se necessario a test di terze parti GB 4806.
V. Idratazione e conformità VOC
Le fabbriche alimentari sono spesso in ambienti chiusi o semiclusì, sensibili a odori e impatti sulla salute durante applicazione e funzionamento, pertanto l'idratazione è una direzione importante. L'epossidico a base d'acqua e il poliuretanico a base d'acqua, una volta induriti, possono soddisfare la maggior parte dei requisiti igienici, con VOC più bassi, in linea con i limiti di GB 30981-2020 per i rivestimenti protettivi industriali. Per il quadro normativo sui VOC, si può consultare l'interpretazione dei limiti VOC per i rivestimenti protettivi industriali.
Ma i sistemi a base d'acqua sono più sensibili all'ambiente di applicazione (temperatura, umidità, ventilazione); a basse temperature e alta umidità l'asciugatura è lenta e facile all'ingiallimento, richiedendo rigoroso controllo della finestra di processo. Per aree con alta richiesta di resistenza ad acqua calda e vapore, si può ancora adottare epossidico senza solvente a basso VOC ma prestazioni superiori.
VI. Pavimenti e progettazione antiscivolo
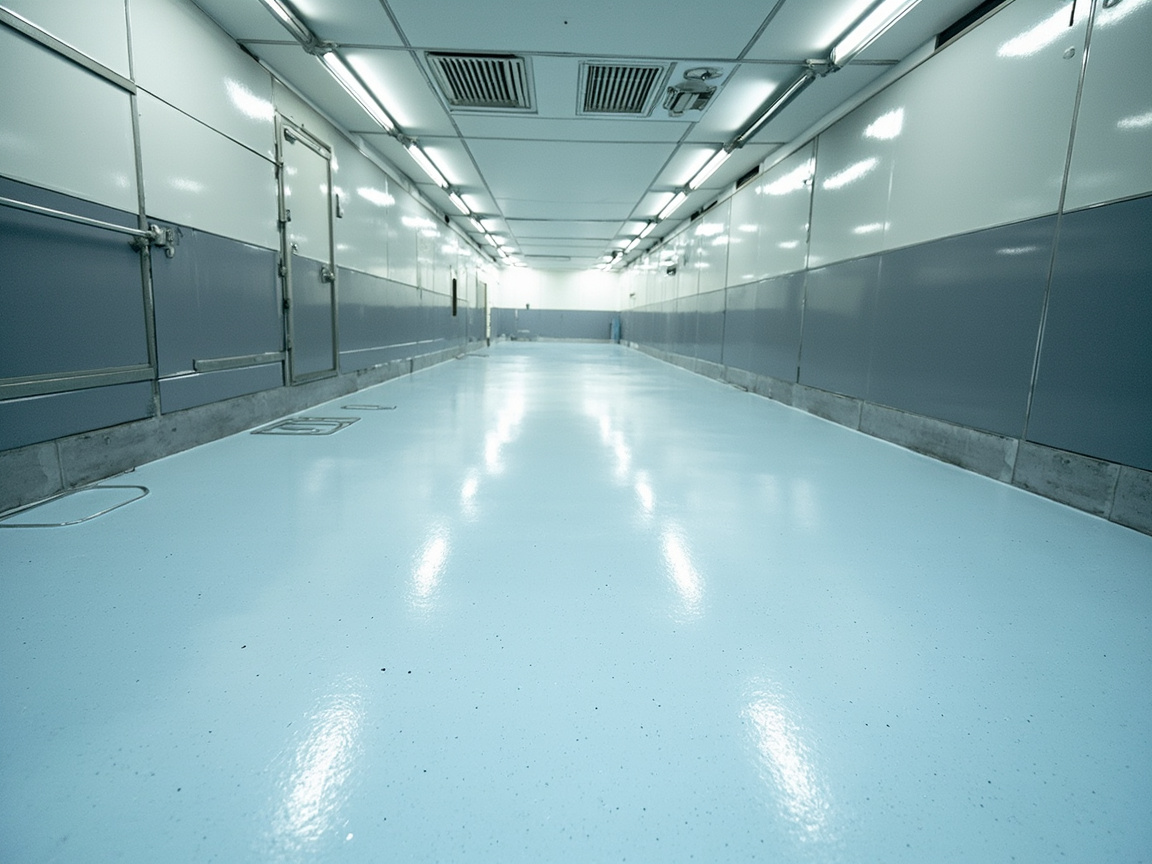
I pavimenti delle fabbriche alimentari sono aree con usura e corrosione elevate: transiti di carrelli, lavaggi ad acqua calda, aggressione da detergenti, scivolamento del personale. Si usano comunemente autolivellanti epossidici o malte epossidiche, con aggregati antiscivolo per il coefficiente di attrito. Il pavimento deve essere senza giunzioni, monolitico, con pendenza verso le canalette, per evitare ristagni. Intorno a canalette e scoli è zona ad alta infiltrazione, richiede sigillatura continua e angoli arrotondati.
VII. Considerazioni su antimuffa e antibatterico
Ambienti umidi e ricchi di nutrienti favoriscono muffe. I rivestimenti igienici riducono l'adesione con superfici dense e formulazioni antimuffa (con additivi antimuffa conformi). Ma attenzione: se si dichiara funzione antibatterica/antimuffa, deve essere supportata da metodi di prova corrispondenti (es. ISO 846 o metodi nazionali), evitando claim funzionali infondati.
Per i meccanismi di autopulizia e antisporco, si può approfondire con rivestimento autopulente fotocatalitico al biossido di titanio, comprendendo il potenziale della funzionalizzazione superficiale in scenari di facile pulizia (nota: nelle fabbriche alimentari prevalgono sistemi igienici conformi; i rivestimenti funzionali richiedono verifica separata della sicurezza al contatto alimentare).
VIII. Punti chiave di applicazione e accettazione
- Trattamento del supporto: il calcestruzzo deve avere resistenza e umidità conformi, riparare crepe e fori, sgrassare oli.
- Controllo ambientale: temperatura e umidità secondo requisiti di prodotto, buona ventilazione ma senza polvere.
- Spessore del film e adesione: pavimento controllato per DFT di progetto, adesione pareti verificata con metodo a griglia.
- Accettazione igienica: angoli arrotondati continui, senza punti morti, senza distacco di particelle, se necessario verifica di pulizia.
IX. Manutenzione e pulizia
I rivestimenti igienici richiedono comunque manutenzione normata: usare detergenti neutri o specifici, evitare solventi forti che danneggino il rivestimento; ispezionare periodicamente integrità di angoli e sigillature; danni locali trattati con "carteggiatura—ritocco", attenzione alla compatibilità vecchio-nuovo. I registri di manutenzione vanno nel sistema documentale GMP.
Kexin New Materials (kexinMaterials) consiglia di specificare nei documenti tecnici di verniciatura delle fabbriche alimentari il livello igienico di ciascuna area, la conclusione di conformità al contatto alimentare del rivestimento (con report GB 4806), i limiti VOC e i requisiti di angoli arrotondati, così da avere basi per verifiche igieniche e gestione quotidiana. Per la panoramica del sistema normativo, si può approfondire con revisione del sistema standard dei rivestimenti industriali.
X. Errori comuni di selezione
Errore 1: il pavimento epossidico ordinario è utilizzabile in fabbrica alimentare. Sbagliato. Serve sistema igienico, migrazione conforme e struttura ad angolo arrotondato; il pavimento industriale ordinario non sempre basta.
Errore 2: basta dichiarare "di grado alimentare". Sbagliato. Occorrono dati di test di terze parti come GB 4806, altrimenti è claim infondato.
Errore 3: gli angoli retti non importano. Sbagliato. L'angolo retto accumula sporco, difficile da pulire; la progettazione igienica richiede transizione arrotondata.
Errore 4: la vernice a base d'acqua ha sempre prestazioni scarse. Sbagliato. Epossidico/poliuretanico a base d'acqua basta in molti scenari igienici ed ha VOC più bassi; la chiave è scegliere il sistema e controllare il processo.
Errore 5: rivestimento più spesso è più resistente. Sbagliato. L'usura del pavimento dipende da sistema e aggregati; eccesso di spessore può crepare, va controllato per progetto.
XI. Economia tecnica e preparazione alle verifiche per la verniciatura in fabbriche alimentari
L'economia della verniciatura in fabbriche alimentari non può guardare solo al prezzo unitario del materiale, ma va valutata insieme a rischio igienico, costi di verifica e perdite da fermo. Una contaminazione di prodotto per migrazione non conforme o punto morto igienico, con richiamo e danno di marca, supera di gran lunga il budget di verniciatura; mentre un sistema igienico ben progettato e documentato riduce nettamente i costi di rettifica in verifiche GMP, HACCP e terze parti. Quindi nel settore alimentare spicca la logica "conformità è risparmio".
Dal punto di vista dei materiali, sebbene l'epossidico a base d'acqua e il poliuretanico a base d'acqua possano avere un prezzo unitario superiore a quello dei normali rivestimenti a solvente, le loro caratteristiche a basso odore e basso VOC riducono l'interferenza della posa con la programmazione della produzione e facilitano il superamento delle verifiche ambientali e di igiene occupazionale. Per i progetti di ristrutturazione, i sistemi a basso odore possono accorciare le finestre di fermo produzione e accelerare la ripresa, e questo beneficio implicito è spesso sottostimato. I sistemi di grado igienico richiedono inoltre superfici dense, a bassa porosità e facili da pulire; il premio di prestazione deve essere inteso come un'assicurazione per "ridurre il rischio microbico" piuttosto che come un semplice upgrade funzionale.
Anche l'investimento iniziale per la progettazione igienica è fondamentale. Lavori strutturali come angoli arrotondati, sigillature continue e trattamento delle basi degli impianti, se eseguiti correttamente fin dall'inizio, richiedono quasi zero manutenzione aggiuntiva in seguito; se rimediati in seguito, richiedono fermo produzione, demolizione e rifacimento, con un costo molte volte superiore. Pertanto, per la verniciatura di stabilimenti alimentari è preferibile un progetto "costruzione + materiale" integrato, anziché considerare angoli arrotondati e sigillature come decorazioni trascurabili.
La preparazione della documentazione è il环节 centrale che distingue la verniciatura di stabilimenti alimentari da quella industriale ordinaria. Alla consegna devono essere pronti: la classificazione del livello igienico di ciascuna zona, la conclusione di conformità del rivestimento al contatto con alimenti (inclusa la relazione di test di terze parti secondo GB 4806), la prova di conformità VOC, foto della costruzione degli angoli arrotondati e registri di accettazione, dati di adesione e spessore del film. Questi documenti non sono solo base per l'accettazione, ma anche asset fondamentali per affrontare audit dei clienti, ispezioni regolatorie e certificazioni di esportazione. Molte aziende alimentari, al cambio fornitore, sono tenute a fornire una catena di conformità completa del rivestimento; stabilire preventivamente un archivio evita situazioni di passività.
Da notare che le affermazioni funzionali sulla verniciatura di stabilimenti alimentari devono essere prudenti. Se il rivestimento contiene componenti antimuffa o antibatterici e viene pubblicizzato come tale, deve essere supportato da dati di metodi di rilevazione corrispondenti e deve essere confermato che tale componente non comporti rischi di sicurezza per il contatto con alimenti. Affermazioni funzionali prive di fondamento non solo violano le norme pubblicitarie, ma possono diventare non conformità gravi durante le verifiche di sicurezza alimentare. Ogni conclusione nei documenti tecnici deve poter essere rintracciata in una relazione di test o in una clausola di norma.
XII. Lettura approfondita di formulazioni e dettagli di posa dei rivestimenti per stabilimenti alimentari
Il nucleo di un rivestimento di grado igienico è l'unità di "denso, bassa migrazione, facile da pulire". L'epossidico a base d'acqua forma un film continuo e denso tramite reticolazione epossidica-ammina; la quantità totale di sostanze migrate verso gli alimenti dopo l'indurimento è controllata dalla formulazione e dal grado di reticolazione, quindi è necessario garantire un'indurimento completo e confermare con test di terze parti che gli indici di migrazione soddisfino il quadro di contatto con alimenti. Se l'indurimento è insufficiente, i monomeri residui possono aumentare il rischio di migrazione; pertanto, durante la posa, temperatura, umidità e periodo di maturazione sono più critici che nella verniciatura industriale ordinaria, e non si può anticipare la messa in servizio per accelerare i lavori.
La finitura poliuretanica negli stabilimenti alimentari è spesso usata per pareti e soffitti, offrendo resistenza al lavaggio e ritenzione del colore. Il poliuretanico a base d'acqua forma il film tramite reazione di polietere o poliestere polioli con isocianato; la sua superficie densa riduce l'adesione dello sporco, facilitando la pulizia quotidiana. Per zone con requisiti antimuffa, si possono introdurre componenti antimuffa conformi nella formulazione, ma deve esserci il supporto di metodi di rilevazione corrispondenti e la conferma che tale componente non comporti rischi di sicurezza per il contatto con alimenti; affermazioni funzionali prive di fondamento nel settore alimentare sono un comportamento ad alto rischio e possono essere giudicate non conformi durante le verifiche.
La costruzione degli angoli arrotondati è l'attuazione fisica del design igienico. L'intersezione parete-pavimento utilizza epossidico flessibile o materiale per angoli dedicato per formare una superficie curva continua, evitando l'accumulo di sporco negli angoli retti; anche le basi degli impianti e i perimetri di tubi passanti devono essere sigillati continuamente, per prevenire l'ingresso di umidità e microrganismi negli interstrati. La qualità di questa costruzione dipende dal trattamento del supporto e dalla posa del materiale; qualsiasi interruzione diventa un punto cieco di pulizia. Nella pratica, la continuità e la non porosità degli angoli arrotondati sono il focus delle verifiche igieniche, e ispezione e archiviazione devono essere completate prima di nasconderli, non dopo la messa in produzione.
Il trattamento del supporto in calcestruzzo è spesso sottostimato. Pavimenti e pareti di stabilimenti alimentari sono per lo più in calcestruzzo, la cui resistenza, contenuto di umidità e alcalinità influenzano direttamente l'adesione del rivestimento. Prima della posa occorre riparare crepe e fori, sgrassare e decontaminare, e se necessario applicare un primer di interfaccia; un'eccessiva umidità causa bolle e distacco dello strato epossidico. Anche ventilazione e controllo di temperatura e umidità sono importanti, specialmente per i sistemi a base d'acqua che a bassa temperatura e alta umidità asciugano lentamente e sbiancano, richiedendo condizionamento, deumidificazione o riscaldamento. Scrivere il controllo di supporto e ambiente nella scheda di processo è la garanzia per fare bene al primo colpo la verniciatura di grado igienico.
La compatibilità con detergenti e metodi di sanificazione deve essere valutata in fase di progettazione. Negli stabilimenti alimentari si usano frequentemente detergenti e disinfettanti acidi, alcalini, a base di cloro o quaternari di ammonio; il rivestimento deve resistere a questi mezzi senza degradarsi né rilasciare sostanze. In fase di selezione si possono consultare dati di test di compatibilità con tali mezzi e indicare nei documenti tecnici i metodi di pulizia consentiti e vietati, per guidare la gestione sul campo. Considerare "rivestimento — pulizia — controllo microbico" come un sistema, anziché isolare il materiale, permette di raggiungere realmente l'obiettivo igienico del reparto e superare agevolmente le varie verifiche.
La preparazione alle verifiche per la verniciatura di stabilimenti alimentari è, in sostanza, la costruzione di una catena di prove. L'ispettore non guarda se "sembra pulito", ma se si possono presentare test di terze parti sulla conformità al contatto con alimenti del rivestimento, foto archiviate della costruzione degli angoli arrotondati, registri di accettazione di adesione e spessore del film, e la dichiarazione di compatibilità con i detergenti. Molte aziende trascurano la tracciabilità nella produzione quotidiana e integrano i materiali solo prima dell'ispezione, spesso con molte lacune. Rendere parametri chiave di ogni posa un archivio ricercabile, sebbene noioso di norma, è in ispezione la credenziale di superamento più efficiente, ed è anche la capacità di base per affrontare audit dei clienti e certificazioni di esportazione.
La compatibilità con i metodi di pulizia e sanificazione deve essere definita in fase di progettazione. Negli stabilimenti alimentari si usano frequentemente mezzi acidi, alcalini, a base di cloro o quaternari di ammonio; il rivestimento deve resistere senza degradarsi né rilasciare sostanze. In fase di selezione si possono consultare conclusioni di test di compatibilità con tali mezzi e indicare nei documenti tecnici i metodi di pulizia consentiti e vietati, per guidare la gestione sul campo. Considerare rivestimento, pulizia e controllo microbico come un sistema, anziché isolare il materiale, permette di raggiungere realmente l'obiettivo igienico del reparto e superare agevolmente le varie verifiche, evitando l'invecchiamento precoce del rivestimento dovuto a metodi di pulizia impropri.
Il trattamento del supporto in calcestruzzo è spesso sottostimato ma cruciale. Pavimenti e pareti di stabilimenti alimentari sono per lo più in calcestruzzo, la cui resistenza, contenuto di umidità e alcalinità influenzano direttamente l'adesione del rivestimento. Prima della posa occorre riparare crepe e fori, sgrassare e decontaminare, e se necessario applicare un primer di interfaccia; un'eccessiva umidità causa bolle e distacco dello strato epossidico. Anche ventilazione e controllo di temperatura e umidità sono chiave, specialmente per i sistemi a base d'acqua che a bassa temperatura e alta umidità asciugano lentamente e sbiancano, richiedendo misure di deumidificazione o riscaldamento. Scrivere il controllo di supporto e ambiente nella scheda di processo è la garanzia per fare bene al primo colpo la verniciatura di grado igienico, ed è anche la responsabilità verso la sicurezza alimentare a lungo termine.
Il confine delle affermazioni funzionali deve essere rispettato. Se il rivestimento introduce componenti antimuffa o antibatterici e viene pubblicizzato come tale, deve essere supportato da dati di metodi di rilevazione corrispondenti e deve essere confermato che tale componente non comporti rischi di sicurezza per il contatto con alimenti. Affermazioni funzionali prive di fondamento non solo violano le norme pubblicitarie, ma possono diventare non conformità gravi durante le verifiche di sicurezza alimentare. Ogni conclusione nei documenti tecnici deve poter essere rintracciata in una relazione di test o in una clausola di norma; questo è ciò che distingue il settore alimentare dalla verniciatura industriale ordinaria, ed è anche ciò che separa i fornitori professionali da quelli grossolani.
La preparazione alle verifiche per la verniciatura di stabilimenti alimentari è, in sostanza, la costruzione di una catena di prove. La verifica non guarda alla pulizia superficiale, ma se si possono presentare test di terze parti sulla conformità al contatto con alimenti del rivestimento, foto archiviate della costruzione degli angoli arrotondati, registri di accettazione di adesione e spessore del film, e la dichiarazione di compatibilità con i detergenti. Molte aziende trascurano la tracciabilità di日常 e integrano i materiali solo prima dell'ispezione, spesso con molte lacune. Rendere parametri chiave di ogni posa un archivio ricercabile, sebbene noioso di norma, è in ispezione la credenziale di superamento più efficiente, ed è anche la capacità di base per affrontare audit dei clienti e certificazioni di esportazione.
La compatibilità con i metodi di pulizia e sanificazione deve essere definita in fase di progettazione. Negli stabilimenti alimentari si usano frequentemente mezzi acidi, alcalini, a base di cloro o quaternari di ammonio; il rivestimento deve resistere senza degradarsi né rilasciare sostanze. In fase di selezione si possono consultare conclusioni di test di compatibilità con tali mezzi e indicare nei documenti tecnici i metodi di pulizia consentiti e vietati, per guidare la gestione sul campo. Considerare rivestimento, pulizia e controllo microbico come un sistema, anziché isolare il materiale, permette di raggiungere realmente l'obiettivo igienico del reparto e superare agevolmente le varie verifiche, evitando l'invecchiamento precoce del rivestimento dovuto a metodi di pulizia impropri.
Il trattamento del supporto in calcestruzzo è spesso sottostimato ma cruciale. Pavimenti e pareti di stabilimenti alimentari sono per lo più in calcestruzzo, la cui resistenza, contenuto di umidità e alcalinità influenzano direttamente l'adesione del rivestimento. Prima della posa occorre riparare crepe e fori, sgrassare e decontaminare, e se necessario applicare un primer di interfaccia; un'eccessiva umidità causa bolle e distacco dello strato epossidico. Anche ventilazione e controllo di temperatura e umidità sono chiave, specialmente per i sistemi a base d'acqua che a bassa temperatura e alta umidità asciugano lentamente e sbiancano, richiedendo misure di deumidificazione o riscaldamento. Scrivere il controllo di supporto e ambiente nella scheda di processo è la garanzia per fare bene al primo colpo la verniciatura di grado igienico.
Il confine delle affermazioni funzionali deve essere rispettato. Se il rivestimento introduce componenti antimuffa o antibatterici e viene pubblicizzato come tale, deve essere supportato da dati di metodi di rilevazione corrispondenti e deve essere confermato che tale componente non comporti rischi di sicurezza per il contatto con alimenti. Affermazioni funzionali prive di fondamento non solo violano le norme pubblicitarie, ma possono diventare non conformità gravi durante le verifiche di sicurezza alimentare. Ogni conclusione nei documenti tecnici deve poter essere rintracciata in una relazione di test o in una clausola di norma; questo è ciò che distingue il settore alimentare dalla verniciatura industriale ordinaria, ed è anche ciò che separa i fornitori professionali da quelli grossolani.
Guardando all'intero ciclo di vita, il ritorno sull'investimento della verniciatura di grado igienico sta nella riduzione del rischio. Un solo caso di contaminazione del prodotto dovuta a migrazione non conforme del rivestimento o a punti ciechi igienici comporta richiami e danni al marchio di gran lunga superiori al budget di verniciatura; mentre una soluzione progettata razionalmente e documentata completamente riduce significativamente i costi di rettifica nelle varie verifiche. Pertanto nel settore alimentare è particolarmente evidente la logica che la conformità è risparmio di costi; affrontare congiuntamente design igienico, conformità dei materiali e costruzione dell'archivio è la via sostenibile di selezione.
Il valore della verniciatura di grado igienico si manifesta infine nella certezza della sicurezza alimentare. Un sistema di rivestimento progettato razionalmente, posato secondo norma e documentato completamente permette al reparto di mantenere un basso rischio di contaminazione nella normale operatività, e agli ispettori di ottenere rapidamente prove credibili durante i controlli. Al contrario, se si persegue solo l'estetica superficiale trascurando angoli arrotondati, sigillature e conformità di migrazione, i pericoli emergono gradualmente nella pulizia quotidiana e negli audit dei clienti. Pertanto la professionalità della verniciatura di stabilimenti alimentari non sta nell'uso di materiali costosi, ma nel far permeare la logica igienica in ogni dettaglio costruttivo e in ogni registro.
In sintesi, il nucleo della verniciatura di grado igienico per stabilimenti alimentari non è mai un qualche materiale miracoloso, ma l'unità di logica igienica, conformità dei materiali e costruzione dell'archivio. Incorporare angoli arrotondati, sigillature, bassa migrazione e tracciabilità in ogni processo, il reparto può mantenere un basso rischio di contaminazione nella normale operatività e affrontare con calma le varie verifiche. Per le aziende alimentari, trattare la verniciatura come anello del sistema di sicurezza alimentare è molto più economico che rimediare in seguito, e protegge meglio il marchio e la fiducia dei consumatori; questo è il valore insostituibile della verniciatura di grado igienico.
Domande frequenti
Domande frequenti
Domanda: Perché nella verniciatura di stabilimenti alimentari si enfatizza la conformità GB 4806?
Risposta: I rivestimenti di pareti e superfici esterne di impianti negli stabilimenti alimentari possono entrare in contatto indiretto con alimenti o mezzi di pulizia; se il rivestimento migra sostanze nocive verso gli alimenti comporta rischi di sicurezza. La serie GB 4806 stabilisce la migrazione totale, la migrazione specifica e i requisiti sensoriali per i materiali a contatto con alimenti, ed è la linea di base della conformità igienica, spesso oggetto di controllo casuale negli audit GMP.
Domanda: Qual è la differenza tra verniciatura di grado igienico e verniciatura industriale ordinaria?
Risposta: La differenza sta in tre linee guida: sicurezza alimentare (conformità di migrazione), design igienico (facile da pulire, angoli arrotondati, senza punti morti), resistenza alla corrosione (resistente a detergenti e acqua calda). La verniciatura industriale ordinaria di solito risolve solo anticorrosione ed estetica, non soddisfa gli obiettivi di salute e igiene degli stabilimenti alimentari.
Domanda: Perché l'intersezione parete-pavimento deve avere angoli arrotondati?
Risposta: Gli angoli retti accumulano sporco, sono difficili da pulire e favoriscono la proliferazione microbica, essendo punti ciechi igienici. La transizione curva (cove) elimina i punti morti, facilita risciacquo e disinfezione, e conforme alle linee guida di design igienico EHEDG, 3-A, è un requisito costruttivo di base per gli stabilimenti alimentari.
Domanda: Negli stabilimenti alimentari conviene usare vernice a base d'acqua o a solvente?
Risposta: Considerando odore e salute, l'epossidico/poliuretanico a base d'acqua è migliore e con VOC più bassi, in linea con GB 30981-2020; ma per zone con alta resistenza ad acqua calda e vapore si può scegliere epossidico senza solvente. La selezione deve combinare il rischio della zona e l'ambiente di posa, vedere il confronto di selezione tra vernice a base d'acqua e a olio.
Domanda: Il rivestimento può essere pubblicizzato come "antibatterico"?
Risposta: Se si aggiungono componenti antimuffa/antibatterici e si dichiara la funzione, deve esserci il supporto di dati di metodi di rilevazione corrispondenti (es. ISO 846 o norma nazionale), e deve essere confermato che tale componente non comporti rischi di sicurezza per il contatto con alimenti. Affermazioni funzionali prive di fondamento non sono accettate nel settore alimentare.
Domanda: Quali requisiti speciali ha il pavimento di uno stabilimento alimentare?
Risposta:È necessario che sia resistente all'usura, ai detergenti e all'acqua calda, antiscivolo, senza giunzioni e con pendenza verso lo scarico. Si utilizza comunemente l'autolivellante epossidico o malta con aggregati antiscivolo, con sigillatura continua e impermeabile attorno alle canalette di drenaggio. Il rivestimento per pavimenti è una zona soggetta sia a usura che a corrosione, e la progettazione del DFT e la scelta degli aggregati sono fondamentali.
Domanda: Cosa bisogna considerare nella posa della vernice a base d'acqua in uno stabilimento alimentare?
Risposta: I sistemi a base d'acqua sono più sensibili a temperatura e umidità; a bassa temperatura e alta umidità l'essiccazione è lenta e facile l'ingiallimento, pertanto occorre controllare rigorosamente la finestra di processo e garantire la ventilazione. Al contempo, il contenuto di umidità e la resistenza del supporto devono essere conformi agli standard, altrimenti ne risentono adesione e aspetto.
Domanda: Come evitare l'inquinamento durante il rinnovo di una vecchia linea di produzione alimentare?
Risposta: Suddividere, isolare e ventilare l'area di lavoro, scegliere sistemi a basso odore e basso VOC per ridurre l'impatto sulle operazioni; carteggiare e ritoccare le zone danneggiate localmente, prestando attenzione alla compatibilità tra vecchio e nuovo; dopo il completamento, eseguire la validazione di pulizia prima di riprendere la produzione.
Domanda: Come verificare se il rivestimento soddisfa i controlli igienici?
Risposta: Controllare la continuità degli angoli a raggio, l'assenza di punti morti e di distacco di particelle, l'adesione e lo spessore del film conformi agli standard, e disporre di rapporti di prova di terze parti GB 4806 e certificazioni di conformità VOC. Il controllo igienico si basa sulla doppia verifica documentale e in loco.
Domanda: Il rivestimento della superficie esterna delle attrezzature deve soddisfare i requisiti di contatto con gli alimenti?
Risposta: Se la superficie dell'attrezzatura può entrare in contatto diretto con gli alimenti (ad es. schizzi su superfici esterne di trasporto o macchinari di lavorazione), deve essere valutata e sottoposta a test secondo i requisiti dei materiali a contatto con gli alimenti; gli elementi strutturali degli edifici a puro contatto ambientale sono invece controllati come rivestimento per ambienti di grado igienico. Il livello di rischio determina la profondità della conformità, e ci si deve basare sulle conclusioni della valutazione del rischio.
Letture supplementari
- Confronto di selezione tra vernice a base d'acqua e vernice a solvente: aiuta gli stabilimenti alimentari a trovare un equilibrio tra odore, VOC e prestazioni.
- Rivestimento autopulente fotocatalitico al biossido di titanio: conoscere il potenziale tecnologico della funzionalizzazione superficiale in scenari a facile pulizia.
- Panoramica del sistema di standard per rivestimenti industriali: analisi sistematica del posizionamento di GB 4806 e GB 30981-2020 nella gerarchia degli standard.
- Verniciatura delle torri eoliche: protezione anticorrosione per turbine onshore e offshore
- Sistema di rivestimento container: abbinamento a rapida essiccazione in linea e conformità VOC
- Trattazione generale dei sistemi di rivestimento protettivo industriale: gradi di corrosione e progettazione degli abbinamenti secondo ISO 12944