Gli impianti petrolchimici e chimici sono uno degli scenari di corrosione industriale più complessi: alta temperatura, alta pressione, mezzi infiammabili, ambiente acido e numerosi strati di isolamento si intrecciano. A differenza delle normali strutture in acciaio, il degrado delle apparecchiature petrolchimiche spesso non è la "corrosione visibile", ma la corrosione nascosta sotto lo strato di isolamento, tra guarnizioni e flange, e nelle saldature dei gomiti. Per comprendere la protezione anticorrosione petrolchimica, è necessario stabilire un pensiero tridimensionale di "zonizzazione termica + zonizzazione dei mezzi + prevenzione e controllo CUI".
Kexin New Materials (kexinMaterials) vanta un accumulo tecnologico nei sistemi adatti al petrolchimico come primer epossidico ricco di zinco, epossidico resistente al calore e silicato inorganico di zinco, e può supportare la progettazione di accompagnamento da tubazioni a temperatura ambiente a apparecchiature a media-alta temperatura. Per il meccanismo di protezione catodica del primer epossidico ricco di zinco, si può fare riferimento all'analisi tecnica del primer epossidico ricco di zinco.
I. La complessità della corrosione petrolchimica
L'ambiente corrosivo delle apparecchiature petrolchimiche è sovrapposto da molteplici fattori:
- Ampio intervallo di temperatura: da temperatura ambiente a diverse centinaia di gradi Celsius, materiali e accompagnamenti sono totalmente diversi.
- Mezzi diversificati: greggio, gas acidi (H₂S, CO₂), soluzione di ammina, acido solforico, soluzione alcalina, ecc., ciascuno con il proprio meccanismo di corrosione specifico.
- Corrosione sotto isolamento (CUI): dopo l'infiltrazione d'acqua nello strato di isolamento si forma una cella di corrosione occlusa, e difficile da rilevare a vista.
- Condizioni di esercizio alternate: avviamenti/arresti e cicli termici causano fatica termica del rivestimento e aumentano il rischio CUI.
Questa complessità determina che la protezione anticorrosione petrolchimica non può applicare un unico accompagnamento, ma deve essere progettata con precisione in base a "posizione — temperatura — mezzo", prestando attenzione ai dettagli come sotto l'isolamento e le flange.
II. Logica di selezione dei materiali per zonizzazione termica
In ingegneria si suddividono spesso gli intervalli di selezione in base alla temperatura di progettazione di apparecchiature/tubazioni (il limite di resistenza termica specifico è conforme al TDS del prodotto, non si affermano qui numeri):
- Zona da temperatura ambiente a media temperatura: primer epossidico ricco di zinco convenzionale + strato intermedio epossidico a micaceo di ferro + finitura epossidica/poliuretanica alifatica, soddisfa la normale anticorrosione atmosferica ed esterna delle apparecchiature.
- Zona a media-alta temperatura: richiede rivestimento resistente al calore, come vernice siliconica resistente al calore, sistema epossidico modificato resistente al calore, per sopportare invecchiamento termico e cicli termici.
- Zona ad alta temperatura / contatto con fiamma: possibile impiego di silicato inorganico di zinco, rivestimento speciale ad alta temperatura, persino spruzzatura termica di metallo, a seconda di temperatura e mezzo.
- Zona a bassa temperatura: parti a freddo (invece che a caldo), la prevenzione della condensa e la CUI sono altrettanto importanti, la tenuta impermeabile alle estremità è la chiave.
La zonizzazione termica non si basa sul sentimento, ma deve combinare la temperatura operativa del processo, la temperatura di progettazione e l'ampiezza del ciclo termico, e deve essere determinata dopo aver consultato la curva di resistenza termica nel TDS del rivestimento.
III. Corrosione sotto isolamento (CUI) e NACE SP0198
La CUI è il pericolo numero uno nella protezione anticorrosione petrolchimica. Una volta che lo strato di isolamento si bagna a causa di guasto della tenuta alle estremità, infiltrazione di pioggia o perdita di vapore, l'acqua rimane intrappolata e sulla superficie dell'acciaio al carbonio si forma una differenza di concentrazione di ossigeno e una cella occlusa, con una velocità di corrosione molto superiore a quella delle tubazioni scoperte. NACE SP0198 "Controllo della corrosione esterna di apparecchiature in acciaio al carbonio sotto isolamento e rivestimento antincendio" fornisce raccomandazioni di prevenzione sistematica:
- Sistema di rivestimento chiuso e continuo: sotto lo strato di isolamento adottare un rivestimento protettivo continuo e privo di difetti, come prima barriera.
- Tenuta impermeabile alle estremità: alle estremità dello strato di isolamento, supporti/appendini, flange, installare una sigillatura impermeabile affidabile per bloccare il percorso di intrusione dell'acqua.
- Selezione materiali per zonizzazione termica: secondo gli intervalli di temperatura sopra citati, scegliere accompagnamenti resistenti al calore e alla CUI, evitando che il rivestimento si sfaldi e perda protezione ad alta temperatura.
- Ispezione e monitoraggio: per le parti ad alto rischio usare infrarossi, ultrasuoni o ispezioni periodiche con apertura, per rilevare precocemente la ruggine sotto l'isolamento.
Il nucleo del controllo CUI è "non far entrare l'acqua" e "se entra, essere in grado di rilevarla tempestivamente", entrambi indispensabili. Molti incidenti non sono dovuti a guasto del rivestimento stesso, ma alla mancanza di progettazione e manutenzione della tenuta alle estremità che causa un isolamento a lungo saturo d'acqua.
IV. Confronto degli accompagnamenti
La tabella seguente riassume l'orientamento degli accompagnamenti per tipici intervalli di temperatura petrolchimica:
| Intervallo di temperatura (indicativo) | Parti tipiche | Sistema raccomandato | Punti chiave di controllo |
|---|---|---|---|
| Ambiente – media temperatura | Passerella tubiera, superficie esterna apparecchiature | Epossidico ricco di zinco + epossidico a micaceo di ferro + poliuretanico | Compatibilità tra strati, spessore del film |
| Media-alta temperatura | Vicino forno di riscaldamento, tubazioni olio caldo | Siliconico / epossidico resistente al calore | Curva di resistenza termica, tenuta estremità |
| Alta temperatura | Reattore, condotto fumi | Silicato inorganico di zinco / speciale resistenza termica | Nessun conflitto con il mezzo |
| Sotto isolamento | Tutte le tubazioni e apparecchiature isolate | Accompagnamento chiuso continuo + tenuta impermeabile estremità | Prevenzione CUI |
| Parti a freddo | Tubazioni a bassa temperatura | Strato barriera vapore + primer anticorrosione | Anti-condensa |
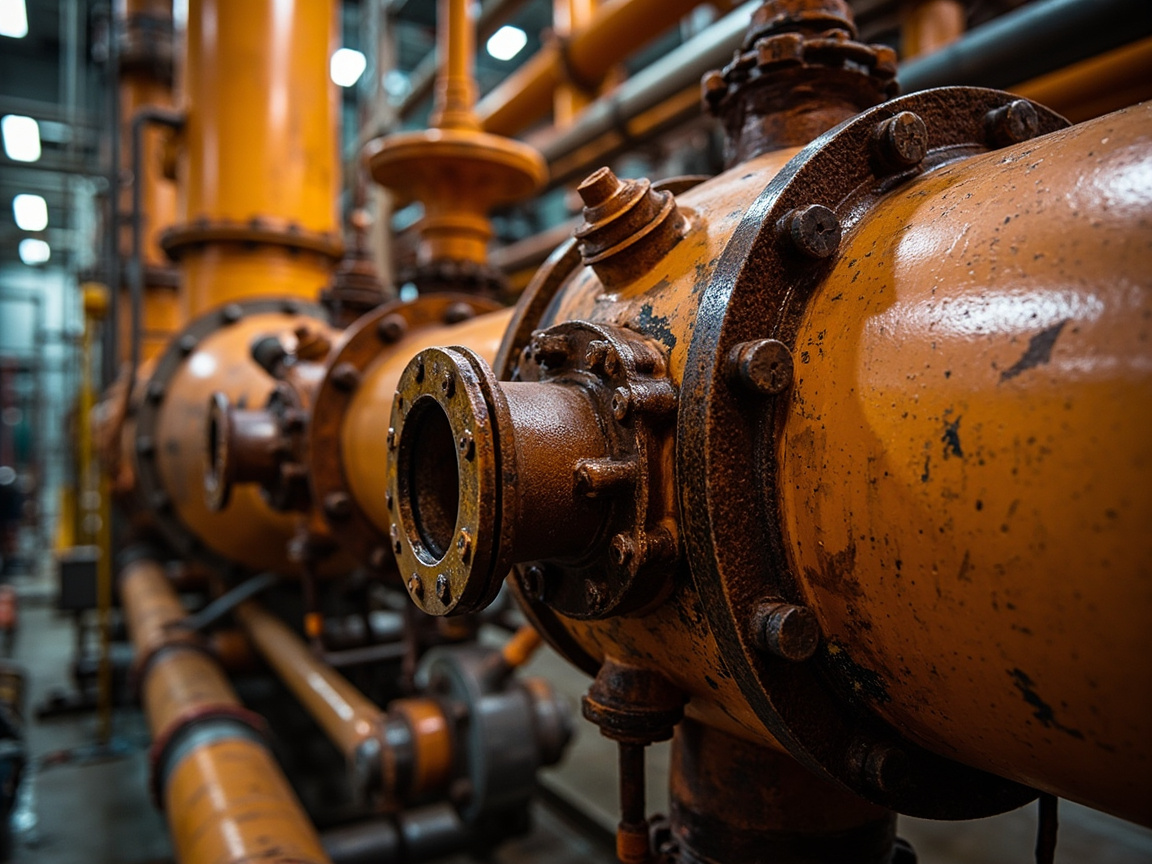
Da enfatizzare: la tabella sopra indica intervalli di temperatura indicativi, il limite di resistenza termica reale si basa sul TDS del prodotto e sulla temperatura di processo, non si deve giudicare autonomamente prescindendo dai dati.
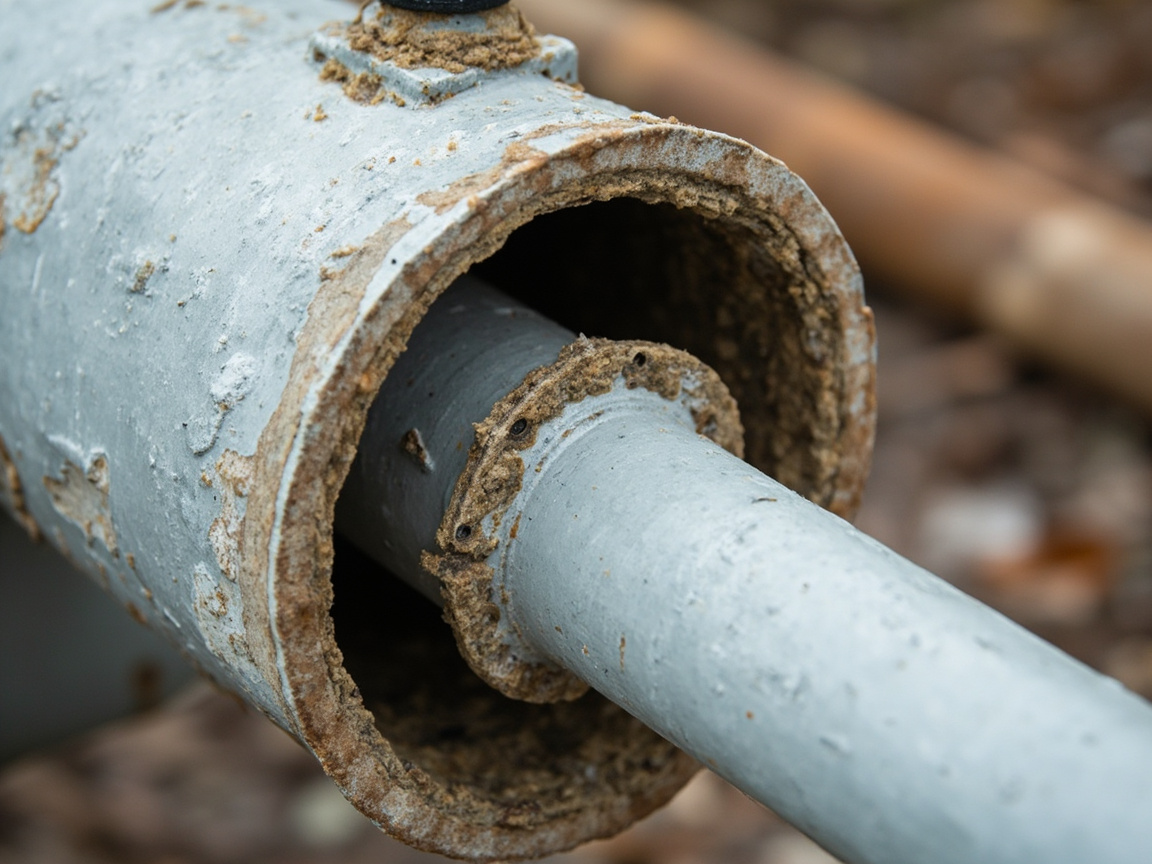
V. Rivestimenti resistenti al calore e silicato inorganico di zinco
Le parti a media-alta temperatura adottano spesso vernice siliconica resistente al calore, con legame Si-O ad alta energia e buona resistenza termica, che mantiene il film integro in un certo intervallo; il silicato inorganico di zinco usa zinco in polvere + silicato come base, resistente ad alta temperatura e con protezione catodica, ma relativamente fragile e con elevati requisiti di applicazione. I due sono adatti a diversi regimi di temperatura e mezzo, la selezione deve combinare curva di temperatura di processo, compatibilità del mezzo e applicabilità.
Da notare: la "resistenza termica" del rivestimento resistente al calore si riferisce solitamente ad ambiente a secco; se vi sono vapore o condensa acida occorre valutare separatamente; il silicato inorganico di zinco in ambiente a condensa acida può consumare rapidamente lo zinco, deve corrispondere al mezzo di processo.
VI. Trattamento superficiale e limiti di applicazione
Il trattamento superficiale delle apparecchiature petrolchimiche segue anch'esso Sa2.5 (componenti critici) di ISO 8501-1, ma in cantieri di manutenzione spesso limitati da spazio e sicurezza, si può adottare spazzolatura meccanica a St3 o sabbiatura locale. In ogni caso, si deve controllare olio, sali e rugosità, e garantire l'adesione tra rivestimento e substrato. La verniciatura in manutenzione deve considerare finestra di fermo impianto, sicurezza per lavori a caldo e ventilazione, l'organizzazione è più complessa del nuovo impianto.
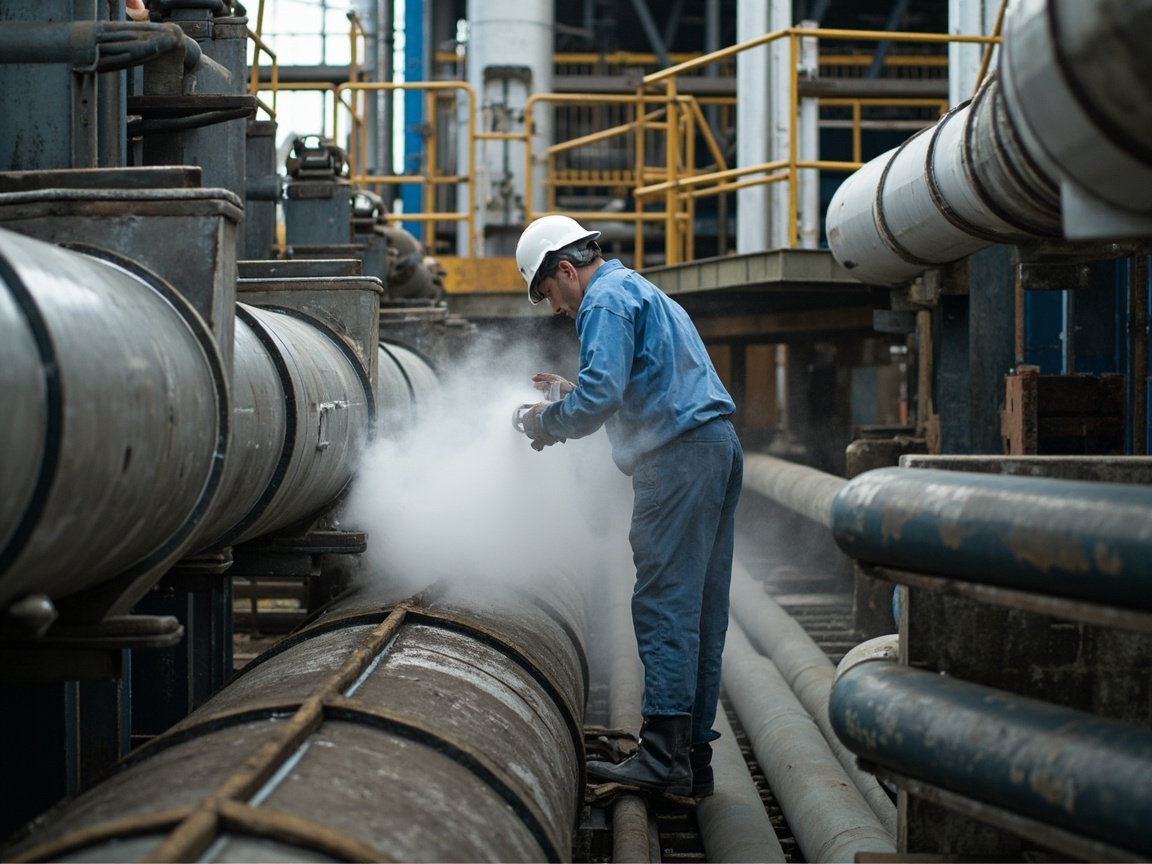
VII. Sotto rivestimento antincendio e parti speciali
Alcune apparecchiature petrolchimiche hanno rivestimento antincendio esterno (es. rivestimento ignifugo per strutture), sotto il quale esiste anch'esso rischio CUI. La compatibilità tra strato antincendio e strato anticorrosione, la tenuta impermeabile alle estremità e l'intrusione d'acqua dopo danno del rivestimento antincendio sono punti chiave di controllo. Flange, valvole, supporti, prese strumenti e altre parti "geometricamente complesse" sono punti ad alta incidenza CUI, da prioritizzare in ispezione e progettazione della tenuta.
VIII. Monitoraggio corrosione e gestione ciclo di vita
Le moderne aziende petrolchimiche adottano sempre più circuiti di corrosione, monitoraggio online (es. sonde a resistenza, spessimetria a ultrasuoni) e ispezione basata sul rischio (RBI) per gestire la corrosione. La verniciatura come "protezione passiva" deve combinarsi con il "monitoraggio attivo": creare archivio di verniciatura delle apparecchiature, annotare accompagnamento, spessore film, registri di manutenzione, e valutare la vita residua con i dati di monitoraggio.
Kexin New Materials (kexinMaterials) suggerisce di definire chiaramente nei documenti tecnici di accompagnamento petrolchimico la zonizzazione termica, il DFT e il limite di resistenza termica di ciascuna zona, le misure di prevenzione CUI (tenuta e ispezione), affinché le unità di esercizio e manutenzione possano operare secondo schema. Per la panoramica del sistema normativo, si può leggere oltre la sintesi del sistema normativo del rivestimento industriale.
IX. Errori comuni di selezione
Errore 1: tutte le tubazioni con la stessa vernice. Sbagliato. Le differenze di temperatura e mezzo sono enormi, si deve selezionare per zona.
Errore 2: una volta avvolto l'isolamento è sicuro. Sbagliato. Il guasto della tenuta è l'inizio della CUI, l'impermeabilizzazione è la chiave.
Errore 3: più alta è la resistenza termica della vernice, meglio è. Sbagliato. Deve corrispondere alla curva di temperatura reale e al mezzo, senza dati non ha senso.
Errore 4: in manutenzione basta una qualunque spazzolatura. Sbagliato. Il grado di trattamento superficiale determina direttamente adesione e vita utile, non si abbassi lo standard.
Errore 5: la CUI si scopre a occhio nudo. Sbagliato. È nascosta sotto l'isolamento, serve progettazione tenuta + ispezione periodica.
X. Economia tecnica e strategia di manutenzione della protezione anticorrosione petrolchimica
L'investimento in anticorrosione negli impianti petrolchimici deve essere valutato nel contesto della "produzione continua". La perdita di un fermo non programmato si conta in ore e in milioni, quindi il rapporto qualità-prezzo dell'anticorrosione non sta nel materiale più economico, ma nel prevenire incidenti di sicurezza e fermi produttivi dovuti a perdite da corrosione o assottigliamento delle pareti. Molte aziende vedono il budget anticorrosione come costo comprimibile, ignorando il costo a catena del degrado da corrosione, miopia particolarmente pericolosa quando si allunga il ciclo di manutenzione.
Nella selezione, l'accompagnamento zonizzato per temperatura e mezzo sembra aumentare la complessità gestionale, ma è in realtà la soluzione più economica: a temperatura ambiente sistema epossidico generale, ad alta temperatura sistema resistente al calore o inorganico, sotto isolamento accompagnamento chiuso continuo, evitando sia sovraprogettazione che sottoprotezione dovute al "taglia unico". La selezione zonizzata rende anche più preciso l'approvvigionamento in manutenzione, riducendo rischio di magazzino e uso errato.
La strategia di manutenzione è il fattore decisivo per l'anticorrosione petrolchimica. Le finestre di arresto generale (turnaround) degli impianti sono limitate, e le operazioni di rivestimento protettivo devono essere programmate con precisione con le lavorazioni quali lavori a caldo, controlli non distruttivi, sostituzioni, ecc. Il trattamento superficiale nel cantiere di manutenzione, limitato da spazi e sicurezza, spesso fatica a raggiungere il Sa2.5 dei nuovi impianti; è necessario scegliere, entro i limiti consentiti dalle norme, un grado di trattamento fattibile e compensare tramite controlli rafforzati (es. misurazioni più frequenti di spessore del film e test di adesione). Per le tubazioni esposte a seguito della rimozione dell'isolamento, si presenta la finestra d'oro per individuare la CUI e valutare la vita residua: si dovrebbero eseguire simultaneamente misurazione dello spessore e controlli non distruttivi, elevando la "riverniciatura" a "gestione della corrosione delle tubazioni".
La digitalizzazione e l'ispezione basata sul rischio (RBI) stanno cambiando il modello di anticorrosione petrolchimica. Integrando archivi dei rivestimenti, dati di monitoraggio della corrosione, parametri di fluido e temperatura, è possibile identificare circuiti ad alto rischio e prioritariamente allocare risorse, realizzando il principio di "usare il buon acciaio dove serve". Per la corrosione nascosta sotto l'isolamento, combinare lo screening con termografia a infrarossi delle zone umide e poi verifiche mirate con apertura, è più efficiente rispetto a una rimozione cieca e totale. Passare da una "riverniciatura passiva" a una "gestione attiva basata sul rischio" è una tendenza chiara del settore.
Infine, i vincoli di sicurezza e ambientali non sono trascurabili. La verniciatura in spazi confinati richiede ventilazione forzata e controllo della concentrazione di solventi; la manutenzione su parti ad alta temperatura deve prevenire ustioni e incendi; gli abrasivi esausti e gli imballaggi delle vernici devono essere smaltiti a norma. Questi requisiti di conformità sono di per sé componenti di costo, ma le conseguenze di incidenti derivanti dalla loro omissione superano di gran lunga l'investimento. Bilanciare sicurezza, ambiente, qualità e costi nello stesso quadro è la modalità decisionale matura per l'anticorrosione petrolchimica.
XI. Lettura approfondita delle formulazioni e dei dettagli di applicazione dei rivestimenti petrolchimici
La scelta del rivestimento per gli impianti petrolchimici è essenzialmente una doppia corrispondenza tra curva di temperatura e compatibilità del fluido. Nelle zone a temperatura ambiente, gli schemi epossidici convenzionali sono maturi e affidabili; nelle zone a media-alta temperatura servono sistemi resistenti al calore: le vernici siliconiche termoresistenti si affidano all'alta energia di legame dei legami silossanici per sopportare il calore secco, ma adesione al substrato e compatibilità con il primer sottostante vanno verificate con cautela; lo zinco silicato inorganico forma il film con polvere di zinco e silicato, resiste ad alta temperatura e offre protezione catodica, ma è più fragile e richiede elevati standard di applicazione e superficie. La base della selezione deve essere la curva di temperatura di processo e la natura del fluido, non l'etichetta del "valore di resistenza termica".
La prevenzione della corrosione nascosta sotto l'isolamento è un lavoro sistemico oltre la formulazione. Anche se il rivestimento stesso resiste al calore, se la sigillatura terminale fallisce e l'acqua entra nell'isolamento, la differenza di concentrazione di ossigeno in ambiente occluso continuerà a guidare la corrosione. Pertanto, il rivestimento sotto isolamento enfatizza "continuità, assenza di pori, resistenza ai cicli termici"; in applicazione occorre evitare mancate verniciature e pori, e prevedere sigillature impermeabili affidabili su estremità, supporti/appendini, flange. Alcuni progetti introducono termografia a infrarossi per individuare zone umide e poi verificano lo spessore con ultrasuoni, trasformando la corrosione nascosta in rischio rilevabile: è un approccio maturo di recente.
Le condizioni di verniciatura nel cantiere di manutenzione sono molto peggiori rispetto ai nuovi impianti. Spazi confinati, residui di fluido, programmazione dei lavori a caldo e finestre brevi fanno sì che il trattamento superficiale spesso non raggiunga il grado ideale. Allora si deve scegliere, entro i limiti normativi, un livello di trattamento fattibile e compensare con controlli più frequenti di spessore e adesione; per le tubazioni esposte dalla rimozione dell'isolamento, va eseguita simultaneamente la valutazione della corrosione, elevando la "verniciatura" a "gestione della corrosione delle tubazioni". Il limite di sicurezza della verniciatura in manutenzione non è violabile: ventilazione forzata, controllo di vapori infiammabili e tossici, sorveglianza dei lavori a caldo sono linee rosse che nessuna pressione di programma può oltrepassare.
La sinergia tra protezione catodica e rivestimento è particolarmente importante per parti interrate o sommerse. Il rivestimento esterno anticorrosione fornisce schermo isolante, la protezione catodica fornisce protezione elettrochimica; mancare uno dei due sovraccarica l'altro. I parametri di anodi sacrificali o sistemi a corrente impressa devono essere mantenuti in coordinamento con lo stato del rivestimento; quando il rivestimento invecchia su larga scala, la richiesta di corrente catodica sale e il sistema può non bastare. Quindi la qualità del rivestimento determina direttamente l'economia e l'affidabilità della protezione catodica: i due vanno pianificati in fase di progetto, non affidati separatamente a discipline diverse.
Dal punto di vista dell'ispezione basata sul rischio, l'anticorrosione petrolchimica passa da "verniciare a scadenza" a "investire per rischio". Integrando archivi rivestimenti, monitoraggio corrosione, fluido e temperatura, si identificano circuiti ad alto rischio e si priorizzano risorse. Per parti critiche ad alta temperatura, sotto isolamento, con fluido molto corrosivo, si alza frequenza di controllo e livello di manutenzione; per basso rischio si riduce la frequenza. Questa allocazione basata sui dati è più economica del fare forza uniforme e meglio difende la sicurezza entro finestre di manutenzione limitate: è la chiara direzione evolutiva del settore.
Il metodo di rilevamento della corrosione sotto isolamento merita dettaglio. L'apertura tradizionale è intuitiva ma distrugge l'isolamento, costosa e a copertura limitata. La pratica moderna tende a usare prima la termografia a infrarossi per vagliare zone sospette umide; anomalie termiche corrispondono spesso a infiltrazioni, poi si apre miratamente e si verifica con ultrasuoni, aumentando il ritrovamento e contenendo il lavoro. Per circuiti ad alto rischio si possono installare sonde a resistenza o spessimetri online per monitoraggio tendenziale. Trasformare la corrosione nascosta in rischio rilevabile e preallertabile è uno dei progressi più pragmatici recenti.
La sinergia protezione catodica-rivestimento è spesso gestita separatamente. Il rivestimento esterno dà schermo isolante, la catodica protezione elettrochimica; mancare uno sovraccarica l'altro. I parametri di anodi sacrificali o corrente impressa vanno mantenuti in coordinamento con lo stato del rivestimento; se invecchia molto, la richiesta di corrente sale e il sistema può non bastare. Quindi la qualità del rivestimento determina economia e affidabilità della catodica: i due vanno pianificati in progetto, valutati in esercizio congiuntamente, non separatamente a discipline diverse creando vuoti di responsabilità.
L'ispezione basata sul rischio sta ridisegnando l'allocazione risorse. Integrando archivi rivestimenti, monitoraggio corrosione, fluido e temperatura, si identificano circuiti ad alto rischio e si priorizzano risorse. Per parti critiche ad alta temperatura, sotto isolamento, fluido corrosivo, si alza frequenza e livello; per basso rischio si riduce. Questo investimento basato sui dati è più economico del fare forza uniforme e meglio difende la sicurezza entro finestre limitate. Passare da verniciare a scadenza a investire per rischio è chiara direzione evolutiva, e richiede che processo gestionale e basi dati si aggiornino di pari passo.
I vincoli di sicurezza e ambientali non sono trascurabili. La verniciatura in spazi confinati richiede ventilazione forzata e controllo di vapori infiammabili e tossici; la manutenzione su parti ad alta temperatura deve prevenire ustioni e incendi; abrasivi esausti e imballaggi vernici vanno smaltiti a norma. Tali requisiti sono costo, ma l'incidente da omissione costa molto più. Bilanciare sicurezza, ambiente, qualità e costi nello stesso quadro è la decisione matura per l'anticorrosione petrolchimica e la base per la sostenibilità dell'impresa sotto rigida sorveglianza.
Il metodo di rilevamento della corrosione sotto isolamento merita dettaglio. L'apertura tradizionale è intuitiva ma distrugge isolamento, costosa e a copertura limitata. La pratica moderna tende a usare prima termografia a infrarossi per vagliare zone sospette umide; anomalie termiche corrispondono spesso a infiltrazioni, poi apertura mirata e verifica spessore, aumentando ritrovamento e contenendo lavoro. Per circuiti ad alto rischio si possono installare sonde a resistenza o spessimetri online per monitoraggio tendenziale. Trasformare la corrosione nascosta in rischio rilevabile e preallertabile è uno dei progressi più pragmatici recenti.
La sinergia protezione catodica-rivestimento è spesso gestita separatamente. Il rivestimento esterno dà schermo isolante, la catodica protezione elettrochimica; mancare uno sovraccarica l'altro. I parametri di anodi sacrificali o corrente impressa vanno mantenuti in coordinamento con lo stato del rivestimento; se invecchia molto, la richiesta di corrente sale e il sistema può non bastare. Quindi la qualità del rivestimento determina economia e affidabilità della catodica: i due vanno pianificati in progetto, valutati in esercizio congiuntamente, non separatamente a discipline diverse creando vuoti di responsabilità.
L'ispezione basata sul rischio sta ridisegnando l'allocazione risorse. Integrando archivi rivestimenti, monitoraggio corrosione, fluido e temperatura, si identificano circuiti ad alto rischio e si priorizzano risorse. Per parti critiche ad alta temperatura, sotto isolamento, fluido corrosivo, si alza frequenza e livello; per basso rischio si riduce. Questo investimento basato sui dati è più economico del fare forza uniforme e meglio difende la sicurezza entro finestre limitate. Passare da verniciare a scadenza a investire per rischio è chiara direzione evolutiva del settore.
I vincoli di sicurezza e ambientali non sono trascurabili. La verniciatura in spazi confinati richiede ventilazione forzata e controllo di vapori infiammabili e tossici; la manutenzione su parti ad alta temperatura deve prevenire ustioni e incendi; abrasivi esausti e imballaggi vernici vanno smaltiti a norma. Tali requisiti sono costo, ma l'incidente da omissione costa molto più. Bilanciare sicurezza, ambiente, qualità e costi nello stesso quadro è la decisione matura per l'anticorrosione petrolchimica e la base per la sostenibilità dell'impresa sotto rigida sorveglianza; nessuna pressione di programma può oltrepassare questi limiti.
La strategia di manutenzione è il fattore decisivo per l'anticorrosione petrolchimica. Le finestre di arresto generale sono limitate, e le operazioni di rivestimento devono essere programmate con precisione con lavori a caldo, controlli non distruttivi, sostituzioni. Il trattamento superficiale nel cantiere, limitato da spazi e sicurezza, spesso non raggiunge il grado dei nuovi impianti; va scelto entro norma un livello fattibile e compensato con controlli più frequenti. Per le tubazioni esposte dalla rimozione dell'isolamento, va eseguita simultaneamente misurazione spessore e controlli non distruttivi, elevando la riverniciatura a gestione della corrosione delle tubazioni: è il modo reale di difendere la sicurezza dell'impianto.
La complessità dell'anticorrosione petrolchimica la rende sempre un lavoro sistemico, non un'operazione isolata. Temperatura, fluido, isolamento e finestre di manutenzione si intrecciano; nessuna misura singola copre tutti i rischi. Perciò la gestione matura vede l'anticorrosione come filo conduttore di progetto, costruzione, esercizio: guidare risorse coi dati, vincolare materiali e processi con le norme. Solo trattando rivestimento, protezione catodica, controlli e sicurezza come un tutto, si difendono sicurezza e continuità in condizioni severe: è l'esperienza più preziosa del settore.
Più in là, la direzione di progresso è trasformare la riverniciatura passiva in gestione attiva del rischio. Con monitoraggio corrosione, integrazione dati e allocazione per rischio, si difendono le parti chiave entro finestre limitate, evitando guasti catastrofici. Tale mutamento poggia su sinergia di norme, materiali, processi e archivi, e su aggiornamento dei processi gestionali. Quando l'anticorrosione entra nel ciclo di vita dell'impianto, non è più costo ma capacità centrale per produzione continua e sicurezza, creando valore stabile e di lungo periodo sotto rigida sorveglianza.
Si può dire che ogni progresso dell'anticorrosione petrolchimica è sforzo di rendere rischio ignoto in rischio gestibile. Quando norme, monitoraggio e dati si connettono davvero, la sicurezza dell'impianto ha base solida e l'impresa avanza robusta in ambienti severi.
Nel settore petrolchimico, l'anticorrosione non è mai anello tecnico isolato, ma capacità sistemica lungo la vita dell'impianto. Intrecciando norme, materiali, monitoraggio e gestione, l'impresa difende la sicurezza in condizioni complesse e rende possibile la produzione continua.
Domande frequenti
Domande frequenti
Domanda: Cos'è la corrosione sotto isolamento (CUI)?
Risposta: La CUI indica la corrosione nascosta sulla superficie esterna di apparecchiature in acciaio al carbonio sotto isolamento/rivestimento freddo, causata da infiltrazione e ristagno di umidità. Se la sigillatura terminale dell'isolamento fallisce o si bagna, si forma differenza di ossigeno e cella occlusa; la velocità di corrosione supera di gran lunga quella di tubi scoperti e non è visibile: è un pericolo importante negli impianti petrolchimici.
Domanda: Quali suggerimenti di prevenzione dà NACE SP0198?
Risposta: NACE SP0198 "Controllo della corrosione esterna di apparecchiature in acciaio al carbonio sotto isolamento e rivestimento antincendio" suggerisce: usare un rivestimento anticorrosione sigillante continuo e completo come prima barriera; prevedere sigillature impermeabili affidabili su estremità, supporti, flange per bloccare l'acqua; scegliere schemi resistenti al calore e alla CUI per zona termica; controllare o monitorare periodicamente le parti ad alto rischio. Il nucleo è "impedire l'infiltrazione d'acqua" e "essere individuati precocemente".
Domanda: Come si selezionano i materiali per zona termica negli impianti petrolchimici?
Risposta: Di solito: temperatura ambiente-media (schema epossidico convenzionale), media-alta (siliconico/termoepossidico), alta (zinco silicato inorganico o termoresistente dedicato), sotto isolamento (continuo-sigillante + sigillatura terminale impermeabile), sotto freddo (barriera vapore + anticorrosione). Il limite termico specifico segue la curva di resistenza nel TDS del prodotto e la temperatura di processo, non giudizi senza dati.
Domanda: Come scegliere tra vernice siliconica termoresistente e zinco silicato inorganico?
Risposta: La vernice siliconica termoresistente resiste al calore secco, è flessibile, adatta a superfici esterne di apparecchi a media-alta temperatura; lo zinco silicato inorganico resiste ad alta temperatura e dà protezione catodica ma è più fragile. Se c'è condensato acido, lo zinco può consumarsi rapidamente: va scelto dopo verifica di compatibilità col fluido. La selezione deve unire curva termica, fluido e condizioni di applicazione.
Domanda: Perché sigillare impermeabilmente le estremità dell'isolamento?
Risposta: L'end-seal è il punto critico per bloccare l'infiltrazione di pioggia e vapore nell'isolamento. Dopo il guasto dell'end-seal, l'umidità permane a lungo ed è la causa diretta di CUI. Una progettazione affidabile dell'end-seal (come schermi metallici, sigillanti, pendenze corrette) è fondamentale per la prevenzione e il controllo di CUI.
Domanda: Come gestire il trattamento superficiale in cantiere durante la manutenzione?
Risposta: I componenti critici devono ancora raggiungere Sa2.5 (ISO 8501-1); laddove lo spazio è limitato è possibile sabbiare localmente o carteggiare con utensili motorizzati fino a St3, ma occorre controllare oli, sali e rugosità per garantire l'adesione. La manutenzione deve anche considerare la finestra di fermo impianto, la sicurezza per lavori a caldo e la ventilazione: l'organizzazione del processo è più complessa rispetto al nuovo impianto.
Domanda: A quale ambiente si riferisce il "resistente al calore" del rivestimento ad alta temperatura?
Risposta: Solitamente indica la temperatura tollerata in ambiente di aria secca calda. Se vi sono vapore, condensazione acida o contatto con fluidi, il significato di resistenza al calore cambia e va valutato separatamente. Non si deve scegliere solo in base all'etichetta del "valore di resistenza al calore", ma guardare la descrizione delle condizioni operative nel TDS.
Domanda: Come individuare precocemente la CUI?
Risposta: Affidandosi alla progettazione dell'end-seal + ispezioni periodiche. Si può usare la termografia a infrarossi per rilevare acqua nell'isolamento, lo spessimetria a ultrasuoni per monitorare l'assottigliamento della parete, o aprire periodicamente punti ad alto rischio per controllo. Creare archivi di rivestimento e manutenzione degli impianti, valutandoli in correlazione con i dati di monitoraggio.
Domanda: Anche sotto lo strato ignifugo si può avere CUI?
Risposta: Sì. Le strutture in acciaio con rivestimento ignifugo esterno possono anch'esse infiltrarsi d'acqua per rottura del rivestimento ignifugo o guasto dell'end-seal, generando CUI. È necessario prestare attenzione alla compatibilità tra rivestimento ignifugo e rivestimento anticorrosione, alla impermeabilizzazione dell'end-seal e alla riparazione dei danni, dando priorità alla prevenzione in punti complessi come flange e valvole.
Domanda: Nella protezione anticorrosione petrolchimica basta solo il rivestimento?
Risposta: Non basta. Il rivestimento è una protezione passiva e deve essere combinato con mezzi attivi come monitoraggio della corrosione, ispezione basata sul rischio (RBI), aggiornamento dei materiali. Stabilire archivi correlati e baseline di spessore del film/adesione, in collegamento con il monitoraggio online, per realizzare la gestione della corrosione sull'intero ciclo di vita.
Letture supplementari
- Analisi tecnica del primer epossidico ricco di zinco: comprendere il ruolo di base della protezione catodica del primer nei macchinari petrolchimici.
- Progettazione generale di rivestimento anticorrosione per strutture in acciaio: la logica generale del rivestimento a tre strati oltre la suddivisione per temperatura.
- Panoramica del sistema di standard per rivestimento industriale: chiarire il posizionamento di NACE SP0198 e della suddivisione per temperatura nel livello degli standard.
- Protezione anticorrosione delle gallerie tecnologiche urbane: strutture in acciaio in spazi chiusi e ambiente interno correlato
- Rivestimento delle torri eoliche: rivestimento anticorrosione per turbine onshore e offshore
- Trattazione generale dei sistemi di rivestimento protettivo industriale: gradi di corrosione ISO 12944 e progettazione del rivestimento