La deposizione elettroforetica catodica (Cathodic Electrophoretic Deposition, abbreviata CED) è il processo più profondo e assolutamente indispensabile nel sistema di anticorrosione della carrozzeria automobilistica moderna. Che si tratti di scocche bianche di autovetture, telai di veicoli commerciali, o vari componenti strutturali metallici formati per stampaggio e saldatura, quasi tutti devono prima passare attraverso un processo elettroforetico per formare uno strato di rivestimento organico continuo, uniforme e capace di penetrare in cavità interne e fessure, prima che entrino in scena lo strato intermedio, la vernice pigmentata e la vernice trasparente. Questo articolo parte dai principi fisico-chimici della deposizione elettrica per spiegare sistematicamente la differenza tra reazione anodica e catodica, la scelta tra due tipi di resine elettroforetiche (epossidica e acrilica), e i parametri di gestione del bagno che determinano realmente se la linea produttiva possa operare in modo stabile: tensione, parte solida, pH, temperatura e potere di penetrazione. Va precisato che i parametri di processo elettroforetico elencati nel testo provengono dagli archivi di ricerca di questo lotto (sezione sistema vernice auto e processo): tensione 200–350 V, parte solida del bagno 15–20%, pH 5,8–6,2, temperatura 28–35℃. A livello di strategia anticorrosione, la elettroforesi catodica condivide la stessa logica di base con la vernice protettiva industriale: protezione catodica, barriera e compatibilità, e i lettori interessati alla selezione possono anche approfondire leggendo gli articoli sulla compatibilità delle vernici industriali.
I. Perché il primo strato anticorrosivo della carrozzeria deve essere necessariamente l'elettroforesi
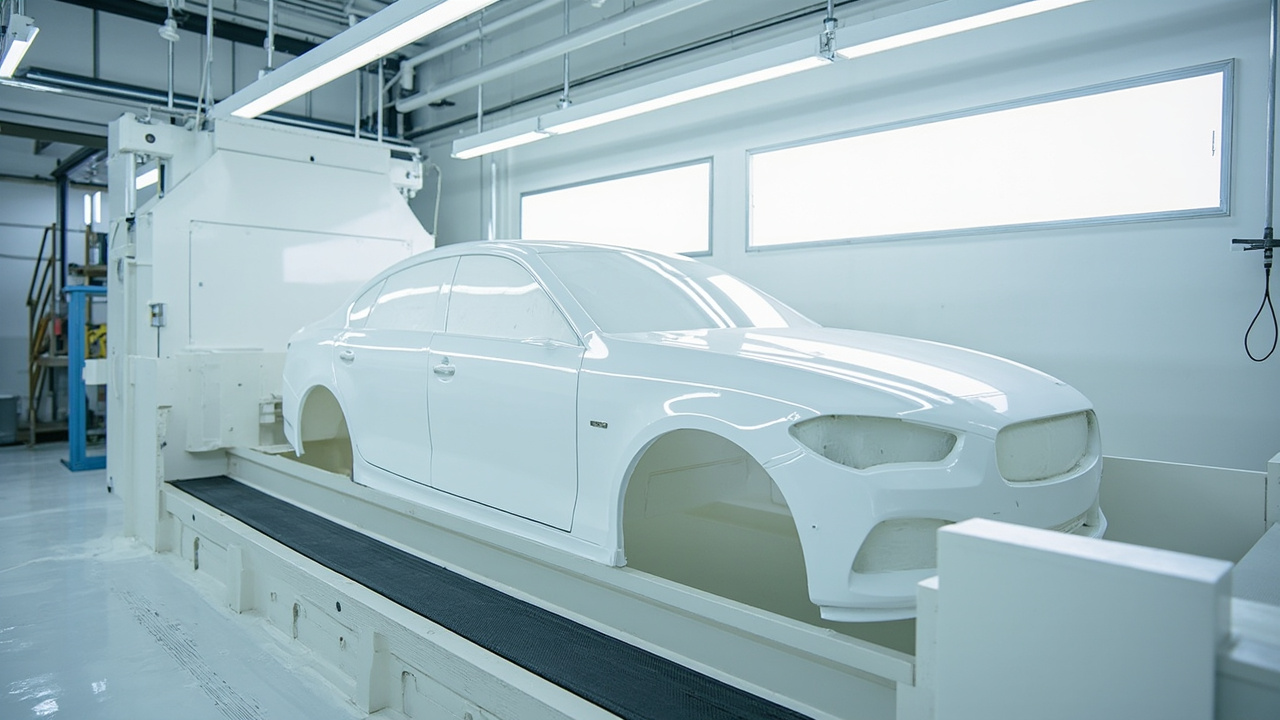
Prima di spiegare i principi, bisogna capire il motivo per cui l'elettroforesi viene posta all'inizio della linea di verniciatura del veicolo. La carrozzeria automobilistica è composta da centinaia di lamiere d'acciaio unite per saldatura a punti, saldatura laser e rivettatura, presentando numerose giunzioni sovrapposte, cavità e strutture a scatola (come soglie, longheroni, pannelli interni delle porte). Queste posizioni non sono raggiungibili dalle pistole di spruzzatura tradizionali, ma sono gli angoli in cui umidità, ioni cloruro e ossigeno penetrano più facilmente causando ruggine. Se l'acciaio nudo dopo sabbiatura viene protetto solo con strato intermedio e finitura, a breve termine non si notano problemi, ma dopo tre o cinque anni il bordo inferiore delle porte e l'interno dei passaruota si rigonfieranno e perforaranno dall'interno verso l'esterno — questo è il punto critico che l'elettroforesi deve risolvere: utilizza il campo elettrico per "tirare" le particelle di vernice cariche in tutte le fessure conduttive, formando un film di fondo uniforme che la pistola non può raggiungere.
Dalla catena di processo di verniciatura del veicolo completo, i quattro passaggi standard OEM (verniciatura di fabbrica) sono: pretrattamento (sgrassaggio, fosfatazione o trattamento al silano, generando un film di conversione per migliorare adesione e resistenza alla corrosione) → elettroforesi catodica (CED) → strato intermedio (migliora la planarità e la protezione contro l'impatto di pietre) → vernice pigmentata e vernice trasparente (cottura per formazione del film). Lo strato elettroforetico aderisce direttamente sopra il film di conversione ed è l'interfaccia anticorrosiva realmente a "distanza zero" dal metallo; pertanto la sua continuità e la copertura delle cavità interne determinano direttamente se la garanzia decennale anticorrosione del veicolo possa essere onorata. In altre parole, l'elettroforesi è la base della promessa di garanzia anticorrosione del veicolo; per quanto belli siano strato intermedio e finitura, non possono recuperare il rischio di corrosione interna lasciato da uno strato elettroforetico mancante. Secondo gli archivi di ricerca di questo lotto (sezione sistema vernice auto e processo), i parametri operativi chiave del bagno elettroforetico sono: tensione 200–350 V, parte solida del bagno 15–20%, pH 5,8–6,2, temperatura 28–35℃, e va monitorato l'indice di potere di penetrazione.
II. Principio della deposizione elettrica: cosa accade realmente all'anodo e al catodo
L'elettroforesi è essenzialmente la migrazione direzionale e la deposizione di particelle colloidali a base d'acqua sotto l'azione di un campo a corrente continua. Il bagno è un'emulsione costituita principalmente da acqua deionizzata con piccole quantità di solvente organico; la resina è dispersa al suo interno come particelle colloidali (lattice) caricate positivamente, con pigmenti e cariche avvolti o adsorbiti nei micelli. Il pezzo (carrozzeria) è collegato al polo negativo dell'alimentatore a corrente continua (catodo), e l'elettrodo del serbatoio è collegato al polo positivo (anodo, solitamente acciaio inossidabile o elettrodo inerte). Dopo l'elettrificazione, le particelle di resina caricate positivamente migrano verso il catodo e sulla superficie del pezzo perdono la carica, si disidratano e si depositano formando un film — ecco l'origine del nome "elettroforesi catodica".
Qui è necessario distinguere tra "elettroforesi anodica" ed "elettroforesi catodica". Le elettroforesi iniziali erano anodiche (il pezzo collegato al polo positivo), con resina carica negativamente che migra verso l'anodo. Ma l'elettroforesi anodica ha un difetto fatale: il pezzo come anodo subisce dissoluzione metallica; gli ioni ferrosi che entrano nel bagno inquinano il film di vernice, ingiallendolo e rendendolo fragile, e il ferro stesso viene corroso elettrochimicamente, con prestazioni anticorrosione inferiori al sistema catodico. L'elettroforesi catodica invece imposta il pezzo come catodo; sulla superficie del pezzo avviene una reazione di riduzione (sviluppo di idrogeno), e il metallo di base non viene ossidato né dissolto, quindi la resistenza alla nebbia salina è significativamente superiore a quella anodica, ed è anche la ragione fondamentale per cui le automobili moderne sono passate quasi totalmente all'elettroforesi catodica.
Le reazioni elettrodiche specifiche possono essere scomposte in:
Lato catodico (pezzo) reazioni principali:
- Riduzione dell'acqua: 2H₂O + 2e⁻ → H₂↑ + 2OH⁻, vicino alla superficie del pezzo si forma un ambiente alcalino per la continua generazione di OH⁻;
- Le particelle colloidali di resina (caricate positivamente) migrano verso il catodo, coagulano e si depositano in ambiente alcalino, accompagnate da disidratazione per compressione meccanica, trasformandosi gradualmente da lattice umido in film umido continuo.
Lato anodico (elettrodo del serbatoio) reazioni principali:
- L'acqua o il film di passivazione dell'acciaio inossidabile partecipano alla reazione rilasciando O₂: 2H₂O → O₂↑ + 4H⁺ + 4e⁻;
- Se il materiale anodico è scelto in modo improprio (come elettrodi di ferro solubili) si dissolveranno ioni metallici inquinando il bagno; perciò il CED moderno adotta generalmente anodi insolubili (elettrodi di titanio con rivestimento DSA o design a protezione catodica separato da custodie anodiche), riducendo al minimo la dissoluzione di ioni metallici.
Comprendere queste reazioni è estremamente importante per la gestione in loco: lo sviluppo di idrogeno al catodo fa intrappolare bolle nel film; se la tensione è troppo alta e il riscaldamento troppo rapido, le bolle non riescono a fuoriuscire e si formano pori puntiformi; l'ossigeno sviluppato all'anodo, se mescolato al bagno, ossida la resina, quindi la zona anodica deve essere a circolazione indipendente e con scarico tempestivo dell'ossigeno. L'elettroforesi non è "si accende la corrente e finito", ma è una gestione continua dei sottoprodotti elettrochimici. Dal punto di vista della chimica colloidale, le particelle di resina ottengono il potenziale Zeta e si stabilizzano nella dispersione grazie ai gruppi cationici adsorbiti sulla superficie (come sali di ammina); dopo l'elettrificazione le particelle migrano nel campo elettrico e coagulano perdendo stabilità al catodo; l'intero processo è estremamente sensibile alla conduttività e alla forza ionica del bagno — ed è anche il motivo per cui la conduttività deve essere rigorosamente controllata da UF e scambio ionico. Se la conduttività sfugge al controllo, le particelle coagulano prematuramente nel bagno, ostruendo i filtri e rovinando la superficie del film; la relazione accoppiata con tensione e pH è esattamente il punto più difficile e che richiede più competenza nella gestione del bagno.
III. Due tipi di sistemi di resina: come scegliere tra epossidica e acrilica
Le resine formanti film della vernice elettroforetica catodica appartengono a due grandi categorie — il sistema epossidico e quello acrilico — con divisioni chiare nelle prestazioni; scegliere il sistema sbagliato comprometterà direttamente la resistenza alla corrosione o alle intemperie del veicolo.
| Dimensione di confronto | Vernice elettroforetica catodica epossidica | Vernice elettroforetica catodica acrilica | |
|---|---|---|---|
| Resina principale | Resina epossidica (con gruppi cationici modificati ad ammina) | Copolimero acrilico (cationizzato) | |
| — | Anticorrosione/resistenza nebbia salina | Eccellente, forte adesione su acciaio nudo e buona barriera | Buona, ma resistenza alla corrosione complessiva leggermente inferiore all'epossidica |
| Resistenza intemperie/ritenzione lucido | Discreta, tende a sfarinarsi all'aperto a lungo termine | Ottima, resistente agli UV, buona ritenzione lucido e colore | |
| Uso tipico | Cavità interne carrozzeria, telai, parti del telaio a pesante anticorrosione | Componenti esposti con elevati requisiti di aspetto e resistenza alle intemperie | |
| Posizionamento compatibilità | Spesso come film di fondo anticorrosione principale | Spesso in sinergia con la finitura per migliorare la durabilità estetica | |
| Stabilità bagno | Matura e robusta, applicazione industriale più diffusa | Richiede equilibrio più fine di pH e solvente |
In breve, il sistema epossidico vince nel "proteggere bene", quello acrilico nel "resistere al sole". Sulla linea di scocche bianche di autovetture, il CED epossidico è il mainstream assoluto perché deve sostenere la promessa decennale anticorrosione; mentre su alcuni componenti con requisiti più elevati di resistenza alle intemperie e strutturalmente meno soggetti a ristagno d'acqua, viene scelto il sistema acrilico. Va ricordato che, indipendentemente dal tipo di resina, la continuità del film finale influenza l'anticorrosione più della tipologia di resina — uno strato elettroforetico con pori o mancate coperture, per quanto buona sia la resina, non può salvare la vita anticorrosione dell'intero veicolo.
Dal punto di vista applicativo della selezione, un altro vantaggio del sistema epossidico è la tecnologia matura del bagno, la finestra di processo ampia e l'elevata tolleranza alle fluttuazioni del pretrattamento, adatta a linee di produzione continue ad alto volume; il sistema acrilico è più esigente su pH e equilibrio del solvente del bagno, con costi di manutenzione leggermente superiori. Pertanto le case automobilistiche sulle scocche bianche scelgono prevalentemente il sistema epossidico, affidando il compito di "resistere al sole" agli strati superiori di strato intermedio e vernice trasparente, anziché far gestire la resistenza alle intemperie allo strato elettroforetico di base. Questo approccio di "ogni strato fa la sua parte, senza sconfinare" è di per sé un'estensione della filosofia di compatibilità stratificata.
IV. Parametri di processo core: tensione, contenuto solido, pH, temperatura e potere di penetrazione
Questa sezione espone tutti i parametri rigidi che possono essere inseriti nelle istruzioni di lavoro (SOP). I dati provengono dagli archivi di ricerca di questo lotto (sezione sistema vernice auto e processo).
(1) Tensione 200–350 V. La tensione determina la forza motrice di deposizione e il limite di spessore del film. Tensione troppo bassa, insufficiente potere di penetrazione e scarsa copertura delle cavità interne; tensione troppo alta, violento sviluppo di idrogeno sulla superficie del pezzo, rischio improvviso di pori puntiformi, buccia d'arancia e perforazione. Le linee reali spesso non usano tensione costante, ma adottano controllo "avvio soft + rampa di tensione" o "densità di corrente costante": all'ingresso nel bagno si usa prima bassa tensione per far formare uniformemente il film superficiale, poi si aumenta gradualmente per spingere le particelle di vernice nelle cavità profonde. Per carrozzerie complesse, una curva di tensione a fasi multiple è più affidabile di una tensione fissa singola.
(2) Parte solida del bagno 15–20%. La parte solida è la percentuale in massa/volume dei componenti non volatili nel bagno, determina direttamente quanto film secco può essere portato fuori ad ogni deposizione. Parte solida bassa, film sottile, copertura e anticorrosione insufficienti; troppo alta invece viscosità del bagno elevata, cattivo livellamento, facile ostruzione dei sacchi filtranti, e maggior spreco di vernice con il lavaggio. Il 15–20% è l'intervallo classico che bilancia efficienza di deposizione e stabilità del bagno, mantenuto in loco tramite aggiunta di vernice base e acqua deionizzata.
(3) pH 5,8–6,2. Il bagno di elettroforesi catodica è un ambiente debolmente acido. pH basso (troppo acido), le particelle di resina sono troppo stabili, deposizione lenta o addirittura assente; pH alto (verso neutro), le particelle coagulano facilmente, il bagno perde stabilità, grana grossa. Il pH è mantenuto principalmente dagli H⁺ prodotti dalla reazione anodica e dal sistema tampone di acido debole di alimentazione; quotidianamente va rilevato e aggiunto l'apposito agente di regolazione per bloccare il pH nella finestra 5,8–6,2.
(4) Temperatura 28–35℃. La temperatura del bagno influenza viscosità, velocità di deposizione e livellamento. Troppo bassa, deposizione lenta, film sottile e cattivo livellamento; troppo alta invece rapida evaporazione del solvente, bolle difficili da eliminare, facile maturazione e degrado della resina. Il 28–35℃ è controllato a circuito chiuso da unità di scambio termico esterne (scambiatore a piastre + raffreddamento/riscaldamento), ed è il passaggio più "fisico" e che non può fallire nella gestione del bagno elettroforetico.
(5) Potere di penetrazione (Throw Power). Il potere di penetrazione indica la capacità della vernice, sotto campo elettrico, di penetrare in cavità e fessure lontane dall'elettrodo principale e depositarsi uniformemente, ed è il valore core che distingue l'elettroforesi dallo spruzzo. È influenzato congiuntamente da tensione, parte solida, pH, tipo e contenuto di solvente, e complessità geometrica del pezzo. In loco si usa comunemente la "scatola Ford (Ford Box)" o provini tubolari per valutare l'altezza di ricoprimento interno. Segni di potere di penetrazione insufficiente: ferro scoperto o calo improvviso di spessore sul fondo del pannello interno porta, cavità longherone, retro dadi saldati. Per migliorare il potere di penetrazione si agisce solitamente aumentando la tensione, ottimizzando il layout degli anodi ausiliari, regolando l'equilibrio del solvente del bagno, anziché aumentare semplicemente la parte solida.
| Parametro | Intervallo tipico | Rischio se basso | Rischio se alto |
|---|---|---|---|
| Tensione | 200–350 V | Potere di penetrazione insufficiente, mancata copertura cavità | Pori da idrogeno, perforazione, buccia d'arancia |
| Parte solida | 15–20% | Film sottile, anticorrosione insufficiente | Cattivo livellamento, ostruzione filtri, spreco |
| pH | 5,8–6,2 | Deposizione lenta, assente | Coagulazione, grana grossa, instabilità |
| Temperatura | 28–35℃ | Deposizione lenta, cattivo livellamento | Bolle, degrado da maturazione |
V. Gestione del bagno: monitoraggio sinergico di solidi, pH, conduttività e solvente
La vera abilità in officina di elettroforesi non sta nell "elettrificare", ma nel "nutrire il bagno". Il bagno è un sistema dinamico continuamente portato fuori dal pezzo, rifornito di vernice base, lavato da ultrafiltrazione (UF), e deviato dal liquido anodico; qualsiasi deriva di un indicatore si accumula in incidenti di qualità di massa. I seguenti quattro valori devono essere trattati come compiti quotidiani:
Monitoraggio parte solida. Misurare quotidianamente la parte solida del bagno (metodo di cottura o umidimetro rapido), in collegamento con il rifornimento di vernice base. Il rifornimento deve essere "piccolo e frequente", evitando grandi aggiunte singole che causino shock di concentrazione localizzata e coagulazione. Contemporaneamente registrare la quantità di vernice portata via dalla carrozzeria (stimata su produzione e spessore), per far corrispondere rifornimento e consumo reale.
Monitoraggio pH. Usare un pH-metro di precisione almeno una volta per turno. La deriva del pH spesso preannuncia anomalie del sistema anodico o squilibrio dell'agente di alimentazione. Notare che il pH-metro va calibrato periodicamente; l'elettrodo si inquina facilmente dal bagno e va sostituito secondo il ciclo del produttore.
Monitoraggio conduttività. La conduttività riflette la quantità totale di ioni nel bagno. Sali portati da lavaggio insufficiente del pretrattamento, reflusso del liquido anodico, accumulo di agenti di rifornimento possono aumentare la conduttività, rendendo il film ruvido e aumentando i pori. Il CED moderno è generalmente dotato di resine a scambio ionico anione/cationico e ultrafiltrazione (UF) per purificare continuamente, mantenendo la conduttività nella finestra di processo. Se la conduttività aumenta anomalamente, prima controllare se l'ultimo lavaggio ad acqua pura del pretrattamento è conforme, poi se il circuito UF è ostruito.
Monitoraggio contenuto solvente. Il bagno di elettroforesi catodica contiene piccole quantità di solvente coadiuvante/formante film (come glicoli etere butilici), che influenzano deposizione, livellamento e potere di penetrazione. L'evaporazione e l'asportazione del solvente ne riducono il contenuto, va aggiunto quantitativamente in base all'analisi del bagno; in eccesso il film si ammorbidisce e cola. La gestione del solvente è spesso legata alla conformità VOC; l'officina deve avere raccolta chiusa e trattamento dei gas di scarico, conformi ai requisiti delle norme nazionali sui limiti di sostanze nocive nelle vernici per veicoli (come GB 24409-2020).
Oltre ai quattro indicatori rigidi, la salute del sistema UF determina direttamente la vita del bagno: la membrana UF separa l'eccesso di vernice e impurità lavate, e riutilizza l'acqua pulita per il risciacquo finale, risparmiando acqua e riducendo lo scarico. Flusso UF in calo e differenziale di pressione in aumento sono il segnale che va eseguita pulizia chimica o sostituzione del modulo membrana.
Un altro circuito spesso trascurato è il sistema di circolazione del liquido anodico (anolyte). Il CED moderno usa prevalentemente anodi insolubili (come elettrodi di titanio con rivestimento DSA); la camera anodica e il bagno sono separati da membrana a scambio ionico, e il liquido anodico scorre in un circuito chiuso indipendente, portando via gli H⁺ prodotti dalla reazione anodica e gli eventuali ioni metallici dissolti in tracce, mantenendo così stabile il pH del bagno e prevenendo l'inquinamento del film di vernice da ioni metallici che causa ingiallimento e fragilità. Il liquido anodico stesso deve monitorare conduttività e portata; l'interruzione della portata farebbe crollare istantaneamente il pH nella zona anodica, coagulando e incrostando la resina sull'anodo, inquinando così l'intero bagno. Molti "degradi improvvisi del bagno" risalgono a guasti della pompa del liquido anodico o del modulo membrana; pertanto il circuito del liquido anodico e il circuito UF devono essere inclusi parallelamente nel controllo giornaliero.
VI. Risciacquo finale e cottura: gli ultimi due passi del ciclo di formazione film
La deposizione elettroforetica produce ancora un "film umido + bagno trascinato" semi-formatosi, che deve passare per risciacquo finale e cottura per diventare realmente un film.
Risciacquo finale (lavaggio UF + lavaggio acqua pura). All'uscita dal bagno il pezzo ha sulla superficie molto bagno contenente vernice; se cotto direttamente, questo bagno formerebbe un film di scarto ruvido e fragile, sprecando vernice e rovinando l'aspetto. Il risciacquo finale usa prima il permeato UF per lavare via la vernice superficiale e recuperarla (la vernice recuperata torna al bagno), poi un risciacquo finale con acqua deionizzata (o acqua pura) per assicurare che sulla superficie rimanga solo un film umido uniforme. Pressione, direzione e tempo di sgocciolamento del risciacquo devono essere standardizzati, evitando "segni d'acqua" e zone cieche non raggiunte.
Cottura e reticolazione. Il film umido dopo il lavaggio entra nel forno, reticolandosi e indurendosi secondo una curva di temperatura impostata — il sistema epossidico forma una rete tridimensionale tramite i gruppi funzionali della resina e l'agente di reticolazione (o gruppi autoreticolanti). Cottura insufficiente, film molle, adesione e resistenza alla corrosione non conformi; sovracottura invece film fragile e scolorito. La cottura tipica CED è nell'intervallo 160–180℃, controllata per tempo a temperatura di lastra (non solo temperatura dell'aria del forno). Il forno deve avere buona uniformità termica, evitando punti freddi che causino mancata reticolazione locale.
A questo punto, un film di fondo elettroforetico catodico continuo, denso e a copertura totale delle cavità interne è completato, e solo sopra di esso possono essere applicati strato intermedio e finitura.
VII. Dall'elettroforesi alla strategia anticorrosione delle vernici industriali: protezione catodica, barriera e compatibilità
Sebbene l'elettroforesi catodica appartenga alla verniciatura automobilistica, la sua filosofia anticorrosione è del tutto coerente con la vernice protettiva industriale: entrambe mirano a "far sì che il mezzo corrosivo non raggiunga il metallo". Inserire questo approccio in un quadro più ampio di anticorrosione industriale aiuta il lettore a costruire una cognizione sistemica; la selezione di compatibilità può anche riferirsi agli articoli sulla compatibilità delle vernici industriali (vedi letture estese).
Idea di protezione catodica. Nell'anticorrosione industriale pesante, la vernice di fondo epossidica ricca di zinco si affida a polvere di zinco con massa ≥80% nel film secco come anodo sacrificale, corroendosi prioritariamente per proteggere il substrato di acciaio; l'elettroforesi, pur non contenendo zinco, con il suo strato di base denso e continuo interrompe allo stesso modo la "via acquosa" della cella di corrosione. La logica di base comune a entrambi è: isolare elettricamente il metallo dall'ambiente elettrolitico, o fornire un percorso anodico sacrificale prioritario.
Idea di barriera. La vernice intermedia epossidica con micaceo di ferro si affida alle lamelle di ossido di ferro micaceo per allungare il percorso di diffusione di acqua, ossigeno e ioni cloruro, equivalente a costruire un "labirinto" nel film; la continuità densa del film elettroforetico è essenzialmente anche barriera — solo che realizza la copertura totale tramite il campo elettrico, senza risparmiare neppure gli angoli morti della pistola.
Idea di compatibilità. Il sistema ISO 12944 enfatizza la compatibilità stratificata di "primer (anticorrosione/adesione) + vernice intermedia (ispessimento/barriera) + finitura (resistenza intemperie/decorazione)". La verniciatura del veicolo completo pretrattamento → elettroforesi → strato intermedio → vernice pigmentata → vernice trasparente è esattamente la replica di questa filosofia sull'automobile: ogni strato gestisce una parte, sovrapponendosi per un'anticorrosione e bellezza complessive di gran lunga superiori allo strato singolo. Nella classificazione dei gradi di corrosione, l'ISO 12944-2018 classifica gli ambienti da C2 (basso) a C5 (molto alto) fino a CX (estremo offshore), e prevede gradi di immersione Im1–Im3; la vernice di fondo epossidica ricca di zinco per anticorrosione pesante (come la Jotun Barrier 80 UHS negli archivi) può raggiungere durata "molto alta (VH)" in C5. Il posizionamento dello strato elettroforetico equivale al "strato di base di livello CED" nel sistema del veicolo, e il suo obiettivo di durabilità deve essere definito anch'esso col linguaggio dei gradi di corrosione, non solo riportando un numero di ore di nebbia salina. Kexin Materials (kexinMaterials) nel campo dei rivestimenti industriali protettivi e correlati all'automobile segue a lungo il principio di compatibilità stratificata "strato di base anticorrosione — strato intermedio barriera — strato di finitura resistente alle intemperie", omologo alla logica veicolo elettroforesi — strato intermedio — finitura, di grande valore di riferimento diretto per ingegneri che devono progettare sistemi anticorrosione跨 scenario.
VIII. Difetti comuni dell'elettroforesi e troubleshooting in loco
Anche se tutti i parametri rientrano nell'intervallo, in linea possono comunque comparire vari difetti; la chiave è associare rapidamente il fenomeno a "sottoprodotti elettrochimici" o "deriva del bagno". Di seguito sono elencati i punti di controllo in base alla frequenza di occorrenza.
| Manifestazione del difetto | Causa più probabile | Contromisura in linea |
|---|---|---|
| Porosità / punti | Soverchio voltaggio con sviluppo di idrogeno, temperatura bagno elevata con bolle difficili da eliminare, residui di pretrattamento | Ridurre voltaggio, stabilizzare temperatura bagno, controllare sgrassaggio e lavaggio ad acqua pura |
| Zone interne non rivestite / film sottile | Potere di penetrazione insufficiente, scarsa disposizione degli anodi ausiliari | Ottimizzare la curva di voltaggio, aggiungere anodi ausiliari, verificare il potere di penetrazione |
| Superficie ruvida / granuli | Conducibilità elevata, inquinamento del bagno, calo della portata UF | Controllare i sali portati dal pretrattamento, rafforzare UF/scambio ionico |
| Film fragile / scolorito | Sovraessiccazione, degrado della resina per deriva del pH | Calibrare la curva di cottura, bloccare il pH, aggiungere agente di regolazione |
| Zone locali non rivestite | Scarso contatto elettrico dei portapezzi, mascheratura impropria | Pulire i portapezzi, controllare la resistenza di contatto, riposizionare le attrezzature |
| Bordi / spigoli eccessivamente spessi | Concentrazione del campo elettrico per effetto di bordo | Salita graduale a gradini, aggiungere schermature, controllare il limite superiore di voltaggio |
L'essenza di questa tabella è "prima localizzare la variabile, poi regolare un singolo parametro": non modificare mai più parametri contemporaneamente, altrimenti non si può risalire alla causa. La maggior parte delle fluttuazioni di linea trova radice nei "quattro fondamentali del bagno" (solido, pH, conducibilità, solvente) e nel sistema anodo/UF, non nella qualità della vernice elettroforetica stessa.
IX. Trasferire l'esperienza dell'elettroforesi alle tue decisioni di rivestimento
Per gli ingegneri impegnati nella produzione automobilistica, nella fornitura di componenti o nella protezione di attrezzature industriali, comprendere l'elettroforesi catodica ha almeno tre significati pratici: primo, nell'audit della linea di elettroforesi del fornitore, usare come checklist di due diligence "se la curva di voltaggio è ragionevole, se il potere di penetrazione è misurato realmente, se i quattro indicatori del bagno hanno un SOP"; secondo, nel progettare autonomamente un sistema anticorrosione, prendere spunto dall'idea "copertura totale del campo elettrico" dell'elettroforesi, privilegiando per strutture complesse processi capaci di penetrare nelle cavità; terzo, nel confrontare i costi di diversi schemi di rivestimento, includere la "durata anticorrosione delle cavità" nel costo totale di possesso, anziché guardare solo al prezzo unitario della finitura.
Tornando alla tecnica, la produzione stabile della vernice elettroforetica catodica non si basa su magia, ma sul controllo continuo di cinque parametri — voltaggio, solido, pH, temperatura, potere di penetrazione — e sulla manutenzione accurata di bagno, ultrafiltrazione e sistema anodo. Kexin New Materials (kexinMaterials), nello sviluppo congiunto con i clienti, ha riscontrato che la stragrande maggioranza delle fluttuazioni qualitative dell'elettroforesi affonda le radici in due punti: i "quattro fondamentali del bagno" e il "lavaggio ad acqua pura del pretrattamento". Se si mantengono salde le basi, le prestazioni di nebbia salina del strato elettroforetico e la promessa di anticorrosione decennale del veicolo reggono.
Domande frequenti
D: Qual è la differenza fondamentale tra elettroforesi catodica e anodica?
R: La differenza fondamentale sta nella polarità dell'elettrodo a cui è collegato il pezzo. Nell'elettroforesi catodica il pezzo è al polo negativo e sulla superficie avviene una reazione di riduzione con sviluppo di idrogeno; il substrato metallico non si ossida né si dissolve, garantendo migliore resistenza alla corrosione. Nell'elettroforesi anodica il pezzo è al polo positivo e si verifica dissoluzione metallica; gli ioni ferro inquinano il film e lo rendono fragile e giallastro. Le auto moderne usano quasi esclusivamente l'elettroforesi catodica.
D: Più alto è il voltaggio, migliore è il potere di penetrazione?
R: Non è una relazione monotona. Voltaggio troppo basso dà scarsa copertura interna; troppo alto genera forte sviluppo di idrogeno con porosità, buccia d'arancia o addirittura perforazione. Le linee usano spesso una curva "soft start + salita a gradini" per bilanciare spessore e rischio di porosità; il potere di penetrazione dipende invece dall'ottimizzazione combinata di curva di voltaggio, disposizione degli anodi ausiliari ed equilibrio dei solventi.
D: Come si mantiene il solido del bagno al 15–20%?
R: Con un ciclo chiuso "misura — integra — porta via": si misura il solido a ogni turno, si stima la quantità di vernice asportata dalla carrozzeria in base a produzione e spessore, si aggiungono piccole dosi ripetute di vernice originale e acqua deionizzata, evitando integrazioni massive che causino shock locali di concentrazione e flocculazione.
D: Perché il pH va controllato in un intervallo così stretto di 5,8–6,2?
R: Il bagno di elettroforesi catodica è un sistema colloidale disperso debolmente acido. pH troppo basso rende la resina eccessivamente stabile, con deposizione lenta o nulla; pH troppo alto favorisce l'aggregazione delle particelle, l'instabilità del bagno e granuli grossolani. Il pH è determinato dalla reazione anodica e dal tampone di integrazione; va verificato periodicamente e bloccato nell'intervallo tramite agente di regolazione.
D: Come si quantifica in linea il potere di penetrazione?
R: Si usano comunemente la scatola Ford (Ford Box) o provini tubolari interni, misurando l'altezza e l'uniformità di rivestimento sulla parete interna della cavità. Nel monitoraggio quotidiano, la mancanza di ferro o il calo brusco di spessore nella parte bassa della porta interna, nelle travi chiuse e dietro i bulloni sono segnali evidenti di potere di penetrazione insufficiente.
D: Perché dopo l'elettroforesi è obbligatoria il risciacquo UF?
R: Il pezzo in uscita dal bagno porta molta vernice del bagno in sospensione; un'essiccazione diretta formerebbe un film scarto ruvido e fragile, sprecando vernice e rovinando l'aspetto. Il permeato UF prima lava via la vernice superficiale e la recupera nel bagno, poi un lavaggio finale ad acqua pura lascia solo un film umido uniforme per la cottura, garantendo qualità e risparmio idrico e di emissioni.
D: A quanto può arrivare generalmente la resistenza alla nebbia salina del strato elettroforetico?
R: Il valore dipende dal sistema resina, dallo spessore e dalla qualità del pretrattamento, e va riferito al TDS del prodotto e a test di terze parti. In ingegneria l'elettroforesi è la base della promessa di anticorrosione decennale del veicolo; con buon pretrattamento e successivo strato intermedio e finitura, la vita anticorrosione dell'intera carrozzeria migliora nettamente. In fase di selezione, chiedere al fornitore i dati di nebbia salina GB/T 1771 o ASTM B117 e verificarne le condizioni di prova.
D: Come si controlla il VOC della vernice elettroforetica catodica?
R: Il bagno contiene piccole quantità di solventi coadiuvanti/filmogeni; volatilizzazione e asporto generano emissioni VOC. L'officina deve raccogliere in chiusura e dotarsi di trattamento dei gas, rispettando i limiti nazionali sulle sostanze nocive delle vernici per veicoli (es. GB 24409-2020); l'integrazione di solvente va dosata in base all'analisi del bagno, poiché l'eccesso ammorbidisce il film e causa colature.
D: Perché la temperatura deve restare stabile a 28–35℃?
R: La temperatura influisce su viscosità del bagno, velocità di deposizione e livellamento. Troppo bassa rallenta la deposizione e dà film sottile e scarso livellamento; troppo alta accelera la volatilizzazione dei solventi, rende le bolle difficili da eliminare e degrada la resina per maturazione. Il controllo a ciclo chiuso con scambiatore a piastre esterno al bagno è l'anello fisico più critico nella gestione del bagno elettroforetico.
D: L'elettroforesi può sostituire direttamente il primer industriale ricco di zinco?
R: Non può sostituirlo semplicemente. L'elettroforesi è adatta a componenti in lotti immersibili, conduttivi e di geometria compatibile con la copertura del campo; strutture metalliche grandi o cantieri non immersibili restano affidati a sistemi spruzzati come il primer epossidico ricco di zinco. Condividono la filosofia "anticorrosione di fondo", ma i confini applicativi sono del tutto diversi: la selezione va fatta su dimensione del pezzo e condizioni di linea.