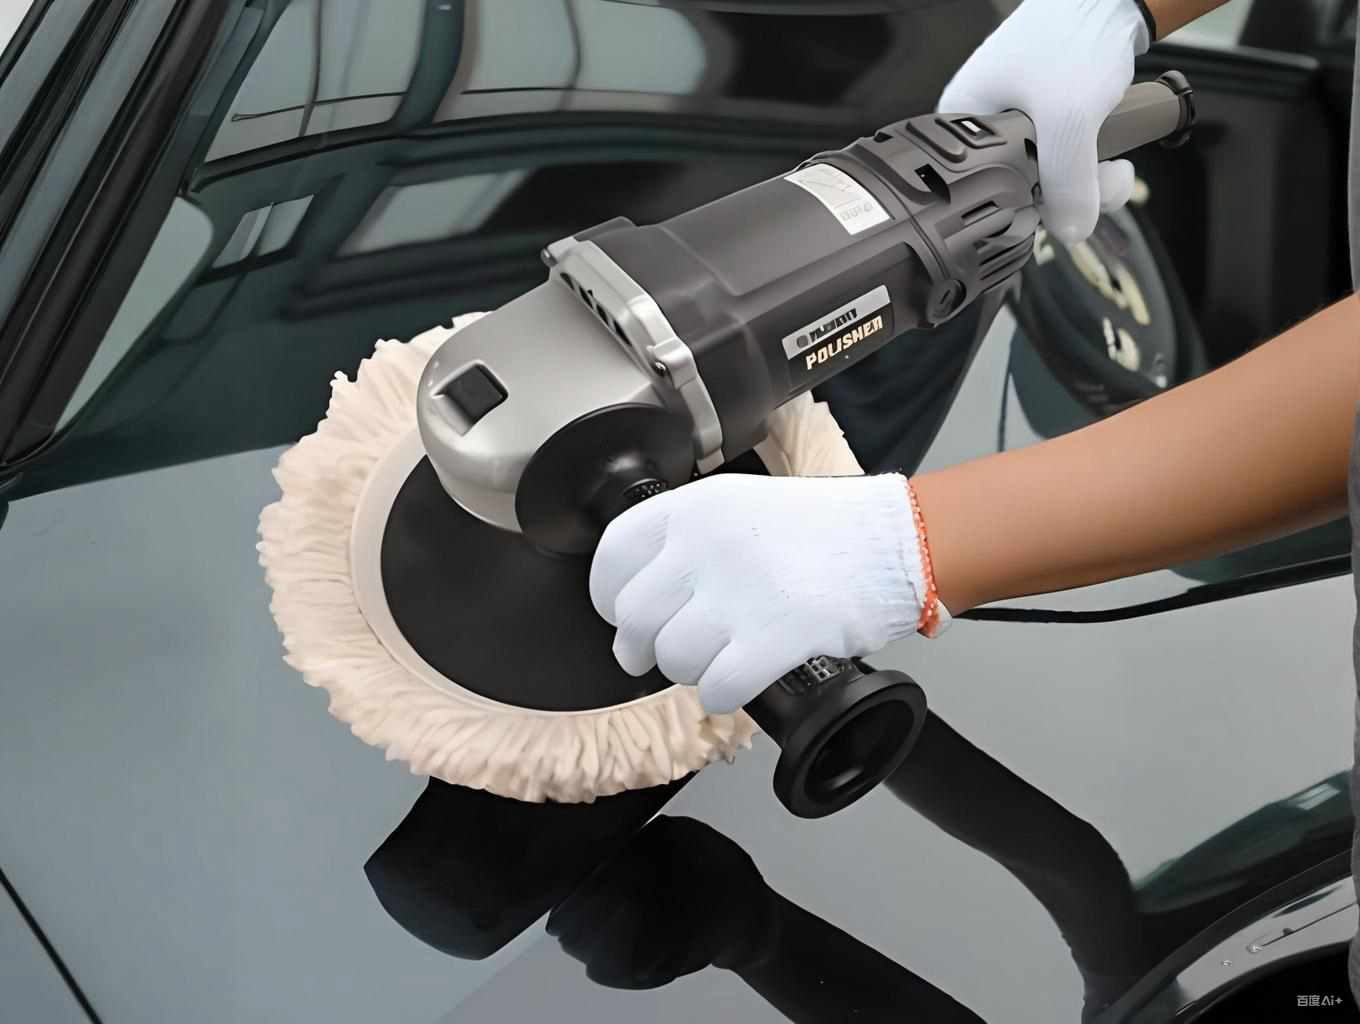
Carteggiatura ad acqua e lucidatura del trasparente sono la coppia di finitura usata in carrozzeria e nei reparti di verniciatura: la carteggiatura ad acqua livella, con carte abrasive P1500-P3000 usate a bagnato, la buccia d'arancia, le colature e i punti inglobati nello strato di trasparente; la lucidatura a macchina, con paste abrasive a grana decrescente, elimina il velo di carteggiatura e ripristina la brillantezza a specchio. Entrambi i passaggi consumano solo trasparente: la regola che governa tutto e una sola—la profondità del difetto deve restare sotto il budget di abrasione disponibile.
TL;DR — Misurare prima di tagliare: il trasparente OEM e tipicamente 35-55 µm su un film totale di 100-150 µm; si budgetta al massimo 10-15 µm per l'intera sequenza. Scala: P1500 livellare, P2000 affinare, P2500 pre-lucidatura, P3000 finale, poi taglio e finitura a paste degradate. Macchina preferita la dual action (DA), temperatura di superficie sotto 50-60 °C contro gli ologrammi, e ricezione con brillo a 60° ISO 2813 e DOI, non solo a occhio sotto la lampada.
Dati chiave
- Spessori: sul nuovo il film totale e di norma 100-150 µm, di cui trasparente 35-55 µm; il trasparente 2K da ravvivatura si spruzza a 40-60 µm. Mappare lo spessore in punti fissi prima del primo taglio.
- Scala grane (guida del settore abrasivi): P1500 livella buccia d'arancia e piccole colature, P2000 uniforma il graffio, P2500 pre-lucida, P3000 lascia un velo omogeneo che la pasta fine rimuove. Carte immerse 10-15 min; acqua con una goccia di tensioattivo.
- Asportazione (pratica con spessimetro): una carteggiata a tutta pannello leva 3-8 µm dai punti alti, una passata di taglio 2-5 µm, la finitura ≤1 µm. Fermarsi con ≥20 µm di trasparente residuo.
- Finestra macchine: la dual action lavora a circa 3000-7600 orbite/min, escursione 15 o 21 mm,autorregolata nel calore; la rotativa 600-2200 giri/min taglia piu forte ma pretende manualita costante.
- Soglia termica: i trasparenti acrilico-poliuretanici rammolliscono oltre circa 60 °C di superficie; abrasivo fine + calore + tampone rigido imprimono microrighe periodiche di 0,1-1 µm—visibili come ologrammi sulle tinte scure.
- Ricezione: il trasparente nuovo legge ≥85 GU a 60° (ISO 2813); il DOI (ASTM E430) risale al rimuoversi dei graffi; il panno bagnato non deve piu mostrare ombre prima della consegna.
Triage: il difetto sta dentro il trasparente?
Tre prove sul campo
Unghia: se il rilievo si sente anche bagnato, il segno arriva al confine o oltre il trasparente. Pellicola d'acqua: se il difetto sparisce bagnato, sta nei ~5 µm superficiali—territorio da carteggiatura. Differenziale di spessore: confrontare la zona con il pannello adiacente; un film localmente sottile segnala budget gia consumato da lucidature passate.
Casi da riverniciatura
Gessatura diffusa o ingrigimento (trasparenti anziani spesso sotto 15 µm residui), ogni sfondamento nel metallizzato (l'orientamento delle lamelle non si ricrea localmente), perlati lavorati a zone, e bordi di sfumatura del ripristino. Su questi la lucidatura peggiora: serve il ritocco in cabina o il pannello completo.
Catena di lavorazione
- 0 Pulizia e maschera: clay bar, nastro su guarnizioni e plastiche.
- 1 Livellare (P1500): blocco a mano o DA con disco mesh aspirato, passate leggere.
- 2 Affinare (P2000): uniformare il graffio; superficie sempre inondata.
- 3 Pre-lucidare (P2500): segni piu bassi, spruzzo e panno frequenti.
- 4 Finale (P3000): velo opaco uniforme su tutto il pannello.
- 5 Taglio: DA + spugna media + paste di fase 1 tolgono il P3000.
- 6 Finitura: tampone morbido o microfibra + polish alza la brillantezza; panno IPA e controllo LED.
Confronto tra vie di macchina
| Via | Settaggi tipici | Taglio | Rischio calore/ologrammi | Ideale per |
|---|---|---|---|---|
| Dual action (DA) | 3000-7600 orb/min, escursione 15/21 mm, platorelli 125-180 mm | Medio | Basso; si auto-limita | Base all'acqua + 2K, officina a flusso |
| Rotativa | 600-2200 giri/min, platorelli 125-180 mm | Alto | Alto senza moto continuo | Trasparenti OEM duri, segni profondi, mano esperta |
| Blocco a mano | A sensazione, carta bagnata | Basso | Nullo; rischio segni di dito | Bordi, specchietti, correzioni puntuali |
Disciplina dei parametri
- Partire con la DA a velocita medio-bassa, pressione peso tampone + punta delle dita; lavorare riquadri da 0,5 m² e puntare col termometro a infrarossi—sotto 35 °C prima di cambiare zona.
- La grana delle paste e scalinata: taglio dal ~10 µm, medio 3-8 µm, finitura ≤3 µm (con ossidi nano per alcune). Saltare uno stadio lascia il fantasma visibile del segno precedente.
- Mai carteggiare un trasparente tenero: il 2K di ravvivatura deve essere reticolato—finestre di flash e indurimento nel nostro articolo trasparente 2K; il film non reticolato fa pelucchi sulla carta.
- Su metallizzati e perlati pianificare il pannello intero: l'assottigliamento locale rompe l'orientamento di lamelle e perle (vedi orientamento delle polveri).
Ologrammi e bruciature
Perche nascono
Gli ologrammi (marring) sono diffusione direzionale prodotta da microrighe periodiche di 0,1-1 µm impresse nel trasparente caldo: 1K tenero, polish fine con tampone rigido, giri alti e sosta. La bruciatura scende piu giu—il calore localmente rammollisce, vela o scolorisce il film.
Prevenzione e recupero
Prevenire col set morbido: polish fine, giri bassi, pressione dimezzata, moto continuo, pause di raffreddamento; provare prima in angolo nascosto. Gli ologrammi superficiali tornano via rifacendo gli ultimi due stadi (P3000, poi taglio/finitura) o una passata microfibra + polish; la bruciatura con bollicine e danno del film: si rivernicia.
Domande frequenti
Si puo carteggiare l'originale di un'auto nuova?
Si, nei limiti: trasparente sano 35-55 µm, difetto dentro, grane da P2500 in su e piano di ≥20 µm residui. Il film fresco continua a reticolare per settimane: entro tre mesi dalla consegna meglio la lucidatura pesante niente.
La carteggiatura a secco macchinale sostituisce quella ad acqua?
In ravvivatura si—i dischi mesh aspirati tagliano prima—ma lasciano un segno piu grosso a parita di grana FEPA, e serve uno stadio di taglio in piu. Il passaggio finale resta ad acqua perche l'acqua lava via lo sfrido e evita micrograffi secondari.
Perche dopo la lucidatura si vedono cerchi nella luce radente?
Ologrammi da manuale: abrasivo troppo fine su tampone troppo rigido, o troppo calore. Passare a microfibra + finitura, meta pressione, meno giri. Su pannelli 1K teneri, conviene riverniciare in 2K invece di inseguire il difetto.
Quando posso cerare o sigillare dopo il lavoro?
Pulire con IPA diluita per togliere oli e residui di pasta, lasciare stabilizzare la brillantezza, quindi proteggere. I pezzi riverniciati seguono il piano di indurimento—in genere 30 giorni prima della cera per non intrappolare solventi.
Graffio sul metallizzato argento: pannello completo?
Non per regola. Se scompare bagnato vive nel trasparente: carteggiatura e lucidatura bastano. Se ha raggiunto la base, l'orientamento dell'alluminio non si ricostruisce a zone: il ritocco parziale e un compromesso, la qualita consegna vuole il pannello o la sfumatura fino alla linea di taglio successiva.
Come rende ripetibile il processo in officina?
Tre abitudini: spessori a punti fissi archiviati con l'ordine di lavoro; matrice grane/macchina/paste a muro (le due tabelle sopra); audit di consegna con brillo 60° e tavola DOI contro pannello di riferimento.
Ultimo aggiornamento: 2026-09-26
Riferimenti: guida eQualle/Aurus su carteggiatura ad acqua (2025); schede tecniche 3M, Koch-Chemie e Spies Hecker sulla lucidatura; ISO 2813 (brillantezza 60°); ASTM E430 (DOI); granulometrie FEPA/ISO 6344.
Kexin New Materials (Guangdong) Co., Ltd.