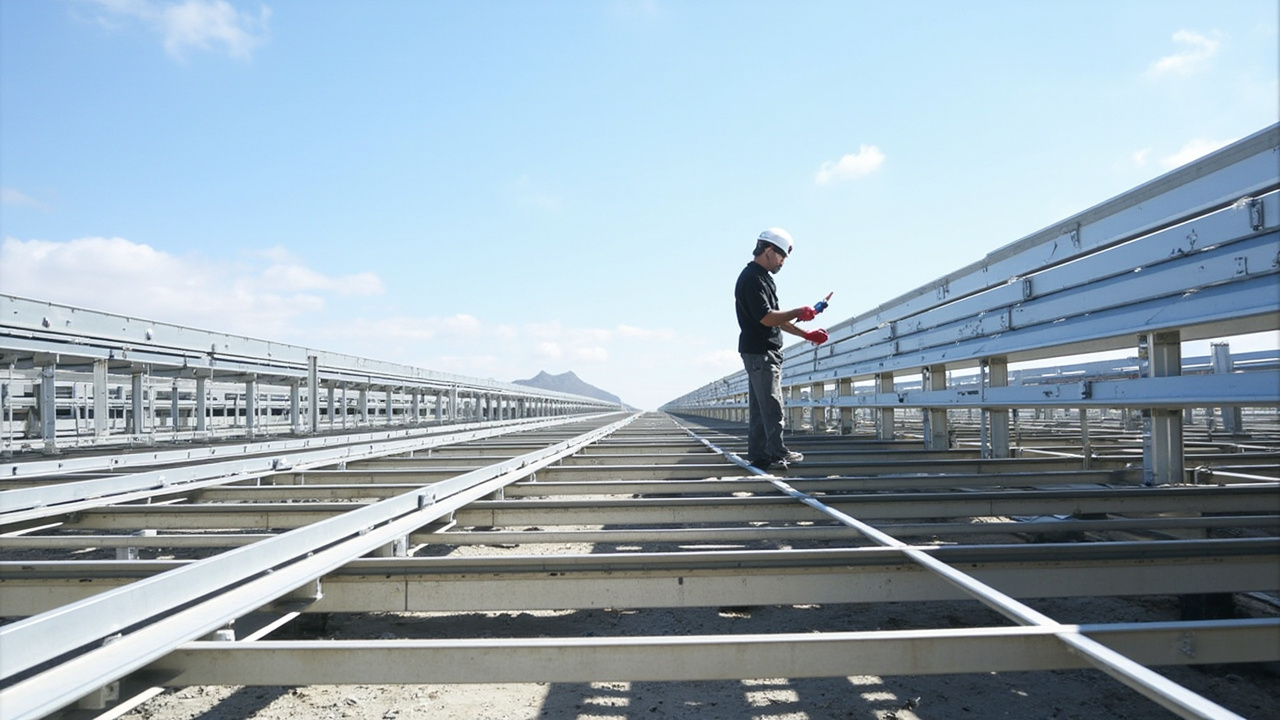
I fotovoltaici devono essere considerati su base del ciclo di vita: le garanzie dei moduli promettono spesso 25 o addirittura 30 anni di produzione di energia, ma se i supporti di montaggio si corrodono e perdono resistenza prematuramente, l'inclinazione dell'array e l'efficienza di generazione ne risentono nel migliore dei casi, e la sicurezza strutturale è messa a rischio nel peggiore. I supporti PV rimangono all'aperto a lungo termine sotto UV, escursioni termiche, pioggia, nebbia salina (impianti costieri e di pianure fangose) e atmosfera industriale — un attacco composito. Come fornitore tecnico di rivestimenti protettivi industriali, kexinMaterials ha accumulato ampi dati su strutture in acciaio esterne per nuove energie su acciaio zincato a caldo, alluminio e substrati Zn-Al-Mg.
1. Ambiente di esercizio: perché più severo dell'acciaio di stabilimento
Gli impianti PV sono per lo più in tre ambienti: nord-ovest arido e ad alto UV; costa sud-est ad alta nebbia salina; siti umidi e corrosivi di pianure fangose / solare-itico. Secondo ISO 12944-2:
- C3 (medio): atmosfera urbana e industriale leggera.
- C4 (alto): industriale e costiera (sale moderato).
- C5 (molto alto): costa ad alta salinità, offshore, forte inquinamento industriale.
- CX (estremo): piattaforme offshore.
Gli impianti costieri e di pianure fangose ricadono spesso in C4–C5, con tassi di corrosione molto superiori agli impianti ordinari. Peggio ancora, i supporti PV sono sezioni sottili aperte (canali C/U, estrusioni di alluminio); una volta che le pareti interne si corrodono, la perdita di sezione è grande rispetto al carico — un rischio speciale di "parete sottile + lunga vita".
2. Percorsi di substrato: acciaio HDG vs alluminio vs Zn-Al-Mg
2.1 Acciaio zincato a caldo (HDG)
L'HDG (GB/T 13912 / ASTM A123) forma uno strato lega Zn-Fe che fornisce protezione catodica sacrificale — la anticorrosione più conveniente. Ma lo strato di zinco ha un limite di vita in C5, e tagli, saldature e fori dei bulloni lasciano zinco discontinuo che necessita di rinforzo con rivestimento. "Verniciare su zincato" richiede un primer dedicato.
2.2 Estrusione di alluminio
Leggero, resistente alla corrosione, adatto a tetti e siti sensibili al peso, ma più costoso e ancora soggetto a pitting in ambienti Cl⁻; la corrosione galvanica con morsetti in acciaio richiede attenzione. Il film anodizzato aiuta ma come base di rivestimento necessita ancora di conversion coating per l'adesione.
2.3 Acciaio rivestito Zn-Al-Mg
Nuovo rivestimento, più resistente alla corrosione della zincatura ordinaria, con buona autorigenerazione del bordo di taglio (l'eutettico Zn-Al-Mg forma un film protettivo denso al danno) — sempre più usato per supporti PV. Richiede ancora un pretrattamento adeguato per l'adesione interfacciale.
3. Progettazione del sistema di rivestimento: Duplex e finitura organica
3.1 Zincato + rivestimento organico (Duplex)
ISO 12944-1 definisce il "Sistema Duplex": zincatura a caldo più rivestimento organico, vita circa la somma o più (sinergia). Tipico: "strato di zinco + primer epossidico (o ricco di zinco) + finitura PU alifatica / fluorocarbonica". Lo strato di zinco dà protezione catodica e base; la finitura organica dà resistenza agli agenti atmosferici.
3.2 Rivestimento diretto ad alta resistenza atmosferica (zinco assente/sottile)
Per alluminio o Zn-Al-Mg, usare direttamente "conversion coating + finitura / polvere resistente agli agenti atmosferici", saltando la zincatura spessa. Rivestimento a polvere (poliestere/TGIC o polvere PU) — senza solvente, uniforme, esposto agli agenti atmosferici — è ampiamente usato sui supporti. Per supporti su tetto dove il pretrattamento in loco è impossibile, la polvere di fabbrica batte la spruzzatura liquida in campo.
Sinergia duplex: quando lo strato di zinco fallisce si assottiglia uniformemente, non perforazione catastrofica; se la finitura organica è interrotta, lo zinco esposto continua a sacrificarsi per proteggere l'acciaio — una finestra di manutenzione. Usare "primer specifico per zincato" (etch o epossidico a bassa tolleranza di superficie) e rimuovere completamente il sale di zinco (ruggine bianca), o l'adesione fallisce e segue un distacco su larga scala entro anni.
4. Indicatori chiave di prestazione e standard
- Nebbia salina neutra (NSS): GB/T 10125 / ISO 9227; sistemi zincato + rivestimento necessitano di scarso strisciamento del graffio, nessuna bollicina; costiero C5 ad alta durabilità spesso ≥ 1000 h.
- Invecchiamento (QUV / xeno):ISO 16474 (QUV), ISO 11341 (xenon); il PU alifatico mantiene un'elevata ritenzione di brillantezza a 1000–2000 h; il fluorocarbonico è migliore. Stabilire una soglia di ritenzione di brillantezza, non solo "superato".
- Adesione: GB/T 9286 cross-cut 0/1 su zincato; pull-off (ISO 4624) ≥ 5 MPa comune.
- Spessore dello zinco: GB/T 13912 minimo in base allo spessore dell'acciaio (es. medio ≥ 85 µm) — il rivestimento da solo non può salvare uno zinco sottile.
- Corrosione ciclica & umidità: ISO 14993 / GB/T 24195, GB/T 1740 — l'ambiente reale è alternato secco-umido-sale-UV.
- Costanza del colore: GB/T 11186 (ΔE) controlla la differenza di colore tra lotti.
5. Punti Chiave di Costruzione
- Pre-trattamento zincato: sgrassare → risciacquare → rimuovere ruggine bianca/sali di zinco → conversione/fosfatazione o primer diretto per zincati; non applicare mai rivestimento sulla ruggine bianca.
- Sabbiatura (se non c'è zinco): acciaio a Sa2.5 (GB/T 8923.1 / ISO 8501-1), rugosità Ry5 40–70 µm.
- Controllo DFT: spessimetro magnetico (GB/T 4956); spigoli e tagli sono sottili — rinforzare.
- Ambiente: 5–40 °C, UR ≤ 85%, temperatura acciaio ≥ 3 °C sopra il punto di rugiada (ISO 12944-7).
- Cura della polvere: poliestere secondo TDS (tipico 180–200 °C, 10–15 min); verificare l'uniformità del forno con un tracciatore.
- Rinforzo spigoli/angoli interni: i tagli a punzone e le pieghe ad angolo interno sono i più sottili e più soggetti a ruggine — impostare controlli "pre-rivestimento + ritocco prima della linea" con verifiche spessimetriche sull'angolo interno.
kexinMaterials enfatizza "pre-trattamento + rivestimento + DFT" come un pacchetto integrato per i supporti, offrendo finitura addensata e upgrade fluorocarbonico per progetti costieri per minimizzare la manutenzione a 25 anni. Per sezioni aperte a parete sottile raccomandiamo inoltre "pre-rivestimento interno + sigillatura spigoli".
6. Guasti Comuni e FAQ
La maggior parte dei guasti dei rivestimenti dei supporti deriva da "scarsa pre-trattamento" o "DFT non conforme", non dalla qualità del rivestimento. Due guasti spesso trascurati: (1) l'ingiallimento aumenta l'assorbimento termico — il PU aromatico o una finitura scadente ingiallisce sotto forte UV, aumentando la temperatura del pannello posteriore e riducendo indirettamente la resa; (2) corrosione bimetallica alle giunzioni bullonate acciaio-alluminio.
FAQ
Q: Perché la zincatura a caldo è preferita rispetto alla sola vernice per i supporti FV?
A: La HDG protegge l'acciaio in modo sacrificale anche su tagli/danni, con lunga vita e basso costo; la sola vernice arrugginisce localmente una volta graffiata. Zincato + rivestimento Duplex dura ancora più a lungo — il mainstream del settore.
Q: Perché la vernice diretta sullo zincato si sfoglia facilmente?
A: La superficie dello zinco è liscia e forma sali di zinco (ruggine bianca) e ossidi; la vernice ordinaria aderisce male. Usare un primer specifico per zincati (a mordenzatura o epossidico a bassa tolleranza di superficie) e rimuovere prima i sali di zinco.
Q: A quale grado deve rispondere il rivestimento FV costiero?
A: Per lo più C4–C5 (ISO 12944-2). Si raccomanda nebbia salina ≥ 1000 h, finitura PU alifatica o fluorocarbonica, DFT adeguatamente addensato, e preferire il sistema Duplex zincato per una vita più lunga.
Q: PU vs finitura fluorocarbonica?
A: Il PU è economico con ritenzione di brillantezza di 10–15 anni per la maggior parte dei progetti; il fluorocarbonico 15–20 anni, eccellente resistenza agli agenti atmosferici ma più costoso, per coste ad alto UV e alta durabilità. Scegliere in base a vita di progetto e budget.
Q: 1000 h di nebbia salina significano 25 anni di utilizzo?
A: Nessuna conversione diretta. La nebbia salina è accelerazione relativa, non anni all'aperto. Giudicare in base al grado di durabilità attesa ISO 12944, invecchiamento QUV e ambiente reale insieme; la nebbia salina è necessaria ma non sufficiente.