I rivestimenti a due componenti (2K) sono uno dei sistemi a più alte prestazioni nei settori della protezione industriale e dei rivestimenti per pavimenti, ma le loro alte prestazioni hanno un presupposto: il componente principale e l'indurente devono essere miscelati nella proporzione corretta. Nella realtà, molti difetti della vernice — rammollimento, perdita di lucentezza, mancata essiccazione, fragilità e crepe, brusco calo della resistenza chimica — non dipendono da una scarsa qualità della vernice stessa, ma da un rapporto di miscelazione errato. Molte squadre di posa hanno l'abitudine di "andare a sensazione, guardare la densità, aggiungere in base all'esperienza", il che forse può passare nei sistemi a un solo componente, ma è fatale negli epossidici e poliuretanici a due componenti. Per eliminare alla radice gli incidenti da dosaggio, è necessario comprendere la logica di base del "rapporto equivalente" e stabilire una disciplina di misurazione eseguibile.
Come fornitore tecnologico di rivestimenti protettivi industriali, Kexin New Materials (kexinMaterials) ha accumulato una grande quantità di dati di prima linea sulle proporzioni dei sistemi a due componenti. Questo articolo disassemblerà sistematicamente la tecnologia chiave del rapporto di miscelazione dei rivestimenti a due componenti, dalla natura della stechiometria chimica, al rapporto in massa e in volume, alle conseguenze del dosaggio fuori controllo, agli strumenti di misurazione fino alla disciplina di posa, aiutandoti a passare dal "sentire" in loco al "seguire l'equivalente".
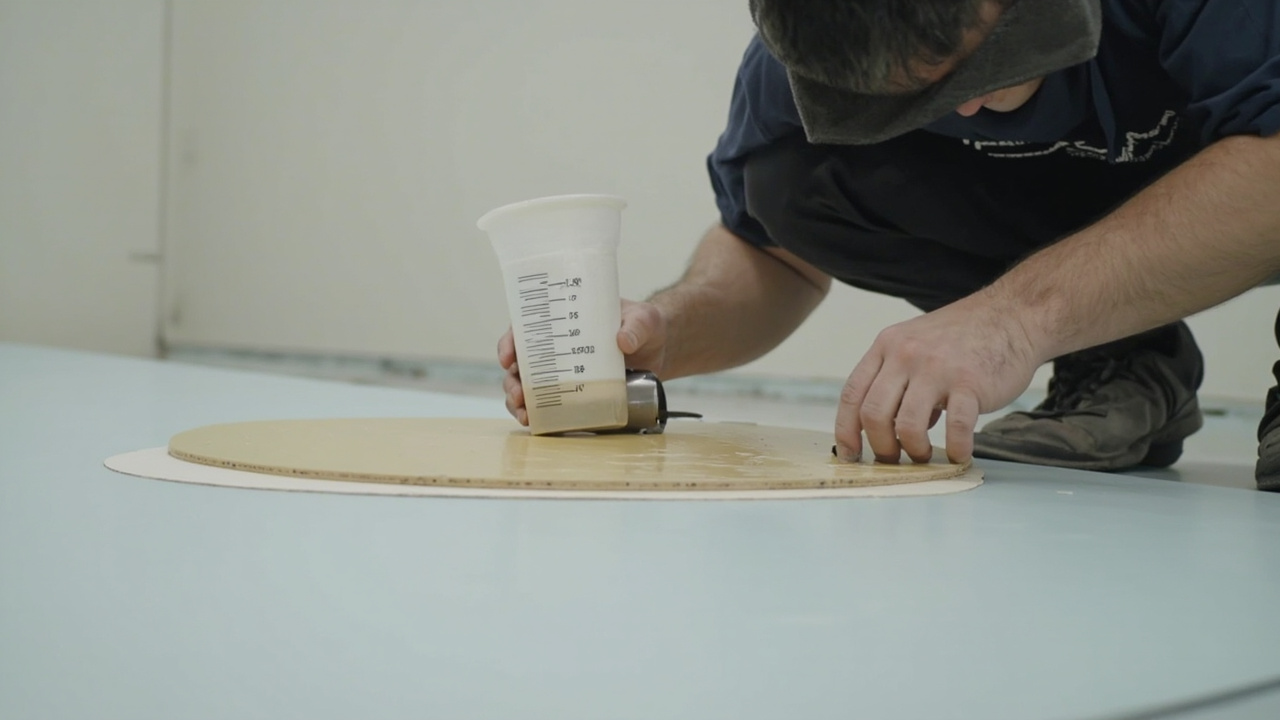
I. Perché i due componenti devono essere dosati con precisione: la natura del rapporto equivalente
I rivestimenti a due componenti formano il film per reticolazione tramite reazione chimica tra i due componenti. Prendendo l'epossidico come esempio, il componente principale contiene gruppi epossidici e l'indurente contiene idrogeno amminico; nel poliuretano, il componente principale contiene gruppi idrossilici e l'indurente contiene isocianato (—NCO). La relazione stechiometrica della reazione è:
Un gruppo funzionale richiede un gruppo funzionale corrispondente per reagire completamente
Il "rapporto equivalente" (rapporto stechiometrico) è la proporzione che fa corrispondere esattamente il numero di gruppi funzionali dei due componenti. Nell'epossidico, per misurare "quantità di gruppi epossidici" si usa l'equivalente epossidico (EEW, grammi/equivalente); nell'indurente, per misurare "quantità di idrogeno attivo" si usa l'equivalente amminico (AHEW). Il rapporto di miscelazione in massa teorico:
Massa indurente = Massa resina × (AHEW / EEW)
Nel poliuretano si usa l'equivalente idrossilico (convertito dal valore OH) abbinato all'equivalente —NCO; il rapporto molare —NCO / —OH (indice NCO/OH) è solitamente controllato a 1,0–1,1 (leggero eccesso per garantire la reazione completa).
Le formulazioni reali fanno spesso eccedere leggermente del 5%–15% uno dei componenti (solitamente indurente/isocianato) per compensare reazioni secondarie e perdite. Ma il "leggero eccesso" è un intervallo verificato sperimentalmente dal formulatore, non uno spazio per improvvisazioni da parte dell'applicatore. Una volta fuori da questa finestra, le prestazioni crollano.
II. Rapporto in massa, in volume e la trappola del "aggiungere a vista"
Il rapporto di miscelazione indicato nel TDS può essere in massa (kg/kg) o in volume (L/L), e i due non sono intercambiabili, a meno che la densità non sia identica (raro). Errori comuni:
- Usare la tazza volumetrica come equivalente al rapporto in massa: il componente principale e l'indurente hanno densità diverse, volume 2:1 ≠ massa 2:1, causando disallineamento equivalente;
- Giudicare dalla densità: la viscosità non riflette la proporzione dei gruppi funzionali, quello denso non significa più indurente;
- Giudicare dal colore: ancora più pericoloso, il colore non ha relazione certa con il rapporto.
La pratica corretta: seguire rigorosamente uno tra "rapporto in massa" o "rapporto in volume" indicato nel TDS, usando lo strumento corrispondente (bilancia elettronica o tazza graduata). Se il TDS dà il rapporto in massa, si deve pesare; se dà quello in volume, usare la tazza calibrata. La conversione tra sistemi richiede correzione per densità e non è consigliata in loco.
La tabella seguente elenca i rapporti tipici dei sistemi a due componenti comuni (valori esperienziali pubblici del settore, fare riferimento al TDS per i specifici):
| Sistema | Rapporto di miscelazione tipico (volume) | Rapporto di miscelazione tipico (massa) | Note |
|---|---|---|---|
| Rivestimento epossidico per pavimenti (indurimento amminico) | Secondo formula 3:1–5:1 | Secondo AHEW/EEW | Indurente leggermente in eccesso |
| Primer epossidico ricco di zinco | Componente A:B comune 8:1–10:1 (massa) | Secondo pasta di zinco:indurente | Il componente principale è solitamente pasta |
| Vernice trasparente poliuretanica 2K (HDI) | 2:1 (volume) | Secondo NCO/OH | Vedi whitelist auto-2k-clearcoat |
| Finitura PU alifatica | 4:1–10:1 (volume, secondo solidi) | Secondo equivalente | Alta differenza a alto solids |
| Epossidico elastico (ammina polietere) | Secondo equivalente 1:1–2:1 | Secondo AHEW/EEW | Sistema flessibile |
III. Conseguenze a catena del dosaggio fuori controllo
Lo scostamento dal rapporto equivalente innesca una serie di fallimenti prevedibili:
Indurente/isocianato insufficiente (eccesso di componente principale): reazione incompleta, residui di gruppi epossidici o idrossilici nel film, si manifesta come rammollimento, appiccicosità, bassa durezza, scarsa resistenza chimica e agli agenti atmosferici, facile perdita di lucentezza, mancata essiccazione a lungo termine.
Eccesso di indurente/isocianato: residui —NCO o ammina in eccesso, il film diventa fragile, soggetto a crepe, rilascia più monomeri liberi (aumento di irritabilità e rischio di ingiallimento, specialmente il PU aromatico ingiallisce di più), l'adesione può anche diminuire.
Diluente fuori controllo: eccesso di diluente riduce i solidi, abbassa lo spessore del film, prolunga l'essiccazione, facile colatura e buccia d'arancia. L'aggiunta di diluente è solitamente definita in percentuale volumetrica (es. +10%), non a caso.
In cantiere il rapporto di miscelazione è visto come una "linea di sicurezza" — non "ci si avvicina" ma "basta poco per crollare". Secondo l'esperienza dei TDS delle vernici trasparenti auto (vedi whitelist vernice poliuretanica 2K), 2:1 e 4:1 non sono mai intercambiabili, proprio per la differenza equivalente.
IV. Strumenti di misurazione e disciplina operativa
Per applicare il rapporto in loco, servono strumenti e passaggi eseguibili:
- Strumenti: bilancia da banco elettronica (precisione 1 g, 10 g per molto componente principale), tazza dosatrice graduata (per rapporto in volume), bastoncino di agitazione, timer.
- Passaggi: pesare/misurare prima il componente principale (A), poi l'indurente (B), infine il diluente previsto (se presente); prima il principale poi l'indurente per evitare residui isolati di B.
- Agitazione: in una direzione a velocità costante 2–3 minuti, raschiare pareti e fondo, assicurare assenza di striature visibili; per spruzzatura a due componenti usare testa di miscelazione dinamica.
- Maturazione (tempo di induzione): alcuni sistemi dopo la miscelazione necessitano riposo alcuni minuti per defoamare prima dell'applicazione, secondo TDS.
- Tempo di utilizzo (Pot Life): la reazione inizia subito dopo la miscelazione, oltre il limite la viscosità schizza o gelifica. Dosare in base all'uso, meglio poco e più volte.
Un dettaglio spesso trascurato: la temperatura influisce sulla viscosità ma non sull'equivalente. D'inverno il componente principale è denso, qualcuno pensa erroneamente di "aggiungere più indurente per diluire", sbagliato — l'indurente non è un diluente. La densità va gestita con riscaldamento o diluente permesso dal TDS, non cambiando il rapporto.
V. Controllo del rapporto nello spruzzo a due componenti
Per grandi superfici si usa spesso spruzzatura airless a due componenti (macchina 2K), che con pompe dosatrici precise convoglia A e B secondo il rapporto volumetrico impostato, miscelandoli dinamicamente nella testa. Punti di controllo:
- Calibrazione attrezzatura: controllare periodicamente con flussometro il rapporto A/B, evitare scostamenti per usura pompa;
- Riscaldamento: d'inverno riscaldare per ridurre viscosità e stabilizzare dosaggio;
- Pulizia: a fine lavoro risciacquare subito testa e tubi con solvente compatibile, evitare intasamento da gel;
- Rifiuti: il materiale già miscelato nella testa va usato entro il tempo di utilizzo o smaltito correttamente.
Sebbene automatica, una calibrazione errata causa disallineamento sistematico, quindi serve verifica periodica e registrazione.
VI. Distruzione nascosta dell'equivalente da acqua e impurità
Anche con rapporto giusto, se entra acqua o impurità l'equivalente viene compromesso:
- Epossidico: l'acqua non reagisce direttamente con l'epossidico, ma diluisce il principale e influisce sull'adesione; se l'indurente è amminico, l'acqua genera sottoprodotti amminici consumando attività;
- Poliuretano: l'acqua reagisce molto velocemente con —NCO, generando CO2 (bolle) e consumando isocianato, causando reticolazione insufficiente, rammollimento, ingiallimento. Secondo il meccanismo in whitelist resistenza all'ingiallimento vernice poliuretanica, l'umidità è una delle cause principali di ingiallimento e fallimento PU.
Pertanto i sistemi a due componenti devono essere posati a prova di umidità: tasso d'acqua del supporto, umidità relativa, secchezza di contenitori e attrezzi vanno controllati. Equivale alla disciplina del rapporto.
VII. Verifica del rapporto: come sapere di aver dosato giusto
Mezzi di verifica rapida in loco:
- Ricontrollo peso: alla fine pesare il totale, ricalcolare A/B se conforme;
- Osservazione gel time/tempo di utilizzo: se il tempo da miscelazione a gel è molto più breve o lungo del TDS, indica anomalia di rapporto o temperatura;
- Campione di reticolazione: dopo reticolazione del campione misurare durezza (GB/T 6739), adesione (GB/T 9286), asciutto superficiale e completo, anomalie indicano controllo rapporto;
- Test terza parte: per opere chiave inviare campione di film a misurare densità di reticolazione (es. Tg transizione vetrosa DSC, gruppi funzionali residui FTIR).
Abituarsi a "misurare dopo aver dosato" intercetta prima di incidenti in serie.
VIII. Errori comuni
| Errore | Verità |
|---|---|
| Se denso aggiungi più indurente | L'indurente non è diluente, rompe l'equivalente |
| Cambiare a caso volume/massa | Densità diverse, seguire il TDS |
| Più indurente fa più duro | Eccesso fragilità, crepe, ingiallimento, irritante |
| Giudicare rapporto dal colore | Colore non ha relazione certa col rapporto |
| Dosare a caso d'inverno | Bassa T reagisce lento ma equivalente uguale, serve precisione |
IX. Suggerimenti di rapporto in selezione e abbinamento
Diverse condizioni hanno tolleranza diversa:
- Sistemi ad alto solids hanno alta concentrazione e tolleranza stretta, più sensibili;
- L'epossidico elastico (ammina polietere) il rapporto equivalente determina la flessibilità, errore causa duro-fragile o molle-appiccicoso, vedi questo lotto trattamento giunti elastici epossidici;
- La selezione dell'indurente epossidico (questo lotto selezione indurente epossidico) determina la finestra di rapporto, cambiare indurente richiede ricalcolo.
Kexin New Materials (kexinMaterials) alla consegna dei due componenti inserisce in scheda processo "rapporto (massa/volume) + base equivalente + strumenti di misura + tempo di utilizzo" e fa formazione e verifica in loco, bloccando incidenti da dosaggio prima della serie.
X. Tabella troubleshooting incidenti da rapporto
| Fenomeno | Possibile problema di rapporto | Contromisura |
|---|---|---|
| Molle non asciuga | Indurente insufficiente/acqua consuma | Rigore rapporto, anti-umidità |
| Fragile crepe | Eccesso indurente | Torna a rapporto equivalente |
| Bolle | PU incontra acqua/eccesso diluente | Anti-umidità, controlla diluente |
| Perdita lucentezza | Rapporto errato/indurimento insufficiente | Controlla rapporto, garantisci reticolazione |
| Tempo utilizzo anomalo | Rapporto o temperatura errati | Ricontrolla rapporto e T |
XI. Esempio di calcolo ingegneristico del rapporto equivalente
Con EEW=190 g/eq, AHEW=95 g/eq, rapporto massa epossidico:indurente = EEW : AHEW = 190:95 = 2:1 (massa). Se si usa indurente AHEW=50, il rapporto diventa 190:50 = 3,8:1. Cambiare indurente richiede ricalcolo, non riusare vecchio. Lato PU: —OH eq 1000 g/eq, —NCO eq 210 g/eq, con NCO/OH=1,05, massa —NCO : massa —OH = 1,05×210 : 1000 ≈ 0,22:1. Padroneggiare il calcolo toglie il rapporto a memoria.
XII. Fonti e controllo dell'errore di misurazione in loco
Errori da: precisione bilancia insufficiente, parallasse lettura, residuo contenitore, variazione viscosità da T/umidità falsa volume, sedimentazione componenti. Controllo: bilancia calibrata (precisione ≤1%), contenitori puliti dedicati, piccoli lotti, registrare lotto e ambiente; opere di valore o grandi usare attrezzatura automatica. La disciplina di dosaggio è l'ultimo controllo per non rovinare il buon materiale.
XIII. Rapporto e giudizio reticolazione in loco
Rapporto giusto, T/umidità giusti, il film deve gelificare, asciugare superficie e indurire entro il TDS. Giudizio: tatto asciutto, impressione unghia, durezza (GB/T 6739), trazione (GB/T 5210); molle-appiccicoso anomalo indica rapporto errato o umidità. Opere chiave conservare campione e pannello naturale per responsabilità e revisione.
XIV. Revisione incidenti comuni da rapporto
Incidente 1: volume al posto di massa, reticolazione incompleta — usare strumento da TDS. Incidente 2: per diluire aggiunto indurente, film fragile ingiallito — indurente non è diluente. Incidente 3: umidità inquina PU, bolle non asciuga — anti-umidità. Incidente 4: miscelati indurenti diversi, distacco interstrato — ricalcola equivalente e vietato mischiare. Appendere la lista in loco elimina errori banali.
XV. Solidità volumetrica e conversione spessore nei due componenti
Rapporto giusto è solo il primo passo, lo spessore va ricavato dai solidi volumetrici: DFT teorico (µm) = solidi volumici × spessore umido ÷ 100; in posa misurare umido con card e convertire a secco, verificare per GB/T 13452.2. Scambiare massa per volume e ignorare solidi è causa comune di spessore basso, specialmente senza solvente e alto solids.
XVI. Confine errore dosaggio automatico e manuale
La pompa dosatrice della macchina 2K ha alta precisione e ripetibilità, adatta a grandi aree; la pesata manuale subisce fattore umano, serve formazione e ricontrollo. Regola: errore manuale entro ±2%, opere chiave ±1%; oltre si rifà. Mettere la misurazione come punto di controllo qualità, registrare lotto, pesata, ambiente per tracciabilità.
XVII. Gestione combinata rapporto e tempo di utilizzo
Indurente ad alta reattività con rapporto giusto ha pot life breve, sale con T. Dosare secondo pot life e velocità posa, meglio poco e più volte. Oltre pot life anche se non gelifica le prestazioni calano, vietato riusare. Scrivere "quanto dosare, entro quando usare" in scheda processo è chiave per eliminare sprechi da gel e incidenti.
XVIII. Linea rossa rapporto tra componenti di produttori diversi
Principale e indurente devono essere dello stesso sistema; cambiare indurente richiede ricalcolo e verifica nuovo equivalente. Mai usare principale A con indurente B "per prova". Lato PU —NCO e —OH vari, mischiare marche e tipi causa perdita lucido e non asciuga. Linea rossa in istruzioni di lavoro, affissa in loco, elimina errori alla fonte.
XIX. DFT teorico e perdite di posa nei due componenti
Dopo rapporto giusto, lo spessore subisce solidi volumici e perdite. DFT teorico = solidi volumici × umido; reale aggiungere coefficiente perdita (spruzzo 10%–30%). Ignorare perdite causa sistematicamente spessore basso. Scheda indica rapporto, umido e perdita per replicare DFT in loco.
XX. Cartello confronto rapporto PU ed epossidico in loco
Epossidico: EEW vs AHEW, rapporto massa. PU: eq —OH ed eq —NCO, NCO/OH≈1,0–1,1. Due cartelli affiancati a muro evitano abitudine di confusione. Opere chiave scrivere rapporto come "massa (g):massa (g)" e doppio controllo firmato, elimina errori a mente.
XXI. Rischio ambientale da errore di rapporto
Rapporto errato causa non reticolazione o appiccicosità, componenti non reagiti rilasciano più VOC, odore maggiore, difficile conformità GB 30981. Errore non è solo prestazionale ma ambientale. Includere rapporto in doppio controllo qualità e ambiente è dovuto per produzione conforme.
XXII. Tendenze dosaggio intelligente e costruzione digitale
Le macchine 2K già dosano, registrano, allertano automaticamente; collegate a MES i dati sono tracciabili. Anche manuale può scansionare BOM. Il digitale riduce errori umani, è direzione inevitabile per grandi opere e fornisce prove oggettive in contestazioni.
XXIII. Influenza di paste coloranti e cariche nei due componenti
Paste coloranti e cariche con attivi o umidità consumano componenti alterando equivalente. Sistemi ad alta carica devono calcolare equivalente efficace, se necessario aumentare. Ignorare umidità paste è causa nascosta di bolle PU e film molli epossidici. Formula e dosaggio in loco devono contare gli ausiliari.
XXIV. Influenza del rapporto sulle proprietà elettriche del rivestimento
L'epossidico antistatico forma rete con cariche conduttive, rapporto errato rompe la continuità reticolando incompleto, resistenza superficiale schizza e fallisce. Rapporto preciso è premessa elettrica. Accettare con misuratore resistenza superficiale multi-punto, evitare che locale copra globale.
XXV. Sistema di registrazione e tracciabilità del rapporto
26. Punti chiave della formazione per la miscelazione dei principianti
La formazione si concentra su: leggere gli equivalenti della TDS, scegliere gli strumenti di misurazione corretti, ricalcolare dopo la pesatura, valutare l'ambiente, gestire il tempo di applicazione, riconoscere le anomalie. Utilizzare l'elenco degli incidenti di questo articolo come insegnamento basato su casi. Con una formazione adeguata, il tasso di errore di miscelazione può diminuire di un ordine di grandezza. L'uomo è l'esecutore finale della disciplina di miscelazione.
27. Correlazione tra miscelazione e costi energetici
Una miscelazione precisa riduce i rifacimenti e la vernice scartata, abbassando direttamente i materiali e i consumi energetici; la dosatura automatica aumenta l'efficienza e riduce la manodopera. Integrare la gestione della miscelazione nell'ingegneria dei costi è un piccolo investimento con grande ritorno. La miscelazione accurata è il primo punto di attuazione della digitalizzazione dell'applicazione dei rivestimenti.
28. Influenza della miscelazione sull'aspetto del rivestimento
Errori di miscelazione causano buccia d'arancia, crateri, perdita di lucido, appiccicosità. I difetti estetici derivano spesso dalla miscelazione piuttosto che dalla tecnica di applicazione. Una miscelazione precisa è la base per un aspetto conforme, in particolare i sistemi ad alto lucido e trasparenti sono estremamente sensibili alle deviazioni. Per i reclami estetici, prima controllare la miscelazione, poi il processo.
29. Coerenza dei lotti nei sistemi a due componenti
Per la stessa formula e lotti diversi, vi sono lievi differenze di viscosità e reattività. La coerenza dei lotti dipende dal controllo delle materie prime e dal controllo in processo. La coerenza è il presupposto per l'applicazione su larga scala, altrimenti lo stesso processo produce risultati diversi. Effettuare test di coerenza all'ingresso materiali, per stabilizzare produzione e qualità.
30. Equilibrio tra miscelazione ed efficienza di rivestimento
Il basso contenuto di solventi (high-solid) riduce le passate e aumenta l'efficienza, ma la miscelazione è più sensibile e tollera meno errori. Efficienza e precisione devono essere bilanciate, tramite attrezzature e formazione. Il punto di equilibrio è la zona di ottimizzazione economica del cantiere. Accelerare alla cieca spesso comporta rifacimenti, con perdita anziché guadagno.
31. Trasformazione digitale della gestione della miscelazione
Miscelazione con scansione codice, registri di lotto elettronici, allarmi automatici sono già tendenza. La digitalizzazione riduce gli errori umani e fornisce prove di tracciabilità. La trasformazione non è solo per l'efficienza, ma per un controllo qualità. I grandi cantieri dovrebbero dare priorità ai sistemi di miscelazione digitali.
32. Correlazione tra miscelazione e resistenza agli agenti atmosferici del rivestimento
Errori di miscelazione causano reticolazione incompleta; i gruppi residui degradano più facilmente sotto UV, riducendo drasticamente la resistenza atmosferica. Questa correlazione è spesso trascurata, ingiallimento e sfarinamento sono erroneamente attribuiti a materiali scadenti. La resistenza atmosferica si basa su una miscelazione accurata, in particolare nei sistemi alifatici. Integrare la miscelazione nella gestione della resistenza atmosferica, garantendo alla fonte la durata esterna e riducendo le massicce riparazioni e le perdite di brand successive.
33. Metodo di verifica rapida in cantiere della miscelazione
Dopo la miscelazione, pesare il peso totale e ricalcolare la proporzione è la verifica più rapida. In caso di anomalia, fermare la linea e controllare bilancia e lotto. Combinare con campioni small-test misurando durezza e adesione, doppia sicurezza. Il metodo di verifica rapida è operabile in cantiere, senza attrezzature costose. Scriverlo nella scheda di lavoro, tutti lo sanno fare, può bloccare dalla prima fase la stragrande maggioranza degli errori di miscelazione, a basso costo e alto effetto.
34. Relazione tra miscelazione e riduzione della vernice scartata
Una miscelazione accurata riduce il non indurimento e i rifacimenti, diminuendo direttamente vernice scartata e consumo di solventi. La riduzione della vernice scartata abbassa i costi e favorisce l'ambiente. La miscelazione accurata è il primo punto di attuazione della digitalizzazione dell'applicazione dei rivestimenti. Integrare la gestione della miscelazione nell'ingegneria dei costi, piccolo investimento grande ritorno. La riduzione alleggerisce anche la pressione di smaltimento dei rifiuti pericolosi, in linea con gli obiettivi ecologici aziendali.
35. Standardizzazione della conoscenza sulla miscelazione
Standardizzare il calcolo degli equivalenti, gli errori comuni, i metodi di verifica in schede, rendendo la conoscenza riutilizzabile. I nuovi operatori seguono la scheda, il tasso di errore scende di un ordine di grandezza. La standardizzazione è la memoria organizzativa, non dipende dall'esperienza individuale. Più è spessa la sedimentazione, più stabili sono selezione e applicazione. L'asset di conoscenza vale più del successo singolo, va costruito sistematicamente e aggiornato continuamente.
36. Punto di equilibrio tra miscelazione ed efficienza di rivestimento
Il basso contenuto di solventi (high-solid) riduce le passate e aumenta l'efficienza, ma la miscelazione è più sensibile e tollera meno errori. Efficienza e precisione devono essere bilanciate, tramite attrezzature e formazione. Il punto di equilibrio è la zona di ottimizzazione economica del cantiere. Accelerare alla cieca spesso comporta rifacimenti, con perdita anziché guadagno. Trovare il punto di equilibrio, garantendo sia avanzamento che qualità, è segno di gestione matura del progetto e fonte di competitività.
37. Gestione della coerenza dei lotti nei sistemi a due componenti
Per la stessa formula e lotti diversi, vi sono lievi differenze di viscosità e reattività. La coerenza dei lotti dipende dal controllo delle materie prime e dai test di controllo in processo. La coerenza è il presupposto per l'applicazione su larga scala, altrimenti lo stesso processo produce risultati diversi. Effettuare test di coerenza all'ingresso materiali, per stabilizzare produzione e qualità. La gestione aumenta i costi, ma evita il rischio di rifacimenti su larga scala dovuti a fluttuazioni batch.
38. Trasformazione digitale della gestione della miscelazione
Miscelazione con scansione codice, registri di lotto elettronici, allarmi automatici sono già tendenza. La digitalizzazione riduce gli errori umani e fornisce prove di tracciabilità. La trasformazione non solo aumenta l'efficienza, ma rende la qualità controllabile. I grandi cantieri dovrebbero dare priorità al sistema, trasformando la miscelazione da governo umano a governo normativo. La trasformazione è la direzione del settore, chi si posiziona presto ne trae beneficio, facilita anche audit remoti e conformità.
39. Tracciabilità delle responsabilità negli incidenti di miscelazione
Ogni lotto di miscelazione registra: numero di lotto, pesata, numero bilancia, ambiente, operatore, tempo di applicazione. Registri consultabili, incidenti tracciabili, responsabilità chiare. Il sistema di tracciabilità è il ciclo chiuso della qualità, anche prova oggettiva in caso di contestazione. Integrare la tracciabilità nel sistema, prevenendo frodi e aiutando il miglioramento. Responsabilità chiare aumentano anzi la consapevolezza qualità di tutti, formando un ciclo positivo.
40. Gestione a ciclo chiuso della miscelazione e della qualità
La gestione della miscelazione dovrebbe formare un ciclo chiuso: progettazione equivalenti, dosatura in cantiere, registrazione processo, collaudo prodotto, tracciabilità anomalie. Il ciclo chiuso rende ogni miscelazione replicabile e migliorabile. Il ciclo chiuso è segno di maturità qualità, conforme anche ai requisiti di certificazione di sistema. Scrivere il ciclo chiuso nel sistema, la miscelazione passa da governo umano a governo normativo. Il ciclo chiuso aumenta la burocrazia, ma porta stabilità e affidabilità, riducendo a lungo termine i costi qualità.
41. Sintesi della gestione della miscelazione
Sintesi della gestione miscelazione: precisione è la linea di base, stabilità è l'obiettivo, tracciabilità è la garanzia. La precisione si basa su calcolo equivalenti e strumenti; la stabilità su ambiente e attrezzature; la tracciabilità su sistema di registrazione. Con questi tre, il rivestimento a due componenti è affidabile. La miscelazione è il passaggio più basilare e più trascurato dell'applicazione rivestimenti. Valorizzarla, il potenziale del materiale si realizza nelle prestazioni in cantiere, il progetto ha meno rifacimenti e più reputazione.
42. Causalità tra miscelazione e durata del rivestimento
Miscelazione precisa, reticolazione completa, lunga durata; miscelazione errata, gruppi residui, invecchiamento precoce. Causalità semplice ma spesso ignorata. Comprendere la causalità, in cantiere si valorizza davvero la pesatura. La causalità è la radice della cultura qualità, da ripetere in formazione. Scrivere la causalità nel manuale sicurezza-qualità, a conoscenza di tutti. Valorizzare la causalità, la durata del materiale si realizza, seguono reputazione progetto e riacquisti, formando ciclo positivo.
43. Suggerimenti culturali per la gestione della miscelazione
Si suggerisce di elevare la disciplina di miscelazione a cultura della qualità: tutti conoscono gli equivalenti, ogni postazione ricalcola, errore sempre tracciato. La cultura dura più della norma, rende la disciplina abitudine. L'attuazione richiede leadership esemplare e comunicazione continua. I team con buona cultura di miscelazione hanno tassi di rifacimento sensibilmente bassi. La cultura è competitività implicita, non visibile a breve, si vede a lungo. Investire nella cultura, il ritorno appare nel tempo.
44. Legge di correlazione tra miscelazione a due componenti e durezza del rivestimento
Tra miscelazione e durezza finale esiste una relazione monotona prevedibile. Secondo le linee guida GB/T 6739 (durezza matita) e GB/T 531 (durezza Shore per elastomeri), con induritore insufficiente la densità di reticolazione è bassa, il plateau di durezza non raggiunge il valore nominale TDS e resta morbido a lungo; con eccesso di induritore la durezza iniziale è più alta, ma lo stress residuo causa fragilità successiva e facile crepatura all'impatto. In cantiere si può usare il metodo "campionatura a gradiente di miscelazione": vicino al rapporto consigliato TDS prendere 95%, 100%, 105% tre livelli facendo provini, dopo reticolazione completa misurare curve di durezza e adesione, confermando la finestra di miscelazione qualificata. Questo approccio trasforma la vaga "linea di miscelazione" in un intervallo visibile, prevenendo errori e lasciando tolleranza ragionevole all'applicazione, specialmente utile in cantieri chiave prima dell'avvio, decidendo con dati anziché esperienza. Determinata la finestra, va scritta nella scheda processo e usata come base di collaudo all'ingresso, archiviata con i registri di pesata. Da notare: i provini a gradiente devono reticolare completamente in condizioni standard di temperatura-umidità prima della misura, altrimenti differenze di durezza non reticolata sono lette come effetto miscelazione. Per sistemi high-solid e senza solvente, tolleranza più stretta, si suggerisce di stringere a 98%, 100%, 102% tre livelli, meglio per bloccare l'intervallo reale e definire l'errore di pesata ammesso in scheda, riducendo contestazioni.
Domande frequenti
Domanda: Perché i rivestimenti a due componenti devono essere miscelati con precisione?
Risposta: Perché reticolano per reazione chimica, i gruppi funzionali devono combaciare per equivalenti. Fuori finestra equivalente, gruppi residui causano morbidezza, non asciugatura, fragilità, crollo resistenza chimica, crollo prestazioni.
Domanda: Rapporto in massa e rapporto in volume sono intercambiabili?
Risposta: No. Le densità differiscono, volume 2:1 non è massa 2:1. Usare quello indicato da TDS, con strumento corrispondente (bilancia o bicchiere graduato).
Domanda: Aggiungere più induritore rende più duro?
Risposta: No. L'eccesso lascia —NCO/ammina residui, film fragile e crepante, ingiallimento e irritazione aumentati, adesione cala. Tornare al rapporto equivalente, lieve eccesso solo entro TDS (5%–15%).
Domanda: Se il componente A è troppo denso posso aggiungere induritore per diluire?
Risposta: Non si può. L'induritore non è diluente, l'eccesso rompe l'equivalente. La densità va gestita con riscaldamento o diluente permesso da TDS, non cambiando rapporto.
Domanda: Come sapere se la miscelazione è corretta?
Risposta: Dopo miscelazione pesare totale e ricalcolare; osservare gel/tempo applicazione anomali; fare provino misurando durezza (GB/T 6739), adesione (GB/T 9286); cantieri chiave inviare a misura densità reticolazione.
Domanda: Cosa succede al rapporto poliuretanico con acqua?
Risposta: Acqua e —NCO reagiscono velocemente formando CO2 (bolle) e consumando isocianato, reticolazione insufficiente, morbidezza, ingiallimento. Obbligatorio controllo umidità e UR.
Domanda: Come garantire il rapporto negli impianti di spruzzatura a due componenti?
Risposta: Pompe dosatrici precise inviano per rapporto volume impostato, tarare periodicamente con flussimetri rapporto A/B, riscaldare in inverno per viscosità stabile, risciacquare testa mista a fine per evitare gel.
Domanda: Si possono cambiare induritori e rapporto a piacimento?
Risposta: No. Equivalente ammina/—NCO diverso, cambiando induritore va ricalcolato il rapporto; miscele tra tipi diversi facili a non asciugatura, opacità, distacco.
Domanda: La miscelazione influisce sul tempo di applicazione?
Risposta: Sì. Induritore reattivo accorcia il tempo nel rapporto; anche temperatura alta accorcia. Rapporto giusto ma oltre tempo applicazione gela e si scarta, dosare stimando uso.
Domanda: La logica di miscelazione epossidica e poliuretanica è uguale?
Risposta: Entrambe per equivalenti, ma gruppi diversi: epossidica è epossidico su idrogeno amminico (EEW su AHEW), poliuretanica è —OH su —NCO (indice NCO/OH circa 1.0–1.1). Meccanismo identico, equivalenti specifici diversi.
Letture supplementari
- Selezione induritori epossidici: comprendere come l'equivalente amminico determina la miscelazione, cambiando induritore va ricalcolato il rapporto.
- Tecnologia vernice trasparente 2K poliuretanica: dai vernici auto vedere rapporto induritore HDI, spessore film e VOC reali TDS.
- Vernice poliuretanica anti-ingiallimento: padroneggiare come l'umidità rompe il rapporto PU e causa ingiallimento, completa la disciplina anti-umidità di questo articolo.
Letture supplementari
- Vernice epossidica strato intermedio micacea di ferro: meccanismo di schermatura a lamelle e design di compatibilità
- Sistema rivestimento epossidico per pavimenti: logica completa di compatibilità da primer, strato intermedio a finitura
- Analisi tecnica primer epossidico ricco di zinco: contenuto zinco, solidi e catodica