Rivestimento ad alta temperatura: guida completa alla tecnologia: dalla protezione termica dei siliconi organici ai rivestimenti ceramici
Nel contesto operativo della produzione industriale e delle apparecchiature energetiche, numerose strutture metalliche sono esposte a lungo termine ad alte temperature o addirittura a violenti shock termici: caldaie e camini di centrali elettriche, forni metallurgici, sistemi di scarico dei motori, impianti di cracking del petrolio e colonne di reazione chimica, dove la temperatura superficiale supera spesso diverse centinaia o addirittura oltre mille gradi Celsius. I rivestimenti decorativi ordinari in tali condizioni si scoloriscono, polverizzano, crepano e si staccano rapidamente, perdendo la capacità di proteggere il substrato, provocando così ossidazione, corrosione, assottigliamento dello spessore della parete e persino rischi per la sicurezza. Come prolungare la vita del metallo in ambienti ad alta temperatura, isolare termicamente le attrezzature e garantire la sicurezza della linea produttiva è un problema che ogni ingegnere di manutenzione e decisore degli acquisti deve affrontare. Il rivestimento ad alta temperatura è proprio il materiale funzionale chiave per risolvere questa difficoltà.
Come categoria di rivestimenti funzionali con l'obiettivo centrale di "tollerare a lungo termine alte temperature senza degrado", il rivestimento ad alta temperatura non è il nome di un singolo prodotto, ma un intero gruppo tecnologico altamente specializzato in base al sistema di materiali, alla temperatura d'uso, all'ambiente del mezzo e alla durata di servizio. Dalla più comune vernice termoresistente al silicone organico con polvere di alluminio, ai rivestimenti ceramici ad alta temperatura che tollerano quasi mille gradi Celsius, il divario tecnologico è enorme e la logica di selezione è molto più complessa rispetto ai rivestimenti protettivi ordinari. Questo articolo, dalla prospettiva dell'ingegnere, illustrerà sistematicamente i principi termodinamici, i sistemi di materiali, i processi di applicazione, i punti chiave di selezione, i casi ingegneristici, gli errori comuni e gli standard vigenti dei rivestimenti ad alta temperatura, aiutando i lettori a costruire un quadro cognitivo completo dalla teoria alla pratica.
Kexin New Materials (Guangdong) Co., Ltd. (marchio KeXin 客信, sito ufficiale www.psste.com) si trova a Foshan, nel Guangdong, ed è da tempo focalizzata sulla ricerca e sviluppo indipendente di rivestimenti industriali protettivi e funzionali, accumulando ricca esperienza in formulazioni e ingegneria nei sistemi termoresistenti al silicone organico, sistemi inorganici a base d'acqua ad alta temperatura e rivestimenti compositi ceramici speciali. I punti di vista tecnici di questo articolo derivano in parte dalla metodologia di selezione e applicazione maturata da Kexin New Materials in condizioni di lavoro reali, e possono essere utili a ingegneri e addetti agli acquisti nella fase di valutazione delle soluzioni.
I. Principi termodinamici di base della protezione termica
Per selezionare scientificamente i rivestimenti ad alta temperatura, bisogna innanzitutto comprendere cosa stiano effettivamente subendo il substrato e il rivestimento in ambienti ad alta temperatura. Il degrado del rivestimento non è mai causato da un singolo fattore, ma dal risultato accoppiato di tre azioni: termica, meccanica e chimica. Solo chiarendo il meccanismo di degrado si può intervenire miratamente sul sistema di materiali e sul processo di applicazione.
Sorgente del campo di temperatura e degli stress termici
Quando i componenti metallici operano ad alta temperatura, esiste un gradiente termico tra superficie e interno, tra faccia esposta al fuoco e faccia non esposta, generando così un'espansione termica non uniforme. La differenza nei coefficienti di espansione termica dei diversi materiali accumula stress termico sull'interfaccia tra rivestimento e substrato. Prendendo l'acciaio come esempio, il suo coefficiente di espansione lineare è circa 0,000012 per grado Celsius; quando il componente passa bruscamente da temperatura ambiente a 600 gradi, l'allungamento per unità di lunghezza è quasi dello 0,7%. Se il rivestimento stesso è eccessivamente rigido e privo di capacità di seguire la deformazione, lo stress interfacciale può superare il limite di adesione, provocando crepe e distacco.
Ancora più problematico è il ciclo termico. Molte attrezzature non funzionano a temperatura costante, ma avviano e arrestano frequentemente, con fluttuazioni di carico, facendo oscillare la temperatura superficiale ripetutamente tra decine e centinaia di gradi. Ogni alternanza caldo-freddo è un carico di fatica, e il rivestimento sviluppa gradualmente microfratture nel ripetuto allungamento e contrazione; una volta estese, le crepe aprono la via ai mezzi ossidanti. Pertanto, nel valutare un rivestimento ad alta temperatura, non ci si deve accontentare dell'indicatore statico della "temperatura massima tollerata", ma prestare maggiore attenzione alla sua stabilità a lungo termine sotto cicli termici.
Accoppiamento di ossidazione, degrado termico e corrosione da mezzo
L'alta temperatura accelera significativamente la reazione di ossidazione dei metalli. Sotto i 400 gradi, sulla superficie dell'acciaio al carbonio ordinario si forma un film ossidico relativamente denso, che può ancora ritardare la corrosione ulteriore; ma oltre i 500 gradi, la velocità di ossidazione aumenta drasticamente, la scaglia ossidata diventa porosa e sfatta, gli ioni ferrosi diffondono continuamente verso l'esterno e l'ossigeno penetra all'interno, riducendo lo spessore della parete. Il compito primario del rivestimento ad alta temperatura è costruire una barriera fisica sulla superficie metallica in grado di bloccare mezzi corrosivi come ossigeno, zolfo e cloro.
Allo stesso tempo, il rivestimento stesso subisce degrado termico. Le resine organiche a alta temperatura subiscono rottura delle catene, reticolazione, ossidazione ed evaporazione, manifestandosi come perdita di peso, scolorimento e polverizzazione. Sebbene i rivestimenti inorganici abbiano maggiore stabilità termica, sono spesso troppo fragili e con capacità di resistenza agli shock termici limitata. Nei fumi industriali reali, ossidi di zolfo, ossidi di azoto, cloruro di idrogeno e vapore acqueo coesistono spesso, agendo sinergicamente con l'alta temperatura per formare un ambiente corrosivo molto più severo delle condizioni singole di laboratorio. È anche per questo che la protezione nelle zone ad alta temperatura richiede spesso che le due funzioni di "resistenza al calore" e "anticorrosione" siano realizzate congiuntamente nello stesso rivestimento.
Tre tipici modelli di degrado del rivestimento
Riassumendo i degradi comuni in cantiere, si possono distinguere tre modelli. Il primo è il degrado da degrado termico, frequente nei rivestimenti al silicone organico con temperatura nominale insufficiente o usati a lungo oltre temperatura; si manifesta con fragilità generale, polverizzazione e scolorimento. Il secondo è il degrado da stress termico, frequente nei sistemi inorganici rigidi o con spessore eccessivo, manifestandosi con crepe reticolari e distacco a placche. Il terzo è il degrado da penetrazione del mezzo, frequente in condizioni con pretrattamento inadeguato o rivestimento con pori di pinhole, manifestandosi con corrosione locale che si espande dai difetti verso l'esterno. I tre modelli si sovrappongono spesso, quindi nella diagnosi sul campo non si deve guardare solo l'apparenza, ma risalire alle cause come temperatura, mezzo, pretrattamento e spessore del film.
Conduzione termica, irraggiamento termico e meccanismo di barriera
La protezione del substrato da parte del rivestimento, oltre alla barriera chimica, riguarda anche la regolazione del trasferimento di calore. Il calore raggiunge la superficie del componente per conduzione, convezione e irraggiamento; se il rivestimento riflette parte dell'irraggiamento termico sulla superficie o ha un basso coefficiente di conduzione termica, può ridurre la temperatura effettivamente sopportata dal substrato, il cosiddetto "temperatura sul retro". Questo meccanismo è particolarmente cruciale nei rivestimenti ad alta temperatura di tipo isolante: microsfere di ceramica cave, polveri di aerogel e altri riempitivi porosi costruiscono numerose camere d'aria statica nel film, e l'aria è un cattivo conduttore termico, riducendo significativamente la densità di flusso di calore. Comprendere questo aiuta a spiegare perché, a parità di temperatura nominale, i sistemi con riempitivi isolanti spesso mantengono la temperatura del guscio dell'attrezzatura più bassa e i componenti adiacenti più sicuri.
Cinetica di ossidazione e stima della vita utile
L'ossidazione ad alta temperatura dei metalli segue approssimativamente una legge parabolica, ovvero lo spessore del film ossidico cresce con la radice quadrata del tempo, veloce all'inizio e lento dopo. Quando il rivestimento può bloccare l'apporto di ossigeno, l'ossidazione viene "congelata" nella fase iniziale. In ingegneria si usa spesso l'aumento di peso da ossidazione o il tasso di assottigliamento della parete per unità di tempo per dedurre la vita protettiva del sistema di rivestimento. Va sottolineato che questa legge viene alterata in presenza di condensazione, nebbia salina e cicli termici; la corrosione passa da ossidazione semplice a processo composito elettrochimico e di ossidazione ad alta temperatura, e la stima della vita deve sovrapporre il fattore del mezzo, che è anche la radice della discrepanza tra i dati di laboratorio a temperatura costante e la vita reale in cantiere.
Conoscenza quantitativa dello stress termico ed esempi
Si può usare una formula semplificata per comprendere lo stress termico interfacciale: lo stress è approssimativamente il prodotto di modulo elastico, differenza di coefficiente di espansione termica e differenza di temperatura. Quando la differenza di coefficiente di espansione tra rivestimento e substrato è grande e si verifica una grande differenza di temperatura, lo stress interfacciale può raggiungere decine di megapascal, superando di gran lunga l'adesione di un rivestimento ordinario. Ad esempio, se la superficie di un'attrezzatura passa bruscamente da 20 a 520 gradi, con differenza di 500 gradi, se il rivestimento è rigido e il suo coefficiente si avvicina a quello dell'acciaio, lo stress è parzialmente assorbito, ma la ripetuta ciclicità causa comunque fatica. Proprio per questo, per gli intervalli ad alta temperatura si preferiscono sistemi flessibili a basso modulo o strutture ceramizzate con micropori tampone, usando la "flessibilità per vincere la rigidità" per ottenere vita nei cicli termici.
Livelli di temperatura resistente e logica di classificazione
Nel settore si classificano approssimativamente i rivestimenti ad alta temperatura in base alla temperatura tollerata a lungo termine: la classe 200 gradi è usata per gusci di motori, segmenti a bassa-media temperatura di tubi di scarico e termosifoni; la classe 400 gradi copre la maggior parte dei gusci di forni industriali, condotti dei fumi e apparecchi di essiccazione; la classe 600 gradi è per superfici esterne di componenti in pressione di caldaie, scambiatori di calore e attrezzature metallurgiche; la classe 800-1000 gradi richiede sistemi a silicato o compositi ceramici, per rivestimenti interni di camere di combustione, forni di incenerimento e parti a contatto diretto con fumi ad alta temperatura. Va enfatizzato che "tolleranza a lungo termine" e "tolleranza istantanea" sono due concetti; la temperatura nominale indica di solito il limite superiore di funzionamento stabile a lungo termine, il picco istantaneo può essere più alto, ma il superamento continuo della temperatura riduce inevitabilmente la vita. Nella selezione ingegneristica si consiglia di prevedere un margine di sicurezza del 10-20% oltre tale limite, per far fronte a fluttuazioni di carico ed errori di misurazione; può sembrare prudenziale, ma è in realtà un investimento necessario per la sicurezza a lungo ciclo delle attrezzature.
II. Principali sistemi di materiali per rivestimenti ad alta temperatura
Il limite di prestazione del rivestimento ad alta temperatura è fondamentalmente determinato dalla natura chimica della sostanza formante il film. Diverse resine o leganti inorganici corrispondono a intervalli di temperatura, meccanismi di adesione e confini di applicazione del tutto diversi. Di seguito, in ordine crescente di resistenza termica, analizziamo le caratteristiche tecniche dei sistemi principali.
Indurimento della resina siliconica e transizione ceramica
Il rivestimento al silicone organico, dallo stato liquido allo stato termoresistente finale, attraversa due fasi. La prima è l'asciugatura fisica e la reticolazione iniziale a temperatura ambiente o bassa, ottenendo la durezza iniziale necessaria per la movimentazione e l'assemblaggio; la seconda è l'indurimento termico e la ceramizzazione dopo il riscaldamento dell'attrezzatura, con l'ulteriore condensazione dello scheletro silicio-ossigeno e l'ossidazione sigillante dei pori dei riempitivi come la polvere di alluminio, e il rivestimento passa gradualmente da "film organico" a "film ibrido organico-inorganico" fino a quasi inorganico. Questo processo è irreversibile ed è anche la fonte dell'illusione che la vernice termoresistente al silicone "diventi più resistente col uso" — in realtà è la temperatura intrinseca che emerge dopo che la fase organica completa la trasformazione. Comprendere questa transizione spiega perché la curva di riscaldamento in avviamento è così importante.
Sistema a resina siliconica organica (200-600 gradi)
La resina siliconica organica è la sostanza formante film termoresistente più usata. La sua catena principale molecolare è costituita da legami silicio-ossigeno, la cui energia di legame è molto superiore ai normali legami carbonio-carbonio, quindi la stabilità termica è nettamente migliore di resine organiche come acrilico, epossidico e poliuretanico. I rivestimenti puri al silicone organico sono stabili tra 200 e 400 gradi; introducendo riempitivi termoresistenti come polvere di alluminio, farina di mica e farina di vetro, si può spingere la temperatura tollerata a lungo termine fino a 500 o addirittura 600 gradi.
La polvere di alluminio nel sistema termoresistente al silicone organico svolge molteplici ruoli: riflette parte dell'irraggiamento termico, riducendo l'assorbimento di calore del rivestimento; ad alta temperatura l'alluminio fuso si ossida formando uno strato denso di ossido di alluminio, riempiendo gli spazi lasciati dal degrado termico della resina, mantenendo il rivestimento come barriera continua anche dopo che la "fase organica" scompare gradualmente. È anche per questo che le "vernici termoresistenti argentate" sul mercato sono per lo più sistemi al silicone organico con alluminio. Va ricordato che i sistemi alluminio non sono adatti ad ambienti fortemente alcalini o contenenti cloro, altrimenti l'alluminio subisce corrosione puntiforme.
Sistema siliconico modificato e altri compositi organici
Per bilanciare adesione a temperatura ambiente, flessibilità e facilità di applicazione, in ingegneria si copolimerizza o si combina spesso il silicone organico con altre resine. Il poliestere modificato al silicone organico migliora la decoratività e la durezza iniziale, adatto a tubi di scarico e gusci di elettrodomestici con requisiti estetici; la combinazione a indurimento a freddo di silicone organico ed epossidico facilita l'applicazione su grandi componenti che non possono essere cotti ad alta temperatura; aggiungendo pigmenti termoresistenti al silicone organico si ottengono rivestimenti colorati neri, grigi, rossi, blu, soddisfacendo esigenze di identificazione e bellezza.
Nell'intervallo 400-600 gradi, il silicone puro inizia a subire pressione da degrado termico, e ci si affida allora a un alto rapporto pigmento-legante, riempitivi funzionali e densità di reticolazione della resina siliconica. Ad esempio, aggiungendo riempitivi lamellari come talco, mica e wollastonite si allunga il percorso di penetrazione del mezzo; aggiungendo microsfere di ceramica si forma uno strato isolante nel rivestimento, abbassando la temperatura superficiale effettiva del substrato.
Sistema inorganico a base d'acqua e a silicato ad alta temperatura
Quando la temperatura supera i 600 gradi e si avvicina agli 800, i componenti organici non possono quasi sopravvivere e si deve passare a sistemi leganti inorganici. I rivestimenti a base di silicato (vetro solubile o silice sol) usano silicato inorganico come legante, con riempitivi come mica, polvere ceramica e vetro, formando dopo l'indurimento uno strato di film inorganico principalmente a rete silicio-ossigeno, con temperatura tollerata a lungo termine di 600-800 gradi.
Lo zinco ricco inorganico a base d'acqua è un'altra branca importante: usa silicato di potassio o sodio come legante e alta proporzione di polvere di zinco come riempitivo, fornendo sia protezione catodica che una certa resistenza termica, spesso usato per strutture in acciaio che richiedono sia anticorrosione che medie-alte temperature. I suoi vantaggi sono ecologico, ignifugo, termoresistente; i punti deboli sono la fragilità maggiore e la sensibilità a pretrattamento e umidità di indurimento, con finestra di applicazione da controllare rigorosamente.
Rivestimenti ceramici e sistemi compositi metallo-ceramica (oltre 800 gradi)
Entrando nell'intervallo 800-1000 gradi e oltre, affidarsi a materiali ceramizzati o ceramici intrinseci diventa inevitabile. I rivestimenti ceramici usano per lo più allumina, zirconia, vetro silicato o loro compositi come base, formando sulla superficie del substrato uno strato protettivo ceramico tramite sinterizzazione ad alta temperatura o reazione autopropagante, con alta durezza, resistenza all'usura, resistenza agli shock termici, e capacità di mantenere inerzia chimica a temperature estremamente alte.
I sistemi compositi metallo-ceramica combinano la tenacità e conduzione termica della fase metallica con la resistenza al calore e all'usura della fase ceramica, come leghe nichel-cromo con carburo di silicio, ferro-cromo-alluminio con allumina, preparati per spruzzatura o fusione, con temperatura tollerata a lungo termine oltre mille gradi, usati per forni di incenerimento, rulli di trattamento termico e parti ad alta usura e temperatura. Questi sistemi richiedono alta tecnologia e costi elevati, e nella selezione bisogna valutare dal punto di vista del ciclo di vita.
Meccanismo d'azione dei riempitivi e logica di selezione
I carichi (filler) sono l'altra metà del sostegno delle prestazioni del rivestimento ad alta temperatura, e la loro funzione va ben oltre il "aumentare il volume e ridurre i costi". I carichi lamellari come la mica, il talco e le scaglie di vetro, possono formare all'interno del film una struttura a labirinto a tegole sovrapposte, prolungando notevolmente il percorso di penetrazione dei mezzi corrosivi e dell'ossigeno, e compensando al contempo parte dello stress da ritiro; i carichi sferici e cavi come i microsfere di ceramica, contribuiscono principalmente a isolamento termico e stabilità dimensionale; i carichi attivi come la polvere di alluminio e di zinco, subiscono ossidazione o reazioni anodiche di sacrificio ad alta temperatura, sigillando attivamente i difetti e fornendo protezione elettrochimica. La distribuzione delle dimensioni delle particelle dei carichi e la concentrazione volumetrica (ovvero i concetti di rapporto pigmento-legante e concentrazione volumetrica comunemente usati nel settore) influenzano direttamente la densità: una concentrazione volumetrica troppo alta sacrifica la flessibilità, troppo bassa è insufficiente come barriera, e la progettazione della formula deve trovare un equilibrio tra i due.L'arte dell'equilibrio tra resistenza termica e anticorrosione
Inseguire puramente la resistenza termica, si ottiene facilmente un film inorganico fragile e debolmente anticorrosivo; enfatizzare solo l'anticorrosione, lo farebbe degradare rapidamente ad alta temperatura. Un eccellente rivestimento ad alta temperatura spesso adotta una progettazione a gradiente tra "tenacità organica" e "resistenza termica inorganica": lo strato di fondo è più organico per garantire adesione e flessibilità, lo strato di finitura è più inorganico o ad alto contenuto di cariche per garantire resistenza termica e barriera, e nel mezzo un strato di transizione allevia lo stress di interfaccia. Questo pensiero a struttura a gradiente sta diventando la direzione principale dei sistemi resistenti al calore di alta gamma, e spiega anche perché un sistema composito è generalmente superiore a un singolo strato che resiste da solo.
Confini applicativi tra sistemi a base d'acqua e sistemi a solvente
Le due categorie di sistemi non si sostituiscono semplicemente, ma hanno ciascuno i propri confini applicativi. Il sistema inorganico a base d'acqua è ecologico, ignifugo e ha un limite di resistenza termica elevato, adatto a progetti interni, spazi confinati e con rigide restrizioni sulle emissioni volatili, ma è più esigente riguardo a temperatura e umidità di costruzione e condizioni di indurimento. Il silicone a solvente ha una finestra di applicazione ampia, asciuga superficialmente velocemente e si adatta bene al cantiere, adatto a grandi componenti all'aperto e progetti con tempi stretti, ma richiede ventilazione, prevenzione incendi e raccolta dei gas di scarico. Nella selezione, considerare insieme requisiti ambientali, condizioni di costruzione e obiettivi di resistenza termica, per scegliere una soluzione conforme e affidabile.
Sistemi ad alta temperatura speciali funzionalizzati
Oltre alla resistenza termica di base, i cantieri hanno generato diverse direzioni di funzionalizzazione. La prima è il rivestimento ad alta temperatura isolante, che introducendo nel rivestimento cariche a bassa conduttività come microsfere di ceramica cave e polveri di aerogel, riduce la temperatura sul retro mentre resiste al calore, spesso usato per abbassare la temperatura ambientale della officina o proteggere componenti elettronici adiacenti. La seconda è il rivestimento indicatore di temperatura, il cui colore cambia con l'intervallo di temperatura, indicando visivamente se l'equipaggiamento supera la temperatura, uno strumento pratico per ispezioni operativo-manutentive. La terza è il sistema integrato resistente al calore e anticorrosione, per ambienti corrosivi come fumi contenenti zolfo e vapore ad alta temperatura, incorporando nel scheletro resistente al calore componenti inibitori di corrosione e barriera, realizzando un film multifunzionale.
III. Trattamento superficiale e processo di applicazione
Il successo o il fallimento di un rivestimento ad alta temperatura è spesso deciso già nella fase di pretrattamento. Anche la formula più eccellente, se applicata su un substrato arrugginito, unto o friabile, difficilmente eviterà il distacco precoce. Il processo di applicazione è il ponte che trasforma il potenziale della formula in prestazioni sul cantiere, e qualsiasi negligenza lascerà nascoste insidie.
Pretrattamento del substrato: rimozione ruggine, sgrassaggio e ruvidità
La calamine, gli strati di ruggine, gli oli e i vecchi rivestimenti sulla superficie dell'acciaio sono i maggiori nemici dell'adesione. Per le attrezzature ad alta temperatura, si raccomanda sabbiatura o pallinatura per raggiungere il grado di pulizia quasi bianco o completo, ottenendo una ruvidità e attività superficiale adeguata. L'abrasivo per sabbiatura dovrebbe essere graniglia d'acciaio o sabbia minerale secca e pulita, evitando re-contaminazione da sali e oli. Dopo il trattamento, applicare il rivestimento il prima possibile per prevenire la ruggine di ritorno. Se per ragioni di sequenza di lavoro si deve interporre tempo, proteggere temporaneamente la superficie trattata o ricontrollarla, confermando assenza di ruggine di ritorno visibile e contaminazione prima dell'applicazione; questo passaggio sembra noioso, ma è l'inizio della lunga vita delle attrezzature ad alta temperatura.
Per attrezzature di grandi dimensioni che non possono essere fermate, si può usare levigatura con utensili motorizzati abbinata a sabbiatura locale, ma bisogna riconoscere che il suo grado di pulizia è inferiore alla sabbiatura totale, e la durabilità diminuisce di conseguenza. L'olio deve essere rimosso completamente con sgrassatori dedicati, perché il film oleoso si carbonizza ad alta temperatura, distruggendo direttamente l'adesione di interfaccia. Per acciaio inossidabile, alluminio e altri metalli non ferrosi, il rivestimento resistente al calore richiede pretrattamento più cauto, spesso levigatura ruvida o pellicola di conversione dedicata, non applicabile il processo dell'acciaio al carbonio.
Regole dettagliate per controllo di temperatura e umidità nell'ambiente di applicazione
Le condizioni ambientali sono variabili invisibili per la qualità di costruzione. I sistemi a solvente a bassa temperatura e alta umidità tendono a sbiancare e asciugare lentamente, la temperatura ideale di applicazione è sopra i cinque gradi, umidità relativa inferiore all'ottantacinque percento; il sistema inorganico a base d'acqua ha requisiti bidirezionali sull'umidità, troppo secca indurisce lentamente, troppo umida sbianca facilmente, e la temperatura superficiale del substrato deve essere superiore di almeno tre gradi al punto di rugiada per evitare condensa. Il cantiere deve essere dotato di igrometro e calcolo del punto di rugiada, e conservarli nei registri di applicazione. In caso di pioggia, neve, vento forte o condensa sul substrato, sospendere decisamente, non forzare l'applicazione per rispettare le scadenze.
Scelta del metodo di applicazione
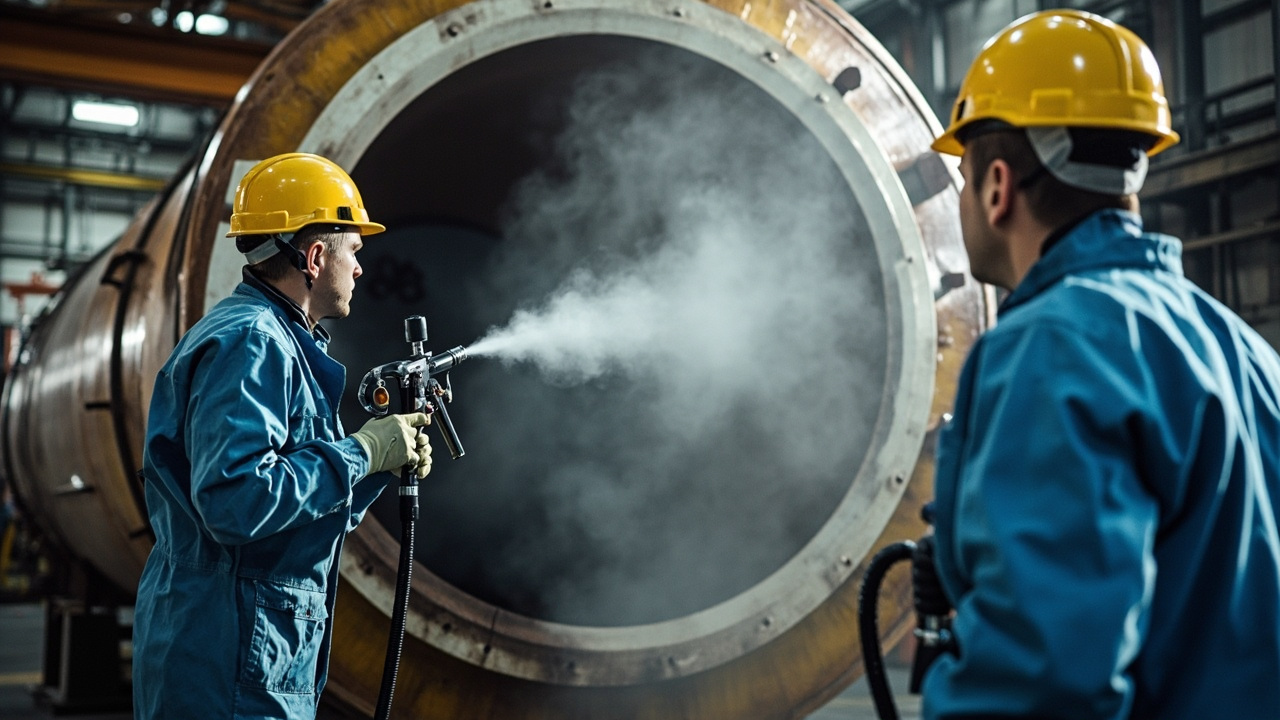
L'applicazione del rivestimento ad alta temperatura è principalmente a spruzzo, specialmente airless, che ottiene spessore uniforme e buona finitura, adatto a attrezzature di grande superficie. Per tubi, spigoli e zone difficili da spruzzare, si può integrare con pennello o rullo, ma con pennello attenzione a evitare mancate applicazioni e colature. Il rivestimento ad alta temperatura a polvere usa spruzzatura elettrostatica seguita da indurimento ad alta temperatura, film denso e senza solvente, adatto a pezzi in lotti che possono essere cotti in forno.
Viscosità di costruzione, pressione della pistola, velocità di passata e distanza tra passate influenzano direttamente la qualità del film. La temperatura e umidità ambientali sono altrettanto cruciali: il sistema inorganico a base d'acqua è sensibile all'umidità, troppo bassa indurisce lentamente, troppo alta sbianca; il sistema a solvente deve prevenire sbiancamento e asciugatura lenta a bassa temperatura e alta umidità. Il cantiere deve stabilire registri di temperatura/umidità e controllo degli intervalli di applicazione.
Regime di indurimento e curva di riscaldamento
I rivestimenti resistenti al calore in silicone nella maggior parte dei casi asciugano superficialmente a temperatura ambiente, ma le loro prestazioni finali dipendono spesso da un processo di "cura" o "riscaldamento graduale". I solventi e le sostanze a basso peso molecolare nella resina devono essere espulsi gradualmente, e cariche come la polvere di alluminio completano l'ossidazione e sigillatura dei pori ad alta temperatura; se questo processo è troppo affrettato, si generano bolle e pori a causa del gas interno che non riesce a fuoriuscire. Quindi prima della messa in servizio dell'attrezzatura si deve stabilire una curva di riscaldamento, salendo lentamente da bassa a temperatura di esercizio, permettendo al rivestimento di completare la trasformazione "ceramizzata".
Il sistema inorganico a base d'acqua richiede controllo di temperatura/umidità e tempo di cura, alcune formule necessitano di un successivo trattamento acido per stabilizzare il film di silicato di zinco. L'indurimento per ceramica spruzzata o fusione è completato dall'attrezzatura ad alta temperatura stessa, l'attenzione è sul controllo della velocità di raffreddamento, evitando crepe da shock termico.
Intervallo di applicazione e finestra di sovrapponibilità
La sovrapposizione tra strati non è possibile in ogni momento, esiste una finestra di sovrapponibilità ottimale: sovrapporre troppo presto, lo strato inferiore non è asciutto, il solvente intrappolato nel film fa bolle; troppo tardi, lo strato inferiore è già indurito e l'attività di interfaccia diminuisce, l'adesione tra strati si indebolisce, persino necessitando rilevigatura. Il manuale indica intervallo minimo e massimo di sovrapposizione, il cantiere deve eseguire rigorosamente e registrare. Per pezzi grandi che richiedono lavoro su turni o giorni diversi, completare la sovrapposizione nella finestra, evitando interfacce deboli; questa procedura sembra triviale, ma riguarda direttamente l'integrità e la vita del rivestimento.
Controllo dello spessore e compatibilità tra strati
Lo spessore non è meglio se più alto. Troppo spesso non solo spreca materiale e aumenta costi, ma facilmente crepa e si stacca per eccessivo stress interno e ritenzione di solvente. In cantiere si deve stabilire lo spessore totale a film secco secondo il manuale, e distribuire ragionevolmente fondo e finitura. Più passate sottili sono superiori a una passata spessa, lasciando tempo di asciugatura superficiale tra passate, garantendo adesione tra strati e rilascio solvente.
La compatibilità tra strati è un anello spesso trascurato. Mischiare sistemi diversi può causare attacco del fondo o sfaldamento per differenze di compatibilità. Se serve struttura a doppio strato fondo-finitura, preferire sistema abbinato dello stesso produttore, chiarendo la finestra di sovrapposizione. Kexin New Materials nelle schede prodotto indica schema di abbinamento raccomandato e spessore minimo/massimo, il cantiere dovrebbe seguire rigorosamente, evitando combinazioni fai-da-te per esperienza.
Defetti comuni di costruzione e contromisure
Anche con pretrattamento e formula corretti, una tecnica di applicazione impropria produce difetti. Colature per viscosità bassa o passata lenta, regolare rapporto di diluizione e ampiezza; pori e bolle da spessore eccessivo o rilascio solvente difficile, usare più passate sottili con asciugatura adeguata; buccia d'arancia e granuli legati a pressione di atomizzazione e polvere ambientale, ottimizzare pressione e pulire cantiere; mancate applicazioni agli spigoli e interni, ritoccare manualmente e rafforzare autocontrollo. Stabilire controllo a tre livelli "costruzione-autocontrollo-ispezione dedicata" elimina la maggior parte dei difetti nella fase di film umido.
Punti chiave per spazi confinati e lavoro in quota
La verniciatura di attrezzature ad alta temperatura avviene spesso in spazi confinati o in quota, rischio di sicurezza superiore alla verniciatura ordinaria. Spazi confinati richiedono ventilazione forzata e rilevamento gas, prevenendo accumulo solvente che causa avvelenamento o esplosione; lavoro in quota richiede imbracatura, piattaforme e linea di vita; vicino a tubazioni calde, raffreddare o isolare prima, evitando ustioni. Ambientalmente, il sistema a base d'acqua ha basse emissioni ma richiede raccolta acque di lavaggio, il sistema a solvente deve avere raccolta gas di scarico, soddisfacendo requisiti locali. Sicurezza e conformità sono il limite invalicabile per la realizzazione del progetto.
Trattamento di vecchi rivestimenti e punti di rinnovo
Nel rinnovo di attrezzature vecchie, come trattare il rivestimento originale è la premessa. Vecchio film con adesione accettabile e senza ruggine può essere levigato ruvido e sovrapposto direttamente; film già polverizzato, bolloso o con ruggine estesa deve essere rimosso completamente al substrato, altrimenti il nuovo si stacca con il vecchio. La rimozione per stato del supporto: sabbiatura, levigatura o decapante dedicato, non coprire direttamente su film friabile. Prima del rinnovo, test di adesione e valutazione ruggine, determinare grado di pulizia, e trattare come priorità spigoli e saldature.
Sicurezza cantiere e accettazione qualità
La verniciatura ad alta temperatura spesso in spazi confinati, quota o vicino al calore, deve attuare ventilazione, antincendio, antiavvelenamento e anti-caduta, specialmente il sistema a solvente deve prevenire elettricità statica e fiamme. Completata l'applicazione, archiviare accettazione: spessore con misuratore magnetico multi-punto, adesione per griglia o trazione a norma, aspetto per colature, mancate applicazioni, pori e differenze colore evidenti. Solo con processo controllato, la prestazione finale è prevedibile.
IV. Punti chiave di selezione ingegneristica
Di fronte a una miriade di rivestimenti ad alta temperatura, l'ingegnere deve rispondere non a "quale è il più resistente al calore", ma "quale è il più adatto al mio caso". La selezione è un processo che bilancia temperatura, mezzo, substrato, vita e costo.
Selezione per temperatura d'uso e ambiente
Il primo passo è fissare la temperatura di lavoro a lungo termine e di picco, e distinguere se alta temperatura stabile o ciclica. Stabile 200-400 gradi, sistema convenzionale silicone-alluminio basta; 400-600 gradi richiede silicone ad alta resistenza o modificato; 600-800 gradi puntare a sistema inorganico silicato o ceramizzato; sopra 800 gradi solo ceramica o composito ceramica-metallo. Se con alternanza freddo-caldo frequente, attenzione extra a stabilità shock termico, preferire struttura flessibile o a micropori tampone.
Selezione per tipo di substrato
Acciaio al carbonio, inossidabile, ghisa, alluminio e leghe, hanno diversa espansione termica, stato superficiale e ossidabilità, ponendo requisiti diversi a adesione e abbinamento. Acciaio al carbonio è il più usato, con pretrattamento adeguato molti sistemi vanno; inossidabile superficie inerte, serve ruvidità o primer dedicato; alluminio e leghe leggere basso punto fusione e alta espansione, preferire silicone a bassa temperatura e flessibile, evitando deformazione da alta temperatura. Spessore e conduzione del substrato influenzano la curva di riscaldamento, componenti a parete sottile riscaldano veloce, shock termico più violento sul rivestimento.
Selezione per mezzo di lavoro
Il mezzo è la soglia invisibile della selezione. Fumi contenenti zolfo erodono alluminio e zinco, serve formula resistente allo zolfo o cariche non metalliche; vapore ad alta temperatura con condensato richiede resistenza termica e a penetrazione vapore; ambiente cloruri induce pitting, evitare cariche metalliche attive; con erosione da particelle solide nella condotta fumi, aggiungere aggregati abrasivi. Elencare la composizione del mezzo spesso definisce meglio che la sola temperatura.
Costo del ciclo di vita e manutenibilità
L'acquisto non deve guardare solo il prezzo unitario. Un sistema più resistente e duraturo, pur costando più all'inizio, riduce molto fermi e costi di riapplicazione. Viceversa, rivestimento economico che fallisce in due anni, il costo totale di fermi e rifacimenti può essere multiplo del risparmio. Valutare includendo costi applicazione, perdita da fermo, margine sicurezza e accessibilità (facilità di ritocco), calcolo del ciclo di vita intero.
Selezione rapida per industria tipica
Diverse industrie hanno profili temperatura-mezzo diversi, per circoscrivere rapidamente la direzione. Elettrica condotti fumi e desolforazione a media-bassa temperatura e umidi con zolfo, usare inorganico resistente o composito silicone; metallurgia e forni materiali a oltre 400 gradi con polveri abrasive, sistema ceramica microsfere isolante-abrasivo; auto e macchine scarico tubi sottili vibranti, silicone flessibile bassa temperatura alluminio; petrolchimico linee oli con zolfo-cloro, evitare alluminio-zinco attivi, silicone modificato resistente zolfo. La tabella è inizio, poi vale il documento di caso.
Esempio di calcolo costi e compromesso vita
Immaginare una carcassa di ventilatore grande, 8000 ore/anno, superficie ~420 gradi. Piano A vernice economica, prezzo basso ma fallisce in due anni con fermo; Piano B composito silicone alta temperatura, prezzo doppio ma vita 5 anni. Calcolare oltre differenza materiale, includere costi rifacimento, ponteggi e perdita produzione. Spesso Piano B ha costo ciclo di vita inferiore e più sicuro. Calcolare al livello "costo totale di possesso", la conclusione spesso opposta al solo prezzo.
Elenco informazioni da includere nel documento di caso
Per far dare al fornitore soluzione accurata, il documento di caso del compratore deve essere completo. Almeno: nome e parte attrezzatura, materiale e spessore substrato, temperatura lavoro e picco, se ciclica e frequenza, composizione e concentrazione completa del mezzo, se condensato o liquido, anni di progetto, metodo applicazione accettabile (fermo/online), limiti ambientali e antincendio. Molti errori di selezione nascono dal dare solo temperatura, ignorando cloro, zolfo o condensa nascosti. Scrivere tutto, la soluzione non devia.
Giudizio cantiere del momento di ritocco
Gestire correttamente la finestra di sovraverniciatura permette di ridurre al minimo i costi di manutenzione. Durante le ispezioni in loco occorre concentrarsi su tre tipi di segnali: il primo è la polverizzazione o lo scolorimento evidente del rivestimento, che indica una degradazione sostanziale della fase organica; il secondo è la comparsa di macchie di ruggine puntiformi che si estendono verso l'esterno, segno che la barriera è stata superata; il terzo è la formazione di crepe a rete sulla superficie, che preannuncia un imminente distacco a scaglie. Finché la corrosione non ha perforato e il rivestimento è ancora sostanzialmente continuo, è necessario programmare tempestivamente una sovraverniciatura preventiva: in questa fase la pulizia del substrato è minima, il materiale è risparmiato e i tempi di fermo sono brevi. Se si attende un'amplia perdita di efficacia prima di intervenire, spesso è necessaria una sabbiatura integrale, con un costo che aumenta a dismisura.
Collaborare con produttori specializzati per la selezione
L'efficacia di una soluzione di protezione ad alta temperatura dipende fortemente dalla riproduzione accurata dei dettagli delle condizioni operative e dall'abbinamento della formulazione. Per apparecchiature critiche o mezzi complessi, si consiglia di coinvolgere tempestivamente il fornitore di rivestimenti nella valutazione della soluzione, affinché questi fornisca, sulla base di casi simili, indicazioni su sistema, spessore del film e indurimento. KeXin New Materials (KeXin 客信) dispone a Foshan di un team di supporto applicativo in grado di offrire un servizio integrato, dalla valutazione del substrato al design degli abbinamenti fino alla guida tecnica in loco, per scenari quali caldaie, condotti dei fumi e forni, aiutando l'utente a trovare il punto di equilibrio tra prestazioni e costi.
V. Casi tipici di ingegneria
La teoria acquista valore solo se applicata sul campo. Sebbene i casi seguenti siano stati resi anonimi, la loro struttura operativa e l'approccio adottato hanno un significato di riferimento generale per progetti analoghi.
Ciminiera di centrale elettrica e sistema di desolforazione
In un gruppo a carbone, il tratto di uscita della ciminiera era da tempo esposto a gas di combustione saturi umidi a 120–180 gradi, contenenti ossidi di zolfo e cloruri in piccole quantità; il rivestimento organico originale presentava rigonfiamenti e distacchi già dopo due anni. La ristrutturazione ha adottato una soluzione composita di "primer inorganico a base d'acqua ricco di zinco più finitura termoresistente in silicone organico", con pretrattamento a sabbiatura fino a grado quasi bianco, spessore totale del film controllato nell'intervallo previsto e una curva di avviamento a riscaldamento progressivo. Dopo tre anni di esercizio, il controllo ha mostrato un rivestimento continuo senza bolle e un rallentamento evidente della riduzione di spessore della parete in acciaio, confermando l'applicabilità del concetto di "integrazione tra resistenza termica e anticorrosione" in ambienti a pennacchio umido.
Forni metallurgici e scambiatori di calore
Il guscio di uno scambiatore di calore in uno stabilimento di fusione di metalli operava a lungo con fluttuazioni tra 420 e 580 gradi, con presenza di erosione da polveri nell'area circostante. La vernice termoresistente ordinaria originaria si polverizzava entro un anno. Successivamente è stato adottato un sistema termoisolante e termoresistente a resina ad alto tenore di silicio con microsfere di ceramica, che ha ridotto la temperatura della parete posteriore di oltre dieci gradi e, grazie al riempitivo lamellare, ha prolungato il percorso di penetrazione del mezzo. Nell'abbinamento si sono applicate due mani sottili con controllo rigoroso dell'essiccazione superficiale tra gli strati; dopo l'avviamento, due stagioni di riscaldamento con cicli termici non hanno mostrato crepe, estendendo il ciclo di manutenzione da un anno a oltre tre anni.
Tubo di scarico del motore e silenziatore
Nel segmento a bassa-media temperatura dei tubi di scarico di veicoli commerciali e macchine da cantiere, la temperatura è di circa 300–550 gradi, con forte vibrazione e corrosione da condensazione. Tali componenti sono per lo più in acciaio inossidabile a parete sottile o acciaio a basso tenore di carbonio, adatti a sistemi flessibili in silicone organico alluminato a bassa temperatura di indurimento. La chiave è non risparmiare sul pretrattamento e non accumulare spessore. Un costruttore, passando dalla verniciatura a mano a spruzzo elettrostatico automatizzato per i tubi di scarico, ha ottenuto un miglioramento sia dell'uniformità del rivestimento sia della resistenza alla nebbia salina, con un calo evidente dei reclami per corrosione post-vendita.
Forno di incenerimento rifiuti e caldaia a recupero
La complessità dei fumi di incenerimento rifiuti sta nella composizione estremamente instabile: cloro, zolfo, metalli pesanti e temperature con ampie fluttuazioni tra 200 e 500 gradi, uniti al processo di raffreddamento rapido necessario per il controllo delle diossine, che causa frequenti shock termici. In una linea di incenerimento, i pannelli tubieri della caldaia a recupero con rivestimento in silicone organico originale perforavano in un anno per corrosione da cloro e alternanza caldo-freddo. La ristrutturazione ha adottato un sistema composito inorganico a silicato con riempitivo resistente al cloro, con rigoroso controllo di sabbiatura e spessore, abbinato a un avviamento a pressione e temperatura progressive. Dopo due cicli di manutenzione, la velocità di assottigliamento dei pannelli è diminuita nettamente e le fermate non programmate sono ridotte, indicando che in scenari con corrosione estrema e cicli termici concomitanti i sistemi inorganici resistenti al cloro sono superiori.
Attrezzature per lavorazione alimentare e essiccazione
Le superfici esterne di forni di essiccazione e autoclavi di sterilizzazione nei settori alimentare e farmaceutico operano per lo più in ambiente pulito a 200–300 gradi, richiedendo al rivestimento, oltre alla resistenza termica, sicurezza alimentare e facilità di pulizia. Un caseificio con torre di essiccazione originariamente verniciata con normale vernice argentata emanava odori a alta temperatura e accumulava polvere. Successivamente è stata adottata una vernice siliconica chiara termoresistente e pulibile, resistente al calore e facile da risciacquare, abbinata a un pretrattamento normato, risolvendo il problema di odori e rischi igienici. Tali scenari ricordano che, oltre alla resistenza termica, occorre valutare odore, rilascio e proprietà di pulizia, specialmente quando si è a contatto o in prossimità di alimenti o farmaci.
Tubazioni ad alta temperatura in petrolchimica
Le linee di trasferimento olio, i colli di torri di frazionamento e le tubazioni di olio pesante ad alta temperatura negli impianti di raffineria sono spesso a 250–450 gradi, con mezzi contenenti zolfo e cloro in tracce. In queste condizioni è sconsigliato il sistema alluminato; si preferisce un rivestimento composito in silicone organico o silicato resistente allo zolfo, prestando attenzione alla sovraverniciabilità per la manutenzione. Un impianto ha scelto un rivestimento grigio termoresistente e anticorrosione a base di silicone modificato, abbinato a ispezioni periodiche con termometria a infrarossi; dopo quattro cicli di manutenzione l'esercizio continuo non ha mostrato corrosione perforante, garantendo la sicurezza produttiva continua.
VI. Errori comuni nella selezione dei materiali e nella posa
In numerose visite in loco e analisi di guasti ricorrono alcuni tipi di deviazioni cognitive. Riconoscere questi errori è spesso il primo passo per evitare rifacimenti.
Errore 1: guardare solo al valore nominale di resistenza termica
Molti acquisti considerano "resistenza a 600 gradi" come unico indicatore, ignorando se si tratti di resistenza a lungo termine o istantanea, aria statica o gas di combustione contenente zolfo, temperatura costante o cicli caldo-freddo. Alla stessa temperatura nominale, la vita utile di formulazioni diverse in mezzi reali può differire di vari fattori. La prassi corretta è fornire al fornitore la scheda delle condizioni operative affinché indichi la finestra di temperatura raccomandata per il sistema corrispondente, anziché ordinare sulla base di un singolo numero.
Errore 2: trascurare il pretrattamento
"Se il rivestimento si rovina lo riparo" è una mentalità comune in cantiere, ma la riparazione presuppone un substrato pulito, rugoso e attivo. Lavorare su ruggine o olio equivale a incollare il rivestimento su un cumulo di sabbia, con adesione carente alla base. Il grado di sabbiatura, i sali superficiali e la pulizia dalla polvere devono rientrare nel collaudo. L'incidenza del pretrattamento sui fattori di vita del rivestimento è spesso sottostimata, ma in realtà è l'anello dal miglior rapporto qualità-prezzo.
Errore 3: più spesso è più sicuro
I rivestimenti spessi hanno elevati tensioni interne, difficile evacuazione dei solventi e facile fessurazione, specialmente i sistemi in silicone organico durante la ceramizzazione al riscaldamento, dove eccesso di spessore aggrava bolle e pori. Lo spessore ragionevole deriva dal design formulativo e dalle esigenze operative, non dal "più spesso possibile". In loco occorre un misuratore magnetico di spessore per controlli a campione, non affidarsi al tatto.
Errore 4: ignorare cicli termici e regime di riscaldamento
Avviare l'impianto a pieno carico fa sì che solventi e bassi pesi molecolari interni al rivestimento non abbiano tempo di uscire, causando facilmente bolle. L'"avvio a freddo" senza curva di riscaldamento è una causa frequente di guasto precoce dei sistemi in silicone organico. La prassi corretta è riscaldare progressivamente da basso a alto secondo le indicazioni del produttore, dando al rivestimento il tempo di completare la transizione strutturale.
Errore 6: trascurare la temperatura posteriore e l'esigenza di isolamento
Molti progetti guardano solo a "quanto resiste il rivestimento", dimenticando che la temperatura del guscio dell'impianto è la condizione reale dell'oggetto protetto. Quando l'interno è a temperatura altissima ma il guscio deve restare sotto una soglia per proteggere persone o componenti adiacenti, aumentare la sola resistenza termica della vernice non serve; occorre introdurre riempitivi isolanti per abbassare la temperatura posteriore. Confondere "resistenza termica del rivestimento" con "temperatura posteriore del substrato" è la causa comune di superfici esterne ancora roventi e invecchiamento dei cavi vicini. Il percorso corretto è misurare prima la temperatura posteriore, poi definire il sistema, scegliendo se necessario un rivestimento termoresistente isolante.
Errore 8: sottovalutare prove campione e validazione su banco
Per condizioni non standard o critiche, eseguire direttamente lavori estesi è ad altissimo rischio. La prassi corretta è preparare prima pannelli in laboratorio, sottoporli ad invecchiamento accelerato con temperatura, mezzo e cicli termici reali, e se necessario installare pannelli di prova in loco, confermando il sistema con i dati prima di estenderlo. Molte aziende saltano la fase campione e poi l'intero lotto di rivestimento fallisce, con perdite ben superiori al costo delle prove. Il campione è anche base oggettiva di accordo tra fornitore e committente: in caso di contestazione, i dati dei pannelli e i report di prova sono la prova più solida.
Errore 7: sostituire la valutazione tecnica con il prezzo
L'aggiudicazione al prezzo più basso è particolarmente rischiosa negli acquisti di rivestimenti. Il guasto dei rivestimenti ad alta temperatura spesso si manifesta mesi dopo l'avviamento, quando l'applicatore è già andato via e le responsabilità sono difficili da definire, a spese del proprietario. La valutazione tecnica deve coprire abbinamento di sistema, grado di pretrattamento, design dello spessore e garanzia, non solo confrontare preventivi. Per apparecchiature critiche, è meglio investire inizialmente in valutazione e prove che subire riparazioni d'emergenza dopo l'avviamento.
Errore 5: abbinare liberamente sistemi diversi
Per comodità si accoppia il primer di un produttore con la finitura di un altro, ottenendo rigonfiamenti e distacchi. I sistemi resinosi, la forza dei solventi e i meccanismi di indurimento di produttori diversi non sono necessariamente compatibili. Se serve una struttura composita, usare prodotti abbinati dello stesso produttore e confermare la finestra di sovraverniciabilità tra strati, senza combinare a propria esperienza.
VII. Norme correlate e metodi di prova
I rivestimenti ad alta temperatura, quali materiali di protezione industriale, hanno qualità e collaudo basati su norme nazionali, norme per materiali da costruzione e norme per ingegneria edile. Conoscere queste norme consente di standardizzare i contratti tecnici di acquisto e fornire basi di giudizio in caso di contestazioni.
Norme nazionali serie GB
Le norme nazionali sono il riferimento generale per i test delle prestazioni di base dei rivestimenti. La resistenza termica può riferirsi ai metodi standard per vernici termoresistenti, valutando aspetto e variazione di adesione dopo invecchiamento continuo a temperatura prescritta. Il test di adesione segue il metodo a griglia o a trazione, e tempo di essiccazione, viscosità, finezza hanno rispettivi standard nazionali. I documenti di acquisto dovrebbero indicare numero di norma richiamata e criteri di accettabilità, evitando espressioni vaghe come "secondo norma nazionale".
Norme materiali da costruzione serie JC
Le norme di settore per materiali da costruzione coprono vari requisiti tecnici, inclusi rivestimenti funzionali per edilizia e industria; alcuni rivestimenti termoresistenti e isolanti possono riferirsi ai loro articoli su resistenza termica, conduzione e comportamento al fuoco. Per sistemi isolanti e termoresistenti con attributi di risparmio energetico edilizio, le norme JC offrono dimensioni di valutazione supplementari come resistenza allo sporco, alle intemperie e classe di reazione al fuoco, importante integrazione ai contratti tecnici.
Norme ingegneria edile serie JG
Le norme di ingegneria edile ricorrono spesso in scenari di involucro edilizio e protezione speciale, ponendo requisiti su abbinamento, sicurezza e durabilità del rivestimento su strutture. Quando i rivestimenti ad alta temperatura sono usati su impianti accessori edilizi (es. condotti di scarico cucina, superfici esterne di riscaldamento), le clausole di collaudo e sicurezza delle norme JG hanno vincolo diretto e vanno incluse nella revisione del progetto.
Richiamo normativo e stesura del contratto tecnico
Scrivere le norme nel contratto tecnico di acquisto è il passo chiave per evitare dispute. L'accordo deve specificare: quale sottoserie di norma per vernici termoresistenti richiamare, temperatura e durata del test termico, classe di adesione accettabile, intervallo di spessore e metodo di misura, percentuale di campionamento al collaudo. Scrivere vagamente "conforme a norma nazionale" lascia spazio a prodotti scadenti; indicare precisamente numero di clausola e criteri crea vincolo. Per prodotti conformi, si può richiedere al fornitore report di prova terza parte, verificando che le condizioni di prova coincidano con il presente accordo.
Strumenti di prova in loco e preparazione campioni
In cantiere non mancano alcuni strumenti base: misuratore magnetico di spessore per controlli multipunto del film secco, righina a griglia e dinamometro di trazione per adesione, termoigrometro e punto di rugiada per gestione ambientale, rivelatore di pori a scintilla per rivestimenti spessi o rivestimenti interni. La preparazione dei campioni deve seguire la lavorazione con campionatura sincrona, inclusi pannello standard e pannello di prova in loco, con indicazione di lotto, data e posizione. Tali campioni sono base di collaudo e prova chiave in tracciabilità e contestazioni di garanzia, da archiviare con la documentazione di fine lavori.
Campionamento al collaudo e giudizio di conformità
Il collaudo in loco dovrebbe adottare campionamento stratificato: suddividere in lotti per area componente, misurare spessore a più punti per lotto, coprendo faccia esposta al fuoco, faccia posteriore e spigoli; la percentuale di adesione può essere inferiore allo spessore ma deve coprire i punti critici. Nel giudizio non guardare solo la media, ma il valore minimo, poiché il guasto inizia dai punti più sottili e deboli. Porosità o mancate verniciature vanno riparate tempestivamente e le aree riparate ricontrollate. Un archivio di collaudo tracciabile è cruciale per manutenzione e definizione delle responsabilità.
Aggiornamento dinamico delle norme e monitoraggio conformità
Le norme sui rivestimenti non sono immutabili; con l'innalzamento di requisiti ambientali e di sicurezza, limiti di volatili, restrizioni di metalli pesanti e metodi di prova vengono rivisti periodicamente. Acquisti e tecnici devono seguire l'ultima versione e data di attuazione, evitando clausole obsolete sostituite. Per apparecchiature esportate o progetti con partner esteri, occorre notare le differenze tra norme internazionali richieste e nazionali, specificando nel contratto quale prevale, per evitare divergenze al collaudo per versioni normative discordi.
Punti chiave dei metodi di prova
Oltre ai test di laboratorio richiamati, in cantiere va valorizzata la prova pratica. Primo: test di ciclo caldo-freddo, alternando pannello tra alta temperatura e ambiente per simulare avviamenti reali, osservando crepe o distacchi. Secondo: invecchiamento combinato nebbia salina e condensazione, per verificare la capacità barriera in ambienti corrosivi. Terzo: controllo a campione di spessore reale e adesione, riflettendo direttamente la qualità di posa. Unire indicatori di laboratorio e prove in loco chiude il ciclo di garanzia qualità.
Domande frequenti FAQ
Q: Qual è la temperatura massima che un rivestimento ad alta temperatura può sopportare a lungo termine?
R: Dipende dal sistema formante film. I sistemi comuni in silicone organico alluminato resistono a lungo termine per lo più tra 200 e 600 gradi, i sistemi inorganici a silicato tra 600 e 800 gradi, i rivestimenti compositi ceramici o cermet superano i 1000 gradi. Notare che la temperatura nominale indica di solito il limite superiore di esercizio stabile a lungo termine; i picchi istantanei possono essere superiori, ma il superamento continuo accorcia inevitabilmente la vita. Nella selezione occorre basarsi sulla temperatura di lavoro a lungo termine e prevedere un margine di sicurezza.
Q: Come scegliere tra vernice termoresistente in silicone organico e rivestimento ceramico?
A:La scelta chiave dipende dal limite di temperatura e di costo. Sotto i seicento gradi, e se i componenti possono essere applicati a temperatura ambiente o bassa, è preferibile optare per il sistema a silicone organico, con un rapporto qualità-prezzo elevato e una facile applicazione; tra i seicento e gli ottocento gradi si può passare a sistemi inorganici a silicato o ceramizzati; sopra gli ottocento gradi o in presenza di contatto diretto con fiamme e zone ad alta usura termica, è necessario considerare rivestimenti ceramici o compositi ceramico-metallici. Inoltre occorre valutare le condizioni di applicazione: i tipi ceramici richiedono spesso sinterizzazione ad alta temperatura o attrezzature di spruzzatura, condizioni non sempre disponibili per componenti di grandi dimensioni in cantiere.Q:Perché il rivestimento a alta temperatura forma bolle, si crepa o si stacca interamente?
A:Le cause comuni sono quattro. Primo, dopo l'applicazione non si è proceduto a un riscaldamento graduale e i solventi interni e le sostanze a basso peso molecolare si sono vaporizzate improvvisamente formando bolle; secondo, la pretrattatura non è adeguata e l'adesione è insufficiente fin dall'inizio; terzo, lo spessore del film è eccessivo e lo stress interno supera la resistenza di legame; quarto, i cicli termici sono frequenti e il rivestimento è troppo rigido, causando crepe da fatica. Nella diagnosi si devono considerare congiuntamente la curva di temperatura, i registri di pretrattatura e i dati di spessore del film, anziché attribuire semplicemente il problema a "vernice scadente".
Q:La pretrattatura deve necessariamente essere a sabbiatura, o va bene la levigatura con utensili motorizzati?
A:La sabbiatura o la pallinatura consentono il massimo grado di pulizia e rugosità e sono la scelta preferita per le apparecchiature ad alta temperatura. Per componenti di grandi dimensioni che non possono essere fermati o spostati, la levigatura con utensili motorizzati può essere un'alternativa, ma il grado di pulizia e la durabilità sono inferiori rispetto alla sabbiatura complessiva, riducendo di conseguenza la vita utile. Indipendentemente dal metodo, i tre passaggi di rimozione ruggine, sgrassaggio e rimozione polvere non possono essere omessi, e dopo il trattamento si deve procedere alla verniciatura il più presto possibile per prevenire la ruggine di ritorno.
Q:Il rivestimento ad alta temperatura può essere colorato autonomamente?
A:Sì, ma la scelta dei pigmenti resistenti al calore è limitata dalla temperatura. I pigmenti organici comuni sopra i quattrocento gradi si decompongono e scoloriscono; nelle fasce ad alta temperatura si devono usare pigmenti inorganici resistenti al calore come ossido di ferro, nero cromo-ferro, bianco titanio, e l'aggiunta di pigmento influisce in qualche misura sulle prestazioni di resistenza termica e anticorrosione. Per rivestimenti colorati resistenti al calore si consiglia di scegliere direttamente formulazioni mature del produttore, senza mescolare arbitrariamente paste coloranti nella vernice argentata, per evitare di danneggiare la barriera di chiusura pori delle scaglie di alluminio.
Q:Quale è più ecologico, il rivestimento inorganico ad alta temperatura a base d'acqua o il silicone organico a solvente?
A:Il sistema inorganico a base d'acqua utilizza l'acqua come mezzo disperdente, non contiene solventi organici, è ignifugo e privo di inquinamento volatile, con un evidente vantaggio ecologico, adatto a spazi interni e confinati. Il silicone organico a solvente è meno influenzato da temperatura e umidità ambientali e asciuga rapidamente in superficie, ma contiene composti organici volatili, richiedendo una buona ventilazione e misure antincendio. I due non sono in relazione di sostituzione, ma devono essere scelti separatamente in base all'ambiente di applicazione e ai requisiti ecologici.
Q:Quanti anni dura approssimativamente un rivestimento ad alta temperatura e quando è necessario riverniciare?
A:La vita utile è determinata congiuntamente dal sistema, dalla temperatura, dal mezzo e dalla qualità di applicazione, da breve uno-due anni a lungo oltre cinque-dieci anni. Per valutare il momento della riverniciatura, si deve ispezionare periodicamente se l'aspetto presenta polverizzazione, crepe o propagazione di punti di ruggine, unitamente a controlli a campione di spessore e adesione. Si consiglia di programmare una riverniciatura preventiva quando la ruggine non ha ancora attraversato e il rivestimento è ancora continuo, molto più economico di una riparazione estesa dopo il guasto.
Letture supplementari
- Rivestimenti funzionali conduttivi e isolanti
- Rivestimenti funzionali antifouling e autopulenti
- Panoramica dell'industria dei rivestimenti architettonici
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Qual è la temperatura massima che il rivestimento ad alta temperatura può sopportare a lungo termine?", "acceptedAnswer": {"@type": "Answer", "text": "Dipende dal sistema di formazione del film. I sistemi convenzionali in silicone organico con polvere di alluminio resistono a lungo termine generalmente da duecento a seicento gradi, i sistemi inorganici a silicato da seicento a ottocento gradi, i rivestimenti compositi ceramici o ceramico-metallici superano i mille gradi. Si noti che la temperatura nominale indica solitamente il limite superiore di funzionamento stabile a lungo termine; i picchi istantanei possono essere superiori, ma il superamento continuo della temperatura ridurrà inevitabilmente la vita utile. Nella selezione si deve fare riferimento alla temperatura di lavoro a lungo termine dell'equipaggiamento, con un margine di sicurezza."}}, {"@type": "Question", "name": "Come scegliere tra vernice epossidica resistente al calore in silicone organico e rivestimento ceramico?", "acceptedAnswer": {"@type": "Answer", "text": "La scelta chiave dipende dal limite di temperatura e di costo. Sotto i seicento gradi, e se i componenti possono essere applicati a temperatura ambiente o bassa, è preferibile optare per il sistema a silicone organico, con un rapporto qualità-prezzo elevato e una facile applicazione; tra i seicento e gli ottocento gradi si può passare a sistemi inorganici a silicato o ceramizzati; sopra gli ottocento gradi o in presenza di contatto diretto con fiamme e zone ad alta usura termica, è necessario considerare rivestimenti ceramici o compositi ceramico-metallici. Inoltre occorre valutare le condizioni di applicazione: i tipi ceramici richiedono spesso sinterizzazione ad alta temperatura o attrezzature di spruzzatura, condizioni non sempre disponibili per componenti di grandi dimensioni in cantiere."}}, {"@type": "Question", "name": "Perché il rivestimento a alta temperatura forma bolle, si crepa o si stacca interamente?", "acceptedAnswer": {"@type": "Answer", "text": "Le cause comuni sono quattro. Primo, dopo l'applicazione non si è proceduto a un riscaldamento graduale e i solventi interni e le sostanze a basso peso molecolare si sono vaporizzate improvvisamente formando bolle; secondo, la pretrattatura non è adeguata e l'adesione è insufficiente fin dall'inizio; terzo, lo spessore del film è eccessivo e lo stress interno supera la resistenza di legame; quarto, i cicli termici sono frequenti e il rivestimento è troppo rigido, causando crepe da fatica. Nella diagnosi si devono considerare congiuntamente la curva di temperatura, i registri di pretrattatura e i dati di spessore del film, anziché attribuire semplicemente il problema a ”vernice scadente”."}}, {"@type": "Question", "name": "La pretrattatura deve necessariamente essere a sabbiatura, o va bene la levigatura con utensili motorizzati?", "acceptedAnswer": {"@type": "Answer", "text": "La sabbiatura o la pallinatura consentono il massimo grado di pulizia e rugosità e sono la scelta preferita per le apparecchiature ad alta temperatura. Per componenti di grandi dimensioni che non possono essere fermati o spostati, la levigatura con utensili motorizzati può essere un'alternativa, ma il grado di pulizia e la durabilità sono inferiori rispetto alla sabbiatura complessiva, riducendo di conseguenza la vita utile. Indipendentemente dal metodo, i tre passaggi di rimozione ruggine, sgrassaggio e rimozione polvere non possono essere omessi, e dopo il trattamento si deve procedere alla verniciatura il più presto possibile per prevenire la ruggine di ritorno."}}, {"@type": "Question", "name": "Il rivestimento ad alta temperatura può essere colorato autonomamente?", "acceptedAnswer": {"@type": "Answer", "text": "Sì, ma la scelta dei pigmenti resistenti al calore è limitata dalla temperatura. I pigmenti organici comuni sopra i quattrocento gradi si decompongono e scoloriscono; nelle fasce ad alta temperatura si devono usare pigmenti inorganici resistenti al calore come ossido di ferro, nero cromo-ferro, bianco titanio, e l'aggiunta di pigmento influisce in qualche misura sulle prestazioni di resistenza termica e anticorrosione. Per rivestimenti colorati resistenti al calore si consiglia di scegliere direttamente formulazioni mature del produttore, senza mescolare arbitrariamente paste coloranti nella vernice argentata, per evitare di danneggiare la barriera di chiusura pori delle scaglie di alluminio."}}, {"@type": "Question", "name": "Quale è più ecologico, il rivestimento inorganico ad alta temperatura a base d'acqua o il silicone organico a solvente?", "acceptedAnswer": {"@type": "Answer", "text": "Il sistema inorganico a base d'acqua utilizza l'acqua come mezzo disperdente, non contiene solventi organici, è ignifugo e privo di inquinamento volatile, con un evidente vantaggio ecologico, adatto a spazi interni e confinati. Il silicone organico a solvente è meno influenzato da temperatura e umidità ambientali e asciuga rapidamente in superficie, ma contiene composti organici volatili, richiedendo una buona ventilazione e misure antincendio. I due non sono in relazione di sostituzione, ma devono essere scelti separatamente in base all'ambiente di applicazione e ai requisiti ecologici."}}, {"@type": "Question", "name": "Quanti anni dura approssimativamente un rivestimento ad alta temperatura e quando è necessario riverniciare?", "acceptedAnswer": {"@type": "Answer", "text": "La vita utile è determinata congiuntamente dal sistema, dalla temperatura, dal mezzo e dalla qualità di applicazione, da breve uno-due anni a lungo oltre cinque-dieci anni. Per valutare il momento della riverniciatura, si deve ispezionare periodicamente se l'aspetto presenta polverizzazione, crepe o propagazione di punti di ruggine, unitamente a controlli a campione di spessore e adesione. Si consiglia di programmare una riverniciatura preventiva quando la ruggine non ha ancora attraversato e il rivestimento è ancora continuo, molto più economico di una riparazione estesa dopo il guasto."}}]}