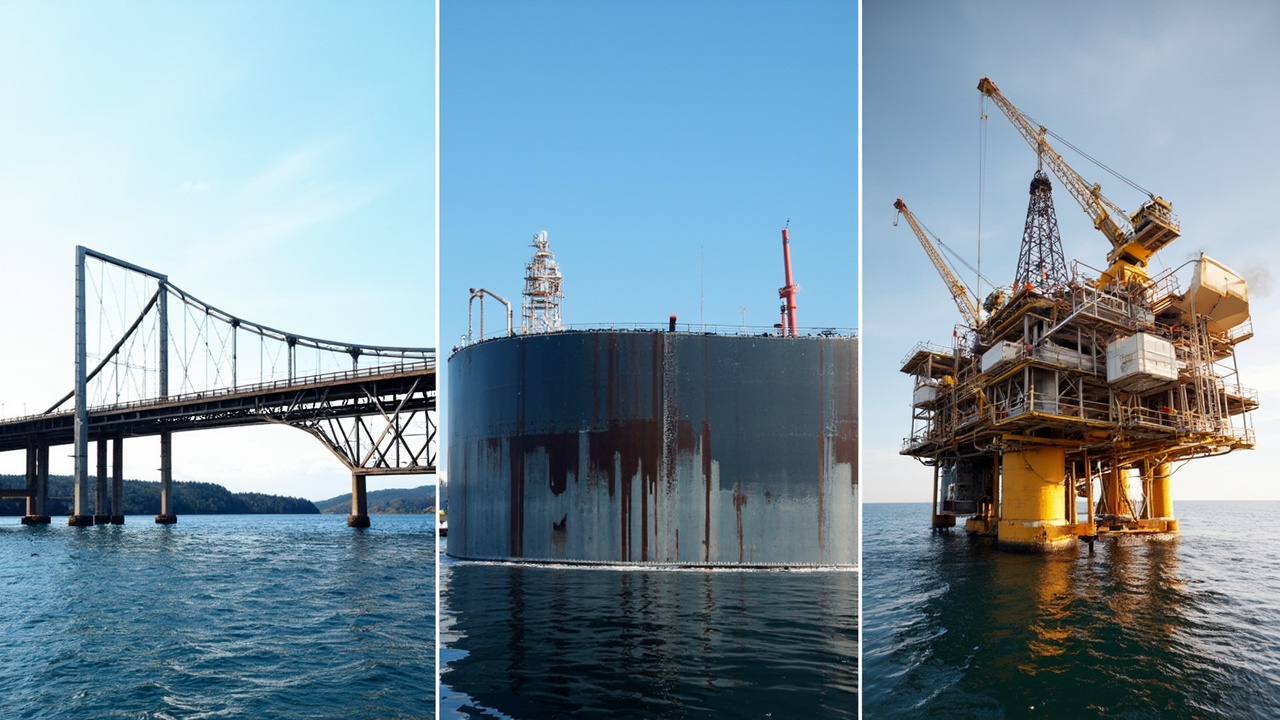
La protezione anticorrosione delle strutture in acciaio non è mai così semplice come "comprare una buona vernice e spennellarla sopra". La stessa vernice epossidica ricca di zinco, se usata su un ponte nell'entroterra, può durare stabilmente per l'intera vita di progetto, ma se usata su una piattaforma offshore nella zona degli spruzzi potrebbe arrugginire e perforarsi precocemente — perché i tre tipi di struttura non sono affatto allo stesso livello per quanto riguarda l'ambiente corrosivo. Per far sì che il rivestimento "valga davvero il prezzo pagato", è necessario prima progettare sistemi differenziati in base al grado di corrosione, e poi attuare il controllo di spessore del film, dell'applicazione e dell'ambiente. L'essenza del sistema di protezione anticorrosione per strutture in acciaio consiste nel far corrispondere la logica a tre strati di "primer anticorrosivo, strato intermedio schermante, finitura resistente agli agenti atmosferici" all'intensità corrosiva di ciascuna condizione operativa, fornendo un piano di rivestimento attuabile.
Come fornitore tecnico di sistemi di rivestimento protettivo industriale, Kexin New Materials (kexinMaterials) fornisce da tempo a ponti, serbatoi e strutture offshore il sistema "primer—intermedio—finitura" e schede di processo; l'idea centrale è proprio una progettazione differenziata in base ai gradi di corrosione della ISO 12944, anziché usare un'unica soluzione per tutti i progetti. Se ti trovi nella fase di selezione per valutare il sistema resinoso e la conformità VOC, puoi anche fare riferimento al nostro approccio di selezione alla verniciatura a base d'acqua per rivestimento protettivo industriale, considerando insieme il sistema di rivestimento e i requisiti ambientali.
Questo articolo spiega prima chiaramente i gradi di corrosione e il meccanismo a tre strati, poi presenta tre tabelle di sistemi confrontabili per ponte (C4–C5), serbatoio (interno Im1–Im2) e offshore (CX), integrando punti pratici come l'alta concentrazione di solidi, il controllo dell'applicazione e lo stoccaggio sicuro, con l'obiettivo di permetterti, ricevendo un progetto, di giudicare se "il sistema è ragionevole o meno".
I. Perché è sbagliato "usare un sistema per dominare il mondo"
La causa radice del fallimento del rivestimento può quasi sempre essere ricondotta a "mancata corrispondenza tra grado ambientale e intensità del sistema". Usare un sistema a basso spessore per magazzini asciutti all'interno delle travi scatolate di un ponte transoceanico farà sì che nebbia salina e condensa lo facciano gonfiare e sfaldare in pochi anni; viceversa, applicare un sistema di super-protezione anticorrosione di grado CX offshore a una normale struttura in acciaio di capannone industriale è uno spreco doppio di costi e difficoltà di applicazione.
Le differenze derivano da tre aspetti: primo, l'intensità dei mezzi corrosivi (concentrazione di ioni cloruro, umidità, temperatura); secondo, la modalità di azione del mezzo (atmosfera, immersione, spruzzi); terzo, la manutenibilità e la vita di progetto della struttura. La norma internazionale ISO 12944-2018 quantifica proprio questa differenza tramite i "gradi di corrosione", dando al progetto dei sistemi un linguaggio comune — che è anche la base delle tabelle di seguito.
II. Gradi di corrosione ISO 12944 e logica dei sistemi
La ISO 12944-2018 classifica gli ambienti corrosivi atmosferici da C2 (basso) a C5 (molto alto), nonché CX (estremo, offshore/marino), e separatamente gli ambienti di immersione in Im1–Im3. Più alto è il grado, più severa è la corrosione, e maggiori sono lo spessore totale a film secco (DFT) richiesto e il livello di durabilità del sistema.
| Grado di corrosione | Ambiente tipico | Orientamento progettuale del sistema |
|---|---|---|
| C2 (basso) | Entroterra asciutto, interno a bassa inquinamento | Rivestimento sottile, epossidico/poliuretanico convenzionale sufficiente |
| C3 (medio) | Città, atmosfera industriale generale | Primer + finitura, spessore moderato |
| C4 (alto) | Costiero, area di stabilimento chimico | Primer ricco di zinco + strato intermedio + finitura |
| C5 (molto alto) | Costa ad alta salinità, area industriale pesante | Sistema anticorrosione pesante, alto spessore |
| CX (estremo) | Offshore, zona degli spruzzi | Primer ricco di zinco ad altissimo contenuto di solidi + schermatura spessa + finitura resistente agli agenti atmosferici |
| Im1–Im3 | Immersione (acqua dolce/marina/interrato) | Selezionare il sistema in base al mezzo di immersione, anticorrosione pesante |
Leggendo questa tabella, il "perché" del sistema di rivestimento diventa chiaro: i ponti sono per lo più C4–C5, l'interno dei serbatoi rientra in immersione Im1–Im2, le piattaforme offshore ricadono complessivamente in CX. I tre hanno meccanismi corrosivi diversi, quindi il sistema non può essere identico.
III. Meccanismo a tre strati del sistema: primer, intermedio e finitura con ruoli distinti
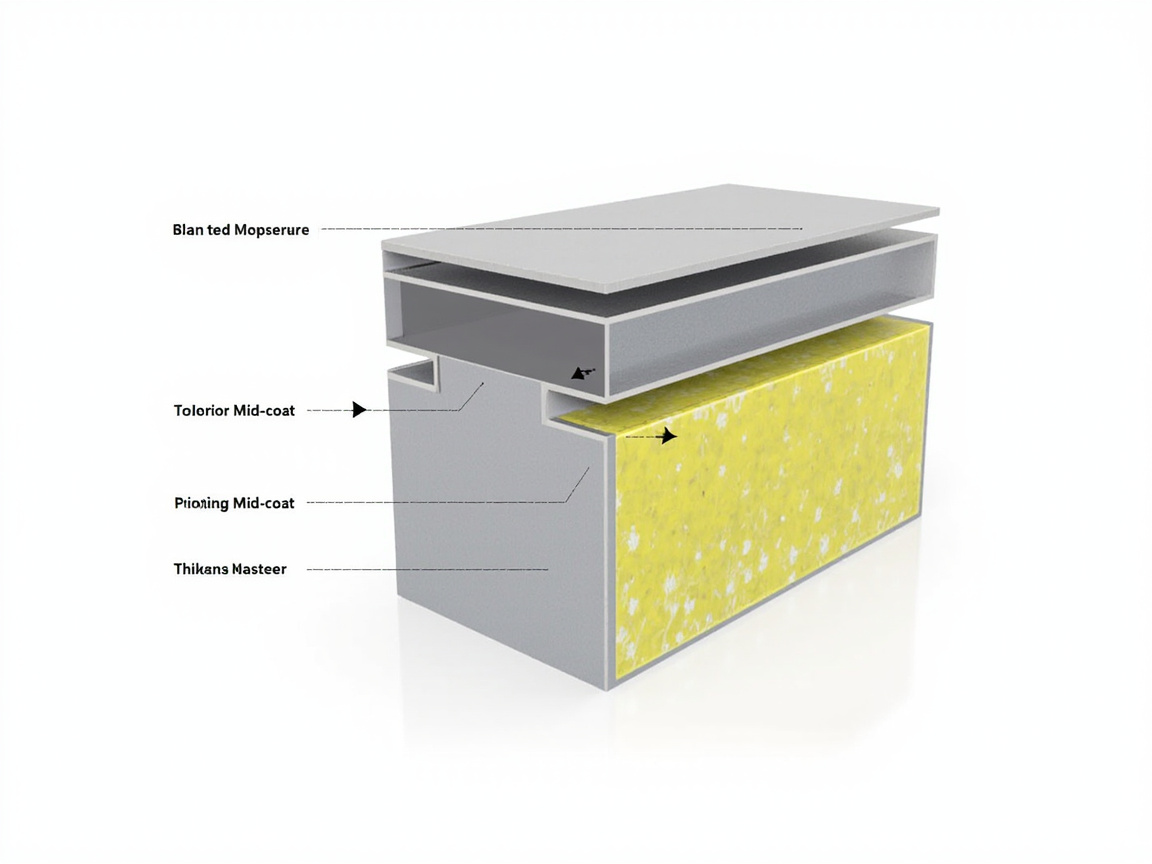
Un sistema protettivo industriale è solitamente composto da "primer + strato intermedio + finitura", ciascuno con funzioni diverse e meccanismi propri.
3.1 Primer: anticorrosione e adesione, protezione catodica
I primer anticorrosivi pesanti usano comunemente epossidico ricco di zinco, il cui nucleo è il meccanismo di protezione catodica — le particelle di zinco nel film (contenuto di zinco a film secco ≥80% in massa) agiscono come anodo sacrificale, corrodendosi per prime per proteggere il substrato in acciaio. Questo meccanismo è particolarmente critico in difetti del film come graffi e pori, ed è ciò che distingue il primer ricco di zinco dalle normali vernici antiruggine. Il primer è anche responsabile dell'alta adesione al substrato sabbiato, ed è la fondazione dell'intero sistema.
3.2 Strato intermedio: ispessimento e schermatura
Lo strato intermedio usa spesso epossidico a micaceo di ferro, il cui nucleo è l'azione schermante — le particelle lamellari di ossido di ferro micaceo (MIO) si sovrappongono strato su strato nel film, prolungando come un "labirinto" il percorso di diffusione di acqua, ossigeno e ioni cloruro verso il substrato. Lo strato intermedio ha anche il compito di ispessire, accumulando lo spessore totale con materiale relativamente economico, migliorando la schermatura e controllando i costi.
3.3 Finitura: resistenza agli agenti atmosferici e decorazione
Lo strato esterno usa spesso finitura poliuretanica (sistema alifatico HDI), incaricata di resistere ai raggi UV, mantenere lucentezza e colore, anti-sbiancamento, e fornire l'aspetto decorativo. La sua resistenza agli agenti atmosferici determina se, dopo anni all'aperto, il sistema sia "ancora bello e integro".
In una frase, il principio del sistema: il primer gestisce anticorrosione e adesione, lo strato intermedio gestisce ispessimento e schermatura, la finitura gestisce resistenza agli agenti atmosferici e decorazione. I tre strati hanno ruoli distinti; mancarne uno o abbinarne uno errato riduce la vita complessiva.
IV. Riferimento di spessore tipico del sistema
Il sistema generale di rivestimento protettivo industriale può fungere da riferimento per la progettazione (dati da riepilogo parametri di sistemi epossidico-poliuretanici nazionali e archivi tecnici di settore): primer 70–80 µm (1 mano), strato intermedio 100–150 µm (1–2 mani), finitura 100–120 µm (2 mani). Il DFT totale dei tre strati è solitamente nell'intervallo 270–350 µm, corrispondente alle esigenze generali di anticorrosione pesante C4–C5.
| Rivestimento | Mani | Spessore per mano/intervallo | Funzione |
|---|---|---|---|
| Primer epossidico ricco di zinco | 1 mano | 70–80 µm | Protezione catodica, adesione |
| Strato intermedio epossidico a micaceo di ferro | 1–2 mani | 100–150 µm | Schermatura, ispessimento |
| Finitura poliuretanica | 2 mani | 100–120 µm | Resistenza agli agenti atmosferici, decorazione |
| Totale | — | circa 270–350 µm | Sistema anticorrosione pesante |
Questa è la "formula di base"; i tre sistemi seguenti vi apporteranno aggiunte o sottrazioni in base al grado ambientale.
V. Sistema A: struttura in acciaio per ponte (C4–C5)
I ponti sono a lungo termine in atmosfera esterna, sotto il duplice attacco dell'inquinamento industriale e della nebbia salina costiera; all'interno delle travi scatolate può anche formarsi condensa, per cui il grado di corrosione è per lo più C4–C5. Il sistema è principalmente "primer epossidico ricco di zinco + intermedio epossidico a micaceo + finitura poliuretanica", con spessore totale nel medio-alto intervallo.
| Voce | Sistema di rivestimento (ponte C4–C5) |
|---|---|
| Grado di corrosione | C4 (ponte generale) a C5 (ponte transoceanico/ad alta inquinamento) |
| Primer | Primer epossidico ricco di zinco, 70–80 µm, 1 mano (protezione catodica) |
| Strato intermedio | Strato intermedio epossidico a micaceo di ferro, 100–150 µm, 1–2 mani (schermatura e ispessimento) |
| Finitura | Finitura poliuretanica alifatica, 100–120 µm, 2 mani (resistenza agli agenti atmosferici e ritenzione colore) |
| DFT totale | circa 270–350 µm |
| Metodo di applicazione | Preferibilmente spruzzatura airless ad alta pressione; angoli morti nelle travi scatolate integrabili a pennello |
| Controllo ambientale | Temperatura 5–35℃, umidità relativa ≤80%, temperatura del substrato almeno 3℃ sopra il punto di rugiada |
Il punto del sistema per ponti è "resistenza agli agenti atmosferici + protezione dei bordi": la finitura deve essere poliuretanica alifatica per resistere all'ingiallimento e mantenere la lucentezza; spigoli facilmente accumulanti umidità come interni travi scatolate, nodi bullonati, saldature devono avere spessore aumentato o ritocco, poiché la corrosione da nebbia salina parte spesso da questi punti.
VI. Sistema B: serbatoio (interno Im1–Im2)
I serbatoi si dividono in esterno (atmosfera, simile a C4–C5) e interno (a contatto con il mezzo, ambiente di immersione Im1–Im2). Il sistema interno deve essere scelto in base al mezzo stoccato: Im1 per immersione in acqua dolce/senza inquinamento specifico, Im2 per immersione in acqua marina o salina. L'interno richiede spesso maggiore resistenza chimica e compattezza, e con finestre di manutenzione lunghe, il sistema deve essere "fatto bene al primo colpo".
| Voce | Sistema di rivestimento (interno serbatoio Im1–Im2) |
|---|---|
| Grado di corrosione | Im1 (immersione in acqua dolce) / Im2 (immersione in acqua marina/salina) |
| primer | primer epossidico ricco di zinco o antiruggine epossidico, 70–80 µm, 1 passata |
| strato intermedio | strato intermedio epossidico a micaceo di ferro / strato intermedio epossidico ad alto spessore, livello 150 µm, 1–2 passate |
| finitura | finitura epossidica o poliuretanica compatibile con alimenti / mezzo, 100–120 µm, 2 passate |
| DFT totale | spesso superiore al sistema atmosferico, circa 300–350 µm o più |
| Controllo chiave | compatibilità del mezzo, rivestimento senza solvente / ad alto contenuto di solidi per ridurre la porosità, rinforzo delle saldature |
| Controllo ambientale | temperatura 5–35℃, umidità relativa ≤80%, differenza di punto di rugiada ≥3℃ |
Il nucleo della soluzione interna per serbatoi è "compatibilità con il mezzo + bassa porosità". Quando si immagazzina acqua potabile o mezzi di grado alimentare, la finitura deve soddisfare i relativi requisiti igienici; quando si immagazzina mezzi contenenti cloro, lo spessore del film e la densità devono essere maggiori. Le saldature, i boccaporti e altre zone di concentrazione di tensione sono punti di rottura della corrosione e dovrebbero essere localmente ispessiti e sottoposti a collaudo con spark test.
VII. Soluzione C: strutture in acciaio offshore (CX, zona costa/zona di spruzzo delle onde)
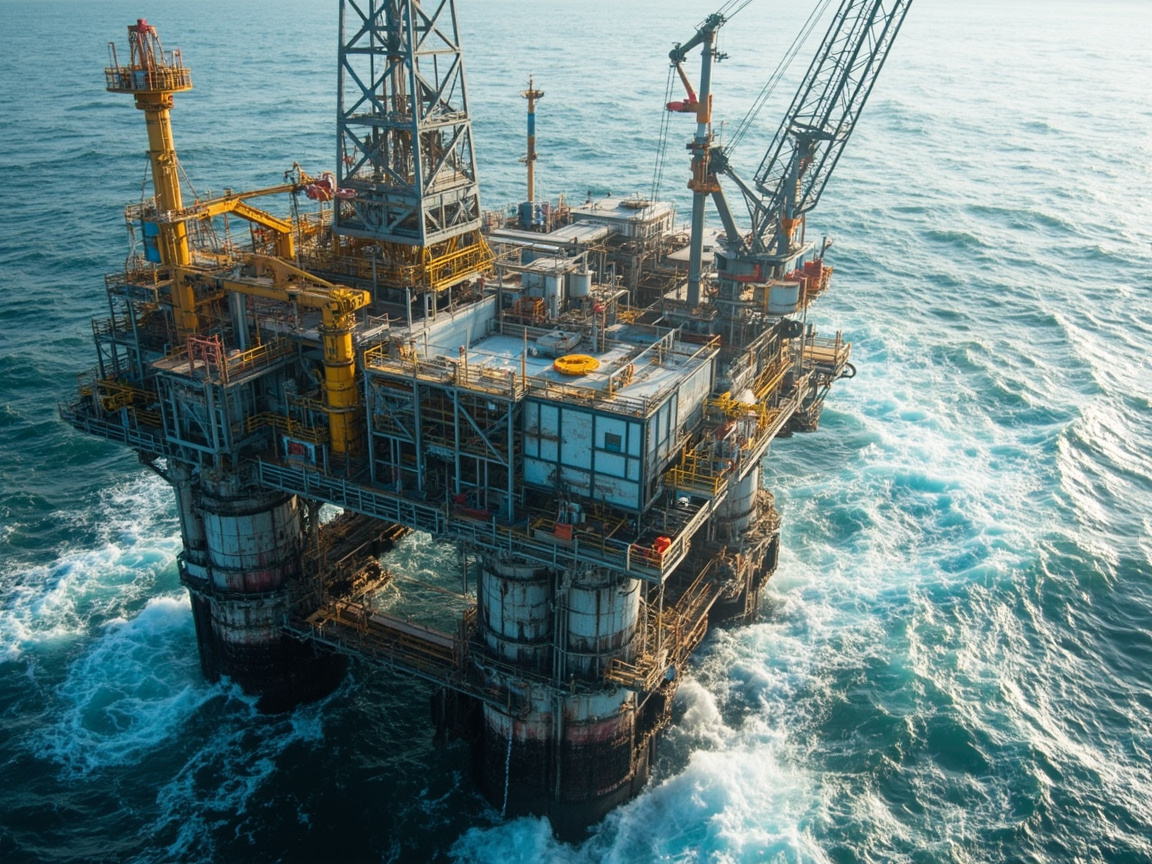
Piattaforme offshore, jacket, zone di spruzzo delle onde si trovano nel livello estremo CX della ISO 12944, con nebbia salina, alternanza umido-secco, raggi UV e impatti meccanici simultanei, rappresentando la condizione operativa più severa per la protezione industriale. Questi progetti pongono requisiti più elevati sul contenuto di solidi del primer ricco di zinco, sullo spessore dello strato schermante e sulla resistenza agli agenti atmosferici della finitura, e tendono a adottare sistemi a ultra-alto contenuto di solidi per ridurre le passate di applicazione e la porosità.
Prendendo come esempio un primer epossidico ricco di zinco a ultra-alto contenuto di solidi (riferimento al sistema tipo Jotun Barrier 80 UHS 6XW, dati da TDS pubblici): epossidico a indurimento con poliammina bifasico, percentuale in massa di VOC <10%, solidi in peso 95 ± 2 %, solidi in volume 85 ± 2 %; VOC (secondo GB 30981 / GB/T 34682) circa 134 g/L; polvere di zinco conforme a ASTM D520 Type II, conforme a SSPC Paint 20 livello 2 e ai requisiti di composizione ISO 12944-5; DFT 60–150 µm, resa teorica 14–5,6 m²/L; nei test ISO 12944-6 raggiunge la durata "molto alta (VH)" in C5, adatto per ambienti di corrosione fino a CX. Questo tipo di rivestimento ricco di zinco a ultra-alto contenuto di solidi è il primer preferito per gli abbinamenti costieri vicini a CX.
| Voce | Soluzione di abbinamento (offshore CX) |
|---|---|
| Livello di corrosione | CX (estremo, zona costa/zona di spruzzo delle onde) |
| primer | ricco di zinco epossidico a ultra-alto contenuto di solidi (es. tipo Barrier 80 UHS), 60–150 µm, protezione catodica prevalente |
| strato intermedio | epossidico a micaceo di ferro ad alto spessore, livello 150 µm o superiore, 1–2 passate, forte schermatura |
| finitura | finitura poliuretanica alifatica / polysiloxane, 100–120 µm, 2 passate, resistenza agli agenti atmosferici |
| DFT totale | spesso ≥350 µm, in zona di spruzzo delle onde può essere maggiore |
| Requisiti speciali | ultra-alto contenuto di solidi, basso VOC, resistenza ai cicli umido-secco, resistenza agli impatti |
| Controllo ambientale | temperatura 5–35℃, umidità relativa ≤80%, differenza di punto di rugiada ≥3℃; finestra di lavoro offshore limitata |
Il punto chiave della soluzione offshore è la sovrapposizione tripla di "ultra-alto contenuto di solidi + spessa schermatura + finitura resistente agli agenti atmosferici". Primer come Barrier 80 UHS, con il 95% di solidi in peso e un basso VOC di 134 g/L, soddisfano sia l'intensità anticorrosione di livello CX che i limiti di GB 30981-2020 per i rivestimenti protettivi industriali, ed è una scelta pragmatica per la protezione pesante costiera.
VIII. Alto contenuto di solidi e conformità VOC: una linea inevitabile per gli abbinamenti moderni
Con l'attuazione di GB 30981-2020 "Limiti di sostanze nocive nei rivestimenti protettivi industriali", il VOC dei rivestimenti protettivi industriali non è più un "optional" ma una soglia obbligatoria. I sistemi ad alto contenuto di solidi (es. solidi in volume livello 85%) e a ultra-alto contenuto di solidi (solidi in peso livello 95%) riducendo i solventi e il VOC, possono anche ridurre le passate di applicazione grazie all'applicazione spessa in singola passata — il che è particolarmente vantaggioso per strutture di grandi dimensioni e difficili da mantenere come ponti e impianti offshore.
Prendendo come esempio un rivestimento ricco di zinco epossidico a ultra-alto contenuto di solidi (tipo Barrier 80 UHS), il suo VOC è di circa 134 g/L, molto inferiore al rivestimento ricco di zinco tradizionale a solvente, mentre i solidi in peso raggiungono il 95 ± 2 %. Ciò significa che alla stessa densità di film, le passate di applicazione sono minori, le emissioni di solvente più basse e la densità migliore. Nella progettazione dell'abbinamento, ottimizzare "contenuto di solidi — VOC — passate — spessore del film" come gruppo di parametri correlati permette di essere conformi ed economici allo stesso tempo.
IX. Controllo di applicazione e ambientale: la chiave per l'attuazione del piano
Per quanto buono sia l'abbinamento, un controllo scadente dell'applicazione vanificherà i risultati precedenti. Requisiti generali di applicazione (secondo il riepilogo dei parametri di abbinamento di finitura epossidica-poliuretanica): temperatura ambiente di applicazione 5–35℃, umidità relativa ≤80%, temperatura del substrato deve essere superiore di almeno 3℃ al punto di rugiada; priorità alla spruzzatura airless ad alta pressione o spruzzatura ad aria, pennello e rullo solo per piccole riparazioni; i sistemi bifasici devono essere miscelati rigorosamente nelle proporzioni e utilizzati entro il tempo di pot-life.
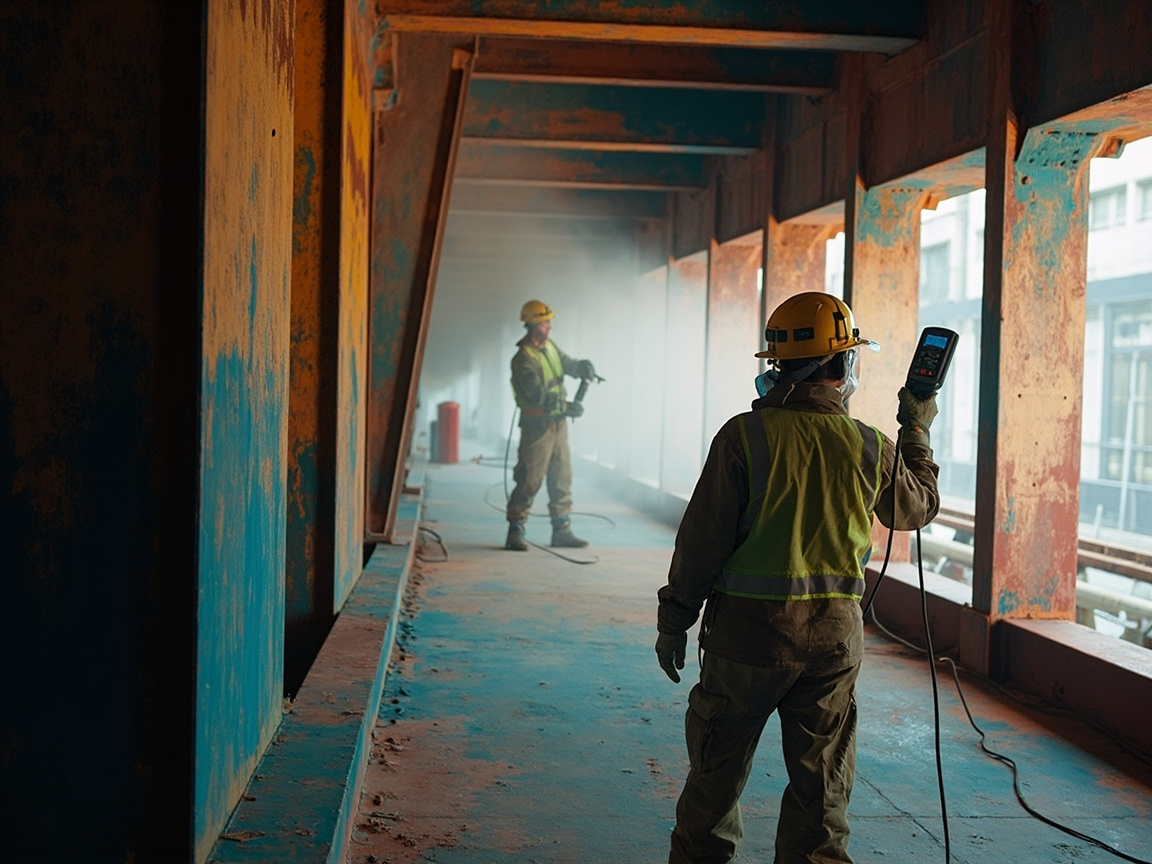
Il trattamento del substrato è il prerequisito: sabbiatura dell'acciaio al carbonio a Sa 2½ (ISO 8501-1), rugosità 30–75 µm, superficie senza olio né polvere. Lo spessore del film viene verificato zona per zona con spessimetro magnetico, controllando prioritariamente spigoli, saldature, fori per bulloni. La ricopertura tra strati deve essere completata dopo l'essiccazione superficiale e prima dell'essiccazione completa dello strato precedente, per evitare distacco tra strati. Se l'ambiente non è idoneo (pioggia, neve, alta umidità, condensa) si deve sospendere il lavoro, altrimenti anche l'abbinamento per nebbia salina fallirà precocemente.
X. Progettazione dello spessore del film e collaudo di accettazione
Lo spessore del film è un "indicatore rigido" dell'abbinamento. Il DFT totale deve stabilire un limite inferiore in base al livello ambientale: C4 circa 240–280 µm, C5 circa 280–340 µm, CX spesso ≥350 µm. L'accettazione utilizza uno spessimetro magnetico con prelievo di punti secondo regole statistiche (alcuni punti per m², media e minimo), guardando sia se la media è conforme sia se il punto minimo è sufficiente — un punto minimo insufficiente equivale a un "downgrade" locale, che è esattamente il punto di rottura per la nebbia salina.
Il collaudo di accettazione dell'abbinamento dovrebbe anche combinare dati di nebbia salina, adesione e invecchiamento (vedi articoli sulla rilevazione). Si consiglia di scrivere "livello di corrosione — spessore totale del film — risultati dei singoli test — linea di conformità" nel protocollo tecnico, per accettare in base al disegno e responsabilizzare in base ai numeri in seguito. Il tempo di cura dopo l'applicazione determina direttamente le prestazioni finali; i sistemi bifasici devono lasciare una finestra di indurimento completa prima dell'entrata in servizio (per i meccanismi generali di essiccazione e indurimento della verniciatura, si può fare riferimento a essiccazione e indurimento delle vernici a base d'acqua per confronto di principio, sebbene il sistema sia diverso, la logica "rapporto — indurimento — prestazioni" è la stessa).
XI. Sicurezza e stoccaggio: la linea rossa dei sistemi bifasici
I rivestimenti protettivi industriali pesanti sono per lo più epossidici/poliuretanici bifasici, contenenti induritori isocianati, e la sicurezza in applicazione non può essere trascurata. Secondo le istruzioni di sicurezza dell'abbinamento: contiene induritore isocianato, nocivo se inalato, richiede ventilazione + maschera antipolvere + occhiali protettivi + guanti chimici; divieto di fiamme libere e di fumare in cantiere; rifiuti di vernice e fusti gestiti come rifiuti pericolosi.
Per lo stoccaggio: legante e induritore conservati separatamente in luogo fresco e ventilato a 5–35℃, l'induritore reagisce molto facilmente con l'umidità dell'aria e perde efficacia, deve essere sigillato rigorosamente per evitare l'umidità; confezioni comuni legante 20 kg + induritore 4 kg, periodo di validità circa 12 mesi. In cantiere usare strumenti di misurazione per la miscelazione, non a sensazione, e i residui bifasici non possono essere conservati a lungo.
XII. Affidateci il piano
Tornando alla frase iniziale: per l'abbinamento anticorrosione delle strutture in acciaio non esiste una "soluzione universale". I ponti guardano alla resistenza agli agenti atmosferici e alla protezione dei bordi in C4–C5, l'interno dei serbatoi guarda alla compatibilità del mezzo in Im1–Im2, l'offshore guarda all'ultra-alto contenuto di solidi e alla spessa schermatura in CX — i tre devono essere progettati in modo differenziato.
Kexin New Materials (kexinMaterials) nella consegna di primer epossidico ricco di zinco, strato intermedio epossidico a micaceo di ferro e finitura poliuretanica, fornisce lo spessore del film e la scheda tecnica corrispondenti in base al livello di corrosione ISO 12944, e include nella documentazione di consegna anche la conformità VOC (GB 30981-2020), la finestra ambientale di applicazione e lo stoccaggio sicuro, allineando progettisti, applicatori e committenti sugli stessi dati. Per i lettori che devono bilanciare tra base acqua e solvente, si può anche combinare il confronto di selezione tra vernici a base d'acqua e vernici a olio per equilibrare prestazioni, conformità e costi.
XIII. Errori comuni negli abbinamenti
Errore 1: usare la stessa vernice per tutte le strutture in acciaio. Sbagliato. L'intensità di corrosione di C4, C5, CX, Im1–Im2 differisce di un ordine di grandezza, l'abbinamento e lo spessore del film devono essere classificati.
Errore 2: più spesso è meglio, impilare a caso. Sbagliato. Eccessivo spessore causa crepe, colature, sprechi, e i bifasici hanno limiti di pot-life; lo spessore deve essere progettato per livello e verificato con spessimetro.
Errore 3: più alto è il contenuto di zinco nel primer ricco di zinco, meglio è, si può aggiungere all'infinito. Sbagliato. Il contenuto di zinco nel film secco ≥80% è l'intervallo efficace per la protezione catodica, l'eccesso influisce negativamente su applicazione e adesione tra strati; la chiave è la progettazione dell'abbinamento e lo spessore del film.
Errore 4: scegliere la finitura a caso, basta che copra. Sbagliato. La finitura esterna deve essere poliuretanica alifatica per resistere all'ingiallimento e mantenere lucentezza e colore, altrimenti in pochi anni si sfalda e opacizza.
Errore 5: il VOC non conta, basta che le prestazioni siano buone. Sbagliato. I rivestimenti protettivi industriali sono soggetti ai limiti obbligatori di GB 30981-2020; i sistemi ad alto/ultra-alto contenuto di solidi possono essere conformi mantenendo le prestazioni.
XIV. Revisione dei guasti di abbinamento: tipici problemi di tre tipi di strutture
Un buon piano scritto può comunque fallire nell'attuazione. Rintracciare i guasti tipici delle tre strutture alla progettazione dell'abbinamento è un metodo pratico per evitare di ripetere errori:
| Tipo di struttura | Guasto tipico | Causa radice | Contromisura a livello di abbinamento |
|---|---|---|---|
| Ponte (C4–C5) | Angolo interno delle travi scatolate, nodi bullonati ruggine precoce | Spessore del rivestimento insufficiente sui bordi, perdita del controllo dell'intervallo di sovraverniciatura | Pre-verniciatura/ispessimento dei bordi, finestra tra gli strati rigorosa |
| Serbatoio (Im1–Im2) | Perforazione per corrosione puntiforme vicino alle saldature | Saldature non rinforzate, errore di compatibilità con il mezzo | Ispessimento locale delle saldature + collaudo a scintilla, selezione della finitura in base al mezzo |
| Offshore (CX) | Distacco esteso nella zona degli spruzzi | Solidi/ spessore del rivestimento insufficienti, scarsa resistenza ai cicli umido-secco | Zinco ricco ad altissimo contenuto di solidi + schermatura spessa, DFT totale ≥350 µm |
| Generale | La finitura si chalkizza e perde lucentezza in pochi anni | Usata finitura aromatica / non resistente agli agenti atmosferici | Cambiare con finitura poliuretanica alifatica o a polisilossano |
| Generale | Distacco tra strati, sfogliamento a interi pezzi | Trattamento superficiale o finestra di sovraverniciatura fuori controllo | Sabbiatura Sa 2½, controllo del differenziale di punto di rugiada e dell'intervallo tra strati |
Questa tabella mostra: la maggior parte dei guasti in cantiere non è dovuta a "rivestimento di per sé scadente", ma a un anello debole nella progettazione del sistema, nella distribuzione dello spessore o nel controllo dell'applicazione. Nella fase di progetto, annotare separatamente spessore e processo per "punti di concentrazione degli sforzi" come bordi, saldature e zone degli spruzzi, risparmia molte più preoccupazioni rispetto alle riparazioni successive.
XV. La logica di costo del design del sistema: non è vero che più spesso è meglio e più costoso è meglio
La progettazione del sistema viene spesso fraintesa come "impilare lo spessore e scegliere il grado più alto per essere sicuri". Ma il costo è interconnesso: ogni aumento di un livello del DFT totale fa salire materiali, numero di mani di applicazione, tempi e rischio di riparazione. L'approccio razionale è ottimizzare con quattro parametri: "grado di corrosione — spessore necessario — numero di mani accettabile — conformità VOC".
Prendendo l'offshore CX come esempio, usare un rivestimento epossidico a zinco ricco ad altissimo contenuto di solidi (come la classe Barrier 80 UHS, con solidi in peso al 95%) permette di ottenere alto spessore con poche mani e spessore elevato in una sola passata, soddisfacendo sia la protezione anticorrosione pesante sia riducendo VOC e tempi; se si usasse un sistema tradizionale a basso contenuto di solidi, per raggiungere lo stesso DFT servirebbero più mani, con maggiori emissioni di solventi e più manodopera. Si vede che l'"altissimo contenuto di solidi" non è solo un punto di vendita ecologico, ma anche un equilibrio tra costo e affidabilità. Il progettista dovrebbe spiegare chiaramente questa interconnessione nel capitolato tecnico, facendo capire al committente "perché questo sistema è conforme e non spreca".
XVI. Il ciclo chiuso tra progetto del sistema e collaudo di accettazione
Scrivere bene il progetto non significa consegnare bene; consegnare bene non significa collaudare severamente. Collegare "progettazione — applicazione — collaudo — accettazione" in un ciclo chiuso è la chiave per evitare incidenti nella protezione anticorrosione delle strutture in acciaio.
Lato progettazione deve fornire grado di corrosione chiaro (C4/C5/CX, Im1–Im2), limite inferiore del DFT totale, intervallo di spessore di ogni strato e linea di collaudo singola (durata nebbia salina, invecchiamento scolorimento/chalkizzazione, grado di quadrettatura). Le vaghe parole "sistema anticorrosione pesante" non permettono di attribuire responsabilità in seguito.
Lato applicazione deve registrare grado di sabbiatura del substrato, distribuzione reale del DFT, temperatura/umidità e punto di rugiada, rapporto di miscelazione e condizioni di indurimento. Questi registri sono la base per definire al collaudo "problema di rivestimento o problema di applicazione". Senza registrazioni di processo, dopo il guasto non resta che rimpallarsi le colpe.
Lato collaudo dovrebbe fornire report di terze parti corrispondenti al progetto: nebbia salina secondo GB/T 1771 / ISO 9227, invecchiamento secondo GB/T 1865, adesione secondo GB/T 9286, indicando informazioni dei pannelli e durata della prova. Le linee di accettazione dei tre sistemi precedenti (ponte/C4–C5, serbatoio/Im1–Im2, offshore/CX) dovrebbero essere scritte direttamente nell'ordine di collaudo.
Lato accettazione giudica con chiusura su quattro voci: "spessore medio + spessore minimo + collaudo singolo + conformità VOC". Solo se i quattro anelli combaciano, il sistema è realmente attuato. Questo pensiero a ciclo chiuso è anche ciò che Kexin New Materials (kexinMaterials) insiste nel consegnare con il sistema primer-intermedio-finitura — non solo rivestimenti, ma una "catena di dati verificabile", così il committente ottiene non una promessa su carta, ma un insieme di prove controllabili.
XVII. Dal sistema all'intera vita utile: considerare la manutenzione già nella fase di progettazione
La progettazione del sistema non può guardare solo a "prima verniciatura conforme", ma deve considerare la manutenibilità della struttura durante l'intera vita utile. Molti guasti non sono dovuti a sistema sbagliato, ma al fatto che in progettazione non si è lasciato spazio per la manutenzione: interno delle travi scatolate non accessibile per ritocchi, zona degli spruzzi senza passerella di ispezione, zona saldature senza spazio per rinforzo locale, portando piccoli punti di ruggine a diventare grandi riparazioni.
Una progettazione di sistema con visione di vita utile considera almeno tre punti: uno, accessibilità, prevedere per le parti da mantenere necessariamente passaggi di ispezione e condizioni per ponteggi; due, riparabilità, ogni strato del sistema dovrebbe scegliere un sistema compatibile con la sovraverniciatura, evitando "il vecchio strato non attacca la nuova vernice" in seguito; tre, margine di spessore, per bordi, saldature e zone degli spruzzi soggetti a usura, in fase di progettazione annotare spessore superiore alla media, anziché prendere uniformemente il limite inferiore.
Calcolare il costo di manutenzione nella selezione iniziale è spesso più economico che "risparmiare all'inizio e riparare ripetutamente dopo". È anche per questo che progetti offshore e ponti transmareali enfatizzano sempre più "vita di progetto — grado di sistema — finestra di manutenzione" come trinità: usare la robustezza del sistema iniziale per comprare la tranquillità della manutenzione futura. Per il committente, il sistema realmente conveniente è quello che in vent'anni ferma l'attività e ripara meno volte.
Da aggiungere: la visione di vita utile non esclude soluzioni a basso costo — per capannoni industriali generali e passerelle di tubazioni a C3 e inferiori, sovraprogettare un sistema di grado CX è uno spreco. Il modo corretto è usare i gradi di corrosione ISO 12944 per prima cosa fare la "classificazione ambientale", poi decidere robustezza e spessore del sistema, facendo sì che ogni euro di budget sia speso sul rischio di corrosione corrispondente. Se la classificazione è giusta, il sistema non sarà "sovradotato e sprecato, o sottodotato e fallito", che è il nucleo della progettazione differenziata.
Dai progetti seguiti da Kexin New Materials (kexinMaterials), tutti i committenti che all'inizio hanno allineato in un colpo solo "classificazione ambientale + spessore di sistema + finestra di manutenzione" hanno avuto tassi di riparazione e costi complessivi evidentemente migliori; i progetti dove si classificava mentre si costruiva e si comprimeva a caso lo spessore del sistema, spesso entro due o tre anni entravano in un ciclo di riparazioni ripetute. L'ambiente corrosivo non avrà pietà solo perché "hai risparmiato una verniciatura", il grado di rigore della progettazione del sistema finisce per essere scritto sul conto della vita della struttura.
Domande frequenti
1. Cosa si intende per sistema anticorrosione per strutture in acciaio e perché distinguere primer-intermedio-finitura?
Il sistema anticorrosione per strutture in acciaio è la combinazione di rivestimenti "primer + strato intermedio + finitura" progettata in base all'ambiente corrosivo. Il primer gestisce anticorrosione e adesione (il primer a zinco ricco si basa sulla protezione catodica per sacrificio dello zinco); lo strato intermedio gestisce ispessimento e schermatura (le scaglie di ossido di ferro micaceo allungano il percorso dei mezzi corrosivi); la finitura gestisce resistenza agli agenti atmosferici e decoro. Ogni strato fa la sua parte; mancarne uno o abbinarli male accorcia la vita utile.
2. Quale grado di corrosione usare rispettivamente per ponti, serbatoi e offshore?
I ponti sono per lo più C4–C5 (se transmareali o ad alta inquinamento, C5); l'esterno dei serbatoi è simile a C4–C5, l'interno a contatto con il mezzo è ambiente di immersione Im1 (acqua dolce) o Im2 (acqua di mare/salina); piattaforme offshore e zone degli spruzzi rientrano in CX (estremo). Le tre hanno diversa intensità corrosiva, sistema e spessore devono essere differenziati.
3. Qual è lo spessore tipico del sistema?
La base generale è primer epossidico a zinco ricco 70–80 µm (1 mano), strato intermedio epossidico a ossido di ferro micaceo 100–150 µm (1–2 mani), finitura poliuretanica 100–120 µm (2 mani), DFT totale circa 270–350 µm, corrispondente ad anticorrosione pesante C4–C5. Per C5/CX e ambienti immersi si deve ispessire sulla base di quanto sopra.
4. Perché per il grado offshore CX si raccomanda zinco ricco epossidico ad altissimo contenuto di solidi?
Il grado CX ha insieme nebbia salina, cicli umido-secco e raggi UV, il più severo. Lo zinco ricco epossidico ad altissimo contenuto di solidi (come la classe Barrier 80 UHS) ha solidi in peso 95 ± 2 %, VOC circa 134 g/L, polvere di zinco conforme ASTM D520 Type II, nei test C5 di ISO 12944-6 raggiunge durabilità "molto alta (VH)", adatto sotto CX, soddisfa sia l'anticorrosione pesante sia il requisito di basso VOC di GB 30981-2020.
5. A cosa bisogna fare attenzione nel sistema interno al serbatoio (Im1–Im2)?
Il punto chiave è compatibilità con il mezzo e bassa porosità. Se si stocca acqua potabile/mezzi alimentari, la finitura deve soddisfare requisiti igienici; per acqua di mare clorurata (Im2) si deve aumentare spessore e densità. Saldature, bocche d'uomo e altri punti di concentrazione degli sforzi vanno ispessiti localmente e sottoposti a collaudo a scintilla; finestra di manutenzione lunga richiede ancora di più "fare bene al primo colpo".
6. Perché il differenziale di punto di rugiada nell'ambiente di applicazione è importante?
La temperatura del substrato deve essere superiore di oltre 3℃ al punto di rugiada, altrimenti sulla superficie si condensa un velo d'acqua invisibile, l'adesione e la densità del rivestimento calano drasticamente, facilitando bolle e distacchi in seguito. Temperatura 5–35℃, umidità relativa ≤80% sono anch'esse linee di controllo generali; se l'ambiente non è conforme si deve fermare il lavoro.
7. Cosa significa il limite VOC per le vernici industriali protettive?
Le vernici industriali protettive seguono GB 30981-2020 "Limiti delle sostanze nocive nelle vernici industriali protettive", che impone tetti obbligatori per VOC e metalli pesanti. I sistemi ad alto/altissimo contenuto di solidi (come solidi in volume 85%, solidi in peso 95%) mantengono le prestazioni riducendo le emissioni, ed è il prerequisito di conformità dei sistemi moderni.
8. Quali sono le linee rosse di sicurezza per l'applicazione di sistemi bicomponente?
Contengono indurente isocianato, l'inalazione è nociva, serve ventilazione + maschera antipolvere + occhiali protettivi + guanti chimici; vietato fuoco e fumo; rifiuti di vernice e fusti trattati come rifiuti pericolosi. L'indurente deve essere sigillato ermeticamente e al riparo dall'umidità, dosato esattamente, e usato entro il tempo di utilizzo.
9. Per il collaudo dello spessore basta guardare la media?
Non basta. Oltre alla media conforme, bisogna vedere se il minimo è sufficiente — un minimo insufficiente equivale a "sottodotazione" locale, ed è la breccia per la corrosione da nebbia salina. Si devono prendere punti secondo regole statistiche, controllo doppio media e minimo.
10. Le vernici industriali a base d'acqua possono sostituire questi sistemi a solvente?
Nella maggior parte degli ambienti atmosferici C3–C4 sì, e con VOC più bassi e più conformi; ma in condizioni estreme come zona degli spruzzi CX e immersione Im2, lo zinco ricco epossidico a solvente ad altissimo contenuto di solidi resta più affidabile. La selezione deve combinare grado di corrosione, soglia di conformità e condizioni di manutenzione, non una semplice sostituzione.
Letture supplementari
- Come selezionare le vernici industriali a base d'acqua nello scenario di sostituzione solvente-acqua: sistema resina e condizioni applicative: estende il pensiero "grado di corrosione — sistema" di questo articolo al sistema a base d'acqua, bilanciando prestazioni e conformità VOC. Come scegliere tra rivestimento a base d'acqua e vernice a olio: un confronto sistematico da prestazioni a costi: confronto tra rivestimento industriale a base d'acqua e a solvente per durabilità, applicazione e costi, a supporto delle decisioni di abbinamento.
- Scienza formulativa e applicazione pratica del rivestimento per legno a base d'acqua: comprendere trasversalmente i sistemi di resine a base d'acqua e la logica applicativa, costruendo un quadro cognitivo più ampio sui materiali.