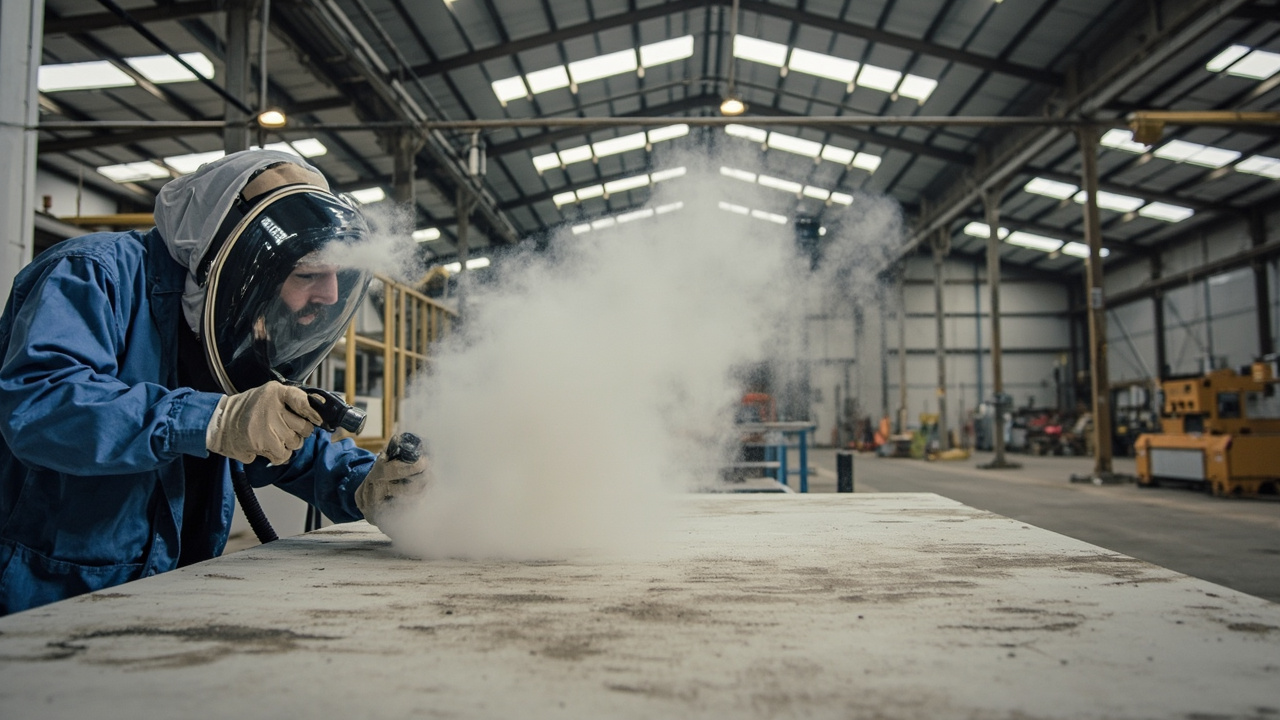
Nell'industria dei rivestimenti anticorrosione c'è un vecchio detto più volte verificato: “Tre parti vernice, sette parti fondo”. Significa che, per quanti anni durerà alla fine un sistema di rivestimento protettivo industriale, tre parti dipendono dal rivestimento stesso e sette parti dalla preparazione superficiale prima dell'applicazione. Per quanto buono sia il primer epossidico ricco di zinco, per quanto costosa sia la finitura poliuretanica alifatica, se ruggine, olio e calamine sulla base non vengono puliti a fondo, l'adesione non si stabilisce e i mezzi corrosivi penetrano dai punti deboli, provocando in pochi mesi bolle, corrosione e distacco. Questo articolo spiega a fondo la preparazione superficiale per rivestimenti industriali: cosa sia esattamente lo standard del grado di sabbiatura Sa2.5, perché la rugosità di sabbiatura è controllata a 30–75 µm, come gestire il punto di rugiada e l'umidità relativa, e perché la pulizia con attrezzi manuali St2/St3 può essere considerata solo ”minima”.
Nel design dei sistemi per ingegneria di anticorrosione pesante, Kexin New Materials (kexinMaterials) sottolinea sempre ”la priorità della preparazione del fondo” — che tu scelga un sistema epossidico ad altissimo solids o un sistema poliuretanico a basso VOC, il grado di preparazione superficiale è il vincolo principale del documento di sistema. I gradi e i parametri citati in questo articolo provengono da TDS pubblici, ISO 8501-1, ISO 12944-2018 e altri standard nazionali e internazionali.
I. Perché la preparazione superficiale determina la vita del rivestimento
Studi statistici sulle anomalie dei rivestimenti mostrano che una preparazione superficiale inadeguata è la prima causa di guasto precoce nella verniciatura anticorrosione, con incidenza spesso superiore alla somma della selezione del rivestimento e della tecnica di applicazione. Ci sono tre ragioni:
- La radice dell'adesione è nell'interfaccia: il legame tra rivestimento e acciaio si basa su aggancio meccanico + adsorbimento chimico/polare. Strati di ruggine, oli e sali solubili sulla superficie interrompono questo legame, azzerando direttamente l'adesione.
- I residui di impurità sono il punto di partenza della corrosione: le fessure sotto le calamine e gli ioni cloruro nei crateri di ruggine formano una pila galvanica sotto il rivestimento, causando un guasto nascosto di ”rivestimento intatto ma già arrugginito all'interno”.
- La rugosità determina la profondità di ancoraggio: l'ondulazione microscopica formata dalla sabbiatura è il rivetto meccanico della vernice; se la rugosità è insufficiente non ”aggancia”, se eccessiva espone il fondo in cima ai picchi e accumula aria nei solchi.
Pertanto, la preparazione superficiale non è un processo di ”semplice carteggiatura”, ma una decisione ingegneristica altrettanto importante delle prestazioni del rivestimento. Questa è l'essenza di ”tre parti vernice, sette parti fondo” — investire budget e tempi di cantiere prioritariamente nella preparazione del fondo è molto più conveniente che riparare ripetutamente in seguito.
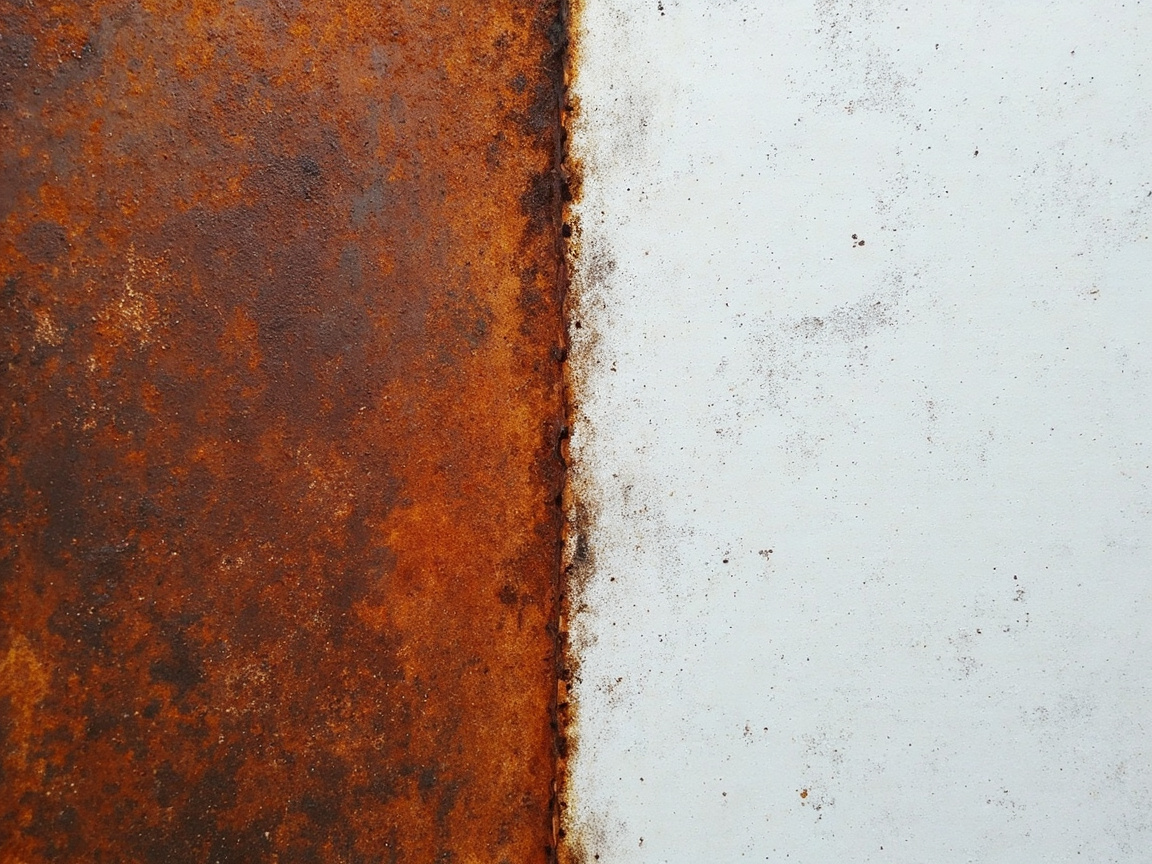
II. Cosa indica esattamente il grado di sabbiatura Sa2.5 (Sa 2½)
I gradi di pulizia con sabbiatura sono definiti da ISO 8501-1 e indicati con ”Sa” (Sand blasting) seguito da un numero, dal basso verso l'alto: Sa1, Sa2, Sa2.5, Sa3. Il cosiddetto ”sabbiatura Sa2.5″ in cantiere è Sa 2½ (pulizia con sabbiatura molto accurata, quasi bianca).
Secondo ISO 8501-1, i requisiti di Sa 2½ sono: la superficie dell'acciaio non deve presentare grasso, sporco, calamine, tracce di ruggine e rivestimenti o altre impurità visibili; qualsiasi residuo deve essere solo tracce puntiformi o striate di leggera macchiatura. In altre parole, a occhio nudo la superficie appare uniformemente grigio-bianco metallico, sono ammesse solo minime e sparse macchie chiare, non sono ammesse chiazze di ruggine o calamine.
Gli altri gradi corrispondenti:
- Sa 1 (leggero): rimuove solo le impurità losche, mantiene molte calamine e ruggine, quasi inutilizzato per l'anticorrosione.
- Sa 2 (accurato): la maggior parte di calamine, ruggine e rivestimenti è rimossa, ma ombre e leggere discromie sono ammesse.
- Sa 2½ (molto accurato/quasi bianco): rimangono solo minime macchie, è la soglia comune per l'anticorrosione pesante.
- Sa 3 (bianco/livello bianco): nessuna impurità visibile, lucentezza metallica uniforme su tutta la superficie, per condizioni severissime (es. interni serbatoi, grado alimentare).
Gli archivi di ricerca confermano: Jotacote Universal N10 di Jotun richiede per l'acciaio al carbonio ”St 2 (minimo) / Sa 2½ (raccomandato, ISO 8501-1)”; la vernice alchidica antiruggine (GB/T 25251-2010) richiede anch'essa ”sabbiatura Sa2.5, rugosità 30–75 µm”. Si vede che Sa2.5 è il grado raccomandato universale per i primer protettivi industriali.
III. Rugosità di sabbiatura: perché fissata a 30–75 µm
La sabbiatura non solo rimuove la ruggine, ma crea sulla superficie un'ondulazione microscopica; la profondità di questa ondulazione è la rugosità (profilo superficiale, Rugosity). L'archivio di ricerca della vernice alchidica antiruggine indica chiaramente: sabbiatura Sa2.5, rugosità 30–75 µm. Questo intervallo non è casuale, ma il risultato di un equilibrio tra adesione e copertura.
Relazione tra rugosità e adesione:
- Rugosità↑ → area di ancoraggio meccanico↑: la vernice penetra in picchi e valli formando un ”rivettamento”, l'adesione a strappo (secondo GB/T 9286 metodo quadrettatura, grado 0/1 è ottimo) migliora sensibilmente.
- Rugosità troppo bassa (< 25 µm): ancoraggi insufficienti, il rivestimento è come incollato su vetro, facile distacco a intero strato.
- Rugosità troppo alta (> 75–100 µm): le cime dei picchi potrebbero non essere coperte completamente dalla vernice (specialmente con una mano sottile), le punte diventano punti di attacco della corrosione; al contempo le valli possono intrappolare aria formando pinhole.
Pertanto 30–75 µm è la finestra ottimale per la maggior parte dei primer industriali (epossidico zinco-ricco, alchidico antiruggine, epossidico micaceo di ferro). Il valore specifico dipende anche dal DFT: film più spesso tollera rugosità leggermente maggiore, film sottile richiede rugosità al limite inferiore. Dopo l'applicazione confrontare in loco con campioni di rugosità (es. campioni standard ISO 8503), non a sensazione.
IV. Acciaio inossidabile e substrati speciali: carteggiatura con abrasivi non metallici
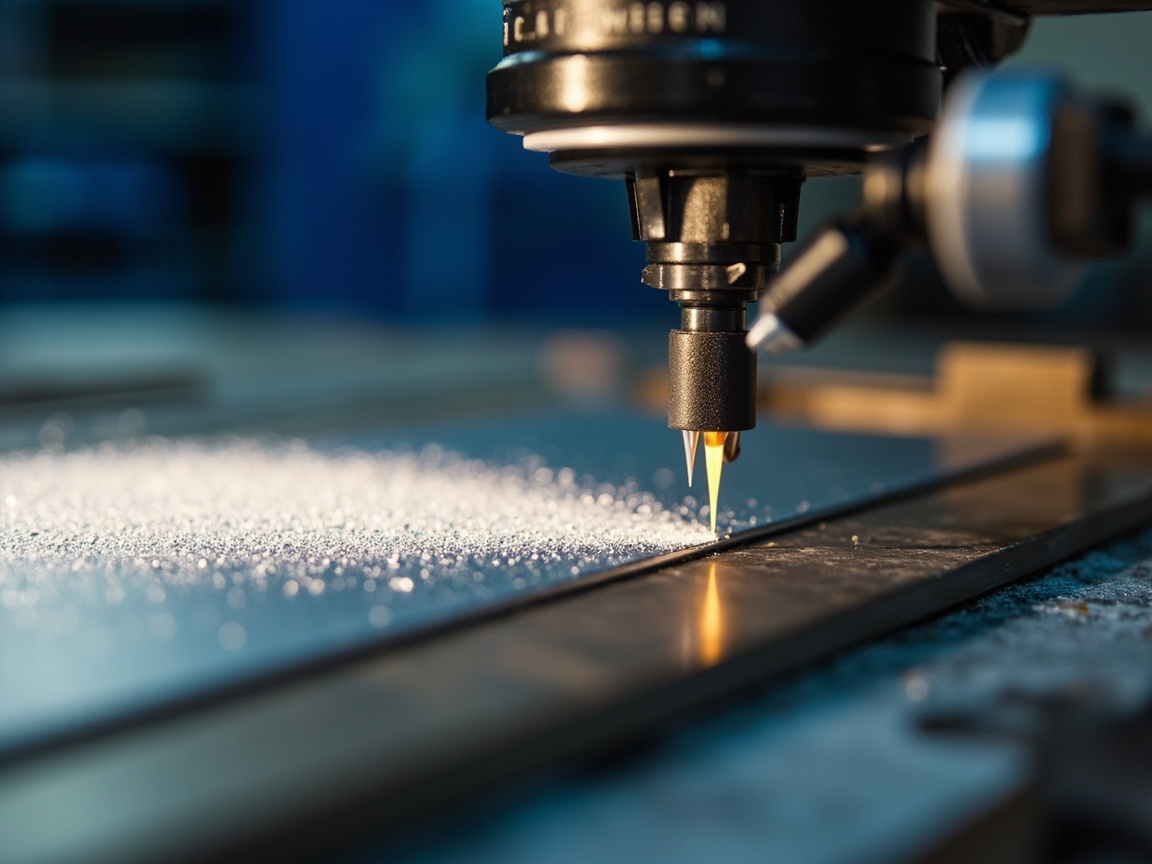
Per la sabbiatura dell'acciaio al carbonio si usano graniglia/sfere d'acciaio, ma l'acciaio inossidabile non può usare abrasivi a base di ferro — l'infissione di ferro causa corrosione propria (”contaminazione da ruggine”). Nei documenti di ricerca, Jotacote Universal N10 per acciaio inossidabile richiede: necessaria carteggiatura con abrasivo non metallico per produrre graffi. Cioè usare ossido di alluminio, granato, sabbia plastica o altri abrasivi non metallici per creare graffi uniformi sulla superficie (fornendo ancoraggio), evitando al contempo la contaminazione ferrosa.
Estensione di questo principio:
- Zincatura a caldo, leghe di alluminio e altri substrati morbidi o attivi dovrebbero anch'essi evitare abrasivi a base di ferro;
- L'obiettivo della carteggiatura è ”graffi uniformi + sgrassaggio”, non ricercare il metallo quasi bianco;
- Dopo il trattamento verniciare al più presto, evitando ri-contaminazione o riferruginizzazione della superficie trattata.
Per substrati come alluminio e acciaio zincato, una sabbiatura troppo aggressiva danneggia il substrato; di solito si usa solo sweep blasting leggero o carteggiatura leggera con abrasivo non metallico, con requisiti di grado inferiori a Sa2.5 per l'acciaio al carbonio.
V. Controllo ambientale: punto di rugiada +3℃ e RH ≤ 80%
Una preparazione superficiale conforme è solo il primo passo, l'ambiente durante la verniciatura determina anch'esso il successo. I parametri universali della ”vernice di finitura epossidica-poliuretanica” nell'archivio di ricerca danno limiti chiari: requisiti ambientali: temperatura 5–35℃, umidità relativa ≤ 80%, temperatura del substrato superiore al punto di rugiada di oltre 3℃. Queste tre regole sono ferree per l'applicazione di rivestimenti industriali:
- Temperatura del substrato superiore al punto di rugiada di 3℃: il punto di rugiada è la temperatura alla quale l'umidità dell'aria raggiunge la saturazione e inizia la condensazione. Se la temperatura del substrato è inferiore o vicina al punto di rugiada, sulla superficie si condensa un velo d'acqua; verniciare sopra è come verniciare sull'”acqua”, adesione persa e facile formazione di bolle. Si richiede che la temperatura del substrato sia almeno 3℃ sopra il punto di rugiada, per un margine di sicurezza.
- Umidità relativa ≤ 80%: l'alta umidità rallenta l'indurimento (specialmente il reticolato chimico di epossidici/poliuretanici dipende da ambiente secco) e aumenta il rischio di condensazione; oltre l'80% di solito si vieta l'applicazione.
- Temperatura 5–35℃: troppo bassa indurisce lentamente o per nulla, troppo alta accorcia il pot life e causa buccia d'arancia e pinhole.
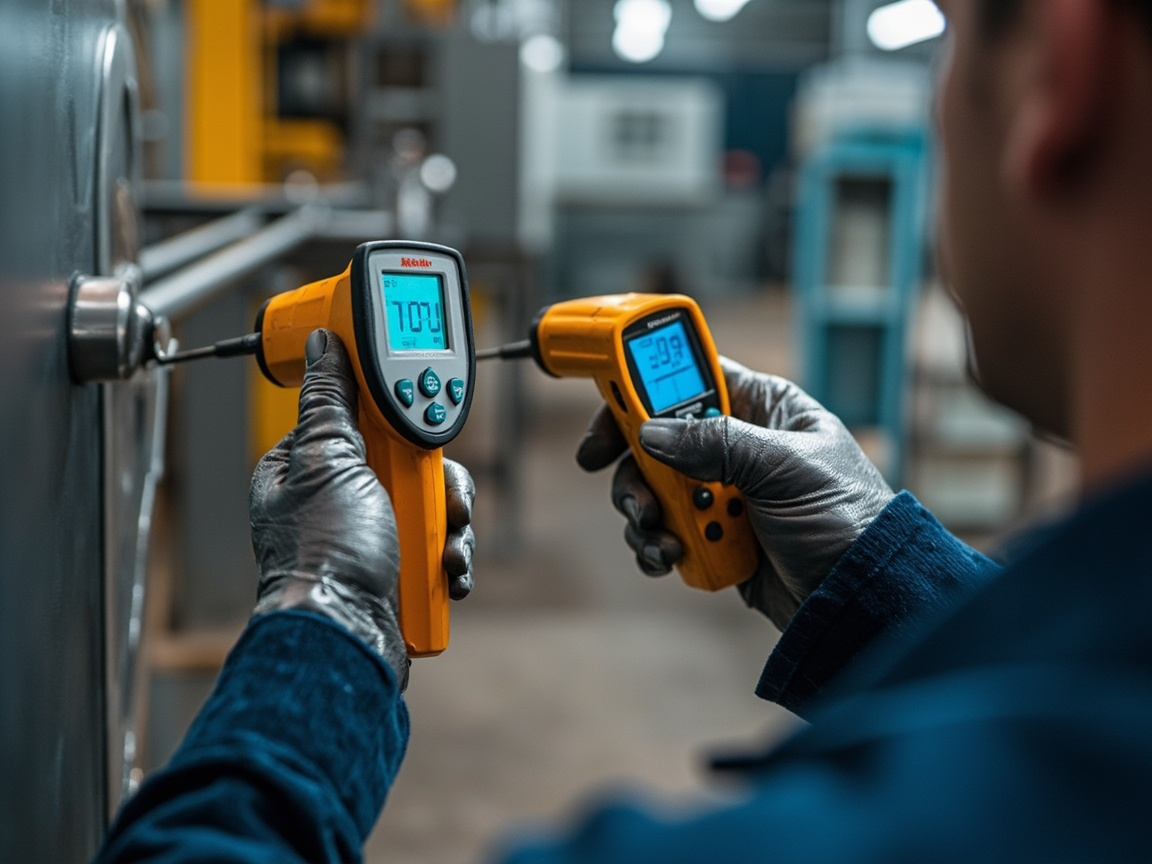
In cantiere si usa calcolatore di punto di rugiada / termoigrometro per misurare in tempo reale: inserendo temperatura aria e umidità relativa si ottiene il punto di rugiada, poi lo si confronta con la temperatura del substrato. Molti guasti in loco, risalendo alle cause, sono ”raffreddamento notturno, substrato sotto il punto di rugiada e si continua a spruzzare”.
VI. Pulizia con attrezzi manuali e meccanici: i confini di St2 / St3
Non tutte le condizioni permettono la sabbiatura. Spazi confinati, impianti in esercizio, cantieri senza possibilità di fermo possono usare solo attrezzi manuali o meccanici. ISO 8501-1 usa St (attrezzi manuali/meccanici, Hand and Power Tool) per indicarli:
- St 2 (pulizia accurata con attrezzi manuali e meccanici): con spazzola di filo, disco abrasivo ecc. si rimuovono ruggine e rivestimenti loschi, ma calamine, ruggine e rivestimenti aderenti restano; superficie senza grasso e sporco. È ”minimo accettabile”, solo per protezione generale o temporanea.
- St 3 (pulizia molto accurata con attrezzi manuali e meccanici): sulla base di St2 è più accurata, la superficie deve presentare lucentezza metallica, con migliore ancoraggio. Resta comunque inferiore alla profondità di rimozione ruggine della sabbiatura.
Gli archivi di ricerca confermano: acciaio al carbonio Jotacote Universal N10 ”St 2 (minimo)”; vernice alchidica antiruggine ”o attrezzi meccanici St3″. Si vede che St2/St3 è uno schema di degrado quando la sabbiatura non è praticabile, non un sostituto equivalente.
| Grado | Metodo | Profondità rimozione ruggine | Residui | Scenario applicativo |
|---|---|---|---|---|
| Sa 2½ | Sabbiatura | Quasi bianco, solo minime macchie | Quasi nulli | Primer anticorrosione pesante (raccomandato) |
| Sa 2 | Sabbiatura | Accurato, ombre ammesse | Leggera discromia | Anticorrosione generale |
| St 3 | Attrezzi meccanici | Molto accurato, con lucentezza metallica | Calamine aderenti mantenute | Manutenzione in esercizio, spazi confinati |
| St 2 | Manuale/meccanico | Accurato, senza requisito di lucentezza | Molti aderenti | Minimo, protezione temporanea |
Conclusione chiave: se possibile sabbiare fino a Sa2.5; St2/St3 solo quando non si può fermare l'impianto o non si può sabbiare, come soglia minima, e il rivestimento abbinato deve essere di prodotti con alta tolleranza alla ruggine e alta adesione (es. epossidico tollerante ruggine), non forzare vernici di finitura sottili normali.
VII. Confronto di preparazione superficiale per diversi substrati
| Substrato | Trattamento raccomandato | Grado/rugosità | Nota abrasivi | Riferimento |
|---|---|---|---|---|
| Acciaio al carbonio | Sabbiatura | Sa 2½, rugosità 30–75 µm | Graniglia/sfere acciaio ammesse | ISO 8501-1; TDS vernice alchidica antiruggine |
| Acciaio inossidabile | Carteggiatura abrasivo non metallico | Graffi uniformi, non quasi bianco | Vietato abrasivo a base ferro | TDS Jotacote N10 |
| Zincato a caldo/alluminio | Sweep blasting leggero o carteggiatura | Leggero graffio | Abrasivo non metallico | Pratica anticorrosione generale |
| Acciaio al carbonio in esercizio (no stop) | Attrezzi meccanici | St 3 priorità / St 2 minimo | — | TDS Jotacote N10 |
| Superficie vecchio rivestimento integro | Carteggiatura opacizzante + test compatibilità | — | — | Principio sistema ristrutturazione |
Questa tabella fissa ”substrato — metodo — grado”, evitando gli estremi di ”sabbiatura per tutti” o ”spazzola di filo per tutti”.
VIII. Ispezione e accettazione della qualità della preparazione superficiale
La preparazione superficiale non può basarsi su ”sembra più o meno”, va controllata con mezzi quantificabili:
- Grado visivo: valutare il grado Sa/St confrontando con foto standard ISO 8501-1; Sa2.5 richiede quasi bianco, solo minime macchie.
- Rugosità: usare campione comparativo ISO 8503 o profilometro per misurare Rz, obiettivo 30–75 µm.
- Sali solubili: in opere importanti misurare cloruri/solfati superficiali (es. metodo Bresle), se fuori limite lavare ad alta pressione.
- Oli: panno bianco senza macchie d'olio; sgrassaggio insufficiente annulla l'adesione.
- Punto di rugiada e termoigro: prima della verniciatura registrare temperatura substrato, temperatura ambiente, umidità relativa, punto di rugiada, assicurando substrato sopra punto di rugiada 3℃ e RH ≤ 80%.
- Controllo a campione adesione: dopo indurimento verificare secondo GB/T 9286 quadrettatura o metodo strappo, grado 0/1 è ottimo.
Scrivere tutto nel ”Modulo di accettazione preparazione superficiale” è la radice per evitare dispute di ”fondo non preparato ma colpa della vernice”.
IX. Selezione degli abrasivi di sabbiatura
L'abrasivo non determina solo la velocità di rimozione ruggine, ma influisce su rugosità, pulizia e sicurezza del substrato, ed è un anello tecnico insostituibile della preparazione superficiale:
- Sfere / graniglia d'acciaio: prima scelta per acciaio al carbonio, alto recupero, rugosità controllabile; ma vietato per acciaio inossidabile e metalli non ferrosi, altrimenti contaminazione ferrosa.
- Ossido di alluminio (corindone): alta durezza, forte taglio, adatto a ruggine pesante e calcestruzzo, anche per carteggiatura non metallica dell'acciaio inossidabile.
- Granato: abrasivo naturale non metallico, bassa polvere, rugosità uniforme, utilizzabile su acciaio inossidabile, alluminio e acciaio al carbonio, sempre più apprezzato.
- Sabbia plastica / ceramica: per sweep blasting di alluminio e altri substrati morbidi, evita danni al substrato.
- Sabbia di fiume / minerale: fragile, polverosa, rischio silicosi, progressivamente eliminata.
| Abrasivo | Tipo | Substrato applicabile | Caratteristica |
|---|---|---|---|
| Graniglia / sfere acciaio | Metallico | Acciaio al carbonio | Riciclabile, buona rugosità |
| Ossido di alluminio | Non metallico | Acciaio al carbonio / inossidabile | Taglio forte, alta efficienza |
| Granato | Non metallico | Acciaio al carbonio / inossidabile / alluminio | Bassa polvere, uniforme |
| Sabbia plastica | Non metallico | Alluminio / substrati morbidi | Sweep leggero non danneggia |
Scegliere l'abrasivo sbagliato rovina direttamente il trattamento precedente — ad esempio acciaio inossidabile con graniglia d'acciaio, contaminazione ferrosa causa ruggine, nessun primer costoso può recuperare.
X. Attrezzature di sabbiatura e parametri di processo
La sabbiatura in cantiere controlla la qualità tramite parametri, non ”pistola e via”:
- Pressione aria compressa: sabbiatura aperta solitamente 0.6–0.7 MPa; pressione troppo bassa non pulisce e crolla l'efficienza.
- Angolo di spruzzo: ottimale 60–80° rispetto alla superficie; perpendicolare rimbalza e spreca abrasivo, troppo piccolo riduce il taglio.
- Distanza pistola: 200–400 mm, troppo vicino danneggia il substrato, troppo lontano cala efficienza e rugosità.
- Granulometria abrasivo: determina la rugosità, grana grossa dà rugosità alta, fine bassa, da abbinare al DFT.
- Gestione ambiente: zona sabbiatura richiede depolverazione, protezione vento, anti-umidità, evitare riferruginizzazione e abrasivo umido agglomerato.
L'operatore deve essere formato, confrontare la rugosità con campioni standard in ogni momento, scrivere i parametri nella scheda lavoro, non a sensazione.
XI. Controllo di sali solubili e ruggine flash
Il killer invisibile più trascurato nella preparazione superficiale sono i sali solubili (cloruri, solfati):
- Fonte: atmosfera marina, sali antighiaccio, fumi industriali, detergenti residui, si attaccano alla superficie dell'acciaio sotto forma ionica.
- Danno: anche sabbiato a Sa2.5, i sali sotto il rivestimento assorbono umidità formando una pila a concentrazione, causando ”corrosione filamentosa” ”bolle”, per quanto buona l'adesione non regge.
- Rilevamento: il metodo del patch Bresle per il campionamento abbinato a cromatografia ionica o colorimetria; per opere importanti si richiede un contenuto di sali superficiali ≤ a un certo limite (es. 20–50 mg/m², secondo la norma).
- Rimozione: il lavaggio ad alta pressione con acqua dolce (senza abrasivi) è la scelta preferita per la rimozione dei sali; la sabbiatura può solo rimuovere la ruggine ma non i sali solubili, questo è un equivoco cognitivo comune.
- Ruggine improvvisa: dopo la sabbiatura, la superficie arrugginisce rapidamente quando l'umidità è elevata; si deve procedere alla verniciatura entro un tempo limite; se non è possibile verniciare tempestivamente, applicare una protezione temporanea o sigillare con un primer di officina.
Scrivere la "rimozione dei sali" nella scheda di processo è un passo chiave per la lunga durata di opere marine, ponti e impianti chimici, ma viene spesso trascurato nei lavori generali, manifestandosi alla fine come "superficie molto lucida ma che arrugginisce presto".
XII. Errori comuni nel trattamento superficiale
Errore uno: la sabbiatura cerca solo la "lucentezza", ignorando la rugosità. Lucido non significa rugosità conforme, è necessario misurare Rz con un campione.
Errore due: si lascia trascorrere molto tempo dopo la sabbiatura prima di verniciare. La superficie trattata arrugginisce (ruggine improvvisa) nell'aria umida, si deve applicare il primer entro un tempo limite (es. entro 4h, a seconda dell'ambiente).
Errore tre: si sabbia l'acciaio inossidabile con graniglia d'acciaio. L'inquinamento da ferro provoca corrosione, si devono usare abrasivi non metallici.
Errore quattro: si lavora con il substrato al di sotto del punto di rugiada. Trappola comune con il calo notturno delle temperature, misurare assolutamente il punto di rugiada.
Errore cinque: usare St2 come Sa2.5. La pulizia manuale è molto meno profonda della sabbiatura, con un primer normale fallirà presto.
Errore sei: si rimuove solo la ruggine senza sgrassare. L'olio interrompe l'adesione, è più subdolo della ruggine.
Errore sette: più alta è la rugosità, meglio è. Creste troppo alte espongono il fondo, valli accumulano aria, diventando sorgenti di corrosione.
XIII. Inserire il trattamento superficiale nel sistema di compatibilità
Il trattamento superficiale non è un'operazione isolata, ma il primo anello del sistema "primer—strato intermedio—finitura". Prendendo come esempio il design di compatibilità secondo ISO 12944-2018: l'acciaio al carbonio in classi di corrosione C2–CX, prima sabbiatura Sa2.5 + primer di officina, poi vernice epossidica ricca di zinco + strato intermedio epossidico a micaceo di ferro + finitura poliuretanica. Il grado di trattamento superficiale viene scritto direttamente nella tabella di compatibilità del sistema, insieme allo spessore di ogni strato (es. primer 70–80µm, intermedio 100–150µm, finitura 100–120µm) come base per l'accettazione.
Kexin New Materials (kexinMaterials) nella consegna di sistemi di protezione industriale, scrive nella scheda di processo il grado di trattamento superficiale, la finestra di rugosità, la soglia di punto di rugiada/umidità e lo spessore del rivestimento, e fornisce per substrati speciali come acciaio inossidabile, acciaio zincato e attrezzature in esercizio la relativa sabbiatura con abrasivi non metallici e compatibilità tollerante la ruggine, garantendo che "tre parti di vernice e sette di fondo" si realizzi effettivamente sul cantiere, e non resti uno slogan.
Per le scelte complessive di selezione del sistema, se stai decidendo tra rivestimento industriale a solvente e a base d'acqua, puoi consultare la guida alla selezione per la conversione da olio a acqua dei rivestimenti di protezione industriale; per comprendere le differenze tra "a base d'acqua vs a olio" nell'adesione e nell'applicazione, confronto di selezione tra vernici a base d'acqua e a olio offre un quadro più sistematico. Per la sicurezza in cantiere, analisi degli errori di sicurezza delle vernici a base d'acqua ti aiuta anche a evitare rischi sul campo come "ventilazione insufficiente nella preparazione del fondo".
XIV. Corrispondenza tra trattamento superficiale e sistema di rivestimento
Diversi rivestimenti richiedono diversi trattamenti del fondo, non si può generalizzare:
- Primer epossidico ricco di zinco: necessaria sabbiatura Sa2.5 + rugosità 30–75 µm, altrimenti il contatto tra polvere di zinco e acciaio è scarso, la protezione catodica fallisce, è come aver applicato il ricco di zinco invano.
- Strato intermedio epossidico a micaceo di ferro: dipende dall'adesione del primer, un trattamento di fondo insufficiente causa distacco a catena, lo strato schermante diventa inutile.
- Finitura poliuretanica / acrilica: molto sensibile a olio e polvere, un trattamento di fondo e una pulizia interfogliare non adeguati causano facilmente crateri, distacco, opacizzazione.
- Rivestimento tollerante la ruggine: utilizzabile per St2/St3, ma vale sempre il principio che più si rimuove la ruggine meglio è, non si deve considerare la "tolleranza" come "nessun trattamento".
In sintesi: più il primer si basa sulla protezione elettrochimica (es. ricco di zinco), più dipende dal grado di sabbiatura; più la finitura è sottile e raffinata, più teme l'inquinamento. Il grado di trattamento superficiale deve essere scritto nella tabella di compatibilità insieme al sistema di rivestimento.
XV. Sicurezza in cantiere e controllo della polvere
Il trattamento superficiale ha linee rosse di sicurezza, spesso ignorate dal "solo pensiero alla qualità":
- Polvere da sabbiatura: la sabbia silicea è vietata per sabbiatura aperta (causa silicosi), si deve usare graniglia d'acciaio/granato ecc., con sistema di aspirazione e protezione respiratoria (almeno maschera per particolato NIOSH).
- Spazi confinati: ventilazione forzata obbligatoria, rilevamento ossigeno e concentrazione di infiammabili, sorveglianza dedicata, vietato lavoro in solitario.
- Rimbalzo abrasivi: l'operatore indossa occhiali protettivi, protezione uditiva e tuta intera, per prevenire lesioni da rimbalzo e danni da rumore.
- Solventi sgrassanti: usare sgrassatori a bassa tossicità, ventilazione e protezione antincendio, evitare accumulo di vapori infiammabili.
- Lucidatura acciaio inossidabile: la polvere di abrasivi non metallici deve comunque essere raccolta, per evitare pericoli da particolato respirabile.
Scrivere nella pianificazione sia la sicurezza che la qualità del trattamento superficiale è la comprensione completa delle "sette parti di fondo": il fondo deve essere ben trattato, e trattato in sicurezza.
XVI. Modello di scheda operativa per il trattamento superficiale
Fissare i punti precedenti in una scheda operativa firmabile è la chiave per l'attuazione. I campi tipici sono i seguenti, comodi per l'esecuzione in cantiere e per la tracciabilità:
| Operazione | Voce di controllo | Standard / Metodo | Registro |
|---|---|---|---|
| Sgrassaggio | Olio superficiale | Nessuna macchia con panno bianco | Conforme / Non conforme |
| Sabbiatura | Grado di pulizia | ISO 8501-1 Sa2.5 | Confronto foto standard |
| Rugosità | Profondità profilo Rz | 30–75 µm | Campione / profilometro |
| Rimozione sali | Sali solubili | Metodo Bresle ≤ limite norma | mg/m² |
| Ambiente | Punto di rugiada / Temp-umid | Substrato > punto di rugiada 3℃, RH ≤ 80% | Registrazione misurata |
| Tempo verniciatura | Controllo ruggine improvvisa | Primer entro limite tempo | Timestamp |
Questa scheda, archiviata insieme allo spessore del rivestimento e ai test di adesione, forma la prova a catena "primer—intermedio—finitura", ed è anche la migliore polizza in caso di contestazioni in accettazione.
XVII. Trattamento superficiale nel rinnovo di vecchi rivestimenti
Il rinnovo di vecchie strutture fallisce più facilmente nel trattamento di fondo, deve essere affrontato come tema indipendente:
- Prima determinare il vecchio sistema (alchidico / epossidico / poliuretanico / sconosciuto), fare test di compatibilità prima di definire il primer di transizione, non indovinare dal colore;
- Superficie vecchia vernice integra: carteggiatura per opacizzare, rimozione polvere e sgrassaggio per ricopertura, ma verificare compatibilità interfogliare;
- Zone arrugginite: espandere sabbiatura a Sa2.5 o almeno St3, le cavità di ruggine richiedono anche rimozione sali, evitare di "coprire la ruggine";
- Vietato "ricoprire la ruggine con spruzzo sottile su tutta la superficie" — questo rimanda il fallimento anziché eliminarlo, spesso recidiva entro sei mesi.
Il rinnovo non è riverniciare uno strato, ma un lavoro sistematico di "determinazione vecchio strato + verifica compatibilità + rifacimento trattamento di fondo", il peso del trattamento superficiale nel rinnovo è anche superiore al nuovo cantiere.
XVIII. Analisi di casi reali di fallimento del trattamento superficiale
Applicare i principi precedenti a "casi negativi" è più facile da ricordare:
- Caso uno: sabbiatura abbastanza lucida ma bolle in sei mesi. Un ponte sabbiato visivamente a Sa2.5, ma ha ignorato i sali solubili; i cloruri residui dall'atmosfera marina hanno causato cella di concentrazione, corrosione filamentosa sotto il rivestimento. Lezione: rimuovere la ruggine non significa rimuovere i sali, il test Bresle deve entrare nella scheda di processo.
- Caso due: acciaio inossidabile con graniglia d'acciaio per errore. La squadra di manutenzione per fretta usa pallini d'acciaio sull'inossidabile, granelli di ferro incastrati causano corrosione locale, intero lotto rifatto. Lezione: l'acciaio inossidabile deve essere sabbiato con abrasivi non metallici per produrre graffi, gli abrasivi ferrosi sono vietati.
- Caso tre: lavoro notturno sotto il punto di rugiada. Progetto costiero procede di giorno, all'alba la temperatura substrato scende sotto il punto di rugiada non rilevato, mattina intera superficie bolle e si stacca. Lezione: il margine di 3℃ sul punto di rugiada va misurato per turno, siti con grandi variazioni termiche richiedono registrazioni più frequenti.
Punto comune dei tre casi: il trattamento superficiale "sembra fatto", ma vincoli chiave (rimozione sali, abrasivi, punto di rugiada) sono saltati, alla fine la colpa va al rivestimento — questo è il costo tipico dell'ignorare "tre parti di vernice e sette di fondo".
XIX. Interazione tra rugosità e metodo di applicazione
Una superficie con rugosità adeguata richiede anche modalità di applicazione coerenti, i due non vanno progettati separatamente:
- Spruzzo airless: buona atomizzazione, copre stabilmente rugosità 30–75 µm, è il mainstream per rivestimenti industriali spessi;
- Pennello: negli spigoli e nodi complessi penetra meglio, adatto a rinforzi e riparazioni locali;
- Rullo: alta efficienza su grandi piani, ma su superfici ad alta rugosità tende a intrappolare aria, meglio abbinare all'airless;
- Spruzzo convenzionale ad aria: usato per finiture decorative, poco nei rivestimenti industriali pesanti.
In sintesi: il trattamento di fondo definisce la rugosità, la rugosità definisce il metodo di applicazione, tutto collegato. Nel design di compatibilità, "grado sabbiatura + rugosità + attrezzatura" vanno definiti come gruppo, non scritti separatamente.
XX. Un elenco di una frase per il cantiere
Comprimere il testo in un elenco da appendere in cantiere è più utile di qualsiasi slogan:
- Acciaio al carbonio sabbiato a Sa2.5, rugosità controllata 30–75 µm;
- Acciaio inossidabile deve essere sabbiato con abrasivi non metallici per graffi uniformi, vietati abrasivi ferrosi;
- Si può lavorare solo se temperatura substrato > punto di rugiada 3℃ e umidità relativa ≤ 80%;
- Dopo sabbiatura verniciare primer entro limite, se sali solubili oltre soglia prima lavaggio ad acqua dolce alta pressione;
- St2/St3 solo come soglia minima, se possibile sabbiare non usare manuale.
Seguendo questi cinque punti, "tre parti di vernice e sette di fondo" diventa realtà, la vita del rivestimento ha basi solide.
Da notare: trattamento superficiale conforme non significa una tantum: dopo la verniciatura evitare danni meccanici e ristagni prolungati, e fare controlli periodici (es. ogni 3–5 anni adesione e ruggine), per estendere il beneficio delle "sette parti di fondo" all'intero ciclo di vita, non finire a consegna.
Domande frequenti
1. A che stato deve arrivare la sabbiatura Sa2.5?
Secondo ISO 8501-1, Sa 2½ (Sa2.5) richiede acciaio senza grasso, sporco, calamine, ruggine e rivestimenti visibili, ammessi solo macchie puntiformi o striate molto lievi, superficie uniforme grigio metallo. È il grado raccomandato comune per primer anticorrosione pesante, non "bianco totale" (quello è Sa3).
2. Perché la rugosità da sabbiatura è controllata 30–75 µm?
La rugosità offre ancoraggio meccanico, troppo bassa (75–100 µm) le creste possono scoprire il fondo, le valli accumulano aria da sorgente corrosione. 30–75 µm è il miglior equilibrio per adesione e copertura della maggior parte dei primer industriali, valore specifico secondo DFT, confrontare in cantiere con campione ISO 8503.
3. Perché la temperatura substrato deve essere superiore di 3℃ al punto di rugiada?
Il punto di rugiada è la temperatura di condensazione; se il substrato è sotto o vicino, si forma pellicola d'acqua, adesione persa e bolle. Richiedere almeno 3℃ sopra è legge ferrea per rivestimenti industriali (5–35℃, RH≤80%), misurare con termoigrometro e rugiadowet.
4. Si può usare graniglia d'acciaio per sabbiare l'inossidabile?
No. Abrasivi ferrosi si incastrano causando ruggine da inquinamento ferroso. Archivi di ricerca richiedono per l'inossidabile sabbiatura con abrasivi non metallici per graffi (es. allumina, granato), ancoraggio senza inquinamento.
5. Dove differiscono St2 e St3 da Sa2.5?
St2/St3 sono pulizia manuale/strumentale: St2 completa ma senza lucentezza, St3 molto completa con lucentezza metallica; entrambi lasciano calamine aderenti, profondità molto inferiore alla sabbiatura. Sa2.5 è sabbiatura quasi bianca, solo lievi macchie. St solo soglia minima se sabbiatura non possibile.
6. Entro quanto dopo sabbiatura si deve verniciare?
Dipende dall'ambiente, in aria umida la superficie fa "ruggine improvvisa". Di norma entro limite (spesso 4 ore, secondo umidità) applicare primer di officina o primer, evitare esposizione prolungata.
7. Si può lavorare con umidità relativa > 80%?
Di norma vietato. Alta umidità rallenta indurimento epossidico/poliuretanico, aumenta rischio condensa. Attendere RH ≤ 80% e substrato > punto di rugiada 3℃.
8. La rugosità è più alta è meglio?
No. Rugosità eccessiva lascia creste scoperte, via di corrosione, valli intrappolano aria da pori. Controllare 30–75 µm, abbinare a spessore.
9. Come accettare il trattamento superficiale?
Valutare grado con foto ISO 8501-1, misurare rugosità con campione ISO 8503 (obiettivo 30–75 µm), sali solubili con Bresle, olio con panno bianco, registrare termoigrometria/punto di rugiada, dopo indurimento adesione per quadrettatura GB/T 9286 (classe 0/1 ottima). Scrivere nel verbale per evitare dispute.
10. Cosa può offrire Kexin New Materials nel trattamento superficiale?
Kexin New Materials (kexinMaterials) scrive nella scheda di processo il grado di trattamento superficiale, la finestra di rugosità, la soglia di punto di rugiada/umidità e lo spessore del rivestimento, e fornisce per acciaio inossidabile, zincato, in esercizio sabbiatura non metallica e compatibilità tollerante ruggine, realizzando "tre parti di vernice e sette di fondo".
Letture supplementari
- Guida alla selezione per la conversione da olio a acqua dei rivestimenti di protezione industriale: collegare trattamento superficiale e selezione di sistema, stabilire decisione globale primer—intermedio—finitura.
- Confronto di selezione tra vernici a base d'acqua e a olio: comprendere differenze di adesione e applicazione tra sistemi, riferimento per requisiti di fondo.
- Analisi degli errori di sicurezza delle vernici a base d'acqua: evitare rischi di ventilazione e protezione in trattamento e applicazione.