Nel sistema di rivestimento anticorrosione pesante, il primer epossidico ricco di zinco è universalmente riconosciuto come la "prima linea di difesa". A differenza della finitura che si occupa di estetica e resistenza agli agenti atmosferici, o dello strato intermedio che si limita a incrementare lo spessore e lo schermo, esso si affida al "sacrificio" di grandi quantità di polvere di zinco nel film di vernice, fornendo protezione elettrochimica al metallo nudo anche quando la base in acciaio presenta micro difetti. Questo meccanismo di protezione attiva lo rende un primer insostituibile in ambienti severi come C5, CX e persino immersione Im2. Questo articolo, seguendo il filo del meccanismo di protezione catodica, combina i parametri reali delle schede tecniche (TDS) pubbliche di due prodotti, TEKNOZINC 3480 SE di Teknos e Barrier 80 UHS di Jotun, per analizzare approfonditamente le fasce di contenuto di zinco, il contenuto di solidi e VOC, il rapporto di miscelazione e il tempo di utilizzo, nonché il limite minimo di preparazione superficiale del primer epossidico ricco di zinco, aiutando gli ingegneri a trasformare le parole "ricco di zinco" da concetto a numeri verificabili.
I. Posizionamento e meccanismo centrale del primer epossidico ricco di zinco: protezione catodica a sacrificio anodico
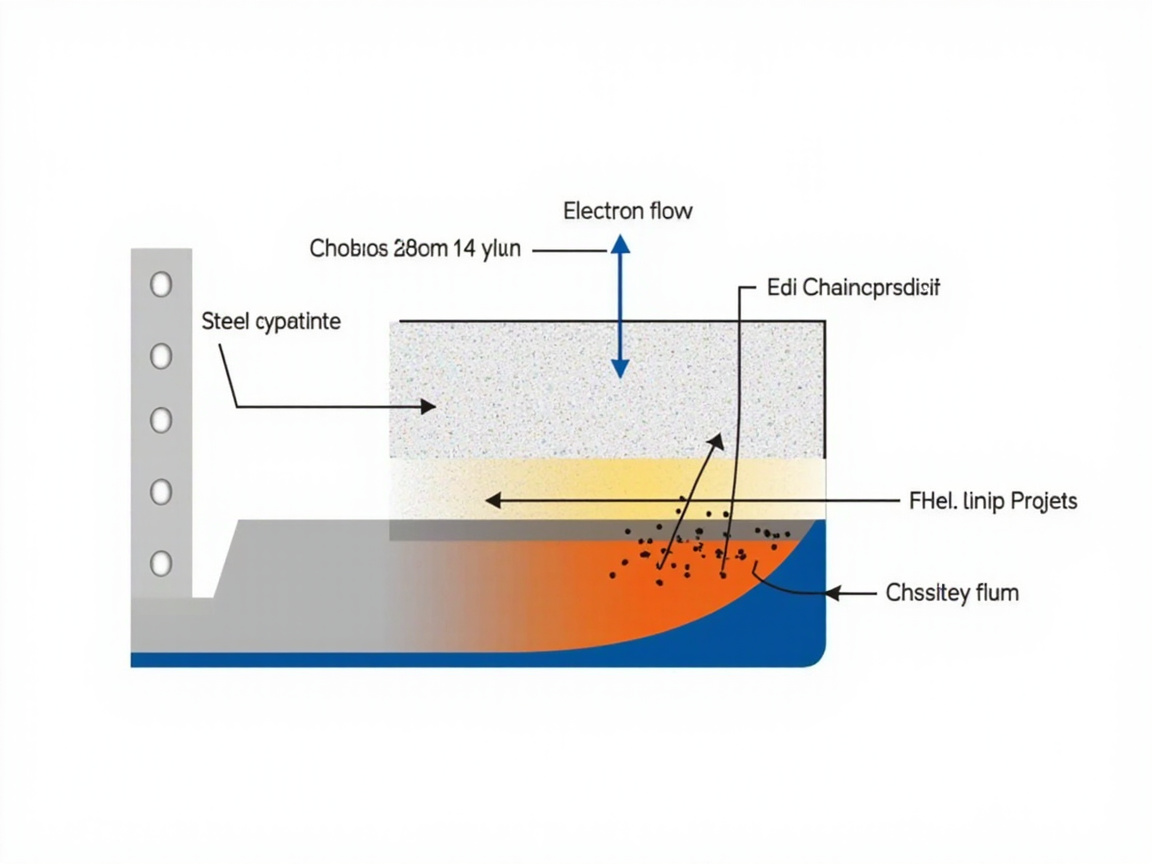
Per capire perché il primer epossidico ricco di zinco è "molto più costoso ma ne vale la pena", bisogna innanzitutto comprendere che il suo meccanismo di protezione è diverso da quello dei primer a schermo passivo ordinari. Il primer epossidico ordinario a fosfato di zinco si affida a passivazione e schermo per bloccare passivamente gli agenti corrosivi; mentre il primer ricco di zinco riempie il film secco con enormi quantità di polvere di zinco (comunemente ≥80% in massa del film secco), queste particelle di zinco si toccano tra loro e sono collegate alla base in acciaio, formando una rete conduttiva continua. Quando il film di vernice è localmente danneggiato, la base in acciaio è esposta e viene a contatto con un elettrolita (pellicola d'acqua, nebbia salina), lo zinco con potenziale più negativo si dissolve prioritariamente, diventando l'anodo sacrificale e costringendo l'acciaio a diventare catodo e essere protetto — questa è la "protezione catodica (Cathodic Protection)".
Dalla serie elettrochimica, il potenziale standard dello zinco è circa −0,76 V (rispetto all'elettrodo standard a idrogeno), molto più negativo di −0,44 V del ferro. Pertanto la rete di polvere di zinco "corre" a essere ossidata: Zn → Zn²⁺ + 2e⁻, gli elettroni fluiscono verso la base in acciaio, polarizzandola nella zona di non corrosione. Gli Zn²⁺ generati reagiscono ulteriormente con OH⁻, CO₃²⁻ nell'ambiente, formando prodotti di corrosione densi come carbonato basico di zinco, che otturano le zone danneggiate, svolgendo una sorta di schermo ausiliario di "autoguarigione". L'archivio "Meccanismo chiave e punti di selezione" afferma chiaramente: la protezione catodica è "la polvere di zinco nel primer ricco di zinco (≥80% film secco) come anodo sacrificale".
Va sottolineato: la premessa per l'istaurarsi della protezione catodica è che la polvere di zinco mantenga la continuità elettrica con la base in acciaio, e che il contenuto di zinco sia sufficiente a formare una rete continua. Se sulla superficie vi sono oli, sali o calamine che ostacolano, o il contenuto di zinco è troppo basso causando discontinuità della rete, l'effetto protettivo decadrà rapidamente. Questo spiega anche perché il primer ricco di zinco è così severo sulla preparazione superficiale e sul contenuto di zinco.
II. Tre fasce di contenuto di zinco e limiti di prestazione
Il "ricco" del primer epossidico ricco di zinco si riferisce alla percentuale in massa di polvere di zinco. Il settore suddivide generalmente le fasce in base al contenuto di zinco nel film secco, diverse fasce corrispondono a diversi posizionamenti protettivi e costi:
| Fascia di contenuto di zinco (massa film secco) | Caratteristiche di protezione | Limite di applicazione | Rischi e note |
|---|---|---|---|
| Basso zinco (circa 40%–65%) | Prevalenza schermo, debole protezione catodica | C3–C4 industria ordinaria, come primer di fascia medio-bassa | Rete discontinua, debole protezione su danni, dipende dallo strato intermedio per compensare |
| Medio zinco (circa 65%–80%) | Schermo + protezione catodica limitata | C4–C5 anticorrosione pesante mainstream | Prestazioni dipendono da formazione film e qualità polvere di zinco, da verificare su TDS |
| Alto zinco (≥80%) | Forte protezione catodica, rete quasi completa | C5, CX, Im2 ambienti severi | Costo massimo, VOC più alto, ma migliore durata anticorrosione ed economicità |
La fascia alto zinco (≥80%) è la soglia riconosciuta per i sistemi anticorrosione pesante ISO 12944-5. Nell'archivio TEKNOZINC 3480 SE indica chiaramente "contenuto di zinco (film secco) ≥ 80 % (massa)", e Barrier 80 UHS di Jotun ha "polvere di zinco conforme a ASTM D520 Type II" e soddisfa i requisiti di composizione ISO 12944-5; entrambi raggiungono la fascia alto zinco, potendo così arrivare a durabilità "molto alta (VH)" in C5.
Un equivoco comune è "più zinco è meglio, arrivare al 95% e siamo invincibili". In realtà un contenuto di zinco eccessivo porta effetti collaterali: aumento della fragilità del film, diminuzione di adesione e tenacità, riduzione della quota di legante epossidico che peggiora la formazione del film; allo stesso tempo durante saldatura/taglio produce più fumo di ossido di zinco. Pertanto standard e TDS collocano il limite superiore in un intervallo ragionevole (es. 80%–90% film secco), e in ASTM D520 normano purezza e granulometria per tipo di polvere (Type I/II/III), anziché inseguire valori estremi.
III. Analisi dati prodotto reali: TEKNOZINC 3480 e Barrier 80 UHS
Per calare il meccanismo in prodotti concreti, il modo più intuitivo è affiancare i parametri chiave di due TDS pubbliche. La tabella seguente riassume i dati core dei due primer epossidici ricchi di zinco dall'archivio, tutti i valori provengono dai TDS dei produttori indicati nell'archivio di ricerca.
| Parametro | TEKNOZINC 3480 SE (Teknos) | Barrier 80 UHS (Jotun) | Significato ingegneristico |
|---|---|---|---|
| Tipo | Epossidico ricco di zinco bicomponente a solvente alto solidi | Epossidico bicomponente indurito con poliammina, altissimo solidi (6XW) | Entrambi epossidici, percorso solidi diverso |
| Solidi in volume | Circa 66 % | 85 ± 2 % | Barrier più alto, migliore efficienza di spessore per unità di materiale |
| Solidi in massa | Solidi totali circa 2400 g/L | 95 ± 2 % | Barrier rientra in "massa VOC <10%" altissimo solidi |
| VOC | Circa 300 g/L | 134 g/L (GB 30981 / GB/T 34682) | Entrambi sotto limiti severi, Barrier migliore |
| Contenuto zinco (film secco) | ≥ 80 % (massa) | Conforme ASTM D520 Type II | Entrambi soddisfano fascia alto zinco pesante |
| Rapporto miscela A:B | 5 : 1 (volume) | Bicomponente (indurimento poliammina, vedere TDS) | Errore dosaggio influenza diretta indurimento |
| Tempo di utilizzo | 3 h (@23℃) | Vedere TDS (sistemi altissimo solidi solitamente limitati) | Miscelato va usato entro tempo di utilizzo |
| DFT | 60–150 µm | 60–150 µm | Intervallo spessore coincidente, mono/doppio strato |
| Grado corrosione | Conforme EN ISO 12944-5 | Test ISO 12944-6 C5 raggiunge VH | Entrambi coprono C5 alta durabilità |
| Resa teorica | Vedere TDS (varia con DFT) | 14–5,6 m²/L | Barrier alto solidi, resa migliore |
Dal confronto si vede che entrambi stanno sulla stessa linea di capacità "alto zinco + C5 VH", le differenze si concentrano su solidi e VOC: TEKNOZINC 3480 segue una matura via ad alto solidi solvente con 66% solidi volume e VOC circa 300 g/L; Barrier 80 UHS spinge i solidi in massa a 95%, VOC a 134 g/L, tipica via a bassissime emissioni e altissimo solidi. Per progetti con rigoroso controllo GB 30981-2020, quest'ultimo ha maggiore margine di conformità.
Inoltre, il TDS di TEKNOZINC 3480 specifica "può essere primer per sistema poliuretanico/epossidico, resistente agli agenti atmosferici anche senza finitura", il che significa che in alcuni casi di corrosione medio-bassa o cicli brevi, può essere usato da solo come primer durevole semplificando il sistema; mentre Barrier 80 UHS enfatizza il ruolo di strato base in sistemi C5 VH a lunga vita, combinato con intermedio micaceo di ferro e finitura poliuretanica per dare il massimo vantaggio di sistema.
IV. Solidi, VOC e conformità ambientale
"Solidi" e "VOC" sono due facce della conformità ambientale del primer epossidico ricco di zinco. I solidi in volume determinano quanto spessore si accumula per strato, solidi in massa e VOC determinano emissioni e rischi per la salute occupazionale. Usando i dati d'archivio:
- Solidi in volume: TEKNOZINC 3480 circa 66%, Barrier 80 UHS 85±2%. Più alto il solido volume, meno volume di rivestimento necessario per stesso DFT, minor trasporto e perdite.
- Solidi in massa: Barrier 80 UHS 95±2%, e "massa VOC <10%", rientra in altissimo solidi; TEKNOZINC 3480 solidi totali circa 2400 g/L, VOC circa 300 g/L.
- Limite VOC: i rivestimenti protettivi industriali sono vincolati da GB 30981-2020 "Limiti di sostanze nocive nei rivestimenti protettivi industriali", la categoria primer ricco di zinco ha chiari tetti VOC; i 134 g/L di Barrier 80 UHS e i circa 300 g/L di TEKNOZINC 3480 sono entro i limiti, ma il primo è più a suo agio in zone a controllo severo.
Va chiarito che la misura VOC deve seguire GB/T 23985 (o GB/T 23986 metodo GC-MS), ISO 11890 ecc., i valori variano secondo norma (es. Jotacote di Jotun sotto GB, EU, US ha VOC rispettivamente 239/261/247 g/L, si vede l'effetto del metodo). Nel confrontare VOC bisogna confermare "stesso metodo, stesso quadro normativo", altrimenti i numeri non sono direttamente comparabili.
Kexin New Materials (kexinMaterials) nel raccomandare primer ricchi di zinco, guida prioritariamente i clienti in zone a rigoroso controllo GB 30981-2020 a scegliere la via altissimo solidi (es. solidi massa 95%, VOC 134 g/L), ottenendo minori emissioni senza compromessi sulla protezione catodica.
V. Rapporto di miscela, tempo di utilizzo e parametri chiave di applicazione
Il primer epossidico ricco di zinco è un rivestimento bicomponente, l'indurente (poliammina o poliammide) e il legante devono essere miscelati in proporzione rigorosa, altrimenti non asciuga, resta appiccicoso o crolla nelle prestazioni. L'archivio dà i parametri chiave di TEKNOZINC 3480:
- Rapporto miscela A:B = 5:1 (volume): pesatura e ordine aggiunta seguendo TDS, prima base poi indurente, mescolare bene e maturare (induction) prima dell'uso.
- Tempo di utilizzo (Pot Life) 3 h (@23℃): la vernice miscelata a 23℃ è utilizzabile circa 3 ore, più alta la temperatura più breve il tempo, in estate preparare piccoli lotti, frequentemente.
- Asciugatura: fuori polvere circa 10 min, asciutto al tatto circa 15 min, completa indurizione 7 g. Breve superficie asciutta favorisce linea, ma prima di indurizione completa non sopportare carichi o immersione.
- Resistente agli agenti atmosferici anche senza finitura: per TDS, può essere primer per sistema poliuretanico/epossidico, e da solo ha resistenza atmosferica, flessibilità per manutenzione e progetti a ciclo breve.
Confrontato con il sistema generico finitura epossidico-poliuretanica (parte quinta archivio): i suoi requisiti ambientali sono temperatura 5–35℃, umidità relativa ≤80%, temperatura substrato sopra il punto di rugiada di 3℃, confezione base 20 kg + indurente 4 kg, shelf life 12 mesi. Il limite applicativo del primer ricco di zinco è simile, ma per il grande contenuto di zinco attivo è più sensibile alla pulizia superficiale — residui di oli o sali bloccano il contatto elettrico zinco-ferro, annullando la protezione catodica, quindi dopo sabbiatura spesso serve rimozione polvere e test sali.
Inoltre, i sistemi bicomponente con indurente isocianato/ammina producono nebbie nocive in miscela e spruzzo, serve ventilare e indossare maschera anti-gas, occhiali, guanti chimici; il primer ricco di zinco è spesso indurito con ammina epossidica (non HDI), ma saldare/tagliare acciaio già verniciato produce fumo ossido di zinco, serve estrazione locale e protezione respiratoria.
VI. Preparazione superficiale e resa: Sa2.5 è il limite
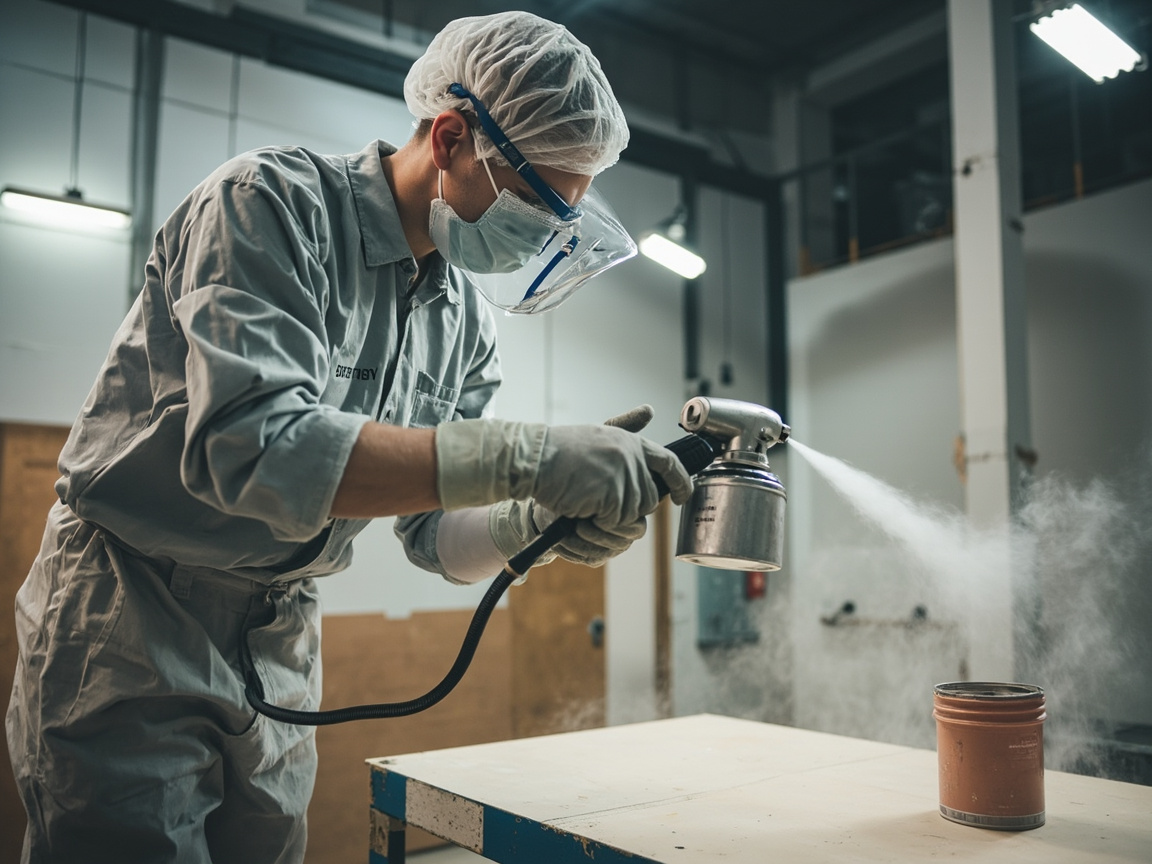
Indipendentemente dal contenuto di zinco, il primer epossidico ricco di zinco deve poggiare su acciaio pulito. ISO 8501-1 Sa 2½ (Sa2.5) "sabbiatura completa" è il limite riconosciuto per i sistemi ricchi di zinco: nessun olio visibile, calamine, ruggine, vecchi rivestimenti, solo lievi tracce ammesse, con rugosità adeguata (generalmente 40–75 µm, per aggancio meccanico e adesione zinco). Nell'archivio sia primer ricco di zinco che rivestimento ceramico nano elencano Sa2.5 come limite, segno dell'importanza generale.
Per la resa, il valore teorico dipende da solidi volume e DFT: resa teorica (m²/L) = solidi volume × 1000 / DFT(µm). Per Barrier 80 UHS (solidi volume 85%, DFT 80 µm) stima circa 10,6 m²/L, coerente con 14–5,6 m²/L dell'archivio (varia con DFT 60–150 µm); TEKNOZINC 3480 (solidi volume circa 66%) a stesso 80 µm circa 8,25 m²/L. In cantiere per rugosità e perdite, l'uso reale va sopra del 20%–60%.
Dopo preparazione superficiale verniciare al più presto (solitamente stesso giorno), evitare ruggine di ritorno; se intervallo troppo lungo o pioggia, riprocessare o rispruzzare. Per CX/Im2 estremi, si consiglia anche test sali (metodo Bresle) e rugosità, portando Sa2.5 da "visivamente ok" a "ok dai dati".
Kexin New Materials (kexinMaterials) nel briefing di sistema scrive come voci di controllo obbligatorio: preparazione Sa2.5, controllo dosaggio 5:1, usare entro 3 h, punto di rugiada +3℃, assicurando che la rete catodica del primer ricco di zinco sia continua ed efficace all'avvio.
VII. Suggerimenti di rotta tecnica di Kexin New Materials (kexinMaterials)
Sintetizzando meccanismo e dati reali, la selezione del primer epossidico ricco di zinco si riduce a quattro regole eseguibili:
- Contenuto zinco per fascia: C5/CX/Im2 preferire ≥80% alto zinco (es. TEKNOZINC 3480, Barrier 80 UHS), C3–C4 può scendere a medio zinco per costo, ma TDS deve dichiarare conformità ISO 12944-5.
- Solidi per conformità: zona rigorosa GB 30981-2020 preferire altissimo solidi (solidi massa 95%, VOC 134 g/L), bilanciando emissioni e salute.
- Applicazione per rapporto: bicomponente rigoroso A:B (es. 5:1 volume) pesare, maturare, usare entro 3 h; in estate lotti piccoli.
- Base per Sa2.5: sabbiatura completa + rugosità + test sali, eliminare causa di guasto contatto elettrico zinco-ferro.
Combinando queste quattro con il sistema generale "primer + intermedio + finitura" (vedi come scegliere rivestimento a base d'acqua e vernice per confronto di sistema, e differenze applicative tra rivestimento a base d'acqua e vernice), ogni grammo di zinco del primer epossidico ricco di zinco si converte in reale contributo anticorrosivo verificabile.
VIII. Tipo di polvere di zinco e norma ASTM D520
Nell'alto zinco, lo "zinco" non è una polvere qualsiasi, purezza, granulometria e forma influenzano direttamente efficienza catodica e stato film. ASTM D520 "Standard Specification for Zinc Dust Pigment" divide la polvere in Type I (purezza ordinaria), Type II (alta purezza, bassi impuri), Type III (trattamento speciale), normando contenuto zinco metallico, tetti piombo/cadmo, distribuzione dimensionale. Nell'archivio Barrier 80 UHS dichiara "polvere conforme ASTM D520 Type II", ovvero zinco alta purezza, pochi impuri significa reazione più pura, potenziale zinco-ferro più stabile, protezione catodica a lungo termine più affidabile.
Per granulometria, polvere fine ha alta superficie, facile rete conduttiva, ma eccesso fine alza assorbimento olio, viscosità e sedimentazione; polvere grossa precipita veloce, rete meno continua. TDS maturi bilanciano con gradazione. Per l'ingegnere, non guardare solo "zinco ≥80%", ma chiedere a quale ASTM D520 appartiene e controllo impuri — chiave per distinguere "vero alto zinco" da "alto zinco di facciata".
IX. Chimica di indurimento, intervallo di sovraverniciatura e compatibilità di sistema
La formazione del film della vernice epossidica ricca di zinco avviene tramite una reazione di polimerizzazione per addizione tra il legante epossidico e l'indurente a base di poliammina/poliammide, che genera una rete tridimensionale reticolata che "blocca" lo zinco in polvere all'interno del film di vernice. Tale reazione è sensibile alla temperatura: a basse temperature la velocità di reazione diminuisce, con possibile essiccazione superficiale lenta e appiccicosità prolungata; a temperature elevate l'indice di pot-life si riduce e si verifica facilmente gelificazione. TEKNOZINC 3480 indica che l'indurimento completo richiede 7 g (@23℃), il che significa che prima di tale periodo non dovrebbe essere sottoposto a immersione o carichi pesanti, sebbene il tatto-secco sia di circa 15 min.L'intervallo di sovraverniciatura (Overcoating Interval) è il parametro centrale per la compatibilità del sistema: la superficie del primer ricco di zinco genera spesso, a causa della corrosione dello zinco, piccole quantità di prodotti bianchi simili a ruggine, ossia carbonato basico di zinco; se si sovravernicia troppo presto con lo strato intermedio, si può verificare un distacco tra gli strati con conseguente sfaldamento dell'intero rivestimento; se troppo tardi, un'eccessiva sfarinatura superficiale influisce anch'essa sull'adesione. Il TDS riporta "intervallo minimo/massimo di sovraverniciatura" e specifica il trattamento in caso di superamento dell'intervallo massimo (es. leggera carteggiatura/attivazione con solvente). A livello di compatibilità, il primer ricco di zinco, lo strato intermedio epossidico a micaceo di ferro e la finitura epossidico-poliuretanica appartengono alla stessa famiglia chimica epossidica/poliuretanica, con compatibilità generalmente buona; se si deve sovraverniciare il primer ricco di zinco con un sistema non omologo (es. alcune acriliche, al caucciù clorurato), è necessario prima effettuare prove di compatibilità, per evitare penetrazione tra strati o distacco.
X. Verifica con nebbia salina e durabilità: interpretazione di GB/T 1771 e ASTM B117
Le affermazioni anticorrosione del primer ricco di zinco non possono basarsi solo sul contenuto di zinco, ma devono alla fine ricadere su verifiche accelerate. La prova di nebbia salina neutra è la scelta preferibile: secondo GB/T 1771-2007 (equivalente a ISO 9227, ASTM B117), in ambiente con NaCl al 5%, 35℃ e nebbia salina continua, si osserva se i pannelli presentano bolle o corrosione unilaterale dal solco di incisione. L'archivio "standard di prova generici" indica che per la protezione anticorrosione pesante si possono raggiungere 1000–3000 h, mentre per quella ordinaria 500 h senza bolle e corrosione unilaterale ≤1–2 mm. Il primer ricco di zinco, grazie alla protezione catodica, spesso mantiene il substrato d'acciaio privo di corrosione anche in corrispondenza dell'incisione; tuttavia, la sola durata della nebbia salina non basta a distinguere tra "tipo a barriera" e "tipo a protezione catodica" — quest'ultimo ha vantaggi più evidenti sulla corrosione cieca sotto film, e richiede valutazioni più approfondite come l'impedenza elettrochimica (EIS).
Va ricordato che la durata in nebbia salina è un "invecchiamento accelerato" e non una conversione equivalente alla vita reale, non si può dire semplicemente "1000 h di nebbia salina = 10 anni di vita". Il giudizio C5 VH della ISO 12944-6 si basa sulle prove di sistema e sulla verifica espositiva previste dalla norma, non su un singolo valore di nebbia salina. Pertanto, nella scelta del primer ricco di zinco, si deve verificare se abbia completato le prove di grado corrispondente secondo ISO 12944-5/-6 (es. Barrier 80 UHS dichiara C5 VH), anziché confrontare isolatamente le ore di nebbia salina.
XI. Stoccaggio, durata di conservazione e sicurezza di saldatura estesa
Il componente in polvere di zinco (componente A) del primer epossidico bicomponente è relativamente inerte, ma il legante epossidico e l'indurente (componente B) hanno limiti di conservazione. Nell'archivio, la finitura epossidico-poliuretanica generica riporta "stoccaggio 5–35℃, durata 12 mesi"; il sistema ricco di zinco è simile, deve evitare il congelamento e le alte temperature, e l'indurente in particolare teme l'umidità (le ammine reagiscono facilmente con CO₂ e acqua generando precipitati carbonatici, causandone l'inefficacia). Se dopo l'apertura del barattolo il componente B presenta grumi o un ispessimento severo, deve essere scartato.
La sicurezza di saldatura/taglio è stata descritta in precedenza; qui si aggiungono punti di gestione in cantiere: per gli elementi già verniciati con rivestimento ricco di zinco, completare preferibilmente la saldatura principale prima della verniciatura; dopo la verniciatura, sabbiare nuovamente la zona di saldatura e la zona termicamente influenzata a Sa2.5 e riapplicare il primer ricco di zinco, per ripristinare la continuità della rete di protezione catodica; per le saldature in cantiere inevitabili, occorre ventilazione locale, respiratori a alimentazione d'aria per i saldatori e un controllo di integrità dopo l'operazione. Scrivere il ciclo "verniciatura—saldatura—riverniciatura" nel piano permette di evitare che la saldatura diventi il punto debole di corrosione dell'intero sistema.
XII. Difetti di verniciatura e analisi delle cause
Sebbene il meccanismo della vernice epossidica ricca di zinco sia maturo, in cantiere compaiono spesso difetti tipici dovuti a deviazioni esecutive. Di seguito, secondo "fenomeno—causa—rimedio", per una rapida individuazione in loco:
| Fenomeno di difetto | Possibile causa | Prevenzione/rimedio |
|---|---|---|
| Film appiccicoso, non essicca a lungo | Rapporto di miscelazione errato, indurente inefficace o bassa temperatura | Pesare rigorosamente A:B, verificare la scadenza dell'indurente, aumentare la temperatura o usare tipo a bassa temperatura |
| Sedimentazione e fondo della polvere di zinco, ostruzione ugello spruzzo | Zinco ad alta densità,静置 troppo a riposo senza agitare | Agitazione continua a bassa velocità, ugello adeguato, controllo viscosità di spruzzo |
| Distacco tra strati, sfaldamento totale | Intervallo di sovraverniciatura inadeguato, ruggine bianca superficiale troppo spessa | Operare secondo finestra di sovraverniciatura TDS, oltre scadenza leggera carteggiatura/attivazione solvente |
| Ritorno precoce della ruggine | Spessore film insufficiente, contenuto zinco non conforme, superficie con olio/sali | Aumentare DFT a intervallo, verificare zinco ≥80%, Sa2.5 + test salinità |
| Saldatura/spigoli arrugginiscono per primi | Rete protezione catodica interrotta alla saldatura | Dopo saldatura risabbiare e riverniciare ricco zinco, ripristinare continuità elettrica |
| Resa molto inferiore a quella teorica | Alto consumo, rugosità elevata, perdita nebulizzazione | Prevedere materiale con coefficiente perdita, ottimizzare parametri spruzzo |
| Fastidio da fumo saldatura | Fumo ossido di zinco da taglio/saldatura | Ventilazione locale, respiratore a alimentazione aria, completare saldatura principale prima verniciatura |
Il valore di questa tabella di analisi sta nello scomporre l'attribuzione vaga di "vernice scadente" in variabili di processo verificabili: nella stragrande maggioranza dei casi, il fallimento del primer ricco di zinco ha radice in rapporto di miscelazione, spessore film, preparazione superficiale o intervallo di sovraverniciatura, non nel prodotto stesso. Nella gestione in cantiere, si consiglia di elencare "rapporto miscelazione, DFT, Sa2.5, finestra sovraverniciatura, pot-life" come cinque elementi di controllo principali, con controllo e firma prima di ogni applicazione, per eliminare i difetti sopra indicati a livello di processo. Combinando i meccanismi precedenti e i dati TDS reali (rapporto 5:1 e pot-life 3 h di TEKNOZINC 3480, 95% solidi in peso e 134 g/L VOC di Barrier 80 UHS), l'ingegnere può pienamente passare dalla vernice epossidica ricca di zinco "a esperienza" a un affidabile strato base "basato sui dati".
XIII. Scelta tra primer epossidico ricco di zinco e primer inorganico ricco di zinco
Nella famiglia dei primer anticorrosione pesante, l'epossidico ricco di zinco non è l'unica opzione "con zinco": l'inorganico ricco di zinco (a base di etilsilicato) offre anch'esso protezione catodica, con resistenza al calore e ai solventi superiore. La scelta si può riassumere così:
| Dimensione | Primer epossidico ricco di zinco | Primer inorganico ricco di zinco |
|---|---|---|
| Legante | Resina epossidica + indurente poliammina | Idrolisi e condensazione etilsilicato (silicato inorganico) |
| Protezione catodica | Forte (zinco ≥80% film secco) | Forte (alto contenuto zinco) |
| Resistenza termica | Generale (limite epossidico circa 200℃) | Ottima (sopporta temperature più alte) |
| Resistenza solventi | Media | Ottima |
| Tolleranza applicativa | Relativamente alta, finestra temperatura/umidità ampia | Più severa, sensibile a superficie e umidità di indurimento |
| Uso tipico | Primer anticorrosione pesante generico, strato base C5/CX | Ambienti ad alta temperatura, termoresistenti, forte erosione solvente |
Per la maggior parte dei sistemi industriali e offshore C5/CX, l'epossidico ricco di zinco (es. TEKNOZINC 3480, livello Barrier 80 UHS) è la scelta preferita per facilità applicativa e sistema maturo; solo quando la struttura richiede resistenza termica prolungata o frequente contatto con solventi forti, si tende all'inorganico ricco di zinco. Qualunque sia la scelta, restano invariati i quattro criteri: contenuto di zinco, preparazione superficiale Sa2.5, spessore film e compatibilità di sovraverniciatura. Inserire l'epossidico ricco di zinco nel sistema complessivo "primer+intermedio+finitura" (vedi come scegliere tra vernice a base d'acqua e vernice a solvente per il confronto dei sistemi) permette di valorizzarne il ruolo di strato base nell'intero sistema protettivo, anziché valutare isolatamente un singolo prodotto.
Va sottolineato che il primer epossidico ricco di zinco è solo il "primo chilometro" dell'intero sistema protettivo: il suo limite prestazionale è determinato congiuntamente da contenuto di zinco, solidi e preparazione superficiale, mentre il limite inferiore è custodito dalla disciplina esecutiva. Ogni cedimento in un anello fa regredire la protezione catodica da "protezione attiva" a "barriera passiva". Pertanto, nella revisione del progetto, i parametri TDS reali elencati in questo articolo (zinco ≥80%, VOC circa 300 g/L o 134 g/L, A:B 5:1, pot-life 3 h) devono essere scritti come base di accettazione nelle specifiche tecniche, anziché limitarsi a "usare primer epossidico ricco di zinco", per evitare che il fornitore soddisfi i requisiti con prodotti a basso zinco e bassi solidi.
Domande frequenti
D: In cosa differisce il principio di protezione del primer epossidico ricco di zinco dal primer epossidico ordinario (es. fosfato di zinco)?
R: Il primer epossidico ordinario si basa principalmente su passivazione e barriera per bloccare passivamente gli agenti corrosivi; il primer epossidico ricco di zinco ha nel film secco grande quantità di polvere di zinco (≥80% film secco), con potenziale più negativo, che alle lesioni del substrato d'acciaio si ossida come anodo sacrificale, proteggendo attivamente l'acciaio, ovvero protezione catodica. Pertanto il primer ricco di zinco è nettamente superiore al primer ordinario nella corrosione cieca sotto film e nella protezione di spigoli, ed è la scelta prioritaria per gradi di corrosione medio-alti.
D: Più alto è il contenuto di zinco, migliore è l'anticorrosione? Si può arrivare al 95% nel film secco?
R: Un alto tenore di zinco (≥80%) fornisce effettivamente forte protezione catodica, ma un eccesso (es. vicino al 95%) riduce la quota di resina epossidica, causando fragilità del film, peggioramento di adesione e tenacità, e più fumo in saldatura. Norme e TDS collocano l'intervallo ragionevole all'80%–90% del film secco, e secondo ASTM D520 specificano il tipo di polvere di zinco, anziché inseguire valori estremi.
D: Il VOC di TEKNOZINC 3480 è circa 300 g/L, è non conforme?
R: Secondo il suo TDS, 300 g/L rientra nell'intervallo di conformità per vernici industriali protettive, soddisfacendo EN ISO 12944-5; ma rispetto ai 134 g/L (solidi in peso 95%) di Barrier 80 UHS, le emissioni sono sensibilmente superiori. In aree con severo controllo GB 30981-2020 o progetti sensibili a odori/salute occupazionale, si deve privilegiare la via ad altissimi solidi, altrimenti 300 g/L resta utilizzabile.
D: Il primer ricco di zinco si può usare da solo, senza finitura?
R: Il TDS di TEKNOZINC 3480 indica "può essere primer per sistema poliuretanico/epossidico, resistente agli agenti atmosferici anche senza finitura", il che significa che in alcuni casi a corrosione medio-bassa o ciclo breve può fungere da primer durevole autonomo. Ma per sistemi C5/CX a lunga vita, si consiglia di sovrapporre strato intermedio a micaceo di ferro e finitura poliuretanica per coniugare barriera e resistenza atmosferica; l'uso singolo è adatto solo a scenari limitati.
D: Sbagliare di poco il rapporto 5:1 di miscelazione ha grande impatto?
R: Impatto molto grande. Il bicomponente epossidico dipende dalla stechiometria esatta legante/indurente; la deviazione del rapporto causa indurimento incompleto, appiccicosità, calo di durezza e adesione, persino scarto dell'intero lotto. Occorre pesare con precisione volume o massa secondo TDS, prima il componente base poi l'indurente, agitare bene e lasciar maturare prima dell'uso, e consumare entro il pot-life (es. 3 h@23℃).
D: Il pot-life di 3 ore è scaduto ma non è finito, si può aggiungere diluente per prolungarlo?
R: No. Il pot-life è la finestra operativa della reazione chimica; scaduta, il sistema ha già iniziato a gelificare, aggiungere diluente non ripristina le prestazioni di indurimento, un uso forzato causa mancata essiccazione e collasso prestazionale. La prassi corretta è preparare piccoli lotti e finire entro 3 h, riducendo la quantità preparata in ambienti caldi.
D: Preparazione superficiale a St3 con utensili motorizzati, senza sabbiare, va bene?
R: Per il primer ricco di zinco, specialmente il sistema pesante ad alto zinco, di norma si richiede sabbiatura Sa2.5 per garantire il contatto elettrico zinco-ferro e l'ingranaggio meccanico; St3 ha pulizia più bassa, adatto solo a C2–C3 o manutenzioni lievi. Sopra C4, usare St3 aumenta significativamente il rischio di ritorno precoce della ruggine, sconsigliato come sostituto della sabbiatura.
D: Quali precauzioni per saldare elementi d'acciaio già verniciati con primer ricco di zinco?
R: Saldatura/taglio ossidano la polvere di zinco producendo fumo di ossido di zinco (rischio febbre da fumo metallico); occorre ventilazione locale forte e respiratori idonei; inoltre completare la saldatura principale prima della verniciatura, o dopo la saldatura ripristinare la zona danneggiata e riverniciare, per evitare interruzione della rete di protezione catodica al cordone di saldatura.
D: Quanto differisce l'effettivo consumo tra solidi in volume 66% e 85%?
R: A DFT 80 µm, solidi in volume 66% danno resa teorica circa 8,25 m²/L, 85% circa 10,6 m²/L, quest'ultimo copre circa 28% in più per unità di materiale. Aggiungendo le perdite in cantiere, gli alti solidi nei grandi progetti risparmiano volume di vernice, trasporto e manodopera, ed è anche per questo che la via ad altissimi solidi è raccomandata.
D: La ruggine bianca (carbonato basico di zinco) sulla superficie del primer ricco di zinco va carteggiata tutta?
R: Non necessariamente tutta. Il carbonato basico di zinco generato dalla corrosione è esso stesso uno strato di barriera ausiliario denso; una leggera ruggine bianca aiuta anzi a sigillare; ma se troppo spessa e farinosa o ne risente l'adesione di sovraverniciatura, prima di riverniciare va leggermente carteggiata o attivata con solvente, per ripristinare l'adesione tra strati. La chiave è mantenere la continuità elettrica zinco-ferro non interrotta da olio, vernice vecchia.
D: Il primer epossidico ricco di zinco si può applicare direttamente su acciaio zincato o a zincatura a caldo?
R: Sì, ma con trattamento mirato. La superficie dello strato zincato è liscia e può avere sali di zinco, l'adesione diretta del ricco zinco è scarsa; secondo TDS eseguire spazzolatura (es. leggera sabbiatura per micro-rugosità) o pretrattamento specifico, e confermare che il primer ricco di zinco dichiari esplicitamente l'idoneità per "acciaio zincato usurato/trattato". Nell'archivio, Barrier 80 UHS indica appunto l'idoneità per riparazioni su acciaio zincato usurato.
Letture supplementari
- Come scegliere tra vernice a base d'acqua e vernice a solvente: comprendere dal punto di vista di sistema la scelta tra ricco di zinco a solvente e vernice industriale a base d'acqua.
- Differenze applicative tra vernice a base d'acqua e vernice a solvente: confronto dei punti chiave di applicazione in cantiere e controllo spessore tra diversi rivestimenti.
- Guida alla selezione di vernici industriali a base d'acqua: approfondimento sui limiti di adattamento dei sistemi protettivi industriali a base d'acqua ai gradi di anticorrosione pesante.