Perché la tonalità e l'applicazione della vernice metallizzata sono dieci volte più difficili della vernice pigmentata
Nel mondo dei rivestimenti, se si dice che la tonalità della vernice pigmentata è "regolare un colore", allora la tonalità della vernice a effetto metallico è "regolare un'intera curva ottica che varia con l'angolo". Un esperto tonalizzatore di vernice pigmentata, la prima volta che si trova di fronte a una vernice metallizzata, spesso si sente spaesato—perché tutta l'esperienza passata si basa sul presupposto che "il colore non cambia con l'angolo di vista", e la vernice metallizzata infrange proprio questo presupposto. La stessa vernice metallizzata, di fronte appare argento brillante, di lato appare grigio scuro, da vicino ha scintillio, da lontano ha cambio di colore; se anche un solo parametro non è regolato bene, l'intero colore è "sbagliato".
Questa complessità deriva dalla natura fisica della vernice a effetto metallico. La vernice pigmentata si affida all'assorbimento e alla diffusione della luce da parte dei pigmenti, e il colore è relativamente stabile; la vernice metallizzata si affida alla riflessione e all'interferenza della luce da parte di scaglie di alluminio e perlate, e il suo aspetto è determinato dal tipo, dalla granulometria, dalla concentrazione dei pigmenti a effetto e, soprattutto, dalla loro postura di orientamento. E la postura di orientamento dipende fortemente dal processo di applicazione (parametri di spruzzatura, evaporazione del solvente, spessore del film). Questo porta a una dura realtà: l'aspetto finale della vernice metallizzata è deciso per metà dalla formulazione e per metà dall'applicazione. Con la stessa formulazione, persone diverse, pistole diverse, parametri diversi producono due effetti diversi.
Un altro esempio intuitivo: se si consegna la stessa vernice metallizzata argentata a due tecnici, uno abituato ad alta pressione e nebulizzazione fine, più passate sottili, essiccazione a flash sufficiente, l'altro abituato a bassa pressione, poche passate spesse, frettoloso nel dare la vernice trasparente, il risultato sarà che il primo avrà una superficie argento brillante e traslucida con forte cambio di colore, mentre il secondo risulterà scuro, macchiato, con cambio di colore piatto—la formulazione è identica, l'aspetto è completamente diverso. Questa scena si ripete ogni giorno nella realtà, ed è anche la radice del problema di molte fabbriche che "cambiano vernice e non ci sono problemi, cambiano persona e sorgono problemi". Questo dimostra profondamente: per la vernice metallizzata, parlare di formulazione significa parlare anche di applicazione, parlare di fornitura significa parlare anche di assistenza tecnica. Parlare del colore della vernice metallizzata prescindendo dall'applicazione non ha senso. Ed è anche la ragione fondamentale per cui questo articolo tratta insieme "tonalità" e "applicazione"—sono due facce della stessa medaglia.
Proprio per questo, la tonalità e l'applicazione della vernice a effetto metallico non sono mai due cose indipendenti, ma un sistema integrato che deve essere considerato in sinergia. Il tonalizzatore deve capire l'applicazione—perché la formulazione deve poter essere applicata in modo stabile; il tecnico di applicazione deve capire la tonalità—perché i parametri cambiano il colore. Ed è anche per questo che in settori con requisiti estetici metallici molto elevati come auto, elettrodomestici, elettronica di consumo, la capacità di colorazione e il processo di applicazione sono considerati competenze chiave. Aziende di rivestimenti come Kexin New Materials, che servono molti settori, spesso considerano il servizio tecnico integrato "formulazione—colore—applicazione" come il valore distintivo del business delle vernici metallizzate rispetto alla semplice vendita di rivestimenti ordinari. Questo articolo scompone sistematicamente i punti tecnici di tonalità e applicazione delle vernici a effetto metallico, per aiutare i lettori a comprendere questo progetto di precisione "che unisce scienza e artigianato".
Colorazione multi-angolo: leggere il linguaggio del colore che cambia con l'angolo
La prima lezione sulla tonalità della vernice metallizzata è comprendere e padroneggiare la "colorazione multi-angolo". La vernice pigmentata di solito richiede un solo angolo (es. 45°/0°) per definire il colore, mentre la vernice metallizzata deve essere descritta con più angoli, perché il suo aspetto è essenzialmente una curva che varia con l'angolo.
La misurazione standard del colore multi-angolo nel settore si basa su una luce incidente fissa (solitamente incidente a 45°) e misura il colore a diversi angoli di deviazione rispetto alla direzione di riflessione speculare. Gli angoli comunemente usati includono il 15° vicino allo specchio (stato luminoso, anche detto angolo di alto brillo), 25°, 45° intermedio, e 75°, 110° lontano dallo specchio (stato scuro, anche detto angolo di riflessione radente / cambio colore). Alcuni dispositivi misurano anche angoli di interferenza laterali per catturare le variazioni iridescenti delle perle. La serie di valori L*a*b* a questi angoli collegati insieme costituisce l'intera "impronta di colore variabile con l'angolo" della vernice metallizzata. Due vernici metallizzate sono realmente coerenti di colore solo se corrispondono a tutti gli angoli.
Comprendere il significato di ciascun angolo è cruciale. L'angolo di stato luminoso (15°, 25°) riflette principalmente l'intensità e il colore della riflessione speculare delle scaglie di alluminio; la quantità di cambio colore e la lucentezza metallica si vedono qui; l'angolo di stato scuro (75°, 110°) riflette il colore di fondo e il colore naturale del film, e se la tonalità della vernice metallizzata in stato scuro appare sporca o scura è una dimensione importante per giudicarne la qualità; l'angolo intermedio (45°) è la percezione complessiva. Nella tonalità, se un metallico "visto di fronte è giusto, di lato è sfalsato", spesso significa che gli angoli di stato luminoso e scuro non corrispondono simultaneamente. Pertanto il tonalizzatore di vernice metallizzata deve imparare a "parlare con i dati multi-angolo", anziché giudicare solo con un singolo angolo o a occhio da una vista fissa—quest'ultimo porta facilmente a errori di giudizio come "sembra giusto, misurato è diverso" o "giusto sotto questa luce, sbagliato sotto quell'altra".
Un approccio pratico alla tonalità è "tradurre" i dati multi-angolo in direzioni di correzione operabili. Ad esempio: stato luminoso troppo scuro (15° L* basso) significa di solito che l'alluminio è scarso o la granulometria troppo fine e l'orientamento non ottimale; si può aumentare la polvere di alluminio o regolare l'abbinamento delle dimensioni, ottimizzare l'applicazione; stato scuro sporco (110° sfasamento tonalità) è spesso problema di selezione o dosaggio dei leganti trasparenti, da regolare; cambio colore complessivo insufficiente (piccolo divario L* chiaro-scuro) indica cattivo orientamento delle scaglie di alluminio, spesso problema di parametri di applicazione non di formulazione. Questo metodo di "guardare i dati, definire la direzione" rende la correzione della vernice metallizzata sistematica, ed è anche il contenuto centrale per formare i tonalizzatori di vernice metallizzata. Allo stesso tempo va enfatizzata la standardizzazione della valutazione: l'osservazione deve avvenire sotto luce standard, angolo standard, stesura standard (spruzzata su pannello non spatolata, perché l'effetto di vernice metallizzata spatolata e spruzzata differisce enormemente), altrimenti dati e giudizi risulteranno distorti.
Computer Color Matching CCM: l'acceleratore per la tonalità della vernice metallizzata
Di fronte alla complessità multi-angolo e multi-variabile, regolare i colori metallici solo per tentativi manuali è inefficiente e difficile da riprodurre. La tonalità moderna della vernice metallizzata si affida sempre più ai sistemi di Computer Color Matching (CCM), che trasformano parzialmente la tonalità da "arte" a "scienza", ed è uno strumento chiave per migliorare efficienza e coerenza.
Qui va chiarito un malinteso comune: il CCM non è magia "scansioni e ti dà la formulazione". Dietro c'è un lungo lavoro di ingegneria dati di base e modellazione ottica. La riflessione direzionale della vernice metallizzata è molto più complessa della vernice pigmentata—l'alluminio ha sia riflessione speculare che diffusione, le perle hanno interferenza; la teoria a due costanti di Kubelka-Munk su cui si basa il CCM della vernice pigmentata non è del tutto applicabile, e servono modelli più complessi a multi-flusso o BRDF (Bidirectional Reflectance Distribution Function) per descrivere il comportamento direzionale dei pigmenti a effetto. Questo significa che la soglia algoritmica e quella dei dati del CCM per vernice metallizzata sono molto più alte che per la pigmentata, e spiega perché l'alta qualità nella colorazione metallica è un asset chiave di poche aziende.
Il principio del CCM è: prima si costruisce un database ottico multi-angolo di vari pigmenti a effetto (diversi allumini, perle, leganti trasparenti) sotto stesura standard, si misurano i valori multi-angolo del colore target, poi il software calcola a ritroso la proporzione di pigmenti in grado di abbinare il target basandosi sul modello ottico. A differenza del CCM della vernice pigmentata, il CCM della metallizzata deve basarsi su un modello ottico multi-angolo e gestire la complessa riflessione direzionale dei pigmenti a effetto, quindi l'algoritmo è più complesso e la qualità del database più esigente. Un database CCM di alta qualità per vernice metallizzata deve coprire numerosi dati di stesura multi-angolo di molti pigmenti a diverse concentrazioni e combinazioni, ed è esso stesso un lavoro di base lungo e faticoso, nonché l'asset chiave della capacità di colorazione dell'azienda di rivestimenti.
La formulazione data dal CCM è di solito un "punto di partenza" non un "punto di arrivo". Poiché l'aspetto della vernice metallizzata è influenzato anche dall'applicazione, dopo la formulazione iniziale CCM è spesso necessaria una micro-regolazione manuale (correzione colore)—il tonalizzatore, in base al confronto multi-angolo tra campione spruzzato reale e pannello target, regola leggermente l'abbinamento delle dimensioni dell'alluminio, la proporzione delle perle o i leganti trasparenti, avvicinandosi al target. Negli ultimi anni l'introduzione dell'AI per la colorazione permette al sistema di apprendere da enormi storici di formulazioni, dare una formulazione iniziale più vicina al traguardo e raccomandare intelligentemente la direzione di correzione, riducendo ulteriormente i cicli di campionatura. Ma né il CCM né l'AI possono sostituire completamente il giudizio esperienziale del tonalizzatore sulla texture—specialmente dimensioni difficili da digitalizzare come scintillio, grana, profondità. Quindi il modello ideale per la tonalità metallica è la collaborazione uomo-macchina "CCM/AI dà la direzione, il maestro definisce la texture". Kexin New Materials, nello sviluppo di nuovi colori per i clienti, adotta di solito questo modello database + correzione manuale, bilanciando efficienza e texture finale.
Tecniche di combinazione formulativa: il trio di alluminio, perle e leganti trasparenti
La texture di alta qualità della vernice a effetto metallico proviene spesso dalla combinazione raffinata di polvere di alluminio, pigmenti perlativi e leganti trasparenti. Comprendere il ruolo e le interazioni di queste tre materie è la tecnica centrale di formulazione e tonalità della vernice metallizzata.
La polvere di alluminio determina lo "scheletro" metallico—la base di lucentezza, cambio colore e scintillio. Nella scelta dell'alluminio, la granulometria è la variabile principale: alluminio fine (3-8 micron) dà satinato delicato e basso scintillio; medio (10-20 micron) bilancia copertura e scintillio moderato; grossolano (oltre 25 micron) dà evidenti punti scintillanti a diamante. La stessa formulazione spesso riusa alluminio di diverse granulometrie per ottenere insieme luce di fondo fine e punti scintillanti. Il tipo di alluminio (a fiocco di mais / a forma di moneta / VMP speculare) determina livello di luminosità e cambio colore. La quantità di alluminio influisce su copertura e cambio colore—molta copre bene ma il cambio può risentire dell'impilamento, poca può mostrare il fondo.
I pigmenti perlativi gestiscono "profondità e livelli di colore". Generano iridescenza morbida per interferenza luminosa, aggiungendo alla vernice metallizzata senso di profondità e ricchezza di variazione con l'angolo. Aggiungere perla bianca all'argento ne aumenta la trasparenza in stato luminoso e il "sentore di diamante"; aggiungere perle a colore di interferenza (es. perle rosse, blu, verdi) produce l'effetto bicolore avanzato "fondo di un colore, scintillio di un altro", segreto di molti colori perla auto di alta gamma. Nella combinazione di perle e alluminio va prestata attenzione alla sovrapposizione delle riflessioni direzionali, evitando interferenze che portino a grigio o sporco.
Un dettaglio di combinazione in più: l'abbinamento delle granulometrie di alluminio e perle richiede "logica di gradazione". Usare solo una granulometria dà scintillio troppo uniforme e monotono o grana fuori controllo. Gli esperti usano spesso tre fasce grande-media-piccola in proporzione—la grande dà punti diamante decorativi, la media costruisce il senso metallico principale, la piccola riempie luce di fondo e finezza, così in luce diretta c'è scintillio ricco, in luce diffusa non si vede grana. Questa gradazione è il risultato di pura esperienza e molti test, ed è anche la ragione profonda per cui "stessa tonalità di marche diverse sembra simile ma la texture è diversa".
I leganti trasparenti (a base di colorante o pigmento trasparente) "colorano senza coprire il metallo". La vernice metallizzata non può essere colorata con pigmenti coprenti normali, altrimenti coprirebbero la riflessione metallica dell'alluminio; si devono usare leganti trasparenti, facendo "velare" il colore sopra la riflessione metallica, formando un "metallo colorato". La scelta del legante trasparente determina direttamente tonalità, purezza e resa in stato scuro della vernice metallizzata—in stato luminoso fa riflettere colore sul metallo, in stato scuro contribuisce al colore di fondo. La resistenza agli agenti atmosferici del legante trasparente è cruciale: il tipo a colorante è vivo ma poco resistente e sbiadisce, il tipo a pigmento trasparente resiste bene ed è la forza principale per colori metallici esterni. L'arte della combinazione dei tre sta nell'usare l'alluminio per il tono base, le perle per i livelli, il legante per la tonalità; solo con il trio armonico si ha un vero metallico di alta qualità. Questa esperienza di combinazione è il know-how centrale accumulato da anni dal formulatore di vernice metallizzata.
Come i parametri di spruzzatura "cambiano il colore": l'applicazione è tonalità
Per la vernice metallizzata, una cognizione controintuitiva ma estremamente importante è: i parametri di applicazione sono essi stessi variabili di tonalità. Con la stessa formulazione, parametri di spruzzatura diversi cambiano cambio colore, scintillio e tonalità. Comprendere come i parametri di spruzzatura influenzino l'orientamento dell'alluminio è la chiave per stabilizzare l'aspetto della vernice metallizzata.
La nebulizzazione è la prima variabile. Più fine è la nebulizzazione (alta pressione, bassa viscosità), più piccole sono le gocce, l'alluminio si stende parallelo nel film più facilmente, il cambio colore è più forte e il senso metallico più luminoso; più grossa è la nebulizzazione, più caotico è l'orientamento, il cambio colore più debole e facile a macchie. Quindi la vernice metallizzata richiede di solito nebulizzazione fine. La velocità della pistola e la portata determinano spessore per passata e umidità—pistola lenta e molta vernice danno film umido spesso, l'alluminio ha più spazio di flusso ma può anche disallinearsi col flusso; pistola veloce e poca vernice danno film sottile e asciutto veloce, l'alluminio viene "congelato" nella postura attuale. La distanza pistola (solitamente 15-25 cm) influisce sullo stato umido/secco della goccia all'arrivo sul pezzo e sulla sovrapposizione del ventaglio.
Il tempo di evaporazione intermedia (flash-off) è un processo chiave peculiare della vernice metallizzata. L'evaporazione intermedia tra più strati sottili permette al solvente dello strato precedente di evaporare completamente e alle scaglie di alluminio di orientarsi stabilmente, prima di spruzzare lo strato successivo; in questo modo le scaglie di alluminio di ogni strato si dispongono parallelamente, massimizzando il flip-flop. Se l'evaporazione intermedia è insufficiente, le scaglie non si sono ancora orientate e vengono disturbate dallo strato successivo, causando screziatura e riduzione del flip-flop. La spruzzatura di orientamento / spruzzatura di controllo (control coat/dust coat) è una tecnica spesso usata dagli esperti — nell'ultimo passaggio si applica una "spruzzatura a secco" ad alta nebulizzazione e a distanza leggermente maggiore, facendo sdraiare ulteriormente e uniformemente scintillare le scaglie superficiali di alluminio: è il tocco finale per migliorare il flip-flop e l'uniformità dell'aspetto.Proprio perché i parametri hanno un impatto così grande, la verniciatura della vernice metallizzata deve prevedere il "bloccaggio dei parametri": una volta determinati in campionatura la pressione di nebulizzazione, la velocità di passata, la distanza della pistola, il numero di passate, il tempo di evaporazione intermedia, lo spessore del film, ecc., in produzione si devono riprodurre rigorosamente, e qualsiasi deriva causa differenze di colore. Questo spiega perché le linee di verniciatura metallizzata tendono sempre più all'automazione / robotica — il robot riproduce con precisione i parametri, più stabile dell'uomo. La spruzzatura manuale dipende fortemente dall'addestramento e dall'esperienza del tecnico. Si può dire che, per la vernice metallizzata, "la verniciatura è la taratura del colore", e la stabilità del processo equivale direttamente alla coerenza del colore.
| Parametro di spruzzatura | Effetto se troppo alto/veloce | Effetto se troppo basso/lento | Sull'effetto metallico |
|---|---|---|---|
| Pressione di nebulizzazione | Film più secco, flip-flop forte | Scaglie di alluminio disordinate, facile screziatura | Più fine è la nebbia, più lucido |
| Velocità di passata | Film sottile, scaglie facili da congelare | Film spesso, scaglie facili da disallineare | Influisce su flip-flop e uniformità |
| Spessore film | Scaglie impilate, flip-flop ridotto | Copertura insufficiente, fondo scoperto | Occorre rispettare la finestra ottimale |
| Tempo evaporazione intermedia | —— | Insufficiente causa screziatura e flip-flop ridotto | Più completo, più lucido |
Spessore del film e copertura: la linea rossa invisibile della verniciatura metallizzata
Nella verniciatura metallizzata, il controllo dello spessore del film è una linea rossa invisibile spesso sottovalutata ma decisiva per il successo. È l'opposto dell'intuizione della vernice piena ("più spessa è, più sicura è"), ed è il punto in cui i principianti sbagliano più facilmente, merita un approfondimento a parte.
La vernice metallizzata di fondo ha una "finestra di spessore ottimale". Troppo sottile, copertura insufficiente, fondo scoperto, colore troppo chiaro, e densità di alluminio insufficiente, debole effetto metallico; troppo spessa, scaglie impilate strato su strato, postura disordinata, riduce anzi il flip-flop, aumenta il rischio di screziatura, e può causare colature. Questa finestra ottimale è solitamente molto stretta (il film secco della vernice metallizzata di fondo è spesso 10-20 micron), e deve essere centrata con precisione tramite "spruzzatura sottile multipla, evaporazione intermedia ad ogni passata", non spruzzando spesso in una volta. Ogni passata sottile permette al nuovo strato di alluminio di avere tempo e spazio sufficienti per sdraiarsi e orientarsi durante il ritiro del film; sovrapponendo strati sottili si ottiene la copertura e si garantisce che ogni strato di alluminio sia parallelo, ottenendo il flip-flop più forte.
La copertura è un altro indicatore da bilanciare. La copertura della vernice metallizzata non dipende solo dall'alluminio, ma anche dalla combinazione di paste colorate trasparenti e del colore di fondo del primer. Per colori trasparenti a bassa copertura (come alcuni rossi, gialli), si usa spesso un primer coordinato della stessa tonalità (color primer) come base, per ridurre il rischio di fondo scoperto e stabilizzare la tonalità — così anche se lo spessore del film colorato fluttua leggermente, poiché il primer ha già fornito un fondo simile, la differenza di colore finale può essere controllata. Ecco perché i sistemi di vernice metallizzata di alta gamma enfatizzano l'abbinamento complessivo "primer — vernice colorata — vernice trasparente", non solo la vernice colorata stessa.
Ancora più sottile, una stessa vernice metallizzata a diversi spessori di film mostra diverso flip-flop e tonalità — la variazione di spessore del film è di per sé una "variabile di taratura colore invisibile". Pertanto lo spessore standard determinato in campionatura deve essere riprodotto rigorosamente in produzione, e le linee sono spesso dotate di monitoraggio online dello spessore. Comprendere e rispettare la finestra di spessore è un anello chiave per trasformare una buona formula in un aspetto stabile in produzione, e anche un importante indicatore che distingue il tecnico esperto dal principiante.
Taratura e verniciatura della vernice perlescente: un gradino oltre la metallizzata
Se la vernice metallizzata è già difficile, la vernice perlescente (con pigmenti perlescenti a base di mica) in alcuni aspetti va un gradino oltre. Il meccanismo di colorazione per interferenza della perla è diverso dalla riflessione speculare dell'alluminio, e la sua taratura e verniciatura hanno regole uniche, merita una discussione specifica.
I pigmenti perlescenti producono iridescenza per interferenza della luce alle interfacce dei film di ossido; il loro colore varia con l'angolo in modo diverso dall'alluminio — l'alluminio cambia principalmente luminosità (chiaro/scuro) con l'angolo, la perla può cambiare tonalità con l'angolo (es. da oro a rosso, da blu a verde). Questo rende la combinazione colore multi-angolo della vernice perlescente più complessa; alcune perle a colore di interferenza richiedono angoli di misurazione laterali speciali per essere caratterizzate accuratamente. Il "colore di fondo" e il "colore scintillante" della perla possono essere diversi; questo effetto bicolore è la fonte del senso di alta gamma della vernice perlescente, ma aumenta notevolmente la difficoltà di taratura.
Nella verniciatura, le scaglie di perla sono solitamente più grandi e sottili dell'alluminio, più soggette a danni da taglio; mescolazione e trasporto devono essere più delicati; l'orientamento della perla dipende anch'esso dai parametri di spruzzatura e dall'evaporazione intermedia, ma la sua sensibilità a spessore e numero di strati è a volte maggiore — la vernice perlescente usa spesso struttura "a tre strati" (vernice di fondo + strato intermedio perlescente + vernice trasparente, o fondo colorato + velo perlescente + trasparente) per creare profondità; la combinazione dei vari strati è più ricercata. Il bianco perla è tipico: spesso si usa vernice di fondo bianca, poi uno strato intermedio con perla bianca o perla a interferenza, infine trasparente; i tre strati creano insieme un bianco perla di alta gamma sia bianco che con profondità iridescente, anche questa è la pratica distintiva di molte colorazioni di auto di lusso.
La combinazione di vernice perlescente e alluminio crea effetti più ricchi: argento con perla per maggiore brillantezza e trasparenza, scuri con perla a interferenza per misterioso cambio colore ad angolo. Ma la combinazione è anche più problematica — la sovrapposizione della riflessione direzionale dei due pigmenti a effetto, se proporzioni o dimensioni sono errate, si disturbano a vicenda causando grigio sporco. Pertanto la formula e taratura della vernice perlescente richiedono più esperienza e database della metallizzata pura, ed è il "corso avanzato" della tecnologia delle vernici a effetto metallico.
Flusso di lavoro completo: procedura standard dal substrato alla lucidatura
La verniciatura a effetto metallico è un insieme di procedure standard concatenate, ogni passo al servizio dell'aspetto metallico finale. Prendendo il tipico sistema "vernice di fondo + trasparente", un flusso completo include i seguenti passaggi; la negligenza di uno qualsiasi può essere amplificata sulla superficie finale.
Il primo passo è il pretrattamento del substrato e il primer. Il pezzo deve essere sgrassato, derugginito o trattato plastico, applicare primer per anticorrosione e adesione, e carteggiato fino a piano, per fornire alla vernice colorata una "tela" uniforme senza differenze di assorbimento. Il colore del primer (specialmente il primer color coordinato) influisce sulla tonalità finale e il flip-flop della vernice metallizzata di fondo; perciò i sistemi di alta gamma prescrivono primer coordinati dedicati. Il secondo passo è regolazione della viscosità e mescolazione. Prima della verniciatura la metallizzata deve essere portata alla viscosità target col diluente dedicato, e mescolata bene per disperdere uniformemente alluminio e perla depositati — mescolazione insufficiente causa colore non uniforme, differenze tra lotti.
Il terzo passo è la spruzzatura sottile multipla della vernice metallizzata di fondo. Solitamente prima una spruzzata nebbia (tack coat) per adesione e orientamento iniziale, poi una-due spruzzate umide per colore e copertura, con evaporazione intermedia sufficiente tra passate, infine se necessario una spruzzata di orientamento per uniformare le scaglie superficiali. Questo passo è il cuore del successo; quantità, nebulizzazione e passata di ogni strato devono essere coerenti, e il tempo di evaporazione tra strati sufficiente ma non eccessivo — insufficiente disturba lo strato precedente, eccessivo può influire sull'adesione tra strati. Il tecnico giudica spesso dall'aspetto che passa da "umido lucido" a "semiopaco" per valutare l'evaporazione, un senso che richiede esperienza. Il quarto passo è evaporazione e controllo. Dopo la vernice di fondo occorre evaporazione completa, solvente evaporato, alluminio stabile, e controllare screziatura, differenza colore, granuli. Il quinto passo è il trasparente. Fornisce lucentezza, pienezza e protezione; il suo solvente non deve essere troppo forte per non disturbare l'alluminio sottostante, e la verniciatura deve garantire livellamento e spessore sufficiente. Il sesto passo è l'indurimento. Asciugatura naturale, cottura a bassa temperatura o UV secondo il sistema. Il settimo passo è la lucidatura (se necessario). Rimuove polvere, corregge giunzioni, ripristina lucentezza speculare.
L'intero flusso enfatizza "parametri bloccati, ambiente controllato, controllo per procedura". La metallizzata è sensibile a temperatura/umidità, le linee controllano la cabina; sensibile alla pulizia, controllano la polvere. Ogni lotto deve essere confrontato multi-angolo col campione standard prima del rilascio. Questa rigorosa procedura è il ponte che trasforma "il bel colore tarato in laboratorio" in "bel colore stabile in produzione", e anche un contenuto importante del servizio tecnico metallizzato.
Da segnalare in particolare la tecnica di "spruzzatura di transizione" (blending), chiave per nascondere i bordi in riparazioni parziali. Quando si ripara solo una parte, un bordo netto crea una "linea di giunzione" visibile per microdifferenze di flip-flop e tonalità. La transizione fa sì che la metallizzata si assottigli gradualmente oltre la zona, sfumando sulla vernice originale, poi si copre l'intera zona con trasparente, fondendo visivamente. La transizione dipende molto dall'esperienza — dimensione, uniformità della sfumatura, ogni passata, decidono se il giunto è invisibile. Arte della riparazione auto, anche nucleo della formazione, mostra il lato "verniciatura come arte" della metallizzata. Inoltre, il controllo finale prima della consegna va fatto in cabina a luce standard (D65, TL84, A) multi-sorgente, poiché la metallizzata può avere "metamerismo" — match a una luce, scarto a un'altra; il multi-sorgente previene questo.
Attrezzatura di spruzzatura e automazione: dalla pistola manuale al robot
La sensibilità estrema dell'aspetto metallizzato ai parametri fa sì che la scelta delle attrezzature e il grado di automazione siano fattori decisivi per la coerenza. Ogni attrezzo ha caratteristiche; comprenderne l'effetto sull'effetto metallico aiuta pianificazione e ottimizzazione.
La pistola ad aria manuale è la più flessibile e diffusa, adatta a piccoli lotti, varietà, forme complesse e riparazioni. Dipende molto dalla mano del tecnico (pressione, distanza, velocità, sovrapposizione); vantaggio flessibilità e transizioni, svantaggio coerenza umana variabile. Perciò le linee manuali enfatizzano formazione e disciplina parametri. Pistole ad assistenza aria e HVLP migliorano nebulizzazione e resa (transfer efficiency), riducendo sprechi, sono comuni per metallizzate.
La spruzzatura elettrostatica è ampiamente usata su metallo; carica le gocce, le attrae al pezzo a terra, alta resa e effetto corona. Ma per metallizzate ha un problema: la carica influisce su orientamento e distribuzione dell'alluminio, cambia flip-flop, e la "gabbia di Faraday" per la conducibilità dell'alluminio difficile su concavi. Perciò serve ottimizzazione dedicata, o "elettrostatico di fondo + convenzionale di orientamento". Il disco rotante ad alta velocità è il principale in auto, nebulizzazione finissima, alta resa, ottimo aspetto.
La spruzzatura robotica automatica è la soluzione ultima per alta coerenza. Il robot riproduce esattamente tutti i parametri (traiettoria, velocità, flusso, nebulizzazione, distanza), eliminando la variabilità umana, ed è la scelta per auto, elettrodomestici e elettronica di consumo in grande serie. Con monitoraggio online spessore e colore, controllo a ciclo chiuso, l'automazione porta la coerenza di lotto a livelli irraggiungibili manualmente. Certo, investimento alto e flessibilità bassa; lotti piccoli e vari restano manuali o semi. La scelta è bilanciare coerenza, flessibilità e costo; la metallizzata, per sensibilità, tende più all'automazione della vernice piena.
Diagnosi e prevenzione difetti: problemi estetici comuni della metallizzata
Nella verniciatura metallizzata il più fastidioso sono i difetti estetici "formula invariata, ma non vernicia bene". Padroneggiare cause e rimedi dei difetti comuni è la base del controllo qualità e la chiave per limitare i danni.
La screziatura (mottling / ombre) è il difetto più comune, macchie di chiaro-scuro per orientamento non uniforme dell'alluminio — nebulizzazione instabile, sovrapposizione irregolare, evaporazione insufficiente, differenze umido-secco locali. Rimedi: stabilizzare nebulizzazione e passata, evaporazione sufficiente, se necessario spruzzata di orientamento. Differenza colore e tra lotti: variazioni tra pezzi/lotti stesso codice, da lotto alluminio, parametri o spessore; occorre bloccare parametri, gestire lotti materie, misurazione colore multi-angolo. Flip-flop insufficiente (opaco): basso contrasto luminoso, da alluminio non parallelo (viscosità alta, nebulizzazione scarsa, spessore eccessivo impilato, rigonfiamento trasparente); ottimizzare nebulizzazione, controllare spessore, verificare compatibilità trasparente.
La grana/opacità appare ruvida in luce diffusa, spesso a causa di dimensioni eccessive dei pigmenti o di concentrazione troppo alta; è necessario riequilibrare scintillio e finezza. Impronte digitali/aloni/imbiancamento sono per lo più legati a residui di solvente, eccessiva umidità o essiccazione a flash non corretta. Sanguinamento/aggressione del fondo si verificano quando la vernice trasparente, con solventi forti, dissolve la vernice pigmentata sottostante causando migrazione del colore e riduzione del flip-flop; è necessaria una verifica di compatibilità tra gli strati. Buccia d'arancia, colature, pori pin-hole sono invece difetti generici di spruzzatura, correlati ad atomizzazione, spessore del film, viscosità e pulizia. Esiste inoltre un difetto subdolo "scurimento/irregolarità ai bordi", che compare sugli spigoli e sugli angoli dei pezzi: la causa è che in queste zone l'intercettazione della nebbia di vernice, il flusso d'aria e la velocità di essiccazione differiscono dalla superficie piana, provocando un orientamento anomalo delle scaglie di alluminio; la contromisura è regolare il percorso della pistola, effettuare una spruzzatura supplementare sugli spigoli o usare una spruzzatura orientata uniforme, il che è particolarmente comune su pezzi di forma complessa.La diagnosi dei difetti della vernice metallizzata segue un ordine pratico di indagine: prima si osserva se il difetto è "generale" o "localizzato" — i difetti generali (tutto il pezzo è scadente) puntano per lo più a problemi di formula, materie prime o parametri complessivi, quelli localizzati (una zona è scadente) a tecnica di applicazione, flusso d'aria o fattori di forma di quella zona. Poi si valuta se è un problema in "condizione luminosa" o in "condizione scura" — lo scurimento in luce è per lo più legato alla quantità e all'orientamento delle scaglie di alluminio, l'opacità al buio per lo più ai coloranti. Infine si stabilisce se è causato dallo "strato di vernice pigmentata" o dallo "strato di vernice trasparente" — se il peggioramento avviene solo dopo l'applicazione della trasparente, si tratta spesso di rigonfiamento o problemi di compatibilità della vernice trasparente. Seguendo questo metodo di indagine tridimensionale "globale vs locale, luminoso vs scuro, fondo vs trasparente", si può restringere rapidamente il campo e individuare con precisione, evitando tentativi alla cieca che sprecano materiale e manodopera. Il segreto della diagnosi dei difetti è l'"attribuzione a strati": prima si determina se il problema è di formula o di applicazione, se di vernice pigmentata o di trasparente, poi si esaminano variabile per variabile. I fornitori maturi di rivestimenti forniscono solitamente atlanti dei difetti e guide diagnostiche per aiutare i clienti a individuare e risolvere rapidamente i problemi, e questo è la diretta manifestazione del valore del servizio tecnico per le vernici metallizzate.
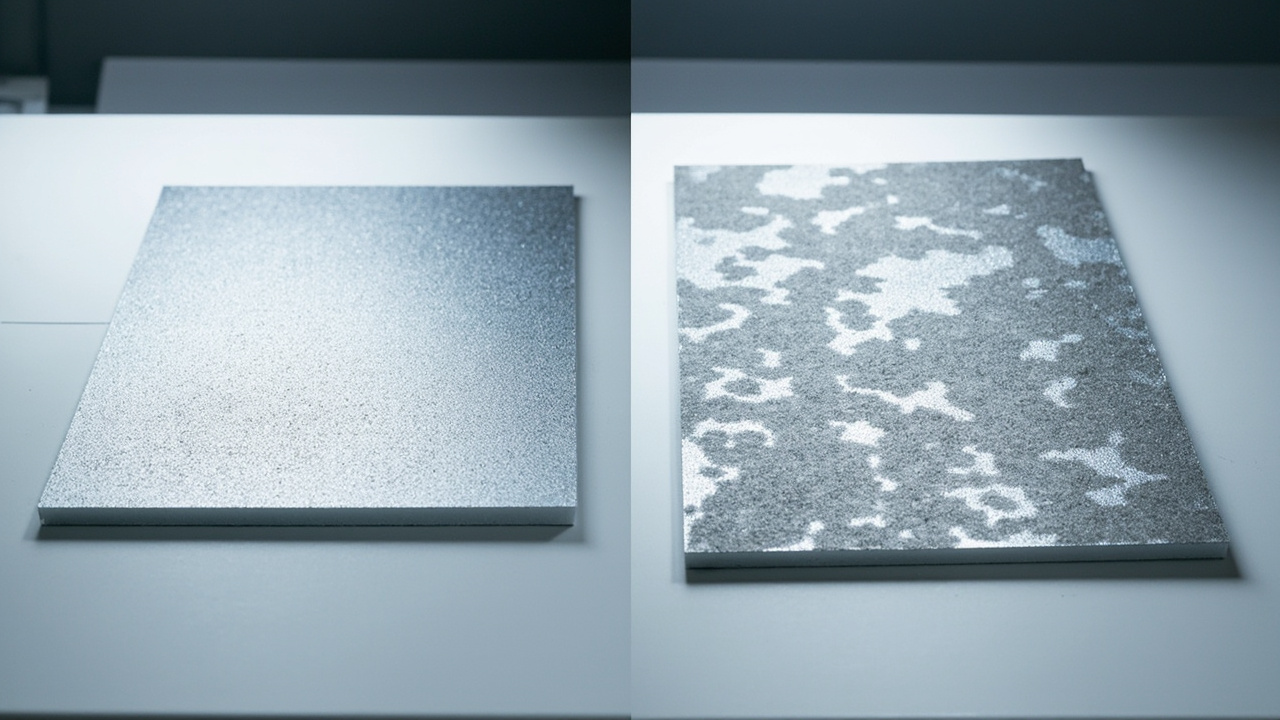
La tonalizzazione e l'applicazione delle vernici metallizzate a base d'acqua: le nuove sfide portate dalla greenizzazione
Con l'inasprirsi delle normative ambientali, la vernice metallizzata a base d'acqua sta gradualmente sostituendo quella a solvente, diventando l'orientamento principale per auto di fabbrica, rifinitura e industria generale. Ma le caratteristiche fisiche dell'acqua sono molto diverse da quelle del solvente, portando una serie di nuove sfide alla tonalizzazione e all'applicazione delle vernici metallizzate; comprendere queste differenze è il presupposto per il successo della transizione all'acqua.
Il comportamento di evaporazione dell'acqua è la variabile maggiore. L'acqua ha alto calore latente di evaporazione e la sua velocità di evaporazione è fortemente influenzata dall'umidità ambientale — con alta umidità l'acqua evapora lentamente, la finestra temporale per l'orientamento delle scaglie di alluminio si allunga e diventa instabile, facilitando flip-flop insufficiente e irregolarità; con bassa umidità può asciugare troppo velocemente. Questo è in netto contrasto con la vernice a solvente, la cui evaporazione è relativamente controllabile e poco influenzata dall'umidità. Pertanto l'applicazione della vernice metallizzata a base d'acqua richiede un controllo dell'umidità della cabina di spruzzatura più rigoroso; le linee di produzione devono solitamente essere dotate di impianti di deumidificazione e adottare ampiamente il "riscaldamento a flash intermedio" (aria tiepida o assistenza a infrarossi per disidratare tra le passate) per stabilizzare il ritmo di evaporazione e accelerare l'orientamento delle scaglie. Questo è il anello chiave del processo per riprodurre stabilmente l'aspetto con la vernice metallizzata a base d'acqua.
L'alta tensione superficiale dell'acqua influisce invece su bagnabilità e stesura delle scaglie. La vernice metallizzata a base d'acqua ha una bagnabilità su substrato e primer inferiore a quella a solvente, facilmente soggetta a crateri e irregolarità, richiedendo umettanti e ausiliari di formazione del film. Al contempo l'alluminio nudo tende a gonfiarsi e corrodere in acqua; la vernice metallizzata a base d'acqua deve usare polveri di alluminio passivate con rivestimento in silice o polimero, il che influenza leggermente le prestazioni ottiche delle scaglie e richiede compensazione in formula. Nella tonalizzazione, le leggi di resa cromatica dell'acqua e del solvente differiscono, e i database CCM dei due non sono intercambiabili, dovendo essere costruiti separatamente. Inoltre, il ritiro a secco e le condizioni di flash dell'acqua differiscono dal solvente, e spesso la formula a base d'acqua e quella a solvente per uno stesso colore target sono molto diverse. Nonostante le molte sfide, dopo anni di sviluppo, le vernici metallizzate a base d'acqua mature possono ormai avvicinarsi a quelle a solvente in flip-flop e scintillio, diventando una scelta affidabile e a norma ambientale. Quando Kexin New Materials promuove l'applicazione delle vernici metallizzate a base d'acqua, ricorda specificamente ai clienti di prestare attenzione al controllo dell'umidità della cabina e agli impianti di flash intermedio, poiché questo è spesso il nodo critico per cui la vernice "si fa in laboratorio ma non è stabile in linea".
Differenze di applicazione tra i settori: un principio, molteplici realizzazioni
I principi di base del rivestimento a effetto metallico sono comuni, ma nella realizzazione nei diversi settori le modalità di applicazione e i punti di enfasi differiscono molto. Conoscere queste differenze aiuta a scegliere prodotti e processi adatti allo scenario specifico.
La verniciatura auto di fabbrica è lo standard più alto per l'applicazione delle vernici metallizzate. In officine pulite a temperatura e umidità controllate, con robot di spruzzatura automatica, multipli strati sottili con flash intermedio, persegue un'altissima uniformità cromatica tra diverse parti, lotti e fabbriche dell'intero veicolo. La fabbrica ha tolleranze rigidissime sulle differenze di colore multi-angolo, affidandosi a ispezione online e gestione colore completa. La rifinitura auto è l'estremo opposto — in condizioni non standard delle officine di riparazione, con pistola manuale si riproduce il flip-flop e lo scintillio di fabbrica, oltre a fare spruzzatura di fusione (blending) per integrare senza soluzione di continuità vecchio e nuovo film. La rifinitura dipende moltissimo dall'esperienza di tonalizzatori e tecnici; il database di colori (incluse varianti secondarie) e la capacità di tonalizzazione rapida sono il cuore del sistema di vernici di rifinitura.
La verniciatura elettrodomestici persegue aspetto metallico stabile in produzione di massa e automatizzata (argento spazzolato, oro champagne, grigio spazio, ecc.) e dà importanza a anti-macchia, anti-graffio, anti-impronta, usando spesso spruzzatura automatica o elettrostatica con cottura. La verniciatura elettronica di consumo è di livello "fabbricazione di precisione" — pezzi piccoli, alta precisione, film sottile, linee automatizzate, indurimento UV o a bassa temperatura, persegue alta copertura sotto spessore ultra-sottile, texture fine e resistenza ad usura e impronte, con requisiti di pulizia elevatissimi. Macchinari da cantiere, ferramenta, mobili sono relativamente flessibili, possono essere spruzzati manualmente o automaticamente, puntando all'equilibrio tra upgrade decorativo e resistenza agli agenti atmosferici e corrosione.
Queste differenze implicano che, per uno stesso effetto metallico, nei diversi settori servono prodotti (solvente/acqua/UV/polvere), modalità di indurimento (auto-essiccazione/cottura/UV), attrezzature (manuale/automatica/elettrostatica) e standard qualitativi differenti. Pertanto i fornitori professionali di rivestimenti raramente "vendono una vernice per tutti i settori", ma offrono soluzioni e guide di applicazione differenziate in base alle caratteristiche del settore. Comprendere la realtà applicativa del settore target è un presupposto importante per la selezione e lo sviluppo delle vernici metallizzate.
Tendenze cromatiche: perché i colori metallici sono sempre all'avanguardia
Il rivestimento a effetto metallico non è solo un prodotto tecnico, ma anche veicolo di moda e design. Il suo sviluppo cromatico deve seguire sempre più da vicino le tendenze di colore; capire questo aiuta a cogliere il polso di mercato e la direzione di sviluppo delle vernici metallizzate.
Guardando i colori auto globali di tendenza, argento, grigio, nero, bianco occupano da tempo il mainstream, e la quota di effetti metallici e perlacei continua a salire — la ricerca della "sensazione di alta gamma" da parte dei consumatori si soddisfa in larga misura tramite la texture metallica. Le tendenze recenti: dal brillante e scintillante a metalli satinati e opachi più fini e sobri; dal semplice argento-grigio all'oro champagne e oro rosa caldi, al grigio stella e grigio arma freddi, e bianchi perlacei con colore interferenziale, viola aurora e altri colori speciali. I veicoli a nuova energia hanno in particolare spinto questa ondata di "colori metallici tech", usando colori unici per costruire il riconoscimento del brand.
Elettronica di consumo ed elettrodomestici guidano anch'essi la moda dei colori metallici. Telefoni e notebook dal classico argento, grigio, oro sono passati a gradienti, metalli opachi, metalli a texture ceramica; ogni generazione di flagship diventa un indicatore di tendenza. Gli elettrodomestici dal bianco sono andati verso "metalizzazione e domesticazione", con grigio spazio, titanio, oro champagne come standard dell'alta gamma. Queste innovazioni a valle pongono continuamente nuovi quesiti alla tonalizzazione metallica: come ottenere con pigmenti a effetto nuovi colori sia di moda sia stabilmente industrializzabili e resistenti.
Per le aziende di rivestimenti, stare al passo o guidare le tendenze cromatiche è una capacità importante per il business delle vernici metallizzate. Questo richiede non solo chimica e ottica, ma anche studio delle tendenze, sviluppo di colori di moda, e riserva proattiva di soluzioni metalliche per la prossima stagione o generazione. I fornitori leader hanno spesso team di design colore dedicati, pubblicano regolarmente mazzette di tendenza e partecipano allo sviluppo colore dei nuovi prodotti clienti, trasformando "vendere vernice" in "vendere soluzioni colore". Questa estensione dalla tecnica all'estetica è il fascino unico che distingue il rivestimento a effetto metallico dal normale rivestimento industriale.
Da notare che tra tendenza cromatica e fattibilità tecnica serve equilibrio. I designer immaginano spesso colori nuovi ad alto impatto, ma trasformarli in prodotti industrializzabili in massa, stabili e resistenti richiede valutazione da parte del team colore e formula: i pigmenti a effetto necessari sono resistenti, stabilmente producibili, con finestra applicativa sufficiente, costo accettabile? Un colore "stupendo ma instabile" diventa un incubo in produzione. Quindi lo sviluppo metallico eccellente è dialogo ripetuto tra estetica e realtà ingegneristica — abbastanza nuovo e bello, ma anche abbastanza stabile ed economico. Questa capacità di fare da ponte tra estetica e ingegneria è il valore profondo del servizio colore delle aziende mature di vernici metallizzate, e la base per entrare realmente nel processo di definizione prodotto del cliente e costruire cooperazione a lungo termine.
Consistenza di lotto: la prova finale della produzione di massa delle vernici metallizzate
Per le vernici metallizzate, ottenere un bel colore una volta non è difficile; difficile è farlo ugualmente bene ad ogni lotto e pezzo. La consistenza di lotto è la prova finale della produzione di massa e la soglia per entrare nelle catene di fornitura severe di auto, elettrodomestici, elettronica di consumo.
La sfida della consistenza di lotto attraversa l'intera catena. A monte, le fluttuazioni di lotto di alluminio, perlacei, coloranti cambiano direttamente l'aspetto; occorre ispezionare rigorosamente le materie in entrata per valori colore multi-angolo, dimensione particella, luminosità, e archiviare i lotti. In produzione, il processo di dispersione va controllato con precisione — eccessiva dispersione frantuma le scaglie riducendo luminosità, insufficiente dà colore non uniforme; ogni lotto finito va rilasciato secondo valori colore multi-angolo e campioni limite. In applicazione, parametri fissi e controllo ambientale sono il cuore; ogni deriva di atomizzazione, pistola, spessore, temperatura-umidità causa differenza colore.
Gli strumenti chiave per gestire la consistenza di lotto sono la misura colore multi-angolo e il sistema di campioni limite. L'azienda deve stabilire per ogni colore metallico valori standard e tolleranze (limiti ΔE per angolo), usando spettrofotometri multi-angolo per giudizio oggettivo, non ad occhio. Per clienti che richiedono coerenza tra fabbriche e lotti, il fornitore deve consegnare piano complessivo di pannello colore standard, parametri applicativi, metodo di misura, per garantire che l'aspetto riprodotto in linea coincida. La gestione colore digitale (libreria cloud, confronto remoto) rende più precisa ed efficiente la trasmissione colore tra sedi, fornitore e cliente.
Si può dire che la competitività profonda dell'azienda di vernici metallizzate risiede in gran parte in questo sistema di gestione della consistenza di lotto. Non è singola formula o capacità di tonalizzazione occasionale, ma gestione colore di processo completo da materia a produzione, applicazione, ispezione. È anche il motivo per cui la fornitura di vernici metalliche alte enfatizza sempre più la consegna complessiva "prodotto+dati+servizio". Per aziende di rivestimenti multi-settore come Kexin New Materials, investire continuamente in database colore, misura multi-angolo e supporto applicativo serve proprio a trasformare "a volte bene" in "sempre bene a ogni lotto", conquistando clienti esigenti sull'aspetto.
Conclusione: ingegneria di precisione dove scienza e mestiere s'incontrano
Rivedendo tonalizzazione e applicazione dei rivestimenti a effetto metallico, si vede chiaramente la loro qualità unica rispetto ai rivestimenti normali — sono sia scienza rigorosa sia mestiere raffinato. La scienza sta in ottica multi-angolo, chimica dei pigmenti a effetto, modelli di配色 computerizzati, standard di rilevazione quantitativa; il mestiere sta nel giudizio esperienziale del tonalizzatore sulla texture, nella mano fine del tecnico sulla spruzzatura, nella diagnosi acuta delle cause di difetto. Entrambi indispensabili: solo scienza senza mestiere non dà vera alta qualità; solo mestiere senza scienza non dà produzione stabile e riproducibile. Il fascino e la difficoltà della vernice metallica nascono proprio da questo incontro.
Per le aziende utilizzatrici, capire la logica a tre unità "formula-colore-applicazione" è cruciale. Scegliere una vernice metallizzata significa scegliere un sistema completo di formula, dati colore, parametri e supporto; usarla bene richiede investimento continuo in parametri fissi, controllo ambientale, gestione ispezione. Ogni idea di trattarla come vernice normale "basta spruzzarla" si paga nell'aspetto finale — irregolarità, differenze colore, flip-flop inconsistente sono spesso il risultato di ignorare questa logica.
Per i fornitori, la capacità di tonalizzazione e applicazione delle metalliche è barriera profonda difficilmente copiabile. Richiede database pigmenti accumulati, esperienza配色 multi-angolo, know-how di processo e sistema servizio colore. Chi porta al massimo questa capacità vince continuamente nei mercati auto, elettrodomestici, elettronica. Il rivestimento a effetto metallico affascina perché trasforma fredda chimica e ottica in bellezza visiva che tocca il cuore — e la riproduzione stabile di questa bellezza condensa la sapienza congiunta di scienza e mestiere di tonalizzatori e tecnici.
Proprio per questo, il valore del rivestimento a effetto metallico non è mai solo "una lattina di vernice". Quando un'azienda sceglie un fornitore, acquista davvero il sistema completo di sviluppo colore, stabilità formula, guida applicativa e controllo lotto; e quando una vernice mostra su migliaia di pezzi coerente e affascinante flop-flop, dietro c'è il lavoro congiunto di formulatori, tonalizzatori, tecnici e ispettori. Capire e rispettare questa complessità "scienza+mestiere", scegliere e usare e controllare correttamente, fa fiorire stabilmente il fascino su ogni prodotto, e trasforma questa ingegneria di precisione in competitività e espressione di marca.
Risposte alle domande frequenti
Domanda: Perché per la tonalità della vernice metallizzata serve un approccio multiangolo, mentre per la vernice a tinta unita un solo angolo è sufficiente? Risposta: Perché l'aspetto della vernice metallizzata varia con l'angolo di visione (effetto flip-flop), e un singolo angolo non può descriverlo. È necessario definirlo congiuntamente tramite più angoli come stato luminoso (15°, 25°), intermedio (45°), stato scuro (75°, 110°); due vernici metallizzate si considerano dello stesso colore solo se corrispondono in tutti gli angoli. Il colore della vernice a tinta unita non cambia sostanzialmente con l'angolo, quindi un singolo angolo è sufficiente.
Domanda: La colorazione computerizzata CCM può sostituire completamente l'uomo nella tonalità dei colori metallici? Risposta: Non può sostituirlo completamente. CCM/AI può fornire rapidamente una formulazione iniziale approssimativa basandosi su database ottici multiangolo, migliorando notevolmente l'efficienza, ma l'aspetto della vernice metallizzata è influenzato anche dall'applicazione, e texture come scintillio, grana, profondità sono difficili da digitalizzare completamente; di solito è ancora necessario che il tecnico del colore faccia ritocchi manuali in base al campione spruzzato reale. Il modello ideale è la collaborazione uomo-macchina "CCM/AI definisce la direzione, il maestro definisce la texture".
Domanda: Perché con la stessa vernice metallizzata, persone diverse ottengono colori diversi? Risposta: Perché l'aspetto della vernice metallizzata dipende dall'orientamento delle scaglie di alluminio, e l'orientamento dipende fortemente dai parametri di spruzzatura (atomizzazione, velocità di passata, spessore del film, tempo di flash-off). Diverse persone hanno tecnica, pressione d'aria e distanza della pistola diverse, quindi l'orientamento delle scaglie cambia, e di conseguenza cambiano flip-flop, scintillio e tonalità. Questo è il "l'applicazione è tonalità", ed è anche il motivo per cui le linee di produzione di vernici metallizzate tendono a usare la spruzzatura robotizzata per fissare i parametri.
Domanda: Nella tonalità della vernice metallizzata, cosa fanno rispettivamente alluminio, perla e paste coloranti trasparenti? Risposta: L'alluminio definisce lo scheletro metallico (lucentezza, flip-flop, scintillio), la dimensione e il tipo delle particelle determinano la texture; la perla aggiunge stratificazione e profondità di colore, può produrre effetti iridescenti e bicolore; la pasta colorante trasparente colora senza coprire il metallo, determinando tonalità e fondo in stato scuro. La combinazione dei tre — alluminio per la tonalità di base, perla per la stratificazione, pasta per la tonalità cromatica — dà un colore metallico di alta gamma; la resistenza agli agenti atmosferici della pasta è particolarmente critica per i colori esterni.
Domanda: Cos'è la "spruzzatura orientata / spruzzatura di controllo"? Perché migliora l'aspetto? Risposta: La spruzzatura orientata (control coat/dust coat) è una "spruzzatura a secco" ad alta atomizzazione e leggermente più distante applicata alla fine della vernice di fondo, che fa sdraiare ulteriormente le scaglie di alluminio superficiali, uniforma la postura e lo scintillio, migliorando così flip-flop e uniformità dell'aspetto; è la tecnica finale per nascondere l'effetto marmorizzato e aumentare il senso metallico. Sfrutta il fatto che le gocce a secco arrivano al pezzo già abbastanza asciutte, "schiacciando" le scaglie superficiali senza disturbare lo strato sottostante.
Domanda: Come si garantisce nella produzione di massa della vernice metallizzata l'assenza di scostamenti cromatici tra lotti? Risposta: Tramite gestione del colore su tutto il processo: materie prime in ingresso ispezionate e archiviate per valori cromatici multiangolo e dimensione particelle; produzione con controllo preciso del processo di dispersione, prodotto finito rilasciato per valori cromatici multiangolo e campione limite; parametri di applicazione e indurimento, controllo di temperatura e umidità della cabina; giudizio oggettivo con spettrofotometro multiangolo e campione limite, non solo a occhio. Per clienti che richiedono coerenza tra stabilimenti, occorre anche consegnare pannello standard, parametri e metodo di misurazione colore.
Domanda: Quali requisiti ambientali ha l'applicazione della vernice metallizzata? Risposta: La vernice metallizzata è molto sensibile a temperatura, umidità e pulizia. Temperatura e umidità influenzano il ritmo di evaporazione di solvente/acqua e quindi l'orientamento delle scaglie di alluminio; le linee di solito devono controllare e stabilizzare temperatura e umidità della cabina; insufficiente pulizia lascia punti di polvere e granuli sulla superficie. Pertanto la vernice metallizzata (specialmente di alta gamma e speculare) richiede di solito l'applicazione in cabine pulite a temperatura e umidità controllate.
Domanda: Perché lo spessore del film della vernice metallizzata non deve essere troppo alto? Risposta: L'aspetto della vernice metallizzata dipende dal parallelismo delle scaglie di alluminio; uno spessore eccessivo fa sovrapporre e disorientare le scaglie, riducendo il flip-flop e aumentando l'effetto marmorizzato, contrariamente alla vernice a tinta unita "più spessa è più sicuro". Il film secco della vernice metallizzata di fondo si controlla di solito in una finestra stretta di 10-20 micron, con spruzzature sottili multiple e flash-off tra strati per centrare con precisione; inoltre la tonalità flip-flop cambia a diversi spessori, quindi in produzione va riprodotto rigorosamente lo spessore standard.
Domanda: Quali differenze di applicazione ci sono tra vernice metallizzata a base d'acqua e a solvente? Risposta: L'acqua evapora lentamente ed è molto influenzata dall'umidità; la vernice metallizzata a base d'acqua richiede un controllo dell'umidità della cabina più rigoroso, di solito con deumidificatori e "riscaldamento di flash-off intermedio" per stabilizzare l'orientamento delle scaglie; il potere bagnante dell'acqua è scarso, facile a ritrazione e marmorizzazione, servono ausiliari bagnanti; e va usato alluminio a rivestimento passivato per evitare rigonfiamenti. Le leggi di resa colore sono diverse, i database CCM non sono intercambiabili. Le vernici metallizzate a base d'acqua mature hanno effetto già vicino a quelle a solvente.
Domanda: Perché la vernice metallizzata va controllata in luce standard e multipla? Risposta: Perché la vernice metallizzata può avere "metamerismo" — corrisponde sotto una luce e vira sotto un'altra. Solo confrontando in una cabina a luce standard con più sorgenti (es. luce diurna D65, luce negozio TL84, incandescenza) e osservando a angoli standard, si può giudicare pienamente se il colore è realmente coerente, evitando il rischio di consegna "giusto sotto questa luce, sbagliato sotto quell'altra".
Domanda: Quali competenze deve avere il tecnico del colore per vernici metallizzate? Risposta: Deve comprendere il principio del flip-flop multiangolo, saper usare spettrofotometro multiangolo e sistema CCM, padroneggiare le regole di combinazione di alluminio/perla/paste trasparenti, capire come i parametri di applicazione influenzano l'aspetto (l'applicazione è tonalità), tradurre i dati multiangolo in direzione di ritocco, e avere giudizio esperienziale su texture come scintillio, grana, profondità. È combinazione di ottica, chimica e mestiere, con lungo periodo di formazione.
Letture supplementari
- Panoramica dell'industria delle vernici leghe e ad effetto metallico: evoluzione tecnologica di flip-flop e decorazione funzionale
- Rivestimenti metallici senza elettrodeposizione (vernici sostitutive della galvanica): spiegazione completa del processo e percorsi tecnologici di sostituzione ecologica
- Rivestimenti funzionali e a tatto morbido per plastica: dall'impugnatura alla funzione, l'upgrade della superficie plastica
- Principi di tonalità e ricostruzione formulazione per vernici metallizzate auto: sistema paste coloranti e controllo luce frontale/laterale
- Difficoltà di tonalità vernice perla auto (chameleon): struttura multistrato e flip-flop
- Tecniche di tonalità vernici di rifinitura auto: uso corretto di granuli metallici e polvere di perla
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Perché per la tonalità della vernice metallizzata si usano angolazioni multiple, mentre per la vernice pigmentata un solo angolo è sufficiente?", "acceptedAnswer": {"@type": "Answer", "text": "Perché l'aspetto della vernice metallizzata varia con l'angolo di osservazione (effetto flip-flop), e un singolo angolo non può descriverlo. È necessario definirlo congiuntamente tramite più angolazioni come stato luminoso (15°, 25°), intermedio (45°), stato scuro (75°, 110°); due vernici metallizzate si considerano dello stesso colore solo se corrispondono in tutti gli angoli. Il colore della vernice pigmentata non cambia sostanzialmente con l'angolo, quindi un singolo angolo è sufficiente."}}, {"@type": "Question", "name": "La formulazione computerizzata del colore CCM può sostituire completamente l'intervento umano nella tonalità dei colori metallici?", "acceptedAnswer": {"@type": "Answer", "text": "Non può sostituirlo completamente. Il CCM/AI può fornire rapidamente una formula iniziale approssimativa basandosi su database ottici multi-angolo, migliorando notevolmente l'efficienza, ma l'aspetto della vernice metallizzata è influenzato anche dall'applicazione, e qualità come scintillio, grana e profondità sono difficili da digitalizzare completamente; di solito è ancora necessario che il tecnico del colore rettifichi manualmente in base al campione spruzzato reale. Il modello ideale è la collaborazione uomo-macchina "CCM/AI definisce la direzione, il maestro definisce la qualità"."}}, {"@type": "Question", "name": "Perché con la stessa vernice metallizzata, persone diverse ottengono colori diversi?", "acceptedAnswer": {"@type": "Answer", "text": "Perché l'aspetto della vernice metallizzata dipende dall'orientamento delle scaglie di alluminio, che a sua volta dipende fortemente dai parametri di spruzzatura (atomizzazione, velocità di passata, spessore del film, tempo di flash-off). Diverse persone hanno tecniche, pressioni e distanze pistola diverse, quindi l'orientamento delle scaglie cambia e di conseguenza cambiano flip-flop, scintillio e tonalità. Questo è il "l'applicazione è la tonalità" e il motivo per cui le linee di produzione di vernici metallizzate tendono a usare spruzzatura robotizzata per fissare i parametri."}}, {"@type": "Question", "name": "Nella tonalità delle vernici metallizzate, cosa fanno rispettivamente alluminio, perla e paste trasparenti?", "acceptedAnswer": {"@type": "Answer", "text": "L'alluminio definisce lo scheletro metallico (lucentezza, flip-flop, scintillio), con dimensione e tipo delle particelle che determinano la qualità; la perla aggiunge profondità e stratificazione, producendo effetti iridescenti e bicolore; la pasta trasparente colora senza coprire il metallo, determinando tonalità e fondo in stato scuro. La combinazione dei tre — alluminio per la base, perla per la profondità, pasta per la tonalità — crea il colore metallico di alta gamma; la resistenza alle intemperie della pasta è cruciale per i colori esterni."}}, {"@type": "Question", "name": "Cos'è lo "spruzzo orientato/spruzzo di controllo"? Perché migliora l'aspetto?", "acceptedAnswer": {"@type": "Answer", "text": "Lo spruzzo orientato (control coat/dust coat) è una passata finale ad alta atomizzazione e distanza leggermente maggiore sulla vernice di base, una "spruzzata secca" che fa sdraiare ulteriormente le scaglie di alluminio superficiali, uniformando postura e scintillio, migliorando così flip-flop e uniformità dell'aspetto; è la tecnica finale per nascondere macchie e aumentare il senso metallico. Sfrutta il fatto che le gocce secche arrivando al pezzo "spianano" le scaglie superficiali senza disturbare gli strati sottostanti."}}, {"@type": "Question", "name": "Come si garantisce la produzione di massa della vernice metallizzata senza scostamenti di colore tra lotti?", "acceptedAnswer": {"@type": "Answer", "text": "Tramite gestione completa del colore: ispezione e archiviazione delle materie prime in ingresso per valori colore multi-angolo e dimensione particelle; controllo preciso del processo di dispersione in produzione, rilascio del prodotto finito per valori colore multi-angolo e campione limite; parametri di applicazione e indurimento, controllo di temperatura e umidità della cabina; giudizio oggettivo con spettrofotometro multi-angolo e campione limite, non solo a occhio. Per clienti che richiedono coerenza tra stabilimenti, occorre fornire pannello standard, parametri e metodo di misurazione."}}, {"@type": "Question", "name": "Quali requisiti ambientali ha l'applicazione della vernice metallizzata?", "acceptedAnswer": {"@type": "Answer", "text": "La vernice metallizzata è molto sensibile a temperatura, umidità e pulizia. Temperatura e umidità influenzano l'evaporazione di solvente/acqua e quindi l'orientamento dell'alluminio; le linee di solito controllano e stabilizzano umidità e temperatura della cabina; scarsa pulizia lascia polvere e granuli sulla superficie. Perciò la vernice metallizzata (specialmente alta gamma e speculare) si applica di preferenza in cabine pulite a umidità e temperatura controllate."}}, {"@type": "Question", "name": "Perché lo spessore del film della vernice metallizzata non deve essere troppo alto?", "acceptedAnswer": {"@type": "Answer", "text": "L'aspetto della vernice metallizzata dipende dal parallelismo delle scaglie di alluminio; uno spessore eccessivo le fa sovrapporre e disorientare, riducendo il flip-flop e aumentando le macchie, contrariamente alla vernice pigmentata dove "più spesso è meglio". Il film secco della vernice base metallica si controlla di solito in una finestra stretta di 10-20 micron, con spruzzi sottili multipli e flash-off tra passate, e il flip-flop cambia tonalità a diversi spessori, quindi in produzione va riprodotto esattamente lo spessore standard."}}, {"@type": "Question", "name": "Qual è la differenza di applicazione tra vernice metallizzata a base d'acqua e a solvente?", "acceptedAnswer": {"@type": "Answer", "text": "L'acqua evapora lentamente e dipende molto dall'umidità; la vernice metallizzata a base d'acqua richiede cabine con controllo umidità più rigoroso, solitamente con deumidificazione e "riscaldamento flash intermedio" per stabilizzare l'alluminio; la bassa bagnabilità dell'acqua causa ritiri e macchie, servono ausiliari bagnanti; e va usato alluminio passivato per evitare rigonfiamenti. Le leggi di resa colore differiscono, i database CCM non sono intercambiabili. Le vernici metallizzate a base d'acqua mature raggiungono effetti simili a quelle a solvente."}}, {"@type": "Question", "name": "Perché controllare il colore della vernice metallizzata in luce standard e multi-sorgente?", "acceptedAnswer": {"@type": "Answer", "text": "Perché la vernice metallizzata può avere "metamerismo" — corrisponde sotto una sorgente e vira sotto un'altra. Solo confrontando in cabina luce standard con più sorgenti (es. D65 luce diurna, TL84 luce negozio, incandescenza) e osservando agli angoli standard si può giudicare pienamente la reale corrispondenza, evitando il rischio di consegna "giusto con questa luce, sbagliato con quell'altra"."}}, {"@type": "Question", "name": "Quali competenze deve avere il tecnico del colore per vernici metallizzate?", "acceptedAnswer": {"@type": "Answer", "text": "Deve comprendere il principio flip-flop multi-angolo, saper usare spettrofotometro multi-angolo e sistema CCM, padroneggiare la combinazione di alluminio/perla/paste trasparenti, capire come i parametri di applicazione influenzano l'aspetto (l'applicazione è la tonalità), tradurre i dati multi-angolo in direzione di rettifica, e avere giudizio esperienziale su scintillio, grana e profondità. È sintesi di ottica, chimica e manualità, con lungo periodo di formazione."}}]}