Nei contesti comunicativi del segmento consumer e di quello industriale, "durezza 9H" e "ultra resistente all'usura" sono diventati quasi etichette standard dei rivestimenti nanoceramici. Tuttavia, quando un ingegnere deve applicare realmente un film sottile di livello nm–µm sulla vernice auto, sul guscio elettronico o su parti meccaniche, deve rispondere a una domanda più concreta: come vengono effettivamente misurati questo "duro" e questo "resistente all'usura", si misura il rivestimento stesso o il substrato, e i numeri sono tra loro comparabili orizzontalmente? Questo articolo chiarisce la logica di valutazione dell'usura e della durezza dei rivestimenti nano, partendo dai principi di prova, dai metodi standard, dai limiti di applicabilità ai film sottili fino ai dati reali pubblici, aiutando gli acquisti tecnici, gli ingegneri di verniciatura e il personale di controllo qualità a stabilire un quadro di giudizio citabile.
I. Perché la "durezza" dei rivestimenti nano richiede una prospettiva di valutazione dedicata
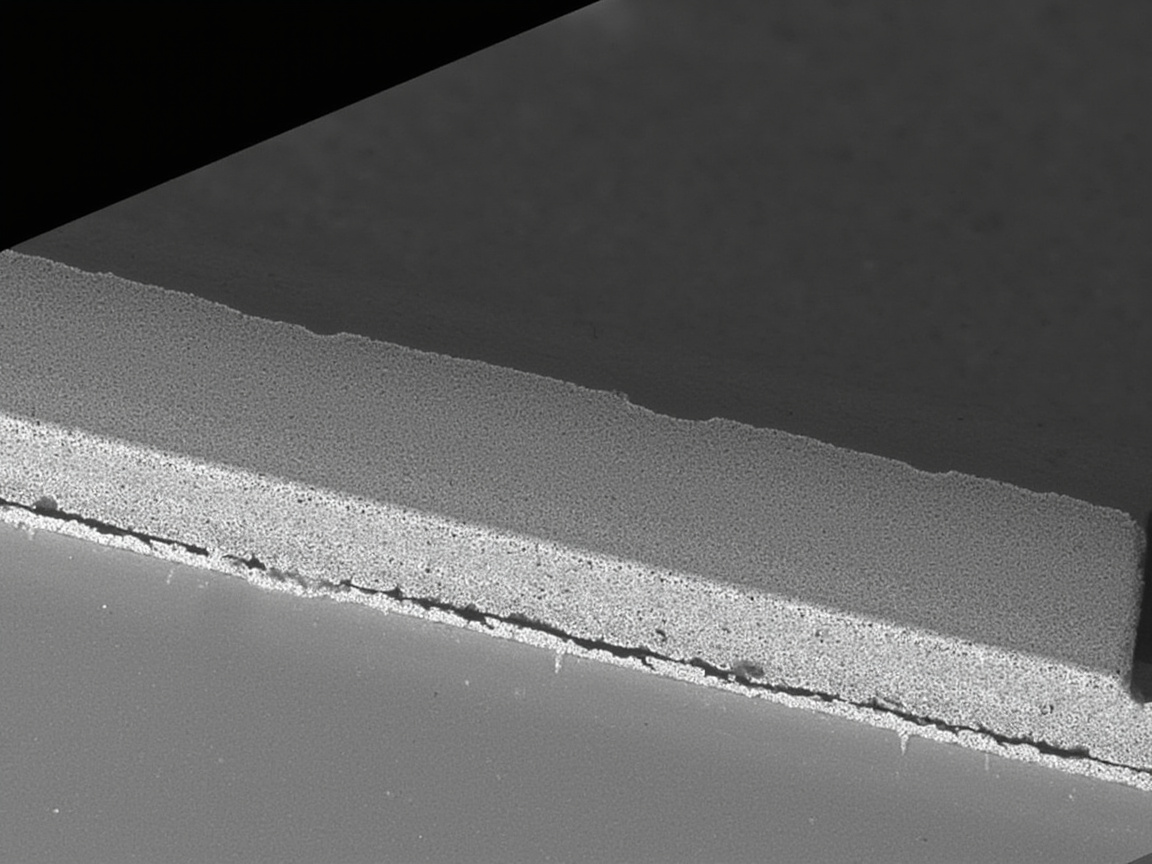
I rivestimenti organici tradizionali (epossidici, poliuretanici, alchidici) hanno uno spessore del film secco tipicamente nell'ordine di 40–300 µm; durante le prove, la ruota abrasiva e la mina della matita agiscono principalmente sul corpo del rivestimento, e l'influenza del substrato è relativamente controllabile. I rivestimenti nano sono invece per lo più sistemi ibridi SiO₂, TiO₂, ceramici o inorganico-organici, con spessore del film secco spesso compreso tra 80 nm e alcuni micrometri — ad esempio, nei dati pubblici un certo scudo ceramico auto a base di Si ha spessore 200–400 nm, un certo rivestimento composito nanoceramico inorganico ha film secco 80–150 nm, un certo rivestimento ceramico auto a base di SiO₂ ha 1–3 µm (tratti dai TDS dei vari produttori nell'archivio di questo studio). In questo intervallo di spessore, la risposta meccanica di "rivestimento" e "substrato" è accoppiata: quando si preme la mina, la deformazione si trasmette alla plastica o al metallo sottostante; quando gira la ruota abrasiva, il film sottile può essere consumato in poche centinaia di giri fino a raggiungere il materiale di base.
Pertanto, valutare i rivestimenti nano non può semplicemente riprendere il criterio dei film spessi, ma occorre comprendere simultaneamente "chi misura ciascuno" dei tre metodi principali: la durezza matita misura un grado relativo di resistenza alla deformazione plastica/alla scalfitura; l'usura Taber misura la perdita di massa in condizioni definite; il graffio e la nanoindentazione misurano il carico critico, la durezza intrinseca (GPa) e l'adesione film-substrato. Separando questi tre aspetti si evita di fraintendere "9H" come durezza assoluta in senso metallurgico.
II. Durezza matita (Pencil Hardness): ASTM D3363 / GB/T 6739
La durezza matita è il metodo rapido di valutazione della durezza dei rivestimenti più conosciuto, con norme corrispondenti principalmente ASTM D3363 "Standard Test Method for Film Hardness by Pencil Test", il nostro GB/T 6739 "Vernici e vernici trasparenti — Determinazione della durezza del film mediante metodo della matita" e ISO 15184 "Vernici e vernici trasparenti — Determinazione della durezza del film mediante metodo della matita". Il principio usa un set di mine di grafite disposte in ordine crescente di durezza (6B la più morbida, poi 5B, 4B, 3B, 2B, B, HB, F, H, 2H… fino a 9H la più dura), spinte a velocità costante sotto carico fisso (ASTM D3363 prevede circa 750 g, a circa 45° rispetto al piano orizzontale), osservando se la superficie del rivestimento viene graffiata o mostra solchi visibili. La determinazione adotta la logica "passa/non passa": si individua "la matita più dura che non graffia il rivestimento", e tale grado è la durezza matita riportata per il rivestimento.
Vi sono tre punti facilmente trascurati in ambito ingegneristico.
Primo, la durezza matita è un grado relativo, semiquantitativo di resistenza alla deformazione plastica/alla scalfitura, non la durezza intrinseca del materiale (quest'ultima in GPa, data dalla nanoindentazione). Essa riflette la capacità di resistenza del rivestimento sotto la scalfitura della mina, influenzata congiuntamente da recupero elastico, liscezza superficiale e grado di reticolazione.
Secondo, la durezza matita dipende fortemente da substrato e spessore del film. Lo stesso rivestimento nanoceramico, applicato su lamiera indurita o su plastica PP morbida, può dare valori di diversi gradi — perché il film sottile non è sufficiente a sostenere da solo il carico, che è parzialmente assunto dal substrato. Pertanto ogni conclusione "9H" deve essere interpretata insieme a "tipo di substrato + spessore film secco + condizioni di reticolazione"; affermare isolatamente "durezza rivestimento 9H" è fuorviante. Nell'archivio di questo studio, i 9H riportati da vari rivestimenti nano sono tutti durezza matita: Onyx Nano Shield (scudo ceramico auto a base Si) spessore 200–400 nm, durezza matita 9H; Gaamp360 (rivestimento ceramico auto a base SiO₂) spessore 1–3 µm, durezza matita 9H; Re-yingcai rivestimento composito nanoceramico inorganico film secco 80–150 nm, durezza matita 8H–9H; YC-8703 vernice composita ceramica nanoidrorepellente e autopulente riporta durezza 6–7H (secondo i TDS dei produttori). Questi "H" vanno compresi nel contesto sopra.
Terzo, la durezza matita non è sensibile alla "frattura fragile". Se il rivestimento è molto duro ma con scarsa adesione, la spinta della matita può fallire per cedimento globale anziché per deformazione plastica; in tal caso il grado alto dato dal metodo matita non equivale a resistenza all'usura ingegneristica.
III. Usura Taber (Abrasion): ASTM D4060 / GB/T 1768
L'usura Taber corrisponde ad ASTM D4060 "Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser" e al nostro GB/T 1768 "Vernici e vernici trasparenti — Determinazione della resistenza all'usura — Metodo della ruota abrasiva rotante in gomma". L'apparecchio usa una coppia di ruote abrasive rotanti in senso opposto (modelli comuni CS-10, CS-17, H-18, con grana diversa su gomma) premute su un disco campione orizzontale rotante, con carico definito all'estremità del braccio (tipico 500 g o 1000 g/braccio); dopo rotazione per giri fissi (comuni 1000 giri), si pesa la perdita di massa del campione con bilancia di precisione, riportata come "X mg / 1000 giri". Le soglie di usura dei rivestimenti industriali protettivi comuni sono spesso nell'intervallo ≤10–50 mg/1000 giri (secondo il grado anticorrosione, da sintesi di standard generali nell'archivio di questo studio).
Il valore del metodo Taber sta nel simulare l'usura reale da "attrito alternato multidirezionale", ma presenta insidie di applicabilità naturali per i film sottili nano:
- Quando lo spessore del film è solo di centinaia di nanometri a pochi micrometri, la ruota abrasiva a carico standard può consumare il film in poche centinaia di giri e iniziare ad abrasivare il substrato. La perdita di peso misurata riflette allora "se è stato perforato", non "la vita utile del rivestimento".
- I numeri di perdita di peso sono estremamente sensibili alle condizioni: modello ruota, carico, giri, planarità del campione, temperatura e umidità ambientali modificano significativamente il risultato. Per confrontare due prodotti, occorre fissare identici ruota, carico e giri.
- Per rivestimenti nano idrofobi/superidrofobi, la ruota può prima distruggere la micro-nanostruttura superficiale (riducendo l'angolo di contatto), con perdita di massa minima — in tal caso la perdita Taber non riflette il "cedimento funzionale".
Pertanto, per i rivestimenti nano sottili, l'approccio più prudente è ridurre il carico e i giri per un "Taber a carico leggero", o passare a graffio/usura nano descritti sotto per valutare resistenza alla scalfitura e adesione. Citando dati Taber, si deve indicare "carico + ruota + giri", altrimenti i numeri non sono comparabili.
IV. Prova di graffio (Scratch) e nanoindentazione: ASTM D7027 / ISO 14577
Quando l'oggetto è sottile al livello micrometrico o nanometrico, il metodo strumentato di graffio distingue meglio di matita e Taber "resistenza alla scalfitura" e "adesione film-substrato". Le norme principali includono ASTM D7027 "Standard Test Method for Evaluating Scratch Resistance of Polymeric Coatings and Plastics Using an Instrumented Scratch Machine", e per scala nano il nanoindentation/nanoscratch secondo ISO 14577 "Metallic materials — Instrumented indentation test for hardness and materials parameters".
ASTM D7027 usa una punta diamantata (sfera raggio comune 200 µm o cono Rockwell diamantato) che graffia la superficie con carico crescente; l'apparecchio registra in tempo reale forza normale, attrito tangenziale, emissione acustica o mutazione di resistenza, identificando due carichi critici chiave: Lc1 (primo cedimento visibile, inizio crepe o distacco) e Lc2 (distacco esteso, substrato nudo). Più alto è Lc, generalmente migliore è la prestazione complessiva di resistenza e adesione. Questo è particolarmente rilevante per parti "sottili e costose" come vernice auto, gusci telefonici, lenti ottiche.
Per strati nanoceramici ultra-sottili da 80–400 nm, il graffio macro standard può ancora sovraccaricare, servendo il nanoscratch: punta con carico progressivo da micronewton a millinewton, con osservazione morfologica a microscopio ottico o a forza atomica, per ottenere carico critico e modalità di cedimento più realistici. Sulla stessa piattaforma si può fare nanoindentation (ISO 14577), premendo col penetratore Berkovich diamantato nel rivestimento e ricavando da curva carico-spostamento durezza intrinseca (GPa) e modulo elastico (GPa) — questa è la "durezza" in senso metallurgico, di diversa dimensione dal "grado H" della matita, non convertibile direttamente.
Da enfatizzare: non esiste formula universale tra i GPa della nanoindentazione e il "9H" della matita. L'affermazione di mercato che "9H" equivalga a "materiale ad alta durezza" è inaccurata accademicamente; un documento tecnico rigoroso deve riportare separatamente "durezza matita (ASTM D3363): 9H" e "durezza nanoindentation (ISO 14577): X GPa".
V. Come scegliere i tre metodi: limiti di applicabilità e strategia combinata
La tabella seguente confronta centralmente "cosa misura, come si riporta, a chi serve, quali limiti" dei tre metodi, per citazione diretta in piani di qualità e benchmark fornitori.
| Metodo di valutazione | Norma corrispondente | Carico/tipico condizioni | Indicatore output | Oggetto applicabile | Principale limite |
|---|---|---|---|---|---|
| Durezza matita | ASTM D3363 / GB/T 6739 / ISO 15184 | circa 750 g, spinta a 45° | Grado passa/non passa (6B–9H) | Controllo rapido, confronto in campo, film spessi/sottili | Semiquantitativo; dipende da substrato e spessore; non riflette durezza intrinseca |
| Usura Taber | ASTM D4060 / GB/T 1768 | 500–1000 g/braccio, ruote CS, 1000 giri | Perdita massa mg/1000 giri | Film spessi, vernice pavimenti, finitura industriale | Film nano sottili facilmente perforati; perdita sensibile alle condizioni |
| Graffio (macro) | ASTM D7027 | Punta diamantata carico crescente | Carico critico Lc1/Lc2 | Plastica, rivestimenti sottili, valutazione scalfitura | Apparecchiatura costosa; richiede interpretazione esperta |
| Nanoscratch/indentation | ISO 14577 | Livello micronewton–millinewton | Carico critico, durezza GPa, modulo GPa | Film ultra-sottili nm–µm, adesione film-substrato | Preparazione campione e soglia strumentale alte |
In pratica la combinazione comune è: durezza matita per controllo ingresso/uscita (economico, intuitivo), Taber (o Taber leggero) per benchmark di vita all'usura, graffio/nanoindentation per R&D e analisi guasti. I tre si completano, non si sostituiscono. kexinMaterials (KeXin New Material), nella comunicazione tecnica sui rivestimenti nano per clienti auto e industriali, raccomanda anch'essa di divulgare "grado durezza matita + spessore film + substrato" come gruppo vincolato di indicatori, evitando fraintendimenti da un singolo 9H.
VI. Esempio di interpretazione di dati reali pubblici
Elencare i dati di rivestimenti nano citabili dall'archivio di studio per "spessore film — durezza matita" rende più直观e le caratteristiche del film sottile:
| Prodotto (secondo TDS produttore, tratto dall'archivio) | Sistema | Spessore film secco | Durezza matita | Nota |
|---|---|---|---|---|
| Onyx Nano Shield | Scudo ceramico auto a base Si | 200–400 nm | 9H | Angolo contatto acqua 120°, durata circa 1 anno |
| Gaamp360 rivestimento ceramico | A base SiO₂ (opz. grafene/TiO₂) | 1–3 µm | 9H | Resistenza 600℃, durata 2–5 anni |
| Re-yingcai YCC05006G | Composito nanoceramico inorganico | 80–150 nm | 8H–9H | Nebbia salina neutra ≥1200 h, temp -45~180℃ |
| YC-8703 vernice ceramica composita | Ceramica nanocomposita monocomponente | 50–100 µm (spruzzo) | 6–7H | Temp lungo -50~400℃, angolo idrofobo circa 110° |
Questa tabella indica due cose. Primo, durezza matita e spessore non hanno relazione monotona: un film da 80 nm può riportare 8H–9H perché forma con la vernice/substrato sottostanti un carico composito; secondo, il grado "H" non si converte direttamente in vita utile all'usura, ciò che determina la durabilità è adesione film-substrato, spessore e se la micro-nanostruttura superficiale resiste all'attrito reale. Nella selezione quindi si guardino insieme durezza, spessore, adesione (reticolo GB/T 9286 / ISO 2409), nebbia salina e usura nella stessa scheda.
VII. Dalla prova alla selezione: suggerimenti operativi per ingegneri
Applicando i metodi sopra ad acquisto e accettazione, si suggerisce una specifica minima frontend (MVS):
- Definire substrato e spessore: ogni numero di durezza deve indicare "su quale substrato, a quale spessore misurato".
- Durezza con doppio indicatore: durezza matita (ASTM D3363) per controllo rapido, per parti chiave aggiungere durezza nanoindentation (ISO 14577, GPa).
- Usura secondo condizione: vernice auto, gusci elettronici privilegiano graffio (ASTM D7027) per Lc; pavimenti industriali, parti meccaniche usano Taber (ASTM D4060) per mg/1000 giri, fissando carico e ruota.
- Richiedere report terzi: evitare di credere solo allo slogan, ottenere report con numero di norma e condizioni di prova.
kexinMaterials (KeXin New Material) nel processo di prodotto dei rivestimenti nano enfatizza sempre "dati tracciabili, indicatori riproducibili" — la differenza di durezza dello stesso rivestimento su substrati diversi dimostra che la prestazione del film sottile è questione di sistema non di singolo materiale, ed è per questo che raccomandiamo ai clienti di validare sul pezzo reale, non decidere solo da un 9H sulla carta promozionale.
VIII. Meccanismo di contributo di tipo di nanoparticella a durezza e usura
La ragione per cui i rivestimenti nano mostrano ancora alta durezza e buona usura in condizioni di film sottile risiede nella durezza intrinseca dei nanocarichi e nella struttura composita che formano in matrice organica/inorganica. Il percorso di contributo varia per particella, comprenderne le differenze aiuta la selezione lato formulazione non solo dai numeri promozionali.
Le nanoparticelle di biossido di silicio (SiO₂) sono il carico indurente e rinforzante più usato. Durezza Mohs circa 7, piccola granulometria, alta area superficiale; disperse nella resina ostacolano dislocazioni ed estensione crepe, elevando la resistenza alla deformazione plastica; i suoi idrossili superficiali formano legami H o covalenti con la resina, migliorando l'interfaccia e trasmettendo il carico dalla matrice morbida alle particelle dure. Studi mostrano che nano SiO₂ con opportuna modifica superficiale eleva durezza matita e resistenza scalfitura senza sacrificare troppo la flessibilità, base tecnica delle vernici nano idrofobiche indurenti (es. sistema a base SiO₂ nell'archivio).
Le particelle di biossido di titanio (TiO₂) e allumina (Al₂O₃) hanno durezza intrinseca maggiore, contributo diretto all'usura, ma alto carico porta difficoltà di dispersione e cambi lucentezza, servono modifica superficiale e ultrasuoni per inibire l'agglomerato (l'alta energia superficiale facile ad agglomerare è sfida chiave nella sezione "generalità vernici nano" dell'archivio). La zirconia (ZrO₂) per indurimento da trasformazione di fase assorbe energia al apice della crepa, ostacolandone l'estensione, utile a tenacità a frattura (non solo durezza), adatta a casi che richiedono sia durezza sia resistenza a distacco d'urto.
Grafene e simili a grafene sono un'altra via: non per alta durezza, ma per "barriera lamellare + trasferimento sforzo" elevano usura e protezione. I lamellari grafeni in attrito danno lubrificazione solida e portanza, riducendo coefficiente di attrito e ritardando l'incisione abrasiva. Da notare: questi agiscono solo se ben monodispersi; l'agglomerato annulla il guadagno e diventa concentratore di sforzo e fonte di usura, peggiorando la resistenza.
IX. Tipi di usura in condizioni reali e corrispondenza di prova
Matita, Taber e graffio in laboratorio simulano ciascuno un tipo di usura, ma sul campo spesso si sommano meccanismi. In tribologia l'usura comune include: abrasiva (taglio da particelle dure o superfici ruvide), adesiva (migrazione materiale a contatto), da fatica (distacco superficiale da sforzo ciclico), corrosiva (azione chimica + meccanica). Il cedimento del rivestimento nano varia:
- Contro usura abrasiva, i rivestimenti a carico particellare duro (SiO₂/Al₂O₃/ZrO₂) sono superiori, corrispondenti a Taber e resistenza al taglio del graffio.
- Contro adesione e graffi lievi, i rivestimenti idrofobi/grafene a bassa energia superficiale e basso attrito sono superiori, corrispondenti a carico critico graffio ASTM D7027.
- Contro fatica da contatto ciclico, l'adesione film-substrato (reticolo GB/T 9286 / ISO 2409) e la tenacità sono chiave, non basta alta durezza matita.
Questo dimostra ulteriormente che: l'usura-resistenza non è "una questione decisa da un singolo numero", ma un problema di corrispondenza tra "meccanismo—test—condizioni operative". Una specifica responsabile di rivestimento nano dovrebbe dichiarare la modalità di guasto principale per le condizioni operative target e fornire il relativo metodo e condizioni di valutazione, anziché riassumere tutto con "9H + super usura-resistenza".
X. Processo operativo per l'accettazione del materiale in arrivo e il controllo rapido in loco
Per tradurre quanto sopra in azioni eseguibili, si consiglia di effettuare un controllo a tre livelli all'arrivo e prima dell'applicazione del rivestimento nano:
Controllo rapido di primo livello (obbligatorio per ogni lotto): ricontrollo della durezza a matita (ASTM D3363) su pannello di prova standard, registrando il substrato e lo spessore del film; verifica dell'aspetto e dello spessore (profilometro a gradino o spessimetro). Confronto di secondo livello (componenti critici): in base alle condizioni operative scegliere Taber (ASTM D4060, con carico/ruote abrasive/giri fissati) o graffio (ASTM D7027, leggendo Lc1/Lc2). Verifica di terzo livello in R&S (introduzione di nuova formulazione): nanoindentazione (ISO 14577) per misurare complementariamente la durezza intrinseca in GPa e il modulo, combinata con osservazione SEM della sezione interfaccia film-substrato.
Kexin New Materials (kexinMaterials) nella consegna di prodotti rivestimento nano raccomanda ai clienti di adottare il controllo rapido di primo livello come soglia di accettazione del materiale in arrivo e il confronto di secondo livello come prova di accettazione, trasformando così il "9H" da uno slogan promozionale in un indicatore ingegneristico tracciabile e riproducibile. Solo legando e divulgando insieme le tre variabili di condizioni di test, substrato e spessore del film, i dati di durezza e usura-resistenza del rivestimento nano acquisiscono realmente valore per confronti orizzontali e riferimenti a lungo termine.
XI. Elenco per leggere i dati di durezza e usura-resistenza come conclusioni citabili
Di fronte a una tabella dati di rivestimento nano o a una pagina promozionale di un fornitore, ciò che il personale tecnico dovrebbe fare non è memorizzare il numero "9H", ma verificare voce per voce le otto voci seguenti, traducendo lo slogan promozionale in conclusioni tecniche citabili e riproducibili.
Primo, verificare se substrato e spessore del film sono indicati contemporaneamente. Qualsiasi dato di durezza che non specifichi "su quale substrato e a quale spessore di film secco è stato misurato" deve essere considerato dato incompleto e non utilizzabile direttamente per la selezione. L'alto grado di uno strato sottile contiene spesso il contributo del substrato; parlare di durezza prescindendo dal substrato non ha senso.
Secondo, verificare se il numero dello standard di prova è completo. La durezza a matita deve indicare ASTM D3363 o GB/T 6739; Taber deve indicare ASTM D4060 o GB/T 1768; il graffio deve indicare ASTM D7027; la nanoindentazione deve indicare ISO 14577. Chi scrive solo "supera il test di durezza" senza dare lo standard non è confrontabile.
Terzo, verificare se i "tre elementi" di Taber sono fissati. Se manca uno tra tipo di ruota abrasiva, carico e numero di giri, il mg/1000 giri non è confrontabile orizzontalmente. Per gli strati sottili si deve inoltre indicare se si adotta il programma a carico leggero e basso numero di giri, per evitare di traforare il substrato e fuorviare la conclusione.
Quarto, verificare se è fornito un rapporto di prova di terza parte con timbro. I numeri sulle schede promozionali provengono spesso dalle condizioni più favorevoli; il rapporto di terza parte divulga il vero substrato, spessore del film e modalità di guasto, ed è la prova di base per l'accettazione.
Quinto, verificare se la durezza è un doppio indicatore. Un prodotto resistente qualificato deve fornire simultaneamente durezza a matita (controllo rapido) e durezza intrinseca (nanoindentazione GPa); le due grandezze sono diverse e non convertibili, ma solo complementari si chiarisce "dove sta la durezza".
Sesto, verificare la correlazione tra usura-resistenza e adesione. La vita di usura-resistenza dipende non solo dalla durezza superficiale, ma anche dal legame film-substrato. In accettazione si deve affiancare al test di usura la adesione a reticolo (GB/T 9286 / ISO 2409); un'unica alta durezza con scarsa adesione causerà comunque distacco a lamiera in loco.
Settimo, diffidare della frase "9H universale". Il 9H è solo l'apice della scala a matita, non equivale a durezza elevata in scienza dei materiali, né a resistenza agli urti o alla flessione. Per vernice auto, plastica flessibile, substrati pieghevoli si deve prestare più attenzione al carico critico di graffio e alla flessibilità, anziché inseguire ciecamente un alto grado H.
Ottavo, diffidare di chi dà solo il picco e non il continuo. Se i dati indicano solo "resiste a una certa temperatura" senza temperatura di uso continuo e cicli termici, il valore di riferimento per condizioni ad alta temperatura è limitato—questo rientra nel campo della resistenza termica, ma vale lo stesso nell valutazione di usura-resistenza: bisogna chiedere se è istantaneo o a lungo termine, se in condizioni ideali di laboratorio o in condizioni operative reali.
Usare le otto voci sopra come questionario per i fornitori permette sostanzialmente di filtrare la maggior parte delle esagerazioni e ottenere indicatori reali da scrivere nelle specifiche tecniche.
XII. Errori di giudizio comuni in loco e relative correzioni
In cantiere, gli errori di giudizio su durezza e usura-resistenza del rivestimento nano ricorrono con alta frequenza; qui si correggono concentratamente alcune delle situazioni più tipiche, per aiutare i tecnici a evitare deviazioni nella comunicazione e nell'accettazione.
Un primo errore è "alta durezza equivale a buona usura-resistenza". In realtà la durezza riflette solo la capacità di resistere alla deformazione plastica; l'usura-resistenza dipende anche da tenacità, legame film-substrato e coefficiente di attrito. Un strato sottile molto duro ma molto fragile potrebbe creparsi al primo impatto o alla prima flessione, rivelandosi meno durevole di un sistema leggermente più morbido ma flessibile.
Un secondo errore è "il 9H a matita può confrontare orizzontalmente tutti i prodotti". Poiché il metodo a matita dipende da substrato e spessore del film, se diversi marchi usano substrati di prova diversi, i rispettivi 9H non sono equivalenti. Un vero confronto orizzontale deve basarsi su identico substrato, identico spessore del film e identico standard, altrimenti è solo un gioco di numeri.
Un terzo errore è "bassa perdita di peso Taber significa lunga vita". Per rivestimenti nano idrofobici e autopulenti, il guasto funzionale spesso precede la perdita di massa—la micro-nanostruttura superficiale viene levigata, l'angolo di contatto diminuisce, e il rivestimento, pur non avendo perso peso sensibilmente, ha già perso la capacità idrofobica. Pertanto i rivestimenti funzionali dovrebbero aggiungere il monitoraggio della variazione dell'angolo di contatto con l'usura, anziché guardare solo ai milligrammi.
Un quarto errore è "col rivestimento nano non serve più il pretrattamento". Indipendentemente da quanto sia duro il rivestimento, l'adesione deriva dal pretrattamento e dalla compatibilità. Omettere sabbiatura e sgrassaggio e applicare direttamente, lo strato sottile ad alta durezza si staccherà a lamiera proprio a causa dell'interfaccia debole. Usare la durezza come panacea è la causa radice più comune di guasto in loco.
Scrivere questi quattro tipi di errore nella formazione interna e nel questionario fornitori riduce significativamente gli errori di selezione dovuti a fraintendimento degli indicatori, e fa sì che il reale valore del rivestimento nano emerga nelle condizioni operative corrette.
Domande frequenti
D: Il "9H" pubblicizzato per il rivestimento nano e il 9H nello standard di durezza a matita sono la stessa cosa?
R: È la stessa scala (l'estremità 9H di ASTM D3363 / GB/T 6739), ma deve intendersi come "grado di resistenza all'incisione a matita misurato su quel substrato, quello spessore di film e quelle condizioni di indurimento", non come durezza intrinseca del materiale (GPa). L'alto 9H di uno strato sottile contiene spesso il contributo del substrato e non può essere interpretato isolatamente.
D: La durezza a matita 9H si può convertire nel valore GPa della nanoindentazione?
R: No. Le due grandezze e i meccanismi sono diversi: la durezza a matita è un grado relativo di resistenza al graffio, la nanoindentazione dà durezza da penetrazione in GPa e modulo elastico. Non esiste una formula di conversione 9H↔GPa riconosciuta dal settore; i documenti rigorosi devono riportarli separatamente.
D: Perché misurare l'usura-resistenza con Taber su rivestimenti nano sottili risulta spesso distorta?
R: Perché lo spessore del film è di sole centinaia di nanometri a pochi micrometri; la ruota abrasiva a carico standard trafora il film fino al substrato in poche centinaia di giri, e la perdita di peso riflette principalmente "se ha traforato" anziché "vita di usura-resistenza", ed è fortemente influenzata da tipo di ruota, carico e giri; si deve usare carico leggero o passare al metodo di graffio.
D: Cosa rappresentano Lc1 e Lc2 nel test di graffio ASTM D7027?
R: Lc1 è il carico critico in cui appare il primo guasto visibile (inizio di crepe/distacco), Lc2 è il carico critico in cui il rivestimento si stacca su larga area e il substrato è esposto. Più sono alti, generalmente migliore è la prestazione complessiva di resistenza al graffio e di legame film-substrato.
D: Nel riportare i dati di usura-resistenza Taber, quali condizioni minimo devono essere indicate per essere confrontabili?
R: Indicare almeno il tipo di ruota abrasiva (es. CS-10/CS-17), il carico (es. 500 g o 1000 g/braccio), i giri (es. 1000 giri) nonché spessore del pannello e substrato. Mancando uno qualsiasi, il mg/1000 giri di prodotti diversi non è direttamente confrontabile.
D: Il rivestimento nano è molto sottile, si può valutare solo con nanoindentazione e la matita è del tutto inutile?
R: No. Il metodo a matita resta un mezzo economico e rapido per controllo in loco e in uscita; il problema è che dà un grado relativo e dipende dal substrato. Per R&S e analisi di guasto si aggiungono nanoindentazione/nano-graffio; i due hanno ruoli distinti, non sono mutualmente esclusivi.
D: Stesso rivestimento ceramico nano su acciaio e su plastica, la durezza a matita cambia molto?
R: Può differire di diversi gradi. Lo strato sottile da solo non è sufficiente a sopportare il carico; parte del carico è sostenuta dal substrato; un substrato morbido (es. PP, ABS) farà calare nettamente il valore riportato per lo stesso rivestimento, ed è proprio per questo che "la durezza deve essere riportata legata al substrato".
D: Nell'acquisto di rivestimento nano, oltre alla durezza quali voci di prova guardare?
R: Guardare simultaneamente spessore del film, adesione (reticolo GB/T 9286 / ISO 2409), nebbia salina (GB/T 1771 / ASTM B117), angolo di contatto (idrofobo autopulente), resistenza termica e shock termico, e se è fornito un rapporto di terza parte con numero di standard.
D: Stesso rivestimento su pannello di prova del fornitore e sul nostro pezzo, durezza diversa: quale vale?
R: Entrambi possono essere "corretti", ma le condizioni di prova differiscono. Il fornitore misura spesso su substrato ideale e spessore ottimale, mentre il vostro pezzo ha substrato, pretrattamento e curva di indurimento vari; la durezza dello strato sottile varia naturalmente di conseguenza. Come base di accettazione va il valore misurato a ricontrollo sul pezzo reale, fissando substrato e spessore del film.
D: Il rivestimento nano ha durezza molto alta, si può omettere primer e trattamento superficiale?
R: No. Alta durezza non significa forte legame film-substrato; la sabbiatura, il sgrassaggio e altri pretrattamenti determinano la base di adesione; in scenari come strutture in acciaio occorre comunque fare la compatibilità secondo la logica ISO 12944. Omettere il pretrattamento porta spesso a distacco a lamiera precoce dello strato sottile ad alta durezza.