Nel percorso che trasforma realmente le nanoparticelle in un rivestimento nano utilizzabile, il passaggio più facilmente sottovalutato e che più spesso fa naufragare il progetto non è la progettazione della formula, bensì la stabilità della dispersione. Molti studi mostrano nelle pubblicazioni prestazioni composite nano magnifiche, ma una volta scalate alla produzione, il film di vernice presenta granuli, opacità, fallimento della anticorrosione: la radice sta spesso nel fatto che le nanoparticelle si sono riagglomerate. Questo archivio di ricerca del lotto (TDS_MSDS_RESEARCH.md, recuperato il 2026-07-27) scrive questo punto in modo molto diretto: la sfida chiave delle nanoparticelle è "agglomerazione (le nanoparticelle ad alta energia superficiale tendono ad agglomerarsi) → richiesti modifica superficiale/agente dispersante/ultrasuoni". Questo articolo parte dalla radice dell'agglomerazione, scompone sistematicamente la modifica superficiale, gli agenti dispersanti, gli ultrasuoni e i processi di macinazione a sfere, nonché come valutare la stabilità della pasta con il potenziale Zeta, per aiutare gli ingegneri a inserire stabilmente il "nano" nel rivestimento.
Come fornitore specializzato in rivestimenti funzionali, Kexin New Materials (kexinMaterials) considera la stabilità della dispersione come la prima barriera di processo nel percorso dei sistemi compositi nano dal laboratorio alla produzione di massa. I punti chiave di modifica superficiale e processo di macinazione a sfere menzionati in questo articolo provengono tutti dalla verifica incrociata tra esperienza industriale reale e dati tecnici pubblici, a riferimento dei team di R&S e di produzione.
I. Prima la conclusione: la stabilità della dispersione è il collo di bottiglia della produzione di massa dei rivestimenti nano
L'"effetto nano" del rivestimento nano si basa interamente sulla premessa che "le particelle esistono nel film di vernice con dimensioni nanometriche e dispersione uniforme". Una volta che le particelle si aggregano in blocchi micrometrici:
- la rete di schermatura si rompe, e le funzioni come anticorrosione, resistenza all'usura, idrofobicità diminuiscono drasticamente;
- i blocchi diventano centri di scattering della luce, il film di vernice si opacizza, la lucentezza è irregolare;
- il legame interfacciale tra blocchi e resina è debole, diventando punti di concentrazione dello stress e punti di partenza di microcelle di corrosione;
- intasamento dell'ugello durante la spruzzatura, sedimentazione durante lo stoccaggio e trasporto, il deterioramento della consistenza applicativa.
Quindi, se il "nano" possa tradursi in valore di prodotto, sette decimi dipendono dalla dispersione e tre decimi dalla formula. È anche per questo che la stabilità della dispersione è elencata separatamente come tema centrale del processo produttivo.
II. La radice dell'agglomerazione: le tre fonti dell'alta energia superficiale
Per curare l'agglomerazione, bisogna prima capire perché avviene. Secondo la prima sezione dell'archivio "Proprietà generali e particelle dei rivestimenti nano": il meccanismo d'azione del rivestimento nano si basa sull'effetto di piccole dimensioni, effetto superficiale (alta area superficiale specifica), effetto di dimensione quantistica, e la sfida chiave è proprio che "le nanoparticelle ad alta energia superficiale tendono ad agglomerarsi". L'alta energia superficiale guida l'agglomerazione su tre livelli:
2.1 Crescita esplosiva dell'area superficiale specifica
Quando la dimensione delle particelle passa da micrometrica a nanometrica, il rapporto tra area superficiale e volume aumenta di ordini di grandezza. Stimando con particelle sferiche, l'area superficiale specifica di una particella di 100 nm di diametro è già circa 100 volte quella di una particella di 10 µm. Una superficie enorme significa molti legami pendenti, legami insaturi, e le particelle "desiderano" ridurre l'energia entrando in contatto tra loro.
2.2 Dominio delle forze di van der Waals
Per particelle su scala nanometrica, la gravità è trascurabile, mentre l'attrazione di van der Waals è proporzionale al diametro della particella e decresce con il cubo della distanza; a distanza ravvicinata è molto maggiore dell'energia cinetica del moto browniano che separa le particelle. In altre parole, una volta avvicinate, le forze di van der Waals le "bloccano" insieme come un "magnete".
2.3 Equilibrio fragile tra carica superficiale e solvatazione
Se la carica superficiale delle particelle è insufficiente (potenziale Zeta a basso valore assoluto), la repulsione elettrostatica non basta a contrastare l'attrazione di van der Waals; se lo strato di solvatazione è sottile, l'ingombro sterico è insufficiente, e le particelle si coagulano ugualmente. Questa è la base fisica per cui in seguito si ricorre ad agenti dispersanti e modifica superficiale.
3.4 Come gestire il "grado" della modifica
Se la modifica è insufficiente, l'energia superficiale rimane alta e facile a riagglomerarsi; se eccessiva, lo strato organico è troppo spesso, diluisce l'effetto nano e potrebbe essere incompatibile con la resina, persino influenzare la reticolazione e l'indurimento. Nella pratica si usa spesso l'angolo di contatto, il potenziale Zeta e il controllo del diametro dopo dispersione per calibrare il grado di modifica, trovando la finestra della "modifica minima necessaria": stabilizza la dispersione senza sacrificare le prestazioni intrinseche nano.
2.4 Comprendere l'agglomerazione e la stabilità con il quadro DLVO
La chimica colloidale usa la teoria DLVO per descrivere l'energia potenziale totale tra particelle come somma dell'attrazione di van der Waals e della repulsione del doppio strato elettrico: quando la barriera repulsiva è abbastanza alta, le particelle non possono superarla e restano stabili; se la barriera è compressa (es. aggiunta di elettroliti, pH mal regolato) avviene la coagulazione. Le nanoparticelle, avendo un termine di van der Waals più forte, richiedono una barriera più severa, ed è per questo che dipendono di più da un alto potenziale Zeta o da un forte ingombro sterico. Comprendere questo quadro evita l'operazione cieca di "regolare l'agente dispersante a sensazione".
III. Il primo leveraggio contro l'agglomerazione: la modifica superficiale
La modifica superficiale è "intervenire sulla particella stessa", modificando le proprietà superficiali delle nanoparticelle con mezzi chimici o fisici, riducendo l'energia superficiale e migliorando la compatibilità con la resina. È il mezzo fondamentale per una stabilità di lungo periodo.
3.1 Modifica con accoppianti
Gli accoppianti silano e gli accoppianti titanato sono percorsi classici. Prendendo come esempio la nano SiO₂, il silano dopo idrolisi condensa con gli ossidrili superficiali, rivestendo la particella con uno strato di catene organiche, che abbassa l'energia superficiale e tramite l'ingarbugliamento delle catene organiche con la resina ne migliora il legame interfacciale. La SiO₂ modificata è più facile da bagnare e disperdere in epossidico e poliuretanico, e meno propensa a riagglomerarsi.
3.2 Rivestimento inorganico
Per la nano TiO₂ con attività fotocatalitica, usarla direttamente accelererebbe l'invecchiamento della resina. Spesso si riveste con SiO₂ o Al₂O₃, isolandone i siti attivi, e allo stesso tempo lo strato di rivestimento ne modifica l'energia superficiale e migliora la dispersione. Questo è coerente con l'avviso nella anticorrosione "la nano TiO₂ richiede trattamento a rivestimento" (vedi l'articolo composito nano anticorrosione di questo lotto).
3.3 Innesto di polimeri sulla superficie
Tramite reazione radicalica o ad apertura di anello si innestano catene macromolecolari sulla superficie delle particelle, formando una "spazzola polimerica". Queste spazzole si estendono nel solvente, fornendo un forte ingombro sterico, ed è la soluzione adottata spesso nelle paste nano ad alta dispersione, ma il processo è complesso e costoso.
Il vantaggio della modifica superficiale è definitivo e di lungo periodo; il lato debole è la finestra di processo stretta, se insufficiente l'effetto è limitato, se eccessiva può introdurre gruppi incompatibili o influenzare l'indurimento finale. Di solito si usa insieme con gli agenti dispersanti e i processi meccanici seguenti.
4.3 Divisione dei compiti tra agente dispersante e modifica superficiale
I due non sono in competizione ma complementari: la modifica superficiale determina se la particella è "intrinsecamente" favorevole, l'agente dispersante determina se può stare stabile "nel sistema specifico". Se è già stata fatta la modifica silano, si può scegliere un agente dispersante polimerico più compatibile riducendone la dose; se la particella non è modificata, si dipende da agenti dispersanti più forti e Zeta più alto, ma la stabilità a lungo stoccaggio spesso non regge come nei sistemi modificati. Nella selezione si deve ottimizzare lo stato di pretrattamento della particella e il tipo di agente dispersante come variabili congiunte.
IV. Il secondo leveraggio contro l'agglomerazione: l'agente dispersante
Quando la modifica superficiale non basta a mantenere da sola la stabilità, o i costi sono limitati, l'agente dispersante è la soluzione più comune nell'industrializzazione. Gli agenti dispersanti sono per lo più polimeri o oligomeri, che si adsorbono sulla superficie della particella tramite la struttura "gruppo di ancoraggio + segmento solvatante":
- Tipo a stabilità elettrostatica: come i polielettroliti, fanno acquisire alle particelle carica dello stesso segno, e si oppongono all'agglomerazione tramite repulsione del doppio strato (efficace per sistemi acquosi, limitato per alta salinità/alto solido).
- Tipo a ingombro sterico: i segmenti polimerici formano una barriera fisica tra le particelle, non dipendono dalla carica, importante soprattutto per sistemi a solvente.
- Tipo a stabilità elettrosterica composita (electrosteric): combina entrambi, ampia applicabilità.
La scelta dell'agente dispersante deve abbinarsi alla polarità della resina e al sistema solvente. Ad esempio, le strutture di agente dispersante richieste per epossidico acquoso e poliuretanico a solvente sono molto diverse; anche la dose va ottimizzata tramite potenziale Zeta e curva di viscosità, in eccesso causa flocculazione da ponti.
4.4 Intervallo esperienziale della dose
La dose di agente dispersante si conta di solito sulla "massa di nanoparticelle", comunemente nell'intervallo 1%–10%, non è vero che più è stabile: poco non copre abbastanza, troppo floccula da ponti o influisce su lucentezza e durezza del film. Il punto ottimo va determinato congiuntamente dalle "tre curve Zeta-potenziale, viscosità, diametro", e fissato nella scheda di processo, evitando di aggiustare a sensazione ogni lotto, questa è la disciplina base della consistenza produttiva.
V. Il terzo leveraggio contro l'agglomerazione: il processo di dispersione meccanica
La modifica superficiale e l'agente dispersante risolvono "se può stare stabile", il processo meccanico risolve "come separarlo". L'archivio elenca gli "ultrasuoni" come uno dei mezzi chiave, ma l'ampliamento industriale dipende di più da macinazione e alto taglio.
5.1 Dispersione a ultrasuoni
Usa il flusso micro ad alta pressione locale generato nella cavitazione ultrasonica nel liquido per "strappare" gli agglomerati. Il vantaggio è attrezzatura semplice, gentile con particelle fragili, adatto a piccoli campioni di laboratorio; il lato debole è l'estrema difficoltà di ampliamento: gli ultrasuoni decadono rapidamente, difficile agire uniformemente su pasta di grande volume, e alto consumo energetico, lungo tempo di trattamento. Quindi gli ultrasuoni sono usati per pre-dispersione o verifica di R&S, non per la linea principale.
5.2 Macinazione (a sfere/ball mill)
La vera forza nella pasta nano industriale è il mulino a sfere (bead mill) e il ball mill. Il mulino a sfere tramite disco ad alta rotazione trascina il mezzo di macinazione (perle di zirconia ecc.) applicando forte taglio e impatto alla pasta, frantumando gli agglomerati a livello nano. I parametri chiave includono:
- diametro e densità del mezzo di macinazione (più piccolo il mezzo, più fine il diametro ottenibile, ma cala l'efficienza);
- tasso di riempimento perle e velocità di rotazione (determinano l'input energetico);
- solido e viscosità della pasta (influenzano il movimento del mezzo e la gestione termica);
- numero di cicli e tempo di soggiorno (determinano il restringimento della distribuzione granulometrica).
Il mulino a sfere ha alta efficienza e può essere continuo, ed è l'equipaggiamento centrale per la produzione di massa dei rivestimenti nano. Ma scalda molto, per resine sensibili alla temperatura o sistemi a agglomerazione termica serve giacca di raffreddamento.
5.3 Pre-miscelazione ad alto taglio e tre rulli
Prima di entrare nel mulino a sfere, di solito si usa dispersore ad alto taglio (dissolver) per pre-miscelare, rompere gli agglomerati morbidi, bagnare la polvere; per sistemi ad altissima viscosità si può usare il mulino a tre rulli. La pre-miscelazione insufficiente fa calare molto l'efficienza del mulino a sfere.
6.6 Stabilità di stoccaggio e struttura tissotropica
La pasta stabile dovrebbe presentare una certa struttura tixotropica a riposo per prevenire il sedimento, ma sotto taglio (pompaggio, agitazione) deve fluidificarsi reversibilmente per facilitare il trasferimento; questo stato di "soft gel" è favorevole allo stoccaggio e al trasporto a lungo raggio delle paste nanometriche. Tuttavia, una tissotropia eccessiva può causare difficoltà nella preparazione della vernice e una scarsa eliminazione delle bolle, ed è necessario trovare un equilibrio tra gli ausili reologici e la stabilità della dispersione. In linea di produzione, si conferma spesso la shelf-life tramite controlli a distanza di 7/14/28 giorni sulla dimensione delle particelle e sul tasso di sedimentazione.
5.4 Nozioni di base su energia e ampliamento della macinazione
L'energia in ingresso nel mulino a perle è approssimativamente correlata alla massa del mezzo e al quadrato della velocità di rotazione; per ridurre la dimensione delle particelle della metà, l'energia richiesta è spesso multipla. Ciò significa che la nanotecnologia presenta la caratteristica di "costo marginale crescente": non è vero che più fine è meglio — basta raggiungere il rapporto diametro/spessore e il grado di dispersione necessari per lo schermo, una macinazione eccessiva aumenta solo il consumo energetico e il rischio termico. In produzione di massa, il processo dovrebbe essere impostato con l'obiettivo della "minima finezza che soddisfa le prestazioni", anziché inseguire ciecamente il limite nanometrico.
Sei. Stabilità della pasta: dal "disperdere" al "mantenere stabile"
Separare le particelle è solo la prima metà; far sì che esse non si riaggreghino durante tutto il processo di stoccaggio, trasporto, preparazione della vernice e applicazione è la seconda metà — ovvero la stabilità della pasta. Punti chiave:
- Potenziale Zeta sufficiente: generalmente |Zeta| > 30 mV è considerato relativamente stabile (più alto è il valore assoluto, più stabile), < 20 mV tende a coagulare e sedimentare. Ma si noti che, per i sistemi dominati dall'ingombro sterico, Zeta non è l'unico criterio.
- Viscosità e contenuto solido appropriati: a contenuto solido troppo alto la frequenza di collisione delle particelle aumenta, richiedendo un meccanismo di stabilizzazione più forte; troppo basso comporta costi elevati ed efficienza ridotta.
- Solventazione e compatibilità con la resina: la polarità della pasta e della resina finale di formazione del film deve essere compatibile, altrimenti si verificano separazione di fase o flocculazione durante la preparazione della vernice.
- Evitare elettroliti e variazioni brusche di pH: comprimono il doppio strato elettrico o modificano la carica superficiale, provocando una seconda aggregazione.
- Controllo della temperatura: l'aumento di temperatura può indebolire lo strato di solventazione e accelerare l'aggregazione browniana; sono importanti il raffreddamento del mulino a perle e il controllo termico del magazzino.
Il dossier elenca chiaramente in "Test e caratterizzazione della vernice nano": la distribuzione delle dimensioni delle particelle / il potenziale Zeta si valutano con diffusione dinamica della luce (DLS), abbinati a TEM/SEM per la morfologia e a un profilometro a tastiera per lo spessore del film. Questi sono proprio la "cartella clinica" della stabilità della pasta.
Sette. Tabella di confronto dei metodi di dispersione: come selezionare la combinazione di processi
La tabella seguente riassume il meccanismo, l'applicabilità e i limiti dei principali mezzi di dispersione e stabilizzazione, per facilitare decisioni di combinazione nella fase di progettazione del processo.
| Metodo di dispersione/stabilizzazione | Principio di azione | Sistema/scala applicabile | Principali vantaggi | Principali limiti |
|---|---|---|---|---|
| Modifica superficiale (agente di accoppiamento/rivestimento/innesto) | Riduce l'energia superficiale, migliora la compatibilità con la resina | Particelle nanometriche inorganiche (SiO₂/TiO₂/argilla) | Lunga durata, migliora il legame interfacciale | Processo complesso, finestra stretta |
| Dispersante (polielettrolita/polimero) | Repulsione elettrostatica o ingombro sterico | Sia acqua-base che a solvente | Universale, facile da ampliare | Scelta errata del tipo causa flocculazione a ponte |
| Dispersione a ultrasuoni | Microgetto di cavitazione per disaggregare | Laboratorio, piccoli lotti | Attrezzatura semplice, mite | Difficile da ampliare, alto consumo energetico |
| Mulino a perle/a sfere | Impatto ad alto taglio frantuma gli aggregati | Pasta, linea continua di coloranti | Efficiente, scalabile | Riscaldamento, possibile usura del mezzo |
| Premiscelazione ad alto taglio | Taglio bagna, rompe gli aggregati morbidi | Predispersione degli ingredienti | Semplice, pretrattamento necessario | Solo dispersione grossolana, non nanotecnologia |
Nella pratica, una linea di produzione tipica è "premiscelazione ad alto taglio → affinamento a mulino a perle → stabilizzazione con particelle a dispersante/modifica superficiale → preparazione vernice → rilascio dopo test Zeta/dimensione particelle", cinque generazioni di passaggi concatenati.
8.4 Requisiti impliciti della cinetica di reticolazione sulla dispersione
La reticolazione epossidica-ammina e la reazione poliuretanica NCO/OH hanno entrambe una finestra temporale. Se la pasta nanometrica contiene tracce d'acqua o gruppi polari introdotti dal dispersante, può modificare la velocità di reticolazione o causare schiuma. Pertanto, prima di definire il sistema nanocomposito, si dovrebbe eseguire un test di calorimetria differenziale a scansione (DSC) o di tempo di gel, per confermare che i componenti dispersi non "rubino" l'agente di reticolazione o catalizzino reazioni secondarie, altrimenti il film di vernice risulterà molle, appiccicoso e con protezione anticorrosione ridotta.
Otto. Collegamento con la formazione del film: disperso bene e tutto a posto?
La stabilità della dispersione risolve il "non aggregarsi delle particelle nanometriche nel liquido", ma dopo l'applicazione e la formazione del film sorgono nuove sfide:
- Reologia e applicazione: la viscosità della pasta nanometrica è molto sensibile a contenuto solido e polarità del dispersante; la spruzzatura airless richiede una buona fluidificazione per taglio, altrimenti ostruisce la pistola o cola.
- Ritiro di reticolazione: durante la reticolazione di epossidici/poliuretanici il volume si contrae, potendo "spingere" insieme le particelle prima separate; occorre lasciare margine nella formula (es. controllare il PVC, aggiungere segmenti flessibili).
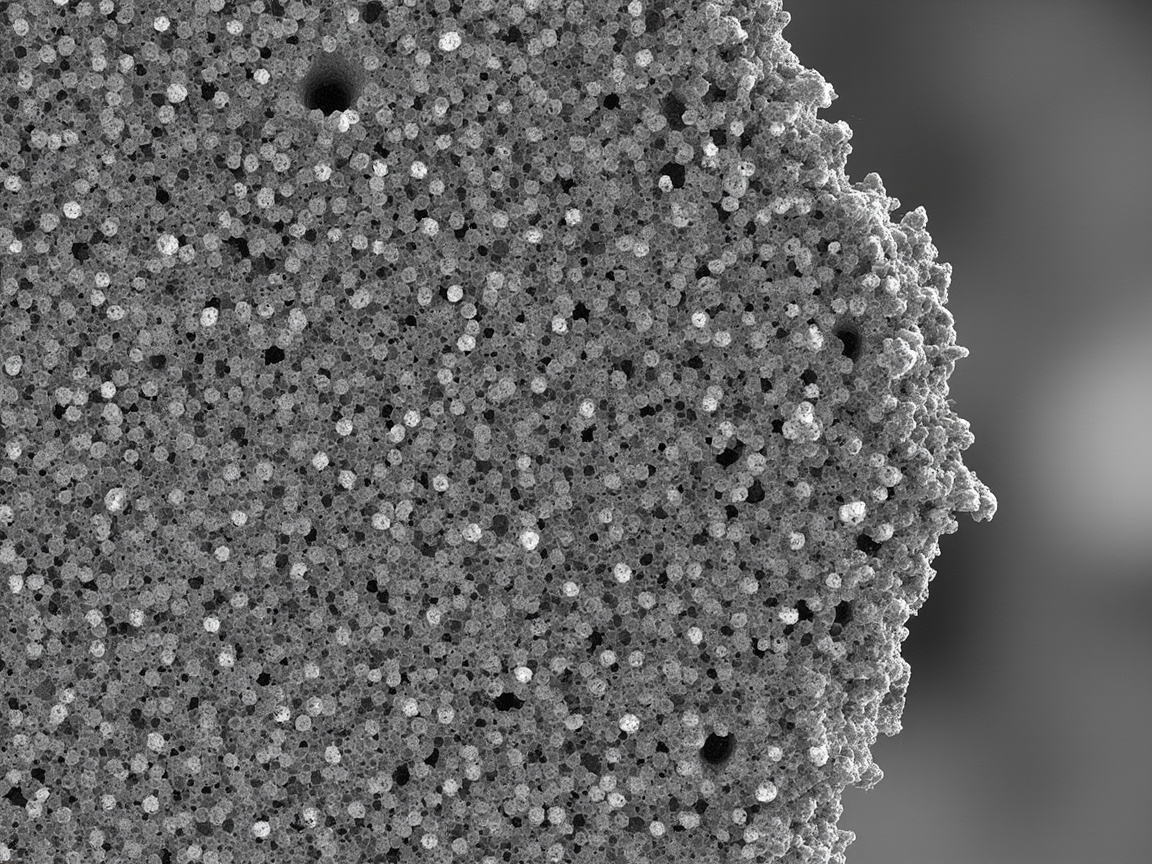
- Caratterizzazione finale: dopo aver preparato il film di vernice, usare la sezione SEM per confermare se le particelle nanometriche sono ancora monodisperse e se i nanosheet sono orientati; usare nebbia salina (GB/T 1771) e adesione (GB/T 9286) per verificare il realizzarsi della funzione.
Si può dire che la stabilità della dispersione è l'inizio, non la fine; essa determina il limite inferiore, il processo di formazione del film determina il limite superiore.
Nove. Sicurezza e ambiente: l'altro lato della manipolazione nanometrica
Il dossier ricorda in "Sicurezza nanometrica (punti chiave MSDS)": le particelle nanometriche possono essere inalate nei polmoni, con potenziale infiammazione/fibrosi; nelle operazioni si dovrebbe indossare protezione respiratoria per particolato certificata NIOSH. Le formulazioni liquide dopo reticolazione sono solitamente inerti, ma polveri di spruzzatura e paste non reticolate richiedono ancora protezione; si deve evitare il rilascio di polveri nanometriche nell'ambiente. Per l'officina di produzione, ciò significa:
- Zona di carico polveri con ventilazione locale e depolverazione;
- Operatori con maschera/semimaschera NIOSH per particolato, vietato spargere a mani nude;
- Reflui di pasta e solventi di lavaggio macchina gestiti come rifiuti pericolosi, per prevenire la diffusione delle polveri nanometriche nelle acque reflue.
Questo è coerente con la disciplina PPE di tutti i lotti contenenti isocianato e sistemi a solvente: i materiali avanzati devono essere supportati da operazioni avanzate e conformi. Si consiglia di inserire la manipolazione nanometrica nelle istruzioni di lavoro (SOP) e nella formazione iniziale, definendo chiaramente PPE e requisiti di ventilazione per le fasi di carico, macinazione e lavaggio, e chiudere il ciclo con controlli regolari della salute occupazionale — stabilità del processo e sicurezza del personale sono le due linee di fondo della produzione di massa di rivestimenti nanometrici.
Dieci. Checklist di ingegneria: cinque domande da porsi prima di lanciare il rivestimento nanometrico
- L'energia superficiale delle particelle nanometriche è stata portata in un intervallo controllabile tramite modifica/dispersante?
- La linea di produzione ha attrezzature ad alto taglio come il mulino a perle, con controllo termico?
- Il potenziale Zeta e la distribuzione delle dimensioni hanno standard di rilascio (es. |Zeta| > 30 mV)?
- La polarità della pasta e della resina finale è compatibile, la preparazione della vernice flocculerà?
- Dopo la formazione del film ci sono verifiche SEM/salina/adesione, per confermare che l'effetto nano si realizzi davvero?
Mantenendo questo controllo, l'esperienza di Kexin New Materials (kexinMaterials) è: la resa e la stabilità delle prestazioni del rivestimento nanometrico sono quasi interamente determinate dalla sezione di dispersione. Nella documentazione di processo, scrivere chiaramente dimensione del mezzo, velocità, numero di cicli e ordine di aggiunta è più utile che regolare ripetutamente la formula.
Undici. Mezzo di macinazione, differenze acqua/solvente e rilascio in produzione
Per trasformare la stabilità della dispersione da "tecnica di laboratorio" a "processo di linea riproducibile", ci sono tre ostacoli da superare: selezione del mezzo, differenze di sistema, standard di rilascio.
11.1 Come scegliere il mezzo di macinazione
Il nucleo del mulino a perle è il mezzo di macinazione. Le perle di zirconia hanno alta densità e resistenza all'usura, adatte alla nanotecnologia di particelle dure (es. TiO₂, SiO₂); le perle di vetro hanno basso costo ma bassa efficienza e si rompono facilmente, potendo introdurre contaminazione da silicio che ne influenza le prestazioni. La dimensione del mezzo è generalmente preferibile 10–30 volte la dimensione target: per una pasta da 100 nm, si usano comunemente microperle da 0,3–0,6 mm. Il tasso di riempimento è spesso 70–85% del volume della camera; troppo basso l'energia è insufficiente, troppo alto l'auto-macinazione del mezzo e il riscaldamento aumentano drasticamente. Velocità di rotazione e tipo di disco determinano la velocità lineare, solitamente l'intervallo target è 8–12 m/s, da regolare in base alla viscosità della pasta.
11.2 Differenze di dispersione tra sistema acquoso e a solvente
La dispersione nanometrica acquosa ha l'acqua come fase continua, usando comunemente dispersanti polielettrolitici per stabilizzazione elettrostatica; il potenziale Zeta dipende chiaramente dal pH, e il pH della pasta deve essere portato nella zona stabile; inoltre l'evaporazione dell'acqua causa variazione del contenuto solido e sensibilità a congelamento-disgelo, il magazzino deve essere antigelo. I sistemi a solvente (es. poliuretano con solventi estere/chetone) usano più dispersanti polimerici per ingombro sterico, non sensibili agli elettroliti, ma i VOC sono vincolati da GB 30981-2020 (rivestimento industriale) e GB 24409-2020 (rivestimento veicoli), occorre scegliere vettori a basso VOC. I due differiscono anche in lavaggio attrezzature, classe antincendio e trattamento gas di scarico; la progettazione della linea deve essere pianificata separatamente.
11.3 Tabella guasti comuni e contromisure
| Fenomeno di guasto | Possibile causa | Contromisura |
|---|---|---|
| Granulometria non riducibile | Mezzo troppo grande/bassa velocità/pochi cicli | Cambiare perle fini, alzare velocità, aumentare cicli |
| Viscosità pasta in aumento rapido | Eccesso dispersante a ponte/contenuto solido alto | Ottimizzare dosaggio, ridurre contenuto solido |
| Sedimentazione e aggregazione rapida | Zeta basso/mancanza ingombro sterico | Regolare pH, cambiare dispersante polimerico |
| Riscaldamento e agglomerazione nel mulino | Raffreddamento insufficiente/eccesso energia in ingresso | Aggiungere raffreddamento a giacca, ridurre velocità di alimentazione |
| Flocculazione durante preparazione vernice | Polarità pasta e resina non compatibile | Scegliere resina compatibile, aggiungere agente di compatibilità |
11.4 Trappole di ampliamento dal laboratorio alla linea di produzione
In laboratorio, usare gli ultrasuoni per pochi grammi di campione è facile da stabilizzare, ma quando si passa alla macinazione a sfere su scala di tonnellate, i problemi si concentrano nella gestione termica e nell'uniformità: le paste di grande volume trasmettono il calore lentamente, e il surriscaldamento locale innesca l'aggregazione; un alimentazione non uniforme causa un allargamento della distribuzione granulometrica. Le contromisure sono la macinazione a sfere a stadi (più macchine in serie), il rafforzamento del raffreddamento a camicia e un'alimentazione a velocità costante e stabile. Molti progetti nano "campioni sorprendenti in laboratorio, fallimento in produzione" hanno quasi sempre la causa radice in questa soglia di scale-up.
11.5 La caratterizzazione non è un compito aggiunto a posteriori
Considerare DLS, Zeta e TEM come controlli obbligatori per ogni lotto anziché misurarli solo in caso di problemi permette di trasformare la stabilità della dispersione da "scienza occulta" in una disciplina ingegnerizzabile. La distribuzione granulometrica/Zeta (DLS), la morfologia TEM/SEM e lo spessore del film (profilometro a scalino) elencati nel dossier dovrebbero essere integrati nel flusso QC, e non conservati solo come materiale per articoli scientifici.
11.6 Suggerimenti per gli standard di rilascio in produzione
Scrivere quanto segue nella scheda di processo: la finezza della pre-miscelazione prima della macinazione a sfere raggiunge lo standard; il D50 e il D90 della granulometria in uscita soddisfano il progetto; il valore assoluto del potenziale Zeta > 30 mV; il tasso di sedimentazione a 24 h è inferiore alla soglia; dopo la preparazione della vernice, la ri-misurazione mostra nessun aumento della granulometria. Ogni lotto deve essere campionato per verifiche di nebbia salina (GB/T 1771)/aderenza (GB/T 9286). L'SPC (controllo statistico di processo) della sezione di dispersione garantisce meglio resa e stabilità prestazionale del rivestimento nano rispetto a ripetuti aggiustamenti della formula.
11.7 Digitalizzazione e controllo qualità online
Le linee di produzione avanzate hanno iniziato a collegare DLS, Zeta e granulometri online al MES, regolando in tempo reale la velocità di rotazione della macina e la portata di alimentazione, sostituendo l'esperienza del vecchio operaio con un ciclo chiuso di dati. Per un sistema di rivestimento nano in cui "il processo è il prodotto", chi per primo rende la stabilità della dispersione un processo digitale osservabile e tracciabile detiene il potere decisionale sulla resa produttiva. Sebbene questo passo richieda un investimento elevato, è la via obbligata per trasformare realmente i risultati sorprendenti di laboratorio in prodotti stabili sugli scaffali.
XII. Domande frequenti
Domanda: Perché le nanoparticelle si aggregano così facilmente, mentre i pigmenti normali non lo fanno quasi per niente?
Risposta: I pigmenti normali hanno dimensioni micrometriche, bassa area superficiale e bassa energia superficiale, per cui le forze di van der Waals rispetto alla loro massa sono trascurabili. Le nanoparticelle hanno un'area superficiale centinaia o migliaia di volte superiore, con molti legami pendenti in superficie e energia superficiale estremamente alta; l'attrazione di van der Waals domina alla scala nanometrica, e una volta avvicinate vengono "catturate", quindi si aggregano molto facilmente. Questa è una necessità fisica dovuta all'effetto dimensione, non un errore di formula.
Domanda: Tra modifica superficiale e aggiunta di disperdente, quale è meglio scegliere?
Risposta: Non è un scegliere l'uno o l'altro, ma un uso stratificato. La modifica superficiale riduce l'energia superficiale dalla natura stessa della particella e ne migliora la compatibilità con la resina: è una soluzione a lungo termine ma con processo complesso; il disperdente è il mezzo esterno di stabilizzazione più comune nell'industrializzazione, che previene l'aggregazione tramite repulsione elettrostatica o sterica. I sistemi avanzati spesso usano entrambi: prima modifica superficiale, poi disperdente adatto, infine dispersione meccanica, con sinergia dei tre.
Domanda: Tra ultrasuoni e macinazione a sfere, quale si usa realmente in industria?
Risposta: Gli ultrasuoni sono adatti alla pre-dispersione di piccoli campioni in laboratorio o a verifiche scientifiche; il vantaggio è la delicatezza e la semplicità dell'attrezzatura, ma lo scale-up è estremamente difficile e il consumo energetico alto, difficile da usare nella linea principale. La macinazione a sfere (bead mill) è il protagonista della produzione su larga scala di paste nano, frantumando gli aggregati alla scala nanometrica tramite impatto ad alto taglio dei mezzi di macinazione; è continua ed efficiente, ma richiede controllo termico. Una linea tipica è "pre-miscelazione ad alto taglio → macinazione a sfere → stabilizzazione → preparazione vernice".
Domanda: Come capire se una pasta nano è stabile?
Risposta: Gli indicatori chiave sono il potenziale Zeta e la distribuzione granulometrica, misurati con diffusione luminosa dinamica (DLS). Generalmente |Zeta| > 30 mV si considera abbastanza stabile, < 20 mV tende a coagulare e sedimentare; contemporaneamente si osserva se la distribuzione è stretta o se ci sono code di particelle grandi. Si giudica poi combinando variazione di viscosità nel tempo e osservazione della sedimentazione. Per sistemi a dominante sterica, Zeta non è l'unico criterio, bisogna anche valutare solvatazione e compatibilità.
Domanda: Quale valore guardare nel potenziale Zeta?
Risposta: Guardare il valore assoluto. Il potenziale Zeta riflette la carica netta superficiale della particella; più è alto in valore assoluto, più forte è la repulsione del doppio strato elettrico e minore la tendenza ad aggregarsi. Per esperienza |Zeta| > 30 mV è stabile, 20–30 mV critico, < 20 mV tende a coagulare. Ma descrive solo il contributo elettrostatico; se la stabilità è data da disperdente polimerico con sterico, anche con Zeta basso può essere stabile, e serve la distribuzione granulometrica come prova.
Domanda: Durante la macinazione, che dimensione di perle e che velocità usare?
Risposta: Non esiste un valore universale, dipende dalla granulometria target e dalle proprietà della pasta. Generalmente mezzi più piccoli danno granulometria più fine, ma efficienza e riscaldamento aumentano; il tasso di riempimento delle perle e la velocità determinano l'energia immessa; solidi e viscosità della pasta influenzano il movimento dei mezzi e la gestione termica. Occorre determinare il range tramite esperimenti su distribuzione e capacità produttiva, con camicia di raffreddamento per controllare la temperatura e prevenire riaggregazione termica secondaria.
Domanda: La dispersione è fatta bene, perché dopo la formazione del film ci sono comunque problemi?
Risposta: La dispersione risolve solo il "non aggregarsi nel liquido"; la formazione del film ha nuove variabili: il ritiro di reticolazione può spingere le particelle vicine; una reologia errata causa ostruzione della pistola o colature; la polarità non compatibile della resina innesca flocculazione nella preparazione della vernice. Quindi dopo il film occorre usare sezioni SEM per confermare che le particelle restino monodisperse e l'orientamento a strati, e verificare con nebbia salina (GB/T 1771) e aderenza (GB/T 9286) il realizzarsi della funzione.
Domanda: Quali precauzioni di sicurezza nell'uso di polveri nano?
Risposta: Secondo la voce sicurezza nano del dossier: le nanoparticelle inalate possono danneggiare i polmoni, l'operazione richiede respiratore per particolato NIOSH; dopo indurimento liquido sono solitamente inerti, ma polveri da spruzzo e paste non indurite vanno protette; evitare rilascio di nano-polveri nell'ambiente. L'officina deve avere ventilazione locale e depolverazione, PPE conformi, e rifiuti di pasta e solventi di lavaggio gestiti come rifiuti pericolosi.
XIII. Letture supplementari
I tre articoli seguenti provengono da contenuti pubblicati in whitelist, per approfondire dagli angoli "selezione di sistema — indurimento e formazione film — scienza del film":
- Guida alla selezione di rivestimenti industriali a base d'acqua: comprendere sistema resina, solidi e vincoli VOC è il presupposto per scegliere il tipo di disperdente e adattare il processo a macinazione a sfere.
- Meccanismo di essiccazione e indurimento delle vernici a base d'acqua: la formazione e il ritiro di indurimento del film influenzano la distribuzione finale delle nanoparticelle; questo articolo aiuta a collegare dispersione e indurimento.
- Principi scientifici delle vernici a base d'acqua per legno: capire trasversalmente sostanza filmogena, additivi e interazioni interfaciali è utile anche per comprendere modifica superficiale delle nanoparticelle e compatibilità con la resina.