Perché si dice che "il pretrattamento decide la vita o la morte della verniciatura plastica"
Nel mondo della verniciatura plastica, c'è un detto del mestiere ripetutamente verificato: se la verniciatura presenta problemi, nove volte su dieci il problema è nel pretrattamento. Indipendentemente da quanto sia avanzata la formulazione del rivestimento o quanto sia abile la tecnica di spruzzatura, se la superficie della plastica non è stata correttamente "preparata", il film di rivestimento sarà come un nastro adesivo attaccato su vetro liscio: sembra aderire, ma si stacca con un solo strappo. Il pretrattamento è proprio le fondamenta dell'edificio della verniciatura plastica: se le fondamenta non sono solide, per quanto bello sia ciò che si costruisce sopra, prima o poi crollerà. Purtroppo, il pretrattamento viene spesso sottovalutato perché "non salta all'occhio": le persone tendono a concentrarsi sul colore, sulla lucentezza, sulla mano del rivestimento, trascurando il pretrattamento che rende tutto ciò possibile. Questa negligenza è la causa profonda di molti incidenti di qualità nella verniciatura plastica.
La ragione per cui il pretrattamento della plastica è così cruciale risiede nell'"inerzia" della superficie plastica. La maggior parte delle plastiche, in particolare i poliolefini come il polipropilene (PP) e il polietilene (PE), ha un'energia superficiale estremamente bassa, una polarità debole, è liscia e priva di gruppi attivi; il rivestimento fatica a bagnare e a distendersi, e ancora di più a formare un'adesione solida. Per far "afferrare" il rivestimento alla plastica, è necessario modificare artificialmente lo stato della superficie plastica tramite il pretrattamento: rimuovere l'inquinamento, aumentare la polarità, elevare l'energia superficiale, creare una micro-rugosità, o introdurre uno strato intermedio in grado di fare da ponte tra plastica e rivestimento. Si può dire che l'essenza del pretrattamento della plastica è un "progetto di ristrutturazione" della superficie plastica: non cambia le proprietà complessive della plastica, ma rimodella con precisione quel sottile strato superficiale, trasformandolo dal "rifiutare il rivestimento" all "abbracciare il rivestimento". Questa modifica superficiale invisibile è proprio lo spartiacque tra il successo o il fallimento della verniciatura plastica.
Il pretrattamento non è un singolo gesto, ma un'intera catena di processi concatenati: dalla de-stressatura dei pezzi iniettati, alla pulizia e rimozione della polvere per eliminare agenti distaccanti e inquinanti, fino all'attivazione superficiale per aumentare l'energia superficiale, e infine all'applicazione di promotori di adesione o primer. Ogni anello ha un ruolo insostituibile, e qualsiasi negligenza in un passaggio può portare a un fallimento di adesione. Questa caratteristica "a catena" significa che la qualità del pretrattamento non è determinata dall'anello più forte, ma da quello più debole: come il punto debole di un barile di legno, qualsiasi operazione non eseguita a dovere diventa il punto debole che abbassa l'adesione complessiva. Per quanto accurata sia la pulizia, se l'attivazione è insufficiente non serve a nulla; per quanto completa sia l'attivazione, se si sceglie il primer sbagliato tutto il lavoro precedente è vano. Proprio per questo, il pretrattamento deve essere affrontato con una prospettiva sistemica e a catena completa, anziché ottimizzare isolatamente un singolo anello. Più spinoso è il fatto che i piani di pretrattamento differiscono enormemente a seconda della plastica: i poliolefini richiedono un'attivazione energica, l'ABS è relativamente mite, il PC deve invece stare attento alla rottura da stress. Comprendere e padroneggiare questa mappa tecnica del pretrattamento è il compito centrale per gli operatori della verniciatura plastica, gli ingegneri dei rivestimenti e i decisori degli acquisti. Aziende come Kexin New Materials, che servono clienti di verniciatura plastica, spesso pongono "prima confermare il substrato, poi definire il piano di pretrattamento" come primo passo del progetto, perché la correttezza del pretrattamento determina direttamente il successo o il fallimento della verniciatura successiva. Questo articolo disassemblerà sistematicamente la catena di processi completa del pretrattamento per la verniciatura plastica.
Prima barriera: de-stressatura, eliminare i rischi nascosti dall'iniezione
La prima barriera del pretrattamento della plastica spesso inizia prima della verniciatura: è la de-stressatura. Questo passaggio facilmente trascurato è tuttavia la radice di molti incidenti di crepaccio nella verniciatura.
Quando i pezzi di plastica vengono formati per iniezione, la plastica fusa si raffredda e solidifica rapidamente nello stampo; le diverse velocità di raffreddamento e orientamenti di flusso nelle varie parti lasciano grandi quantità di tensioni interne nel pezzo. Queste tensioni interne rimangono "nascoste" di solito, ma una volta a contatto con l'erosione dei solventi di verniciatura o con stress ambientali durante l'uso, si rilasciano causando sulla superficie del pezzo venature d'argento, crepe, e il rivestimento si crepa, sbianca o addirittura si stacca. Plastiche sensibili ai solventi come il policarbonato (PC), PC/ABS, PMMA (acrilico) sono particolarmente critiche: sono già facilmente soggette a crepe da stress con solventi organici, e se si somma lo stress interno da iniezione, durante la verniciatura si verificano facilmente "crepature esplosive".
Il principale mezzo di de-stressatura è il ricottura (annealing): mantenere i pezzi iniettati a una temperatura leggermente inferiore alla temperatura di deformazione termica della plastica per un certo periodo, permettendo alle catene molecolari di rilassarsi, riorganizzarsi, rilasciare le tensioni interne, e poi raffreddare lentamente. La temperatura e il tempo di ricottura variano a seconda della plastica e devono essere impostati in base alle caratteristiche del materiale; una ricottura insufficiente lascia tensioni residue, mentre un'eccessiva può causare deformazione, richiedendo un controllo preciso. Oltre alla ricottura, ottimizzare il processo di iniezione (temperatura dello stampo, velocità di iniezione, pressione di mantenimento, raffreddamento ragionevoli) per ridurre le tensioni interne alla fonte è anch'esso un'importante misura preventiva.
Va sottolineato che la de-stressatura è un tipico anello "a monte che decide a valle": avviene nella fase di iniezione, ma influisce direttamente sulla qualità della verniciatura. Questo dimostra anche che la verniciatura plastica è un progetto sistemico di collaborazione a catena completa "iniezione—pretrattamento—verniciatura"; se il fornitore di rivestimenti comunica i requisiti di de-stressatura con il cliente già nella fase di iniezione, spesso può evitare alla radice incidenti di crepaccio su larga scala. Per progetti di verniciatura di plastiche sensibili come il PC, la de-stressatura è una prima linea di difesa insostituibile.
Seconda barriera: pulizia e rimozione polvere, sgomberare gli ostacoli per l'adesione
La pulizia della superficie plastica è un anello chiave di collegamento nel pretrattamento. Per quanto buona sia l'attivazione e il primer, non si può stabilire un'adesione solida su una superficie piena di agenti distaccanti, oli e polvere. L'obiettivo della pulizia è rimuovere completamente ogni inquinante superficiale che ostacoli l'adesione.
L'inquinamento sulla superficie dei pezzi di plastica proviene principalmente da diversi aspetti: gli agenti distaccanti usati durante l'iniezione (per lo più oli di silicone, stearati, ecc., che sono il killer numero uno dell'adesione; il residuo causa crateri e scarsa adesione), oli e sudore delle mani raccolti durante lavorazione e trasporto, particelle di polvere ambientale, e micro-polveri elettrostaticamente attratte dalla plastica. Tra questi, il danno maggiore è causato dagli agenti distaccanti: anche un residuo minimo di agente distaccante al silicone forma crateri (occhi di pesce) durante la verniciatura e indebolisce gravemente l'adesione. Pertanto, ridurre o sostituire con agenti distaccanti facili da pulire, persino l'iniezione senza agente distaccante, è una direzione importante per migliorare la pulizia alla fonte.
I metodi di pulizia dipendono dal grado di inquinamento e dal substrato. I comuni includono strofinatura con solvente (usare solventi che non aggrediscono il substrato per rimuovere oli, attenzione alla compatibilità del solvente con la plastica), lavaggio a base acqua (detergente + ultrasuoni o nebulizzazione, adatto a lotti), e rimozione fisica della polvere per la polvere. Nella verniciatura plastica, la rimozione della polvere elettrostatica è particolarmente importante: la plastica è un isolante, si carica facilmente di elettricità statica attirando polvere, e il semplice soffiaggio peggiora la situazione. Il settore adotta generalmente aria ionizzata (aria ionizzata) per neutralizzare l'elettricità statica superficiale della plastica, abbinata a soffiaggio per rimuovere la micro-polvere: è la prassi standard per la rimozione polvere nella verniciatura plastica. L'ultima rimozione polvere prima della spruzzatura (spesso all'ingresso della cabina con pistola ad aria ionizzata) è l'operazione chiave per garantire l'aspetto e ridurre i difetti da punti di polvere.
Qui vale la pena approfondire il problema degli agenti distaccanti. Per facilitare lo sformo durante l'iniezione, stampi o plastiche contengono spesso oli di silicone, stearati e altri agenti distaccanti; quando migrano sulla superficie del pezzo, anche se invisibili a occhio nudo e in quantità minima, bastano a far "scivolare" il rivestimento: formano crateri (avvallamenti a occhio di pesce) e indeboliscono gravemente l'adesione. Gli agenti distaccanti al silicone sono particolarmente ostinati, il colpevole più nascosto e comune nella verniciatura plastica. I rimedi sono a tre livelli: alla fonte, scegliere agenti distaccanti facili da pulire, ridurne l'uso, persino adottare processi con agente distaccante interno o senza agente; nel processo, usare lavaggi efficaci (lavaggio a base acqua, ultrasuoni, se necessario strofinatura con solvente) per rimuoverli completamente; nella verifica, usare test del velo d'acqua, rilevamento fluorescente ecc. per confermare la rimozione. Molti incidenti di adesione su larga scala, risalendo alla causa, puntano a questo anello di residuo di agente distaccante, a dimostrazione del peso della pulizia, specialmente la rimozione dell'agente distaccante, nel pretrattamento.
La qualità della pulizia si giudica spesso con il test del velo d'acqua (una superficie pulita fa sì che l'acqua si distenda uniformemente in un film senza contrarsi in gocce) per valutare preliminarmente l'energia superficiale e la pulizia. La pulizia e la successiva attivazione superficiale sono spesso strettamente collegate: alcuni metodi di attivazione (come fiamma, plasma) hanno anche un certo effetto pulente. Ma va chiarito che l'attivazione non sostituisce la pulizia; un inquinamento grave, specialmente residuo di agente distaccante, deve essere prima lavato via, altrimenti anche l'attivazione fatica a essere efficace. Una superficie plastica pulita, senza inquinamento, senza polvere elettrostatica, è il prerequisito per tutti i successivi processi di pretrattamento e verniciatura.
Terza barriera: attivazione superficiale, risvegliare il potenziale di adesione della plastica inerte
Se la pulizia è "sgomberare gli ostacoli", allora l'attivazione superficiale è la "chirurgia centrale" del pretrattamento della plastica: cambia direttamente lo stato chimico e fisico della superficie plastica, trasformando una superficie inerte e a bassa energia superficiale in una superficie attiva ad alta polarità e alta energia superficiale, favorevole all'adesione. Per plastiche difficili da rivestire come i poliolefini, l'attivazione superficiale è la chiave del successo.
Il principio dell'attivazione superficiale è introdurre sulla superficie plastica gruppi polari contenenti ossigeno (come idrossili, carbonili, carbossili) tramite mezzi fisici o chimici, elevando notevolmente l'energia superficiale e la polarità, e nel contempo apportando una moderata incisione micro-scopia che aumenta la rugosità. Dopo tale trattamento, il rivestimento può bagnare e distendersi meglio, e formare con i gruppi polari superficiali adsorbimento fisico o persino legami chimici. Attualmente i tre metodi principali di attivazione superficiale nell'industria sono: trattamento a fiamma, trattamento al plasma, trattamento a corona, ciascuno con caratteristiche e scenari applicativi propri.
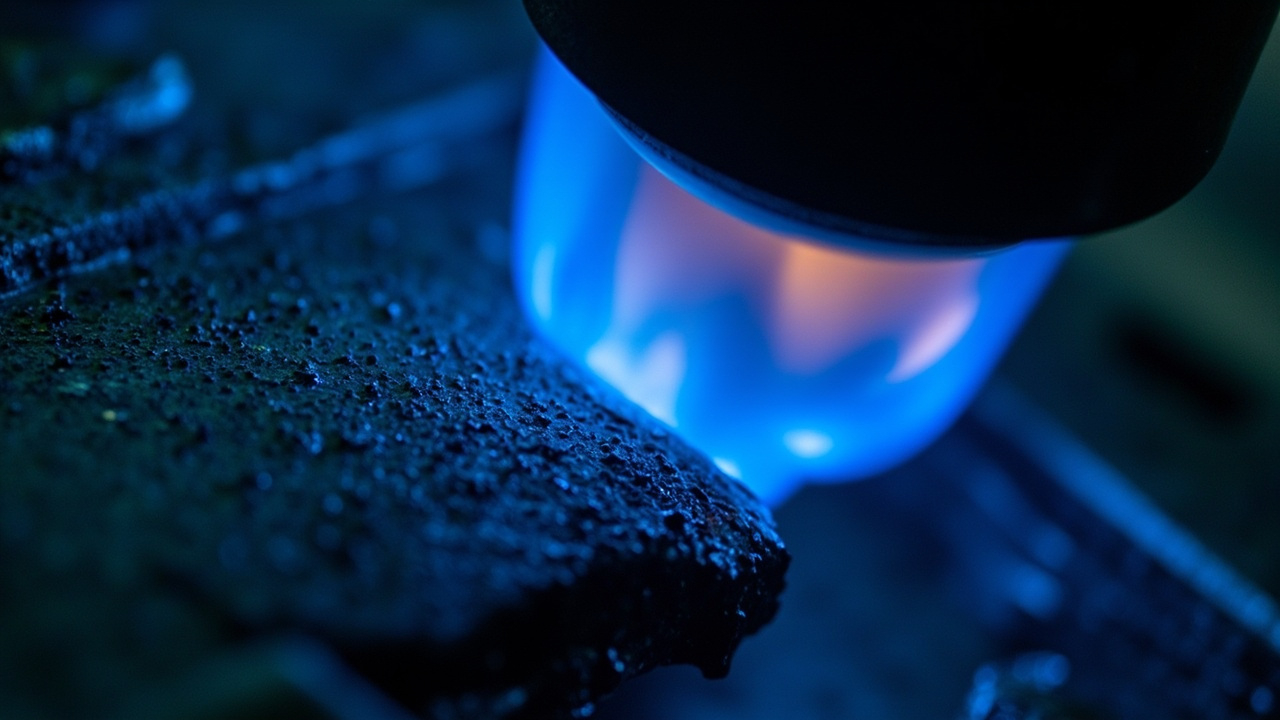
Il trattamento a fiamma (flame treatment) usa una fiamma ossidante per passare rapidamente sulla superficie plastica; le particelle attive nella fiamma ossidano istantaneamente la superficie, introducono gruppi polari, elevano l'energia superficiale. Ha attrezzatura semplice, velocità di trattamento alta, basso costo, adatto a pezzi grandi (come paraurti auto) e trattamento continuo in linea, ed è un metodo di attivazione comune per componenti esterni auto in poliolefina. I punti chiave di controllo sono l'atmosfera della fiamma (miscela gas e aria, deve essere ossidante), distanza di trattamento, velocità e numero di passate: trattamento insufficiente significa attivazione scarsa, eccessivo può bruciare la superficie. L'effetto di attivazione della fiamma decadde col tempo (i gruppi superficiali si riorganizzano), quindi dopo l'attivazione si deve verniciare al più presto.
Il trattamento al plasma (plasma treatment) usa plasma ad alta energia (gas ionizzato) per bombardare la superficie plastica, con duplice azione di attivazione chimica (introduzione di gruppi polari) e incisione fisica (aumento rugosità), effetto di attivazione buono, uniforme, controllabile, e può trattare pezzi di forma complessa. Il plasma a pressione atmosferica (plasma atmosferico) può essere usato in linea, il trattamento al plasma in vuoto è più completo ma richiede camera a vuoto, adatto a pezzi piccoli di precisione. Il trattamento al plasma è la scelta di alta gamma per l'attivazione di elettronica di consumo e pezzi plastici di precisione. Il trattamento a corona (corona treatment) usa scarica corona ad alta tensione per attivare la superficie, usato per lo più nel trattamento continuo di film e lastre (come l'attivazione prima della stampa di film per imballaggio); per il trattamento uniforme di pezzi tridimensionali è inferiore a fiamma e plasma.
Valore dyne: il metro scientifico per quantificare l'energia superficiale
Che l'attivazione superficiale sia fatta bene non si può giudicare "a sensazione", ma va quantificata scientificamente. L'indicatore centrale per misurare l'energia superficiale della plastica e giudicare l'effetto di attivazione è il valore dyne (tensione superficiale, unità dyne/cm, cioè mN/m). Comprendere e padroneggiare il rilevamento del valore dyne è una competenza chiave per il controllo qualità del pretrattamento plastica.
Il valore dyne riflette il livello di energia superficiale della plastica. Più alta è l'energia superficiale, più il rivestimento aderisce e bagna facilmente. Una regola di base è: per un buon bagnamento e adesione, l'energia superficiale del substrato deve essere superiore alla tensione superficiale del rivestimento di un certo margine (di solito si richiede che il valore dyne del substrato sia di circa 7-10 dyne/cm superiore alla tensione superficiale del rivestimento). La superficie del poliolefina non trattata ha energia superficiale estremamente bassa (PP circa 29-31 dyne/cm, PE ancora più basso), lontana dal permettere l'adesione di rivestimenti convenzionali; dopo trattamento a fiamma o plasma, l'energia superficiale può salire sopra 40 dyne/cm, diventando idonea a buona adesione. Pertanto, il valore dyne è la base diretta per giudicare se l'attivazione raggiunge lo standard.
Il rilevamento del valore dyne ha due metodi comuni. Il metodo della penna dyne (dyne pen) è il più pratico: usare una serie di liquidi standard a diversa tensione superficiale (fatti a forma di penna) per tracciare linee sulla superficie plastica; se il liquido si distende uniformemente per oltre 2 secondi senza contrarsi, significa che l'energia superficiale è ≥ a quel valore dyne; se il liquido si contrae in gocce, significa che l'energia superficiale è inferiore. Testando con penne di diversi valori dyne si determina l'intervallo di energia superficiale: operazione semplice, adatta a rilevamento rapido in linea. Il metodo della soluzione dyne (dyne solution) usa un batuffolo imbevuto di liquido standard da spalmare, stesso principio di giudizio, più preciso. Inoltre, la misura dell'angolo di contatto (misurare l'angolo di contatto di una goccia d'acqua o liquido standard sulla superficie; minore è l'angolo, maggiore l'energia superficiale) è una caratterizzazione dell'energia superficiale più precisa in laboratorio.
Nella produzione reale, il rilevamento del valore dyne è il mezzo centrale di controllo qualità del pretrattamento: dopo l'attivazione si deve rilevare il valore dyne per confermare lo standard, prima di entrare nella verniciatura. Va notato che l'effetto di attivazione decadde col tempo (i gruppi polari superficiali si riorganizzano, migrano o vengono inquinati), quindi i pezzi plastici attivati dovrebbero essere verniciati al più presto entro il tempo prescritto (di solito da alcune ore a un giorno, a seconda del materiale e ambiente); se lasciati troppo a lungo il valore dyne scende e va riattivato. Stabilire un processo standard "attivazione—rilevamento dyne—verniciatura tempestiva" e uno standard di controllo del valore dyne è una misura di gestione importante per garantire la stabilità di adesione della verniciatura plastica.
Quarta barriera: promotori di adesione e primer, costruire il ponte molecolare dell'adesione
Per alcune plastiche estremamente difficili da rivestire, specialmente il polipropilene (PP), affidarsi solo all'attivazione superficiale a volte non basta per un'adesione affidabile, e serve il supporto di "promotori di adesione" o primer dedicati. Questo è l'essenza della soluzione chimica nel pretrattamento plastica: usare uno strato di materiale intermedio "anfifilo" per costruire un ponte di adesione tra plastica e rivestimento.
Tra gli agenti promotori di adesione, il più classico e ampiamente utilizzato è il poliolefina clorurata (CPO, Chlorinated Polyolefin, noto anche come CPP clorurato polipropilene). La sua struttura molecolare è molto ingegnosa: una parte mantiene i segmenti a catena non polare della poliolefina, permettendo una buona compatibilità e intreccio con il substrato PP non polare; l'altra parte contiene gruppi polari come il cloro, capaci di legarsi con la resina di finitura polare. In questo modo, la CPO agisce come una "colla molecolare", trattenendo da un lato il PP e dall'altro il rivestimento, collegando saldamente i due che altrimenti non potrebbero aderire. Il primer a base di CPO è il materiale chiave per la verniciatura della plastica PP (paraurti auto, interni, ecc.) ed è quasi una scelta inevitabile per la verniciatura delle poliolefine.
L'azione del primer non si limita alla promozione dell'adesione. Un buon primer per plastica offre solitamente molteplici funzioni: fornire un ponte adesivo (come la CPO per il PP), sigillare il substrato, riempire i microdifetti superficiali per una base uniforme, migliorare la resa cromatica e la pienezza della finitura, e talvolta offrire un certo ammortizzamento agli urti (ad esempio la flessibilità del primer per paraurti auto aiuta contro l'impatto di pietrisco). Per diversi tipi di plastica, il design del primer varia: per il PP si usa un primer contenente CPO, per ABS, PC ecc. si può usare un primer universale con buona adesione. La scelta del primer deve essere abbinata simultaneamente a substrato e finitura, formando un sistema compatibile.
Va notato che l'agente promotore di adesione/il primer e l'attivazione superficiale non sono solitamente un'alternativa esclusiva, ma vengono usati in sinergia: prima si attiva per aumentare l'energia superficiale, poi si applica il primer per garantire ulteriormente l'adesione, combinando i due metodi per affrontare le sfide di adesione più difficili. Per le poliolefine, "clienti difficili da attaccare", la combinazione attivazione + primer CPO è quasi lo schema standard. Anche l'applicazione del primer ha le sue regole: lo spessore del film deve essere adeguato (troppo sottile il ponte adesivo è insufficiente, troppo spesso la coesione può diminuire), va applicato tempestivamente dopo l'attivazione, e deve essere compatibile con la finitura (adesione tra strati, compatibilità dei solventi). Scegliere e applicare correttamente il primer è il colpo di grazia che trasforma i risultati dell'attivazione superficiale in un'adesione affidabile.
Schemi di pretrattamento differenziati per diversi substrati
Nel pretrattamento della plastica è assolutamente vietato il "taglia-unico". Come ribadito più volte, la plastica è "un materiale, una proprietà", e lo schema di pretrattamento deve essere studiato in base al materiale. Di seguito, per diverse classi di plastiche principali, si riassumono i punti chiave di pretrattamento differenziati, che costituiscono il nucleo della progettazione di schemi di verniciatura plastica.
Polipropilene (PP) e polietilene (PE) sono la classe più difficile da trattare. Hanno energia superficiale estremamente bassa e bassa polarità, e devono essere sottoposti a forte attivazione superficiale (fiamma o plasma) per aumentare notevolmente l'energia superficiale, e a un primer dedicato contenente CPO per fare da ponte, al fine di ottenere un'adesione affidabile. I paraurti auto e i componenti interni sono per lo più materiali modificati PP, e rappresentano lo scenario di maggior volume di pretrattamento PP, solitamente con la combinazione standard "attivazione a fiamma + primer CPO", con rigoroso controllo del valore dyne e della rimozione polvere. Saltare uno qualsiasi di questi passaggi porta facilmente a grandi quantità di difetti di adesione.
ABS e leghe ABS sono relativamente "amichevoli". L'ABS contiene unità acrilonitriliche polari, con energia superficiale più alta, e la maggior parte dei rivestimenti aderisce bene; solitamente dopo pulizia e rimozione polvere si può verniciare, o basta applicare un primer universale, generalmente non serve un'attivazione forte. Questo è anche il motivo per cui l'ABS è da tempo un substrato amico di galvanizzazione e verniciatura, ampiamente usato in involucri di elettronica domestica. Ma anche per l'ABS occorre curare la pulizia (rimozione agente distaccante) e la rimozione elettrostatica della polvere. Il rischio centrale di policarbonato (PC) e PC/ABS è la fessurazione da stress solvente: il pretrattamento e la verniciatura devono usare solventi amici del PC, evitando solventi forti che causino crepature argentee, e prima della verniciatura è essenziale un adeguato trattamento termico di distensione per eliminare gli stress. Il PC aderisce relativamente bene, l'obiettivo è "prevenire la fessurazione" più che "promuovere l'adesione".
Altre plastiche hanno le loro peculiarità: il nylon (PA) ha forte igroscopicità, prima della verniciatura richiede un'adeguata essiccazione per rimuovere l'umidità, altrimenti compromette il film e l'adesione; PMMA (acrilico) è trasparente e bello ma fragile e soggetto a fessurazione da solvente, richiede solventi selezionati con cautela e rimozione stress; il poliacetale (POM) ha bassa energia superficiale e alta cristallinità, l'adesione è estremamente difficile e richiede trattamento speciale; la plastica rinforzata con fibra di vetro ha fibre esposte in superficie che ne compromettono l'aspetto, potrebbe richiedere sigillatura o riempimento; gli elastomeri termoplastici (TPU, TPE) sono morbidi e richiedono pretrattamento e rivestimenti flessibili abbinati. Proprio per queste enormi differenze nei substrati, il primo passo di un progetto di verniciatura plastica è sempre confermare il materiale specifico, la marca e i componenti modificanti, e in base a ciò formulare uno schema di pretrattamento mirato. Questa capacità di pretrattamento personalizzata basata sulla conoscenza dei materiali è il valore di un fornitore professionale di rivestimenti per plastica, ed è anche il lavoro tecnico a cui aziende come Kexin New Materials tengono particolarmente quando assumono progetti di verniciatura plastica.
Controllo qualità e errori comuni nel pretrattamento
Che il pretrattamento sia fatto correttamente e stabilmente deve essere garantito da un sistema di controllo qualità. Allo stesso tempo, nella produzione reale esistono diversi errori comuni sul pretrattamento; riconoscerli e stabilire un sistema scientifico di controllo qualità è la chiave per migliorare la resa della verniciatura plastica.
Il controllo qualità del pretrattamento comprende diversi anelli centrali. Controllo della pulizia: tramite test del velo d'acqua, ispezione visiva, e se necessario rilevamento dell'inquinamento superficiale, si conferma la rimozione di agenti distaccanti, oli, polvere. Controllo dell'attivazione: il nucleo è il rilevamento del valore dyne: dopo l'attivazione si usa la penna/liquido dyne per verificare se l'energia superficiale raggiunge lo standard, e si controlla l'intervallo di tempo tra attivazione e verniciatura (per evitare decadimento). Controllo del primer: si controllano spessore del film, uniformità di applicazione, condizioni di flash-off/indurimento. Controllo ambientale: temperatura, umidità, pulizia (particelle di polvere), controllo elettrostatico influenzano direttamente pretrattamento e verniciatura. Verifica adesione: infine tramite test a griglia, test di adesione dopo umidità calda/cicli termici, si verifica l'effetto adesivo complessivo pretrattamento+verniciatura.
Gli errori comuni meritano attenzione. Errore 1: "l'attivazione sostituisce la pulizia" — sbagliato. L'inquinamento grave, specialmente residui di agente distaccante, deve essere prima lavato; l'attivazione non tratta l'inquinamento pesante. Errore 2: "una volta attivato si può usare per sempre" — sbagliato. L'effetto di attivazione decade nel tempo; dopo l'attivazione va verniciato tempestivamente, se lasciato troppo va riattivato. Errore 3: "più spesso è il primer, migliore è l'adesione" — sbagliato. Lo spessore del primer deve essere adeguato; troppo spesso può invece indebolire l'adesione complessiva per calo di coesione. Errore 4: "uno stesso pretrattamento va bene per tutte le plastiche" — sbagliato. La plastica è un materiale una proprietà; PP, ABS, PC hanno schemi di pretrattamento completamente diversi, va studiato in base al materiale. Errore 5: "il pretrattamento è cosa della verniciatura, non riguarda rivestimento/inyezione" — sbagliato. Il pretrattamento è il risultato di collaborazione lungo tutta la catena "inyezione (distensione stress, agente distaccante) — pretrattamento — rivestimento (primer abbinato)"; se un anello salta, sorgono problemi.
Stabilire un sistema scientifico di controllo qualità del pretrattamento richiede di standardizzare, quantificare e rendere tracciabili i parametri chiave sopra (standard di pulizia, valore dyne, validità attivazione, spessore primer, condizioni ambientali), e di poter rintracciare sistematicamente la causa radice lungo la catena del pretrattamento quando sorgono problemi di adesione. Questa è la via obbligata perché la verniciatura plastica passi dalla "bottega esperienziale" alla "produzione stabile". Un eccellente fornitore di rivestimenti può aiutare il cliente a stabilire questo standard di controllo qualità del pretrattamento e a collaborare sul campo per individuare problemi di adesione legati al pretrattamento; questa capacità di servizio tecnico è cruciale per garantire la resa del cliente.
Plastiche a adesione ultra-difficile: quando il pretrattamento convenzionale non basta
Nella famiglia delle plastiche, ci sono alcuni "ossi duri" — la loro energia superficiale è al minimo estremo, l'inerzia chimica al massimo, e anche con l'attivazione convenzionale a fiamma o plasma più primer CPO, l'adesione resta molto difficile. Comprendere il pretrattamento speciale di queste plastiche a adesione ultra-difficile è espressione della profondità tecnica nella verniciatura plastica.
Il poliacetale (POM, acciaio sintetico) è un tipico problema. Ha alta cristallinità, bassa energia superficiale, catene molecolari ordinate e dense, manca di siti reattivi, e l'attivazione convenzionale ha effetto limitato. La verniciatura del POM richiede spesso trattamenti superficiali più forti (es. plasma potenziato, trattamento chimico speciale) abbinati a primer dedicati, e la stabilità adesiva va rigorosamente verificata; è un substrato difficile riconosciuto nella verniciatura plastica. Il politetrafluoroetilene (PTFE, Teflon) è ancora più estremo: la sua energia superficiale è la più bassa tra tutte le plastiche (circa 18 dyne/cm), il "non-stick" è la sua famosa caratteristica, quasi impossibile da rivestire con metodi convenzionali; richiede trattamenti chimici speciali come incisione con complesso sodio-naftalene per cambiare radicalmente la superficie e ottenere a malapena adesione: è l'"Everest" della verniciatura plastica.
Gomma siliconica (silicone), elastomeri termoplastici (TPE/TPU) e altri materiali flessibili affrontano un'altra sfida: bassa energia superficiale e facile deformazione, il rivestimento deve aderire ma anche deformarsi molto col substrato senza crepare, richiedendo altissima compatibilità di flessibilità tra pretrattamento e rivestimento. La plastica rinforzata con fibra di vetro ha fibre esposte e superficie irregolare, richiede sigillatura e riempimento; le plastiche modificate con molto riempitivo o ritardanti di fiamma, i loro esudati superficiali possono interferire con l'adesione, richiedono pulizia mirata.
Di fronte a queste plastiche a adesione ultra-difficile, il pretrattamento richiede schemi speciali "su misura", spesso combinazioni di attivazione potenziata, trattamento chimico speciale, primer dedicato, persino sovrapposizione di molteplici metodi, e va verificato con rigorosi test di adesione e durabilità. La verniciatura di questi substrati ad alta difficoltà mostra al massimo l'accumulo tecnico e la profondità di conoscenza dei materiali dell'azienda di rivestimenti. Aziende attente al servizio tecnico come Kexin New Materials, quando assumono progetti di verniciatura plastica ad alta difficoltà, solitamente fanno prima verifiche su piccoli campioni, test ripetuti di abbinamento tra pretrattamento e rivestimento, poi passano alla produzione di massa, affrontando la sfida delle plastiche difficili da rivestire in modo scientifico e rigoroso. Questa capacità di attacco ai substrati problematici è la concentrazione del valore di un fornitore professionale di rivestimenti per plastica.
Pretrattamento, ambiente e sicurezza: la conformità non è trascurabile
Il pretrattamento della verniciatura plastica non riguarda solo la qualità adesiva, ma anche la conformità ambientale e di sicurezza. Con l'inasprirsi delle normative ambientali e la maggiore consapevolezza della sicurezza, la conformità verde del pretrattamento è diventata un tema che le aziende di verniciatura plastica devono prendere sul serio.
Alcuni metodi chimici nel pretrattamento tradizionale presentano rischi ambientali. La ossidazione cromica e altri trattamenti di ruvidità chimica, sebbene efficaci su alcune plastiche difficili, usano metalli pesanti tossici come il cromo esavalente, con alto costo di trattamento dei reflui e grande rischio ambientale, e sono stati severamente limitati o eliminati, passando ad attivazioni fisiche più ecologiche (fiamma, plasma, corona). Anche l'uso di solventi nel lavaggio (emissioni VOC) sta virando verso lavaggio a base acqua e solventi a basso VOC. I VOC di primer e altri materiali sono anch'essi vincolati da normative, spingendo l'uso di primer a base acqua e ad alto contenuto solido.
Sul fronte sicurezza, il pretrattamento coinvolge alte temperature (distensione, fiamma), alta tensione (plasma, corona), gas infiammabili (gas per trattamento a fiamma), prodotti chimici (detergenti, solventi), richiedendo rigorose norme operative di sicurezza e misure di protezione: anti-incendio e anti-esplosione (perdita gas, vapori solvente), sicurezza elettrica, ventilazione (vapori solvente, ozono da attivazione), protezione personale. La progettazione della linea deve rispettare standard antincendio e di sicurezza sul lavoro.
Per applicazioni specifiche, il pretrattamento deve soddisfare anche normative di sicurezza di settore. Ad esempio i componenti plastici per giocattoli nel pretrattamento e verniciatura devono rispettare standard di sicurezza giocattoli come GB 6675, EN 71 (limiti metalli pesanti, sostanze nocive); componenti a contatto alimentare devono rispettare requisiti di grado alimentare; interni auto devono soddisfare normative costruttore su VOC, odore ecc. Questo significa che i detergenti, primer e materiali usati nel pretrattamento devono essi stessi rispettare le normative di sicurezza a valle. Un pretrattamento verde, sicuro e conforme non è solo responsabilità sociale, ma anche requisito d'ingresso per la catena di fornitura alta (auto, elettronica consumer, giocattoli, medicale). Kexin New Materials, nel progettare per i clienti schemi di pretrattamento e rivestimenti abbinati per plastica, considera conformità ambientale e standard di sicurezza di settore a valle come fattori importanti, aiutando i clienti a soddisfare le sempre più severe normative.
Trend di sviluppo della tecnologia di pretrattamento
La tecnologia di pretrattamento della plastica evolve continuamente, verso direzioni più ecologiche, efficienti e intelligenti. Comprendere questi trend aiuta a cogliere il quadro futuro del pretrattamento nella verniciatura plastica.
L'ecologizzazione è una direzione importante. I trattamenti chimici tradizionali (es. ossidazione cromica) per inquinamento da metalli pesanti sono via via eliminati; l'attivazione fisica come fiamma, plasma, corona, senza reflui chimici e più ecologica, è diventata mainstream. Questo cambiamento è sia imposto dalle normative ambientali, sia reso possibile dal progresso tecnico: l'attivazione fisica soddisfa ormai le esigenze adesive della stragrande maggioranza delle plastiche, evitando oneri e rischi ambientali del trattamento chimico. Il lavaggio a base acqua al posto di quello a solvente, iniezione a basso VOC o senza agente distaccante, primer a base acqua al posto di quelli a solvente, sono tutte espressioni del verde nel pretrattamento. Questo è in linea con il trend verde dell'intera industria dei rivestimenti per plastica, ed è anche requisito inevitabile per le aziende di verniciatura plastica per soddisfare normative ambientali sempre più severe e assumersi responsabilità sociale.
In efficienza e intelligenza, la maturità del plasma a pressione atmosferica (plasma a pressione ambiente) permette l'attivazione al plasma in linea, continua, senza camera a vuoto, migliorando molto l'efficienza e ampliando le applicazioni; l'integrazione di attivazione con robot e linee automatiche realizza attivazione uniforme, stabile e controllabile; il monitoraggio online del valore dyne/energia superficiale e il controllo a ciclo chiuso dei parametri di attivazione rendono la qualità del pretrattamento più stabile e tracciabile. Queste tecnologie fanno passare il pretrattamento da anello basato sull'esperienza umana all'automazione e digitalizzazione.
Inoltre, per plastiche a adesione ultra-difficile (come POM, PTFE, silicone) si esplorano nuove tecnologie di pretrattamento, e tecnologie "one-step" che semplificano il processo (es. alcuni trattamenti che combinano attivazione e primer). In sintesi, il pretrattamento plastica si sviluppa verso "più ecologico, più efficiente, più stabile, più intelligente", offrendo sempre più solido supporto a una produzione di verniciatura plastica di alta qualità, su larga scala e verde. Per le aziende di rivestimenti, seguire il progresso del pretrattamento e offrire pretrattamento e rivestimenti abbinati come soluzione globale è una leva importante per aumentare il valore cliente e costruire barriere competitive.
Una tendenza degna di nota è la progettazione sinergica e approfondita tra pretrattamento e rivestimento. Nel modello tradizionale, il pretrattamento (attivazione, pulizia) è gestito dall'impianto di verniciatura, mentre il rivestimento (primer, vernice pigmentata, finitura) è fornito dal produttore di rivestimenti, e i due sono relativamente separati. La verniciatura della plastica moderna enfatizza sempre più la progettazione del pretrattamento e del rivestimento come un sistema integrato: il produttore di rivestimenti, nello sviluppo del primer, considera appieno le condizioni di pretrattamento del cliente, e i parametri di pretrattamento sono ottimizzati in base alle caratteristiche del rivestimento, formando una soluzione integrata "pretrattamento + rivestimento". Questa sinergia può migliorare significativamente l'affidabilità dell'adesione e la stabilità del processo, riducendo i problemi causati dal mancato abbinamento tra pretrattamento e rivestimento. Le aziende di rivestimenti che possono fornire questa soluzione integrata e servizi tecnici godono di crescente favore presso i clienti high-end che puntano a una produzione stabile di massa.
Conclusione: solo sulle fondamenta si erge il grattacielo
Guardando l'intera mappa tecnologica del pretrattamento della verniciatura plastica — dall'eliminazione delle tensioni interne per rimuovere i rischi della stampa a iniezione, alla pulizia e alla rimozione della polvere per sgombrare gli ostacoli, all'attivazione superficiale con fiamma, plasma o corona per "svegliare" la superficie inerte, al controllo quantificato con il test del dyne, al primer CPO che costruisce il ponte di adesione, fino ai piani differenziati su misura per materiale e al controllo qualità dell'intera catena — vediamo un'ingegneria superficiale sistematica, rigorosa e scientifica. Sebbene questo sistema non attiri l'attenzione come la splendida pellicola di rivestimento finale, è la fondamenta di tutto il valore della verniciatura plastica.
"Nove problemi di verniciatura su dieci nascono nel pretrattamento", dietro questo detto di settore ci sono lezioni apprese da innumerevoli casi di fallimento dell'adesione. Il valore del pretrattamento della plastica risiede proprio nel trasformare una superficie plastica inerte "che non ama essere verniciata" in una base affidabile in grado di sostenere saldamente rivestimenti decorativi e funzionali. Se le fondamenta sono solide, trovano sostegno la texture metallica, la sensazione tattile morbida, la resistenza all'usura e allo sporco e tutte le altre caratteristiche; se le fondamenta cedono, per quanto buono sia il rivestimento o bello l'aspetto, tutto crollerà con il distacco della pellicola.
Per i professionisti, gli acquirenti e i decisori della verniciatura plastica, dare importanza, comprendere e investire nel pretrattamento è la base per garantire qualità e resa della verniciatura. Per le aziende di rivestimenti, offrire ai clienti, come parte importante del servizio tecnico, le conoscenze di pretrattamento, i piani di abbinamento tra pretrattamento e rivestimento e la capacità di risoluzione dei problemi di pretrattamento, è la chiave per creare valore e guadagnare fiducia. Nella pratica di servizio ai clienti di verniciatura plastica, Kexin New Materials ha sempre adottato "prima conferma del substrato, poi definizione del pretrattamento, progettazione abbinata di rivestimento e pretrattamento" come punto di partenza tecnico dei progetti, perché solo con fondamenta solide si erge un grattacielo maestoso. Il pretrattamento della plastica, questa tecnologia discreta ma profonda, merita l'attenzione seria di ogni operatore della verniciatura plastica.
Impianti e linee di pretrattamento: dall'artigianale all'automatizzato nell'ingegneria
Il pretrattamento non è solo principio di processo, ma deve tradursi in impianti e linee affidabili. Comprendere la composizione degli impianti e il layout delle linee di pretrattamento aiuta a capire l'attuazione ingegneristica della verniciatura plastica dal laboratorio alla produzione su scala, ed è anche un contenuto importante per investimenti e pianificazione della capacità produttiva.
La fase di eliminazione delle tensioni è solitamente dotata di forni a circolazione d'aria calda (forni di ricottura), in grado di controllare con precisione la temperatura e riscaldare uniformemente, impostando la curva di temperatura di ricottura in base al materiale plastico. I dispositivi di pulizia variano a seconda del metodo: la pulizia con solvente è per lo più un posto di lavoro manuale con panni privi di polvere, mentre il lavaggio a base acqua richiede una linea di lavaggio (vasca a ultrasuoni o lavaggio a spruzzo + risciacquo con acqua pura + asciugatura), e la rimozione della polvere è generalmente dotata di dispositivi antistatici a ioni (barre a vento ionico, pistole a vento ionico, tende a vento ionico) abbinati a soffiatura. La pulizia e la stabilità di questi dispositivi determinano direttamente la qualità di pulizia.
I dispositivi di attivazione superficiale sono l'equipaggiamento centrale della linea di pretrattamento. Il trattamento a fiamma è dotato di macchine per trattamento a fiamma (bruciatori con miscela proporzionale di gas e aria, abbinati a trasporto pezzi o esecuzione robotica), con controllo preciso di rapporto gas, stato della fiamma, distanza e velocità di trattamento. Il trattamento al plasma è dotato di generatori di plasma a pressione atmosferica (in linea, integrabili nella produzione) o dispositivi a plasma sottovuoto (a camera, adatti a lotti di pezzi di precisione), controllando potenza, gas e tempo di trattamento. La macchina per trattamento a corona è invece usata per il trattamento continuo bobina a bobina di film e lastre. I dispositivi di attivazione sono sempre più integrati con robot e linee di trasporto automatiche, per un'attivazione automatica uniforme, stabile ed efficiente.
La fase di applicazione del primer condivide invece il sistema di spruzzatura con vernice pigmentata e finitura — cabina di verniciatura, pistola a spruzzo (o robot di verniciatura), essiccazione a flash e dispositivi di indurimento. Nel complesso, una linea completa di pretrattamento per verniciatura plastica è solitamente disposta nell'ordine "carico — eliminazione tensioni (se necessario) — pulizia — rimozione elettrostatica e polvere — attivazione superficiale — test dyne — primer — essiccazione a flash", collegandosi alle fasi successive di vernice pigmentata, finitura, indurimento e ispezione per formare una linea di verniciatura completa. Il grado di automazione della linea, la classe di pulizia e la fluidità della connessione tra processi determinano insieme la qualità e l'efficienza del pretrattamento e dell'intera verniciatura. Per la verniciatura plastica di auto e elettronica di consumo con requisiti di alto volume e alta coerenza, linee di pretrattamento altamente automatizzate, pulite e a controllo parametrico in anello chiuso sono diventate lo standard.
Compromesso tra costo, efficienza e valore del pretrattamento
Sebbene il pretrattamento sia un anello indispensabile della verniciatura plastica, comporta anche costi di investimento in attrezzature, consumo energetico, ore di lavoro, ecc. Come ottimizzare costo ed efficienza del pretrattamento garantendo la qualità è un conto che le aziende di verniciatura plastica devono saper fare, e riguarda anche l'economia dell'intero piano di verniciatura.
I costi del pretrattamento provengono principalmente da: investimento in attrezzature (forni di ricottura, linee di lavaggio, dispositivi di attivazione, unità di rimozione polvere, ecc.), consumo energetico (ricottura, energia di fiamma/plasma), materiali (detergenti, primer) e ore di lavoro e spazio. Tra questi, i dispositivi di attivazione (specialmente il plasma) e i forni di ricottura sono investimenti rilevanti, mentre il trattamento a fiamma è relativamente economico. Il pretrattamento allunga anche il ciclo produttivo e occupa spazio in linea. Pertanto, la scelta del piano di pretrattamento richiede un compromesso tra garanzia di qualità e costo-efficienza.
Tuttavia, la logica centrale del compromesso è coerente con l'intera verniciatura plastica — non si può risparmiare sul costo di pretrattamento sacrificando l'affidabilità dell'adesione, altrimenti la perdita supera il guadagno. Un'adesione insufficiente dovuta a pretrattamento carente porta allo scarto di pezzi plastici ad alto valore e di tutti gli investimenti precedenti, con perdite di gran lunga superiori al costo risparmiato sul pretrattamento. La pratica razionale è quindi: nel presupposto di adesione affidabile e resa stabile, migliorare l'efficienza del pretrattamento e ridurre il costo per pezzo tramite ottimizzazione di processo, selezione delle attrezzature e automazione, anziché tagliare passaggi necessari. Ad esempio, usare plasma atmosferico efficiente al posto di trattamenti inefficienti per aumentare il ritmo, ridurre il manuale e la variabilità con l'automazione, ottimizzare la curva di ricottura per accorciare il ciclo, sono tutti modi di ridurre costi e aumentare efficienza senza sacrificare la qualità.
Dal punto di vista del valore, un buon pretrattamento è la base per alta resa, alta qualità e consegna stabile della verniciatura plastica; il valore che porta (riduzione di scarti e rilavorazioni, garanzia della qualità e del brand del cliente) è molto superiore al suo costo. È anche per questo che fornitori professionali di rivestimenti plastici includono il piano di pretrattamento come parte importante della soluzione integrale — aiutare il cliente a progettare un processo di pretrattamento ragionevole, economico e affidabile significa essenzialmente aiutarlo a ridurre il costo complessivo e migliorare la competitività. Il pretrattamento, fase apparentemente "ausiliaria", è in realtà un anello chiave non omettibile e degno di investimento nella catena del valore della verniciatura plastica.
Un caso tipico: l'intero flusso di pretrattamento del paraurti auto in PP
Oltre alla teoria, attraverso un caso più rappresentativo — il pretrattamento di verniciatura del paraurti auto in PP — colleghiamo i punti tecnici precedenti e vediamo come un processo di pretrattamento completo si attui nella produzione reale.
I paraurti auto usano solitamente materiale PP modificato (es. PP+EPDM), un substrato tipico a bassa energia superficiale e difficile da incollare, con requisiti elevatissimi di aspetto (colore identico alla carrozzeria, alta qualità), resistenza agli agenti atmosferici (UV esterni, pioggia acida) e resistenza agli urti (resistenza alla scheggiatura), sintesi di difficoltà e standard della verniciatura plastica. Il suo flusso di pretrattamento è concatenato, nessun passaggio è trascurabile.
Il flusso è solitamente: prima carico e ispezione, conferma della qualità di stampa a iniezione, senza difetti evidenti; la fase di stampa ha già ridotto le tensioni interne tramite controllo del processo (il PP è relativamente meno sensibile al creep da tensione rispetto al PC, ma resta da monitorare). Secondo passo pulizia — lavaggio a base acqua o strofinamento per rimuovere agenti distaccanti di stampa e oli, passaggio cruciale per il PP, poiché il residuo di agente distaccante è la prima causa di fallimento adesivo. Terzo passo rimozione elettrostatica e polvere — vento ionico neutralizza l'elettricità statica e soffia via la micropolvere, garantendo la pulizia per attivazione e spruzzatura successive. Quarto passo attivazione a fiamma — macchina per trattamento a fiamma (o fiamma eseguita da robot) scansiona uniformemente la superficie del paraurti, ossidando e aumentando l'energia superficiale, intervento centrale per l'adesione del PP; subito dopo l'attivazione, test con penna dyne per confermare energia superficiale sopra 40 dyne/cm. Quinto passo applicazione primer CPO — spruzzatura di primer dedicato contenente poliolefina clorurata, costruisce il ponte di adesione tra PP e finitura, essiccazione a flash. Poi entrano le fasi di vernice pigmentata (stesso colore della carrozzeria, la vernice metallizzata richiede controllo dell'orientamento delle scaglie di alluminio), vernice trasparente (fornisce lucentezza, resistenza agli agenti atmosferici e graffi), cottura e indurimento (a bassa temperatura, nel range tollerato dal PP), ecc.
Questo caso incarna tutti i punti del pretrattamento: consapevolezza dell'eliminazione tensioni, pulizia approfondita (rimozione agente distaccante), rimozione elettrostatica e polvere, attivazione forte (fiamma), test del valore dyne, ponte con primer CPO, e coordinazione e controllo qualità dell'intera catena. Qualsiasi lacuna — agente distaccante non lavato, attivazione insufficiente con dyne non a norma, primer sbagliato o non spruzzato — porta al fallimento della verniciatura di questo componente ad alto valore. La rigorosità e completezza del pretrattamento del paraurti auto è un microcosmo della tecnologia di pretrattamento della verniciatura plastica, e spiega perché la capacità professionale di pretrattamento è la garanzia fondamentale della qualità della verniciatura plastica.
Spiegazione dettagliata dei metodi di rilevamento dell'effetto di pretrattamento
Se il pretrattamento è fatto bene o no va verificato con metodi scientifici, non giudicati a occhio. Padroneggiare sistematicamente i metodi di rilevamento dell'effetto di pretrattamento è la base per stabilire un sistema di controllo qualità stabile e individuare rapidamente i problemi. Qui riassumiamo in dettaglio diverse classi di metodi di rilevamento centrali.
Per il rilevamento della pulizia, il più semplice è il test del velo d'acqua (water break test): si versa o spruzza acqua sulla superficie pulita; se l'acqua si stende uniformemente in un velo continuo per alcuni secondi senza ritirarsi, la superficie è pulita e l'energia superficiale sufficiente; se l'acqua si contrae in gocce o il velo si rompe, indica residuo di oli, agenti distaccanti o energia superficiale insufficiente. Ci sono anche il metodo del panno bianco (strofinare la superficie con panno imbevuto di solvente e vedere se si colora) e analisi più precise dell'inquinamento superficiale (es. rilevamento fluorescente di agenti distaccanti siliconici). Il test di pulizia è la prima verifica della catena di pretrattamento.
Il rilevamento dell'energia superficiale è il nucleo della verifica dell'effetto di attivazione, basato principalmente sulla penna/liquido dyne e sulla misura dell'angolo di contatto menzionati prima. Il metodo della penna dyne è per giudizio rapido in linea, l'angolo di contatto per caratterizzazione di precisione in laboratorio (minore è l'angolo di contatto dell'acqua, maggiore l'energia superficiale; solitamente dopo buona attivazione l'angolo si riduce sensibilmente). Il rilevamento va fatto tempestivamente dopo l'attivazione, registrando il decadimento nel tempo per determinare la finestra di tempistica di verniciatura post-attivazione.
Il test di adesione è la verifica finale dell'effetto complessivo pretrattamento+verniciatura, e il più critico. Il metodo della griglia (cross-cut, GB/T 9286/ISO 2409) usa un taglierino per incidere una griglia sul rivestimento, applica nastro adesivo e strappa, valutando per grado di distacco (0 migliore, 5 peggiore), il metodo più usato. Anche il metodo del cerchio inciso (adesimetro) può classificare. Per scenari esigenti servono test di "adesione duratura" — ovvero misurare l'adesione dopo stress ambientali come immersione in acqua, umidità costante, cicli termici freddo-caldo, poiché molti fallimenti adesivi da cattivo pretrattamento non emergono subito ma degradano gradualmente in umido e temperature estreme. Esistono anche metodi più precisi come il test di strappamento (misura la resistenza di legame rivestimento-substrato, quantitativa).
Usando in combinazione questi metodi per formare la catena di verifica completa "pulizia — energia superficiale — adesione (iniziale + duratura)", si può controllare scientificamente la qualità del pretrattamento e individuare rapidamente l'anello problematico. Ad esempio, in caso di cattiva adesione: test adesione fallito → controllo valore dyne (attivazione a norma?) → controllo pulizia (test velo d'acqua passato?) → controllo substrato e abbinamento primer, così da trovare la radice anziché tentoni. Stabilire questo sistema di controllo e diagnosi basato su dati di rilevamento è la garanzia tecnica per la produzione stabile di massa della verniciatura plastica, e uno strumento importante per i fornitori professionali di rivestimenti nell'aiutare i clienti a migliorare la resa.
Risposte alle domande frequenti
Domanda: Perché la verniciatura plastica deve fare il pretrattamento, non si può verniciare direttamente? Risposta: La stragrande maggioranza delle plastiche (specialmente PP, PE poliolefine) ha bassa energia superficiale, debole polarità, superficie liscia e inerte; il rivestimento non può bagnare né aderire saldamente, e una verniciatura diretta causa fallimento adesivo con distacco al primo strappo o graffio alla prima passata. Il pretrattamento, tramite pulizia, attivazione, primer, ecc. modifica lo stato superficiale e migliora le condizioni di adesione, ed è una base non saltabile della verniciatura plastica. Il detto "nove problemi di verniciatura su dieci nascono nel pretrattamento" ne mostra l'importanza.
Domanda: Come scegliere tra trattamento a fiamma, al plasma e a corona? Risposta: Il trattamento a fiamma ha attrezzatura semplice, velocità alta e costo basso, adatto a pezzi grandi (es. paraurti auto) e trattamento continuo in linea; il trattamento al plasma ha buon effetto, uniforme e controllabile, tratta pezzi di forma complessa, adatto a elettronica di precisione, scelta high-end; il trattamento a corona è per lo più per film e lastre in continuo, con uniformità su pezzi 3D inferiore ai primi due. La scelta va fatta in base a forma pezzo, requisiti di precisione, tipo di linea e costo.
Domanda: Cos'è il valore dyne? Perché misurarlo dopo l'attivazione? Risposta: Il valore dyne è la tensione/energia superficiale (dyne/cm o mN/m), riflette il livello di energia superficiale della plastica ed è il metro scientifico per giudicare l'effetto di attivazione. Per buona adesione il valore dyne del substrato deve essere circa 7-10 superiore alla tensione superficiale del rivestimento. Le poliolefine non trattate circa 29-31 dyne/cm non aderiscono, dopo attivazione servono oltre 40. Usare penna/liquido dyne per confermare il raggiungimento della soglia prima di verniciare è il mezzo centrale di controllo qualità del pretrattamento.
Domanda: Cos'è il primer CPO? Perché la verniciatura PP non può farne a meno?Risposta: Il CPO è il poliolefina clorurata, un promotore di adesione chiave per il PP. Un'estremità della sua molecola è compatibile con il PP non polare, l'altra contiene gruppi polari che si legano al rivestimento, fungendo da "colla molecolare" facendo da ponte tra PP e rivestimento, risolvendo il problema dell'adesione estremamente difficile dei poliolefini. La verniciatura del PP (paraurti auto, interni, ecc.) adotta solitamente la combinazione "attivazione fiamma/plasma + primer CPO", e il primer CPO è quasi una scelta inevitabile.
Domanda: Perché nella verniciatura della plastica PC si enfatizza particolarmente la rimozione delle tensioni? Risposta: Il PC e il PC/ABS sono estremamente sensibili ai solventi; le tensioni interne residue della stampa a iniezione sommate all'erosione dei solventi di verniciatura possono facilmente causare venature d'argento, crepe e fessurazione del rivestimento. Pertanto, prima della verniciatura del PC è necessario un adeguato ricottura per rimuovere le tensioni e selezionare solventi compatibili con il PC. Il focus del pretrattamento del PC è "anti-crepa" anziché "promozione adesione" (il PC ha di per sé buona adesione), il che è nettamente diverso dal focus "promozione adesione" del PP, riflettendo il principio del pretrattamento plastico su misura per il materiale.
Domanda: Quanto può essere conservato un pezzo in plastica attivato prima della verniciatura? Risposta: Non può essere conservato a lungo. I gruppi polari introdotti dall'attivazione superficiale si riarrangiano, migrano o vengono contaminati nel tempo, decadendo e causando una diminuzione del valore dyne e un peggioramento dell'adesione. Pertanto, dopo l'attivazione si deve verniciare il più presto possibile entro il tempo prescritto (solitamente da alcune ore a un giorno, a seconda del materiale e dell'ambiente). Se conservato troppo a lungo, è necessario rilevare nuovamente il valore dyne; se non conforme, occorre riattivare. Stabilire una gestione temporale "attivazione — misurazione dyne — verniciatura tempestiva" è la chiave per garantire la stabilità dell'adesione.
Domanda: Problemi di adesione causati da un cattivo pretrattamento, come individuare la causa radice? Risposta: È necessario effettuare una verifica sistematica lungo la catena del pretrattamento: prima controllare la pulizia (presenza di agenti distaccanti, residui di olio, eseguire test del velo d'acqua/contaminazione); poi controllare l'attivazione (valore dyne conforme, eventuale decadimento dell'attivazione); controllare il primer (corretta selezione, spessore adeguato, compatibilità); controllare il substrato (variazione della qualità del materiale, presenza di tensioni interne); controllare l'ambiente (temperatura/umidità, pulizia, elettrostatica). I problemi di adesione sono spesso il risultato della collaborazione dell'intera catena e richiedono una verifica quantitativa passo dopo passo, anziché sospettare solo la vernice.
Domanda: Plastiche con adesione ultra-difficile come POM, PTFE possono essere verniciate? Risposta: Sì, ma richiedono un pretrattamento speciale. Il POM ha alta cristallinità e bassa energia superficiale, richiede un rafforzamento al plasma o trattamento chimico speciale abbinato a primer dedicato; il PTFE (Teflon) ha l'energia superficiale più bassa e la massima difficoltà, richiede trattamenti chimici speciali come l'incisione con complesso sodio-naftalene per un'adesione appena sufficiente. La verniciatura di questi substrati è estremamente difficile, solitamente richiede prima la verifica su piccoli campioni, test ripetuti di pretrattamento e abbinamento vernice, poi la produzione di massa, mettendo maggiormente alla prova l'accumulo tecnologico dell'azienda verniciante.
Domanda: Quanto costa il pretrattamento? Ne vale la pena investire? Risposta: Il pretrattamento comporta costi di attrezzature (forno di ricottura, apparecchi di attivazione, ecc.), energia, materiali e manodopera; tra questi, l'attrezzatura al plasma e il forno di ricottura hanno investimenti elevati, mentre il trattamento a fiamma è relativamente economico. Ma non si deve mai sacrificare l'adesione per risparmiare sui costi di pretrattamento — un difetto di adesione porta allo scarto di pezzi plastici ad alto valore e di tutti gli investimenti precedenti, con perdite di gran lunga superiori al costo del pretrattamento. L'approccio razionale è ottimizzare il processo e l'automazione per ridurre i costi e aumentare l'efficienza garantendo la qualità, anziché tagliare passaggi necessari. Il pretrattamento è un anello chiave in cui vale la pena investire.
Domanda: Il pretrattamento deve essere fatto necessariamente dalla verniciatura, e cosa può fare il fornitore di vernici? Risposta: Il pretrattamento è solitamente eseguito dalla fase di verniciatura, ma non è affatto una "lotta solitaria" della verniciatura. Il pretrattamento è il risultato della collaborazione dell'intera catena "stampa a iniezione (rimozione tensioni, selezione agente distaccante) — pretrattamento — vernice (abbinamento primer)". Un fornitore professionale di vernici può fornire soluzioni globali per il substrato — raccomandare il metodo di pretrattamento, il primer abbinato, assistere nell'elaborazione di standard di controllo qualità come il valore dyne, collaborare in loco per individuare problemi di adesione. Scegliere un fornitore capace di offrire questo servizio tecnico è cruciale per garantire l'alta resa della verniciatura.
Letture supplementari
- Panorama dell'industria dei rivestimenti plastici: dall'ostacolo dell'adesione all'evoluzione tecnologica funzionale-decorativa e al panorama di mercato 2026
- Rivestimenti plastici soft-touch e funzionali: l'upgrade della superficie plastica dalla sensazione tattile alla funzione
- Rivestimenti metallici senza elettrodeposizione (vernice sostitutiva della galvanica) spiegati completamente: il percorso verde per una finitura metallica speculare
- Pretrattamento e miglioramento dell'adesione prima della verniciatura di parti plastiche auto (paraurti)
- Applicazione e sostituzione ecologica del pretrattamento fosfato/silano nella verniciatura auto
- Diverse soluzioni di trattamento per metallo nudo, vecchia vernice, parti plastiche (confronto trattamento — primer — strato intermedio)
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Perché la verniciatura della plastica deve necessariamente fare il pretrattamento, non si può verniciare direttamente?", "acceptedAnswer": {"@type": "Answer", "text": "La stragrande maggioranza delle plastiche (specialmente PP, PE poliolefine) ha bassa energia superficiale, debole polarità, superficie liscia e inerte, la vernice non può bagnare e aderire saldamente, verniciare direttamente causa fallimento di adesione con distacco immediato o graffi alla prima passata. Il pretrattamento modifica lo stato superficiale della plastica e migliora le condizioni di adesione tramite pulizia, attivazione, primer, ed è una base insostituibile della verniciatura plastica. Il detto del mestiere "novanta per cento dei problemi di verniciatura nasce dal pretrattamento" ne mostra appieno la criticità."}}, {"@type": "Question", "name": "Come scegliere tra trattamento a fiamma, trattamento al plasma, trattamento a corona?", "acceptedAnswer": {"@type": "Answer", "text": "Il trattamento a fiamma ha attrezzature semplici, velocità elevata e basso costo, adatto a pezzi grandi (come paraurti auto) e trattamento continuo in linea; il trattamento al plasma ha buon effetto di attivazione, uniforme e controllabile, può trattare pezzi di forma complessa, adatto a pezzi di precisione come elettronica di consumo, è la scelta di alta gamma; il trattamento a corona è usato per lo più per il trattamento continuo di film e lastre, l'uniformità su pezzi tridimensionali è inferiore ai primi due. La scelta va fatta in base a forma del pezzo, requisiti di precisione, tipo di linea e costo."}}, {"@type": "Question", "name": "Cos'è il valore dyne? Perché misurare il valore dyne dopo l'attivazione?", "acceptedAnswer": {"@type": "Answer", "text": "Il valore dyne è la tensione superficiale/energia superficiale (dyne/cm o mN/m), riflette l'altezza dell'energia superficiale della plastica ed è una misura scientifica per giudicare l'effetto di attivazione. Per una buona adesione della vernice si richiede solitamente che il valore dyne del substrato sia di circa 7-10 superiore alla tensione superficiale della vernice. Le poliolefine non trattate circa 29-31 dyne/cm non aderiscono, dopo attivazione devono superare 40. Usare penna/liquido dyne per confermare la conformità prima di entrare in verniciatura, è il mezzo centrale del controllo qualità del pretrattamento."}}, {"@type": "Question", "name": "Cos'è il primer CPO? Perché la verniciatura del PP non può farne a meno?", "acceptedAnswer": {"@type": "Answer", "text": "Il CPO è il poliolefina clorurata, un promotore di adesione chiave per il PP. Un'estremità della sua molecola è compatibile con il PP non polare, l'altra contiene gruppi polari che si legano al rivestimento, fungendo da "colla molecolare" facendo da ponte tra PP e rivestimento, risolvendo il problema dell'adesione estremamente difficile dei poliolefini. La verniciatura del PP (paraurti auto, interni, ecc.) adotta solitamente la combinazione "attivazione fiamma/plasma + primer CPO", e il primer CPO è quasi una scelta inevitabile."}}, {"@type": "Question", "name": "Perché nella verniciatura della plastica PC si enfatizza particolarmente la rimozione delle tensioni?", "acceptedAnswer": {"@type": "Answer", "text": "Il PC e il PC/ABS sono estremamente sensibili ai solventi; le tensioni interne residue della stampa a iniezione sommate all'erosione dei solventi di verniciatura possono facilmente causare venature d'argento, crepe e fessurazione del rivestimento. Pertanto, prima della verniciatura del PC è necessario un adeguato ricottura per rimuovere le tensioni e selezionare solventi compatibili con il PC. Il focus del pretrattamento del PC è "anti-crepa" anziché "promozione adesione" (il PC ha di per sé buona adesione), il che è nettamente diverso dal focus "promozione adesione" del PP, riflettendo il principio del pretrattamento plastico su misura per il materiale."}}, {"@type": "Question", "name": "Quanto può essere conservato un pezzo in plastica attivato prima della verniciatura?", "acceptedAnswer": {"@type": "Answer", "text": "Non può essere conservato a lungo. I gruppi polari introdotti dall'attivazione superficiale si riarrangiano, migrano o vengono contaminati nel tempo, decadendo e causando una diminuzione del valore dyne e un peggioramento dell'adesione. Pertanto, dopo l'attivazione si deve verniciare il più presto possibile entro il tempo prescritto (solitamente da alcune ore a un giorno, a seconda del materiale e dell'ambiente). Se conservato troppo a lungo, è necessario rilevare nuovamente il valore dyne; se non conforme, occorre riattivare. Stabilire una gestione temporale "attivazione — misurazione dyne — verniciatura tempestiva" è la chiave per garantire la stabilità dell'adesione."}}, {"@type": "Question", "name": "Problemi di adesione causati da un cattivo pretrattamento, come individuare la causa radice?", "acceptedAnswer": {"@type": "Answer", "text": "È necessario effettuare una verifica sistematica lungo la catena del pretrattamento: prima controllare la pulizia (presenza di agenti distaccanti, residui di olio, eseguire test del velo d'acqua/contaminazione); poi controllare l'attivazione (valore dyne conforme, eventuale decadimento dell'attivazione); controllare il primer (corretta selezione, spessore adeguato, compatibilità); controllare il substrato (variazione della qualità del materiale, presenza di tensioni interne); controllare l'ambiente (temperatura/umidità, pulizia, elettrostatica). I problemi di adesione sono spesso il risultato della collaborazione dell'intera catena e richiedono una verifica quantitativa passo dopo passo, anziché sospettare solo la vernice."}}, {"@type": "Question", "name": "Plastiche con adesione ultra-difficile come POM, PTFE possono essere verniciate?", "acceptedAnswer": {"@type": "Answer", "text": "Sì, ma richiedono un pretrattamento speciale. Il POM ha alta cristallinità e bassa energia superficiale, richiede un rafforzamento al plasma o trattamento chimico speciale abbinato a primer dedicato; il PTFE (Teflon) ha l'energia superficiale più bassa e la massima difficoltà, richiede trattamenti chimici speciali come l'incisione con complesso sodio-naftalene per un'adesione appena sufficiente. La verniciatura di questi substrati è estremamente difficile, solitamente richiede prima la verifica su piccoli campioni, test ripetuti di pretrattamento e abbinamento vernice, poi la produzione di massa, mettendo maggiormente alla prova l'accumulo tecnologico dell'azienda verniciante."}}, {"@type": "Question", "name": "Quanto costa il pretrattamento? Ne vale la pena investire?", "acceptedAnswer": {"@type": "Answer", "text": "Il pretrattamento comporta costi di attrezzature (forno di ricottura, apparecchi di attivazione, ecc.), energia, materiali e manodopera; tra questi, l'attrezzatura al plasma e il forno di ricottura hanno investimenti elevati, mentre il trattamento a fiamma è relativamente economico. Ma non si deve mai sacrificare l'adesione per risparmiare sui costi di pretrattamento — un difetto di adesione porta allo scarto di pezzi plastici ad alto valore e di tutti gli investimenti precedenti, con perdite di gran lunga superiori al costo del pretrattamento. L'approccio razionale è ottimizzare il processo e l'automazione per ridurre i costi e aumentare l'efficienza garantendo la qualità, anziché tagliare passaggi necessari. Il pretrattamento è un anello chiave in cui vale la pena investire."}}, {"@type": "Question", "name": "Il pretrattamento deve essere fatto necessariamente dalla verniciatura, e cosa può fare il fornitore di vernici?", "acceptedAnswer": {"@type": "Answer", "text": "Il pretrattamento è solitamente eseguito dalla fase di verniciatura, ma non è affatto una "lotta solitaria" della verniciatura. Il pretrattamento è il risultato della collaborazione dell'intera catena "stampa a iniezione (rimozione tensioni, selezione agente distaccante) — pretrattamento — vernice (abbinamento primer)". Un fornitore professionale di vernici può fornire soluzioni globali per il substrato — raccomandare il metodo di pretrattamento, il primer abbinato, assistere nell'elaborazione di standard di controllo qualità come il valore dyne, collaborare in loco per individuare problemi di adesione. Scegliere un fornitore capace di offrire questo servizio tecnico è cruciale per garantire l'alta resa della verniciatura."}}]}