Introduzione: la "maledizione della bassa energia superficiale" della plastica
Il PP (polipropilene) è la plastica più comunemente utilizzata per paraurti auto, componenti interni ed involucri di elettrodomestici, ma la sua energia superficiale di soli 29-31 mN/m è ben al di sotto dell'energia superficiale minima richiesta per l'estensione della vernice (circa 38-42 mN/m). Il risultato di una spruzzatura diretta è che la vernice si contrae in gocce (scarsa bagnabilità) o, dopo l'indurimento, si stacca interamente con una leggera graffiatura. Sebbene l'energia superficiale di ABS e PC sia superiore a quella del PP, l'adesione senza trattamento non è affidabile. Le tre principali tecnologie di pretrattamento trattamento alla fiamma, trattamento a corona e primer dedicato sono le tre chiavi per sconfiggere la "maledizione della bassa energia superficiale della plastica".
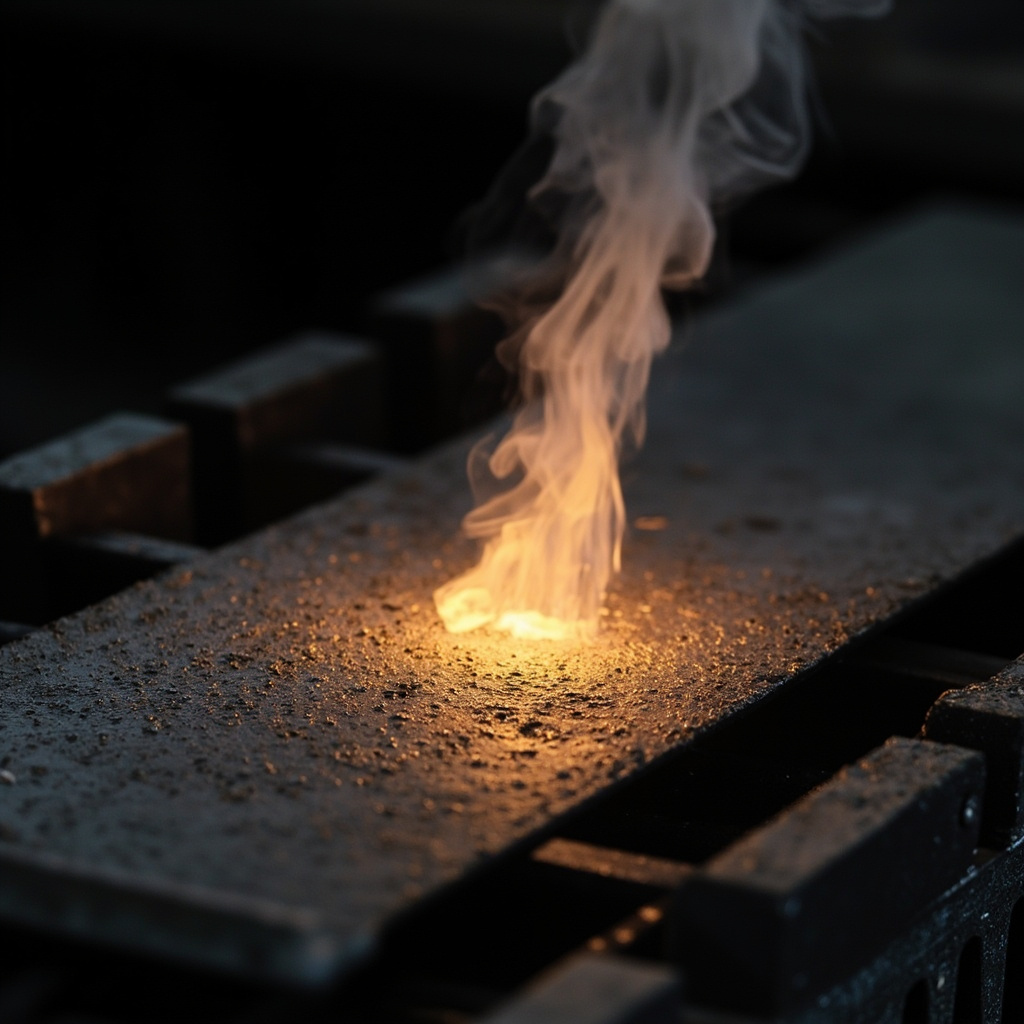
I. Confronto quantitativo tra tre tecnologie di pretrattamento
| Metodo di trattamento | Principio | Energia superficiale dopo il trattamento (mN/m) | Substrati applicabili | Velocità di trattamento | Costo di investimento | Miglioramento dell'adesione |
|---|---|---|---|---|---|---|
| Trattamento con fiamma | Fiamma a propano/gas naturale (1000-1500°C) contatto di 0,1-0,3 s | 50-60 | PP/PE (preferiti) | Rapido (in linea continua) | Basso-Medio (100.000-300.000) | Da grado 0 → 5B (ottimo) |
| Trattamento a corona | Scarica ad alta tensione (10-40 kV) che genera plasma | 56-72 | PP/PE/PET/film | Molto rapido (in linea continua) | Medio (200.000-800.000) | Da grado 0 → 5B (ottimale) |
| Primer a poliolefine clorurate | Resina CPO ancoraggio chimico + rigonfiamento dello strato superficiale plastico | Il primer stesso >38 | PP/ABS/PC (universale) | Lento (richiede flash-off 5-10 min) | Minimo (nessun equipaggiamento necessario) | Da grado 0 → 4-5B |
II. Effetto dei diversi pretrattamenti sull'adesione del rivestimento
| Metodo di pretrattamento | Rugosità Rz (μm) | Adesione (MPa) | Classificazione a griglia | Substrato applicabile |
|---|---|---|---|---|
| Non trattato | <5 | 1-3 | Classe 3-5 | Non accettabile |
| Sabbiatura manuale (St3) | 10-25 | 3-5 | Classe 1-2 | Riparazione di piccole aree |
| Sabbiatura Sa2.5 | 40-70 | 5-8 | Classe 0 | Struttura in acciaio (standard) |
| Trattamento chimico con silano | 2-5 | 3-5 | Classe 0-1 | Alluminio/lamiera zincata |
II. Soluzioni consigliate per ciascun substrato
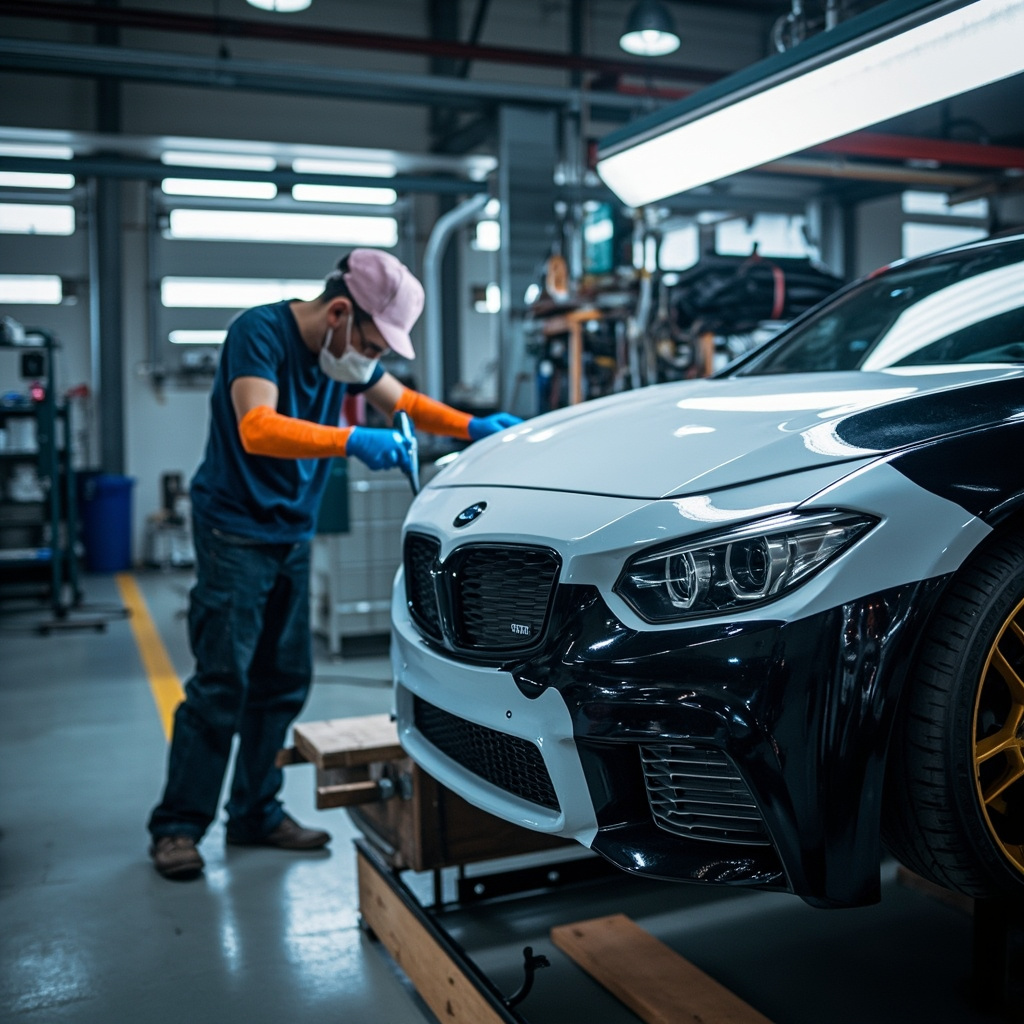
Paraurti in PP: trattamento con fiamma (preferito, trattamento continuo in linea) → primer specifico per PP (a base di resina clorurata di poliolefine/5-10μm DFT) → vernice di finitura. La soluzione doppia a prova di sicurezza fiamma+primer è il processo standard per le OEM automobilistiche. Componenti interni in ABS: il trattamento a corona o il primer per PP sono sufficienti — l'ABS contiene una fase elastomerica a base di butadiene con polarità intrinsecamente superiore al PP, e il problema dell'adesione è meno critico rispetto al PP. Componenti trasparenti in PC: il trattamento a corona deve essere usato con cautela (può causare microcrepe — effetto di corrosione da stress), si raccomanda l'uso di un primer trasparente specifico (con silano come agente di accoppiamento) — temperatura di trattamento <80°C.
Approfondimento tecnico: metodo di ottimizzazione sistematica dei parametri di processo (DOE - Design of Experiments)
L'ottimizzazione del processo produttivo delle vernici non dovrebbe fare affidamento sul "metodo tenta-ed-erra" ma adottare il metodo scientifico del DOE (Design of Experiments). Prendendo come esempio il processo di dispersione: i fattori che influenzano la qualità (velocità lineare/tempo/taux di riempimento/temperatura), 4 fattori ciascuno a 3 livelli — un fattoriale completo richiederebbe 81 esperimenti — il DOE con esperimenti ortogonali L9 (9 volte) o il metodo della superficie di risposta (27 volte) riduce drasticamente il numero di esperimenti — ottenendo allo stesso tempo gli effetti principali e le interazioni di ciascun fattore. Ad esempio, si scopre che "l'interazione velocità lineare × tempo è significativa": alta velocità lineare + breve tempo e bassa velocità lineare + lungo tempo possono raggiungere lo stesso effetto di dispersione — ma il primo caso consente un risparmio energetico >20%.
Nell'analisi DOE l'interpretazione del valore P——P95% di confidenza). L'output finale del DOE è un insieme di modelli predittivi (equazioni di regressione polinomiale)——input velocità lineare/tempo/temperatura → previsione finezza/viscosità/lucentezza——fornendo agli ingegneri delle formulazioni uno strumento di "ottimizzazione digitale delle formulazioni".
Pratica di settore: dal "tatto del vecchio esperto" alla "standardizzazione dei parametri"
Le sfide comuni del settore delle vernici: quando i vecchi maestri esperti vanno in pensione, portano via il "tatto" (resistenza alla miscelazione/raschiatura sulla piastra di finezza/osservazione a occhio del lucido del film umido) — i nuovi dipendenti non riescono a riprodurlo. Trasformare il "tatto" in parametri standard quantificabili (1) resistenza alla miscelazione → lettura del viscosimetro; (2) raschiatura sulla piastra di finezza → lettura della piastra di finezza (μm); (3) lucido del film umido → glossmetro (valore GU). La "scheda dei parametri standard" di ogni processo è affissa accanto all'attrezzatura — i nuovi dipendenti operano in base alla "scheda" anziché "a sensazione". La "standardizzazione dei parametri" è un passo chiave perché la fabbrica di vernici passi dalla "bottega" alla "fabbrica".
Domande frequenti
Q1: Perché il trattamento con fiamma non può "bruciare troppo a lungo"?Con una fiamma di 1000-1500°C in 0,1-0,3 secondi è possibile introdurre gruppi polari (-OH/-COOH/-C=O) sulla superficie del PP — al contatto superiore a 0,5 secondi la superficie della plastica inizia a fondersi e deformarsi — danno irreversibile al prodotto. La distanza tra la fiamma e la superficie della plastica è solitamente controllata tra 5-10 mm — i parametri di trattamento (intensità della fiamma/distanza/velocità) devono essere bloccati dopo aver verificato con la penna Dyne (Dyne Pen) che l'energia superficiale raggiunga >50 mN/m.
Q2: Come si utilizza la penna Dyne per il rilevamento rapido in loco dell'energia superficiale della plastica?La penna Dyne contiene inchiostri con diversi valori di tensione superficiale (30/32/34…56/58/60 mN/m). Si traccia una linea sulla superficie di plastica trattata: il valore Dyne più basso in cui l'inchiostro rimane continuo senza ritirarsi corrisponde all'energia superficiale della superficie. Il criterio minimo di accettazione per i paraurti in PP trattati nel settore automobilistico è ≥50 mN/m (indice SW).
Q3: Il principio di "ancoraggio chimico" del primer CPO?Il segmento della catena non polare (scheletro poliolefinico) nelle molecole di cloropoliolefina (CPO) si lega al substrato PP tramite forze di van der Waals e intreccio delle catene (compatibilità per somiglianza), mentre i gruppi polari del CPO (atomi -Cl) forniscono punti di ancoraggio per la reticolazione con la vernice di finitura successiva. Il primer CPO richiede uno spessore del film secco (DFT) molto sottile (5-10μm); uno spessore eccessivo (>20μm) riduce invece l'adesione (la bassa resistenza coesiva del CPO stesso porta facilmente a rottura coesiva negli strati spessi).
Q4: Perché l'energia superficiale dopo il trattamento corona diminuisce nel tempo?I gruppi polari generati dal trattamento corona sulla superficie della plastica si trovano in uno stato termodinamico non equilibrato: con il passare del tempo (da alcune ore a diversi giorni) i segmenti polimerici ruotano verso l'interno "seppellendo" i gruppi polari nel bulk, e l'energia superficiale torna gradualmente al livello precedente al trattamento. La velocità di decadimento dipende da: (1) temperatura — alte temperature accelerano il decadimento, (2) cristallinità della plastica — il PP ad alta cristallinità decade più lentamente del PP amorfo. Dopo il trattamento corona la verniciatura deve essere completata entro 30 min (a temperatura ambiente).
Q5: Differenze di durabilità ambientale dopo i tre tipi di trattamento? I gruppi funzionali superficiali generati dal trattamento alla fiamma e dal trattamento a corona decadono nel tempo (come detto in precedenza), ma una volta che la vernice è reticolata — l'ancoraggio chimico è già completato — non subisce più l'influenza del decadimento dell'energia superficiale. Il rivestimento con trattamento di primer ha la durabilità migliore — poiché il primer CPO forma con la plastica una struttura a rete semi-interpenetrante. Nei test di immersione a lungo termine in acqua calda (>60°C), la soluzione con primer mostra la migliore ritenzione di adesione — questo è lo scenario in cui i componenti auto sono spesso esposti alla radiazione termica del motore e alla pioggia.
Q6: Effetti degli agenti distaccanti per stampaggio a iniezione sull'adesione della verniciatura?Letali. I residui di agente distaccante (olio siliconico/cera/stearato di zinco) sulla superficie della plastica — con energia superficiale <25 mN/m — devono essere rimossi completamente con lavaggio prima di qualsiasi trattamento. Metodi di lavaggio: (1) sgrassante alcalino (concentrazione 5%-10% / 50-60°C / immersione 5-10 min + nebulizzazione); (2) strofinare con isopropanolo o solvente specifico per pulizia plastica. L'uso di "agenti distaccanti senza trasferimento" (a base di PTFE / non migrante) può ridurre notevolmente la difficoltà di lavaggio successivo.
Q7: Il "sistema a tre strati" per la verniciatura dei componenti in plastica per auto?Primer (CPO/undercoat PP/5-10μm) → vernice di base (vernice colorata/15-25μm) → vernice trasparente (2K PU/30-50μm). Il primer garantisce l'adesione, la vernice di base fornisce il colore, la vernice trasparente offre lucentezza + resistenza agli agenti atmosferici + resistenza ai graffi. Alcuni OEM automobilistici richiedono che i componenti in plastica e i componenti in metallo della carrozzeria abbiano una colorazione perfettamente identica dopo l'assemblaggio — questo pone requisiti più elevati per il controllo della differenza di colore tra componenti in plastica e in metallo, con ΔE≤1.0.
Q8: Sfide delle vernici plastiche a base d'acqua? L'alta tensione superficiale dell'acqua (72,8 mN/m) → è più difficile bagnare le plastiche a bassa energia superficiale → è necessario aggiungere agenti bagnanti per substrato ad alta efficienza (0,5%-1% surfattanti modificati con silicone/fluorocarburi). Inoltre, il primer a base d'acqua (emulsione CPO acquosa) ha una capacità di rigonfiamento della plastica inferiore rispetto al CPO a base di solvente — l'adesione è leggermente peggiore. Attualmente le vernici plastiche a base d'acqua sono usate principalmente per i componenti interni (ABS/PC), mentre i componenti esterni (paraurti PP) rimangono prevalentemente a base di solvente.
Q9: Perché è necessaria la "eliminazione delle tensioni" prima della verniciatura della plastica?I pezzi iniettati presentano tensioni interne residue (dovute a un raffreddamento e ritiro non uniformi) — lo shock termico del trattamento alla fiamma o i solventi nei rivestimenti possono provocare crepe da tensione (ESC/Environmental Stress Cracking). Il rivestimento si stacca prioritariamente nelle zone di concentrazione delle tensioni — questa è una modalità di guasto occulta nella verniciatura della plastica, più difficile da diagnosticare rispetto alla scarsa adesione. Metodo di eliminazione: prima della verniciatura, ricuocere a 80-100°C per 30-60 min per rilasciare le tensioni interne.
Q10: Differenze di verniciatura tra PP riciclato e PP nuovo?Il PP riciclato (r-PP) contiene miscele di PP di diverse origini, pigmenti residui, antiossidanti e impurità sconosciute — la composizione chimica superficiale è non uniforme — la differenza di energia superficiale tra diverse aree è >10 mN/m — ciò causa una adesione locale irregolare dopo la verniciatura (sfaldatura della vernice a chiazze sullo stesso componente). La verniciatura del PP riciclato richiede l'uso di un primer rinforzato (concentrazione di CPO più alta + tempo di evaporazione più lungo) dopo trattamento a fiamma/corona per compensare la non uniformità superficiale.
FAQ: approfondimenti su domande e risposte tecniche
Q11: In che modo le differenze di standard nazionali e internazionali di questa tecnologia influenzano l'esportazione dei prodotti?Gli standard nazionali (GB) e gli standard ISO/ASTM presentano differenze nei metodi di prova e nei valori di accettazione. Ad esempio, il test di nebbia salina — GB/T 1771 (equivalente a ISO 7253) le condizioni di prova sono sostanzialmente coerenti con ASTM B117 — ma i sistemi di valutazione (ISO 4628 vs ASTM D610/D714) differiscono — i prodotti esportati, nel fornire il rapporto di prova, devono indicare contemporaneamente gli standard internazionali corrispondenti altrimenti i clienti esteri non possono effettuare una valutazione comparativa. Si consiglia di elencare contemporaneamente negli indicatori a doppio standard GB e ISO/ASTM nel TDS (Technical Data Sheet) dei prodotti esportati — per aumentare la fiducia dei clienti internazionali.
Q12: Come verificare nella pratica ingegneristica l'effetto di servizio a lungo termine di questa tecnologia?I test accelerati in laboratorio (nebbia salina/QUV/corrosione ciclica) forniscono dati di confronto relativo — ma non possono sostituire completamente il test di esposizione all'aperto reale. Si raccomanda — (1) di installare telai di esposizione all'aperto presso la sede della fabbrica e presso le sedi tipiche dei clienti (es. costiera C5-M/zona industriale C4) — controllando annualmente l'aspetto del rivestimento, l'adesione e le variazioni dello spessore del film — per costruire un database aziendale proprietario di servizio all'aperto; (2) di collaborare con università/istituti di ricerca — integrandole i dati aziendali con la ricerca accademica — per aumentare l'affidabilità dei dati.
Q13: Cosa deve osservare una PMI quando acquista materie prime/attrezzature correlate?(1)La stabilità del lotto del fornitore è più importante del prezzo unitario — si consiglia di richiedere al fornitore dati COA di oltre 10 lotti — valutare la variabilità del lotto (CpK);(2)Per l'acquisto di attrezzature visitare colleghi che utilizzano l'attrezzatura da oltre 2 anni per comprendere l'affidabilità a lungo termine e la qualità del servizio post-vendita — anziché fare riferimento solo ai dati dimostrativi del fornitore dell'attrezzatura;(3)Materie prime critiche (resina/indurente) — mantenere almeno 2 fornitori qualificati per prevenire il rischio di approvvigionamento da fonte unica.
Q14: Qual è lo stato attuale e le tendenze della trasformazione digitale in questo settore?La trasformazione digitale dell'industria delle vernici evolve da “applicazioni a macchia di leopardo” (automazione di singoli dispositivi/processi) verso l'”integrazione dei sistemi” (catena completa ERP+MES+PMS). Attualmente, per le piccole e medie fabbriche di vernici, il ”investimento con ROI più alto” nella digitalizzazione è il sistema automatico di dosaggio + la digitalizzazione dei dati di controllo qualità — con un periodo di recupero dell'investimento di 1-3 anni — ed è la direzione prioritariamente consigliata. Tendenza futura — AI+sensori per l'ottimizzazione in tempo reale dei parametri di processo — per ridurre ulteriormente la variabilità di qualità tra i lotti.
Q15: Come può un ingegnere delle vernici alle prime armi padroneggiare rapidamente questa tecnologia?(1)Teoria e pratica in paralleloNon limitarsi a leggere la letteratura senza entrare in contatto con la produzione reale — né affidarsi solo all'esperienza senza studiare la teoria;(2)Creare un “archivio dei casi di fallimento”Ogni reclamo dei clienti / anomalia di produzione / degrado del rivestimento — registrare la causa radice e il processo di risoluzione — questo è il materiale di apprendimento più efficace;(3)Imparare dai fornitoriI tecnici dei fornitori di resine / additivi / pigmenti sono i portatori della ”conoscenza tacita” in questo campo — interagire di più con loro sulle soluzioni a problemi specifici.
Raccomandazioni per l'applicazione ingegneristica e l'implementazione
Preparazione pre-operativa e valutazione del rischio
Prima dell'inizio ufficiale dei lavori, è necessario completare tre attività preliminari: (1) Verifica delle condizioni del substrato — rilevare il contenuto di umidità del substrato (calcestruzzo <4%/acciaio senza pellicola d'acqua visibile), il grado di preparazione superficiale (sabbiatura Sa2.5/manuale St3) e l'inquinamento da sali (cloruri punto di rugiada +3°C) — solo se tutti e tre i parametri sono soddisfatti si può procedere — se uno qualsiasi è fuori limite, si produrranno difetti irreversibili durante l'indurimento del rivestimento; (3) Verifica del lotto di vernice — controllare il numero di lotto, la data di produzione e il rapporto di prova COA — confermare che la vernice sia entro la data di scadenza e che gli indicatori chiave (viscosità/granulometria/tempo di indurimento) siano conformi ai requisiti.
Punti chiave di controllo durante il processo di applicazione
Durante il processo di costruzione è necessario monitorare e registrare continuamente i seguenti parametri: (1) spessore del film umido (WFT) di ogni mano di rivestimento (spessimetro per film umido / almeno 5 punti per ogni 10 m²) — la relazione di conversione tra WFT e lo spessore del film secco target (DFT) è DFT = WFT × frazione di solidi in volume (%) — in caso di deviazione del WFT, regolare immediatamente i parametri di spruzzatura; (2) tempo di essiccazione/indurimento di ogni mano di rivestimento — il sistema epossidico richiede asciugatura superficiale (2-4 h / 23 °C) → asciugatura completa (6-12 h) → indurimento totale (7 giorni) — la verniciatura della mano successiva deve avvenire entro la finestra di sovraverniciatura ottimale della mano precedente (generalmente 4-24 h dopo l'asciugatura superficiale) — sovraverniciatura troppo precoce → infiltrazione di solvente tra gli strati e sollevamento del film / sovraverniciatura troppo tardiva → riduzione dell'adesione tra gli strati; (3) registrazione continua delle condizioni ambientali di lavoro — registrare temperatura / umidità / punto di rugiada ogni 2 h — da archiviare come parte della documentazione di completamento lavori.
Collaudo qualitativo e documentazione di fine lavori
L'accettazione finale del sistema di rivestimento deve essere basata sullo standard di accettazione concordato nel contratto (come ISO 12944/SSPC-PA 2/GB 50205) — i principali elementi di accettazione includono: (1) spessore del film secco (DFT/≥5 punti per ogni 10 m²/qualsiasi singolo punto ≥80% del valore nominale/la media tra il 100-120% del valore nominale); (2) rilevamento dei pori (metodo spugna umida 500 μm/zero pori); (3) adesione (metodo di trazione ISO 4624/≥ valore di progetto/la modalità di rottura preferita è la rottura coesiva); (4) ispezione visiva (senza colature/senza buccia d'arancia/senza particelle/brillantezza uniforme). Tutti i dati di rilevamento per l'accettazione devono essere organizzati come documenti di completamento contenenti rapporti di prova + registri di costruzione + numeri di lotto delle vernici + registri ambientali — come baseline dei dati per il periodo di garanzia di 25 anni del sistema di rivestimento — periodo di archiviazione ≥5 anni.
Letture correlate
Riassunto
I tre percorsi tecnici principali per migliorare l'adesione della verniciatura su plastica — trattamento alla fiamma (>50 mN/m), trattamento a corona (>56 mN/m) e primer CPO — presentano ciascuno scenari di applicazione specifici: per componenti esterni veicolo in PP si consiglia la doppia garanzia fiamma + primer, per componenti interni in ABS basta il trattamento a corona, per parti trasparenti in PC è indicato un primer dedicato. Dopo il trattamento è necessario procedere alla verniciatura entro 30 min (corona) o 24 h (fiamma) per fissare l'effetto di attivazione superficiale. Kexin New Materials fornisce una linea completa di prodotti per verniciatura su plastica e supporto tecnico per i processi di pretrattamento.