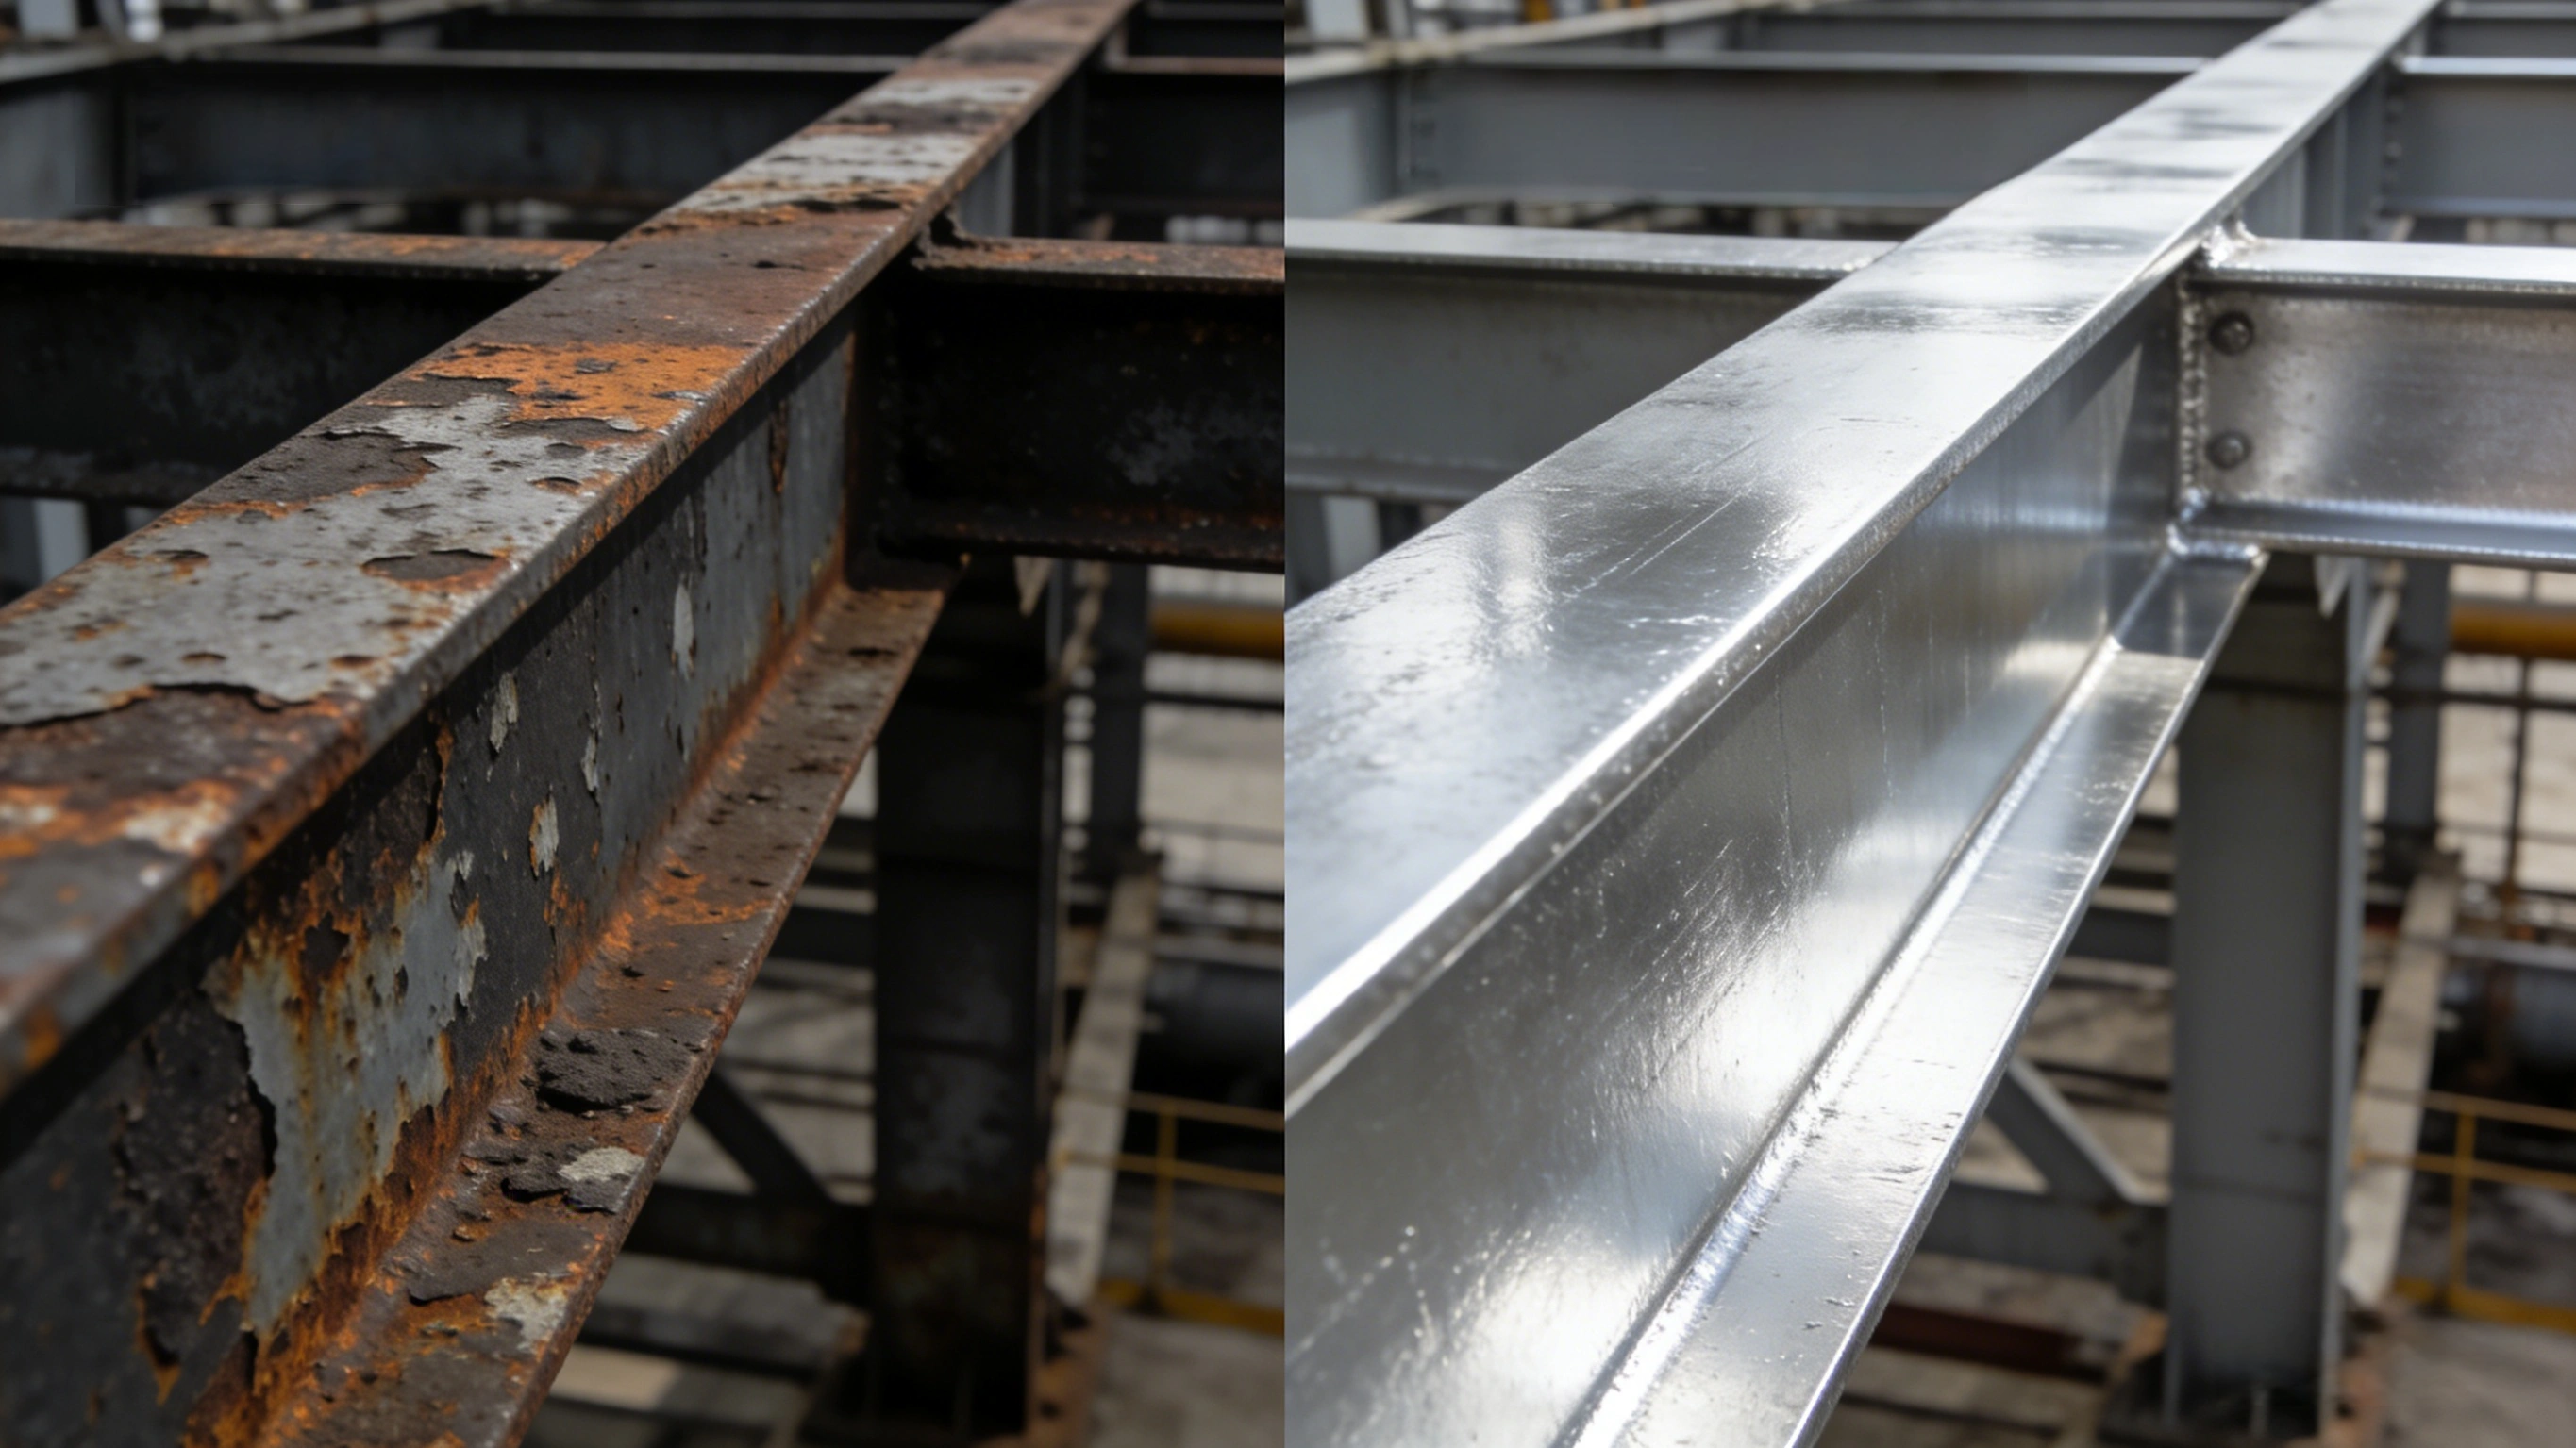
La corrosione delle saldature d'angolo e degli spigoli nei serbatoi indica la ruggine localizzata e il cedimento del rivestimento che compaiono prima che sulle superfici piane in corrispondenza delle brusche variazioni geometriche dei serbatoi saldati verticali in acciaio: saldature d'angolo e piedi del cordone, giunti d'angolo anulari delle piastre di bordo del fondo, radici di raccordi e anelli di rinforzo, bordi cesoiati e tagliati a caldo delle lamiere, per effetto combinato di spessore secco insufficiente, discontinuità della rugosità superficiale, difetti di saldatura non rettificati e zone cieche della prova di continuità. Non è il nome di un meccanismo di corrosione, ma l'insieme di oggetti misurabili: il grado di preparazione si giudica secondo ISO 8501-3, la geometria del cordone secondo ISO 5817, lo spessore secondo ISO 19840 o SSPC-PA 2, la continuità del rivestimento con prove di tipo scintillatore ASTM D5162, la severità dell'ambiente con la classificazione ISO 12944-2.
La scena tipica dei parchi serbatoi costieri: tra il 3° e il 5° anno di esercizio il film sulle grandi superfici della parete è ancora integro, con un calo di brillantezza appena avvertibile, ma sul lato inferiore delle saldature d'angolo compaiono colature di ruggine larghe da 1 mm a 3 mm, il film sulle piastre di bordo del fondo e sui giunti anulari si blista e si scaglia, e tutta la corona alla base di bocche di lupo e raccordi è arrugginita. Quando si smonta la coibentazione per l'ispezione, la parete d'acciaio sotto il giunto anulare presenta già assottigliamenti localizzati. Il dubbio del committente sta in una frase: il rapporto di accettazione dello spessore è regolare, perché il cedimento comincia proprio lì. La risposta è nella distribuzione dei punti di misura e nei criteri: le misure di routine cadono sulle superfici piane, mentre saldature d'angolo e spigoli non ricevono né punti equivalenti né trattamento equivalente.
TL;DR: le conclusioni in sintesi
- Saldature e spigoli sono un oggetto a sé: ISO 8501-3:2025 li tratta con tre gradi di preparazione P1, P2, P3; i cicli heavy-duty partono di norma da P2 e salgono a P3 oltre C4 o per durabilità elevate.
- L'arrotondamento dei bordi è misurabile: P3 richiede un raggio non inferiore a 2 mm sui bordi tagliati meccanicamente; i bordi termotagliati si trattano spesso con 3 passate di smussatura o molatura; sotto 3 mm di spessore la P3 spesso non è raggiungibile e va bilanciata tra progetto e processo.
- Il sottosquadro si giudica in proporzione allo spessore: ISO 5817:2023 ammette per il sottosquadro continuo livello B 0.05t e comunque non oltre 0.5 mm, livello C 0.1t, livello D 0.2t; nel sistema GB 50205-2020 la saldatura di 2ª classe non supera 0.05t e comunque 0.5 mm, con lunghezza continua entro 100 mm.
- Spessore conforme non significa angoli conformi: ISO 19840 vuole media non inferiore al nominale, punto singolo non sotto l'80% del nominale e letture inferiori al nominale entro il 20%; l'IMO PSPC applica la regola 90/10 e anche la prassi ingegneristica cinese giudica saldature sottili e nodi con 90/10.
- La tensione di prova di continuità si calcola dallo spessore: ASTM D5162 usa 0.5 mm (20 mil) come confine pratico tra spugna a bassa tensione e scintillatore ad alta tensione, con V = M × √T e M pari a 3294 o 7843; 1.5 mm corrisponde a circa 9.6 kV e la bassa tensione va tipicamente da 5 V a 90 V.
- Rugosità e sali sono le insidie nascoste delle saldature: si usa Rz non Ra, con Rz circa da 4 a 6 volte Ra sulla stessa superficie; la maggior parte dei cicli vuole Rz da 40 μm a 75 μm, il PSPC 30 μm a 75 μm, l'alluminio spruzzato a caldo esige Sa 3 e Rz non inferiore a 75 μm; sali solubili entro 50 mg/m² in equivalente NaCl.
- La riga di pennellatura restituisce spessore sulle posizioni geometricamente sfavorite: ISO 12944-5 definisce la stripe coat come mano aggiuntiva destinata specificamente a spigoli, saldature e elementi filettati, e la clausola deve elencare posizioni, materiali, numero di mani e punti di misura.
- I servizi vanno tenuti separati: i rivestimenti interni dei serbatoi ricadono fuori dal campo di GB/T 30790 e ISO 12944; la corrosione sotto coibentazione, secondo NACE SP0198, riguarda la temperatura superficiale del metallo indicativamente tra -4 ℃ e 175 ℃, e la condensa negli arresti sposta il rischio oltre l'intervallo.
Perché il film dei serbatoi cede prima su saldature d'angolo e spigoli
Il problema di saldature d'angolo e spigoli non dipende da una sola variabile, ma da 3 fenomeni concomitanti: la distribuzione non uniforme dello spessore che la vernice forma sulle geometrie brusche, l'impossibilità del mezzo di sabbiatura di lavorare cordone e metallo base allo stesso grado, e la geometria stessa che trattiene acqua e mezzo alla radice del cordone. Gli incroci tra giunti anulari e longitudinali dei serbatoi formano una T o una K; tra il piede del cordone e il metallo base c'è un gradino, non una rampa, e la faccia verticale del gradino, vincolata dalla linea di vista e dall'angolo della pistola, riceve meno prodotto della superficie piana. Per la scelta del mezzo e del ciclo sulle pareti interne si veda Ciclo anticorrosivo e scelta del mezzo per l'interno dei serbatoi; qui si trattano solo la parete esterna, le piastre di bordo e la geometria delle saldature.
Geometria, spessore e ristagno del mezzo agiscono insieme
Gli spigoli convessi si assottigliano per livellamento gravitazionale e ritiro della tensione superficiale: a parità di mano, lo spessore secco sugli spigoli vivi è spesso nettamente inferiore alle letture delle superfici piane; gli angoli concavi e la radice del piede del cordone, al contrario, accumulano liquido e polvere, producono un film più spesso ma poroso, concentrano le tensioni di ritiro in asciugatura e generano facilmente pinholes e microcrepe. I gradini formati da sovrametallo e sottosquadro rendono il profilo di ancoraggio discontinuo nella zona saldature: l'abrasivo rimbalza sulla zona termicamente alterata indurita dal cordone e non scava a fondo nella scanalatura di sottosquadro e alla radice; così il punto debole dell'adesione nasce lì, non sulle grandi superfici.
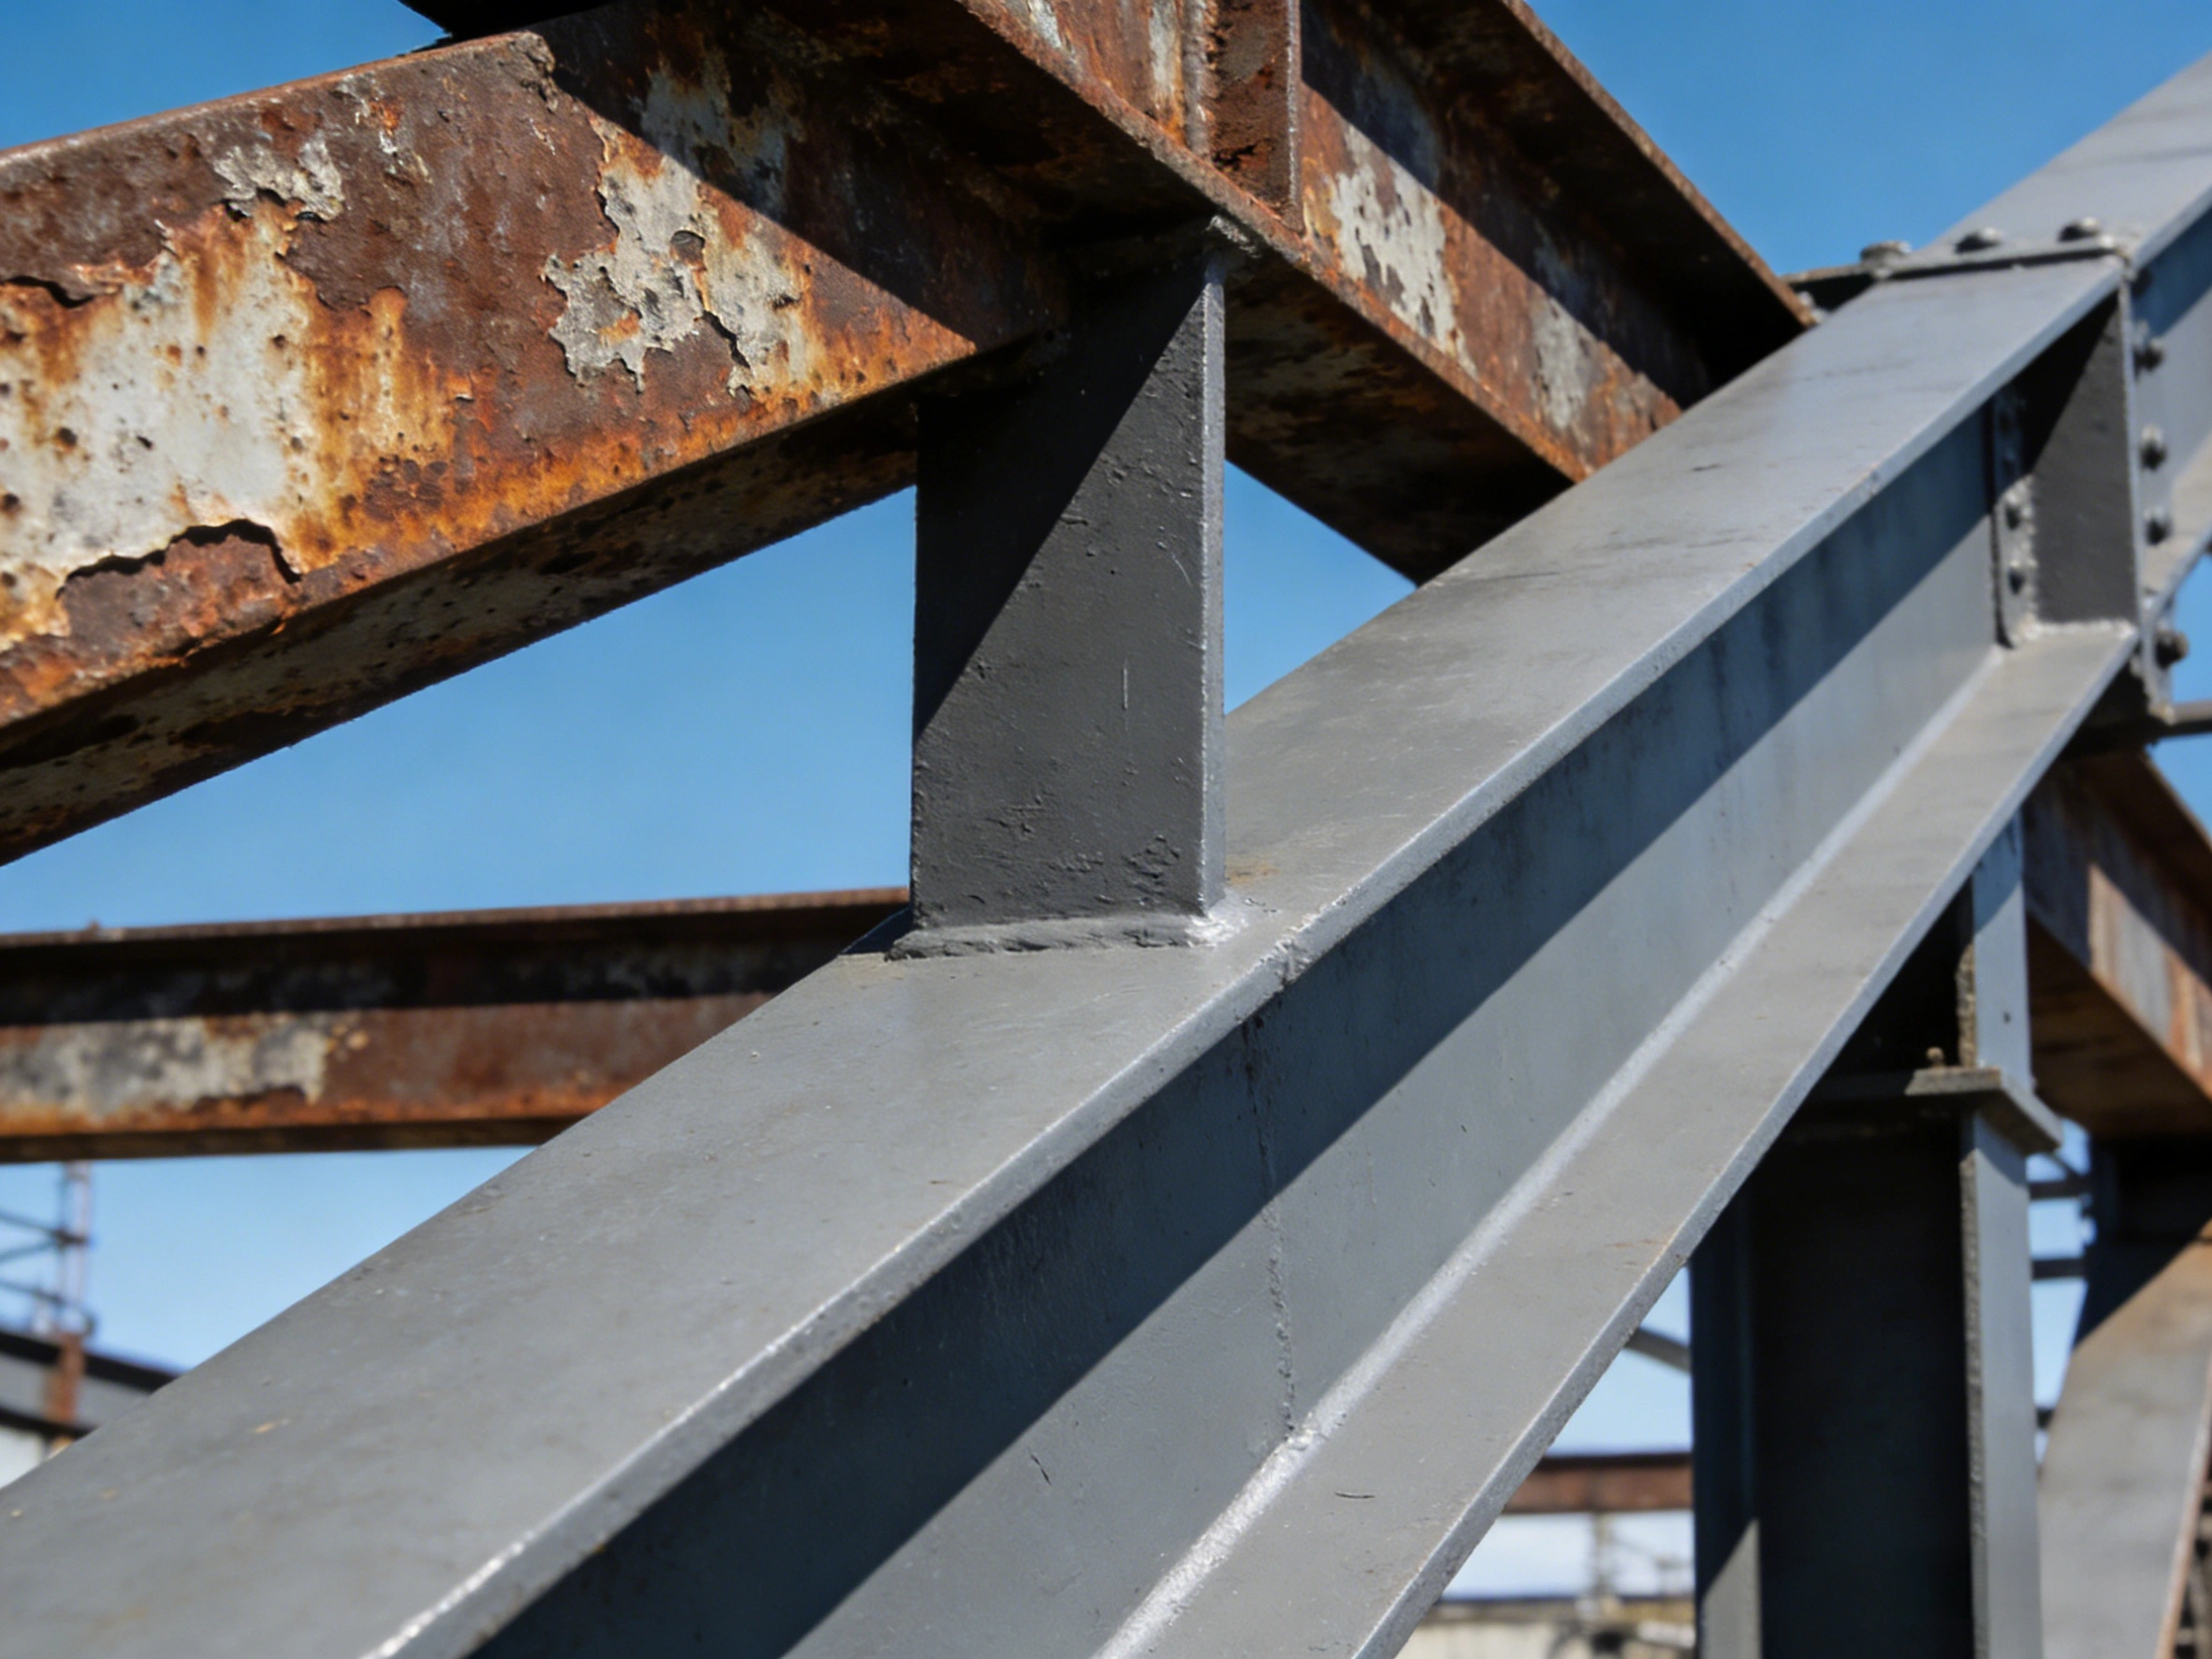
Tre categorie di posizioni da non mescolare in una sola tabella
Sullo stesso serbatoio esistono almeno 3 categorie di posizioni da giudicare separatamente: il lato esterno esposto all'atmosfera (ciclo e intervalli di manutenzione scelti secondo ISO 12944-2), il lato interno a contatto col mezzo (rivestimenti interni e vernici seguono norme diverse; GB/T 30790 e la serie ISO 12944 escludono esplicitamente i rivestimenti interni dei serbatoi dal proprio campo di applicazione), e il lato sotto coibentazione o interrato (condensa e mezzo del terreno dominano, con standard tipo NACE SP0198). Metterle nella stessa tabella di accettazione produce clausole apparentemente severe ma inattuabili.
| Posizione | Caratteristica geometrica | Punto debole del rivestimento | Segnale anticipatore | Contromisura prioritaria |
|---|---|---|---|---|
| Saldature d'angolo e piede del cordone | Gradino a T o a K, piede del cordone su faccia verticale | Deposito effettivo basso, ancoraggio discontinuo | Colature di ruggine larghe da 1 mm a 3 mm sotto il piede del cordone | Rialzo smussato del piede e riverifica come P2 o P3, preceduta dalla riga di pennellatura |
| Giunto d'angolo anulare della piastra di bordo del fondo | Confine tra orizzontale e verticale, bordo esterno a terra | Ristagno di liquido, rivestimento a lungo umido | Sollevamento della piastra di bordo, infiltrazioni e colature di ruggine | Rifacimento della scarpata di grondaia e della rampa di sormonto; punti di misura dedicati per posizione |
| Bordi cesoiati e spigoli | Spigoli vivi a 90° e bave | Assottigliamento per reflusso gravitazionale, spessore nettamente sotto le superfici piane | Ruggine a filo dello spigolo che si allarga su entrambi i lati | Raggio di arrotondamento non inferiore a 2 mm, oppure 3 passate di molatura |
| Bordi tagliati a caldo e smussature per saldatura | Calamina e banda indurita coesistono | Ancoraggio superficiale, durezza elevata che fa rimbalzare l'abrasivo | Blistering e distacchi localizzati sul piano di taglio | Seconda sabbiatura o molatura del piano di taglio, integrazione con utensili motorizzati fino a St 3 dove serve |
| Radici di raccordi e anelli di rinforzo | Confluenza di più cordoni, interstizi stretti | Rimozione difficile di residui di abrasivo e scorie | Corona arrugginita alla radice, allarmi di pinholes fitti | Prima pulizia poi prova di continuità; riparazione dei difetti con molatura estesa di 50 mm e ricontrollo |
Gradi di preparazione e geometria delle saldature: dal disegno all'accettazione
ISO 8501-3 è lo standard che classifica separatamente saldature e bordi. L'edizione vigente ISO 8501-3:2025, pubblicata nell'agosto 2025 in sostituzione dell'edizione 2007, corrisponde in Cina al documento GB/T 8923.3-2009 (recepimento identico di ISO 8501-3:2006, con divario di versione rispetto al 2025). Lo standard definisce tre gradi di preparazione P1, P2, P3 per saldature, bordi e altre zone con difetti: P1 richiede solo la rimozione di spruzzi e scorie non aderenti e ammette cordoni discontinui; P2 richiede cordone continuo, eliminazione di bordi vivi e porosità aperte, rimozione di spruzzi sciolti e debolmente aderenti; P3 chiede difetti sostanzialmente invisibili, transizione liscia tra cordone e metallo base e raggio di arrotondamento dei bordi tagliati meccanicamente non inferiore a 2 mm. La scelta del grado discende dalla categoria ambientale ISO 12944-2 e dalla durabilità target, non dalla comodità di cantiere.
| Grado di preparazione | Requisiti del cordone | Bordi tagliati meccanicamente | Bordi tagliati a caldo e smussature | Collegamento con ISO 5817 e uso tipico |
|---|---|---|---|---|
| P1 leggera | Rimozione di scorie e spruzzi sciolti; cordoni discontinui ammessi | Sbavatura semplice | Nessuna rettifica obbligatoria delle smussature | Vicino al livello D; ambienti a bassa aggressività o protezione di breve durata |
| P2 media | Cordone continuo, senza bordi vivi né porosità aperte, spruzzi debolmente aderenti rimossi | Smussatura di circa 1 mm per lato | Le superfici tagliate a caldo vanno ripulite una seconda volta | Allineamento abituale con il livello C; requisito di riferimento per ambienti marini e industriali; il PSPC esige P2 |
| P3 accurata | Difetti sostanzialmente invisibili; transizione liscia tra cordone e metallo base | Raggio di arrotondamento non inferiore a 2 mm | 3 passate di smussatura o molatura equivalente; sotto 3 mm di spessore lamiera difficile da realizzare | In sinergia con il livello B; oltre C4, elevata durabilità o cicli con metallizzazione a spruzzo |
Sottosquadro, sovrametallo e disassamento: 3 grandezze geometriche che condizionano lo spessore
La geometria del cordone conta per il rivestimento perché tutte e tre le grandezze erodono lo spessore: il sottosquadro è di per sé una scanalatura la cui profondità può essere una frazione rilevante dello spessore del metallo base e va riempita di vernice perché si possa parlare di protezione; un sovrametallo eccessivo forma un gradino la cui sommità non viene raggiunta dalla spruzzatura; il disassamento apre fessure nella zona di sormonto. ISO 5817:2023 fissa 3 fasce per il sottosquadro continuo: livello B non oltre 0.05t e comunque non oltre 0.5 mm, livello C non oltre 0.1t, livello D non oltre 0.2t; cricche e mancata fusione non sono ammesse a nessun livello. Il sistema cinese di accettazione delle strutture in acciaio (GB 50205-2020, GB 50661-2011) ragiona per classi di saldatura: saldatura di 1ª classe senza sottosquadro; 2ª classe non oltre 0.05t e comunque 0.5 mm, con lunghezza continua non superiore a 100 mm; 3ª classe non oltre 0.1t e comunque 1.0 mm. Le riprese sullo stesso punto non dovrebbero superare 2, perché i ripetuti apporti termici induriscono la zona termicamente alterata e peggiorano ulteriormente l'ancoraggio.
- Classificare già in fase di progetto: scrivere P1/P2/P3 negli schemi e nelle procedure di saldatura, non come richiesta verbale prima della verniciatura.
- Checkpoint prima dell'approvazione della saldatura: i difetti emergono sia nello stato come saldato sia dopo la pulizia; dopo la sabbiatura va ripetuta una verifica.
- La rettifica non deve danneggiare l'integrità del cordone: dopo la molatura la saldatura deve rispettare forma e tolleranze indicate dal responsabile qualità saldaggi o dal progetto.
- Massimo 2 riprese sullo stesso punto: oltre il limite servono una procedura dedicata e la conferma del progettista, registrando nel contempo lo stato della zona termicamente alterata.
Spessore: perché angoli e spigoli sono sistematicamente più sottili
Che lo spessore sia conforme sulle superfici piane non significa che lo sia sugli angoli, per due ragioni. Una riguarda la filmazione: la vernice refluisce dagli spigoli vivi assottigliandosi, mentre negli angoli concavi si accumula ma intrappola aria. L'altra riguarda la misura: la superficie sabbiata ruvida induce letture fuorvianti sui misuratori magnetici di spessore, e le specifiche chiedono di sottrarre una correzione per la rugosità, con un intervallo di pratica comune da 10 μm a 25 μm secondo le fonti pubbliche; se i punti di misura sono distribuiti solo uniformemente sulle superfici piane, saldature d'angolo e spigoli restano fuori dalla statistica. Per il calcolo di spessore e coefficiente di perdita si veda Spessore del film secco, resa teorica e coefficiente di perdita; qui occorre aggiungere una distribuzione dei punti per categoria di posizione.
Assottigliamento sugli spigoli convessi e accumulo sugli angoli concavi
Nella stesura della specifica vanno separate le due frasi: prima lo spessore secco nominale di ogni mano e lo spessore totale, poi il numero di punti di misura e le regole di giudizio distinti per le tre categorie saldature d'angolo, spigoli e radici dei raccordi. Senza la seconda frase, il cantiere chiuderà con i bei numeri delle superfici piane.

Le differenze tra 4 regole di accettazione dello spessore
| Regola | Contenuto del giudizio | Struttura dei punti di misura | Implicazione per spigoli e saldature |
|---|---|---|---|
| ISO 19840 | Media non inferiore allo spessore secco nominale; punto singolo non sotto l'80% del nominale; letture fra l'80% e il 100% non oltre il 20%; nessun superamento del massimo | Tutte le letture raggruppate per zona di controllo | Un singolo punto sotto l'80% su un angolo impone il rifacimento locale: la media, per quanto lusinghiera, non basta |
| SSPC-PA 2 | Conta per strati con il metodo della sonda di superficie; il punto singolo è giudicato nell'intervallo dall'80% al 120% del valore prescritto | Media di 3 letture sulla stessa posizione come un punto, più punti a rappresentare una zona | Prescrive come contare i punti; senza le posizioni distinte non fa emergere la sottigliezza degli angoli |
| IMO PSPC 90/10 | 90% dei punti non sotto il nominale, il restante non sotto il 90% del nominale | Statistica sull'area dell'intera stiva o dell'intero serbatoio | Più severo su angoli e saldature: la corrosione su bordi e cordoni deve restare sotto il 20% dell'area di quelle categorie |
| Prassi ingegneristica cinese | Fonti pubbliche: 90% dei punti raggiunge lo spessore di progetto, il resto non sotto il 90% del progetto, con cordoni sottili e nodi poco coperti giudicati non conformi | Lotti di verifica per elemento e per posizione | Separare saldature e nodi è la chiave per poter rigettare; efficace solo se scritto nella specifica |
Riga di pennellatura (stripe coat): tecnica, vantaggi e come scriverla nella specifica
ISO 12944-5 denomina con precisione ogni mano del ciclo: il primer è la 1ª mano, l'intermedio è una qualsiasi mano tra primer e finitura, la mano di lega (tie coat) serve a migliorare l'adesione interstrato o a colmare carenze di vuoto, e la riga di pennellatura (stripe coat) è una mano aggiuntiva destinata specificamente ad aumentare lo spessore su spigoli, saldature e elementi filettati. Il senso della riga di pennellatura è questo: è il solo mezzo che può restituire attivamente spessore sulle posizioni geometricamente sfavorite, mentre la spruzzatura delle grandi superfici non può farlo senza provocare colature.
- Scegliere il materiale giusto: usare stripe coat da pennello senza solvente o ad alto contenuto di solidi, evitando prodotti ad alta volatilità per applicazioni spesse che generano pinholes.
- Prima la riga, poi le grandi superfici: due passate incrociate a pennello su piedi del cordone e spigoli, quindi la spruzzatura.
- Registrare il film bagnato: il pettine per film bagnato dà la lettura direttamente in cantiere, più difficile da dimostrare a posteriori con il misuratore magnetico di spessore.
- Fissare i limiti: controllare lo spessore bagnato per mano e lo spessore totale, per prevenire colature, cricche da essotermia e calo dell'adesione interstrato.
- Elencare le posizioni: incroci di giunti anulari e longitudinali, radici dei raccordi, piastre di bordo del fondo, bordi cesoiati e tagliati a caldo, controllabili voce per voce.
Vantaggi e rischi vanno scritti insieme. I vantaggi sono uno spessore verificabile in accettazione e meno riprese nella zona saldature; i rischi sono colature, essotermia di indurimento negli spessori elevati, ritenzione di solvente e calo dell'adesione interstrato, specie con prodotti ad alto spessore senza solvente. La clausola deve quindi fissare anche i limiti: spessore del film bagnato per singola riga, numero di mani ammesse, tetto duro tipo spessore totale non superiore al nominale del ciclo più 60 μm, e obbligo di registrare le zone sovressificate. Solo elencando posizioni, materiali, numero di mani e punti di misura la riga di pennellatura diventa una voce accettabile; scrivere soltanto 'rinforzo degli angoli' la renderà opzionale in cantiere.
Rugosità e sali solubili: due insidie nascoste su saldature e zona termicamente alterata
Rugosità e sali sono le due linee invisibili fuori controllo nella zona saldature, e le unità dei parametri vanno allineate: gli standard di verniciatura usano Rz (altezza di ancoraggio picco-valle), mentre Ra, abituale nelle lavorazioni meccaniche, non può sostituirlo; sulla stessa superficie sabbiata Rz è circa da 4 a 6 volte Ra. Le soglie di pratica comune: la maggior parte dei cicli richiede Rz da 40 μm a 75 μm; l'IMO PSPC prescrive una rugosità da 30 μm a 75 μm dopo pulizia con abrasivi; l'alluminio spruzzato a caldo (TSA) esige Sa 3 e Rz non inferiore a 75 μm; i blocchi di confronto ISO 8503-1 hanno valori nominali per graniglia angolosa G 25 μm, 60 μm, 100 μm, 150 μm e per granuli sferici S 25 μm, 40 μm, 70 μm, 100 μm, mentre il GB/T 13288 classifica fine, medio e grosso. I sali solubili, convertiti in equivalente di cloruro di sodio secondo ISO 8502-9, hanno nel PSPC il limite di 50 mg/m².
- Valutare Rz, non Ra: Rz è la caduta media picco-valle e si lega direttamente all'adesione; Rz vale circa da 4 a 6 volte Ra e i due parametri non sono convertibili in accettazione.
- Non mescolare i blocchi di confronto: graniglia angolosa G e granuli sferici S hanno morfologie diverse; i nominali ISO 8503-1 sono 25 μm, 60 μm, 100 μm, 150 μm per G e 25 μm, 40 μm, 70 μm, 100 μm per S.
- Fissare la prova con il nastro replicatore: la lettura del nastro (ISO 8503-5, ASTM D4417 metodo C) meno 50 μm di supporto, media di 2 a 3 punti per zona, lascia evidenze cartacee.
- Misurare angoli e spigoli a parte: la sabbiatura su bordi e vicino alle saldature tende a scavare meno, quindi le misure vanno tenute in statistica separate dalle superfici piane.
Perché la zona della saldatura è difficile da sabbiare a fondo
La zona della saldatura è difficile da sabbiare a fondo per 4 ragioni fisiche: l'abrasivo genera un ancoraggio efficace solo con incidenza da circa 45° a 90°, mentre le facce della scanalatura del piede del cordone e la radice sono rivolte contro la pistola; cordone e zona termicamente alterata sono più duri del metallo base e il rimbalzo scava segni più superficiali; scorie incastonate nella scanalatura di sottosquadro e nei pori non si tolgono senza una rettifica preliminare; i danni secondari (fissaggi di saldatura, raddrizzatura a fiamma) colpiscono spesso zone già trattate. La contromisura è fissare il grado di preparazione come checkpoint prima dell'approvazione della saldatura e ripetere la verifica dopo la sabbiatura, integrando dove serve con molatura locale o trattamento con utensili motorizzati fino a St 3. Anche il giudizio di polverosità ISO 8502-3 al grado 1 segue la stessa logica: i residui di abrasivo e la polvere intorno alla saldatura sono più difficili da rimuovere che sulle superfici piane.
Prova di continuità: scelta della tensione, limiti del metodo e mancate rilevazioni sulle saldature
I limiti del metodo di prova di continuità sono dettati dallo spessore. ASTM D5162 stabilisce: la spugna a bassa tensione si usa in genere per spessori totali non superiori a 0.5 mm (20 mil), lo scintillatore ad alta tensione oltre 0.5 mm; tra 0.25 mm e 0.5 mm l'alta tensione è ammessa solo con tensione calcolata e impostata correttamente e con l'approvazione del produttore della vernice. La formula di calcolo più usata per l'alta tensione è V = M × √T (T = spessore secco in mm); in appendice M vale 3294 per T fino a 1 mm e 7843 per T oltre 1 mm, quindi 1.5 mm corrisponde a circa 9.6 kV; la spugna a bassa tensione lavora tipicamente da 5 V a 90 V. Il numero di difetti ammessi va concordato prima della prova, perché il criterio dipende da spessore, progetto e condizioni di servizio. Per la combinazione di spessore e pinholes nelle verifiche di accettazione dei serbatoi si veda Norme di accettazione dei progetti di verniciatura: controllo dello spessore e dei pinholes secondo ISO 12944 e SSPC-PA 2.
| Metodo | Spessore totale applicabile | Tensione o sonda | Punti di attenzione su saldature e riprese | Criterio di giudizio |
|---|---|---|---|---|
| Spugna a bassa tensione (ASTM D5162 metodo A) | In genere non oltre 0.5 mm | Tipicamente da 5 V a 90 V | Sicura su rivestimenti in servizio o impregnati; adatta a serbatoi in esercizio e film sottili | Ogni allarme è un difetto; numero massimo ammesso da concordare prima della prova |
| Scintillatore ad alta tensione (metodo B) | Principalmente oltre 0.5 mm | Strumento indicativamente da 2.3 kV a 30 kV; V = M × √T con M = 3294 o 7843 | Tra 0.25 mm e 0.5 mm solo con calcolo e assenso del produttore; sui rivestimenti vecchi c'è il rischio di perforare zone integre | Difetto localizzato, segnato, riparato e ricontrollato |
| Riprese in campo e metodo sottovuoto | Rivestimenti spessi o posizioni geometricamente vincolate | Sonde a spazzola di rame o di carbonio, scatola per prove sottovuoto | Velocità della sonda entro circa 0.3 m/s; messa a terra affidabile | Controllo al 100% delle riprese; registro dei difetti chiuso in un circuito |
Le 4 cause della maggiore percentuale di mancate rilevazioni nella zona saldature
L'alta percentuale di mancate rilevazioni sulle saldature non è un problema di strumento ma di geometria ed elettricità: la distanza tra sonda e superficie d'acciaio cambia al piede del cordone, per cui la tensione di perforazione si alza sulle convessità e sfugge sulle concavità; con un circuito di massa scarso la sensibilità cala, e i punti di collegamento della maglia di terra del serbatoio vanno verificati appositamente; la superficie porosa del cordone e le scorie residue generano allarmi falsi continui; applicare l'alta tensione su rivestimenti già in servizio rischia di perforare zone integre, e la D5162 lo segnala con chiarezza, con prudenza ancora maggiore per rivestimenti immersi o impregnati d'acqua. Le pratiche di cantiere comprendono anche: velocità della sonda contenuta entro circa 0.3 m/s, controllo al 100% sulle riprese, e preferenza, sui serbatoi in esercizio, per la spugna a bassa tensione o la prova a scatola sottovuoto.

Riparazione dei difetti e ricontrollo: il circuito chiuso
Il ricontrollo deve chiudersi in un circuito: il difetto si segna almeno 50 mm all'esterno del bordo, la molatura si estende fino alla zona integra formando una rampa di sormonto, si rivernicia secondo il ciclo fino allo spessore di progetto originale e si ritesta alla stessa tensione; le fonti pubbliche riportano anche una regola frequente: portare la zona riparata al 120% dello spessore del rivestimento originale prima del ricontrollo. Per verificare se l'adesione ne ha risentito, eseguire il test a strappo con una coppia di serie, sulla riparazione e sulla zona integra circostante; criteri e tipi di rottura sono in Accettazione dell'adesione dei rivestimenti anticorrosivi: criteri numerici e tipi di rottura del test a strappo. Il registro dei difetti deve riportare posizione, data, tensione, numero e responsabile dell'intervento, così da poter distinguere, al secondo turno di manutenzione, un difetto di esecuzione da un degrado in servizio.
Mezzo interno, atmosfera esterna e sotto coibentazione: 3 servizi da valutare separatamente
I 3 tipi di servizio hanno driver diversi e i criteri non sono interscambiabili. Il lato interno riguarda immersione, cicli termici e alternanza umido/secco alla linea del pelo libero; blistering e rigonfiamenti del film compaiono soprattutto nelle zone di ristagno delle fasce inferiori e alle radici dei raccordi; questo lato segue percorsi specifici di rivestimenti interni e contatto alimentare; per i requisiti di migrazione e pulizia si veda Vernici per rivestimenti interni di serbatoi per uso alimentare e conformità alla migrazione. Il lato esterno in atmosfera si classifica secondo ISO 12944-2; la perdita di spessore nel primo anno per l'acciaio dolce al carbonio, secondo fonti pubbliche, è: C3 circa da 25 μm a 50 μm, C4 circa da 50 μm a 80 μm, C5 circa da 80 μm a 200 μm; negli esempi GB/T 30790.5 lo spessore secco nominale totale dei cicli corrispondenti è: C4 elevata durabilità circa 280 μm, con primer ad alto contenuto di zinco circa 240 μm, C5 con obiettivo oltre 15 anni circa 320 μm, con tenore di polvere di zinco nella parte non volatile del primer non inferiore all'80%. La parte esterna del fondo e i tratti interrati convivono spesso con la protezione catodica: il rivestimento va scelto per resistenza al distacco catodico, si veda Distacco catodico dei rivestimenti: meccanismi, standard di prova e progettazione con protezione catodica.
| Servizio | Riferimento dominante | Meccanismo di cedimento | Punti chiave del rivestimento |
|---|---|---|---|
| Lato interno a contatto col mezzo | Percorsi specifici per rivestimenti interni e contatto alimentare (GB/T 30790 e ISO 12944 escludono i rivestimenti interni dei serbatoi) | Immersione, rigonfiamento, alternanza umido/secco alla linea del pelo libero | Ciclo scelto in funzione del mezzo; blistering e rigonfiamenti giudicati a parte |
| Lato esterno in atmosfera | Classificazione ISO 12944-2 ed esempi di cicli GB/T 30790.5 | Deposito di sali, condensa e sfarinamento da UV in combinazione | C4 circa 280 μm di spessore totale, primer ad alto zinco circa 240 μm, C5 circa 320 μm; angoli e spigoli recuperati con la riga di pennellatura |
| Sotto coibentazione e interrato | NACE SP0198, ISO 19277, HG/T 5178-2017 | Ingresso d'acqua e cicli di condensa nella fascia indicativa da -4 ℃ a 175 ℃ | Estremità del mantello e passanti trattati prima con riga di pennellatura o metallizzazione; la coibentazione non sostituisce l'anticorrosivo |
La corrosione sotto coibentazione (CSC/CUI) è la categoria più trascurata tra i cedimenti su spigoli di serbatoi e pipe rack: le fonti pubbliche su NACE SP0198 indicano che, per l'acciaio al carbonio con temperatura superficiale del metallo indicativamente tra -4 ℃ e 175 ℃, se la coibentazione si bagna e lavora in cicli ripetuti umido/secco, la velocità di corrosione è nettamente superiore allo stato asciutto; al di sotto dell'intervallo l'acqua gela, al di sopra la superficie tende ad asciugarsi e il rischio cala, ma la condensa negli arresti e nelle discese termiche porta il rischio reale oltre i confini dell'intervallo. Il HG/T 5178-2017 nazionale orienta i cicli per fascia di temperatura, con il quadro di prove e valutazione che rimanda alla ISO 19277:2018. Per il ciclo di verniciatura ne conseguono due punti: uno, i bordi delle estremità del mantello, dei sormonti e delle passanti vanno trattati prima con riga di pennellatura o con metallizzazione a spruzzo; due, il rivestimento termoisolante non sostituisce quello anticorrosivo. Per il ciclo zinco-alluminio spruzzato a caldo con mano di sigillatura si veda Tecnica e cicli di rivestimento zinco-alluminio spruzzato a caldo; per la scrittura quantitativa di vita e intervalli di manutenzione in ambiente marino ad alta salinità si veda Vita di progetto e intervalli di manutenzione delle verniciature CX in ambiente marino ad alta salinità.
Dati chiave di rapida consultazione (con unità di misura)
- Raggio di arrotondamento dei bordi tagliati meccanicamente: non inferiore a 2 mm (requisito P3 della ISO 8501-3:2025).
- Profondità massima del sottosquadro continuo: 0.05t e comunque non oltre 0.5 mm (livello B della ISO 5817:2023).
- Limite del punto singolo di spessore: non sotto l'80% del nominale (ISO 19840); 90% dei punti conforme e il restante non sotto il 90% del nominale (regola 90/10 del PSPC).
- Spessore di confine per la prova di continuità: 0.5 mm, ovvero 20 mil (ASTM D5162).
- Formula della tensione alta: V = M × √T, con M = 3294 (T fino a 1 mm) o 7843 (T oltre 1 mm), T in mm; 1.5 mm corrisponde a circa 9.6 kV.
- Intervalli usuali dell'ancoraggio da sabbiatura: Rz da 40 μm a 75 μm; PSPC 30 μm a 75 μm; alluminio spruzzato a caldo Sa 3 e Rz non inferiore a 75 μm.
- Limite dei sali solubili: non oltre 50 mg/m² in equivalente NaCl (conversione ISO 8502-9).
- Finestra per il primer dopo la sabbiatura: le fonti pubbliche indicano da 4 h a 6 h; oltre, la ruggine di ritorno impone un ritrattamento.
- Esempio di ciclo in ambiente C4: spessore secco totale nominale circa 280 μm, circa 240 μm con primer ad alto contenuto di zinco; circa 320 μm per C5 con obiettivo oltre 15 anni (esempi GB/T 30790.5).
- Tra i criteri di rivestimento integro ce n'è uno sugli spigoli: l'IMO PSPC ammette ruggine puntuale su meno del 3% dell'area, ma su bordi e saldature la corrosione deve restare sotto il 20% di quelle categorie di posizioni.
Registro di accettazione ed elementi di tracciabilità
Che la documentazione di accettazione sia tracciabile decide chi paga il rifacimento dopo 3 anni. Un set di registrazioni eseguibili comprende almeno le voci seguenti, ciascuna espressa in valori numerici e non con un generico 'eseguito'.
- Registro delle misure sui gradi di preparazione di saldature e bordi: numero della posizione, tipo di rettifica, grado P raggiunto e ispettore.
- Registro della riga di pennellatura: denominazione del materiale e lotto, numero di mani, letture del film bagnato, orario con temperatura e umidità ambiente, scarto dal punto di rugiada.
- Rugosità e sali misurati: metodo (blocchi di confronto, nastro replicatore o profilometro), valori Rz, sali in mg/m² con area di campionamento.
- Spessore statisticamente distinto per posizione: media, minimo del punto singolo e percentuale di conformità per superfici piane, saldature d'angolo, spigoli e radici dei raccordi.
- Registro della prova di continuità: tensione, tipo di sonda, velocità di spostamento, numero e posizione dei difetti, esito di riparazione e ricontrollo.
- Ricontrollo di adesione e aspetto: valori del test a strappo con tipo di rottura, classificazione del degrado secondo la serie ISO 4628.
Elenco di ispezione dei punti a maggiore frequenza di danno
- Piastre di bordo del fondo e giunto d'angolo anulare: risalita capillare dall'esterno e ristagno sulla scarpata di grondaia; è il punto d'inizio della ruggine.
- Circa 500 mm inferiori della prima fascia e cordolo di fondazione perimetrale: alternanza umido/secco con urti meccanici.
- Raccordi, anelli di rinforzo e radici delle bocche di lupo: geometrie sfavorite, spesso con danni termici secondari, film sottile e residui di abrasivo.
- Punti saldati di corona antivento, ringhiere e corrimano del tetto: calpestati nella manutenzione in quota, intrappolano acqua.
- Estremità della coibentazione, sormonti del mantello e passanti: vie principali di ingresso dell'acqua e di condensa, zona ad alta frequenza CUI.
- Incroci di giunti anulari e longitudinali: la geometria a T o a K sfugge sia alla pistola sia alla sonda, con alta percentuale di mancate rilevazioni.
- Attorno a scale del tetto flottante, colonne di guida e serpentini di riscaldamento: usura e ristagno del mezzo si sommano; l'assottigliamento locale va confermato con misure di spessore.
Domande frequenti
Le saldature d'angolo vanno sempre rettificate a filo del metallo base?
Non sempre: dipende dal grado di preparazione scelto e dalla categoria ambientale. La P2 chiede solo cordone continuo, senza bordi vivi né porosità aperte, e non impone di azzerare il sovrametallo; è la P3 a volere la transizione liscia con difetti sostanzialmente invisibili. Il criterio è se il rivestimento forma sul piede del cordone un film continuo spesso quanto il nominale, non l'allineamento estetico. In pratica si fa un controllo di rettifica dopo l'approvazione della saldatura e prima della sabbiatura, una riverifica dopo la sabbiatura, e si registra come unica unità di accettazione il cordone, il piede del cordone e i 50 mm circostanti.
Perché gli stessi punti risultano conformi secondo SSPC-PA 2 e non conformi secondo ISO 19840?
La struttura statistica delle due regole è diversa. L'ISO 19840 vincola contemporaneamente media, minimo del punto singolo e percentuale di letture sotto il nominale: un punto sotto l'80% del nominale fa scattare il rifacimento locale; lo SSPC-PA 2 conta per strati con il metodo della sonda di superficie e giudica combinando punti e zone, spesso nell'intervallo dall'80% al 120%. Se il contratto ne cita una sola, o le mescola, appaltatore e committente possono ciascuno esibire un rapporto di conformità. La via corretta è indicarne una nella specifica tecnica e definire il numero di punti per ogni categoria di posizione.
Una tensione più alta nella prova di continuità è più sicura?
No. Sotto la soglia di perforazione i pinholes sfuggono; troppo in alto si perfora il rivestimento integro e si creano nuovi difetti proprio dove il film è già sottile, su saldature e spigoli. L'ASTM D5162 chiede di determinare la tensione dallo spessore totale e dalla resistenza dielettrica del mezzo; la formula di appendice è V = M × √T, con M = 3294 fino a 1 mm e 7843 oltre 1 mm, e l'uso ad alta tensione tra 0.25 mm e 0.5 mm richiede l'approvazione del produttore della vernice. Anche il numero di difetti ammessi va concordato prima della prova, altrimenti il risultato non è giudicabile.
Su un serbatoio in esercizio si può ritestare con lo scintillatore ad alta tensione?
Con prudenza. La D5162 avverte che applicare l'alta tensione a rivestimenti immersi a lungo o impregnati produce spesso falsi giudizi per conduzione per permeazione e contaminazione superficiale, e può perforare zone altrimenti integre. La prassi sui serbatoi in esercizio preferisce la spugna a bassa tensione o la prova a scatola sottovuoto, abbinata a misure ultrasoniche di spessore sul metallo base per confermare gli assottigliamenti; se l'alta tensione è indispensabile, limitarla a zone definite, ridurla e verbalizzare ogni passaggio, per non trasformare il film integro in nuovi difetti.
Il primer ad alto contenuto di zinco richiede una mano di sigillatura sugli angoli?
Dipende dal ciclo e dalle mani successive. Un epossidico ad alto contenuto di zinco esposto a lungo dopo la sabbiatura forma sali di zinco, e la segregazione della polvere di zinco su superfici ruvide rende disuniformi i cammini conduttivi nella zona saldature: molti cicli prevedono, dopo il primer ad alto contenuto di zinco, una mano di sigillatura o di lega epossidica per stabilizzare l'interfaccia prima dell'intermedio. Secondo GB/T 30790.5 e ISO 12944-5 il tenore di polvere di zinco nella parte non volatile deve essere non inferiore all'80%, e spessore e ciclo vanno definiti insieme a categoria ambientale e durabilità; angoli e spigoli recuperano comunque lo spessore con la riga di pennellatura, che la mano di lega o di sigillatura non sostituisce.
Che differenza c'è nel trattamento tra bordi tagliati a caldo e bordi cesoiati meccanicamente?
I bordi cesoiati portano bave e spigoli vivi a 90°: si trattano con smussatura o arrotondamento, e il grado P3 chiede un raggio non inferiore a 2 mm. I bordi tagliati a caldo portano insieme calamina, strato indurito e scorie aderenti: durante la sabbiatura l'abrasivo rimbalza sulla superficie indurita e incide meno, quindi vanno ripuliti o rettificati una seconda volta e poi verificati per rugosità. I parametri di giudizio sono diversi: per i primi conta il raggio geometrico, per i secondi devono essere conformi insieme la profondità di ancoraggio Rz e il grado di pulizia; riassumere tutto in un unico 'bordo accettato' maschera la differenza.
La corrosione sotto coibentazione si risolve aumentando lo spessore?
No. Il driver della CUI è l'ingresso d'acqua nella coibentazione con cicli ripetuti umido/secco e la condensa negli arresti: lo spessore la rallenta ma non blocca l'arrivo di acqua e ioni cloruro. L'ordine efficace è trattare prima la tenuta delle estremità del mantello, dei sormonti e delle passanti, poi scegliere il ciclo: in funzione della temperatura tra epossidico-fenolico, silicone modificato o alluminio spruzzato a caldo, che richiede preparazione Sa 3 e Rz non inferiore a 75 μm. Coibentazione e protezione anticorrosiva sono due lavori distinti; confonderli li rovina entrambi.
Per i rivestimenti interni dei serbatoi vale l'accettazione ISO 12944 o GB/T 30790?
Non direttamente. La GB/T 30790 e la serie ISO 12944 riguardano i sistemi di rivestimento protettivo per superfici in acciaio in atmosfera: il loro campo esclude i materiali ad alto spessore con film secco superiore a 2 mm e i rivestimenti interni dei serbatoi. L'interno segue il percorso di immersione e compatibilità col mezzo: prove di resistenza ai liquidi e di diffusione in funzione del mezzo, valutazione della migrazione dove richiesto il contatto alimentare, e prove di continuità e di spessore secondo norme di rivestimento interno tipo GB 50393 e le relative specifiche di accettazione.
Riferimenti e note sui criteri
Seguono le norme e i documenti esplicitamente citati nel testo o dai quali sono tratti i criteri di giudizio; le versioni sono quelle indicate nel corpo. I valori riportati come fonti pubbliche (raccolte di laboratori di prova, interpretazioni di settore, template di piani di applicazione) non citano direttamente le clausole dello standard e vanno confrontati punto per punto con l'edizione vigente prima dell'uso in progetto.
- ISO 8501-3:2025 Gradi di preparazione di saldature, bordi e altre zone con difetti superficiali (edizione pubblicata nel 2025 in sostituzione della 2007); equivalente nazionale GB/T 8923.3-2009 (riferito a ISO 8501-3:2006).
- ISO 5817:2023 Giunti saldati a fusione di acciaio, nichel, titanio e loro leghe - Livelli di qualità per le discontinuità (tre livelli B, C, D).
- Serie ISO 12944 (edizioni 2017 e 2018): -2 classificazione degli ambienti, -3 criteri di progettazione, -4 tipi di superficie e loro preparazione, -5 sistemi di rivestimento protettivo, -6 prove di prestazione in laboratorio, -9 impianti offshore e strutture analoghe; equivalente nazionale la serie GB/T 30790.
- ISO 19840 Vernici e prodotti affini - Criteri di accettazione dello spessore del film secco; SSPC-PA 2 misura dello spessore dei rivestimenti con metodo della sonda di profilo di superficie.
- ASTM D5162 Pratica standard per il rilevamento di discontinuità (pinholes) in rivestimenti non conduttivi su substrati metallici; ASTM D7854 prova a bassa tensione con spugna umida; NACE/AMPP SP0188 pratica per il rilevamento di discontinuità con scintillatore ad alta tensione.
- ISO 8503-1, -2, -5 Blocchi di confronto e metodi per la rugosità delle superfici d'acciaio preparate con abrasivi; GB/T 13288 Classi di rugosità delle superfici d'acciaio prima della verniciatura; ASTM D4417 metodo con nastro replicatore.
- ISO 8502-3 Valutazione della polverosità; ISO 8502-9 determinazione dei sali solubili con metodo Bresle.
- IMO PSPC Standard sulle prestazioni dei rivestimenti protettivi (obbligo SOLAS): raggio dei bordi 2 mm o 3 passate di molatura, Sa 2.5 con rugosità da 30 μm a 75 μm, sali 50 mg/m², regola 90/10.
- NACE SP0198-2017 Controllo della corrosione sotto coibentazione; ISO 19277:2018 valutazione dei rivestimenti per CUI; HG/T 5178-2017 vernici per superfici metalliche sotto coibentazione.
- GB 50205-2020 Standard per la qualità e l'accettazione delle opere in strutture in acciaio; GB 50661-2011 Codice per la saldatura di strutture in acciaio; GB 50128-2014 Codice di costruzione dei serbatoi verticali saldati in acciaio; GB 50393 Standard tecnico per la protezione anticorrosiva dei serbatoi di petrolio in acciaio; SY/T 0063-2020 Metodi di prova per il rilevamento di discontinuità nei rivestimenti antiruggine delle condotte.
Last updated: 2026-11-09. Questo testo è stato curato dal team tecnico di Kexin New Materials (Guangdong) Co., Ltd. per il dialogo tecnico B2B sui progetti; le condizioni di fornitura riguardano esclusivamente EXW e FOB. I criteri citati illustrano il quadro normativo e l'approccio quantitativo: per i progetti specifici fanno fede gli schemi di progetto, le schede tecniche dei rivestimenti e il testo vigente delle norme.