塗装完了後に塗面に一本一本の「涙痕」が出てしまったことはありませんか?たれ(流れ)は外観を台無しにするだけでなく、塗膜のPerformanceにも隠れたリスクをもたらします。プロのメーカーとして、たれを引き起こす三大要因――Viscosity過低、塗り過ぎ、および手元の誤り――を深く解説し、現場での修正の実践的なコツをごProvidesします。
塗装Applicationにおいて、最も困った現象の一つが、塗膜の乾燥過程で発生する「たれ(Sagging)」である。この涙のような跡は、通常、垂直面や複雑な構造部材のエッジ部分に生じる。

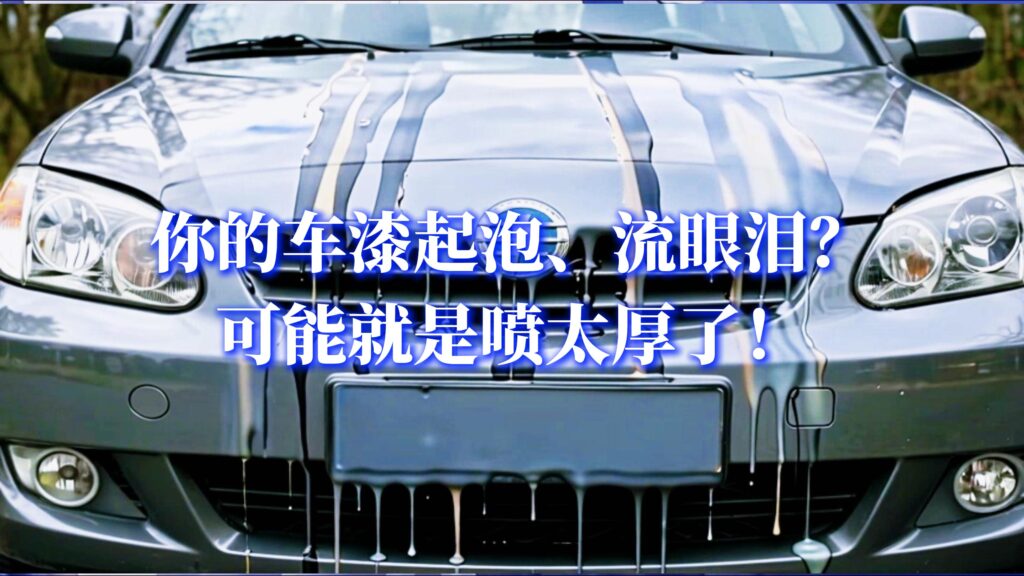
工業塗料メーカーとして、タレ(流れ)の裏にある3つのコア要因を解き明かし、「垂れ落ちのない」完璧な塗膜を実現するお手伝いをします:
1. Viscosity管理:希釈剤は多ければ多いほど良いというわけではない
- 問題: 塗装をスムーズに行うために、多くの作業員が過剰な希釈剤を加えてしまいます。塗料が薄すぎると、塗液が重力の影響で急速に垂れ下がってしまいます。
- 対策: 塗り4杯を使用してViscosityを測定します。工業塗料の品種によって最適なスプレーViscosityが異なります(通常は18〜25秒の間です)。Viscosityが適切であれば、塗膜は下地の上で「保持」されます。
2. スプレーガンの構え:距離と角度の芸術
- 問題: スプレーガンが下地材に近すぎる、あるいはスプレーガンが一点に長く留まりすぎて、局所的な塗料量が瞬間的に基準を超えてしまう。
- 問題: スプレーガンの傾斜角度が大きすぎるため、塗料の霧が不均一に分布している。
- 対策: スプレーガンを下地に対して垂直に保ち、距離を 20〜30センチメートル に維持する。移動速度は一定にし、「先に隅や角、後に平面」の原則に従い、かつ各パスの重ね率を50%に制御する。
3. 一度の吹き付けが厚すぎる:急がば回れ
- 問題: 一度の吹き付けで設計厚さ(特にWet Film厚が150マイクロメートルを超える場合)に達しようとすると、重力によって塗膜全体が垂れ下がることは必然的です。
- 対策: **「薄塗り多回」**を採用する。最初の一遍は薄い「ミスト層」を霧吹きして接着層とし、フラッシュオフ後に二遍目を塗装する。
4. 現場救急Solution
- Wet Film状態: もし噴霧直後にたれの兆候が見られた場合は、清潔な刷毛で軽くならし、すぐに再噴霧してください。
- 乾燥皮膜の状態: 塗膜が完全に乾燥するのを待ち、サンドペーパーでたれの部分を平らに研磨し、再度全体に吹き付け塗装を行う必要があります。


結論: たれは技術成熟度の試金石である。正確なViscosity配合と規範的な塗装手順により、すべてのApplication者が鏡面のように平らな工業用防護コーティングをApplicationすることができる。