自動車原厂塗料(OEM, Original Equipment Manufacturer)とは、自動車が完成車製造工場内で、車体の溶接組立が完了した後に施される一連の工場化塗装を指します。これはアフターマーケットの「補修ペイント」との最大の違いは、OEM 塗装が一定のタクト、環境管理された、ほぼ全自動のライン上で完了され、Film Thickness、色、光沢、耐久性がすべて工学的基準によって厳格に規定される点にあります。この工程を理解することは、「車がどう噴装されるか」だけでなく、自動車の防錆、Weather-Resistant性、外観の背後にある材料の論理を見抜く助けにもなります。自動車および工業防護分野向けの材料サプライヤーとして、KeXin New Material(kexinMaterials) は電着関連、中間層および上層樹脂系において技術的蓄積があり、本稿でもSystem対照のセクションで実践的な配套の考え方を提示します。
一、自動車 OEM 塗装とは何か:「層状積層」のライン
完成車塗装は「ペイントを一層噴く」ほど単純なものではなく、機能の全く異なるいくつかの塗膜を、固定された順序で車体の鋼板(またはアルミ板)の上に重ねるものです。各層は一種類の問題のみを解決します。錆止めを担うもの、平坦化するもの、色を担うもの、光沢と耐老化を担うものがあります。以下の工程チェーンは、大多数の乗用車 OEM ラインの共通骨格です:
- 前処理(Pre-treatment):脱脂、Surface調整、リン酸塩処理/ジルコニウム処理により、清浄で付着可能な下地を構築する;
- 陰極電着(CED, Cathodic Electrodeposition):車体全体を電着槽に浸漬し、通電して均一なプライマーを析出させる;
- 中塗り(Primer / Surfacer):二道塗りプライマーを噴塗し、平坦化、耐チッピング、層間付着を強化する;
- 着色ペイント(Basecoat):色およびメタリック/パール効果をProvidesする;
- ニス(Clearcoat):クリアコートとして、光沢、Weather-Resistant性、耐傷性をProvidesする;
- 焼付け(Bake):各塗膜が特定のTemperature帯で架橋硬化する。
「四から五層を重ねて塗る」必要がある根本理由は、単一の塗膜では防錆、外観、耐久という三つのハードルを同時に満たせないからです。この「下—中—上」という層分けの思想は、工業防護ペイントの「プライマー+中塗り+トップコート」という配套論理と完全に一致しています——この点は後段で特に対照します。
二、前処理:すべての付着性の起点
塗装界に古い言葉があります:「七分下、三分上」。前処理は後続のすべての塗膜が保持できるかを決定します。OEM 前処理は通常以下の工程を含みます:
- 脱脂(Degreasing):アルカリまたは中性洗浄剤でプレス油、防錆油、指紋を除去し、さもないと電着でクレーター、ピンホールが発生する。
- Surface調整(Activation):鋼板Surfaceに微細な活性点を生成し、後続の変換皮膜の結晶をより細かく均一にする。
- リン酸塩処理 / ジルコニウム処理(Phosphating / Zirconium conversion):従来の亜鉛系リン酸塩処理はリン酸亜鉛結晶層を形成し、微粗面と化学的不動態化をProvidesする;近年の環境対応の趨勢の下、ニッケル・リン酸フリーのジルコニウム系(陶化)薄膜処理が従来のリン酸塩処理に徐々に代替し、Heavy metalsと廃水負荷を低減している。
- 水洗と純水すすぎ:残液を除去し、不純物が電着槽に持ち込まれるのを防ぐ。
前処理のコア的メカニズムは二重作用です:物理的粗面化(比Surface積を増大させ、機械的噛み合わせ)と化学的不動態化(リン酸亜鉛等でMetalSurfaceを不動態化し、初期腐食を抑制)。これは防錆ペイントのメカニズムにおける「化学的不動態化(リン酸亜鉛、クロメート)」と一脈相通じます。強調すべきは、リン酸塩皮膜自体は非常に薄く(ミクロンオーダー)、それが防錆の主体ではなく、「電着ペイントが鋼板にしっかり噛み込めるようにする」遷移層であるという点です。
三、陰極電着(CED):完成車防錆の基礎
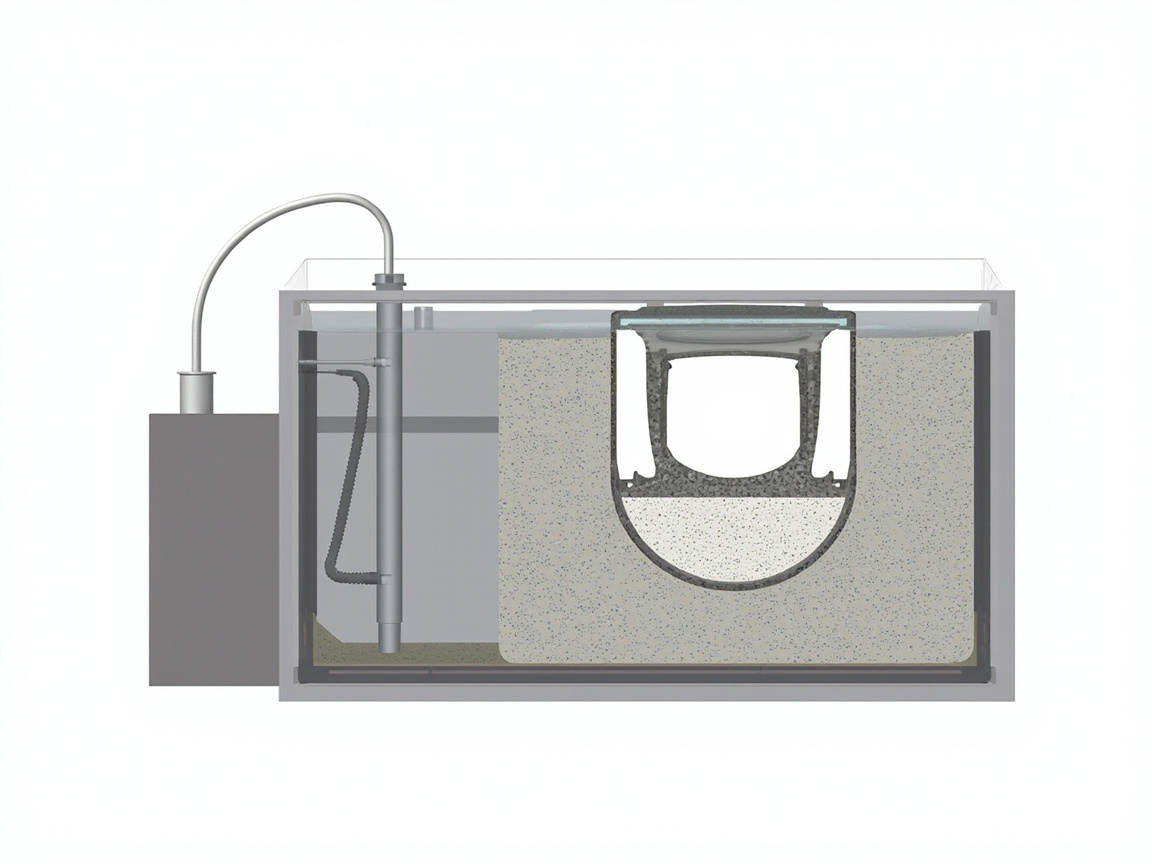
陰極電着は OEM 塗装の魂となる工程です。車体を全体として陰極とし、負帯電した塗料樹脂槽液に浸漬、直流通電後に樹脂粒子が車体へ移行し析出して膜を形成、その後焼付け架橋します。その代替不可能な性質は泳透力(Throwing Power)——塗料が「曲がって」車体内腔、溶接部、空洞など、スプレーガンが決して届かないデッドスペースに入り込み、完成車全体の均一な防錆を実現する点にあります。
本バッチの研究档案の集計によると、典型的な陰極電着の工程パラメータは以下の通りです:
| 電着工程パラメータ | 典型範囲 | 説明 |
|---|---|---|
| 電圧 | 200–350 V | 電圧は析出速度とFilm Thicknessを決定、过高だとピンホール、Surface粗さが生じやすい |
| 槽液固体分 | 15–20 % | 槽液中の樹脂+顔料の有効割合、低すぎると膜が薄く、高すぎると安定性が悪い |
| 槽液 pH | 5.8–6.2 | 酸性領域で樹脂粒子の安定分散を維持、偏差は電着状態を破壊する |
| 槽液Temperature | 28–35 ℃ | Temperatureは析出効率と塗膜平坦性に影響、恒温制御が必要 |
| 泳透力 | 工程指標 | 内腔、溶接部などのブラインドエリアの被覆能力を決定、CED のコア的売り |
(パラメータ出典:本バッチ TDS_MSDS_RESEARCH.md 自動車塗料章「電着パラメータ:電圧 200–350 V、槽液固体分 15–20%、pH 5.8–6.2、Temperature 28–35℃、泳透力」。)
これらのパラメータは孤立していません:pH と固体分が共同で槽液安定性を決定し、Temperatureと電圧が共同で析出速度とFilm Thickness均一性を決定します。現代の高泳透力電着ペイントは 200–350 V の範囲内で安定成膜でき、車体の高遮蔽領域でも十分な防錆層を得られます。これはアフターマーケットの補修工程には及び難い——補修は可視外SurfaceのみApplication可能で、内腔は OEM 段階で一度に仕上げるしかありません。
電着プライマーの防錆メカニズムは、本質的に「遮蔽 + 付着」です:緻密な電着膜が水、酸素、イオンと鋼板を隔離します。完成車の設計寿命がより高い要求であれば、電着層の上に富亜鉛またはエポキシ系強化下塗りを重ねることもできますが、それは特殊防錆車種(例:シャーシ部品)の範疇に属します。
四、中塗り(二道塗りプライマー):上下を繋ぐ「充填層」
電着後、色漆の前に、一般消費者には見落とされやすいが最終質感に極めて重要な中塗り層(Primer Surfacer、通称中塗り、二道塗りプライマー)があります。これは四つの役割を担います:
- 平坦化(Fill):電着層は均一だが薄く、車体板金の微細な凹凸、研磨痕は中塗りでならされないと、トップコートに「オレンジピール」や「段差」として透けてくる。
- Film Thickness増大と耐チッピング(Stone-chip resistance):走行中の砂利衝撃は主に中塗りのエネルギーを消費し、色漆と電着が貫通されるのを防ぐ。
- 層間付着の強化:電着(エポキシ/ポリウレタン系)と色漆(多くはアクリル系)の間に互換性のブリッジをProvidesする。
- 底色の均一化:色漆に一貫した反射下地をProvidesし、領域によるムラ(発花)を防ぐ。
メカニズムから見ると、中塗りは工業防護ペイントのエポキシマイカ中間ペイントと高度に同根です:後者は雲母酸化鉄の薄片で腐食媒体の拡散経路を延長(遮蔽作用)し、中塗りは填料と樹脂設計で平坦化+遮蔽を実現します。いずれも「中間層はFilm Thickness増大と遮断を担う」という配套原則を体現しています。これも、重防錆工業Systemにおいて、エンジニアが「プライマー(防錆/付着)+ 中塗り(Film Thickness増大/遮蔽)+ トップコート(Weather-Resistant/装飾)」を鉄則とする理由です——OEM 塗装はこの鉄則をラインに持ち込んだだけです。
中塗りは一般的に静電塗装またはロボット塗装を採用し、Film Thicknessは電着より高くClearcoatより低く、Application後は乾燥炉で硬化させ、研磨を経て色漆工程に入ります。
五、着色ペイント(Basecoat):色と効果の担い手
着色ペイントは「肉眼で見える色層」であり、消費者が最初に見る色、効果を決定します。効果により三種類に分けられます:
- 実色ペイント(Solid / 1K 実色):顔料が均一分散、正面と側面が同色、例えば一般的な白、赤、黒。
- メタリックペイント(Metallic):色漆にアルミフレーク(Aluminium flake)を加え、光がアルミ片で反射してきらめくMetal感を生む。
- パールペイント / 雲母ペイント(Pearl / Mica):雲母片またはパール顔料を加え、視角変化で多層的な色ずれを呈する。
研究档案によると、メタリックペイントとパールペイントの視覚効果はアルミ粉/雲母片の随角異色(flake orientation 制御)に由来します——顔料の配向(平らか直立か、配列Density)がきらめき強度と色の深浅をDirect決定します。これがまさに着色ペイントApplicationで最も技術を要する点です:噴塗気圧、ガン距離、フラッシュオフ時間がいずれもアルミ片配向に影響し、最終的に「正面明るく、側面暗く」またはその逆として現れます。同一処方でも、職人により異なる効果が出る根源は、しばしば flake orientation にあります。
明確にすべきは、着色ペイント(特に 1K 着色ペイント)自体のWeather-Resistant性とHardnessは限られており、「色」をProvidesするだけで、「保護」はProvidesしない点です。保護は上層のClearcoatが担います。これは OEM と補修Systemに共通する構造的特徴です。
六、ニス(Clearcoat):光沢と耐久の封層
Clearcoatは透明なクリアコート層で、着色ペイントの上に噴塗され、以下をProvidesします:
- 高光沢と鏡面感:60° 光沢度の高級Clearcoatは 85 GU 以上に達可能(通用検測標準 GB/T 9754、ISO 2813、ASTM D523 による);
- Weather-Resistant性・抗 UV:紫外線吸収剤とHALS( hindered amine light stabilizer)を添加し、着色ペイントと基体の老化を遅延;
- 耐傷性と耐薬品性:洗車、鳥糞、酸性雨、ガソリン等の侵食に抵抗;
- 自己修復(一部高級):熱または化学作用で微小傷が可逆。
OEM Clearcoatは多くが二液型アクリルポリウレタン(2K Acrylic Polyurethane)、アクリル樹脂とポリイソシアネート(HDI型など)硬化剤が反応して架橋する。その成膜メカニズムは補修用2Kニスと一致しており、違いは主にApplication方法と固形分にある。2KニスのMixing比、VOC、具体的なTDSデータについては、本ロットは補修ペイントの記事(auto-refinish-system)で詳細に比較しているため、ここでは触れない。
ニスのFilm Thicknessとレベリングは、「水滴が車体で丸く転がるか、反射が連続しているか」をDirect決定する。Film Thicknessが不足すると下地が出たり傷つきやすくなり、厚すぎるとたれやピンホールのリスクが上がる。ニスはOEMの外観トラブルの集中箇所であり、材料と工程が最も密接に結びつく層でもある。
七、焼き付け硬化:ライン上の最後の成形工程
各層の吹き付け後はすべて焼き窯(Oven)に入り架橋硬化する。OEMラインの焼き付けは連続式である:車体は搬送チェーンに吊るされ、昇温・保温・冷却の各区間を順に通過する。コーティング層ごとに硬化ウィンドウは異なるが、全体として以下に従う:
- 電着層の焼き付けTemperatureはやや高く(通常160–180℃の範囲、樹脂系による)、エポキシ/ポリウレタンの完全な架橋を確保する;
- 中塗り、着色ペイント、ニスは中温焼き付け(約130–150℃)を多く採用し、効率と下塗りペイントの加熱変色Preventsを両立する;
- 焼き窯のTemperature均一性と昇温曲線は、塗膜の内部応力が均一か、気泡が出るかを決定する。
(注:上記Temperature範囲は業界で一般的な工業範囲であり、詳細は各OEMの工程カードに準拠する。)
焼き付けの本質は熱硬化架橋である——2Kポリウレタン系に対しては—NCOと—OHの付加反応であり、電着エポキシ系に対してはアミン硬化エポキシのネットワーク形成である。補修ペイントが室温または赤外線下で硬化できるのに対し、OEM焼き付けはより完全で安定した架橋度をProvidesするため、純正塗料は耐久性とHardnessにおいて同配合の補修結果より通常優れている。
八、OEM四工程のFilm Thicknessと作用比較表
以下の表はOEM多層システム各層のコア的な位置づけをまとめたものである。説明が必要なのは:具体的なFilm Thickness(DFT)は各メーカーの工業規格に準拠し、下表は業界で一般的な範囲を示し、「各層が何を解決するか」の枠組み理解のために用いるものである。
| 塗層 | 主な作用 | 典型的な成膜方式 | 重要なPerformance注目点 | 備考 |
|---|---|---|---|---|
| 前処理膜 | 基底の浄化と不動態化 | 化学転化(リン酸塩処理/セラミック処理) | 結晶均一、汚染なし | 極めて薄く、付着の起点 |
| 電着プライマー(CED) | 車体全体の防錆、内腔カバー | 陰極電着 + 焼き付け | 泳透力、均一性 | 参考データ档案:電圧 200–350V、固形分 15–20%、pH 5.8–6.2、Temperature 28–35℃ |
| 中塗り層 | 平坦化、耐チッピング、層間橋渡し | 静電塗装 + 焼き付け | 研磨性、耐チッピング | 工業塗料の「中塗りペイント」論理に対応 |
| 下塗りペイント | 色とメタリック/パール効果のProvides | 塗装(1K/2K) | 色、flake orientation | 自身の保護は弱く、ニスでクリアコートする |
| ニス | 光沢、Weather-Resistant性、耐傷 | 2Kポリウレタン塗装 + 焼き付け | 光沢、Hardness、耐UV | 60°光沢高級品≥85 GU(GB/T 9754による) |
この表の価値は、「なぜある層を省略できないか」を明確に説明している点にある。中塗りを省く→オレンジピール、チッピングで下地露出;ニスを省く→色が老化して光沢消失しやすい;電着不均一→内腔錆。OEM工程の各工程は、すべて不具合事例に押し上げられて形成されたものである。
九、工業防護塗料の「下—中—上」システムとの共通論理
視野を広げると、OEM塗装と工業防護塗料は工学的哲学において高度に一致していることが分かる。研究档案によると、工業重防錆の典型的な配套は「エポキシ亜鉛リッチプライマー + エポキシマイカ鉄中間ペイント + エポキシポリウレタントップコート」であり、その論理は:
- プライマー:防錆/付着(亜鉛リッチプライマーは亜鉛粉の犠牲陽極による陰極防食、またはエポキシによる遮蔽に依存);
- 中間ペイント:肉厚化/遮蔽(エポキシマイカ酸化鉄片状層が媒体の拡散経路を延長);
- トップコート:Weather-Resistant性/装飾(ポリウレタンが光沢保持・色保持と耐薬品性をProvides)。
OEMの「電着プライマー + 中塗り + 着色ペイント/ニス」は、ほぼ同じ論理の再現である:電着=プライマー(防錆付着)、中塗り=中間ペイント(肉厚化遮蔽)、ニス=トップコート(Weather-Resistant装飾)。この点を理解すれば、エンジニアが「自動車」と「工業鋼構造物」の二つのシナリオを切り替える際、材料選定の考え方を共通化できる。
KeXin New Material(kexinMaterials) は工業防護と自動車関連塗層システムを同時にカバーしており、エポキシブライマー、中間遮蔽層、ポリウレタントップ層の配套設計において、OEMの「下—中—上」と一致した層別方法を採用し、設備、車体部品および一般工業防護に検証可能な配套SolutionをProvidesできる。もしあなたのプロジェクトが自動車部品と工場鋼構造物の両方に関わる場合、同じ「層別配套」の言語で通信する方が、別々に二社のサプライヤーを探すよりも安心で、責任境界の追跡が容易であることが多い。
十、環境と法規の趨勢:Water-Based化、高固形分とLow VOC
自動車塗料はVOC管理の重点分野である。研究档案によると、車両塗料は GB 24409-2020『車両塗料中の有害物質の限度値』 の制約を受け、VOC、鉛/カドミウム/水銀/クロムおよびベンゼン系物質に明確な上限がある;EUには2004/42/ECなどの指令がある。OEMラインは近年、明らかに二つの方向に進化している:
- Water-Based化:Water-Based着色ペイントはすでに大規模に普及し、最もVOCを発生しやすい色ペイント工程の排出を大幅に削減;Water-Based前処理、Water-Based中塗りも推進されている。
- 高固形分(HS, High Solid)と高泳透力電着:溶剤使Coverageを減らしつつ、Performanceを維持あるいは向上させる。
これは工業防護塗料の「Low VOC、高固形分、Water-Based化」趨勢と完全に同期している。選定者にとって、あるシステムが「未来志向か」を判断するには、Performanceを犠牲にせずGB 24409 / GB 30981の限度値を満たせるかを見ればよい。Water-Basedシステムが「Performance vs コンプライアンス」の間でどうバランスを取るか、および工業シナリオの選定枠組みについては、Water-Based工業塗料の選定方法:樹脂系と適用工況とWater-Based塗料とOil-Based塗料の選定比較を参照されたい。その底層論理は本稿のOEM層別考え方と相通じるものである。
十一、OEM塗装の一般的な欠陥とトラブルシューティング
どんなに良い工程でも、パラメータが漂移した時に問題が生じる。以下の表はOEM各工程の高頻度欠陥と根本原因をまとめ、「欠陥を見て工程を逆推できる」能力を構築するためのものである:
| 工程 | 高頻度欠陥 | 主な原因 | 対策 |
|---|---|---|---|
| 前処理 | リン酸塩処理むら、返錆 | 脱脂不十分、槽液汚染、水質不良 | 脱脂と純水すすぎの強化、槽液監視 |
| 電着 | ピンホール、Surface粗さ | 電圧過高、槽液Temperature/pH偏移 | 档案パラメータ回帰:電圧 200–350V、固形分 15–20%、pH 5.8–6.2、Temperature 28–35℃ |
| 電着 | 内腔下地露出 | 泳透力不足、ワーク吊り方不適切 | 電着液の泳透力と吊り角度の最適化 |
| 中塗り | オレンジピール、研磨痕透け | Film Thickness不足、レベリング不良 | Film Thickness増、塗装とフラッシュの最適化 |
| 着色ペイント | むら、アルミ粉定向不良 | フラッシュ不足、ガン走行不均一 | フラッシュ時間と塗装パラメータの規範化 |
| ニス | たれ、ピンホール | Film Thickness過大、昇温過速 | 厚さ制御、焼き窯昇温曲線の最適化 |
| 焼き付け | 気泡、光沢消失 | 昇温曲線急、残留溶剤 | 緩やかな昇温、フラッシュ確保 |
このトラブルチェーンの価値は:外観と耐久に関する苦情の大半は、ある工程のパラメータ漂移に遡れるという点であり、「ペイントが悪い」ではない。OEM管理のコアは、各工程の槽液、温Humidity、電圧、Film Thicknessに対するオンライン監視とSPC統計的工程管理を行うことにある。
十二、品質検収:標準で車体塗層をチェック
車体塗装がラインを離れる前に、一連の検査を通過する必要があり、ほとんどは公開標準に対応できる:
- 付着性(クロスカット):GB/T 9286-1998 / ISO 2409、0–5級、0/1級が優(剥離≤5%);
- 中性塩水噴霧:GB/T 1771-2007 / ASTM B117、車体cutoff部品は多くの場合500h以上気泡なし、片側錆≤1–2mmを要求;重防錆目標は1000h級に達する;
- 光沢(60°):GB/T 9754 / ISO 2813、高級ニス高光沢≥85 GU;
- 人工気候老化:GB/T 1865(キセノンランプ)、1000h変色≤2級、粉化≤1級;
- 鉛筆Hardness:GB/T 6739 / ISO 15184、ニスは多くの場合B–H級以上を要求;
- 柔軟性と衝撃:GB/T 1731、GB/T 1732、曲げ直径≤2mm、衝撃≥50cm。
これらの標準を車体塗装の技術条件と入材検収に書き込めば、「外観は似ているが、二年使うと問題が出る」という言い逃れを避けられる。サプライチェーンにとって、塗層Performanceは広告文句ではなく、再測定可能で追跡可能な一組の数字である。
十三、層別システムから見る車体防錆寿命設計
車体全体の防錆は、決して「ある一層の神ペイント」に頼って解決されるものではなく、階層化システムによる冗長設計に依拠しています。前述の各層を繋いで見ると:前処理は不動態化した基底を形成し、電着は泳透力によりすべての死角を覆いかつ主防錆バリアをProvidesし、中塗りは厚みを増して石打ち耐性を備え媒体経路を延長し、トップコートは紫外線と化学的侵食を遮断します。いずれかの層が失效しても、他の層が依然として緩衝をProvidesできる——これこそが、単層よりも階層構造の方がより信頼できる根本理由です。
失效学の観点から見ると、腐食媒体が鋼板に到達するには、トップコート、中塗り、電着の3層の緻密な有機膜を順次貫通しなければならず、経路が長いほど抵抗も大きくなります。電着層の均一性と内腔カバー率は、「見えない箇所」が先に錆びるかどうかを決定します;中塗りの石打ち耐性は、走行時の損傷が防線を打ち破るかどうかを決定します;トップコートのWeather-Resistant性は、車体が屋外で数年暴晒された後も光沢と色を維持できるかどうかを決定します。3層はそれぞれ役割を分担しており、一つ欠ければ全体の寿命に明らかな短板が生じます。
これもまた、なぜ自動車メーカーが電着パラメータにこれほど敏感であるかを説明しています:档案により、電着電圧 200–350 V、槽液固体分 15–20%、pH 5.8–6.2、Temperature 28–35℃ は相互に結合したプロセス窓であり、いずれかが逸脱すると析出均一性が破壊され、車体内腔や溶接継手に防錆の薄弱点を残します。これらのパラメータをオンライン監視と統計的プロセス管理に組み込むことは、事後の補修ペイントよりも経済的です。ユーザーにとって、「純正ペイントは耐久性がある」の背後にあるのは、失效事例によって繰り返し検証されたこの階層化システムであり、特定の単一材料の神話ではありません。
十四、塗膜外観評価:オレンジピールと鮮映性(DOI)
防錆と耐久に加えて、OEM 塗装で消費者に最も感知されるのは「見栄えが良いか悪いか」です。よく挙げられる2つのコア指標:
- オレンジピール(Orange Peel):塗膜Surfaceがみかんの皮のような波紋で、レベリング不足や溶剤揮発と硬化速度の不整合に由来します。中塗りとトップコートのレベリングがオレンジピールの軽重をDirect決定し、過度な研磨は改善できるもののトップコートの厚みを損ないます。
- 鮮映性(DOI, Distinctness of Image):塗面が反射する影像の鮮明さであり、高いほど「鏡」のようになります。これは平整性、光沢、純浄性を総合的に反映しており、高級車塗装の关键売点です。
オレンジピールと DOI を制御するのは、噴塗パラメータ(気圧、流量、ガン移動の重複)、フラッシュ乾燥時間、焼付炉昇温曲線のシステム最適化に依拠しており、単一材料ではありません。これが、同じトップコートでも、異なる生産ライン・異なる工程で表現が大きく異なる理由です。外観指標をプロセス能力分析に組み込むことは、現代の車体全体塗装が「合格」から「精緻」へと向かう必経の道です。補足すべきは、オレンジピールと DOI は高ければ高いほど良いわけではなく、鏡面を過度に追求するとトップコート厚みや石打ち耐性の余裕を犠牲にする可能性があり、工学的には「美観」と「耐久」の間でバランスを取る必要があり、これこそが車体全体塗装工程カードの精髓です。
よくある質問
1. 自動車 OEM ペイントと補修ペイント(Refinish)の最もコア的な違いは何ですか?
コア的な違いはApplicationシナリオと目標にあります:OEM は自動車工場の流れ作業ラインで、完成車体に対して多層の自動塗装を行いHigh Temperature焼付けをし、車体全体の一致性と長寿命を追求します;補修ペイントは修理店で局部損傷に対して、室温/低温焼付けと手吹き塗装に制限され、隣接領域の色・光沢とのシームレスなマッチングを追求します。両者の配合Systemは同源であってもよい(例えばいずれも 2K ポリウレタントップコート)が、プロセス窓と検収基準は異なります。
2. 陰極電着はなぜ車体内腔まで防錆できるのですか?
電着の「泳透力」に依拠しています:負に帯電した塗料樹脂が電界作用下で陰極となる車体へ移行・析出し、塗料は遮へいを迂回して溶接継手や空洞など噴塗ガンが届かない死角に入り込み、連続した塗膜を形成します。档案により、電着の典型パラメータは電圧 200–350 V、槽液固体分 15–20%、pH 5.8–6.2、Temperature 28–35℃ であり、安定した槽液状態が泳透力発揮の前提です。
3. 中塗り層は省略してもよいですか?
お勧めしません。中塗りは鈑金の微細欠陥の充填、石打ち耐性、層間付着強化という3大機能を担います。中塗りを省略すると、色ペイントが下層の欠陥(オレンジピール、段差)を透かして見せやすく、走行中の砂利も電着層まで容易に貫通し、早期錆びと外観クレームを招きます。これは見えませんが、外観と耐久の关键过渡層です。
4. メタリックペイントとパールペイントの効果はどう生まれるのですか?
下塗りペイント中のアルミ粉(メタリックペイント)またはマイカ片(パールペイント)の観角異色(flake orientation 制御)に由来します。顔料片の配向と配列Densityが光の反射方式を決定し、「正面から見ると明るく、横から見ると暗い」あるいは色彩シフトを生み出します。噴塗気圧、ガン距離、フラッシュ乾燥時間はいずれも配向に影響し、下塗りペイントApplicationで最も技術を要する工程です。
5. トップコートは単なる「透明なペイント」に過ぎないのですか?
とんでもありません。トップコートは高光沢(高級品の 60° 光沢は≥85 GU に達し得る、GB/T 9754 による)、Weather-Resistant性・抗 UV、耐傷性・耐化学性等の多重保護をProvidesします。それこそが車ペイントが「数年黄変せず、亀裂を生じずに耐えられる」真の封層です。下塗りペイントは色を担い、トップコートは寿命を担います。
6. OEM 塗装は必ずHigh Temperature焼付けが必要ですか?
多層Systemは一般的に焼付炉硬化を採用し、電着層はTemperatureが高く、Topcoat層は中温であり、具体的には工程カードによるものです。熱硬化は室温よりもより徹底した架橋をもたらすため、純正ペイントの耐久は同配合の補修結果よりも通常優れています。一部の低温硬化や紫外線硬化Systemは特殊部品に用いられますが、主流乗用車 OEM ラインは依然として連続焼付炉が主です。
7. 前処理のリン酸塩処理は淘汰されますか?
従来の亜鉛系リン酸塩処理はHeavy metals含有や廃水負荷の大きさにより圧力を受けており、ニッケルフリー・リンフリーのジルコニウム系(陶化)薄膜処理が代替しつつあります。しかしリン酸塩処理の付着性と耐食性における成熟した表現により、相当長期間にわたり併存し続けるでしょう。趨勢は「より環境対応な転換皮膜 + より厳格な槽液管理」です。
8. なぜ自動車ペイントはこれほど多くの層に分かれ、一層で済ませないのですか?
単一塗層では防錆、充填、色、光沢、Weather-Resistantのすべての指標を同時に満たせないからです。階層化により各層が一種類の問題のみを解決し、全体Performanceが最適となります。これは工業防護の「プライマー+中塗り+トップコート」の配套原則と同源です:下層は防錆、中層は遮蔽、面層はWeather-Resistant。
9. GB 24409-2020 は自動車ペイントにとって何を意味しますか?
それは車両塗料の有害物質限量に関する強制国家基準であり、VOC、鉛・カドミウム・水銀・クロムおよびベンゼン系物質に上限を設けます。OEM と補修Systemのいずれもがその拘束を受け、業界をWater-Based下塗りペイント、高固形分トップコートへと進化させます。選定時に製品がこの限量を満たせることを確認することはコンプライアンスの底線です。
10. 工業防護ペイントの配套思路は自動車にDirect適用できますか?
工学的哲学は通用可能です(いずれも底—中—面の階層化)、しかし具体材料とプロセス窓は異なります:自動車は外観、鮮映性、石打ち耐性への要求がより高く、工業ペイントは重防錆、Chemical resistanceへの要求がより厳しいです。階層化ロジックは参考にできますが、配合とApplicationは各々の基準に従い再設計すべきです。
発展閲読
- Water-Based工業塗料の選定方法:樹脂Systemと適用工況:「底—中—面」配套思路を自動車から工業防護へ延伸し、クロスシナリオの塗料意思決定フレームワークを構築する。
- Water-Based塗料とOil-Based塗料の選定比較:VOC、Performance、コストの次元からWater-BasedとOil-BasedSystemを比較し、本稿の環境対応趨勢の節と呼応する。
- UV 硬化Wood塗料——効率、環境対応と工程境界:クロスカテゴリ視点を関連付け、別種の「工場化連続硬化」塗装の工程ロジックを理解し、OEM 焼付け硬化と対照をなす。