自動車塗装の基本工事:電着からクリア塗装まで(4C2B/3C2B 図解)

2026-07-12 · 分類: Technical Knowledge, Paint & Coatings

🌐 本記事はAIによる自動翻訳です。原文は中国語です。ご不明な点がある場合は、中国語の原文をご参照ください。 · 中国語原文を見る
.kx-article{max-width:860px;margin:0 auto;background:#ffffff;color:#232a33 !important; border-radius:16px;padding:32px 30px 40px;box-shadow:0 8px 40px rgba(0,0,0,.25); font-family:-apple-system,"Segoe UI","PingFang SC","Microsoft YaHei",sans-serif;line-height:1.9;font-size:16px} .kx-article *{box-sizing:border-box} .kx-article h1,.kx-article h2,.kx-article h3,.kx-article p,.kx-article li,.kx-article td,.kx-article th,.kx-article strong, .kx-article .summary,.kx-article .summary p,.kx-article .summary strong, .kx-article .note,.kx-article .note p,.kx-article .kxbox-brand, .kx-article .related,.kx-article .related li,.kx-article .kx-foot, .kx-article .kxqa-q,.kx-article .kxqa-a{color:#232a33 !important} .kx-article h1{font-size:28px;line-height:1.35;font-weight:800;margin:0 0 18px;color:#1a1d21 !important} .kx-article .lead,.kx-article p{margin:14px 0} .kx-article .cover{width:100%;border-radius:14px;box-shadow:0 6px 24px rgba(0,0,0,.15);margin:6px 0 26px;display:block} .kx-article h2{font-size:22px;font-weight:700;margin:40px 0 16px;padding-bottom:10px;border-bottom:2px solid #eceff3;position:relative;color:#1a1d21 !important} .kx-article h2::before{content:"";position:absolute;left:0;bottom:-2px;width:64px;height:2px;background:#e8720c} .kx-article h3{font-size:18px;font-weight:700;margin:26px 0 12px;color:#2a2f36 !important} .kx-article strong{color:#111418 !important;font-weight:700} .kx-article img.inline{width:100%;border-radius:12px;box-shadow:0 4px 16px rgba(0,0,0,.12);margin:22px 0 8px} .kx-article figcaption{color:#7a828d !important;font-size:13px;text-align:center;margin:6px 0 24px} .kx-article table{width:100%;border-collapse:collapse;margin:20px 0;font-size:14.5px;background:#fff;border-radius:10px;overflow:hidden;box-shadow:0 2px 12px rgba(0,0,0,.06);border:1px solid #eceff3} .kx-article th,.kx-article td{padding:12px 14px;text-align:left;border-bottom:1px solid #eceff3;vertical-align:top} .kx-article th{background:#2a2f36;color:#ffffff !important;font-weight:600;font-size:14px} .kx-article tr:last-child td{border-bottom:none} .kx-article tbody tr:nth-child(even){background:#fafbfc} .kx-article .note{background:#eef6ff !important;border-left:4px solid #0a67d0;padding:14px 18px;border-radius:0 10px 10px 0;margin:22px 0} .kx-article .note strong{color:#0a4a97 !important} .kx-article .kxbox-brand{background:#fff3e8 !important;border-left:4px solid #e8720c;padding:16px 18px;border-radius:0 10px 10px 0;margin:22px 0} .kx-article .kxbox-brand strong{color:#5a4632 !important} .kx-article ul{margin:12px 0;padding-left:22px} .kx-article li{margin:8px 0} .kx-article .kxqa-item{background:#fbfcfd;border:1px solid #eceff3;border-radius:12px;padding:16px 20px;margin:14px 0} .kx-article .kxqa-q{font-weight:700;color:#e8720c !important;font-size:16px;margin-bottom:8px} .kx-article .kxqa-a{color:#3a4048 !important;display:block;margin:0} .kx-article .related{background:#fff !important;border:1px dashed #e8720c;border-radius:12px;padding:16px 22px;margin:26px 0} .kx-article .related h3{margin:0 0 6px;color:#e8720c !important} .kx-article .summary{background:linear-gradient(135deg,#fff3e8,#ffe9d6) !important;border-radius:12px;padding:20px 22px;margin:26px 0} .kx-article .summary h3{margin:0 0 10px;color:#1a1d21 !important} .kx-article .kx-foot{margin-top:34px;padding-top:18px;border-top:1px solid #eceff3;text-align:center;color:#8a929d !important;font-size:13px} .related{margin:30px 0 6px;} .related h3{font-size:18px;color:#1C1917;margin:0 0 12px;padding-left:10px;border-left:4px solid #F97316;} .related ul{list-style:none;margin:0;padding:0;} .related li{margin:0 0 9px;padding-left:16px;position:relative;} .related li:before{content:"203A";position:absolute;left:0;color:#F97316;font-weight:700;} .related a{color:#F97316 !important;text-decoration:underline !important;font-weight:600;} .related a:hover{color:#EA580C !important;} .kx-article{max-width:860px;margin:0 auto;background:#ffffff;color:#232a33 !important; border-radius:16px;padding:32px 30px 40px;box-shadow:0 8px 40px rgba(0,0,0,.25); font-family:-apple-system,"Segoe UI","PingFang SC","Microsoft YaHei",sans-serif;line-height:1.9;font-size:16px} .kx-article *{box-sizing:border-box} .kx-article h1,.kx-article h2,.kx-article h3,.kx-article p,.kx-article li,.kx-article td,.kx-article th,.kx-article strong, .kx-article .summary,.kx-article .summary p,.kx-article .summary strong, .kx-article .note,.kx-article .note p,.kx-article .kxbox-brand, .kx-article .related,.kx-article .related li,.kx-article .kx-foot, .kx-article .kxqa-q,.kx-article .kxqa-a{color:#232a33 !important} .kx-article h1{font-size:28px;line-height:1.35;font-weight:800;margin:0 0 18px;color:#1a1d21 !important} .kx-article .lead,.kx-article p{margin:14px 0} .kx-article .cover{width:100%;border-radius:14px;box-shadow:0 6px 24px rgba(0,0,0,.15);margin:6px 0 26px;display:block} .kx-article h2{font-size:22px;font-weight:700;margin:40px 0 16px;padding-bottom:10px;border-bottom:2px solid #eceff3;position:relative;color:#1a1d21 !important} .kx-article h2::before{content:"";position:absolute;left:0;bottom:-2px;width:64px;height:2px;background:#e8720c} .kx-article h3{font-size:18px;font-weight:700;margin:26px 0 12px;color:#2a2f36 !important} .kx-article strong{color:#111418 !important;font-weight:700} .kx-article img.inline{width:100%;border-radius:12px;box-shadow:0 4px 16px rgba(0,0,0,.12);margin:22px 0 8px} .kx-article figcaption{color:#7a828d !important;font-size:13px;text-align:center;margin:6px 0 24px} .kx-article table{width:100%;border-collapse:collapse;margin:20px 0;font-size:14.5px;background:#fff;border-radius:10px;overflow:hidden;box-shadow:0 2px 12px rgba(0,0,0,.06);border:1px solid #eceff3} .kx-article th,.kx-article td{padding:12px 14px;text-align:left;border-bottom:1px solid #eceff3;vertical-align:top} .kx-article th{background:#2a2f36;color:#ffffff !important;font-weight:600;font-size:14px} .kx-article tr:last-child td{border-bottom:none} .kx-article tbody tr:nth-child(even){background:#fafbfc} .kx-article .note{background:#eef6ff !important;border-left:4px solid #0a67d0;padding:14px 18px;border-radius:0 10px 10px 0;margin:22px 0} .kx-article .note strong{color:#0a4a97 !important} .kx-article .kxbox-brand{background:#fff3e8 !important;border-left:4px solid #e8720c;padding:16px 18px;border-radius:0 10px 10px 0;margin:22px 0} .kx-article .kxbox-brand strong{color:#5a4632 !important} .kx-article ul{margin:12px 0;padding-left:22px} .kx-article li{margin:8px 0} .kx-article .kxqa-item{background:#fbfcfd;border:1px solid #eceff3;border-radius:12px;padding:16px 20px;margin:14px 0} .kx-article .kxqa-q{font-weight:700;color:#e8720c !important;font-size:16px;margin-bottom:8px} .kx-article .kxqa-a{color:#3a4048 !important;display:block;margin:0} .kx-article .related{background:#fff !important;border:1px dashed #e8720c;border-radius:12px;padding:16px 22px;margin:26px 0} .kx-article .related h3{margin:0 0 6px;color:#e8720c !important} .kx-article .summary{background:linear-gradient(135deg,#fff3e8,#ffe9d6) !important;border-radius:12px;padding:20px 22px;margin:26px 0} .kx-article .summary h3{margin:0 0 10px;color:#1a1d21 !important} .kx-article .kx-foot{margin-top:34px;padding-top:18px;border-top:1px solid #eceff3;text-align:center;color:#8a929d !important;font-size:13px} .related{margin:30px 0 6px;} .related h3{font-size:18px;color:#1C1917;margin:0 0 12px;padding-left:10px;border-left:4px solid #F97316;} .related ul{list-style:none;margin:0;padding:0;} .related li{margin:0 0 9px;padding-left:16px;position:relative;} .related li:before{content:"203A";position:absolute;left:0;color:#F97316;font-weight:700;} .related a{color:#F97316 !important;text-decoration:underline !important;font-weight:600;} .related a:hover{color:#EA580C !important;}

自動車車体塗装工事:白車体の前処理から電着・中塗り・上塗り・クリア塗装までのライン工事図

自動車の塗装面は「塗料を1層吹く」ほど単純なものではない。露出したボディーインホワイトから鏡面のような外装部製品になるまでには、前処理、電着塗装、中塗り、上塗り、クリア塗装などの多数の工事を経る。このような段階的・多層・複数回焼付けのシステムは、防錆、外観、耐久性、歩留まりをすべて極限まで高めるためにある。本稿では1枚のフロー図で車体塗装の全体ロジックを明確にする。

一言でまとめ:塗装は「層を重ねる」工事である——電着は防錆、中塗りは平滑性と密着性、色漆は見た目、クリアは保護と光沢を担う。どの工事にも代替不可能な役割がある。

一、車両塗装プロセスとは何か?

整车塗装とは、ホワイトボディ(溶接された裸の車体)が専用の塗装工場で、化学的および物理的処理を経て完全な塗膜システムを形成するプロセスを指します。それは防錆工事(水蒸気と酸素を遮断する)であると同時に、外観工事(色と光沢を決定する)でもあります。修理側の部分塗装はその「簡易版」であり、ライン生産が追求するのは数百万台規模の安定的な均一性です。

二、4C2Bと3C2Bとは何か?

業界では「C」= Coat(コート/吹付け回数)、「B」= Bake(焼付け)として工事を省略表記します:

  • 4C2B:4回のスプレー塗装+2回の焼き付け(中塗り、色漆、クリア塗料を段階的に焼き付けるなど)、Performanceとタクトタイムのバランスが取れており、かつては主流であった。
  • 3C2B / 3C1B:塗装層数や焼き付け回数を削減し、エネルギーと資源を節約(中塗り省略/3-Wet コンパクトプロセスの詳細は別参照)、環境にやさしい傾向である。

要するに:コーティング層数が多いほど、焼成が十分であるほど、Performanceは向上するが、エネルギー消費とコストも高くなる。工事の選択はPerformanceと持続可能性のトレードオフである。

三、標準工事フロー図解
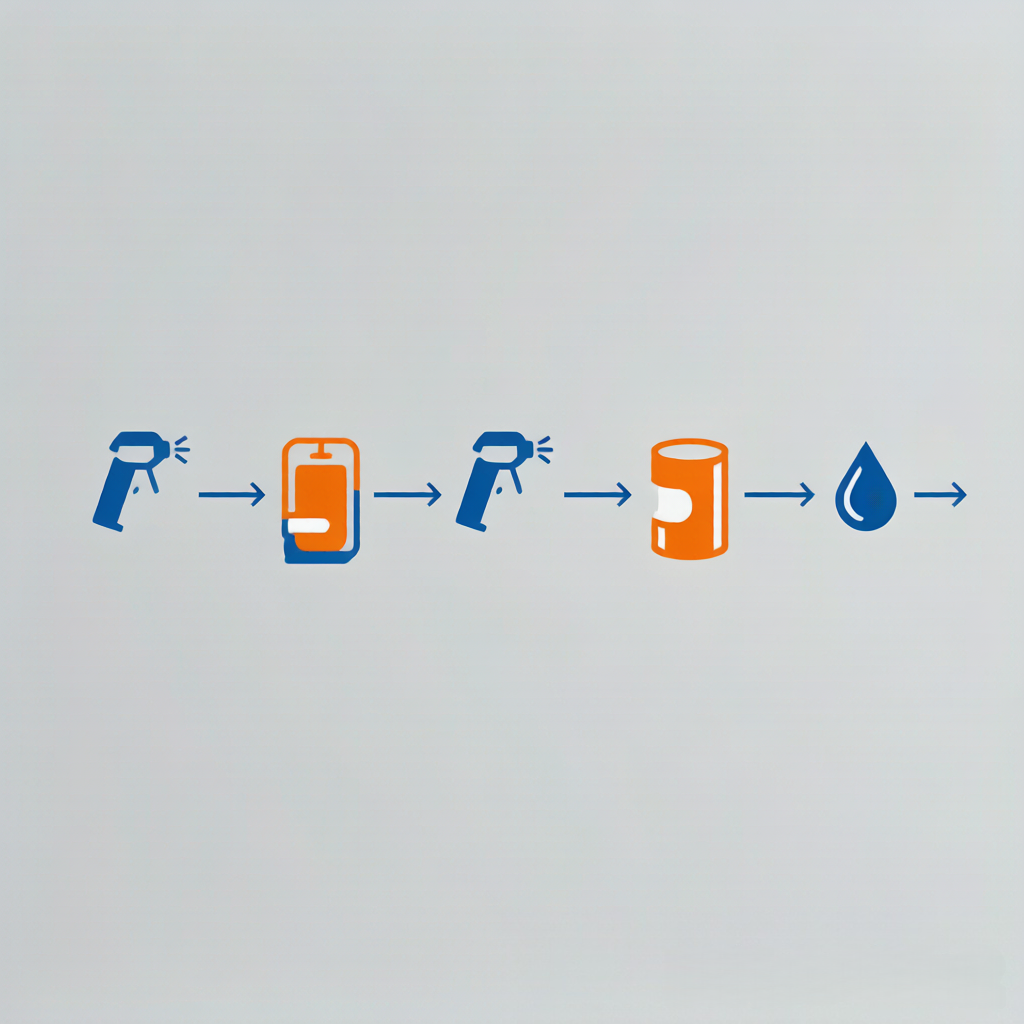
自動車塗装の5段階プロセス:前処理→電着塗装→中塗り→上塗り→クリア塗装の工事チェーン
図:典型的な車体塗装メインラインの工事フロー——各工事はいずれも前工事の合格を前提としている。

3.1 前処理

脱脂脱脂→水洗い→(リン酸塩処理/シラン変換皮膜)→純水洗い。目的は鋼板に清浄で密着しやすい下地を与えることで、後のすべての防錆の根幹である。処理が不十分であれば、その後がどれほど良くても無駄である。

3.2 電着塗装(ED、カチオン電着)

白車体を電着槽に浸漬し、直流電を通して電着塗料を全身(内腔や溶接部を含む)に均一に析出させます。これは車体全体の防錆の中核となる層であり、自動化度が最も高い工事でもあります。

3.3 中塗り(中塗り塗料)

原子灰(パテ)を塗りつけて平らにした後、サーフェイサー(中塗り塗料)を吹き付け、微細な欠陥を埋めて層間密着性を高め、電着塗装と色漆を隔離します。それは塗装面の「平坦な下地」を決定します。

3.4 上塗り塗料(着色塗料)

車両に色と質感を与える:ソリッド、メタリック、パールにはそれぞれ専用の配合がある。塗装の回数、Film Thickness、フラッシュオフ時間が色の均一性にDirect影響する。

3.5 クリヤー塗料(トップコート)

最外層の透明塗料で、光沢・Weather-Resistant性・耐擦り傷性を保護します。現代のクリア塗料の多くは2Kであり、硬くて靭性があります(成膜メカニズム関連の記事を参照)。

工事 主な役割 重要な成果物
前処理 洗浄+皮膜処理 密着可能な下地
電着 ED 全体防錆 均一な防食下塗り層
中塗り 平滑化+密着性 平坦な中間層
上塗り(色塗料) 色/質感 外観の主体色
クリア塗装 保護+光沢 Weather-Resistant性透明層

四、なぜ段階的にApplicationする必要があるのか?

  • 機能分離:防錆、下地調整、着色、保護はそれぞれ専用の塗層が担い、互いに干渉しない。
  • Film Thickness制御可能:単層で一度に塗ると垂れや気泡が生じやすい;多層化の方が乾燥Film Thickness(DFT)の制御が容易である。
  • 歩留まりと修理:前工事の不良は後工事の前に遮断でき、車両全体の塗装不良の連鎖を防ぐことができる。

五、メンテナンス側 vs ライン

注:4S Dealership/修理工場の部分補修は「ミニチュア版」——車体全体の電着塗装はなく(補修用下塗りで防錆)、焼き付けTemperatureが低く(2KRoom Temperature硬化)、さらにぼかし処理で新しい塗料を古い塗料になじませる必要がある。Performanceは近づけることはできるが工事条件が異なるため、広範囲や重要構造部の錆びには引き続き適切な前処理を推奨する。
整備側の塗装ブース(焼き付けブース)の模式図:低温/Room Temperatureの2K硬化で、車体全体のHigh Temperatureラインと対比
図:整備側の塗装ブース(焼き付けブース)は低温/Room Temperatureの2K硬化が主体で、車体全体のHigh Temperatureラインと対比される。

要約

自動車塗装は層状に重ねるシステム工事である:前処理下地→電着防錆→中塗り平滑化→上塗り着色→クリア塗装保護。4C2B/3C2B が示すのは塗層と焼き付け回数であり、本質はPerformanceとエネルギー消費のトレードオフである。各工事の役割を理解してこそ、「なぜ良い塗装面は高価なのか、なぜ補修はまず下地を処理すべきなのか」が分かる。

よくある質問(FAQ)

4C2B と 3C2B の違いは結局どこにあるのですか?
C は塗装コート/パス数、B は焼き付け回数です。4C2B は 4 回塗装+2 回焼き付けで、Performanceとタクトのバランスが取れています;3C2B/3C1B はコートや焼き付けを減らして省エネ・低消費化を図るもので、コンパクト化・低排出の工事トレンドです。
電着塗装(ED)がなぜこれほど重要なのですか?
電着塗装は、電着塗料を車体全体(内腔や溶接シームを含む)に均一に析出させることができ、車体全体の防錆の中核となる層です。自動化が高く、死角なく被覆されるため、後続の塗層が確実に密着するための基礎となります。
中塗り塗料は省略できますか?
中塗りは欠陥の平坦化、層間付着性の向上、電着と色塗りの隔離を担い、塗面の平滑性に極めて重要です。中塗り省略工事(3C1B/3-Wet)は、処方と設備のアップグレードで代替するものであり、単純に「省く」のではなく、一般的な補修で安易に省略すべきではありません。
補修塗装と工場のライン塗装は同じですか?
違います。ライン塗装には車体全体の電着とHigh Temperature焼き付けがあります;補修は補修用下塗りで防錆し、2K Room Temperature硬化させ、かつブレンド(グラデーション)処理が必要です。Performanceは近づけることはできますが、工事条件は異なり、重要な錆びやすい部製品は適切な前処理を推奨します。
各工事間の「焼き付け」は必須なのですか?
層ごとの焼き付けは、各層を十分に硬化させ、Film Thicknessを制御し、歩留まりを向上させるために有効です;コンパクト工事では焼き付け回数を減らしますが、材料と設備のアップグレードに依存します。全く焼き付けず、層ごとにウェットオンウェットとする簡易なやり方は、要求の極めて低い場面にのみ適し、車体基準を満たすことは困難です。
Kexin New Materials・自動車塗装技術文庫 | 本記事は技術解説型のコンテンツであり、選定およびApplicationの参考としてProvidesされる

{ "@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [ {"@type":"Question","name":"4C2B と 3C2B の違いは何ですか?","acceptedAnswer":{"@type":"Answer","text":"C は塗装コート(層)またはパス数、B は焼付回数です。4C2B は 4 回塗装+2 回焼付で、Performanceとタクトのバランスが取れています。3C2B/3C1B はコートや焼付を減らして省エネ・低減耗とし、コンパクト化・低排出の工事トレンドです。"}}, {"@type":"Question","name":"電着塗装(ED)がなぜ重要なのですか?","acceptedAnswer":{"@type":"Answer","text":"電着塗装は電着塗料を車体全体(内腔や溶接部を含む)に均一に析出させ、車体全体の防錆の中核となる層です。自動化が高く、死角なく被覆されるため、後続コートの確実な密着の基礎となります。"}}, {"@type":"Question","name":"中塗り塗料は省略できますか?","acceptedAnswer":{"@type":"Answer","text":"中塗りは欠陥を平坦に埋め、層間付着性を高め、電着と上塗り(色漆)を隔離し、塗面の平滑性に不可欠です。中塗り省略工法は配合と設備の向上で代替するもので、単純に省くわけではなく、一般の補修で安易に省略すべきではありません。"}}, {"@type":"Question","name":"補修塗装と工場のライン塗装は同じですか?","acceptedAnswer":{"@type":"Answer","text":"違います。ライン塗装は車体全体の電着とHigh Temperature焼付がありますが、補修は補修用下塗りで防錆し、2K Room Temperature硬化とし、かつグラデーション(ぼかし)でつなぐ必要があります。Performanceは近づけられますが、工事条件は異なり、重要な錆発生部製品は適切な前処理を推奨します。"}}, {"@type":"Question","name":"各工事間の焼付は必須ですか?","acceptedAnswer":{"@type":"Answer","text":"層ごとの焼付は各層の十分な硬化を確保し、Film Thicknessを制御して歩留まりを高めます。コンパクト工法は焼付回数を減らしますが、材料と設備の向上に依存します。焼付を全く行わない簡易な方法は極めて低い要求の用途にのみ適し、車体基準には達しません。"}} ] }