二液型塗料(2K)は、工業用保護塗料および床用塗料分野において最High Performanceのシステムの一つであるが、その高いPerformanceには前提がある。それは、主剤と硬化剤を正しい比率でMixingしなければならないという点だ。実際の現場では、多くの塗料トラブル——軟化、光沢低下、未硬化、脆裂、耐薬品性の急低下——は、塗料自体の品質が悪いのではなく、Mixing比を間違えていることによるものである。多くのApplicationチームは「感覚」「濃さ・薄さを見て」「経験で加える」ことを習慣としているが、これは一液型システムならば何とかごまかせても、二液型エポキシおよびポリウレタンにおいては致命的である。Mixing比事故を根本から防ぐには、「当量比」という根本的なロジックを理解し、実行可能な計量の規律を確立しなければならない。
工業用保護塗料の技術サプライヤーとして、KeXin New Material(kexinMaterials) は二液型システムのMixing比配套において多数の現場データを蓄積している。本稿では、化学量論の本質、質量比と体積比、Mixing比失控の結果、計量ツールからApplication規律まで、二液型塗料のMixing比に関する重要技術をSystem的に解き明かし、現場で「感覚任せ」を「当量通り」へと昇華させるお手伝いをする。
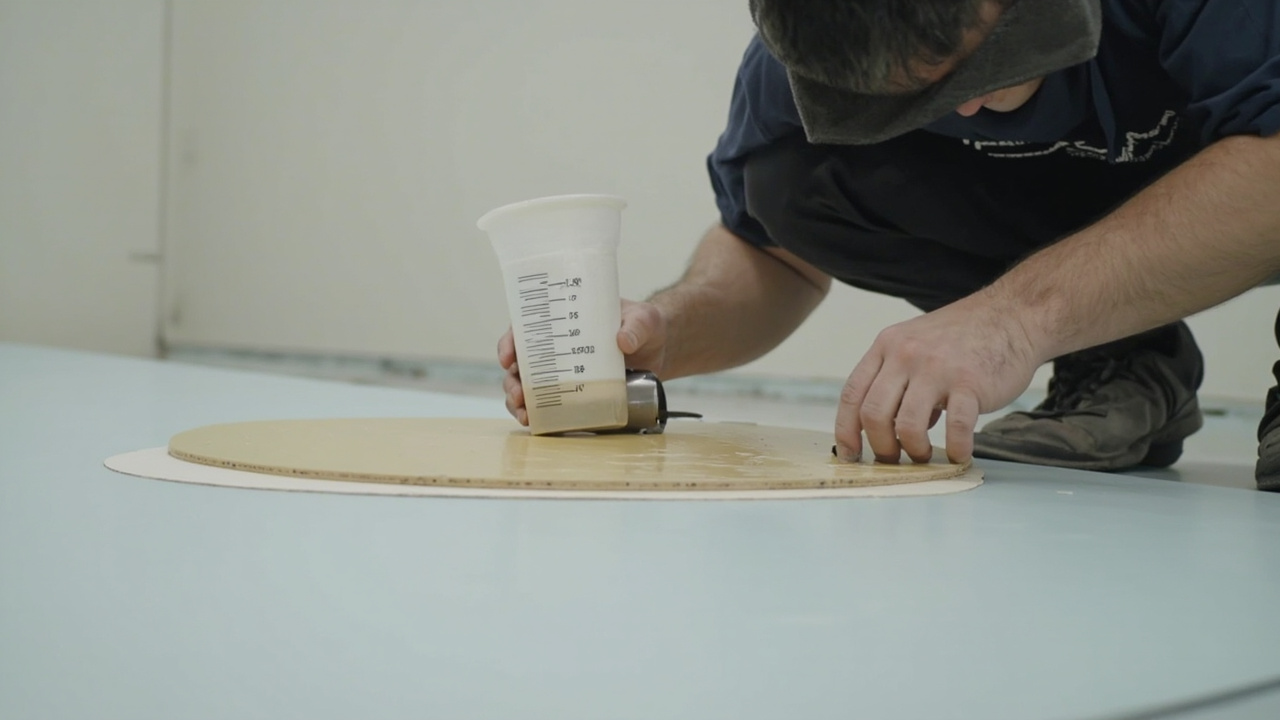
一、なぜ二液型は正確なMixing比が必要か:当量比の本質
二液型塗料は、二つの成分が化学反応を起こして架橋し皮膜を形成する。エポキシを例にとると、主剤はエポキシ基を含み、硬化剤はアミン水素を含む。ポリウレタンを例にとると、主剤は水酸基を含み、硬化剤はイソシアネート(—NCO)を含む。反応の化学量論的関係は以下の通りである。
一つの官能基が完全に反応するには、対応する一つの官能基が必要である
「当量比」(Stoichiometric ratio)とは、二成分の官能基数がちょうど一致する比率のことである。エポキシにおいて「エポキシ基をどれだけ含むか」を測るにはエポキシ当量(EEW、g/当量)を用い、硬化剤において「活性水素をどれだけ含むか」を測るにはアミン当量(AHEW)を用いる。理論的な質量Mixing比は以下の通りである。
硬化剤質量 = 樹脂質量 × (AHEW / EEW)
ポリウレタンにおいては、水酸基当量(OH 値から換算)と —NCO 当量を一致させ、—NCO と —OH のモル比(指数 NCO/OH)は通常 1.0–1.1(反応を完全にするためわずかに過剰)に制御される。
実際の配合では、ある成分(多くは硬化剤/イソシアネート)をわずかに 5%–15% 過剰にして、副反応や損失を補償することが多い。しかし、「わずかな過剰」は配合設計者が実験で検証した範囲であって、Application者が勝手にいじってよい余地ではない。このウィンドウから外れると、Performanceは崩壊し始める。
二、質量比、体積比、および「見て加える」という罠
TDS に記載されるMixing比は質量比(kg/kg)または体積比(L/L)のいずれかであり、Densityが同じ(まれ)でない限り、これらを混同してはならない。よくある誤りは以下の通りである。
- 体積カップで質量比を代用する:主剤と硬化剤のDensityは異なるため、体積 2:1 ≠ 質量 2:1 となり、当量の不一致を招く。
- 濃さ・薄さで判断する:Viscosityは官能基比率を反映しない。濃いからといって硬化剤を多く加える必要はない。
- 色で判断する:より危険であり、色とMixing比には確定的な関係がない。
正しい方法:TDS に記載された「質量比」または「体積比」のいずれかを厳守し、対応する計量具(電子秤または目盛り付きカップ)で計量する。TDS が質量比を記載している場合は秤量しなければならず、体積比の場合は校正済み体積カップを用いる。異なるシステム間の換算にはDensity補正が必要であり、現場での独自換算は推奨されない。
以下の表は、一般的な二液型システムの典型的なMixing比(業界公開の経験値、詳細は TDS に準拠)である。
| システム | 典型的なMixing比(体積) | 典型的なMixing比(質量) | 備考 |
|---|---|---|---|
| エポキシ床用塗料(アミン硬化) | 配合により 3:1–5:1 | AHEW/EEW による | 硬化剤わずか過剰 |
| エポキシ富亜鉛プライマー | 成分 A:B 一般的に 8:1–10:1(質量) | 亜鉛ペースト:硬化剤 | 主剤は多くがペースト |
| 2K ポリウレタンニス(HDI) | 2:1(体積) | NCO/OH による | ホワイトリスト auto-2k-clearcoat 参照 |
| 脂肪族 PU トップコート | 4:1–10:1(体積、固形分による) | 当量による | 高固形分は差が大きい |
| 弾性エポキシ(ポリエーテルアミン) | 当量により 1:1–2:1 | AHEW/EEW による | 柔軟システム |
三、Mixing比失控の連鎖的結果
Mixing比が当量ウィンドウから外れると、一連の予測可能な失敗を引き起こす。
硬化剤/イソシアネート不足(主剤過多):反応が不完全となり、残余のエポキシ基や水酸基が皮膜内に残る。軟化、粘着、Hardness低下、耐薬品性・Weather-Resistant性悪化、光沢低下、長期未硬化として現れる。
硬化剤/イソシアネート過剰:残余の —NCO やアミンが多くなり、皮膜が脆く割れやすくなり、遊離モノマーの放出が増加する(刺激性および黄変リスク上昇、特に芳香族 PU の黄変が激化)、付着性も低下する可能性がある。
希釈剤失控:過剰な希釈は固形分を下げ、Film Thicknessを減らし、乾燥を遅らせ、たれやオレンジピールを起こしやすくする。希釈剤添加量は通常、体積パーセンテージで明確に規定される(例:+10%)ものであり、適当に混ぜるものではない。
工事上、Mixing比は「デッドライン」と見なされる——「だいたいでいい」のではなく、「少しズレると崩れる」のである。自動車用クリアコート TDS の経験(ホワイトリスト2K ポリウレタンニス参照)によれば、2:1 と 4:1 は決して互換できない。これは正に当量の差によるものである。
四、計量ツールと操作規律
Mixing比を現場に落とし込むには、実行可能なツールと手順が必要である。
- ツール:電子台秤(Precision 1 g 級、主剤が多い場合は 10 g 級)、目盛り付き調漆カップ(体積比使用時)、攪拌棒、タイマー。
- 手順:まず主剤(A)を秤量/計量し、次に硬化剤(B)を秤量/計量し、最後に規定の希釈剤(ある場合)を加える。先主後固とし、B が単独で残留するのを避ける。
- 攪拌:一方向に一定速度で 2–3 分、壁と底をこすり、肉眼で見える縞がないことを確認する。二液型噴塗には動的Mixingヘッドを用いる。
- 熟化(誘導期):Mixing後に数分間静置して消泡してからApplicationするシステムもあり、TDS に従う。
- 適用期間(Pot Life):Mixing後すぐに反応が始まり、期限超過でViscosity急上昇またはゲル化する。使Coverageを見積もって配合量を決め、少なめに複数回配合する方がよい。
見落とされがちな細部:TemperatureはViscosityに影響するが当量は変えない。冬場に主剤が濃くなり、「硬化剤を多く加えて薄める」と誤解する者がいるが、これは間違いである——硬化剤は希釈剤ではない。濃い場合は昇温または TDS で許可された希釈剤で対処すべきであり、Mixing比を変えてはならない。
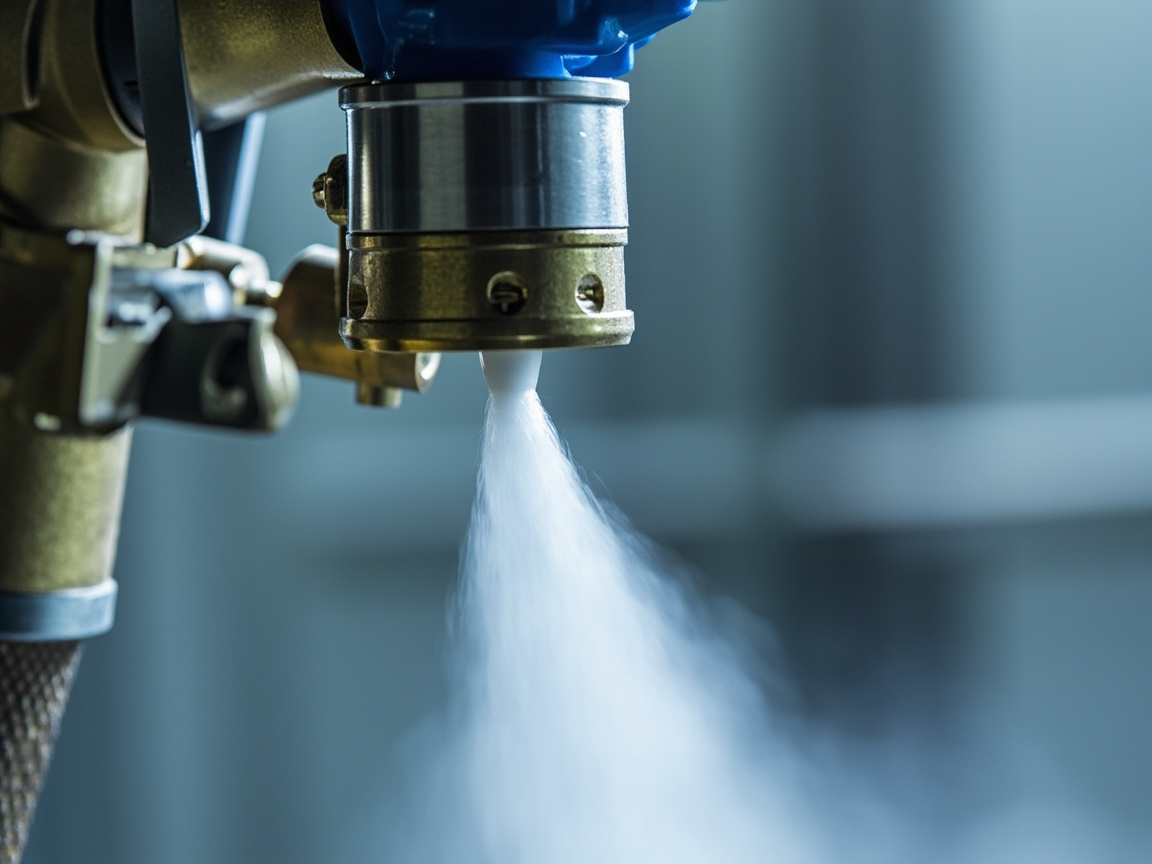
五、二液型噴塗のMixing比制御
大面積Applicationには二液型エアレス噴塗(2K 噴塗機)が一般的であり、精密計量ポンプにより設定体積比で A、B 二成分を送給し、Mixingヘッド内で動的にMixingする。そのMixing比制御の要点は以下の通りである。
- 設備校正:定期的に流量計で A/B 出力比を校正し、ポンプ摩耗による偏差を防ぐ。
- 加熱:冬場はViscosityを下げ、計量を安定させるため加熱する。
- 洗浄:Application終了後ただちに適合溶剤でMixingヘッドと配管を洗浄し、ゲル化詰まりを防ぐ。
- 廃棄物:Mixingヘッド内で既にMixingされた物料は、適用期間内に使い切るか適切に処理しなければならない。
設備によるMixing比は自動化されているが、校正不良であれば同様に系統的に不一致を起こすため、定期点検と記録が必要である。
六、水分と不純物による当量への隠れた破壊
Mixing比が合っていても、水や不純物が混入すれば当量はやはり破壊される。
- エポキシ:水はエポキシとDirect反応しないが、主剤を希釈し付着に影響する。硬化剤がアミンであれば、水によりアミン系副生成物が生じ活性を消費する。
- ポリウレタン:水は —NCO と極めて速く反応し、CO2(発泡)を生成してイソシアネートを消費し、架橋不足、軟化、黄変を招く。ホワイトリストポリウレタンニス耐黄変のメカニズムによれば、湿気は PU 黄変および失效の主因の一つである。
したがって二液型システムのApplicationでは防湿が必須である。下地の含水率、相対Humidity、容器および工具の乾燥度をすべて管理しなければならない。これはMixing比規律と同等に重要である。
七、Mixing比検証:どうやって合っていると分かるか
現場での迅速な検証手段は以下の通りである。
- 秤量再確認:配合後に総Weightを秤り、A/B 比率が基準に達しているか逆算する。
- ゲル時間/適用期間の観察:Mixing後からゲル化までの時間が TDS より明らかに短いまたは長い場合、Mixing比またはTemperature異常を示唆する。
- サンプル硬化:小サンプル硬化後にHardness(GB/T 6739)、付着性(GB/T 9286)、指触乾燥・硬化乾燥を測定し、異常があればMixing比を確認する。
- 第三者検査:重要工事では皮膜を採取し架橋Density(例:DSC ガラス転移Temperature Tg、FTIR 残余官能基)を測定に出す。
「配合後に一度測る」を習慣づければ、大量事故の前に阻止できる。
八、よくある誤解
| 誤解 | 真実 |
|---|---|
| 濃いから硬化剤を多く加える | 硬化剤は希釈剤ではなく、当量を破壊する |
| 体積比と質量比を適当に換える | Densityが異なるため、TDS 指定に従うべき |
| 硬化剤を多めに加えると硬くなる | 過剰は脆裂、黄変、刺激性大を招く |
| 色でMixing比を判断する | 色とMixing比に確定的関係はない |
| 冬場は適当に配合してよい | 低温は反応が遅いが当量は変わらず、より正確さが必要 |
九、選定と配套におけるMixing比のヒント
工况によってMixing比の許容差が異なる。
- 高固形分システムは固形分が高く許容差が狭いため、Mixing比に敏感である。
- 弾性エポキシ(ポリエーテルアミン)は当量比が柔軟性を決定し、錯配すると硬脆または軟粘となり、本ロットの弾性エポキシ伸縮目地処理;
- エポキシ硬化剤の選定(本ロットのエポキシ硬化剤の選定)が配合比率の許容範囲を決定するため、硬化剤を変更する場合は必ず比率を再計算する必要がある。
KeXin New Material(kexinMaterials) は、二液型納品時に「配合比(質量/体積)+当量根拠+計量器具+適用期間」を工程カードに記載し、Applicationチームに対して配合比の教育と現場検証を実施し、配合比事故をバッチ生産前に防ぐ。
十、配合比事故のトラブルシューティング表
| 現象 | 考えられる配合比問題 | 対策 |
|---|---|---|
| 軟らかく乾かない | 硬化剤不足/水分消費 | 厳格な配合比、防湿 |
| 脆く割れる | 硬化剤過剰 | 当量比に戻す |
| 気泡 | ポリウレタンが水と接触/希釈過剰 | 防湿、希釈管理 |
| 光沢低下 | 配合比誤り/硬化不足 | 配合比確認、硬化確保 |
| 適用期間異常 | 配合比またはTemperature誤り | 比とTemperatureの再確認 |
十一、当量比の工学的計算例
エポキシ当量 EEW=190 g/eq、アミン水素当量 AHEW=95 g/eq の場合、エポキシ:硬化剤の質量比 = EEW : AHEW = 190:95 = 2:1(質量)。AHEW=50 の硬化剤に変更した場合、比は 190:50 = 3.8:1 となる。硬化剤を変更する場合は必ず比を再計算し、旧比率を流用してはならないことがわかる。ポリウレタン側:—OH 当量 1000 g/eq、—NCO 当量 210 g/eq、NCO/OH=1.05 とすると、—NCO 質量 : —OH 質量 = 1.05×210 : 1000 ≈ 0.22:1。この算法を習得すれば、配合比は暗記に頼らなくて済む。
十二、現場計量誤差の要因と管理
誤差の要因:秤のPrecision不足、読み取り視差、容器残留、温HumidityによるViscosity変化による体積誤判、成分の沈降。管理:校正済台秤(Precision ≤ 1%)、専用清浄容器、小バッチ調製、ロット番号と環境の記録を用いる;高価値または大面積工事には二液型噴塗設備による自動計量を用いる。配合比規律は良い材料が不良品にならない最後の関門である。
十三、配合比と硬化程度の現場判定
配合比が正しく、温Humidityが適切であれば、塗膜は TDS の適用期間内にゲル化、指触乾燥、硬化に至るべきである。判定:指触乾燥、爪圧痕、Hardness計(GB/T 6739)、引抜(GB/T 5210);異常な軟粘着は多くが配合比誤りまたは吸湿である。重要工事では小サンプルと自然試験板を保存して対照し、責任追及と振り返りの根拠とする。
十四、一般的な配合比事故の振り返り
事故一:体積を質量として扱い、結果硬化不十分——TDS 指定の計量器具を必ず使用する。事故二:希釈のため硬化剤を多く加え、膜が脆く黄変——硬化剤は希釈剤ではない。事故三:湿気で PU が汚染され、気泡・不乾燥——防湿。事故四:硬化剤を混用し、層間剥離——当量で再計算し混用禁止。事故リストを現場に貼れば、大半の初歩的ミスを防げる。
十五、二液型系の体積固形分とFilm Thickness換算
配合比が正しいのは第一歩に過ぎず、Film Thicknessは体積固形分から逆算する必要がある:理論 DFT(µm)= 体積固形分 × 湿Film Thickness ÷ 100;ApplicationではWet FilmゲージでWet Filmを測り、その後乾膜に換算し、GB/T 13452.2 に基づき検証する。質量を体積と誤る、固形分を無視するのは、Film Thickness不足の一般的な根源であり、特に無溶剤および高固形分系で顕著である。
十六、自動計量と手作業計量の誤差境界
二液型噴塗設備の計量ポンプはPrecisionが高く再現性に優れ、大面積に適する;手作業秤配は人為的影響が大きく、教育と再確認が必要である。経験則:手作業配料の誤差は ±2% 以内、重要工事は ±1% 以内;限界超えは再調製。計量を工程の品質管理点とし、ロット番号、秤量、環境を記録し、遡及しやすくする。
十七、配合比と適用期間の連動管理
高反応性硬化剤では配合比により適用期間が短く、Temperature上昇でさらに短くなる。配料量は適用期間とApplication速度に合わせる必要があり、少なめに複数回調製する方がよい。適用期間超過の材料はゲル化していなくてもPerformance低下の可能性があり、再利用を禁止する。「いくら配り、いつまでに使い切るか」を工程カードに記載することが、ゲル化廃棄とPerformance事故を防ぐ鍵である。
十八、異メーカー成分の配合比レッドライン
主剤と硬化剤は同系で配套すべき;硬化剤変更時は新当量で再計算し検証しなければならない。A 社主剤に B 社硬化剤を「試しに」配するなど絶対にしてはならない。ポリウレタン側の —NCO と —OH 当量はそれぞれ異なり、メーカー・型式混用は必ず光沢低下・不乾燥を招く。配合比レッドラインを作業指示書に記載し、現場に掲示して、初歩的ミスを源頭から防ぐ。
十九、二液型系の理論 DFT とApplicationロス
配合比が正しければ、Film Thicknessはさらに体積固形分とロスの影響を受ける。理論 DFT = 体積固形分 × 湿Film Thickness;実際にはロス係数(噴塗 10%–30%)を加える必要がある。ロスを無視すると系統的にFilm Thickness不足となる。工程カードには配合比、湿Film Thickness、ロスを同時に記載し、現場で設計 DFT を再現しやすくする。
二十、ポリウレタンとエポキシの配合比現場対照カード
エポキシ:EEW 対 AHEW、質量比。ポリウレタン:—OH 当量と —NCO 当量、NCO/OH≈1.0–1.1。両カードを並べて壁に掲示し、混用習慣を避ける。重要工事では配合比を「質量(g):質量(g)」と記載し、二人で再確認・署名し、暗算ミスを防ぐ。
二十一、配合比誤りによる環境リスク
配合比誤りで不硬化や粘着状態となり、未反応成分の VOC 放出が増え、臭気が強くなり、GB 30981 の達成が困難になる。誤配はPerformance事故であるだけでなく、環境事故でもある。配合比を環境と品質の二重管理に組み込むことは、適合生産の当然の姿である。
二十二、スマート配合比とデジタルApplicationの趨勢
二液型噴塗設備はすでに自動計量、記録、警報が可能;さらに MES と連動し、配合比データの遡及が可能である。手作業配料でも BOM をスキャン照合できる。デジタル化は人為的配合比誤りを低減し、大規模工事の必然的方向であり、紛争時にも客観的証拠をProvidesできる。
二十三、二液型系の色ペーストと充填剤の影響
色ペースト、充填剤には活性成分や水分が含まれ、成分を消費して当量を変化させる。高充填系では有効当量を算定し、必要に応じて増量する。色ペーストの水分を無視することは、PU の気泡、エポキシの軟膜の潜在的要因である。配合と現場配料の両方で副資材の影響を考慮しなければならない。
二十四、配合比が塗膜の電気特性に与える影響
静電Preventsエポキシは導電充填剤によるネットワーク形成に依存し、配合比誤りで硬化不十分となるとネットワークの連続性が破壊され、Surface抵抗が急上昇して失效する。配合比のPrecisionは電気特性の前提である。検収ではSurface抵抗計で多点測定し、部分的合格が全体失效を隠すことを避ける。
二十五、配合比の記録と遡及System
每バッチ配料の記録:ロット番号、秤量、秤番号、環境、操著者、適用期間。記録が照査可能であれば、事故は遡及可能である。大規模工事ではスキャン配料と電子記録を用い、紙面の改ざんを防ぐ。遡及Systemは品質管理の閉ループであり、紛争時の客観的証拠でもある。
二十六、新人配料の教育ポイント
教育の焦点:TDS 当量の読み方、適切な計量器具の選択、秤量後の再確認、環境判断、適用期間管理、異常識別。本稿の事故リストをケーススタディとする。教育が行き届けば、配合比誤り率は一桁下がる。人は配合比規律の最終執行者である。
二十七、配合比とエネルギー・コストの関連
配合比のPrecisionは手直いと廃塗料を減らし、材料とエネルギー消費をDirect低減;自動計量は効率を上げ人件費を下げる。配合比管理をコスト工学的に組み込むことは、小投資大回収である。精緻化配料は塗料Applicationデジタル化の第一の着地点である。
二十八、配合比が塗膜外観に与える影響
配合比誤りでオレンジピール、クレータリング、光沢低下、粘着が生じる。外観欠陥は多くがApplication手法ではなく配合比に由来する。配合比のPrecisionは外観合格の基礎であり、特に高光沢と透明系は偏差に極めて敏感である。外観クレームはまず配合比を確認し、次に工程を確認する。
二十九、二液型系のバッチ一致性
同一配合でもバッチが異なれば、Viscosityと反応活性にわずかな差がある。バッチ一致は原料管理と中間管理に依存する。一致性は大規模Applicationの前提であり、さもなくば同一工程で異なる結果が出る。入荷時に一致性検査を行い、生産と品質を安定させる。
三十、配合比と塗装効率のバランス
高固形分は工程数を減らし効率を上げるが、配合比への感受性が高く許容幅が狭い。効率と正確さはバランスさせる必要があり、設備と教育に依存する。平衡点は工事経済の最適域である。むやみな速度向上は往々にして手直いを招き、割に合わない。
三十一、配合比管理のデジタル化転換
スキャン配料、電子バッチ記録、自動警報はすでに趨勢である。デジタル化は人為的誤りを低減し、遡及証拠をProvidesする。転換は効率のためだけでなく、品質の可控のためである。大規模工事ではデジタル配料システムを優先導入すべきである。
三十二、配合比と塗膜Weather-Resistant性の関連
配合比誤りで架橋不十分となると、残留基が紫外線下でより劣化しやすく、Weather-Resistant性が急減する。関連は往々にして無視され、黄変・粉化は材料が悪いと誤って帰せられる。Weather-Resistant性は正確な配合比に支えられており、特に脂肪族系で顕著である。配合比をWeather-Resistant管理に組み込み、源頭から屋外寿命を保障し、後期の大量補修とブランド損失を減らす。
三十三、配合比の現場迅速検査法
配料後に総Weightを秤り比率を逆算するのが最も早い検査である。異常があれば即ラインを止め秤とバッチを確認する。小サンプルでのHardnessと付着性測定を組み合わせれば、二重の保険となる。迅速検査法は現場で実施可能であり、高価な設備を要しない。これを工程カードに記載し、誰もが実施できれば、第一関門で大半の配合比誤りを防げ、コスト低・効果大である。
三十四、配合比と廃塗料削減の関係
正確な配合比は不硬化と手直いを減らし、廃塗料と溶剤消費をDirect削減する。廃塗料削減はコスト低減と環境保護の両立である。精緻化配料は塗料Applicationデジタル化の第一の着地点である。配合比管理をコスト工学的に組み込むことは、小投資大回収である。削減はさらに危険廃棄物処理の負荷を下げ、企業の環境目標に合致する。
三十五、配合比知識の標準化蓄積
当量算法、一般的誤り、検査方法を標準化してカードに入れ、知識を再利用可能にする。新人はカード通りに操作し、誤り率が一桁下がる。標準化は組織の記憶であり、個人の経験に依存しない。蓄積が厚いほど、選定とApplicationが安定する。知識資産は単発の成功より価値があり、System的に構築し継続更新すべきである。
三十六、配合比と塗装効率の平衡点
高固形分は工程数を減らし効率を上げるが、配合比への感受性が高く許容幅が狭い。効率と正確さはバランスさせる必要があり、設備と教育に依存する。平衡点は工事経済の最適域である。むやみな速度向上は往々にして手直いを招き、割に合わない。平衡点を見出せば、進度と品質を両立でき、それは成熟したプロジェクト管理の象徴であり、競争力の源でもある。
三十七、二液型系のバッチ一致性管理
同一配合でもバッチが異なれば、Viscosityと反応活性にわずかな差がある。バッチ一致は原料管理と中間検査に依存する。一致性は大規模Applicationの前提であり、さもなくば同一工程で異なる結果が出る。入荷時に一致性検査を行い、生産と品質を安定させる。管理はコストを増すが、バッチ変動による大面積手直いリスクを避ける。
三十八、配合比管理のデジタル化転換
スキャン配料、電子バッチ記録、自動警報はすでに趨勢である。デジタル化は人為的誤りを低減し、遡及証拠をProvidesする。転換は効率向上だけでなく、品質の可控のためである。大規模工事ではシステムを優先導入し、配合比を人治から法治に変えるべきである。転換は業界の方向であり、早く布石を打てば早く恩恵があり、遠隔監査と適合も容易になる。
三十九、配合比事故の責任遡及
每バッチ配料の記録:ロット番号、秤量、秤番号、環境、操著者、適用期間。記録が照査可能であれば、事故は遡及可能で、責任が明確である。遡及Systemは品質閉ループであり、紛争時の客観的証拠でもある。遡及を制度に組み込めば、不正Preventsと改善の両立になる。責任明確化はかえって全員の品質意識を高め、前向きの循環を形成する。
四十、配合比と品質の閉ループ管理
配合比管理は閉ループを形成すべきである:当量設計、現場計量、過程記録、成品検査、異常遡及。閉ループにより毎回の配料が振り返り・改善可能になる。閉ループは品質成熟の象徴であり、システム認証要求にも合致する。閉ループを制度に記載し、配合比を人治から法治に変える。閉ループは文書を増やすが、安定と信頼をもたらし、長期的に品質コストを显著に低減する。
四十一、配合比管理のまとめ
配合比管理をまとめる:正確さが底線、安定が目標、遡及が保障。正確さは当量算法と計量器具に、安定は環境と設備に、遡及は記録システムに依存する。三者揃って初めて、二液型塗料は信頼できる。配合比は塗料Applicationで最も基礎的かつ軽視されやすい工程である。これを重視してこそ、材料の潜在力が現場Performanceとして実現され、プロジェクトは手直いが少なく評判が高まる。
四十二、配合比と塗膜寿命の因果
配合比が正確なら架橋が完全で寿命が長い;配合比を誤ると残存基が生じ、早期劣化する。因果は単純明快だが、しばしば無視される。因果を理解して初めて、現場は計量を本当に重視するようになる。因果は品質文化の根幹であり、研修時に繰り返し説く。因果をSafety品質マニュアルに明記し、全員が把握する。
四十三、配合比管理の文化に対する提言
配合比の規律を品質文化へと昇華させることを提言する:誰もが当量を知り、各工程で再確認し、誤りは必ず遡る。文化は制度よりも持続性があり、規律を習慣とする。文化提言を実践するには、リーダーの率先垂範と継続的な啓発が必要である。配合比文化の良いチームは、手直し率が显著に低い。文化は目に見えない競争力であり、短期的には見えないが、長期的には真価が現れる。文化構築への投資は、歳月の中で報われる。
四十四、二液型配合比と塗膜Hardnessの相関法則
配合比と最終Hardnessの間には予測可能な単調な関係が存在する。GB/T 6739 鉛筆Hardnessおよび GB/T 531 ショアHardness(弾性体)の検査考え方によれば、硬化剤が不足すると架橋Densityが低くなり、Hardnessプラットフォームが TDS 公称値に達せず、長期にわたり軟らかいままとなる;硬化剤が過剰な場合、初期Hardnessは高くなるが、残留応力により後期に脆化し、衝撃で割れやすくなる。現場では「小試料勾配配合」法で管理できる:TDS 推奨比の近傍で 95%、100%、105% の3段階の試験片を作り、完全硬化後にHardnessと付着性曲線を測定し、合格する配合比ウィンドウを確認する。この手法は曖昧な「配合比デッドライン」を可視的な区間に変え、誤配合を防ぐとともに現場Applicationに合理的な許容差を与える。重要工事では特に着工前に一度実施し、経験による決定ではなくデータに基づくべきである。配合比ウィンドウが決まったら、工程カードに記載し、入場再検査の基準とし、計量記録とともに保管する。注意すべきは、勾配配合の試験片は標準温Humidity下で完全硬化させてから測定しなければならず、さもないと未硬化部分のHardness差が配合比効果と誤読される。高固形分および無溶剤塗料の系では、許容差がより狭いため、段階間隔を 98%、100%、102% の3段階に狭めることを提言し、真の合格区間をより確実に特定できるほか、現場で許可される計量誤差を工程カードに明記し、紛争を減らせる。
よくある質問
問:二液型塗料はなぜ正確な配合比が必要か?
答:化学反応による架橋に依存しており、官能基は当量通りに合わせる必要があるため。当量ウィンドウから外れると、残存基により軟らかくなる、乾かない、脆く割れる、耐薬品性が急減し、Performanceが崩壊する。
問:質量比と体積比は互換できるか?
答:できない。両者のDensityが異なり、体積 2:1 は質量 2:1 と等しくない。必ず TDS が指定するいずれかを用い、対応する計量器具(はかりまたは目盛りカップ)で計量する。
問:硬化剤を多く加えるとより硬くなるか?
答:ならない。過剰により残存 —NCO/アミンが多くなり、膜が脆く割れやすく、黄変と刺激性が増し、付着性が低下する。当量比に戻し、わずかな過剰は TDS 範囲(5%–15%)に限るべきである。
問:主剤が濃すぎる場合、硬化剤を多く加えて希釈できるか?
答:できない。硬化剤は希釈剤ではなく、多く加えると当量を破壊する。濃い場合はTemperature上げまたは TDS が許可する希釈剤で対応し、配合比を変えてはならない。
問:配合比が合っているかどうかはどう知るか?
答:配合後に総Weightを量り比例を逆算;ゲル化/可使時間が異常でないか観察;小試料でHardness(GB/T 6739)、付着性(GB/T 9286)を測定;重要工事は架橋Densityの測定を依頼する。
問:ポリウレタンの配合比が水に遭遇するとどうなるか?
答:水と —NCO が急速に反応し CO2 を生成して発泡し、イソシアネートを消費するため、架橋不足、軟化、黄変を招く。含水率と相対Humidityを防湿管理しなければならない。
問:二液型噴塗設備の配合比はどう保証するか?
答:精密計量ポンプにより設定体積比で送液し、定期的に流量計で A/B 出力比を校正、冬季は加熱でViscosity安定、終了後すぐにMixingヘッドを洗浄しゲル化を防ぐ。
問:異なる硬化剤を代用して比例を変えられるか?
答:できない。アミン当量/—NCO 当量が異なり、硬化剤を替える場合は新当量で比を再計算しなければならず、異型Mixingは乾かない、光沢消失、剥離を起こしやすい。
問:配合比は可使時間に影響するか?
答:する。活性の高い硬化剤では配合比下で可使時間が短く、Temperature上昇でも短縮する。配合比が正しくても可使時間超過すればゲル化して廃棄となり、使Coverageを見積もり配合すべきである。
問:エポキシとポリウレタンの配合比ロジックは同じか?
答:いずれも当量合わせに依存するが、官能基は異なる:エポキシはエポキシ基対アミン水素(EEW 対 AHEW)、ポリウレタンは —OH 対 —NCO(NCO/OH 指数約 1.0–1.1)。機構は一致、具体的当量は各々異なる。
関連記事
- エポキシ硬化剤の選定:アミン当量がどう配合比を決めるかを理解し、硬化剤交換時は必ず比を再計算する。
- 2K ポリウレタンClearcoat技術:自動車用クリアコートから見る HDI 硬化剤の配合比、Film Thickness、VOC の真の TDS データ。
- ポリウレタンClearcoatの耐黄変:湿気がどう PU 配合比を破壊し黄変を引き起こすかを把握し、本文の防湿規律を補完する。