はじめに:腐食は工業資産の「慢性のがん」
腐食による経済的損失は目を覆うばかりである。公開された研究による推計では、世界の毎年の腐食によるDirect的経済損失はGDPの約3%–4%を占める。中国においても、この数字は同様に数千億単位に上る。より隠れた被害は、腐食が「漸進的」であることだ——ある海上大橋の鋼箱桁、ある化学工場の貯槽、ある埋設配管は、往々にして何の前兆もなく静かに肉厚が減少し、泄漏、崩壊または停止に至るまで、その代償は初期の防護投資をはるかに超える。
重防錆塗料(Heavy-duty Protective Coatings)は、まさにC4、C5、CXおよび浸漬などの過酷な腐食環境に対処するために生まれたHigh Performance保護塗料Systemである。それは普通の工業ペイントとの根本的な違いは、「ある一本のペイントがより強い」という点ではなく、System化にある——プライマー、中塗り、トップコートの科学的な組み合わせにより、機能的に補完し合う複合バリアを形成する。本稿では腐食メカニズムから出発し、規格、適合する、Surface処理、Film Thickness、Applicationおよび事例をSystem的に解説し、工事の意思決定者が実行可能な重防錆選定能力を構築する手助けをする。
Kexin New Materials(広東・仏山)は工業保護塗料を専門とし、Water-Based/溶剤型エポキシ、ポリウレタン、フッ素樹脂から無機ジンクリッチまでを網羅する完全な重防錆製品マトリックスをProvidesし、環境等級に応じた無料サンプル検証を支援する。
第一章 腐食メカニズム:塗層はそもそも何を防いでいるか
塗料を正しく選ぶには、まず腐食の本質を理解する必要がある。鋼鉄が自然環境で受ける腐食の主なものは電気化学腐食である:
- 鋼鉄Surfaceは成分/応力の不均一により無数の微小原電池を形成する;
- 陽極部で鉄が電子を失い(Fe → Fe²⁺ + 2e⁻)、陰極部で酸素と水が電子を受け取ってOH⁻を生成する;
- 最終的にFe(OH)₂ → Fe(OH)₃ → Fe₂O₃·nH₂O(さび)が生成する;
- さびは多孔質で保護性がなく、腐食は内側へと持続的に進行する。
塗層防護の三つの経路:
- 遮蔽作用:緻密なペイント膜が水、酸素、イオンが鋼鉄Surfaceに到達することを遮断する(物理的バリア)。
- 防食作用:さび止め顔料(リン酸亜鉛、ポリリン酸アルミニウムなど)がMetalと反応して不動態膜を形成する。
- 陰極防食:ジンクリッチプライマー中の亜鉛は鉄よりも活性であり、優先的に腐食して自己を犠牲にして鋼鉄を保護する(電気化学的保護)。
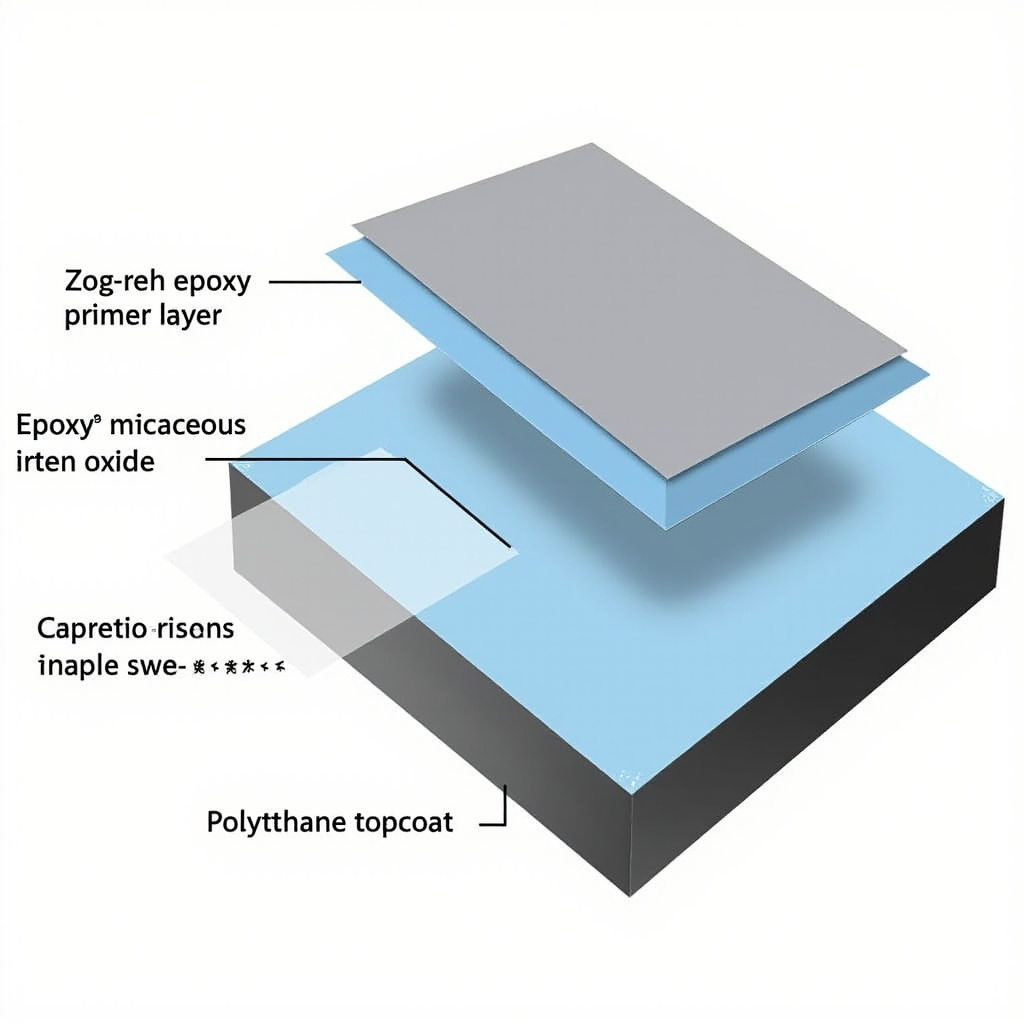
真に優れた重防錆Systemは、往々にして「三管斉下」である:ジンクリッチプライマーが陰極防食をProvides+エポキシ中塗りが遮蔽と肉厚増加をProvides+ポリウレタン/フッ素樹脂トップコートがWeather-Resistant性と封止をProvidesする。単層の製品ではこれら三者を同時に満たすことは難しい。
第二章 ISO 12944:重防錆の「共通言語」
国際標準化機構のISO 12944『着色ペイントおよびニス—鋼構造の腐食保護のための保護塗料System』は、世界の重防錆設計および検収の基準枠組みである。それは三つのコア的問題に答える:環境はどの程度過酷か?どのくらい防護する必要があるか?どのSystemを使うか?
2.1 腐食環境分類(C1–CX)
| 等級 | 環境記述 | 典型的シナリオ | 例示年間腐食速度(炭素鋼) |
|---|---|---|---|
| C1 | 低(乾燥Indoor) | クリーン工場、事務所 | < 1.3 μm/a |
| C2 | 低(農村) | 農村建築 | 1.3–25 |
| C3 | 中程度(都市/工業) | 都市施設、作業場 | 25–50 |
| C4 | 高(工業/沿岸) | 化学工場、沿岸施設 | 50–80 |
| C5-I | 極めて高(工業高Humidity) | 高汚染工業 | 80–200 |
| C5-M | 極めて高(海洋) | 海上橋梁、埠頭 | 80–200 |
| CX | 極限(海上/極地) | 海洋プラットフォーム、極地 | > 200 |
| Im1 | 浸漬(淡水土壌) | 埋設水管 | — |
| Im2 | 浸漬(海水) | 水中鋼構造、港 | — |
| Im3 | 埋設(土壌) | 地下貯槽、配管 | — |
2.2 防護耐久性とFilm Thickness
ISO 12944-2は耐久性評価等級を定義している:低(L、>2年)、中(M、5–15年)、高(H、15–25年)、極めて高(VH、>25年)。Film Thickness設計は耐久性とDirect関連する——C5-Mを例にとると、高耐久性適合するの総乾燥Film Thickness(DFT)はしばしば240–320 μmが要求され、「単にエポキシを一層塗る」というものではない。
工事の誤解:多くのプロジェクトが「一道のペイント」でC5環境を凌ごうとし、結果2–3年でさび穿孔する。重防錆に近道はなく、Film Thicknessと適合するがハードル指標である。
第三章 推奨塗装システム設計:底—中—面の三層ロジック
重防錆の黄金構造は「三層適合する」であり、各層の役割は明確である:
3.1 プライマー(Primer):基盤
- エポキシジンクリッチプライマー:亜鉛含有率 ≥70%(High Performance源は ≥80%)、陰極防食+強力な付着性を持ち、重防錆の首選プライマーである。C4–CX、Im2に適用。欠点:Surface処理要求が高く、トップコートにはできない(Weather-Resistant性がない)。
- Water-Based無機ジンクリッチ:耐熱400℃以上、Wear-Resistant耗、超強力防錆、海上橋梁とHigh Temperature配管に適用。
- エポキシリン酸亜鉛プライマー:非亜鉛・環境対応型、中程度腐食と補修に適する。
3.2 中塗り(Intermediate):バリアと肉厚増加
- エポキシ雲母酸化鉄中塗り:片状の雲母酸化鉄で充填し、水蒸気拡散経路を延長する(迷路効果)、コストパフォーマンスが極めて高く、重防錆の「中核」である。
- 厚膜型エポキシ(雲母酸化鉄なし)を高Film Thickness中塗り/プライマーとしてDirect使うこともある。
3.3 トップコート(Topcoat):Weather-Resistant性封止
- ポリウレタントップコート(脂肪族):Weather-Resistant性、光沢・色保持、UV抵抗があり、C4–C5トップコートの主流。
- フッ素樹脂トップコート(FEVE/PVDF):超Weather-Resistant性(20–30年)、自己清浄性、高級カーテンウォールと海上工事。
- ポリシロキサントップコート:高固形分、Low VOC、Weather-Resistant性に優れ、環境対応の趨勢の選択肢。
古典的適合する例(C5-M、H級):
Water-Based/溶剤型無機ジンクリッチ底(75 μm)+エポキシ雲母酸化鉄中塗り(2×100 μm)+ポリウレタントップ(2×40 μm)= DFT約315 μm、設計寿命25年。
第四章 樹脂System技術深析
4.1 エポキシ樹脂
ビスフェノールA/Fエポキシ樹脂+アミン硬化剤は、架橋Densityが高く、付着性が強く、耐薬品性に優れる。ガラス転移Temperature(Tg)と架橋度が耐熱性と耐性を決定する。プライマーと中塗りに使用。
4.2 ポリウレタン
ヒドロキシル基含有アクリル/ポリエステル+脂肪族イソシアネート(HDI三量体)、Weather-Resistant性は光分解しにくい脂肪族構造に由来する。NCO/OH配合比が硬化とPerformanceに影響する。
4.3 フッ素樹脂
FEVEフルオロオレフィン-ビニルエーテル共重合体、C-F結合エネルギーが極めて高く(485 kJ/mol)、超強力なWeather-Resistant性を付与する。固形分とApplication性が工事上の関心事。
4.4 ポリシロキサン
無機-有機ハイブリッド、Si-OネットワークがWeather-Resistant性とHardnessをProvides、高固形分Low VOC、環境対応重防錆の新星である。
第五章 Surface処理:成否を決める50%
業界の共通認識:「塗層寿命の半分はSurface処理に依存する。」どんなに優れた塗料でも、処理が不十分なら無駄である。
5.1 ブラスト等級(ISO 8501-1 / GB 8923)
- Sa1:軽度処理、緩く付着した物質のみ除去。
- Sa2:徹底処理、残留は斑点状のみ。
- Sa2.5(近白級):重防錆で必須要求、Surface95%がMetal本色。
- Sa3:出白級、100%Metal本色、極限環境。
5.2 粗さ
ブラスト後のSurface粗さ(輪郭深さ)は通常Ry 40–75 μm(GB/T 13288)が要求され、機械的噛み合わせをProvidesする。粗すぎると気泡が残りやすく、細かすぎると付着性が不足する。
5.3 清浄度
- 可溶性塩分:塩素イオン残留(海風、手汗由来)は塗層を貫通して浸透圧ブリスターを誘発する。重防錆はSurface塩分 ≤ 20–50 mg/m²(ISO 8502-6/9による試験)を要求し、必要に応じ高圧淡水洗い浄を行う。
- 油汚れ/粉塵:除去必須、さもなくばクレータリング、付着性失效。
5.4 Surface処理新技術
- 超高圧水ジェット(UHP):無塵、アンカーパターンを保持、在役施設の補修に適し、但しフラッシュラストPreventsのため速乾プライマーと併用必要。
- レーザー洗浄:精密、環境対応、コスト低下中。
第六章 Film Thickness設計原則
- 総DFTは環境等級と耐久性により決定される(第二章参照)。
- 単道Film Thickness:垂れ制限を受け、エポキシ雲母酸化鉄単道は80–150 μm、トップコートは40–60 μm。
- 測定:Wet FilmゲージでApplicationを制御、磁気/渦流式Film Thickness計で乾膜を抜取検査、每10 m²につき最低1点、『90/10規則』(90%の測定点 ≥ 設計値、残りは ≥ 設計値の90%)に合致。
- エッジ・コーナー強化:鋼材のエッジや溶接部はFilm Thicknessが不足しやすいため、事前塗装(stripe coat)が必要。
第七章 Applicationと品質管理
7.1 環境条件(ウィンドウ)
- 下地温度 ≥ 5℃ かつ露点より 3℃ 以上高い(結露Prevents);
- 相対Humidity ≤ 85%(亜鉛リッチプライマーでは sometimes ≤ 75% が要求される);
- 風速は適度で、表乾燥の早すぎを避ける。
7.2 塗装方法
- エアレススプレー(主流、効率高・Film Thickness均一);
- エアミックススプレー(高装飾性トップコート);
- 刷毛塗り/ローラー塗り(エッジ・コーナー、補修)。
7.3 重塗間隔
層間は必ず「最小—最大重塗間隔」内に完了させること。間隔が短すぎると溶剤が残留し、長すぎると目粗しが必要。Temperatureが低いほど間隔は長くなる(冬季は特に)。
7.4 硬化・養生
エポキシ/ポリウレタンの完全硬化には 7–28 日(Temperatureに影響される)を要し、その間は化学製品との接触や機械的損傷を避ける。Water-Based系の養生期間はより長い。
第八章 代表的な工事事例
事例一:海上大橋鋼箱桁(C5-M、VH 級)
仕様:無機亜鉛リッチプライマー(75 μm)+ エポキシマイカ鉄中塗り(2×120)+ フッ素樹脂ペイント上塗り(2×40)、DFT 約 395 μm。ブラスト Sa2.5、塩分 ≤ 20 mg/m²、露点 +3℃。2000 h サイクル塩水噴霧 + 5000 h QUV 検証。設計寿命 30 年、無大修周期 15 年。
事例二:沿海化学タンク外壁(C5-I)
仕様:エポキシ亜鉛リッチプライマー(75)+ エポキシマイカ鉄中塗り(150)+ ポリウレタンペイント上塗り(80)、DFT 305 μm。難点はタンクエリアの防爆と高所作業であり、エアレススプレー + 防爆設備を採用し、工期ウィンドウは雨季の高Humidityを避けた。
事例三:埋設原油パイプライン(Im3)
外壁:融着エポキシ粉体塗料(FBE)またはエポキシコールタール + 陰極防食;内壁:エポキシ耐摩耗・抵抗低減コーティング。陰極剥離と補修部製品質に注意。
事例四:火力発電所脱硫塔(High Temperature高湿+化学)
排ガス脱硫(FGD)環境は SO₂、Cl⁻、高Humidityを含み、Temperature変動が大きい。耐熱ビニルエステル鱗片塗料または特殊エポキシを採用し、耐浸透性と耐熱衝撃性を重視。
第九章 メンテナンスと重塗戦略
重防錆は「一度塗れば永久」ではない。科学的メンテナンスには以下が含まれる:
- 定期検査:1–3 年ごとに目視 + Film Thickness測定 + 付着性抜取検査を行い、資産腐食ファイルを作成する。
- 早期補修:錆点を発見したら速やかに部分研磨・補塗し、拡大をPreventsする。
- 重塗判断:錆面積が > 5%–10% またはFilm Thickness損失が > 30% になったら、全面重塗を開始する。
- Surface処理等級:重塗前の処理は新設より低くてよい(例:Sa2 / St3)が、緩んだ旧塗膜と錆を必ず除去する。
第十章 寿命予測とデジタル化の趨勢
- 腐食速度モデル:環境データ(温Humidity、Cl⁻、SO₂)に基づき残存寿命を推定。
- 塗装のデジタル化:BIM + コーティング管理システムによる全寿命周期追跡。
- スマートコーティング:光ファイバーセンサー/導電ネットワークを埋め込み、腐食と剥離をリアルタイム監視。
- グリーン重防錆:高固形分、無溶剤、Water-Based化により、Performanceと VOC 適合を両立。
第十一章 選定意思決定ツリー
- 環境等級?(C1–CX / Im)→ 耐久性とFilm Thicknessを決定
- Weather-Resistant性露出か?→ PU/フッ素樹脂ペイント/ポリシロキサン上塗りを選定
- 耐化学製品/浸漬か?→ エポキシ系を主体
- High Temperatureか?→ 無機亜鉛リッチ/シリコーン
- Surface処理の到達性?→ プライマー種類と仕様を決定
- Application条件(温Humidity、設備)?→ 溶剤型/Water-Basedを決定
- 予算と寿命のトレードオフ → フッ素樹脂ペイントは高価だが長寿命
第十二章 腐食電気化学の定量的視点
腐食速度を理解することは科学的根拠に基づく等級決定に役立つ。炭素鋼の海水における腐食速度の経験式は、線形分極法やWeight減少法により参照・測定できる。海水の平均塩分濃度 3.5%、溶存酸素約 6–8 mg/L の例では、裸鋼の腐食速度はしばしば 80–200 μm/a に達し、これは 10 mm 厚鋼板が CX 環境下で 50–100 年で锈貫通する可能性があることを意味する——ただしこれは裸鋼の場合;適格な重防錆Systemがあれば、腐食はほぼ停止まで抑制される。
陰極防食電位は亜鉛リッチプライマーの「理論的基盤」である。亜鉛の標準電極電位は約 -0.76 V(vs SHE)、鉄は約 -0.44 V で、亜鉛の方がより卑であるため犠牲陽極として働く。塗膜が局部的に破損して鋼鉄が露出した際、周囲の亜鉛Powderは塗膜中の導電経路を通じて電子を供給し続け、鉄Surfaceを免食域(通常鋼鉄保護電位 ≤ -0.85 V vs CSE)まで分極させる。これが「破損部が錆びない」理由であり、亜鉛リッチプライマーが過酷環境で代替不可の根本でもある。
第十三章 塗膜失效モードの深層解析
重防錆の失敗は「塗料製品質が悪い」という単一原因であることは稀で、多くは多要因の耦合である:
- ブリスター(Blistering):浸透圧ブリスター(Surface塩分/可溶性物)+ 陰極剥離ブリスター(亜鉛リッチ+湿潤)。対策:塩分管理、低透湿上塗り選定、陰極防食併用は慎重に。
- 錆の蔓延(Creepage):傷後、破損縁から健全塗膜下へ蔓延。付着力、プライマー種類と強相関し、亜鉛リッチは顕著に抑制。
- 粉化/光沢消失:上塗りのWeather-Resistant性不足(エポキシ単独使用、アクリル劣化)、UV による成膜物分解。対策:脂肪族 PU/フッ素樹脂ペイントを使用。
- 亀裂:Film Thickness過大、下地変形、温差熱膨張収縮が塗膜延展を超過。対策:単層Film Thickness管理、高延伸上塗り選定。
- 層間剥離:重塗間隔超過、層間汚染、仕様不適合。対策:間隔厳守、清掃、仕様検証実施。
- 亜鉛塩/白錆:亜鉛リッチペイントが高湿下で亜鉛反応し亜鉛塩(塩基性炭酸亜鉛)を生成、体積膨張が塗膜を持ち上げる。対策:Film Thicknessと硬化管理、速やかな上塗り。
第十四章 検査と検査基準の全景
重防錆は「データで検査する」工事である。重要基準群:
- Surface処理:ISO 8501-1(除錆等級)、ISO 8503(粗度)、ISO 8502(Surface清浄度/塩分)、NACE/SSPC(対応等級)。
- 塗膜Performance:ISO 12944-6(実験室Performance)、ISO 9227(塩水噴霧)、ISO 4624(引張付着性)、ASTM D4587(QUV)、GB/T 1771(塩水噴霧)。
- Film Thickness:ISO 2808、GB/T 13452.2、90/10 または 85/15 規則と併用。
- 漏点検査:電火花検漏(holiday test)、タンク・パイプライン内壁に必須、電圧はFilm Thicknessに応じ設定(例:5 V/μm 経験値)。
- Inspection 資格:NACE CIP、FROSIO 認定 inspectors、重大工事は第三者監理を強制。
しばしば見落とされる点:塩水噴霧試験 ≠ 実際寿命。塩水噴霧は単一塩環境のみ模擬、サイクル腐食(prohesion + UV)の方が実態に近い。選定時は「サイクル塩水噴霧 + 老化」の組合せ報告を見るべきで、孤立した 1000 h 塩水噴霧データではない。
第十五章 陰極防食と塗膜の協働
浸漬(Im1–Im3)と海洋環境では、重防錆塗膜はしばしば外部電源式陰極防食(ICCP)または犠牲陽極と併用され、「塗膜主体、陰極防食兜底」の二重防線を形成する。この場合塗膜への要求は転換する:
- 塗膜は低透湿、高絶縁(保護電流低減)が必要;
- 亜鉛リッチプライマーと外部電源の併用は慎重に(水素脆化/過保護を招く恐れ)、しばしば亜鉛無しエポキシに変更;
- 漏点検査と定期電位測定が運用保守の必須となる。
この「有機塗膜 + 電気化学防食」の複合Solutionは、海上パイプライン、桟橋鋼管杭、バラストタンク(IMO PSPC 規範)の標準做法である。
第十六章 Application設備とパラメータ実務
- エアレススプレー機:圧力比 1:28–1:45、出力圧 150–350 bar、ノズル 0.38–0.53 mm(重防錆厚膜は常用 0.43–0.48)。圧力不足→霧化不良・Film Thickness不均;過大→反発浪費。
- 二液比例ポンプ(Graco ProMix 等):エポキシ/PU 二液の精密配合(誤差 < 2%)、A/B 成分動的Mixing、硬化不良回避。
- Surface処理設備:ブラストタンク(0.5–3 m³)、超高圧水(UHP 1000–2500 bar)、真空回収ブラスト(環境対応)。
- 環境監視:温Humidity計 + 露点計 + SurfaceTemperature計、三パラメータリアルタイム記録、ウィンドウ超過即停止。
- Film Thicknessと検漏:Wet Filmゲージ、磁気Film Thickness計、電火花検漏儀、随工随検。
第十七章 経済性とライフサイクルコスト(LCC)
重防錆意思決定は「単平米塗料価格」ではなく「全寿命コスト」を算定すべき:
LCC = 材料 + Application + 停工損失 + メンテナンス + 重塗 + 残価
例:C5-M 海上施設、A Solutionは通常エポキシ仕様(DFT 200 μm、寿命 8 年)で単価低いが、30 年以内に 3 回重塗が必要、毎回停工損失が巨大;B Solutionは亜鉛リッチ+エポキシ+フッ素樹脂ペイント(DFT 320 μm、寿命 25 年)で単価高いが、30 年で重塗 1 回のみ。総勘定では B がしばしば低く、かつリスク制御しやすい。これが「少し高く、長寿命」が重防錆分野で通常より賢明な選択である理由。
第十八章 さらに多くの工事事例データ
事例五:LNG タンク外槽(低温+大気)
外壁は低温収縮と海洋大気の二重試練を受ける。エポキシ亜鉛リッチ + エポキシマイカ鉄 + ポリウレタンペイントを採用、低温柔軟性と層間付着に重点、低温曲げ試験(-40℃ 亀裂なし)を併用。
事例六:洋上風力タワー(CX、飛沫帯)
飛沫帯は腐食が最も過酷(乾湿繰返し+高塩+UV)。タワー下部は超強力エポキシガラス鱗片 + ポリウレタンペイント、水線下は犠牲陽極接続;ボルト接合部は事前塗装 + シーリング剤で縁封止、隙間腐食Prevents。
事例七:都市橋梁メンテナンス(供用中、限定空間)
UHP ウォータージェット(無塵、アンカーパターン保持)でブラスト代替、速乾エポキシプライマー(30 min 表乾)併用で交通規制時間短縮;上塗りは低 VOC ポリシロキサンで、環境対応とWeather-Resistant性を両得。
第十九章 Water-Based重防錆の機会と課題
VOC 規制の強化に伴い、Water-Based重防錆塗料は「代替案」から「主流」へと移行しています。その技術的アプローチは以下の通りです:
- Water-Basedエポキシ亜鉛リッチ/エポキシプライマー:すでに C4–C5 レベルの防護を実現しており、付着性と耐薬品性は溶剤型に近く、Water-Based重防錆塗料の突破口となっています。
- Water-Based無機亜鉛リッチ:Performanceは溶剤型に匹敵し、耐熱性と防錆性に優れますが、Application可能時間と硬化はHumidityの影響をより強く受けます。
- Water-Basedポリウレタン/フッ素樹脂トップコート:Weather-Resistant性は基準を満たしますが、硬化にはTemperatureとHumidityの管理が必要です。
課題は以下の点です:Water-Based系の「成膜Temperature」と「フラッシュラスト(瞬間錆)」は海洋の高Humidity環境下でより顕著になり、現場の温Humidity管理を確実に行う必要があります;さらに、Water-Based重防錆塗料はSurface処理とApplication規律に対する要求が溶剤型以上に厳しいです。しかし、そのSafety(不燃性)、低臭気、低危険廃棄物という利点により、橋梁、Marine、タンクの補修において急速に普及しています。Kexin New MaterialsのWater-Based重防錆シリーズ製品はすでに複数の沿海プロジェクトで実証されており、ISO 12944 等級に基づいた完全なWater-Based適合する(システム)をProvides可能です。
第二十章 よくある選定・Applicationミスのチェックリスト(落とし穴回避ガイド)
- ❌ C5 環境を「1回塗り」で対応する → プライマー・中塗り・トップコートの3層適合するとし、設計 DFT を満たすべきです。
- ❌ 亜鉛リッチプライマーをそのままトップコートとして使用する → 必ず粉化するため、トップコートで封止する必要があります。
- ❌ Surfaceの塩分を検査しない → 浸透圧によるブリスターが発生するため、重防錆では必ず Cl⁻ を測定すべきです。
- ❌ 重塗り間隔を超過する → 層間剥離が起きるため、技術説明書のウィンドウを厳守すべきです。
- ❌ 冬季の低温で無理にApplicationする → エポキシの硬化が極めて遅く、甚至失敗するため、昇温するか低温硬化型Formulaに変更すべきです。
- ❌ エッジ・コーナーのプレコートを無視する → 溶接部のエッジ・コーナーはFilm Thickness不足で先に錆びるため、必ずストライプコート(stripe coat)を行う必要があります。
- ❌ 誤った試験(Test)規格を使用する → 単独の塩水噴霧データは誤導するため、サイクル腐食+劣化の組み合わせを見るべきです。
- ❌ 単価だけを比較する → 全ライフサイクルコストを計算すべきで、長寿命適合するの方が経済的です。
- ❌ プライマーとトップコートが不適合 → 咬底(溶け込み)、剥離が起きるため、同一Systemで検証済みでなければなりません。
- ❌ 高Humidity下で亜鉛リッチをApplicationする → 白錆/亜鉛塩が発生するため、Humidityを管理するか速乾型を選定すべきです。
このチェックリストを塗装現場に貼っておけば、よくある不具合の 80% を回避できます。
第二十一章 業界別推奨適合する(システム)早見表
| 業界/部位 | 環境 | 推奨適合する(底→中→面) | 目標 DFT | 寿命目標 |
|---|---|---|---|---|
| 海峡橋梁 鋼箱桁 | C5-M | 無機亜鉛リッチ 75 + エポキシマイカ鉄 2×100 + フッ素樹脂 2×40 | 315 μm | 25–30 年 |
| 化学タンク外壁 | C5-I | エポキシ亜鉛リッチ 75 + エポキシマイカ鉄 150 + ポリウレタン 80 | 305 μm | 15–20 年 |
| 沿海工場 鋼構造 | C4 | エポキシ亜鉛リッチ 60 + エポキシ中塗り 120 + ポリウレタン 60 | 240 μm | 15 年 |
| 埋設原油パイプライン | Im3 | FBE エポキシ粉体 300–500(外壁)+ 犠牲陽極防食 | — | 30 年 |
| 脱硫塔(FGD) | 化+熱 | ビニルエステルフレーク 2×1000+ | ≥ 2 mm | 10–15 年 |
| 火力発電所 冷却塔 | C4–C5 | エポキシ亜鉛リッチ + エポキシマイカ鉄 + ポリウレタン(Weather-Resistant) | 280 μm | 15 年 |
| 海洋プラットフォーム 飛沫帯 | CX | 超強力エポキシガラスフレーク + ポリウレタン | 400 μm+ | 20 年 |
| 都市橋梁(補修) | C4 | UHP ウォータージェット + 速乾エポキシ + ポリシロキサン | 240 μm | 15 年 |
適合する設計の3つの経験則:
- 環境が過酷になるほど、プライマーはより「重厚」(亜鉛リッチ/無機亜鉛リッチを優先)とし、Film Thicknessも厚くする;
- 外露Weather-Resistantトップコートは必ず脂肪族 PU/フッ素樹脂/ポリシロキサンを選び、エポキシ裸面は絶対に使用しない;
- 浸漬/化学環境はエポキシ系を主体とし、トップコートはWeather-Resistant性よりも緻密性と抗浸透性を重視する。
第二十二章 重防錆技術の最前線と未来
- グラフェン改質塗料:少量のグラフェン(< 1%)で水・酸素の拡散経路を大幅に延長し、遮蔽性と緩食性を向上させるのは現在の研究ホットトピックですが、分散安定性とコストが依然として実用上のハードルです。
- 自己修復コーティング:緩食剤(例:8-ヒドロキシキノリン)をマイクロカプセルに封入し、傷がついた際に放出して修復;または可逆結合(Diels-Alder)を用いた熱誘起自己修復。
- スマート監視コーティング:導電性ナノワイヤ/光ファイバーを埋め込み、損傷と腐食をリアルタイムで警報し、「話すコーティング」へと向かう。
- 超高固形分/無溶剤:固形分 > 95% 甚至 100%、ほぼゼロ VOC、1回で厚膜が得られ、グリーン重防錆の主方向です。
- バイオベース樹脂:カシューノキ酚(カルダノール)、植物油誘導体で石油ベースを代替し、カーボンフットプリントを低減。
- デジタルツイン運用保守:BIM + 腐食モデル + 点検データにより、残存寿命を予測し、再塗装時期を最適化。
これらの技術は実験室から工事へと移行しており、今後10年の重防錆は「Performance×グリーン×スマート」の三重の進化となります。
結び:重防錆は「製品」ではなく「System(システム)」である
重防錆塗料の成否は、これまでどの単一のペイントの単体Performanceにあるのではなく、環境等級判定—適合する設計—Surface処理—Film Thickness管理—Application規律—維持管理という全プロセスの閉ループにあります。いずれかの環節の緩みも、腐食によって容赦なく増幅されます。
Kexin New Materialsは完全な重防錆製品マトリックスと技術サポートをProvidesしており、無機亜鉛リッチ、エポキシ亜鉛リッチ、エポキシマイカ鉄からポリウレタン、フッ素樹脂、ポリシロキサントップコートまで、ISO 12944 等級に応じたカスタム適合するSolutionをご用意し、無料サンプルProvidesと塩水噴霧検証もサポートしています。防護を先んじて行い、資産の稼働寿命を10年延ばしましょう。
さらに詳しい技術選定サポートが必要な場合は、いつでもお気軽にお問い合わせください。
関連記事: 工業防錆ペイント完全ガイド:鋼構造、タンク、パイプラインの推奨塗装システムの選び方? · Water-Based工業塗料の技術Systemと塗装プロセス大全