耐熱塗料技術の完全解説:有機シリコンからセラミックコーティングまでの耐熱保護
工業製造やエネルギー装備の稼働現場では、多くのMetal構造物が長期間にわたりHigh Temperature、あるいは激しい熱衝撃下に晒されている。発電所のボイラーや煙突、冶金炉、エンジンの排気システム、石油クラッキング装置や化学反応塔など、SurfaceTemperatureは数百℃から千℃以上に達することが多い。一般的な装飾用塗料はこのような過酷な条件下では急速に変色、粉化、亀裂、剥離を起こし、Substrateの保護能力を失い、ひいては酸化錆び、肉厚減少、さらにはSafety上の隐患を引き起こす。High Temperature環境下でMetalの寿命を延ばし、設備を断熱し、生産ラインのSafetyを守る方法は、あらゆる設備エンジニアと調達の意思決定者が直面しなければならない課題である。耐熱塗料はまさにこの難題を解決するための重要な機能材料である。
「長期にわたりHigh Temperatureに耐えられて初めて失效しない」ことをコア的な目標とする機能コーティングの一類として、耐熱塗料は特定の製品の代称ではなく、材料系、動作Temperature、媒体環境、服役寿命の違いによって高度に細分化された技術群の総称である。最も一般的な有機シリコンアルミ粉耐熱ペイントから、ほぼ千℃に耐えうるHigh Temperatureセラミックコーティングまで、その技術的幅は極めて大きく、選定ロジックも普通の保護塗料よりはるかに複雑である。本稿ではエンジニアの視点から、耐熱塗料の熱力学原理、材料系、Application工法、選定の要点、工事事例、よくある誤解および現行規格をSystem的に整理し、読者が理論から実践までの完全な認識枠組みを構築する手助けをする。
KeXin New Material(広東)有限公司(ブランド KeXin 客信、公式サイト www.psste.com)は広東省仏山市に位置し、長期にわたり工業用保護および機能塗料の自主研究開発に注力しており、有機シリコン耐熱系、Water-Based無機耐熱系および特殊セラミック複合コーティング分野で豊富な配合および工事経験を蓄積している。本稿の技術的見解の一部は、KeXin New Materialが実際の過酷工況で蓄積した選定およびApplicationの方法論に由来しており、エンジニアや調達がSolution検討段階で参考にすることができる。
一、耐熱保護の基本的熱力学原理
耐熱塗料を科学的に選用するには、まずHigh Temperature環境下でSubstrateとコーティングが一体何に晒されているのかを理解する必要がある。コーティングの失效は決して単一要因によるものではなく、熱・力・化学の三つの作用が耦合した結果である。失效メカニズムを明らかにして初めて、材料系およびApplication工法に対症療法を行うことができる。
Temperature場と熱応力の由来
Metal構件がHigh Temperatureで服役する際、Surfaceと内部、向火面と背火面の間にTemperature勾配が存在し、それにより熱膨張の不均一が生じる。異なる材料の熱膨張係数の差異は、コーティングとSubstrateの界面に熱応力を蓄積させる。鋼材を例にとると、その線膨張係数は約摂氏1度あたり0.000012程度であり、構件がRoom Temperatureから600度に急昇した場合、単位長さの伸びは約0.7%に達する。コーティング自体が剛性過大で変形追従能力を欠く場合、界面応力が付着強さの限界を超え、亀裂と剥離を誘発する可能性がある。
さらに厄介なのは熱サイクルである。多くの設備は恒温運転ではなく、頻繁な起動停止や負荷変動により、SurfaceTemperatureが数十度から数百度の間を繰り返し変動する。每一次の冷熱交代は一回の疲労荷重であり、コーティングは繰り返し伸縮する中で徐々に微細亀裂を生じ、亀裂が拡大すると酸化媒体の通路を開いてしまう。したがってある耐熱塗料を評価する際、「Maximum Temperature Resistance」という静的的指標だけで満足してはならず、熱サイクル下での長期安定性により注目すべきである。
酸化、熱劣化と媒体腐食の耦合
High TemperatureはMetalの酸化反応を著しく加速させる。400度以下では、普通の炭素鋼Surfaceに生成するのは比較的緻密な酸化膜であり、さらに腐食を遅延させることができるが、500度を超えると酸化速度が急激に上昇し、酸化皮膜は疎松多孔となり、鉄イオンが絶えず外へ拡散し、酸素が絶えず内へ浸透することで肉厚が減少する。耐熱塗料の第一の任務は、MetalSurfaceに酸素、硫黄、塩素などの腐食媒体を遮断する物理的障壁を構築することである。
同時に、コーティング自体も熱劣化に耐えている。有機系樹脂はHigh Temperature下で鎖切断、架橋、酸化、揮発を起こし、減量、変色、粉化として現れる。無機系コーティングは熱安定性が高いものの、脆さが大きく熱衝撃抵抗に限界があることが多い。実際の工業排ガス中には、硫黄酸化物、窒素酸化物、塩化水素、水蒸気がしばしば共存しており、それらがHigh Temperatureと協同作用して、実験室の単一条件よりはるかに厳しい腐食環境を構成する。これがなぜHigh Temperature領域の防護に、「耐熱」と「防錆」の二つの機能を同一コーティング内で統括して実現する必要があるのかという理由である。
コーティング失效の三つの典型的モード
工事現場のよくある失效を归纳すると、三つのモードに分類できる。其一は熱劣化型失效で、耐温不足と標称されるか長期超温使用の有機シリコンコーティングに多く見られ、全体の脆化、粉化、退色として現れる。其二は熱応力型失效で、剛性無機コーティングやFilm Thickness過大の系に多く見られ、網状亀裂と片状剥離として現れる。其三は媒体浸透型失效で、前処理不十分やコーティングにピンホールが存在する工況に多く見られ、局所的な錆びが欠陥から周囲へ蔓延するとして現れる。三つのモードはしばしば重畳して現れるため、現場診断では表象だけを見てはならず、Temperature、媒体、前処理、Film Thicknessなどの根源に遡らなければならない。
熱伝導、熱放射と遮断メカニズム
Substrateに対するコーティングの保護は、化学的遮断のほか、熱量伝達の調整にも関わる。熱は伝導、対流、放射の三方式で構件Surfaceに到達し、コーティングがSurfaceで一部の熱放射を反射するか、あるいは自身が低い熱伝導率を備えていれば、Substrateが実際に受けるTemperature、すなわちいわゆる「背温」を低下させることができる。このメカニズムは断熱型耐熱塗料において特に重要である。中空セラミックマイクロビーズ、エアロゲル粉などの多孔質充填材は膜内に大量の静止空気腔を構築し、空気は熱の不良導体であるため、熱流Densityを著しく引き下げる。この点を理解することは、同等の標称耐温であっても、断熱充填材を含む系が設備外殻のTemperatureをより低く、隣接部品をよりSafetyにする理由を説明する助けとなる。
酸化動力学と寿命予測
MetalのHigh Temperature酸化は近似的に放物線法則に従い、すなわち酸化Film Thicknessが時間の平方根に沿って増大し、初期は速く後期は遅い。コーティングが酸素の供給を遮断できれば、酸化は萌芽段階で「凍結」される。工事上は、単位時間あたりの酸化増重または肉厚減少速度を用いて、コーティング系の防護寿命を逆算することが多い。指摘すべきは、この法則は凝縮、塩霧、熱サイクルが存在する場合に乱され、腐食が単純酸化から電気化学とHigh Temperature酸化の複合プロセスへと変化し、寿命予測には媒体因子を重畳させなければならないことであり、これも実験室恒温データと現場寿命にしばしば差が生じる根源である。
熱応力の定量的認識と実例
簡略化された式を用いて界面熱応力を理解できる。応力は弾性係数、熱膨張係数差、温差の積に近似的に等しい。コーティングとSubstrateの膨張係数差が大きく、かつ大幅な温差を経験する場合、界面応力は数十メガパスカルに達し、普通のコーティングの付着強さを大幅に超える可能性がある。例えばある設備Surfaceが20度から520度へ急昇し、温差500度の場合、コーティングが高剛性で膨張係数が鋼材に近ければ応力は一部吸収されるものの、繰り返しサイクルでは依然として疲労する。まさにこのため、High Temperature段では低弾性柔軟系や微孔緩衝を含むセラミック化構造がより推奨され、「柔をもって剛を制す」ことで熱サイクル寿命を得ている。
耐熱Temperature等級と分级思路
業界では通常、長期耐受Temperatureに応じて耐熱塗料を大まかに分级している。200度級はエンジン外殻、排気管の中低温段、放熱器などに多く用いられ、400度級は大多数の工業炉外殻、煙道、乾燥設備をカバーし、600度級はボイラー受压部外Surface、熱交換器、冶金設備に用いられ、800〜1000度級にはケイ酸塩やセラミック複合系の助けが必要となり、炉内ライニング、焼却炉、High Temperature排ガスとのDirect接触部位に供される。強調すべきは、「長期耐受」と「瞬時耐受」は別概念であり、標称Temperatureは通常、長期安定運転の上限を指し、瞬時ピークはより高くてよいが、持続的超温は必ず寿命を損なう。工事選定時にはこの上限に基づきさらに10〜20%のSafety余裕を予備して負荷変動と測定誤差に対応することを推奨する。これは一見保守的に見えるが、実際には設備の長周期Safetyに対する必要な投資である。
二、主流の耐熱塗料材料系
耐熱塗料のPerformance上限は、根本的に成膜物質の化学的本質によって決まる。異なる樹脂や無機結合剤は、全く異なる耐温区間、付着メカニズム、Application境界に対応している。以下、耐温の低い順に、主流系の技術特徴を一つずつ分解する。
有機シリコン樹脂のCuringとセラミック化転移
有機シリコンコーティングが液状から最終的な耐熱状態に至るまでには、二つの段階がある。第一段階はRoom Temperatureまたは低温での物理乾燥と初步架橋であり、搬送および組立に必要な初期Hardnessを得る。第二段階は設備昇温後の熱Curingとセラミック化であり、シリコン酸素骨格がさらに縮合すると同時に、アルミ粉などの充填材が酸化封孔し、コーティングは徐々に「有機膜」から「有機無機ハイブリッド膜」、ひいては無機膜に近いものへと転移する。このプロセスは不可逆であり、有機シリコン耐熱ペイントが「使えば使うほど耐熱になる」という錯覚の由来でもある。実際にはその有機相が転化を完了した後に本来の耐温が現れるのである。この転移を理解すれば、なぜ稼働昇温曲線がそれほど重要なのかが分かる。
有機シリコン樹脂系(200〜600度)
有機シリコン樹脂は最も広く応用されている耐熱成膜物である。その分子主鎖はシリコン酸素結合から構成され、シリコン酸素結合の結合エネルギーは普通の炭素炭素結合よりはるかに高いため、熱安定性はアクリル、エポキシ、ポリウレタンなどの有機樹脂より著しく優れる。純粋な有機シリコンコーティングは200度から400度の区間で安定しており、アルミ粉、雲母粉、ガラス粉などの耐熱充填材を導入することで、長期耐温を500度甚至600度までさらに押し上げることができる。
アルミ粉は有機シリコン耐熱系において多重の役割を果たす。それは一部の熱放射を反射しコーティングの吸熱を低下させ、High Temperature下でアルミが熔融酸化して緻密なアルミナ層を形成し、樹脂の熱劣化が残した空隙を埋めることで、コーティングの「有機相」が徐々に消失した後も連続した障壁を保持できる。これがなぜ市場の「銀粉耐熱ペイント」の多くが有機シリコンアルミ粉系であるのかという理由である。注意すべきは、アルミ粉系は強アルカリ性や塩素含有媒体環境には不向きであり、そうでなければアルミが点食を起こす。
有機シリコン改質および他の有機複合系
Room Temperature付着性、柔軟性、Application友好性を両立するため、工事上ではしばしば有機シリコンを他の樹脂と共重合または併用する。有機シリコン改質ポリエステルは装飾性と初期Hardnessを向上させ、外観要求の高い排気管や電器外殻に適し、有機シリコンとエポキシの低温Curing組合せはHigh Temperature焼付けが不可能な大型構件へのApplicationに便利であり、有機シリコンに耐熱顔料を加えることで黒、灰、赤、青などのカラー耐熱コーティングを製造し、標識と美観の要求を満たすことができる。
400度から600度段では、単独の有機シリコンはすでに熱劣化圧力に直面しており、この時はしばしば高顔基比、機能性充填材、シリコン樹脂の架橋Densityの共同支持に頼る。例えば滑石粉、雲母、硅灰石などの片状充填材を加えることで媒体浸透経路を延長でき、セラミックマイクロビーズを加えることでコーティング内に断熱層を形成し、SubstrateSurfaceの実際Temperatureを低下させることができる。
ケイ酸塩とWater-Based無機耐熱系
Temperatureが600度を超え800度に迫ると、有機成分はほとんど留まることができず、無機結合系へ転換しなければならない。ケイ酸塩(水ガラスまたはシリカゾル)系塗料は無機ケイ酸塩を結合剤とし、雲母、セラミック粉、ガラス料などの充填材を配合し、Curing後にシリコン酸素ネットワークを主とする無機膜層を形成し、長期耐温は600度から800度の水準に達する。
Water-Based無機リッチジンクは別の重要な分野である。ケイ酸カリウムまたはケイ酸ナトリウムを結合剤とし、高比率の亜鉛粉を充填材として、陰極防食をProvidesするとともに一定の耐熱性を備え、防錆と中High Temperatureを両立する必要のある鋼構造にしばしば用いられる。その優位性は環境対応、難燃、耐熱であり、短所は脆性が大きく前処理とCuringHumidityに敏感であり、Application窓を厳格に制御する必要があることである。
セラミックコーティングとMetalセラミック複合系(800度以上)
800度から1000度甚至それ以上の区間に入ると、セラミック化またはセラミック本来の材料に頼ることが必然的な選択となる。セラミックコーティングは多くアルミナ、ジルコニア、ケイ酸塩ガラス料、またはそれらの複合系を基とし、High Temperature焼結または自己伝播反応によりSubstrateSurfaceにセラミック質防護層を形成し、Hardnessが高く耐摩耗、抗熱衝撃であり、極めて高いTemperatureでも化学的不活性を保持できる。
Metalセラミック複合系はMetal相の靭性、熱伝導性とセラミック相の耐熱、耐摩耗性を結合させたもので、ニッケルクロム合金に炭化ケイ素を摻入、鉄クロムアルミニウムにアルミナを摻入するなどが一般的であり、噴霧または溶射により製造され、長期耐温は千度を超え、焼却炉、熱処理炉ロール、High Temperature摩耗部位に多く用いられる。この類の系は工法要求が高くコストも高いため、選定時にはライフサイクル観点から权衡しなければならない。
充填材の作用メカニズムと選定ロジック
填料は耐熱塗料のPerformanceを支えるもう半分の柱であり、その役割は「增量してコストを下げる」ことにとどまらない。片状填料(例:雲母、滑石粉、ガラスフレーク)は、膜内に重なり合う迷路構造を形成し、腐食媒体や酸素の浸透経路を大幅に延長すると同時に、一部の収縮応力を相殺する。球状および中空填料(例:セラミックマイクロビーズ)は、主に断熱性と体積安定性をもたらす。活性填料(例:アルミ粉、亜鉛粉)は、High Temperature下で酸化または犠牲陽極反応を起こし、欠陥を能動的に封止して電気化学的保護をProvidesする。填料の粒径分布と体積濃度(業界でよく言う顔基比と体積濃度の概念)は緻密性にDirect影響し、体積濃度が高すぎると柔軟性を犠牲にし、低すぎるとバリア性が不足するため、処方設計はこの両者間のバランスを見出す必要がある。耐熱と防錆のバランスの芸術
単に耐熱性を追求すると、脆性が大きく防錆性の弱い無機膜になりやすく、防錆だけを強調するとHigh Temperature下で急速に劣化する。優れた耐熱塗料は、しばしば「有機の靭性」と「無機の耐熱性」の間で勾配設計を行う:下層は付着性と柔軟性を確保するため有機寄りに、上層は耐熱性と遮断性を確保するため無機または高填料寄りにし、中間に遷移層を設けて界面応力を緩和する。この勾配構造の考え方は、高級耐熱システムの主流方向となっており、なぜ複合配套が単一塗層の無理な耐えよりも優れているかを説明している。
Water-Based系と溶剤型系の適用境界
両系は単純な代替ではなく、それぞれ適用境界がある。Water-Based無機系は環境対応、難燃、耐熱上限が高く、屋内、密閉空間、揮発性に対する厳しい制限があるプロジェクトに適しているが、Applicationの温Humidityと硬化条件に対してより厳しい。溶剤型シリコーンはApplication窓が広く、表乾が早く、現場への適応性が強いため、屋外の大型構造物や工期が逼迫した工事に適しているが、換気・Fireproofと廃気収集を適切に行う必要がある。選定時には環境要求、Application条件、耐熱目標を並列して考慮し、コンプライアンスと信頼性を両立するSolutionを選ばなければならない。
特殊機能化耐熱システム
基礎耐熱のほか、工事現場ではいくつかの機能化方向が生まれている。その一つは断熱型耐熱塗料で、塗層に中空セラミックマイクロビーズ、エアロゲル粉などの低熱伝導填料を導入し、耐熱と同時に裏面Temperatureを下げ、作業場の環境Temperature低減や隣接電子部品の保護によく使われる。二つ目は示温塗料で、塗層の色がTemperature帯に応じて変化し、設備の過熱を直観的に示し、運用・保守点検の実用ツールとなる。三つ目は耐温防錆一体化システムで、硫黄含有煙気、High Temperature蒸気などの腐食環境に対し、耐熱骨格に緩食と遮断成分を埋め込み、一膜多能を実現する。
三、Surface処理とApplication工芸
耐熱塗料の成否は、しばしば前処理段階ですでに決まっている。どんなに優れた処方でも、錆、油、疏松したSubstrateに付着していれば、早期剥離を免れない。Application工芸は処方の潜在力を現場Performanceに変換する架け橋であり、いかなる工程の怠りも隠れた隐患を残す。
Substrate前処理:除錆、Degreasingと粗化
鋼鉄Surfaceのスケール、錆層、油汚れ、旧塗層は付着性の最大の敵である。High Temperature設備に対しては、ブラストまたはショットブラスト処理を近白級または完全清浄級基準に達するよう推奨し、Surfaceに適切な粗さと活性を得る。ブラスト研磨材は乾燥・清浄な鋼砂または鉱砂を選び、塩分と油汚れの二次汚染を避けること。処理後はできるだけ早く塗装し、返錆を防ぐ。工程の連携でどうしても間隔を空けざるを得ない場合は、処理済みSurfaceに仮保護を施すか再検査を行い、可視の返錆と汚染がないことを確認してからApplicationする。この工程は煩雑に見えるが、High Temperature設備の長寿命の起点である。
停止できない大型設備に対しては、動力工具研磨に局部ブラストを組み合わせることができるが、その清浄等级は全体ブラストより低く、耐久性がそれに応じて低下することを認識する必要がある。油汚れは専用脱脂剤で徹底除去しなければならない。なぜなら油膜はHigh Temperature下で炭化し、界面結合をDirect破壊するからである。ステンレス、アルミなどの非鉄Metalの耐熱塗装は、前処理をより慎重に行い、研磨粗化または専用転化膜を採用することが多く、炭素鋼の工芸をそのまま流用してはならない。
塗装環境の温Humidity管理細則
環境条件はApplication品質の見えない変数である。溶剤型系は低温高湿下で白化・慢乾しやすく、IdealのApplication Temperatureは多くが5度以上、相対Humidity85%以下である。Water-Based無機系はHumidityに対して双方向の要求があり、乾燥しすぎると硬化が遅く、湿りすぎると白化しやすく、かつSubstrateSurfaceTemperatureが露点より3度以上高い必要がある(結露Preventsのため)。現場には温Humidity計と露点算出を備え、塗装記録に残すこと。雨雪、強風、またはSubstrate結露に遭遇した場合は、工期を急いで無理にApplicationせず、断固として中止すべきである。
塗装方式の選択
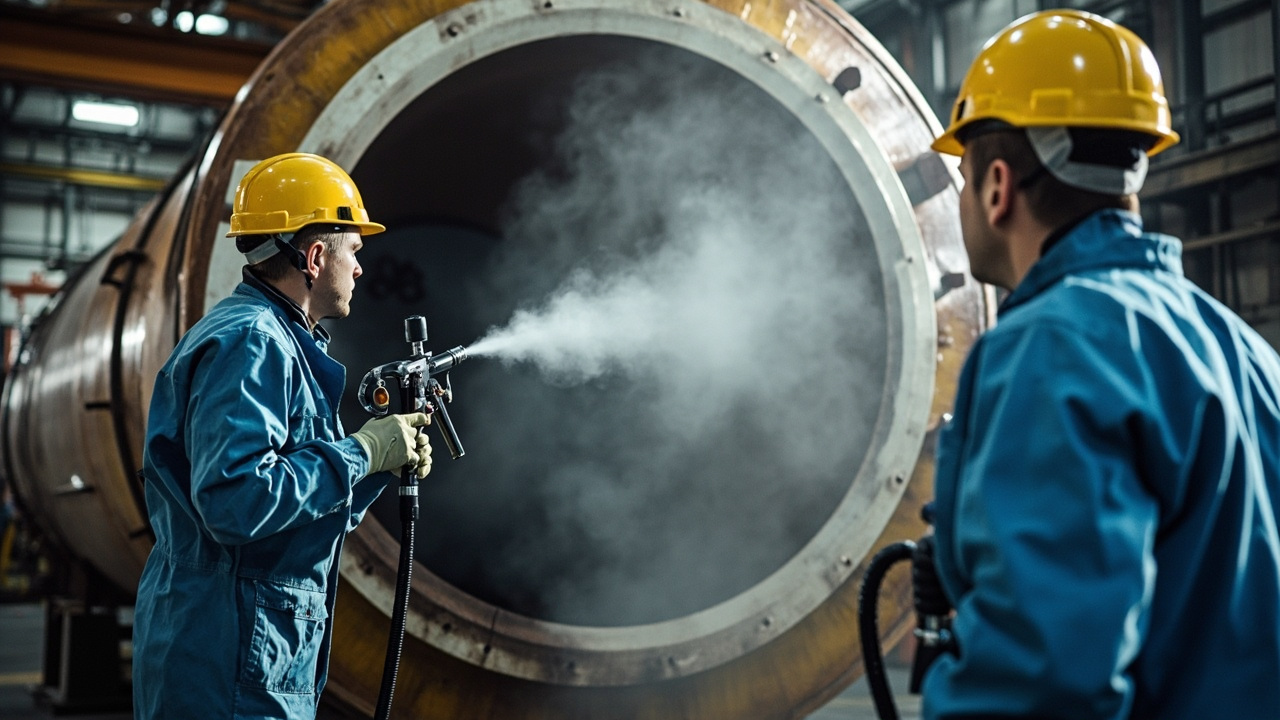
耐熱塗料の塗装はスプレーを主とし、特にエアレススプレーは均一なFilm ThicknessとGoodな外観が得られ、広面積設備に適している。管件、隅角、噴霧しにくい部位には刷毛塗りまたはローラー塗りを補助できるが、刷毛塗りは漏塗と垂れを避けるよう注意が必要である。粉体型耐熱塗料は静電スプレー後High Temperature硬化を採用し、塗層は緻密で無溶剤であり、炉内焼付け可能なバッチ工件に適している。
ApplicationViscosity、ガン圧力、ガン移動速度、パス間隔はすべて成膜品質にDirect影響する。環境温Humidityも同様に重要である:Water-Based無機系はHumidityに敏感で、Humidityが低すぎると硬化が遅く、高すぎると白化しやすい。溶剤型系は低温高湿下の白化と慢乾を防ぐ必要がある。現場では温Humidity記録と塗装間隔管理を確立すべきである。
硬化制度と昇温曲線
シリコーン耐熱塗層の多くはRoom Temperatureで表乾できるが、その最終耐熱Performanceはしばしば「養生」または「漸進昇温」プロセスに依存する。樹脂中の溶剤と低分子物は徐々に排出され、アルミ粉などの填料はHigh Temperature下で酸化封孔を完了する。このプロセスが急すぎると、内部ガスが逃げきれず気泡やピンホールが発生する。したがって設備稼働前に昇温曲線を策定し、低温から緩やかに作業Temperatureまで昇温させ、塗層に「セラミック化」転移を完了させること。
Water-Based無機系は硬化環境の温Humidityと養生時間を管理する必要があり、一部の処方はシリコン酸亜鉛膜を安定させるため後工程で酸処理を要する。セラミックスプレーまたは溶射系の硬化はHigh Temperature設備自体が行い、重点は冷却速度の制御で、熱衝撃割れを避けることである。
塗装間隔と可復塗窓
層間塗装はいつでも重ねられるわけではなく、最適な可復塗窓が存在する:早すぎる復塗は下層が未表乾で、溶剤が膜内に封じられて泡立ちやすい。遅すぎる復塗は下層が完全硬化し界面活性が低下し、層間結合が弱まるばかりか、再研磨が必要になることもある。製品説明には最短・最長復塗間隔が記載されており、現場は厳格に実行し記録を取ること。跨班・跨日Applicationが必要な大型工件に対しては、窓内で搭接を完了し、弱結合界面の形成を避けること。この工程は煩雑に見えるが、塗層の一体性と寿命にDirect関わる。
Film Thickness管理と層間配套
Film Thicknessは厚いほど良いわけではない。厚すぎると材料の浪費とコスト増になるだけでなく、内部応力过大と溶剤滞留により割れ・剥離しやすい。工事上は製品説明に基づき総乾Film Thicknessを設定し、底・面層を合理的に配分すべきである。多道薄塗は一道厚塗に勝り、各道の間に表乾時間を空けることは、層間結合を保証すると同時に溶剤放出にも有利である。
層間配套は見落とされがちな环节である。異なる系の混用は相溶性の差により咬底・層間剥離を招く可能性がある。底・面二重層構造が必要な場合は、同一メーカーの配套系を優先選択し、層間可復塗窓を明確にすること。KeXin New Materialは製品マニュアルで推奨配套Solutionと最小・最大Film Thicknessを記載しており、現場は経験による独自組み合わせを避け厳格に従うことが望ましい。
一般的なApplication欠陥と対策
前処理と処方が正しくても、Application手法の不備で欠陥が生じる。垂れはViscosity偏低またはガン移動過慢が原因で多く、希釈比と噴霧幅を調整すべきである。ピンホールと気泡はFilm Thickness過厚または溶剤放出不良に起因することが多く、多道薄塗に変更し表乾を十分に取る必要がある。橘皮と粒子は霧化圧力と環境粉塵に関連し、気圧を最適化し現場を清掃すべきである。漏塗は隅角と内側に多く発生し、手作業で補塗し自己検査を強化しなければならない。「Application—自己検査—専検」の三段階管理を確立することで、大部分の欠陥をWet Film段階で消滅させられる。
有限空間と高所作業の要点
High Temperature設備の塗装は有限空間または高所で行われることが多く、Safety风险は普通の塗装より高い。有限空間では換気とガス検知を強制し、溶剤の蓄積による中毒や燃爆を防ぐ。高所作業ではSafety帯を着用し、足場とライフラインを設置すること。High Temperature配管近傍でのApplicationは先に冷却または隔離し、火傷を避けること。環境面では、Water-Based系は低揮発だが洗浄廃水を収集する必要があり、溶剤型系は廃気収集を配套し現地の環境要求を満たすこと。Safetyとコンプライアンスは、工事実現において無視できない底線である。
旧塗層処理と翻新要点
老朽設備の翻新時、既存塗層をどう処理するかが前提である。付着性がGoodで錆のない旧膜は粗く研磨してからDirect復塗できる。粉化、発泡、または錆が蔓延した旧膜はSubstrateまで徹底除去しなければならず、さもなくば新塗層は旧膜とともに剥離する。除去方式は下地状態に応じブラスト、研磨、または専用剥離剤を選び、疏松した旧膜の上にDirectly Apply塗りしてはならない。翻新前に付着性試験と錆評価を行い、清浄等级を決定し、隅角、溶接部などの錆発生部位を重点処理区とすること。
現場ApplicationSafetyと品質検収
High Temperature塗装は有限空間、高所、またはHigh Temperature隣接環境で行われることが多く、換気、Fireproof、中毒Prevents、墜落Prevents措置を徹底しなければならず、特に溶剤型系は静電と明火を厳防する。Application完了後は品質検収檔案を建立すること:Film Thicknessは磁性Film Thickness計で多点検測し、付着性は標準クロスカットまたは引抜法で抜取検査し、外観は垂れ、漏塗、ピンホール、明らかなColor Differenceの有無を検査する。プロセスが管理されて初めて、最終Performanceは予測可能となる。
四、工事選定要点
数多くの耐熱塗料に直面したとき、技術者が真に答えるべき問いは「どれが最も耐熱か」ではなく、「どれが私の工況に最も適しているか」である。選定はTemperature、媒体、Substrate、寿命、コストを総合的に权衡するプロセスである。
動作Temperatureと環境による選定
第一步は設備の長期作業TemperatureとピークTemperatureを特定し、安定High Temperatureか熱循環かを区別することである。安定200〜400度なら、通常のシリコーンアルミ粉系で十分である。400〜600度には高耐温シリコーンまたはシリコーン変性系が必要。600〜800度はケイ酸塩無機またはセラミック化系へ転換すべきであり、800度以上は基本的にセラミックまたはMetalセラミック複合塗層に頼るしかない。工況が頻繁な冷熱交代を伴う場合は、塗層の熱衝撃安定性にも注目し、柔性または微孔緩衝構造を優先選択すること。
Substrateタイプによる選定
炭素鋼、ステンレス、鋳鉄、アルミおよび合金は、その熱膨張、Surface状態、氧化性がそれぞれ異なり、塗層の付着と配套に異なる要求を提出する。炭素鋼が最も一般的で、前処理が基準を満たせば多くの系が使用可能である。ステンレスSurfaceは惰性が大きく、粗化または専用プライマーが必要である。アルミおよび軽合金は融点が低く膨張が大きいため、低温硬化で柔軟なシリコーン系を選び、High TemperatureによるSubstrate変形を避けることが望ましい。Substrate厚さと熱伝導も昇温曲線設計に影響し、薄肉構造物は昇温が早く、塗層への熱衝撃がより激しい。
工況媒体による選定
媒体は選定の見えない敷居である。硫黄含有煙気はアルミ粉と亜鉛層を侵食するため、耐硫黄処方または非Metal填料系を選ぶ必要がある。High Temperature蒸気と冷凝水が共存する場合、塗層は耐温と水蒸気浸透の両立が必要である。塩化物環境は点蝕を誘発しやすく、活発なMetal填料を避けるべきである。固体粒子の冲刷がある煙道には、Wear-Resistant骨材を加え抗沖蝕能力を高めること。媒体成分を明記することは、単にTemperatureを申告するよりも正確な決定に繋がることが多い。
ライフサイクルコストと保守性
調達は単価だけを見てはならない。耐温がより高く寿命が長い系は、初期投資が高くても、停止検修回数と二次Applicationコストを大幅に減らせる。逆に、安価な塗層が2年で失效し、頻繁な停止とやり直しの総代償が差額の数倍になることもある。評価時にはApplication費、停止損失、Safety余量、到達性(復塗しやすさ)などの要素を組み込み、全ライフサイクル算出を行うこと。
典型業界選定早見表
業界ごとにTemperatureと媒体の像は明らかに異なり、これに基づき系の方向を迅速に絞れる。電力業界の煙道と脱硫段は中低温含硫黄湿煙気が主であり、耐硫黄無機またはシリコーン複合系が適している。冶金と建材の窯炉は多くが400度以上で粉塵磨蝕を伴うため、セラミックマイクロビーズ断熱Wear-Resistant系が適している。自動車と工事機械の排気管は薄肉振動部品であるため、低温硬化柔性シリコーンアルミ粉が適している。石化の転油線は硫黄・塩素含有のため、アルミ亜鉛活発填料を避け、耐硫黄シリコン変性系を選ぶこと。早見表は出発点に過ぎず、最終は工況書を基準としなければならない。
コスト算出と寿命权衡例
大型ファン外殻を想定し、年運転8000時間、SurfaceTemperature約420度とする。Solution甲は安価な耐熱ペイントを採用、単価は低いが2年で失效し停止返修が必要。Solution乙は高耐温シリコーン複合系を採用、単価は倍だが寿命は5年に達する。算出時は材料差額以外に、毎回の返修のApplication費、足場費、停止減産損失を計上する。多くの場合、Solution乙の全ライフサイクルコストはむしろ低く、かつSafetyが高い。帳を「総所有コスト」の層面まで算じれば、材選びの結論は単純比価と逆になることが多い。
工況書に含めるべき情報リスト
供給者に正確なSolutionを出させるには、発注者がProvidesする工況書は完全であるほど良い。少なくとも以下を含めることを推奨する:設備名称と部位、Substrate材質と厚さ、長期作業TemperatureとピークTemperature、熱循環の有無とその頻度、接触媒体の完全成分と濃度、冷凝または液状媒体の有無、設計使用年数、許容されるApplication方法(停止/オンライン)、環境とFireproof制限。多くの選定失敗の根源は、Temperatureの数字だけを申告し、隠れた含塩素・含硫黄または冷凝条件が無視されたことにある。情報を書き尽くせば、Solutionがそれることはない。
復塗タイミングの現場判断
復塗窓(リコートウィンドウ)を適切に把握することで、メンテナンスコストを最小限に抑えることができます。現場巡視では以下の3種類のシグナルに重点的に注目すべきです。1つ目は、塗膜の粉化や退色が明らかである場合で、有機相がすでに大幅に劣化していることを示します。2つ目は、点状の錆斑が現れ外側へ広がる場合で、バリアが突破されたことを示します。3つ目は、Surfaceが網目状に亀裂する場合で、まもなく面状にはく離することを予兆します。錆食がまだ貫通しておらず、塗膜がおおむね連続している限り、予防的復塗を速やかに手配すべきです。この時点では下地の清掃量が少なく、材料も節約でき、停止時間も短くて済みます。大面積で劣化してから修補する場合、多くの場合全体のブラスト(噴砂)が必要となり、代償は倍増します。
専門メーカーと連携した選定
High Temperature保護Solutionの有効性は、稼働条件の詳細を正確に再現し、処方を適合させることに大きく依存します。重要設備や複雑な媒体に対しては、早期に塗料サプライヤーをSolution検討に参加させ、相手側に類似事例に基づくSystem、Film Thickness、硬化の提案をさせることを推奨します。KeXin New Material(KeXin 客信)は仏山にアプリケーションサポートチームを設けており、ボイラー、煙道、炉窯などのシナリオに対して、下地評価、配套設計から現場工程指導までの一貫サービスをProvidesし、ユーザーがPerformanceとコストのバランス点を見出すことを支援します。
五、典型的な工事事例
理論は現場に落とし込んでこそ価値があります。以下の事例はanonymize(匿名化)処理済みですが、その稼働条件の構造と処置の考え方は、類似プロジェクトに対して普遍的な参考意義を持ちます。
発電所の煙突と脱硫システム
ある石炭焚きユニットの煙突出口部は、長期にわたり120度から180度の飽和湿り煙気(フlue gas)に侵食され、硫黄酸化物と少量の塩化物を含み、元の有機系塗膜は2年で膨れ・はく離が発生しました。改修では「Water-Based無機ジンクリッチプライマーに有機ケイ素耐熱トップコートを組み合わせる」複合Solutionを採用し、前処理をブラストでほぼ白色レベルまで行い、総Film Thicknessを規定範囲に制御するとともに、漸進的な昇温稼働曲線を設計しました。稼働3年後の再点検では、塗膜は連続して発泡なし、鋼板の測厚減薄が明らかに緩慢となり、「耐熱と防錆の一体化」考え方が湿り煙羽(プルーム)環境での適用性を実証しました。
冶金炉窯と熱交換器
あるMetal製錬所の熱交換器外殻は、長期にわたり420度から580度の変動で運転され、周辺に粉塵による摩耗侵食が存在しました。元の普通耐熱ペイントは1年以内で粉化しました。その後、高シリコーン樹脂にセラミックマイクロビーズを配合した断熱耐熱Systemに変更し、背壁Temperatureを10数度低下させるとともに、鱗片状充填材によって媒体の浸透経路を延長しました。配套として2回の薄塗りを採用し、層間の表乾を厳格に制御した結果、稼働後2つの暖房季の熱循環を経ても亀裂は見られず、メンテナンス周期は1年から3Years or moreに延長されました。
エンジン排気管とマフラー
商用車および建設機械の排気管の中低温段は約300度から550度で、かつ強い振動と凝縮腐食を伴います。この種の構件は多くが薄肉ステンレスまたは低炭素鋼であり、低温硬化柔軟性有機ケイ素アルミ粉Systemに適しています。重要なのは前処理を省けないこと、Film Thicknessを盛り過ぎてはならないことです。あるOEMメーカーは、排気管の塗装を手刷りから自動静電噴塗(静電スプレー)に変更した結果、塗膜の均一性と耐塩水噴霧時間が同時に向上し、アフターサービスでの錆食苦情が显著に減少しました。
ごみ焼却炉と廃熱ボイラー
ごみ焼却煙気の複雑さは成分が極めて不安定な点にあります。塩素含有、硫黄含有、Heavy metals含有であり、かつTemperatureが200度から500度の幅広い変動を示すと同時に、ダイオキシン制御に必要な急冷工程に伴い熱衝撃が頻繁です。ある焼却ラインの廃熱ボイラー管パネルは元の有機ケイ素塗膜を使用していましたが、塩素腐食と冷熱交替により1年で穿孔しました。改修ではケイ酸塩無機に耐塩素充填材を配合した複合Systemを採用し、ブラストとFilm Thicknessを厳格に制御するとともに、漸進的昇圧昇温稼働を組み合わせました。2つの検修周期の運転後、管パネルの減薄速度が明らかに低下し、計画外停止回数が減少し、極端な腐食と熱循環が共存するシナリオでは無機耐塩素Systemがより優位であることを示しました。
Food加工と乾燥設備
Foodおよび製薬業界の乾燥炉、殺菌釜の外Surfaceは、多くが200度から300度の清浄環境で運転され、塗膜には耐熱性以外にFood safetyと易清掃性が求められます。ある乳製品工場の乾燥塔は元の普通銀粉ペイントを使用しており、High Temperature下で異臭を発しやすく、ほこりがたまりやすい状態でした。その後、淡色有機ケイ素耐熱清浄塗膜に変更し、耐温かつ洗浄しやすく、規範的な前処理と組み合わせることで、異臭と衛生上の隠患を解決しました。この種のシナリオは、耐熱以外にも臭気、析出、清掃特性を評価しなければならず、特にFood・薬品に接触または隣接する場合に当てはまることを示唆しています。
石油化学High Temperature配管
製油化装置の転油線、蒸留塔頂およびHigh Temperature重油配管は、Temperatureが常に250度から450度にあり、媒体に硫黄と微量塩素を含みます。この種の稼働条件ではアルミ粉Systemの使用を避け、耐硫黄有機ケイ素またはケイ酸塩複合塗膜を選び、検修に備えて再塗装性にも注目すべきです。ある装置はシリコーン変性の灰色耐温防錆塗膜を選定し、定期的な赤外線測温巡視と組み合わせることで、4つの検修周期を連続稼働して貫通性錆食が発生せず、連続生産のSafetyを確保しました。
六、よくある材料選定とApplicationの誤解
多数の現場訪問と失效分析において、何度も繰り返し現れるいくつかの認識偏差があります。これらの誤解を識別することが、やり直しを避ける第一歩となることが多いです。
誤解その一:公称耐温数値だけを見る
多くの購買担当は「耐温600度」を唯一の指標として扱いますが、長期耐温か瞬時耐温か、静的空気か含硫黄煙気か、恒温か冷熱循環かを無視します。同一公称Temperatureでも、異なる処方の真の媒体中での寿命は数倍異なる可能性があります。正しいやり方は、稼働条件書をサプライヤーに渡し、対応Systemの推奨Temperature窓を出させることであり、単なる数字だけで発注してはなりません。
誤解その二:前処理を軽視する
「塗膜が壊れたらまた補修する」は現場でよくある心構えですが、補修の前提は下地が清浄で、粗く、活性が良いことです。錆や油が付いたままApplicationすることは、塗膜を砂山に貼り付けるようなもので、付着性がそもそも不足します。ブラスト等级、Surface塩分、除塵清浄度はすべて検収に組み込むべきです。前処理が塗装寿命の影響要因に占める比重はしばしば過小評価されますが、事実上それはコストパフォーマンスが最も高い工程です。
誤解その三:Film Thicknessは厚いほどSafety
厚い塗膜は内部応力が大きく、溶剤が抜けにくく、亀裂しやすいです。特に有機ケイ素Systemは昇温してセラミック化する過程で、過厚は気泡とピンホールを助長します。合理的なFilm Thicknessは処方設計と稼働条件の要求から来るものであり、厚いほど良いわけではありません。現場では磁気Film Thickness計で抜き取り検査すべきであり、手触りで厚さを推測してはなりません。
誤解その四:熱循環と昇温制度を無視する
設備の稼働開始時にいきなり定格負荷とすることで、塗膜内部の溶剤と低分子物が排出する暇がなく、極めて発泡しやすくなります。昇温曲線のない「ハードスタート」は、有機ケイ素Systemの早期失效の高発原因です。正しいやり方は、メーカーの推奨に従い低い方から高い方へ漸進的に昇温し、塗膜が構造転移を完了する時間を与えることです。
誤解その六:背温と断熱要求を無視する
「塗料の耐温はいくらか」だけを見て、設備外殻Temperatureこそが保護対象の真の稼働条件であることを忘れるプロジェクトは少なくありません。設備内部Temperatureが極めて高く、外殻はそれでも人員や隣接部品を保護するため一定値以下であることが求められる場合、単に塗料の耐温を上げても無駄であり、断熱充填材を導入して背温を下げる必要があります。「塗膜耐温」と「Substrate背温」を混同することは、熱い設備外Surfaceがそれでも熱く触れられ、周辺ケーブルが老化する一般的な原因です。正しい経路は、まず背温を測り、次にSystemを定め、必要に応じて断熱型耐熱塗膜を選ぶことです。
誤解その八:試験片と台架検証を軽視する
非標準または重要な稼働条件に対して、Direct大面積でApplicationすることはリスクが極めて高いです。正しいやり方は、まず実験室で試験板を作製し、真のTemperature、媒体、熱循環で加速老化を行い、必要に応じて現場での掛け片(掛け試験片)試運転を行い、データでSystemを確認してから普及させることです。試験片工程を省く企業が多く、結果として塗膜全体が失效し、損失は試験片投入をはるかに超えます。試験片はまた、需給双方が共通認識に達する客観的依拠であり、一旦紛争が生じれば、掛け片データと検査報告書が最も有力な証拠となります。
誤解その七:価格で技術評価に代える
最低価格落札は塗料購買において特に隠患が大きいです。耐熱塗料の失效は多くの場合稼働開始数ヶ月後に現れ、その頃にはApplication側はすでに現場を離れており、責任の界定が難しく、代償はオーナーが負います。技術評価はSystem適合、前処理等级、Film Thickness設計、品質保証承诺を網羅すべきであり、見積書上の金額だけを比べるものではありません。重要設備に対しては、前期に論証と試験片により多く投入する方が、稼働後の受動的緊急修復に勝ります。
誤解その五:異なるSystemを無断で混用する
便宜上、甲社のプライマーと乙社のトップコートを組み合わせて使い、結果として咬底(層食い)、層間剥離が生じます。異なるメーカーの樹脂System、溶剤強度、硬化機構が必ずしも相容れない場合があります。複合構造が真に必要な場合は、同一メーカーの配套を採用し、層間の再塗装窓(リコートウィンドウ)を確認すべきであり、経験だけで独自に組み合わせてはなりません。
七、関連規格と検査方法
耐熱塗料は工業保護材料として、その品質と検収には対応する国家標準、建材標準、建築工事標準が依拠できます。これらの規格を理解することで、購買技術協定を規範化できるだけでなく、紛争時に判定依拠をProvidesできます。
国家標準 GB シリーズ
国家標準は塗料の基礎Performance検査の通用依拠です。耐温性は関連する耐熱ペイントの標準方法を参照し、規定Temperatureでの継続老化後に外観、付着性変化を検査して評価できます。付着性試験はクロスカット法または引抜法の標準に依拠し、乾燥時間、Viscosity、細度などの常規項目にも対応する国標があります。購買ファイルには引用標準番号と合格判定基準を明記し、「国標に準ずる」といった曖昧な表現を避けるべきです。
建材標準 JC シリーズ
建材業界標準は、建築および工業用機能塗料を含む多数の技術要求を網羅しており、一部の耐熱、断熱系塗膜はその耐温、熱伝導、燃焼Performance条項を参照できます。建築の省エネ属性を兼ねる断熱耐熱Systemに対して、JC類標準は耐汚染、Weather-Resistant、燃焼等级などの補足評価次元をProvidesし、技術協定の重要な補足となります。
建築工事標準 JG シリーズ
建築工事標準は建築外囲護と特殊防護シナリオに多く見られ、構造Surfaceでの塗膜の配套、Safety、耐久性に対して要求を提示します。耐熱塗料が建築付属施設(例:厨房排煙配管、暖房設備外Surface)に用いられる場合、JG類標準のApplication検収とSafety条項はDirect的な拘束意義を持ち、Solution審査に組み込むべきです。
標準引用と技術協定の書き方
標準を購買技術協定に書き込むことは、言い逃れを避ける重要な一歩です。協定は明確にすべきです。どの分冊の耐熱ペイント標準を引用するか、耐温試験のTemperatureと継続時間、付着性合格等级、Film Thickness範囲と検査方法、検収抜取比例を明記します。「国家標準に合致する」と曖昧に書くことは、多くの場合低品質製品に余地を残し、条項番号と判定基準を正確に書くことでのみ拘束力が形成されます。貫標(標準準拠)製品に対しては、サプライヤーに第三者検査報告書のProvidesを求め、報告書中の試験条件が本協定と一致するか照合できます。
現場検査工具と試験片作製
工事現場にはいくつかの基礎工具が欠かせません。磁気Film Thickness計は乾Film Thicknessさの多点検査に、クロスカッターと引抜計は付着性判定に、温Humidity計と露点計は環境管理に、スパーク検漏儀(電火花検漏器)は厚膜またはライニング層のピンホール排查に用いられます。試験片作製は工程に同期してサンプルを残し、標準板と現場掛け片を含み、ロット、日付、部位を標注すべきです。これらのサンプルは検収依拠であると同時に、後の遡及と品質保証紛争における重要な物的証拠であり、竣工資料とともに保管・归档すべきです。
検収抜取と合格判定
現場検収は層別抜取を採用するのが良いです。構件面積で検査バッチを区分し、各バッチから数点を抜き取りFilm Thicknessを測り、分布は火を受ける面、火を背ける面、隅角をカバーすべきです。付着性抜取比例はFilm Thicknessより低くても良いですが、重要部位は必ずカバーします。判定時には平均値だけでなく、最低値が基準に達しているかを見なければなりません。なぜなら失效は多くの場合最も薄く、最も弱い箇所から始まるからです。ピンホール、塗り漏れを発見した場合は速やかに補修し、補修区域は再検査に組み込むべきです。遡及可能な検収档案を構築することは、後の運用保守と責任界定の双方にとって極めて重要です。
標準の動的更新とコンプライアンス追跡
塗料関連標準は一成不変ではなく、環境保護とSafety技術要求の向上に伴い、揮発性限值、Heavy metals制限、検査方法が不定期に改訂されます。購買と技術担当者は最新版の標準番号と実施日付を追跡し、すでに置き換えられた旧版条項の流用を避けるべきです。輸出設備や外資プロジェクトへの配套に対しては、顧客指定の国際標準と国内標準の差異にも留意し、協定でどちらを正とするか明確にして、検収時に標準バージョン不一致による分歧を防ぐ必要があります。
重要検査方法の要点
標準引用の実験室項目以外に、工事現場ではいくつかの実戦検査をより重視すべきです。1つ目は冷熱循環試験で、試験板をHigh Temperatureと室温の間で繰り返し切り替え、真の起動停止を模擬し、亀裂・はく離の有無を観察します。2つ目は塩水噴霧と結露の联合老化で、腐食媒体含有環境に対する阻隔能力を検証します。3つ目は実際のFilm Thicknessと付着性抜取検査で、Application品質をDirect反映します。実験室指標と現場検査を結合してこそ、閉ループの品質保証が形成されます。
よくある質問 FAQ
Q:耐熱塗料が長期に耐えられる最高Temperatureはいくつですか?
A:それは成膜Systemに依存します。常規有機ケイ素アルミ粉Systemの長期耐温は多くが200度から600度、ケイ酸塩無機Systemは600度から800度、セラミックまたはMetalセラミック複合塗膜は1000度を超えます。標称Temperatureは通常長期安定運転上限を指すことに注意し、瞬時ピークはより高くても良いですが、持続的超温は必然的に寿命を短縮します。選定時は設備の長期作動Temperatureを基準とし、Safety余裕を確保すべきです。
Q:有機ケイ素耐熱ペイントとセラミック塗膜はどう選ぶべきですか?
A:鍵となるのはTemperatureとコストの境界です。六百度以下で、かつ構件がRoom Temperatureまたは低温でApplication可能な場合は、有機シリコーン系を優先し、コストパフォーマンスが高くApplicationが簡便です。六百度から八百度はケイ酸塩無機系またはセラミック化系へ移行できます。八百度以上、あるいはDirect炎に接触するHigh Temperature摩耗部位の場合のみ、セラミックまたはMetalセラミック複合コーティングの検討が必要です。さらにApplication条件も考慮する必要があり、セラミック類はHigh Temperature焼結やスプレー設備を必要とすることが多く、現場の大型構件では条件を満たせない場合があります。Q:なぜコーティングはHigh Temperature下で膨れ、割れ、ひどい場合はまとめて剥離するのか?
A:一般的な原因は四つあります。一つ目は、Application後に段階的に昇温せず、内部の溶剤と低分子物が急激に気化して気泡が形成されること。二つ目は、前処理が不十分で、付着性がそもそも不足していること。三つ目は、Film Thicknessが厚すぎて、内部応力が結合強度を超えること。四つ目は、熱サイクルが頻繁でコーティングの剛性が大きすぎ、疲労割れを起こすこと。診断時はTemperature曲線、前処理記録、Film Thicknessデータを総合的に判断すべきで、「ペイントが悪い」と単純に責めるべきではありません。
Q:前処理は必ずブラスト(噴砂)が必要ですか、動力工具による研磨ではダメですか?
A:ブラストまたはショットブラストは最高の清浄等級と粗さが得られ、High Temperature設備のFirst Choiceです。停止できない、あるいは移動不可能な大型構件に対しては、動力工具による研磨を代替とできますが、清浄等級と耐久性は全体ブラストより低く、寿命もそれに応じて低下します。いずれの方式でも、除錆・脱脂・除塵の三ステップは省略不可で、処理後は錆び戻りを防ぐため速やかに塗装すべきです。
Q:耐熱塗料の色を自分で調合できますか?
A:できますが、耐熱顔料の選択はTemperatureに制限されます。一般的な有機顔料は四百度以上で分解・褪色するため、High Temperature帯では酸化鉄、クロム鉄黒、チタン白などの無機耐熱顔料を使用する必要があり、かつ顔料の添加は耐熱性と防錆Performanceにある程度影響します。カラー耐熱コーティングはメーカーの成熟した配合をDirect選ぶことを推奨し、銀粉ペイントに勝手に色ペーストを混ぜてアルミ粉の封孔バリアを破壊しないよう注意してください。
Q:Water-Based無機耐熱塗料と溶剤型有機シリコーン、どちらがより環境にやさしいですか?
A:Water-Based無機系は水を分散媒体とし、有機溶剤を含まず、難燃で揮発性汚染もないため、環境対応の優位性が明確で、屋内や密閉空間に適しています。溶剤型有機シリコーンはApplicationが環境の温Humidityの影響を受けにくく、表乾が早いですが、揮発性有機化合物を含むため、換気とFireproofを徹底する必要があります。両者は代替関係ではなく、Application環境と環境要求に応じてそれぞれ選用すべきです。
Q:一組の耐熱コーティングは大体何年使えますか、いつ再塗装が必要ですか?
A:寿命は系、Temperature、媒体、Application品質によって共同で決まり、短ければ一至二年、長ければ五〜十Years or moreです。再塗装のタイミングの判断は、外観が粉化・割れ・錆点蔓延をしているか定期点検し、Film Thicknessと付着性の抜き取り検査と併用すべきです。錆が貫通しておらず、コーティングがまだ連続しているうちに予防的再塗装を手配することを推奨し、失效後の大面積補修よりはるかに経済的です。
関連記事
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "耐熱塗料が長期に耐えられる最高Temperatureはいくつですか?", "acceptedAnswer": {"@type": "Answer", "text": "これは成膜系によります。常規の有機シリコーンアルミ粉系の長期耐温は多くが二百度から六百度、ケイ酸塩無機系は六百度から八百度、セラミックまたはMetalセラミック複合コーティングは千度を超えます。表示Temperatureは通常、長期安定運転の上限を指し、瞬間的ピークはより高くなり得ますが、持続的な超温は必ず寿命を縮めます。選型時は設備の長期作動Temperatureを基準とし、Safety余裕を確保すべきです。"}}, {"@type": "Question", "name": "有機シリコーン耐熱ペイントとセラミックコーティングはどう選ぶべきですか?", "acceptedAnswer": {"@type": "Answer", "text": "鍵となるのはTemperatureとコストの境界です。六百度以下で、かつ構件がRoom Temperatureまたは低温でApplication可能な場合は、有機シリコーン系を優先し、コストパフォーマンスが高くApplicationが簡便です。六百度から八百度はケイ酸塩無機系またはセラミック化系へ移行できます。八百度以上、あるいはDirect炎に接触するHigh Temperature摩耗部位の場合のみ、セラミックまたはMetalセラミック複合コーティングの検討が必要です。さらにApplication条件も考慮する必要があり、セラミック類はHigh Temperature焼結やスプレー設備を必要とすることが多く、現場の大型構件では条件を満たせない場合があります。"}}, {"@type": "Question", "name": "なぜコーティングはHigh Temperature下で膨れ、割れ、ひどい場合はまとめて剥離するのか?", "acceptedAnswer": {"@type": "Answer", "text": "一般的な原因は四つあります。一つ目は、Application後に段階的に昇温せず、内部の溶剤と低分子物が急激に気化して気泡が形成されること。二つ目は、前処理が不十分で、付着性がそもそも不足していること。三つ目は、Film Thicknessが厚すぎて、内部応力が結合強度を超えること。四つ目は、熱サイクルが頻繁でコーティングの剛性が大きすぎ、疲労割れを起こすこと。診断時はTemperature曲線、前処理記録、Film Thicknessデータを総合的に判断すべきで、「ペイントが悪い」と単純に責めるべきではありません。"}}, {"@type": "Question", "name": "前処理は必ずブラスト(噴砂)が必要ですか、動力工具による研磨ではダメですか?", "acceptedAnswer": {"@type": "Answer", "text": "ブラストまたはショットブラストは最高の清浄等級と粗さが得られ、High Temperature設備のFirst Choiceです。停止できない、あるいは移動不可能な大型構件に対しては、動力工具による研磨を代替とできますが、清浄等級と耐久性は全体ブラストより低く、寿命もそれに応じて低下します。いずれの方式でも、除錆・脱脂・除塵の三ステップは省略不可で、処理後は錆び戻りを防ぐため速やかに塗装すべきです。"}}, {"@type": "Question", "name": "耐熱塗料の色を自分で調合できますか?", "acceptedAnswer": {"@type": "Answer", "text": "できますが、耐熱顔料の選択はTemperatureに制限されます。一般的な有機顔料は四百度以上で分解・褪色するため、High Temperature帯では酸化鉄、クロム鉄黒、チタン白などの無機耐熱顔料を使用する必要があり、かつ顔料の添加は耐熱性と防錆Performanceにある程度影響します。カラー耐熱コーティングはメーカーの成熟した配合をDirect選ぶことを推奨し、銀粉ペイントに勝手に色ペーストを混ぜてアルミ粉の封孔バリアを破壊しないよう注意してください。"}}, {"@type": "Question", "name": "Water-Based無機耐熱塗料と溶剤型有機シリコーン、どちらがより環境にやさしいですか?", "acceptedAnswer": {"@type": "Answer", "text": "Water-Based無機系は水を分散媒体とし、有機溶剤を含まず、難燃で揮発性汚染もないため、環境対応の優位性が明確で、屋内や密閉空間に適しています。溶剤型有機シリコーンはApplicationが環境の温Humidityの影響を受けにくく、表乾が早いですが、揮発性有機化合物を含むため、換気とFireproofを徹底する必要があります。両者は代替関係ではなく、Application環境と環境要求に応じてそれぞれ選用すべきです。"}}, {"@type": "Question", "name": "一組の耐熱コーティングは大体何年使えますか、いつ再塗装が必要ですか?", "acceptedAnswer": {"@type": "Answer", "text": "寿命は系、Temperature、媒体、Application品質によって共同で決まり、短ければ一至二年、長ければ五〜十Years or moreです。再塗装のタイミングの判断は、外観が粉化・割れ・錆点蔓延をしているか定期点検し、Film Thicknessと付着性の抜き取り検査と併用すべきです。錆が貫通しておらず、コーティングがまだ連続しているうちに予防的再塗装を手配することを推奨し、失效後の大面積補修よりはるかに経済的です。"}}]}