重防錆塗料Systemにおいて、エポキシ亜鉛リッチプライマーは広く認められた「第一の防衛線」です。それはトップコートのように美観やWeather-Resistant性を担うわけでもなく、中塗りのように単にFilm Thicknessを増して遮蔽するわけでもなく、塗膜中の大量の亜鉛粉の「自己犠牲」によって、鋼Substrateに微小な欠陥が生じた際にも露出したMetalに電気化学的保護をProvidesします。この能動的な防護メカニズムにより、C5、CX さらには Im2 浸漬などの過酷な環境において、代替不可能なプライマーとなっています。本稿では陰極防食メカニズムを手がかりとし、テクノス TEKNOZINC 3480 SE とジョットゥン Barrier 80 UHS の2つの公開技術データシート(TDS)の実際のパラメータを組み合わせて、エポキシ亜鉛リッチプライマーの亜鉛含有量のグレード、固形分含有率と VOC、Mixing比と適用期間、およびSurface処理の下限を深く分解し、エンジニアが「亜鉛リッチ」という言葉を概念から検証可能な数値へと変えるお手伝いをします。
一、エポキシ亜鉛リッチプライマーの位置づけとコアメカニズム:犠牲陽極による陰極防食
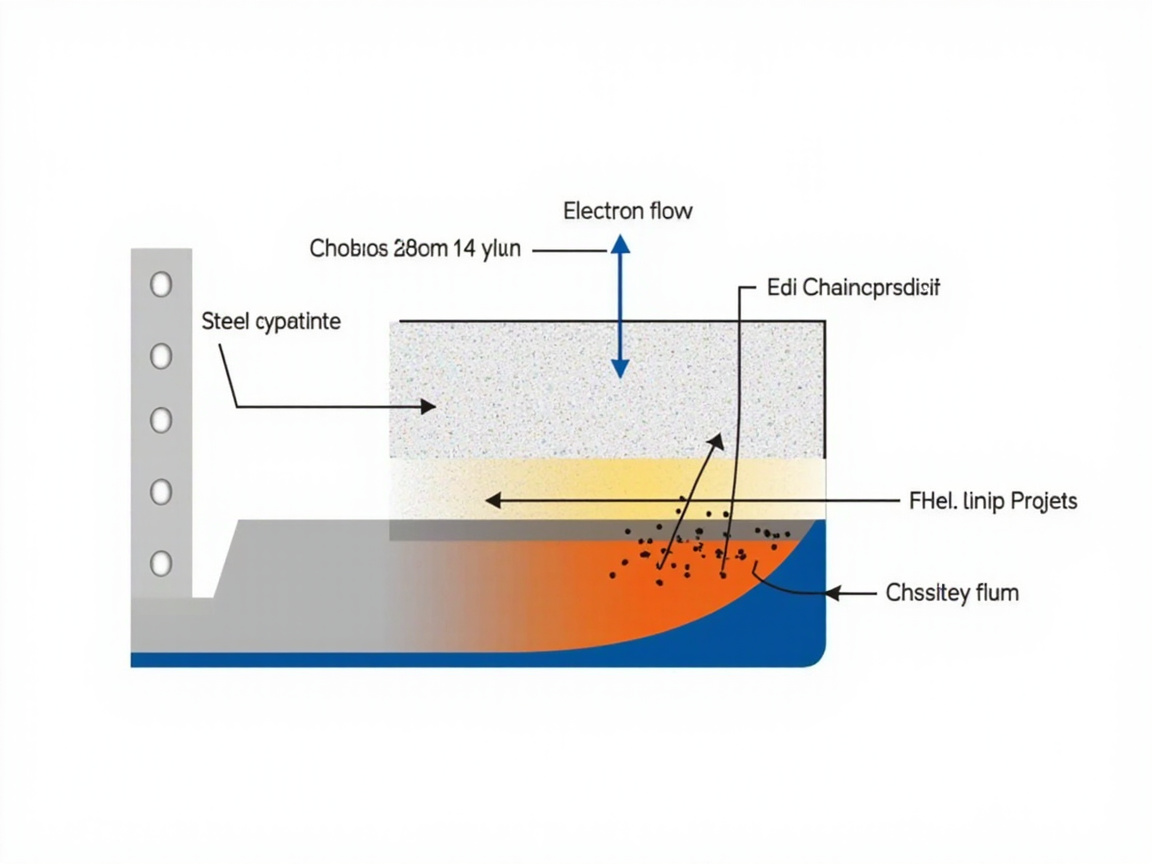
エポキシ亜鉛リッチプライマーがなぜ「ずっと高価だが価値がある」のかを理解するには、まずその防護メカニズムが一般的な遮蔽型プライマーとは異なることを理解する必要があります。一般的なエポキシ亜鉛酸化物プライマーは不動態化と遮蔽によって腐食媒体を受動的に遮断します。一方、亜鉛リッチプライマーは乾燥塗膜に膨大な量の亜鉛粉(一般的に乾燥塗膜質量の≥80%)を充填しており、これらの亜鉛粉は互いに接触し、かつ鋼Substrateと導通して、連続した導電ネットワークを構成します。塗膜が局部的に破損し、鋼Substrateが露出して電解質(水膜、塩霧)と接触したとき、電位がより負の亜鉛が優先的に溶出し、犠牲陽極となって鉄鋼を陰極として保護することを強制します——これが「陰極防食(Cathodic Protection)」です。
電気化学シリーズから見ると、亜鉛の標準電位は約 −0.76 V(標準水素電極基準)であり、鉄の −0.44 V よりもはるかに負です。したがって亜鉛粉ネットワークは「我先に」酸化されます:Zn → Zn²⁺ + 2e⁻、電子は鋼Substrateへ流れ、鋼Substrateを免食領域へ分極させます。生成した Zn²⁺ はさらに環境中の OH⁻、CO₃²⁻ と反応して、塩基性炭酸亜鉛などの緻密な腐食生成物を形成し、破損箇所を塞いで、「自己治癒」のような補助遮蔽を果たします。档案「重要メカニズムと選定の要点」には明確に、陰極防食とは「亜鉛リッチプライマー中の亜鉛粉(≥80% 乾燥塗膜)が犠牲陽極となる」と記されています。
強調すべきは、陰極防食が成立する前提は亜鉛粉と鋼Substrateが電気的に導通した状態を保ち、かつ亜鉛含有量が連続ネットワークを形成するに足ることです。Surfaceに油汚れ、塩分、またはスケールがあって阻隔されたり、亜鉛含有量が低すぎてネットワークが不連続になったりすれば、保護作用は急激に減衰します。これも、なぜ亜鉛リッチプライマーがSurface処理と亜鉛含有量に対してこれほど厳格であるかを説明しています。
二、亜鉛含有量の3つのグレードとPerformance境界
エポキシ亜鉛リッチプライマーの「リッチ」とは、亜鉛粉の質量割合を指します。業界では通常、乾燥塗膜中の亜鉛含有量に基づいてグレードを区分し、異なるグレードは異なる防護の位置づけとコストに対応します:
| 亜鉛含有量グレード(乾燥塗膜質量) | 防護特性 | 適用境界 | リスクと注意点 |
|---|---|---|---|
| 低亜鉛(約 40%–65%) | 遮蔽主体、弱い陰極防食 | C3–C4 一般工業、中低グレードプライマーとして | ネットワークが不連続、破損箇所の保護が弱く、中塗りでの補完に依存 |
| 中亜鉛(約 65%–80%) | 遮蔽+限定的陰極防食 | C4–C5 主流重防錆 | Performanceは成膜と亜鉛粉品質に依存、TDS による検証が必要 |
| 高亜鉛(≥80%) | 強い陰極防食、ほぼ完全なネットワーク | C5、CX、Im2 過酷環境 | コスト最高、VOC 較高だが、防錆寿命と経済性は最適 |
高亜鉛グレード(≥80%)は ISO 12944-5 重防錆配套で認められた敷居の区間です。档案中の TEKNOZINC 3480 SE には明記されて「亜鉛含有量(乾燥塗膜)≥ 80 %(質量)」、ジョットゥン Barrier 80 UHS の「亜鉛粉は ASTM D520 Type II に適合」し ISO 12944-5 成分要求を満たしており、両者とも高亜鉛グレードに位置づけられるため、C5 で「非常に高い(VH)」耐久性を達成できます。
よくある誤解は「亜鉛が多いほど良く、95% まで上げれば無敵だ」というものです。実際には亜鉛含有量が高すぎると副作用をもたらします:塗膜の脆性が上昇し、付着性と靭性が低下し、エポキシバインダーの割合が圧迫されて成膜が悪化します。同時に、溶接/切断時により多くの酸化亜鉛煙塵が発生します。したがって規格や TDS では上限を合理的な区間(例:乾燥塗膜 80%–90%)に置き、ASTM D520 で亜鉛粉のタイプ(Type I/II/III)ごとに純度と粒度を規定するのであって、極値をひたすら追求するものではありません。
三、実製品データの分解:TEKNOZINC 3480 と Barrier 80 UHS
メカニズムを具体的な製品に落とし込む最も直観的な方法は、2つの公開 TDS の重要パラメータを並べて見ることです。以下の表は档案中の2つのエポキシ亜鉛リッチプライマーのコアデータをまとめたもので、すべての数値は研究档案に标注されたメーカー TDS に基づきます。
| パラメータ | TEKNOZINC 3480 SE(テクノス) | Barrier 80 UHS(ジョットゥン) | 工学的意味 |
|---|---|---|---|
| タイプ | 二液型溶剤型高固形分エポキシ亜鉛リッチ | 二液型ポリアミン硬化エポキシ、超高固形分(6XW) | ともにエポキシ系、固形分ルートは異なる |
| 体積固形分 | 約 66 % | 85 ± 2 % | Barrier の方が高く、単位材料のFilm Thickness効率に優れる |
| 質量固形分 | 全固形分質量 約 2400 g/L | 95 ± 2 % | Barrier は「VOC 質量割合<10%」の超高固形分に属する |
| VOC | 約 300 g/L | 134 g/L(GB 30981 / GB/T 34682) | いずれも厳しい限值の快適圏内、Barrier の方が優れる |
| 亜鉛含有量(乾燥塗膜) | ≥ 80 %(質量) | ASTM D520 Type II に適合 | いずれも重防錆高亜鉛グレードを満たす |
| Mixing比 A:B | 5 : 1(体積) | 二液型(ポリアミン硬化、詳細は TDS 参照) | 秤量配合誤差は硬化にDirect影響 |
| 適用期間 | 3 h(@23℃) | TDS 参照(超高固形分Systemは通常制限あり) | 配合後は適用期間内に使い切る必要あり |
| DFT | 60–150 µm | 60–150 µm | Film Thickness区間は一致、単/二回塗り可 |
| 腐食グレード | EN ISO 12944-5 に適合 | ISO 12944-6 試験 C5 で VH を達成 | いずれも C5 高耐久をカバー |
| 理論塗布率 | TDS 参照(DFT により変化) | 14–5.6 m²/L | Barrier は固形分が高く、塗布率に優れる |
对照からわかるように、両製品とも「高亜鉛 + C5 VH」という同一の能力線上にあり、差異は固形分と VOCに集中しています:TEKNOZINC 3480 は体積固形分 66%、VOC 約 300 g/L という成熟した高固形分溶剤ルートを採り、Barrier 80 UHS は質量固形分を 95% に押し上げ、VOC を 134 g/L まで抑えた、典型的な超低排出超高固形分ルートです。GB 30981-2020 の管理が厳しいプロジェクトでは、後者の適合余裕がより大きくなります。
さらに、TEKNOZINC 3480 の TDS には特記されて「ポリウレタン/エポキシSystemのプライマーとして使用可、トップコートなしでもWeather-Resistant性あり」、これは一部の中低腐食または短周期の工況下では、それ単独で一層の耐久プライマーとして使用でき、配套を簡略化できることを意味します。一方 Barrier 80 UHS は、C5 VH 長寿命配套における下層の役割を強調し、マイカ鉄中塗り、ポリウレタントップコートと組み合わせてSystemの優位性を発揮します。
四、固形分、VOC と環境対応コンプライアンス
「固形分」と「VOC」は、エポキシ亜鉛リッチプライマーの環境対応コンプライアンスの両面です。体積固形分は一層でどれだけFilm Thicknessを稼げるかを決定し、質量固形分と VOC は排出と職業Healthリスクを決定します。档案データを例にとると:
- 体積固形分:TEKNOZINC 3480 は約 66%、Barrier 80 UHS は 85±2%。体積固形分が高いほど、同一 DFT を達成するのに必要な塗料体積が少なくなり、輸送とロスが低減します。
- 質量固形分:Barrier 80 UHS は 95±2% であり、「VOC 質量割合<10%」、超高固形分の範疇に属します。TEKNOZINC 3480 は全固形分質量 約 2400 g/L、VOC 約 300 g/L。
- VOC 限值:工業防護塗料は GB 30981-2020『工業防護塗料中の有害物質の限量』の拘束を受け、亜鉛リッチプライマー類には明確な VOC 上限があります。Barrier 80 UHS の 134 g/L と TEKNOZINC 3480 の約 300 g/L はいずれもコンプライアンス区間内ですが、前者は厳控区域でより余裕があります。
説明が必要なのは、VOC の測定は GB/T 23985(または GB/T 23986 GC-MS 法)、ISO 11890 などの方法に従って実施されなければならず、異なる法規下では数値に差が生じる(例:ジョットゥン Jotacote の GB と EU、US での VOC 标注はそれぞれ 239/261/247 g/L であり、方法の影響がわかる)という点です。VOC を比較する際は「同一方法、同一法規口径」を確認しなければ、数値をDirect対比することはできません。
KeXin New Material(kexinMaterials)は、亜鉛リッチプライマーを推奨する際、GB 30981-2020 厳控区域では超高固形分ルート(例:質量固形分 95%、VOC 134 g/L クラス)を優先的に選定するよう顧客を導き、より低い排出で妥協のない陰極防食能力を引き換えます。
五、Mixing比、適用期間とApplication重要パラメータ
エポキシ亜鉛リッチプライマーは二液型塗料であり、硬化剤(ポリアミンまたはポリアミド系)とベースを厳密に所定の比率でMixingしなければならず、そうでない場合は乾かない、ベタつく、またはPerformanceが崩壊するなどの問題が生じます。档案は TEKNOZINC 3480 の主要なApplicationパラメータを以下のように示しています:
- Mixing比 A:B = 5:1(体積):計量および添加順序は TDS に従い、先に主剤、次に硬化剤とし、十分に攪拌Mixingし、熟化(induction)した後に使用します。
- 適用期(Pot Life)3 h(@23℃):調整したペイントは 23℃ で約 3 時間使用可能であり、Temperatureが高いほど適用期は短くなるため、夏季のApplicationでは小バッチで調整し、こまめに調整してこまめに使用する必要があります。
- 乾燥:指触乾燥約 10 min、触乾約 15 min、完全硬化 7 d。短い表乾はライン生産に有利ですが、完全硬化前は重荷重や浸漬に耐えさせるべきではありません。
- トップコートなしでもWeather-Resistant性あり:TDS によれば、ポリウレタン/エポキシ系のプライマーとして使用でき、単独で使用してもWeather-Resistant性を備えており、メンテナンスや短期プロジェクトに柔軟性をもたらします。
汎用のエポキシポリウレタントップコート配套(档案第五部)と比較すると:その環境要件はTemperature 5–35℃、相対Humidity≤80%、SubstrateTemperatureが露点より 3℃ 以上高いこと、Packagingは主剤 20 kg + 硬化剤 4 kg、保存期間 12 ヶ月です。亜鉛リッチプライマーのApplication境界はこれと類似していますが、多量の活性亜鉛粉を含むため、Surface清浄度に対してより敏感です——油汚れや塩分残留は亜鉛—鉄の電気的接触を遮断し、陰極防食を無効にするため、ブラスト後はしばしば除塵と塩分検査が必要です。
さらに、イソシアネート/アミン硬化剤を含む二液型系はMixingおよび噴霧時に有害なミストを発生させるため、Application時は換気を行い、防毒マスク、保護眼鏡、防化手袋を着用する必要があります;亜鉛リッチプライマーは多くがエポキシアミン硬化(HDI 系ではない)ですが、亜鉛塗布済み鋼材の溶接/切断により酸化亜鉛の煙霧が発生するため、局所排風と呼吸防護が必要です。
六、Surface処理と塗布率:Sa2.5 が底線
亜鉛含有量がどれほど高くても、エポキシ亜鉛リッチプライマーは清浄な鋼板上にApplicationされなければなりません。ISO 8501-1 の Sa 2½(Sa2.5)「徹底したブラスト清浄」は亜鉛リッチ系の広く認められた底線です:可視の油汚れ、スケール、さび、旧塗膜がなく、わずかな痕跡のみ許容され、適切な粗さ(一般 40–75 µm、機械的噛み合わせと亜鉛粉の付着に有利)を伴うことが要求されます。档案中の亜鉛リッチプライマーとナノセラミック塗料はいずれも Sa2.5 を底線として挙げており、その汎用的な重要性が窺えます。
塗布率について、理論値は体積固形分と DFT により決定されます:理論塗布率(m²/L)= 体積固形分 × 1000 / DFT(µm)。Barrier 80 UHS(体積固形分 85%、DFT を 80 µm とする)で推定すると約 10.6 m²/L となり、档案が示す 14–5.6 m²/L(DFT 60–150 µm の変化に伴う)と整合します;TEKNOZINC 3480(体積固形分約 66%)では同じ 80 µm で約 8.25 m²/L です。現場では粗さやロスにより、実使Coverageは 20%–60% 上乗せする必要があります。
Surface処理後はできるだけ早く塗装(一般当日)し、鋼板の再錆を避ける必要があります;間隔が長すぎる場合や降雨に遭った場合は、再処理または再ブラストが必要です。CX/Im2 などの極限環境では、塩分(Bresle 法)と粗さの検査を追加し、Sa2.5 を「目視合格」から「データ合格」へと昇格させることが推奨されます。
KeXin New Material(kexinMaterials)は配套説明において、Sa2.5 Surface処理、Mixing比 5:1 の量管理、適用期 3 h 内での使い切り、露点+3℃ のこれら数項目を強制チェック項目として記載し、亜鉛リッチプライマーの陰極防食ネットワークが着工時に連続して有効であることを確保します。
七、KeXin New Material(kexinMaterials)の技術ルート提案
メカニズムと実データを総合すると、エポキシ亜鉛リッチプライマーの選定は以下の 4 つの実行可能な基準に収束できます:
- 亜鉛含有量はグレードを見る:C5/CX/Im2 には≥80% 乾膜高亜鉛グレード(TEKNOZINC 3480、Barrier 80 UHS 級など)を優先し、C3–C4 はコストに応じて中亜鉛グレードへ引き下げ可能ですが、TDS に ISO 12944-5 を満足する旨の明示が必要です。
- 固形分はコンプライアンスを見る:GB 30981-2020 厳格管理区域では超高固形分(Weight固形分 95%、VOC 134 g/L 級)を優先し、排出と職業Healthの両立を図ります。
- Applicationは配合比を見る:二液型は厳密に A:B(例 5:1 体積)を計量、熟化、3 h 適用期内で使い切り;夏季は小バッチ調整。
- 下地は Sa2.5 を見る:ブラスト徹底清浄+粗さ+塩分検査により、亜鉛—鉄電気的接触失效の根本原因を遮断。
この 4 項目と「プライマー+中塗り+トップコート」の全体配套を組み合わせ(Water-Based塗料とOil-Based塗料の選定方法の系比較、およびWater-Based塗料とOil-Based塗料のApplication応用の差異を参照)、エポキシ亜鉛リッチプライマーの每一グラムの亜鉛粉を真に検証可能な防錆貢献へと転換できます。
八、亜鉛粉の種類と ASTM D520 規範
高亜鉛グレードの「亜鉛」は何でもいいというわけではなく、その純度、粒度、形状は陰極防食効率と塗膜状態にDirect影響します。ASTM D520『塗料用亜鉛粉顔料標準規範』は亜鉛粉を Type I(常規純度)、Type II(高純度、低不純物)、Type III(特殊処理)などのタイプに分類し、Metal亜鉛含有量、鉛・カドミウム等不純物上限、粒径分布を規定しています。档案中の Barrier 80 UHS は明確に「亜鉛粉は ASTM D520 Type II に適合」としており、すなわち高純度亜鉛粉を採用し、不純物が少ないことは電気化学反応がより純粋で、亜鉛—鉄電位差がより安定し、長期の陰極防食がより信頼できることを意味します。
粒度について、細かい亜鉛粉は比Surface積が大きく、連続導電ネットワークを形成しやすいですが、過剰な微粉は吸油値を増大させ、Viscosityを上げ、沈降を加速させます;粗い亜鉛粉は沈降が早く、ネットワーク連続性がやや劣ります。成熟した TDS は粒径配合によりこの両者をバランスさせます。エンジニアにとって、選定時には「亜鉛≥80%」という一言だけを見るのではなく、亜鉛粉が ASTM D520 のどのタイプに適合し、不純物管理がどうなっているかを問う必要があります——これこそが「真の高亜鉛」と「数合わせ高亜鉛」を見分ける鍵です。
九、硬化化学、重塗間隔と配套互換性
エポキシ亜鉛リッチプライマーの成膜は、エポキシベースとポリアミン/ポリアミド硬化剤の付加重合反応であり、三次元架橋ネットワークを生成して亜鉛粉を塗膜内に「ロック」します。この反応はTemperatureに敏感です:Temperatureが低いと反応速度が低下し、表乾が遅くなる、長期ベタつきなどの可能性があり;Temperatureが高いと適用期が短縮され、ゲル化しやすくなります。TEKNOZINC 3480 は完全硬化に 7 d(@23℃)を要すると注記されており、触乾が約 15 min に過ぎなくても、それ以前は浸漬や重荷重に耐えさせるべきではないことを意味します。
重塗間隔(Overcoating Interval)は配套互換性のコアパラメータです:亜鉛リッチプライマーSurfaceは亜鉛の腐食により少量の塩基性炭酸亜鉛(白さび状生成物)を生じることが多く、中塗りを早すぎるタイミングで行うと、層間付着不良により全体剥離を招く可能性があり;遅すぎるとSurfaceの過度の粉化も同様に結合に影響します。TDS は「最短/最長重塗間隔」を提示し、最長間隔超過時の処理(軽研磨/溶剤拭きによる活性化など)を明記します。配套上、亜鉛リッチプライマーとエポキシマイカ鉄中塗り、エポキシポリウレタントップコートはいずれもエポキシ/ポリウレタン化学族に属し、互換性は通常Goodです;亜鉛リッチプライマー上に非同源系(一部のアクリル、塩化ゴムなど)を重塗する場合は、層間侵食や剥落を避けるため、必ず配套試験を行う必要があります。
十、塩水噴霧と耐久検証:GB/T 1771 と ASTM B117 の解読
亜鉛リッチプライマーの防錆主張は亜鉛含有量の演繹のみに頼るべきではなく、最終的には加速検証に落とし込む必要があります。中性塩水噴霧試験がFirst Choiceです:GB/T 1771-2007(ISO 9227、ASTM B117 同等)に基づき、5% NaCl、35℃、連続塩水噴霧環境下で試験片の発泡、划线片側のさび幅を観察します。档案「汎用検査標準」は重防錆は 1000–3000 h に達し、通常は 500 h で発泡なし、片側さび≤1–2 mm としています。亜鉛リッチプライマーは陰極防食により、划线部でも鋼Substrateの免食を維持することが多く、塩水噴霧時間のみでは「遮蔽型」と「陰極防食型」を区別するには不十分です——後者は膜下盲食において優位性がより顕著であり、電気化学インピーダンス(EIS)などのより深層的な手段を組み合わせて評価する必要があります。
注意すべきは、塩水噴霧時間は「加速劣化」であって真の寿命との等価換算ではないため、「1000 h 塩水噴霧=10 年寿命」などと単純に言えないことです。ISO 12944-6 の C5 VH 判定は規格で定める系試験と暴露検証に依拠しており、単一の塩水噴霧数値ではありません。したがって亜鉛リッチプライマー選定時は、ISO 12944-5/-6 に基づく対応等級試験(Barrier 80 UHS が C5 VH と注記するなど)を完了しているかを見るべきであり、塩水噴霧時間数を孤立して比較すべきではありません。
十一、貯蔵、保存期間と溶接Safetyの拡張
二液型亜鉛リッチプライマーの亜鉛粉成分(A 組)は比較的 inert ですが、エポキシベースと硬化剤(B 組)には保存期間の制限があります。档案中の汎用エポキシポリウレタントップコート配套は「貯蔵 5–35℃、保存期間 12 ヶ月」と注記されており、亜鉛リッチ系も類似し、凍結とHigh Temperatureを避け、特に硬化剤は吸湿を嫌います(アミン類は CO₂、水と反応しやすく炭酸塩沈殿を生成し、失效するため)。開栓後、B 組に塊、著しい増粘が生じた場合は使用を中止すべきです。
溶接/切断Safetyは前文で述べましたが、ここでは現場管理の要点を補足します:亜鉛塗布済み部材に対しては、可能な限り塗装前に主体溶接を完了させ、塗装後は溶接部および熱影響部を再ブラストして Sa2.5 とし、亜鉛リッチプライマーを補塗して陰極防食ネットワークの連続性を回復させます;避けられない現場溶接では局所排風を設け、溶接工は給気式呼吸防護を着用し、作業後に完全性検査を行う必要があります。「塗装—溶接—補塗」の閉ループをSolutionに書き込むことではじめて、溶接部が整套系の腐食突破口となることを避けられます。
十二、塗装欠陥と成因排查
エポキシ亜鉛リッチプライマーはメカニズムが成熟していますが、現場ではApplication偏差により典型的な欠陥が生じることがよくあります。以下に「現象—成因—対策」により整理し、現場での迅速な特定に役立てます:
| 欠陥現象 | 可能な成因 | 予防/対策 |
|---|---|---|
| 塗膜ベタつき、長期乾かない | Mixing比誤り、硬化剤失效または低温 | 厳密な A:B 計量、硬化剤保存期間確認、昇温または低温型への交換 |
| 亜鉛粉沈降固底、噴霧詰まり | 亜鉛Density大、長時間静置で攪拌せず | 継続的低速攪拌、適切ノズル選定、噴霧Viscosity制御 |
| 層間剥離、全体剥離 | 重塗間隔不適、Surface白さび過厚 | TDS の重塗窓でApplication、超期は軽研磨/溶剤活性化 |
| 早期返錆 | Film Thickness不足、亜鉛含有量不達、Surfaceに油塩あり | DFT を区間まで引き上げ、亜鉛≥80% 検証、Sa2.5+塩分検査 |
| 溶接部/エッジ先錆 | 溶接部で陰極防食ネットワーク断絶 | 溶接後再ブラストして亜鉛補塗、電気的連通回復 |
| 塗布率が理論を大幅下回る | ロス大、粗度高、霧化風損 | ロス係数で資材準備、噴霧パラメータ最適化 |
| 溶接煙霧による不快 | 切断/溶接の酸化亜鉛煙霧 | 局所排風、給気式呼吸防護、塗装前に主体溶接完了 |
このチェックリストの価値は、「塗料が悪い」という曖昧な帰因を検証可能な工程変数に分解することにある。富鉛プライマーの不具合のほとんどは、製品自体ではなく、配合比、Film Thickness、Surface処理、または重塗り間隔が根本原因である。現場管理として、「Mixing比、DFT、Sa2.5、重塗りウィンドウ、適用期間」を主要管理5要素とし、各Application前に点検・署名を行い、プロセス上で上記欠陥を排除することを推奨する。前文のメカニズムと実際のTDSデータ(TEKNOZINC 3480の5:1配合比と3時間の適用期間、Barrier 80 UHSの95%Weight固形分と134 g/L VOC)を組み合わせることで、エンジニアはエポキシ亜鉛リッチプライマーを「経験任せ」から「データに基づく」信頼できる下塗り層へと昇華させることができる。
十三、エポキシ亜鉛リッチと無機亜鉛リッチプライマーの選択
重防錆プライマー群において、エポキシ亜鉛リッチは「亜鉛」を含む唯一の選択肢ではなく、無機亜鉛リッチ(エチルシリケートを基料とする)も同様に陰極防食をProvidesし、耐熱性・耐溶剤性に優れる。両者の選択は以下のようにまとめられる。
| 次元 | エポキシ亜鉛リッチプライマー | 無機亜鉛リッチプライマー |
|---|---|---|
| 基料 | エポキシ樹脂+ポリアミン硬化 | エチルシリケート加水分解縮合(無機ケイ酸塩) |
| 陰極防食 | 強(亜鉛≥80% 乾膜) | 強(亜鉛含有量高) |
| 耐熱性 | 一般(エポキシ上限約200℃級) | 優(より高いTemperatureに耐えうる) |
| 耐溶剤 | 中程度 | 優 |
| Application許容度 | やや高く、温Humidityウィンドウが広い | やや厳しく、Surfaceと硬化Humidityに敏感 |
| 典型的用途 | 汎用重防錆プライマー、C5/CX配套下塗り層 | High Temperature、耐熱、強溶蝕環境 |
大半のC5/CX工業・海洋工事配套において、エポキシ亜鉛リッチ(TEKNOZINC 3480、Barrier 80 UHS級など)はApplicationが容易で配套が成熟しているため第一選択となる。構造が長期耐熱または頻繁な強溶剤接触を必要とする場合にのみ、無機亜鉛リッチが好まれる。いずれを選んでも、亜鉛含有量、Surface処理Sa2.5、Film Thickness、重塗り互換性の4準則は変わらない。エポキシ亜鉛リッチを「下塗り+中塗り+上塗り」の全体配套の中に置くこと(Water-BasedペイントとOil-Basedペイントの選定方法のSystem比較参照)、単一製品を孤立して評価するのではなく、防護System全体における下塗り層の価値を発揮させる必要がある。
強調すべきは、エポキシ亜鉛リッチプライマーは整套防護Systemの「第一公里(最初の一歩)」に過ぎず、そのPerformance上限は亜鉛含有量、固形分、Surface処理によって共同で決定され、下限はApplication規律によって守られるということである。いずれかの環節が緩むと、陰極防食は「能動防護」から「受動遮蔽」へと退化する。したがってSolution審査時には、本文に挙げた実際のTDSパラメータ(亜鉛≥80%、VOC約300 g/Lまたは134 g/L、A:B 5:1、適用期間3時間)を「エポキシ亜鉛リッチプライマーを採用する」との一文だけでなく、技術仕様書の検収基準として明記し、供給業者が低亜鉛・低固形分製品で基準をごまかすことを防ぐべきである。
よくある質問
問: エポキシ亜鉛リッチプライマーと一般的なエポキシペイント(リン酸亜鉛など)の防護原理の違いは?
答: 一般的なエポキシペイントは主に不動態化と遮蔽により腐食媒体を受動的に遮断する。エポキシ亜鉛リッチプライマーは乾膜に大量の亜鉛粉(≥80%乾膜)を含み、亜鉛の電位がより負であるため、鋼Substrateの破損箇所で犠牲陽極として酸化され、鉄鋼を能動的に保護する、すなわち陰極防食である。したがって亜鉛リッチプライマーは膜下盲食、エッジ部保護において一般的なプライマーよりも显著に優れており、中高腐食等级の優先選択である。
問: 亜鉛含有量は高いほど防錆に良いのか、乾膜95%にできないか?
答: 高亜鉛(≥80%)は確かに強い陰極防食をProvidesするが、过高(95%近く)になるとエポキシ樹脂の割合が圧迫され、塗膜の脆性上昇、付着力と靭性低下、および溶接煙霧の増加を招く。規格とTDSは合理的範囲を80%–90%乾膜とし、ASTM D520に基づく亜鉛粉タイプを規定しており、極値を追求するものではない。
問: TEKNOZINC 3480のVOC約300 g/Lは、不適合にならないか?
答: 同TDSによれば、300 g/Lは工業防護塗料の適合範囲内にあり、EN ISO 12944-5要求を満たす。ただしBarrier 80 UHSの134 g/L(Weight固形分95%)と比べると、排出量は明显に高い。GB 30981-2020厳格管理区域や、臭気/職業Healthに敏感なプロジェクトでは、超高固形分ルートを優先すべきであり、それ以外では300 g/Lでも使用可能である。
問: 亜鉛リッチプライマーは単独使用(上塗りなし)できるか?
答: TEKNOZINC 3480のTDSには「ポリウレタン/エポキシSystemのプライマーとして使用可、上塗りなしでもWeather-Resistant性あり」と記載されており、一部の中低腐食または短周期工況では単独で耐久プライマーとして使用可能を意味する。しかしC5/CX長寿命配套に対しては、遮蔽とWeather-Resistant性を両立させるため、マイカ鉄中塗り塗料とポリウレタントップコートの重層を推奨し、単用は限定シナリオのみに適する。
問: Mixing比5:1を少し間違えても影響大か?
答: 影響は大きい。エポキシ2液型は正確な基料/硬化剤の化学量論に依存し、配合偏差は硬化不全、ベタつき、Hardnessと付着力低下、ひいてはロット全体の廃棄を招く。TDSに従い体積または質量で正確に秤量し、主剤先・硬化剤後で十分攪拌・熟成して使用し、適用期間(例:3時間@23℃)内に使い切る必要がある。
問: 適用期間3時間を過ぎても使い切れていない場合、希釈剤を加えて延命できるか?
答: できない。適用期間は化学反応の操作可能窓であり、過ぎると系は既にゲル化を始めており、希釈剤を加えても硬化Performanceは回復せず、無理に使用すると不乾燥とPerformance崩壊を引き起こす。正しい方法は小バッチで調整し3時間内に使い切り、High Temperature環境ではさらに調整量を減らすべきである。
問: Surface処理をSt3動力工具研磨とし、ブラストしなくても良いか?
答: 亜鉛リッチプライマー、特に高亜鉛重防錆Systemに対しては、通常亜鉛—鉄の電気的接触と機械的噛み合いを保証するためSa2.5ブラスト清浄を要求する。St3は清浄度が低く、C2–C3または補修軽度シナリオにのみ適する。C4以上でSt3を用いると早期返錆リスクを显著に増加させ、ブラストの代替としては推奨しない。
問: 既塗装の亜鉛リッチプライマー鋼部材の溶接におけるSafety注意は?
答: 溶接/切断により亜鉛粉が酸化し酸化亜鉛煙霧(Metal煙熱リスク)を生じるため、局所強力排風と適格な呼吸防護を要する。また主要溶接を塗装前に完了させるか、溶接後に破損区を再処理・補塗し、溶接部で陰極防食ネットワークが断絶するのを避けるべきである。
問: 体積固形分66%と85%の実際の材料差はどの程度か?
答: DFT 80 µmで計算すると、体積固形分66%の理論塗布率は約8.25 m²/L、85%は約10.6 m²/Lで、後者は単位材料で約28%多く覆える。現場ロスを加味しても、高固形分は大型プロジェクトで塗料体積、輸送、工数を明显に節約でき、これが超高固形分ルートが優先推奨される理由である。
問: 亜鉛リッチプライマーSurfaceに生じた白錆(塩基性炭酸亜鉛)は全部研磨除去すべきか?
答: 全部研磨除去する必要はない。亜鉛腐食で生成した塩基性炭酸亜鉛は自身が緻密な補助遮蔽層であり、軽微な白錆はかえって閉塞に寄与する。しかし過厚で粉状になったり重塗り付着に影響する場合は、重塗り前に軽研磨または溶剤拭きで活性化し、層間結合を回復させる。重要なのは亜鉛—鉄の電気的連通を油汚れや旧塗膜で遮断しないことである。
問: エポキシ亜鉛リッチプライマーは亜鉛メッキ鋼や溶融亜鉛メッキSurfaceにDirect塗れるか?
答: 塗れるが、対象処理が必要である。亜鉛メッキ層Surfaceは滑らかで亜鉛塩が付着している可能性があり、Direct塗装すると付着力が悪い。TDSに従いスイープブラスト(軽度ブラストで微細粗さを付与)または専用前処理を行い、当該亜鉛リッチプライマーが「摩耗/処理済み亜鉛メッキ鋼」に明示適用であることを確認する。档案中のBarrier 80 UHSは摩耗亜鉛メッキ鋼の補修シナリオへの適用を記載している。
発展読書
- Water-BasedペイントとOil-Basedペイントの選定方法:Systemの観点から溶剤型亜鉛リッチとWater-Based工業ペイントの選択を理解する。
- Water-BasedペイントとOil-BasedペイントのApplication応用差異:異なる塗料の現場ApplicationとFilm Thickness管理上の要点を比較する。
- Water-Based工業塗料選定ガイド:重防錆等级に対するWater-Based工業防護Systemの適合境界を延伸理解する。