消費者向けと産業向けの宣伝文脈において、”9H Hardness””超Wear-Resistant”はほぼナノセラミックコーティングの標準的なラベルとなっている。しかし、エンジニアが nm–µm 級の薄膜を自動車塗料の塗面、電子機器の外装、あるいは機械部品に実際に適用しようとする際、より根源的な問いに答えなければならない。すなわち、この”硬さ”と”Wear-Resistant耗性”は一体どうやって測定されるのか、測定対象はコーティング自体かそれともSubstrateか、そして各数値は横断的に比較できるのか、という点である。本稿では、試験原理、標準手法、薄層への適用境界から実際の公開データに至るまで、ナノコーティングのWear-Resistant耗性とHardnessの評価ロジックを明らかにし、技術調達担当者、塗装エンジニア、品質管理者が引用可能な判断枠組みを構築する手助けをする。
一、なぜナノコーティングの”硬さ”には専門的な評価視点が必要か
従来の有機コーティング(エポキシペイント、ポリウレタンペイント、アルキドペイント)の乾燥Film Thicknessは通常 40–300 µm のオーダーであり、試験時の磨輪や鉛筆芯は主にコーティング本体に作用し、Substrateの影響は比較的制御しやすい。一方、ナノコーティングの多くは SiO₂、TiO₂、セラミック、あるいは無機-有機ハイブリッド系であり、乾燥Film Thicknessは 80 nm から数 µm の範囲に収まることが多い。例えば、公開資料におけるある Si 系自動車用セラミックシールドのFilm Thicknessは 200–400 nm、ある無機ナノセラミック複合コーティングの乾燥膜は 80–150 nm、ある SiO₂ 系自動車用セラミックコーティングは 1–3 µm である(各メーカーの TDS から本研究アーカイブに抜粋)。このFilm Thickness領域では、”コーティング”と”Substrate”の力学的応答は連成している。鉛筆芯を押し当てれば、変形は下のプラスチックやMetalに伝わり、磨輪を回せば、薄層は数百回転以内に磨り減ってSubstrateに達してしまう可能性がある。
したがって、ナノコーティングの評価には厚膜の考え方をそのまま当てはめることはできず、3 種類の主流手法それぞれが”何を測っているか”を同時に理解する必要がある。鉛筆Hardnessが測るのは塑性変形抵抗/犁削抵抗の相対等級であり、Taber 磨耗が測るのは規定条件下での質量減少であり、スクラッチ試験とナノインデンテーションが測るのは臨界荷重、固有Hardness(GPa)、および膜-Substrate密着性である。この三者を切り分けることではじめて、”9H”を材料学的意味での絶対Hardnessと誤読することを避けられる。
二、鉛筆Hardness(Pencil Hardness):ASTM D3363 / GB/T 6739
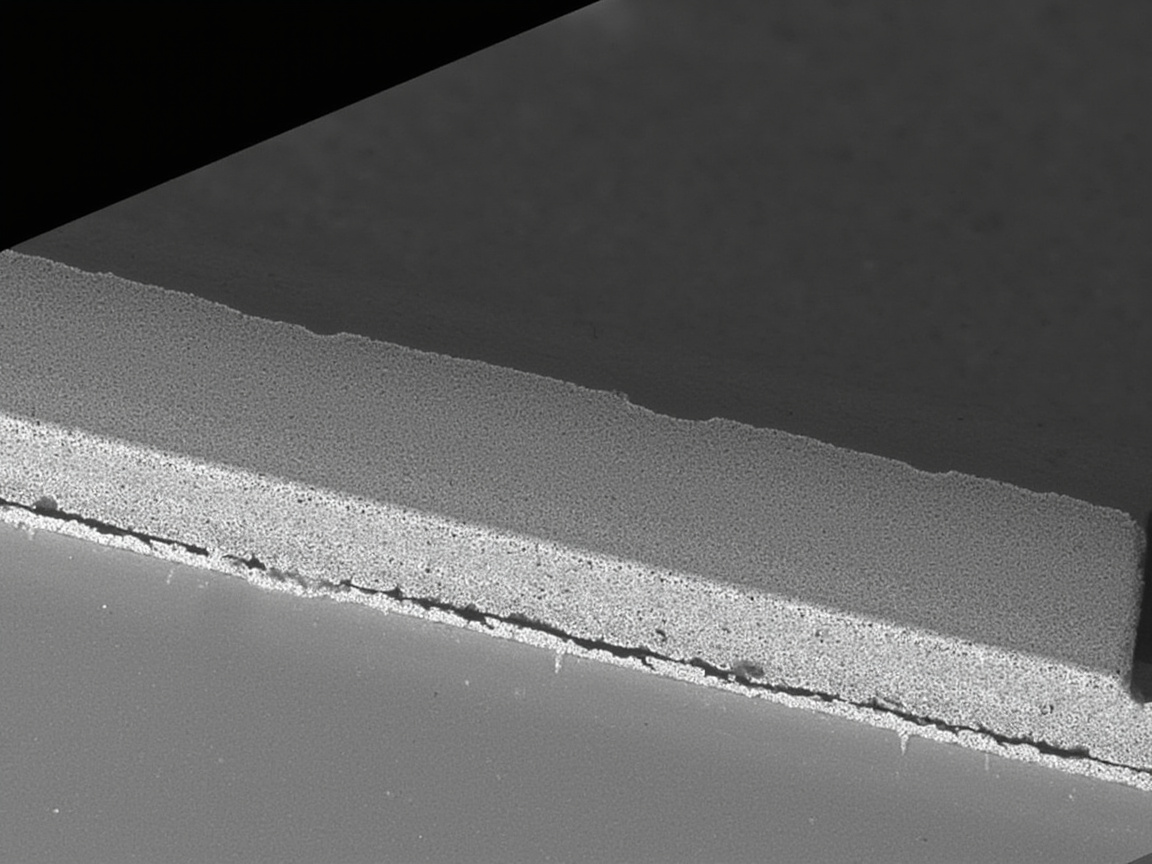
鉛筆Hardnessは最も広く知られたコーティングHardnessの迅速評価法であり、対応する標準は主に ASTM D3363《鉛筆試験による塗膜Hardnessの測定のための標準試験方法》、わが国の GB/T 6739《色漆とClearcoat 鉛筆法による塗膜Hardnessの測定》および ISO 15184《色漆とClearcoat 鉛筆法による塗膜Hardnessの測定》である。その原理は、Hardness順に並べた一組の黒鉛鉛筆芯(6B が最も軟らかく、5B、4B、3B、2B、B、HB、F、H、2H……と続き、9H が最も硬い)を用い、一定荷重(ASTM D3363 では約 750 g、水平面に対して約 45° の角度)の下で一定速度で押し進め、コーティングSurfaceが傷つくか可視の犁溝が生じるかを観察する。判定は”通過/失敗”の論理を用い、”コーティングを傷つけない最も硬い鉛筆”を見つけ、その等級をコーティングの報告鉛筆Hardnessとする。
ここには、工学的に見過ごされやすい 3 つの要点がある。
第一に、鉛筆Hardnessは相対的、半定量的な塑性変形抵抗/耐傷性の等級であって、材料の固有Hardness(後者は単位が GPa であり、ナノインデンテーションによって与えられる)ではない。これは鉛筆芯の犁削に対するコーティングの抵抗能力を反映しており、コーティングの弾性回復、Surface平滑度、硬化度の影響を総合的に受ける。
第二に、鉛筆HardnessはSubstrateとFilm Thicknessに強く依存する。同じナノセラミックコーティングでも、硬化鋼板上に塗った場合と軟質 PP プラスチック上に塗った場合とでは、報告値が数等級異なる可能性がある。なぜなら薄層自体が独立して荷重を支えるには不十分であり、荷重の一部はSubstrateが分担するからである。したがって、いかなる”9H”の結論も、”Substrateの種類 + 乾燥Film Thickness + 硬化条件”とセットで解釈しなければならず、”コーティングHardness 9H”と孤立して言うのは不正確である。本研究アーカイブに記録された複数のナノコーティングが報告する 9H はいずれも鉛筆Hardnessである。Onyx Nano Shield(Si 系自動車用セラミックシールド)Film Thickness 200–400 nm、鉛筆Hardness 9H;Gaamp360(SiO₂ 系自動車用セラミックコーティング)Film Thickness 1–3 µm、鉛筆Hardness 9H;Re-yingcai 無機ナノセラミック複合コーティング乾燥膜 80–150 nm、鉛筆Hardness 8H–9H;YC-8703 疎水自己洗浄ナノ複合セラミック塗料報告Hardness 6–7H(各メーカー TDS による)。これらの”H”はいずれも上記の文脈で理解されるべきである。
第三に、鉛筆Hardnessは”脆性的な割れ”に対して敏感ではない。コーティングが非常に硬いが密着性が悪い場合、鉛筆の押進めによって塑性変形ではなく全体の崩壊によって破損する可能性があり、このとき鉛筆法が示す高い等級は必ずしも工学的Wear-Resistant耗性に等しいわけではない。
三、Taber Wear-Resistant(Abrasion):ASTM D4060 / GB/T 1768
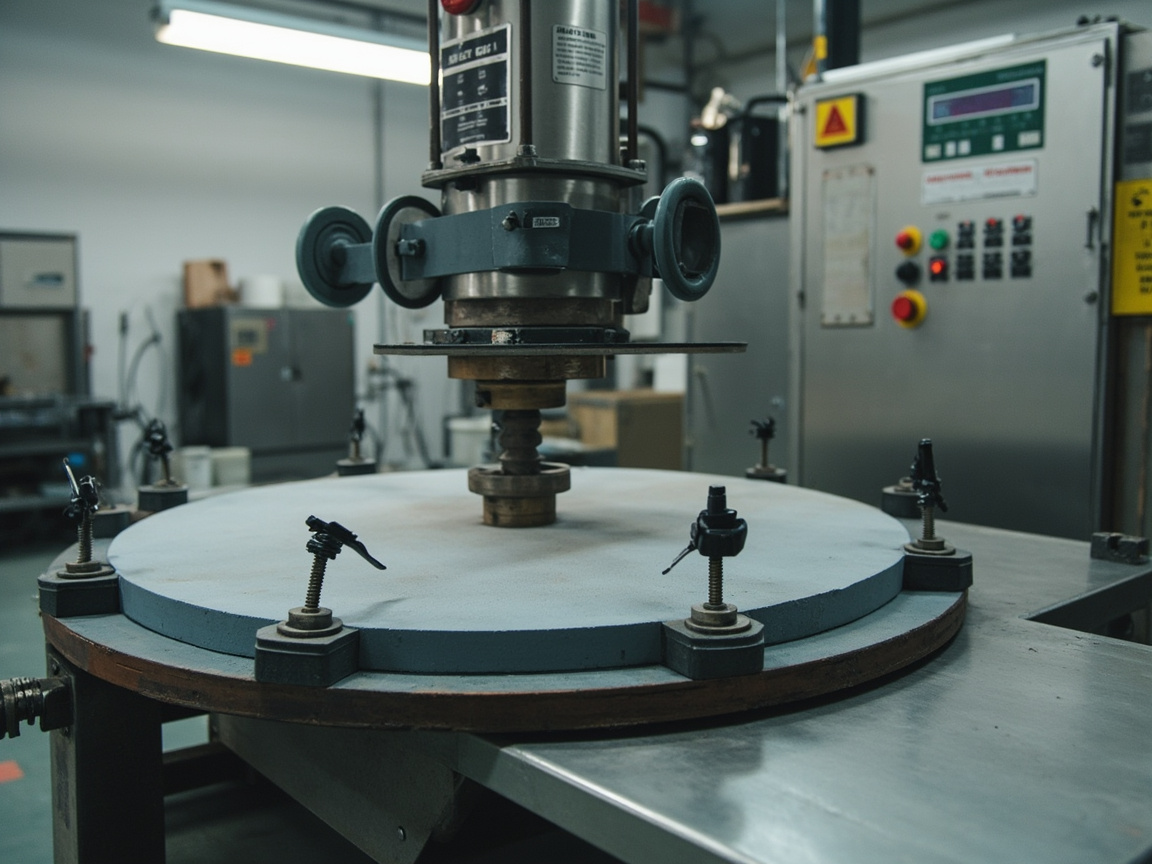
Taber 磨耗は ASTM D4060《Taber 磨耗試験機を用いた有機コーティングのWear-Resistant耗性測定のための標準試験方法》およびわが国の GB/T 1768《色漆とClearcoat Wear-Resistant耗性の測定 回転ゴム砂輪法》に対応する。装置は一対の相対回転する磨輪(一般的に CS-10、CS-17、H-18 などの型式で、ゴム輪の外側に異なる粒度の研磨材を巻き付けたもの)を水平回転する円盤サンプル板に押し当て、磨輪アーム端に規定荷重(典型的には 500 g または 1000 g/アーム)を加え、規定回転数(一般的に 1000 回転)回転させた後、高Precision天びんを用いてサンプル板の質量減少を量り、結果を”X mg / 1000 回転”として記録する。一般的な工業用保護塗料のWear-Resistant耗しきい値は、多くの場合 ≤10–50 mg/1000 回転の範囲にある(防錆等級により、本研究アーカイブの汎用標準総括による)。
Taber 法の価値は”多方向の往復摩擦”という実際の摩耗を模擬できる点にあるが、ナノ薄層に対しては本来の適用上の落とし穴がある。
- Film Thicknessがわずか数百 nm から数 µm の場合、規定荷重下の磨輪は数百回転以内に薄膜を磨き抜き、Substrateの研磨を始めてしまう可能性がある。このとき得られる質量減少は”Wear-Resistant耗寿命”ではなく”磨き抜かれたかどうか”を反映している。
- 質量減少の数値は条件に極めて敏感である。磨輪の型式、荷重、回転数、サンプル板Surfaceの平坦度、環境の温Humidityのいずれもが結果を大きく変える。2 つの製品を比較可能にするには、全く同一の磨輪、荷重、回転数を固定しなければならない。
- 疎水/超疎水ナノコーティングに対しては、磨輪が先にSurfaceのマイクロ・ナノ構造を破壊する(接触角の低下を招く)可能性があり、質量減少は極めて小さい。このとき Taber 質量減少では”機能不全”を反映できない。
したがって、薄いナノコーティングに対しては、荷重を下げ回転数を減らした”軽荷重 Taber”を行うか、あるいは以下で述べるスクラッチ/ナノ磨耗に切り替えて耐傷性と密着性を評価する方がより確実である。Taber データを引用する際はいずれも、”荷重 + 磨輪 + 回転数”の 3 要素を明記すべきであり、さもなければ数値に比較性はない。
四、スクラッチ試験(Scratch)とナノインデンテーション:ASTM D7027 / ISO 14577
評価対象が µm 甚至ち nm 級と薄くなった場合、計装化スクラッチ法は鉛筆法や Taber 法よりも”耐傷性”と”膜-Substrate密着性”を区別できる。主流の標準には、ASTM D7027《計装化スクラッチ機を用いたポリマーコーティングおよびプラスチックの耐傷性評価のための標準試験方法》およびナノスケールのナノインデンテーション/ナノスクラッチを参照する ISO 14577《計装化圧入試験によるHardnessおよび材料パラメータの測定》が含まれる。
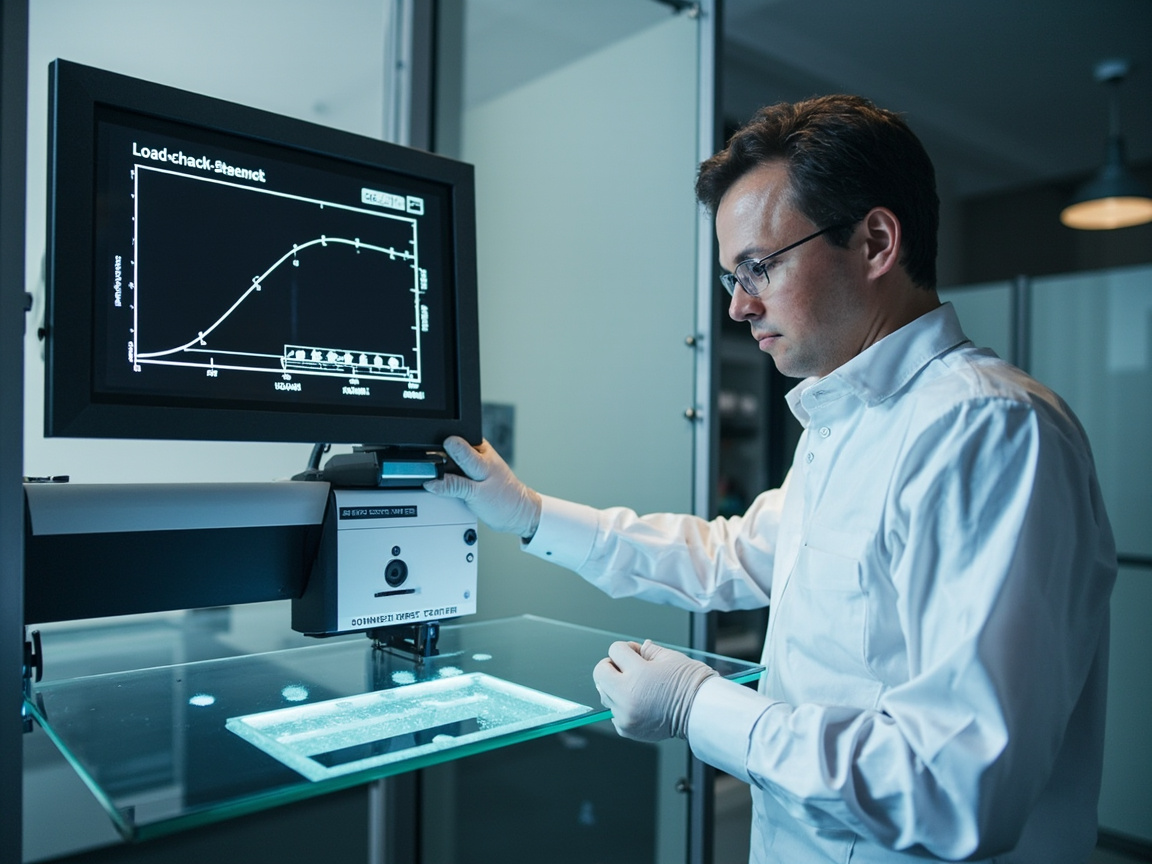
ASTM D7027 はダイヤモンド圧子(一般的に半径 200 µm の球面またはロックウェルダイヤモンド円錐)を用い、漸増荷重でコーティングSurfaceを引っ掻き、装置が法線力、接線摩擦力、音響放射信号または電気抵抗の急変をリアルタイムで記録することで、2 つの重要な臨界荷重を識別する。すなわち Lc1(最初の可視的な破損が現れ、コーティングが割れ始めるか剥がれ始める荷重)と Lc2(コーティングが大面積で剥がれ、Substrateが露出する荷重)である。Lc が高いほど、一般的にコーティングの耐傷性と付着の総合的な表れがGoodであることを示す。これは自動車塗料の塗面、携帯電話の外装、光学レンズといった”薄くて高価”な部品に特に意味を持つ。
80–400 nm の超薄ナノセラミック層に対しては、通常のマクロスクラッチでもなお過荷重となる可能性があり、ナノスクラッチ(nano-scratch)が必要である。圧子がマイクロニュートンからミリニュートンのオーダーで漸進的に荷重を加え、光学顕微鏡または原子間力顕微鏡で引っ掻き形態を観察することで、より実態に近い臨界荷重と破損モードを得る。同一プラットフォーム上でナノインデンテーション(nanoindentation、ISO 14577)を行うこともでき、ダイヤモンドのボイス圧子でコーティングに押し込み、荷重-変位曲線から固有Hardness(GPa)と弾性率(GPa)を逆算する。これこそが材料学的意味での”硬さ”であり、鉛筆Hardnessの”H 等級”とは異なる次元であり、Direct換算することはできない。
強調しておくべきは、ナノインデンテーションで得られる GPa の数値と鉛筆法の”9H”との間に一般的な換算式は存在しないという点である。市場で”9H”をDirect”高Hardness材料”と同等視する説明は、学術的に厳密ではない。厳密な技術文書では、”鉛筆Hardness(ASTM D3363):9H”と”ナノインデンテーションHardness(ISO 14577):X GPa”を別々に報告すべきである。
五、3 つの手法の選び方:適用境界と組み合わせ戦略
以下の表は、3 種類の手法の”何を測るか、どう数値を出すか、誰に適しているか、限界はどこか”を集中して対比したものであり、品質管理SolutionやサプライヤーとのベンチマークにおいてDirect引用するのに便利である。
| 評価方法 | 対応標準 | 典型的荷重/条件 | 出力指標 | 適用対象 | 主要限界 |
|---|---|---|---|---|---|
| 鉛筆Hardness | ASTM D3363 / GB/T 6739 / ISO 15184 | 約 750 g、45° 押進 | 通過/失敗等級(6B–9H) | 迅速検査、現場比較、厚/薄膜いずれも可 | 半定量的;SubstrateとFilm Thicknessに依存;固有Hardnessを反映せず |
| Taber 磨耗 | ASTM D4060 / GB/T 1768 | 500–1000 g/アーム、CS シリーズ磨輪、1000 回転 | 質量減少 mg/1000 回転 | 厚膜、床用ペイント、工業用トップコート | 薄いナノ層は磨き抜けやすい;質量減少は条件の影響を大きく受ける |
| スクラッチ(マクロ) | ASTM D7027 | 漸増荷重ダイヤモンド圧子 | 臨界荷重 Lc1/Lc2 | プラスチック、薄コーティング、耐傷性評価 | 装置要件が高い;専門的な判読が必要 |
| ナノスクラッチ/インデンテーション | ISO 14577 | マイクロニュートン–ミリニュートン級 | 臨界荷重、Hardness GPa、弾性率 GPa | nm–µm 超薄層、膜基結合力 | 試料調製と装置のハードルが高い |
工事上よくある組み合わせは以下の通りです:鉛筆Hardnessで入荷品と出荷品の迅速検査を行う(安価で直感的)、Taber(または軽荷重Taber)で耐摩耗寿命のベンチマークを行う、スクラッチ/ナノインデンテーションで開発段階と故障解析を行う。これら三者は相互補完であり、相互置換ではありません。KeXin New Material(kexinMaterials)は自動車および工業顧客向けのナノコーティング技術のやり取りにおいても、「鉛筆Hardness等級 + Film Thickness + Substrate」を一組のバインド指標として同時に開示することを推奨し、単に9Hだけを見て誤判断することを避けるよう提案しています。
六、実際の公開データの解釈例
研究アーカイブから引用可能なナノコーティングデータを「Film Thickness—鉛筆Hardness」で列挙すると、薄層の特性をより直感的に見ることができます:
| 製品(メーカーTDSによる、本研究アーカイブから抜粋) | 系 | 乾燥Film Thickness | 鉛筆Hardness | 備考 |
|---|---|---|---|---|
| Onyx Nano Shield | Si系自動車セラミックシールド | 200–400 nm | 9H | 水接触角120°、耐久約1年 |
| Gaamp360 セラミックコーティング | SiO₂系(グラフェン/TiO₂選択可) | 1–3 µm | 9H | 耐熱600℃まで、耐久2–5年 |
| Re-yingcai YCC05006G | 無機ナノセラミック複合 | 80–150 nm | 8H–9H | 中性塩水噴霧≥1200 h、耐熱-45~180℃ |
| YC-8703 複合セラミック塗料 | 一液型ナノ複合セラミック | 50–100 µm(噴霧) | 6–7H | 長期耐熱-50~400℃、撥水角約110° |
この表は二つのことを示しています。其一、鉛筆HardnessとFilm Thicknessは単調な関係ではない:80 nmの薄層でも8H–9Hと報告できるのは、下地のペイント面/Substrateと複合負荷構造を形成しているためです;其二、「H」等級は工学的耐摩耗寿命にDirect換算できず、真の耐久性を決めるのは膜基結合力、厚み、および実際の摩擦に耐えうるSurface微細ナノ構造です。したがって選定時にはHardness、Film Thickness、付着性(クロスカットGB/T 9286 / ISO 2409)、塩水噴霧および耐摩耗を同一仕様表で見る必要があります。
七、試験から選定へ:エンジニアへの実践的提案
前述の手法を調達と検収に落とし込むため、最小実行可能なフロント仕様(MVS)を作成することを推奨します:
- SubstrateとFilm Thicknessを明確にする:いかなるHardness数値も「どのSubstrate、どのFilm Thicknessで測定されたか」を注記しなければならない。
- Hardnessは二重指標を用いる:鉛筆Hardness(ASTM D3363)を迅速検査とし、重要部品にはナノインデンテーションHardness(ISO 14577、GPa)を補完的に実施する。
- 耐摩耗は工況に応じ方法を定める:自動車塗装面、電子筐体はスクラッチ法(ASTM D7027)でLcを見ることを優先;工業床用塗料、機械部品はTaber(ASTM D4060)でmg/1000回転を見るほか、荷重と研磨ホイールを固定する。
- 第三者報告を要求する:宣伝文句のみを信じず、標準番号と試験条件付きの検査報告を入手する。
KeXin New Material(kexinMaterials)はナノコーティングの製品化過程において、常に「データの遡源性、指標の再現性」を強調しています——同一コーティングでも異なるSubstrateでのHardness差こそが、薄層Performanceは単一材料ではなく系の問題であることを示しており、これがお客様に実際のワークでの検証を推奨する理由であり、宣伝カードの9Hだけで意思決定すべきではない理由です。
八、Hardnessと耐摩耗に対するナノ粒子種類の寄与メカニズム
ナノコーティングが薄層条件下でも高HardnessとGoodな耐摩耗を示す根本理由は、ナノフィラー自体の固有Hardnessと、それらが有機/無機マトリックス中に形成する複合構造にあります。粒子ごとの寄与経路は同じではなく、これらの違いを理解することで、宣伝数字だけでなく配合段階での選定が可能になります。
シリカ(SiO₂)ナノ粒子は最も一般的な硬化および靭化フィラーです。そのモースHardnessは約7、粒径が小さく比Surface積が大きいため、樹脂マトリックスに分散すると「転位と亀裂進展の粒子による阻害」を通じてコーティング全体の塑性変形抵抗を向上させます;同時にそのSurface水酸基は樹脂と水素結合または共有結合を形成し、フィラー-マトリックス界面を改善して荷重を軟質マトリックスから硬質粒子へより効率的に伝達します。適切にSurface改質されたナノSiO₂は柔軟性を大きく損なわずに鉛筆Hardnessと耐傷性を向上させることが研究で示されており、これは撥水増硬型ナノ塗料(本研究アーカイブのSiO₂系など)の技術的基盤です。
二酸化チタン(TiO₂)とアルミナ(Al₂O₃)粒子は固有Hardnessがより高く、耐摩耗への寄与がよりDirect的ですが、高添加量は分散困難と光沢変化を招き、Surface改質と超音波分散で凝集を抑制する必要があります(ナノ粒子の高Surfaceエネルギーによる凝集傾向は、研究アーカイブ「ナノペイントの一般特性」節で強調された重要課題です)。ジルコニア(ZrO₂)粒子は相変態増靭効果により、亀裂先端でエネルギーを吸収し進展を阻害するため、Hardnessではなく破壊靭性の向上に価値があり、硬さと耐衝撃剥離の両方が求められる工況に適しています。
グラフェンおよびグラフェン類似の層状構造は別のアプローチです:高Hardnessに頼るのではなく、「層による物理的遮蔽 + 応力転移」で耐摩耗とバリア性を向上させます。グラフェン層は摩擦中に固体潤滑と荷重支持の二重作用を果たし、摩擦係数を下げて磨粒の食い込みを緩和します。指摘すべきは、これら粒子が機能する前提は単分散がGoodであることです;一旦凝集が発生すると、Performance向上は消えるだけでなく、凝集体自体が応力集中点と摩耗発生源となり、かえって耐摩耗を悪化させます。
九、実際の工況における摩耗タイプと試験の対応
実験室の鉛筆、Taber、スクラッチはそれぞれ一種の摩耗を模擬し、現場では多くの場合複数のメカニズムが重畳します。トライボロジー分類では、一般的な摩耗には以下が含まれます:アブラシブ摩耗(硬質粒子や粗面によるSurfaceの切削)、アドヘシブ摩耗(接触面での材料移行)、疲労摩耗(繰り返し接触応力によるSurface剥離)、腐食摩耗(化学媒体と機械作用の協働)。ナノコーティングの異なるメカニズムでの故障挙動は以下の通りです:
- アブラシブ摩耗に対しては、硬質粒子充填型コーティング(SiO₂/Al₂O₃/ZrO₂)が優位であり、Taberとスクラッチの切入抵抗に対応します。
- アドヘシブと軽微な擦り傷に対しては、低Surfaceエネルギー、低摩擦係数の撥水/グラフェン系コーティングが優位であり、ASTM D7027スクラッチ臨界荷重に対応します。
- 繰り返し接触疲労に対しては、膜基結合力(クロスカットGB/T 9286 / ISO 2409)と靭性が鍵であり、単一の高鉛筆Hardnessでは保証されません。
これはさらに、耐摩耗は「一つの数字で勝敗が決まる」ものではなく、「メカニズム—試験—工況」のマッチングの問題であることを示しています。責任あるナノコーティング仕様は、対象工況の主故障モードを宣言し、対応する評価方法と条件を提示すべきであり、「9H + 超耐摩耗」だけで概括すべきではありません。
十、入荷検査と現場迅速検査の実践フロー
前述を実行可能なアクションに落とし込むため、ナノコーティングの到着およびApplication前に三段階の検査を推奨します:
一段階迅速検査(各ロット必須):鉛筆Hardness(ASTM D3363)を標準試験板で再測定し、SubstrateとFilm Thicknessを記録;外観と厚み(段差計またはFilm Thickness計)を照合。二段階ベンチマーク(重要部品):工況に応じTaber(ASTM D4060、荷重/研磨ホイール/回転数固定)またはスクラッチ(ASTM D7027、Lc1/Lc2読取)。三段階開発検証(新配合導入):ナノインデンテーション(ISO 14577)で固有HardnessGPaと弾性率を補測し、SEM断面で膜基界面を観察。
KeXin New Material(kexinMaterials)はナノコーティング製品の納入時に、一段階迅速検査を入荷门槛とし、二段階ベンチマークを検収証拠とすることを顧客に推奨し、それにより「9H」を宣伝文句から追跡可能・再現可能な工学的指標へと転換します。試験条件、Substrate、Film Thicknessの三者をバインドして開示して初めて、ナノコーティングのHardnessと耐摩耗データは真に横断的比較と長期引用の価値を備えます。
十一、Hardnessと耐摩耗データを引用可能な結論として読むためのチェックリスト
ナノコーティングのデータ表やサプライヤーの宣伝ページに直面した際、技術者が最もすべきは「9H」という数字を覚えることではなく、以下の八条を順に照合し、宣伝文句を引用可能・再現可能な技術結論に翻訳することです。
第一、SubstrateとFilm Thicknessが同時に注記されているかを見る。いかなるHardness数値も「どのSubstrate、どの乾燥Film Thicknessで測定されたか」がなければ、不完全なデータとみなし選定にDirect用いてはならない。薄層の高等级は多くの場合Substrateの寄与を含んでおり、Substrateを離れてHardnessを語る意味はない。
第二、試験標準番号が完全かを見る。鉛筆HardnessはASTM D3363またはGB/T 6739を明記;TaberはASTM D4060またはGB/T 1768を明記;スクラッチはASTM D7027を明記;ナノインデンテーションはISO 14577を明記。「Hardness試験に合格」とだけ書き標準がないものは比較性を備えない。
第三、Taberの「三要素」が固定されているかを見る。研磨ホイール型番、荷重、回転数のいずれかが欠ければmg/1000回転は横断比較できない。薄層は軽荷重・少回転案を採用したかも注記し、Substrateを磨き抜いて結論を誤らせないようすべきです。
第四、署名入り第三者検査報告がProvidesされているかを見る。宣伝カードの数字は最も有利な条件からのものであり、第三者報告のみが真のSubstrate、Film Thickness、故障モードを開示し、検収の底線証拠となる。
第五、Hardnessが二重指標かを見る。合格の耐用品は鉛筆Hardness(迅速検査)と固有Hardness(ナノインデンテーションGPa)を同時に示すべきで、両者は次元が異なり換算不可だが、補完して初めて「どこが硬いか」が説明できる。
第六、耐摩耗と付着性の関連を見る。耐摩耗寿命はSurface hardnessだけでなく膜基結合に依存する。検収時はクロスカット付着性(GB/T 9286 / ISO 2409)を耐摩耗と并列にし、単一高Hardnessでも付着が悪ければ現場で全体剥離する。
第七、「9H万能」話術に警戒する。9Hは鉛筆スケールの頂点に過ぎず、材料学的な高Hardnessでもなければ耐衝撃・耐曲げでもない。自動車塗装面、柔軟プラスチック、曲げ可能Substrateは高H等级を追うよりスクラッチ臨界荷重と柔軟性に注目すべきです。
第八、ピークのみで連続を示さないものに警戒する。データが「某Temperatureに耐える」とだけ標記し連続動作温度と熱衝撃サイクルが無ければ、High Temperature工況への参考価値は限られる——これは耐温範疇だが、耐摩耗評価でも同様:瞬時か長期か、実験室Ideal条件か実際工況かを問うべきです。
以上八条をサプライヤーアンケートとすれば、ほとんどの誇大表現を排除し、技術仕様書に書き込める真の指標を得られます。
十二、現場でよくある誤判断と是正
工事現場では、ナノコーティングのHardnessと耐摩耗に関する誤判断が高頻度で発生します。ここでは最も典型的な事例をまとめて是正し、技術者がやり取りと検収で遠回りしないよう助けます。
誤判断の一つ目は「Hardnessが高い=耐摩耗が良い」です。実際にはHardnessは塑性変形抵抗のみを反映し、耐摩耗は靭性、膜基結合、摩擦係数にも依存します。非常に硬いが脆い薄層は、最初の衝撃や曲げで割れる可能性があり、やや軟らかくても柔軟な系の方が耐久的です。
誤判断の二つ目は「鉛筆9Hで全製品を横断比較できる」です。鉛筆法はSubstrateとFilm Thicknessに依存するため、異なるブランドで試験Substrateが異なれば9H同士は等価ではありません。真の横断比較は同一Substrate、同一Film Thickness、同一標準の前提でなければならず、さもなくば単なる数字遊びです。
誤判断の三つ目は「Taber の質量減少が小さいほど寿命が長い」というものです。疎Water-Basedおよび自己洗浄ナノ塗料の場合、機能の失效は質量損失に先立つことが多いです——Surfaceのマイクロ・ナノ構造が摩耗されて平らになり、接触角が低下し、塗膜は明らかな質量減少がなくても疎水能力を失っています。したがって、機能性塗膜では質量のミリグラム数だけでなく、摩耗に伴う接触角の変化モニタリングを追加すべきです。誤判断の四つ目は「ナノ塗料があれば前処理は不要」というものです。塗膜がどれほど硬くても、付着力は前処理と下地調整から生じます。ブラスト処理や脱脂を省略してDirect塗装すると、高Hardnessの薄層はかえって界面が弱いためにまとめて剥離しやすくなります。Hardnessを万能薬とみなすことは、現場での失效の最も一般的な根本原因です。
これら四類の誤判断を社内研修およびサプライヤー向けアンケートに盛り込むことで、指標の誤読による選定ミスを大幅に減らせ、ナノ塗料の真の価値を正しい稼働条件下で発揮させることもできます。
よくある質問
問: ナノ塗料で宣伝される「9H」と鉛筆Hardness規格の 9H は同じものですか?
答: 同じ尺度(ASTM D3363 / GB/T 6739 の 9H 端)ですが、「そのSubstrate、そのFilm Thickness、その硬化条件下で測定された鉛筆引っ掻き抵抗等級」として理解しなければならず、材料の本質Hardness(GPa)ではありません。薄層の高い 9H にはSubstrateの寄与が含まれることが多く、孤立して解釈すべきではありません。
問: 鉛筆Hardness 9H をナノインデンテーションの GPa 数値に換算できますか?
答: できません。両者の次元とメカニズムが異なります:鉛筆Hardnessは相対的な耐傷等級であり、ナノインデンテーションは押し込みHardness GPa と弾性率を与えます。現在、業界で広く認められた 9H↔GPa 換算式はなく、厳密な文書では別々に報告すべきです。
問: なぜ薄いナノ塗膜に標準 Taber Wear-Resistant耗試験をDirect適用するとしばしば歪むのですか?
答: Film Thicknessが数百ナノメートルから数マイクロメートルしかないため、標準荷重の磨輪は数百回転以内に薄膜を磨き抜いてSubstrateに達し、質量減少は「Wear-Resistant耗寿命」ではなく「磨き抜けたか」を主に反映し、しかも磨輪型式、荷重、回転数の影響を極めて受けるため、軽荷重にするか引っ掻き法に変更しなければなりません。
問: ASTM D7027 引っ掻き試験の Lc1 と Lc2 はそれぞれ何を表しますか?
答: Lc1 は最初の可視失效(亀裂/剥離開始)が生じる臨界荷重、Lc2 は塗膜が大面積で剥離しSubstrateが露出する臨界荷重です。両者が高いほど、通常は耐傷性と膜‐Substrate結合の総合的な挙動が優れていることを示します。
問: Taber Wear-Resistant耗データを報告する際、最低でもどの条件を明記すれば比較可能性がありますか?
答: 少なくとも磨輪型式(CS-10/CS-17 など)、荷重(500 g または 1000 g/アームなど)、回転数(1000 回転など)、およびサンプル板のFilm ThicknessとSubstrateを明記すべきです。いずれかが欠けると、異なる製品の mg/1000 回転 はDirect比較できません。
問: ナノ塗料は非常に薄いので、ナノインデンテーションでしか評価できず鉛筆法は全く役に立たないのですか?
答: いいえ。鉛筆法は依然として安価で迅速な現場および出荷スクリーニング手段であり、問題は相対等級を与えSubstrateに依存することです。研究開発および失效解析ではナノインデンテーション/ナノ引っ掻きを補って実施し、両者は相互排他的ではなく役割分担します。
問: 同じナノセラミック塗料を鋼板とプラスチックに塗った場合、鉛筆Hardnessは大きく異なりますか?
答: 数等級異なる可能性があります。薄層自身では独立して荷重を支えきれず、荷重の一部をSubstrateが分担します;軟らかいSubstrate(PP、ABS など)では同じ塗膜の報告値が明らかに低下し、これが「Substrateを特定してHardnessを報告しなければならない」理由です。
問: ナノ塗料を選ぶ際、Hardness以外にどの検査項目を見るべきですか?
答: 同時にFilm Thickness、付着力(クロスカット GB/T 9286 / ISO 2409)、塩水噴霧(GB/T 1771 / ASTM B117)、接触角(疎水自浄)、耐熱性と熱衝撃、および標準番号付きの第三者報告書がProvidesされるかを確認すべきです。
問: 同じ塗膜でもサプライヤーの試験板と当社のワークでHardnessが異なる場合、どちらを基準にすべきですか?
答: 両者とも「正しい」可能性がありますが、試験条件が異なります。サプライヤーは多くの場合、Ideal的なSubstrateと最適Film Thicknessで測定し、御社のワークはSubstrate、前処理、硬化曲線がそれぞれ異なるため、薄層Hardnessは当然ながらそれに伴い変化します。真のワーク上での再測定値を検収根拠とし、SubstrateとFilm Thicknessを固定すべきです。
問: ナノ塗料のHardnessが非常に高いからといって、プライマーやSurface処理を省略してよいのですか?
答: いいえ。Hardnessが高いからといって膜‐Substrate結合が強いわけではなく、ブラスト処理、脱脂などの前処理が付着の基盤を決定します;鋼構造などでは依然として ISO 12944 の考え方に沿って下地調整を適切に行う必要があります。前処理を省くと、高Hardness薄層が早期にまとめて剥離する原因となります。