新エネルギー車の保有台数が持続的に増加する中、充電スタンド(充電設備、充電装置)は都市のエネルギー補給ネットワークにおける「新インフラ」の中核ノードとして、駐車場、高速道路サービスエリア、ガソリンスタンド、コミュニティ、工業団地に広く配置されている。大半の充電スタンドは24時間365日屋外に晒され続ける必要があり、外装は紫外線劣化とHigh Temperatureの日差しに耐えるだけでなく、塩霧による錆、融雪剤の侵食を防ぎ、日常の洗浄・拭き取り、落書きPrevents、人的な衝突への耐性も備え、一部の場面では一定のFireproofおよび電気絶縁要件を満たす必要さえある。言うなれば、塗膜は充電スタンド外装の「見えない寿命線」であり、機器の外観維持期間と構造防錆年数をDirect的に決定する。
工業用保護塗料の技術サプライヤーとして、KeXin New Material(kexinMaterials) は充電設備および電力周辺機器の関連塗装において、多数の現場テストおよび工事データを蓄積してきた。本稿では、外装材料、環境ストレス、塗装System、機能付加(落書きPrevents、抗菌、絶縁)から標準Applicationおよび検収まで、充電スタンドの屋外Weather-Resistant性塗膜の技術的要点を徹底解説し、運営事業者、機器メーカー、塗装請負業者が定量化・引用可能な選定および検収の枠組みを構築する一助とする。
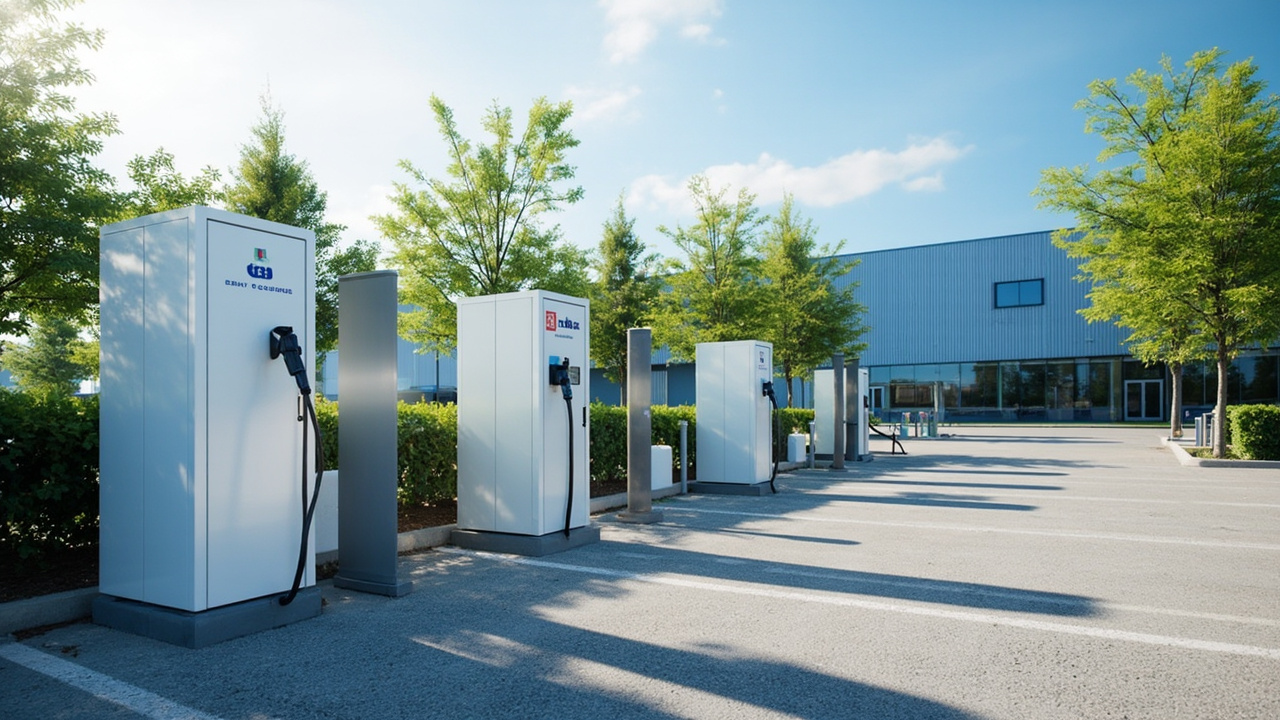
一、充電スタンド外装の材料と稼働条件
充電スタンド外装の主流材料にはそれぞれ塗装上の悩みがあり、選定前にSubstrateの属性を明確にしなければならない。Substrateの違いは前処理方法、プライマーSystem、トップコートの柔軟性の根本的な差を決定し、誤った組み合わせは現場での早期劣化の最も一般的な根本原因である。
冷間圧延鋼板および溶融亜鉛めっき鋼板はコストが低く、強度が高く、成形が容易であり、現在の直流急速充電スタンドおよび屋外キャビネットの主流構造材料である。冷間圧延鋼は信頼性の高い防錆塗料に依存しなければならない。なぜなら、露出した鋼Substrateは屋外環境において錆のリスクが極めて高いからである。亜鉛めっき鋼のSurfaceには犠牲防食をProvidesする亜鉛層があるが、溶接・切断端面、打抜き部などは依然として鋼Substrateを露出させるため、局部的补塗および適合プライマーを施す必要があり、さもなくばこれらの「弱点」は2〜3年以内に最初に錆び抜けることになる。
アルミニウムダイカストおよび型材は軽量で耐食性に優れ、質感が良いため、ハイエンドの交流スタンドおよび一体型機器外装に多く用いられる。アルミニウムSurfaceの天然酸化膜は緻密であるが、塗装付着性は化学転換前処理に強く依存し、クロムフリー転換膜(ジルコニウム・チタン系など)、クロメート膜が現在の環境対応主流であり、従来の六価クロム工程は毒性のため段階的に淘汰されつつある。
エンジニアリングプラスチック(ポリカーボネート、アクリロニトリル・ブタジエン・スチレン共重合体)は絶縁性があり、成形が自由で、軽量であるため、交流普通充電スタンド外装および装飾部品に適している。しかしそのSurfaceエネルギーは低く、そのまま塗装すると付着性が悪いことは業界で広く認められた難題であり、長期の紫外線照射で黄変しやすいため、専用の紫外線安定化トップコートと柔軟な付着プライマーが協働する必要がある。
シートモールディングコンパウンド(SMC)およびバルクモールディングコンパウンド(BMC)複合材料は絶縁性、耐食性に優れ、強度が適度であり、絶縁性がより要求されるスタンド本体によく用いられる。そのSurfaceは気孔率が高く、離型剤残留が多いため、前処理とプライマーによる封孔が塗装の鍵であり、封孔が不十分だと、気孔中の空気と離型剤が焼き付け時に抜け出してピンホールや気泡を形成する。
充電スタンド外装の稼働条件におけるストレス源は複雑に重畳しており、単一の防護考え方では全てのリスクをカバーできない。紫外線とHigh Temperatureについては、夏日の正午には外装SurfaceTemperatureが60℃を超え、強い紫外線は有機塗膜の粉化、光沢低下、変色を加速させ、芳香族ポリウレタンはこのような場面で明らかに黄変する。塩霧と融雪塩については、沿岸都市、海上橋梁、北方の冬期除氷環境において、塩化ナトリウム、塩化カルシウム融雪剤は鋼Substrateの腐食を著しく加速させ、塗膜欠陥部に濃淡電池を形成する。湿熱と結露については、南方の梅雨期、昼夜のTemperature差が大きい地域では、筐体内側に結露が生じやすく、水分が隙間から侵入して隙間腐食を引き起こす。機械的損傷については、設置・運搬時の衝突、鍵による引っかき傷、踏み付け、ひょうの衝撃などが塗膜の完全性を破壊する。人的汚染については、都市の充電スタンドはしばしばチラシの貼付、スプレー塗料による落書き、油汚れや飲料の飛散を受け、清掃頻度が高いため、塗膜の易清掃性と落書きPrevents能力が要求される。
二、塗膜のコアパフォーマンス要求
2.1 Weather-Resistant性(耐粉化、保色、保光)
屋外充電スタンドの設計寿命はしばしば8〜10年に達し、トップコートは脂肪族ポリウレタン、あるいはフッ素樹脂、ポリフッ化ビニリデンSystemを選用しなければならない。Weather-Resistant性はキセノンランプ促進Weather-Resistant性試験(国際標準化機構 11341、すなわち ISO 11341『塗料およびニス―促進Weather-Resistant性試験―キセノンアークランプ』)、紫外蛍光灯促進Weather-Resistant性試験(国際標準化機構 16474、すなわち ISO 16474『塗料およびニス―塗膜のWeather-Resistant性―紫外蛍光灯』または一般的略称 QUV)により、保光・保色の評価を行うべきである。芳香族ポリウレタンは分子構造にベンゼン環を含むため、紫外線下で黄変しやすく、露出装飾面への使用は厳禁である。保光率の要求について、業界は通常中性塩霧以外の促進老化データを参照し、例えば規定時間のキセノンランプ老化後の保光率が一定割合以上であり、かつColor Difference管理を補助とする。
2.2 Anticorrosive
鋼製外装は腐食等級(国際標準化機構 12944 第2部、すなわち ISO 12944-2『鋼構造物の防食のための保護塗料System―環境の分類』)により、中高腐食環境から高腐食環境に属することが多く、塩霧評価は国家標準 10125(すなわち GB/T 10125『人工雰囲気の腐食試験―塩霧試験』)に基づく中性塩霧試験で行う。沿岸、北方除氷塩、または高湿地域に対しては、塗装Systemが中性塩霧条件下で720時間以上Substrate腐食なし、傷部の片側拡がり腐食が管理されていることを推奨する。亜鉛めっき鋼は既に亜鉛層の犠牲防食があるため適合要求は適度に調整可能だが、溶接部と切断端は必ず補塗を徹底しなければならない。
2.3 耐薬品性と耐汚染性
充電スタンド外装は洗剤、機械油、飲料、ハンドソープなどを飛散汚染されやすく、トップコートは耐試薬Performance(国家標準 9274〈すなわち GB/T 9274『塗料およびニス―液体媒体に対する耐性の測定』〉または国際標準化機構 2812〈すなわち ISO 2812〉による耐液体測定)を備え、かつSurfaceが易清掃である必要がある。落書きPrevents要求は2つの考え方で満たせる。一つは剥離可能な犠牲型落書きPrevents層を用い、定期的に剥がして落書きを持ち去る方法。もう一つは低Surfaceエネルギー(疎水疎油)の永久型トップコートを用い、落書きが付着しにくく、拭き取りやすくする方法である。いずれの場合も、付着性とWeather-Resistant性を犠牲にしてはならない。
2.4 機械的性質と難燃性
外装は耐衝撃能力を備えなければならず、キャビネット外装防護等級における耐衝撃等級(国際電気標準会議 62262、すなわち IEC 62262『電気機器の筐体による外界からの機械的衝撃に対する保護等級』〈通称 IK コード〉)はしばしばジュール値で表される。塗膜自体も耐引っかき、耐石撃性を備えるべきである。難燃については、外装材料自体に相当する難燃等級(例:IEC 60695 赤熱線試験または UL 94 垂直燃焼)が多く要求され、低煙ハロゲンフリーSystemが優先される。塗膜は燃焼を助長せず、低煙であり、かつ筐体材料と化学反応を起こして全体のFireproofPerformanceに影響を及ぼしてはならない。
2.5 絶縁(プラスチック外装および特殊部位向け)
ポリカーボネート、共重合体プラスチック外装は本来絶縁Performanceを備えるが、Metal部品および内部高電圧帯電部位は塗膜が絶縁Performanceを損なわないことが要求される。一部の設計ではMetal外装の内面に絶縁塗料を施すが、その考え方は電池筐体の防錆絶縁塗料と一脈相通じ、いずれも絶縁抵抗と付着性の両立が必要である。充電スタンドにおいて、露出Metal外装のアースボルト、等電位接続点はMetalを露出させたまま局部Rust-Proof処理を施さなければならず、全面を塗り潰してはならない。さもなくば電気的安全に影響する。
三、主流塗装Systemの比較
異なる外装材料には異なる適合を組み合わせるべきであり、以下の表は一般的なルートのWeather-Resistant性、Anticorrosive性、付加機能をまとめたもので、機器メーカーが入札および量産段階で迅速に選定する一助となる。強調すべきは、表中のFilm Thicknessは典型的な参考範囲であり、実際は塗料の技術データシートおよびプロジェクトの技術仕様書によること。
| 外装材料 | 推奨適合 | Weather-Resistant性 | Anticorrosive性 | 付加機能 | 参考Film Thickness |
|---|---|---|---|---|---|
| 冷間圧延鋼 | ブラスト Sa2.5 + エポキシ亜鉛リッチプライマー + ポリウレタントップコート | 優 | 優(中高腐食環境) | 落書きPrevents追加可 | プライマー 60 + トップ 60 マイクロメートル |
| 亜鉛めっき鋼 | 亜鉛めっき専用プライマー + ポリウレタンまたはフッ素樹脂トップコート | 優 | 優 | Weather-Resistant性突出 | トップ 60 〜 80 マイクロメートル |
| アルミニウム | クロムフリー転換膜 + ポリエステル粉体またはポリウレタン | 優 | 良〜優 | 色彩豊富 | 60 〜 80 マイクロメートル |
| ポリカーボネート/共重合体 | 付着プライマー + 紫外線安定化トップコート | 優(耐黄変) | — | 絶縁 | 20 〜 40 マイクロメートル |
| シートモールディングコンパウンド | 封孔プライマー + ポリウレタントップコート | 優 | 優 | Weather-Resistant | 40 〜 60 マイクロメートル |
説明:Film Thicknessと適合はプロジェクトの環境等級、設計寿命、塗料の技術データシートを組み合わせて決定すべきであり、機械的に当てはめてはならない。高腐食環境である沿岸プロジェクトに対しては、上表の基礎の上でFilm Thicknessを増し、トップコートのWeather-Resistant等級を引き上げ、必要に応じてエポキシマイカ鉄中塗りを導入して腐食媒体の浸透経路を延長すべきである。プライマーの陰極防食および遮蔽機構については、本バッチのエポキシ亜鉛リッチプライマーおよびマイカ鉄酸化中塗りの技術記事を参照されたい。
四、落書きPreventsと易清掃機能の詳細
都市および高速道路サービスエリアの充電スタンドへのチラシ貼付は運用保守上の悩みである。2つの対策の工学的トレードオフは以下の通りであり、運営事業者は汚染頻度と保守可能周期に基づき選択すべきである。
犠牲型落書きPrevents:トップコートSurfaceにさらに剥離可能な材料を塗布し、落書き後にその層ごと剥がして汚染物を持ち去る。汚染が極めて重く、交換周期が短い箇所に適している。欠点は定期保守が必要で工程コストが増すこと、および頻繁な剥離がトップコートの光沢を奪う可能性があり、トップコート適合の互換性評価が必要なことである。
永久型低Surfaceエネルギー:フッ素変性、シリコーン変性、またはナノ変性の低Surfaceエネルギートップコートを用い、水接触角を著しく向上させ、汚物と落書きが広がりにくく、拭き取りやすくする。「永久型」は付着性とWeather-Resistant性の低下を保証しないことがないよう注意が必要であり、疎水数値には接触角試験方法(例:座滴法)を明記し、単一数値による誤解を避けるべきである。関連するナノ疎水機構は本バッチの電子三防ナノ塗料記事を参照されたい。
いずれのSolutionでも、出荷前に人工促進老化と落書きPrevents拭き取りサイクルを重畳させ、繰り返し清掃後の落書き残留度と光沢保持を検証すべきである。KeXin New Material(kexinMaterials)は落書きPrevents適合において「まず実験室で300回拭き取り+500時間紫外線」を経てから現場投入とすることを強調し、現場で3ヶ月で失效するという困った事態を避けている。
五、プラスチック外装の塗装要点
ポリカーボネート、共重合体プラスチック外装へのそのまま塗装は付着性が悪く、広く認められた難題である。根本理由はプラスチックのSurfaceエネルギーが低く、熱膨張係数が大きく、静電塵を溜めやすいことである。重要工程ステップは順序通りに実行しなければならない。
一、Surfaceエネルギー処理。フレーム処理、プラズマ処理、または研磨粗面化により、Surfaceエネルギーを高め、微細なアンカー点を作る。プラズマ処理は複雑曲面への均一な被覆性に優れ、ハイエンド一体型機器外装の主流選択である。
二、柔軟付着プライマー。塩化ポリオレフィン類などプラスチックと相溶する付着プライマーを用い、プラスチックSubstrateとトップコートを橋渡しする。これがプラスチック外装が剥がれないコアの一環である。
三、トップコートの弾性整合。プラスチックの熱膨張収縮量はMetalより大きく、トップコートは相当の柔軟性を備え、Temperature変化による亀裂を避けねばならない。弾性ポリウレタンまたはシリコーン変性成分を加え、耐亀裂余裕を高めてよい。
四、紫外線安定化。紫外線吸収剤とヒンダードアミン光安定剤を添加して黄変を防ぎ、トップコートは脂肪族Systemとし、根源から芳香族黄変を抑制すべきである。
五、Film Thickness管理。プラスチック外装のFilm Thicknessは通常Metalより低く、レベリングと隠蔽性を両立させ、局部的な薄塗りによる下地露出を避け、かつ厚塗りによるエッジへの塗料だれも避ける。
六、Applicationと検収の要点
充電スタンド外装塗装品質は「三分の材、七分のApplication」であり、工程規律が塗膜が設計寿命に達するかを決定する。以下の工程は工程カードを形成し、現場検査に落とし込むべきである。
一、前処理。鋼Surfaceをショットブラストでニアホワイト級(国家標準 8923.1、すなわち GB/T 8923.1『塗装前鋼材Surfaceのさび等級および除錆等級』に対応する Sa2.5)に処理し、粗さを規定範囲内に制御する;アルミニウム合金にはクロムフリー化成皮膜を採用;プラスチック部品はSurfaceエネルギー処理を行い離型剤を除去する。
二、環境管理。Application Temperatureは5〜40℃、相対Humidityは85%以下、SubstrateTemperatureは露点より少なくとも3℃以上(国際標準化機構 12944 第7部、すなわち ISO 12944-7『塗装Applicationおよび検査』を参照)とし、再錆およびピンホールをPreventsする。
三、Film Thickness測定。鋼部品には磁性Film Thickness計、アルミ部品には渦流式Film Thickness計(国家標準 4956、すなわち GB/T 4956『磁性基体上の非磁性被覆層 厚さ測定 磁性法』)を使用し、プラスチック部品には非破壊Film Thickness測定またはWet Filmからの換算を用い、エッジと平面の差異を区分して記録する。
四、付着性。クロスカット法(国家標準 9286、すなわち GB/T 9286『色漆およびClearcoat 塗膜のクロスカット試験』)により0級または1級を要求し、プラスチック筐体には交差クロスカットとテープ法を組み合わせて適用し、柔軟性と付着のバランスを検証する。
五、Weather-Resistant性および塩水噴霧。紫外線蛍光促進Weather-Resistant性(国際標準化機構 16474)、キセノンランプWeather-Resistant性(国際標準化機構 11341)、中性塩水噴霧(国家標準 10125)をプロジェクト等級に応じて実施し、光沢保持率およびColor Differenceを記録する。
六、外観およびColor Difference。タレ、オレンジピール、異物粒をなくし、Color Differenceを管理下に置く(国家標準 11186、すなわち GB/T 11186『塗膜の色の測定方法』または ISO 7724)。
七、ピンホールおよび漏れ検査。重要なシール面および内腔にはスパーク漏れ検査を用いてピンホールがないことを確認し、微小孔から水分が侵入して内腔腐食を引き起こすことを避ける。
KeXin New Material(kexinMaterials) は充電スタンド向けに「Metal+プラスチック」の二本立て対応Solutionを展開:鋼筐体は重防錆およびWeather-Resistant性を重視し、プラスチック筐体は黄変Preventsおよび清掃容易性を重視し、さらに落書きPreventsアップグレードオプションをProvidesし、運営事業者が清掃頻度および塗り替えコストを大幅に低減し、機器の美観寿命を延長することを支援する。付属の工程カードにはショットブラスト等級、Mixing比、熟成時間、搬送可能および完全硬化の時間枠が明記され、請負側が「職人技の感覚」を再現可能なデータへと変換できるようにする。
七、一般的な不具合と対策
現場で高頻度に発生する不具合はApplicationおよび材料選定に関連するものが多く、以下の表は「現象—主因—対策」に沿って整理しており、運用保守および品質保証の追跡に役立つ。
| 不具合現象 | 主な原因 | 対応策 |
|---|---|---|
| 鋼筐体に錆点が発生 | Film Thickness不足、輸送時の擦り傷 | 配套を厚塗りに、現場で補塗 |
| プラスチック筐体の黄変 | 芳香族トップコートの誤用、紫外線安定剤なし | 黄変Prevents・紫外線安定化トップコートに変更 |
| 塗膜の割れ | トップコートの柔軟性不足、Film Thickness過大 | 弾性トップコートの採用、Film Thickness管理 |
| 落書きが落ちにくい | 一般的なトップコートのSurfaceエネルギーが高い | 低Surfaceエネルギーまたは剥離型に変更 |
| 付着性不良 | 前処理不十分、プライマー不適合 | 前処理の強化、プライマー再選定 |
| エッジ部の膨れ | エッジ部の膜薄、液溜まり | エッジの事前塗装、重点補塗 |
八、標準・法規との整合
充電スタンドは電気機器に属し、筐体保護は整机標準も満たす必要がある:国際電気標準会議 61851(すなわち IEC 61851『電気自動車用導電充電システム』)、国家標準 18487(すなわち GB/T 18487『電気自動車用導電充電システム』シリーズ)。環境適応試験は国家標準 2423 シリーズ(すなわち GB/T 2423『電気・電子製品の環境試験』塩水噴霧、湿熱、High Temperature、低温)を参照。塗膜は筐体の不可分の一部として、これらの整机試験において剥離や錆の発生がなく、保護等級(入口保護、すなわち IP コード、IEC 60529 および GB/T 4208 に基づく)の低下を招かず、ひいては電気的安全および絶縁Performanceに影響を及ぼさないようでなければならない。
補足すべきは、二重炭素目標の推進に伴い、多くの地域が充電インフラに対してより高い耐久性および低 VOC(揮発性有機化合物)要求を提示しており、塗料サプライヤーは GB 30981-2020『工業用保護塗料中の有害物質の限度』に適合する VOC および有害物質検査報告書を能動的にProvidesし、検収段階で環境指標が不達により返品されることを避けるべきである。
九、太陽光架台および蓄電キャビネットとの協調防護の示唆
充電スタンドは孤立した屋外電気機器ではない。本バッチで議論した太陽光架台のWeather-Resistant防錆、蓄電キャビネットの屋外防護は、充電スタンドと同様に C3 から C5 の腐食環境および紫外線劣化に直面しており、その「プライマー+中塗り+トップコート」の配套ロジックは、Premium一体化充電アーム、液冷超急速充電スタンドの鋼構造にDirect応用できる。沿岸の超急速充電拠点については、蓄電 C5 配套の厚塗り思路をDirect適用し、重塩水噴霧環境下でのメンテナンスフリー期間を延長することを推奨する。
十、選定意思決定チェックリスト
機器メーカーおよび運営事業者の迅速な意思決定を支援するため、以下の項目を購買技術仕様書に記載することを推奨する:Substrate属性および対応する前処理等級、設計寿命(10Years or moreを推奨)、トップコートのWeather-Resistantタイプ(脂肪族ポリウレタンまたはフッ素樹脂ペイント)、総乾燥Film Thicknessおよび区分要求、中性塩水噴霧およびWeather-Resistant検収指標、落書きPreventsおよび清掃容易性グレード、難燃および低煙ハロゲンフリー要求、VOC 適合(GB 30981)、付着性および外観検収方法。これら十項目を定量化し、塗料技術データシートおよび第三者検査報告書と組み合わせることで、「経験による塗料選び」を「根拠のある選定」へと昇華できる。
十一、塗膜のライフサイクルコストおよび塗り替え戦略
運営事業者は塗膜を「初期設置コスト」と見なしがちだが、総所有コストに真に影響するのは塗り替え頻度および停止損失である。10年寿命で計算した場合、初期にSystemを誤ると3年目で大面積の光沢消失・錆が発生し、後期の研磨・再塗装の人件費および停止コストは、当初節約した塗料差額の数倍になることが多い。したがって「年間防護コスト単位」ではなく「平米あたり塗料価格」で評価すべきであり、設計寿命、塩水噴霧およびWeather-Resistant検収指標を一并に価格比較モデルに組み込むべきである。
塗り替え戦略として、Metal筐体には「部分補塗+定期全体塗り替え」の二段階法を推奨する:日常点検で錆点を発見したら直ちに部分研磨し同Systemのプライマー・中塗り・トップコートを補塗し、欠陥の周囲への拡大を防ぐ;5〜6年ごとに全体評価を行い、外観およびFilm Thicknessがなお基準を満たす箇所は保持し、不達箇所のみ再塗装し、桩全体を廃棄・ショットブラストするようなことはしない。プラスチック筐体は「清掃容易性+低Surfaceエネルギー」により洗浄負荷を低減し、黄変および汚れ付着を遅延させる。KeXin New Material(kexinMaterials)は、塗膜を機器の予防保守計画に組み込み、電気点検と併せて実施することを推奨する。これにより工数を節減し見落としを防ぎ、塗膜が真に機器のライフサイクル価値に奉仕するようにする。
十二、典型的シナリオにおける塗装要点の相違
設置環境が異なれば塗膜への要求も極めて異なるため、技術仕様書は区別して対応すべきである。高速道路サービスエリアの桩:人通りが多く、落書きおよび油汚れがひどいため、落書きPrevents・清掃容易トップコートを優先しFilm Thicknessを適宜増す。コミュニティの普通充電桩:美観および色彩安定性の要求が高く、着色ペイントの黄変Preventsおよび長期光沢保持を重視。沿岸超急速充電桩:塩水噴霧がひどく設計寿命が長いため、C5 重防錆厚塗り配套をDirect適用し同System補修ペイントを予備する。北方冬季拠点:凍結Prevents塩腐食と凍結融解サイクルの重畳により、Film Thickness均一を制御し切り端・溶接部の補塗を強化する必要がある。シナリオの差異を仕様書に明記してこそ、「一漆汎用」による早期不具合および品質保証紛争を避けられる。
十三、検収の定量化指標詳解
「品質合格」を主観判断から定量化データへ転換することは、充電スタンド筐体塗装検収のコアである。以下の指標は検収票に記載され、第三者または社内検査によって裏付けられるべきである。
Film Thickness:GB/T 4956(磁性法)および GB/T 4957(渦流法)に基づき区分測定し、10平米あたり若干の測定点以上とし、エッジは別途記録;許容偏差は通常設計Film Thicknessの±20%だが、最小値は設計値の80%を下回ってはならず、薄弱点の早期不具合を防ぐ。
付着性:GB/T 9286 クロスカット法により、Metal筐体は0級または1級を要求し、プラスチック筐体は交差クロスカット+テープ法を採用し柔軟性を考慮;重大工事には引張法(GB/T 5210)を追加し定量的付着性(単位 MPa)を測定してもよい。
Weather-Resistant性:ISO 11341 キセノンランプWeather-Resistant性はプロジェクト等級に応じ時間数を設定し、光沢保持率およびColor Differenceの二重指標で検収;ISO 16474 紫外線蛍光Weather-Resistant性は迅速スクリーニング用であり、唯一の寿命根拠とはできない。
塩水噴霧:GB/T 10125 中性塩水噴霧により、沿岸および北方凍結Prevents塩プロジェクトはSubstrate腐食なし720時間以上を推奨し、傷拡がりの片側を管理;循環腐食(GB/T 29753 またはメーカー法など)は実環境に近く、単一中性塩水噴霧に代わりつつある。
外観およびColor Difference:GB/T 11186 または ISO 7724 によりColor Differenceを管理し、肉眼と標準板との比較は補助とする;オレンジピール、タレ、異物粒には許容限度見本カードが必要。
環境:GB 30981-2020 が VOC および有害物質を管理し、塗料サプライヤーは適合検査報告書をProvidesし、検収が環境指標不達で返品されることを避けるべきである。これら六項目を定量化して契約に書き込むことで、充電スタンド筐体塗膜を「見た目は良い」から「データ上信頼できる」へと昇華できる。
よくある質問
問: 充電スタンド筐体になぜ脂肪族ポリウレタンを使い、普通のペイントを使わないのか?
答: 屋外での長期紫外線暴露下では、普通のペイント(特に芳香族系)は黄変、粉化、光沢消失を起こす;脂肪族ポリウレタンは光沢・色保持が8〜10年達し、充電スタンドの屋外長寿命要求に合致し、かつ汚れ付着に強く清掃容易であるため、露出装飾面の妥当な選択である。
問: 沿岸充電スタンドの塗膜はどの塩水噴霧等級を達成すべきか?
答: 多くは中高〜高腐食環境に属するため、中性塩水噴霧(GB/T 10125)はSubstrate腐食なし720時間以上を推奨し、エポキシ亜鉛リッチプライマー+ポリウレタンまたはフッ素樹脂ペイントを配套し適宜厚塗りする;海峡を跨ぐ重塩水噴霧プロジェクトはさらにFilm ThicknessおよびトップコートWeather-Resistant等級を上げ、必要に応じエポキシマイカ中塗りを導入してもよい。
問: プラスチック充電スタンド筐体で塗膜が剥がれないようにするには?
答: Surfaceエネルギー処理(火炎またはプラズマ)で付着性を高め、柔軟付着プライマーと弾性紫外線安定トップコートを組み合わせる;プラスチックは熱膨張収縮が大きいため、トップコートの柔軟性が一致していなければならず、付着性は交差クロスカット+テープ法で検証し、必要に応じ高低温サイクル後の再確認を行う。
問: 落書きPrevents塗膜の原理は何か、撥水数値はどう見るか?
答: 犠牲型(定期的に剥がす剥離層)と永久型(低Surfaceエネルギー、撥水撥油で落書きが拭き取りやすい)に分かれる。永久型が接触角を表示する際は試験方法(座滴法など)を明記すべきである。なぜなら接触角はSubstrate、試験液、Temperatureの影響を受け、単一数値では全寿命挙動を代表できないからである。
問: 充電スタンドの塗膜に難燃性は必要か?
答: 筐体材料自体に難燃要求(UL 94、IEC 60695 など)が多く、低煙ハロゲンフリーを優先する;塗膜は燃焼を助長せず低煙であり、かつ他材料と反応して全体Fireproof等級に影響を及ぼさないものでなければならない。難燃は材料および整机レベルのシステム要求であり、塗膜は協調設計されねばならない。
問: Metal筐体とプラスチック筐体の塗膜は共通化できるか?
答: できない。Metal筐体は重防錆およびWeather-Resistant性を重視し、プラスチック筐体は付着性および黄変Preventsを重視する;両者は前処理、プライマー、トップコート柔軟性およびFilm Thickness設計において完全に異なり、別々に配套し混用してはならない。
問: 塗膜は充電スタンドの保護等級に影響するか?
コーティングの剥離や錆による筐体の穿孔、あるいはシール面の機能喪失が生じると、入口保護等級(IP、IEC 60529 および GB/T 4208 に基づく)が低下し、電気的安全に影響を及ぼします。検収では、コーティングが完成品環境試験(GB/T 2423)後も健全であり、錆・膨れがないことを確認する必要があります。
問: 充電スタンドの設計寿命は10年ですが、コーティングはどうすれば達成できますか?
答: Weather-Resistant性トップコート(ポリウレタンまたはフッ素樹脂ペイント)に適格な前処理と十分なFilm Thicknessを組み合わせ、紫外線蛍光劣化(ISO 16474)、キセノンランプ劣化(ISO 11341)および塩水噴霧データで裏付けることであり、経験的な見積もりではありません。また、関連工程カードでApplicationパラメータをCuringすべきです。
問: 北方の除氷塩はコーティングにどのような影響を与えますか?
答: 塩化カルシウムや塩化ナトリウムは鋼Substrateの腐食を促進するため、より高い防錆配套と定期洗浄が必要です。沿岸および北方の除氷塩プロジェクトではFilm Thicknessと塩水噴霧要求を引き上げ、溶接部と切り端を重点的に防護するとともに、融雪剤残留の洗い流し周期を管理する必要があります。
問: 充電スタンドの外殻コーティングはどう検収しますか?
答: 少なくともFilm Thickness(GB/T 4956)、付着性(GB/T 9286)、塩水噴霧(GB/T 10125)、紫外線劣化(ISO 16474)、Color Differenceおよび外観を含み、プラスチック筐体は別途柔軟性と黄変の評価を行い、重要部位は针孔検漏(ピンホール漏れ検査)を実施可能です。また、揮発性有機化合物が GB 30981 に適合していることを検証します。
発展読物
- 蓄電キャビネットの外装防護:屋外蓄電設備の長期防錆Solution:同様に屋外電気設備である C5 重防錆配套の考え方であり、沿岸の超急速充電スタンドの鋼構造に応用可能です。
- 太陽光架台のWeather-Resistant防錆:屋外鋼・アルミ構造の塗料選定:紫外線・塩水噴霧環境下での太陽光発電と充電設備の防錆Systemの違いを対照します。
- エポキシペイント富亜鉛プライマーの陰極防食機構:充電スタンド鋼筐体のプライマーによる犠牲陽極防食原理を理解し、配套設計の基礎とします。
- 電子三防ナノ塗料:超薄防護膜の原理と電子防護への応用
- 電池筐体の防錆絶縁塗料:動力電池パック防護の二重关键技術
- ナノ塗料概要:ナノ粒子、作用機構および定義の境界