軌道車両は移動する大型鉄鋼構造物であり、風雨、塩霧、紫外線、Temperature差の中で長年稼働しなければならないだけでなく、高速走行時の石はね、振動、頻繁な洗浄にも耐え、同時にますます厳格化するFireproof・環境対応要求を満たす必要がある。これに伴う塗装Systemは、すでに「ペイントを1層塗って錆び止めと美観を得る」という素朴な認識を超え、防錆、装飾、Fireproof、Weather-Resistant性、色彩管理を融合したシステム工学的なものへと進化している。本稿では鋼構造物の防錆から始め、車体塗装、台車のFireproof、Weather-Resistant性と光沢保持、色彩の一致性、グリーンApplication設備を順層的に展開し、軌道車両塗装の設計、選定、Applicationに対して全景的な参考をProvidesする。文中の標準条項および関連パラメータは業界で一般的に行われている手法の归纳であり、具体的な工事では現行の標準バージョンおよび車両型式の技術条件を基準とし、そのまま流用して適合性の偏差を生じさせないよう注意されたい。
軌道車両の塗装が普通の工業塗装と異なる理由
軌道車両塗装Systemの複雑さを理解するには、まずそれが直面するいくつかの独自の課題を見てみよう。第一は超長期の稼働寿命である。地下鉄や動車組の設計寿命は通常30年甚至はそれ以上に達し、塗装Systemはこの期間中、継続して腐食防護と外観維持をProvidesしなければならず、わずか数年で粉化して失效するものではない。第二は高いWeather-Resistant性である。車両は常年にわたり屋外の紫外線、酸性雨、工業大気、沿海の塩霧に曝され、コーティングは光劣化と化学侵食に抵抗しなければならない。第三は石はねおよび摩耗への抵抗である。高速走行時の飛石、砂粒、台車領域のMetal破片がコーティングに機械的衝撃を与え、台枠とスカート部が特に顕著である。第四は洗浄剤への抵抗である。都市鉄道車両は清潔を維持するため、アルカリ性または界面活性剤を含む洗浄剤を頻繁に使用し、コーティングは化学的安定性を備えている必要があり、さもなくば光沢消失、変色、甚至は剥離が生じる。第五はFireproof適合である。車内内装および一部の構造コーティングは EN 45545 などの基準の火災反応要求を満たし、装飾とSafetyを同一Systemで統一する必要がある。これらの重畳する要求こそが、軌道車両塗装が普通の機械や建築塗料の論理を流用できないことを決定づけている。
鉄道鋼橋防錆System:TB/T 1527 のコア的論理
軌道交通の塗装版図において、鉄道鋼橋は最も早くシステム標準を確立した分野の一つである。TB/T 1527『鉄道鋼橋保護塗装』は長年にわたり鋼橋防錆の権威ある根拠としており、そのコア的論理は「Surface処理 + 多層配套 + 合理的Film Thickness」による長期防錆バリアの構築である。
Surface処理:すべての防護の起点
鋼橋塗装の最初かつ最も重要な工程はSurface処理である。標準では鋼材に対するブラスト(ショットブラスト)除錆を要求し、通常 Sa 2.5 級(ほぼ白級)に達し、Surface粗さを制御して、スケール、錆層、油汚れを除去し、後続のコーティングに対して強固な付着基礎をProvidesする。Surface処理の品質はコーティングSystemの寿命をDirect決定する——どんなに優れた塗料でも残留スケールのある鋼材に塗装すれば、下地の失效により全体が剥離する。補修工事に対しては、旧コーティングの状態を評価し、部分補修とするか全体重塗とするかを決定する必要がある。
配套System:プライマー、中塗り、トップコートの役割分担
鋼橋防錆の典型的な配套は三層以上で構成される:
– プライマー:エポキシ亜鉛リッチプライマーを代表とし、亜鉛粉の犠牲陽極保護作用とエポキシの強い付着を利用して、第一の防錆バリアをProvidesし、特に大気腐食環境に適している。 – 中塗り:エポキシマイカ鉄中塗りが一般的で、雲母酸化鉄の層状構造に依存して腐食媒体の浸透経路を長くし、同時にFilm Thicknessを増加させ、全体の遮蔽性を向上させる。 – トップコート:脂肪族ポリウレタントップコートが多く採用され、Weather-Resistant性、光沢保持、色保持、耐老化能力をProvidesし、鋼橋が屋外で長期にわたり外観と防護を維持できるようにする。
Film Thickness制御:データの剛的な拘束
TB/T 1527 は各コーティングおよび総乾Film Thickness(DFT)に対して明確な下限要求があり、Application中はWet Filmゲージと乾Film Thicknessさ計で全過程を監視する必要がある。Film Thickness不足は遮蔽寿命を犠牲にし、過厚は亀裂や付着不良を招く可能性がある。合理的なFilm Thickness設計は環境腐食等級(GB/T 30790 等效 ISO 12944 の C1–C5、CX、Im 分級を参照可)と期待耐久性目標を組み合わせる必要がある。
以下の表は鉄道鋼橋の典型的な防錆塗装配套の示意である(詳細は TB/T 1527 の現行バージョンを基準とする):
| コーティング位置 | 塗料タイプ | 主要機能 | 典型乾Film Thickness(μm) | 備考 |
|---|---|---|---|---|
| Surface処理 | ブラスト/ショットブラスト | 除錆、粗化 | — | 通常 Sa 2.5 級 |
| プライマー | エポキシ亜鉛リッチプライマー | 犠牲陽極保護、付着 | 60–80 | 亜鉛含有量は工况による |
| 中塗り | エポキシマイカ鉄中塗り | 遮蔽、Film Thickness増加 | 80–120 | 層状充填材 |
| トップコート | 脂肪族ポリウレタントップコート | Weather-Resistant性、装飾 | 60–80 | 光沢・色保持 |
| 総Film Thickness | 多層複合 | 長期防錆 | 200–300以上 | 腐食等級に応じて調整 |
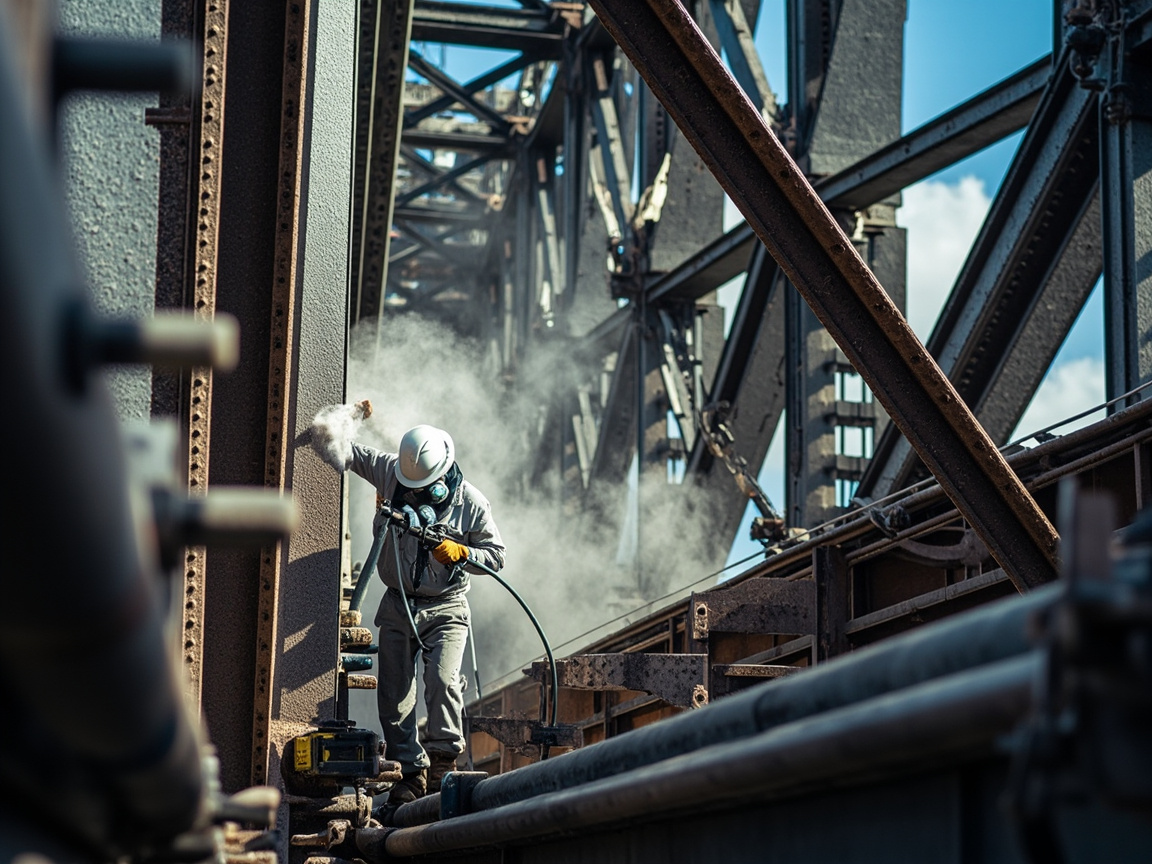
車体塗装System:エポキシペイントのプライマーからニスまでの完全なチェーン
鋼橋が防錆を主眼とするのに対し、軌道車両の車体塗装は「防錆で下地を作り、装飾で仕上げる」という高度に統合されたシステムである。高速鉄道や地下鉄車両1両の塗装は、多くの場合以下の工程を含む:
Substrate処理とプライマー
アルミニウム合金やステンレス鋼の車体は、塗装前に化学転換処理(クロメート処理やクロムフリー化成処理など)やブラスト処理を行い、付着力と耐食性を高める必要がある。その後、エポキシペイントのプライマーを塗布し、MetalSubstrateとの強固な結合と基礎的な防錆をProvidesする。アルミニウム合金車体の場合、プライマーは異種Metal間の電食リスクにも対応する必要がある。
パテと中塗り
車体製造における溶接や研磨ではどうしても凹凸が生じるため、エポキシまたはポリウレタンのパテを塗布して平坦にし、その後研磨して均一な平滑性を得る。中塗り塗料はこれを基にさらに厚み、耐石打ち性、層間結合性をProvidesし、トップコートのための滑らかな下地を作る。中塗りの柔軟性と耐衝撃性は、台車上部やスカートなど石打ちを受けやすい部位において特に重要である。
トップコートとニス
トップコートは車両の外観を決定する中核となる層であり、ポリウレタンやアクリルポリウレタン系を多く採用し、色彩、光沢、Weather-Resistant性をProvidesする。一部の高級車両にはさらにニス(クリアコート層)を塗布し、光沢、Weather-Resistant性、洗剤耐性をさらに高めるとともに、下塗りの着色層を紫外線や化学的侵食から保護する。ニスの導入により「色彩がより鮮やかになり、寿命が長くなる」が、Application回数と工程の複雑さも増す。
都市鉄道・地下鉄車両と高速鉄道・動車組(EMU)は、塗装Systemにおいて共通点もあれば相違点もある:地下鉄車両は駅間距離が短く、頻繁に発着し、内装の清潔さ要求が高いため、内装塗膜の抗菌性、耐拭取り性、Fireproof性を重視する。高速鉄道車両は走行速度が高く、屋外への露出が強く、空力外観への要求が厳しいため、トップコートのレベリング性、光沢保持性、耐石打ち性を強調する。両者はプライマーの防錆ロジックにおいて一致しており、相違は主に装飾基準と走行環境への適合に現れる。
以下の表は、典型的な車体塗装Systemの層構成をまとめたものである(概要):
| 層 | 塗料の種類 | 主な機能 | 重要なPerformance要求 |
|---|---|---|---|
| Substrate処理 | 化学転換/ブラスト | 付着増進、耐食 | クロムフリー化の傾向 |
| プライマー | エポキシペイントのプライマー | 付着、防錆 | 強固な結合、耐食 |
| パテ | エポキシ/ポリウレタンパテ | 充填、平坦化 | 研磨容易、割れなし |
| 中塗り | ポリウレタン中塗り | 厚み増し、耐石打ち | 柔軟、層間結合 |
| トップコート | ポリウレタン/アクリルポリウレタン | 色彩、Weather-Resistant | 光沢保持、洗剤耐性 |
| ニス | クリアコートニス | 保護、増光 | 高光沢、Weather-Resistant |
台車と台枠のFireproof・難燃塗層
台車、台枠、機器室は軌道車両の中で火災リスクが最も集中する部位の一つである:ここには制動、牽引、給電などの高熱・高エネルギー部品が集まり、一旦出火すれば、熱は車体鋼構造体の支承健全性を急速に脅かす。したがって、この部分の塗層は防錆や耐石打ちだけでなく、Fireproof・難燃さらには構造Fireproofの機能を担う必要がある。
規格の観点から見ると、材料レベルの火反応は EN 45545-2 の該当カテゴリを参照でき、構造Fireproofの考え方は EN 45545-3 に該当する:Fireproof・難燃断熱塗層を施すことで、火災High Temperature下での鋼材の昇温速度を低下させ、強度保持時間を延長し、車両全体の構造Safetyに受動的防護の冗長性をProvidesする。国内の大学ではすでにこの点について先行的な探索が行われており、例えば同済大学が台車と台枠のFireproof・難燃塗層について行った研究は、EN 45545-3 の構造Fireproofの考え方に基づき、台車や台枠などの鋼部材Surfaceに難燃断熱層を構築する実現可能性を検討し、塗層が鋼材の受火昇温曲線に及ぼす抑制効果を検証したものである。この種の「構造Fireproof塗層」は車体装飾用トップコートとは異なる技術ルートに属する:前者はHigh Temperature下での鋼材の力学的健全性に注目し、後者は塗層自身の燃焼、煙、毒性の挙動に注目する。両者は補完し合って車両Fireproofの完全な技術パズルを構成する。
Weather-Resistantと光沢保持:長年の屋外暴露と頻繁な洗浄の二重の試練
軌道車両塗装のWeather-Resistant性は、車両が屋外で長年使用された後の外観と防護の劣化速度をDirect的に決定する。紫外線は塗膜劣化の最大の要因である。それは塗膜内の化学結合を破壊し、退色、粉化、光沢消失を引き起こす。そのためトップコートSystemには耐紫外線性の脂肪族イソシアネート硬化ポリウレタンペイントが多く用いられ、その黄変と光沢消失の速度は芳香族Systemよりもはるかに低い。保光性は車両の視覚的品質に関わる。光沢が失われ白くなった高速鉄道の編成は、「中国高速鉄道」ブランドの見栄えを著しく低下させる。
屋外劣化よりも過酷なのが頻繁な洗浄である。都市鉄道車両は清潔さを保つため、多くの場合週に1回以上、あるいはそれ以上の頻度で洗剤を使用して作業を行い、アルカリ性や溶剤含有の洗剤は塗膜をゆっくりと侵食する。これにはトップコートとニスが優れた化学安定性を備え、配合に耐加水分解性・耐アルカリ性の樹脂構造を導入することが求められる。洗剤耐性は都市鉄道塗装の技術条件におけるハードな指標となっており、国産塗料と外資系製品の差が見えにくい戦場でもある。
車両全体の色彩一致性管理とロット管理
軌道車両、特に地下鉄や動車組(EMU)は、編成全体、路線全体、あるいはネットワーク全体で統一されたイメージで示されることが多く、色彩一致性は塗装品質における高頻度の関心事となっている。色彩管理は3つの難点に直面する。1つ目は、異なるロットの塗料の顔料と樹脂のばらつきがColor Differenceをもたらすこと。2つ目は、大面積のスプレー塗装におけるFilm Thickness、レベリング、硬化の差異が明暗の不均一を引き起こすこと。3つ目は、長期の屋外暴露後に部位ごとに劣化速度が異なり、さらにColor Differenceを拡大することである。
対策は「配合—生産—Application—運用保守」を貫くロット管理体システムである。配合側では、顔料サプライヤーと色材(カラーペースト)Systemを固定し、標準色板とColor Difference許容範囲(例:ΔE 管理範囲)を設定する。生産側では、各ロットの塗料に対して出荷時のColor DifferenceとPerformance検査を行う。Application側では、自動調色とFilm Thickness均一制御を採用し、試作車段階で車両全体の色彩審査を行う。運用保守側では、塗り替え時の色彩遡及メカニズムを構築し、補修塗装部位と既存車体の視覚的統一を確保する。色彩一致性管理は一見「見栄えのための工事」に見えるが、実際には塗料企業のロット安定性と生産管理能力を試すものであり、Premium軌道車両塗料サプライヤーの中核的競争力の一つである。
軌道車両におけるWater-Based化とハイソリッド化の推進
環境規制と労働Safety衛生の二重の推進により、軌道車両塗装はWater-Based化・ハイソリッド化へと急速に進化している。溶剤型塗料はApplication窓が広くPerformanceも成熟しているが、VOC 排出が高く、Application者のHealthと工場環境に悪影響を及ぼす。Water-Based塗料は水を分散媒体とし、VOC を显著に低減するが、乾燥が遅く、温Humidityに敏感、Metalのフラッシュ錆などの課題に直面する。ハイソリッド塗料は溶剤型のApplicationの利便性を維持しつつ VOC を圧縮するもので、よりスムーズな移行ルートである。
2026年、この転換は新たなコンプライアンス推進力を得た。EU の REACH 規制は2026年1月より鉄道塗料中の亜鉛クロメートの使用を制限し、従来のエポキシプライマーの防錆顔料Systemをリン酸亜鉛アルミニウムなどのクロムフリーSolutionへと転換を余儀なくされた。これはWater-Based化、ハイソリッド化とともに「グリーン塗装」の三重の制約を構成する。国内企業にとって、Water-Basedエポキシプライマー、Water-Basedポリウレタントップコートの成熟化は、Premium軌道車両サプライチェーンに参入するための必須能力である。KeXin New Material(広東)有限公司などの工業防護塗料プレーヤーは、Water-Based化とハイソリッド化の方向で布陣しており、業界のグリーン転換の大勢に合致している。
Application装備:ブラスト、エアレススプレー、焼き付け
どんなに優れた塗料も装備によって実現される。軌道車両塗装の重要装備は以下の通りである。
– ブラスト/ショットブラスト設備:鋼構造物と車体Surface処理に用いられ、付着性の基礎を決定する。大型構件は通過式ショットブラストを多く採用し、小型部品は手動ブラストを用いる。 – エアレススプレー設備:高圧を用いて塗料を霧化し高速でSurfaceに噴着させ、効率が高くFilm Thicknessが均一であるため、車体の大面積塗装の主力である。2液型エアレススプレー(エアミックススプレー)はエポキシ、ポリウレタンなどの2液Systemに用いられ、Mixing比を精密に制御する。 – 焼き付け硬化設備:多くの軌道車両トップコートとニスは乾燥炉または赤外線硬化に依存し、最適な架橋DensityとWeather-Resistant性を達成する。焼き付けTemperatureと時間の精密制御は、塗膜の最終PerformanceにDirect関わる。 – ロボットスプレーと自動調色システム:Premiumラインにおいて、ロボットスプレーはFilm Thickness均一性と色彩一致性を向上させ、自動調色システムは人為的なColor Differenceを減らす。 – 前処理ラインと環境設備:前処理スプレーライン、ペイントミスト捕集と VOC 処理装置を含み、塗装工場を環境・Safety要求に適合させる。
Application装備の自動化と環境化レベルは、整车メーカーが塗料サプライヤーの配套能力を評価する重要な次元となっている。塗料は「良い」だけでなく、「噴きやすく、焼きやすく、処理しやすい」ことも求められる。
深掘り:Surface処理の技術的詳細とハードル
Surface処理は塗装寿命の「基礎」であり、その重要性はどれほど強調してもしすぎることはない。工事の実際では、ブラスト除錆等級は ISO 8501-1 に基づき Sa 1(軽度)、Sa 2(徹底)、Sa 2.5(ほぼ白)、Sa 3(白)に区分され、軌道車両と鋼橋の重要部位は通常 Sa 2.5 以上を要求する。等級以外に、Surface粗さ(通常輪郭計またはレプリカテープで測定、目標範囲は多くが 40–75 μm)も同様に重要である。過度に滑らかでは機械的噛み合いに不利であり、過度に粗いと波峰部のFilm Thickness不足が腐食起点となりやすい。アルミ車体に対しては、化学転換処理(従来のクロメート処理または環境対応クロムフリー化成処理)を多く採用し、薄く緻密な化学転換膜を形成して、付着性を高めるとともにSubstrateと塗層間の電気化学腐食を遮断する。注目すべきは、クロムフリー転換処理がグリーン塗装の重要な構成であり、前述の REACH による六価クロム顔料の使用制限と呼応し、「顔料から前処理まで」の全行程クロムフリーの趨勢を体現している。
深掘り:プライマー種類の比較と選定ロジック
軌道車両と鋼橋のプライマーはエポキシ亜鉛リッチだけではなく、工事上よく見られるのは3類である。エポキシ亜鉛リッチプライマー、エポキシ鉄赤/マイカ鉄プライマー、無機亜鉛リッチプライマーである。エポキシ亜鉛リッチは亜鉛Powderの犠牲陽極保護作用に依存し、傷ついた箇所でも犠牲陽極として鋼を保護し、大気および浸漬環境に適するが、亜鉛含有量、樹脂適合性は慎重に設計する必要がある。無機亜鉛リッチ(例:ケイ酸エステル系)は耐熱性と耐溶剤性に優れ、体積固体分が高いが、Surface処理とApplication環境への要求が厳しい。エポキシ鉄赤/マイカ鉄プライマーは遮蔽作用を主とし、中間遷移層としてよく用いられる。選定ロジックはSubstrate(鋼/アルミ)、腐食環境(C4/C5 または Im)、Fireproof要求の有無、および後続塗層との適合性を総合して決定すべきである。高亜鉛含有量を盲目的に追求すると塗布率低下と層間付着リスクをもたらす可能性があり、配合と工程のバランスの芸術を体現している。
深掘り:パテと中塗りの工程詳細
車体製造における不陸がそのままトップコートに行くと、光と影の欠陥を増幅し、整车の質感に影響する。パテの役割は溶接筋、凹み、研磨痕を埋めることであり、その关键技術点は研磨容易性、低収縮、割れないことである。エポキシパテは強度が高く付着性に優れるが硬くて研磨が難しい。ポリエステルパテは研磨容易であるが収縮と耐温性を制御する必要がある。中塗りはパテとトップコートの間にあり、均一な層間遷移、石打ち衝撃緩衝、厚膜遮蔽をProvidesする。都市鉄道と高速鉄道の中塗りは振動応力を吸収する一定の弾性を備え、長期運行後の割れを避ける必要がある。工程上、パテと中塗りの研磨回数、塵点制御はトップコートの最終平坦度をDirect決定し、「見えない功夫」である。
深掘り:トップコート樹脂Systemの進化
トップコートは車両外観の「顔」であり、その樹脂Systemはアルキド、アクリルからポリウレタン、フッ素樹脂への進化を経た。アルキドトップコートはコストが低いがWeather-Resistant性が悪く、Premium軌道車両からはすでに撤退している。アクリルポリウレタンはWeather-Resistant性とApplication性を両立し、主流の選択である。脂肪族ポリウレタンは優れた保光保色と抗黄変により、高速鉄道と地下鉄トップコートの常連となっている。フッ素樹脂ペイントは超長期Weather-Resistant、超低汚染の極限シーンで使用されるが、コストとApplicationハードルが高い。近年、Water-Basedポリウレタントップコートとハイソリッドポリウレタントップコートが急速に成熟し、Weather-Resistant性を維持しつつ VOC を显著に低減し、グリーン転換の主力となっている。トップコート選定の本質は「Weather-Resistant、美観、環境、コスト」の4次元のトレードオフである。
深掘り:石打ち耐性塗層のメカニズムと試験
台車上部、スカート、先頭車前部縁は石打ちの激しい箇所である。石打ち耐性塗層は塗膜の靭性、弾性、層間結合を高めることで、飛来石の衝撃下で「脆く割れて剥離する」代わりに「変形してエネルギーを吸収する」ようにする。メカニズム上、中塗りとプライマーの柔軟性、塗層総厚、Substrate付着が共同で石打ち耐性を決定する。業界内では一般的に礫石衝撃試験(落砂または圧縮空気噴射礫石シミュレーションなど)で評価し、塗層剥離面積と等級で合否を判定する。高速鉄道先頭車の流線型部位は速度が高く衝撃が強いため、石打ち耐性要求が特に厳しく、専用設計の弾性中塗りまたは多層緩衝構造が必要となる。石打ち耐性はWeather-Resistant、防錆要求と相互に牽制することが多く、配合はHardnessと靭性を精密にバランスさせる必要がある。
深掘り:一般的な塗装欠陥とPrevents
軌道車両塗装は自動化ラインで行われるが、なお欠陥が生じることがあり、典型的なものは以下を含む。垂れ(塗り過ぎまたは希釈過多、Film Thicknessと霧化を制御)、ピンホール(溶剤揮発が早すぎるかSubstrate気孔、乾燥と下処理を調整)、オレンジピール(霧化不良またはViscosity不適、スプレーParametersを最適化)、縮み(Surface汚染または助剤不適合、清掃と適合性を強化)、剥離(付着不足、Surface処理と層間配套に立ち返る)、Color Difference(ロットとFilm Thicknessばらつき、色彩管理に依存)。Preventsのコアは「工程制御」であり、欠陥を塗装前に消滅させ、リペアに依存しないことである。これには塗料サプライヤーと整车メーカーが工程窓で深く協業することが求められる。
深掘り:検修と塗り替え塗装System
軌道車両が大修期に入ると、塗り替え塗装は資産寿命を延ばす关键环节となる。新規塗装と異なり、塗り替えは旧塗層評価、付着試験、局部除錆と全体重塗の決定に直面する。旧塗層が健全で適合していれば、洗浄—研磨—局部補修—上塗りを行える。すでに重度に粉化または剥離していれば、脱塗またはブラストで合格基面まで処理した後にSystemを再構築する必要がある。塗り替え時、新塗層は原車と一致するFireproofと防錆等級に達しなければならず、「塗り替え」を理由に要求を下げてはならない。車両保有量の増加に伴い、塗り替え塗装市場の規模は継続的に拡大しており、塗料の迅速Application、低温硬化、旧塗料適合性に更高の要求を提示しており、民族塗料企業が切入する実務的切り口ともなっている。
深掘り:色彩管理の技術詳細
色彩一致性は肉眼の推定に頼るものではなく、一連の計器化プロセスである。標準光源箱(例:D65 模擬日光)は目視比色に用いられ、Color Difference計/分光光度計は L*a*b* 値と ΔE を客観的に定量化する。工事上は通常標準色板を基準として制定し、ΔE 許容(例:整车の異なる部位の ΔE が某しきい値未満)を規定し、試作車段階で多角度審査を行う。難点はメタリックペイント、パールペイントの角依存変色効果であり、単一角度測定では視覚を代表できず、多幾何角度分光測定が必要である。さらに、異なる樹脂Systemの劣化速度の差が「同色異衰」をもたらすため、色彩管理は配合設計に前伸し、Weather-Resistant性の一致する顔料と樹脂組み合わせを選定すべきであり、Application側の救済のみに依存してはならない。
深掘り:Application環境制御と露点管理
塗装品質は環境に高度に依存する。Temperature、相対Humidity、露点は塗料の乾燥、レベリング、硬化挙動を決定する。SubstrateSurfaceTemperatureが露点以上 3℃ を下回る場合、水蒸気がSurfaceに結露し、塗層の白化、付着喪失を引き起こすため、ブラストとスプレー前に露点を測定しSubstrateTemperatureの达标を確認しなければならない。Humidityが高すぎるとWater-Based塗料の乾燥を遅らせ、フラッシュ錆を誘発する。Temperatureが高すぎると可使時間を短縮し、オレンジピールを生じる。Premium軌道車両塗装工場は一般的に温Humidityと露点監視、赤外線乾燥、清浄送風を備え、「天候任せ」を「制御可能な環境作業」に変えており、これがApplication装備と環境制御が中核競争力として单列される理由である。
深掘り:デジタル化とスマート塗装の趨勢
未来に向けて、軌道車両塗装はデジタル化を加速している。ロボットスプレーはプログラムによりFilm Thickness均一と軌跡一致を保証し、人為的ばらつきを減らす。自動調色システムは色板データに基づき精密に調合し、ロットColor Differenceを低減する。オンラインFilm Thicknessと欠陥検査(マシンビジョン)は工程品質のリアルタイムフィードバックを実現する。塗料ライフサイクル管理システムは各ロットの配合、Application、Performanceを追跡し、品質遡及を支える。さらに、デジタルツインは仮想環境でスプレーと硬化をシミュレーションし、工程Parametersを最適化してから実ラインに落とし込むことができる。塗料サプライヤーにとって、デジタルラインと適合する塗料(安定したApplication窓、定量化可能な乾燥曲線)をProvidesできるかどうかが、新たな競争次元となりつつある。
深掘り:防錆配套と環境腐食等級の对接
軌道車両と橋梁の防錆設計は、服役環境の定量的分級(等級分け)から切り離すことはできない。GB/T 30790 は ISO 12944 を同等採用しており、腐食環境を C1(極低)から C5(極高)までの大気環境、および Im1(淡水浸漬)、Im2(海水浸漬)、Im3(土壌埋設)などに分類している。等級ごとに異なる塗装配套(システム)と期待耐久年数(低耐久、中耐久、高耐久、極高耐久など)が対応する。高速鉄道橋梁区間、沿海都市鉄道車両基地、海峡横断路線の車両は、しばしば C4/C5 あるいはそれ以上の腐食等級にあり、亜鉛リッチプライマー+厚膜エポキシ中塗り+Weather-Resistant性トップコートによる強化配套を採用しなければならない。TB/T 1527 の鋼橋の経験と GB/T 30790 の腐食分級を組み合わせることで、防錆設計を「経験頼み」から「環境に応じた定量」へと進化させ、塗装Systemの信頼性と経済性を著しく向上させることができる。深掘り:軽量化Substrateが塗装に求める新たな要求
軌道交通の軽量化は、エネルギー消費の低減と輸送能力の向上を図る重要な方向であり、アルミニウム合金、ステンレス鋼、複合材料の車体への適用がますます広がっているが、これは塗装に新たな課題をもたらす。アルミニウム合金Surfaceの酸化膜は緻密であるが、安定した付着には化成処理が必要であり、かつアルミニウム合金の種類(グレード)によって異種Metal接触腐食の感受性が異なる。ステンレス鋼は耐食性に優れるが、Surfaceの不活性により塗膜の付着が困難であり、しばしば粗面化や専用プライマーを必要とする。炭素繊維/ガラス繊維複合材料は、熱膨張係数の不一致、Surfaceエネルギーの低さ、低温硬化型塗料が必要となる可能性などの問題に直面する。軽量化Substrateの塗装はもはや「統一Formulaの汎用」ではなく、Substrateに特化したプライマーと前処理が必要であり、これは塗料企業の技術蓄積の深さを試す試金石でもある。
深掘り:Fireproofおよび装飾塗膜の層間適合性
装飾用トップコートとFireproof要求が同一Systemに重なる場合、層間適合性が潜在的リスクとなる。一部の膨張型Fireproof塗膜は、通常のトップコートで覆われると、加熱時の膨張発泡・炭化を阻害される可能性がある。一方、ハロゲン含有や高充填のFireproof層によっては、トップコートの光沢や付着に影響を及ぼすこともある。工事上は、「Fireproofプライマー/中塗り+装飾トップコート」の組み合わせが、加熱・劣化・洗浄後の総合的な挙動において配套試験によって検証される必要があり、各層を孤立して見てはならない。EN 45545-2 の塗装システムレベルの検査提出という考え方はこの点で特に重要である:車両メーカーは、単層のデータではなく「トップコートを含む完全なSystem」の報告をサプライヤーに要求し、層間の衝突による適合性の欠落を避けるべきである。
深掘り:洗浄剤の種類と塗膜の耐性
都市鉄道車両の洗浄剤は種類が多く、中性の環境対応型からアルカリ脱脂型、さらには少量の溶剤を含む強力型まで様々である。塗膜の洗浄剤に対する耐性は、樹脂の化学構造と架橋Densityに依存する:ポリウレタントップコートは一般にアルキドより優れるが、強アルカリの長時間浸漬ではけん化による光沢低下が生じる可能性がある。クリアコートによる上塗りは、洗浄剤の下塗り着色ペイントへの侵食を显著に遮断できる。業界では通常、技術条件に基づき耐洗浄剤試験(浸漬または循環拭き取り後の光沢低下、変色、膨れの評価)を実施し、それに基づいて運用・洗浄規程を定めている。実際には、「過度な洗浄」と「強力剤の濫用」が塗膜の早期劣化を招く一般的な人的要因であり、したがって塗料サプライヤーと運営側は、良質な塗膜が合理的な保守の下で最大寿命を発揮できるよう、科学的な洗浄規範を共同で策定する必要がある。
深掘り:塗膜寿命の評価と促進Weather-Resistant性試験
軌道車両の塗装は二十年から三十年の寿命に及ぶことが多く、自然暴露で検証することはできず、促進Weather-Resistant性試験によって評価する必要がある。一般的な手段には以下が含まれる:紫外線劣化(QUV、太陽光紫外線による劣化を模擬)、キセノンランプ劣化(フルスペクトル屋外を模擬)、塩水噴霧試験(防錆性評価)、サイクル腐食試験(塩水噴霧—乾燥—温湿交互、実環境に近い)、および石突衝撃、洗浄剤浸漬などの専項試験。促進試験の価値は異なるSystemの優劣を横断的に比較することにあるが、その結果と真の寿命の対応関係は「促進係数」の経験による較正に依存しており、単純な線形外挿はできない。車両メーカーはサプライヤー選定時に、数年の自然曝晒と促進Weather-Resistant性の対照データの提出を要求し、塗膜が真に「極高耐久」の目標に達するかを判断することが多い。
深掘り:新造から全寿命周期までの塗装コスト観
軌道車両の塗装を評価する際、初期の材料・Application価格だけを見るのではなく、全寿命周期コスト(LCC)の視点を確立すべきである。高Weather-Resistant性・長寿命の優良なSystemは、初期投資が高くても、大修(オーバーホール)の間隔を延長し、運休損失と塗り替え頻度を減らすため、総合コストはかえって低くなる。逆に、低価格・低品質のSystemは三〜五年で光沢低下や粉化を起こし、早期の塗り替えを余儀なくされ、車両の運休と人件費が加わり、割に合わない。オーナーと車両メーカーにとって、塗料調達を「最低価格落札」から「全寿命最適」へと転換させることは、軌道交通資産の運用効率を高める重要な管理課題であり、長期Performanceを備えた民族塗料企業に価値競争の余地をもたらす。
深掘り:サプライチェーンのSafetyと国産化の深化
軌道車両塗料は長らく外資主導であり、一方ではそのFormulaと検査の蓄積が深いため、他方では車両メーカーのサプライチェーン固定によるものである。しかし、サプライチェーンSafetyと国産代替というマクロな背景の下、多くの民族企業が深化した突破を始めている:単一の防錆プライマーから、中塗り・トップコート・ニスまでの全Systemへ、さらにFireproof阻燃塗膜とWater-Based化製品へと。深化突破の難点は「System能力」にある——単一製品が基準を満たすだけでなく、多層配套の適合性、ロットの安定性、検査の立証可能性、サービスの即応性も必要とする。KeXin New Material(広東)有限公司などの工業用保護塗料企業は、まさに「防錆—阻燃—Water-Based化—全System」の経路で蓄積を重ね、次第に軌道車両塗料の国産代替の窓口において存在感を築いている。国産化は単なる価格代替ではなく、サプライチェーンの強靭性、現地化サービス、迅速な反復改善能力の総合的体現である。
深掘り:塗装工場の環境対応と VOC 処理
軌道車両塗装工場の環境負荷は、塗料ミスト、有機溶剤、および危険廃棄物の三側面から来る。塗装工程で生じるオーバースプレー(過噴)のミストは、ウォーターラインフィルター、乾式フィルター、または静電捕集により収集される必要がある。揮発する VOC は、活性炭吸着、ゼオライトローター濃縮と蓄熱式焼却(RTO)などの末端処理により排出基準を満たす必要がある。Water-Based化とハイソリッドは源流から VOC を削減するものであり、末端処理よりも根本的な汚染低減の経路である。さらに、前処理と塗膜剥離工程で生じる廃水・廃渣も適切に処分する必要がある。「二重炭素(カーボンピーク・カーボンニュートラル)」と環境監査の常態化を背景に、塗装工場のグリーン化水準はもはや適合問題にとどまらず、車両メーカーの生産能力と評判にかかわり、ひいては塗料に低 VOC・処理容易な製品特性を求めることになる。
深掘り:軌道車両塗装の標準と規範の全景
軌道車両の塗装に関わる標準は単一ではなく、多層に重なる:TB/T 1527 は鋼橋の防錆を管轄;Q/CR 749.1/2/3-2020 は鉄道客車/貨車の塗装の技術条件、品質、検査を管轄;GB/T 30790(ISO 12944 同等)は鋼構造物の腐食防護の環境分級と配套設計を管轄;EN 45545-2/3 は輸出車両のFireproofを管轄;建材と電気関連の標準は特定部品を管轄する。これらの標準は「防錆—装飾—Fireproof—環境対応」の四つの次元でそれぞれの役割を果たしており、技術者は標準マップを構築し、一部だけで全体を語ることを避ける必要がある。例えば、Q/CR 749 を満たす塗装Systemは国内客車の装飾と防錆を解決するが、欧州輸出に用いる場合は EN 45545 の火災反応の立証を重ねる必要があり、両者は「置換」ではなく「加算」の関係である。
深掘り:国際的な軌道車両塗装の特徴比較
国や地域によって軌道車両の塗装は異なる特徴を示す。欧州は EN 45545 のFireproofと REACH の環境対応という二重の制約で知られ、Water-Based化と無ハロゲン化が先行している。日本の新幹線は極めて高いWeather-Resistant性と外観の一致性を重視し、トップコートSystemと焼き付け工程が成熟しており、軽量化アルミニウム合金車体の塗装経験も深い。北米は NFPA 130 などのシステムFireproofの考え方の影響を受け、重防錆貨車と機関車の分野で独自の蓄積がある。中国の軌道車両塗装の特徴は、規模が大きく、反復が早く、コストに敏感であり、「導入・消化」から「自主System」へと転換しつつある点にある。国際的な差異を理解することは、民族塗料企業が海外進出時にターゲット市場の標準と審美を迅速に適合させ、国内の経験を海外の工況に無理に当てはめることを避けるのに役立つ。
深掘り:都市鉄道と高速鉄道の塗装差異の再考
前述の都市鉄道と高速鉄道の塗装差異について、ここでさらに展開する。高速鉄道は走行速度が高く、空力外形が複雑なため、トップコートの流れ性と光沢の均一性が極めて厳しく要求され、屋外の高速暴露によりWeather-Resistant性が最優先となる。都市鉄道は駅間が短く、頻繁な発着と停車、高Densityな乗客を抱え、内装と洗浄頻度が高いため、内装塗膜の耐拭き取り性、抗菌性、Fireproof性をより重視し、外装塗装はWeather-Resistant性と低コスト運用に重点を置く。両者はプライマー防錆の論理において共通し、トップコートと内装戦略においてそれぞれ重点を持つ。塗料サプライヤーにとって、「高速鉄道級のWeather-Resistant外観」と「都市鉄道級の易保守内装」の両能力を同時にProvidesできるかが、その市場カバー範囲の広さを決定する。これが、なぜ全Systemを布陣する企業がより優位にあるかを説明している。
深掘り:塗膜失效の根本原因解析の考え方
軌道車両の塗膜に早期失效が生じた場合、根本原因解析はSystem的に展開すべきである:まずSurface処理が適切か(スケール、油汚れ、粗度)を確認し、次に配套設計が合理的か(Film Thickness、層間適合性)を確認し、続いてApplicationパラメータ(Film Thickness、温Humidity、露点、硬化)を点検し、最後に環境と運用保守(腐食等級の誤判定、洗浄剤の濫用)を検討する。多くの失效は塗料自体が不合格であるのではなく、「Systemの錯配(不適合)」——誤った配套の使用、誤った環境でのApplication、または設計境界を超えた運用保守——によるものである。失效根本原因データベースを構築することは、車両メーカーと塗料メーカーの双方にとって貴重な資産となり、Formulaと工程の改善にフィードバックして前向きな循環を形成できる。この「失效から学ぶ」という工学的文化は、高度な塗装能力の隠れた指標である。
深掘り:将来トレンドのSystem的帰納
前述を総合すると、軌道車両塗装Systemの進化は五つの主軸に帰納できる。其一、グリーン化:Water-Based化、ハイソリッド、粉体化、クロムフリー化が並行し、VOC と有害物質が継続的に削減される。其二、長寿命化:より高いWeather-Resistant性、より長い塗り替え周期を目指し、全寿命コスト最適を目標とする。其三、多機能化:防錆、装飾、Fireproof、石突抵抗、洗浄剤抵抗がより少ない工程数で統合される。其四、デジタル化:ロボット塗装、自動調色、オンライン検査、デジタルツインが一致性と効率を高める。其五、国産化:単品から全Systemへ、価格から価値への深化突破。これら五つの主軸は互いに絡み合い、次段階の軌道車両塗装の技術境界と競争格局を共に定義する。
深掘り:ApplicationSafetyと職業Health
軌道車両の塗装作業は有機溶剤、粉塵、および局限空間を伴うため、Safetyと職業Healthは避けて通れない課題である。ブラスト作業では珪塵とMetal粉塵を防護し、呼吸用および目用防護具を着用する必要がある。溶剤型塗料のApplicationでは防爆換気が必要であり、可燃性ガスの滞留を避ける。Water-BasedSystemは可燃リスクを低減するが、それでも洗浄剤と添加剤のHealth影響に注意が必要である。ISO 45001 などの職業HealthSystemは車両メーカーの塗装工場に広く導入され、「本質的Safety」——高危険材料を低毒・低燃材料で代替し、源流からリスクを低減する——を推進している。これもまた、環境対応以外のWater-Based化のもう一つの価値:現場作業環境の改善と「人を本とする」製造理念への呼応である。
深掘り:品質検収と検査方法System
一つの塗装Systemが合格か否かは、主観ではなく定量可能な検査にかかっている。一般的な検査には以下が含まれる:付着性(クロスカット法、引き抜き法)、Film Thickness(磁気/渦流式Film Thickness計、Substrateに応じて選択)、Hardness(鉛筆/振り子)、光沢(光沢計)、Color Difference(Color Difference計)、Weather-Resistant性(Weather-Resistant性試験機)、耐塩水噴霧、石突抵抗、洗浄剤耐性など。車両メーカーは検収時に工程ごとに停止検査点を設けるのが通例である:Surface処理後は粗度と清浄度を確認し、各層後はFilm Thicknessを確認し、総組立後は外観とPerformanceを確認し、ロット記録を保管する。検査の厳格さは車両等級に連動し、輸出や高速車両ではより密な抜き取り検査と第三者立会が要求されることが多い。品質検収Systemの充実度は、「塗れる」と「上手に塗れる」を分かつ分水嶺である。
深掘り:ネットワーク拡張がいかに塗装需要を増幅するか
軌道交通ネットワークの継続的な拡張は、総量と構造の両側面から塗装需要を増幅させている。総量面では、2025末時点で全国鉄道営業キロは16.5万キロ、高速鉄道は5万キロ超、「八縦八横」幹線は約8割が完成;2026年は新線2000キロ以上、インフラ投資約5200億元の稼働を計画。都市鉄道面では、202512月31日時点で54都市343路線、営業キロ11710.3キロ、年間新増764.7キロ。これは毎年膨大な新車体と鋼構造物に塗装が必要であり、同時に既存路線が大修期に入り塗り替え量をもたらすことを意味する。構造面では、高速鉄道は高Weather-Resistant外観を、都市鉄道は易保守内装を、沿海・海峡横断路線は高防錆を追求し、需要の階層化が塗料企業に多品種能力を迫る。ネットワーク拡張と塗装高度化は thus 正のフィードバックを形成し、業界の長期的好況の基礎条件を構成する。
深掘り:オーナー視点での塗装選定意思決定
地下鉄や鉄道のオーナーの視点から見ると、塗装の選定は部門を跨ぐシステム工学的な意思決定である:車両部門は外観と寿命に関心を持ち、保守部門はメンテナンスの容易さと塗り替えコストに関心を持ち、Safety部門はFireproofコンプライアンスに関心を持ち、環境部門は VOC と有害廃棄物に関心を持ち、調達部門は価格と供給の安定性に関心を持つ。意思決定にあたっては、技術仕様書において各次元の指標と検収方法を明確に定義し、入札において合理的なライフサイクルコストの重み付けを設定し、低価格落札による後期の隠れたリスクを避ける必要がある。ますます多くのオーナーが「コーティングシステムサプライヤーの早期参画(ESI)」をプロセスに明記し始めており、塗料企業が車両設計段階で介入し、源流から防錆、Fireproof、色彩Solutionを最適化させている。このようなオーナーの成熟度の向上は、塗料業界に製品販売から「塗装ソリューション」の販売への転換を迫っている。
深掘り:塗装工程が新車生産能力に与える影響
塗装は轨道車両製造におけるクリティカルパスの工程であり、そのタクトタイムが車両全体の生産能力をDirect的に制約する。地下鉄や動車組(EMU)の生産ラインにおいて、車体が溶接から納入まで塗装工場に数日間留まるのが一般的であり、前処理、多層スプレー塗装、レベリング、焼き付けを含む。いずれかの工程のボトルネック(焼き付け炉の能力不足、Film Thickness不適合による手直しなど)も全体の納入を遅らせる。したがって、完成車メーカーが生産拡大を行う際、塗装工場の自動化とタクトタイム最適化が優先投資項目とされることが多い:ロボット塗装による速度向上、乾燥炉の増設、オンライン検査による手直し削減はいずれも生産能力を解放するレバーである。塗料サプライヤーにとって、「速乾、広いApplicationウィンドウ、低手直し率」の製品をProvidesすることは、完成車メーカーの生産能力向上を間接的に助けることと等しく、この価値は注文ピーク時に特に際立つ。
深掘り:轨道車両における粉体塗料の応用見通し
グリーン塗装の版図において、粉体塗料は VOC ゼロ、高利用率、無溶剤の有害廃棄物がないことで注目を集めている。車体の大面積外装部品においては、熱硬化性粉体の低温硬化と薄塗りの平滑性が依然として課題であるが、台車、部品、内装板などのシーンでは、粉体システムの浸透が始まっている。その優位性は環境対応と耐久性を両立し、かつコーティングの緻密性が高く防錆性に優れる点にある。低温硬化粉体と薄塗り技術の発展に伴い、轨道車両における粉体の応用境界はさらに広がる見込みである。この方向に関心を持つ読者は、業界の粉体塗料市場に対する最新の分析をさらに参照するとよく、その中には轨道および工業分野への浸透傾向に関するより専門的な分析がある。
深掘り:結び——塗装システムのシステム観
全文を振り返ると、轨道車両塗装システムは「ペイントを塗る」という二字で概括できるものではない。それは鋼構造物の防錆(TB/T 1527、GB/T 30790)から車体の多層装飾(プライマー—パテ—中塗り—トップコート—ニス)へ、台車のFireproof阻燃(EN 45545-3 の考え方)からWeather-Resistant性・光沢保持・洗剤耐性へ、車両全体の色彩管理からWater-Based化・グリーンApplicationまでのシステム工學である。各層、各工程は相互に関連しており、いずれかの环节の脆弱性も完成車の寿命とイメージに増幅される。塗料企業と完成車メーカーにとって、真の競争力は特定の「魔法の配合」にあるのではなく、システム観を持って防錆、装飾、Fireproof、環境対応、コストを統括し、研究開発、認証、Applicationから運用保守までの全チェーンにおいて一貫性を保てるかにある。これこそが、轨道車両塗装システムという「移動する鋼鉄の芸術」の深層的な内実である。将来を展望すると、高速鉄道と都市鉄道網の継続的な拡大、車両の大修周期の相次ぐ到来、およびグリーン規制の年々厳格化に伴い、このシステムはさらに進化し続けるだろう;そして防錆、装飾、Fireproof、環境対応を一本の縄に縛ることができる企業が、轨道交通という長い坂と厚い雪のレースコースにおいてより遠くまで歩むことになる。
深掘り:コーティングと軽量化・空力の交差
轨道車両塗装は車両総体設計から孤立したものではない。軽量化はコーティングをできるだけ薄く強くし、無駄な増重を避けることを要求する;空力は車体Surfaceの極限の平坦・平滑を要求し、走行抵抗と騒音を減らすため、トップコートのレベリングとオレンジピール制御に極めて高い要求を課す。高速動車組の先頭車の流線型部位では、コーティングの不平滑が高速下で空力騒音とエネルギー消費を増大させるため、この区域はしばしば多層の精密な中塗りと高光沢クリアコートが採用され、ロボットにより均一性が保証される。このように、塗装品質は車両のエネルギー消費、騒音、速度などの総体指標とDirect結びついており、「総体設計—詳細工程」の連動の典型例であり、塗装システムの工学的地位をさらに引き上げている。
深掘り:サプライチェーン各当事者への協業提言
前文に基づき、轨道車両塗装サプライチェーン各当事者への協業提言をいくつか挙げる。完成車メーカーへ:標準立案段階で防錆等級、Fireproof等級、色彩目標を塗料商に前置し、サプライヤーの早期参画を推進する;ライフサイクルコスト志向の調達評価を構築する。塗料企業へ:単品だけを売るな、プライマー—中塗り—トップコート—ニス全システムと検査立証能力をProvidesし、ロット安定性を重視せよ;2026 年新規制に適合するためWater-Based化とクロムフリー化を積極布陣せよ。オーナーと運用保守側へ:科学的な洗浄と塗り替え規程を策定し、人為的早老化解を避けよ;コーティングHealth档案を構築し予測保全を支えよ。検査機関へ:EN 45545 等の資格のカバー幅と対応効率を向上させ、国産代替をサービスせよ。各者が協調して初めて、轨道車両塗装をコストセンターから価値創造センターへ転換できる。強調すべきは、この協調が一朝一夕に成るものではなく、長期のプロジェクト擦り合わせ、データ共有、信頼蓄積の上に築かれる地道な取り組みであるという点だ。車両設計の早期に技術資源を投じ、運用保守段階でコーティングの表れを継続追跡することを厭わない塗料企業は、しばしば次のラウンドの指名においてより強固な協力関係を勝ち得る——これこそが轨道車両塗装市場の「高い参入障壁、長い周期、強い拘束」という特徴の真実の写しである。
データ出所と定義の説明
本稿が関連する標準とデータは公開の権威ある出所による:TB/T 1527『鉄道鋼橋保護塗装』、Q/CR 749.1/2/3-2020『鉄道客車/貨車塗装』、GB/T 30790(ISO 12944 同等)は国内轨道塗装と腐食防護のコア標準である;EN 45545-2/3 は EU 轨道車両Fireproof標準であり、関連アーキテクチャと HL/R 分級は欧州Fireproof研究センターおよび検査機関の公開資料を参考にする;中国鉄道と都市鉄道の運営データは国家鉄道グループ、『経済日報』2026 年 1 月報道および交通運輸部による、2025 年末時点で全国鉄道営業キロ 16.5 万キロ、高速鉄道 5 万キロ超、都市鉄道 54 都市 343 路線、11710.3 キロ、2025 年新増 764.7 キロ;EU REACH による亜鉛クロメート制限は 2026 年 1 月より実施、欧州化学品等識別情報庁の公開情報による。文中の付表は示意的な歸納であり、具体的な限度値は標準の現行版および車両技術条件による。技術執筆は客観を尽くし、具体的な限度値と等級にかかる結論については、読者が標準原文と権威ある検査報告で照合検証することを推奨し、本稿は正式な標準テキストに代わるものではない。
よくある質問
1. 鉄道鋼橋の防錆がなぜ TB/T 1527 を特に強調するのか? 鋼橋は長期にわたり屋外腐食環境にあり、一度錆びると構造Safetyと寿命に影響するため。TB/T 1527 はSurface処理、プライマー—中間塗料—トップコートの配套とFilm Thickness制御をコアとし、長期実証された長効防錆枠組みを構築しており、鉄道鋼橋塗装の根拠標準である。
2. 車体塗装と鋼橋塗装の主な違いは何か? 鋼橋塗装は防錆を主とし、車体塗装は防錆下塗りを行うだけでなく装飾上塗りも必要とし、さらに石突き耐性、Weather-Resistant性、洗剤耐性、Fireproofを兼ね備えねばならない。車体はパテ、中塗り、トップコート、場合によってはニスという層分けが追加され、色彩一致性と外観品質への要求がより高い。
3. 台車コーティングになぜFireproof機能が必要なのか? 台車と台枠は制動、牽引などの高熱部品が集まる場所であり、火災高リスク区である。防錆・石突き耐性のほか、EN 45545 の考え方に沿って火反応を制御し、構造Fireproofコーティングを導入して鋼材のTemperature上昇を遅らせ、火災下の構造完全性を保障する必要がある。
4. なぜ都市鉄道車両は洗剤耐性を特に重視するのか? 都市鉄道車両は清潔を保つため頻繁に洗浄され、アルカリ性または溶剤含有洗剤が塗膜をゆっくり侵食し、光沢消失・変色・甚至は剥離を招く。したがって洗剤耐性は都市鉄道塗装技術条件における硬指標となっている。
5. Water-Based轨道車両塗料の主な難点は何か? Water-Basedシステムは乾燥の遅さ、温Humidityへの敏感さ、Metal素地のフラッシュラスト、二液Mixing型のMixing安定性などの課題に直面し、かつ VOC 低減と同時にWeather-Resistant性と防錆を犠牲にしてはならない。その成熟化はPremiumサプライチェーンへの参入障壁である。
6. 完成車の色彩一致性は何で保証されるのか? 配合、生産、Application、運用保守を貫くロット管理による:顔料と色ペーストの固定、出荷時Color Difference検査、自動調色とFilm Thickness均一制御、試作車色彩審査、および塗り替え時の色彩遡及により、ΔE を許容範囲内に制御する。
7. ニスは車体塗装で何の役割を果たすか? ニスはクリアコート層として、光沢度、Weather-Resistant性、洗剤耐性をさらに向上させ、下地着色ペイントを紫外線と化学侵食から保護し、車両をより明るくより耐久的にするが、Application回数と工程複雑さを増す。
8. なぜ台車コーティングは石突き耐性とFireproofを別途強調するのか? 台車は車体底部にあり、走行中長期にわたり飛石、砂粒、Metal破片の衝撃を受け、かつ制動、牽引などの高熱部品が集まるため、機械損傷と火災リスクの重畳区である。したがってこの部位のコーティングは、柔軟な中塗りと厚膜で石突きエネルギーを吸収するとともに、EN 45545 の考え方に沿って火反応を制御し構造Fireproofを導入する必要があり、要求は普通の外Surfaceよりはるかに高い。
9. 老朽車両の塗り替え塗装で元のFireproof等級を下げてよいか? 下げてはならない。塗り替え塗装は保守の範疇に属するが、車両は依然として原定運営シナリオで運行しており火災リスクは変わっていないため、新コーティングは原車と一致するFireproof・防錆等級に達しなければならない。「塗り替え」を理由に要求を下げれば、コンプライアンスとSafetyに隠れたリスクを残すことになり、完成車メーカーとオーナーともに原等級の立証を堅持すべきである。