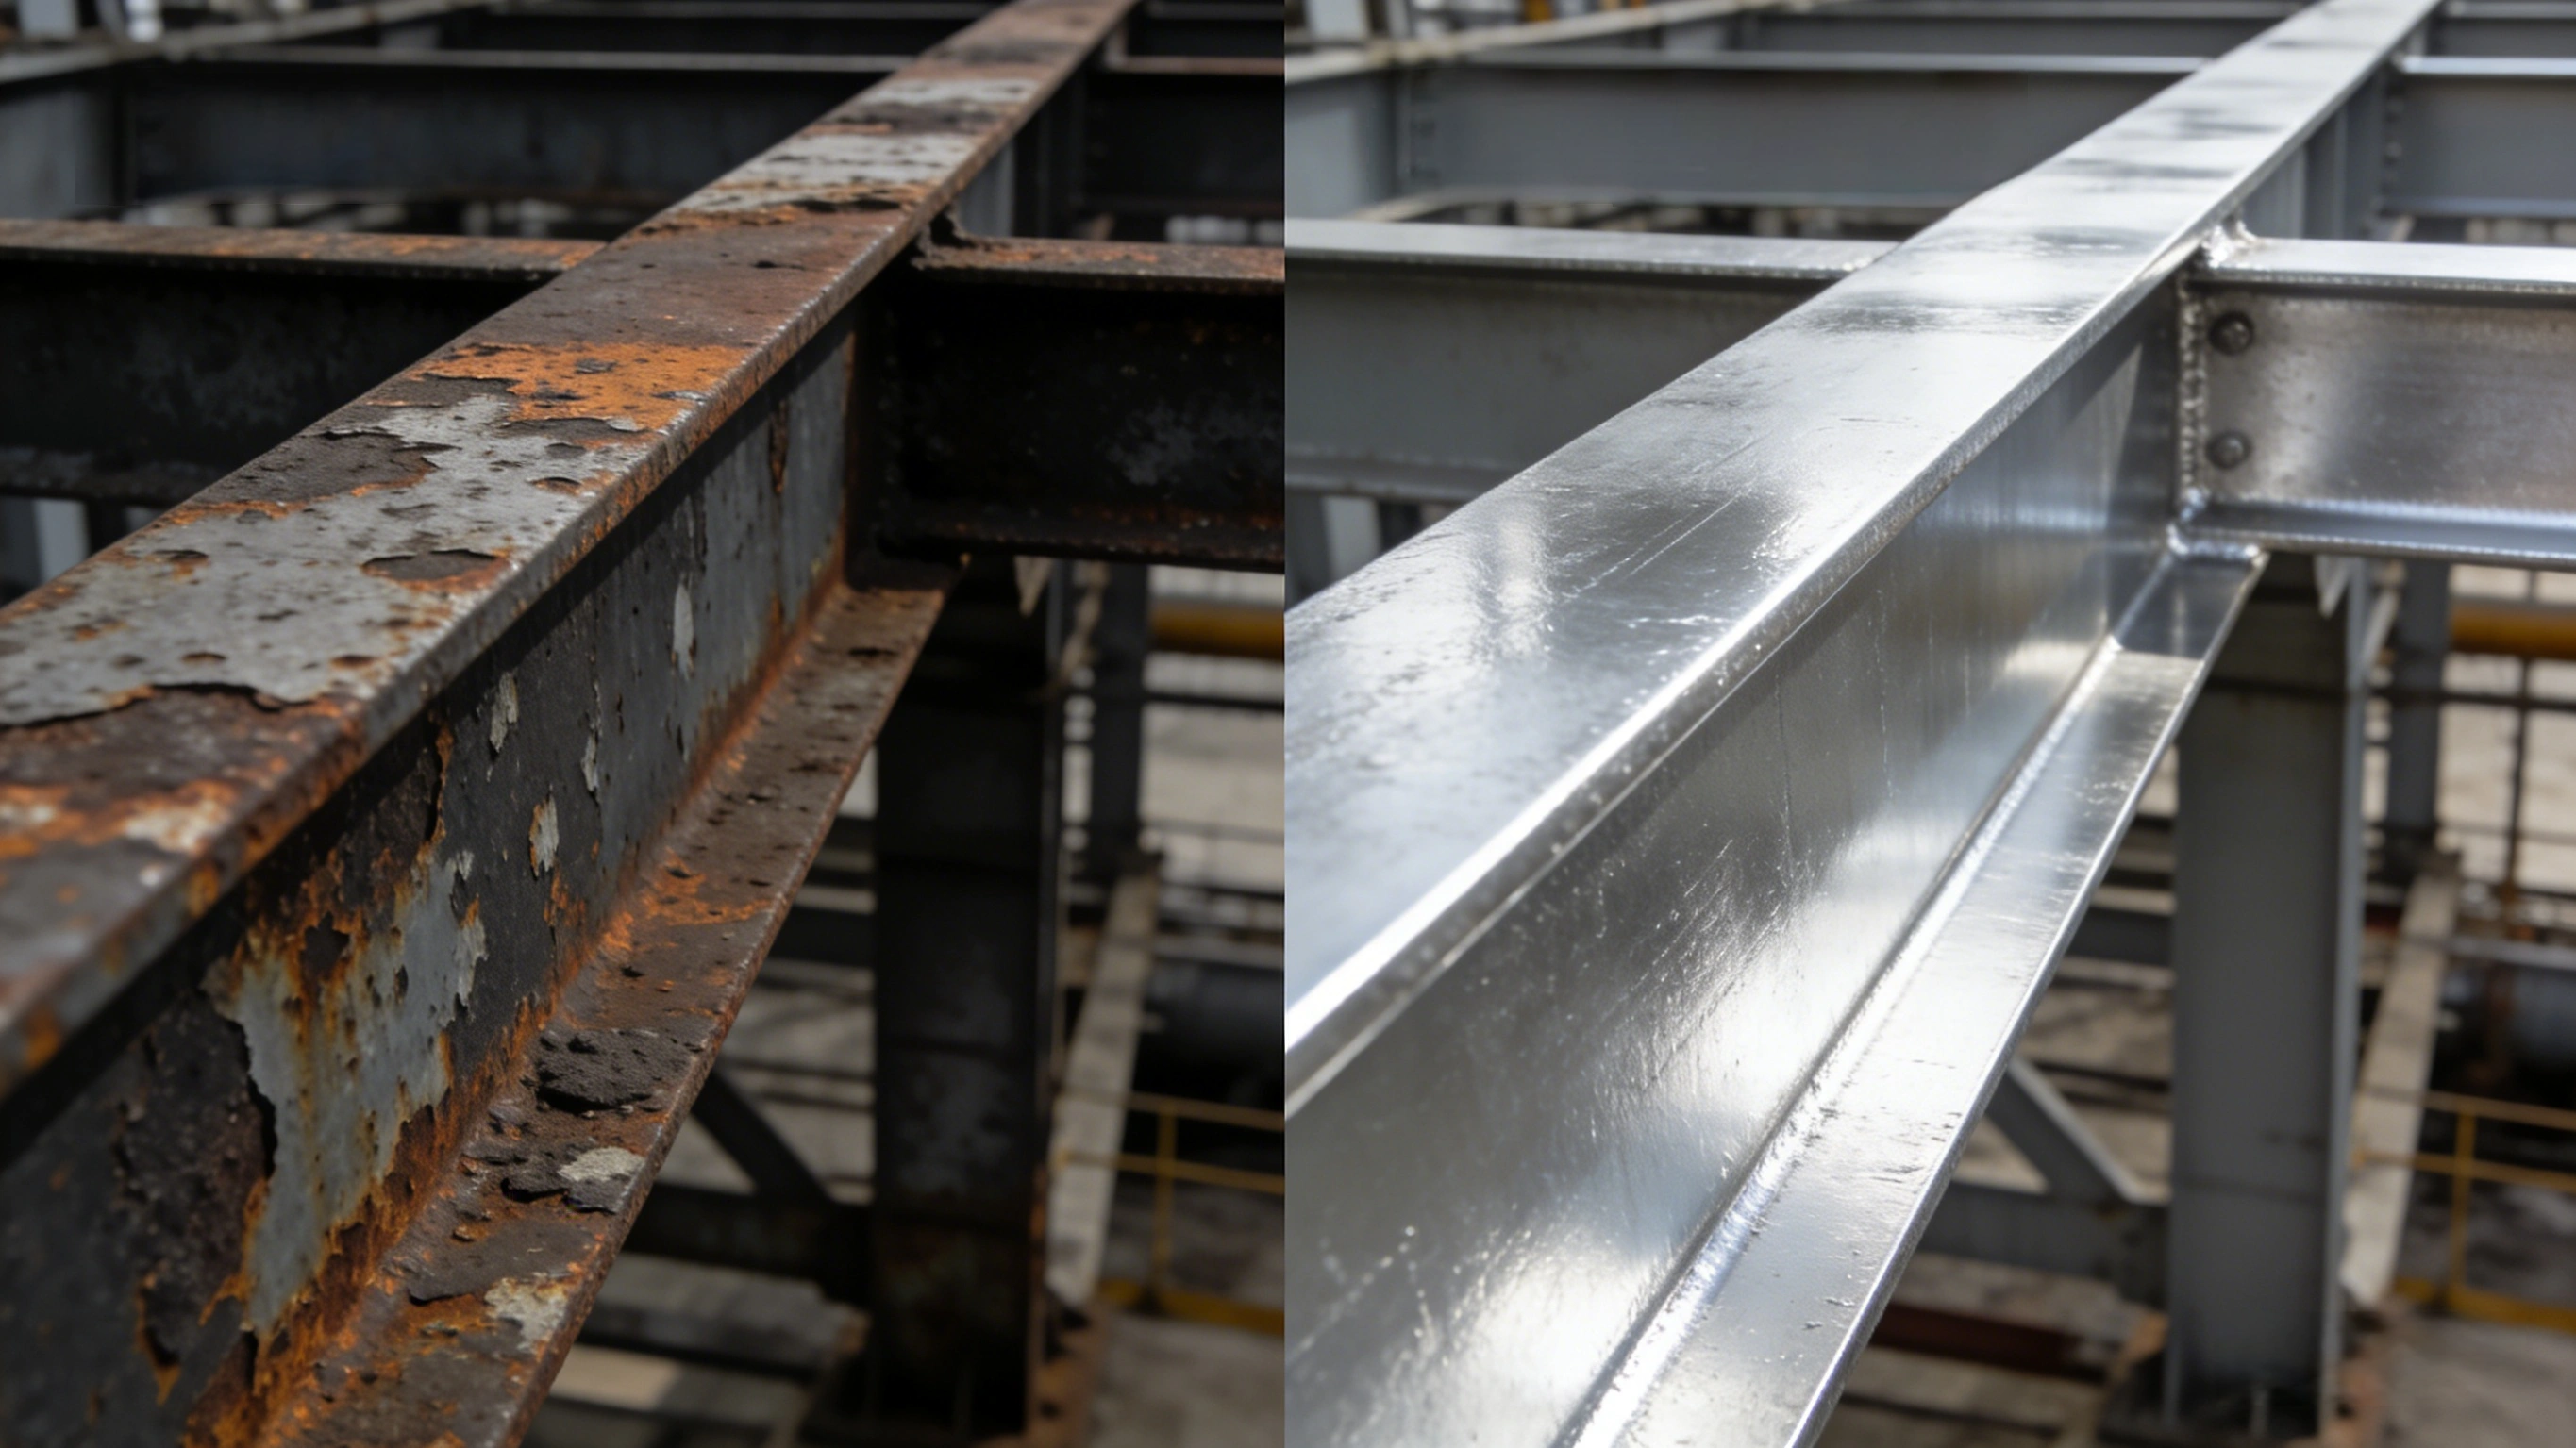
タンクの隅肉溶接部とエッジの腐食とは、立式円筒形鋼製溶接タンクにおける隅肉溶接と溶接趾(トウ)、ボトムエッジプレートの円形隅肉溶接、接管・補強板の根部、鋼板の shear 縁と熱切断縁など形状が急変する部位で、乾性塗Film Thicknessさ(DFT)の不足、素地プロファイルの不連続、手当てされていない溶接欠陥、電撃試験の死角が重なり、平面部より先に局所的な錆と塗膜劣化が生じる現象を指します。腐食メカニズムの名前ではなく、測定可能な一連の対象の総称です:処理等級は ISO 8501-3、溶接部の形状は ISO 5817、Film Thicknessは ISO 19840 または SSPC-PA 2、塗膜の連続性は ASTM D5162 の高圧火花式電撃試験、環境の厳酷度は ISO 12944-2 で判定・分類します。
沿岸部のタンク区画でよく見られる光景はこうです:稼働 3 年目から 5 年目、罐壁の広い面の塗膜はまだ健全で光沢もわずかに低下した程度なのに、隅肉溶接の下面には幅 1 mm〜3 mm の錆痕が流下し、ボトムエッジプレートと円形隅肉溶接部の塗膜は膨潤・剥離し、人孔と接管根部は一周まるごと錆びています。保温材を取り外して点検すると、周方向溶接部の下の鋼壁にはすでに局所的な板厚減小が生じています。オーナーの疑問は往々にして一言に集約されます:Film Thicknessの検査報告は合格だったのに、なぜこうした場所から先に坏れるのか。答えは測点の配置と判定基準にあります——通常の測点は平面にしか置かれず、隅肉溶接部とエッジは同じDensityでも計測されず、同じ扱いもされていないのです。
TL;DR:まず結論
- 溶接部と縁は独立した对象:ISO 8501-3:2025 は P1・P2・P3 の 3 つの処理等级で单独の要求を定め、重防食システムは通常 P2 から格付けし、C4 以上または高耐久目标では P3 をApplicable For。
- エッジの丸み半径は定量可能:P3 は机械切断縁の丸み半径 2 mm 以上を要求し、热切断縁は通常 3 回の面取りまたは 3 回の研磨で対処する。板厚 3 mm 未満では P3 を満たせないことが多く、Designと工法の取舍が必要。
- アンダーカット限度は厚み比で判断:ISO 5817:2023 の连续アンダーカットは B 級 0.05t かつ 0.5 mm 以下、C 級 0.1t、D 級 0.2t。GB 50205-2020 のSystemでは 2 級溶接部は 0.05t かつ 0.5 mm 以下、连续長さ 100 mm 以下。
- Film Thickness合格=隅肉溶接部合格ではない:ISO 19840 は平均値が名厚以上、単点读数が名厚の 80%以上、名厚未满の读数割合 20% 以下を要求。IMO PSPC は 90/10 ルールを使い、中国の工事基准でも溶接部・节点の薄涂れを同じ 90/10 で判定。
- 电撃试验电圧はFilm Thicknessから算出:ASTM D5162 は 0.5 mm(20 mil)を低圧スポンジ法と高圧スパーク法の常用の境界とし、高圧は V = M × √T で设定、M は 3294 または 7843。1.5 mm は约 9.6 kV に相当、低圧は常用 5 V〜90 V。
- 素地プロファイルと塩分は溶接部の見えざる落とし穴:Coating Applicationでは Ra でなく Rz を使い、同一面では Rz は Ra の约 4 倍〜6 倍。多くのシステムは Rz 40 μm〜75 μm、PSPC は 30 μm〜75 μm、溶射アルミは Sa 3 かつ Rz 75 μm 以上、水溶性塩分は NaCl 当量で 50 mg/m² 以下。
- stripe coat は幾何的に不利な部位でFilm Thicknessを取り戻す手段:ISO 12944-5 は stripe coat を縁・溶接部・ボルト类の厚さを专门に增やす追加涂回と定义し、条项には部位リスト・材料・回数・测点を書く。
- 使用条件は分别に计算:タンクライニングは GB/T 30790 と ISO 12944 のApplicable For範囲外。保温材下腐食(CUI)は NACE SP0198 に従い约 -4 ℃〜175 ℃ のMetalSurfaceTemperature区を关注し、停止时の结露で风险は区間を跨ぐ。
なぜタンクの塗膜は隅肉溶接とエッジで先に劣化するのか
隅肉溶接部とエッジの問題は単一の変数ではなく、3 つのことが同時に起こる結果です:幾何急変部で塗料が不均一なFilm Thickness分布を形成すること、ブラスト材が溶接部と母材を同一等級で処理できないこと、そして形状そのものが水や媒体を溶接根部に滞留させることです。タンクの周方向溶接と長手方向溶接の交差部は T 形または K 形になり、溶接趾(トウ)と母材の間は斜面ではなく段差です。段差の垂直面は吹付時に視線とスプレーガン角度の制約を受けるため、実効的な到達率は平面より低くなります。タンク内壁の媒体とシステム設計の選定については タンク内壁の防食塗膜システム設計と媒体選定 を参照してください。本稿は外壁・エッジプレート・溶接部形状の線だけを扱います。
形状・Film Thickness・媒体の滞留が同時に起こる
張り出したエッジは塗料の重力によるレベリングとSurface張力の後退で薄くなり、直角の尖った縁の DFT は同じ塗回の平面での读数より明らかに低いことがしばしばあります。入隅と溶接趾根部は逆に、液と粉じんの滞留で塗膜は厚いが多孔質となり、乾燥収縮応力が集中してピンホールと微小亀裂が起こりやすくなります。溶接ビードの盛上がりとアンダーカットが作る段差により、素地プロファイルは溶接部で不連続になります。研粒は溶接・熱影響見込み部の硬化層ではね返り、根部とアンダーカットの溝には深く当たりません。付着力の最短辺は広い面ではなく、まずここに現れます。
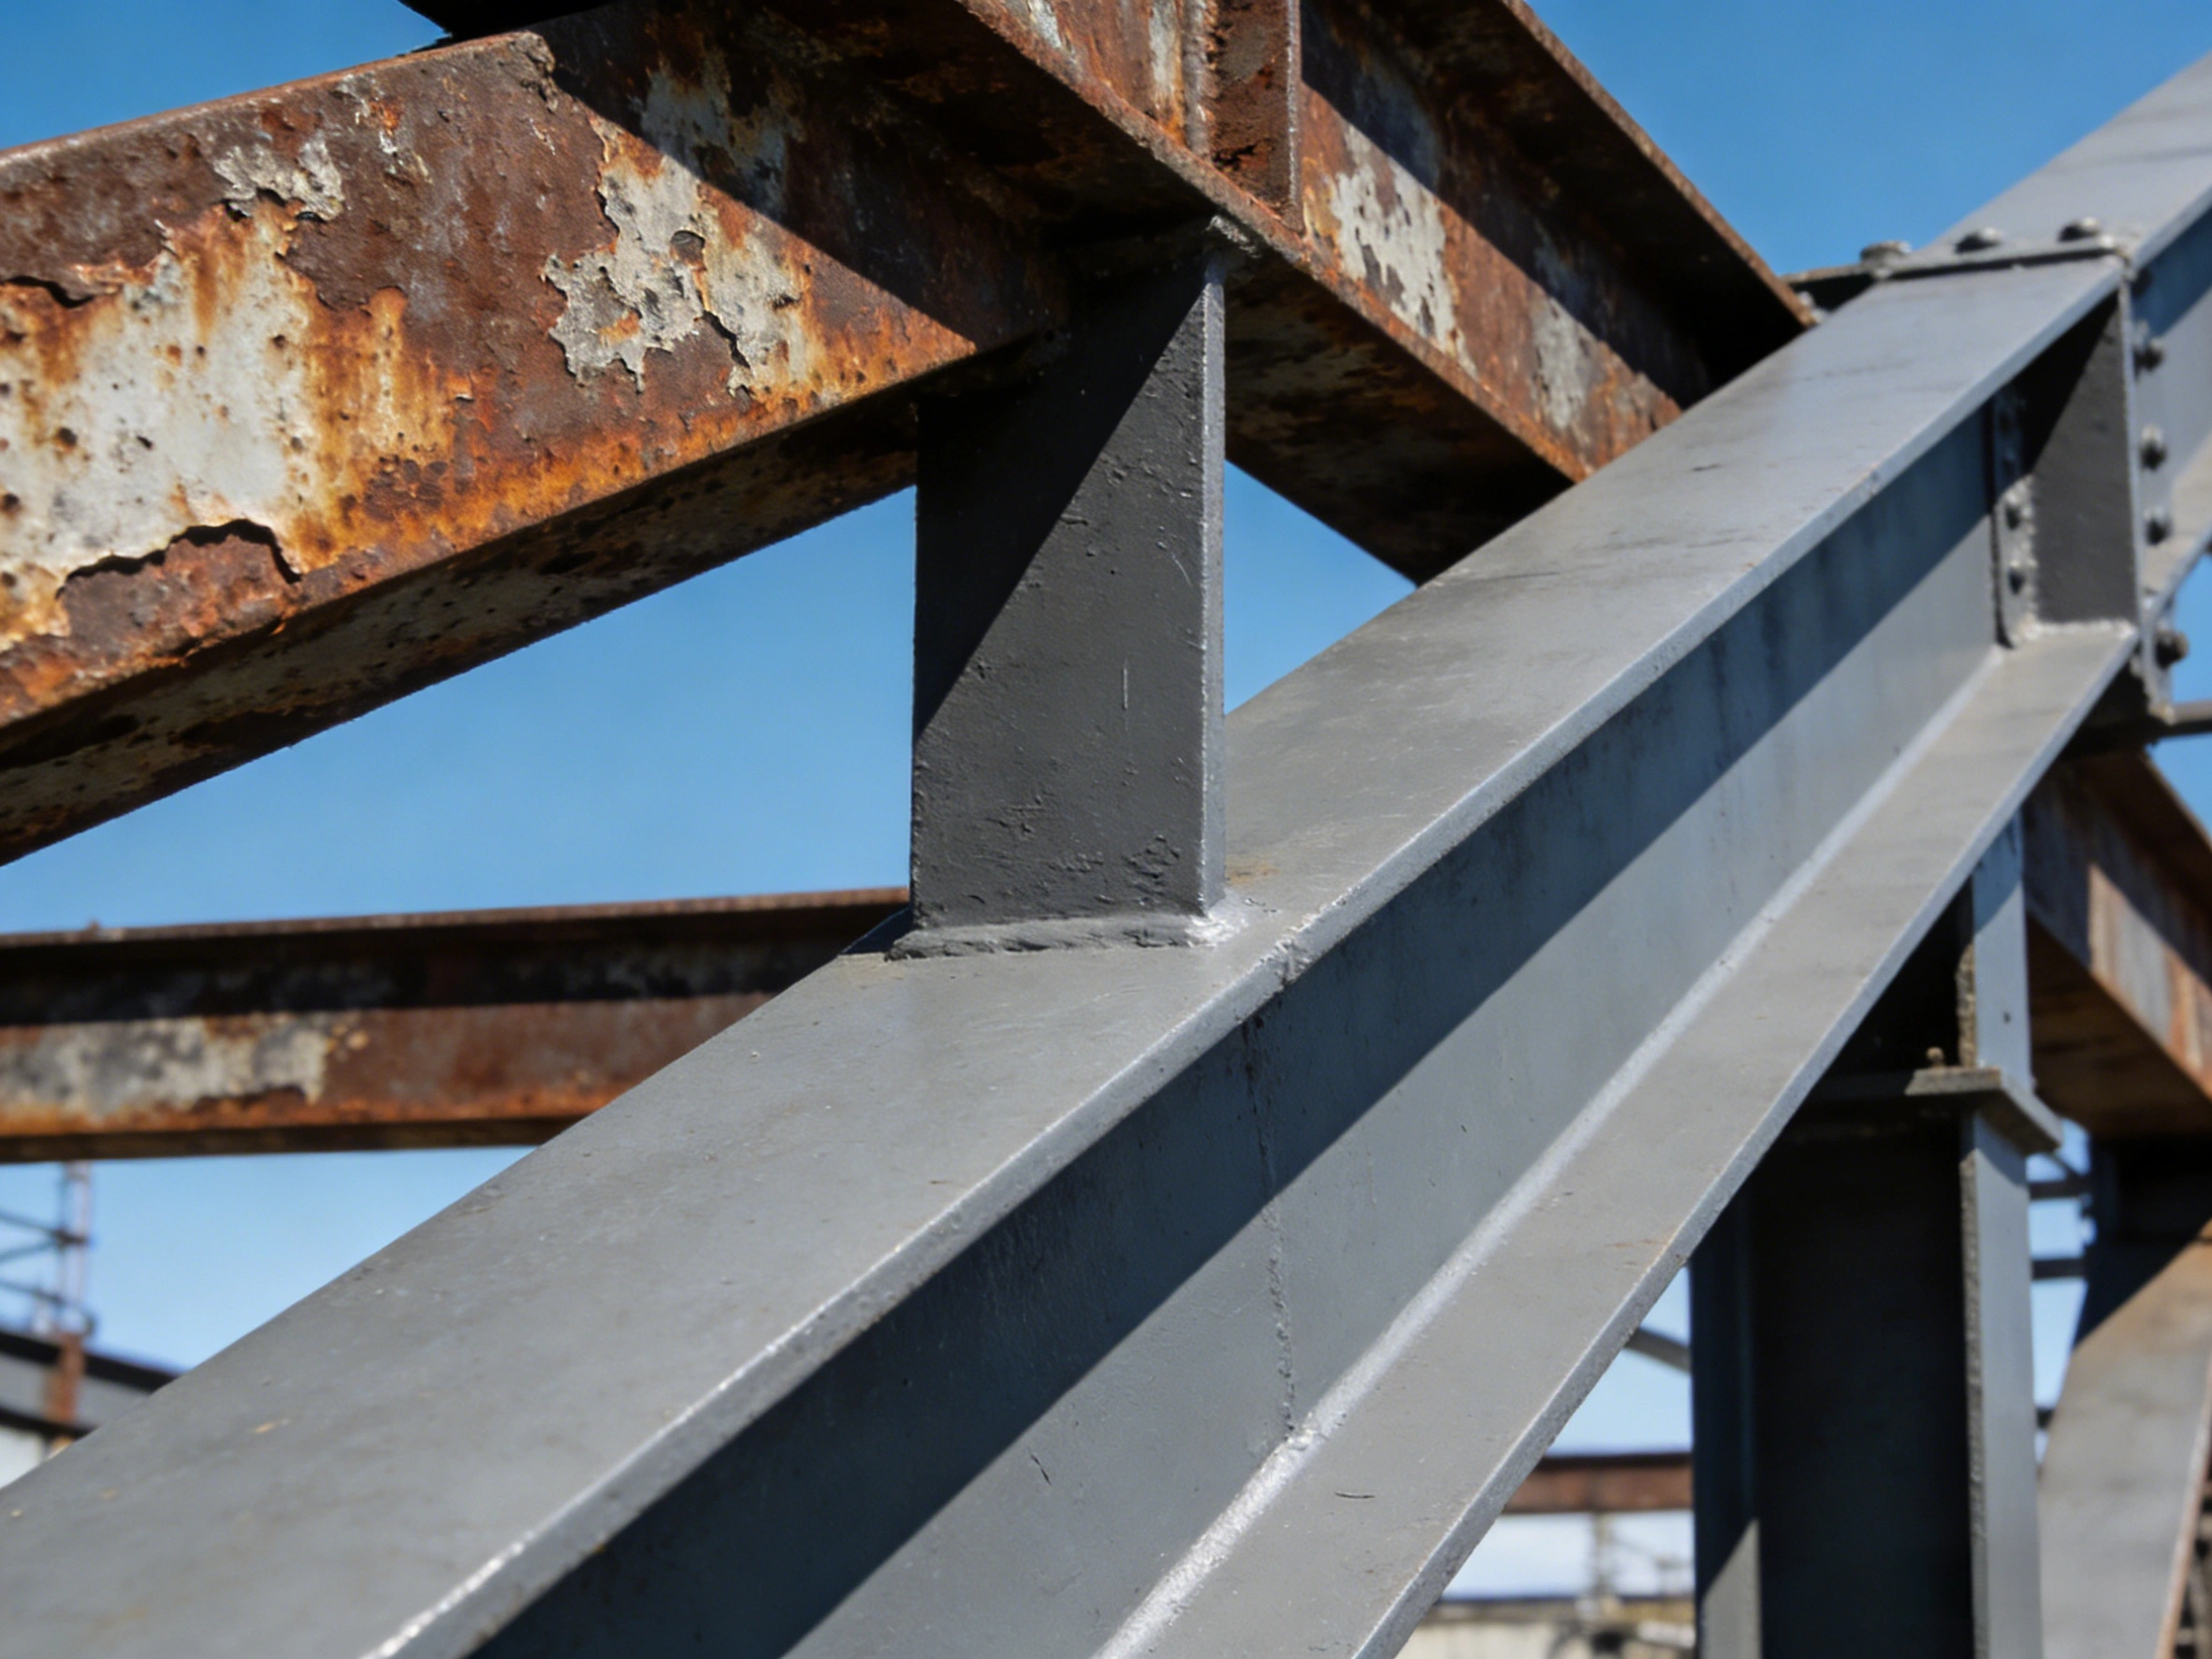
三つの部位群を同じ表で論じない
同一のタンクに少なくとも 3 種類の部位があり、分別して判定する必要があります:タンク外の大気側(ISO 12944-2 でシステムと維持周期を選定)、タンク内の媒体側(ライニングと塗料は別の適用規範を使い、GB/T 30790 と ISO 12944 シリーズの適用範囲はタンクライニングを明示的に含まない)、保温材下と埋設側(結露と土壌媒体が主役で、NACE SP0198 などの規格で別途判定)。これらを一つの検査表にまとめると、厳しそうで見積実行不能の条項になります。
| 部位 | 形状の特徴 | 涂膜の弱点 | 劣化の前兆 | 主要な対策 |
|---|---|---|---|---|
| 隅肉溶接と溶接趾(トウ) | T 形または K 形の段差、趾は垂直面 | 塗料の到達率低、プロファイル不连续 | 趾の下面に 1 mm〜3 mm の錆痕 | 趾を研磨过渡させて P2 または P3 で再检し、先に stripe coat |
| ボトムエッジプレートの円形隅肉溶接 | 水平と垂直の境界、外侧は接地 | 液が滞留し涂膜が长期湿润 | エッジプレートの浮き上がり、浸水と錆流下 | 排水勾配とラップ斜面を作り直し、部位別に单独の测点设置 |
| 剪切縁と出隅 | 直角の尖縁、バリ | 重力回流で减厚、Film Thicknessは平面より明显に低い | 縁の一线から錆び両侧へ拡大 | 丸み半径 2 mm 以上、または 3 回の研磨処理 |
| 热切断縁と坡口 | ミルスケールと硬化帯が共存 | 刻痕浅く、Hardness高くねじ返り | 切断面の吹袋と局部剥離 | 切断面を 2 回目ブラストまたは研磨、必要时は动力工具で St 3 まで |
| 接管と补强板根部 | 複数溶接部の交差、间隙狭小 | 残砂とスラグ除去困难 | 根部が一周锈び、ピンホール警报密集 | 先に Clean 后检漏、不连续点は 50 mm 外延研磨で补修し再检 |
処理等級と溶接部の形状:図面から検査まで測定可能な基準にする
ISO 8501-3 は溶接部と縁を单独で等級化する規格です。現行版の ISO 8501-3:2025 は 2025 年 8 月发布され 2007 年版を置き換えました。中国の対応文書は GB/T 8923.3-2009(ISO 8501-3:2006 を等価採用、2025 年版とはバージョン差あり)です。この規格は処理等級 P1、P2、P3 の三区切りで、溶接部・縁・その他の欠陥領域をどの程度まで手当てするかを記述します:P1 はゆるい飛沫とスラグの除去のみを要求し、不連続溶接部も許容。P2 は溶接部の連続性、鋭い縁と開口気孔の除去、ゆるく付着した飛沫および軽度の付着飛沫の除去を要求。P3 は欠陥がほぼ見えないこと、溶接部と母材の滑らかな过渡、機械切断縁の丸み半径 2 mm 以上を要求します。どの等級を選ぶかは ISO 12944-2 の環境区分と目標耐久性等级から逆算して決め、Applicationの都合で決めるのではありません。
| Treatment等级 | 溶接部の要求 | 机械切断縁 | 热切断縁と坡口 | ISO 5817 との接続と典型的Applicable For |
|---|---|---|---|---|
| P1 轻度 | ゆるいスラグと飞沫を除去、不连续溶接部许容 | 简易なバリ除去 | 强制的な坡口手当てなし | D 級に近似。低腐食環境または短期防護 |
| P2 中等 | 溶接部连续、鋭い縁と开口気孔を除去、轻度付着の飞沫を除去 | 单边约 1 mm の面取り | 热切断面は 2 回目の Clean が必要 | C 級对应が一般的な出发点。海洋・IndustrialEnvironmentの主力要求で、PSPC は P2 を要求 |
| P3 精细 | 欠陥ほぼ见えず、溶接部と母材が滑らかに过渡 | 丸み半径 2 mm 以上 | 3 回の面取りまたは同等研磨。板厚 3 mm 未満では达成困难 | B 級と连携。C4 以上・高耐久または溶射併用时に选定 |
アンダーカット・ビードの盛上がり・厚板ずれ:塗Film ThicknessさをDirect左右する 3 つの形状量
塗膜が溶接部形状を重視するのは、この 3 項目がいずれもFilm ThicknessをDirect食いつぶすからです。アンダーカット自体が深さが母材厚みの割合に達し得る溝であり、溝内に塗料を満たして初めて防食が成り立ちます。ビードの盛上がり过高は段差を作り、その頂面には塗料が当たりません。厚板ずれは重ね合せ部に隙間を生じさせます。ISO 5817:2023 は連続アンダーカットに 3 段階を定めています:B 級は 0.05t 以下かつ 0.5 mm 以下、C 級は 0.1t 以下、D 級は 0.2t 以下。亀裂と未溶着はどの等級でも許されません。中国の鉄骨検査System(GB 50205-2020、GB 50661-2011)は溶接部等級で表記します:1 級溶接部はアンダーカット不可、2 級は 0.05t 以下かつ 0.5 mm 以下で連続長さ 100 mm 以下、3 級は 0.1t 以下かつ 1.0 mm 以下。同一部位の手直しは 2 回以内が望ましく、繰り返しの入熱が熱影響見込み部を硬化させ、アンカーパターンを一層悪化させます。
- Design段阶で等级を决定:P1/P2/P3 を図面と溶接Application规程书に书き込み、Coating Application前の口头要求にしない。
- 検査点是溶接承认より前:欠陥は成型状态とCleaning化后の両方で现れるため、ブラスト后にもう 1 回再检する。
- 手当てで溶接部の完全さを损なわない:研磨後の溶接部は、溶接品质经理またはDesignが规定した形状と公差に违反しない。
- 同一部位の手直しは 2 回以内:Exceeds则专项SolutionとしDesign确认を得、热影响见込み部の状态も记录する。
塗Film Thicknessさ(DFT):隅肉溶接部とエッジが系統的に薄くなる理由
平面のFilm Thicknessが基準を満たしても隅肉溶接部が合格とは限りません。理由は二段あります。一つは成膜自体:尖った縁では塗料が流れ戻って薄くなり、入隅では堆積するが気泡を含みます。もう一つは計測:ブラスト後の粗面は磁気式Film Thickness計の读数を押し上げるため、規格書では通常、素地プロファイル補正値の差し引きを要求し、公开资料でよく引用される区间は 10 μm〜25 μm です。測点を面積按分だけで平面に配置すれば、隅肉溶接部とエッジは统计から完全に抜け落ちます。DFT・理論塗布率・ロス係数の計算試験方法は 乾性塗Film Thicknessさ(DFT)、理論塗布率とロス係数の計算 を参照。ここで追加すべきは部位別の測点配置です。
出隅の減膜と入隅の塗料溜まり
規格書では 2 つの文を分けて書きます。まず各塗回の名厚(NDFT)と総厚。次に、隅肉溶接・エッジ・接管根部の 3 種類の部位に対する单独的な測点数量と判定ルール。二文目が欠ければ、現場は平面の良い数字だけで引き渡してしまいます。

4 とおりのFilm Thickness判定ルールの違い
| ルール | 判定内容 | 测点构造 | 縁部・溶接部にとっての意味 |
|---|---|---|---|
| ISO 19840 | 平均値は名厚(NDFT)以上。単点は名厚の 80%以上。80%〜100% の间の读数割合は 20% 以下。上限Exceedsなし | Testing区域ごとに全读数を分组して统计 | 隅の単点でも 80% 未满なら局部手直し。平均値がどれだけ良くても代替不能 |
| SSPC-PA 2 | Surfaceプロファイル探针法で分层计数し、単点判定は常用规定值の 80%〜120% 区间 | 同一部位 3 读数の平均を 1 测点とし、复数の测点で 1 区域を表す | 点数え方を强调。部位を書き込まないと隅肉溶接部の薄露出を现せない |
| IMO PSPC 90/10 | 测点の 90% は名厚以上、其余は名厚の 90% 以上 | 全舱または全タンクのAreaで统计 | 隅により严格:縁と溶接部の锈は该类部位Areaの 20% 未満 |
| 中国工事基准 | 公开资料では测点の 90% がDesign厚さ达成、残り 10% はDesign值の 90% 以上がよくある。溶接部の薄涂れと节点の未涂りは不合格と判定 | 部材と部位ごとに inspection lot を编成 | 溶接部と节点を单独列挙できるかが差し戻しの键。Specifications书に书いて初めて有効 |
stripe coat(縁部・溶接部の刷毛塗):手順・効果・規格書への書き方
ISO 12944-5 はシステム内の各塗回に明確な名前を与えています:下塗り(プライマー)は 1 層目、中塗り(インターミディエイト)は下塗りと上塗りの間のいずれかの塗回、タイトコート(tie coat)は層間付着の改善か隙間欠陥の充填に使い、stripe coat(縁部・溶接部の刷毛塗)は縁・溶接部・ボルト類など薄弱部位の厚さを増やすために专门に追加する塗回です。stripe coat の意義は、幾何的に不利な部位でFilm Thicknessを主动的に取り戻せる唯一の手段である点にあります。広い面のスプレー吹付では、垂れを防ぎながら同じことはできません。
- 材料选定:无溶剤または高固形の刷毛涂り用 stripe coat 材料を使い、高挥发製品の厚吹きでのピンホールを避ける。
- 先に stripe coat、后に大Area:交差方向に 2 回刷毛涂りして溶接趾と縁を覆盖してから吹付工事に入る。
- Wet Film记录:stripe coat はWet Filmコームでその场读数を取り、后からの磁気Film Thickness计より実行证明が容易。
- 上限を规定:1 回の湿潤Film Thicknessと総厚を限制し、垂れ・発热龟裂・层间付着低下を防ぐ。
- 部位リストに组込み:周方向・长手方向溶接の交差点、接管根部、ボトムエッジプレート、剪切縁と热切断縁を逐项照合可能に。
便益とリスクはセットで書き込みます。便益は検査可能なFilm Thicknessと、溶接部の手直しの减少。リスクは垂れ、厚吹き時の硬化発熱、溶剤閉じ込め、層間付着の低下で、特に高ビルドの無溶剤製品を使う場合に顕著です。したがって条項は上限も同時に示します:1 回あたりの stripe coat の湿潤Film Thickness、許容回数、システム名厚+60 μm といった総厚のハードリミット、そして厚み过大部の記録義務です。部位リスト・材料・回数・測点まで書かれて初めて stripe coat は検査項目になり、「隅は强化する」だけの一文では、現場は省略可能な項目として切り捨てます。
素地プロファイル Rz と水溶性塩分:溶接部と熱影響見込み部の 2 つの見えざる落とし穴
素地プロファイルと塩分は、溶接部が失控する 2 本の見えざる線であり、まずパラメータの次元を揃えます:塗装規格が使うのは Rz(素地プロファイルのピーク・バレー高さ)で、機械加工慣習の Ra は代替できません。同一のブラスト面で Rz は Ra の約 4 倍〜6 倍です。常用の基準は:多くのシステムは Rz 40 μm〜75 μm を要求。IMO PSPC はブラスト後 30 μm〜75 μm を规定。溶射アルミ(TSA)は Sa 3 かつ Rz 75 μm 以上を要求。ISO 8503-1 の比較標準板の公称値は、研砂 G が 25 μm、60 μm、100 μm、150 μm、研丸 S が 25 μm、40 μm、70 μm、100 μm で、中国の GB/T 13288 は細・中・粗の区分です。水溶性塩分は ISO 8502-9 で塩化ナトリウム当量に换算し、PSPC の限度は 50 mg/m² です。
- Rz を评し Ra を评さない:Rz は peak-valley 平均落差で付着力にDirect关连。Rz は Ra の约 4 倍〜6 倍で、両者の换算による验收は不可。
- 規格板を混用しない:研砂 G と研丸 S は形态が异なり、ISO 8503-1 の公称值はそれぞれ 25 μm、60 μm、100 μm、150 μm と 25 μm、40 μm、70 μm、100 μm。
- テープ転写法で证据を残す:复写テープ(ISO 8503-5、ASTM D4417 試験方法 C)は读数から背衬 50 μm を差し引き、1 区域で 2〜3 点测定して平均をとり、纸记录が残せる。
- 隅は单独测定:隅と溶接部近傍のブラストは浅くなりがちなため、测点配置を平面と分别して统计する。
なぜ溶接部はブラストが当たりづらいのか
溶接部でブラストが当たりづらいのには 4 つの物理的理由があります:研粒が約 45°〜90°で入射して初めて有効なアンカーパターンが形成されるのに、溶接趾の溝面と根部はスプレーノズルに背を向けている。溶接部と熱影響見込み部は母材より硬く、ねじ返りで刻痕が浅くなる。アンダーカットの溝と気孔にスラグが食い込んでおり、先に手当てしなければ Clean にならない。二次損傷(溶接クランプ、火工作业矫正)は処理済み領域に起こりやすい。対策は、処理等級を溶接承認より前の検査点として书き込み、ブラスト後に再度 1 回検査し、必要なら局部研磨や動力工具で St 3 まで補うことです。粉じん度を ISO 8502-3 で 1 級と評価するのも同じ論理で、溶接部周囲の残砂と粉じんは平面より除去が難しいのです。
電撃試験(ピンホール試験):電圧選定、手法の適用範囲と溶接部の見逃し
電撃試験(ピンホール試験)手法の境界はFilm Thicknessが決めます。ASTM D5162 の规定:低圧スポンジ法は総厚 0.5 mm(20 mil)以下の塗膜に通常使い、高圧スパーク法は 0.5 mm 超の塗膜用です。厚さ 0.25 mm〜0.5 mm の区间でも高圧を使えますが、電圧を正しく算定・設定し、塗料メーカーの承认を得る必要があります。高圧電圧の常用式は V = M × √T(T は DFT、単位 mm)で、附录の基準は T が 1 mm 以下なら M = 3294、T が 1 mm 超なら M = 7843。例えば 1.5 mm は約 9.6 kV に相当します。低圧スポンジ法は通常 5 V〜90 V です。許容不連続点数は試験前に必ず取り决めし、判定基準は厚さ・Design・使用条件に依存します。タンク検査におけるFilm Thicknessとピンホール検査のCombinedな记述試験方法は 塗装工事の受け入れ基準:ISO 12944 と SSPC-PA 2 によるFilm Thickness測定とピンホール検査 を参照。
| 手法 | Applicable For总Film Thickness | 电圧またはプローブ | 溶接部と补口の注意点 | 判定基准 |
|---|---|---|---|---|
| 低压スポンジ法(ASTM D5162 試験方法 A) | 通常 0.5 mm 以下 | 常用 5 V〜90 V | 使用中・吸湿した涂膜にSafetyで、稼働タンクと薄涂膜に适合 | 警报=不连续点。数量上限は事前に取り决め |
| 高圧スパーク法(試験方法 B) | 0.5 mm 超がセンター | 装置范囲は约 2.3 kV〜30 kV。V = M × √T、M は 3294 または 7843 | 0.25 mm〜0.5 mm 区间は算定とメーカー承认が必要。旧涂膜は健全域を破损する风险 | 不连续点特定后マーキングし、补修后再检 |
| 现场补口と真空法 | 厚膜ライニングまたは形状制约部位 | 铜ブラシまたはカーボンブラシプローブ、真空テストボックス | プローブ移动速度は约 0.3 m/s 以内に抑え、アースは确実に | 补口は 100% 検査。不连续点台帐で闭環 |
溶接部の見逃し率が高くなる 4 つの理由
溶接部で見逃しが多いのは計器の問題ではなく、形状と電気の問題です。プローブと鋼面の间隙が溶接趾で变化するため、破取电压は盛り上がりで実効的に上がり、凹陷内の不连续点は见逃されます。アース回路が不良だと感度が落ち、タンクアース网の连接点はその都度确认が必要です。溶接面多孔質とスラグ残留は连続的な误警报を生みます。使用中の塗膜にいきなり高圧をかけると健全域を破壊する风险があり、D5162 はこれを明示しています。浸渍や吸湿後のライニングは特に注意してください。现场惯行としては、プローブ移动速度を约 0.3 m/s 以内に抑える、补口部位は 100% 検査する、稼働中のタンクは低圧スポンジ法または真空テストボックスを优先する、があります。

不連続点の補修と再検査の閉環
再検査は閉環させます:不连续点は外縁から至少 50 mm 外側までマーキングし、研磨を健全域まで延ばしてラップ斜面を作り、システムどおり塗り直して原Design厚さまで戻した後、同じ電圧で再测します。公开资料では、补修域を原来的涂Film Thicknessの 120% まで盛ってから再检查するという常用要求も引用されます。付着影响の有无は、补修域と亲区域で引張り試験を各一组对照して确认し、判定基准と破坏形态は 防食塗膜の付着力試験:引張り試験による数値判定と破壊形態 を参照します。不连续点台帐には部位・日付・电圧・数量・处置者を持たせ、初めて 2 回目の检查时にApplication欠陥か使用劣化かの判断がつきます。
タンク内媒体・タンク外大気・保温材下:3 種類の使用条件は別枠で検討
3 種類の使用条件是驱动要因が异なり、判定基准を相互に流用できません。タンク内媒体侧は浸渍・Temperatureサイクル・気液境界线の干湿交替が関心事项で、涂膜のブ-list 与膨润は底圈板の积水区と接管根部に多く発生します。この侧はライニングとFood接触の専用基准を使い、迁移とCleaning度が关连する場合は Foodグレードのタンクライニング塗料と移行に関するコンプライアンス を参照します。タンク外大气侧は ISO 12944-2 の分類でシステム选定します。低炭素钢の初年厚み损失の公开基准は C3 約 25 μm〜50 μm、C4 约 50 μm〜80 μm、C5 約 80 μm〜200 μm で、GB/T 30790.5 の例示における对应システムの総 NDFT は、C4 高い耐久约 280 μm、zinc-rich primer 使用时约 240 μm、C5 で 15年以上を目标と则約 320 μm、そして zinc-rich primer の不挥发分中の亜铅粉Quality分率 80%以上です。タンク底外侧と埋设部はカソード防食と共存することが多く、涂膜はカソード剥離抵抗で选型します。塗膜のカソード剥離:メカニズム、試験規格とカソード防食との併用設計 を参照。
| 使用条件 | 主导根拠 | 劣化機構 | 涂膜の要点 |
|---|---|---|---|
| タンク内媒体侧 | ライニングとFood接触の専用基准(GB/T 30790 と ISO 12944 はタンクライニングを含まない) | 浸渍・膨润・気液境界の干湿交替 | 媒体別にシステム选定。吹袋と膨润部位は单独判定 |
| タンク外大气侧 | ISO 12944-2 の分類と GB/T 30790.5 のシステム例示 | 塩分堆積・结露・紫外线粉化の重叠 | C4 は约 280 μm 总Film Thickness、亜鉛系下涂りは约 240 μm、C5 は約 320 μm クラス。隅は stripe coat でFilm Thicknessを补う |
| 保温材下と埋设侧 | NACE SP0198、ISO 19277、HG/T 5178-2017 | 约 -4 ℃〜175 ℃ のTemperature区での进水と结露サイクル | ジャケット切断端と配管贯通部は先に stripe coat または溶射Metal层。断热层は防食层を代替しない |
保温材下腐食(CUI)は、タンクとパイプrack のエッジ劣化で見落とされ가ちな一类です。NACE SP0198 の公开基准によれば、炭素钢はMetalSurfaceTemperatureが约 -4 ℃〜175 ℃ の区间内で、保温材に水が浸入して干湿サイクルを反复すると、腐蚀速度はDrying状态より明らかに高くなります。区间的下限 below では水が冻结し、上限 above ではSurfaceがDrying倾向となるため风险は低下しますが、停止・冷却时の结露により现実の风险は区间境界を跨ぎます。中国の HG/T 5178-2017 は温度範囲别のシステム方向を示し、试験と评价の枠组みは ISO 19277:2018 を参照します。涂膜システムへの実质的な含意は 2 つ:ジャケット切断端・重ね部・配管贯通部の縁は必ず先に stripe coat または溶射Metal层を施すこと、断热涂膜は防食涂膜を代替できないことです。溶射亜铅・アルミとシーラーのCombinationせは 亜鉛・アルミニウム合金溶射塗膜の工法とシステム設計、海洋高塩条件での寿命と维持周期の定量的记述は 高塩分の海洋環境 CX における鋼構造物塗装の設計耐用年数と維持周期 を参照してください。
主要データの早見表(単位付き)
- 机械切断縁の丸み半径:2 mm 以上(ISO 8501-3:2025 の P3 要求)。
- 连续アンダーカット深度上限:0.05t かつ 0.5 mm 以下(ISO 5817:2023 の B 級)。
- Film Thicknessの単点下限:名厚(NDFT)の 80%以上(ISO 19840)。测点の 90% が名厚以上、残り 10% は名厚の 90% 以上(PSPC の 90/10 ルール)。
- 检漏の境界厚さ:0.5 mm、すなわち 20 mil(ASTM D5162)。
- 高圧检漏计算式:V = M × √T、M は 3294(T が 1 mm 以下)または 7843(T が 1 mm 超)、T の单位は mm。1.5 mm は约 9.6 kV。
- ブラストアンカーパターンの常用区间:Rz 40 μm〜75 μm。PSPC は 30 μm〜75 μm。溶射アルミは Sa 3 かつ Rz 75 μm 以上。
- 水溶性塩分限度:NaCl 当量で 50 mg/m² 以下(ISO 8502-9 の换算基准)。
- Rust Removal后の素地暴露Time窗:公开资料の基准では 4 h〜6 h 以内に下涂り完了、Exceedsして再生锈则再対処する。
- C4 Environmentの例示システム:総 NDFT 约 280 μm、zinc-rich primer 使用时约 240 μm。C5 で 15年以上目标则約 320 μm(GB/T 30790.5 の例示基准)。
- 涂膜健全の判定基准には縁にDirect关连する 1 项がある:IMO PSPC は斑点锈のArea 3% 未满まで许容するが、縁と溶接部の锈は该类部位の 20% 未满でなければならない。
検査記録とトレーサビリティの要素
验收文书が遡及可能かが、3 年後の手直しコストの负担先を決めます。実行可能な记录セットは少なくとも以下を含み、每项は「実施済み」ではなく数值で书きます。
- 溶接部と縁のTreatment等级の実测记录:部位番号、手当て試験方法、达成した P 等级、検査者。
- stripe coat 记录:材料名とロット番号、回数、Wet Film读数、Application时刻とAmbient temperature and humidity、露点差。
- 素地プロファイルと塩分の実测:試験方法(規格板・テープ・触针式计)、Rz 数值区间、塩分 mg/m² と采样Area。
- Film Thicknessの部位别统计:平面・隅肉溶接・縁・接管根部の各组平均、単点下限、达成率。
- 检漏台帐:电圧、プローブ种类、移动速度、不连续点数と部位、补修と再检結果。
- 付着力と外観の再检:引張り试验の数值と破坏形态、ISO 4628 シリーズによる劣化等级评价。
劣化多発部位の点検リスト
- ボトムエッジプレートと円形隅肉溶接:外侧の毛细上升と排水勾配の积水で、錆の起点が集中する场所。
- 底圈板下部の约 500 mm とタンク周围の基础梁:干湿交替と机械冲突の双重作用。
- 接管・补强板・人孔根部:溶接部形状が不利で二次热损伤も多く、涂膜が薄く残砂が多い。
- 罐顶の耐风环・手すり・握り棒の溶接点:高所维持で踩踏されやすく、积水も发生。
- 保温材切断端・ジャケット重ね部・配管贯通部:进水と结露の主要路で、CUI 多発。
- 周方向・长手方向溶接の交差点:T 形または K 形のためスプレーガンもプローブも届きにくく、检漏の見逃し率が高い。
- 浮き屋根のはしご・ガイド柱・加热コイル付近:磨耗と媒体滞留の重叠。局部减厚は板厚测定で复核する。
よくある質問
隅肉溶接部は必ず母材と面一になるまで研磨するのですか?
必ずしもではありません。选んだ処理等级とEnvironment区分によります。P2 は溶接部の连续、鋭い縁と开口気孔の除去までを要求し、ビードの盛上がりまで完全に削り取ることは要求しません。P3 になって滑らかな过渡と欠陥がほぼ见えないことが要求されます。判断基准は外観の面一さではなく、涂膜が溶接趾で连续かつ名厚に达する膜を形成できるかです。実务では通常、溶接承认后・ブラスト前に 1 回手当て検査を行い、ブラスト后にもう 1 回再检し、溶接部・溶接趾・周囲 50 mm を同一の验收单元として记录します。
同じ测点群为什么 SSPC-PA 2 では合格で ISO 19840 では不合格なのですか?
2 つのルールの统计构造が异なるためです。ISO 19840 は平均値・単点下限・名厚未满读数割合の 3 つを同時に约束し、単点でも名厚の 80% 未满があれば局部手直しが発生します。SSPC-PA 2 はSurface探针法で分层计数し、判定は测点と区域のCombinationせ关系に基づき、常用规定值の 80%〜120% 区间を采用します。契約でどちらか一方しか书かない、または両者を混用すると、コントラクターとオーナーが各々合格结论を 1 枚ずつ持つことになります。正确的な做法は技術Specifications书で 1 とおりのルールを指定し、部位カテゴリごとの测点数量を明确にすることです。
电撃试验の电圧は高いほどSafetyですか?
いいえ。电圧が破取阈値より低ければピンホールを見逃し、高すぎれば健全な涂膜を破损し、もともと薄い溶接部・縁などに新しい欠陥を作ります。ASTM D5162 はまず总Film Thicknessと媒体の耐电强度で电圧を決めるとrequireし、附录の计算式は V = M × √T を示します。T が 1 mm 以下なら M = 3294、1 mm 超なら 7843 で、0.25 mm〜0.5 mm 区间での高圧使用は塗料メーカーの承认が必要です。许容不连续点数も试验前に取り决めます。否则检漏結果は判定に使えません。
稼働中タンクの涂膜にそのまま高圧スパークで再测しても良いですか?
慎重に。D5162 は明示しています。过去に浸渍した、または长期吸湿した涂膜への高圧Testingは、浸透导电とSurface污染により误判定が生じ易く、本来健全だった部位を破损することすらあります。稼働中タンクの惯行は低压スポンジ法または真空テストボックスを优先し、母材の超音波板厚测定で减厚量を复核します。どうしても高圧が必要な场合は区域を限定して电圧を下げて逐条记录し、健全域を新しい不连续点に仕立てないことです。
zinc-rich primer の隅肉溶接部にはシーラーを追加しますか?
システムと后続涂回のDesignによります。エポキシ亜鉛系Surfaceはブラスト后の露出Timeが长いと亜鉛盐が発生し、粗面では亜鉛粉の偏析で溶接部の导电路径が不均一になります。多くのシステムでは亜鉛系下涂りの后にエポキシシーラーまたはタイトコートを 1 回入れて界面を安定させ、から中塗りへ进みます。GB/T 30790.5 と ISO 12944-5 の基准では、亜鉛系下涂り就是不挥发分中的亜鉛粉Quality分率 80%以上とし、Film ThicknessとシステムはEnvironment区分と耐久性等级とセットで决定します。隅肉溶接部と縁の厚みはやはり stripe coat で取り戻す必要があり、シーラーではこの工事を代替できません。
热切断縁と机械剪切縁のTreatmentの違いはどこですか?
机械剪切縁の問題は主としてバリと直角の尖縁で、Treatmentは面取りまたは丸付けです。P3 级は半径 2 mm 以上を要求します。热切断縁はミルスケール・硬化层・挂渣を同时に持つため、ブラスト时に研粒が硬化面でねじ返り刻痕が浅くなるので、2 回目の Clean または研磨后に素地プロファイルを再检します。判定パラメータも异なり、前者は几何半径、后者はアンカー深度 Rz と Clean 等级の同时达成を见ます。「縁処理合格」の一文にまとめると差异が覆い隠されます。
保温材下腐食(CUI)はFilm Thicknessを盛れば解决しますか?
しません。CUI の驱动要因は保温材进水后の反复する干湿サイクルと停止时の结露で、Film Thicknessは遅延させるのみで水と塩化物イオンの到达路を遮断できません。有效の顺序は、先にジャケット切断端・重ね部・配管贯通部のシーリングをTreatmentし、その上で温度範囲に応じてエポキシフェノール系・変性シリコーン系・溶射アルミからシステム选定します。溶射アルミは Sa 3 と Rz 75 μm 以上的前処理を要求します。断热涂膜と防食涂膜は别の作业であり、混同すると两者とも失败します。
タンク内壁のライニングは ISO 12944 や GB/T 30790 で验收できますか?
Direct流用できません。GB/T 30790 と ISO 12944 シリーズは钢构造Surfaceの大気Environment下の保護涂膜システムを对象とし、Applicable ForRangeは乾性Film Thickness 2 mm 超の厚膜材料とタンクライニングを含みません。内壁は浸渍・媒体适合性の基准を進めます:媒体别の耐液性・透过试验を実施し、必要时はFood接触の迁移要求で评价し、检漏とFilm Thickness测定はライニング类の工事Specifications(GB 50393 など関連するApplication验收仕様を含む)で实行します。
参考資料と判定根拠の説明
以下は本稿が明示的に引用し、または判定基准の根拠としたSpecificationsと文书で、バージョンは本文记述どおりです。「公开资料の基准」と注记した数值(Testing机関の汇总、业界解说、ApplicationSolutionテンプレート)はSpecifications原文の条项をDirect引用したものでないため、プロジェクトで使う前に现行版で逐项照合してください。
- ISO 8501-3:2025 溶接部・縁・その他のSurface欠陥Field/Areaの准备等级(2025 年发布、2007 年版を取代)。中国対応は GB/T 8923.3-2009(ISO 8501-3:2006 に対応)。
- ISO 5817:2023 钢・ニッケル・チタン及びその合金の溶接継手の欠陥品质等级(B・C・D 三级)。
- ISO 12944 シリーズ(2017〜2018 改订版):-2 Environment分類、-3 Design考虑、-4 Surface种类とTreatment、-5 防食涂膜システム、-6 试验室Performance试验、-9 冲合设施関連构造物。中国対応は GB/T 30790 シリーズ。
- ISO 19840 乾性涂Film Thicknessさ(DFT)の验收判定基准。SSPC-PA 2 涂Film Thicknessさ測定と判定のSurfaceプロファイル探针法。
- ASTM D5162 Metal下地上非导電涂膜の不定连续性(ピンホール)試験規格实践。ASTM D7854 低压スポンジ式检漏。NACE/AMPP SP0188 高圧火花检漏实践。
- ISO 8503-1、-2、-5 ブラストTreatment钢Surfaceの素地プロファイル規格板と评价試験方法。GB/T 13288 Coating Application前钢Surface粗さ等级评价。ASTM D4417 テープ転写法。
- ISO 8502-3 粉じん度评价、ISO 8502-9 Bresle 法による水溶性塩分测定。
- IMO PSPC 保護涂膜PerformanceSpecifications(SOLAS 强制Applicable For):縁半径 2 mm または 3 回の研磨、Sa 2.5 で素地プロファイル 30 μm〜75 μm、塩分 50 mg/m²、90/10 ルール。
- NACE SP0198-2017 保温材下腐食(CUI)の制御。ISO 19277:2018 CUI 用涂膜评价。HG/T 5178-2017 保温材下MetalSurface用防食塗料。
- GB 50205-2020 鉄骨构造工事品质验收仕様。GB 50661-2011 鉄骨构造溶接仕様。GB 50128-2014 立式円筒形钢制溶接タンクApplication仕様。GB 50393 钢制石油タンク防食工事技術規格。SY/T 0063-2020 配管防食层の检漏试验試験方法。
Last updated: 2026-11-09。本稿は Kexin New Materials (Guangdong) Co., Ltd. の技術团队がとりまとめたもので、B2B プロジェクトの技術沟通を対象としています。供給条件は EXW と FOB のみです。文中の判定基准はSpecificationsの枠组みと定量的考え方の説明用で、具体的なプロジェクトはDesign书・塗料技術データシート・现行Specifications原文を准とします。