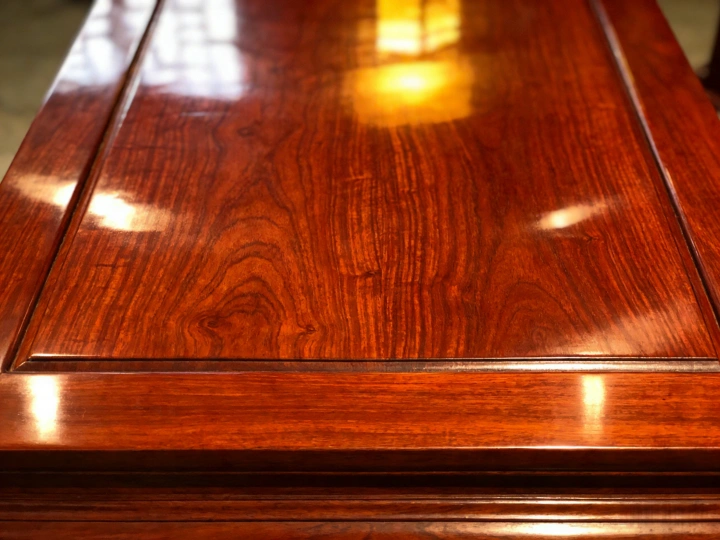
毛羽上がり(レイズドグレイン、industryでは water popping とも呼ぶ)とは、鋸断・研磨で細胞腔が開口したWood繊維が水系塗料中の水を吸水して横方向に膨潤し、乾燥の過程で折れ曲がった部分が戻らずにSurfaceへ突き立つ現象です。無垢材・突板・集成材の水系塗装における地肌と塗膜の界面で生じる主要欠陥であり、原因は塗料の樹脂分ではなく「水」そのものにあります。
TL;DR — 対策は三層です。地肌側—材を含水率8〜12 %に調質し、最終研磨はP220まで(松・杉など軟材はP180で停止)。工事側—毛羽立ちの強い樹種は予備吸水(微細ミスト8〜12 g/m²→完全乾燥→P320で軽く研磨)を先に行うか、サンディングシーラーで繊維をあえて起こしてから一度で刈り取る。設備側—平面ラインでは水系UV併用塗料のフラッシュ硬化が秒単位で繊維をロックし、それが難しいラインでは50〜60 °Cの強制乾燥で濡れ接触時間を短縮します。判定は完全乾燥後のRa変化と手触りで。
主要データ
- Woodの繊維飽和点は含水率約28〜30 %:これを下回る範囲で細胞壁は吸放湿に伴い膨潤・収縮を繰り返します(USDA Wood Handbook の定番値)。これが毛羽上がりの物理的前提です。
- Woodの膨潤は強い異方性:接線方向は半径方向の約1.5〜2.5倍、繊維方向は約0.1 %。切断された繊維は横にふくらむため、板面に起毛として立ち上がります。
- カエデの実測(eQualle 研磨データ、2026):P220仕上げ面のRaは1.2〜1.6 µm、水接触後は3.0〜3.8 µmへ—2倍超であり、下塗り1回分を突き破る高さです。
- 乾燥後は除去可能:シラカバでRa≈3.5 µmまで上がった面も、P320フィルム研磨(オービタル圧1〜1.5 kgf、1〜3パス)で1.0〜1.3 µmへ回復し、着色も均一になります。
- 予備吸水の条件:精製水ミスト8〜12 g/m²を2〜3パス、Temperature45〜55 %RH環境で30〜60分(高湿時は約90分)、吸水前のWeightに戻るまで乾燥してから研磨。
- GB 18581-2020(Wood塗料有害物質限量)はパテ・下塗り・上塗りを適用対象とし、溶剤形のVOCはニトロ≤720/ポリウレタン≤670/アルキッド≤550 g/L。水系はこれを大きく下回りますが、その対価として「水由来の毛羽上がり」を管理する必要があります。
機構:細胞壁吸水から乾燥折損まで
1. 水が細胞壁に入る
鋸引きと研磨で繊維・導管の細胞腔が開口します。水系シーラーは通常55〜70 %が水で、塗装後1〜30分以内に表層数細胞層へ拡散します。非晶質マトリクスの水素結合がほどけ、微繊維がずれて細胞壁が接線・半径方向に肥厚する一方、長さ方向はほとんど変わりません。
2. 乾燥時に折れて立ち残る
水分が抜けると細胞壁は収縮しますが、膨潤の過程で破断した細胞角や薄い早材細胞は弾性に復帰できず、繊維は折れたまま突起として固定されます。濡れている間は平滑に感じ、完全乾燥後に粗さがピークになるのはこのためで、湿った板面の研磨は無駄になります。
3. 樹種と加工条件が重症度を決める
環孔性のナラ・タブノキは開口導管に沿って裂けやすく、散孔性のカエデ・シラカバは細く強靭な繊毛を生じます。マツ・スギなどの軟材は細かすぎる番手で早材が潰れます。研磨傷が深いほど自由繊維長が伸び、テコ効果で立ち上がりが大きくなります。関連:水系塗料のオープンタイムとレベリング、Wood樹脂・タンニン滲出Preventsシーラー。
工事管理:地肌・シーラー・乾燥
地肌の準備
20±2 °C・50±5 %RHで保管し、使用環境の平衡含水率に近い8〜12 %へ調質。最終番手はP220まで(軟材はP180)、吸水後の研磨には炭化ケイ素フィルムが有利。着色部材では端材で「吸水→乾燥→研磨→試し吹き」を先行確認—ムラはまず色に表れます。
予備吸水、またはサンディングシーラーで刈り取り
予備吸水は問題を一度に前倒しで処理する方法(8〜12 g/m²→完全乾燥→P320)。ラインで多いのは生かさず殺さずのシーラー方式:高Viscosity・低含水・急硬化のサンディングシーラーを繊維を埋め込む厚み(Wet Film40〜60 µm、乾膜20〜35 µm)でかけ、着色・上塗りの前にP320〜P400で通し研磨。この塗膜はナラ・マホガニーのタンニスジミも同時に防ぎます。
繊維のロック:UVフラッシュ硬化と強制乾燥
水系UV併用(ハイブリッド)塗料ではラジカル事前硬化が数秒で皮膜をゲル化させ、繊維の吸水を許しません。建具・テーブル天板のロールコートラインで特に有効です。熱風・IR乾燥は供給者が指定する範囲(典型50〜60 °C)で、SurfaceTemperatureを上げるより風量を強め、Surface閉塞によるピンホールを防ぎます。
対策ルートの比較
| ルート | 実施方法 | 効果と限界 | 適する現場 |
|---|---|---|---|
| 予備吸水 | ミスト8〜12 g/m²→乾燥→P320軽く研磨 | 原因を先取り除去。搬送・一時置きが1工事増 | 高級無垢部材・突板・着色品 |
| 犠牲的シーラー | 下塗りで起こして一度で刈り取る | ライン親和。1回分の塗装と研磨コスト増 | キャビネット量産・枠材 |
| UVフラッシュ硬化 | 水系UV併用を秒単位予備硬化 | 最も起きにくくタクトも最短。設備投資大 | 平面ロールコートライン |
| 高Viscosity・低含水処方 | 急硬化・低含水のシーラー選定 | ライン変更不要。効果は部分的 | 既存ラインの過渡期 |
| 自然乾燥任せ | 対策なしで上塗りで押さえる | 突起が上塗りまで突き抜け手戻り。不可 | 見え面のみ |
よくある質問
Q1:梅雨期に急激に悪化するのはなぜ?
高湿は塗膜からの水分離脱を遅らせ、濡れ接触時間が延びるほど吸水が増えます。工事間の換気量増強、露点管理、UVフラッシュ工事への変更が有効です。
Q2:乾燥後に触ると滑らかなのに、下塗り後はザラつくのは?
毛羽立ちは吸水後の乾燥過程で完結し、シーラーが突起を塗膜内に固定します。端材での吸水−乾燥シミュレーション(水面を手背で払う)か、Ra測定で判定—シミュレーション後Ra>2 µmなら地肌処理を先に。
Q3:マツ・スギの研磨設計は?
P180で停止。それ以上細かい番手はやわらかい早材を研磨で波打ちさせます。予備吸水は有効ですが、オービタル圧は1 kgf以下—突起を「切る」のではなく「押し戻す」ミスを防ぎます。
Q4:繊維を抑えるシーラーの厚みは?
Wet Film40〜60 µm(乾膜20〜35 µm)を基準にP320〜P400で刈り取り。厚盛りは繊維根部に空気が閉じ込められて生じるピンホールを招くため、フラッシュオフを延長します。
Q5:予備吸水で反り・割れは?
浸潤はサブミリ、水量も8〜12 g/m²に制限されるため、18 mm以上で8〜12 %に調質済みの無垢材では実務上問題になりません。薄物突板・未調質材では先に反り試験を。
Q6:B2Bでの相談開始は?
樹種・厚み・含水率記録・ラインタクト・乾燥方式をお送りいただければ、シーラー/水系UV併用の選定とApplication条件をご提案します。見積はEXW/FOBベース、技術協定で立ち上げまで対応します。
Last updated: 2026-09-27
参照:USDA Forest Products Laboratory『Wood Handbook』(繊維飽和点・異方膨潤)、eQualle 研磨技術データ(2026:吸水前後のRaと番手設計)、Sherwin-Williams Industrial Wood『Waterborne Coatings and Finishes』、GB 18581-2020。
Kexin New Materials (Guangdong) Co., Ltd.