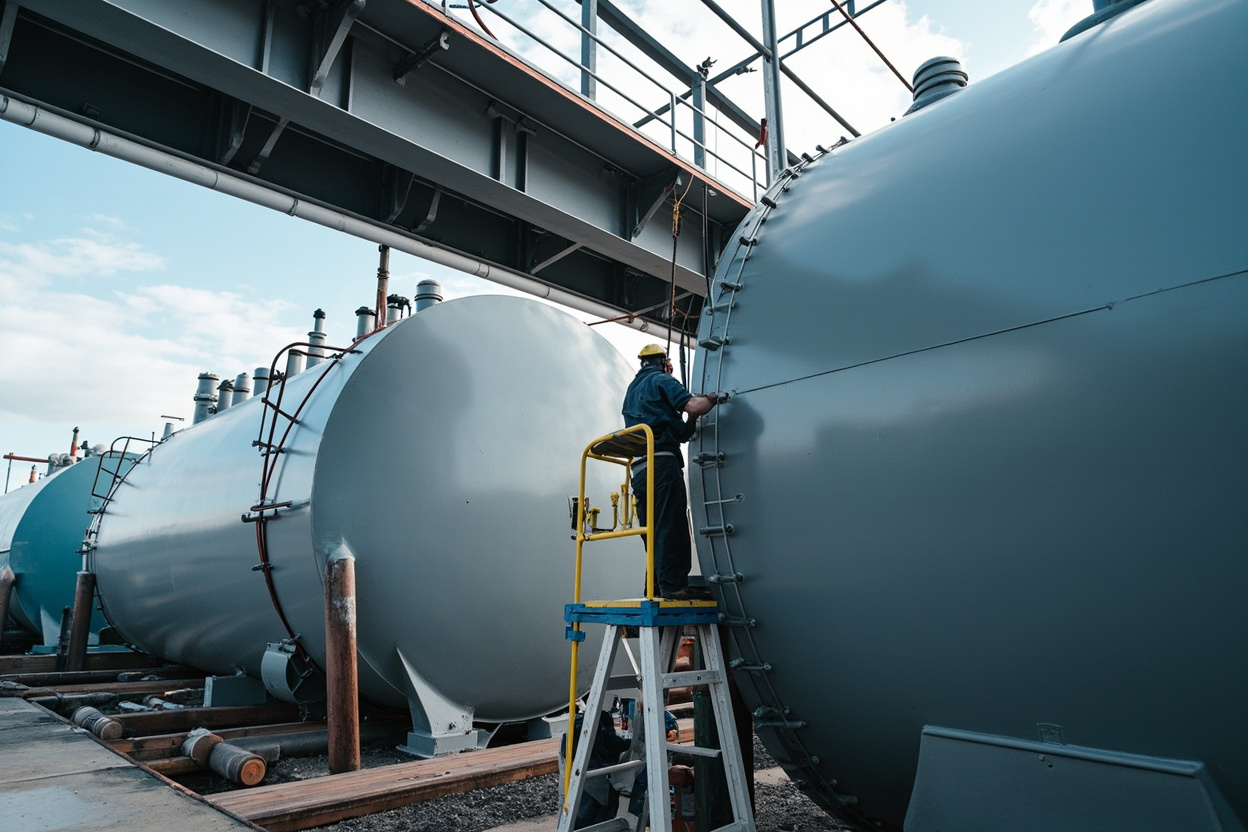
서론: 부식은 산업 자산의 "만성 암"
부식으로 인한 경제적 손실은 실로 충격적입니다. 공개된 연구 추정에 따르면, 전 세계적으로 매년 부식으로 인한 직접적인 경제 손실은 GDP의 약 3%–4%를 차지하며; 중국의 경우에도 이 수치는 천억 위안 단위에 달합니다. 더 은밀한 것은 부식이 "점진적"이라는 점입니다——해상 교량의 강박스 거더, 화학 공장의 저장 탱크, 매설 배관 등은 흔적 없이 조용히 두께가 얇아지다가, 누출·붕괴 또는 가동 중단이 발생할 때까지 이르며, 그 대가는 초기 방호 투자 비용을 훨씬 상회합니다.
중방식 도료(Heavy-duty Protective Coatings)는 C4, C5, CX 및 침수 등 가혹한 부식 환경에 대응하기 위해 탄생한 고성능 보호 체계입니다. 이는 일반 산업용 페인트와 근본적인 차이가 "어떤 한 가지 페인트가 더 강하다"는 데 있는 것이 아니라, 체계화——프라이머, 중도층, 탑코트의 과학적 조합을 통해 기능이 상호 보완되는 복합 장벽을 형성한다는 데 있습니다. 본문은 부식 메커니즘을 출발점으로 하여 표준,적용(조합), 표면 처리, 막후, 시공 및 사례를 체계적으로 설명함으로써, 공정 의사결정자가 실행 가능한 중방식 선정 역량을 갖추도록 돕고자 합니다.
객신신소재(광둥 불산)는 산업용 보호 도료를 전문으로 하며, 수성/용제형 에폭시, 폴리우레탄, 불소 수지에서 무기 아연 리치에 이르는 완전한 중방식 제품 매트릭스를 제공하고, 환경 등급별 무료 샘플링 검증을 지원합니다.
제1장 부식 메커니즘: 도료가 정확히 무엇을 막는가
도료를 올바르게 선택하려면 먼저 부식의 본질을 이해해야 합니다. 자연 환경에서 강철의 부식은 주로 전기화학적 부식입니다:
- 강철 표면이 성분/응력 불균일로 인해 수없이 많은 미세 원전지를 형성합니다;
- 양극 영역에서 철이 전자를 잃고(Fe → Fe²⁺ + 2e⁻), 음극 영역에서 산소와 물이 전자를 얻어 OH⁻를 생성합니다;
- 최종적으로 Fe(OH)₂ → Fe(OH)₃ → Fe₂O₃·nH₂O(녹)이 생성됩니다;
- 녹은 다공성이며 느슨하여 보호성을 띠지 않으므로, 부식이 지속적으로 내부로 진행됩니다.
도료 방호의 세 가지 경로:
- 차폐 작용: 치밀한 도막이 물, 산소, 이온이 강철 표면에 도달하는 것을 차단합니다(물리적 장벽).
- 부식 억제 작용: 방청 안료(인산 아연, 알루미늄 트리폴리포스페이트 등)가 금속과 반응하여 불활성화 막을 형성합니다.
- 음극 보호: 아연 리치 프라이머에서 아연이 철보다 활성이 강해 우선적으로 부식되어 자신을 희생시켜 강철을 보호합니다(전기화학적 보호).
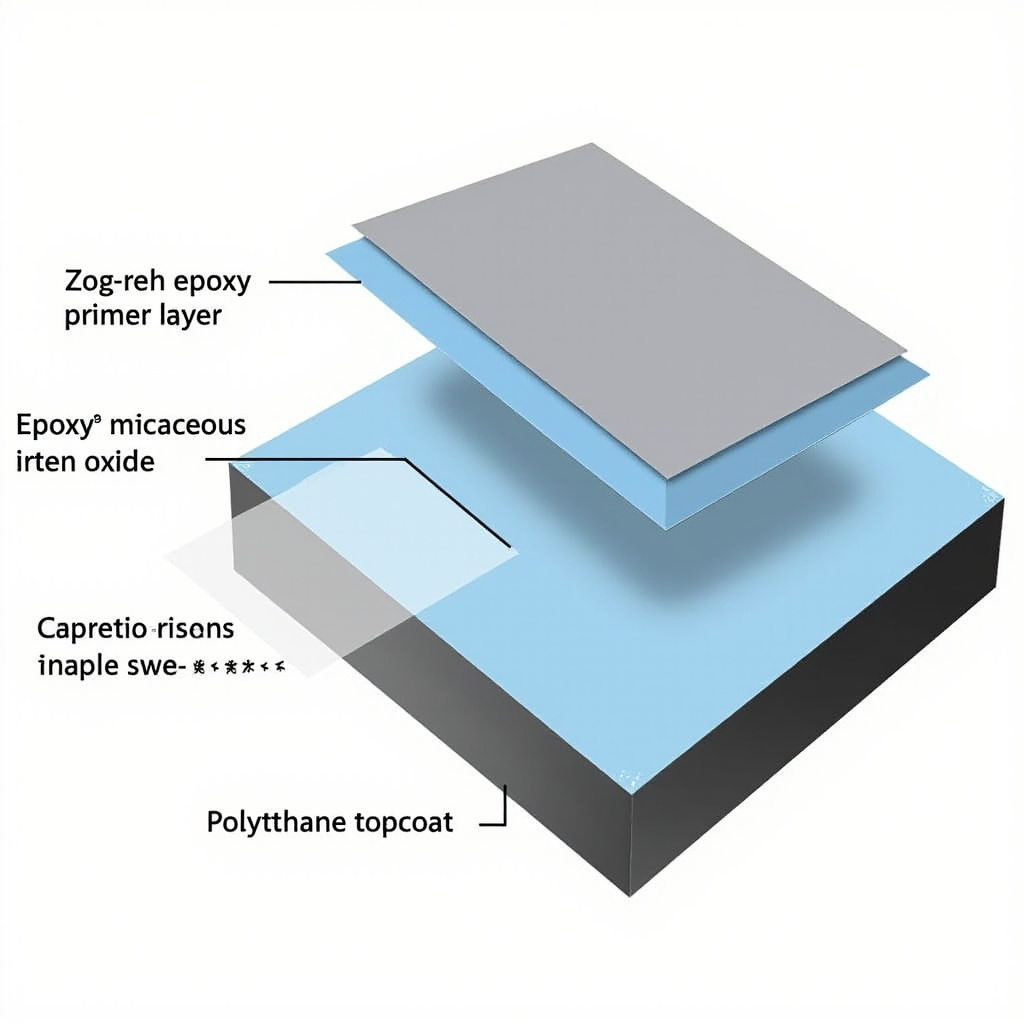
진정으로 우수한 중방식 체계는 흔히 "세 가지를 동시에 수행"합니다: 아연 리치 프라이머가 음극 보호 제공 + 에폭시 중도층이 차폐 및 증후 제공 + 폴리우레탄/불소 수지 탑코트가 내후성 마감 제공. 단일 층 제품이 이 세 가지를 동시에 충족하기는 어렵습니다.
제2장 ISO 12944: 중방식의 "공용 언어"
국제표준화기구의 ISO 12944《착색 페인트 및 투명 래커—강구조물의 부식 보호를 위한 방호 도료 체계》는 전 세계 중방식 설계 및 검수의 기준 프레임워크입니다. 이는 세 가지 핵심 질문에 답합니다: 환경이 얼마나 가혹한가? 얼마나 오래 방호해야 하는가? 어떤 체계를 사용하는가?
2.1 부식 환경 분류(C1–CX)
| 등급 | 환경 설명 | 전형적 장면 | 예시 연 부식 속도(탄소강) |
|---|---|---|---|
| C1 | 낮음(건조 실내) | 청정 공장, 사무실 | < 1.3 μm/a |
| C2 | 낮음(농촌) | 시골 건물 | 1.3–25 |
| C3 | 중간(도시/산업) | 도시 시설, 작업장 | 25–50 |
| C4 | 높음(산업/연안) | 화학 공장, 연안 시설 | 50–80 |
| C5-I | 매우 높음(산업 고습) | 고오염 산업 | 80–200 |
| C5-M | 매우 높음(해양) | 해상 교량, 부두 | 80–200 |
| CX | 극단적(해상/극지) | 해양 플랫폼, 극지 | > 200 |
| Im1 | 침수(담수 토양) | 매설 수관 | — |
| Im2 | 침수(해수) | 수중 강구조물, 항구 | — |
| Im3 | 매설(토양) | 지하 저장 탱크, 배관 | — |
2.2 방호 내구성과 막후
ISO 12944-2는 내구성 평가 등급을 정의합니다: 낮음(L, >2년), 중간(M, 5–15년), 높음(H, 15–25년), 매우 높음(VH, >25년). 막후 설계는 내구성과 직접적으로 연관됩니다——C5-M을 예로 들면, 높은 내구성적용(조합)의 총 건조 도막 두께(DFT)는 흔히 240–320 μm가 요구되며, 단순히 "에폭시 한 겹 칠하기"가 아닙니다.
공정 오해: 많은 프로젝트가 C5 환경에 "페인트 한 번"으로 대응했다가 2–3년 만에 녹으로 뚫립니다. 중방식에는 지름길이 없으며, 막후와적용(조합)은 엄격한 지표입니다.
제3장적용(조합) 체계 설계: 하–중–상 삼층 논리
중방식의 황금 구조는 "삼층적용(조합)"이며, 각 층의 역할이 명확합니다:
3.1 프라이머(Primer): 기초
- 에폭시 아연 리치 프라이머: 아연 함량 ≥70%(고성능은 ≥80%), 음극 보호 + 강한 부착성으로 중방식 최우선 프라이머입니다. C4–CX, Im2에 적용. 단점: 표면 처리 요구가 높고, 탑코트로 쓸 수 없음(내후성 없음).
- 수성 무기 아연 리치: 내온 400℃+, 내마모, 초강력 방식으로 해상 교량 및 고온 배관에 적합.
- 에폭시 인산 아연 프라이머: 무아연 친환경형으로 중등 부식 및 유지보수에 적합.
3.2 중도층(Intermediate): 장벽과 증후
- 에폭시 미카 철산화물 중도층: 판상 미카 철산화물로 충전하여 수증기 확산 경로를 연장(미로 효과), 가성비가 매우 높아 중방식의 "중핵"입니다.
- 때로는 고점도 에폭시(미카 철산화물 무함유)를 직접 고막후 중도층/프라이머로 사용합니다.
3.3 탑코트(Topcoat): 내후성 마감
- 폴리우레탄 탑코트(지방족): 내후성, 광택 및 색상 유지, UV 저항으로 C4–C5 탑코트 주류입니다.
- 불소 수지 탑코트(FEVE/PVDF): 초내후성(20–30년), 자기 세정, 고급 커튼월 및 해상 공사.
- 폴리실록산 탑코트: 고고형분, 저 VOC, 우수한 내후성으로 친환경 추세의 선택.
고전적적용(조합) 예시(C5-M, H급):
수성/용제형 무기 아연 리치 하도(75 μm) + 에폭시 미카 철산화물 중도(2×100 μm) + 폴리우레탄 상도(2×40 μm) = DFT 약 315 μm, 설계 수명 25년.
제4장 수지 체계 기술 심층 분석
4.1 에폭시 수지
비스페놀 A/F 에폭시 수지 + 아민 경화제로, 가교 밀도가 높고 부착성이 강하며 내화학성이 우수합니다. 유리전이온도(Tg)와 가교도가 내열성 및 내성을 결정합니다. 프라이머와 중도층에 사용.
4.2 폴리우레탄
히드록시 아크릴/폴리에스터 + 지방족 이소시아네이트(HDI 삼량체)로, 내후성은 광분해되기 어려운 지방족 구조에서 옵니다. NCO/OH 비율이 경화와 성능에 영향.
4.3 불소 수지
FEVE 불소올레핀-비닐에테르 공중합체로, C-F 결합 에너지가 매우 높아(485 kJ/mol) 초강력 내후성을 부여합니다. 고형분과 시공성은 공정상 관심사.
4.4 폴리실록산
무기-유기 하이브리드로, Si-O 네트워크가 내후성과 경도를 제공하며, 고고형분 저 VOC로 친환경 중방식 신성입니다.
제5장 표면 처리: 성패를 결정하는 50%
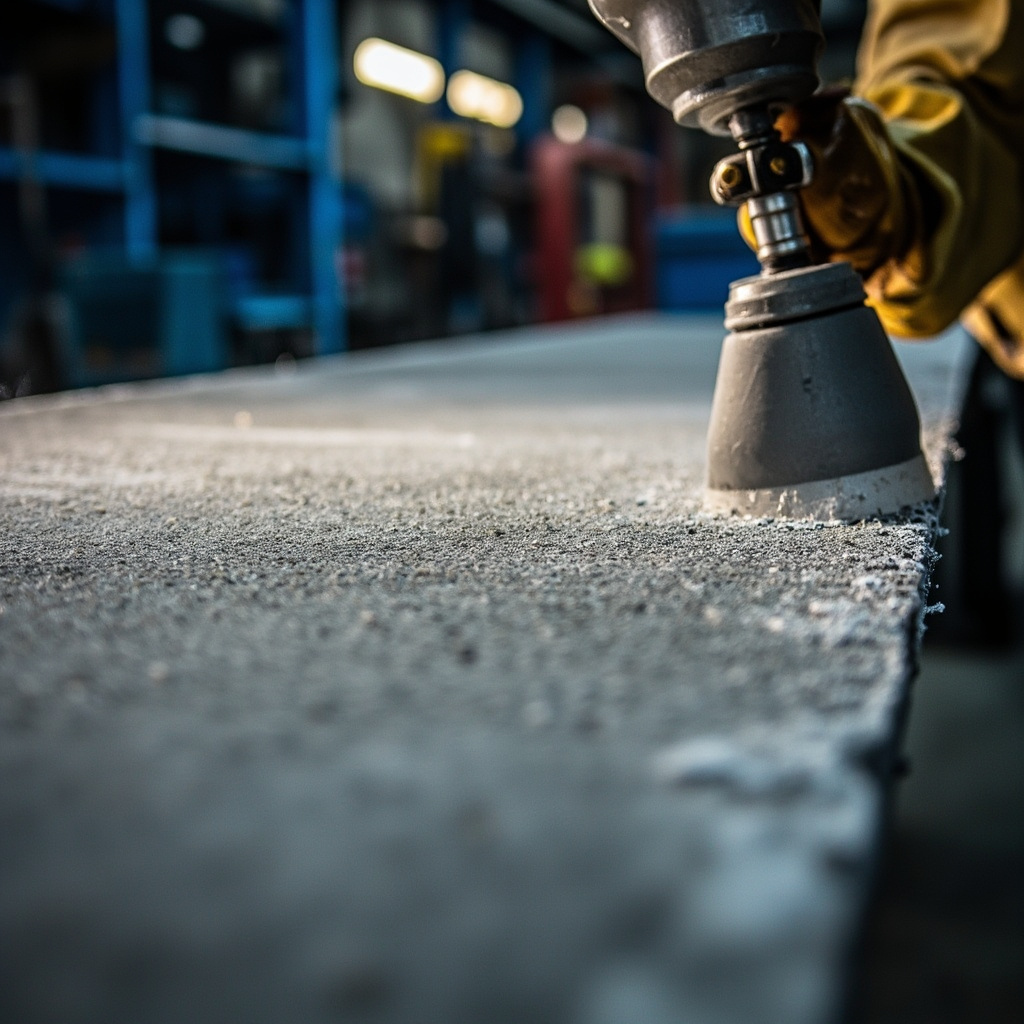
업계 합의: "도막 수명의 절반은 표면 처리에 달려 있다." 아무리 좋은 도료라도 처리가 제대로 되지 않으면 소용없습니다.
5.1 블라스팅 등급(ISO 8501-1 / GB 8923)
- Sa1: 경도 처리, 느슨한 부착물만 제거.
- Sa2: 철저 처리, 잔류물은 점상만.
- Sa2.5(근백색급): 중방식 의무 요구, 표면 95%가 금속 본색.
- Sa3: 백색급, 100% 금속 본색, 극단적 환경.
5.2 조도
블라스팅 후 표면 조도(윤곽 깊이)는 통상 Ry 40–75 μm(GB/T 13288)가 요구되며 기계적 물림을 제공합니다. 너무 거칠면 기포가 남기 쉽고, 너무 매끄러우면 부착력이 부족합니다.
5.3 청정도
- 용해성 염분:염화이온 잔류(해풍, 손땀에서 유래)는 코팅을 투과하여 삼투압 블리스터를 유발할 수 있습니다. 중방식은 표면 염분 ≤ 20–50 mg/m²(ISO 8502-6/9 기준 시험)을 요구하며, 필요시 고압 담수 세척을 합니다.
- 유분/분진:반드시 제거해야 하며, 그렇지 않으면 크레이터링, 부착력 상실이 발생합니다.
5.4 표면 처리 신기술
- 초고압 수제트(UHP):무진, 앵커 패턴 보존, 가동 중인 시설 보수에 적합하나 플래시 러스트 방지를 위해 빠른 건조 프라이머 병용 필요.
- 레이저 클리닝:정밀, 친환경, 비용 하락 중.
제6장 도막 두께 설계 원칙
- 총 DFT 는 환경 등급과 내구성에 의해 결정됩니다(제2장 참조).
- 단일 도장 도막 두께:처짐(sag) 제한을 받음, 에폭시 마이카 아이언 단일 도장은 80–150 μm 가능, 탑코트 40–60 μm.
- 측정:습막 게이지로 시공 관리, 자석/와류 두께측정기로 건막 샘플 검사, 10 m²당 최소 1점, "90/10 규칙"(측정점 90% ≥ 설계값, 나머지 ≥ 설계값의 90%) 준수.
- 모서리 보강:강재 모서리, 용접부 도막 두께 부족 쉬우므로 예비 도장(stripe coat) 필요.
제7장 시공 및 품질 관리
7.1 환경 조건
- 모재 온도 ≥ 5℃ 및 노점보다 3℃ 이상 높을 것(결로 방지);
- 상대습도 ≤ 85%(아연분말 프라이머는 때로 ≤ 75% 요구);
- 풍속 적당하여 표면 건조 과속 방지.
7.2 도장 방법
- 무기압 분무(주류, 효율 높고 도막 균일);
- 혼기 분무(고장식 탑코트);
- 붓질/롤러(모서리, 보수).
7.3 재도장 간격
층간은 반드시 "최소—최대 재도장 간격" 내에 완료해야 합니다. 간격이 너무 짧으면 용제 잔류, 너무 길면 거칠게 처리(라우닝) 필요. 온도가 낮을수록 간격 길어짐(동절기 특히).
7.4 경화 양생
에폭시/폴리우레탄 완전 경화는 7–28일 소요(온도 영향 받음),그 동안 화학물질 접촉 및 기계적 손상 피해야 합니다. 수성 계열 양생기 더 깁니다.
제8장 전형적 공사 사례
사례 1: 해상 교량 강박스 거더(C5-M, VH 등급)
도료 구성: 무기 아연분말 프라이머(75 μm) + 에폭시 마이카 아이언 중도(2×120) + 불소 수지 페인트 탑코트(2×40), DFT 약 395 μm. 블라스팅 Sa2.5, 염분 ≤ 20 mg/m², 노점 +3℃. 2000 h 순환 염수분무 + 5000 h QUV 검증. 설계 수명 30년, 대수선 없이 15년.
사례 2: 연안 화학 탱크 외벽(C5-I)
도료 구성: 에폭시 아연분말 프라이머(75) + 에폭시 마이카 아이언 중도(150) + 폴리우레탄 탑코트(80), DFT 305 μm. 난점은 탱크 구역 방폭과 고소 작업, 무기압 분무 + 방폭 장비 적용, 공기 창 우기 고습 회피.
사례 3: 매립 송유 파이프라인(Im3)
외벽: 융착 에폭시 분체(FBE) 또는 에폭시 코알타르 + 음극 보호; 내벽: 에폭시 내마모 유동 저항 코팅. 음극 박리와 보수 구간 품질 주의.
사례 4: 화력 발전소 탈황탑(고온고습+화학)
배연 탈황(FGD) 환경은 SO₂, Cl⁻, 고습 함유, 온도 변동 큼. 고온 나노 도료 또는 특수 에폭시 계열 적용, 침투 저항과 열충격 저항 강조.
제9장 유지보수 및 재도장 전략
중방식은 "한 번 도장하면 영원히"가 아닙니다. 과학적 유지보수는 다음을 포함:
- 정기 검사:1–3년마다 육안 + 두께 측정 + 부착력 샘플 검사, 자산 부식자료 작성.
- 조기 수리:부식점 발견 시 즉시 국소 연마 보수 도장, 확대 방지.
- 재도장 결정:부식 면적 > 5%–10% 또는 도막 두께 손실 > 30% 시 전면 재도장 착수.
- 표면 처리 등급:재도장 전 처리는 신규 대비 낮출 수 있으나(예: Sa2 / St3) 느슨한 구도료와 녹 제거 필수.
제10장 수명 예측 및 디지털화 추세
- 부식 속도 모델:환경 데이터(온습도, Cl⁻, SO₂) 기반 잔여 수명 추정.
- 도장 디지털화:BIM + 코팅 관리 시스템, 전수명 주기 추적.
- 스마트 코팅:센서 광섬유/전도성 네트워크 내장, 부식과 박리 실시간 모니터링.
- 친환경 중방식:고고형분, 무용제, 수성화, 성능과 VOC 규제 양립.
제11장 선정 의사결정 트리
- 환경 등급?(C1–CX / Im) → 내구성과 도막 두께 결정
- 내후성 노출 여부? → PU/불소/폴리실록산 탑코트 선정
- 화학물질/침지 저항 여부? → 에폭시 계열 위주
- 고온 여부? → 무기 아연분말/실리콘
- 표면 처리 도달성? → 프라이머 유형과 구성 결정
- 시공 조건(온습도, 장비)? → 용제형/수성 결정
- 예산과 수명절충 → 불소 수지 페인트 비싸나 장수명
제12장 부식 전기화학의 정량적 시각
부식 속도 이해는 과학적 등급 결정에 도움 됩니다. 탄소강의 해수 중 부식 속도 경험식은 선형 분극 또는 중량 감소법으로 측정 참고 가능. 해수 평균 염도 3.5%, 용존 산소 약 6–8 mg/L 예로, 노출 강재 부식 속도는 흔히 80–200 μm/a 도달, 이는 10 mm 강판이 CX 환경에서 50–100년에 녹 관통 가능함을 뜻함——하지만 이는 노출 강재임; 합격 중방식 체계 있으면 부식은 거의 정지로 억제됨.
음극 보호 전위는 아연분말 프라이머의 "이론적 근거"입니다. 아연의 표준 전극 전위는 약 -0.76 V(vs SHE), 철은 약 -0.44 V, 아연이 더 음이므로 희생 양극으로 작용. 코팅 국소 손상으로 강재 노출 시, 주변 아연분말이 코팅 내 전도 통로 통해 계속 전자 공급, 철 표면을 면식 구역으로 분극(통상 강재 보호 전위 ≤ -0.85 V vs CSE). 이것이 "손상부 불녹" 이유이며, 아연분말 프라이머가 가혹 환경에서 대체 불가능한 근본입니다.
제13장 코팅실패 모드 심층 분석
중방식 실패는 "도료 품질 나쁨" 단일 원인 극히 드물고 다요소 결합 많음:
- 블리스터링:삼투압 블리스터(표면 염분/가용성 물질) + 음극 박리 블리스터(아연분말+습윤). 대책: 염분 관리, 저투습 탑코트 선정, 음극 보호 병용 신중.
- 부식확산:스크래치 후 손상 가장자리에서 건강 코팅 하로확산. 부착력, 프라이머 유형과 강관련, 아연분말로 유의미 억제.
- 분화/광택 상실:탑코트 내후성 부족(에폭시 노출, 아크릴 열화), UV 분해 성막물. 대책: 지방족 PU/불소 수지 페인트 사용.
- 균열:도막 두께 과다, 모재 변형, 온도차 열팽창 수축이 코팅 신장 초과. 대책: 단일 도막 두께 관리, 고신장 탑코트 선정.
- 층간 박리:재도장 간격 초과, 층간 오염, 구성 비호환. 대책: 간격 엄수, 청소, 구성 검증.
- 아연염/백청:아연분말 페인트 고습 하 아연 반응으로 아연염(염기성 탄산아연) 생성, 부피 팽창 코팅 밀어 올림. 대책: 도막 두께와 경화 관리, 적시 탑코트.
제14장 검사 및 인수 표준 전망
중방식은 "데이터로 인수"하는 공사입니다. 핵심 표준군:
- 표면 처리:ISO 8501-1(제녹 등급), ISO 8503(조도), ISO 8502(표면 청정도/염분), NACE/SSPC(대응 등급).
- 코팅 성능:ISO 12944-6(실험실 성능), ISO 9227(염수분무), ISO 4624(인장 부착력), ASTM D4587(QUV), GB/T 1771(염수분무).
- 도막 두께:ISO 2808, GB/T 13452.2, 90/10 또는 85/15 규칙 병용.
- 누점 검사:전기 불꽃 누점 검사(holiday test), 탱크, 파이프라인 내벽 필수, 전압은 도막 두께 따라 설정(예: 5 V/μm 경험).
- Inspection 자격:NACE CIP, FROSIO 인증 inspectors, 중대 공사 제3자 감리 의무.
자주 간과되는 점: 염수분무 시험 ≠ 실제 수명. 염수분무는 단일 염 환경만 모사, 순환 부식(prohesion + UV)이 실제에 더 가깝습니다. 선정 시 "순환 염수분무 + 노화" 조합 보고 봐야 하며, 고립된 1000 h 염수분무 데이터가 아님.
제15장 음극 보호와 코팅의 시너지
침지(Im1–Im3)와 해양 환경에서, 중방식 코팅은 흔히 외가전류 음극 보호(ICCP) 또는 희생 양극과 병용되어 "코팅 위주, 음극 보호 보험" 이중 방선 형성. 이때 코팅 요구 사항 전환:
- 코팅은 저투습, 고절연(보호 전류 감소) 필요;
- 아연분말 프라이머와 외가전류 병용은 신중(수소 취성/과보호 유발 가능), 무아연 에폭시로 변경 흔함;
- 누점 검사와 정기 전위 측정이 운영 유지보수 필수.
이 "유기 코팅 + 전기화학 보호" 복합 방안은 해상 파이프라인, 부두 강관 말뚝, 밸러스트 탱크(IMO PSPC 규정) 표준방법입니다.
제16장 시공 장비와 파라미터 실무
- 무기압 분무기:압력비 1:28–1:45, 출력 압력 150–350 bar, 노즐 0.38–0.53 mm(중방식 고점도 통상 0.43–0.48). 압력 부족→무화 불량, 도막 불균일; 과다→반발 낭비. 두 성분 비율 펌프(Graco ProMix 등):에폭시/PU 두 성분 정밀 혼합 비율(오차 < 2%), A/B 성분 동적 혼합으로 경화 불량 방지.
- 표면 처리 장비:샌드블라스팅 탱크(0.5–3 m³), 초고압 수류(UHP 1000–2500 bar), 진공 회수 블라스팅(친환경).
- 환경 모니터링:온습도계 + 이슬점계 + 표면 온도계, 3파라미터 실시간 기록, 범위 초과 시 즉시 중지.
- 도막 두께 및 누수 검사:습식 도막 게이지, 자석식 두께 측정기, 스파크 누수 검출기, 공정마다 즉시 검사.
제17장 경제성 및 수명 주기 비용(LCC)
중방식 결정은 "단위 면적당 도료 가격"이 아닌 "전체 수명 비용"을 계산해야 합니다:
LCC = 재료 + 시공 + 가동 중단 손실 + 유지보수 + 재도장 + 잔존 가치
예시: C5-M 해상 시설, A 안은 일반 에폭시적용(DFT 200 μm, 수명 8년)으로 단가는 낮으나 30년 내 3회 재도장 필요, 매회 가동 중단 손실이 막대함; B 안은 아연 rich+에폭시+불소 수지 페인트(DFT 320 μm, 수명 25년)로 단가는 높으나 30년 내 재도장 1회만 필요. 총계산 시 B가 보통 더 낮고 리스크도 더 통제 가능. 이것이 "조금 비싸도 수명이 긴" 것이 중방식 분야에서 보통 더 현명한 선택인 이유입니다.
제18장 추가 공사 사례 데이터
사례 5: LNG 저장탱크 외부 탱크(저온+대기)
외벽은 저온 수축과 해양 대기의 이중 시험을 받음. 에폭시 아연 rich + 에폭시 미카 + 폴리우레탄 적용, 저온 유연성과 층간 부착 중점, 저온 굽힘 시험(-40℃ 균열 없음)적용.
사례 6: 해상 풍력 타워(CX, 파랑 튀김 구역)
파랑 튀김 구역은 부식이 가장 심함(건습 교대+고염분+UV). 타워 하부는 초강력 에폭시 유리 편상 + 폴리우레탄, 수선 아래는 희생 양극 접속; 볼트 연결부는 사전 도장 + 실란트 가장자리 밀봉으로 틈새 부식 방지.
사례 7: 도시 교량 보수(가동 중, 밀폐 공간)
UHP 수류(무진, 앵커 프로파일 유지)로 블라스팅 대체, 빠른 건조 에폭시 프라이머(30분 표면 건조)로 교통 통제 시간 단축; 탑코트는 저 VOC 폴리실록산으로 친환경과 내후성 겸비.
제19장 수성 중방식의 기회와 도전
VOC 규제 강화에 따라 수성 중방식은 "대안"에서 "주류"로 이동. 그 기술 경로:
- 수성 에폭시 아연 rich/에폭시 프라이머:이미 C4–C5 등급 방호 실현, 부착력과 내화학성이 용제형에 근접, 수성 중방식의 돌파구.
- 수성 무기 아연 rich:성능이 용제형에 필적, 내온도와 방식 우수하나 시공 창과 경화가 습도 제약을 더 받음.
- 수성 폴리우레탄/불소 수지 탑코트:내후성 기준 충족, 경화 시 온습도 제어 필요.
도전은: 수성 계열의 "성막 온도"와 "플래시 녹"이 해양 고습 환경에서 더 두드러지며 현장 온습도 제어가 반드시 되어야 함; 또한 수성 중방식은 표면 처리와 시공 규율에 대한 요구가 용제형보다 더 높음. 그러나 불연, 저취, 저위험 폐기물의 장점으로 교량, 선박, 탱크 보수에서 빠르게 침투. 객신신소재의 수성 중방식 시리즈 제품은 다수 연안 프로젝트에서 검증되었으며 ISO 12944 등급에 따라 완전한 수성적용 제공 가능.
제20장 흔한 선정 및 시공 오류 체크리스트(함정 회피 가이드)
- ❌ C5 환경에 "한 번 도장"으로 대응 → 바닥·중도·탑코트 3층적용를 하고 설계 DFT 도달해야.
- ❌ 아연 rich 프라이머를 탑코트로 노출 사용 → 반드시 분화, 반드시 탑코트로 밀봉해야.
- ❌ 표면 염분 미검사 → 삼투압 블리스터, 중방식은 반드시 Cl⁻ 측정.
- ❌ 재도장 간격 초과 → 층간 박리, 기술 설명서 창 엄수.
- ❌ 동계 저온 강제 시공 → 에폭시 경화 매우 느리거나 실패, 가온 또는 저온 경화 배합으로 변경해야.
- ❌ 모서리 사전 도장 무시 → 용접 모서리 도막 부족으로 먼저 녹, 반드시 stripe coat.
- ❌ 잘못된 Test 기준 사용 → 고립 염수 분무 데이터 오도, 순환 부식+노화 조합 봐야.
- ❌ 단가만 비교 → 전체 수명 비용 계산, 장수명적용가 더 경제적.
- ❌ 프라이머 탑코트 불일치 → 밑먹음, 박리, 동일 계열 검증받아야.
- ❌ 고습 아연 rich 시공 → 백청/아연염, 습도 제어 또는 빠른 건조형 선정.
이 체크리스트를 도장 현장에 붙이면 흔한실패의 80% 회피 가능.
제21장 업계별 추천적용 빠른 참조표
| 업계/부위 | 환경 | 추천적용(프라이머→중도→탑코트) | 목표 DFT | 수명 목표 |
|---|---|---|---|---|
| 해상 교량 강박스 거더 | C5-M | 무기 아연 rich 75 + 에폭시 미카 2×100 + 불소 수지 2×40 | 315 μm | 25–30 년 |
| 화학 탱크 외벽 | C5-I | 에폭시 아연 rich 75 + 에폭시 미카 150 + 폴리우레탄 80 | 305 μm | 15–20 년 |
| 연안 공장 건물 강구조 | C4 | 에폭시 아연 rich 60 + 에폭시 중도 120 + 폴리우레탄 60 | 240 μm | 15 년 |
| 매설 송유 파이프 | Im3 | FBE 에폭시 분체 300–500(외벽) + 음극 보호 | — | 30 년 |
| 탈황탑(FGD) | 화+열 | 비닐에스터 편상 2×1000+ | ≥ 2 mm | 10–15 년 |
| 화력 발전소 냉각탑 | C4–C5 | 에폭시 아연 rich + 에폭시 미카 + 폴리우레탄(내후성) | 280 μm | 15 년 |
| 해양 플랫폼 파랑 튀김 구역 | CX | 초강력 에폭시 유리 편상 + 폴리우레탄 | 400 μm+ | 20 년 |
| 도시 교량(보수) | C4 | UHP 수류 + 빠른 건조 에폭시 + 폴리실록산 | 240 μm | 15 년 |
적용 설계의 세 가지 경험 법칙:
- 환경이 가혹할수록 프라이머는 더 "무거운"(아연 rich/무기 아연 rich 우선), 도막 두꺼울수록;
- 노출 내후성 탑코트는 반드시 지방족 PU/불소 수지/폴리실록산 선정, 에폭시 노출 면 절대 안 됨;
- 침몰/화학 환경은 에폭시계를 주체로, 탑코트는 내후성보다 치밀·침투 저항 중점.
제22장 중방식 기술 전선과 미래
- 그래핀 개질 도료:소량 그래핀(< 1%)으로 수산 확산 경로 대폭 연장, 차폐와 방식 향상, 현재 연구 핫토픽이나 분산 안정성과 비용이 여전히 공사 문턱.
- 자기 복구 코팅:마이크로캡슐에 방식제(예: 8-히드록시퀴놀린) 포장, 긁힘 후 방출 복구; 또는 가역 결합(Diels-Alder)으로 열 유발 자가 치유.
- 스마트 모니터링 코팅:전도성 나노와이어/광섬유 내장, 손상과 부식 실시간 경보, "말하는 코팅"으로.
- 초고형분/무용제:고형분 > 95% 심지어 100%, 거의 무 VOC, 단회 두꺼운 막 가능, 녹색 중방식 주 방향.
- 바이오 기반 수지:캐슈너트 껍질 유래 페놀, 식물유 유도체로 석유 기반 대체, 탄소 발자국 저감.
- 디지털 트윈 운영:BIM + 부식 모델 + 점검 데이터, 잔여 수명 예측, 재도장 시점 최적화.
이 기술들은 실험실에서 공사로 이동 중, 향후 10년 중방식은 "성능×녹색×지능"의 삼중 진화일 것.
맺음말: 중방식은 "제품"이 아닌 "시스템"
중방식 도료의 성패는 어느 한 페인트의 단일 성능이 아니라 환경 등급 판정—적용 설계—표면 처리—도막 두께 제어—시공 규율—유지 관리의 전체 연결 폐쇄 루프에 있음. 어느 한단계의 이완도 부식에 의해 무자비하게 증폭됨.
객신신소재는 완전한 중방식 제품 매트릭스와 기술 지원을 제공, 무기 아연 rich, 에폭시 아연 rich, 에폭시 미카부터 폴리우레탄, 불소 수지, 폴리실록산 탑코트까지, ISO 12944 등급에 따라 맞춤적용 설계 가능하며 무료 샘플링과 염수 분무 검증 지원. 방호를 앞서 하여 자산을 10년 더 가동.
추가 기술 선정 지원 필요 시 언제든 연락 주시기 바랍니다.
추가 읽기: 산업용 방식 페인트 완전 공략: 강구조, 탱크, 파이프 어떻게 맞는적용 시스템 선택할까? · 수성 산업용 도료 기술 시스템과 도장 공정 대전