왜 메탈릭 페인트의 색 맞추기와 시공이 실색 페인트보다 열 배나 어려운가
도료의 세계에서, 실색 페인트의 색 맞추기가 "색 하나를 맞춘다"라면, 메탈릭 효과 페인트의 색 맞추기는 "시야각에 따라 변하는 광학 곡선 전체를 맞춘다"라고 할 수 있습니다. 풍부한 경험을 가진 실색 페인트 색 맞추기 기술자라도 메탈릭 페인트를 처음 마주하면 막막함을 느끼기 마련입니다——과거의 모든 경험이 "색이 시각에 따라 변하지 않는다"는 전제 위에 세워져 있기 때문이고, 메탈릭 페인트는 바로 그 전제를 깨뜨리기 때문입니다. 같은 한 통의 메탈릭 페인트라도 정면에서 보면 밝은 은색, 비스듬히 보면 어두운 회색, 가까이서 보면 반짝임이 있고 멀리서 보면 색이 뒤집혀 보이며, 어느 한 차원이라도 제대로 맞추지 못하면 전체 색이 "틀린" 것이 됩니다.
이러한 복잡성은 메탈릭 효과 페인트의 물리적 본질에서 비롯됩니다. 실색 페인트는 안료가 빛을 흡수하고 산란시켜 색이 상대적으로 안정적인 반면, 메탈릭 페인트는 알루미늄 플레이크, 펄 플레이크가 빛을 반사하고 간섭시켜 외관이 효과 안료의 종류, 입경, 농도, 그리고 가장 중요한——배열 자세에 의해 공동으로 결정됩니다. 그리고 배열 자세는 다시 시공 과정(분무 파라미터, 용제 휘발, 도막 두께)에 크게 의존합니다. 이로 인해 하나의 가혹한 현실이 발생합니다: 메탈릭 페인트의 최종 외관은 절반은 배합에 의해, 절반은 시공에 의해 결정된다는 것입니다. 같은 배합이라도 다른 사람, 다른 건, 다른 파라미터로 분무하면 두 가지 효과가 나올 수 있습니다.
보다 직관적인 예를 들어보겠습니다: 같은 한 통의 은색 메탈릭 페인트를 두 기술자에게 맡겼을 때, 한 명은 높은 기압에 미세 안개 분무, 여러 차례 얇게 분무, 충분한 플래시 오프를 습관으로 하고, 다른 한 명은 낮은 기압, 적은 차수 두껍게 분무, 클리어 코트를 서두르는 것을 습관으로 한다면, 그 결과 전자의 도장면은 밝은 은색에 투명하고 뒤집힘 색이 강한 반면, 후자는 어둡고 얼룩지며 뒤집힘 색이 평범해집니다——배합은 똑같은데 외관은 하늘과 땅 차이입니다. 이 장면은 현실에서 매일 벌어지며, 많은 공장이 "도료를 바꿔도 문제없는데, 사람을 바꾸면 문제가 생긴다"는 근본 원인이기도 합니다. 이는 깊이 있게 다음을 설명합니다: 메탈릭 페인트에 있어, 배합을 논할 때는 반드시 시공을 함께 논해야 하고, 공급을 논할 때는 반드시 기술 서비스를 함께 논해야 한다는 것입니다. 시공을 떠나 메탈릭 페인트의 색을 논하는 것은 의미가 없습니다. 이것이 본 문서가 "색 맞추기"와 "시공"을 함께 다루는 근본 이유이기도 합니다——그것들은 본래 하나의 동전의 양면이기 때문입니다.
바로 이 때문으로, 메탈릭 효과 페인트의 색 맞추기와 시공은 결코 두 가지 독립된 일이 아니라 반드시协同 고려해야 하는 통합 시스템입니다. 색 맞추기 기술자는 시공을 알아야 합니다——배합이 안정적으로 시공될 수 있어야 하기 때문이고; 시공 기술자는 색 맞추기를 알아야 합니다——파라미터가 색을 바꾸기 때문입니다. 이것이 why 자동차, 가전, 소비자 전자제품 등 메탈릭 외관 요구가 극히 높은 업계에서 배색 능력과 시공 공정이 핵심 경쟁력으로 여겨지는 이유입니다. 객신신소재(KeXin New Material)와 같이 여러 업계에 서비스하는 도료 기업은 흔히 "배합—색채—시공"의 일체화 기술 서비스를, 메탈릭 페인트 사업이 일반 도료 매매와 구별되는 핵심 가치로 삼습니다. 본 문서는 메탈릭 효과 페인트 색 맞추기와 시공의 기술 요점을 체계적으로 분해하여, 독자들이 이 "과학과 손기술이 결합된" 정밀 공정을 이해하도록 돕겠습니다.
다각도 배색: 시야각에 따라 변하는 색의 언어 읽기
메탈릭 페인트 색 맞추기의 첫 번째 수업은 "다각도 배색"을 이해하고 익히는 것입니다. 실색 페인트는 보통 하나의 각도(예: 45°/0°)만으로 색을 정의할 수 있지만, 메탈릭 페인트는 외관의 본질이 각도에 따라 변하는 곡선이므로 반드시 여러 각도로 공동 서술해야 합니다.
업계 표준의 다각도 측색은 고정된 입사광(보통 45° 입사)을 기준으로, 거울 반사 방향에 대해 상대적으로 다른 이탈 각도에서 색을 측정합니다. 흔히 쓰이는 각도에는 거울면에 가까운 15°(밝은 상태, 고광각이라고도 함), 25°, 중간인 45°, 그리고 거울면에서 먼 75°, 110°(어두운 상태, 스킴 각/뒤집힘 색 각이라고도 함)가 포함됩니다. 일부 장비는 펄의 무지개색 변화를 포착하기 위해 측면의 간섭각도 측정합니다. 이 일련의 각도의 L*a*b* 값을 연결하면 메탈릭 페인트의 완전한 "시야각 이색 지문"이 구성됩니다. 두 메탈릭 페인트는 모든 각도에서 일치해야만 진정한 색 일치라 할 수 있습니다.
각 각도의 의미를 이해하는 것이 극히 중요합니다. 밝은 상태 각(15°, 25°)은 주로 알루미늄 플레이크의 거울 반사 강도와 색을 반영하며, 뒤집힘 색의 양, 메탈릭의 광택감은 주로 여기서 봅니다; 어두운 상태 각(75°, 110°)은 도막의 바탕색과 안료 본색을 반영하며, 메탈릭 페인트가 어두운 상태에서 색상이 탁하거나 어두운지는 품질 판단의 중요 차원입니다; 중간 각(45°)은 종합적 관감입니다. 색 맞출 때 어떤 메탈릭 색이 "정면에서 보면 맞는데, 측면에서 보면 틀어진다"면, 흔히 밝은 상태와 어두운 상태 각이 동시에 일치하지 않은 것입니다. 따라서 메탈릭 페인트 색 맞추기 기술자는 "다각도 데이터로 말하는" 법을 배워야 하며, 단일 각도나 육안으로 고정 시야각에서만 판단해서는 안 됩니다——후자는 "보기엔 맞는데 측정하니 틀리다"거나 "이 빛에서는 맞는데 저 빛에서는 틀리다"는 오판을 쉽게 낳습니다.
실용적인 색 맞추기 사고방식은, 다각도 데이터를 "조작 가능한 수정 방향"으로 번역하는 것입니다. 예를 들어: 밝은 상태가 어두우면(15° L* 낮음) 보통 알루미늄 플레이크가 적거나 입경이 가늘고 배열이 좋지 않음을 뜻하므로 알루미늄 분말을 늘리거나 입경 조합을 조정하고 시공을 최적화할 수 있습니다; 어두운 상태가 탁하면(110° 색상 편이) 대부분 투명 칼라 마스터 배치의 선택이나 사용량 문제이므로 칼라 마스터 배치를 조정해야 합니다; 전체 뒤집힘 색이 부족하면(밝음과 어두움 L* 낙차가 작음) 알루미늄 플레이크의 배향 불량을 가리키며, 이는 배합이 아닌 시공 파라미터 문제인 경우가 많습니다. 이런 "데이터 보고 방향 정하기" 방법은 본래 무형했던 메탈릭 페인트 수정 색을 유법하게 만들며, 메탈릭 페인트 색 맞추기 기술자 양성의 핵심 내용이기도 합니다. 동시에 평가의 표준화를 강조해야 합니다: 관찰은 반드시 표준 광원, 표준 각도, 표준 전개(메탈릭 페인트는 긁어 펴바른 것과 분무한 것 효과 차이가 극히 크므로刮板이 아닌喷板) 하에서 이루어져야 하며, 그렇지 않으면 데이터와 판단 모두 왜곡됩니다.
컴퓨터 배색 CCM: 메탈릭 페인트 색 맞추기의 가속기
다각도, 다변수의 복잡성 앞에서 순수 인공 시행착오로 메탈릭 색을 맞추는 것은 효율이 낮을 뿐만 아니라 재현도 어렵습니다. 현대 메탈릭 페인트 색 맞추기는 점점 컴퓨터 배색(CCM, Computer Color Matching) 시스템에 의존하고 있으며, 이는 색 맞추기를 "예술"에서 부분적으로 "과학"으로 전환해 효율과 일치성을 높이는 핵심 도구입니다.
여기서 흔한 오해를 명확히 할 필요가 있습니다: CCM은 "훑으면 배합이 나오는" 마법이 아닙니다. 그 이면에는 오랜 기간 축적된 기초 데이터 공학과 광학 모델링이 있습니다. 메탈릭 페인트의 방향성 반사는 실색 페인트보다 훨씬 복잡합니다——알루미늄 플레이크는 거울 반사도 있고 산란도 있으며, 펄은 간섭까지 있기 때문에 일반 실색 페인트 CCM이 의존하는 Kubelka-Munk 쌍상수 이론이 여기서 완전히 적용되지 않고, 효과 안료의 방향성 거동을 묘사하기 위해 더 복잡한 다중 플럭스나 BRDF(양방향 반사 분포 함수) 모델을 도입해야 합니다. 이는 메탈릭 페인트 CCM의 알고리즘 장벽과 데이터 장벽이 실색 페인트보다 훨씬 높음을 뜻하며, why 고품질 메탈릭 페인트 배색 능력이 소수 기업만 보유한 핵심 자산인지도 설명합니다.
CCM의 원리는: 먼저 다양한 효과 안료(다른 알루미늄 분말, 펄, 투명 칼라 마스터 배치)의 표준 전개 하 다각도 광학 데이터베이스를 구축하고, 목표색의 다각도 색값을 측정한 뒤, 소프트웨어가 광학 모델 기반으로 목표와 일치하는 안료 비율을 역산하는 것입니다. 실색 페인트 CCM과 다른 점은, 메탈릭 페인트 CCM은 반드시 다각도 광학 모델 위에 세워져야 하고 효과 안료의 복잡한 방향성 반사를 처리해야 하므로 알고리즘이 더 복잡하고 데이터베이스 품질 요구가 더 높다는 것입니다. 고품질 메탈릭 페인트 CCM 데이터베이스는 다량의 안료가 다른 농도, 다른 복합 배합 하에서의 다각도 전개 데이터를 포괄해야 하며, 이 자체가 시간과 노력이 드는 기초 공정이고 도료 기업 배색 능력의 핵심 자산입니다.
CCM이 내놓는 배합은 보통 "출발점"이지 "종점"이 아닙니다. 메탈릭 페인트 외관이 시공 영향도 받으므로 CCM 초기 배합 후에도 흔히 인공 미세 조정(수정 색)이 필요합니다——색 맞추기 기술자가 실제 분무 견본과 목표판의 다각도 대조에 따라 알루미늄 분말 입경 조합, 펄 비율 또는 투명 칼라 마스터 배치를 미세 조정해 목표에 접근합니다. 최근 AI 배색 기술 도입으로 시스템이 방대한 과거 배합에서 학습해 종점에 더 가까운 초기 배합을 내놓고 수정 색 방향을 지능 추천해 샘플 제작 주기를 더 단축합니다. 하지만 CCM이든 AI든, 색 맞추기 기술자의 질감에 대한 경험 판단——특히 반짝임, 입자감, 깊이감 같이 완전히 디지털화하기 어려운 차원——을 완전히 대체할 수는 없습니다. 따라서 메탈릭 페인트 색 맞추기의 이상적 모드는 "CCM/AI가 방향을, 베테랑이 질감을 정한다"는 인간-기계 협동입니다. 객신신소재도 고객을 위해 신색 개발 시 보통 이런 데이터베이스+인공 수정 색 모드를 채택해 효율과 최종 질감을 겸비합니다.
배합 복합 기술: 알루미늄 분말, 펄, 투명 칼라 마스터 배치의 3중주
메탈릭 효과 페인트의 고급 질감은 흔히 알루미늄 분말, 펄 안료와 투명 칼라 마스터 배치의 정묘한 복합에서 옵니다. 이 세 가지 원료 각자의 작용과 상호 영향을 이해하는 것이 메탈릭 페인트 배합과 색 맞추기의 핵심 기예입니다.
알루미늄 분말은 메탈릭의 "뼈대"——광택, 뒤집힘 색과 반짝임의 기초——를 결정합니다. 알루미늄 분말 선택 시 입경이 첫 변수입니다: 가는 알루미늄 분말(3-8마이크로미터)은 섬세한 새틴면, 낮은 반짝임을 주고; 중간 알루미늄 분말(10-20마이크로미터)은遮盖와 적당한 반짝임을 균형잡으며; 굵은 알루미늄 분말(25마이크로미터 이상)은 뚜렷한 다이아몬드 플래시 포인트를 줍니다. 같은 배합에 흔히 다른 입경 알루미늄 분말을 급배합 재사용해 섬세한 바탕광과 점缀 반짝임 포인트를 동시에 얻습니다. 알루미늄 분말 유형(옥수수편상/은원상/거울 VMP)은 밝기와 뒤집힘 색 등급을 결정합니다. 알루미늄 분말 사용량은遮盖와 뒤집힘 색에 영향——량이 많으면遮盖 강하고 뒤집힘 색이 적층 영향받을 수 있으며, 량이 적으면 바닥이 비일 수 있습니다.
펄 안료는 "층차와 색채 깊이"를 담당합니다. 그것은 빛 간섭으로 부드러운 무지개색을 내어 메탈릭 페인트에 깊이감과 시야각 변색의 풍부함을 더합니다. 은색에 흰 펄을 넣으면 밝은 상태의 투명함과 "다이아몬드감"을 강화할 수 있고; 간섭색 펄(예: 빨강, 파랑, 초록 펄)을 넣으면 "바탕색은 하나, 반짝임은 또 다른 하나"라는 고급 이색 효과가 나오는데, 이것이 많은 고급 자동차 펄 색의 비밀입니다. 펄과 알루미늄 분말 복합 시 둘의 방향성 반사 중첩에 주의해 상호 간섭으로 탁하거나 어두워지지 않도록 해야 합니다.
여기서 복합의 세부를 보충합니다: 알루미늄 분말과 펄의 입경 조합에는 "급배합 사고"가 필요합니다. 단일 입경만 쓰면 반짝임 포인트가 지나치게 균일 단조롭거나 입자감이 통제 불능이 됩니다. 고수는 흔히 대중소 세 단계 입경을 비율대로 복합합니다——대입경은 점缀성 다이아몬드 반짝임 포인트를, 중입경은 주체 메탈릭감을, 소입경은 바탕광과 섬세함을 채워, 직사광下에 풍부한 반짝임이 있고 산란광下에도 입자가 드러나지 않게 합니다. 이런 급배합은 순수 경험과 다량 시험 축적의 결과이며, 다른 브랜드 동일 색번이 "비슷해 보이는데 질감이 다르다"는 심층 원인이기도 합니다.
투명 칼라 마스터 배치(염료형 또는 투명 안료형)는 "메탈릭을 덮지 않고 색을 입힌다"를 담당합니다. 메탈릭 페인트는 보통遮盖성 안료로 색을 입히면 알루미늄 플레이크의 메탈릭 반사를 가리므로 쓸 수 없고; 반드시 투명 칼라 마스터 배치를 써 색이 메탈릭 반사 위에 "씌워지게" 해 "유색의 메탈릭"을 형성해야 합니다. 투명 칼라 마스터 배치의 선택은 메탈릭 페인트의 색상, 순도와 어두운 상태 표현을 직접 결정합니다——밝은 상태에서 메탈릭에 색을 띠게 하고 어두운 상태에서 바탕색을 기여합니다. 투명 칼라 마스터 배치의 내후성이 특히 핵심인데, 염료형은 선명하나 내후성 나빠 퇴색 쉽고, 투명 안료형은 내후성 좋고 옥외 메탈릭 색의 주력입니다. 셋의 복합 예술은 알루미늄 분말로 기조를, 펄로 층차를, 마스터 배치로 색상을 정해 3중주가 조화로워야 진정 고급 메탈릭 색이 됩니다. 이런 복합 경험은 메탈릭 페인트 배합사가 오랜 기간 쌓은 핵심 노하우입니다.
분무 파라미터가 어떻게 "색을 바꾸는"가: 시공 즉 색 맞추기
메탈릭 페인트에 있어 반직관적이지만 극히 중요한 인지는: 시공 파라미터 자체가 색 맞추기 변수라는 것입니다. 같은 배합이라도 분무 파라미터가 다르면 나오는 뒤집힘 색, 반짝임, 색상이 모두 변합니다. 분무 파라미터가 알루미늄 플레이크 배향에 어떻게 영향을 주는지 이해하는 것이 메탈릭 페인트 외관을 안정시키는 핵심입니다.
안개화(atomization)는 첫 번째 큰 변수입니다. 안개화가 미세할수록(기압 높고 도료 점도 낮음) 도료 방울이 작아 알루미늄 플레이크가 도막 중 평행 전개되기 쉬워 뒤집힘 색이 강하고 메탈릭감이 밝으며; 안개화가 거칠수록 알루미늄 플레이크 자세가 어지러워 뒤집힘 색이 약하고 얼룩지기 쉽습니다. 따라서 메탈릭 페인트는 보통 비교적 미세한 안개화를 요구합니다. 건 이동 속도와 토출량은 단도 도막 두께와 습윤 정도를 결정합니다——건 이동이 느리고 토출이 많으면 습윤 도막이 두꺼워 알루미늄 플레이크가 흐를 공간이 더 있지만 흐름 따라 위치 어긋나기 쉽고; 건 이동이 빠르고 토출이 적으면 도막 얇고 빨리 마르며 알루미늄 플레이크가 현재 자세로 "동결"되기 쉽습니다. 건 거리(보통 15-25센티미터)는 공작물 도달 시 도료 방울의 건습 상태와 안개 폭 중첩에 영향을 줍니다.
플래시 오프 시간은 메탈릭 페인트만의 고유한 핵심 공정입니다. 여러 겹의 얇은 분사 사이의 플래시 오프는 이전 층의 용제가 충분히 휘발하고 알루미늄 플레이크의 배향을 안정화시킨 후 다음 층을 분사하게 하여, 이렇게 층층이 알루미늄 플레이크가 평행하게 배열되어 플롭(flop)이 가장 강해집니다. 플래시 오프가 부족하면 알루미늄 플레이크가 배향되지 않은 상태에서 다음 층에 의해 교란되어 얼룩(mottling)이 생기고 플롭이 감소합니다. 정향 분사/제어 분사(control coat/dust coat)는 숙련자들이 흔히 쓰는 기술로 — 마지막에 고도화(高霧化), 약간 먼 거리의 "건식 분사(dry spray)"를 한 번 더하여 표면의 알루미늄 플레이크를 더욱 평평하게 눕히고 일관된 반짝임을 통일시키는 것으로, 플롭과 외관 균일성을 높이는 마무리의 일격입니다.파라미터의 영향이 이토록 크기 때문에, 메탈릭 페인트 시공은 반드시 "파라미터 고정(parameter fixing)"이 되어야 합니다: 일단 샘플 제작으로 무화 압력, 건 이동 속도, 건 거리, 도수(道數), 플래시 오프 시간, 도막 두께 등의 파라미터가 결정되면, 양산 시에도 반드시 엄격히 재현해야 하며, 어떤 편차도 색차를 유발합니다. 이것이 메탈릭 페인트 라인이 점점 자동/로봇 분사로 기우는 이유이기도 합니다 — 로봇은 파라미터를 정밀하게 재현할 수 있어 인공보다 더 안정적입니다. 수동 분사는 기술자의 훈련과 경험에 크게 의존합니다. 메탈릭 페인트에 있어서는 "시공이 곧 조색(調色)"이라 할 수 있으며, 공정 안정성이 곧 색상 일치성과 직결된다고 할 수 있습니다.
| 분사 파라미터 | 과대/과속의 영향 | 과소/과만의 영향 | 메탈 효과에 대하여 |
|---|---|---|---|
| 무화 기압 | 도막 건조 편중, 플롭 강함 | 알루미늄 플레이크 흐트러짐, 얼룩 발생 쉬움 | 안개 입자细을수록 밝음 |
| 건 이동 속도 | 도막 얇음, 알루미늄 플레이크 동결 쉬움 | 도막 두꺼움, 알루미늄 플레이크 어긋남 쉬움 | 플롭과 균일성에 영향 |
| 도막 두께 | 알루미늄 플레이크 적층, 플롭 저하 | 遮盖 부족, 바탕 노출 | 최적 윈도우 준수 필요 |
| 플래시 오프 시간 | —— | 부족 시 얼룩·플롭 저하 | 충분할수록 밝음 |
도막 두께와遮盖: 메탈릭 페인트 시공의 보이지 않는 레드라인
메탈릭 페인트 시공에서 도막 두께 제어는 자주 과소평가되지만 성패를 결정하는 보이지 않는 레드라인입니다. 이는 실색 페인트의 "두꺼울수록 안전"이라는 직관과 정반대이며, 초심자가 가장 쉽게 실수하는 부분으로 별도로 깊이 다룰 가치가 있습니다.
메탈릭 베이스코트에는 "최적 도막 두께 윈도우"가 존재합니다. 너무 얇으면遮盖 부족, 바탕 노출, 색상 연함이며, 알루미늄 플레이크 밀도가 부족해 금속감이 약합니다; 너무 두꺼우면 알루미늄 플레이크가 층층이 적층되고 자세가 흐트러져 오히려 플롭이 저하되고 얼룩 위험이 증가하며, 흘러내림(流掛)을 유발할 수도 있습니다. 이 최적 윈도우는 보통 매우 좁습니다(메탈릭 베이스코트 건조 도막은 흔히 10-20마이크론), 반드시 "얇게 여러 번 분사, 매회 플래시 오프"로 정밀하게 맞춰야 하며, 한 번에 두껍게 뿌려서는 안 됩니다. 매번의 얇은 분사는 새 층의 알루미늄 플레이크가 도막 수축 중에 평평하게 눕고 배향할 충분한 시간과 공간을 갖게 합니다; 층층이 얇게 분사해 겹치면遮盖를 달성함과 동시에 각 층의 알루미늄 플레이크가 평행하도록 보장하여 가장 강한 플롭을 얻습니다.
遮盖력은 균형을 잡아야 하는 또 다른 지표입니다. 메탈릭 페인트의遮盖는 알루미늄 플레이크에만 의존하는 것이 아니라, 투명 안료와 프라이머 배색의 조화에도 달려 있습니다.遮盖력이 약한 투명색(일부 적색, 황색 등)에 대해서는 흔히配套的 동색계 프라이머(color primer)로 바탕을 처리하여 바탕 노출 위험을 줄이고 색상을 안정화합니다 — 이렇게 하면 색도료 도막 두께에 약간의 변동이 있어도, 프라이머가 이미 가까운 바탕색을 제공하므로 최종 색차도 통제할 수 있습니다. 이것이 고급 메탈릭 페인트 시스템이 "프라이머—색도료—투명 래커"의 전체配套的을 강조하는 이유이며, 색도료 자체만 보는 것이 아닙니다.
더 미묘한 점은, 동일한 메탈릭 페인트가 서로 다른 도막 두께에서 서로 다른 플롭과 색상을 나타낸다는 것입니다 — 도막 두께 변화 자체가 하나의 "보이지 않는 조색 변수"입니다. 따라서 샘플 제작으로 결정된 표준 도막 두께는 양산에서 엄격히 재현되어야 하며, 라인에는 흔히 온라인 도막 두께 모니터링이 갖춰집니다. 도막 두께 윈도우를 이해하고 지키는 것은 우수한 배합을 안정적 양산 외관으로 전환하는 핵심 고리이며, 숙련 기술자와 초보자를 구분하는 중요한 지표이기도 합니다.
펄 페인트의 조색과 시공: 메탈릭 페인트보다 한 단계 더 나아감
메탈릭 페인트가 이미 어렵다면, 펄 페인트(운모계 펄 안료 포함)는 어떤 면에서는 한 단계 더 나아갑니다. 펄의 간섭 발색 메커니즘은 알루미늄 분말의 경면 반사와 다르며, 그 조색과 시공에는 독특한 규칙이 있어 별도로 논의할 가치가 있습니다.
펄 안료는 산화물 박막 계면에서의 빛의 간섭으로 무지개빛을 내며, 그 색상이 각도에 따라 변하는 방식은 알루미늄 분말과 다릅니다 — 알루미늄 분말은 주로 명암(밝기)이 각도에 따라 변하지만, 펄은 색상 자체가 각도에 따라 변할 수 있습니다(예: 금색에서 적색으로, 청색에서 녹색으로). 이로 인해 펄 페인트의 다각도 배색은 더 복잡해지며, 일부 간섭색 펄은 정확한 특성 파악을 위해 특수한 측면 간섭 측정 각도가 필요하기도 합니다. 펄의 "바탕색"과 "반짝임색"은 다를 수 있으며, 이러한 이색 효과가 펄 페인트의 고급스러움의 원천이지만 조색 난이도도 크게 높입니다.
시공 면에서, 펄 편(片)은 보통 알루미늄 플레이크보다 더 크고 얇으며 전단 손상을 더 잘 받으므로 교반과 이송이 더 부드러워야 합니다; 펄의 배향 또한 분사 파라미터와 플래시 오프에 의존하지만, 도막 두께와 도수에 대한 민감도가 때로는 더 높습니다 — 펄 페인트는 흔히 "3코트" 구조(베이스코트+펄 중간층+투명 래커, 또는 유색 바탕+펄 커버+투명 래커)를 사용하여 깊은 층위를 연출하며, 각 층의 조화가 더 까다롭습니다. 펄 화이트가 전형적입니다: 보통 백색 베이스코트로 바탕을 처리한 후, 백색 펄 또는 간섭 펄을 포함한 중간층을 씌우고 마지막에 투명 래커로 광택을 더하는 방식으로, 세 층이 함께既白이면서도 무지개빛 깊이가 있는 고급 펄 화이트를 연출하며, 이것이 많은 럭셔리 차종의 상징적 배색 방식입니다.
펄 페인트와 알루미늄 분말의 복합 배합은 더 풍부한 효과를 창출할 수 있습니다: 은색에 펄을 더해 다이아몬드 느낌과 투명감을 강화하고, 짙은 색에 간섭 펄을 더해 각도에 따라 변하는 신비로운 느낌을 줍니다. 하지만 복합 배합은 문제도 더 잘 일으킵니다 — 두 가지 효과 안료의 방향성 반사가 중첩되어, 비율이나 입경이 부적절하면 서로 간섭해 회색빛이 돌거나 탁해질 수 있습니다. 따라서 펄 페인트의 배합과 조색은 순수 알루미늄 분말 메탈릭 페인트보다 경험과 데이터베이스에 대한 요구가 높으며, 메탈 효과 도료 기술의 "고급 과정"이라 할 수 있습니다.
완전한 시공 흐름: 하재에서 연마까지의 표준 작업
메탈 효과 도료의 시공은 고리마다 맞물린 표준 작업 흐름으로, 각 단계가 최종 메탈 외관을 위해 봉사합니다. 전형적인 "베이스코트+투명 래커" 시스템을 예로 들면,一套 완전한 흐름은 다음과 같은环节을 포함하며, 어느 한 고리의 소홀도 최종 도면에서 증폭될 수 있습니다.
첫 단계는 하재 전처리와 프라이머입니다. 공작물은 기름·녹을 완전히 제거하거나 플라스틱 처리를 하며, 방식과 부착을 위한 프라이머를 도장하고 평평하게 연마하여 색도료에 균일하고 흡수 차이가 없는 "캔버스"를 제공합니다. 프라이머의 색상(특히配套的 색상 프라이머)은 메탈릭 베이스코트의 최종 색상과 플롭에 영향을 주므로, 고급 시스템은 전용配套的 프라이머를 규정합니다. 두 번째 단계는 점도 조정과 교반입니다. 메탈릭 페인트 시공 전에는 반드시 규정에 따라配套的 희석제로 목표 점도에 맞추고, 침강한 알루미늄 플레이크와 펄이 균일 분산되도록 충분히 교반해야 합니다 — 교반 부족은 색 불균일과 로트 내 색차를 유발합니다.
세 번째 단계는 메탈릭 베이스코트의 다층 얇은 분사입니다. 보통 먼저 한 번의 안개 분사(tack coat)로 부착과 초기 배향을 세운 후, 한두 번의 습식 분사로 색상과遮盖를 형성하며, 매회 사이 충분한 플래시 오프를 거치고, 필요 시 마지막에 정향 분사를 한 번 더해 표면 알루미늄 플레이크를 통일합니다. 이 단계가 외관 성패의 핵심이며, 매회의 토출량·무화·건 이동이 일치해야 하고, 회와 회 사이 플래시 오프 시간은 충분하되 지나치지 않아야 합니다 — 플래시 오프 부족 시 다음 도장이 이전 도장 알루미늄 플레이크를 교란하고, 플래시 오프 과다 시 층간 부착에 영향이 있을 수 있습니다. 기술자는 흔히 도면이 "젖고 광택 있는" 상태에서 "반 무광" 상태로 변하는 외관 변화로 플래시 오프 여부를 판단하며, 이는 경험 축적이 필요한 감각입니다. 네 번째 단계는 플래시 오프와 검사입니다. 베이스코트 분사 후 충분히 플래시 오프하여 용제 휘발과 알루미늄 플레이크 배향 안정화를 시키고, 얼룩·색차·이물질 유무를 검사합니다. 다섯 번째 단계는 투명 래커 도장입니다. 투명 래커는 광택·풍만도·보호를 제공하며, 그 용제가 너무 강해 하층 알루미늄 플레이크를 교란하지 않도록 해야 하고, 유동성과 충분한 도막 두께를 보장하며 시공해야 합니다. 여섯 번째 단계는 경화입니다. 시스템 요구에 따라 자연 건조, 저온 베이킹 또는 UV 경화를 합니다. 일곱 번째 단계는 연마(필요 시)입니다. 먼지 점을 제거하고 이음매를 수정하여 거울 광택을 회복합니다.
전체 흐름은 "파라미터 고정, 환경 통제, 공정별 검사"를 강조합니다. 메탈릭 페인트는 온습도에 민감하여 라인은 보통 분사실 온습도를 제어해야 하고, 청결도에 민감하여 분진을 제어해야 합니다. 매 로트 시공은 표준 패널과 다각도 비교를 해 외관 일치 확인 후 출하해야 합니다. 이 엄격한 표준 작업이 "실험실에서 조색한 좋은 색"을 "라인 양산의 안정적인 좋은 색"으로 전환하는 다리이며, 메탈릭 페인트 기술 서비스의 중요 내용이기도 합니다.
특별히 강조할 점은 "이음매 전이 분사(blending)" 기술로, 이는 부분 보수와 색 맞춤 작업에서 경계를 숨기는 핵심입니다. 차체나 공작물의 일부만 보수할 때, 보수 구역 가장자리를 딱딱하게 마감하면 신구 도막의 플롭과 색상 미세 차이가 뚜렷한 "이음매 선"을 형성합니다. 전이 분사的做法은: 메탈릭 베이스코트가 보수 구역 외곽에서 점점 얇아지고 서서히 원래 도료로 페이드되게 한 후, 투명 래커로 전체 전이 구역을 씌워 신구 도막이 시각적으로 자연스럽게 융합되게 하는 것입니다. 전이 분사는 기술자 경험에 크게 의존합니다 — 전이 구역의 크기, 그라데이션의 균일성, 매 총의 켜고 끄는 동작이 이음매의 은폐 여부를 결정합니다. 이 기예는 자동차 보수에서 특히 중요하며, 보수 페인트 기술자 교육의 핵심 내용으로 메탈릭 페인트의 "시공이 곧 예술"인 면을 보여줍니다. 또한, 완제품 인도 전 최종 검사는 표준 광원 박스( D65 주광, TL84 상점광, A 광원 백열등 등 포함)에서 다광원 비교를 해야 합니다. 메탈릭 페인트는 "동색이색(同色異譜, metamerism)"이 있을 수 있어 — 한 광원에서는 맞아도 다른 광원에서는 색이 어긋나므로, 다광원 검사로这类 잠재 위험을 미리 발견할 수 있습니다.
분사 설비와 자동화: 수동 건에서 로봇까지
메탈릭 페인트 외관이 시공 파라미터에 극도로 민감하므로, 분사 설비의 선택과 자동화 수준이 일치성을 결정하는 중요한 요소가 됩니다. 각 설비는 특징이 다르며, 이들이 메탈 효과에 미치는 영향을 이해하면 라인 기획과 공정 최적화에 도움이 됩니다.
수동 공기 건은 가장 유연하고 보편적인 방식으로, 소량 다품종, 복잡한 형상, 보수 작업에 특히 적합합니다. 기술자의 기법(기압, 건 거리, 건 이동 속도, 겹침률)에 크게 의존하며, 장점은 유연한 대응과 전이 분사 등 정밀 기법 가능, 단점은 일치성이 사람에 의존해 로트 간·사람 간 변동이 큽니다. 따라서 수동 분사 메탈릭 페인트 라인은 기술자 교육과 파라미터 규율을 특히 강조합니다. 공기 보조 및 HVLP(고유량 저기압) 건은 무화 품질과 상도율(transfer efficiency)에서 개선되어, 세밀한 무화를 보장하면서 도료 안개 낭비를 줄이며 메탈릭 페인트에 흔히 쓰이는 수동 설비입니다.
정전 분사는 금속 부품 도장에 널리 쓰이며, 도료 방울에 전기를 띠게 하고 공작물 접지로 형성된 전계로 도료를 공작물에 흡착시켜 상도율이 높고 공작물 뒷면까지 감습니다(정전 둘레 효과). 하지만 정전 분사를 메탈릭 페인트에 쓸 때 특수 문제가 있습니다: 대전이 알루미늄 플레이크의 배향과 분포에 영향을 주어 플롭과 외관을 바꿀 수 있으며, 알루미늄 분말의 도전성으로 인한 "패러데이 케이지 효과"로 오목한 곳 도장이 어렵습니다. 따라서 메탈릭 페인트 정전 분사는 전용 최적화가 필요하거나 "정전 베이스 분사+상용 정향층 분사" 조합을 씁니다. 회전 컵 정전(고속 회전 컵 무화기)은 자동차 원공장 메탈릭 페인트의 주력으로, 무화가 극히 미세하고 상도율·외관이 우수합니다.
로봇 자동 분사는 메탈릭 페인트 고일치성을 실현하는 궁극적 방안입니다. 로봇은 샘플 제작으로 결정된 모든 파라미터(궤적, 속도, 유량, 무화, 건 거리)를 정밀·안정적으로 재현해 인위적 변동을 없애, 자동차 원공장·대량 가전·소비자 전자 메탈릭 페인트의First Choice입니다. 온라인 도막 두께·색차 검사 및 폐루프 파라미터 제어와 결합된 자동화 라인은 메탈릭 페인트의 로트 일치성을 수동이 도달하기 어려운 수준으로 끌어올립니다. 물론 자동화는 투자가 크고 유연성이 상대적으로 낮아, 다품종 소량 상황에는 여전히 수동 또는 반자동이 필요합니다. 설비 선택의 본질은 일치성·유연성·비용 사이의 균형이며, 메탈릭 페인트는 파라미터 민감성 때문에 실색 페인트보다 자동화에 더 기웁니다.
결함 진단과 예방: 메탈릭 페인트의 흔한 외관 문제
메탈릭 페인트 시공에서 가장 골치 아픈 것은 "배합은 안 바뀌었는데 그냥 안 뿌려진" 외관 결함들입니다. 흔한 결함의 원인과 대책을 체계적으로 익히는 것은 시공 품질 제어의 기본기이자 신속한 손실 방지의 핵심입니다.
얼룩(mottling/운영)은 가장 흔한 결함으로, 도면에 진하기 다른 반점이 나타나는 것이며 근원은 알루미늄 플레이크 배향 불균일입니다 — 무화 불안정, 건 이동 겹침 불균일, 플래시 오프 부족, 국소 건습 차이 등이 원인이 됩니다. 대책은 무화와 건 이동 리듬 안정, 충분한 플래시 오프 보장, 필요 시 정향 분사 추가입니다. 색차와 로트 차는 동일 색번호의 서로 다른 공작물/로트 외관 차이로 나타나며, 대개 알루미늄 분말 로트, 시공 파라미터 또는 도막 두께 변동 때문이므로 파라미터 고정, 원료 로트 관리, 다각도 측색 관리가 필요합니다. 플롭 부족(어두워짐)은 메탈 밝음·어두움 낙차가 작고 충분히 밝지 않은 것으로, 알루미늄 플레이크가 평행 배열되지 않음(점도 높음, 무화 부족, 도막 과후 적층, 투명 래커 팽윤)이 원인이며 무화 최적화, 도막 두께 제어, 투명 래커 호환성 검증이 필요합니다.
입자감/오염이 확산광下에서 거칠게 보이는 것은 대개 안료 입자 크기가 너무 크거나 농도가 너무 높기 때문이며, 플레이크와 부드러움의 균형을 다시 맞춰야 합니다. 지문/물자국/하얗게 변함은 대개 용제 잔류, 습도 과다, 플래시 오프 불량과 관련이 있습니다. 번짐/리코트 하기는 클리어 코트의 강한 용제가 하도 색 페인트를 용해시켜 색 이행과 플립 플롭 저하를 일으키는 것이며, 층간 호환성 검증이 필요합니다. 오렌지필, 처짐, 핀홀 등은 범용 도장 결함으로, 무화, 도막 두께, 점도, 청결도와 관련이 있습니다. 또 하나의 은폐된 "가장자리 어두움/가장자리 얼룩짐"이 있는데, 이는 작업물의 모서리, 코너 부위에 나타나며, 그 원인은 이 부위의 페인트 안개 겹침, 기류 및 건조 속도가 평면과 다르기 때문에 알루미늄 플레이크의 배향 이상이 발생하기 때문입니다. 대책은 건 스프레이 경로 조정, 모서리 별도 보충 분사 또는 배향 스프레이로 통일하는 것이며, 이는 복잡한 형상의 작업물에서 특히 흔합니다.메탈릭 페인트 결함을 진단하는 데는 실용적인 점검 순서가 있습니다: 먼저 "전면적" 결함인지 "국소적" 결함인지 봅니다—전면적(전체가 나쁨)은 대개 배합, 원료 또는 전체 파라미터 문제를 가리키고, 국소적(특정 영역이 나쁨)은 대개 해당 영역의 시공 기법, 기류 또는 형상 요인을 가리킵니다. 다음으로 "밝은 상태 문제"인지 "어두운 상태 문제"인지 봅니다—밝은 상태에서 어두워짐은 대개 알루미늄 플레이크량과 배향과 관련이 있고, 어두운 상태에서 오염됨은 대개 색 모재와 관련이 있습니다. 마지막으로 "프라이머 페인트 층"인지 "클리어 코트 층"에서 유발되었는지 판단합니다—클리어 코트 후에 나빠진 것은 대개 클리어 코트의 팽윤 또는 호환성 문제입니다. 이 "전역 vs 국소, 밝은 상태 vs 어두운 상태, 하도 vs 클리어"라는 3차원 점검법에 따르면, 범위를 빠르게 축소하고 정확히 위치시킬 수 있어, 맹목적인 시행착오로 자재와 공수를 낭비하는 것을 피할 수 있습니다. 결함 진단의 요령은 "층별 귀인"입니다: 먼저 배합 문제인지 시공 문제인지, 프라이머 페인트 문제인지 클리어 코트 문제인지 판단한 후, 해당 변수를 하나씩 점검합니다. 성숙한 도료 공급업체는 일반적으로 결함 도감과 진단 가이드를 제공하여 고객이 빠르게 위치시켜 문제를 해결하도록 돕는데, 이는 메탈릭 페인트 기술 서비스 가치의 직접적인体现입니다.
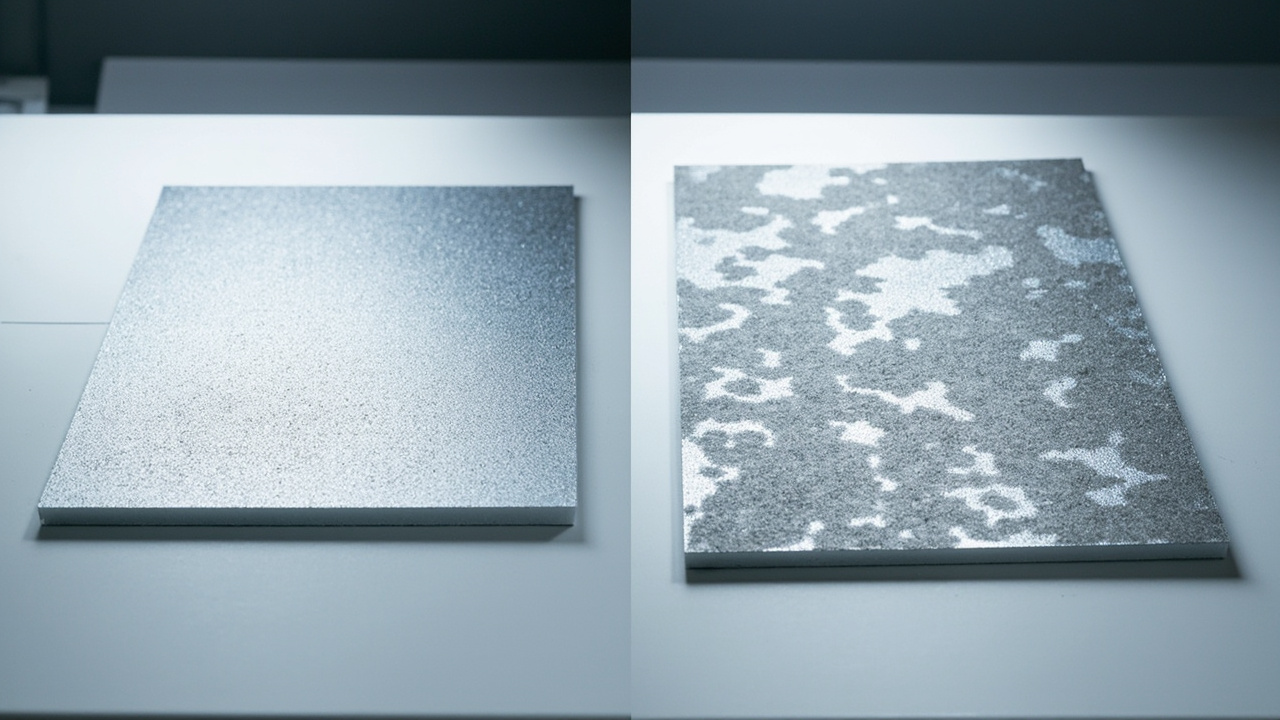
수성 메탈릭 페인트의 조색과 시공: 친환경화가 가져온 새로운 도전
환경 규제가 엄격해짐에 따라, 수성 메탈릭 페인트가 용제형을 점차 대체하여 자동차 원차, 보수 및 일반 산업의 주류 방향이 되고 있습니다. 그러나 물의 물리적 특성은 용제와 완전히 다르기 때문에, 메탈릭 페인트의 조색과 시공에 일련의 새로운 도전을 가져오며, 이러한 차이를 이해하는 것은 수성화 전환 성공의 전제입니다.
물의 휘발 거동이 가장 큰 변수입니다. 물의 휘발 잠열이 높고 휘발 속도가 환경 습도의 강한 영향을 받습니다—습도가 높으면 물이 천천히 휘발하여 알루미늄 플레이크 배향 시간 창이 길어지고 불안정해져, 플립 플롭 부족, 얼룩짐이 쉽게 발생합니다. 습도가 낮으면 너무 빨리 마를 수도 있습니다. 이는 용제형 페인트의 휘발이 상대적으로 제어 가능하고 습도 영향이 적은 것과 뚜렷한 대조를 이룹니다. 따라서 수성 메탈릭 페인트 시공은 도장 부스 습도 제어 요구가 더 높으며, 라인은 일반적으로 제습 시설을 갖추어야 하고, 휘발 리듬을 안정화하고 알루미늄 플레이크 배향을 가속화하기 위해 "중간 플래시 오프 가열"(분사 간격에 온풍 또는 적외선으로 탈수 보조)을 널리 채택합니다. 이는 수성 메탈릭 페인트가 외관을 안정적으로 재현할 수 있는지의 핵심 공정 단계입니다.
물의 높은 표면 장력은 습윤과 알루미늄 플레이크 전개에 영향을 미칩니다. 수성 메탈릭 페인트는 기재와 프라이머에 대한 습윤성이 용제형보다 떨어져, 크레이터링, 얼룩짐이 쉽게 발생하므로 습윤제, 필름 형성 조제로 조절해야 합니다. 동시에 노출된 알루미늄은 물에서 쉽게 기포 부식되므로, 수성 메탈릭 페인트는 반드시 이산화규소 또는 폴리머 피막의 불활성화 알루미늄 분말을 사용해야 하며, 이는 알루미늄 플레이크의 광학적 표현에도 약간 영향을 미쳐 배합에서 보상해야 합니다. 조색 면에서, 수성과 용제형 메탈릭 페인트의 발색 규칙은 다르므로, 양자의 CCM 데이터베이스는 공용할 수 없으며 별도로 구축해야 합니다. 또한, 수성 페인트의 건조 수축, 플래시 오프 조건은 용제형과 다르므로, 동일 목표색의 수성 배합과 용제 배합은 종종 차이가 큽니다. 도전이 적지 않음에도 불구하고, 다년간의 발전을 거쳐 성숙한 수성 메탈릭 페인트는 플립 플롭과 플레이크에서 용제형에 근접할 수 있게 되어, 친환경 규제 준수의 신뢰할 수 있는 선택이 되었습니다. 커신신소재는 수성 메탈릭 페인트 적용을 추진할 때, 고객이 도장 부스 습도 제어와 중간 플래시 오프 시설에 특별히 주의할 것을 알리는데, 이는 수성 메탈릭 페인트가 "실험실에서는 되고, 라인에서는 불안정한" 병증의 근원이 되기 때문입니다.
업계별 시공 차이: 하나의 원리, 다양한 적용
메탈 효과 페인트의 기본 원리는相通하지만, 다른 업계에 적용될 때 시공 방식과 중점이 크게 다릅니다. 이러한 차이를 이해하면, 구체적 시나리오에 적합한 제품과 공정을 선택하는 데 도움이 됩니다.
자동차 원차 도장은 메탈릭 페인트 시공의 최고 기준입니다. 온습도가 제어된 청정 작업장에서 로봇 자동 분사, 다층 박막 분사에 중간 플래시 오프를 사용하여, 차체의 부위별, 배치별, 공장별 색상 고도 일치를 추구합니다. 원차는 다각도 색차의 공차가 극히 엄격하며, 완비된 온라인 검사와 색상 관리에 의존합니다. 자동차 보수는 또 다른 극단입니다—비표준 조건의 정비 매장에서 수동 스프레이 건으로 원차의 플립 플롭과 플레이크를 재현해야 하며, 구형과 신형 도막이 끊김 없이 융합되도록 블렌딩(blending) 분사도 해야 합니다. 보수는 조색사와 기술자의 경험 의존도가 극히 높으며, 배색 데이터베이스(부색 variant 포함)와 빠른 조색 능력이 보수 페인트 체계의 핵심입니다.
가전 도장은 대량화, 자동화 하의 안정적 메탈 외관(브러시드 실버, 샴페인 골드, 스페이스 그레이 등)을 추구하며, 오염 저항, 스크래치 저항, 지문 저항을 중시하고, 자동 분사 또는 정전 분사에 베이킹 경화를 흔히配合사용합니다. 소비자 전자 도장은 "정밀 제조" 수준입니다—작업물이 작고, 정밀도가 높으며, 코팅이 얇아, 자동화 라인, UV 또는 저온 경화를 많이 쓰고, 초박막 하의 고은폐, 섬세한 질감과 내마모·내지문을 추구하며, 청결도 요구가 극히 높습니다. 건설 기계, 하드웨어, 가구 등은 상대적으로 유연하여, 수동 또는 자동 분사 가능하고, 장식 업그레이드와 내후성·내식성 균형에 중점을 둡니다.
이러한 차이는, 동일한 메탈 효과라도 업계에 따라 다른 제품 설계(용제/수성/UV/분체), 경화 방식(자연 건조/베이킹/UV), 시공 장비(수동/자동/정전) 및 품질 기준이 필요함을 의미합니다. 따라서 전문 도료 공급업체는 좀처럼 "한 가지 페인트로 모든 업계에 판매"하지 않으며, 업계 특성에 맞춘 차별화된 패키지 솔루션과 시공 지도를 제공합니다. 목표 업계의 시공 현실을 이해하는 것은 메탈릭 페인트 선정과 개발의 중요 전제입니다.
컬러 트렌드: 메탈 색상이 왜 항상 유행 최전선에 있는가
메탈 효과 페인트는 기술 제품일 뿐만 아니라 패션과 디자인의 매개체입니다. 그 조색 개발은 컬러 유행 트렌드를 긴밀히 따라가야 하며, 이를 이해하면 메탈릭 페인트의 시장 맥박과 개발 방향을 파악하는 데 도움이 됩니다.
글로벌 자동차 유행 색상을 보면, 실버, 그레이, 블랙, 화이트가 오랫동안 주류를 차지해 왔으며, 그중 메탈과 펄 효과의 비중이 지속적으로 높아지고 있습니다—소비자의 "고급스러움" 추구는 메탈 질감을 통해 크게 충족됩니다. 최근 트렌드는: 고광고플레이크에서 더 섬세하고 내敛된 새틴 메탈과 매트 메탈로; 단순 실버 그레이에서 웜톤의 샴페인, 로즈 골드, 쿨톤의 스타 필드 그레이, 건 메탈, 그리고 간섭색이 있는 펄 화이트, 오로라 퍼플 등 특수색으로 확장되는 것입니다. 신에너지 자동차는 특히 이 "테크놀로지 감성 메탈 색상" 혁신을 추진하여, 독특한 배색으로 브랜드 식별성을 구축합니다.
소비자 전자와 가전도 메탈 색상 유행을 선도합니다. 휴대폰, 노트북은 클래식 실버, 그레이, 골드에서 그라데이션, 무면 메탈, 세라믹 질감 메탈 등으로 발전했으며, 매 세대 플래그십 제품의 배색이 업계 풍향표가 됩니다. 가전은 화이트 가전에서 "메탈화, 홈화"로 나아가, 스페이스 그레이, 티타늄 골드, 샴페인 골드 등 메탈 색상이 고급 제품의 표준이 되었습니다. 이러한 하류의 컬러 혁신은 메탈 페인트 조색에 "유행하면서도 안정적 대량 생산이 가능하고 내후성·내구성을 만족하는 신색을 효과 안료로 어떻게 복합 배색할 것인가"라는 새 화제를 끊임없이 던집니다.
도료 기업에게, 컬러 트렌드를 따라가거나 선도하는 것은 메탈릭 페인트 사업의 중요한 능력입니다. 이는 기업이 화학과 광학을 잘 알 뿐만 아니라, 컬러 트렌드 연구, 유행색 개발 능력을 갖추고, 고객을 위해 다음 시즌, 차세대 메탈 색상 솔루션을 선제적으로 비축해야 함을 요구합니다. 선도적 공급업체는 전문 컬러 디자인 팀을 두고, 정기적으로 유행 색견본을 발표하며, 고객의 신제품 배색 개발에 참여하여 "페인트 파는 것"을 "컬러 솔루션 파는 것"으로 업그레이드합니다. 기술에서 미학으로의 이런 연장이야말로 메탈 효과 페인트가 일반 산업용 도료와 구별되는 독특한 매력입니다.
주목할 점은, 컬러 트렌드와 기술적 실현 가능성 사이의 균형입니다. 디자이너는 종종 강한 충격력의 신색을 상상하지만, 그것을 대량·안정·내후성 있게 생산 가능한 제품으로 만드려면, 배색과 배합 팀이 평가해야 합니다: 필요한 효과 안료가 내후성인지, 안정적 대량 생산 가능한지, 시공 창이 충분한지, 비용이 수용 가능한지. "눈부시지만 불안정한" 색은 양산에서 악몽이 됩니다. 따라서 훌륭한 메탈 색상 개발은 디자인 미학과 엔지니어링 현실의 반복적 대화입니다—충분히 새롭고 아름다우면서도, 충분히 안정적이고 경제적이어야 합니다. 미학과 엔지니어링 사이에 다리를 놓는 이 능력이 성숙한 메탈릭 페인트 기업 컬러 서비스의 심층 가치이며, 고객 제품 정의 프로세스에 진짜로 편입되어 장기 협력의 기반을 구축할 수 있는 이유입니다.
배치 일치성: 메탈릭 페인트 양산의 최종 시험
메탈릭 페인트에 있어, 한 번 좋은 색을 내는 것은 어렵지 않으나, 어려운 것은 매 배치, 매 제품이 동일한 좋은 색을 내는 것입니다. 배치 일치성은 메탈릭 페인트 양산의 최종 시험이자, 자동차, 가전, 소비자 전자 등 까다로운 공급망에 진입할 수 있는 문턱입니다.
배치 일치성의 도전은 전 체인에 걸쳐 있습니다. 원료 측면에서, 알루미늄 분말, 펄, 색 모재의 배치 변동이 외관을 직접 바꾸므로, 다각도 색값, 입경, 휘도 등 지표로 입고 원료를 엄격 검사하고 배치档案를 구축해야 합니다. 생산 측면에서, 분산 공정을 정밀 제어해야 합니다—과도 분산은 알루미늄 플레이크를 부수어 휘도를 낮추고, 분산 부족은 색이 고르지 않으며; 매 배치 완제품은 다각도 색값과 외관 한도 샘플로 출하 승인해야 합니다. 시공 측면에서, 파라미터 고정과 환경 제어가 핵심이며, 무화, 건 이동, 도막 두께, 온습도의 어떤 드리프트도 색차를 일으킵니다.
배치 일치성을 관리하는 핵심 도구는 다각도 측색과 한도 샘플 체계입니다. 기업은 각 메탈 색상마다 표준 색값과 공차 범위(각도별 ΔE 한계)를 구축하고, 다각도 분광 광도계로 객관적 합격 판정을 해야 하며, 육안에만 의존해선 안 됩니다. 공장 간, 배치 간 일치를 요구하는 고객에게, 공급업체는 표준 컬러 보드, 시공 파라미터, 측색 방법의 전체 솔루션을 납품하여 고객 라인에서 재현된 외관이 표준과 일치하도록 해야 합니다. 디지털 컬러 관리(클라우드 색 라이브러리, 원격 측색 비교)는 본사와 분공장, 공급업체와 고객 간 색상 전달을 더 정밀·효율적으로 만듭니다.
말하자면, 메탈릭 페인트 기업의 심층 경쟁력은 크게 이 배치 일치성 관리 체계에 숨어 있습니다. 이는 단일 배합이나 일회 조색 능력이 아니라, 원료·생산에서 시공·검사까지의 전 프로세스 컬러 관리 능력입니다. 그래서 고급 메탈릭 페인트 공급이 "제품+데이터+서비스"의 전체 납품을 점점 강조하는 것입니다. 커신신소재와 같이 다업계 대상 도료 기업에게, 컬러 데이터베이스, 다각도 측색 및 시공 기술 지원에 지속 투자하는 것은 "가끔 잘하는 것"을 "배치마다 잘하는 것"으로 바꾸어, 외관에 극도로 민감한 고급 고객을 얻기 위함입니다.
결어: 과학과 손기술이 교차하는 정밀 공정
메탈 효과 페인트의 조색과 시공을 되돌아보면, 일반 도료와 구별되는 독특한 기질을 뚜렷히 볼 수 있습니다—이는 엄밀한 과학이자 정묘한 손기술입니다. 과학의 면은 다각도 광학, 효과 안료 화학, 컴퓨터 배색 모델, 정량 검사 기준에 나타나고; 손기술의 면은 조색사의 질감에 대한 경험적 판단, 기술자의 분사 기법에 대한 정밀한 조절, 그리고 결함 원인에 대한 예리한 진단에 나타납니다. 양자는缺一不可입니다: 과학만 있고 손기술이 없으면 진정 고급 질감을 못 내고; 손기술만 있고 과학이 없으면 안정적 재현 가능한 양산을 못 합니다. 메탈릭 페인트의 매력과 난이도는 바로 이 과학과 손기술의 교차에서 비롯됩니다.
메탈릭 페인트를 사용하는 제조 기업에게, "배합—컬러—시공" 삼위일체의 논리를 이해하는 것이 치명적으로 중요합니다. 메탈릭 페인트를 고르는 것은 본질적으로 배합, 컬러 데이터, 시공 파라미터 및 기술 지원을 포함한 솔루션 전체를 고르는 것이며; 메탈릭 페인트를 잘 쓰려면 라인이 파라미터 고정, 환경 제어, 검사 관리에 지속 투자해야 합니다. 메탈릭 페인트를 일반 페인트처럼 "뿌리면 그만" 생각하는 것은 최종 외관에서 대가를 치르게 됩니다—얼룩짐, 색차, 플립 플롭 불일치 등 결함은 종종 이 논리를 소홀히 한 결과입니다.
도료 공급업체에게, 메탈릭 페인트의 조색과 시공 능력은 쉽게 복제되지 않는 깊은 장벽입니다. 이는 장기 축적된 안료 데이터베이스, 다각도 배색 경험, 시공 공정 노하우와 컬러 서비스 체계가 필요합니다. 누가 이 능력을 극한으로 연마하느냐에 따라, 자동차, 가전, 소비자 전자 등 고급 시장에서 고객을 지속赢得할 수 있습니다. 메탈 효과 페인트가 매혹적인 이유는 차가운 화학과 광학을 결국 마음을 움직이는 시각적 미감으로 전환하기 때문입니다—그리고 이 미감의 안정적 재현에는 조색사와 기술자들의 과학과 손기술이 융합된 지혜가 응축되어 있습니다.
바로 이런 이유로, 메탈 효과 페인트의 가치는 결코 "페인트 한 캔"에 그치지 않습니다. 한 기업이 메탈릭 페인트 공급업체를 선택할 때, 진짜 구매하는 것은 그 이면의 컬러 개발, 배합 안정, 시공 지도 및 배치 관리의 완전한 서비스 체계입니다; 그리고 한 메탈릭 페인트가 수천 수만 제품에 일관되고 매혹적인 각도별 색변화를 보일 때, 그 이면은 배합사, 조색사, 시공 기술자와 검사 인원의 공동 협력 성과입니다. 이 "과학+손기술"의 복잡성을 이해하고 존중하며, 올바르게 페인트를 고르고, 쓰고, 공정을 관리해야만, 메탈 효과 페인트의 독특한 매력을 매 제품 위에 안정적으로 꽃피울 수 있으며, 이 정밀 공정을 제품의 경쟁력과 브랜드의 질감 표현으로 진짜로 전환할 수 있습니다.
자주 묻는 질문
질문: 왜 메탈릭 페인트 색조 조정에는 다각도가 필요하고, 실색 페인트는 한 각도면 충분한가? 답: 메탈릭 페인트的外관은 시점에 따라 변하기 때문입니다(각도 의존 색상 변화). 단일 각도로는 설명할 수 없습니다. 반드시 밝은 상태(15°, 25°), 중간(45°), 어두운 상태(75°, 110°) 등 여러 각도를 함께 정의해야 하며, 두 메탈릭 페인트는 모든 각도에서 일치해야만 색상이 같다고 봅니다. 실색 페인트는 색상이 기본적으로 각도에 따라 변하지 않으므로 단일 각도로 충분합니다.
질문: 컴퓨터 배색 CCM이 금속색 인공 조색을 완전히 대체할 수 있나? 답: 완전히 대체할 수는 없습니다. CCM/AI는 다각도 광학 데이터베이스를 기반으로 가까운 초기 배합을 빠르게 제시해 효율을 크게 높일 수 있지만, 메탈릭 페인트的外관은 시공 영향도 받고 반짝임, 입자감, 깊이감 등 질감은 완전히 디지털화하기 어려워 보통 조색사가 실제 분사 샘플을 보고 인공 보정 색상을 해야 합니다. 이상적인 모드는 "CCM/AI가 방향을 잡고, 베테랑이 질감을 잡는" 인간-기계 협업입니다.
질문: 왜 같은 통의 메탈릭 페인트를 다른 사람이 분사하면 색이 다른가? 답: 메탈릭 페인트的外관은 알루미늄 편의 배열에 달려 있는데, 배열은 분사 파라미터(무화, 건 이동 속도, 도막 두께, 플래시 건조 시간)에 크게 의존하기 때문입니다. 사람마다 손기술, 기압, 건 거리가 다르면 알루미늄 편의 방향성이 달라지고, 색 전환, 반짝임, 색상이 따라 변합니다. 이것이 "시공이 곧 조색"이며, 메탈릭 페인트 생산 라인이 파라미터를 고정하기 위해 로봇 분사에 치우치는 이유입니다.
질문: 메탈릭 페인트 조색에서 알루미늄 분말, 펄, 투명 색모는 각각 무슨 역할을 하나? 답: 알루미늄 분말은 금속 골격(광택, 색 전환, 반짝임)을 정하고, 입경과 유형이 질감을 결정합니다. 펄은 층위와 색상 깊이를 더해 무지개빛과 이색 효과를 낼 수 있습니다. 투명 색모는 금속을 덮지 않고 색을 입혀 색상과 어두운 상태의 바탕색을 결정합니다. 세 가지를 복합 배합—알루미늄 분말이 기조를, 펄이 층위를, 색모가 색상을 정함—해야 고급스러운 금속색이 나오며, 색모의 내후성이 야외 색에 특히 중요합니다.
질문: "방향 분사/제어 분사"란 무엇인가? 왜 외관을 향상하나? 답: 방향 분사(control coat/dust coat)는 베이스코트 마지막에 보충하는 고무화, 약간 먼 거리의 "건식 분사"로, 표면 알루미늄 편을 더 눕히고 자세를 통일하며 반짝임을 균일하게 해 색 전환과 외관 균일성을 높이는, 얼룩을 숨기고 금속감을 살리는 핵심 기술입니다. 건식 분사 도료 방울이 공작물에 도달할 때 이미 건조돼 있어 표면 알루미늄 편을 "눌러 평평하게" 하고 하층을 교란하지 않는 원리를 이용합니다.
질문: 메탈릭 페인트 양산에서 배치 간 색차가 안 나게 하려면? 답: 전 공정 색상 관리에 달려 있습니다. 입고 원료는 다각도 색값/입경 검사 후 파일링하고; 생산은 분산 공정을 정밀 제어, 완제품은 다각도 색값과 한도 샘플로 출하 승인; 시공 경화 파라미터, 제어 분사실 온습도 관리; 다각도 분광광도계와 한도 샘플로 육안이 아닌 객관적 판정. 공장 간 일치가 필요한 고객에게는 표준판, 파라미터, 측색 방법을 제공해야 합니다.
질문: 메탈릭 페인트 시공은 환경에 어떤 요구가 있나? 답: 메탈릭 페인트는 온습도와 청결도에 모두 민감합니다. 온습도는 용제/물 휘발 리듬에 영향을 주어 알루미늄 편 방향성에 영향을 미치므로, 라인은 보통 분사실 온습도를 제어하고 안정적으로 유지해야 합니다. 청결도가 부족하면 도료 면에 먼지점, 입자가 남습니다. 따라서 메탈릭 페인트(특히 고급 및 거울면류) 시공은 온습도가 제어되는 청정 분사실 내에서 이루어져야 합니다.
질문: 메탈릭 페인트 도막 두께를 왜 너무 두껍게 뿌리면 안 되나? 답: 메탈릭 페인트 외관은 알루미늄 편의 평행 배열에 달려 있는데, 도막이 너무 두꺼우면 알루미늄 편이 층층이 쌓이고 자세가 어지러워져 오히려 색 전환이 줄고 얼룩이 늘어나, 실색 페인트의 "두꺼울수록 안전"과 반대입니다. 메탈 베이스코트 건조 도막은 보통 10-20마이크로미터의 좁은 범위로 제어하며, 얇게 여러 번, 회마다 플래시 건조로 정밀하게 맞추고, 같은 색도 두께에 따라 색 전환 색상이 변하므로 양산은 표준 도막 두께를 엄격히 재현해야 합니다.
질문: 수성 메탈릭 페인트와 용제형은 시공에서 무엇이 다른가? 답: 물은 휘발이 느리고 습도 영향이 커서, 수성 메탈릭 페인트 시공은 분사실 습도 제어 요구가 더 높고, 알루미늄 편 방향성을 안정시키기 위해 제습 설비와 "중간 플래시 건조 가열"이 일반적으로 필요합니다. 물의 습윤성이 나빠 크레이터링과 얼룩이 생기기 쉬우므로 습윤 보조제가 필요하고; 팽창 방지를 위한 불활성화 피막 알루미늄 분말을 써야 합니다. 둘의 발색 규칙이 다르므로 CCM 데이터베이스는 공용할 수 없습니다. 성숙한 수성 메탈릭 페인트 효과는 이미 용제형에 근접했습니다.
질문: 왜 메탈릭 페인트는 표준 광원, 다광원 하에서 색을 검사해야 하나? 답: 메탈릭 페인트는 "동색이표"—한 광원에서는 맞는데 다른 광원에서는 색이 치우침—가 있을 수 있기 때문입니다. 표준 광원 박스에서多种 광원(예: D65 주광, TL84 상점광, 백열등)으로 비교하고 표준 각도에서 관찰해야만 색이 진짜 일치하는지 종합 판단할 수 있으며, "이 광원에선 맞고 저 광원에선 틀림"이라는 인도 위험을 피할 수 있습니다.
질문: 메탈릭 페인트 조색사가 갖춰야 할 능력은? 답: 다각도 각도 의존 색상 변화 원리 이해, 다각도 분광광도계와 CCM 시스템 사용, 알루미늄 분말/펄/투명 색모 복합 배합 규칙 숙지, 시공 파라미터가 외관에 미치는 영향 이해(시공이 곧 조색), 다각도 데이터를 보정 방향으로 번역하는 능력, 반짝임/입자/깊이감 등 질감에 대한 경험적 판단이 필요합니다. 이는 광학, 화학 지식과 손기술 경험의 결합으로 육성 기간이 깁니다.
추가 읽기
- 합금 페인트와 금속 효과 페인트 산업 전망: 각도 의존 색상 변화와 기능 장식의 기술 진화
- 무전해 금속 코팅(전기 도금 대체 페인트) 공정 완전 해설: 친환경 대체의 기술 경로
- 플라스틱 소프트 터치와 기능 도료: 손길에서 기능까지 플라스틱 표면 업그레이드
- 자동차 메탈릭 페인트 조색 원리와 배합 복원: 색모 시스템과 정측광 제어
- 자동차 펄 페인트(환상 페인트) 조색 난점: 다층 구조와 각도 의존 색상 변화
- 자동차 보수 페인트 조색 기술: 금속 입자와 펄 파우더의 올바른 사용
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "왜 메탈릭 페인트 배색은 다각도로 해야 하고, 실색 페인트는 한 각도면 충분한가?", "acceptedAnswer": {"@type": "Answer", "text": "메탈릭 페인트는 외관이 시각각에 따라 변하기 때문입니다(각도 의존성 색상 변화). 단일 각도로는 묘사할 수 없습니다. 반드시 밝은 상태(15°, 25°), 중간(45°), 어두운 상태(75°, 110°) 등 여러 각도를 함께 정의해야 하며, 두 메탈릭 페인트는 모든 각도에서 일치해야만 색상이 같다고 합니다. 실색 페인트는 색상이 각도에 따라 거의 변하지 않으므로 단일 각도로 충분합니다."}}, {"@type": "Question", "name": "컴퓨터 배색 CCM이 인공 메탈 색 조색을 완전히 대체할 수 있나?", "acceptedAnswer": {"@type": "Answer", "text": "완전히 대체할 수는 없습니다. CCM/AI는 다각도 광학 데이터베이스에 기반하여 가까운 초기 배합을 빠르게 제시해 효율을 크게 높일 수 있지만, 메탈릭 페인트 외관은 시공 영향도 받으며, 반짝임, 입자감, 깊이감 등의 질감은 완전히 디지털화하기 어렵습니다. 보통 조색사가 실제 분사 샘플을 보고 인공 보정 색상을 해야 합니다. 이상적인 모드는 'CCM/AI가 방향을 정하고, 베테랑이 질감을 정하는' 인간-기계 협업입니다."}}, {"@type": "Question", "name": "왜 같은 통의 메탈릭 페인트를 다른 사람이 분사하면 색이 다른가?", "acceptedAnswer": {"@type": "Answer", "text": "메탈릭 페인트 외관은 알루미늄 플레이크의 배열에 달려 있고, 배열은 분사 파라미터(무화, 건 이동 속도, 도막 두께, 플래시 건조 시간)에 크게 의존하기 때문입니다. 사람마다 손기술, 공기압, 건 거리가 다르면 알루미늄 플레이크의 방향성이 달라지고, 색 전환, 반짝임, 색상이 따라 변합니다. 이것이 '시공이 곧 조색'이며, 메탈릭 페인트 라인이 파라미터를 고정하기 위해 로봇 분사에 치우치는 이유입니다."}}, {"@type": "Question", "name": "메탈릭 페인트 조색에서 알루미늄 분말, 펄, 투명 색모는 각각 무슨 역할을 하나?", "acceptedAnswer": {"@type": "Answer", "text": "알루미늄 분말은 금속 골격(광택, 색 전환, 반짝임)을 정하고, 입경과 유형이 질감을 결정합니다. 펄은 층위와 색상 깊이를 더해 무지개빛과 이색 효과를 낼 수 있습니다. 투명 색모는 금속을 덮지 않고 색을 입혀 색상과 어두운 상태의 바탕색을 결정합니다. 세 가지를 복합 배합—알루미늄 분말이 기조, 펄이 층위, 색모가 색상을 정함—해야 고급스러운 메탈 색이 나오며, 색모의 내후성이 야외 색에 특히 중요합니다."}}, {"@type": "Question", "name": "'방향성 분사/제어 분사'란 무엇인가? 왜 외관을 향상시키나?", "acceptedAnswer": {"@type": "Answer", "text": "방향성 분사(control coat/dust coat)는 베이스코트 마지막에 보충하는 고무화, 약간 먼 거리의 '건식 분사'로, 표면 알루미늄 플레이크를 더 눕히고 자세를 통일하며 반짝임을 균일하게 해 외관 균일성과 색 전환을 향상시키는, 얼룩을 숨기고 금속감을 높이는 핵심 기술입니다. 건식 분사 도료 방울이 공작물에 도달할 때 이미 건조되어 표면 알루미늄 플레이크를 '눌러 평평하게' 하고 하층을 교란하지 않는 원리를 이용합니다."}}, {"@type": "Question", "name": "메탈릭 페인트 양산에서 배치 간 색차가 나지 않게 하려면?", "acceptedAnswer": {"@type": "Answer", "text": "전 공정 색상 관리에 의합니다: 입고 원료를 다각도 색값/입경 검사 후 기록; 생산에서 분산 공정 정밀 제어, 완제품은 다각도 색값과 한도 샘플로 출하 승인; 시공 경화 파라미터, 제어 분사실 온습도 고정; 다각도 분광광도계와 한도 샘플로 육안이 아닌 객관적 판정. 공장 간 일치가 필요한 고객에게는 표준판, 파라미터, 측색 방법을 제공해야 합니다."}}, {"@type": "Question", "name": "메탈릭 페인트 시공은 환경에 어떤 요구가 있나?", "acceptedAnswer": {"@type": "Answer", "text": "메탈릭 페인트는 온습도와 청결도에 매우 민감합니다. 온습도는 용제/물 휘발 속도에 영향을 주어 알루미늄 플레이크 방향성에 영향을 미치므로, 라인은 보통 분사실 온습도를 제어하고 안정적으로 유지해야 합니다. 청결도가 부족하면 도면에 먼지점, 입자가 남습니다. 따라서 메탈릭 페인트(특히 고급 및 거울면류) 시공은 온습도가 제어된 청정 분사실 내에서 이루어질 것을 요구합니다."}}, {"@type": "Question", "name": "메탈릭 페인트 도막 두께를 왜 너무 두껍게 분사하면 안 되나?", "acceptedAnswer": {"@type": "Answer", "text": "메탈릭 페인트 외관은 알루미늄 플레이크의 평행 배열에 달려 있는데, 도막이 너무 두꺼우면 플레이크가 층층이 쌓이고 자세가 흐트러져 오히려 색 전환이 줄고 얼룩이 늘어나, 실색 페인트의 '두꺼울수록 안전'과 반대입니다. 메탈 베이스코트 건조 도막은 보통 10-20마이크로미터의 좁은 범위로 제어하며, 얇게 여러 번, 번마다 플래시 건조로 정밀하게 맞추고, 동일 색도 도막 두께에 따라 색 전환 색상이 변하므로 양산은 표준 도막 두께를 엄격히 재현해야 합니다."}}, {"@type": "Question", "name": "수성 메탈릭 페인트와 용제형은 시공에서 무엇이 다른가?", "acceptedAnswer": {"@type": "Answer", "text": "물은 휘발이 느리고 습도 영향이 커서, 수성 메탈릭 페인트 시공은 분사실 습도 제어 요구가 더 높고, 알루미늄 플레이크 방향성을 안정시키기 위해 제습 설비와 '중간 플래시 건조 가열'이 일반적으로 필요합니다. 물의 습윤성이 나빠 크레이터링과 얼룩이 쉽게 생기므로 습윤 보조제가 필요하고, 가스 팽창 방지를 위해 패시베이션 코팅 알루미늄 분말을 써야 합니다. 둘의 발색 규칙이 달라 CCM 데이터베이스는 호환되지 않습니다. 성숙한 수성 메탈릭 페인트 효과는 이미 용제형에 근접했습니다."}}, {"@type": "Question", "name": "왜 메탈릭 페인트는 표준 광원, 다광원 하에서 색을 검사해야 하나?", "acceptedAnswer": {"@type": "Answer", "text": "메탈릭 페인트는 '동색이표'—한 광원에서는 맞지만 다른 광원에서는 편색되는 현상—이 있을 수 있기 때문입니다. 표준 광원 박스에서 다양한 광원(D65 주광, TL84 상점광, 백열등 등)으로 비교하고 표준 각도에서 관찰해야만 색이 진짜 일치하는지 종합 판단할 수 있으며, '이 빛에서는 맞고 저 빛에서는 틀리는' 인도 리스크를 피할 수 있습니다."}}, {"@type": "Question", "name": "메탈릭 페인트 조색사가 갖춰야 할 능력은?", "acceptedAnswer": {"@type": "Answer", "text": "다각도 각도 의존성 색상 원리 이해, 다각도 분광광도계와 CCM 시스템 사용 능력, 알루미늄 분말/펄/투명 색모 복합 배합 규칙 숙지, 시공 파라미터가 외관에 미치는 영향(시공이 곧 조색) 이해, 다각도 데이터를 보정 방향으로 번역하는 능력, 그리고 반짝임/입자/깊이감 등 질감에 대한 경험적 판단이 필요합니다. 이는 광학, 화학 지식과 손기술 경험의 결합으로, 육성 주기가 깁니다."}}]}