해상 교량, 해상 풍력, 항만 기계 등 극한 부식 환경에서 일반 유기 코팅은 수십 년의 내구성 요구를 충족하기 어려운 경우가 많습니다. 아연선 열용사(Thermal Spray Zinc with Zinc Wire)는 성숙된 "금속화" 보호 기술로서, 순수 아연선을 순간적으로 용융 분사하여 모재 표면에 분사함으로써 강철과 "야금학적 결합"을 이루는 아연 층을 형성하여 중대형 공사에명실상부의 금속 갑옷을 입힙니다. 그 보호 수명은 수십 년에 달하며 전 생애 주기 비용이 최적화된 중방식 방식 도료 방안 중 하나입니다.
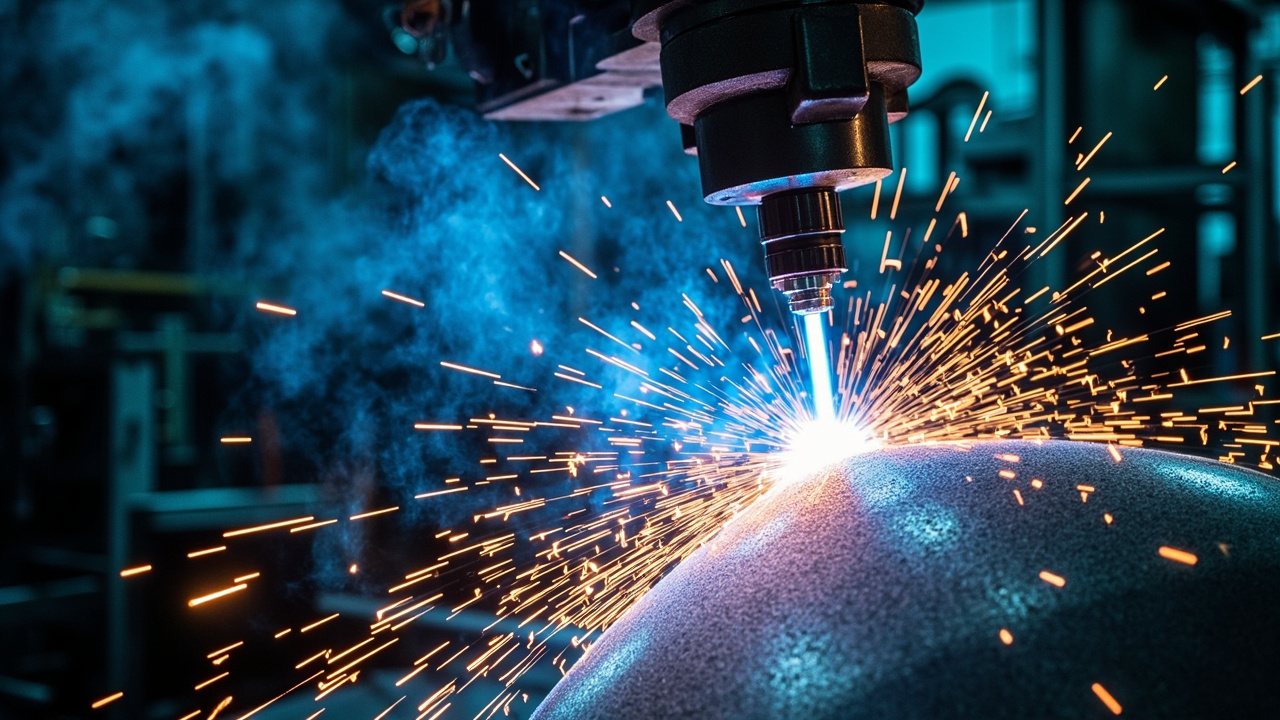
1、열용사 아연의 원리
열용사는 아크 또는 화염을 이용해 아연선을 연속적으로 용융시키고, 압축 공기로 용융 액적을 고속으로 블라스트 처리된 강 표면에 분사합니다. 액적이 모재에 충돌하면 편평해지고 급속 냉각되어 다공성이지만 치밀한 아연 코팅을 층층이 쌓습니다. 아연과 강이 충돌 순간 국부적으로 야금학적 결합을 형성하므로, 코팅과 모재의 결합력은 일반 페인트의 부착력보다 훨씬 높으며 유기 코팅에서 흔히 발생하는 통째 박리 문제가 나타나지 않습니다.
아연선 자체가 장수명 방식의 "희생 양극 재료"이며, 그 순도와 안정성이 코팅의 사용 수명을 직접 결정합니다.
2、아연선의 품질이 보호 수명을 결정한다
아연선의 순도와 치수 안정성은 분사 품질에 직접적인 영향을 미칩니다:
- 순도: 99.99% 이상 고순도 아연선 사용을 권장하며, 불순물(특히 철, 납)이 너무 많으면 전기화학적 활성과 결합력이 약화됩니다.
- 선경 및 타원도: 일반 규격 Φ2.0–3.0 mm이며, 선경이 균일하고 타원이 없어야 송선이 안정적이고 아크가 안정되며 무화가 균일합니다.
- 표면 청결: 아연선 표면에 기름이나 산화피가 없어야 코팅 오염과 개재물 발생을 방지합니다.
- 권취 품질: 배선이 정돈되고 죽은 매듭이 없어야 연속 분사 시 선 끊김이 없어 시공 효율을 높입니다.
3、방식 메커니즘: 이중 보호
아연선 분사 코팅은 두 가지 보호 논리를 제공합니다:
- 희생 양극 보호: 파손되거나 기공이 있는 부위에서 아연이 우선 부식되어 전기화학 작용으로 하부 강철이 녹스는 것을 보호하며, 코팅에 국부적 긁힘이 있어도 "자기 치유식" 보호가 가능합니다.
- 물리적 장벽: 연속된 금속 아연 층이 물, 산소 및 염화이온이 강철 모재와 접촉하는 것을 차단하며, 기공을 밀폐 처리하면 더욱 치밀해집니다.
바로 이 이중 메커니즘 덕분에 규격대로 시공된 아연 분사 코팅은 해상 교량에서 30–50년 이상의 보호 수명을 실현하여 고공·수상 보수에 따른 막대한 비용을 크게 줄입니다.
4、주요 공정 매개변수 참고
| 항목 | 전형적 지표 | 설명 |
|---|---|---|
| 아연선 순도 | ≥ 99.99% | 고순도 아연 |
| 코팅 두께 | 120–200 μm | 부식 등급에 따름 |
| 결합 강도 | ≥ 7 MPa | 야금+기계 결합 |
| 표면 처리 | Sa 3.0 등급 | 블라스트로 근백색 등급까지 |
| 밀폐 도료 | 에폭시 밀폐 | 기공 침투로 백청 방지 |
| 사용 수명 | 30–50 년 | 배합 체계 |
5、유기 코팅과의 배합
단일 아연 분사 코팅은 최대 효율을 내기 위해 밀폐와 탑코트 배합이 필요합니다:
- 밀폐 도료: 저점도 에폭시 밀폐를 사용하여 아연 층 기공에 침투시키고 백청을 방지하며 치밀도를 높입니다.
- 중도와 면층: 중방식 시스템 내 에폭시 미카 중도와 수성 불소 수지 탑코트를 배합하여 내후성과 장식을 제공합니다.
- 풍력 발전 시나리오: 풍력 타워 보호에서 아연 분사+밀폐+탑코트는 해양 환경의 고전적 조합입니다.
6、전형적 적용 시나리오
- 해상 교량과 강박스 거더: 세계 주류 해상 공사의 표준 방식 공정으로 초장수명과 저유지보수를 겸비합니다.
- 해상 풍력 타워와 기초: 고염수 안개, 장수명 요구에 부합하는 최선책으로 해상 고비용 운영유지보수를 줄일 수 있습니다.
- 항만 기계와 해양 플랫폼: 건습 교대와 파비산 구역의 가혹한 부식을 견디며 금속 아연 층이 안정적으로 작동합니다.
7、자주 묻는 질문(FAQ)
문: 아연선 열용사와 용융 아연 도금의 차이는? 용융 아연 도금은 작업물 전체를 아연액에 침지하며 도금조 크기 제한을 받습니다. 열용사 아연은 작업물 표면에 현장 분사하여 크기 제한이 없고 대형 강구조와 현장 시공에 적합하며 국부 두께 제어가 가능합니다.
문: 분사 후 반드시 밀폐 처리를 해야 하는 이유는? 분사 아연 층에는 미세 기공이 있어 밀폐하지 않으면 습기가 침입해 백청이 생깁니다. 저점도 에폭시 밀폐 도료가 기공에 침투하면 치밀도와 내식성이 크게 향상되므로 생략할 수 없는 공정입니다.
문: 아연 분사 코팅은 얼마나 오래 쓸 수 있나? 규격 시공 및 밀폐·탑코트 배합 조건에서 해양 대기 환경에서 30–50년에 달하며 일반 도장 체계를 훨씬 상회하고 전 생애 주기 비용이 더 낮습니다.