Mengapa dikatakan "Pra-rawatan menentukan hidup mati cat plastik"
Dalam dunia cat plastik, terdapat satu istilah industry yang telah berulang kali dibuktikan: apabila cat bermasalah, sembilan daripada sepuluh berpunca dari pra-rawatan. Tidak kira betapa majunya formulasi cat, betapa mahirnya teknik semburan, jika permukaan plastik tidak "disediakan" dengan betul, lapisan cat akan seperti pita pelekat pada kaca licin—nampak melekat tetapi tanggal sebaik ditarik. Pra-rawatan ialah asas kepada bangunan cat plastik ini—jika asas tidak kukuh, walau cantik mana pun bahagian atasnya, ia akhirnya akan runtuh. Malangnya, pra-rawatan sering dianggap rendah kerana "tidak menonjol": orang mudah memberi perhatian kepada warna, kilauan, dan tekstur cat, tetapi mengabaikan pra-rawatan yang menjadikan semua itu mungkin. Pengabaian ini ialah punca mendalam kepada banyak kemalangan kualiti cat plastik.
Sebab pra-rawatan plastik begitu kritikal berakar pada "kelembaman" permukaan plastik. Kebanyakan plastik, terutamanya poliolefin seperti polipropilena (PP) dan polietilena (PE), mempunyai tenaga permukaan sangat rendah, kepolaran lemah, licin dan kekurangan kumpulan aktif, menyebabkan cat sukar meresap dan merebak, apatah lagi membentuk lekatan kuat. Untuk membiarkan lapisan cat "mencengkam" plastik, kita mesti melalui pra-rawatan mengubah keadaan permukaan plastik secara buatan: menghapus pencemaran, meningkatkan kepolaran, menaikkan tenaga permukaan, mencipta kekasaran mikro, atau memperkenalkan lapisan perantara yang boleh menjambatkan antara plastik dan lapisan cat. Boleh dikatakan, intipati pra-rawatan plastik ialah satu "projek pengubahsuaian" terhadap permukaan plastik—ia tidak mengubah sifat keseluruhan plastik, tetapi tepat membaiki semula lapisan permukaan yang nipis itu, menjadikannya dari "menolak cat" bertukar kepada "menerima cat". Pengubahsuaian permukaan yang tidak kelihatan ini ialah titik pembahagi sama ada plastik boleh dicat dengan jayanya.
Pra-rawatan bukan satu tindakan tunggal, tetapi satu rantaian proses yang saling berkait: dari penghapusan tegasan bagi bahagian suntikan, ke pembersihan habuk dan penyingkiran agen pelepas acuan serta pencemaran, ke pengaktifan permukaan untuk menaikkan tenaga permukaan, akhirnya ke penggunaan agen promosi lekatan atau primer. Setiap langkah mempunyai peranan yang tidak boleh diganti, sebarang kecuaian mana-mana langkah boleh menyebabkan kegagalan lekatan. Ciri "rantaian" ini bermakna kualiti pra-rawatan tidak ditentukan oleh langkah terkuat, tetapi oleh langkah terlemah—seperti papan pendek tong kayu, sebarang proses yang tidak mencapai standard akan menjadi papan pendek yang menurunkan lekatan keseluruhan. Walau bersih mana pun, pengaktifan tidak mencukupi pun sia-sia; walau cukup mana pun pengaktifan, primer salah pilih pun usaha sebelum ini musnah. Oleh itu, pra-rawatan perlu didekati dengan perspektif sistematik dan rantaian penuh, bukan mengoptimumkan satu langkah secara terasing. Lebih rumit lagi, skim pra-rawatan bagi plastik berbeza sangat berbeza—poliolefin perlu pengaktifan kuat, ABS agak lembut, PC pula perlu berhati-hati dengan retak tegasan. Memahami dan menguasai peta teknologi pra-rawatan ini ialah tugas teras bagi pengamal cat plastik, jurutera cat dan pembuat keputusan perolehan. Syarikat seperti Kexin New Materials yang berkhidmat kepada pelanggan cat plastik sering menjadikan "sahkan substrat dahulu, barulah tentukan skim pra-rawatan" sebagai langkah pertama projek, kerana betul atau tidak pra-rawatan secara langsung menentukan kejayaan atau kegagalan cat seterusnya. Artikel ini akan mengurai secara sistematik rantaian proses lengkap pra-rawatan cat plastik.
Halangan pertama: Penghapusan tegasan, menghapuskan risiko terpendam dari suntikan acuan
Halangan pertama pra-rawatan plastik, sering bermula sebelum cat lagi—iaitu penghapusan tegasan. Langkah yang mudah diabaikan ini ialah punca kepada banyak kemalangan retak cat.
Apabila komponen plastik dibentuk melalui suntikan acuan, plastik lebur disejukkan dan dikeras dengan pantas di dalam acuan, kadar penyejukan setiap bahagian tidak seragam, orientasi aliran tidak sama, menyebabkan banyak tegasan dalaman tertinggal di dalam komponen. Tegasan dalaman ini "bersembunyi" pada biasa, tetapi sekali terkena hakisan pelarut cat atau tegasan persekitaran semasa penggunaan, ia akan dilepaskan, menyebabkan permukaan komponen muncul retakan perak, retak rambut, lapisan cat seterusnya retak, putih atau malah tanggal. Polikarbonat (PC), PC/ABS, PMMA (akrilik) yang sensitif kepada pelarut amat ketara—mereka sendiri mudah retak tegasan oleh pelarut organik, jika ditambah dengan tegasan dalaman suntikan, amat mudah "meletup retak" semasa cat.
Cara utama penghapusan tegasan ialah anil (annealing): meletakkan komponen suntikan pada suhu sedikit di bawah suhu ubah bentuk haba plastik untuk tempoh tertentu, membiarkan rantai molekul berehat, susun semula, melepaskan tegasan dalaman, kemudian disejukkan perlahan-lahan. Suhu dan masa anil bagi plastik berbeza, perlu ditetapkan mengikut ciri bahan, anil tidak cukup maka tegasan kekal, anil berlebihan mungkin menyebabkan ubah bentuk, perlu kawalan tepat. Selain anil, mengoptimumkan proses suntikan (suhu acuan munasabah, kelajuan suntikan, tekanan tahan, penyejukan) untuk mengurangkan tegasan dalaman dari punca, juga merupakan langkah pencegahan penting.
Perlu ditekankan, penghapusan tegasan ialah langkah tipikal "hulu menentukan hilir"—ia berlaku di peringkat suntikan, tetapi secara langsung mempengaruhi kualiti cat. Ini juga membuktikan cat plastik ialah projek kejuruteraan sistem kerjasama rantaian penuh "suntikan—pra-rawatan—cat". Jika pembekal cat dapat berkomunikasi keperluan penghapusan tegasan dengan pelanggan di peringkat suntikan, selalunya dapat mengelakkan kemalangan retak cat pukal dari akar. Bagi projek cat plastik sensitif seperti PC, penghapusan tegasan ialah barisan pertahanan pertama yang tidak boleh dilangkau.
Halangan kedua: Pembersihan habuk, membersihkan halangan untuk lekatan
Pembersihan permukaan plastik ialah langkah kritikal yang menghubungkan pra-rawatan. Walau baik mana pun pengaktifan dan primer, tidak dapat membentuk lekatan kuat di atas permukaan yang penuh agen pelepas acuan, minyak, habuk. Matlamat pembersihan ialah menghapuskan sepenuhnya semua pencemar permukaan yang menghalang lekatan.
Pencemaran permukaan komponen plastik mainly datang dari beberapa aspek: agen pelepas acuan digunakan semasa suntikan (kebanyakannya minyak silikon, stearat, dll., pembunuh utama lekatan, sisa menyebabkan lubang kecut, lekatan lemah), minyak dan peluh tangan yang terkena semasa pemprosesan dan pengangkutan, zarah habuk persekitaran, serta habuk mikro yang diserap secara elektrostatik oleh plastik. Antaranya agen pelepas acuan paling berbahaya—agen pelepas silikon walaupun sisa amat sedikit, akan membentuk lubang kecut (mata ikan) semasa cat dan melemahkan lekatan teruk. Oleh itu, mengurangkan atau menukar kepada agen pelepas acuan yang mudah dibersihkan, malah suntikan tanpa agen pelepas acuan, ialah arah penting menambah baik pembersihan dari punca.
Kaedah pembersihan bergantung kepada tahap pencemaran dan substrat. Yang biasa digunakan ialah pengelapan pelarut (guna pelarut yang tidak menghakis substrat untuk mengelap minyak, perlu perhatikan keserasian pelarut dengan plastik), pembersihan berasaskan air (agen pembersih + ultrasonik atau semburan, sesuai pukal), serta pengasingan habuk fizikal bagi habuk. Dalam cat plastik, penyahhabukan elektrostatik amat penting—plastik ialah penebat, amat mudah bercas statik menyerap habuk, tiupan biasa sebaliknya semakin tiup semakin kotor. Industri secara meluas menggunakan angin ion (udara diionkan) untuk meneutralkan cas statik permukaan plastik, kemudian disertai tiupan untuk membuang habuk mikro, ialah amalan standard penyahhabukan cat plastik. Penyahhabukan terakhir sebelum semburan (selalunya di pintu masuk bilik sembur guna pistol angin ion) ialah operasi kritikal menjamin rupa dan mengurangkan kecacatan titik habuk.
Di sini amat wajar diperluaskan isu agen pelepas acuan. Semasa suntikan untuk memudahkan pelepasan, acuan atau plastik selalunya mengandungi minyak silikon, stearat dan lain-lain agen pelepas acuan, bila mereka berhijrah ke permukaan komponen, walaupun tidak kelihatan mata, kuantiti amat sedikit, cukup membuat lapisan cat "tergelincir"—membentuk lubang kecut (lekukan macam mata ikan) dan melemahkan lekatan teruk. Agen pelepas silikon especially degil, ialah punca paling tersembunyi dan biasa dalam cat plastik. Tiga lapis cara menangani: dari punca, cuba pilih agen pelepas acuan mudah dibersihkan, kurangkan dos, malah guna proses agen pelepas dalaman atau tanpa agen pelepas acuan; dari proses, guna pembersihan berkesan (pembersihan berasaskan air, ultrasonik, jika perlu pengelapan pelarut) untuk buang sepenuhnya; dari pengesahan, guna ujian filem air, pengesanan fluoresen dll. sahkan agen pelepas acuan telah dibuang. Banyak kemalangan lekatan pukal diselidik ke akar, semuanya menunjuk ke arah sisa agen pelepas acuan, menunjukkan beratnya pembersihan terutamanya penghapusan agen pelepas acuan dalam pra-rawatan.
Penentuan kualiti pembersihan, selalunya melalui ujian filem air (permukaan bersih air boleh merebak rata jadi filem tanpa kecut jadi titis) untuk menilai awal tenaga permukaan dan kebersihan. Pembersihan dengan pengaktifan permukaan seterusnya selalunya rapat bersambung—sesetengah kaedah pengaktifan (seperti nyalaan, plasma) sendiri ada sedikit fungsi pembersihan. Tetapi perlu jelas, pengaktifan tidak boleh ganti pembersihan, pencemaran berat terutamanya sisa agen pelepas acuan, mesti dibersihkan dulu, kalau tidak pengaktifan pun sukar berkesan. Satu permukaan plastik yang bersih, tiada pencemar, tiada serapan habuk statik, ialah prasyarat bagi semua proses pra-rawatan dan cat seterusnya.
Halangan ketiga: Pengaktifan permukaan, membangkitkan potensi lekatan plastik lembam
Jika pembersihan ialah "membersihkan halangan", maka pengaktifan permukaan ialah "pembedahan teras" pra-rawatan plastik—ia secara langsung mengubah keadaan kimia dan fizikal permukaan plastik, menukar permukaan lembam, tenaga permukaan rendah kepada permukaan aktif berkepolaran tinggi, tenaga permukaan tinggi, memudahkan lekatan. Bagi plastik sukar lekat seperti poliolefin, pengaktifan permukaan ialah kunci penentu kejayaan.
Prinsip pengaktifan permukaan, ialah melalui cara fizikal atau kimia memperkenalkan kumpulan kepolaran beroksigen (seperti hidroksil, karbonil, karboksil) di permukaan plastik, menaikkan tenaga permukaan dan kepolaran dengan besar, pada masa sama mungkin membawa etsa mikro sederhana meningkatkan kekasaran. Selepas rawatan begini, cat dapat meresap dan merebak lebih baik, serta membentuk serapan fizikal malah ikatan kimia dengan kumpulan kepolaran permukaan. Kini kaedah pengaktifan permukaan utama industri ada tiga: rawatan nyalaan, rawatan plasma, rawatan korona, masing-masing ada ciri dan situasi sesuai.
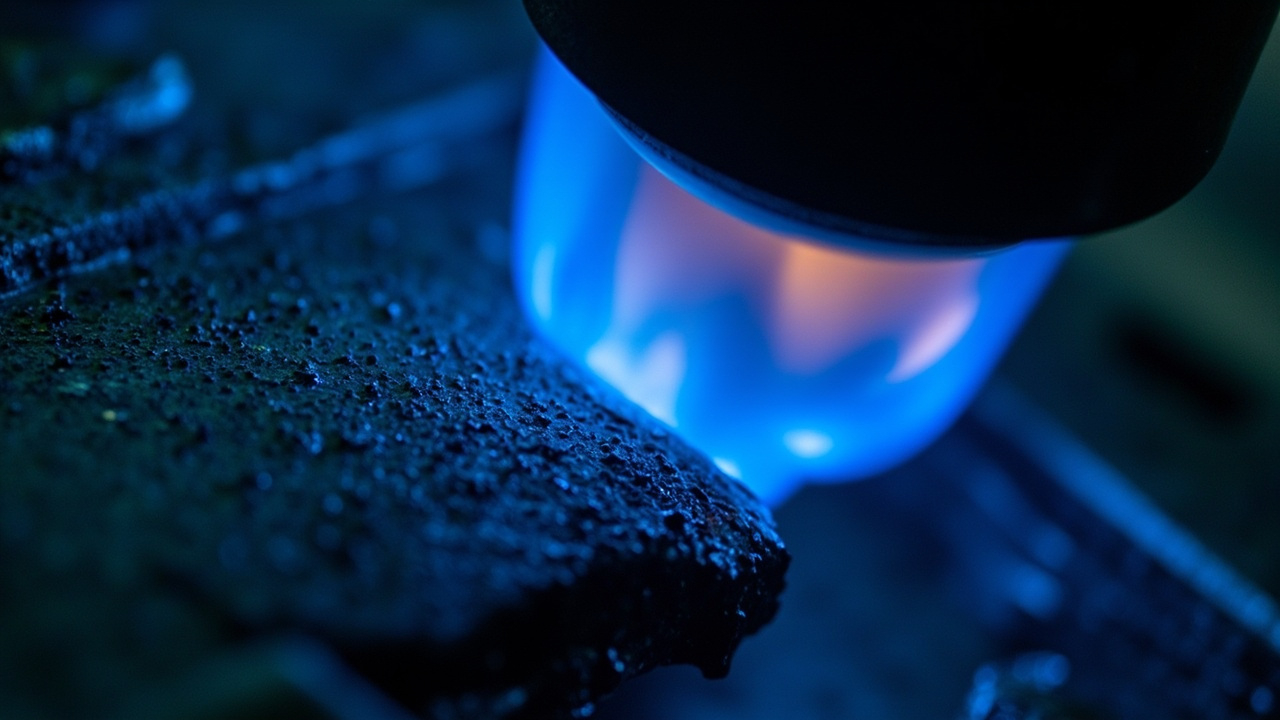
Rawatan nyalaan (flame treatment) guna nyalaan pengoksidaan imbas pantas permukaan plastik, zarah aktif dalam nyalaan segera mengoksida permukaan, perkenalkan kumpulan kepolaran, naikkan tenaga permukaan. Peralatannya mudah, kelajuan rawatan pantas, kos rendah, sesuai komponen besar (seperti bampar kereta) dan rawatan dalam talian berterusan, ialah cara pengaktifan biasa untuk komponen luaran auto poliolefin. Titik kawalan kritikal ialah suasana nyalaan (nisbah gas dan udara, perlu pengoksidaan), jarak rawatan, kelajuan dan bilangan—rawatan tidak cukup maka aktif kurang, berlebihan mungkin bakar permukaan. Kesan pengaktifan nyalaan akan susut mengikut masa (kumpulan permukaan susun semula), jadi selepas aktif perlu cat secepat mungkin.
Rawatan plasma (plasma treatment) guna plasma tenaga tinggi (gas terion) menembak permukaan plastik, ada dua fungsi serentak pengaktifan kimia (perkenalkan kumpulan kepolaran) dan etsa fizikal (naikkan kekasaran), kesan aktif baik, seragam, boleh kawal, serta boleh rawat komponen bentuk kompleks. Plasma atmosfera (plasma tekanan atmosfera) boleh guna dalam talian, rawatan plasma vakum lebih menyeluruh tapi perlu ruang vakum, sesuai komponen kecil presisi. Rawatan plasma ialah pilihan tinggi bagi pengaktifan komponen plastik elektronik pengguna, presisi. Rawatan korona (corona treatment) guna nyahcas korona voltan tinggi aktifkan permukaan, banyak guna untuk rawatan berterusan filem, kepingan (seperti aktifkan sebelum cetak filem pembungkusan), bagi rawatan seragam komponen 3D tidak sebaik nyalaan, plasma.
Nilai dyne: Skala saintifik mengukur tenaga permukaan
Samada pengaktifan permukaan dibuat baik, tidak boleh harap "rasa", tetapi perlu kuantifikasi saintifik. Indikator teras mengukur tenaga permukaan plastik, menilai kesan aktif, ialah nilai dyne (tegangan permukaan, unit dyne/cm, iaitu mN/m). Memahami dan menguasai pengesanan nilai dyne ialah kemahiran kritikal kawalan kualiti pra-rawatan plastik.
Nilai dyne mencerminkan tinggi rendah tenaga permukaan plastik. Tenaga permukaan lebih tinggi, cat lebih mudah meresap dan lekat. Satu peraturan asas: untuk cat meresap dan lekat baik, tenaga permukaan substrat harus lebih tinggi dari tegangan permukaan cat beberapa (biasanya kehendaki nilai dyne substrat lebih tinggi约7-10 dyne/cm dari tegangan permukaan cat). Permukaan poliolefin tak dirawat tenaga permukaannya sangat rendah (PP约29-31 dyne/cm, PE lebih rendah), jauh tidak cukup untuk cat biasa lekat; selepas rawatan nyalaan, plasma, tenaga permukaan boleh naik ke atas 40 dyne/cm, barulah ada syarat lekatan baik. Oleh itu, nilai dyne ialah asas langsung menilai aktif capai standard.
Pengesanan nilai dyne ada dua kaedah biasa. Kaedah pen dyne (dyne pen) paling mudah: guna siri cecair standard tegangan permukaan berbeza (buat jadi bentuk pen) garis di permukaan plastik, jika cecair boleh merebak rata lebih 2 saat tanpa kecut, bermakna tenaga permukaan ≥ nilai dyne itu; jika cecair kecut jadi titis, bermakna tenaga permukaan lebih rendah dari nilai itu. Guna pen nilai dyne berbeza uji satu-satu, boleh tentukan julat tenaga permukaan, operasi mudah, sesuai pengesanan pantas barisan. Kaedah cecair dyne (dyne solution) guna kapas celup cecair standard sapu, prinsip sama, lebih tepat. Tambahan, ukuran sudut sentuh (ukur sudut sentuh titis air atau cecair standard di permukaan, sudut sentuh lebih kecil tenaga permukaan lebih tinggi) ialah kaedah pencirian tenaga permukaan lebih tepat di makmal.
Dalam pengeluaran sebenar, pengesanan nilai dyne ialah cara teras kawalan kualiti pra-rawatan—selepas aktif perlu uji nilai dyne sahkan capai standard, barulah masuk cat. Perlu perhatikan, kesan aktif akan susut mengikut masa (kumpulan kepolaran permukaan susun semula, berhijrah atau tercemar), jadi komponen plastik selepas aktif harus dalam masa ditetapkan (biasanya beberapa jam hingga sehari, ikut bahan dan persekitaran) cat secepat mungkin, diletak terlalu lama nilai dyne turun perlu aktif semula. Wujudkan standard proses "aktif—uji dyne—cat segera" dan standard kawalan nilai dyne, ialah langkah pengurusan penting menjamin kestabilan lekatan cat plastik.
Halangan keempat: Agen promosi lekatan dan primer, membina jambatan molekul lekatan
Bagi sesetengah plastik amat sukar lekat, terutamanya polipropilena (PP), hanya bergantung pengaktifan permukaan kadang-kadang masih tidak cukup dapat lekatan boleh dipercayai, perlu sokongan "agen promosi lekatan" atau primer khusus. Ini ialah intipati penyelesaian kimia dalam pra-rawatan plastik—guna satu lapisan bahan perantara yang "mesra kedua-dua hujung", membina jambatan lekatan antara plastik dan lapisan cat.
Antara agen promosi lekatan yang paling klasik dan paling meluas penggunaannya ialah kloropoliolefin (CPO, Chlorinated Polyolefin, juga dikenali sebagai kloropolipropilena CPP). Struktur molekulnya sangat bijak: sebahagian mengekalkan segmen rantai bukan polar poliolefin, yang boleh serasi dan berjalin baik dengan substrat PP bukan polar; sebahagian lagi mengandungi kumpulan polar seperti klorin, yang boleh bergabung dengan resin cat atas polar. Dengan ini, CPO bertindak seperti "gam molekul", satu hujung menggigit PP dan hujung lagi menarik cat, menyambungkan kedua-dua bahan yang asalnya tidak boleh melekat dengan kukuh. Cat primer CPO merupakan bahan kritikal untuk pencatatan plastik PP (bampar kereta, bahagian dalaman, dll.), dan hampir merupakan pilihan wajib untuk pencatatan poliolefin.
Fungsi cat primer bukan sekadar mempromosi lekatan. Satu lapisan cat primer plastik yang baik biasanya menggabungkan pelbagai fungsi: menyediakan jambatan lekatan (seperti CPO pada PP), menutup substrat, meratakan kecacatan mikro permukaan untuk memberi asas seragam, memperbaiki pewarnaan dan kelandasan cat atas, dan kadangkala memberikan penampan hentaman (seperti keanjalan cat primer bampar kereta yang membantu menahan hentaman batu). Untuk plastik berbeza, rekaan cat primer berbeza—PP menggunakan cat primer mengandungi CPO, ABS, PC dsb. boleh menggunakan cat primer plastik universal dengan kelekatan baik. Pemilihan cat primer mesti sepadan dengan substrat dan cat atas secara serentak, membentuk sistem yang serasi.
Perlu diambil perhatian, agen promosi lekatan/cat primer dan pengaktifan permukaan selalunya bukan pilihan sama ada satu, sebaliknya digunakan secara sinergi—aktifkan dahulu untuk meningkatkan tenaga permukaan, kemudian sapu cat primer untuk menjamin lekatan, gabungan dua kaedah untuk menangani cabaran lekatan paling sukar. Untuk poliolefin yang "sukar melekat" ini, kombinasi pengaktifan + cat primer CPO hampir merupakan penyelesaian standard. Penyapuan cat primer juga ada cara: ketebalan filem perlu sederhana (terlalu nipis jambatan lekatan tidak cukup, terlalu tebal mungkin menurunkan daya kohesif), perlu disapu segera selepas pengaktifan, dan mesti serasi dengan cat atas (lekatan antara lapisan, keserasian pelarut). Memilih dan menyapu cat primer dengan betul ialah "tendangan penamat" yang mengubah hasil pengaktifan permukaan kepada lekatan boleh dipercayai.
Skim pra-rawatan berbeza mengikut substrat
Perkara paling dilarang dalam pra-rawatan plastik ialah "penyelesaian seragam untuk semua". Seperti ditekankan berulang kali bahawa plastik "satu bahan satu sifat", skim pra-rawatan mesti disesuaikan dengan bahan. Di bawah ini bagi beberapa plastik utama, kami menyusun perkara pra-rawatan berbeza, yang juga merupakan inti rekaan skim pencatatan plastik.
Polipropilena (PP) dan polietilena (PE) ialah kumpulan paling sukar dirawat. Tenaga permukaannya sangat rendah, kepolarannya lemah, mesti melalui pengaktifan permukaan kuat (nyalaan atau plasma) untuk meningkatkan tenaga permukaan dengan banyak, dan disapu cat primer khas mengandungi CPO sebagai jambatan, barulah boleh dapat lekatan boleh dipercayai. Bampar kereta, bahagian dalaman kebanyakannya bahan terubah suai PP, merupakan senario pra-rawatan PP paling banyak, biasanya menggunakan kombinasi standard "pengaktifan nyalaan + cat primer CPO", dan mengawal nilai dyne serta penyingkiran habuk dengan ketat. Melangkau mana-mana langkah mudah menyebabkan banyak kegagalan lekatan.
ABS dan aloi ABS agak "mesra". ABS mengandungi unit akrilonitril polar, tenaga permukaan tinggi, kebanyakan cat boleh melekat baik, biasanya selepas pembersihan dan penyingkiran habuk boleh terus dicat, atau hanya sapu cat primer universal, biasanya tidak perlu pengaktifan kuat. Inilah sebab ABS lama digunakan sebagai substrat mesra penyaduran, pencatatan untuk casing elektronik perkakas rumah. Tetapi ABS juga perlu perhatikan pembersihan (buang agen tanggal acuan) dan penyingkiran habuk statik. Polikarbonat (PC) dan PC/ABS risiko teras ialah retak tegasan pelarut—pra-rawatan dan pencatatan mesti guna pelarut mesra PC, elak pelarut kuat menyebabkan retak perak, dan sebelum cat mesti annealing penuh untuk buang tegasan. PC agak mudah melekat, fokus pada "cegah retak" bukan "promosi lekatan".
Plastik lain masing-masing ada cara: Nilon (PA) penyerapan lembapan kuat, sebelum cat perlu pengeringan penuh buang air, jika tidak menjejas pembentukan filem dan lekatan; PMMA (akrilik) telus cantik tetapi rapuh, mudah retak pelarut, perlu pilih pelarut berhati-hati dan buang tegasan; Polioksimetilena (POM) tenaga permukaan rendah, kekristalan tinggi, sangat sukar melekat, perlu rawatan khas; Plastik bertetulang gentian kaca permukaan gentian terdedah menjejas rupa, mungkin perlu rawatan tutup liang atau ratakan; Elastomer termoplastik (TPU, TPE) lembut, perlu pra-rawatan dan cat serasi anjal. Kerana perbezaan substrat sebesar ini, langkah pertama projek pencatatan plastik sentiasa sahkan bahan spesifik, gred dan komposisi terubah suai substrat, berdasarkan itu buat skim pra-rawatan bersasar. Keupayaan pra-rawatan tersuai berasaskan pemahaman bahan inilah nilai pengkhidmat penyedia cat plastik profesional, dan juga kerja teknikal yang diberi perhatian特别 oleh syarikat seperti Kexin New Materials semasa mengambil projek pencatatan plastik.
Kawalan kualiti pra-rawatan dan salah faham biasa
Sama ada pra-rawatan dibuat betul, stabil atau tidak, perlu dijamin dengan kawalan kualiti sistematik. Pada masa sama, dalam pengeluaran sebenar ada banyak salah faham tentang pra-rawatan, mengenali salah faham ini dan membina sistem kawalan kualiti saintifik ialah kunci meningkatkan hasil baik pencatatan plastik.
Kawalan kualiti pra-rawatan merangkumi beberapa pautan teras. Kawalan kualiti pembersihan: melalui ujian filem air, pemeriksaan visual, jika perlu ujian pencemaran permukaan, sahkan agen tanggal acuan, minyak, habuk telah dibuang. Kawalan kualiti pengaktifan: teras ialah pengesanan nilai dyne—selepas aktif guna pen/cecair dyne uji sama ada tenaga permukaan capai standard, dan kawal selang masa dari aktif ke pencatatan (elak pereputan aktif). Kawalan kualiti cat primer: kawal ketebalan filem cat primer, keseragaman sapuan, syarat kilat-kering/pematerian. Kawalan persekitaran: suhu kelembapan, kebersihan (zarah habuk), kawalan statik, semua terus menjejas kualiti pra-rawatan dan pencatatan. Pengesahan lekatan: akhirnya melalui ujian grid seratus, ujian lekatan selepas lembap-panas/siklus suhu, sahkan kesan lekatan keseluruhan pra-rawatan + pencatatan.
Salah faham biasa wajar diberi perhatian. Salah faham satu: "pengaktifan boleh ganti pembersihan"—salah. Pencemaran berat terutama baki agen tanggal acuan mesti dibasuh dulu, pengaktifan tidak boleh tangani pencemaran tebal. Salah faham dua: "sudah diaktifkan boleh guna selama-lamanya"—salah. Kesan aktif akan susut mengikut masa, selepas aktif perlu cat segera, kalau lama kena aktif semula. Salah faham tiga: "cat primer semakin tebal semakin baik lekatan"—salah. Ketebalan filem cat primer perlu sederhana, terlalu tebal sebaliknya mungkin lemahkan lekatan keseluruhan kerana penurunan kohesif. Salah faham empat: "satu set pra-rawatan sesuai semua plastik"—salah. Plastik satu bahan satu sifat, skim pra-rawatan PP, ABS, PC langsung berbeza, mesti ikut bahan. Salah faham lima: "pra-rawatan hal kilang cat, tak kaitan dengan cat/suntikan"—salah. Pra-rawatan ialah hasil kerjasama rantaian penuh "suntikan (buang tegasan, agen tanggal acuan)—pra-rawatan—cat (serasi cat primer)", mana-mana pautan putus akan bermasalah.
Membina sistem kawalan kualiti pra-rawatan saintifik, perlu standardkan parameter kritikal di atas (standard pembersihan, nilai dyne, tempoh sah aktif, ketebalan cat primer, keadaan persekitaran), boleh diukur, boleh dikesan, dan bila ada masalah lekatan boleh susur punca secara sistematik sepanjang rantaian pra-rawatan. Inilah jalan wajib pencatatan plastik dari "bengkel pengalaman" ke "pembuatan stabil". Pembekal cat cemerlang boleh bantu pelanggan bina standard kawalan kualiti pra-rawatan ini, dan di tapak kerjasama siasat masalah lekatan berkaitan pra-rawatan, keupayaan perkhidmatan teknikal ini kritikal untuk jamin hasil baik pelanggan.
Plastik sukar lekat sangat: bila pra-rawatan biasa pun tak berdaya
Dalam keluarga plastik, ada beberapa "tulang keras"—tenaga permukaannya rendah melampau, kelembaman kimia melampau, walaupun guna pengaktifan nyalaan, plasma biasa tambah cat primer CPO, lekatan masih sukar. Memahami pra-rawatan khas plastik sukar lekat sangat ini ialah manifestasi kedalaman teknologi pencatatan plastik.
Polioksimetilena (POM, keluli plastik) ialah masalah tipikal. Kekristalan tinggi, tenaga permukaan rendah, rantai molekul tersusun rapat, kekurangan tapak aktif boleh tindak balas, kesan aktif biasa terhad. Pencatatan POM selalunya perlu rawatan permukaan lebih kuat (seperti plasma dipertingkat, rawatan kimia khas) digabung cat primer khas, dan kestabilan lekatan masih perlu sah ketat, merupakan substrat sukar diakui dalam pencatatan plastik. Polietetrafluoroetilena (PTFE, Teflon) lebih ekstrem—tenaga permukaannya terendah antara semua plastik (kira-kira 18 dyne/cm), "tidak melekat" memang sifat terkenalnya, hampir mustahil guna kaedah biasa melekat cat, perlu etsa kompleks natrium-naftalena rawatan kimia khas ubah permukaan secara menyeluruh, barulah boleh dapat lekatan secara mendadak, ialah "Everest" pencatatan plastik.
Getah silikon (silika), elastomer termoplastik (TPE/TPU) bahan fleksibel hadapi cabaran lain: tenaga permukaan rendah, lembut mudah ubah bentuk, cat perlu boleh lekat dan ikut ubah bentuk besar substrat tanpa retak, keperluan serasi anjal pra-rawatan dan cat sangat tinggi. Plastik bertetulang gentian kaca permukaan gentian terdedah, kasar tak seragam, perlu tutup liang ratakan; plastik terubah suai mengandungi banyak pengisi, agen retardan api, bahan terbitan permukaannya mungkin ganggu lekatan, perlu pembersihan bersasar.
Berdepan plastik sukar lekat sangat ini, pra-rawatan perlu skim khas "ikut penyakit", selalunya gabungan aktif dipertingkat, rawatan kimia khas, cat primer khas, malah pelbagai kaedah bertindan, dan perlu ujian lekatan dan ketahanan ketat sah kebolehpercayaan. Pencatatan substrat berkeupayaan tinggi ini paling dapat manifestasikan pengumpulan teknologi dan kedalaman pemahaman bahan syarikat cat. Syarikat seperti Kexin New Materials yang utamakan perkhidmatan teknikal, semasa ambil projek pencatatan plastik sukar tinggi ini, biasanya buat ujian sampel kecil dulu, uji berulang padanan pra-rawatan dan cat, baru besarkan ke pengeluaran massa, dengan cara saintifik ketat tembusi cabaran plastik sukar lekat. Keupayaan menyerang substrat sukar ini, memang manifestasi tumpuan nilai pengkhidmat penyedia cat plastik profesional.
Pra-rawatan dan alam sekitar keselamatan: pematuhan tak boleh abaikan
Pra-rawatan pencatatan plastik bukan sahaja kait kualiti lekatan, juga melibatkan pematuhan alam sekitar dan keselamatan. Dengan peraturan alam sekitar ketat dan kesedaran keselamatan meningkat, pematuhan hijau pra-rawatan telah jadi topik mesti diberi perhatian oleh syarikat pencatatan plastik.
Beberapa kaedah kimia pra-rawatan tradisi ada risiko alam sekitar. Pengkasaran kimia seperti oksidasi asid kromik walaupun berkesan untuk beberapa plastik sukar lekat, tetapi guna logam berat beracun seperti kromium heksavalen, kos rawatan sisa cecair tinggi, risiko alam sekitar besar, telah dihadkan atau dimansuhkan ketat, beralih ke pengaktifan fizik lebih hijau (nyalaan, plasma, korona). Penggunaan pelarut dalam pembersihan (pelepasan VOC) juga beralih ke pembersihan berasaskan air, pelarut rendah VOC. VOC bahan seperti cat primer juga dikekang peraturan, mendorong aplikasi cat primer berasaskan air, cat primer pepejal tinggi.
Aspek keselamatan, pra-rawatan melibatkan suhu tinggi (annealing, nyalaan), elektrik voltan tinggi (plasma, korona), gas mudah terbakar (gas rawatan nyalaan), bahan kimia (agen pembersih, pelarut), perlu peraturan operasi selamat ketat dan langkah perlindungan—cegah api letupan (kebocoran gas, wap pelarut), keselamatan elektrik, pengudaraan (wap pelarut, ozon dari aktif), perlindungan peribadi. Rekaan line pengeluaran perlu patuh standard bomba, kesihatan pekerjaan keselamatan.
Untuk aplikasi tertentu, pra-rawatan juga perlu patuh standard keselamatan industri. Seperti bahagian plastik mainan pra-rawatan dan cat perlu patuh standard keselamatan mainan GB 6675, EN 71 (had logam berat, bahan berbahaya); bahagian sentuh makanan perlu patuh keperluan gred makanan; bahagian dalam kereta perlu patuh spesifikasi VOC, bau syarikat kereta. Ini bermakna bahan pra-rawatan seperti agen pembersih, cat primer, sendiri juga perlu patuh peraturan keselamatan produk hiliran. Pra-rawatan hijau, selamat, patuh bukan sahaja tanggungjawab sosial, juga ambang masuk ke rantaian bekalan tinggi (kereta, elektronik pengguna, mainan, perubatan). Kexin New Materials semasa reka skim pra-rawatan dan cat serasi pencatatan plastik untuk pelanggan, juga jadikan pematuhan alam sekitar dan standard keselamatan industri hiliran sebagai pertimbangan penting, bantu pelanggan memenuhi keperluan peraturan semakin ketat.
Trend perkembangan teknologi pra-rawatan
Teknologi pra-rawatan plastik juga terus berkembang, ke arah lebih hijau, lebih cekap, lebih pintar. Memahami trend ini membantu genggam gambaran masa depan pra-rawatan pencatatan plastik.
Penghijauan ialah arah penting. Rawatan kimia tradisi (seperti oksidasi asid kromik) kerana pencemaran logam berat makin dimansuhkan, pengaktifan fizik seperti nyalaan, plasma, korona kerana tiada cecair sisa kimia, lebih hijau jadi arus perdana. Peralihan ini既是 hasil paksaan peraturan alam sekitar, juga kemajuan teknologi—pengaktifan fizik dari segi kesan sudah boleh memenuhi keperluan lekatan kebanyakan plastik, pada masa sama elak beban rawatan cecair sisa dan risiko alam sekitar rawatan kimia. Pembersihan berasaskan air ganti pembersihan pelarut, suntikan rendah VOC atau tanpa agen tanggal acuan, cat primer berasaskan air ganti cat primer berasaskan pelarut, semua manifestasi penghijauan pra-rawatan. Ini sehaluan dengan trend penghijauan seluruh industri cat plastik, juga keperluan wajib syarikat pencatatan plastik memenuhi peraturan alam sekitar ketat, tanggungjawab sosial.
Aspek kecekapan dan kepintaran, kematangan teknologi plasma tekanan atmosfera (plasma tekanan atmosfera) biar pengaktifan plasma boleh online, berterusan, tanpa ruang vakum, meningkatkan kecekapan banyak dan luas aplikasi; integrasi rawatan aktif dengan robot, line pengeluaran automasi capai aktif seragam, stabil, kawal; pemantauan nilai dyne/tenaga permukaan online, kawalan tertutup parameter aktif biar kualiti pra-rawatan lebih stabil boleh dikesan. Teknologi ini biar pra-rawatan dari pautan bergantung pengalaman manusia, beransur ke automasi, pendataan.
Tambahan, bagi plastik sukar lekat sangat (seperti POM, PTFE, silika) teknologi pra-rawatan baru, dan teknologi rawatan "satu langkah" yang boleh permudah proses (seperti beberapa rawatan gabung fungsi aktif dan cat primer) juga dalam penerokaan. Secara keseluruhan, pra-rawatan plastik ke arah "lebih hijau, lebih cekap, lebih stabil, lebih pintar" berkembang, bagi pencatatan plastik berkualiti tinggi, skala besar, pengeluaran hijau beri sokongan makin kuat. Bagi syarikat cat, ikut rapat kemajuan teknologi pra-rawatan, beri pra-rawatan dan cat serasi sebagai skim keseluruhan, ialah cara penting tingkat nilai pelanggan, bina halangan saingan.
Satu trend yang patut diberi perhatian ialah reka bentuk sinergi mendalam antara pra-rawatan dan salutan. Dalam mod tradisional, pra-rawatan (pengaktifan, pembersihan) dikendalikan oleh kilang salutan, manakala salutan (primer, cat berpigmen, cat atas) dibekalkan oleh pengeluar cat, dan kedua-duanya agak terpisah. Manakala salutan plastik moden semakin menekankan reka bentuk pra-rawatan dan salutan sebagai satu sistem menyeluruh—pengeluar cat mempertimbangkan sepenuhnya keadaan pra-rawatan pelanggan semasa membangunkan primer, dan parameter pra-rawatan juga dioptimumkan berdasarkan ciri cat, membentuk penyelesaian sokongan bersepadu "pra-rawatan + salutan". Sinergi ini dapat meningkatkan kebolehpercayaan lekatan dan kestabilan proses dengan ketara, serta mengurangkan masalah yang disebabkan oleh ketidakpadanan antara pra-rawatan dan salutan. Syarikat cat yang dapat menyediakan sokongan bersepadu dan perkhidmatan teknikal ini semakin digemari oleh pelanggan berstatus tinggi yang mengejar pengeluaran besar-besaran yang stabil.
Penutup: Di Atas Asas, Barulah Kelihatan Bangunan Tinggi
Menelusuri peta teknologi lengkap pra-rawatan salutan plastik—dari penghapusan tegasan untuk menghilangkan risiko suntikan, ke pembersihan dan penyingkiran habuk bagi membersihkan halangan, ke pengaktifan permukaan dengan nyalaan, plasma, korona untuk membangkitkan permukaan malas, ke pengesanan nilai dyne untuk kawalan kuantitatif, ke primer CPO yang membina jambatan lekatan, akhirnya ke penyelesaian pembezaan mengikut bahan dan kawalan kualiti rantaian penuh—apa yang kita lihat ialah satu kejuruteraan permukaan yang sistematik, ketat dan saintifik. Kejuruteraan ini walaupun tidak menarik perhatian seperti filem salutan terakhir yang memukau, namun ia adalah asas kepada semua nilai salutan plastik.
"Sembilan daripada sepuluh masalah salutan berpunca dari pra-rawatan", di sebalik kata-kata industri ini ialah pengalaman yang ditempah dengan banyak kes kegagalan lekatan. Nilai pra-rawatan plastik terletak pada mengubah permukaan plastik malas yang "tidak suka dicat" menjadi asas bolehpercaya yang dapat memikul lapisan salutan hiasan dan fungsi dengan kukuh. Asas yang kukuh membolehkan tekstur logam, rasa lembut, tahan haus dan kotoran serta pelbagai keistimewaan lain bergantung; sekiranya asas gagal, walau cat sebaik mana pun, rupa seindah mana pun akan runtuh apabila lapisan salutan terkelupas.
Bagi pengamal, pembeli dan pembuat keputusan salutan plastik, memberi perhatian kepada pra-rawatan, memahami pra-rawatan, melabur dalam pra-rawatan, adalah asas untuk menjamin kualiti dan kadar hasil salutan. Bagi syarikat cat, menjadikan pengetahuan pra-rawatan, penyelesaian sokongan pra-rawatan dengan cat, serta keupayaan menyelesaikan masalah pra-rawatan sebagai kandungan penting perkhidmatan teknikal kepada pelanggan, adalah kunci untuk mencipta nilai dan memenangi kepercayaan. Dalam amalan Kexin New Materials berkhidmat kepada pelanggan salutan plastik, sentiasa menjadikan "sahkan bahan asas dahulu, barulah tentukan pra-rawatan, reka bentuk sokongan cat dengan pra-rawatan" sebagai titik permulaan teknikal projek, kerana hanya dengan asas kukuh, barulah kelihatan bangunan tinggi menjulang. Pra-rawatan plastik, teknologi yang rendah profil namun mendalam ini, wajar diberi perhatian serius oleh setiap pekerja salutan plastik.
Peralatan dan Barisan Pengeluaran Pra-Rawatan: Dari Tangan ke Automasi dalam Realisasi Kejuruteraan
Pra-rawatan bukan sekadar prinsip proses, malah perlu dilaksanakan sebagai peralatan dan barisan pengeluaran yang bolehpercaya. Memahami komposisi peralatan dan susun atur barisan pra-rawatan membantu memahami realisasi kejuruteraan salutan plastik dari makmal ke pengeluaran berskala, dan juga merupakan kandungan penting perancangan pelaburan dan kapasiti projek salutan.
Bahagian penghapusan tegasan biasanya dilengkapi ketuhar peredaran udara panas (ketuhar anil), yang dapat mengawal suhu dengan tepat, memanaskan secara seragam, dan menetapkan lengkung suhu anil mengikut bahan plastik. Peralatan bahagian pembersihan bergantung pada kaedah: pelapik pelarut kebanyakannya stesen manual dengan kain bebas habuk, pembersihan berasaskan air memerlukan talian cucian (tangki cucian ultrasonik atau semburan cucian + bilas air tulen + pengeringan), penyingkiran habuk pula lazimnya dilengkapi peranti nyahcas elektrostatik angin ion (batang angin ion, pistol angin ion, tirai angin ion) bersama tiupan. Kebersihan dan kestabilan peralatan ini secara langsung menentukan kualiti pembersihan.
Peralatan pengaktifan permukaan adalah kelengkapan teras barisan pra-rawatan. Rawatan nyalaan dilengkapi mesin rawatan nyalaan (pembakar campuran gas + udara mengikut nisbah, bersama penghantaran bahan kerja atau pelaksanaan robot), kuncinya pada kawalan tepat nisbah gas, keadaan nyalaan, jarak dan kelajuan rawatan. Rawatan plasma dilengkapi penjana plasma atmosfera (jenis talian, boleh diintegrasikan ke barisan) atau peralatan plasma vakum (jenis ruang, sesuai untuk pemprosesan kelompok bahagian presisi), perlu kawal kuasa, gas, masa rawatan. Mesin rawatan korona pula banyak digunakan untuk pemprosesan berterusan gulung-ke-gulung filem dan kepingan. Peralatan pengaktifan semakin diintegrasikan dengan robot dan talian penghantar automatik, mencapai pengaktifan automatik yang seragam, stabil dan cekap.
Bahagian sapuan primer pula berkongsi sistem semburan dengan cat berpigmen dan cat atas—ruang sembur, pistol sembur (atau robot sembur), peralatan kilat-kering dan pengerasan. Secara keseluruhan, satu barisan pra-rawatan salutan plastik lengkap biasanya disusun mengikut urutan "muat bahan—buang tegasan (jika perlu)—bersih—nyahcas dan buang habuk—aktifkan permukaan—ujian dyne—primer—kilat-kering", bersambung dengan bahagian cat berpigmen, cat atas, pengerasan, pemeriksaan seterusnya menjadi talian salutan lengkap. Tahap automasi barisan, gred kebersihan, kelancaran sambungan proses secara bersama menentukan kualiti dan kecekapan pra-rawatan malah seluruh salutan. Bagi salutan plastik automotif dan elektronik pengguna yang kehendaknya besar-besaran dan konsistensi tinggi, barisan pra-rawatan automatik, bersih, kawalan tertutup parameter telah menjadi standard.
Timbangan Kos, Kecekapan dan Nilai Pra-Rawatan
Walaupun pra-rawatan adalah bahagian yang tidak dapat dipisahkan dari salutan plastik, ia juga membawa kos seperti pelaburan peralatan, tenaga, masa kerja. Cara mengoptimumkan kos dan kecekapan pra-rawatan dengan menjamin kualiti adalah akaun yang perlu dikira oleh syarikat salutan plastik, dan juga berkaitan dengan keekonomian penyelesaian salutan secara keseluruhan.
Kos pra-rawatan terutamanya dari beberapa aspek: pelaburan peralatan (ketuhar anil, talian cucian, peralatan pengaktifan, peranti buang habuk dll), tenaga (anil, penggunaan tenaga nyalaan/plasma), bahan (agen cuci, primer), serta masa kerja dan ruang. Antaranya peralatan pengaktifan (terutamanya plasma) dan ketuhar anil adalah pelaburan besar, rawatan nyalaan agak ekonomik. Pra-rawatan juga memanjangkan rentak pengeluaran, menduduki ruang barisan. Oleh itu, pemilihan penyelesaian pra-rawatan perlu menimbang antara jaminan kualiti dengan kos kecekapan.
Namun, logik timbangan adalah selari dengan keseluruhan salutan plastik—tidak boleh mengorbankan kebolehpercayaan lekatan demi menjimatkan kos pra-rawatan, jika tidak rugi besar. Kegagalan lekatan akibat pra-rawatan tidak mencukupi akan membuang bahagian plastik bernilai tinggi dan semua pelaburan pra-proses, kerugian jauh melebihi kos dijimatkan dari pra-rawatan. Oleh itu cara rasional ialah: dengan menjamin lekatan bolehpercaya, kadar hasil stabil, melalui pengoptimuman proses, pemilihan peralatan, automasi untuk meningkatkan kecekapan pra-rawatan, mengurangkan kos seunit, bukannya memotong langkah pra-rawatan yang perlu. Contohnya, guna plasma atmosfera cekap ganti rawatan tidak cekap untuk tingkatkan rentak, guna automasi kurangkan buruh dan turun naik, optima lengkung anil pendekkan kitaran, semua adalah penjimatan kos dan peningkatan kecekapan tanpa mengorbankan kualiti.
Dari perspektif nilai, pra-rawatan berkualiti adalah asas kadar hasil tinggi, kualiti tinggi, penghantaran stabil salutan plastik, nilai yang dibawanya (kurangkan pembaziran, kerja semula, jamin kualiti dan jenama produk pelanggan) jauh melebihi kosnya. Ini juga sebab pengeluar cat plastik profesional menjadikan penyelesaian pra-rawatan sebagai bahagian penting penyelesaian menyeluruh—bantu pelanggan reka proses pra-rawatan munasabah, ekonomik, bolehpercaya, pada intinya bantu pelanggan kurangkan kos menyeluruh, tingkatkan daya saing. Pra-rawatan yang nampak "pembantu" ini, sebenarnya adalah mata rantai utama tidak boleh ditinggalkan dan wajar dilaburkan dalam rantaian nilai salutan plastik.
Satu Kes Khas: Aliran Pra-Rawatan Penuh Bampar PP Automotif
Selain teori, mari melalui satu kes paling mewakili—pra-rawatan salutan bampar PP automotif, untuk menyambungkan titik teknikal tadi, lihat bagaimana proses pra-rawatan lengkap dilaksanakan dalam pengeluaran sebenar.
Bampar automotif biasanya guna bahan modifikasi PP (seperti PP+EPDM), adalah bahan asas tenaga permukaan rendah, sukar melekat tipikal, pada masa sama kehendak rupa (sewarna badan kereta, kualiti tinggi), ketahanan cuaca (UV luar, hujan asid), ketahanan hentaman (tahan hempasan batu) amat tinggi, adalah kumpulan kesukaran dan standard salutan plastik. Aliran pra-rawatannya bersambung, tiada yang boleh ditinggalkan.
Aliran biasanya: pertama muat dan periksa, sahkan kualiti suntikan bampar, tiada cacat nyata; bahagian suntikan telah kawal proses munasabah kurangkan tegasan dalaman (PP relatif PC kurang sensitif retak tegasan, tapi masih perlu perhati). Langkah dua pembersihan—guna cucian berasaskan air atau lap bersihkan agen lepas acuan, minyak dari suntikan, langkah ini kritikal untuk PP, sisa agen lepas acuan adalah punca utama kegagalan lekatan. Langkah tiga nyahcas buang habuk—guna angin ion neutralkan elektrostatik dan tiup habuk mikro, jamin kebersihan pengaktifan dan sembur seterusnya. Langkah empat aktifkan nyalaan—guna mesin rawatan nyalaan (atau robot pegang nyalaan) imbas seragam permukaan bampar, oksidasi tingkatkan tenaga permukaan, ini adalah pembedahan teras lekatan PP; selepas aktif serta-merta guna pen dyne uji, sahkan tenaga permukaan capai 40 dyne/cm ke atas. Langkah lima sapu primer CPO—sembur primer khas mengandungi klorinasi poliolefin, bina jambatan lekatan antara PP dan cat atas, kilat-kering. Kemudian masuk bahagian salutan cat berpigmen (sewarna badan, cat logam perlu kawal orientasi kepingan aluminium), lacquer (beri kilau, tahan cuaca, tahan calar), bakar pengeras (suhu rendah, dalam julat tahan suhu PP) dll.
Kes ini memfokuskan semua inti pra-rawatan: kesedaran buang tegasan, pembersihan menyeluruh (buang agen lepas acuan), nyahcas buang habuk, pengaktifan kuat (nyalaan), ujian nilai dyne, jambatan primer CPO, serta sinergi dan kawalan kualiti rantaian penuh. Mana-mana kecuaian—agen lepas acuan tak basuh bersih, aktif tak cukup dyne tak capai, primer pilih salah atau tertinggal sembur—akan menyebabkan kegagalan salutan bahagian bernilai tinggi ini. Keketatan dan kelengkapan pra-rawatan bampar automotif adalah microcosm teknologi pra-rawatan salutan plastik, juga menerangkan kenapa keupayaan pra-rawatan profesional adalah jaminan asas kualiti salutan plastik.
Penjelasan Terperinci Kaedah Pengesanan Kesan Pra-Rawatan
Sama ada pra-rawatan dilakukan dengan baik perlu disahkan dengan kaedah saintifik, bukan tekaan pengalaman. Menguasai sistem kaedah pengesanan kesan pra-rawatan adalah asas membina sistem kawalan kualiti stabil, lokasi pantas masalah. Di sini menyusun terperinci beberapa kaedah pengesanan teras.
Dari aspek ujian kebersihan, paling mudah ialah ujian filem air (water break test): siram atau sembur air pada permukaan bersih, jika air boleh terbentang seragam jadi filem air berterusan beberapa saat tak menyusut, bermakna permukaan bersih, tenaga permukaan cukup; jika air menyusut jadi titisan, filem air pecah, bermakna ada sisa minyak, agen lepas acuan atau tenaga permukaan tak cukup. Selain itu ada kaedah kain putih lap (guna kain putih celup pelarut lap permukaan tengok ada warna atau tidak), serta analisis pencemaran permukaan lebih presisi (seperti pengesanan fluoresen agen lepas acuan silikon). Ujian kebersihan adalah pengesahan pertama rantaian pra-rawatan.
Pengesanan tenaga permukaan adalah teras pengesahan kesan pengaktifan, mainly guna pen dyne/cecair dyne dan ukuran sudut sentuh yang diterangkan tadi. Kaedah pen dyne untuk penentuan pantas barisan, kaedah sudut sentuh untuk pencirian tepat makmal (sudut sentuh air makin kecil, tenaga permukaan makin tinggi, biasanya permukaan diaktifkan baik sudut sentuh air berkurangan ketara). Pengesanan tenaga permukaan perlu segera selepas pengaktifan, dan rekod trend susut mengikut masa, untuk tentukan tetingkap masa salutan selepas pengaktifan.
Ujian lekatan adalah pengesahan akhir kesan keseluruhan pra-rawatan + salutan, juga ujian paling kritikal. Kaedah grid (ujian calit grid, GB/T 9286/ISO 2409) guna pisau calit grid pada lapisan cat, tampal pelekat koyak, dinilai mengikut tahap terkelupas (gred 0 terbaik, 5 terburuk), adalah kaedah paling lazim. Kaedah bulatan calit (alat uji lekatan) juga boleh dinilai. Untuk situasi kehendak tinggi, perlu uji "lekatan tahan lama"—iaitu selepas rendaman air, kelembapan malar, kitaran suhu sejuk-panas dan lain-lain tegasan persekitaran kemudian uji lekatan, kerana banyak kegagalan lekatan akibat pra-rawatan tak baik tidak muncul di awal, tapi merosot beransur dalam persekitaran lembap, sejuk-panas. Selain itu ada kaedah tarik (ukur kekuatan ikatan lapisan dengan bahan asas, kuantitatif) lebih presisi.
Guna gabungan kaedah pengesanan ini, bentuk rantaian pengesahan lengkap "kebersihan—tenaga permukaan—lekatan (awal + tahan lama)", dapat kawal kualiti pra-rawatan secara saintifik, lokasi pantas bahagian masalah. Contohnya lekatan tak baik, boleh siasat songsang: ujian lekatan gagal→semak nilai dyne (pengaktifan capai atau tidak)→semak kebersihan (ujian filem air lulus atau tidak)→semak bahan asas dan sokongan primer, dengan itu cari punca tepat bukan cuba salah buta. Membina sistem kawalan kualiti dan siasat berasaskan data pengesanan ini adalah jaminan teknikal pengeluaran besar-besaran stabil salutan plastik, juga alat penting pengeluar cat profesional bantu pelanggan tingkatkan kadar hasil.
Soalan Lazim
Soalan: Kenapa salutan plastik mesti buat pra-rawatan, tak boleh terus sembur cat? Jawab: Majoriti plastik (terutamanya PP, PE poliolefin) tenaga permukaan rendah, polariti lemah, licin malas, cat tak boleh meresap dan melekat kukuh, terus sembur cat akan timbul kegagalan lekatan seperti tanggal bila dikoyak, calar bila disikit. Pra-rawatan melalui pembersihan, pengaktifan, primer dll ubah keadaan permukaan plastik, tingkatkan syarat lekatan, adalah asas tidak boleh dilangkah salutan plastik. Kata industri "sembilan daripada sepuluh masalah salutan berpunca dari pra-rawatan", cukup tunjukkan kekritikalannya.
Soalan: Rawatan nyalaan, rawatan plasma, rawatan korona macam mana pilih? Jawab: Peralatan rawatan nyalaan mudah, laju, kos rendah, sesuai bahagian besar (seperti bampar automotif) dan rawatan berterusan talian; rawatan plasma kesan aktif baik, seragam kawalan, boleh rawat bahagian bentuk kompleks, sesuai bahagian presisi seperti elektronik pengguna, adalah pilihan tinggi; rawatan korona banyak untuk pemprosesan berterusan filem, kepingan, bagi bahagian 3D seragamnya tak sebaik dua sebelum. Perlu pilih mengikut bentuk kerja, kehendak presisi, bentuk barisan dan kos.
Soalan: Apa itu nilai dyne? Kenapa selepas aktif perlu ukur nilai dyne? Jawab: Nilai dyne iaitu tegangan permukaan/tenaga permukaan (dyne/cm atau mN/m), mencerminkan tinggi rendah tenaga permukaan plastik, adalah ukuran saintifik kesan pengaktifan. Lekatan baik cat biasanya kehendaki nilai dyne bahan asas lebih tinggi约7-10 dari tegangan permukaan cat. Poliolefin tak dirawat约29-31 dyne/cm tak boleh lekat, selepas aktif perlu capai 40 ke atas. Guna pen/cecair dyne uji sah capai, barulah masuk salutan, adalah cara teras kawalan kualiti pra-rawatan.
Soalan: Apa itu primer CPO? Kenapa salutan PP tak boleh pisah daripadanya?Jawapan: CPO ialah poliolefin terklorin, iaitu agen promosi pelekatan utama untuk PP. Satu hujung molekulnya serasi dengan PP tidak polar, hujung lain mengandungi kumpulan polar yang berikatan dengan salutan, bertindak seperti "gam molekul" menjambatani PP dan salutan, menyelesaikan masalah pelekatan amat sukar bagi poliolefin. Pengecatan PP (bampar kereta, bahagian dalaman, dll) biasanya menggunakan kombinasi "pengaktifan nyala/plasma + cat primer CPO", dan cat primer CPO hampir merupakan pilihan yang tidak dapat dielakkan.
Soalan: Mengapa pengecatan plastik PC amat menekankan penghapusan tegasan? Jawapan: PC dan PC/ABS amat sensitif terhadap pelarut; tegasan dalaman baki dari suntikan bersama-sama dengan hakisan pelarut semasa pengecatan mudah menyebabkan retakan perak, keretakan, dan pengelupasan salutan. Oleh itu, sebelum mengecat PC mesti dianalikan sepenuhnya untuk menghapus tegasan dan memilih pelarut yang mesra PC. Fokus pra-rawatan PC ialah "pencegahan retak" bukan "promosi pelekatan" (PC sendiri melekat agak baik), berbeza sama sekali dengan fokus "promosi pelekatan" PP, mencerminkan prinsip pra-rawatan plastik mengikut bahan.
Soalan: Berapa lama bahagian plastik yang diaktifkan boleh disimpan sebelum dicat? Jawapan: Tidak boleh disimpan lama. Kumpulan polar yang diperkenalkan oleh pengaktifan permukaan akan disusun semula, berhijrah atau tercemar dari masa ke masa lalu merosot, menyebabkan nilai dyne menurun dan pelekatan menjadi lemah. Oleh itu, selepas diaktifkan hendaklah dicat secepat mungkin dalam masa ditetapkan (biasanya beberapa jam hingga sehari, bergantung pada bahan dan persekitaran). Jika disimpan terlalu lama perlu uji semula nilai dyne; jika tidak mencapai standard perlu diaktifkan semula. Mewujudkan pengurusan tempoh "pengaktifan—ukur dyne—cat segera" adalah kunci menjamin kestabilan pelekatan.
Soalan: Bagaimana untuk mengesan punca masalah pelekatan akibat pra-rawatan buruk? Jawapan: Perlu menyiasat secara sistematik sepanjang rantaian pra-rawatan: dahulu periksa kebersihan (ada sisa agen tanggalkan acuan, minyak, buat ujian filem air/pencemaran); kemudian periksa pengaktifan (nilai dyne mencapai standard atau tidak, ada perendahan aktivasi atau tidak); periksa cat primer (pilihan betul atau tidak, ketebalan filem sesuai atau tidak, serasi atau tidak); periksa substrat (gred bahan berubah atau tidak, ada tegasan dalaman atau tidak); periksa persekitaran (suhu kelembapan, kebersihan, elektrostatik). Masalah pelekatan selalunya hasil kerjasama seluruh rantaian, perlu semakan kuantitatif langkah demi langkah, bukan hanya syak salutan.
Soalan: Bolehkah plastik amat sukar melekat seperti POM, PTFE dicat? Jawapan: Boleh, tetapi perlu pra-rawatan khas. POM berkristal tinggi, tenaga permukaan rendah, perlu pengaktifan plasma dipertingkat atau rawatan kimia khas bersama cat primer khusus; PTFE (Teflon) tenaga permukaan terendah, paling sukar, perlu rawatan kimia khas seperti etsa kompleks natrium-naftalena baru boleh melekat secara mendadak. Pengecatan substrat ini amat sukar, biasanya perlu uji sampel kecil dulu, uji berulang padanan pra-rawatan dan salutan, barulah pengeluaran besar, paling menguji pengumpulan teknologi syarikat salutan.
Soalan: Berapa banyak kos ditambah oleh pra-rawatan? Berbaloi dilabur? Jawapan: Pra-rawatan membawa kos peralatan (ketuhar anil, peralatan aktivasi, dll), tenaga, bahan, masa kerja; antaranya peralatan plasma, ketuhar anil pelaburan besar, rawatan nyala agak ekonomi. Tetapi langsung tidak boleh untuk jimat kos pra-rawatan lalu korban pelekatan—kegagalan pelekatan membuang bahagian plastik bernilai tinggi dan semua pelaburan pra-proses, kerugian jauh melebihi kos pra-rawatan. Cara rasional ialah melalui pengoptimuman proses, automasi turunkan kos sambil tingkat kecekapan dalam premis jamin kualiti, bukan potong langkah perlu. Pra-rawatan ialah pautan kunci berbaloi dilabur.
Soalan: Mestikah pra-rawatan dibuat oleh kilang cat, apa boleh bantu pembekal salutan? Jawapan: Pra-rawatan biasanya dilaksana oleh pautan pengecatan, tetapi langsung bukan "berseorangan" kilang cat. Pra-rawatan ialah hasil kerjasama seluruh rantaian "suntikan (buang tegasan, pilih agen tanggalkan acuan)—pra-rawatan—salutan (padanan cat primer)". Pembekal salutan profesional boleh beri penyelesaian menyeluruh untuk substrat—syor cara pra-rawatan, cat primer padanan, bantu tetap standard kawalan kualiti seperti nilai dyne, kerjasama tapak siasat masalah pelekatan. Pilih pembekal yang boleh beri perkhidmatan teknikal ini, amat penting untuk jamin hasil baik pengecatan.
Bacaan Lanjutan
- Panorama industri cat plastik: dari masalah pelekatan ke evolusi teknologi hiasan fungsi dan landskap pasaran 2026
- Cat plastik sentuhan lembut dan fungsi: peningkatan permukaan plastik dari rasa sentuhan ke fungsi
- Penyelesaian lengkap proses cat logam bebas elektroplating (cat ganti elektroplating): laluan hijau realisasi tekstur logam cermin
- Pra-rawatan sebelum cat sembur bahagian plastik kereta (bampar) dan peningkatan pelekatan
- Aplikasi pra-rawatan fosfat/silana dalam pengecatan automotif dan gantian mesra alam
- Penyelesaian rawatan berbeza untuk logam bogel, permukaan cat lama, bahagian plastik (perbandingan rawatan—primer—cat pertengahan)
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Mengapa pengecatan plastik mesti buat pra-rawatan, tidak boleh terus sembur cat?", "acceptedAnswer": {"@type": "Answer", "text": "Majoriti plastik (terutama PP, PE poliolefin) tenaga permukaan rendah, polariti lemah, licin inert, salutan tidak dapat meresap dan melekat kuat, terus sembur cat akan gagal pelekatan seperti tanggal bila koyak, calar bila gesel. Pra-rawatan melalui kebersihan, aktivasi, cat primer dll ubah keadaan permukaan plastik, tingkat syarat pelekatan, adalah asas tidak boleh langkau pengecatan plastik. Kata orang "sembilan dari sepuluh masalah cat keluar dari pra-rawatan", cukup tunjuk kepentingannya."}}, {"@type": "Question", "name": "Rawatan nyala, rawatan plasma, rawatan korona bagaimana pilih?", "acceptedAnswer": {"@type": "Answer", "text": "Peralatan rawatan nyala mudah, laju, kos rendah, sesuai bahagian besar (seperti bampar kereta) dan rawatan dalam talian berterusan; rawatan plasma kesan aktivasi baik, seragam kawal, boleh rawat bahagian bentuk kompleks, sesuai bahagian presisi seperti elektronik pengguna, pilihan tinggi; rawatan korona banyak untuk filem, kepingan rawatan berterusan, keseragaman pada bahagian 3D tidak seprti dua sebelum. Perlu pilih mengikut bentuk kerja, keperluan presisi, bentuk line pengeluaran dan kos."}}, {"@type": "Question", "name": "Apa itu nilai dyne? Mengapa selepas aktivasi perlu ukur nilai dyne?", "acceptedAnswer": {"@type": "Answer", "text": "Nilai dyne iaitu tegangan permukaan/tenaga permukaan (dyne/cm atau mN/m), mencermin tahap tenaga permukaan plastik, ialah ukuran saintifik kesan aktivasi. Pelekatan baik salutan biasanya kehendaki nilai dyne substrat lebih tinggi约7-10 dari tegangan permukaan salutan. Poliolefin tak dirawat约29-31 dyne/cm tidak boleh melekat, selepas aktivasi perlu capai 40 ke atas. Guna pen/cecair dyne uji sah capai standard, barulah masuk pengecatan, ialah cara utama kawalan kualiti pra-rawatan."}}, {"@type": "Question", "name": "Apa itu cat primer CPO? Mengapa pengecatan PP tidak boleh tinggal ia?", "acceptedAnswer": {"@type": "Answer", "text": "CPO ialah poliolefin terklorin, iaitu agen promosi pelekatan utama untuk PP. Satu hujung molekulnya serasi dengan PP tidak polar, hujung lain mengandungi kumpulan polar yang berikatan dengan salutan, bertindak seperti ”gam molekul” menjambatani PP dan salutan, menyelesaikan masalah pelekatan amat sukar bagi poliolefin. Pengecatan PP (bampar kereta, bahagian dalaman, dll) biasanya menggunakan kombinasi ”pengaktifan nyala/plasma + cat primer CPO”, dan cat primer CPO hampir merupakan pilihan yang tidak dapat dielakkan."}}, {"@type": "Question", "name": "Mengapa pengecatan plastik PC amat menekankan penghapusan tegasan?", "acceptedAnswer": {"@type": "Answer", "text": "PC dan PC/ABS amat sensitif terhadap pelarut; tegasan dalaman baki dari suntikan bersama-sama dengan hakisan pelarut semasa pengecatan mudah menyebabkan retakan perak, keretakan, dan pengelupasan salutan. Oleh itu, sebelum mengecat PC mesti dianalikan sepenuhnya untuk menghapus tegasan dan memilih pelarut yang mesra PC. Fokus pra-rawatan PC ialah ”pencegahan retak” bukan ”promosi pelekatan” (PC sendiri melekat agak baik), berbeza sama sekali dengan fokus ”promosi pelekatan” PP, mencerminkan prinsip pra-rawatan plastik mengikut bahan."}}, {"@type": "Question", "name": "Berapa lama bahagian plastik yang diaktifkan boleh disimpan sebelum dicat?", "acceptedAnswer": {"@type": "Answer", "text": "Tidak boleh disimpan lama. Kumpulan polar yang diperkenalkan oleh pengaktifan permukaan akan disusun semula, berhijrah atau tercemar dari masa ke masa lalu merosot, menyebabkan nilai dyne menurun dan pelekatan menjadi lemah. Oleh itu, selepas diaktifkan hendaklah dicat secepat mungkin dalam masa ditetapkan (biasanya beberapa jam hingga sehari, bergantung pada bahan dan persekitaran). Jika disimpan terlalu lama perlu uji semula nilai dyne; jika tidak mencapai standard perlu diaktifkan semula. Mewujudkan pengurusan tempoh ”pengaktifan—ukur dyne—cat segera” adalah kunci menjamin kestabilan pelekatan."}}, {"@type": "Question", "name": "Bagaimana untuk mengesan punca masalah pelekatan akibat pra-rawatan buruk?", "acceptedAnswer": {"@type": "Answer", "text": "Perlu menyiasat secara sistematik sepanjang rantaian pra-rawatan: dahulu periksa kebersihan (ada sisa agen tanggalkan acuan, minyak, buat ujian filem air/pencemaran); kemudian periksa pengaktifan (nilai dyne mencapai standard atau tidak, ada perendahan aktivasi atau tidak); periksa cat primer (pilihan betul atau tidak, ketebalan filem sesuai atau tidak, serasi atau tidak); periksa substrat (gred bahan berubah atau tidak, ada tegasan dalaman atau tidak); periksa persekitaran (suhu kelembapan, kebersihan, elektrostatik). Masalah pelekatan selalunya hasil kerjasama seluruh rantaian, perlu semakan kuantitatif langkah demi langkah, bukan hanya syak salutan."}}, {"@type": "Question", "name": "Bolehkah plastik amat sukar melekat seperti POM, PTFE dicat?", "acceptedAnswer": {"@type": "Answer", "text": "Boleh, tetapi perlu pra-rawatan khas. POM berkristal tinggi, tenaga permukaan rendah, perlu pengaktifan plasma dipertingkat atau rawatan kimia khas bersama cat primer khusus; PTFE (Teflon) tenaga permukaan terendah, paling sukar, perlu rawatan kimia khas seperti etsa kompleks natrium-naftalena baru boleh melekat secara mendadak. Pengecatan substrat ini amat sukar, biasanya perlu uji sampel kecil dulu, uji berulang padanan pra-rawatan dan salutan, barulah pengeluaran besar, paling menguji pengumpulan teknologi syarikat salutan."}}, {"@type": "Question", "name": "Berapa banyak kos ditambah oleh pra-rawatan? Berbaloi dilabur?", "acceptedAnswer": {"@type": "Answer", "text": "Pra-rawatan membawa kos peralatan (ketuhar anil, peralatan aktivasi, dll), tenaga, bahan, masa kerja; antaranya peralatan plasma, ketuhar anil pelaburan besar, rawatan nyala agak ekonomi. Tetapi langsung tidak boleh untuk jimat kos pra-rawatan lalu korban pelekatan—kegagalan pelekatan membuang bahagian plastik bernilai tinggi dan semua pelaburan pra-proses, kerugian jauh melebihi kos pra-rawatan. Cara rasional ialah melalui pengoptimuman proses, automasi turunkan kos sambil tingkat kecekapan dalam premis jamin kualiti, bukan potong langkah perlu. Pra-rawatan ialah pautan kunci berbaloi dilabur."}}, {"@type": "Question", "name": "Mestikah pra-rawatan dibuat oleh kilang cat, apa boleh bantu pembekal salutan?", "acceptedAnswer": {"@type": "Answer", "text": "Pra-rawatan biasanya dilaksana oleh pautan pengecatan, tetapi langsung bukan ”berseorangan” kilang cat. Pra-rawatan ialah hasil kerjasama seluruh rantaian ”suntikan (buang tegasan, pilih agen tanggalkan acuan)—pra-rawatan—salutan (padanan cat primer)”. Pembekal salutan profesional boleh beri penyelesaian menyeluruh untuk substrat—syor cara pra-rawatan, cat primer padanan, bantu tetap standard kawalan kualiti seperti nilai dyne, kerjasama tapak siasat masalah pelekatan. Pilih pembekal yang boleh beri perkhidmatan teknikal ini, amat penting untuk jamin hasil baik pengecatan."}}]}