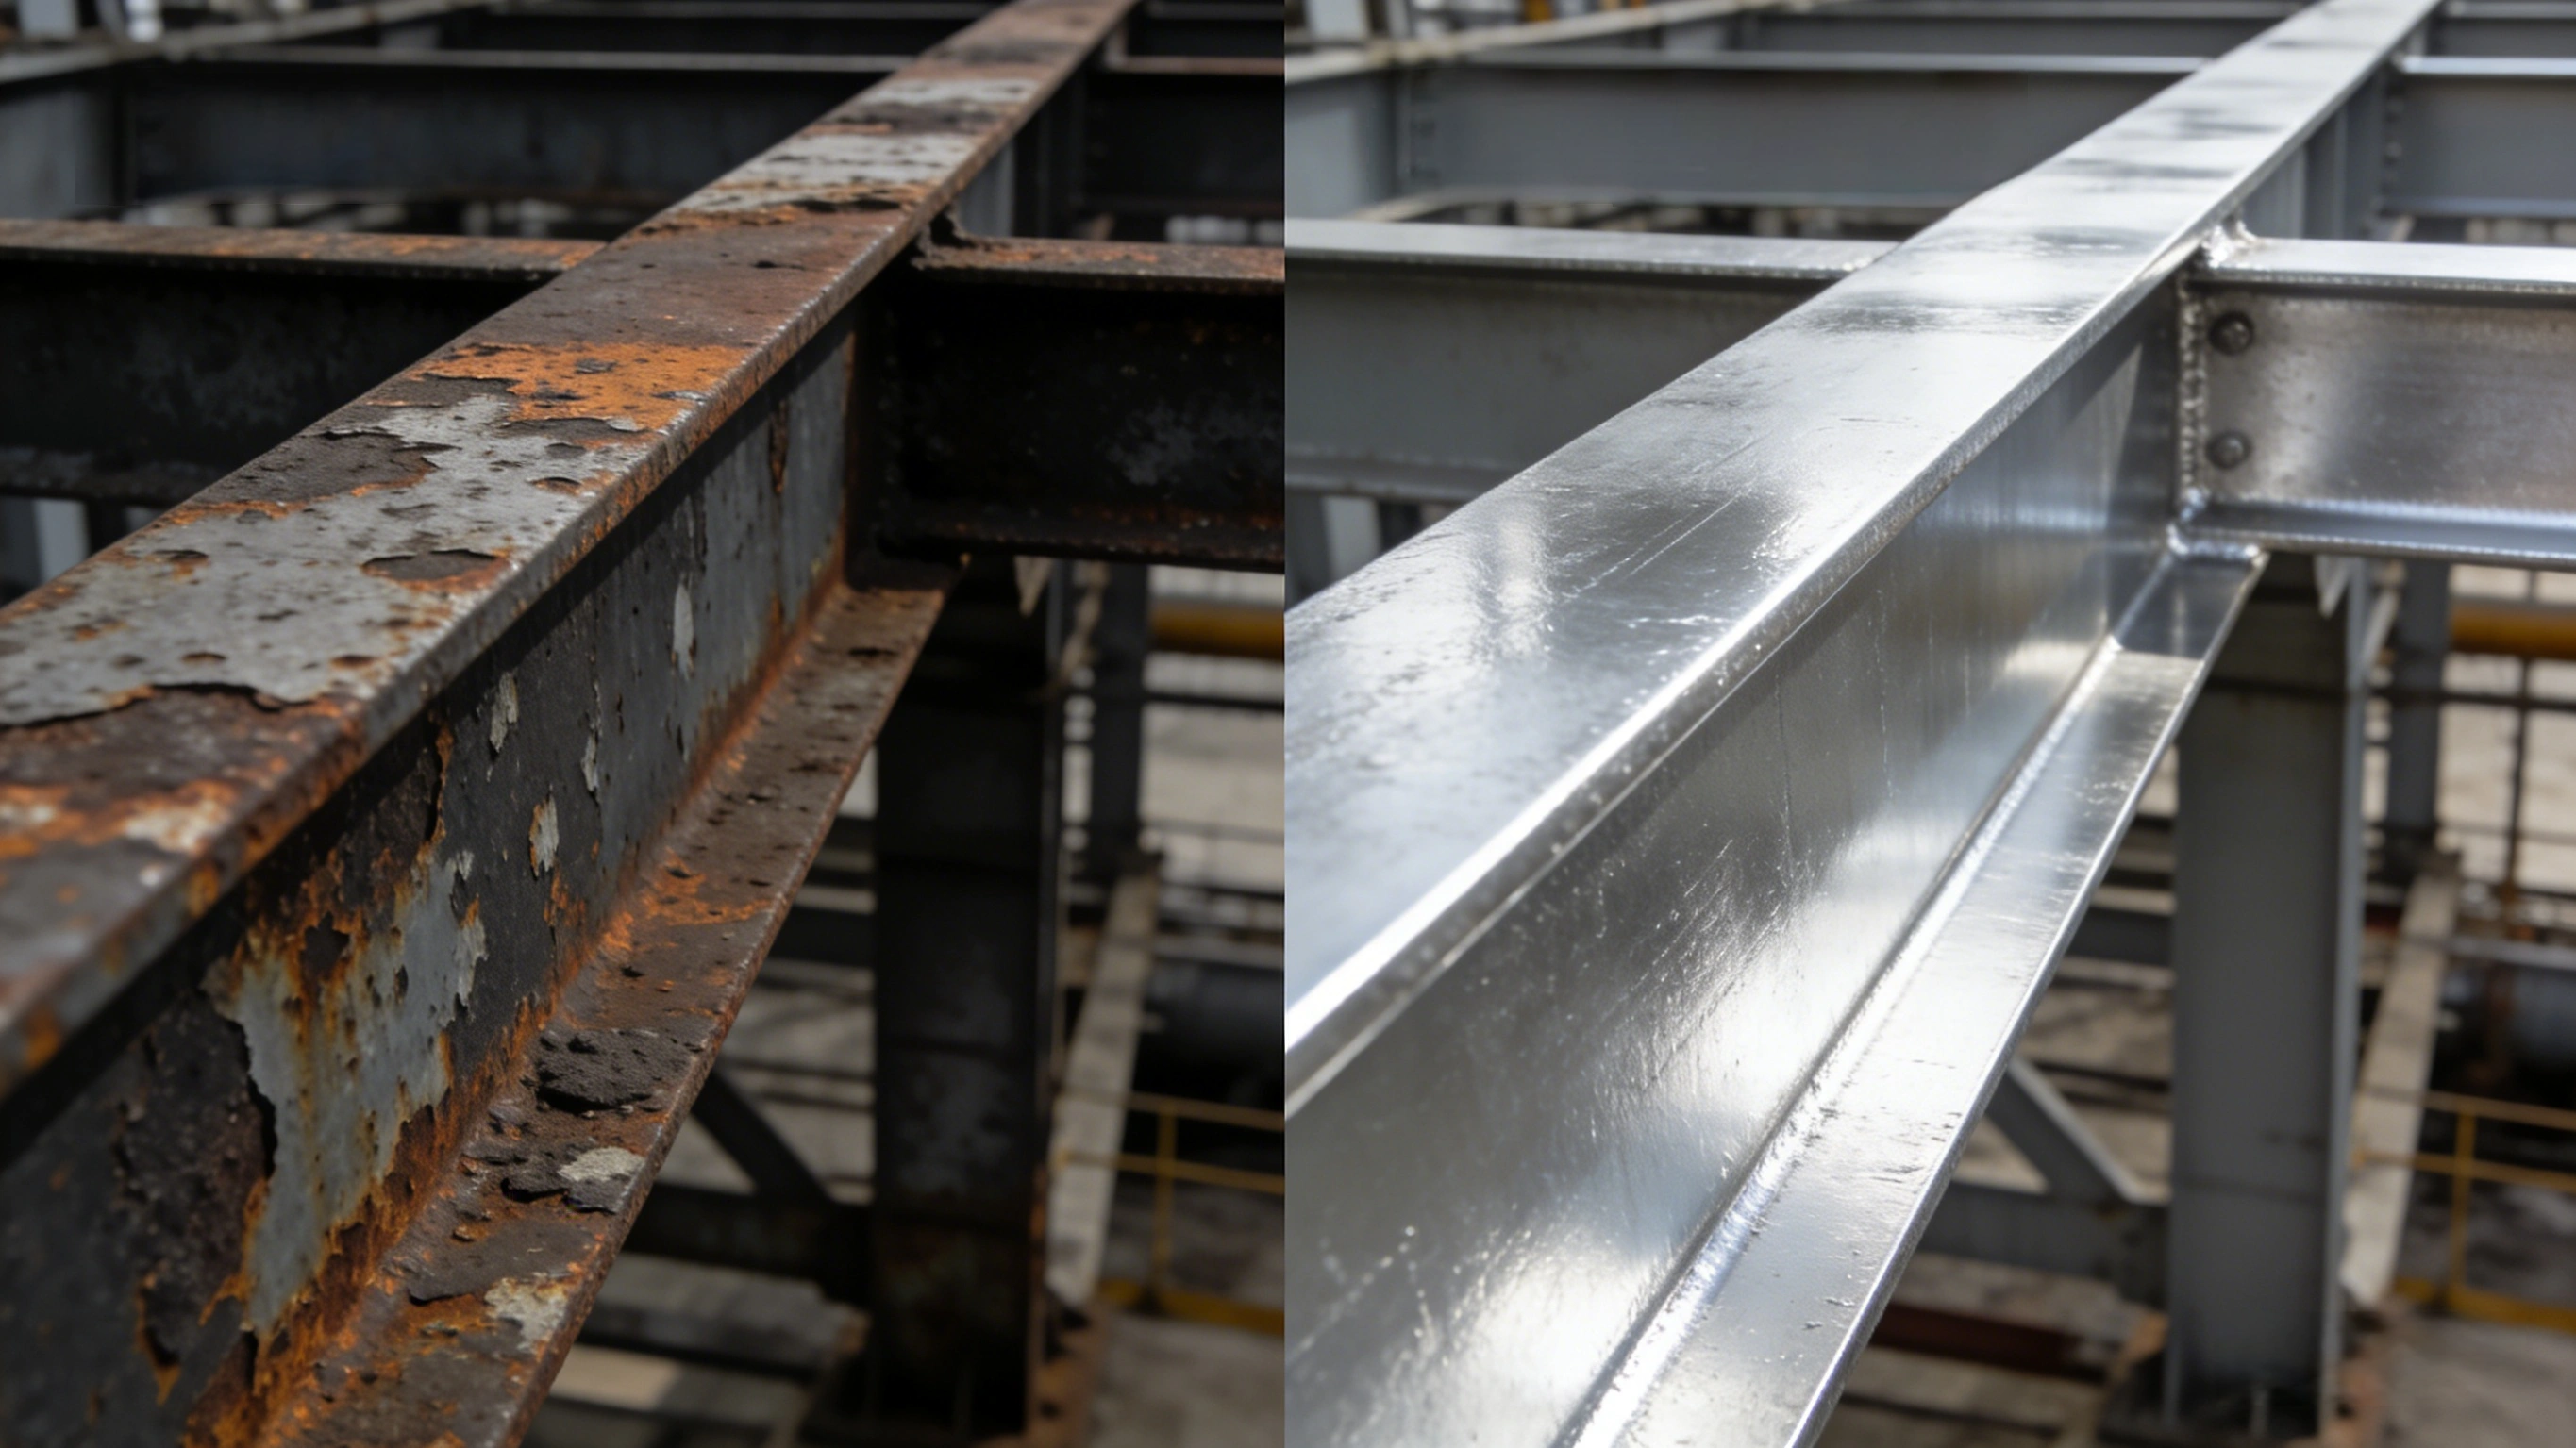
Kakisan kimpalan sudut dan tepi tangki merujuk kepada karat setempat dan kegagalan lapisan yang muncul lebih awal daripada kawasan rata pada lokasi perubahan mendadak geometri tangki simpanan menegak silinder keluli berkimpalan, iaitu kimpalan sudut bersama jari kimpalan, kimpalan sudut bulat pada plat tepi dasar, punca sambungan paip dan bumbungan penguat, serta tepi gunting dan tepi potongan haba plat keluli; puncanya gabungan ketebalan filem kering yang tidak mencukupi, profil sauh yang tidak bersinambung, kecacatan kimpalan yang tidak dibaiki dan zon buta pengesanan kecacatan. Ia bukan nama sesuatu mekanisme kakisan, sebaliknya istilah kolektif bagi sekumpulan objek yang boleh diukur: gred rawatan dinilai mengikut ISO 8501-3, geometri kimpalan mengikut ISO 5817, ketebalan filem mengikut ISO 19840 atau SSPC-PA 2, kesinambungan lapisan mengikut ujian bunga api elektrik seperti ASTM D5162, dan keparahan persekitaran mengikut pengelasan ISO 12944-2.
Pemandangan biasa di kawasan tangki pantai: pada tahun ke-3 hingga ke-5 perkhidmatan, filem cat pada dinding besar tangki masih utuh dan kilauannya hanya sedikit menurun, tetapi di bawah kimpalan sudut muncul lorong karat selebar 1 mm hingga 3 mm, filem cat pada plat tepi dasar dan kimpalan sudut bulat menglepuh serta terkelupas, serta satu lingkaran karat di akar lubang lawatan dan sambungan paip. Apabila insulation dibuka untuk pemeriksaan, dinding keluli di bawah kimpalan bulat sudah menunjukkan penipisan setempat. Kebingungan pemilik biasanya satu ayat: laporan penerimaan DFT lulus, kenapa kegagalan bermula di tempat ini. Jawapannya terletak pada pelan titik ukur dan kriteria penilaian, kerana titik ukur biasa hanya diletak pada permukaan rata, manakala kimpalan sudut dan tepi tidak dipetakan secara setara dan tidak diperlakukan secara setara.
TL;DR: Baca kesimpulan dahulu
- Kimpalan dan tepi ialah objek yang berdiri sendiri: ISO 8501-3:2025 menetapkan tiga gred rawatan P1, P2 dan P3 dengan keperluan berasingan; sistem anti-kakisan berat biasanya dinilai dari P2 ke atas, dan P3 diperlukan untuk C4 ke atas atau sasaran ketahanan tinggi.
- Radius pembundaran tepi boleh diukur: P3 memerlukan radius pembundaran tepi potongan mesin tidak kurang daripada 2 mm, manakala tepi potongan haba biasanya dirawat dengan 3 kali bicu atau 3 kali pengasahan; apabila tebal plat kurang daripada 3 mm, P3 selalunya tidak dapat dicapai dan kompromi antara reka bentuk dengan prosedur diperlukan.
- Had takung dilihat dari nisbah tebal: ISO 5817:2023 menetapkan takung bersinambung tahap B pada 0.05t dan tidak lebih daripada 0.5 mm, tahap C 0.1t dan tahap D 0.2t; dalam sistem GB 50205-2020 kimpalan gred kedua tidak melebihi 0.05t dan tidak lebih daripada 0.5 mm dengan panjang bersinambung tidak melebihi 100 mm.
- DFT lulus tidak bermakna kimpalan sudut lulus: ISO 19840 memerlukan nilai min tidak kurang daripada nilai nominal, satu titik tunggal tidak kurang daripada 80 % nilai nominal, dan perkadaran bacaan di bawah nilai nominal tidak melebihi 20 %; IMO PSPC menggunakan peraturan 90/10, dan amalan kejuruteraan China turut menilai lapisan nipis pada kimpalan serta simpulan mengikut 90/10.
- Voltan pengesanan kecacatan dikira daripada ketebalan filem: ASTM D5162 menggunakan 0.5 mm (20 mil) sebagai sempadan lazim antara span basah voltan rendah dan bunga api voltan tinggi; voltan tinggi diambil mengikut V = M × √T dengan M bernilai 3294 atau 7843, 1.5 mm bersamaan kira-kira 9.6 kV, dan voltan rendah lazimnya 5 V hingga 90 V.
- Profil sauh dan garam boleh larut ialah perangkap senyap pada zon kimpalan: pengecatan menggunakan Rz bukan Ra, dan pada permukaan yang sama Rz lebih kurang 4 hingga 6 kali Ra; kebanyakan sistem memerlukan Rz 40 µm hingga 75 µm, PSPC 30 µm hingga 75 µm, penyemburan panas aluminium memerlukan Sa 3 dengan Rz tidak kurang daripada 75 µm, dan garam boleh larut tidak melebihi 50 mg/m² sebagai kesetaraan NaCl.
- Stripe coat ialah cara memulihkan ketebalan pada lokasi geometri yang tidak menguntungkan: ISO 12944-5 mentakrifkan sapuan jalur sebagai lapisan tambahan khas untuk menambah ketebalan pada tepi, kimpalan dan uliran, jadi terma mesti menulis senarai lokasi, bahan, bilangan lapisan dan titik ukur.
- Keadaan perkhidmatan mesti dikira berasingan: lapisan dalam tangki berada di luar skop penggunaan GB/T 30790 dan ISO 12944; kakisan bawah insulation menurut NACE SP0198 memberi tumpuan pada julat suhu permukaan logam kira-kira -4 ℃ hingga 175 ℃, dan kondensasi semasa penghentian menjadikan risiko merentasi sempadan julat.
Kenapa lapisan tangki rosak dahulu pada kimpalan sudut dan tepi
Masalah pada kimpalan sudut dan tepi bukan satu pemboleh ubah tunggal, tetapi tiga perkara yang berlaku serentak: taburan ketebalan filem yang tidak sekata pada geometri perubahan mendadak, medium letupan pasir yang tidak dapat memproses kimpalan dan logam induk pada gred yang sama, serta geometri struktur itu sendiri yang memerangkap air dan medium di akar kimpalan. Persilangan kimpalan bulat dan kimpalan membujur pada tangki berbentuk T atau K, dan antara jari kimpalan dengan logam induk terdapat anak tangga, bukan permukaan condong; dinding tegak anak tangga itu terhalang oleh penglihatan dan sudut muncung semburan, jadi kecekapan pemindahan cat di situ lebih rendah daripada permukaan rata. Untuk pilihan medium dan sistem lapisan dinding dalam, lihat Sistem lapisan anti-kakisan dinding dalam tangki simpanan dan pilihan medium; artikel ini hanya membahas dinding luar, plat tepi dan geometri kimpalan.
Geometri, ketebalan filem dan penakungan medium berlaku serentak
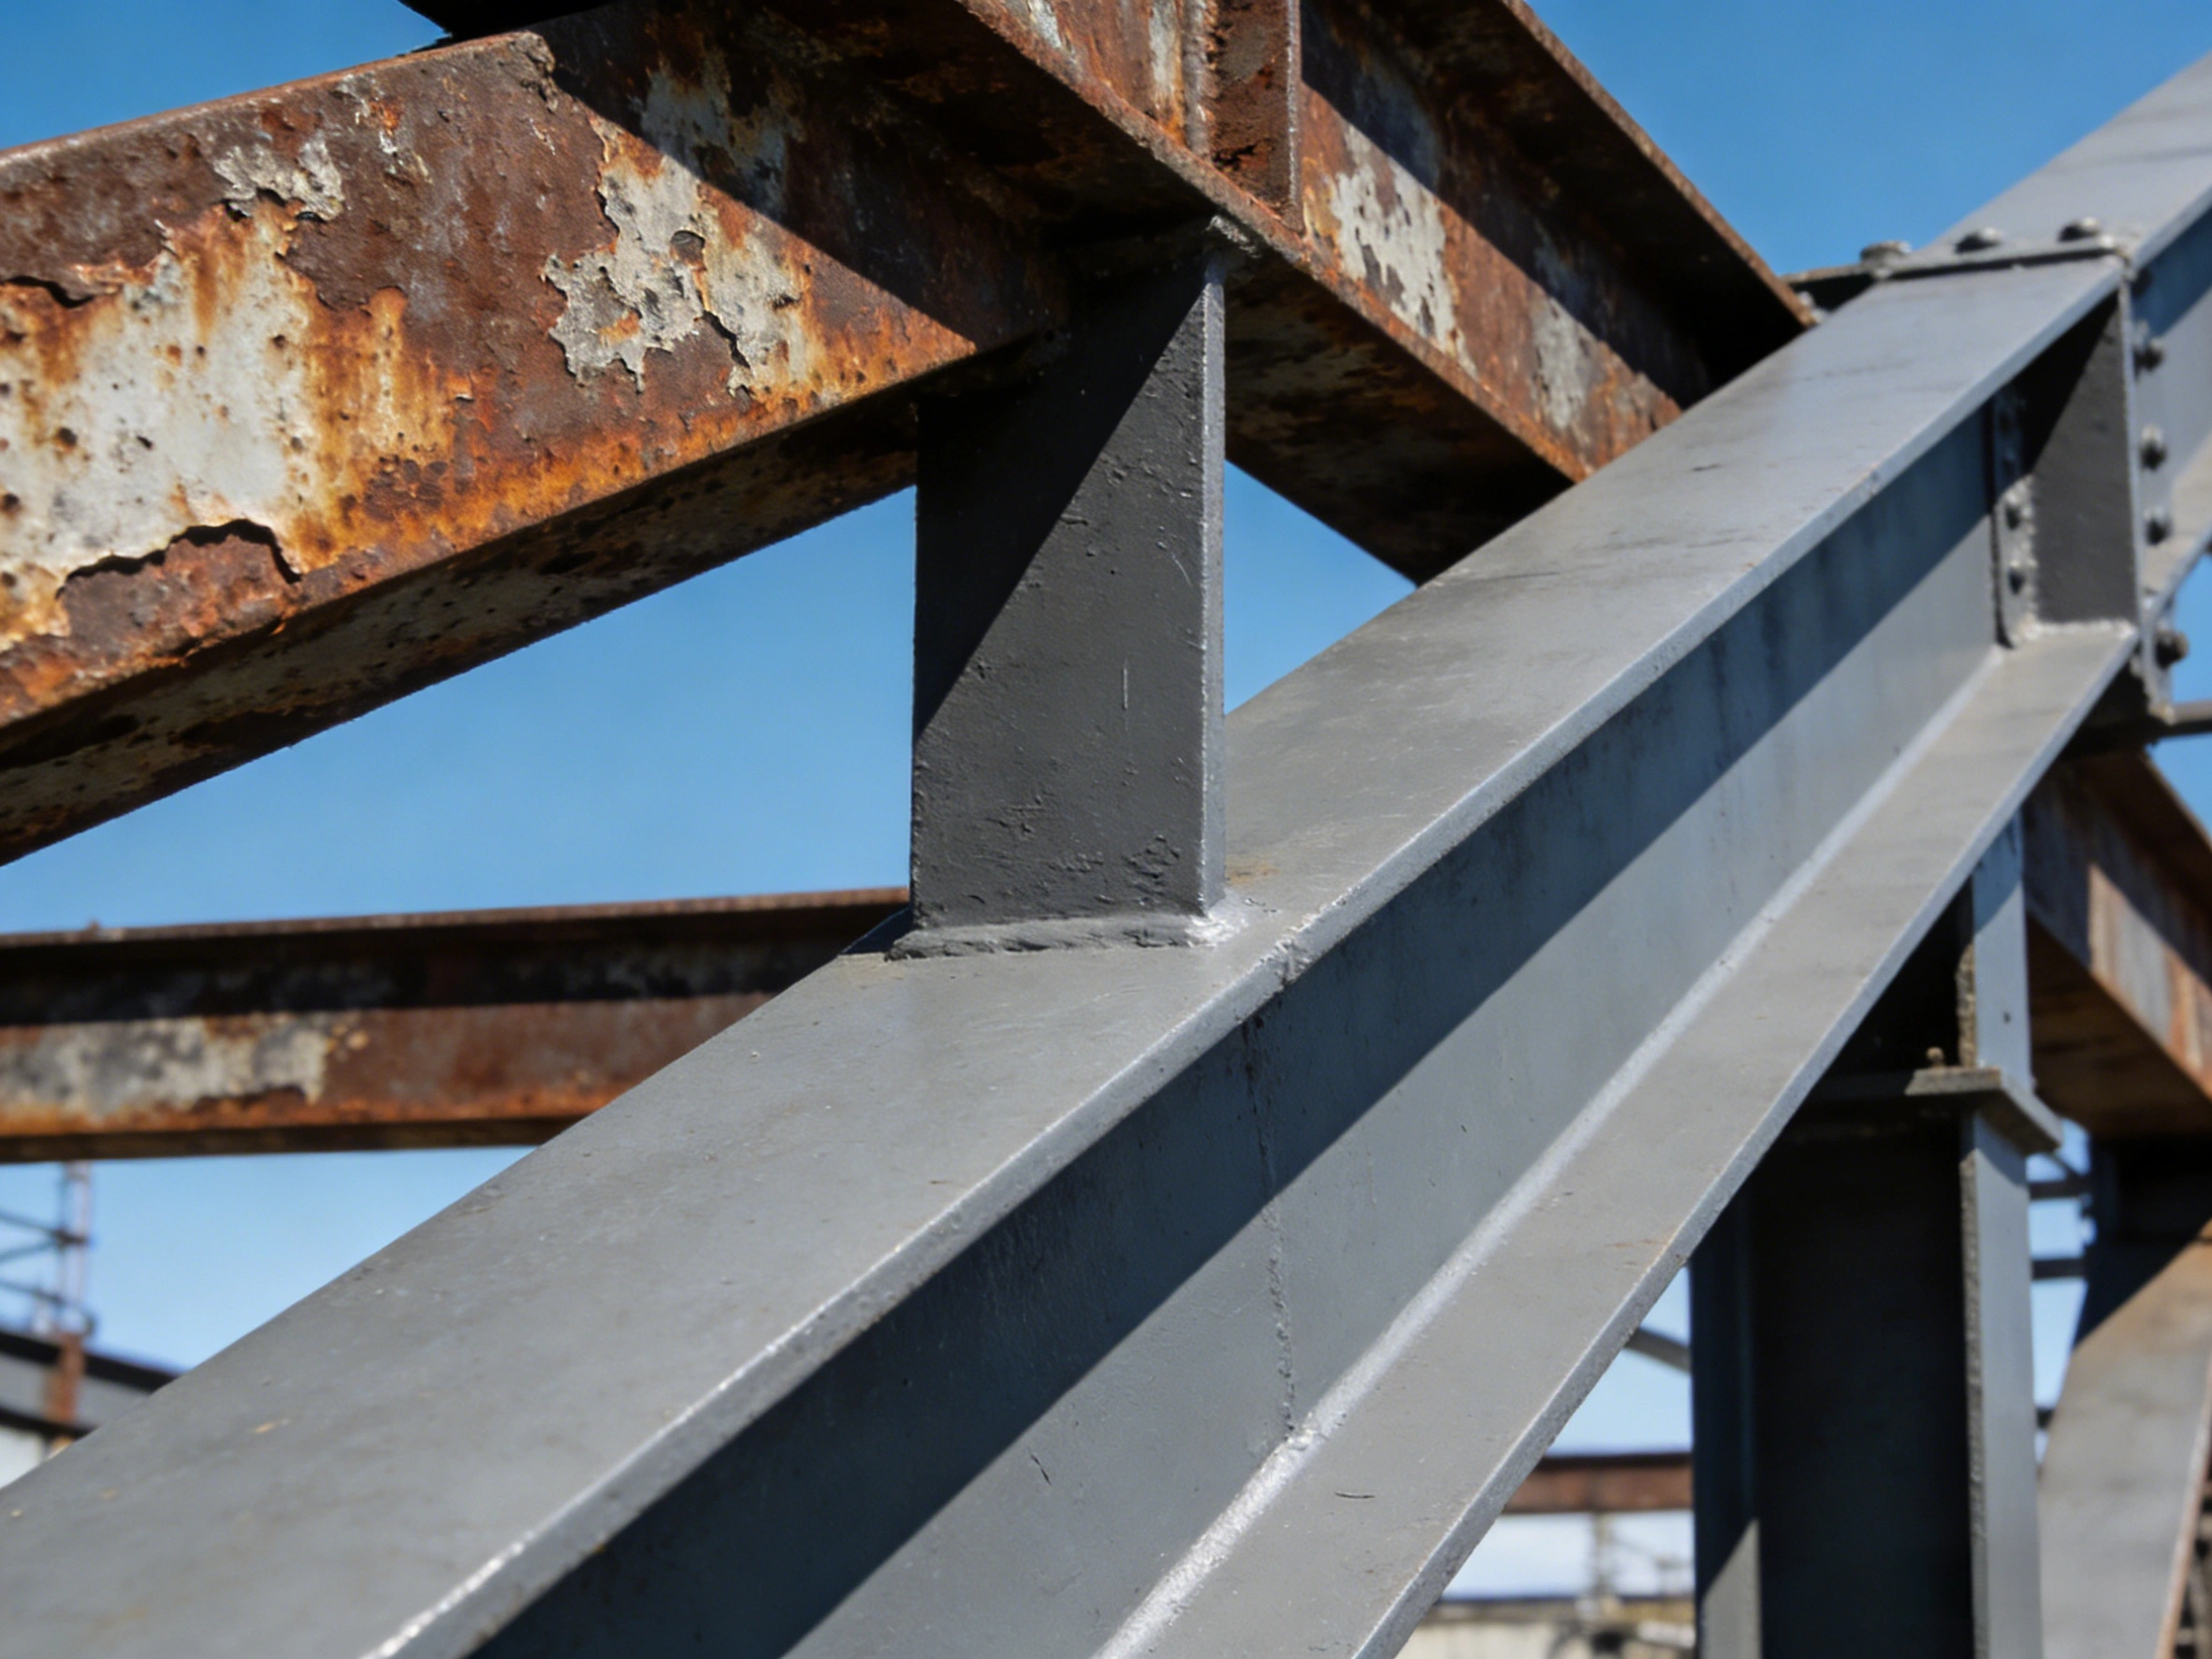
Bucu yang menonjol menjadi nipis kerana cat mengalir turun akibat graviti dan menyusut akibat tegangan permukaan; DFT pada bucu bersudut tepat selalunya jauh lebih rendah daripada bacaan pada permukaan rata dalam lapisan yang sama. Sebaliknya, pada sudut dalam dan akar jari kimpalan, takungan cecair serta habuk yang tertahan menjadikan lapisan lebih tebal tetapi berliang, dengan tegasan pengecutan pengeringan yang tertumpu, lalu mudah timbul lubang jarum dan retak halus. Anak tangga yang terbentuk oleh lebihan logam kimpalan dan takung menjadikan profil sauh tidak bersinambung pada zon kimpalan: media abrasif memantul apabila menghempas zon terjejas haba yang mengeras akibat kimpalan, dan tidak cukup dalam di akar serta di dalam alur takung, maka kelemahan daya lekat muncul di sini lebih dahulu, bukan pada permukaan besar.
Tiga kategori lokasi ini jangan dicampur dalam satu jadual
Pada tangki yang sama, sekurang-kurangnya tiga kategori lokasi perlu dinilai secara berasingan: sisi atmosfera luar tangki (sistem cat dan kitaran penyelenggaraan dipilih mengikut pengelasan ISO 12944-2), sisi medium dalam tangki (spesifikasi penggunaan lapisan dan catnya berbeza, kerana skop penggunaan GB/T 30790 serta siri ISO 12944 dengan jelas tidak merangkumi lapisan dalam tangki), serta sisi bawah insulation dan tertanam (didominasi oleh kondensasi dan medium tanah, dinilai mengikut standard seperti NACE SP0198). Memasukkan semuanya ke dalam satu borang penerimaan hanya menghasilkan terma yang nampak ketat tetapi tidak boleh dilaksanakan.
| Lokasi | Ciri geometri | Titik lemah lapisan | Petanda awal kegagalan | Langkah utama |
|---|---|---|---|---|
| Kimpalan sudut dan jari kimpalan | Anak tangga berbentuk T atau K, jari kimpalan sebagai permukaan tegak | Kecekapan pemindahan rendah, profil sauh tidak bersinambung | Lorong karat 1 mm hingga 3 mm di bawah jari kimpalan | Gilap peralihan jari kimpalan lalu sahkan semula pada P2 atau P3, dan lakukan stripe coat lebih dahulu |
| Kimpalan sudut bulat plat tepi dasar | Pertemuan permukaan mendatar dengan tegak, sisi luar bersentuhan dengan tanah | Cecair bertakung, lapisan kekal lembap jangka panjang | Plat tepi mengangkat, resapan air dan lorong karat | Bina semula cerun penirisan air dan permukaan condong pertindihan, dengan titik ukur berasingan mengikut lokasi |
| Tepi gunting dan bucu | Bucu tajam bersudut tepat dan burr | Nipis akibat aliran balik graviti, ketebalan jelas lebih rendah daripada permukaan rata | Karat pada garisan bucu dan merebak ke kedua-dua sisi | Radius pembundaran tidak kurang daripada 2 mm, atau rawatan 3 kali pengasahan |
| Tepi potongan haba dan chamfer | Skala oksida dan zon yang mengeras wujud bersama | Profil sauh cetek, pemantulan kerana kekerasan tinggi | Penglepuhan dan pengelupasan setempat pada permukaan potongan | Letupan pasir kedua atau pengasahan pada permukaan potongan, dan rawat dengan alatan kuasa sehingga St 3 jika perlu |
| Akar sambungan paip dan bumbungan penguat | Beberapa jalur kimpalan bertemu dengan celah sempit | Sisa pasir dan terak sukar dikeluarkan | Karat sebulat pada akar dan amaran lubang jarum yang tumpat | Bersihkan dahulu sebelum mengesan kecacatan; kawasan kecacatan diperluas 50 mm ke luar untuk pengasahan dan pembaikan, kemudian uji semula |
Gred rawatan dan geometri kimpalan: ukuran yang boleh disahkan dari lukisan ke penerimaan
ISO 8501-3 ialah standard yang menggredkan kimpalan dan tepi secara berasingan. Versi semasa ISO 8501-3:2025 diterbitkan pada Ogos 2025 dan menggantikan versi 2007, dengan teks sepadan di China iaitu GB/T 8923.3-2009 (diterima setara dengan ISO 8501-3:2006, jadi terdapat jurang versi dengan versi 2025). Standard ini menggunakan tiga gred rawatan P1, P2 dan P3 untuk menerangkan tahap penyempurnaan yang diperlukan pada kimpalan, tepi dan kawasan kecacatan lain: P1 hanya memerlukan pengeluaran percikan kimpalan longgar dan terak kimpalan, serta kimpalan tidak bersinambung masih dibenarkan; P2 memerlukan kimpalan bersinambung, penghapusan tepi tajam serta liang terbuka, dan pengeluaran percikan longgar mahupun yang sedikit melekat; P3 memerlukan kecacatan yang hampir tidak kelihatan, peralihan licin antara kimpalan dengan logam induk, dan radius pembundaran tepi potongan mesin tidak kurang daripada 2 mm. Pilihan gred ditentukan oleh kategori persekitaran dan kelas ketahanan sasaran dalam ISO 12944-2, bukan oleh kemudahan tapak.
| Gred rawatan | Keperluan kimpalan | Tepi potongan mesin | Tepi potongan haba dan chamfer | Sambungan dengan ISO 5817 dan kegunaan tipikal |
|---|---|---|---|---|
| P1 ringan | Keluarkan terak dan percikan longgar, kimpalan tidak bersinambung dibenarkan | Hilangkan burr sahaja | Tiada penyempurnaan chamfer yang diwajibkan | Hampir setaraf dengan tahap D; persekitaran kakisan rendah atau perlindungan jangka pendek |
| P2 sederhana | Kimpalan bersinambung, tepi tajam dan liang terbuka dihapuskan, percikan sedikit melekat dikeluarkan | Bicu satu sisi kira-kira 1 mm | Permukaan potongan haba memerlukan pembersihan kedua | Biasanya bermula pada tahap C; keperluan utama bagi persekitaran marin dan industri, dan PSPC memerlukan P2 |
| P3 halus | Kecacatan hampir tidak kelihatan, peralihan licin antara kimpalan dengan logam induk | Radius pembundaran tidak kurang daripada 2 mm | 3 kali bicu atau pengasahan setara; sukar dicapai apabila tebal plat kurang daripada 3 mm | Bekerjasama dengan tahap B; dipilih untuk C4 ke atas, ketahanan tinggi atau sistem penyemburan panas |
Takung, lebihan logam kimpalan dan penyongsangan: tiga ukuran geometri yang menentukan ketebalan lapisan
Geometri kimpalan perlu dilihat dari sudut lapisan kerana ketiga-tiga ukuran ini memakan ketebalan filem secara langsung: takung itu sendiri ialah alur yang kedalamannya boleh mencapai pecahan tertentu daripada tebal plat, dan alur itu mesti diisi penuh dengan cat sebelum perlindungan boleh dibicarakan; lebihan logam kimpalan yang terlalu tinggi membentuk anak tangga yang puncanya tidak dapat dicapai semburan; penyongsangan (tak sejajar) pula menghasilkan celah pada kawasan bertindih. ISO 5817:2023 memberikan tiga tahap bagi takung bersinambung: tahap B tidak melebihi 0.05t dan tidak lebih daripada 0.5 mm, tahap C tidak melebihi 0.1t, tahap D tidak melebihi 0.2t; retak dan ketidakpaduan dilarang pada semua tahap. Sistem penerimaan struktur keluli China (GB 50205-2020, GB 50661-2011) merumuskannya mengikut gred kimpalan: kimpalan gred pertama tidak membenarkan takung, gred kedua tidak melebihi 0.05t dan tidak lebih daripada 0.5 mm dengan panjang bersinambung tidak melebihi 100 mm, gred ketiga tidak melebihi 0.1t dan tidak lebih daripada 1.0 mm. Pembaikan pada lokasi yang sama tidak seharusnya melebihi 2 kali, kerana pendedahan haba berulang mengeraskan zon terjejas haba dan merosakkan profil sauh dengan lebih teruk.
- Tetapkan gred pada peringkat reka bentuk: masukkan P1, P2 dan P3 ke dalam lukisan serta dokumen prosedur kimpalan, bukan sebagai keterangan lisan sebelum pengecatan.
- Titik pemeriksaan sebelum kelulusan kimpalan: kecacatan akan kelihatan pada keadaan siap dan selepas pembersihan, jadi satu pengesahan semula wajib selepas letupan pasir.
- Penyempurnaan tidak boleh merosakkan integriti kimpalan: kimpalan selepas pengasahan mesti mematuhi bentuk dan toleransi yang ditetapkan oleh pengurus kualiti kimpalan atau pereka.
- Pembaikan pada lokasi yang sama tidak melebihi 2 kali: jika melebihi had itu, pelan khas dengan pengesahan reka bentuk diperlukan, dan keadaan zon terjejas haba mesti direkodkan.
Ketebalan filem kering: kenapa kimpalan sudut dan bucu secara sistematik lebih nipis
Memenuhi DFT pada permukaan rata tidak bermaksud memenuhi DFT pada kimpalan sudut, atas dua sebab. Sebab pertama ialah pembentukan filem itu sendiri: cat mengalir balik pada bucu tajam lalu menipis, manakala pada sudut dalam ia bertimbun tetapi mengandungi liang udara. Sebab kedua ialah pengukuran: permukaan kasar akibat letupan pasir menyebabkan tolok ketebalan magnetik membaca lebih tinggi, jadi spesifikasi biasanya memerlukan nilai pembetulan kekasaran ditolak, dengan julat biasa 10 µm hingga 25 µm dalam maklumat awam; jika titik ukur hanya diedarkan secara sekata mengikut luas pada permukaan rata, kimpalan sudut dan bucu langsung tidak masuk ke dalam statistik. Cara mengira ketebalan filem dan faktor kehilangan ada di Ketebalan filem kering, kadar penutupan teori dan pengiraan faktor kehilangan; yang ditambah di sini ialah pelan titik ukur berasingan mengikut lokasi.
Nipis pada bucu menonjol, bertimbun pada sudut dalam
Apabila menulis spesifikasi, pisahkan dua ayat. Ayat pertama: ketebalan filem kering nominal bagi setiap lapisan dan jumlah ketebalan. Ayat kedua: bilangan titik ukur dan peraturan penerimaan yang berasingan untuk tiga kategori lokasi, iaitu kimpalan sudut, bucu dan akar sambungan paip. Tanpa ayat kedua, tapak akan menyerahkan angka cantik daripada permukaan rata sahaja.

Perbezaan antara empat set peraturan penerimaan DFT
| Peraturan | Kandungan penilaian | Struktur titik ukur | Maksudnya bagi tepi dan kimpalan |
|---|---|---|---|
| ISO 19840 | Nilai min tidak kurang daripada DFT nominal; satu titik tunggal tidak kurang daripada 80 % nilai nominal; perkadaran bacaan antara 80 % dengan 100 % tidak melebihi 20 %; dan tidak melebihi had atas | Semua bacaan dikelompokkan mengikut kawasan pemeriksaan | Titik tunggal pada bucu yang di bawah 80 % mencetuskan kerja semula setempat; secantik mana pun nilai min tidak boleh menggantikannya |
| SSPC-PA 2 | Kiraan berlapis menggunakan kaedah probe permukaan, dan penilaian titik tunggal biasanya pada julat 80 % hingga 120 % daripada nilai yang ditetapkan | Purata 3 bacaan pada lokasi yang sama dianggap satu titik ukur, dan beberapa titik ukur mewakili satu kawasan | Menekankan cara mengira titik; jika lokasi tidak dinyatakan, kimpalan sudut yang nipis tidak akan terdedah |
| IMO PSPC 90/10 | 90 % titik ukur tidak kurang daripada nilai nominal, dan selebihnya tidak kurang daripada 90 % nilai nominal | Statistik luas seluruh palka atau seluruh tangki | Lebih ketat pada bucu: kakisan pada tepi dan kimpalan mesti kurang daripada 20 % luas kategori lokasi itu |
| Amalan kejuruteraan China | Angka awam yang lazim: 90 % titik ukur mencapai ketebalan reka bentuk, baki 10 % tidak kurang daripada 90 % nilai reka bentuk, dan lapisan nipis pada kimpalan serta kekurangan pada simpulan dinyatakan gagal | Kelompok pemeriksaan disusun mengikut komponen dan lokasi | Memisahkan kimpalan serta simpulan ialah kunci kuasa penolakan, dan hanya berkesan jika ditulis dalam spesifikasi |
Stripe coat (pra-sapuan berus pada tepi dan mampatan kimpalan): prosedur, manfaat dan cara menulisnya dalam spesifikasi
ISO 12944-5 memberikan nama yang jelas bagi setiap lapisan dalam sistem: cat asas ialah lapisan pertama, cat tengah ialah mana-mana lapisan antara cat asas dan cat atas, lapisan ikatan (tie coat) digunakan untuk mempertingkatkan lekatan antara lapisan atau menghapuskan kecacatan ruang, dan sapuan jalur atau stripe coat ialah satu lapisan tambahan khas untuk menambah ketebalan pada lokasi lemah seperti tepi, kimpalan dan uliran. Nilai stripe coat terletak pada hakikatnya ia satu-satunya cara untuk memulihkan ketebalan secara aktif pada lokasi geometri yang tidak menguntungkan, manakala penyemburan pada permukaan besar tidak dapat melakukan perkara yang sama tanpa menimbulkan lorong.
- Pilih bahan yang betul: gunakan stripe coat jenis berus tanpa pelarut atau berkepekatan tinggi, dan elakkan produk berdaya meruap tinggi untuk filem tebal yang menimbulkan lubang jarum.
- Stripe coat dahulu, kawasan besar kemudian: sapu 2 kali pada arah bersilang untuk menutup jari kimpalan dan bucu, kemudian baru masuk ke prosedur penyemburan.
- Rekod filem basah: sisir filem basah memberi bacaan terus di tapak untuk stripe coat, lebih mudah membuktikan pemenuhan daripada tolok magnetik selepas kering.
- Tetapkan had atas: hadkan ketebalan filem basah satu lapisan dan jumlah ketebalan untuk mengelakkan lorong, retak eksotermik dan penurunan lekatan antara lapisan.
- Masukkan dalam senarai lokasi: persilangan kimpalan bulat dengan membujur, akar sambungan paip, plat tepi dasar, tepi gunting dan tepi potongan haba, setiap satu boleh disemak.
Manfaat dan risiko mesti ditulis bersama. Manfaatnya ialah ketebalan yang boleh diterima dan kurang pembaikan pada zon kimpalan; risikonya ialah lorong, haba eksotermik daripada filem tebal, pelarut yang terperangkap dan penurunan lekatan antara lapisan, terutamanya apabila menggunakan produk berketebalan tinggi tanpa pelarut. Oleh itu terma mesti memberikan had atas secara serentak: ketebalan filem basah bagi satu lapisan stripe coat, bilangan lapisan yang dibenarkan, had keras seperti jumlah ketebalan tidak melebihi nilai nominal sistem ditambah 60 µm, serta kewajiban merekodkan lokasi yang terlebih tebal. Dengan senarai lokasi, bahan, bilangan lapisan dan titik ukur yang jelas, stripe coat menjadi item yang boleh diterima; jika hanya ditulis satu ayat bahawa bucu perlu diperkuat, tapak akan membuangnya sebagai kerja pilihan.
Profil sauh dan garam boleh larut: dua perangkap senyap pada kimpalan dan zon terjejas haba
Profil sauh dan kandungan garam ialah dua garis senyap yang menjadikan zon kimpalan hilang kawalan, dan dimensi parameter mesti disejajarkan dahulu: standard pengecatan menggunakan Rz (ketinggian puncak hingga lembah profil sauh), manakala Ra yang biasa dalam pemesinan tidak boleh menggantikannya; pada permukaan letupan pasir yang sama, Rz lebih kurang 4 hingga 6 kali Ra. Kriteria yang lazim termasuk: kebanyakan sistem memerlukan Rz 40 µm hingga 75 µm; IMO PSPC menetapkan kekasaran 30 µm hingga 75 µm selepas pembersihan letupan; penyemburan panas aluminium (TSA) memerlukan gred letupan Sa 3 dengan Rz tidak kurang daripada 75 µm; nilai nominal blok perbandingan ISO 8503-1 ialah grit keluli G 25 µm, 60 µm, 100 µm, 150 µm dan shot keluli S 25 µm, 40 µm, 70 µm, 100 µm, manakala GB/T 13288 menggredikannya kepada halus, sederhana dan kasar. Garam boleh larut ditukar kepada kesetaraan natrium klorida mengikut ISO 8502-9, dengan had PSPC iaitu 50 mg/m².
- Nilai Rz bukan Ra: Rz ialah purata perbezaan puncak hingga lembah yang berkait terus dengan daya lekat; Rz lebih kurang 4 hingga 6 kali Ra, dan kedua-duanya tidak boleh ditukar untuk penerimaan.
- Blok perbandingan tidak boleh dicampur: morfologi grit keluli G dan shot keluli S berbeza, dengan nilai nominal ISO 8503-1 masing-masing 25 µm, 60 µm, 100 µm, 150 µm serta 25 µm, 40 µm, 70 µm, 100 µm.
- Kaedah pita meninggalkan bukti: bacaan pita salin (ISO 8503-5, ASTM D4417 kaedah C) ditolak 50 µm lapisan belakang, 2 hingga 3 titik diukur bagi satu kawasan dan purata diambil, serta rekod kertas boleh disimpan.
- Ukur bucu secara berasingan: letupan pasir pada tepi dan berhampiran kimpalan cenderung cetek, jadi titik ukurnya perlu distatistikkan berasingan daripada permukaan rata.
Kenapa zon kimpalan sukar dicapai semasa letupan pasir
Terdapat empat sebab fizikal mengapa zon kimpalan sukar dicapai oleh letupan pasir: profil sauh hanya terbentuk secara berkesan apabila media masuk pada kira-kira 45° hingga 90°, sedangkan permukaan alur jari kimpalan dan akarnya menghadap jauh daripada muncung semburan; kekerasan kimpalan dan zon terjejas haba lebih tinggi daripada logam induk sehingga pemantulan menjadikan parut lebih cetek; terak kimpalan tersangkut di dalam alur takung dan liang, jadi tanpa penyempurnaan awal ia tidak dapat dibersihkan; kerosakan kedua (pengapitan semasa kimpalan, pembetulan dengan api) sering berlaku pada kawasan yang sudah dirawat. Tindakannya ialah menulis gred rawatan sebagai titik pemeriksaan sebelum kelulusan kimpalan, kemudian membuat satu pengesahan semula selepas letupan pasir, dengan pengasahan setempat atau rawatan alatan kuasa sehingga mencapai St 3 jika perlu. Menilai darjah debu sebagai gred 1 mengikut ISO 8502-3 mengikuti logik yang sama, kerana sisa pasir dan habuk di sekeliling kimpalan lebih sukar dibersihkan daripada permukaan rata.
Pengesanan kecacatan dan lubang jarum: pilihan voltan, had kaedah dan kecacatan terlepas pada zon kimpalan
Had kaedah pengesanan kecacatan ditentukan oleh ketebalan filem. ASTM D5162 menetapkan: kaedah span basah voltan rendah biasanya digunakan untuk lapisan dengan jumlah ketebalan tidak melebihi 0.5 mm (20 mil), manakala kaedah bunga api voltan tinggi digunakan untuk lapisan lebih daripada 0.5 mm; julat 0.25 mm hingga 0.5 mm juga boleh menggunakan voltan tinggi, tetapi voltan mesti dikira dan ditetapkan dengan betul serta mendapat pengesahan daripada pengeluar cat. Rumus pengiraan voltan tinggi yang lazim ialah V = M × √T (T ialah ketebalan filem kering dalam mm), dengan lampiran menetapkan M = 3294 apabila T tidak melebihi 1 mm dan M = 7843 apabila T lebih daripada 1 mm; sebagai contoh 1.5 mm bersamaan kira-kira 9.6 kV; span basah voltan rendah biasanya menggunakan 5 V hingga 90 V. Bilangan kecacatan yang dibenarkan mesti dipersetujui sebelum ujian, kerana kriteria bergantung kepada ketebalan, reka bentuk dan keadaan perkhidmatan. Untuk rumusan gabungan DFT dan lubang jarum dalam ujian penerimaan tangki, lihat Spesifikasi penerimaan projek pengecatan: ujian ketebalan filem kering dan ujian lubang jarum mengikut ISO 12944 serta SSPC-PA 2.
| Kaedah | Jumlah ketebalan yang sesuai | Voltan atau probe | Perhatian pada zon kimpalan dan sambungan semula | Kriteria penilaian |
|---|---|---|---|---|
| Span basah voltan rendah (ASTM D5162 kaedah A) | Biasanya tidak melebihi 0.5 mm | Lazimnya 5 V hingga 90 V | Selamat untuk lapisan yang sudah berkhidmat dan menyerap lembapan, sesuai untuk tangki beroperasi serta lapisan nipis | Amaran ialah kecacatan, dan had bilangan mesti dipersetujui terlebih dahulu |
| Bunga api voltan tinggi (kaedah B) | Terutamanya lebih daripada 0.5 mm | Julat alat kira-kira 2.3 kV hingga 30 kV; V = M × √T dengan M bernilai 3294 atau 7843 | Julat 0.25 mm hingga 0.5 mm mesti melalui pengiraan dan mendapat persetujuan pengeluar; lapisan lama berisiko menembusi kawasan yang baik | Tanda dan baiki selepas lokasi kecacatan dikenal pasti, kemudian uji semula |
| Sambungan semula di tapak dan kaedah vakum | Lapisan tebal atau lokasi yang terhad dari segi geometri | Probe berus tembaga atau berus karbon, serta kotak ujian vakum | Kelajuan pergerakan probe dikawal dalam kira-kira 0.3 m/s, dan sambungan pembumian mesti boleh dipercayai | Pemeriksaan 100 % pada sambungan semula, dengan rekod kecacatan yang ditutup dalam kitaran |
Empat sebab kadar kecacatan terlepas tinggi pada zon kimpalan
Kadar kecacatan terlepas yang tinggi pada zon kimpalan bukan masalah peralatan, tetapi masalah geometri dan elektrik: jarak antara probe dengan permukaan keluli berubah pada jari kimpalan, sehingga voltan tembus meningkat pada bahagian yang menonjol dan kecacatan pada lekukan terlepas; kepekaan menurun apabila litar pembumian tidak baik, jadi titik sambungan grid pembumian tangki perlu disahkan secara khas; permukaan kimpalan yang berliang dan sisa terak yang tinggal menghasilkan amaran palsu yang berterusan; menggunakan voltan tinggi terus pada lapisan yang sudah berkhidmat berisiko menembusi kawasan yang masih baik, dan D5162 memberi amaran jelas tentang hal ini, terutamanya bagi lapisan yang pernah terendam atau menyerap lembapan. Amalan tapak juga termasuk mengawal kelajuan pergerakan probe dalam kira-kira 0.3 m/s, memeriksa 100 % pada lokasi sambungan semula, serta mengutamakan span basah voltan rendah atau kotak ujian vakum untuk tangki yang sedang berkhidmat.

Kitaran tertutup pembaikan dan ujian semula
Pemeriksaan semula mesti menutup kitaran: kecacatan ditanda sekurang-kurangnya 50 mm di luar sempadannya, pengasahan dilanjutkan ke kawasan yang baik untuk membentuk permukaan condong bertindih, cat semula mengikut sistem sehingga mencapai ketebalan reka bentuk asal, kemudian diuji semula pada voltan yang sama; maklumat awam turut menyertakan satu keperluan lazim iaitu ketebalan kawasan pembaikan dicapai sehingga 120 % daripada ketebalan lapisan asal sebelum diuji semula. Sama ada daya lekat terjejas dinilai dengan ujian tarik keluar, satu set pada kawasan pembaikan dan satu set pada kawasan induk untuk perbandingan; kriteria dan bentuk kegagalan ada di Penerimaan daya lekat lapisan anti-kakisan: penilaian numerik ujian tarik keluar dan bentuk kegagalan. Rekod kecacatan perlu memuatkan lokasi, tarikh, voltan, bilangan dan pelaksana pembaikan, supaya pemeriksaan seterusnya dapat membezakan kecacatan pembinaan daripada penurunan mutu semasa perkhidmatan.
Medium dalam tangki, atmosfera luar dan bawah insulation: tiga keadaan perkhidmatan dikira berasingan
Tiga kategori keadaan perkhidmatan mempunyai pemacu yang berbeza, jadi kriterianya tidak boleh dipinjam antara satu sama lain. Sisi medium dalam tangki berkenaan dengan perendaman, kitaran suhu serta pergantian basah dan kering pada garisan cecair wap; penglepuhan dan pembengkakan lapisan biasanya berlaku pada kawasan genangan air di plat lingkaran bawah dan di akar sambungan paip, maka sisi ini hendaklah mengikuti kriteria khas lapisan dan sentuhan makanan, dan lihat Cat lapisan dalam tangki gred makanan dan pematuhan penghijrahan apabila keperluan penghijrahan dan kebersihan terlibat. Sisi atmosfera luar tangki memilih sistem mengikut pengelasan ISO 12944-2, dengan angka awam kehilangan ketebalan tahun pertama bagi keluli karbon rendah iaitu C3 kira-kira 25 µm hingga 50 µm, C4 kira-kira 50 µm hingga 80 µm, C5 kira-kira 80 µm hingga 200 µm; dalam contoh GB/T 30790.5, jumlah DFT nominal bagi sistem yang sepadan ialah kira-kira 280 µm untuk C4 berketahanan tinggi, kira-kira 240 µm apabila menggunakan cat asas kaya zink, dan kira-kira 320 µm untuk C5 dengan sasaran lebih 15 tahun, dengan pecahan jisim serbuk zink dalam bahan tidak meruap bagi cat asas kaya zink tidak kurang daripada 80 %. Bahagian bawah luar dasar tangki dan bahagian tertanam biasanya wujud bersama perlindungan katodik, jadi lapisan perlu dipilih mengikut rintangan terhadap pelepasan katodik, lihat Pelepasan katodik lapisan: mekanisme, standard ujian dan reka bentuk perlindungan katodik.
| Keadaan perkhidmatan | Rujukan utama | Mekanisme kegagalan | Keperluan lapisan |
|---|---|---|---|
| Sisi medium dalam tangki | Kriteria khas lapisan dan sentuhan makanan (GB/T 30790 serta ISO 12944 tidak merangkumi lapisan dalam tangki) | Perendaman, pembengkakan dan pergantian basah serta kering pada garisan cecair wap | Sistem dipilih mengikut medium, dan kawasan menglepuh serta bengkak dinilai berasingan |
| Sisi atmosfera luar tangki | Pengelasan ISO 12944-2 dan contoh sistem dalam GB/T 30790.5 | Pendapan garam, kondensasi dan pembubukan akibat sinaran ultra ungu bertindak bersama | C4 kira-kira 280 µm jumlah ketebalan, cat asas kaya zink kira-kira 240 µm, C5 kira-kira 320 µm; bucu dipulihkan dengan stripe coat |
| Bawah insulation dan tertanam | NACE SP0198, ISO 19277 dan HG/T 5178-2017 | Kemasukan air serta kitaran kondensasi dalam julat kira-kira -4 ℃ hingga 175 ℃ | Stripe coat atau lapisan logam penyemburan panas pada potongan jaket dan titik penembungan paip; lapisan penebat tidak menggantikan lapisan anti-kakisan |
Kakisan bawah insulation (CUI) ialah kategori yang sering diabaikan dalam kegagalan bucu tangki dan terowong paip: angka awam NACE SP0198 menunjukkan bahawa bagi keluli karbon pada julat suhu permukaan logam kira-kira -4 ℃ hingga 175 ℃, sebaik sahaja air masuk ke dalam insulation dan kitaran basah serta kering berulang, kadar kakisan jauh lebih tinggi daripada keadaan kering; di bawah julat itu air membeku dan di atas julat itu permukaan cenderung kering, jadi risiko kedua-duanya menurun, tetapi kondensasi semasa penghentian dan penyejukan menjadikan risiko sebenar merentasi sempadan julat. Di China, HG/T 5178-2017 memberikan arah sistem mengikut julat suhu, manakala rangka ujian dan penilaian merujuk ISO 19277:2018. Dua implikasi praktikal bagi sistem cat: pertama, bucu pada potongan jaket, pertindihan dan titik penembungan paip mesti menerima stripe coat atau lapisan logam penyemburan panas terlebih dahulu; kedua, lapisan penebat tidak boleh menggantikan lapisan anti-kakisan. Untuk sistem penyemburan panas zink-aluminium bersama cat penyekat, lihat Prosedur dan sistem lapisan penyemburan panas zink-aluminium; untuk rumusan kuantitatif jangka hayat dan kitaran penyelenggaraan dalam keadaan laut bersaliniti tinggi, lihat Jangka hayat reka bentuk dan kitaran penyelenggaraan salutan keluli CX di persekitaran laut bersaliniti tinggi.
Rujukan cepat data penting (dengan unit)
- Radius pembundaran tepi potongan mesin: tidak kurang daripada 2 mm (keperluan P3 dalam ISO 8501-3:2025).
- Had kedalaman takung bersinambung: 0.05t dan tidak lebih daripada 0.5 mm (tahap B dalam ISO 5817:2023).
- Had bawah titik tunggal DFT: tidak kurang daripada 80 % nilai nominal (ISO 19840); 90 % titik ukur mencapai nilai nominal dan baki 10 % tidak kurang daripada 90 % nilai nominal (peraturan 90/10 PSPC).
- Ketebalan sempadan pengesanan kecacatan: 0.5 mm, iaitu 20 mil (ASTM D5162).
- Rumus voltan pengesanan kecacatan: V = M × √T, dengan M = 3294 (T tidak melebihi 1 mm) atau 7843 (T lebih daripada 1 mm), dan T dalam mm; 1.5 mm bersamaan kira-kira 9.6 kV.
- Julat lazim profil sauh letupan pasir: Rz 40 µm hingga 75 µm; PSPC 30 µm hingga 75 µm; penyemburan panas aluminium Sa 3 dengan Rz tidak kurang daripada 75 µm.
- Had garam boleh larut: tidak melebihi 50 mg/m² sebagai kesetaraan NaCl (penukaran mengikut ISO 8502-9).
- Tingkap masa selepas penyediaan permukaan: maklumat awam menyatakan cat asas perlu disapukan dalam 4 h hingga 6 h, dan jika terlambat sehingga karat muncul semula, permukaan perlu dirawat lagi.
- Contoh sistem untuk persekitaran C4: jumlah DFT nominal kira-kira 280 µm, dan kira-kira 240 µm apabila menggunakan cat asas kaya zink; kira-kira 320 µm untuk C5 dengan sasaran lebih 15 tahun (contoh GB/T 30790.5).
- Salah satu kriteria lapisan baik berkait terus dengan tepi: IMO PSPC membenarkan karat bertompok di bawah 3 % luas, tetapi kakisan pada tepi dan kimpalan mesti kurang daripada 20 % bagi kategori lokasi tersebut.
Rekod penerimaan dan elemen ketelusuran
Sama ada dokumen penerimaan boleh dikesan menentukan siapa menanggung kos kerja semula tiga tahun kemudian. Set rekod yang boleh dilaksanakan sekurang-kurangnya mengandungi perkara berikut, dan setiap satu mesti ditulis dengan angka, bukan dengan keterangan bahawa ia telah dilaksanakan.
- Rekod ukuran gred rawatan kimpalan dan tepi: nombor lokasi, kaedah penyempurnaan, gred P yang dicapai dan nama pemeriksa.
- Rekod stripe coat: nama bahan dan nombor kelompok, bilangan lapisan, bacaan filem basah, masa aplikasi bersama suhu dan kelembapan persekitaran, serta perbezaan dengan titik embun.
- Ukuran profil sauh dan garam: kaedah (blok perbandingan, pita atau profilometer), julat nilai Rz, kandungan garam dalam mg/m² dan luas pengambilan sampel.
- Statistik DFT mengikut lokasi: nilai min, had bawah titik tunggal dan perkadaran pematuhan bagi kumpulan permukaan rata, kimpalan sudut, bucu dan akar sambungan paip.
- Rekod pengesanan kecacatan: voltan, jenis probe, kelajuan pergerakan, bilangan serta lokasi kecacatan, dan hasil pembaikan bersama ujian semula.
- Pengesahan semula daya lekat dan penampilan: nilai ujian tarik keluar dengan bentuk kegagalan, serta gred merosot dinilai mengikut siri ISO 4628.
Senarai semak lokasi yang kerap gagal
- Plat tepi dasar dan kimpalan sudut bulat: kenaikan kapilari di bahagian luar serta genangan air pada cerun penirisan air, iaitu lokasi yang paling tertumpu untuk permulaan karat.
- Kira-kira 500 mm bahagian bawah plat lingkaran pertama dan rasuk asas sekeliling tangki: pergantian basah serta kering dan hentaman mekanikal bertindak serentak.
- Akar sambungan paip, bumbungan penguat dan lubang lawatan: geometri kimpalan tidak menguntungkan dan kecederaan haba kedua kerap berlaku, dengan lapisan nipis serta sisa pasir yang banyak.
- Cincin penguat angin pada bumbung, titik kimpalan pagar dan pegangan tangan: mudah rosak akibat pijakan semasa penyelenggaraan di ketinggian serta memerangkap air.
- Potongan jaket insulation, pertindihan dan titik penembungan paip: laluan utama kemasukan air dan kondensasi, iaitu lokasi lazim CUI.
- Persilangan kimpalan bulat dengan kimpalan membujur: geometri berbentuk T atau K menyukarkan muncung semburan dan probe, jadi kadar kecacatan terlepas tinggi.
- Kawasan berhampiran tangga geladak bumbung terapung, tiang pengarah dan gegelung pemanas: gabungan hakisan serta penakungan medium, dan penipisan setempat perlu disahkan dengan ukuran ketebalan.
Soalan Lazim
Adakah kimpalan sudut mesti digilap rata dengan logam induk?
Tidak semestinya; ia bergantung kepada gred rawatan yang dipilih dan kategori persekitaran. P2 hanya memerlukan kimpalan bersinambung serta penghapusan tepi tajam dan liang terbuka, dan tidak meminta lebihan logam kimpalan digilap habis; P3 pula memerlukan peralihan licin dengan kecacatan yang hampir tidak kelihatan. Penilaiannya ialah sama ada lapisan dapat membentuk filem bersinambung pada jari kimpalan sehingga mencapai ketebalan nominal, bukan kesamarataan dari segi penampilan. Amalan lazim ialah membuat satu pemeriksaan penyempurnaan selepas kimpalan diluluskan dan sebelum letupan pasir, kemudian mengesahkannya sekali lagi selepas letupan pasir, dengan kimpalan, jari kimpalan dan lingkungan 50 mm di sekelilingnya direkodkan sebagai satu unit penerimaan.
Mengapa satu kelompok titik ukur yang sama lulus mengikut SSPC-PA 2 tetapi tidak lulus mengikut ISO 19840?
Struktur statistik kedua-dua peraturan itu berbeza. ISO 19840 serentak mengekang nilai min, had bawah titik tunggal dan perkadaran bacaan di bawah nilai nominal, jadi mana-mana titik tunggal yang lebih rendah daripada 80 % nilai nominal akan mencetuskan kerja semula setempat; SSPC-PA 2 mengira secara berlapis melalui kaedah probe permukaan, dengan penilaian berasaskan hubungan antara titik ukur dan kawasan, biasanya pada julat 80 % hingga 120 %. Jika kontrak hanya menyebut satu peraturan, atau kedua-duanya dicampur, kontraktor dan pemilik akan masing-masing memegang satu kesimpulan lulus. Cara yang betul ialah menetapkan 1 set dalam spesifikasi teknikal dan menentukan bilangan titik ukur bagi setiap kategori lokasi.
Adakah voltan pengesanan kecacatan semakin tinggi semakin selamat?
Tidak. Voltan di bawah ambang penembusan akan terlepas lubang jarum, manakala voltan yang terlalu tinggi boleh menembusi lapisan yang baik lalu mencetuskan kecacatan baru pada lokasi yang sudah nipis seperti kimpalan dan bucu. ASTM D5162 memerlukan voltan ditentukan terlebih dahulu berdasarkan jumlah ketebalan filem serta rintangan dielektrik medium; rumus lampiran memberikan V = M × √T, dengan M bernilai 3294 apabila T tidak melebihi 1 mm dan 7843 apabila lebih daripada 1 mm, dan penggunaan voltan tinggi pada julat 0.25 mm hingga 0.5 mm mesti mendapat pengesahan pengeluar cat. Bilangan kecacatan yang dibenarkan juga perlu dipersetujui sebelum ujian, jika tidak keputusan pengesanan tidak boleh digunakan untuk penerimaan.
Bolehkah lapisan tangki yang sedang berkhidmat diuji semula terus dengan bunga api voltan tinggi?
Perlu berhati-hati. D5162 memberi amaran secara jelas bahawa pemeriksaan voltan tinggi pada lapisan yang pernah terendam atau lama menyerap lembapan sering menghasilkan kesimpulan salah akibat konduktiviti rembesan dan pencemaran permukaan, malah boleh menembusi bahagian yang asalnya baik. Amalan lazim bagi tangki beroperasi ialah mengutamakan span basah voltan rendah atau kotak ujian vakum, disertai ukuran ketebalan ultrasonik pada logam induk untuk mengesahkan jumlah penipisan; jika voltan tinggi benar-benar diperlukan, kawasan perlu dihadkan, voltan diturunkan dan setiap laluan direkodkan satu persatu, supaya kawasan yang baik tidak dilaporkan sebagai kecacatan baru.
Adakah cat asas kaya zink pada kimpalan sudut memerlukan cat penyekat?
Ia bergantung kepada sistem dan lapisan seterusnya. Permukaan epoksi kaya zink yang terdedah terlalu lama selepas letupan pasir akan menghasilkan garam zink, dan pemisahan serbuk zink pada permukaan kasar juga menjadikan laluan konduktif pada zon kimpalan tidak sekata; banyak sistem menambah satu lapisan penyekat epoksi atau lapisan ikatan selepas cat asas kaya zink untuk menstabilkan antara muka, sebelum cat tengah dipasang. Mengikut kriteria GB/T 30790.5 dan ISO 12944-5, pecahan jisim serbuk zink dalam bahan tidak meruap cat asas kaya zink tidak kurang daripada 80 %, dan ketebalan serta sistem perlu ditetapkan bersama kategori persekitaran dan kelas ketahanan; kimpalan sudut dan bucu masih bergantung kepada stripe coat untuk memulihkan ketebalan, dan cat penyekat tidak boleh menggantikan langkah ini.
Di mana bezanya rawatan antara tepi potongan haba dengan tepi gunting mesin?
Masalah utama tepi gunting mesin ialah burr dan bucu tajam bersudut tepat, jadi rawatannya membiku atau membundarkan, dengan gred P3 memerlukan radius tidak kurang daripada 2 mm; tepi potongan haba pula mempunyai skala oksida, lapisan yang mengeras dan terak tergantung secara serentak, maka media letupan memantul pada permukaan keras dan menghasilkan parut yang cetek, jadi pembersihan atau pengasahan kedua diperlukan sebelum kekasaran disahkan. Parameter penerimaannya berbeza: yang pertama dinilai melalui radius geometri, yang kedua melalui kedalaman profil sauh Rz serta gred pembersihan yang mesti dipenuhi serentak; menulisnya sebagai satu ayat bahawa tepi sudah memenuhi akan menyembunyikan perbezaan ini.
Bolehkah kakisan bawah insulation diselesaikan dengan menambah ketebalan filem?
Tidak. Pemacu CUI ialah kitaran basah serta kering yang berulang selepas air masuk ke dalam insulation, ditambah kondensasi semasa penghentian; ketebalan filem hanya boleh melambatkan, tetapi tidak memutuskan laluan air dan ion klorida sampai ke permukaan. Turutan yang berkesan ialah menyiapkan kedap pada potongan jaket, pertindihan dan titik penembungan paip terlebih dahulu, kemudian memilih sistem: epoksi fenolik, silikon terubah suai atau penyemburan panas aluminium mengikut julat suhu, dengan penyemburan panas aluminium memerlukan pra-perlakuan Sa 3 serta Rz tidak kurang daripada 75 µm. Lapisan penebat dan lapisan anti-kakisan ialah dua kerja yang berbeza; mencampurkannya akan merosakkan kedua-duanya.
Bolehkah lapisan dalam dinding tangki diterima menggunakan ISO 12944 atau GB/T 30790?
Tidak boleh dipakai secara terus. GB/T 30790 dan siri ISO 12944 menyasarkan sistem cat pelindung pada permukaan struktur keluli dalam persekitaran atmosfera, dan skop penggunaannya tidak merangkumi bahan berfilem tebal dengan DFT melebihi 2 mm mahupun lapisan dalam tangki. Dinding dalam perlu mengikuti kriteria perendaman dan keserasian medium: ujian ketahanan cecair serta resapan mengikut medium, penilaian penghijrahan sentuhan makanan apabila perlu, manakala pengesanan kecacatan dan ukuran ketebalan dilaksanakan mengikut standard kejuruteraan lapisan, sebagai contoh GB 50393 dan spesifikasi penerimaan pembinaan yang berkaitan.
Rujukan dan penjelasan kriteria
Berikut ialah standard dan dokumen yang dirujuk secara eksplisit atau yang menjadi asas kriteria dalam artikel ini; versi adalah seperti yang dinyatakan dalam teks. Bagi nilai yang ditanda sebagai angka maklumat awam (ringkasan badan ujian, ulasan industri, templat pelan pembinaan), teks klausal standard semasa tidak dipetik secara langsung, justeru ia perlu disemak klausal demi klausal mengikut versi berkuat kuasa sebelum digunakan pada projek.
- ISO 8501-3:2025 Tahap persiapan bagi kimpalan, tepi dan kawasan kecacatan permukaan lain (diterbitkan pada 2025, menggantikan versi 2007); teks sepadan di China ialah GB/T 8923.3-2009 (bersamaan dengan ISO 8501-3:2006).
- ISO 5817:2023 Tahap kualiti kecacatan pada sambungan kimpalan lebur keluli, nikel dan titanium serta aloinya (tiga tahap B, C dan D).
- Siri ISO 12944 (semakan 2017 hingga 2018): -2 pengelasan persekitaran, -3 pertimbangan reka bentuk, -4 jenis permukaan dan persediaan, -5 sistem cat pelindung, -6 ujian prestasi makmal, -9 struktur luar pesisir dan yang berkaitan; teks sepadan di China ialah siri GB/T 30790.
- ISO 19840 kriteria penerimaan ketebalan filem kering; SSPC-PA 2 kaedah probe profil permukaan untuk pengukuran dan penilaian ketebalan lapisan.
- ASTM D5162 amalan standard pengesanan ketidaksinambungan (lubang jarum) pada lapisan bukan konduktif di atas substrat logam; ASTM D7854 pengesanan kecacatan span basah voltan rendah; NACE/AMPP SP0188 amalan pengesanan kecacatan elektrik.
- ISO 8503-1, -2 dan -5 blok perbandingan kekasaran permukaan keluli selepas pembersihan letupan serta kaedah penilaian; GB/T 13288 penilaian gred kekasaran permukaan keluli sebelum pengecatan; ASTM D4417 kaedah pita salin.
- ISO 8502-3 penilaian darjah debu, ISO 8502-9 penentuan garam boleh larut kaedah Bresle.
- IMO PSPC piawai prestasi perlindungan (diwajibkan di bawah SOLAS): radius tepi 2 mm atau 3 kali pengasahan, gred letupan Sa 2.5 dengan kekasaran 30 µm hingga 75 µm, garam 50 mg/m² dan peraturan 90/10.
- NACE SP0198-2017 kawalan kakisan bawah insulation; ISO 19277:2018 penilaian cat untuk CUI; HG/T 5178-2017 cat anti-kakisan untuk permukaan logam di bawah insulation.
- GB 50205-2020 standard penerimaan kualiti kejuruteraan struktur keluli; GB 50661-2011 kod kimpalan struktur keluli; GB 50128-2014 kod pembinaan tangki simpanan menegak silinder keluli berkimpalan; GB 50393 standard teknikal perlindungan kakisan tangki petroleum berkeluli; SY/T 0063-2020 kaedah ujian pengesanan kecacatan lapisan anti-kakisan paip.
Last updated: 2026-11-09. Artikel ini disusun oleh pasukan teknologi Kexin New Materials (Guangdong) Co., Ltd. untuk komunikasi teknikal projek B2B; terma pembekalan hanya merangkumi EXW dan FOB. Kriteria dalam artikel ini menerangkan rangka standard dan pendekatan kuantitatif; bagi projek tertentu, rujuk dokumen reka bentuk, data teknikal cat dan teks semasa standard.