A pintura de fábricas de alimentos difere essencialmente da de pavilhões industriais comuns: o revestimento não apenas protege contra corrosão, mas pode também entrar em contacto indireto com alimentos ou meios de limpeza, e deve servir o objetivo higiénico de "fácil limpeza, sem pontos mortos, à prova de contaminação". Setores como laticínios, cerveja, bebidas, produtos cárneos e alimentos congelados rápidos, sob os sistemas GMP e HACCP, impõem exigências muito superiores às de pavilhões gerais para os revestimentos de paredes, tetos, superfícies externas de equipamentos e pavimentos das oficinas. Este artigo disseca sistematicamente a lógica técnica da pintura higiénica de fábricas de alimentos.
Kexin New Materials (kexinMaterials) possui reservas técnicas em sistemas higiénicos de baixo odor e baixa migração, como epóxi à base de água e poliuretano à base de água, que podem suportar soluções de pintura integradas de fábricas de alimentos, da parede ao pavimento. Sobre a escolha e compensação entre revestimento à base de água e à base de solvente, pode consultar a comparação de seleção entre tinta à base de água e tinta à base de óleo.
I. Restrições exclusivas da pintura em fábricas de alimentos
O revestimento de fábricas de alimentos deve satisfazer simultaneamente três linhas principais:
- Segurança alimentar: após a cura, o revestimento não deve migrar substâncias nocivas para os alimentos, cumprindo o quadro de materiais em contacto com alimentos (como a série GB 4806).
- Design higiénico: a superfície deve ser de fácil limpeza, sem pontos mortos e com cantos arredondados, evitando acúmulo de sujidade e proliferação de microrganismos (referenciar diretrizes EHEDG, 3-A).
- Resistência à corrosão e tolerância ambiental: suportar agentes de limpeza, água quente, vapor, humidade e variações térmicas; o revestimento necessita de resistência química e barreira à penetração de vapor de água.
Estas três condições determinam que fábricas de alimentos não podem simplesmente aplicar pavimentos epóxi comuns ou acabamento industrial geral, mas necessitam de uma solução combinada de "sistema higiénico + construção de design higiénico".
II. GB 4806 e conformidade com contacto alimentar
A norma série GB 4806 da China regulamenta os requisitos de segurança para materiais e artefatos em contacto com alimentos, abrangendo sensorial, migração total, migração específica e limites de substâncias específicas. Para revestimentos orgânicos usados em paredes e superfícies externas de equipamentos de fábricas de alimentos, se houver possibilidade de contacto indireto com alimentos ou meios de limpeza, deve-se confirmar que o revestimento curado cumpre as cláusulas relevantes da GB 4806 (como migração total, migração específica, indicadores sensoriais). Esta é a base da conformidade da pintura em fábricas de alimentos e também um item frequentemente inspecionado em auditorias GMP.
É necessário notar que a GB 4806 visa os "materiais em contacto com alimentos" em si, enquanto os revestimentos de fábricas de alimentos estão mais frequentemente em "contacto indireto" ou "contacto ambiental". Projetos de engenharia devem, com base no nível de risco de cada local específico, decidir se submetem amostras conforme exigências de materiais em contacto com alimentos, e usar relatórios de ensaio de terceiros como base de entrega. Evite alegar "grau alimentar" sem dados de ensaio comprovativos.
III. Design higiénico: do material à construção
A pintura higiénica não é apenas "que tinta aplicar", mas sim "como construir". Princípios-chave de design:
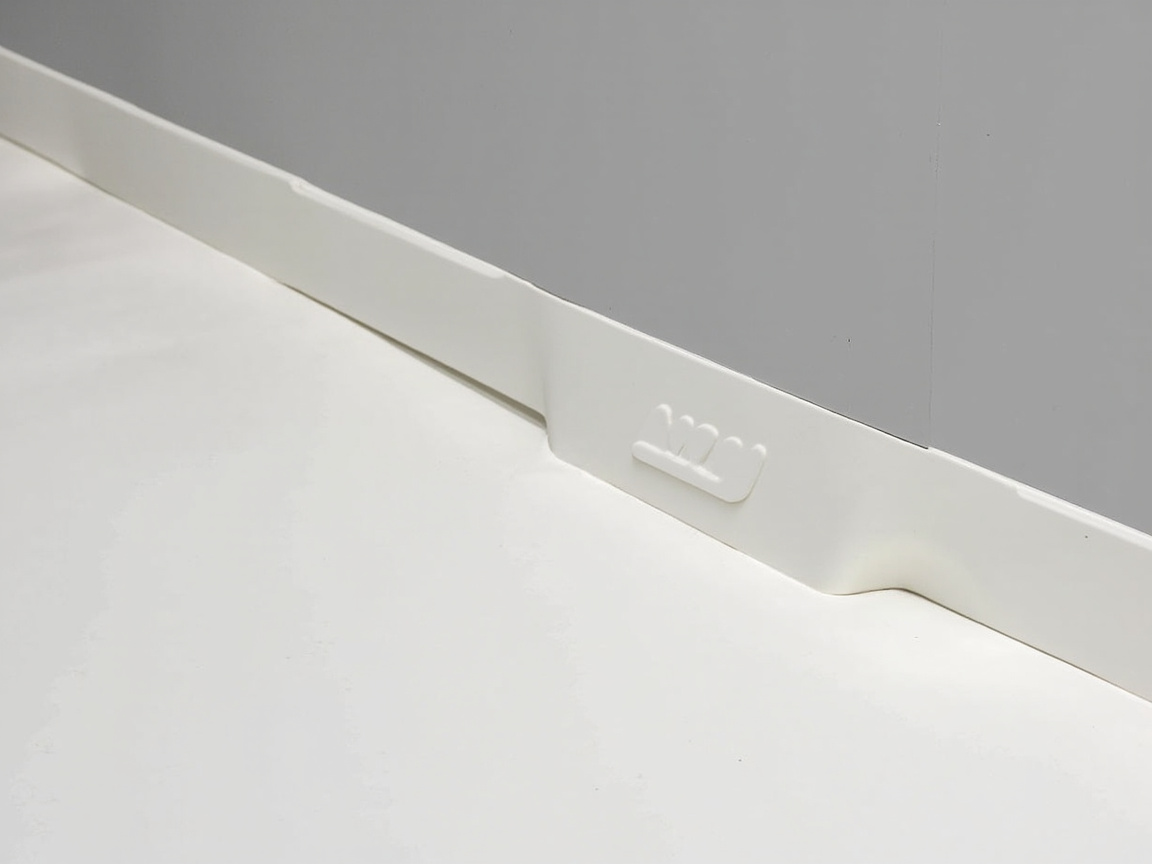
- Canto arredondado (cove): a junção parede-pavimento e cantos parede-parede devem usar transição arredondada em vez de ângulo reto, evitando acúmulo de sujidade e zonas cegas de limpeza. O canto arredondado é geralmente executado com epóxi flexível ou material de arredondamento dedicado.
- Vedação contínua: juntas, tubos passantes e periferias de bases de equipamentos devem ser vedados continuamente, prevenindo a invasão de vapor de água e microrganismos na camada intermédia.
- Superfície de fácil limpeza: o revestimento deve ser denso, de baixa porosidade e resistente a agentes de limpeza, com baixa rugosidade superficial para reduzir aderência.
- Sem risco de desprendimento: a aderência do revestimento deve ser fiável, evitando queda de partículas que contaminem o produto.
Estes princípios de design são consistentes com as diretrizes de design higiénico EHEDG (Grupo Europeu de Engenharia de Design Higiénico) e 3-A, sendo o limiar real para empresas de alimentos exportadoras ou que equiparam-se a padrões internacionais.
IV. Comparação de compatibilidade em locais típicos
A tabela abaixo resume os pontos-chave de compatibilidade higiénica em locais comuns de fábricas de alimentos:
| Local | Exigência higiénica | Sistema recomendado | Ponto de controlo-chave |
|---|---|---|---|
| Parede | Fácil limpeza, contacto indireto | Acabamento epóxi ou de poliuretano à base de água/isento de solvente | Denso, baixa porosidade, canto arredondado |
| Teto | Antimofo, anti-condensação | Epóxi/poliuretano antimofo | Resistente a condensação, sem desprendimento |
| Superfície externa de equipamento | Contacto com alimento/limpeza | Revestimento conforme GB 4806 | Migração conforme, fácil desinfeção |
| Pavimento | Resistente ao desgaste, à limpeza | Epóxi autonivelante/argamassa | Antiderrapante, sem juntas, resistente a água quente |
| Área de canal de drenagem/ralo | Alta humidade, acúmulo de sujidade | Epóxi de pasta espessa + vedação | Contínuo, arredondado, à prova de infiltração |
Deve-se enfatizar: a tabela acima é uma orientação geral; o sistema específico deve basear-se na avaliação de risco higiénico e na FDS do produto, submetendo a ensaio de terceiros GB 4806 quando necessário.
V. Base aquosa e conformidade VOC
Fábricas de alimentos encontram-se frequentemente em ambientes fechados ou semi-fechados, sendo sensíveis a odores e impactos na saúde durante aplicação e operação; portanto, a base aquosa é uma direção importante. Epóxi à base de água e poliuretano à base de água, após cura, podem satisfazer a maioria das necessidades higiénicas, com VOC mais baixo, estando em conformidade com os limites da GB 30981-2020 para revestimento protetor industrial. Sobre o quadro regulamentar de VOC, pode consultar a interpretação da regulamentação de limites VOC para revestimentos protetores industriais.
Mas os sistemas à base de água são mais sensíveis ao ambiente de aplicação (temperatura, humidade, ventilação); em baixa temperatura e alta humidade secam lentamente e branqueiam facilmente, exigindo controlo rigoroso da janela de processo. Para locais com alta exigência de resistência a água quente e vapor, pode ainda adotar-se epóxi isento de solvente ou outros sistemas de baixo VOC mas desempenho superior.
VI. Pavimento e design antiderrapante
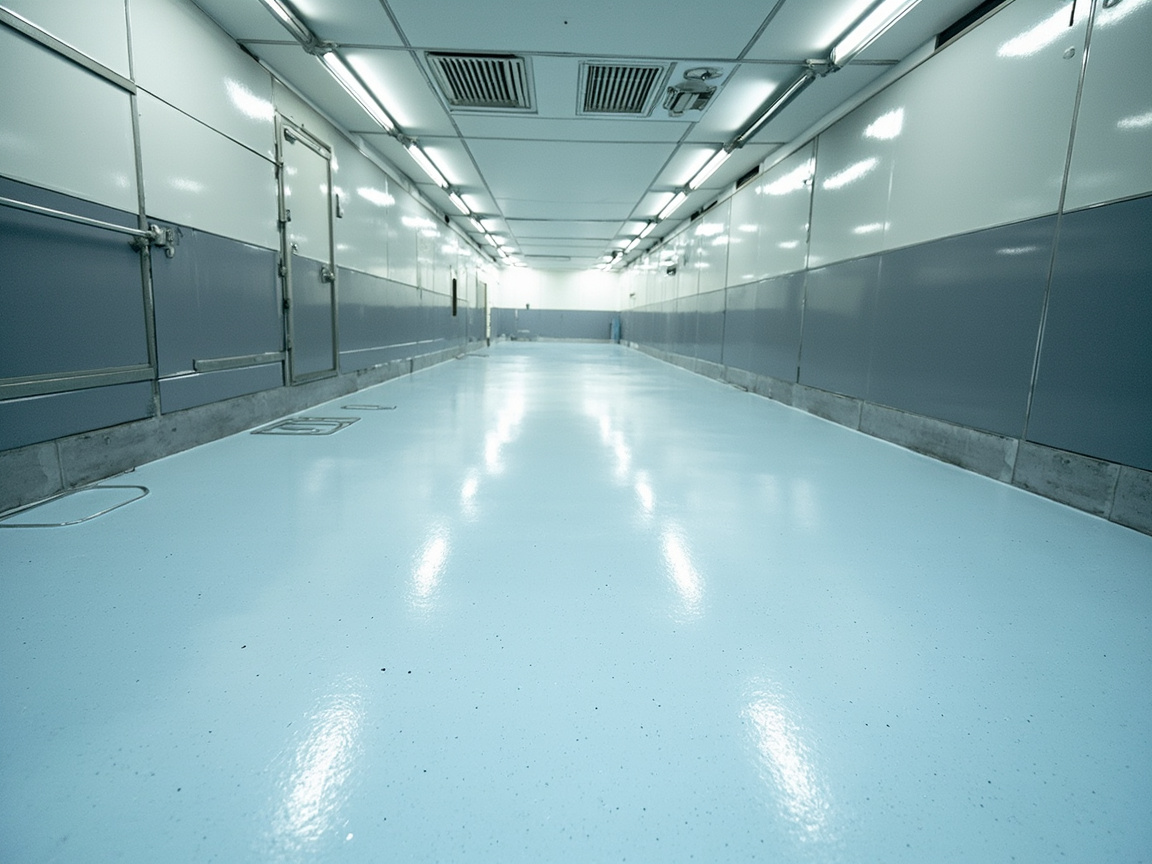
O pavimento de fábricas de alimentos é um local com desgaste e corrosão intensos: esmagamento por empilhador, lavagem com água quente, erosão por agentes de limpeza, antiderrapagem para circulação de pessoas. Usa-se comummente epóxi autonivelante ou argamassa epóxi, com agregados antiderrapantes para satisfazer o coeficiente de fricção. O pavimento deve ser sem juntas, monolítico e com inclinação para o canal de drenagem, evitando acumulação de água. A área de canal e ralo é zona de alta incidência de infiltração, necessitando vedação contínua e construção arredondada.
VII. Considerações de antimofo e antibacteriano
Ambientes húmidos e ricos em nutrientes favorecem a proliferação de bolores. O revestimento higiénico pode reduzir a aderência através de superfície densa e usar formulação antimofo (com aditivo antimofo conforme). Mas note: se alegar função antibacteriana/antimofo, deve ter método de ensaio correspondente (como ISO 846 ou método nacional) como suporte, evitando alegações funcionais sem base.
Sobre os mecanismos de autolimpeza e anti-sujeira, pode ler adicionalmente o revestimento autolimpante fotocatalítico de dióxido de titânio, compreendendo o potencial da funcionalização superficial em cenários de fácil limpeza (nota: fábricas de alimentos devem priorizar sistemas higiénicos conformes; revestimentos funcionais devem validar separadamente a segurança de contacto alimentar).
VIII. Pontos de aplicação e aceitação
- Tratamento de base: o betão deve atingir resistência e teor de humidade padrão, reparar fissuras e furos, desengordurar óleos.
- Controlo ambiental: temperatura e humidade conforme exigência do produto, boa ventilação mas evitando poeira.
- Espessura de filme e aderência: pavimento controlado por DFT de projeto, aderência de parede verificada por método de grade.
- Aceitação higiénica: canto arredondado contínuo, sem pontos mortos, sem desprendimento de partículas; fazer verificação de limpeza quando necessário.
IX. Manutenção e limpeza
Os revestimentos higiénicos ainda requerem manutenção normativa: usar agente de limpeza neutro ou especificado, evitando solventes fortes que danifiquem o revestimento; inspecionar periodicamente se cantos arredondados e vedações estão intactos; danos localizados tratados por "lixar—retocar", atentando à compatibilidade novo-velho. Os registos de manutenção devem integrar o sistema documental GMP.
Kexin New Materials (kexinMaterials) recomenda que o documento técnico de pintura de fábricas de alimentos especifique claramente o nível higiénico de cada local, a conclusão de conformidade de contacto alimentar do revestimento (incluindo relatório de ensaio GB 4806), limites VOC e exigências de construção de canto arredondado, tornando a auditoria higiénica e a operação manutenção diária fundamentadas. Sobre o panorama do sistema de normas, pode ler adicionalmente a visão geral do sistema de normas de revestimento industrial.
X. Erros comuns de seleção
Erro 1: pavimento epóxi comum pode ser usado em fábrica de alimentos. Errado. Necessita de grau higiénico, migração conforme e construção de canto arredondado; pavimento industrial comum pode não satisfazer.
Erro 2: alegar "grau alimentar" basta. Errado. Deve ter dados de ensaio de terceiros como GB 4806 como suporte, senão é alegação sem base.
Erro 3: canto de parede em ângulo reto não importa. Errado. Ângulo reto acumula sujidade e é difícil de limpar; o design higiénico exige transição arredondada.
Erro 4: tinta à base de água tem desempenho necessariamente fraco. Errado. Epóxi/poliuretano à base de água têm desempenho suficiente na maioria dos cenários higiénicos, e VOC mais baixo; a chave é selecionar o sistema certo e controlar o processo.
Erro 5: revestimento mais espesso é mais resistente ao desgaste. Errado. A resistência ao desgaste do pavimento depende do sistema e agregados; excesso de espessura pode fissurar, devendo controlar conforme projeto.
XI. Economia técnica e preparação de auditoria da pintura em fábricas de alimentos
A economicidade da pintura em fábricas de alimentos não pode olhar apenas o preço unitário do material, mas deve ser ponderada com risco higiénico, custo de auditoria e perda por paragem. Uma contaminação de produto causada por migração não conforme do revestimento ou ponto morto higiénico, com o seu recall e perda de marca, supera em muito o orçamento de pintura; enquanto um sistema higiénico de design razoável e documentação completa reduz significativamente os custos de retificação em auditorias GMP, HACCP e de terceiros. Portanto, na indústria alimentar, a lógica de "conformidade é poupança de custo" é particularmente evidente.
A partir da perspetiva dos materiais, embora o revestimento epóxi à base de água e o revestimento de poliuretano à base de água possam ter um preço unitário superior ao do revestimento à base de solvente comum, as suas características de baixo odor e baixo VOC reduzem a interferência da construção no planeamento de produção e facilitam também a aprovação em termos ambientais e de saúde ocupacional. Para projetos de reabilitação, os sistemas de baixo odor podem encurtar a janela de paragem de produção e acelerar a retoma, parte deste benefício implícito sendo frequentemente subestimada. Os sistemas de grau sanitário exigem ainda superfícies densas, de baixa porosidade e fáceis de limpar; o prémio de desempenho deve ser entendido como um "seguro de redução do risco microbiano", e não como uma mera melhoria funcional.
O investimento inicial no design sanitário é igualmente crucial. Trabalhos de construção como cantos arredondados, selagem contínua e tratamento de bases de equipamentos, se executados corretamente numa fase inicial, praticamente não exigem manutenção adicional posterior; se corrigidos tardiamente, implicam paragem de produção, demolição e reconstrução, com um custo várias vezes superior. Por conseguinte, a pintura de fábricas de alimentos deve adotar um design "embalado" de "construção + material", em vez de tratar os cantos arredondados e a selagem como decoração dispensável.
A preparação de documentação é o elo central que distingue a pintura de fábricas de alimentos da pintura industrial comum. Na entrega, devem estar disponíveis: a determinação do nível de higiene de cada zona, a conclusão de conformidade do revestimento para contacto com alimentos (incluindo relatório de ensaio de terceiros conforme GB 4806), comprovativo de conformidade VOC, fotografias da construção de cantos arredondados e registo de aceitação, dados de aderência e espessura de filme. Estes documentos não são apenas base para aceitação, mas também ativos fundamentais para responder a auditorias de clientes, inspeções regulamentares e certificações de exportação. Muitas empresas de alimentos, ao mudar de fornecedor, são exigidas a fornecer uma cadeia de conformidade de revestimento completa; estabelecer arquivos antecipadamente evita situações de vulnerabilidade.
É necessário alertar que as alegações funcionais da pintura em fábricas de alimentos devem ser prudentes. Se o revestimento contiver componentes antimofo ou antibacterianos e fizer alegações públicas, deve dispor de suporte de dados de métodos de ensaio correspondentes e confirmar que o componente não apresenta risco de segurança para contacto com alimentos. Alegações funcionais sem fundamento violam não só a conformidade publicitária, como podem tornar-se não conformidades graves em auditorias de segurança alimentar. Cada conclusão nos documentos técnicos deve ter origem num relatório de ensaio ou cláusula normativa.
XII. Leitura aprofundada das fórmulas e detalhes de construção de revestimentos para fábricas de alimentos
O núcleo do revestimento de grau sanitário reside na unidade de "denso, baixa migração, fácil de limpar". O revestimento epóxi à base de água forma uma película contínua e densa através da reticulación epóxi-amina; a quantidade total de substâncias migradas para os alimentos após cura é controlada pela formulação e grau de cura, pelo que se deve garantir uma cura completa e confirmar por ensaio de terceiros que o indicador de migração cumpre o quadro de contacto com alimentos. Se a cura for insuficiente, os monómeros residuais podem aumentar o risco de migração; assim, a temperatura, humidade e período de cura durante a aplicação são mais críticos do que na pintura industrial comum, não podendo entrar em serviço antecipadamente para cumprir prazos.
A tinta de poliuretano (acabamento) é frequentemente usada em fábricas de alimentos em paredes e tetos, conferindo resistência à lavagem e retenção de cor. O poliuretano à base de água forma película pela reação de poliol de éter ou éster poliédrico com isocianato; a sua superfície densa reduz a aderência de sujidade, facilitando a limpeza diária. Em zonas com exigência de antimofo, podem introduzir-se componentes antimofo conformes na formulação, mas deve haver suporte de método de ensaio correspondente e confirmar que o componente não traz risco de segurança de contacto com alimentos; alegações funcionais sem fundamento são comportamento de alto risco na indústria alimentar e podem ser julgadas não conformes em auditorias.
A construção de cantos arredondados é o ponto de aplicação física do design sanitário. A junção parede-piso adota epóxi flexível ou material de canto arredondado dedicado para formar superfície curva contínua, evitando acumulação de sujidade em ângulos retos; bases de equipamentos e periferia de tubagens através de paredes necessitam igualmente selagem contínua, prevenindo a invasão de vapor de água e microrganismos em interstícios. A qualidade desta construção depende do tratamento da base e aplicação do material; qualquer rutura torna-se ponto cego de limpeza. Na prática, a continuidade e ausência de poros dos cantos arredondados são foco de auditoria sanitária, devendo inspeção e arquivo ser concluídos antes de ocultação, não após entrada em produção.
O tratamento da base de betão é frequentemente subestimado. Pavimentos e paredes de fábricas de alimentos são maioritariamente betão, cuja resistência, teor de humidade e alcalinidade afetam diretamente a aderência do revestimento. Antes da aplicação, devem reparar-se fissuras e cavidades, desengraxar e descontaminar, e se necessário fazer selagem de interface; teor de humidade excessivo causa bolhas e descolamento da camada epóxi. Ventilação e controlo de temperatura/humidade são igualmente importantes, especialmente sistemas à base de água em baixa temperatura e alta humidade secam lentamente e branqueiam, exigindo desumidificação por ar condicionado ou aquecimento. Incluir o controlo de base e ambiente na ficha de processo é a garantia de acerto à primeira na pintura sanitária.
A compatibilidade com detergentes e métodos de desinfeção deve ser avaliada na fase de design. Fábricas de alimentos usam frequentemente ácidos, alcalis, cloro ou quaternários de amónio para lavagem e desinfeção; o revestimento deve tolerar estes meios sem degradação ou lixiviação. Na seleção, podem referenciar-se dados de ensaio de compatibilidade com tais meios e listar no documento técnico os métodos de limpeza permitidos e proibidos, orientando a operação local. Considerar o "revestimento—limpeza—controlo microbiano" como um sistema, não isoladamente o material, realiza verdadeiramente o objetivo de higiene do pavilhão e passa suavemente por várias auditorias.
A preparação para auditoria da pintura em fábricas de alimentos é, na essência, construção de cadeia de evidências. O auditor não foca em "parecer limpo", mas em poder apresentar ensaio de terceiros de conformidade de contacto com alimentos do revestimento, fotografias arquivadas da construção de cantos arredondados, registo de aceitação de aderência e espessura de filme, e declaração de compatibilidade de detergentes. Muitas empresas negligenciam o registo no dia a dia e complementam materiais à pressa antes da auditoria, frequentemente com falhas. Solidificar os parâmetros chave de cada aplicação em arquivo pesquisável, embora tedioso habitualmente, é o credencial de passagem mais eficiente na auditoria e a capacidade subjacente para responder a auditorias de clientes e certificações de exportação.
A compatibilidade com métodos de lavagem e desinfeção deve ser definida na fase de design. Fábricas de alimentos usam frequentemente ácidos, alcalis, cloro ou quaternários de amónio; o revestimento deve tolerar sem degradação ou lixiviação. Na seleção, podem referenciar-se conclusões de ensaio de compatibilidade com tais meios e listar no documento técnico os métodos de limpeza permitidos e proibidos, orientando a operação local. Considerar revestimento, limpeza e controlo microbiano como sistema, não isoladamente o material, realiza verdadeiramente o objetivo de higiene do pavilhão e passa suavemente por várias auditorias, evitando envelhecimento precoce do revestimento por método de limpeza inadequado.
O tratamento da base de betão é frequentemente subestimado mas crucial. Pavimentos e paredes de fábricas de alimentos são maioritariamente betão, cuja resistência, teor de humidade e alcalinidade afetam diretamente a aderência do revestimento. Antes da aplicação, devem reparar-se fissuras e cavidades, desengraxar e descontaminar, e se necessário fazer selagem de interface; teor de humidade excessivo causa bolhas e descolamento da camada epóxi. Ventilação e controlo de temperatura/humidade são igualmente chave, especialmente sistemas à base de água em baixa temperatura e alta humidade secam lentamente e branqueiam, exigindo medidas de desumidificação ou aquecimento. Incluir o controlo de base e ambiente na ficha de processo é a garantia de acerto à primeira na pintura sanitária e a responsabilidade pela segurança alimentar a longo prazo.
O limite das alegações funcionais deve ser mantido. Se o revestimento introduzir componentes antimofo ou antibacterianos e fizer alegações públicas, deve dispor de suporte de dados de método de ensaio correspondente e confirmar que o componente não traz risco de segurança de contacto com alimentos. Alegações funcionais sem fundamento violam não só a conformidade publicitária, como podem tornar-se não conformidades graves em auditorias de segurança alimentar. Cada conclusão nos documentos técnicos deve ter origem num relatório de ensaio ou cláusula normativa, o que distingue a indústria alimentar da pintura industrial comum e onde fornecedores profissionais se diferenciam de fornecedores rudimentares.
A preparação para auditoria da pintura em fábricas de alimentos é, na essência, construção de uma cadeia de evidências. A auditoria não foca na limpeza superficial, mas em poder apresentar ensaio de terceiros de conformidade de contacto com alimentos do revestimento, fotografias arquivadas da construção de cantos arredondados, registo de aceitação de aderência e espessura de filme, e declaração de compatibilidade de detergentes. Muitas empresas negligenciam o registo no dia a dia e complementam materiais à pressa antes da auditoria, frequentemente com falhas. Solidificar os parâmetros chave de cada aplicação em arquivo pesquisável, embora tedioso habitualmente, é o credencial de passagem mais eficiente na auditoria e a capacidade subjacente para responder a auditorias de clientes e certificações de exportação.
A compatibilidade com métodos de lavagem e desinfeção deve ser definida na fase de design. Fábricas de alimentos usam frequentemente ácidos, alcalis e cloro ou quaternários de amónio; o revestimento deve tolerar sem degradação ou lixiviação. Na seleção, podem referenciar-se conclusões de ensaio de compatibilidade com tais meios e listar no documento técnico os métodos de limpeza permitidos e proibidos, orientando a operação local. Considerar revestimento, limpeza e controlo microbiano como sistema, não isoladamente o material, realiza verdadeiramente o objetivo de higiene do pavilhão e passa suavemente por várias auditorias, evitando envelhecimento precoce do revestimento por método de limpeza inadequado.
O tratamento da base de betão é frequentemente subestimado mas crucial. Pavimentos e paredes de fábricas de alimentos são maioritariamente betão, cuja resistência, teor de humidade e alcalinidade afetam diretamente a aderência do revestimento. Antes da aplicação, devem reparar-se fissuras e cavidades, desengraxar e descontaminar, e se necessário fazer selagem de interface; teor de humidade excessivo causa bolhas e descolamento da camada epóxi. Ventilação e controlo de temperatura/humidade são igualmente chave, especialmente sistemas à base de água em baixa temperatura e alta humidade secam lentamente e branqueiam, exigindo medidas de desumidificação ou aquecimento. Incluir o controlo de base e ambiente na ficha de processo é a garantia de acerto à primeira na pintura sanitária.
O limite das alegações funcionais deve ser mantido. Se o revestimento introduzir componentes antimofo ou antibacterianos e fizer alegações públicas, deve dispor de suporte de dados de método de ensaio correspondente e confirmar que o componente não traz risco de segurança de contacto com alimentos. Alegações funcionais sem fundamento violam não só a conformidade publicitária, como podem tornar-se não conformidades graves em auditorias de segurança alimentar. Cada conclusão nos documentos técnicos deve ter origem num relatório de ensaio ou cláusula normativa, o que distingue a indústria alimentar da pintura industrial comum e onde fornecedores profissionais se diferenciam de fornecedores rudimentares.
Do ponto de vista do ciclo de vida completo, o retorno do investimento em revestimento sanitário reside na redução de risco. Uma contaminação de produto causada por migração não conforme do revestimento ou pontos cegos de higiene, com o seu recall e perda de marca, ultrapassa em muito o orçamento de pintura; enquanto um esquema de design razoável e documentação completa reduz significativamente os custos de retificação em auditorias. Assim, na indústria alimentar, a lógica de "conformidade é poupança de custo" é particularmente evidente; tratar design sanitário, conformidade de material e construção de arquivos como um todo é o caminho sustentável de seleção.
O valor do revestimento sanitário reflete-se, em última análise, na determinação da segurança alimentar. Um sistema de revestimento de design razoável, construção normalizada e documentação completa permite que o pavilhão mantenha baixo risco de contaminação em operação normal e que o auditor obtenha rapidamente evidências credíveis na inspeção. Inversamente, se só se procura aparência e se negligenciam cantos arredondados, selagem e conformidade de migração, os riscos expõem-se gradualmente na limpeza diária e auditorias de clientes. Portanto, a profissionalidade da pintura em fábricas de alimentos não está em usar material quanto caro, mas em permeiar a lógica sanitária em cada detalhe construtivo e em cada registo.
Em suma, o núcleo do revestimento sanitário em fábricas de alimentos nunca é um material milagroso, mas a unidade de lógica sanitária, conformidade de material e construção de arquivos. Incorporar cantos arredondados, selagem, baixa migração e rastreabilidade em cada processo, o pavilhão pode manter baixo risco de contaminação em operação normal e responder com calma a várias auditorias. Para as empresas alimentares, tratar a pintura como elo do sistema de segurança alimentar é muito mais económico do que remediar a posteriori, e protege melhor a marca e a confiança do consumidor, que é o valor insubstituível do revestimento sanitário.
Perguntas frequentes
Perguntas frequentes
Pergunta: Por que a pintura de fábricas de alimentos enfatiza a conformidade com GB 4806?
Resposta: Os revestimentos de paredes e superfícies externas de equipamentos em fábricas de alimentos podem contactar indiretamente alimentos ou meios de limpeza; se o revestimento migrar substâncias nocivas para os alimentos traz risco de segurança. A série GB 4806 estabelece migração total, migração específica e requisitos sensoriais para materiais em contacto com alimentos, sendo a base da conformidade sanitária e frequentemente item de inspeção na auditoria GMP.
Pergunta: Qual a diferença entre revestimento sanitário e pintura industrial comum?
Resposta: A diferença está em três eixos: segurança alimentar (conformidade de migração), design sanitário (fácil limpeza, cantos arredondados, sem pontos mortos), resistência à corrosão (a detergentes e água quente). A pintura industrial comum geralmente só resolve anticorrosão e estética, não satisfazendo os objetivos de saúde e higiene da fábrica de alimentos.
Pergunta: Por que a junção parede-piso deve ter cantos arredondados?
Resposta: Cantos retos acumulam sujidade, são difíceis de limpar e favorecem a proliferação microbiana, sendo pontos cegos de higiene. A transição curva (cove) elimina pontos mortos, facilita lavagem e desinfeção, cumpre diretrizes de design sanitário como EHEDG e 3-A, sendo requisito construtivo básico de fábricas de alimentos.
Pergunta: Em fábricas de alimentos usar tinta à base de água ou tinta à base de solvente?
Resposta: Do ponto de vista de odor e saúde, epóxi/poliuretano à base de água é superior e com VOC mais baixo, alinhado com GB 30981-2020; mas em zonas com alta exigência de água quente ou vapor, pode selecionar-se epóxi isento de solvente. A seleção deve combinar risco da zona e ambiente de aplicação, ver detalhe em comparação de seleção de tinta à base de água vs. tinta de óleo.
Pergunta: O revestimento pode alegar "antibacteriano"?
Resposta: Se adicionar componentes antimofo/antibacterianos e alegar função, deve ter suporte de dados de método de ensaio correspondente (como ISO 846 ou norma nacional) e confirmar que o componente não traz risco de segurança de contacto com alimentos. Alegações funcionais sem fundamento são inaceitáveis na indústria alimentar.
Pergunta: Que requisitos especiais tem o pavimento de fábricas de alimentos?
Resposta:Requer resistência ao desgaste, a detergentes e água quente, antiderrapagem, ser contínuo e com caimento para o drenagem. Comummente utiliza-se autonivelante epóxi ou argamassa com agregados antiderrapantes, com selagem contínua à volta das canaletas de drenagem para evitar infiltrações. O revestimento para pavimentos é uma zona com desgaste e corrosão simultâneos, sendo a conceção do DFT e a escolha do agregado muito importantes.
Pergunta: O que deve ser observado na aplicação de tinta à base de água numa fábrica de alimentos?
Resposta: Os sistemas à base de água são mais sensíveis à temperatura e humidade; a baixa temperatura e alta humidade retardam a secagem e facilitam o esbranquiçamento, pelo que se deve controlar rigorosamente a janela de processo e garantir ventilação. Além disso, a taxa de humidade e a resistência da base devem atingir os padrões, caso contrário afeta a aderência e o aspeto.
Pergunta: Como evitar a contaminação na renovação de uma antiga área de alimentos?
Resposta: Dividir, isolar e ventilar a zona de trabalho, selecionar sistemas de baixo odor e baixo VOC para reduzir o impacto em funcionamento; lixar e retocar danos localizados, atentando à compatibilidade novo-velho; após conclusão, efetuar validação de limpeza antes de retomar a produção.
Pergunta: Como verificar se o revestimento cumpre a inspeção sanitária?
Resposta: Verificar a continuidade dos cantos arredondados, ausência de pontos mortos e de desprendimento de partículas, aderência e espessura de filme conformes, e dispor de relatório de ensaio de terceiros GB 4806 e comprovativo de conformidade VOC. A inspeção sanitária baseia-se em dupla verificação documental + in loco.
Pergunta: A superfície externa do equipamento necessita de cumprir o contacto com alimentos no revestimento?
Resposta: Se a superfície do equipamento puder contactar diretamente alimentos (ex.: respingos em superfícies externas de transporte ou equipamento de processamento), deve ser avaliada e submetida a ensaio conforme requisitos de materiais em contacto com alimentos; elementos de edifício com contacto puramente ambiental são controlados como revestimento de ambiente de grau sanitário. O nível de risco determina a profundidade de conformidade, devendo prevalecer a conclusão da avaliação de risco.
Leitura adicional
- Comparação de seleção entre tinta à base de água e tinta à base de solvente: ajuda fábricas de alimentos a equilibrar odor, VOC e desempenho.
- Revestimento autolimpante fotocatalítico de dióxido de titânio: compreender o potencial técnico da funcionalização superficial em cenários de fácil limpeza.
- Visão geral do sistema de normas de revestimento industrial: exposição sistemática do posicionamento de GB 4806 e GB 30981-2020 na hierarquia de normas.
- Pintura de torres eólicas: proteção anticorrosiva para turbinas terrestres e offshore
- Sistema de revestimento para contentores: secagem rápida em linha e conformidade VOC
- Visão geral do sistema de revestimento protetor industrial: classes de corrosão e conceção de sistemas ISO 12944