Deposição eletroforética catódica (Cathodic Electrophoretic Deposition, abreviada CED) é o processo mais basal e insubstituível no sistema de anticorrosão da carroçaria automóvel moderna. Quer seja a carroçaria em branco de veículos de passageiros, o chassis de veículos comerciais, ou diversas peças estruturais metálicas formadas por estampagem e soldadura, quase todas têm primeiro de passar por uma eletroforese, formando uma camada de revestimento orgânico contínua, uniforme e capaz de penetrar em cavidades internas e fendas, antes de serem aplicadas a camada intermédia, a tinta pigmentada e o verniz. Este artigo parte dos princípios físico-químicos da deposição eletroquímica, explicando sistematicamente a diferença entre reações anódicas e catódicas, a escolha entre as duas classes de resinas eletroforéticas (epóxi e acrílica), e os parâmetros de gestão do banho que realmente determinam se a linha de produção consegue operar com estabilidade — tensão, teor de sólidos, pH, temperatura e poder de penetração. Convém esclarecer que os parâmetros do processo eletroforético listados no texto provêm do arquivo de pesquisa deste lote (secção de sistema de tinta automotivo e processo): tensão 200–350 V, teor de sólidos do banho 15–20%, pH 5,8–6,2, temperatura 28–35 ℃. Ao nível do raciocínio anticorrosivo, a eletroforese catódica e a tinta de proteção industrial partilham a mesma lógica subjacente — proteção catódica, barreira e compatibilidade; para a seleção relacionada, os leitores podem também consultar artigos sobre compatibilidade de tintas industriais.
I. Por que a primeira camada anticorrosiva da carroçaria automóvel tem de ser eletroforese
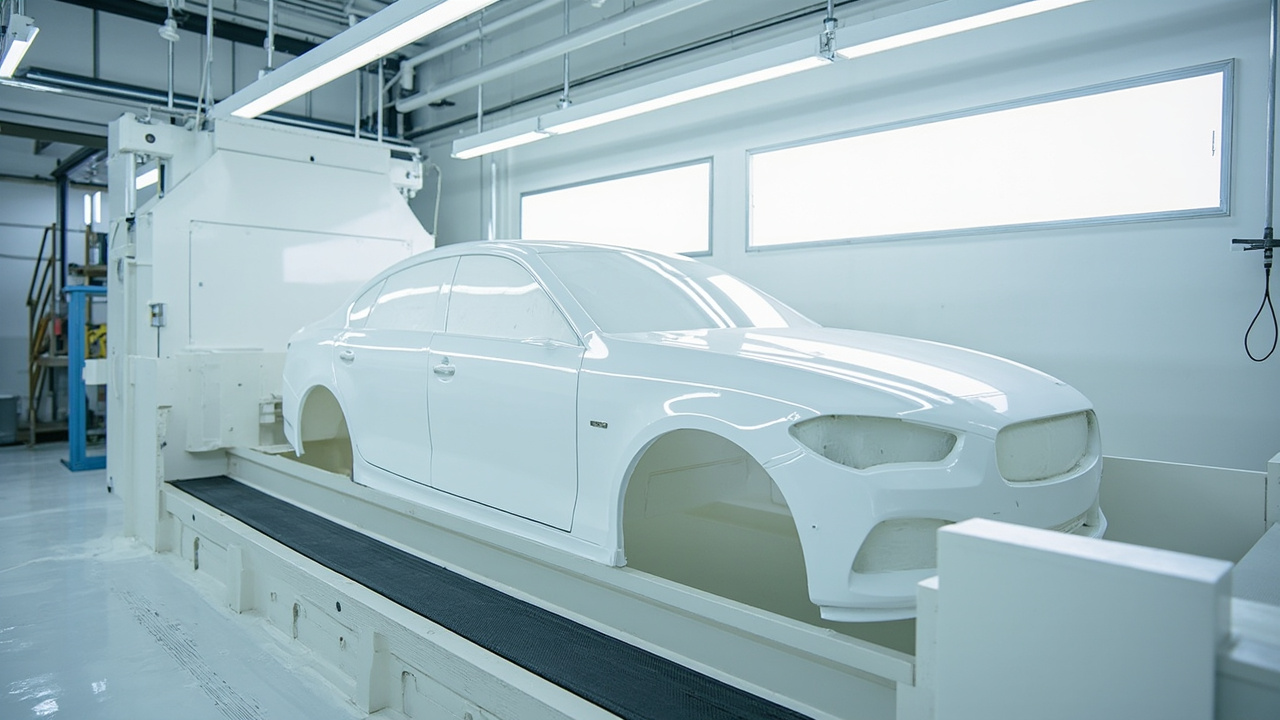
Antes de explicar os princípios, é preciso compreender a razão pela qual a eletroforese é colocada no início da pintura integral do veículo. A carroçaria automóvel é composta por centenas de chapas de aço unidas por soldadura por pontos, soldadura a laser e rebitagem, apresentando numerosas juntas sobrepostas, cavidades e estruturas em caixa (como soleiras, longarinas, painéis interiores das portas). Estes locais são inalcançáveis por pistolas de pulverização tradicionais, mas são os cantos onde água, iões cloreto e oxigénio mais facilmente penetram para provocar corrosão. Se o aço nu após jateamento depender apenas da camada intermédia e do acabamento para proteção, a curto prazo não se notam problemas, mas três a cinco anos depois o rebordo inferior das portas e o interior dos arcos das rodas apresentarão bolhas e perfurações de dentro para fora — esta é exatamente a dor central que a eletroforese resolve: utiliza o campo elétrico para "puxar" as partículas de tinta carregadas para dentro de todas as fendas condutoras, formando uma película base uniforme onde a pistola não chega.
Do ponto de vista da cadeia de processo de pintura integral do veículo, os quatro passos standard de OEM (pintura de fábrica) são: pré-tratamento (desengorduramento, fosfatização ou tratamento com silano, gerando película de conversão para melhorar aderência e resistência à corrosão) → eletroforese catódica (CED) → camada intermédia (melhora planicidade e proteção contra impacto de pedras) → tinta pigmentada e verniz (cozidas para formar película). A camada eletroforética adere diretamente sobre a película de conversão, sendo a interface anticorrosiva verdadeiramente "a distância zero" do metal; por isso, a sua continuidade e cobertura de cavidades internas determinam diretamente se a garantia de dez anos anticorrosão do veículo pode ser cumprida. Por outras palavras, a eletroforese é a base da promessa de garantia anticorrosão do veículo; por mais bonita que seja a camada intermédia e o acabamento, não recuperam o risco de corrosão interna deixado por uma camada eletroforética com omissão de revestimento. Segundo o arquivo de pesquisa deste lote (secção de sistema de tinta automotivo e processo), os parâmetros operacionais chave do banho eletroforético são: tensão 200–350 V, teor de sólidos do banho 15–20%, pH 5,8–6,2, temperatura 28–35 ℃, devendo também ser monitorizado o indicador de poder de penetração.
II. Princípio da deposição eletroquímica: o que afinal acontece no ânodo e no cátodo
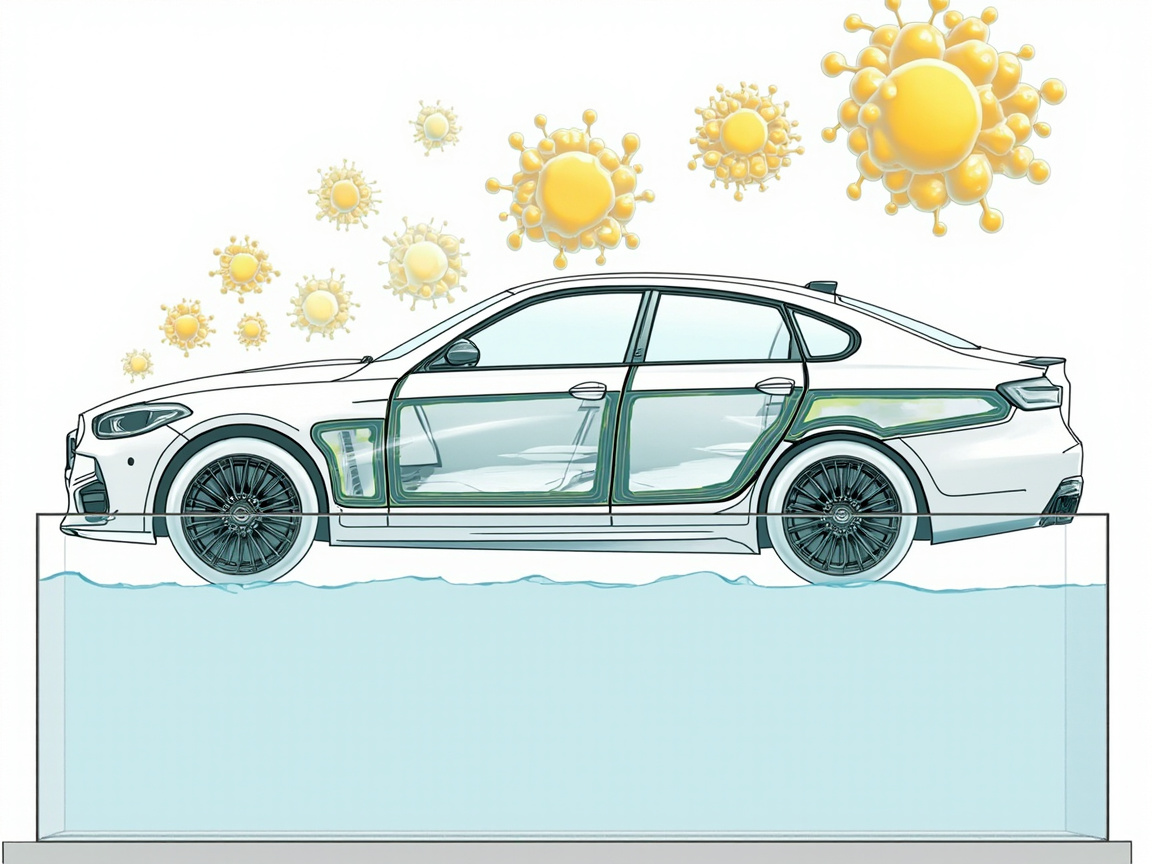
A eletroforese é essencialmente uma migração direcional e deposição de partículas coloidais à base de água sob campo de corrente contínua. O banho é uma emulsão predominantemente de água desionizada, com pequena quantidade de solvente orgânico; a resina dispersa no banho sob forma de partículas coloidais (látex) carregadas positivamente, com pigmentos e cargas encapsulados ou adsorvidos nos micelos. A peça (carroçaria) liga-se ao polo negativo da fonte de corrente contínua (cátodo), e o eletrodo do tanque liga-se ao polo positivo (ânodo, tipicamente aço inoxidável ou eletrodo inerte). Após energização, as partículas de resina carregadas positivamente migram para o cátodo, e na superfície da peça perdem carga, desidratam e depositam-se formando película — daí o nome "eletroforese catódica".
Aqui é obrigatório distinguir "eletroforese anódica" de "eletroforese catódica". A eletroforese inicial era anódica (peça ligada ao polo positivo), com resina carregada negativamente migrando para o ânodo. Mas a eletroforese anódica tem um defeito fatal: a peça como ânodo sofre dissolução metálica, e os iões ferro entram no banho poluindo a película, amarelando e tornando frágil a camada, além de o próprio ferro ser eletroquimicamente corroído, tendo anticorrosão inferior ao sistema catódico. A eletroforese catódica define a peça como cátodo; na superfície da peça ocorre reação de redução (desprendimento de hidrogénio), e o metal de base não é oxidado nem dissolvido, pelo que a resistência à névoa salina é significativamente superior à eletroforese anódica — esta é a razão fundamental pela qual a indústria automóvel contemporânea transitou quase totalmente para a eletroforese catódica.
As reações eletrodicas específicas podem ser decompostas em:
Lado do cátodo (peça) — reações principais:
- Redução da água: 2H₂O + 2e⁻ → H₂↑ + 2OH⁻, a superfície da peça torna-se alcalina devido à geração contínua de OH⁻;
- As partículas coloidais de resina (carregadas positivamente) migram para o cátodo, coagulam e depositam-se em ambiente alcalino, acompanhadas de desidratação por compressão mecânica, convertendo gradualmente o látex húmido numa película húmida contínua.
Lado do ânodo (eletrodo do tanque) — reações principais:
- A água ou a película de passivação do aço inoxidável participa na reação libertando O₂: 2H₂O → O₂↑ + 4H⁺ + 4e⁻;
- Se o material do ânodo for mal escolhido (como usar eletrodo de ferro solúvel) dissolverá iões metálicos poluindo o banho; por isso o CED moderno adota universalmente ânodos insolúveis (eletrodo de titânio com revestimento DSA ou design de proteção catódica com câmara de ânodo independente), minimizando a dissolução de iões metálicos.
Compreender este conjunto de reações é extremamente importante para a gestão de campo: o desprendimento de hidrogénio no cátodo faz com que a película retenha bolhas; se a tensão for demasiado alta e o aquecimento muito rápido, as bolhas não escapam a tempo e formam poros. O oxigénio desprendido no ânodo, se misturado no banho, oxida a resina; por isso a zona anódica deve ter circulação independente e exaustão de oxigénio atempada. A eletroforese não é "energizar e pronto", mas sim um controlo contínuo dos subprodutos eletroquímicos. Do ponto de vista da química coloidal, as partículas de resina obtêm potencial Zeta e dispersão estável graças a grupos catiónicos (como sais de amina) adsorvidos na superfície; após energização as partículas migram no campo elétrico e coagulam instáveis no cátodo, processo extremamente sensível à condutividade e força iónica do banho — daí a necessidade de comprimir estritamente a condutividade por UF e troca iónica. Se a condutividade descontrolar, as partículas floculam prematuramente no banho, entupindo filtros e arruinando a superfície; a relação acoplada com tensão e pH é exatamente o ponto mais difícil e exigente da gestão do banho.
III. Dois sistemas de resina: como escolher entre epóxi e acrílica
As resinas formadoras de película da tinta eletroforética catódica dividem-se em dois grandes campos — epóxi e acrílica, com divisão clara de desempenho; escolher mal o sistema prejudica diretamente a resistência à corrosão ou à intempérie do veículo.
| Dimensão de comparação | Tinta eletroforética catódica de sistema epóxi | Tinta eletroforética catódica de sistema acrílico | |
|---|---|---|---|
| Resina central | Resina epóxi (com grupos catiónicos de modificação amina) | Copolímero acrílico (catiónico) | |
| — | Anticorrosão/resistência à névoa salina | Excelente, forte aderência a aço nu e boa barreira | Boa, mas resistência à corrosão global ligeiramente inferior à epóxi |
| Intempérie/retensão de brilho | Normal, tende a pulverizar a longo prazo exterior | Excelente, resiste a UV, retém brilho e cor | |
| Uso típico | Cavidades internas da carroçaria, chassis, partes de base com corrosão severa | Peças expostas com elevado requisito de aparência e intempérie | |
| Posicionamento de compatibilidade | Maioritariamente como película base anticorrosiva principal | Frequentemente em sinergia com acabamento para melhorar durabilidade visual | |
| Estabilidade do banho | Madura e robusta, aplicação industrial mais ampla | Requer equilíbrio mais fino de pH e solvente |
Resumindo, o sistema epóxi ganha em "proteger bem", o sistema acrílico ganha em "resistir ao sol". Na linha de carroçaria em branco de veículos de passageiros, o CED de sistema epóxi é o absoluto dominante, pois tem de suportar a promessa de dez anos anticorrosão; já em algumas peças com maior exigência de intempérie e estrutura menos propensa a acumular água, o sistema acrílico é selecionado. Convém alertar que, independentemente do sistema de resina, a continuidade da película final afeta mais a anticorrosão do que o tipo de resina — uma camada eletroforética com poros ou omissões, por melhor que seja a resina, não recupera a vida útil anticorrosiva do veículo.
Do ponto de vista da implementação da seleção, outra vantagem do sistema epóxi é a maturidade tecnológica do banho, janela de processo ampla e alta tolerância a flutuações do pré-tratamento, mais adequada a linhas de produção contínua em grande escala; o sistema acrílico é mais exigente com pH e equilíbrio de solvente do banho, com custo de manutenção ligeiramente superior. Por isso as fábricas de veículos preferem universalmente o sistema epóxi na carroçaria em branco, delegando a tarefa de "resistir ao sol" à camada intermédia e verniz superiores, em vez de fazer a eletroforese base suportar também a intempérie. Este pensamento de "cada camada com sua função, sem invasão" é em si extensão da filosofia de compatibilidade em camadas.
IV. Parâmetros centrais do processo: tensão, teor de sólidos, pH, temperatura e poder de penetração
Esta secção expõe todos os parâmetros rígidos que podem entrar num guia de trabalho (SOP). Os dados provêm do arquivo de pesquisa deste lote (secção de sistema de tinta automotivo e processo).
(1) Tensão 200–350 V. A tensão determina a força de deposição e o limite de espessura. Tensão baixa demais, poder de penetração insuficiente e má cobertura interna; tensão alta demais, desprendimento violento de hidrogénio na superfície, risco súbito de poros, casca de laranja e perfuração. Linhas reais raramente usam tensão constante, adotando "arranque suave + subida em degraus" ou controlo de "densidade de corrente constante": ao entrar no banho usa-se tensão mais baixa para película uniforme inicial, depois sobe gradualmente para empurrar partículas para cavidades profundas. Para carroçarias complexas, curva de tensão segmentada é mais fiável que tensão fixa única.
(2) Teor de sólidos do banho 15–20%. Teor de sólidos é a proporção massa/volume de componentes não voláteis no banho, determinando diretamente quanto filme seco é depositado por vez. Teor baixo, película fina, cobertura e anticorrosão insuficientes; alto demais, viscosidade elevada, mau nivelamento, entupimento de sacos filtrantes, e lavagem leva mais tinta. 15–20% é o intervalo clássico que equilibra eficiência de deposição e estabilidade do banho, mantido em campo por adição de tinta base e água desionizada.
(3) pH 5,8–6,2. O banho eletroforético catódico é ambiente fracamente ácido. pH baixo (muito ácido), partículas demasiado estáveis, deposição lenta ou nula; pH alto (tendendo neutro), partículas coagulam facilmente, banho instável, grânulos grossos. O pH é mantido principalmente pelos H⁺ da reação anódica e tamponamento ácido fraco do sistema de alimentação; no dia a dia exige deteção regular e adição de ajustador específico para travar o pH na janela 5,8–6,2.
(4) Temperatura 28–35℃. A temperatura do banho afeta viscosidade, taxa de deposição e nivelamento. Muito baixa, deposição lenta, película fina e mau nivelamento; muito alta, solvente evapora rápido, bolhas difíceis de eliminar, resina amadurece e degrada. 28–35℃ é controlado em circuito fechado por equipamento de troca térmica externo (permutador de placas + refrigeração/aquecimento), sendo o elo mais "físico" e que não pode falhar na gestão do banho eletroforético.
(5) Poder de penetração (Throw Power).A força de penetração de lavagem refere-se à capacidade da tinta eletroforética de, sob campo elétrico, penetrar em cavidades e frestas afastadas do eletrodo principal e depositar-se uniformemente, sendo o valor central que distingue a eletroforese da pulverização. É influenciada conjuntamente pela tensão, teor de sólidos, pH, tipo e conteúdo de solvente e complexidade geométrica da peça. No local, utiliza-se comummente a ”Caixa Ford (Ford Box)” ou provetes tubulares para determinar a altura de deposição da tinta no interior da cavidade para avaliação. Sinais de força de penetração de lavagem insuficiente: exposição de ferro ou queda abrupta da espessura do filme na parte inferior da chapa interna da porta, no interior da longarina, atrás de parafusos. Para melhorar a força de penetração de lavagem, parte-se geralmente do aumento da tensão, otimização do layout de ânodos auxiliares e ajuste do equilíbrio de solventes no banho, em vez de simplesmente aumentar o teor de sólidos.
| Parâmetro | Gama típica | Risco de valor baixo | Risco de valor alto |
|---|---|---|---|
| Tensão | 200–350 V | Força de penetração de lavagem insuficiente, falta de cobertura em cavidades | Poros por desprendimento de hidrogénio, perfuração, casca de laranja |
| Teor de sólidos | 15–20% | Filme fino, proteção anticorrosiva insuficiente | Mau nivelamento, obstrução de filtros, desperdício |
| pH | 5.8–6.2 | Deposição lenta, sem deposição | Coagulação, grânulos grossos, instabilidade |
| Temperatura | 28–35℃ | Deposição lenta, mau nivelamento | Bolhas, degradação por maturação |
V. Gestão do banho: monitorização coordenada de sólidos, pH, condutividade e solvente
O verdadeiro trabalho numa linha de eletroforese não está em ”ligar a corrente”, mas em ”manter o banho”. O banho é um sistema dinâmico continuamente retirado pelas peças, reabastecido com tinta original, lavado por ultrafiltração (UF) e desviado pelo líquido anódico; qualquer desvio num indicador acumula-se em acidentes de qualidade em massa. Devem tratar-se os quatro valores seguintes como tarefas diárias:
Monitorização do teor de sólidos. Mede-se o teor de sólidos do banho uma vez por dia (método de cozedura ou humidiímetro rápido), em coordenação com o reabastecimento de tinta original. O reabastecimento deve ser ”pouco e várias vezes”, evitando impacto local de concentração ou floculação por reposição única em grande quantidade. Regista-se simultaneamente a quantidade de tinta levada pela carroçaria (estimada por produção e espessura do filme), para igualar o reabastecimento ao consumo real.
Monitorização de pH. Usa-se um pHmetro de precisão pelo menos uma vez por turno. O desvio de pH prenuncia frequentemente anomalia no sistema anódico ou desequilíbrio do agente de reabastecimento. Note-se que o pHmetro deve ser calibrado periodicamente; o eletrodo contamina-se facilmente pelo banho e deve ser substituído segundo o ciclo do fabricante.
Monitorização de condutividade. A condutividade reflete a quantidade total de iões no banho. Sais trazidos por lavagem insuficiente no pré-tratamento, refluxo do líquido anódico e acumulação de aditivos elevam a condutividade, tornando o filme áspero e com mais poros. O CED moderno usa geralmente ultrafiltração (UF) e resinas de troca iónica ani/catiónica para purificar continuamente, mantendo a condutividade na janela do processo. Se a condutividade subir anormalmente, verifique primeiro se a última lavagem com água pura do pré-tratamento cumpre a norma, depois se o circuito UF está obstruído.
Monitorização do teor de solvente. O banho de eletroforese catódica contém pequena quantidade de solvente auxiliar/formativo de filme (ex.: éter butilglicol), que afeta deposição, nivelamento e força de penetração de lavagem. A volatilização e arraste do solvente reduzem o teor, pelo que se deve reabastecer quantitativamente conforme análise do banho; excesso torna o filme mole e com escorrimento. A gestão de solventes está frequentemente ligada à conformidade VOC; a oficina deve ter recolha fechada e tratamento de efluentes gasosos, cumprindo os requisitos das normas nacionais relativas a limites de substâncias nocivas em tintas para veículos (ex.: GB 24409-2020).
Além dos quatro indicadores rigorosos, a saúde do sistema UF decide diretamente a vida do banho: a membrana UF separa a tinta e impurezas excedentes lavadas, devolvendo água limpa à lavagem final, poupando água e reduzindo descargas. Queda de fluxo UF e subida de diferencial de pressão são sinais de que se deve limpar quimicamente ou substituir o módulo de membrana.
Outro circuito frequentemente negligenciado é o sistema de circulação de líquido anódico (anolyte). O CED moderno usa maioritariamente ânodos insolúveis (ex.: eletrodo de titânio com revestimento DSA); a câmara anódica e o banho são separados por membrana de troca iónica, o líquido anódico flui num circuito fechado independente, levando os H⁺ da reação anódica e eventuais iões metálicos dissolvos, mantendo o pH do banho estável e evitando amarelecimento e fragilização do filme por contaminação iónica. O próprio líquido anódico deve monitorizar condutividade e fluxo; interrupção de fluxo faz o pH anódico cair instantaneamente e a resina coagular e incrustar no ânodo, poluindo todo o banho. Muitas ”degradações súbitas do banho” têm raiz na bomba de líquido anódico ou falha de membrana; assim, o circuito anódico e o UF devem entrar em verificação diária em paralelo.
VI. Lavagem final e cozedura: os dois últimos passos do ciclo de formação de filme
O depositado eletroforético é ainda um semi-filme de ”película húmida + banho retido”; só após lavagem final e cozedura forma filme verdadeiro.
Lavagem final (água UF + água pura). Ao sair do banho, a peça traz muito banho com tinta; se cozer diretamente, este banho forma película inútil áspera e quebradiça, desperdiçando tinta e arruinando o aspeto. Lava-se primeiro com permeado UF para retirar a tinta de superfície e recuperá-la (devolvida ao banho), depois água desionizada (ou pura) em lavagem final, garantindo só película húmida uniforme. Pressão, direção e tempo de escorrimento devem ser normalizados, evitando ”marcas de água” e zonas mortas.
Cura por cozedura. A película húmida lavada entra na estufa, reticulando na curva de temperatura definida — o sistema epóxi forma rede 3D pelos grupos funcionais da resina e agente de cura (ou autoreticulante). Cura insuficiente deixa filme mole, aderência e corrosão fora de norma; sobre-cozedura torna filme frágil e descolora. Típico CED coze a 160–180℃, controlado por tempo de temperatura de chapa (não só ar da estufa). Estufa precisa de boa uniformidade, sem pontos frios de não cura local.
Assim se completa uma película de primário eletroforético catódico contínua, densa e de cobertura total em cavidades, sobre a qual assentam camada intermédia e acabamento.
VII. Da eletroforese à lógica anticorrosiva de tintas industriais: proteção catódica, barreira e sistema
A eletroforese catódica pertence à pintura automotiva, mas a sua filosofia anticorrosiva é idêntica à de revestimentos protetores industriais: ”impedir o meio corrosivo de chegar ao metal”. Colocar isto na estrutura maior de anticorrosão industrial ajuda a construir conhecimento sistémico; para seleção de sistemas, ver artigo de revestimentos industriais (leitura complementar).
Lógica de proteção catódica. Na proteção pesada industrial, o primário epóxi rico em zinco usa pó de zinco ≥80% em massa no filme seco como ânodo de sacrifício, corroendo primeiro para proteger o aço; a eletroforese não tem zinco, mas a camada densa e contínua corta o ”caminho de água” da pilha de corrosão. A lógica comum: isolar o metal do eletrólito, ou dar caminho de ânodo de sacrifício.
Lógica de barreira. O primário intermédio epóxi com óxido de ferro micáceo usa lamelas para prolongar o caminho de difusão de água, oxigénio e cloretos, um ”labirinto” no filme; a densidade contínua do filme eletroforético é essencialmente barreira — só que por campo elétrico de cobertura total, nem zonas mortas do pulverizador escapam.
Lógica de sistema. ISO 12944 enfatiza sistema em camadas ”primário (anticorrosivo/aderência) + intermédio (espessura/barreira) + acabamento (intempérie/decorativo)”. O processo automotivo pré-tratamento→eletroforese→intermédio→tinta pigmentada→verniz é esta filosofia no carro: cada camada gere um aspeto, somando anticorrosão e estética acima da soma das camadas. Na classificação de corrosão, ISO 12944-2018 vai de C2 (baixo) a C5 (muito alto) a CX (extremo offshore), com Im1–Im3 imerso; primário epóxi rico em zinco pesado (ex.: Jotun Barrier 80 UHS no arquivo) atinge ”muito alto (VH)” em C5. A camada eletroforética equivale a ”camada base CED” no sistema do veículo; o seu objetivo de durabilidade deve usar linguagem de classe de corrosão, não só horas de névoa salina. Kexin Materials (kexinMaterials) segue há muito o princípio de camadas ”base anticorrosiva — intermédio barreira — acabamento intempérie” em revestimentos protetores industriais e automotivos, coessencial à lógica veículo eletroforese–intermédio–acabamento, útil a engenheiros de sistemas anticorrosivos multi-cenário.
VIII. Defeitos comuns de eletroforese e diagnóstico no local
Mesmo com parâmetros na janela, surgem defeitos; a chave é ligar o fenómeno a ”subproduto eletroquímico” ou ”desvio do banho”. Abaixo, por frequência, pontos de diagnóstico.
| Sintoma de defeito | Causa mais provável | Medida no local |
|---|---|---|
| Poros / picos | Tensão alta com hidrogénio, banho quente com bolhas, resíduo de pré-tratamento | Baixar tensão, estabilizar banho, ver desengorduramento e água pura |
| Falta de cobertura em cavidade / filme fino | Força de penetração de lavagem baixa, mau layout de ânodo auxiliar | Otimizar curva de tensão, acrescentar ânodo auxiliar, calibrar penetração |
| Superfície áspera / grânulos | Condutividade alta, banho poluído, fluxo UF baixo | Ver sais do pré-tratamento, reforçar UF/troca iónica |
| Filme frágil / descolorido | Sobre-cozedura, pH desviado degrada resina | Corrigir curva de cozedura, fixar pH, aditivo ajustador |
| Falta de tinta localizada | Suporte com mau contacto, máskara errada | Limpar suporte, ver resistência, reordenar ferramenta |
| Borda / canto espesso | Efeito de borda, campo concentrado | Subida em degrau, blindagem, limite de tensão |
A essência da tabela é ”localizar variável primeiro, ajustar um parâmetro só”, nunca mudar vários e perder a causa. A maioria das oscilações acha raiz nos quatro do banho (sólidos, pH, condutividade, solvente) e sistemas ânodo/UF, não na qualidade da tinta eletroforética.
IX. Transferir a experiência de eletroforese para a sua decisão de revestimento
Para engenheiros que atuam na fabricação automotiva, no fornecimento de componentes ou na proteção de equipamentos industriais, compreender a eletroforese catódica tem pelo menos três significados práticos: primeiro, ao auditar a linha de eletroforese de um fornecedor, é possível usar "se a curva de tensão é razoável, se a penetração de mergulho é medida na prática, se os quatro indicadores do banho têm SOP" como lista de due diligence; segundo, ao projetar um sistema anticorrosivo próprio, pode-se inspirar no conceito de eletroforese de "cobertura total por campo elétrico", dando prioridade a processos capazes de penetrar em câmaras internas para estruturas complexas; terceiro, ao comparar os custos de diferentes soluções de revestimento, deve-se incluir a "vida útil anticorrosiva da câmara interna" no custo total de posse, em vez de olhar apenas o preço unitário do acabamento.
Voltando à própria tecnologia, a produção estável de tinta eletroforética catódica não depende de misticismo, mas do controle contínuo de cinco parâmetros — tensão, teor de sólidos, pH, temperatura e penetração de mergulho — e da manutenção refinada do banho, da ultrafiltração e do sistema de ânodos. A Kexin New Materials (kexinMaterials), em desenvolvimentos conjuntos com clientes, descobriu que a grande maioria das flutuações de qualidade da eletroforese pode, na origem, ser encontrada em dois pontos: os "quatro fundamentos do banho" e a "lavagem com água pura do pré-tratamento" — mantendo a base sólida, o desempenho de névoa salina da camada eletroforética e o compromisso de dez anos de anticorrosão do veículo inteiro se sustentam.
Perguntas frequentes
P: Qual é a diferença fundamental entre eletroforese catódica e anódica?
R: A diferença fundamental está na polaridade do eletrodo ligado à peça. Na eletroforese catódica, a peça é ligada ao polo negativo, ocorrendo na superfície reação de redução com desprendimento de hidrogênio; o substrato metálico não é oxidado nem dissolvido, tendo melhor resistência à corrosão. Na eletroforese anódica, a peça é ligada ao polo positivo, ocorrendo dissolução metálica, com íons de ferro contaminando o filme e tornando a camada quebradiça e amarelada. Os automóveis modernos usam quase exclusivamente eletroforese catódica.
P: Quanto maior a tensão, melhor a penetração de mergulho?
R: Não é uma relação monotônica. Tensão muito baixa resulta em cobertura insuficiente nas câmaras internas; muito alta provoca desprendimento violento de hidrogênio, gerando poros, casca de laranja ou até perfuração. As linhas de produção usam comumente curva de "arranque suave + elevação em degraus" para equilibrar espessura e risco de poros; a penetração de mergulho depende mais da otimização combinada da curva de tensão, do layout de ânodos auxiliares e do equilíbrio de solventes.
P: Como se mantém o teor de sólidos do banho em 15–20%?
R: Por um ciclo fechado de "medição — reposição — arraste": mede-se o teor de sólidos por turno, estima-se pela produção e espessura a quantidade de tinta levada pela carroceria, e repõe-se em pequenas doses repetidas a tinta original e água desionizada, evitando reposição única em grande volume que cause choque local de concentração e floculação.
P: Por que o pH deve ser controlado numa faixa tão estreita de 5,8–6,2?
R: O banho de eletroforese catódica é um sistema coloidal disperso fracamente ácido. pH muito baixo deixa a resina excessivamente estável, depositando devagar ou nem depositando; pH muito alto faz as partículas coagularem, o banho perder estabilidade e os grânulos engrossarem. O pH é determinado conjuntamente pela reação anódica e pelo tamponamento de reposição, devendo ser monitorado regularmente e travado na janela com agente de ajuste.
P: Como quantificar a penetração de mergulho em campo?
R: Usa-se comumente a caixa Ford (Ford Box) ou provetes tubulares de câmara interna, medindo a altura e uniformidade de deposição na parede interna após o líquido penetrar na cavidade. No monitoramento diário, a ausência de ferro exposto ou queda abrupta de espessura na parte inferior da porta interna, na longarina interna e atrás de parafusos são sinais visuais de penetração de mergulho insuficiente.
P: Por que é obrigatório o pós-enxágue UF após a eletroforese?
R: A peça sai do banho com muito líquido carregando tinta na superfície; secar direto formaria filme rugoso, quebradiço e inútil, desperdiçando tinta e arruinando a aparência. O permeado UF primeiro lava a tinta flutuante e a devolve ao banho, seguido de lavagem final com água pura, deixando apenas filme úmido uniforme para secagem, garantindo qualidade e poupando água com menos emissão.
P: Quanto à névoa salina, a camada eletroforética geralmente atinge quanto?
R: O valor específico depende do sistema de resina, espessura e qualidade do pré-tratamento, devendo seguir a TDS do produto e ensaio de terceiro. Em engenharia, a eletroforese é a base do compromisso de dez anos de anticorrosão do veículo; com bom pré-tratamento e camada intermédia e acabamento subsequentes, a vida útil anticorrosiva da carroceria melhora muito. Na seleção, exija do fornecedor dados de névoa salina GB/T 1771 ou ASTM B117 e verifique as condições de ensaio.
P: Como controlar o VOC da tinta eletroforética catódica?
R: O banho contém pequena quantidade de solventes auxiliares/forming; a volatilização e o arraste geram emissão de VOC. A oficina precisa de captação fechada, tratamento de gases e atender ao limite nacional de substâncias nocivas em tintas para veículos (ex.: GB 24409-2020); a reposição de solvente deve ser dosada pela análise do banho, pois excesso amolece e escorre a camada.
P: Por que a temperatura deve ficar estável em 28–35℃?
R: A temperatura afeta viscosidade do banho, taxa de deposição e nivelamento. Baixa demais deposita devagar, filme fino e mau nivelamento; alta demais o solvente evapora rápido, bolhas difíceis de eliminar e resina amadurece e degrada. O controle fechado por trocador de calor em placas externas ao banho é o elo físico mais crítico da gestão do banho eletroforético.
P: A eletroforese pode substituir diretamente o primário rico em zinco industrial?
R: Não se substitui simplesmente. A eletroforese serve para peças em lote que cabem no banho, são condutivas e com geometria adequada à cobertura de campo; estruturas de aço grandes ou obra in loco sem banho usam sistemas de pintura por pulverização como primário epóxi rico em zinco. Ambos partilham a filosofia de "anticorrosão na camada base", mas os limites de aplicação são totalmente distintos; selecione conforme dimensão da peça e condição de linha.