Quando a cromação encontra a linha vermelha ecológica: uma proposição de substituição avaliada em mil milhões
A cromação, foi outrora sinónimo de "textura metálica de alta qualidade". Das grelhas automóveis, puxadores de portas aos torneiras sanitárias, refletores de luminárias, e ainda à decoração prateada brilhante em inúmeras peças de plástico, a cromação eletrolítica dominou o campo da aparência metálica decorativa durante décadas com o seu inigualável reflexo espelhado e dureza. No entanto, entrando na era ecológica, a galvanoplastia enfrenta uma pressão de linha vermelha sem precedentes: o crómio hexavalente é uma substância cancerígena e poluente de alto risco claramente definida, o processo de galvanoplastia produz grandes quantidades de águas residuais com metais pesados, névoa ácida e resíduos perigosos, e as restrições globais ao crómio hexavalente continuam a apertar; mesmo o processo de crómio trivalente relativamente ecológico, tem dificuldade em se livrar completamente do fardo de águas residuais e consumo energético. Ao mesmo tempo, o processo de galvanoplastia em plástico (primeiro enrugamento químico em plásticos como ABS, depois cobre-níquel e finalmente cromação) tem uma cadeia longa, sensibilidade à taxa de qualidade e custos ecológicos elevados.
É precisamente neste contexto que o "revestimento metálico sem galvanoplastia" — frequentemente chamado na indústria de tinta de substituição eletrolítica, revestimento prateado espelhado ou tinta metálica líquida — passou de uma categoria de nicho para o centro do palco industrial. A sua proposição central é direta: será possível, sem tanques de galvanoplastia, sem descarga de águas residuais com metais pesados, usando apenas uma linha de pintura por pulverização convencional, obter em substratos como plástico, metal, vidro uma aparência metálica espelhada próxima da cromação? A resposta é afirmativa, e a chave para atingir este objetivo é uma classe especial de pigmento de alumínio de alto brilho espelhado, aliada a um processo de três camadas cuidadosamente concebido de "primário — pasta de prata — acabamento".
Para a indústria de revestimentos, a substituição da galvanoplastia é um oceano azul que combina desafios técnicos e espaço de mercado. Transforma a dor ecológica da galvanoplastia em oportunidade técnica para os revestimentos, permitindo que encomendas originalmente das fábricas de galvanoplastia possam fluir para empresas de revestimentos com capacidade de pintura espelhada. Fabricantes como a Kexin New Materials, que se aprofundam em revestimentos industriais e decorativos, estão a encarar a tinta de substituição eletrolítica como uma direção importante para a extensão dos revestimentos de efeito metálico para o high-end e a funcionalização. Este artigo desconstruirá sistematicamente os princípios dos materiais e o processo completo da tinta de substituição eletrolítica, ajudando os leitores a compreender a lógica técnica por trás de "reproduzir o espelho por pulverização".
Do ponto de vista do contexto industrial, há três forças que impulsionam o rápido desenvolvimento da substituição da galvanoplastia. A primeira é a coerção regulatória: a UE REACH incluiu o crómio hexavalente na lista de substâncias de grande preocupação (SVHC) e restringe gradualmente a autorização, a regulamentação de vários países sobre águas residuais de galvanoplastia, resíduos perigosos e saúde ocupacional está a apertar globalmente, e o custo de conformidade e o limiar de acesso das empresas de galvanoplastia continuam a subir. A segunda é a reavaliação de custos: quando se contabilizam o tratamento de águas residuais, disposição de resíduos perigosos, investimento em instalações ecológicas e risco de conformidade, o "custo real" da galvanoplastia em plástico já não é baixo, enquanto a tinta de substituição eletrolítica pode ser realizada com uma linha de pulverização convencional, mostrando gradualmente vantagem de custo global. A terceira é a condução pelo design: a procura de bens de consumo modernos por aparências diversificadas como metal fosco, metal colorido, gradiente, semitransparente, é precisamente o ponto fraco da galvanoplastia e a força da tinta de substituição eletrolítica. A sobreposição das três forças faz da substituição da galvanoplastia uma transição de "substituição forçada" para "escolha ativa", e o espaço de mercado continua a abrir-se.
De onde vem o espelho: o segredo do pigmento de alumínio espelhado de alto brilho
A lâmina de alumínio na tinta metálica comum pode produzir brilho metálico e cor variável com o ângulo, mas está longe de atingir o reflexo contínuo "que reflete a figura humana" da cromação espelhada. A tinta de substituição eletrolítica consegue o efeito espelhado graças a uma classe especial de pigmento de alumínio espelhado de alto brilho, que tem diferenças essenciais do pó de alumínio comum no processo de fabrico, morfologia e comportamento ótico.
Para entender a diferença entre espelho e brilho metálico comum, pode-se fazer uma analogia: o pó de alumínio comum é como um monte de fragmentos de espelho espalhados ao acaso, com riscos na superfície, cada pedaço ligeiramente diferente em orientação e imperfeito na superfície, a luz refletida dispersa-se em várias direções, por isso vemos uma "sensação metálica" brilhante mas turva; enquanto o pigmento de alumínio espelhado é como um espelho inteiro cuidadosamente colado, com orientação consistente e superfície perfeitamente lisa, a luz refletida é ordenada e consistente, por isso vemos um "espelho" que forma imagem clara. A essência física desta diferença reside na planicidade da superfície da lâmina de alumínio (que determina se a reflexão é especular ou difusa) e no paralelismo da disposição (que determina se a luz é ordenada macroscopicamente). Todo o processo da tinta de substituição eletrolítica, essencialmente, serve estes dois pontos — fazer com que as lâminas de alumínio mais planas se disponham da forma mais paralela e densa sobre o primário mais liso.
O pó de alumínio comum é maioritariamente feito por moagem em moinho de bolas, as lâminas de alumínio têm forma de floco de milho ou moeda de prata, bordas irregulares e micro relevo na superfície, a luz refletida dispersa-se em múltiplas direções, portanto apresenta "brilho metálico" em vez de "espelho". Já o pigmento de alumínio espelhado (na indústria chamado VMP, Vacuum Metallized Pigment, pigmento de alumínio metalizado a vácuo) é obtido por deposição de alumínio por fase de vapor a vácuo num filme formando uma camada de alumínio extremamente fina e plana, depois separada e triturada. Estas lâminas de alumínio têm apenas dezenas de nanómetros de espessura, superfície atomicamente lisa e bordas planas, como inúmeros micro espelhos perfeitos, conseguindo refletir a luz incidente quase espelhada. Quando estas lâminas de alumínio espelhado se dispõem altamente paralelas e densas no filme de tinta, apresentam macroscopicamente um reflexo espelhado contínuo, aproximando-se da aparência cromada.
Os pigmentos VMP são geralmente fornecidos sob forma de pasta dispersa ou pré-dispersão líquida, em vez de pó seco, porque as lâminas VMP são extremamente finas e frágeis, facilmente aglomeram e danificam em estado seco, só podendo manter a sua planicidade espelhada em meio líquido. A taxa sólida da pasta VMP é muito baixa (frequentemente cerca de 10%), e no uso deve ser ainda diluída em grande proporção, a quantidade real de alumínio pulverizada na peça é muito pequena, o que explica por que a camada de pasta de prata pode ser tão fina quanto submicrométrica mas ainda assim espelhada — porque o espelho vem da planicidade e disposição da lâmina, não da espessura e quantidade. O brilho, cobertura e tom (prata fria ou quente) do VMP são determinados pela espessura original de deposição de alumínio, diâmetro da lâmina e relação espessura-diâmetro, diferentes graus adaptam-se a diferentes níveis de exigência espelhada.
Além do VMP, há outra classe de "pó de alumínio de alto brilho tipo moeda de prata" (silver dollar) que passa por moagem e polimento especiais, com brilho intermédio entre o pó de alumínio comum e o VMP, custo menor, usado em cenários sem exigência espelhada extrema. A escolha do pigmento depende do nível de aparência alvo e orçamento de custo: para perseguir o espelho extremo mais próximo da cromação, use VMP; para cenas de alto brilho mas que aceitam leve sensação de grão, pode usar pó de alumínio de moeda de prata de alto brilho. Seja qual for, os pigmentos de alumínio espelhado são extremamente "delicados" — o seu espelho vem da planicidade atomicamente lisa da superfície, qualquer cisalhamento mecânico, erosão por solvente forte ou contacto impróprio com outros componentes pode destruir a sua planicidade e perder o espelho. Esta característica determina que a formulação e aplicação da tinta de substituição eletrolítica devem ser especialmente refinadas.
Arquitetura de processo de três camadas: primário, pasta de prata e acabamento com funções distintas
A tinta de substituição eletrolítica quase nunca é usada em camada única, mas sim num sistema de três camadas precisamente coordenado: primário (Base Coat), pasta de prata / camada de prata espelhada (Silver/Mirror Coat), acabamento (Top Coat). Cada camada tem a sua função, a ausência ou defeito de qualquer camada fará o efeito espelhado colapsar. Compreender esta arquitetura é o núcleo para dominar o processo de substituição eletrolítica.
O primário é a "base do espelho". O reflexo espelhado exige por baixo uma superfície extremamente plana e lisa — qualquer rugosidade microscópica, casca de laranja ou grão do substrato será fielmente ampliado pela camada espelhada. Portanto a tarefa principal do primário é "preencher e nivelar", fornecendo uma base espelhada de alto brilho, alto nivelamento e sem defeitos; ao mesmo tempo deve garantir a adesão ao substrato e ser compatível com a pasta de prata superior. O primário adota tipicamente resina de cura UV de alto nivelamento ou de dois componentes, a planicidade da superfície após aplicação determina diretamente a qualidade espelhada, na indústria diz-se "o primário determina o limite superior do espelho". O brilho, dureza e estado de cura do primário precisam de controlo rigoroso.
A camada de pasta de prata é o "próprio espelho". É uma dispersão de pigmento de alumínio espelhado altamente diluída, com baixo teor de alumínio mas exigindo disposição de lâminas altamente paralela e densa em camada única sobre o primário. Aqui "disposição em camada única" é a chave — no estado ideal as lâminas de alumínio espelhado devem deitar-se planas como ladrilhos numa camada única sem sobreposição na superfície do primário, qualquer empilhamento destruirá a continuidade e pureza do espelho. A aplicação da pasta de prata é o elo mais exigente em técnica de todo o processo: pulverização extremamente fina (filme seco muitas vezes inferior a 1 micrómetro), atomização extremamente fina, passe de pistola extremamente uniforme, fazendo as lâminas de alumínio espelhado "colarem" no primário deitadas planas como um espelho. A camada de pasta de prata é em si extremamente fina e frágil, quase sem resistência mecânica e resistência à corrosão, portanto deve depender do primário para suporte e do acabamento para proteção.
O acabamento é a "capa de proteção" do espelho. A camada de pasta de prata exposta risca ao toque e corrói ao contacto com água, deve ser coberta com uma camada transparente de acabamento para fornecer proteção contra desgaste, corrosão, intempérie e produtos químicos. O maior desafio do acabamento é "proteger sem destruir o espelho": o seu solvente não pode inchar ou erodir a delicada camada de pasta de prata, e deve ser altamente transparente, não amarelecer, não produzir névoa, caso contrário enfraquecerá o brilho espelhado. A transparência, adesão, durabilidade do acabamento e a sua compatibilidade com a camada de prata determinam em conjunto a qualidade final e vida útil do produto espelhado. Esta lógica de três camadas de "primário nivela — pasta de prata forma espelho — acabamento protege" é o esqueleto de todos os processos de tinta de substituição eletrolítica.
| Camada | Função central | Espessura típica | Ponto chave de controlo |
|---|---|---|---|
| Primário Base Coat | Nivelar, aderir, base espelhada | 15-30 micrómetros | Alto nivelamento, alto brilho, sem defeitos |
| Pasta de Prata Silver Coat | Camada de reflexo espelhado | <1 micrómetro | Lâminas de alumínio paralelas e densas, extremamente fina e uniforme |
| Acabamento Top Coat | Proteção, intempérie, transparente | 15-30 micrómetros | Alta transparência, não erodir camada de prata |
Detalhe do processo de primário: o limite superior do espelho é decidido aqui
Já que "o primário determina o limite superior do espelho", vale a pena desconstruir individualmente cada ponto técnico do processo de primário. O objetivo do primário pode ser resumido numa frase: fornecer à pasta de prata uma base plana e lisa o mais próximo possível do espelho ideal.
Primeiro é o pré-tratamento do substrato. Substratos de plástico (ABS, PC, PC/ABS, nylon, etc.) precisam de desengorduramento, eliminação de tensão, e conforme a energia superficial fazer tratamento de chama, plasma ou primário para melhorar adesão; substratos metálicos precisam de desengorduramento, remoção de ferrugem, fosfatização ou passivação; vidro precisa de limpeza e tratamento com agente de acoplamento. Pré-tratamento deficiente, levemente causa má adesão e queda da camada espelhada, gravemente deixa contaminação residual formando defeitos visíveis sob o espelho. Peças de plástico especialmente devem prestar atenção à eliminação de tensão (recozimento), caso contrário a tensão interna libertada na pintura subsequente ou uso causará fissuras e branqueamento.
Em seguida é o nivelamento e cura do primário. O primário deve atingir nivelamento extremamente alto, reduzindo ao mínimo a casca de laranja e grão produzidos pela pulverização, porque o espelho amplia estes defeitos várias vezes. O primário de cura UV, pela sua cura rápida, alta dureza e alto brilho, tornou-se a escolha principal: após pulverização primeiro nivela (leveling) deixando o filme de tinta assentar naturalmente, depois passa por lâmpada UV paraCuring instantaneamente a superfície plana. O grau de cura precisa de controlo preciso — subcura deixa superfície mole, facilmente erodida por solvente da pasta de prata ou acabamento; sobrecura pode afetar a adesão com a camada de pasta de prata. O primário de cura térmica de dois componentes também pode ser usado para peças de forma complexa inconvenientes para cura UV, mas exige maior tempo de nivelamento e cozedura.
Por fim é o controlo de limpeza. O processo espelhado exige limpeza ambiental quase rigorosa — uma partícula de poeira quase invisível a olho nu, no espelho é um ponto brilhante ou cravo ofuscante. Portanto a aplicação do primário e pasta de prata da tinta de substituição eletrolítica geralmente exige cabina de pulverização limpa, controlando poeira, temperatura, humidade e fluxo de ar. Pode-se dizer que o processo de primário transforma "pintura" em "fabricação de precisão", e este é o motivo da alta barreira técnica da tinta de substituição eletrolítica e da sua coragem para competir frontalmente com a galvanoplastia. A Kexin New Materials, ao introduzir soluções de pintura espelhada para clientes, tipicamente coloca as normas de pré-tratamento, exigências de limpeza e janela de cura do primário como foco da entrega técnica, porque estes "detalhes invisíveis" muitas vezes decidem o sucesso ou fracasso.
Do ponto de vista da estrutura de custos, a economicidade da tinta de substituição da galvanoplastia também merece ser esclarecida. Embora o preço unitário do revestimento espelhado (especialmente a pasta de prata VMP) não seja baixo, como o consumo de pasta de prata é muito pequeno e o primário e o acabamento são na sua maioria resinas convencionais, o custo de material por peça costuma ser controlável; o verdadeiro peso dos custos reside no rendimento e no investimento em limpeza — a taxa de retrabalho de defeitos de espelhamento, a construção e manutenção de cabines de pintura limpas, e o investimento em equipamentos de cura UV. Portanto, melhorar o rendimento e estabilizar o processo é o núcleo da redução de custos da tinta de substituição da galvanoplastia. Em comparação com a galvanoplastia, ela elimina as dispendiosas instalações de tratamento de águas residuais, os custos de descarte de resíduos perigosos e os crescentes custos de conformidade ambiental, tendo frequentemente vantagem no custo do ciclo de vida completo, especialmente em regiões com regulamentação ambiental rigorosa. Esta é também a motivação real pela qual muitas empresas passam voluntariamente da galvanoplastia para a substituição da galvanoplastia — não apenas por causa do ambiente, mas também por um custo global mais controlável e previsível.Detalhe do processo da pasta de prata: "estender" as lâminas de alumínio num espelho
A camada de pasta de prata, embora fina como uma asa de cigarra, é a alma de todo o processo de substituição da galvanoplastia. A sua lógica de aplicação é totalmente diferente da pulverização convencional — não é "pulverizar uma camada de tinta", mas "estender uma camada de espelho". Compreender a particularidade da aplicação da pasta de prata é a chave para dominar o processo espelhado.
A preparação da pasta de prata enfatiza "alta diluição, baixo teor de sólidos". A concentração do pigmento de alumínio espelhado na pasta de prata é muito baixa; a função da grande quantidade de solvente é dispersar plenamente as lâminas de alumínio e, após a pulverização sobre a superfície do primário, expandi-las rapidamente e alinhá-las paralelamente, "assentando e aderindo" ao primário à medida que o solvente evapora, formando um espelho de camada única. A escolha do solvente e a sua velocidade de evaporação são cruciais: se evaporar muito rápido, as lâminas de alumínio congelam antes de se nivelarem, deixando o espelho nebuloso e escuro; se evaporar muito devagar, as lâminas podem empilhar-se ou deslocar-se com o fluxo, destruindo igualmente o espelho. Por isso, a pasta de prata utiliza maioritamente diluentes especiais correspondentes, e é estritamente proibido substituir arbitrariamente o solvente ou usar equipamentos de cisalhamento forte para agitar (o cisalhamento destrói a planicidade das lâminas de alumínio espelhadas).
A pulverização da pasta de prata privilegia "extrema finura, extrema uniformidade, extrema delicadeza". As pistolas de pulverização usam maioritamente baixa pressão e atomização fina, com passe uniforme e sobreposição adequada entre passadas, "nebulizando" a pasta de prata fina e uniformemente sobre o primário. A espessura do filme é extremamente fina (frequentemente inferior a 1 micrónio); pulverizar demasiado faz as lâminas empilharem e escurecerem ou mancharem, pulverizar pouco resulta em cobertura insuficiente e espelho descontínuo. Isto é totalmente oposto à intuição de aplicação de tintas pigmentadas sólidas, ou mesmo de tintas metálicas comuns, exigindo depuração de processo dedicada e treino de técnicos. Após a pulverização, a camada de pasta de prata necessita de secagem por flash adequada ou secagem a baixa temperatura, para que as lâminas se orientem e aderam plenamente, antes de entrar no processo de acabamento.
Um detalhe frequentemente negligenciado mas extremamente crítico é o efeito da "polaridade e molhabilidade" da superfície do primário sobre a expansão da pasta de prata. A pasta de prata é fina como névoa de água; se se expande uniformemente sobre o primário, sem retração de orifício nem acumulação, depende da tensão superficial da superfície do primário e do correspondente molhamento da pasta de prata. Se a energia superficial do primário for demasiado baixa ou houver resíduos de agente desmoldante ou óleo, a pasta de prata retrai em pequenos pontos (retração de orifício), e o espelho fica manchado; se a correspondência for boa, a pasta de prata expande-se como mercúrio num espelho contínuo. Por isso, o estado superficial do primário, a limpeza e o design de molhamento da pasta de prata devem ser considerados em conjunto, e esta é também uma das razões pelas quais o "primário — pasta de prata" deve ser desenvolvido como um sistema correspondente integrado, não podendo misturar arbitrariamente produtos de diferentes fabricantes. Além disso, a temperatura e humidade ambientes alteram diretamente o ritmo de evaporação do solvente da pasta de prata, afetando a janela de tempo para o nivelamento das lâminas, pelo que as linhas de produção espelhadas geralmente têm definições rigorosas de temperatura e humidade da cabine e mantêm-nas estáveis.
Outro grande desafio da aplicação da pasta de prata é a "janela de zero contaminação". A camada de pasta de prata recém-pulverizada é extremamente frágil; qualquer toque, perturbação de fluxo de ar ou queda de poeira deixará defeitos permanentes; a janela de tempo entre a pasta de prata e o acabamento também precisa de ser rigorosamente controlada — intervalo muito curto faz o solvente do acabamento erodir facilmente a camada de prata não estabilizada, intervalo muito longo faz a camada de prata absorver contaminação ou oxidar. Por esta razão, as linhas de tinta de substituição da galvanoplastia frequentemente desenham o primário, a pasta de prata e o acabamento como um processo integrado, limpo e com parâmetros interligados, em vez de três processos isolados. Este requisito extremo de "limpeza, precisão, continuidade" é exatamente a linha divisória que distingue a pintura espelhada da pintura por pulverização comum.
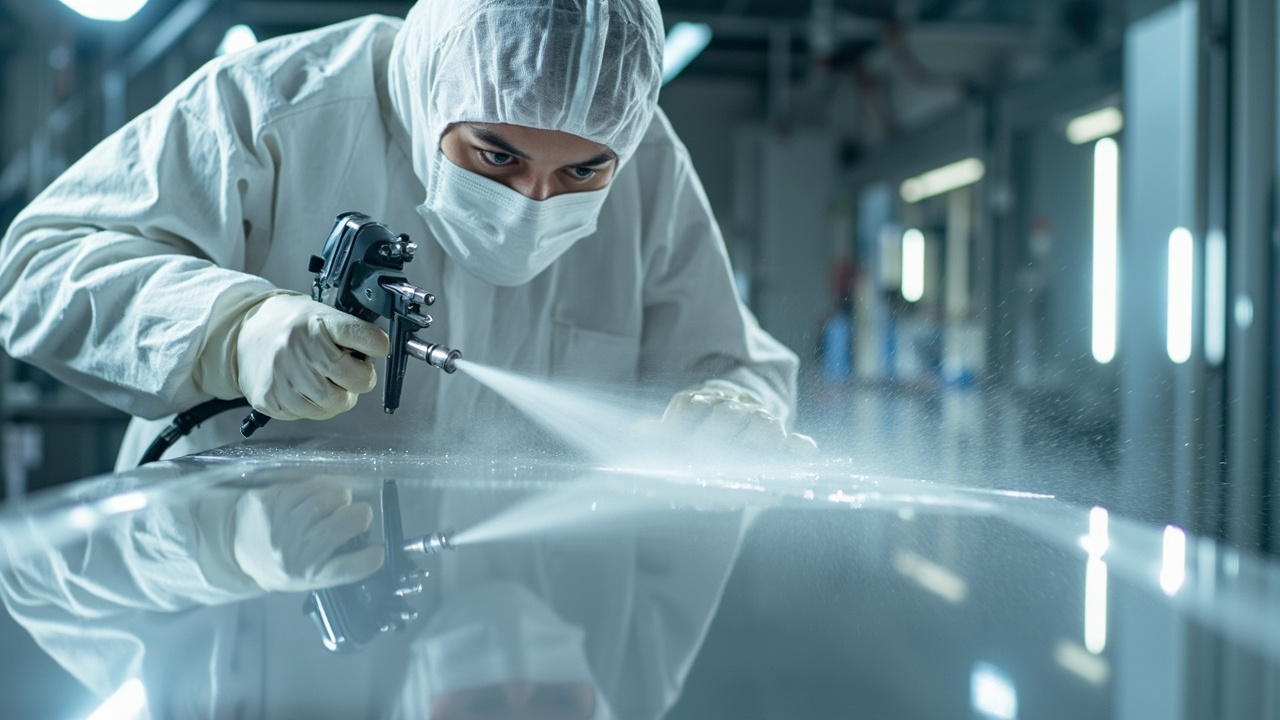
Acabamento e resistência às intempéries: fazer o espelho "durar"
Se o primário e a pasta de prata determinam se o espelho "é bonito", então o acabamento determina se o espelho "pode durar no uso". A razão pela qual o cromo galvanizado é durável reside na alta dureza e inércia química do próprio cromo; enquanto a camada de pasta de prata da tinta de substituição da galvanoplastia praticamente não tem durabilidade, dependendo inteiramente desta camada de "proteção" do acabamento para suportar a sua vida em ambiente de uso real. O sucesso ou fracasso do design do acabamento determina diretamente se a tinta de substituição da galvanoplastia pode realmente substituir a galvanoplastia.
A primeira prioridade do acabamento é a compatibilidade com a camada de pasta de prata. O solvente do acabamento não pode de modo algum inchar ou erodir a delicada camada de prata espelhada, caso contrário causará nebulosidade, manchas e queda abrupta do brilho do espelho. Isto exige que o acabamento adote solventes fracos ou sistemas de solventes correspondentes à pasta de prata, ou selecione modos de cura UV, à base de água ou outros suaves para a camada de prata. Ao mesmo tempo, o acabamento deve ter transparência extremamente alta e não amarelecimento — qualquer nebulosidade, desvio de cor ou amarelecimento enfraquece o espelho como se fosse coberto por uma gaze. O acabamento transparente de cura UV é amplamente usado devido à sua cura rápida, alta transparência e alta dureza; para cenários externos ou de alta resistência às intempéries, é necessário adicionar absorvedores de UV e estabilizadores de luz no acabamento, ou mesmo adotar sistemas de fluorocarbono ou poliuretano de alta resistência às intempéries.
A resistência às intempéries é a propriedade mais observada e desafiante da tinta de substituição da galvanoplastia. O alumínio nu corrói e escurece facilmente em ambientes húmidos, com névoa salina ou ácido-base; uma vez que o acabamento seja riscado ou penetrado, a camada de prata perde a proteção e falha. Por isso, aplicações externas (como peças de carroceria automotiva, luminárias externas) têm exigências extremamente altas de resistência às intempéries, névoa salina, água fervente e aderência do acabamento, necessitando passar por testes de envelhecimento rigorosos (como centenas a milhares de horas de resistência às intempéries e névoa salina). Em comparação, peças decorativas de interior (como botões de eletrodomésticos, acessórios de casa de banho, brinquedos, embalagens) têm exigências de resistência às intempéries mais baixas, e a substituição da galvanoplastia por tinta é mais madura e fiável.
O design da estrutura do acabamento também está em constante aperfeiçoamento. O acabamento de camada única frequentemente precisa de comprometer entre proteção e transparência, por isso produtos de alta gama adotam cada vez mais a estrutura de "duplo acabamento": a primeira camada de acabamento junto à camada de prata seleciona uma resina suave à camada de prata e com aderência excelente, funcionando como "proteção íntima"; a segunda camada de acabamento exterior seleciona uma resina de alta dureza, alta resistência às intempéries e alta resistência ao desgaste, assumindo a "defesa externa". As duas camadas de acabamento colaboram, sem erodir a delicada camada de prata e providenciando forte proteção externa, sendo um caminho eficaz para melhorar a durabilidade das peças espelhadas. Além disso, introduzir uma camada de barreira (barrier coat) extremamente fina entre a pasta de prata e o acabamento pode isolar ainda mais a erosão do solvente do acabamento à camada de prata e bloquear a penetração de humidade, melhorando significativamente a resistência às intempéries e corrosão; esta estrutura multicamada fina é exatamente a cartada técnica pela qual a durabilidade da tinta de substituição da galvanoplastia se aproxima continuamente da galvanoplastia.
Nos últimos anos, a tecnologia de resistência às intempéries da tinta de substituição da galvanoplastia tem progredido continuamente: através de acabamentos mais densos, estrutura de duplo acabamento, e introdução de camada de barreira entre a pasta de prata e o acabamento, a sua resistência às intempéries aproxima-se continuamente e até ultrapassa em alguns indicadores a galvanoplastia de plástico. Simultaneamente, o atributo verde sem cromo e sem metais pesados torna-a mais atrativa num contexto de regulamentação ambiental mais rigorosa. Para as empresas de revestimento, ser capaz de melhorar continuamente a capacidade de proteção do acabamento garantindo o brilho espelhado é o tema central que determina a fronteira de aplicação da tinta de substituição da galvanoplastia.
Campos de aplicação: penetração ampla de peças automotivas a bens de consumo
Com as vantagens de ser ecológico, flexível e aplicável em múltiplos substratos, a tinta de substituição da galvanoplastia está a corroer continuamente a quota da galvanoplastia tradicional em mais campos, cobrindo quase todos os cenários de consumo e industriais que necessitam de "aparência espelhada ou metálica de alto brilho".
O setor automotivo é um dos campos de batalha mais importantes para a tinta de substituição da galvanoplastia. Os adornos internos e externos de automóveis têm muitas peças de prata brilhante originalmente feitas por galvanoplastia de plástico — barras decorativas de grelha, maçanetas, bases de logótipos, barras decorativas de interior, botões e knobs, etc. Com a busca das montadoras por ambiente e leveza, e a subida da procura por aparências como mate e metal colorido difíceis de obter por galvanoplastia, a aplicação da tinta de substituição da galvanoplastia em peças automotivas cresce rapidamente. Ela não só faz prata espelhada, como pode, ajustando pigmentos e bases de cor, produzir prata mate, champanhe dourado, cinza metálico, metal colorido e outros efeitos difíceis de cobrir por galvanoplastia, dando maior liberdade ao design. Os veículos de nova energia favorecem especialmente este processo — geralmente buscam uma linguagem de aparência tecnológica, minimalista e diferenciada, com novos designs como grelhas fechadas, barras decorativas contínuas e maçanetas ocultas usando largamente adornos metálicos mate ou coloridos, que são exatamente os pontos fortes da tinta de substituição da galvanoplastia. Simultaneamente, a pressão ESG das montadoras e de redução de carbono na cadeia de suprimentos também torna a solução de substituição da galvanoplastia "sem cromo hexavalente, sem águas residuais de metais pesados" mais atrativa.
Eletrónica de consumo e eletrodomésticos são outra grande aplicação. Molduras de telemóveis, auscultadores, dispositivos vestíveis, botões e barras decorativas de eletrodomésticos, carcaças de pequenos eletrodomésticos, etc., adotam cada vez mais tinta de substituição da galvanoplastia para obter textura metálica, evitando a poluição da galvanoplastia e facilitando a diversidade de cores. Aqui é preciso distinguir a fronteira de aplicação: para molduras de telemóveis que necessitam de penetração de sinal de antena, usa-se maioritamente revestimento a vácuo NCVM; para peças decorativas, botões e carcaças sem exigência de penetração de sinal, a tinta de substituição da galvanoplastia por pulverização é mais favorecida pela flexibilidade de cor e vantagem de custo. No campo da iluminação, tigelas refletoras, cúpulas de lâmpadas e peças decorativas usam revestimento espelhado de alta refletividade para substituir o revestimento a vácuo ou galvanoplastia, conciliando eficiência refletiva e custo; entre eles, a tigela refletora tem exigência muito alta de refletividade espelhada, sendo um cenário típico para testar o desempenho ótico do revestimento espelhado.
No campo de embalagens e cuidados pessoais, tampas de frascos de cosméticos, carcaças de perfumes, tubos de batom e outras embalagens de alta gama usam largamente efeitos de prata espelhada, metal colorido e metal mate para criar textura de luxo; estes produtos são extremamente sensíveis à aparência, de grande volume e atualização rápida, sendo exatamente o campo de uso da vantagem de flexibilidade de cor e prototipagem rápida da tinta de substituição da galvanoplastia. Artesanato, troféus e medalhas, ornamentos decorativos, brinquedos, ferragens de móveis, etc., também adotam largamente devido ao baixo limiar e múltiplos efeitos da tinta de substituição da galvanoplastia. Pode-se ver que a aplicação da tinta de substituição da galvanoplastia cobre quase todos os cenários de consumo e industriais que "necessitam de aparência metálica mas não precisam de ser metal verdadeiro", e a sua profundidade e amplitude de mercado continuam a expandir. Além disso, ferragens de casa de banho, brinquedos, embalagens de cosméticos, artesanato, peças decorativas de móveis, etc., também são mercados ativos da tinta de substituição da galvanoplastia — estes cenários maioritariamente de uso interior e decorativos têm exigências de resistência às intempéries relativamente flexíveis, e a maturidade e vantagem de custo-benefício da substituição da galvanoplastia são particularmente proeminentes.
Vale notar que a tinta de substituição da galvanoplastia está altamente integrada em tecnologia e mercado com tintas de efeito metálico e revestimentos para plástico: é essencialmente o ramo de alta gama das tintas de efeito metálico que busca o espelho extremo, e é largamente aplicada em substratos plásticos, estando assim intimamente relacionada com o processo de revestimento para plástico. Para empresas como a Kexin New Materials, que simultaneamente cobrem proteção industrial, decoração metálica e pintura de plástico, a tinta de substituição da galvanoplastia é um trunfo importante para ligar estes grandes campos e subir para revestimentos decorativos de alto valor acrescentado.
Pintura espelhada em substratos plásticos: o maior e mais difícil campo de batalha
As peças de plástico são o maior vetor de aplicação da tinta de substituição da galvanoplastia, e também o local mais concentrado de desafios de processo. ABS, PC, PC/ABS, nylon, PMMA e outros plásticos de engenharia têm cada um o seu temperamento; compreender as suas características é o pré-requisito para o sucesso da pintura espelhada de plástico.
O primeiro problema do plástico é a aderência e o stress. A superfície do plástico tem baixa energia superficial e fraca polaridade, tornando a aderência da camada naturalmente difícil; por isso quase todas as peças espelhadas de plástico necessitam de tratamento de aderência: tratamento por chama, tratamento por plasma, ou aplicação de primário (primer) especializado para construir uma ponte de aderência entre o plástico e o primário espelhado. Mais oculto é o stress interno — peças de plástico moldadas por injeção retêm stress interno residual; se não forem recozidas para eliminar o stress, libertar-se-á sob a ação do solvente na pintura subsequente ou mudanças de temperatura no uso, causando fissuras (fissura por stress), branqueamento ou até rutura do espelho. Por isso, peças espelhadas de plástico geralmente exigem recozimento para eliminar o stress após a injeção, e selecionar sistemas de primário insensíveis à fissura por stress. A resistência ao solvente de diferentes plásticos varia enormemente: o PC é sensível a muitos solventes e propenso a fissura por stress, o solvente do revestimento deve ser escolhido com cuidado; o ABS é relativamente tolerante mas ainda necessita de correspondência; isto exige que o fornecedor de revestimento faça verificação de compatibilidade para a marca específica de plástico.
O segundo problema do plástico é a desgaseificação e a resistência à temperatura. As peças de plástico podem libertar gás interno ou humidade durante a secagem por forno ou cura UV da pintura, formando poros de agulha ou picos sob o espelho; simultaneamente o plástico não resiste a alta temperatura, limitando a temperatura de cura, o que explica a popularidade dos sistemas de cura UV e cura a baixa temperatura em peças espelhadas de plástico. As peças de plástico têm frequentemente formas complexas (superfícies curvas, sulcos, cavidades internas), trazendo dificuldades à pulverização uniforme e irradiação UV, necessitando de pulverização multiângulo, suportes rotativos, UV multi-lâmpada ou sistemas de dupla cura. Pode-se dizer que a pintura espelhada de plástico é um projeto de sistema integrado de "material — processo — equipamento", onde qualquer elo mal considerado arruína todo o esforço. Por esta razão, fornecedores maduros de tinta de substituição da galvanoplastia devem entender de plástico — não só fornecer o revestimento, mas conseguir dar sugestões integrais de pré-tratamento, eliminação de stress, compatibilidade e cura para a marca de plástico, tipo de peça e linha de produção do cliente. Esta é também a razão pela qual a Kexin New Materials enfatiza tanto em promover soluções de pintura espelhada de plástico: "primeiro fazer verificação de compatibilidade e prototipagem, depois falar de produção em massa".
Deteção e padrões de qualidade: como o espelho é quantificado
Para que a pintura espelhada produza em massa de forma estável, entregável e aceitável, é necessário transformar a coisa subjetiva de "ser bonito" em padrões objetivos mensuráveis e julgáveis. O sistema de deteção da tinta de substituição da galvanoplastia é exatamente o passe de entrada que lhe permite competir frente a frente com a galvanoplastia e entrar em cadeias de suprimentos rigorosas como automotiva e eletrónica.
Os indicadores de aparência e óticos são a prioridade. O brilho espelhado pode ser quantificado com um medidor de brilho especular (como brilho a 20°, 60°), e peças espelhadas de alta gama frequentemente exigem que o brilho a 60° se aproxime do valor de saturação; a nitidez de reflexão (DOI, Distinctness of Image) e a nebulosidade (Haze) medem o grau de clareza da imagem espelhada e se há embaçamento, sendo indicadores-chave para distinguir espelhados de alta qualidade de altos brilhos comuns; a cor (especialmente peças metálicas coloridas) é controlada com espectrofotômetro multangular. Esses dados óticos permitem que a "qualidade espelhada" seja, pela primeira vez, transmitida e aceita entre fornecedor e cliente por meio de números.Os indicadores de adesão e durabilidade determinam se o produto é prático. A adesão é frequentemente testada pelo método de grade (cross-cut) ou pelo método de tração; resistência ao desgaste e riscos são avaliadas por abrasão com fita RCA, dureza lápis, fricção com lã de aço, etc.; a resistência às intempéries é simulada por câmara de xenônio ou UV para exposição solar e chuva; a corrosão é avaliada por névoa salina neutra, ebulição em água, calor úmido para verificar se a camada de prata corrói e escurece; além disso, há testes de resistência a produtos químicos (álcool, suor, cosméticos, detergentes) para diferentes cenários de uso. Clientes automotivos e eletrônicos costumam ter seus próprios padrões e especificações de teste empresariais, e o fornecedor deve validar item a item conforme o padrão do cliente e fornecer relatórios. É justamente esse rigoroso sistema de testes e padrões que eleva a tinta de substituição de galvanoplastia de "parece igual" para "confiável no uso e reproduzível em cada lote", e esta é a razão fundamental pela qual pode ser aceita pela manufatura principal.
Defeitos comuns e prevenção no processo
A tinta de substituição de galvanoplastia, devido à longa cadeia de processo e alta exigência de precisão, apresenta mais tipos de defeitos e mais ocultos do que os revestimentos comuns. Compreender sistematicamente os defeitos comuns e suas causas é uma base importante para o controle de qualidade da linha de produção e a avaliação técnica de fornecedores.
O embaçamento e escurecimento do espelho são os problemas mais comuns, manifestando-se como brilho espelhado insuficiente, como se coberto por uma névoa. Há muitas causas: nivelamento insatisfatório do primário ou rugosidade microscópica, evaporação muito rápida do solvente da pasta de prata impedindo o assentamento das lâminas de alumínio, espessura excessiva da película de pasta de prata causando empilhamento das lâminas, o acabamento atacando a camada de prata, ou falta de limpeza com micro poeira. A prevenção requer investigação sistemática da planaridade do primário, solvente e espessura da pasta de prata, compatibilidade do acabamento e limpeza da cabine de pintura. Manchas e sombras irregulares decorrem principalmente de pulverização desuniforme da pasta de prata, sobreposição irregular do passe ou orientação caótica das lâminas de alumínio, exigindo estabilização da atomização e do ritmo de passe.
Pontos de agulha e picos geralmente vêm de poeira, desgaseificação do substrato ou flash do solvente; em peças plásticas, a desgaseificação e a limpeza são focos prioritários. Má adesão (descolamento da prata ou do acabamento) decorre frequentemente de pré-tratamento insuficiente, baixa compatibilidade entre camadas ou cura inadequada, exigindo validação das normas de pré-tratamento e compatibilidade entre camadas. Casca de laranja e grânulos vêm de nivelamento insuficiente do primário ou acabamento, atomização ruim ou poluição ambiental. Amarelecimento e névoa decorrem principalmente de resistência às intempéries insuficiente da resina do acabamento ou anomalia na cura UV. Falha de intempéries (escurecimento, bolhas, corrosão após uso externo) costuma ser causada por proteção insuficiente do acabamento ou erosão da camada de prata, exigindo reforço no bloqueio e design de resistência às intempéries do acabamento.
A prevenção desses defeitos, em última análise, depende de três coisas: sistema de formulação e compatibilidade estável, parâmetros de aplicação precisos e controláveis, e ambiente de produção limpo e controlado. É também por isso que a tinta de substituição de galvanoplastia não é "comprar uma tinta e pronto", mas exige que o fornecedor de revestimento ofereça suporte técnico integral, do pré-tratamento, compatibilidade das três camadas, parâmetros de aplicação até o diagnóstico de defeitos. Um fornecedor maduro entrega, junto com o produto, orientação de processo detalhada e validação de amostras, transformando o processo de alto limiar de pintura espelhada em capacidade reproduzível e estável na linha do cliente.
Cura UV: o parceiro ideal da tinta de substituição de galvanoplastia
Na evolução tecnológica da tinta de substituição de galvanoplastia, a tecnologia de cura UV (luz ultravioleta) desempenha papel fundamental; pode-se dizer que sem a popularização da cura UV, não haveria a aplicação em escala da tinta de substituição de galvanoplastia hoje. Compreender por que a cura UV se adapta tão bem à pintura espelhada ajuda a captar a essência do processo dessa categoria.
O princípio da cura UV é: o fotoiniciador no revestimento, sob irradiação ultravioleta, gera instantaneamente radicais livres ou cátions ativos, iniciando a reticulização rápida dos grupos ativos da resina em filme, e todo o processo de cura costuma levar apenas alguns segundos. Essa "cura em nível de segundos" é muito significativa para a pintura espelhada. Primeiro, a cura é rápida e o ritmo da linha é alto; combinada com o processo contínuo multicamada da pintura espelhada, melhora muito a eficiência e reduz o tempo de exposição da peça na zona limpa, diminuindo as chances de contaminação. Segundo, a cura UV praticamente não contém ou contém muito pouco solvente (geralmente resina fotocurável 100% sólidos), com emissão de VOC extremamente baixa, coerente com o posicionamento verde da própria tinta de substituição de galvanoplastia.
Mais importante, a cura UV proporciona filme de alta dureza, alto brilho e alta planaridade, que são justamente as características desejadas para o primário espelhado. O primário UV, após pulverizado, nivela e assenta, e então o luz UV "congelo" instantaneamente esse estado plano, evitando escorrimento e deformação que poderiam ocorrer no longo fluxo da cura térmica. O acabamento UV, com sua alta dureza, oferece excelente proteção contra desgaste e riscos, compensando a falta de resistência da camada de prata espelhada, e ao mesmo tempo é altamente transparente e não amarela, preservando ao máximo o brilho espelhado. Naturalmente, a cura UV também tem limitações: a luz ultravioleta propaga-se em linha reta, e reentrâncias, verso e cavidades de peças de formato complexo terão "zonas de sombra" não irradiadas, exigindo lâmpadas UV multiangulares, dispositivos rotativos ou sistema de dupla cura (Dual Cure) com cura térmica de baixa temperatura. Nos últimos anos, avanços como cura UV 3D estereoscópica e LED-UV vêm ampliando continuamente a aplicabilidade da cura UV em peças de substituição de galvanoplastia de formato complexo.
Não é só prata espelhada: extensão de efeitos fosco, colorido e semitransparente
O encanto da tinta de substituição de galvanoplastia está também em superar a limitação da galvanoplastia de "só fazer prata brilhante/cromo brilhante", podendo realizar muitos efeitos de aparência difíceis de obter com galvanoplastia, abrindo novo espaço de imaginação para o design industrial e sendo uma competitividade importante que a distingue da galvanoplastia.
O metal fosco é uma grande característica da tinta de substituição de galvanoplastia. Adicionando agente matizante ao acabamento ou ajustando o estado das lâminas de alumínio da pasta de prata, obtém-se uma superfície metálica com textura de seda do semifosco ao totalmente fosco, amplamente usada em interiores automotivos, eletrônicos de consumo e eletrodomésticos que buscam sobriedade e sensação de alta qualidade. Essa aparência metálica fosca é extremamente difícil de obter com galvanoplastia tradicional, mas é a queridinha do design de produtos de alta qualidade atual. O metal colorido, por sua vez, aplica tinta colorida transparente (tinta transparente à base de corante) sobre a camada de prata espelhada, fazendo a reflexão espelhada penetrar pela camada colorida, produzindo um "espelho colorido" — como rosa, champanhe, cinza metálico, azul-violeta metálico, verde metálico etc., com liberdade de cor muito superior aos poucos tons da galvanoplastia. Essa estrutura de "base espelhada + cobertura colorida transparente" é o processo central da peça de substituição de galvanoplastia colorida.
Efeitos semitransparentes e gradientes também são o ponto forte da tinta de substituição de galvanoplastia. Controlando a espessura e a cobertura da pasta de prata, obtém-se o efeito de "metal semitransparente" (luz de fundo passa, frente metálica), usado em botões, ícones e painéis decorativos que precisam de retroiluminação; via gradiente de espessura na pulverização, faz-se transição gradiente de cor metálica, criando senso de tecnologia e camadas. Além disso, combinando gravação a laser, pintura por máscara, etc., podem-se realizar em peças espelhadas padrões vazados, sobreposição bicolor e outras decorações complexas. Essas ricas possibilidades de aparência fazem da tinta de substituição de galvanoplastia não apenas um "substituto equivalente" da galvanoplastia, mas um material de design que cria ativamente nova linguagem de aparência. Para empresas de revestimento, poder oferecer ao cliente solução completa de efeitos, da prata espelhada ao fosco, colorido, semitransparente e gradiente, é um importante indicador de maturidade de sua tecnologia de substituição de galvanoplastia.
Comparação com galvanoplastia: vantagens, limitações e seleção
Para ver a tinta de substituição de galvanoplastia de forma racional, é preciso comparar objetivamente seus prós e contras com a galvanoplastia, esclarecer os limites de aplicação de cada uma e evitar o equívoco de "ou uma ou outra".
As quatro vantagens centrais da tinta de substituição de galvanoplastia são: primeiro, ambiental — sem cromo hexavalente, sem efluentes de metais pesados, sem névoa de ácido forte, evitando desde a raiz o ônus ambiental e o risco de conformidade da galvanoplastia; segundo, ampla variedade de substratos — pode ser aplicada em quase qualquer substrato como ABS, PC, nylon, metal, vidro, especialmente peças de formato complexo e difíceis de galvanizar; terceiro, liberdade de cor — além da prata espelhada, faz efeitos difíceis na galvanoplastia como metal fosco, metal colorido, gradiente; quarto, processo flexível e investimento relativamente controlável, realizável com linha de pintura convencional, sem o grande investimento e instalações de tratamento de efluentes da linha de galvanoplastia.
Suas limitações também devem ser encaradas: primeiro, em espelho extremo e dureza, a pureza espelhada, dureza e resistência ao desgaste do cromo de alta qualidade ainda levam ligeira vantagem, e a substituição de galvanoplastia ainda persegue os níveis mais exigentes de espelho; segundo, intempéries e durabilidade — em uso externo de longo prazo, a dependência da proteção do acabamento torna o gerenciamento de durabilidade mais complexo, exigindo compatibilidade e validação refinadas; terceiro, sensibilidade ao processo — a pintura espelhada exige altíssima limpeza, parâmetros e compatibilidade, tornando difícil o controle da linha. Portanto, um princípio pragmático de seleção é: para decoração interna, formato complexo, necessidade multicor, e prioridade ambiental, a tinta de substituição de galvanoplastia costuma ser a melhor solução; enquanto para os poucos cenários de exigência extrema de espelho e desgaste e que suportam o custo ambiental, a galvanoplastia ainda tem seu lugar.
Na tendência industrial, com o endurecimento contínuo de regulamentos ambientais e o progresso de pigmentos espelhados e tecnologia de acabamento, a fronteira de aplicação da tinta de substituição de galvanoplastia se expande continuamente, aprofundando a substituição. Representa a grande direção da aparência metálica decorativa de "da galvanoplastia química para a pintura física, da poluição pesada para a ecologização". Para empresas de revestimento, quem conseguir avanços contínuos em brilho espelhado, proteção às intempéries e estabilidade de processo, ocupará a vantagem nesse azul oceânico de substituição. O investimento de empresas como Kexin New Materials na tinta de substituição de galvanoplastia é justamente uma escolha estratégica alinhada a essa tendência de ecologização e alto valor.
Fronteira tecnológica e perspectivas futuras
A evolução tecnológica da tinta de substituição de galvanoplastia não parou, e várias direções de fronteira estão ampliando sua capacidade e profundidade de aplicação. A primeira é a quebra contínua em tecnologia de intempéries. Com estrutura de dupla camada, camada de bloqueio nano, acabamento de fluorocarbono/poliuretano de alto desempenho e passivação da camada de prata, a resistência às intempéries, névoa salina e ebulição em água da tinta de substituição de galvanoplastia se aproxima e até supera em alguns indicadores a galvanoplastia de plástico, abrindo gradualmente portas para exterior automotivo, luminárias externas e outros limiares de alta resistência. A segunda é a integração funcional. A camada espelhada pode combinar-se com blindagem eletromagnética, condutividade, reflexão infravermelha, antibacteriano, unindo "decoração" e "função", como carcaças eletrônicas com aparência metálica e blindagem EMI, ou refletores de iluminação com alta reflexão e resistência às intempéries.
A terceira é a automação e inteligência do processo. Com a introdução de pintura robótica, inspeção ótica online (medição automática de DOI/nebulosidade/brilho) e controle de parâmetros em malha fechada, o processo de pintura espelhada — antes altamente dependente da experiência de mestres — torna-se mais controlável, reproduzível e com maior rendimento, removendo obstáculos para produção em massa. A quarta é a revalorização da ecologização. Sistemas de substituição de galvanoplastia à base de água, sistemas UV de maior teor de sólidos, fotoiniciadores sem metais pesados reduzem continuamente a pegada ambiental do próprio produto, tornando a tinta de substituição de galvanoplastia "verde do início ao fim".
Em resumo, a tinta de substituição de galvanoplastia está em uma trajetória ascendente impulsionada conjuntamente por regulamentos ambientais, reavaliação de custos, demanda de design e progresso tecnológico. Não é mais um "substituto barato" da galvanoplastia, mas um revestimento decorativo de alto valor agregado que conjuga ecologia, flexibilidade, aparência diversificada e durabilidade crescente. Para empresas de revestimento que atuam em proteção industrial, decoração metálica e pintura de plástico, a tinta de substituição de galvanoplastia é um ponto estratégico para conectar múltiplos campos e avançar à pintura decorativa de alta qualidade. Pode-se prever que, com a expansão contínua dos limites tecnológicos, cada vez mais aplicações originalmente da galvanoplastia serão substituídas por esses revestimentos espelhados verdes, sendo tanto uma vitória ambiental quanto um microcosmo do progresso da tecnologia de revestimentos.
Tinta de substituição de galvanoplastia vs metalização a vácuo (NCVM/PVD): a divisão de trabalho das três rotas espelhadas
Na grande direção do "livre de galvanoplastia", além da tinta de substituição de galvanoplastia por pintura, há a rota de deposição física a vapor de metalização a vácuo (PVD, NCVM). Ambas são frequentemente mencionadas juntas, mas a lógica técnica e os cenários de aplicação diferem muito; esclarecer sua divisão de trabalho ajuda a fazer a seleção correta.
A metalização a vácuo evapora ou pulveriza metal (como alumínio, estanho, índio) aquecido no interior de câmara de vácuo, depositando na superfície da peça uma película metálica extremamente fina. O NCVM (metalização a vácuo não condutiva) controla a descontinuidade da camada para não conduzir eletricidade, atendendo ao requisito de penetração de sinal (como janela de antena) de produtos eletrônicos, sendo amplamente usado em molduras de celulares, embalagens de cosméticos etc. A vantagem da metalização a vácuo é película finíssima e uniforme, sensação metálica pura, sem emissão de solvente; as desvantagens são grande investimento em equipamento, necessidade de câmara de vácuo, alto custo de lote, limitação de tamanho da peça pela câmara e baixa flexibilidade de cor, além de dificuldade de revestimento em cavidades complexas.
A vantagem da tinta de substituição de galvanoplastia por pintura está em: sem equipamento de vácuo, baixo limiar de investimento, tamanho da peça ilimitado, cor e efeito (fosco, colorido, gradiente, semitransparente) extremamente flexíveis, podendo ser aplicada in loco em peças grandes. Sua desvantagem é a alta exigência de limpeza e compatibilidade de processo, e pureza espelhada extrema levemente inferior à metalização a vácuo. Assim, as três rotas espelhadas formam divisão complementar: para os poucos cenários de busca de sensação de cromo espelhado extremo e que suportam o custo ambiental, usa-se galvanoplastia; para película metálica ultrafina uniforme e necessidade de penetração de sinal em peças eletrônicas, usa-se NCVM a vácuo; para os amplos cenários de cor flexível, formato complexo/grande, baixo investimento e ecologização, usa-se tinta de substituição de galvanoplastia por pintura. As três não são excludentes, mas ocupam seu lugar conforme nível de aparência, substrato, tamanho, função e custo. Compreender essa divisão permite selecionar a "solução de aparência metálica" mais adequada para um produto específico, em vez de buscar cegamente um único processo.
De fato, com o rigor de regulamentos ambientais e a elevação do estético de consumo, o mapa de aplicação da tinta de substituição de galvanoplastia por pintura se expande continuamente — com o menor ônus ambiental e a maior liberdade de forma e cor, absorveu grande parte da demanda decorativa antes dependente de galvanoplastia, tornando-se o caminho mais universal de "aparência metálica verde". Para fabricantes, em vez de纠结 no prós e contras de um único processo, é melhor partir do posicionamento do produto, nível de aparência, formato do substrato, requisitos funcionais e orçamento, fazendo combinação racional entre as três rotas. E para o fornecedor de revestimento, poder oferecer solução completa de tinta de substituição de galvanoplastia, da formulação e cor à orientação de aplicação, e auxiliar o cliente na seleção correta do processo no cenário específico, é justamente a importante manifestação de seu valor de serviço técnico.
Perguntas frequentes
P: A tinta de substituição de galvanoplastia realmente consegue fazer um espelho como o cromo?R: Sim. Através de pigmento de alumínio espelhado de alto brilho (VMP por deposição a vácuo ou pó de alumínio prateado de alto brilho) com o processo de três camadas "primário — pasta de prata — acabamento", é possível obter reflexo espelhado contínuo próximo ao cromado em plástico, metal e vidro. Na maioria dos cenários de decoração interior, já pode substituir de forma fiável a galvanização; na pureza espelhada e dureza mais extremas, o cromado de topo ainda tem ligeira vantagem. A qualidade espelhada pode ser quantificada objetivamente por indicadores óticos como brilho, claridade de reflexão (DOI) e névoa, facilitando o controlo e aceitação da linha de produção.
P: Por que a camada espelhada da tinta de substituição de galvanização é "sem resistência, sem resistência à corrosão" mas ainda pode ser usada a longo prazo? R: Porque depende das duas camadas superior e inferior para "sustentar e proteger": o primário de alto nivelamento na parte inferior fornece base espelhada plana e aderência, e o acabamento transparente na parte superior (até estrutura de revestimento duplo + camada barreira) fornece proteção contra desgaste, intempérie, corrosão e produtos químicos. A camada de prata submicrométrica delicada é encapsulada no meio e não suporta diretamente a erosão externa, portanto todo o sistema obtém durabilidade prática. É também por isso que o sucesso do design do acabamento decide diretamente a vida útil do produto.
P: Por que a tinta de substituição de galvanização deve ter três camadas? R: Porque as três camadas têm funções próprias e nenhuma pode faltar: o primário fornece base espelhada extremamente plana (o limite espelhado é decidido por ele), a pasta de prata é a camada de reflexo espelhado extremamente fina em si (sem resistência e sem resistência à corrosão), e o acabamento fornece proteção transparente contra desgaste, intempérie e corrosão. A camada de pasta de prata é delicada e frágil; sem o suporte do primário e a proteção do acabamento, não é prática.
P: Por que a camada de prata espelhada é tão fina e tão delicada? R: O efeito espelhado vem da planicidade ao nível atómico e do arranjo altamente paralelo na superfície das lâminas de alumínio espelhado, o filme seco da pasta de prata tem frequentemente menos de 1 micrómetro. Se pulverizado espesso, as lâminas de alumínio empilham e ficam escuras e manchadas; e as lâminas de alumínio perdem a planicidade e o efeito espelhado assim que sofrem corte mecânico, erosão por solvente forte ou toque, portanto a preparação, pulverização e selagem devem ser especialmente cuidadosas.
P: A tinta de substituição de galvanização pode ser usada ao ar livre? R: Sim, mas requer design específico de resistência às intempéries. A camada de prata exposta corrói facilmente com humidade e névoa salina; aplicações externas requerem acabamento de alta resistência às intempéries (com absorvedor de UV/estabilizador de luz, ou fluorocarbono, poliuretano de alta resistência), e devem passar por testes rigorosos de intempérie, névoa salina, ebulição em água, etc. Peças decorativas interiores têm baixo requisito de intempérie, a substituição é mais madura; peças externas requerem verificação cuidadosa de compatibilidade e durabilidade.
P: Em que a tinta de substituição de galvanização é mais ecológica que a galvanização de plástico? R: A galvanização de plástico requer desbaste químico, deposição de cobre-níquel-cromo, envolvendo cromo hexavalente, águas residuais com metais pesados, ácido forte e resíduos perigosos; a tinta de substituição de galvanização usa pulverização, sem cromo hexavalente, sem águas residuais com metais pesados, sem névoa ácida, evitando na origem a principal poluição e risco de conformidade da galvanização, e ao mesmo tempo pode aplicar-se em mais substratos e fazer mais cores.
P: Que produtos são mais adequados para tinta de substituição de galvanização? R: Produtos de uso interior, formato complexo, que necessitam de metal colorido ou fosco, e com prioridade ecológica são os mais adequados, como barras decorativas e puxadores de interior/exterior de automóveis, botões e peças decorativas de eletrodomésticos, copos refletores de iluminação, ferragens sanitárias, brinquedos, embalagens de cosméticos, artesanato, etc. Para poucos cenários com requisitos extremos de espelhado e desgaste, ainda é necessário avaliar se se mantém a galvanização.
P: O que deve ser observado ao introduzir linha de produção de tinta de substituição de galvanização? R: A chave está na limpeza e compatibilidade do processo. Requer cabina de pulverização limpa com controlo de poeira, temperatura e humidade, pré-tratamento normalizado do substrato (especialmente eliminação de tensões em plástico), primário de alto nivelamento e cura, diluente específico para pasta de prata e pulverização extremamente fina e uniforme, compatibilidade entre acabamento e camada de prata, e processo contínuo e ligado de primário-pasta de prata-acabamento. Recomenda-se cooperar com fornecedores que ofereçam sistema completo e serviço técnico, fazer amostras para verificação antes da produção em massa.
P: Como escolher entre tinta de substituição de galvanização e deposição a vácuo (NCVM)? R: Para membrana metálica ultrafina e uniforme, e peças eletrónicas que necessitam de penetração de sinal (como caixa central de telemóvel), adequa-se NCVM a vácuo; para cenários amplos que procuram cores flexíveis, efeito fosco/colorido/degradê, formato complexo ou grande peça, baixo investimento e ecologização, adequa-se tinta de substituição de galvanização por pulverização. A deposição a vácuo tem grande investimento em equipamento e cores limitadas mas membrana pura; a tinta de substituição por pulverização tem alta flexibilidade e baixo investimento mas requer alto requisito de limpeza e compatibilidade de processo. Pode pesar conforme nível de aparência, substrato, dimensão, função e custo.
P: Por que primário e pasta de prata não podem ser combinados livremente com produtos de fabricantes diferentes? R: Porque o efeito espelhado depende da compatibilidade de molhagem superficial entre primário e pasta de prata, e da compatibilidade de solvente entre pasta de prata e acabamento. Incompatibilidade de energia superficial do primário com a molhagem da pasta de prata causa retração e manchas; solvente do acabamento incompatível com a camada de prata erode o espelhado. As três camadas são desenvolvidas e verificadas como sistema conjunto, misturar produtos de fabricantes diferentes facilmente causa retração, névoa, aderência deficiente, portanto deve usar-se sistema completo verificado.
P: O que observar na limpeza e manutenção de camada espelhada? R: O espelhado da tinta de substituição de galvanização é protegido pelo acabamento; no dia a dia deve evitar-se riscar com objetos duros, ou limpar com solvente forte ou limpador ácido/alcalino forte, deve usar-se pano macio com limpador neutro. Embora o acabamento de qualidade já tenha boa resistência ao desgaste e produtos químicos, comparado ao cromo metálico, recomenda-se ainda manutenção suave para prolongar a vida espelhada, especialmente peças externas devem monitorizar se o acabamento tem riscos ou danos, proteger a tempo para evitar erosão da camada de prata.
Leitura adicional
- Visão geral da indústria de revestimentos metálicos de liga e tinta de efeito metálico: evolução tecnológica de cor por ângulo e decoração funcional
- Tintura e processo de aplicação de tinta de efeito metálico: reprodução precisa de cor por ângulo e cintilação
- Explicação completa do pré-tratamento de revestimento de plástico: a primeira linha de defesa da aderência
- Análise técnica de tinta espelhada prateada de galvanização: como alcançar 95GU de alto brilho
- Diferentes soluções de tratamento para metal nu, superfície de tinta antiga e peças de plástico (comparação de tratamento — primário — camada intermédia)
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "A tinta de substituição de galvanização realmente consegue fazer uma superfície espelhada semelhante à cromagem?", "acceptedAnswer": {"@type": "Answer", "text": "Sim. Através de pigmento de alumínio de alto brilho espelhado (alumínio metalizado a vácuo VMP ou pó de alumínio prateado de alto brilho) com o processo de três camadas "primário — pasta de prata — acabamento", pode-se obter um reflexo espelhado contínuo próximo da cromagem em plástico, metal e vidro. Na maioria dos cenários de decoração de interiores, já substitui de forma confiável a galvanização; na pureza espelhada e dureza mais extremas, a cromagem de topo ainda tem ligeira vantagem. A qualidade espelhada pode ser quantificada objetivamente por indicadores óticos como brilho, clareza de reflexão (DOI) e nebulosidade, facilitando o controlo e aceitação da linha de produção."}}, {"@type": "Question", "name": "Por que a camada espelhada da tinta de substituição de galvanização é "sem resistência, sem resistência à corrosão" mas ainda pode ser usada a longo prazo?", "acceptedAnswer": {"@type": "Answer", "text": "Porque depende das duas camadas superior e inferior para "sustentar e proteger": o primário de alto nivelamento inferior fornece base espelhada plana e aderência, e o acabamento transparente superior (e até estrutura de dupla camada + barreira) fornece proteção contra desgaste, intempérie, corrosão e produtos químicos. A camada de prata submicrométrica delicada é encapsulada no meio e não sofre diretamente a erosão externa, portanto todo o sistema obtém durabilidade prática. É também por isso que o sucesso do design do acabamento decide diretamente a vida útil do produto."}}, {"@type": "Question", "name": "Por que a tinta de substituição de galvanização deve ter três camadas?", "acceptedAnswer": {"@type": "Answer", "text": "Porque as três camadas têm funções próprias e nenhuma pode faltar: o primário fornece base espelhada muito plana (o limite espelhado é decidido por ele), a pasta de prata é a própria camada de reflexo espelhado muito fina (sem resistência e sem resistência à corrosão), e o acabamento fornece proteção transparente contra desgaste, intempérie e corrosão. A camada de pasta de prata é delicada e frágil; sem o suporte do primário e proteção do acabamento não é prática."}}, {"@type": "Question", "name": "Por que a camada de prata espelhada é tão fina e tão delicada?", "acceptedAnswer": {"@type": "Answer", "text": "O efeito espelhado vem da planicidade ao nível atómico e do arranjo altamente paralelo na superfície das lâminas de alumínio espelhado, e o filme seco da pasta de prata tem frequentemente menos de 1 micrómetro. Se aplicado espesso, as lâminas de alumínio empilham e ficam escuras e manchadas; além disso, as lâminas de alumínio perdem a planicidade e o efeito espelhado assim que sofrem cisalhamento mecânico, erosão por solvente forte ou toque, portanto a preparação, pulverização e selagem devem ser especialmente cuidadosas."}}, {"@type": "Question", "name": "A tinta de substituição de galvanização pode ser usada ao ar livre?", "acceptedAnswer": {"@type": "Answer", "text": "Pode, mas requer design específico de resistência à intempérie. A camada de prata exposta sofre corrosão facilmente com humidade e névoa salina; aplicações externas precisam de acabamento de alta resistência à intempérie (com absorvedor de UV/estabilizador de luz, ou fluorocarbono, poliuretano de alta resistência) e devem passar por testes rigorosos de intempérie, névoa salina e ebulição em água. Peças decorativas de interior têm baixo requisito de intempérie e a substituição é mais madura; peças externas precisam de verificação cuidadosa de compatibilidade e durabilidade."}}, {"@type": "Question", "name": "Em que a tinta de substituição de galvanização é mais ecológica que a galvanização de plástico?", "acceptedAnswer": {"@type": "Answer", "text": "A galvanização de plástico requer rugosidade química, cobre-níquel-cromo, envolvendo crómio hexavalente, águas residuais com metais pesados, ácido forte e resíduos perigosos; a tinta de substituição de galvanização usa pulverização, sem crómio hexavalente, sem águas residuais com metais pesados, sem névoa ácida, evitando na origem a principal poluição e risco de conformidade da galvanização, e ainda pode cobrir mais substratos e fazer mais cores."}}, {"@type": "Question", "name": "Quais produtos são mais adequados para tinta de substituição de galvanização?", "acceptedAnswer": {"@type": "Answer", "text": "Produtos de uso interior, com formato complexo, que precisam de metal colorido ou fosco, e com prioridade ecológica são os mais adequados, como barras decorativas e puxadores de interior/exterior de automóveis, botões e peças decorativas de eletrodomésticos, tigelas refletoras de luminárias, ferragens sanitárias, brinquedos, embalagens de cosméticos, artesanato e presentes. Para poucos cenários com requisitos extremos de espelhado e desgaste, ainda é necessário avaliar se se mantém a galvanização."}}, {"@type": "Question", "name": "O que deve ser observado ao introduzir linha de produção de tinta de substituição de galvanização?", "acceptedAnswer": {"@type": "Answer", "text": "A chave está na limpeza e compatibilidade do processo. É necessário cabina de pintura limpa com controlo de poeira, temperatura e humidade, pré-tratamento normalizado do substrato (especialmente alívio de tensão em plástico), primário de alto nivelamento e cura, diluente específico para pasta de prata e pulverização muito fina e uniforme, compatibilidade entre acabamento e camada de prata, e processo contínuo e interligado de primário-pasta de prata-acabamento. Recomenda-se cooperar com fornecedores que ofereçam sistema completo e serviço técnico, fazendo amostra e validação antes da produção em massa."}}, {"@type": "Question", "name": "Como escolher entre tinta de substituição de galvanização e vacuo (NCVM)?", "acceptedAnswer": {"@type": "Answer", "text": "Para película metálica ultrafina e uniforme e peças eletrónicas que precisam de penetração de sinal (como molduras de telemóvel), o NCVM a vácuo é adequado; para amplos cenários que buscam cores flexíveis, efeito fosco/colorido/degradê, formato complexo ou grande peça, baixo investimento e ecologização, a tinta de substituição de galvanização por pulverização é adequada. O vácuo tem grande investimento em equipamento e cor limitada mas película pura; a tinta de substituição por pulverização tem alta flexibilidade e baixo investimento mas exige alta limpeza e compatibilidade de processo. Pode pesar conforme nível de aparência, substrato, dimensão, função e custo."}}, {"@type": "Question", "name": "Por que primário e pasta de prata não podem ser combinados livremente de fabricantes diferentes?", "acceptedAnswer": {"@type": "Answer", "text": "Porque o efeito espelhado depende da compatibilidade de molhagem superficial entre primário e pasta de prata, e da compatibilidade de solvente entre pasta de prata e acabamento. Incompatibilidade de energia superficial do primário com a molhagem da pasta causa retração e manchas; solvente do acabamento incompatível com a camada de prata erode o espelho. As três camadas são desenvolvidas e validadas como sistema conjunto, misturar produtos de fabricantes diferentes facilmente causa retração, nebulosidade e má aderência, portanto deve usar-se sistema completo validado."}}, {"@type": "Question", "name": "O que observar na limpeza e manutenção de camada espelhada?", "acceptedAnswer": {"@type": "Answer", "text": "O espelho da tinta de substituição de galvanização é protegido pelo acabamento; no dia a dia deve evitar-se riscar com objetos duros, ou limpar com solvente forte ou limpador ácido/alcalino forte, devendo usar-se pano macio com limpador neutro. Embora o acabamento de qualidade já tenha boa resistência a desgaste e produtos químicos, comparado à cromagem metálica, recomenda-se manutenção suave para prolongar a vida do espelho, especialmente peças externas devem monitorizar se o acabamento tem riscos ou danos, protegendo a tempo para evitar erosão da camada de prata."}}]}