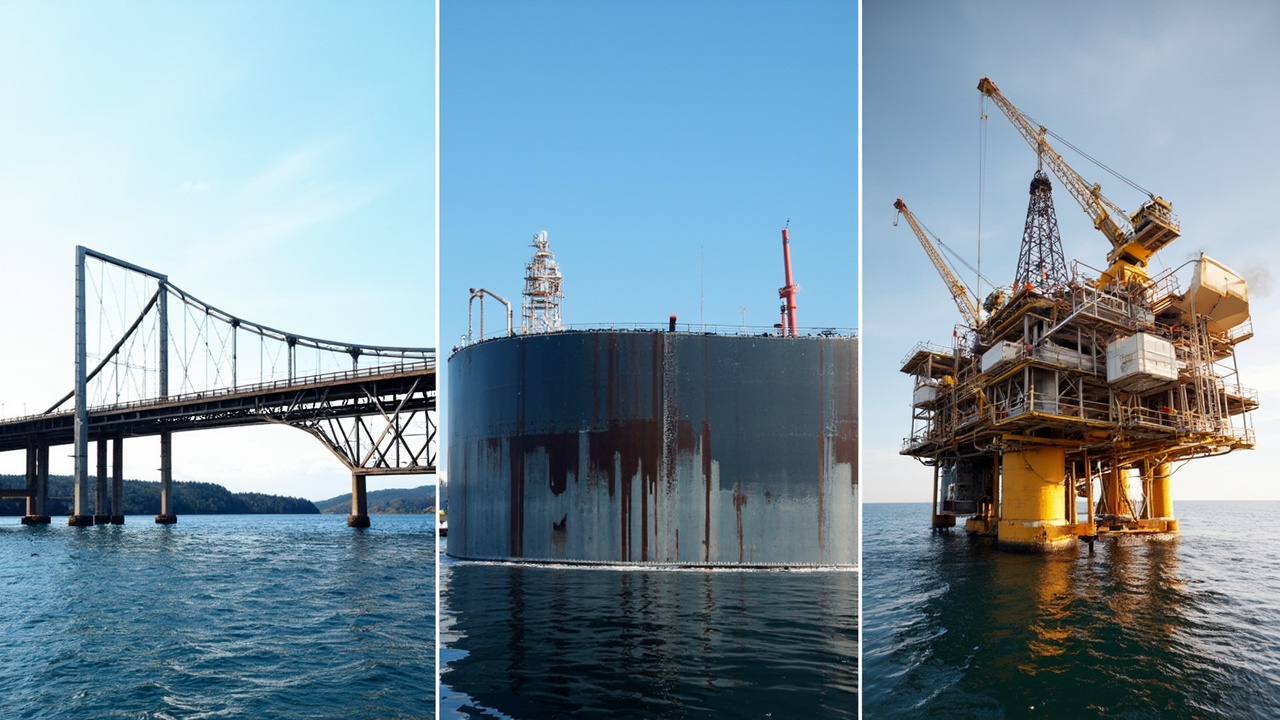
A proteção anticorrosiva de estruturas de aço nunca é tão simples quanto "comprar uma lata de boa tinta e pintar por cima". A mesma lata de primário epóxi rico em zinco, se usada numa ponte no interior pode durar tranquilamente o período de vida útil projetado, mas se aplicada na zona de respingo de uma plataforma offshore pode oxidar e perfurar cedo — porque os ambientes corrosivos das três estruturas estão em níveis completamente diferentes. Para que o revestimento "valha realmente o preço pago", é preciso primeiro desenhar sistemas diferenciados conforme a classe de corrosão e, em seguida, garantir a espessura do filme, a aplicação e o controlo ambiental. A essência do sistema de revestimento anticorrosivo para estruturas de aço é aplicar a lógica de três camadas — "primário anticorrosivo, camada intermédia de barreira, acabamento resistente às intempéries" — à intensidade corrosiva de cada tipo de condição de serviço, apresentando uma solução de pintura exequível.
Como fornecedor técnico de sistemas de revestimento protetor industrial, a Kexin New Materials (kexinMaterials) fornece há muito tempo "primário—intermédio—acabamento" e fichas de processo para pontes, tanques de armazenamento e instalações offshore, sendo o princípio central precisamente o desenho diferenciado conforme as classes de corrosão da ISO 12944, em vez de usar um único esquema para todos os projetos. Se estiver a avaliar sistemas de resina e conformidade de VOC desde a fase de seleção, também pode consultar o nosso guia de seleção de revestimento industrial à base de água, considerando em conjunto o sistema de revestimento e os requisitos ambientais.
Este artigo primeiro esclarece as classes de corrosão e o mecanismo de três camadas, e depois apresenta, respetivamente, três tabelas de sistemas comparáveis para ponte (C4–C5), tanque de armazenamento (interno Im1–Im2) e offshore (CX), complementando com pontos práticos de alto teor de sólidos, controlo de aplicação e armazenamento seguro, com o objetivo de que, ao receber um projeto de revestimento, consiga julgar se "o sistema é ou não razoável".
I. Por que "um sistema para dominar todos" está errado
A causa raiz da falha do revestimento pode quase sempre ser rastreada a "desajuste entre a classe de ambiente e a intensidade do sistema". Usar um sistema de baixa espessura para armazéns secos na caixa de vigas de uma ponte transoceânica fará com que névoa salina e condensação provoquem bolhas e descamação em poucos anos; inversamente, aplicar um sistema de super-proteção anticorrosiva de classe CX offshore em estruturas de aço de uma fábrica comum é um duplo desperdício de custo e dificuldade de aplicação.
As diferenças vêm de três aspetos: primeiro, a intensidade dos meios corrosivos (concentração de iões de cloreto, humidade, temperatura); segundo, a forma de atuação do meio (atmosférica, imersão, respingo); terceiro, a manutenibilidade e a vida útil projetada da estrutura. A norma internacional ISO 12944-2018 quantifica precisamente esta diferença através da "classe de corrosão", dando ao desenho do sistema uma linguagem comum — que é também a base das tabelas de soluções abaixo.
II. Classes de corrosão ISO 12944 e lógica do sistema
A ISO 12944-2018 divide os ambientes de corrosão atmosférica em C2 (baixa) a C5 (muito alta), bem como CX (extrema, offshore/marítima), e separa os ambientes de imersão em Im1–Im3. Quanto maior a classe, mais severa a corrosão, e maiores os requisitos de espessura total de filme seco (DFT) e de nível de durabilidade do sistema.
| Classe de corrosão | Ambiente típico | Orientação do desenho do sistema |
|---|---|---|
| C2 (baixa) | Interior seco, interior com baixa poluição | Revestimento fino, epóxi/poliuretano convencional basta |
| C3 (média) | Urbano, atmosfera industrial geral | Primário + acabamento, espessura moderada |
| C4 (alta) | Zona costeira, área de fábricas químicas | Primário rico em zinco + camada intermédia + acabamento |
| C5 (muito alta) | Costa de alta salinidade, área industrial pesada | Sistema de proteção anticorrosiva pesada, alta espessura |
| CX (extrema) | Offshore, zona de respingo | Primário rico em zinco de altíssimo teor de sólidos + barreira espessa + acabamento resistente às intempéries |
| Im1–Im3 | Imersão (água doce/água do mar/enterrado) | Selecionar sistema conforme meio de imersão, proteção anticorrosiva pesada |
Compreendendo esta tabela, o "porquê" do sistema de revestimento fica claro: as pontes situam-se maioritariamente em C4–C5, o interior dos tanques pertence à imersão Im1–Im2, e as plataformas offshore enquadram-se globalmente em CX. Os três têm mecanismos de corrosão diferentes, pelo que os sistemas naturalmente não podem ser iguais.
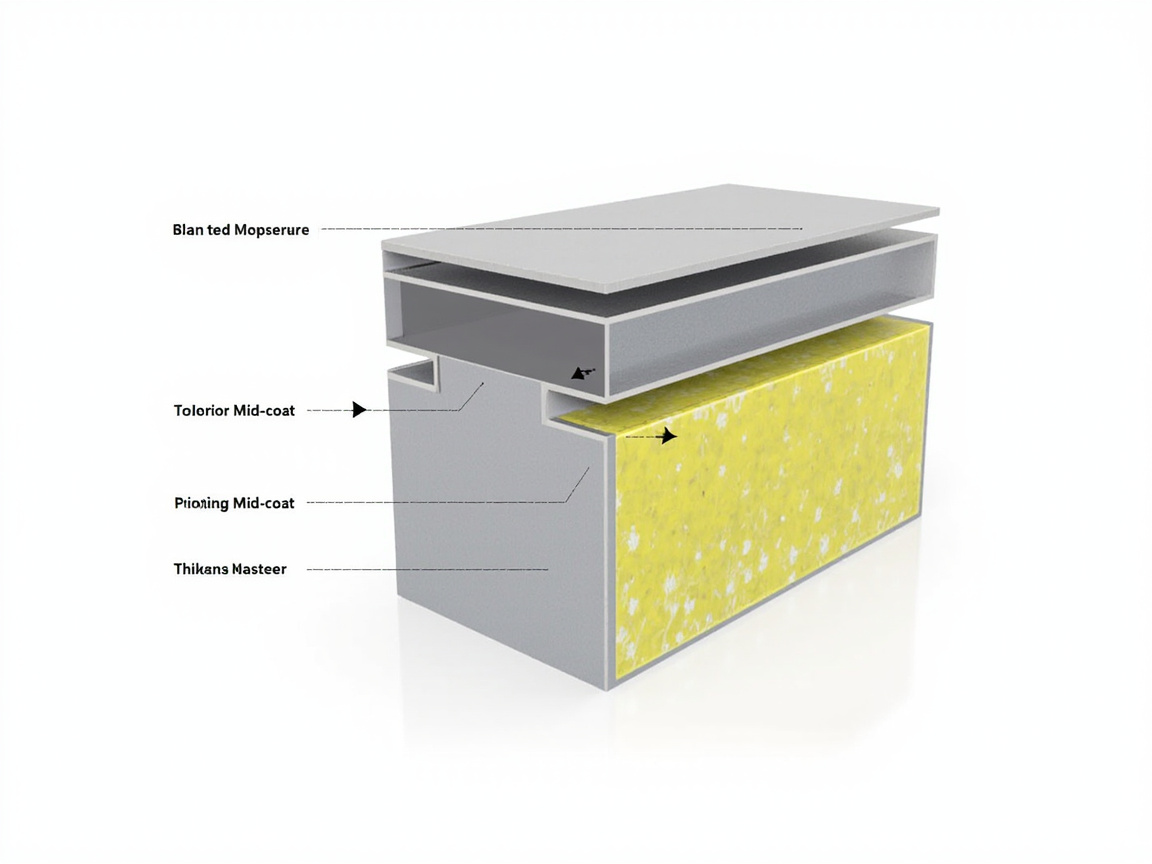
III. Mecanismo de três camadas do sistema: primário, intermédio e acabamento com funções distintas
Um sistema de proteção industrial consiste geralmente em "primário + camada intermédia + acabamento", cada camada assumindo funções diferentes, com mecanismos também distintos.
3.1 Primário: anticorrosão e aderência, proteção catódica
O primário de proteção pesada usa frequentemente epóxi rico em zinco, cujo núcleo é o mecanismo de proteção catódica — o pó de zinco no filme (teor de zinco no filme seco ≥80% em massa) atua como ânodo de sacrifício, sendo corroído prioritariamente para proteger o substrato de aço. Este mecanismo é especialmente crítico em defeitos do filme como riscos e poros, sendo a diferença fundamental entre o primário rico em zinco e as tintas anticorrosivas comuns. O primário é também responsável pela alta aderência ao substrato jateado, sendo a fundação de todo o sistema.
3.2 Camada intermédia: espessamento e barreira
A camada intermédia usa frequentemente epóxi com óxido de ferro micáceo, cujo núcleo é a ação de barreira — as partículas laminadas de óxido de ferro micáceo (MIO) sobrepõem-se camada a camada no filme, prolongando como um "labirinto" o caminho de difusão de água, oxigénio e iões de cloreto em direção ao substrato. A camada intermédia assume também a tarefa de espessamento, empilhando a espessura total com material relativamente económico, melhorando a barreira e controlando o custo.
3.3 Acabamento: resistência às intempéries e decorativo
A camada exterior usa frequentemente acabamento de poliuretano (sistema alifático HDI), responsável por resistir aos raios UV, manter o brilho e a cor, resistir à pulverização e proporcionar aparência decorativa. A sua resistência às intempéries determina se, após anos no exterior, o sistema "ainda tem bom aspeto e continua intacto".
Princípio do sistema numa frase: o primário trata da anticorrosão e aderência, a camada intermédia do espessamento e barreira, o acabamento da resistência às intempéries e decorativo. Cada camada tem a sua função; faltar uma camada ou errar na correspondência reduz a vida útil global.
IV. Referência de espessura típica do sistema
A espessura de sistema geral de revestimento industrial pode servir de referência para o desenho (dados compilados de parâmetros de sistemas epóxi-poliuretano nacionais e arquivos técnicos do setor): primário 70–80 µm (1 demão), camada intermédia 100–150 µm (1–2 demãos), acabamento 100–120 µm (2 demãos). O DFT total das três camadas situa-se geralmente no intervalo de 270–350 µm, correspondendo a necessidades gerais de proteção anticorrosiva pesada em C4–C5.
| Camada | Demãos | Espessura por demão/intervalo | Função |
|---|---|---|---|
| Primário epóxi rico em zinco | 1 demão | 70–80 µm | Proteção catódica, aderência |
| Camada intermédia epóxi com óxido de ferro micáceo | 1–2 demãos | 100–150 µm | Barreira, espessamento |
| Acabamento de poliuretano | 2 demãos | 100–120 µm | Resistência às intempéries, decorativo |
| Total | — | cerca de 270–350 µm | Sistema de proteção anticorrosiva pesada |
Este é o "sistema de base"; os três esquemas abaixo fazem adição ou subtração sobre ele conforme a classe de ambiente.
V. Esquema A: estrutura de aço de ponte (C4–C5)
As pontes permanecem longamente em atmosfera exterior, sob duplo ataque de poluição industrial e névoa salina costeira, e o interior das caixas de vigas pode ainda ter condensação, com classe de corrosão maioritariamente em C4–C5. O sistema baseia-se em "primário epóxi rico em zinco + intermédio epóxi com óxido de ferro micáceo + acabamento de poliuretano", com espessura total a meio-alto.
| Item | Sistema de revestimento (ponte C4–C5) |
|---|---|
| Classe de corrosão | C4 (ponte geral) a C5 (ponte transoceânica/de alta poluição) |
| Primário | Primário epóxi rico em zinco, 70–80 µm, 1 demão (proteção catódica) |
| Camada intermédia | Camada intermédia epóxi com óxido de ferro micáceo, 100–150 µm, 1–2 demãos (barreira e espessamento) |
| Acabamento | Acabamento de poliuretano alifático, 100–120 µm, 2 demãos (resistência às intempéries e retenção de cor) |
| DFT total | cerca de 270–350 µm |
| Modo de aplicação | Preferência por pulverização airless de alta pressão; cantos mortos na caixa de vigas podem ser retocados com pincel |
| Controlo ambiental | Temperatura 5–35℃, humidade relativa ≤80%, temperatura do substrato pelo menos 3℃ acima do ponto de orvalho |
O foco do esquema de ponte é "resistência às intempéries + proteção de arestas": o acabamento deve ser de poliuretano alifático para resistir ao amarelecimento e manter o brilho; cantos onde se acumula água facilmente, como interior de caixas de vigas, nós de parafusos e soldaduras, devem ter espessura aumentada ou retoque, pois a corrosão por névoa salina costuma começar por estes locais.
VI. Esquema B: tanque de armazenamento (interno Im1–Im2)
Os tanques dividem-se em exterior (atmosfera, semelhante a C4–C5) e interior (em contacto com o meio, ambiente de imersão Im1–Im2). O sistema interno deve ser selecionado conforme o meio armazenado: Im1 é imersão em água doce/água sem poluição específica, Im2 é imersão em água do mar ou ambiente salino. O interior exige frequentemente maior resistência química e densidade, e com janelas de manutenção longas, o sistema deve ser "feito certo à primeira".
| Item | Sistema de revestimento (interno de tanque Im1–Im2) |
|---|---|
| Classe de corrosão | Im1 (imersão em água doce) / Im2 (imersão em água do mar/salina) |
| Primário | Primário epóxi rico em zinco ou primário epóxi anticorrosivo, 70–80 µm, 1 demão |
| Camada intermédia | Camada intermédia epóxi de mica de ferro / epóxi de alta espessura, nível 150 µm, 1–2 demãos |
| Acabamento | Acabamento epóxi ou de poliuretano compatível com alimentos/meio, 100–120 µm, 2 demãos |
| DFT total | Geralmente superior ao sistema atmosférico, cerca de 300–350 µm ou mais |
| Controlo crítico | Compatibilidade com o meio, isento de solvente / alto teor de sólidos para reduzir porosidade, reforço de soldas |
| Controlo ambiental | Temperatura 5–35℃, humidade relativa ≤80%, diferença de ponto de orvalho ≥3℃ |
O núcleo do sistema interno de tanques é "compatibilidade com o meio + baixa porosidade". Ao armazenar água potável ou meios de grau alimentar, o acabamento deve cumprir os requisitos de higiene correspondentes; ao armazenar meios contendo cloro, a espessura do filme e a densidade devem ser maiores. Soldas, bocas de homem e outras zonas de concentração de tensões são pontos de partida para a corrosão, devendo ser localmente espessadas e submetidas a deteção de poros por faísca.
VII. Sistema C: Estruturas de aço offshore (CX, offshore / zona de respingo)
Plataformas offshore, jacket frames e zonas de respingo encontram-se no nível extremo CX da ISO 12944, com névoa salina, alternância húmido-seco, radiação UV e impacto mecânico simultâneos, sendo a condição de trabalho mais severa da proteção industrial. Estes projetos exigem maior teor de sólidos do primário rico em zinco, espessura da camada de barreira e resistência às intempéries do acabamento, tendendo a adotar sistemas de ultra alto teor de sólidos para reduzir o número de demãos e a porosidade.
Tomando como exemplo o primário epóxi rico em zinco de ultra alto teor de sólidos (referência ao sistema tipo 6XW Barrier 80 UHS da Jotun, dados de TDS público): epóxi de cura por poliamina bicomponente, teor mássico de VOC <10%, teor de sólidos em peso 95 ± 2 %, teor de sólidos em volume 85 ± 2 %; VOC (segundo GB 30981 / GB/T 34682) cerca de 134 g/L; pó de zinco conforme ASTM D520 Type II, conforme SSPC Paint 20 nível II e requisitos de composição ISO 12944-5; DFT 60–150 µm, taxa teórica de cobertura 14–5,6 m²/L; nos testes ISO 12944-6 atingiu durabilidade "muito alta (VH)" em C5, adequado para ambientes de corrosão abaixo de CX. Este tipo de rico em zinco de ultra alto teor de sólidos é precisamente o primário preferido para sistemas offshore próximos a CX.
| Item | Sistema de compatibilidade (offshore CX) |
|---|---|
| Nível de corrosão | CX (extremo, offshore / zona de respingo) |
| Primário | Epóxi rico em zinco de ultra alto teor de sólidos (como tipo Barrier 80 UHS), 60–150 µm, proteção catódica principal |
| Camada intermédia | Epóxi de mica de ferro de alta espessura, nível 150 µm ou superior, 1–2 demãos, forte barreira |
| Acabamento | Acabamento de poliuretano alifático / polissiloxano, 100–120 µm, 2 demãos, resistente às intempéries |
| DFT total | Geralmente ≥350 µm, zona de respingo pode ser superior |
| Requisitos especiais | Ultra alto teor de sólidos, baixo VOC, resistência a ciclo húmido-seco, resistência a impacto |
| Controlo ambiental | Temperatura 5–35℃, humidade relativa ≤80%, diferença de ponto de orvalho ≥3℃; janela de construção offshore limitada |
O ponto-chave do sistema offshore é a sobreposição tripla de "ultra alto teor de sólidos + espessa barreira + acabamento resistente às intempéries". Primários como o Barrier 80 UHS, com 95% de teor de sólidos em peso e baixo VOC de 134 g/L, cumprem tanto a resistência anticorrosiva de nível CX como o limite da GB 30981-2020 para revestimentos protetores industriais, sendo uma escolha pragmática para anticorrosão pesada em águas costeiras.
VIII. Alto teor de sólidos e conformidade VOC: a linha inevitável dos sistemas modernos
Com a implementação da GB 30981-2020 "Limites de substâncias nocivas em revestimentos protetores industriais", o VOC dos revestimentos protetores industriais deixou de ser "opcional" e passou a ser um limite obrigatório. Sistemas de alto teor de sólidos (como teor de sólidos em volume de 85%) e ultra alto teor de sólidos (teor de sólidos em peso de 95%) reduzem solventes e VOC, e ainda permitem reduzir o número de demãos com aplicação espessa por demão — o que é especialmente vantajoso para estruturas de grande área e difícil manutenção como pontes e offshore.
Tomando como exemplo o epóxi rico em zinco de ultra alto teor de sólidos (tipo Barrier 80 UHS), o seu VOC é cerca de 134 g/L, muito inferior ao rico em zinco solvente tradicional, mas o teor de sólidos em peso atinge 95 ± 2 %. Isto significa que, para a mesma espessura de filme, há menos demãos, menor emissão de solvente e melhor densidade. No dimensionamento do sistema, otimizar "teor de sólidos — VOC — demãos — espessura" como um conjunto de parâmetros interligados permite cumprir a norma e ser económico.
IX. Construção e controlo ambiental: a chave para a execução do sistema
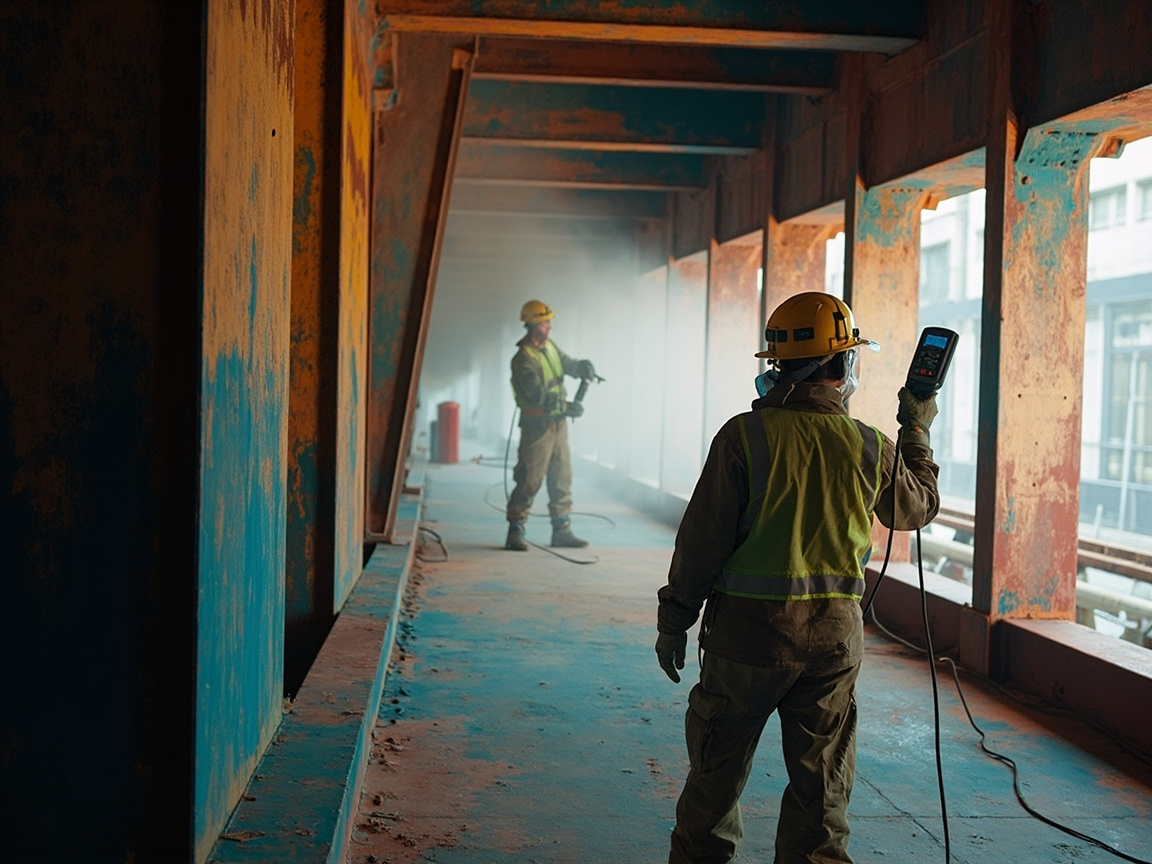
Por melhor que seja o sistema, a construção descontrolada anula o esforço anterior. Requisitos gerais de construção (segundo resumo de parâmetros de sistema de acabamento epóxi-poliuretano): temperatura ambiente de construção 5–35℃, humidade relativa ≤80%, temperatura do substrato deve estar acima do ponto de orvalho em mais de 3℃; priorizar pulverização airless de alta pressão ou pulverização air-spray, pincel e rolo apenas para reparações de pequena área; sistemas bicomponentes devem misturar a tinta rigorosamente na proporção e usar dentro do tempo de pot-life.
O tratamento do substrato é o pré-requisito: aço carbono jateado para Sa 2½ (ISO 8501-1), rugosidade 30–75 µm, superfície sem óleo nem poeira. A espessura do filme é verificada por medidor de espessura magnético zona a zona, com foco em cantos, soldas, furos de parafusos. O retoque intermédio deve ser feito após a secagem superficial da demão anterior e antes da secagem total, para evitar descolamento intermédio. Se o ambiente não cumprir (chuva, neve, humidade alta, condensação) deve parar a obra, caso contrário o sistema de névoa salina também falha precocemente.
X. Dimensionamento de espessura e inspeção de aceitação
A espessura do filme é o "indicador rígido" do sistema. O DFT total deve definir um limite inferior por nível ambiental: C4 cerca de 240–280 µm, C5 cerca de 280–340 µm, CX geralmente ≥350 µm. A aceitação usa medidor de espessura magnético com colheita de pontos por regra estatística (vários pontos por m², média e mínimo), verificando tanto a média como o ponto mínimo — insuficiência no mínimo equivale a "redução de configuração" local, precisamente o ponto de partida da névoa salina.
A aceitação do sistema deve ainda combinar dados de névoa salina, aderência e envelhecimento (ver artigos de inspeção). Recomenda-se escrever "nível de corrosão — espessura total — resultado de ensaios individuais — linha de conformidade" no acordo técnico, para aceitação por desenho e responsabilização por números no pós-obra. O tempo de cura e manutenção após a construção determina diretamente o desempenho final; sistemas bicomponentes devem deixar janela de cura completa antes da entrada em serviço (sobre o mecanismo geral de secagem e cura de revestimentos, pode consultar secagem e cura de tintas à base de água para comparação de princípios, embora os sistemas sejam diferentes, a lógica "proporção — cura — desempenho" é comum).
XI. Segurança e armazenamento: a linha vermelha dos sistemas bicomponentes
A maioria dos sistemas de anticorrosão pesada industrial são bicomponentes epóxi/poliuretano, contendo agente de cura isocianato, não se podendo negligenciar a segurança de construção. Segundo instruções de segurança do sistema: contém agente de cura isocianato, inalação nociva, requer ventilação + máscara anti-gás + óculos de proteção + luvas químicas; proibido fogo e fumar no local; resíduos de tinta e embalagens tratados como resíduos perigosos.
Armazenamento: base e agente de cura armazenados separadamente em local fresco e ventilado a 5–35℃, o agente de cura reage facilmente com a humidade do ar e perde eficácia, devendo ser estritamente selado à prova de humidade; embalagem comum base 20 kg + agente de cura 4 kg, prazo de validade cerca de 12 meses. No local, usar ferramenta de medição e não o "feeling" para misturar; o bicomponente restante não pode ser armazenado por muito tempo.
XII. Deixe o sistema connosco
Voltando à frase inicial: não há "solução universal" para sistemas anticorrosivos de estruturas de aço. Pontes exigem resistência às intempéries e proteção de bordas em C4–C5, interior de tanques exige compatibilidade com meio em Im1–Im2, offshore exige ultra alto teor de sólidos e espessa barreira em CX — os três devem ser dimensionados de forma diferenciada.
Kexin New Materials (kexinMaterials) ao entregar primário epóxi rico em zinco, camada intermédia epóxi de mica de ferro e sistema de acabamento de poliuretano, fornece cartão de espessura e processo correspondente por nível de corrosão ISO 12944, e inclui conformidade VOC (GB 30981-2020), janela ambiental de construção e armazenamento seguro no pacote de entrega, alinhando projeto, construtor e proprietário nos mesmos dados. Para leitores que precisam equilibrar entre à base de água e solvente, também pode combinar comparação de seleção entre tinta à base de água e tinta de óleo para equilibrar desempenho, conformidade e custo.
XIII. Erros comuns de sistemas
Erro 1: usar o mesmo sistema para todas as estruturas de aço. Errado. A intensidade de corrosão C4, C5, CX, Im1–Im2 difere numa ordem de magnitude, o sistema e a espessura devem ser classificados.
Erro 2: quanto mais espesso melhor, empilhar à vontade. Errado. Excessivo causa fissuras, escorrimento, desperdício, e bicomponentes têm limite de pot-life; a espessura deve ser dimensionada por nível e verificada por medidor.
Erro 3: quanto maior teor de zinco no primário melhor, pode adicionar infinitamente. Errado. Teor de zinco no filme seco ≥80% é o intervalo eficaz de proteção catódica, excesso afeta construção e intermédio; a chave é o dimensionamento do sistema e a espessura.
Erro 4: acabamento escolhido ao acaso, desde que cubra. Errado. Acabamento exterior deve ser poliuretano alifático anti-amarelecimento, retenção de brilho e cor, senão em poucos anos pulveriza e perde brilho.
Erro 5: VOC não importa, desde que bom desempenho. Errado. Revestimentos protetores industriais têm limite obrigatório GB 30981-2020, sistemas de alto/ultra alto teor de sólidos cumprem mantendo desempenho.
XIV. Revisão de falhas de sistema: armadilhas típicas de três tipos de estruturas
Um bom sistema no papel pode falhar na execução. Retroceder das falhas típicas dos três tipos de estruturas ao dimensionamento do sistema é um método prático para evitar repetir erros:
| Tipo de estrutura | Falha típica | Causa raiz | Medida ao nível do sistema |
|---|---|---|---|
| Ponte (C4–C5) | Ângulo interno da viga caixa, nós de parafuso com ferrugem precoce | Espessura de filme insuficiente nas bordas, perda de controle do intervalo de repintura | Pré-revestimento/espessamento nas bordas, janela estrita entre camadas |
| Tanque de armazenamento (Im1–Im2) | Perfuração por corrosão pontual perto das soldas | Soldas não reforçadas, erro de compatibilidade com o meio | Engrossamento local das soldas + detecção de faísca, seleção de acabamento conforme o meio |
| Offshore (CX) | Descamação em grande área na zona de respingo | Sólidos e espessura de filme insuficientes, baixa resistência ao ciclo úmido-seco | Zinco rico de altíssimo teor de sólidos + barreira espessa, DFT total ≥ 350 µm |
| Geral | Acabamento com chalqueamento e perda de brilho após alguns anos | Uso de acabamento aromático / não resistente às intempéries | Trocar para acabamento de poliuretano alifático ou polissiloxano |
| Geral | Descolamento entre camadas, descamação em folha | Tratamento de superfície ou janela de repintura fora de controle | Jateamento Sa 2½, controlar diferença de ponto de orvalho e intervalo entre camadas |
Esta tabela mostra: a maioria das falhas em campo não é por "a tinta em si ser ruim", mas sim por um elo fraco no projeto do sistema, distribuição de espessura de filme ou controle de aplicação. Na fase de projeto, marcar separadamente a espessura de filme e o processo para esses "pontos de concentração de tensão" como bordas, soldas e zona de respingo economia muito mais do que o retoque posterior.
XV. A lógica de custo do projeto do sistema: não é "quanto mais espesso e mais caro, melhor"
O projeto do sistema é frequentemente mal interpretado como "empilhar espessura de filme e escolher nível mais alto é seguro". Mas o custo é interligado: cada aumento de nível do DFT total eleva o material, número de demãos, prazo e risco de retrabalho. A abordagem racional é otimizar com quatro parâmetros: "nível de corrosão — espessura de filme necessária — número de demãos aceitável — conformidade VOC".
Tomando o offshore CX como exemplo, usar zinco rico epóxi de altíssimo teor de sólidos (como Barrier 80 UHS, nível de sólidos em peso 95%) permite aplicação espessa em demão única, menos demãos para atingir alta espessura, satisfazendo tanto a anticorrosão pesada quanto reduzindo VOC e prazo; se usar sistema tradicional de baixo teor de sólidos, para atingir o mesmo DFT são necessárias mais demãos, com maior emissão de solventes e mão de obra. Vê-se que "altíssimo teor de sólidos" não é apenas um apelo ecológico, mas também o ponto de equilíbrio de custo e confiabilidade. O projetista deve explicar claramente esse encadeamento no acordo técnico, para o proprietário entender "por que este sistema atende sem desperdício".
XVI. O ciclo fechado entre projeto do sistema e inspeção/aceitação
Um bom projeto não significa boa entrega; boa entrega não significa aceitação rigorosa. Conectar "projeto — aplicação — inspeção — aceitação" em um ciclo fechado é a chave para a anticorrosão de estruturas de aço não falhar.
Na extremidade de projeto devem ser dados o nível de corrosão claro (C4/C5/CX, Im1–Im2), limite inferior de DFT total, intervalo de espessura de filme de cada camada e linha de inspeção individual (tempo de névoa salina, desbotamento/calcinação por envelhecimento, grau de reticulação). As quatro palavras vagas "sistema anticorrosivo pesado" não permitem responsabilização posterior.
Na extremidade de aplicação devem ser registrados o grau de jateamento do substrato, distribuição real de DFT, temperatura/umidade e ponto de orvalho, proporção de mistura e condições de cura. Esses registros são a base para definir na aceitação "problema da tinta ou da aplicação". Sem registro de processo, após a falha só resta disputa.
Na extremidade de inspeção deve ser fornecido relatório de terceiro correspondente ao projeto: névoa salina conforme GB/T 1771 / ISO 9227, envelhecimento conforme GB/T 1865, aderência conforme GB/T 9286, indicando informações da amostra e tempo de ensaio. As linhas de aceitação dos três sistemas anteriores (ponte/C4–C5, tanque/Im1–Im2, offshore/CX) devem ser escritas diretamente na ordem de inspeção.
Na extremidade de aceitação julga-se pelo fechamento de quatro itens: "espessura média de filme + espessura mínima + inspeção individual + conformidade VOC". Só quando os quatro anéis coincidirem o sistema está realmente implementado. Esse pensamento de ciclo fechado é também o que kexinMaterials (Novos Materiais Kexin) mantém ao entregar sistemas primário—intermédio—acabamento — não apenas fornece revestimento, mas uma "cadeia de dados verificável", para o proprietário receber não uma promessa em papel, mas um conjunto de evidências auditáveis.
XVII. Do sistema à vida útil total: a manutenção deve ser considerada já na fase de projeto
O projeto do sistema não pode focar apenas em "atestar na primeira pintura", mas deve considerar a manutenibilidade da estrutura durante toda a vida útil. Muitas falhas não são por erro de seleção do sistema, mas por não deixar margem na concepção: interior da viga caixa inacessível para repintura, zona de respingo sem passagem de inspeção, zona de solda sem espaço para reforço local, levando pequenos pontos de ferrugem a grandes reparos.
O projeto de sistema com visão de vida útil total considera ao menos três pontos: um, acessibilidade, reservar passagem de inspeção e condições de andaime para áreas de manutenção obrigatória; dois, reparabilidade, as camadas do sistema devem selecionar sistemas compatíveis com repintura, evitando "camada antiga não adere à tinta nova" no futuro; três, margem de espessura de filme, para bordas, soldas e zonas de respingo suscetíveis a dano, marcar na fase de projeto espessura acima da média, não apenas o limite inferior.
Descontar o custo de manutenção na seleção inicial é frequentemente mais econômico do que "poupar na primeira vez, reparar repetidamente depois". É também por isso que projetos offshore e de pontes transmarítimas enfatizam cada vez mais a trindade "vida de projeto — nível do sistema — janela de manutenção": usar a robustez do sistema inicial para comprar tranquilidade na manutenção futura. Para o proprietário, o sistema realmente vantajoso é aquele que em vinte anos para menos vezes e repara menos vezes.
Deve-se acrescentar que a visão de vida útil total não exclui soluções de baixo custo — para galpões industriais gerais C3 e abaixo, corredores de tubulação, projetar em excesso nível CX é desperdício. O correto é usar o nível de corrosão da ISO 12944 para "classificar o ambiente" primeiro, depois decidir a intensidade do sistema e espessura, fazendo cada orçamento gasto no risco de corrosão correspondente. Classificação correta, o sistema não "desperdiça com excesso ou falha com déficit", que é a essência do projeto diferenciado.
Pelos projetos atendidos pela kexinMaterials (Novos Materiais Kexin), todos os proprietários que alinharam de uma vez "classificação ambiental + espessura do sistema + janela de manutenção" tiveram taxa de retrabalho e custo total claramente melhores; já projetos que classificavam enquanto aplicavam e comprimiam arbitrariamente a espessura, frequentemente entravam em ciclo de reparos repetidos em dois ou três anos. O ambiente corrosivo não perdoa por você "poupar uma pintura", o rigor do projeto do sistema acaba escrito na conta de vida da estrutura.
Perguntas frequentes
1. O que é sistema anticorrosivo para estrutura de aço e por que dividir em primário, intermédio e acabamento?
O sistema anticorrosivo para estrutura de aço é a combinação de camadas "primário + camada intermédia + acabamento" projetada conforme o ambiente corrosivo. O primário cuida da anticorrosão e aderência (primário rico em zinco protege catodicamente por sacrifício do zinco); a camada intermédia aumenta espessura e barreira (escamas de óxido de ferro micáceo prolongam o caminho dos meios corrosivos); o acabamento cuida da resistência às intempéries e decorativo. Cada camada gere sua função, faltar uma ou errar a combinação encurta a vida útil.
2. Qual nível de corrosão usar para ponte, tanque e offshore?
Ponte geralmente C4–C5 (transmarítima ou poluição pesada pega C5); externo de tanque similar C4–C5, interno em contato com meio é ambiente de imersão Im1 (água doce) ou Im2 (água do mar/salgada); plataforma offshore, zona de respingo cai em CX (extremo). As três têm intensidades corrosivas diferentes, sistema e espessura devem ser diferenciados.
3. Qual a espessura típica do sistema?
Base geral: primário rico em zinco epóxi 70–80 µm (1 demão), camada intermédia de óxido de ferro micáceo epóxi 100–150 µm (1–2 demãos), acabamento de poliuretano 100–120 µm (2 demãos), DFT total cerca de 270–350 µm, correspondente a anticorrosão pesada C4–C5. C5/CX e ambiente de imersão devem engrossar acima disso.
4. Por que offshore CX recomenda zinco rico epóxi de altíssimo teor de sólidos?
CX tem névoa salina, ciclo úmido-seco e UV simultâneos, o mais severo. Zinco rico epóxi de altíssimo teor de sólidos (como Barrier 80 UHS) com sólidos em peso 95 ± 2 %, VOC cerca de 134 g/L, pó de zinco conforme ASTM D520 Type II, atinge durabilidade "muito alta (VH)" no teste C5 da ISO 12944-6, aplicável abaixo de CX, satisfazendo tanto anticorrosão pesada quanto o requisito de baixo VOC da GB 30981-2020.
5. O que observar no sistema interno de tanque (Im1–Im2)?
O foco é compatibilidade com o meio e baixa porosidade. Ao armazenar água potável/meio alimentício o acabamento deve atender exigências sanitárias; água do mar com cloro (Im2) deve aumentar espessura e densidade. Soldas, bocas de homem e outros pontos de concentração de tensão com engrossamento local e detecção de faísca, janela de inspeção longa exige "acertar de uma vez".
6. Por que a diferença de ponto de orvalho no ambiente de aplicação é importante?
A temperatura do substrato deve ser 3℃ acima do ponto de orvalho, senão uma película de água invisível se condensa na superfície, aderência e densidade do filme caem drasticamente, fácil bolhar e descamar depois. Temperatura 5–35℃, umidade relativa ≤80% são também linha geral de controle, ambiente inadequado deve parar.
7. O que o limite de VOC significa para revestimento protetor industrial?
Revestimento protetor industrial executa GB 30981-2020 "Limitação de substâncias nocivas em revestimentos protetores industriais", com teto obrigatório de VOC e metais pesados. Sistemas de alto/altíssimo teor de sólidos (como sólidos em volume 85%, sólidos em peso 95%) mantêm desempenho e reduzem emissão, premissa de conformidade do sistema moderno.
8. Quais linhas vermelhas de segurança na aplicação de sistema bicomponente?
Contém agente de cura isocianato, inalação nociva, exigir ventilação + máscara anti-gás + óculos + luvas químicas; proibir fogo e fumar; resíduo de tinta e tambor como resíduo perigoso. Agente de cura deve selar rigorosamente contra umidade, dosar exato, usar dentro do tempo de vida útil.
9. Na aceitação de espessura só a média basta?
Não basta. Além da média, ver o mínimo — mínimo insuficiente é "redução local", ponto de entrada para corrosão por névoa salina. Tomar pontos por regra estatística, controle duplo média e mínimo.
10. Tinta industrial à base de água pode substituir esses sistemas à base de solvente?
Na maioria de ambientes atmosféricos C3–C4 pode, e VOC mais baixo e conforme; mas em CX zona de respingo, Im2 imersão e outras condições extremas, zinco rico epóxi solvente de altíssimo teor de sólidos ainda é mais confiável. Seleção deve combinar nível de corrosão, barreira de conformidade e condição de manutenção, não substituição simples.
Leitura adicional
- Como selecionar tinta industrial à base de água no contexto da substituição solvente-água: sistema de resina e condições aplicáveis: estende o raciocínio "nível de corrosão — sistema" deste artigo ao sistema à base de água, equilibrando desempenho e conformidade VOC. Como escolher entre revestimento à base de água e tinta à base de óleo: uma comparação sistemática do desempenho ao custo:comparação das vantagens e desvantagens entre o revestimento industrial à base de água e o à base de solvente em termos de durabilidade, aplicação e custo, para auxiliar na tomada de decisão complementar.
- Ciência da formulação e aplicação prática do revestimento para madeira à base de água:compreenda transversalmente o sistema de resina à base de água e a lógica de aplicação, estabelecendo uma estrutura de conhecimento de materiais mais ampla.