Por que a tinta metálica é dez vezes mais difícil de tonalizar e aplicar do que a tinta pigmentada sólida
No mundo dos revestimentos, se a tonalização da tinta pigmentada sólida é "ajustar uma cor", então a tonalização da tinta de efeito metálico é "ajustar toda uma curva ótica que varia com o ângulo". Um experiente tonalizador de tintas pigmentadas sólidas, ao enfrentar pela primeira vez uma tinta metálica, costuma sentir-se desorientado — porque toda a sua experiência prévia baseia-se na premissa de que "a cor não muda com o ângulo de visão", e a tinta metálica justamente rompe essa premissa. O mesmo balde de tinta metálica, visto de frente é prata brilhante, visto de lado é cinza escuro, de perto tem cintilação, de longe tem mudança de cor; se qualquer dimensão não for bem ajustada, toda a cor fica "errada".
Essa complexidade vem da essência física da tinta de efeito metálico. A tinta pigmentada sólida depende da absorção e dispersão de luz pelos pigmentos, tendo cor relativamente estável; a tinta metálica depende do reflexo e interferência de luz por flocos de alumínio e perolados, e sua aparência é determinada conjuntamente pelo tipo, tamanho de partícula, concentração dos pigmentos de efeito e, o mais crucial — a postura de arranjo. E a postura de arranjo depende fortemente do processo de aplicação (parâmetros de pulverização, evaporação do solvente, espessura do filme). Isso leva a uma dura realidade: a aparência final da tinta metálica é metade decidida pela formulação, metade pela aplicação. Com a mesma formulação, pessoas diferentes, pistolas diferentes, parâmetros diferentes produzem dois efeitos possíveis.
Outro exemplo intuitivo: entregue o mesmo balde de tinta metálica prateada a dois técnicos, um acostumado a alta pressão e atomização fina, múltiplas passadas finas, com flash-off adequado, outro acostumado a baixa pressão, poucas passadas espessas, apressado em aplicar o verniz, o resultado é que o primeiro tem superfície prata brilhante e transparente, com forte mudança de cor, enquanto o segundo fica escuro, manchado, com mudança de cor fraca — a formulação é idêntica, a aparência é completamente diferente. Esse cenário ocorre diariamente na realidade, e é a raiz de muitas fábricas "trocar a tinta não dá problema, trocar a pessoa dá problema". Isso ilustra profundamente: para a tinta metálica, falar de formulação deve simultaneamente falar de aplicação, falar de fornecimento deve simultaneamente falar de serviço técnico. Falar da cor da tinta metálica sem a aplicação não tem sentido. Esta também é a razão fundamental pela qual este artigo aborda "tonalização" e "aplicação" juntas — elas são duas faces da mesma moeda.
Por isso mesmo, a tonalização e a aplicação da tinta de efeito metálico nunca são dois assuntos independentes, mas um sistema integral que deve ser considerado em conjunto. O tonalizador deve entender a aplicação — porque a formulação deve poder ser aplicada de forma estável; o técnico de aplicação deve entender a tonalização — porque os parâmetros alteram a cor. É também por isso que em setores com exigências extremas de aparência metálica, como automotivo, eletrodomésticos, eletrônicos de consumo, a capacidade de colormatching e o processo de aplicação são vistos como competência central. Empresas de revestimentos como a Kexin New Materials, que atendem múltiplos setores, costumam adotar o serviço técnico integrado "formulação—cor—aplicação" como o valor-chave que diferencia o negócio de tintas metálicas da venda comum de revestimentos. Este artigo desconstruirá sistematicamente os pontos técnicos de tonalização e aplicação de tintas de efeito metálico, ajudando o leitor a entender essa engenharia de precisão que "combina ciência e artesanato".
Colormatching multiângulo: ler a linguagem da cor dependente do ângulo
A primeira lição de tonalização de tinta metálica é compreender e dominar o "colormatching multiângulo". A tinta pigmentada sólida geralmente precisa apenas de um ângulo (como 45°/0°) para definir a cor, enquanto a tinta metálica deve ser descrita por múltiplos ângulos, pois sua aparência é essencialmente uma curva que varia com o ângulo.
A medição de cor multiângulo padrão da indústria usa luz incidente fixa (geralmente incidente a 45°) como referência, medindo a cor em diferentes ângulos de desvio em relação à direção de reflexão especular. Os ângulos comuns incluem 15° próximo à especular (estado brilhante, também chamado ângulo de alto brilho), 25°, 45° intermediário, e 75°, 110° afastados da especular (estado escuro, também chamado ângulo de incidência rasante/ângulo de mudança de cor). Alguns equipamentos também medem o ângulo de interferência lateral para captar a iridescência perolada. A série de valores L*a*b* nesses ângulos conectados forma a "impressão digital de cor dependente do ângulo" completa da tinta metálica. Duas tintas metálicas só são consideradas verdadeiramente iguais em cor se corresponderem em todos os ângulos.
Compreender o significado de cada ângulo é crucial. O ângulo de estado brilhante (15°, 25°) reflete principalmente a intensidade e cor da reflexão especular dos flocos de alumínio; a quantidade de mudança de cor e o brilho metálico observam-se aqui; o ângulo de estado escuro (75°, 110°) reflete a cor de fundo e a cor própria do filme, se a tinta metálica fica suja ou escura no estado escuro é uma dimensão importante para julgar a qualidade; o ângulo intermediário (45°) é a percepção geral. Ao tonalizar, se um metal "visto de frente está certo, de lado está desviado", geralmente é porque os ângulos brilhante e escuro não foram correspondidos simultaneamente. Portanto, o tonalizador de tinta metálica deve aprender a "falar com dados multiângulo", em vez de julgar apenas por um único ângulo ou a olho nu numa visão fixa — este último facilmente causa o erro de "parece certo, mede errado" ou "certo sob esta luz, errado sob aquela luz".
Um raciocínio prático de tonalização é "traduzir" os dados multiângulo em direções operáveis de correção de cor. Por exemplo: estado brilhante escuro (15° L* baixo) geralmente significa pouco alumínio ou partícula fina, mau arranjo, pode-se aumentar o pó de alumínio ou ajustar a combinação de tamanhos, otimizar a aplicação; estado escuro sujo (110° desvio de matiz) é geralmente problema de seleção ou dosagem do corante transparente, precisa ajustar o corante; mudança de cor global insuficiente (pequena diferença L* claro-escuro) aponta para mau direcionamento do alumínio, geralmente problema de parâmetro de aplicação e não de formulação. Esse método de "ver dado, definir direção" torna a correção de tinta metálica, antes nebulosa, passível de regras, e é também o conteúdo central para formar tonalizadores de tinta metálica. Ao mesmo tempo, deve-se enfatizar a padronização da avaliação: a observação deve ser sob luz padrão, ângulo padrão, exibição padrão (pulverizado em chapa e não espátula, pois o efeito de tinta metálica por espátula e por pulverização difere enormemente), caso contrário os dados e julgamentos distorcem-se.
CCM por computador: acelerador da tonalização de tinta metálica
Diante da complexidade multiângulo e multivariável, depender puramente de tentativa e erro manual para tonalizar metal é não só ineficiente, mas difícil de reproduzir. A tonalização moderna de tinta metálica depende cada vez mais de sistemas CCM (Computer Color Matching), que transformam parcialmente a tonalização de "arte" em "ciência", sendo ferramenta chave para eficiência e consistência.
Aqui é preciso esclarecer um mal-entendido comum: CCM não é magia de "varrer e sair a formulação". Por trás está a engenharia de dados básicos e modelagem ótica acumuladas a longo prazo. A reflexão direcional da tinta metálica é muito mais complexa que a da sólida — o alumínio tem reflexão especular e dispersão, o perolado tem interferência, a teoria de dois constantes de Kubelka-Munk na qual o CCM de sólida depende não se aplica totalmente aqui, sendo necessário introduzir modelos mais complexos de multi-fluxo ou BRDF (função de distribuição de reflexão bidirecional) para descrever o comportamento direcional dos pigmentos de efeito. Isso significa que o limiar algorítmico e de dados do CCM de tinta metálica é muito superior ao da sólida, explicando por que a capacidade de colormatching de alta qualidade de tinta metálica é ativo central de poucas empresas.
O princípio do CCM: primeiro estabelece-se o banco de dados ótico multiângulo de vários pigmentos de efeito (diferentes alumínios, perolados, corantes transparentes) sob exibição padrão, mede-se os valores de cor multiângulo da cor alvo, e o software calcula inversamente, baseado no modelo ótico, a proporção de pigmentos que a corresponde. Diferente do CCM de sólida, o CCM de metálica deve basear-se em modelo ótico multiângulo e tratar a complexa reflexão direcional dos pigmentos de efeito, portanto algoritmo mais complexo e maior exigência de qualidade do banco de dados. Um banco CCM de tinta metálica de alta qualidade precisa cobrir dados de exibição multiângulo de muitos pigmentos em diferentes concentrações e combinações, sendo em si engenharia básica demorada, e ativo central da capacidade de colormatching da empresa de revestimentos.
A formulação dada pelo CCM geralmente é um "ponto de partida" e não "fim". Como a aparência da tinta metálica sofre influência da aplicação, após a primeira formulação CCM ainda costuma precisar de microajuste manual (correção) — o tonalizador, conforme comparação multiângulo da amostra pulverizada real e da placa alvo, ajusta combinação de tamanho de alumínio, proporção perolada ou corante transparente, aproximando-se do alvo. Nos últimos anos a introdução de IA no colormatching permite ao sistema aprender com vasto histórico de formulações, dar primeira formulação mais próxima do fim e recomendar inteligentemente direção de correção, encurtando o ciclo de amostragem. Mas quer CCM quer IA não substituem totalmente o julgamento experiencial do tonalizador sobre textura — especialmente cintilação, granulação, profundidade difíceis de digitalizar totalmente. Portanto o modo ideal de tonalização metálica é a colaboração homem-máquina "CCM/IA dá direção, mestre define textura". A Kexin New Materials, ao desenvolver novas cores para clientes, adota também esse modo banco de dados + correção manual, equilibrando eficiência e textura final.
Técnicas de combinação de formulação: o trio de alumínio, perolado e corante transparente
A textura superior da tinta de efeito metálico vem frequentemente da combinação refinada de pó de alumínio, pigmento perolado e corante transparente. Compreender o papel e a interação desses três tipos de matérias é a técnica central de formulação e tonalização de tinta metálica.
O alumínio determina o "esqueleto" metálico — base de brilho, mudança de cor e cintilação. Ao selecionar alumínio, o tamanho de partícula é variável primária: alumínio fino (3-8 microns) dá cetim delicado, baixa cintilação; médio (10-20 microns) equilibra cobertura e cintilação moderada; grosso (acima 25 microns) dá ponto diamante evidente. A mesma formulação costuma reusar gradación de alumínios de tamanhos diferentes para obter ao mesmo tempo luz de fundo delicada e pontos cintilantes. O tipo de alumínio (milho/prata/espelho VMP) decide nível de brilho e mudança de cor. A dosagem afeta cobertura e mudança — muita cobre forte, mudança pode sofrer com empilhamento; pouca pode deixar fundo à mostra.
O pigmento perolado é responsável por "camada e profundidade de cor". Ele produz iridescência suave por interferência de luz, podendo adicionar senso de profundidade e riqueza de mudança de cor à tinta metálica. Em prata, adicionar perolado branco realça transparência do estado brilhante e "sensação de diamante"; adicionar perolado de interferência (vermelho, azul, verde) produz efeito bicolor avançado de "fundo uma cor, flash outra", segredo de muitas cores peroladas de automóveis de luxo. Ao combinar perolado e alumínio, note a sobreposição de reflexão direcional de ambos, evitando interferência mútua que gere cinza ou sujeira.
Detalhe complementar de combinação: a gradación de tamanho de alumínio e perolado precisa de "pensamento de gradación". Usar só um tamanho, ou cintilação muito uniforme e monótona, ou granulação fora de controle. Peritos usam três faixas grande-médio-pequeno em proporção — grande dá ponto diamante decorativo, médio constrói metal principal, pequeno preenche luz de fundo e delicadeza, assim sob luz direta rica cintilação, sob luz difusa não marca grão. Essa gradación é resultado de pura experiência e muitos testes, e razão profunda de "mesma cor, marcas diferentes parecem iguais, textura diferente".
O corante transparente (tipo corante ou tipo pigmento transparente) é responsável por "colorir sem cobrir o metal". Tinta metálica não pode usar pigmento opaco comum para colorir, senão cobre o reflexo metálico do alumínio; deve usar corante transparente, deixando a cor "sobrepor" o reflexo metálico, formando "metal colorido". A seleção do corante transparente decide diretamente matiz, pureza e desempenho em estado escuro da tinta metálica — no brilhante faz o metal emanar cor, no escuro contribui cor de fundo. A resistência do corante transparente é especialmente chave, tipo corante vívido mas fraca resistência e fácil desbotar, tipo pigmento transparente boa resistência, é força em cores metálicas externas. A arte da tríade é: alumínio define tom, perolado adiciona camada, corante define matiz; tríade harmoniosa tem metal superior verdadeiro. Essa experiência de combinação é o know-how central acumulado por anos pelo formulador de tinta metálica.
Como os parâmetros de pulverização "mudam a cor": a aplicação é tonalização
Para a tinta metálica, um reconhecimento contraintuitivo porém extremamente importante é: os parâmetros de aplicação são em si variáveis de tonalização. Mesma formulação, parâmetros de pulverização diferentes, a mudança de cor, cintilação, matiz saem diferentes. Compreender como a pulverização afeta o direcionamento do alumínio é chave para estabilizar a aparência da tinta metálica.
A atomização é a primeira grande variável. Atomização mais fina (alta pressão, baixa viscosidade) faz gota menor, alumínio easier se estende paralelo no filme, mudança de cor mais forte, metal mais brilhante; atomização mais grossa, postura do alumínio mais caótica, mudança mais fraca, fácil manchar. Portanto tinta metálica geralmente exige atomização fina. Velocidade da pistola e vazão decidem espessura por passada e umidade — devagar e muito vazão dá filme molhado espesso, alumínio tem mais espaço de fluxo mas também desloca com fluxo; rápido e pouco vazão dá filme fino e seca rápido, alumínio "congelado" na postura atual. Distância da pistola (geralmente 15-25 cm) afeta estado úmido/seco da gota ao chegar à peça e sobreposição do leque.
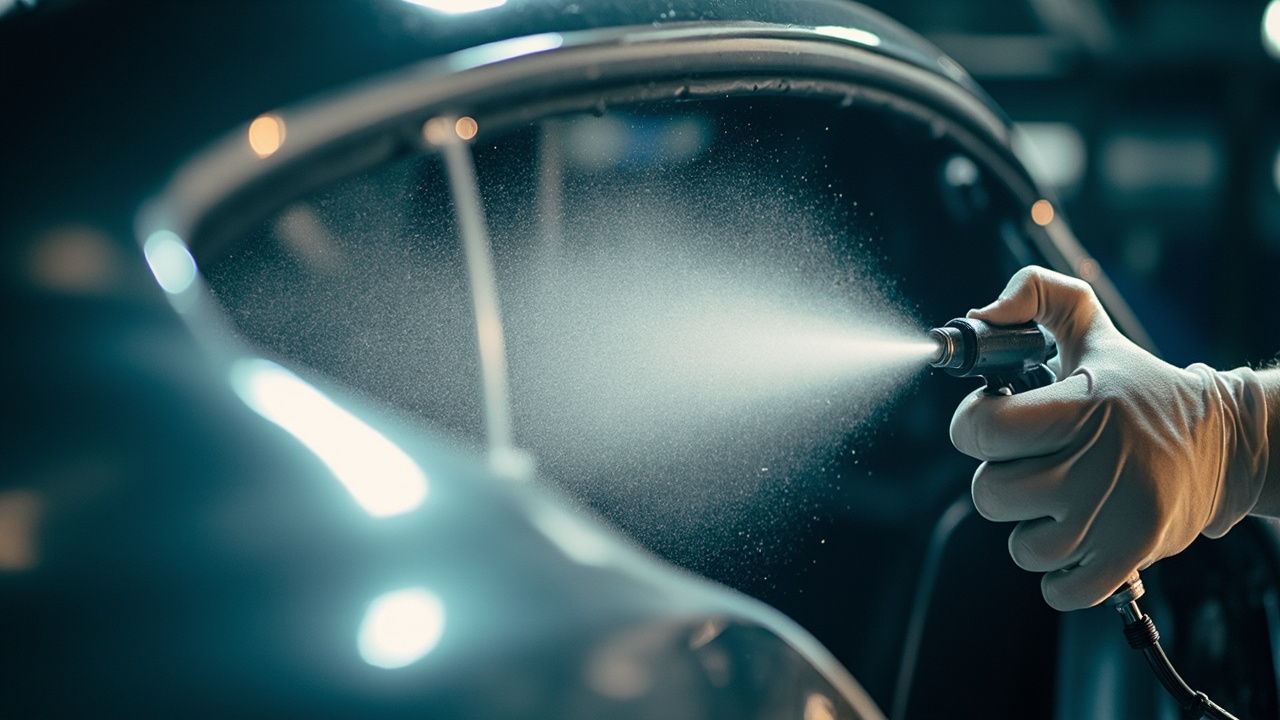
O tempo de evaporação entre camadas (flash-off) é um processo crítico peculiar da tinta metálica. O flash-off entre camadas de pulverização fina e múltiplas permite que o solvente da camada anterior evapore totalmente e as lascas de alumínio se orientem de forma estável, antes de se pulverizar a camada seguinte; desta forma, as lascas de alumínio de cada camada podem dispor-se paralelamente, com a máxima inversão de cor. Se o flash-off for insuficiente, as lascas de alumínio são perturbadas pela camada seguinte antes de se orientarem, causando manchas e redução da inversão de cor. A pulverização de orientação/pulverização de controlo (control coat/dust coat) é uma técnica frequentemente usada por peritos — no final, aplica-se uma "pulverização seca" com alta atomização e a uma distância ligeiramente maior, permitindo que as lascas de alumínio da superfície se deitem ainda mais e unifiquem o brilho, sendo o toque final para melhorar a inversão de cor e a uniformidade do aspeto.Exatamente porque os parâmetros têm um impacto tão grande, a aplicação da tinta metálica deve ter "parâmetros fixados": uma vez determinados na amostragem a pressão de atomização, a velocidade de passe, a distância da pistola, o número de passagens, o tempo de flash-off, a espessura do filme, etc., a produção em massa deve reproduzi-los estritamente, pois qualquer desvio causará diferença de cor. É também por isso que as linhas de tinta metálica tendem cada vez mais para a pulverização automática/robótica — o robô reproduz os parâmetros com precisão, sendo mais estável do que o trabalho manual. A pulverização manual depende fortemente do treino e experiência do técnico. Pode dizer-se que, para a tinta metálica, "a aplicação é a preparação de cor", e a estabilidade do processo equivale diretamente à consistência da cor.
| Parâmetro de pulverização | Impacto de valor/demasiado rápido | Impacto de valor/demasiado lento | Efeito sobre o metalizado |
|---|---|---|---|
| Pressão de atomização | Filme mais seco, inversão de cor forte | Lascas de alumínio desordenadas, fácil manchar | Quanto mais fina a névoa, mais brilho |
| Velocidade de passe | Filme fino, lascas facilmente congeladas | Filme espesso, lascas facilmente deslocadas | Afeta inversão de cor e uniformidade |
| Espessura do filme | Lascas empilhadas, inversão de cor reduzida | Cobertura insuficiente, fundo à vista | Manter janela ótima |
| Tempo de flash-off | —— | Insuficiente causa manchas e redução de inversão | Quanto mais completo, mais brilho |
Espessura do filme e cobertura: a linha vermelha invisível na aplicação da tinta metálica
Na aplicação de tinta metálica, o controlo da espessura do filme é uma linha vermelha invisível frequentemente subestimada mas decisiva para o sucesso. É o oposto da intuição da tinta sólida de "quanto mais espesso, melhor", e o local onde os iniciantes erram mais facilmente, merecendo análise aprofundada.
A tinta metálica de base tem uma "janela de espessura ótima do filme". Demasiado fina, cobertura insuficiente, fundo à vista, cor clara e densidade de lascas insuficiente, fraco efeito metálico; demasiado espessa, lascas empilhadas camada após camada, postura desordenada, reduzindo a inversão de cor, aumentando o risco de manchas e podendo causar escorrimento. Esta janela ótima é geralmente estreita (filme seco de base metálica frequentemente 10-20 micrómetros), devendo ser atingida com precisão por "pulverização fina em múltiplas camadas, com flash-off a cada camada", em vez de pulverizar espesso de uma vez. Cada camada fina permite que a nova camada de lascas tenha tempo e espaço suficientes para se deitar e orientar durante a contração do filme; o sobreposicionamento de camadas finas atinge a cobertura e garante que cada camada de lascas fica paralela, obtendo a máxima inversão de cor.
A poder de cobertura é outro indicador que exige equilíbrio. A cobertura da tinta metálica depende não só das lascas, mas também da combinação de pastas de cor transparentes e da cor da primário. Para cores transparentes com fraca cobertura (como alguns vermelhos, amarelos), usa-se frequentemente um primário de cor correspondente (color primer) para reduzir o risco de fundo à vista e estabilizar a matiz — assim, mesmo que a espessura da tinta de cor flutue ligeiramente, como o primário já fornece uma cor de fundo próxima, a diferença de cor final pode ser controlada. É por isso que os sistemas de tinta metálica de alta gama enfatizam o conjunto integrado "primário — tinta de cor — verniz", em vez de focar apenas na tinta de cor.
O mais subtil é que a mesma tinta metálica apresenta diferentes inversões de cor e matizes sob diferentes espessuras de filme — a variação da espessura do filme é em si uma "variável de preparação de cor invisível". Portanto, a espessura padrão determinada na amostragem deve ser rigorosamente reproduzida na produção em massa, e as linhas costumam ter monitorização de espessura online. Compreender e manter a janela de espessura é um elo chave para transformar uma boa formulação num aspeto estável em produção em massa, e também um marcador importante que distingue técnicos experientes de novatos.
Preparação de cor e aplicação de tinta perolada: um passo além da tinta metálica
Se a tinta metálica já é difícil, a tinta perolada (com pigmentos perolados à base de mica) é, em alguns aspetos, um passo além. O mecanismo de cor por interferência das pérolas difere da reflexão especular do pó de alumínio, e a sua preparação de cor e aplicação têm regras próprias, merecendo discussão específica.
Os pigmentos perolados produzem arco-íris pela interferência da luz nas interfaces dos filmes de óxido; a forma como a cor varia com o ângulo é diferente da do pó de alumínio — o alumínio varia principalmente o brilho (luminosidade) com o ângulo, enquanto a pérola pode variar a matiz com o ângulo (como de dourado a vermelho, de azul a verde). Isto torna a preparação de cor multiângulo da tinta perolada mais complexa; algumas pérolas de cor de interferência requerem ângulos especiais de medição de interferência lateral para caracterização precisa. A "cor de fundo" e a "cor de brilho" da pérola podem ser diferentes; este efeito bicolor é a origem do aspeto premium da tinta perolada, mas aumenta muito a dificuldade de preparação de cor.
Na aplicação, as lâminas peroladas são geralmente maiores e mais finas que as de alumínio, mais suscetíveis a danos por cisalhamento; a agitação e o transporte devem ser mais suaves; a orientação da pérola também depende dos parâmetros de pulverização e do flash-off, mas a sua sensibilidade à espessura e número de camadas é por vezes maior — a tinta perolada usa frequentemente estrutura de "três camadas" (tinta de base + camada média perolada + verniz, ou base colorida + camada perolada + verniz) para criar profundidade, com maior exigência na combinação das camadas. O branco perolado é típico: geralmente base branca por baixo, depois camada média com pérola branca ou de interferência, e finalmente verniz; as três camadas criam em conjunto um branco perolado premium, branco mas com profundidade arco-íris, prática comum em cores emblemáticas de muitos modelos de luxo.
A combinação de tinta perolada com pó de alumínio cria efeitos mais ricos: prata com pérola para aumentar o brilho e transparência, escuros com pérola de interferência para sensação mística que muda com o ângulo. Mas a combinação também é mais propensa a problemas — a sobreposição da reflexão direcional de dois pigmentos de efeito, se a proporção ou o tamanho de partícula forem inadequados, interferem causando cinzento ou sujidade. Portanto, a formulação e preparação de cor da tinta perolada exigem mais experiência e base de dados do que a tinta metálica pura de alumínio, sendo o "curso avançado" da tecnologia de tintas de efeito metálico.
Processo completo de aplicação: procedimento padrão do substrato ao polimento
A aplicação de tintas de efeito metálico é um procedimento padrão encadeado, onde cada passo serve o aspeto metálico final. Tomando o sistema típico "tinta de base + verniz" como exemplo, um processo completo inclui as seguintes etapas; a negligência de qualquer elo pode ser ampliada na superfície final.
O primeiro passo é o pré-tratamento do substrato e primário. A peça deve ser desengordurada, desferrujada ou tratada plástico, aplicar primário para anticorrosão e aderência, e lixar até plano, fornecendo uma "tela" uniforme e sem diferenças de absorção para a tinta de cor. A cor do primário (especialmente o primário de cor correspondente) afeta a matiz final e a inversão de cor da base metálica, por isso os sistemas de alta gama especificam primário de correspondência dedicado. O segundo passo é ajuste de viscosidade e agitação. Antes da aplicação, a tinta metálica deve ser diluída com diluente correspondente ao valor alvo e agitada bem para dispersar uniformemente as lascas de alumínio ou pérolas assentadas — agitação insuficiente causa cor irregular e diferença de cor dentro do lote.
O terceiro passo é a pulverização fina em múltiplas camadas da base metálica. Geralmente uma pulverização de névoa (tack coat) para aderência e orientação inicial, depois uma a duas camadas húmidas para cor e cobertura, com flash-off completo entre camadas, e no fim, se necessário, uma pulverização de orientação para unificar as lascas superficiais. Este passo é o núcleo do sucesso do aspeto; a quantidade, atomização e passe de cada camada devem ser consistentes, e o flash-off entre camadas suficiente mas não excessivo — insuficiente perturba a camada anterior, excessivo afeta a aderência intercamadas. O técnico julga o flash-off pelo aspeto da superfície de "húmido brilhante" a "semi-mate", um tacto que exige experiência. O quarto passo é flash-off e inspeção. Após a base, flash-off completo para evaporar solvente e estabilizar lascas, e verificar manchas, diferença de cor, grumos. O quinto passo é verniz. O verniz dá brilho, volume e proteção; o seu solvente não pode ser forte para não perturbar as lascas inferiores, e a aplicação deve garantir nivelamento e espessura suficiente. O sexto passo é cura. Secagem natural, estufa baixa ou UV conforme o sistema. O sétimo passo é polimento (se necessário). Remover poeira, corrigir junções, recuperar brilho espelhado.
Todo o processo enfatiza "parâmetros fixados, ambiente controlado, inspeção por etapa". A tinta metálica é sensível a temperatura e humidade, as linhas controlam a cabine; sensível a limpeza, controlam o pó. Cada lote deve ser comparado em múltiplos ângulos com o padrão, e só liberado se consistente. Este procedimento rigoroso é a ponte que transforma "boa cor do laboratório" em "boa cor estável de produção", e conteúdo importante do serviço técnico de tintas metálicas.
Vale lembrar especialmente a técnica de "pulverização de transição" (blending), chave para esconder fronteiras em reparação parcial. Quando só uma parte é reparada, um corte rígido na borda forma uma "linha de junção" visível pela microdiferença de inversão e matiz. A transição faz a base metálica afinuar gradualmente na periferia e fundir-se na tinta original, depois verniz sobre toda a zona, fundindo visualmente. A transição depende da experiência do técnico — tamanho da zona, uniformidade do gradiente, cada passe — decidindo se a junção é invisível. Essa técnica é crucial na reparação automóvel e núcleo do treino de retoque, mostrando o lado "aplicação é arte" da tinta metálica. Além disso, a inspeção final deve ser em caixa de luz padrão (D65, TL84, A incandescente) para comparação multilus; a tinta metálica pode ter "metamerismo" — coincide numa luz, desvia noutra; a multilus previne este risco.
Equipamento de pulverização e automação: da pistola manual ao robô
A extrema sensibilidade do aspeto da tinta metálica aos parâmetros faz do equipamento e do nível de automação fatores importantes para a consistência. Cada equipamento tem características; compreendê-las ajuda no planeamento e otimização.
A pistola de ar manual é a mais flexível e comum, ideal para pequenos lotes, muitas variedades, formas complexas e reparação. Depende muito da técnica (pressão, distância, velocidade, sobreposição); vantagem: flexível, faz transições; desvantagem: consistência humana, flutuação entre lotes/pessoas. Por isso, linhas manuais enfatizam treino e disciplina de parâmetros. Pistolas auxiliares de ar e HVLP melhoram atomização e eficiência de transferência, reduzindo desperdício, sendo comuns na tinta metálica manual.
A pulverização eletrostática é ampla em metal; carrega as gotas e atrai ao workpiece aterrado, alta eficiência e efeito de contorno. Mas na tinta metálica tem problema: a carga afeta orientação e distribuição das lascas, mudando a inversão; e o "efeito gaiola de Faraday" do alumínio dificulta zonas cavadas. Por isso requer otimização ou combinação "eletrostática de base + camada de orientação convencional". O disco rotativo de alta velocidade é o principal na tinta metálica de OEM, atomização fina e ótimo aspeto.
A pulverização robótica é a solução final para alta consistência. O robô reproduz com precisão todos os parâmetros (trajetória, velocidade, fluxo, atomização, distância), eliminando flutuação humana, sendo a escolha de OEM, eletrodomésticos e eletrónica de grande volume. Com medição online de espessura e cor e controlo em malha fechada, eleva a consistência a nível inatingível manualmente. Claro, o investimento é alto e a flexibilidade menor; lotes pequenos e variados ainda usam manual ou semiautomático. A escolha equilibra consistência, flexibilidade e custo; pela sensibilidade, a tinta metálica tende mais à automação que a tinta sólida.
Diagnóstico e prevenção de defeitos: problemas comuns de aspeto da tinta metálica
O mais irritante na aplicação da tinta metálica são os defeitos de aspeto "a formulação não mudou, mas não pulveriza bem". Dominar sistematicamente as causas e soluções dos defeitos comuns é a base do controlo de qualidade e a chave para perdas rápidas.
O manchado (mottling) é o mais comum, manchas claro-escuro pela orientação irregular das lascas — atomização instável, sobreposição irregular, flash-off insuficiente, diferença de humidade local. Solução: estabilizar atomização e passe, flash-off completo, pulverização de orientação se necessário. Diferença de cor e lote é a variação entre peças/lotes da mesma cor, por lote de alumínio, parâmetros ou espessura; fixar parâmetros, controlar lote de matéria, gerir cor multiângulo. Inversão insuficiente (escuro) é baixo contraste luz-sombra; por lascas não paralelas (viscosidade alta, atomização fraca, espessura empilhada, inchaço do verniz); otimizar atomização, controlar espessura, verificar compatibilidade do verniz.
A textura granulosa / sujidade aparece áspera sob luz difusa, geralmente devido a partículas de pigmento demasiado grandes ou concentração excessiva, sendo necessário reequilibrar o brilho e a finesse. Impressões digitais / marcas de água / esbranquiçamento estão maioritariamente relacionados com resíduos de solvente, humidade excessiva ou secagem intermitente inadequada. Sangramento de cor / repuxamento ocorrem porque o solvente forte do verniz dissolve a tinta de base, causando migração de cor e redução do efeito de mudança de cor, sendo necessária validação da compatibilidade entre camadas. Casca de laranja, escorrimento, porosidade, etc., são defeitos gerais de pulverização, relacionados com atomização, espessura do filme, viscosidade e limpeza. Existe ainda um defeito subtil de "escurecimento das bordas / manchas nas bordas", que aparece nas arestas e cantos das peças, cuja causa é o facto de a sobreposição do nevoeiro de tinta, o fluxo de ar e a velocidade de secagem nesses locais serem diferentes da superfície plana, levando a uma orientação anómala das lamelas de alumínio; a solução é ajustar o percurso da pistola, fazer retoque separado nas arestas ou usar pulverização direcional unificada, o que é especialmente comum em peças de formato complexo.O diagnóstico de defeitos em tinta metálica tem uma sequência prática de investigação: primeiro ver se o defeito é "geral" ou "localizado" — os gerais (toda a peça está má) apontam maioritariamente para problemas de formulação, matérias-primas ou parâmetros globais, os localizados (uma zona específica está má) apontam maioritariamente para técnica de aplicação, fluxo de ar ou fatores de formato dessa zona. Em seguida, ver se é um "problema em estado brilhante" ou "problema em estado escuro" — escurecimento em estado brilhante está maioritariamente relacionado com a quantidade e orientação das lamelas de alumínio, sujidade em estado escuro está maioritariamente relacionada com a pasta de cor. Por fim, determinar se é causado pela "camada de tinta de base" ou pela "camada de verniz" — se a degradação ocorre apenas após a aplicação do verniz, trata-se frequentemente de inchamento ou problema de compatibilidade do verniz. Seguindo este método de investigação tridimensional "global vs local, estado brilhante vs estado escuro, base vs verniz", é possível reduzir rapidamente o âmbito e localizar com precisão, evitando tentativas cegas que desperdiçam material e tempo de trabalho. A chave para diagnosticar defeitos é a "atribuição em camadas": primeiro determinar se é problema de formulação ou de aplicação, se é problema da tinta de base ou do verniz, e depois investigar variável por variável. Os fornecedores de revestimentos maduros costumam fornecer atlas de defeitos e guias de diagnóstico para ajudar os clientes a localizar e resolver problemas rapidamente, o que é a manifestação direta do valor do serviço técnico de tintas metálicas.
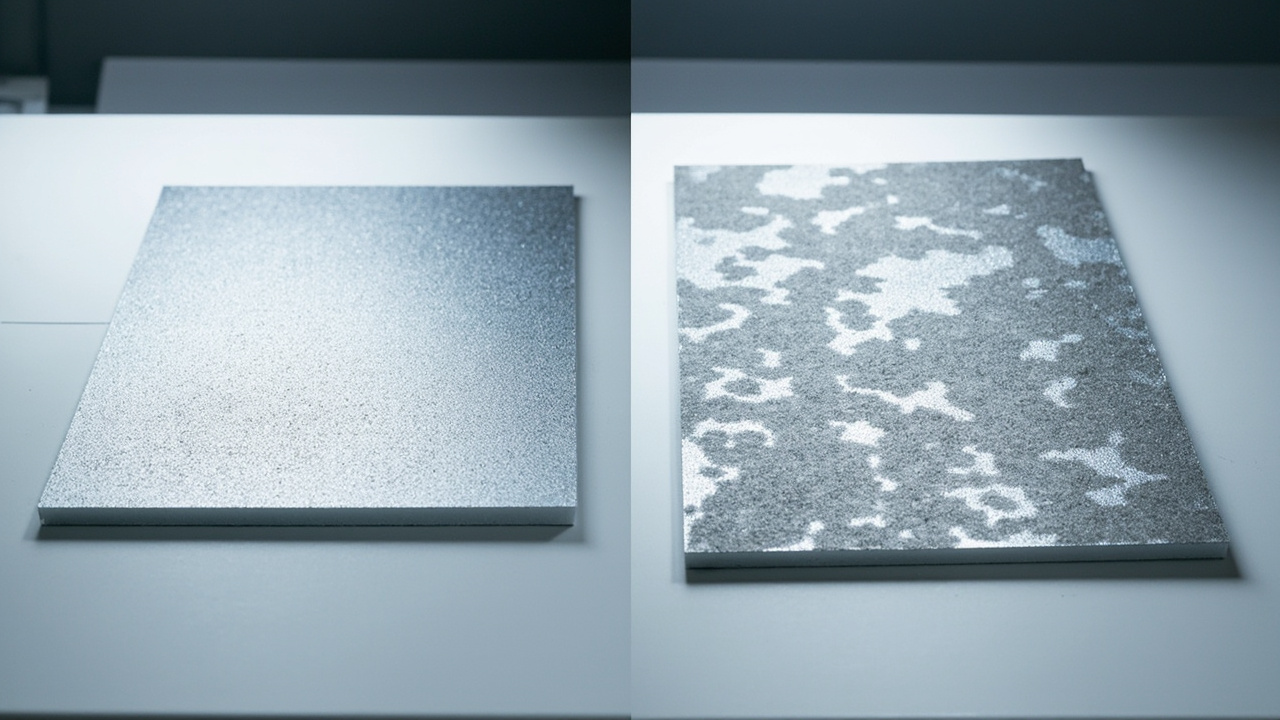
A pigmentação e aplicação de tintas metálicas à base de água: novos desafios trazidos pela ecologização
Com o endurecimento das regulamentações ambientais, as tintas metálicas à base de água estão a substituir gradualmente as à base de solvente, tornando-se a direção principal para OEM automotivo, retoque e indústria geral. No entanto, as características físicas da água são muito diferentes das do solvente, trazendo uma série de novos desafios à pigmentação e aplicação das tintas metálicas; compreender estas diferenças é o pré-requisito para o sucesso da transição para a base de água.
O comportamento de evaporação da água é a maior variável. A água tem alto calor latente de vaporização e a sua velocidade de evaporação é fortemente afetada pela humidade ambiente — com humidade alta a água evapora lentamente, a janela de tempo para orientação das lamelas de alumínio prolonga-se e fica instável, facilitando a insuficiência de mudança de cor e a floragem; com humidade baixa pode secar demasiado rápido. Isto contrasta vivamente com as tintas à base de solvente, cuja evaporação é relativamente controlável e pouco afetada pela humidade. Por isso, a aplicação de tintas metálicas à base de água exige maior controlo da humidade da cabine de pintura; as linhas de produção geralmente precisam de equipamento de desumidificação e adotam comummente o "aquecimento de secagem intermitente intermédia" (usar ar quente ou infravermelho para auxiliar a desidratação entre camadas de pulverização) para estabilizar o ritmo de evaporação e acelerar a orientação das lamelas de alumínio. Esta é a etapa tecnológica chave para a reprodução estável da aparência em tintas metálicas à base de água.
A alta tensão superficial da água afeta a molhabilidade e a dispersão das lamelas de alumínio. As tintas metálicas à base de água molham menos o substrato e o primário do que as à base de solvente, sendo propensas a retração e floragem, exigindo o uso de humectantes e auxiliares de formação de filme. Ao mesmo tempo, o alumínio nu sofre corrosão por gaseificação na água, pelo que as tintas metálicas à base de água devem usar pó de alumínio passivado com revestimento de sílica ou polímero, o que também afeta ligeiramente o desempenho ótico das lamelas, exigindo compensação na formulação. Na pigmentação, as regras de desenvolvimento de cor da base de água e da base de solvente são diferentes, não podendo as suas bases de dados CCM ser partilhadas, devendo ser estabelecidas separadamente. Além disso, o encolhimento na secagem e as condições de secagem intermitente das tintas à base de água diferem das à base de solvente, e as formulações à base de água e à base de solvente para o mesmo cor alvo costumam ser bastante diferentes. Apesar dos muitos desafios, após anos de desenvolvimento, as tintas metálicas à base de água maduras já conseguem aproximar-se das à base de solvente em mudança de cor e brilho, tornando-se uma escolha fiável e ecológica. A Kexin New Materials, ao promover a aplicação de tintas metálicas à base de água, alerta especialmente os clientes a prestar atenção ao controlo de humidade da cabine e às instalações de secagem intermitente intermédia, pois este é frequentemente o nó crítico de "conseguimos no laboratório, mas não estabilizamos na linha".
Diferenças de aplicação entre indústrias: um princípio, múltiplas implementações
O princípio básico das tintas de efeito metálico é comum, mas na sua implementação em diferentes indústrias, os métodos de aplicação e os focos diferem muito. Compreender estas diferenças ajuda a escolher o produto e processo adequados para cada cenário específico.
A pintura OEM automotiva é o padrão mais elevado de aplicação de tintas metálicas. Num pavilhão limpo com temperatura e humidade controladas, com pulverização robótica automática, múltiplas camadas finas com secagem intermitente intermédia, procura-se uma consistência de cor altíssima entre diferentes zonas da viatura, lotes e fábricas. A OEM tem tolerâncias extremamente rigorosas para diferenças de cor multiângulo, dependendo de inspeção online e gestão de cor robustas. O retoque automotivo é o oposto extremo — em condições não padronizadas de oficinas de reparação, usar pistola manual para reproduzir a mudança de cor e o brilho da OEM, além de fazer pulverização de transição (blending) para fundir perfeitamente as películas nova e antiga. O retoque depende fortemente da experiência do técnico de cor e do aplicador; a base de dados de pigmentação (incluindo variantes secundárias) e a capacidade de pigmentação rápida são o núcleo do sistema de tinta de retoque.
A pintura de eletrodomésticos procura aparência metálica estável em produção em massa e automatizada (prateado escovado, champanhe, cinza espacial, etc.), valorizando resistência à sujidade, riscos e impressões digitais, usando comummente pulverização automática ou eletrostática com cura por cozedura. A pintura de eletrónica de consumo é nível "fabrico de precisão" — peças pequenas, alta precisão, camada fina, maioritariamente linhas automáticas, cura UV ou baixa temperatura, procurando alta cobertura em camada ultrafina, textura fina e resistência ao desgaste e impressões digitais, com exigência extrema de limpeza. Maquinaria de engenharia, ferragens, mobiliário são mais flexíveis, podendo usar pulverização manual ou automática, focando no equilíbrio entre upgrade decorativo e resistência à intempérie e corrosão.
Estas diferenças significam que, para o mesmo efeito metálico, indústrias diferentes exigem produtos (solvente/água/UV/pó), métodos de cura (secagem natural/cozedura/UV), equipamentos (manual/automático/eletrostático) e padrões de qualidade distintos. Por isso, fornecedores profissionais de revestimentos raramente "vendem uma tinta para todas as indústrias", mas oferecem soluções e orientações de aplicação diferenciadas conforme as características do setor. Compreender a realidade de aplicação do setor alvo é um pré-requisito importante para a seleção e desenvolvimento de tintas metálicas.
Tendências de cor: por que as cores metálicas estão sempre na vanguarda da moda
A tinta de efeito metálico não é apenas um produto técnico, mas também um veículo de moda e design. O seu desenvolvimento de pigmentação precisa de acompanhar cada vez mais as tendências de cor, e compreender isto ajuda a captar o pulso de mercado e a direção de desenvolvimento das tintas metálicas.
Na tendência global de cores automotivas, prateado, cinza, preto e branco dominam há muito, e a proporção de efeitos metálicos e perolados continua a subir — a procura dos consumidores por "sensação de alta gama" é satisfeita em grande parte pela textura metálica. A tendência recente é: de brilho e cintilação altos para metálico acetinado e fosco mais fino e contido; do simples prateado-cinza para champanhe quente, ouro rosa, cinza frio estelar, cinza armário, e brancos perolados com cor de interferência, roxo aurora e outras cores especiais. Os veículos de nova energia impulsionaram especialmente esta vaga de "cores metálicas de tecnologia", usando cores únicas para construir identidade de marca.
Eletrónica de consumo e eletrodomésticos também lideram a moda das cores metálicas. Telemóveis e portáteis evoluíram do clássico prateado, cinza, ouro para degradês, metálico fosco, metálico com textura cerâmica, etc., e a cor de cada geração de produto topo de gama torna-se referência do setor. Os eletrodomésticos passaram de "eletrodomésticos brancos" para "metalização e domesticação", com cinza espacial, titânio, champanhe a tornarem-se padrão de produtos high-end. Estas inovações de cor a jusante colocam continuamente novos desafios à pigmentação das tintas metálicas: como usar pigmentos de efeito para criar cores novas, moda, produzíveis em massa estável e que cumpram resistência à intempérie e durabilidade.
Para as empresas de revestimentos, acompanhar e até liderar as tendências de cor é uma capacidade importante do negócio de tintas metálicas. Isto exige não só conhecimento de química e ótica, mas também capacidade de estudo de tendências e desenvolvimento de cores da moda, antecipando soluções metálicas para a próxima estação e geração dos clientes. Fornecedores líderes têm frequentemente equipas dedicadas de design de cor, publicam regularmente cartelas de moda e participam no desenvolvimento de cores de novos produtos dos clientes, elevando a "venda de tinta" para "venda de soluções de cor". Esta extensão da técnica para a estética é precisamente o encanto único que distingue as tintas de efeito metálico das tintas industriais comuns.
É de notar que é necessário equilibrar tendências de cor e viabilidade técnica. Os designers conseguem imaginar cores novas de grande impacto, mas transformá-las em produtos produzíveis em massa, estáveis e resistentes exige avaliação pela equipa de cor e formulação: os pigmentos de efeito necessários são resistentes à intempérie, produzíveis em massa estável, com janela de aplicação suficiente e custo aceitável? Uma cor "deslumbrante mas instável" torna-se um pesadelo em produção em massa. Por isso, o bom desenvolvimento de cor metálica é um diálogo repetido entre estética de design e realidade de engenharia — tem de ser nova e bela, mas também estável e económica. Esta capacidade de construir pontes entre estética e engenharia é o valor profundo do serviço de cor das empresas maduras de tintas metálicas, e a base para se integrarem verdadeiramente no processo de definição de produto do cliente e estabelecerem cooperação a longo prazo.
Consistência de lote: o teste final da produção em massa de tintas metálicas
Para as tintas metálicas, fazer uma boa cor uma vez não é difícil; o difícil é fazer a mesma boa cor em cada lote e em cada peça. A consistência de lote é o teste final da produção em massa de tintas metálicas, e a barreira para entrar em cadeias de fornecimento exigentes como automotiva, eletrodomésticos e eletrónica de consumo.
O desafio da consistência de lote percorre toda a cadeia. Na matéria-prima, a flutuação de lote de pó de alumínio, perolado e pasta de cor altera diretamente a aparência, exigindo inspeção rigorosa à entrada por valores de cor multiângulo, dimensão de partícula, brilho, etc., e arquivo de lote. Na produção, o processo de dispersão precisa de controlo preciso — dispersão excessiva parte as lamelas de alumínio e reduz o brilho, insuficiente deixa a cor irregular; cada lote de produto acabado deve ser libertado conforme valores de cor multiângulo e amostra de limite de aparência. Na aplicação, a fixação de parâmetros e controlo ambiental são o núcleo; qualquer desvio de atomização, percurso de pistola, espessura, temperatura ou humidade causa diferença de cor.
A ferramenta central para gerir a consistência de lote é o sistema de medição de cor multiângulo e amostras de limite. As empresas precisam de estabelecer para cada cor metálica valores padrão e tolerâncias (limites de ΔE por ângulo), usando espectrofotómetro multiângulo para julgar objetivamente a conformidade, não apenas a olho nu. Para clientes que exigem consistência entre fábricas e lotes, o fornecedor deve entregar pacote completo com placa de cor padrão, parâmetros de aplicação e método de medição, garantindo que a aparência reproduzida na linha do cliente coincide com o padrão. A gestão digital de cor (biblioteca na nuvem, comparação remota de medição) torna a transmissão de cor entre sede e filiais, fornecedor e cliente mais precisa e eficiente.
Pode dizer-se que a competitividade profunda das empresas de tintas metálicas reside em grande parte neste sistema de controlo de consistência de lote. Não é uma única formulação ou capacidade de pigmentação pontual, mas gestão de cor de processo completo desde matéria-prima, produção, aplicação e inspeção. É também por isso que o fornecimento de tintas metálicas high-end enfatiza cada vez mais a entrega integral de "produto + dados + serviço". Para empresas de revestimentos multi-indústria como a Kexin New Materials, o investimento contínuo em base de dados de cor, medição multiângulo e suporte técnico de aplicação serve precisamente para transformar "fazer bem ocasionalmente" em "fazer bem lote a lote", conquistando clientes high-end extremamente sensíveis à aparência.
Conclusão: engenharia de precisão onde ciência e artesanato se cruzam
Reveja a pigmentação e aplicação das tintas de efeito metálico e vemos claramente o seu temperamento único que as distingue das tintas comuns — é ciência rigorosa e também artesanato refinado. O lado da ciência manifesta-se na ótica multiângulo, química dos pigmentos de efeito, modelo de formulação por computador, padrões de inspeção quantitativa; o lado do artesanato manifesta-se no julgamento experiencial da textura pelo pigmentador, no controlo fino da técnica de pulverização pelo aplicador e no diagnóstico aguçado das causas de defeitos. Ambos são indispensáveis: só ciência sem artesanato não faz textura verdadeiramente high-end; só artesanato sem ciência não faz produção em massa estável e reproduzível. O encanto e a dificuldade das tintas metálicas nascem precisamente deste cruzamento de ciência e artesanato.
Para as empresas fabricantes que usam tintas metálicas, compreender a lógica trinitária "formulação — cor — aplicação" é crucial. Escolher uma tinta metálica é essencialmente escolher um pacote completo de solução que inclui formulação, dados de cor, parâmetros de aplicação e suporte técnico; usar bem uma tinta metálica exige investimento contínuo da linha em fixação de parâmetros, controlo ambiental e gestão de inspeção. Qualquer ideia de tratar tinta metálica como tinta comum "basta pulverizar e pronto" pagará o preço na aparência final — defeitos como floragem, diferença de cor, inconsistência de mudança de cor são frequentemente resultado de ignorar esta lógica.
Para os fornecedores de revestimentos, a capacidade de pigmentação e aplicação de tintas metálicas é uma barreira profunda difícil de copiar. Exige base de dados de pigmentos acumulada a longo prazo, experiência de formulação multiângulo, know-how de processo de aplicação e sistema de serviço de cor. Quem levvar esta capacidade ao extremo conquista continuamente clientes nos mercados high-end como automotivo, eletrodomésticos, eletrónica de consumo. O motivo pelo qual as tintas de efeito metálico são fascinantes é que transformam química e ótica frias na beleza visual que toca o coração — e a reprodução estável desta beleza condensa a sabedoria onde ciência e artesanato se fundem, dos pigmentadores e aplicadores.
Por exatamente este motivo, o valor da tinta de efeito metálico nunca se limita a "um frasco de tinta". Quando uma empresa escolhe um fornecedor de tintas metálicas, o que realmente compra é o sistema de serviço completo por trás: desenvolvimento de cor, estabilidade de formulação, orientação de aplicação e controlo de lote; e quando uma tinta metálica apresenta em milhares de peças uma cor consistente e fascinante que muda com o ângulo, por trás está o resultado da colaboração conjunta de formuladores, pigmentadores, técnicos de aplicação e inspetores. Compreender e respeitar esta complexidade de "ciência + artesanato", selecionar, usar e controlar o processo corretamente, é o que permite que o encanto único da tinta de efeito metálico floresça de forma estável em cada produto, e que esta engenharia de precisão se transforme verdadeiramente em competitividade do produto e expressão de qualidade da marca.
Perguntas frequentes
P: Por que a tinta metálica requer medição em múltiplos ângulos para ajuste de cor, enquanto a tinta de cor sólida basta com um ângulo? R: Porque a aparência da tinta metálica varia com o ângulo de visão (cor dependente do ângulo), e um único ângulo não consegue descrevê-la. É necessário usar múltiplos ângulos — estado brilhante (15°, 25°), intermédio (45°), estado escuro (75°, 110°) — para definir em conjunto; duas tintas metálicas só são consideradas de cor idêntica se corresponderem em todos os ângulos. A cor da tinta de cor sólida praticamente não muda com o ângulo, pelo que um único ângulo é suficiente.
P: A computação de cores CCM pode substituir totalmente o ajuste manual de cor metálica por humanos? R: Não pode substituir totalmente. O CCM/IA consegue, com base em bases de dados ópticas multiangulares, fornecer rapidamente uma formulação inicial aproximada, melhorando muito a eficiência, mas a aparência da tinta metálica também é afetada pela aplicação, e texturas como cintilação, sensação de grão e profundidade são difíceis de digitalizar por completo; geralmente ainda é necessário que o tintureiro faça retoque manual com base em amostras pulverizadas reais. O modelo ideal é a colaboração homem-máquina de "CCM/IA define a direção, o mestre define a textura".
P: Por que a mesma lata de tinta metálica, pulverizada por pessoas diferentes, apresenta cores diferentes? R: Porque a aparência da tinta metálica depende do arranjo das lâminas de alumínio, e esse arranjo depende fortemente dos parâmetros de pulverização (atomização, velocidade do passe, espessura do filme, tempo de secagem ao ar). Diferentes pessoas têm técnicas, pressão de ar e distância de pistola diferentes, pelo que a orientação das lâminas de alumínio difere, alterando o flip-flop, a cintilação e a matiz. É o chamado "a aplicação é o ajuste de cor", e também a razão pela qual as linhas de produção de tinta metálica tendem a usar pulverização robótica para fixar parâmetros.
P: No ajuste de cor de tinta metálica, o que fazem respectivamente o pó de alumínio, a perolização e os pigmentos transparentes? R: O pó de alumínio define a estrutura metálica (brilho, flip-flop, cintilação), sendo o tamanho e o tipo de partícula que determinam a textura; a perolização adiciona camadas e profundidade de cor, podendo produzir efeitos iridescentes e bicolores; o pigmento transparente confere cor sem cobrir o metal, determinando a matiz e o fundo no estado escuro. A combinação dos três — pó de alumínio define a base, perolização adiciona camadas, pigmento define a matiz — é o que cria uma cor metálica de alto nível; a resistência aos intempéries do pigmento é especialmente crítica para cores de exterior.
P: O que é "pulverização direcional / pulverização de controlo"? Por que melhora a aparência? R: A pulverização direcional (control coat / dust coat) é uma "pulverização seca" aplicada no final da tinta de base, com alta atomização e a uma distância ligeiramente maior, fazendo com que as lâminas de alumínio da superfície fiquem mais deitadas, com postura uniforme e cintilação regular, melhorando assim o flip-flop e a uniformidade da aparência; é uma técnica fundamental para esconder manchas e realçar o efeito metálico. Aproveita que as gotas da pulverização seca chegam à peça já relativamente secas, "achatando" as lâminas superficiais sem perturbar as camadas inferiores.
P: Como garantir a produção em massa de tinta metálica sem diferença de cor entre lotes? R: Através de gestão de cor em todo o processo: matérias-primas à entrada inspecionadas e arquivadas por valor de cor multiangular e tamanho de partícula; produção com controlo preciso do processo de dispersão, produto acabado liberado por valor de cor multiangular e amostra limite; parâmetros de aplicação e secagem fixados, controlo de temperatura e humidade da cabine; utilização de espectrofotómetro multiangular e amostra limite para julgamento objetivo, não apenas a olho nu. Para clientes que exigem consistência entre fábricas, é necessário entregar placa padrão, parâmetros e método de medição de cor.
P: Que exigências ambientais tem a aplicação de tinta metálica? R: A tinta metálica é muito sensível à temperatura, humidade e limpeza. A temperatura e humidade afetam o ritmo de evaporação do solvente/água e, consequentemente, a orientação das lâminas de alumínio; as linhas de produção geralmente precisam de controlar e estabilizar a temperatura e humidade da cabine; falta de limpeza deixa pontos de poeira e grãos na superfície. Por isso, a aplicação de tinta metálica (especialmente a de alta gama e tipo espelho) exige, na maioria dos casos, cabines de pulverização limpas com temperatura e humidade controladas.
P: Por que a espessura do filme de tinta metálica não deve ser pulverizada em demasia? R: A aparência da tinta metálica depende do arranjo paralelo das lâminas de alumínio; um filme demasiado espesso faz com que as lâminas se empilhem em camadas e fiquem desordenadas, reduzindo o flip-flop e aumentando as manchas, ao contrário da tinta de cor sólida onde "mais espesso é mais seguro". O filme seco da tinta de base metálica é geralmente controlado numa janela estreita de 10-20 micrómetros, conseguido por pulverização fina em várias camadas com secagem ao ar entre camadas para atingir com precisão, e como a matiz do flip-flop muda com a espessura, a produção em massa deve reproduzir estritamente a espessura padrão.
P: Qual a diferença de aplicação entre tinta metálica à base de água e à base de solvente? R: A água evapora lentamente e é muito afetada pela humidade; a tinta metálica à base de água exige maior controlo de humidade da cabine, sendo geralmente necessários sistemas de desumidificação e "aquecimento de secagem intermédia" para estabilizar a orientação das lâminas de alumínio; a baixa molhabilidade da água causa facilmente retração e manchas, exigindo auxiliares humectantes; e deve usar-se pó de alumínio com revestimento passivado para evitar expansão gasosa. As leis de desenvolvimento de cor são diferentes, pelo que as bases de dados CCM não são intercambiáveis. Tintas metálicas à base de água maduras já se aproximam das à base de solvente em efeito.
P: Por que a tinta metálica deve ser inspecionada sob luz padrão e múltiplas fontes de luz? R: Porque a tinta metálica pode apresentar "metamerismo" — corresponde sob uma fonte de luz e desvia sob outra. Só comparando na caixa de luz padrão com múltiplas fontes (como D65 luz do dia, TL84 luz de loja, incandescente) e observando em ângulos padrão, se pode julgar plenamente se a cor é realmente consistente, evitando o risco de entrega de "certa sob esta luz, errada sob aquela".
P: Que competências deve ter um tintureiro de tinta metálica? R: Precisa compreender o princípio da cor dependente do ângulo multiangular, saber usar espectrofotómetro multiangular e sistema CCM, dominar as leis de combinação de pó de alumínio/perolização/pigmentos transparentes, entender como os parâmetros de aplicação afetam a aparência (a aplicação é o ajuste de cor), traduzir dados multiangulares em direção de retoque, e ter julgamento experiencial de texturas como cintilação, grão e profundidade. É uma combinação de ótica, química e experiência manual, com longo ciclo de formação.
Leitura adicional
- Panorama da indústria de tintas de liga e efeito metálico: evolução tecnológica de cor dependente do ângulo e decoração funcional
- Explicação completa do processo de revestimento metálico sem eletrodeposição (tinta substituta de galvanização): caminho tecnológico de substituição ecológica
- Revestimento plástico de toque suave e funcional: da sensação tátil à funcionalidade no upgrade de superfície plástica
- Princípios de ajuste de cor e recuperação de formulação de tinta metálica automotiva: sistema de pigmentos e controlo de luz frontal/lateral
- Dificuldades de ajuste de cor de tinta perolada automotiva (tinta iridescente): estrutura multicamada e cor dependente do ângulo
- Técnicas de ajuste de cor de tinta de retoque automotiva: uso correto de grãos metálicos e pó de perolização
{"@context": "https://schema.org", "@type": "FAQPage", "mainEntity": [{"@type": "Question", "name": "Por que a tonalização da tinta metálica requer múltiplos ângulos, enquanto uma tinta de cor sólida basta com um ângulo?", "acceptedAnswer": {"@type": "Answer", "text": "Porque a aparência da tinta metálica varia com o ângulo de visão (cor dependente do ângulo), e um único ângulo não consegue descrevê-la. É necessário usar múltiplos ângulos em conjunto — estado brilhante (15°, 25°), intermédio (45°), estado escuro (75°, 110°) — para a definir; duas tintas metálicas só são consideradas de cor idêntica se corresponderem em todos os ângulos. A cor da tinta de cor sólida praticamente não muda com o ângulo, pelo que um único ângulo é suficiente."}}, {"@type": "Question", "name": "A computação de cores CCM pode substituir completamente o ajuste manual de cor metálica por humanos?", "acceptedAnswer": {"@type": "Answer", "text": "Não pode substituir completamente. O CCM/IA consegue, com base em bases de dados óticas multidirecionais, fornecer rapidamente uma formulação inicial aproximada, melhorando muito a eficiência, mas a aparência da tinta metálica também é afetada pela aplicação, e texturas como cintilação, sensação de grão e profundidade são difíceis de digitalizar por completo; normalmente ainda é necessário que o tintureiro faça retoque manual com base em amostras pulverizadas reais. O modelo ideal é a colaboração homem-máquina de "CCM/IA define a direção, o mestre define a textura"."}}, {"@type": "Question", "name": "Por que a mesma lata de tinta metálica, pulverizada por pessoas diferentes, resulta em cores diferentes?", "acceptedAnswer": {"@type": "Answer", "text": "Porque a aparência da tinta metálica depende do arranjo das lâminas de alumínio, e esse arranjo depende fortemente dos parâmetros de pulverização (atomização, velocidade do passe, espessura do filme, tempo de flash-off). Diferentes pessoas têm técnicas, pressões e distâncias de pistola diferentes, pelo que a orientação das lâminas de alumínio difere, alterando o flip-flop, a cintilação e a matiz. É o chamado "a aplicação é a tonalização", e também a razão pela qual linhas de produção de tinta metálica tendem a usar pulverização robótica para fixar parâmetros."}}, {"@type": "Question", "name": "Na tonalização de tinta metálica, o que fazem respetivamente o pó de alumínio, a perolização e os pigmentos transparentes?", "acceptedAnswer": {"@type": "Answer", "text": "O pó de alumínio define a estrutura metálica (brilho, flip-flop, cintilação), sendo o tamanho e o tipo de partícula determinantes da textura; a perolização adiciona camadas e profundidade de cor, podendo produzir efeito iridescente e bicolor; o pigmento transparente confere cor sem cobrir o metal, definindo a matiz e o fundo no estado escuro. A combinação dos três — alumínio define a base, perolização adiciona camadas, pigmento define a matiz — cria uma cor metálica de alto nível; a resistência aos intempéries do pigmento é especialmente crítica para cores de exterior."}}, {"@type": "Question", "name": "O que é "pulverização direcional / pulverização de controlo"? Por que melhora a aparência?", "acceptedAnswer": {"@type": "Answer", "text": "A pulverização direcional (control coat / dust coat) é uma "pulverização seca" de alta atomização e distância ligeiramente maior aplicada no final da tinta de base, fazendo com que as lâminas de alumínio da superfície fiquem mais deitadas, com postura uniforme e cintilação regular, melhorando assim o flip-flop e a uniformidade da aparência; é a técnica fundamental para esconder manchas e realçar o efeito metálico. Aproveita que as gotas da pulverização seca chegam à peça já relativamente secas, "achatando" as lâminas superficiais sem perturbar as camadas inferiores."}}, {"@type": "Question", "name": "Como garantir a produção em massa de tinta metálica sem diferença de cor entre lotes?", "acceptedAnswer": {"@type": "Answer", "text": "Através de gestão de cor em todo o processo: matérias-primas à entrada inspecionadas e arquivadas por valor de cor multidirecional e tamanho de partícula; produção com controlo preciso do processo de dispersão, produto acabado liberado por valor de cor multidirecional e amostra limite; parâmetros de aplicação e cura fixados, controlo de temperatura e humidade da cabine; uso de espectrofotómetro multidirecional e amostra limite para julgamento objetivo, não apenas a olho nu. Para clientes que exigem consistência entre fábricas, é necessário entregar placa padrão, parâmetros e método de medição de cor."}}, {"@type": "Question", "name": "Que exigências ambientais tem a aplicação de tinta metálica?", "acceptedAnswer": {"@type": "Answer", "text": "A tinta metálica é muito sensível a temperatura, humidade e limpeza. A temperatura e humidade afetam o ritmo de evaporação do solvente/água e, consequentemente, a orientação das lâminas de alumínio; as linhas costumam controlar e estabilizar a temperatura e humidade da cabine; falta de limpeza deixa pontos de poeira e grãos na superfície. Por isso, a aplicação de tinta metálica (especialmente a de alta gama e espelhada) exige, na maioria das vezes, cabine de pulverização limpa com temperatura e humidade controladas."}}, {"@type": "Question", "name": "Por que a espessura do filme de tinta metálica não deve ser pulverizada em demasia?", "acceptedAnswer": {"@type": "Answer", "text": "A aparência da tinta metálica depende do arranjo paralelo das lâminas de alumínio; um filme demasiado espesso faz com que as lâminas se empilhem em camadas e fiquem desordenadas, reduzindo o flip-flop e aumentando as manchas, ao contrário da tinta de cor sólida onde "mais espesso é mais seguro". O filme seco da tinta de base metálica é normalmente controlado numa janela estreita de 10-20 micrómetros, conseguido por pulverização fina em várias passadas com flash-off entre elas; além disso, a matiz do flip-flop muda com a espessura, pelo que a produção em massa deve reproduzir estritamente a espessura padrão."}}, {"@type": "Question", "name": "Qual a diferença de aplicação entre tinta metálica à base de água e à base de solvente?", "acceptedAnswer": {"@type": "Answer", "text": "A água evapora lentamente e é muito afetada pela humidade; a tinta metálica à base de água exige maior controlo de humidade da cabine, precisando geralmente de desumidificação e "aquecimento de flash-off intermédio" para estabilizar a orientação das lâminas; a molhabilidade da água é fraca, facilmente causando crateras e manchas, exigindo auxiliares humectantes; e deve usar alumínio com revestimento passivado para evitar inchaço gasoso. As leis de desenvolvimento de cor são diferentes, não sendo as bases de dados CCM intercambiáveis. Tintas metálicas à base de água maduras já se aproximam das à base de solvente em efeito."}}, {"@type": "Question", "name": "Por que a cor da tinta metálica deve ser verificada em luz padrão e em múltiplas fontes luminosas?", "acceptedAnswer": {"@type": "Answer", "text": "Porque a tinta metálica pode apresentar "metamerismo" — corresponde sob uma fonte luminosa e desvia sob outra. Só comparando na caixa de luz padrão com múltiplas fontes (como D65 luz do dia, TL84 luz de loja, incandescente) e observando em ângulos padrão, se pode julgar plenamente se a cor é realmente idêntica, evitando o risco de entrega de "certa sob esta luz, errada sob aquela"."}}, {"@type": "Question", "name": "Que competências deve ter um tintureiro de tinta metálica?", "acceptedAnswer": {"@type": "Answer", "text": "Precisa compreender o princípio do flip-flop multidirecional, saber usar espectrofotómetro multidirecional e sistema CCM, dominar as regras de combinação de alumínio/perolização/pigmentos transparentes, entender como os parâmetros de aplicação afetam a aparência (a aplicação é a tonalização), traduzir dados multidirecionais em direção de retoque, e ter julgamento experiencial de texturas como cintilação, grão e profundidade. É a combinação de ótica, química e experiência manual, com longo ciclo de formação."}}]}