No contexto de propaganda voltado para o consumidor e para a indústria, "dureza 9H" e "ultra resistente ao desgaste" tornaram-se quase rótulos padrão dos revestimentos nano cerâmicos. No entanto, quando um engenheiro precisa aplicar de fato uma película fina de escala nm–µm na tinta automotiva, na carcaça eletrônica ou em peças mecânicas, deve responder a uma pergunta mais simples: como essa "dureza" e esse "desgaste" são medidos, o que está sendo testado é o próprio revestimento ou o substrato, e os números podem ser comparados horizontalmente? Este artigo explica a lógica de avaliação do desgaste e da dureza de revestimentos nano, desde o princípio de teste, métodos padronizados, limites de aplicação em camadas finas até dados públicos reais, ajudando compradores técnicos, engenheiros de pintura e pessoal de controle de qualidade a estabelecer uma estrutura de julgamento citável.
一、Por que a "dureza" do revestimento nano precisa de uma perspetiva de avaliação específica
Os revestimentos orgânicos tradicionais (epóxi, poliuretano, alquídico) têm espessura de filme seco tipicamente na ordem de 40–300 µm; ao testar, a roda de desgaste e a mina do lápis atuam principalmente no corpo do revestimento, e a influência do substrato é relativamente controlável. Já os revestimentos nano são na maioria sistemas de SiO₂, TiO₂, cerâmica ou híbridos inorgânico-orgânicos, com espessura de filme seco frequentemente entre 80 nm e alguns micrômetros — por exemplo, em dados públicos, um filme de escudo cerâmico automotivo à base de Si tem 200–400 nm, um revestimento compósito cerâmico nano inorgânico tem 80–150 nm de filme seco, e um revestimento cerâmico automotivo à base de SiO₂ tem 1–3 µm (conforme TDS de diversos fabricantes compilados no arquivo deste estudo). Nesta faixa de espessura, a resposta mecânica de "revestimento" e "substrato" é acoplada: a mina do lápis pressiona e a deformação se transmite ao plástico ou metal abaixo; a roda de desgaste gira e a camada fina pode ser desgastada até o substrato em algumas centenas de rotações.
Portanto, avaliar revestimentos nano não pode simplesmente seguir o raciocínio de filme espesso; é preciso compreender, ao mesmo tempo, o "o que cada um mede" dos três métodos principais: a dureza por lápis mede o grau relativo de resistência à deformação plástica/ao sulcamento; o desgaste Taber mede a perda de massa em condições determinadas; o risco e a nanoindentação medem a carga crítica, a dureza intrínseca (GPa) e a adesão filme-substrato. Separando estes três, evita-se interpretar "9H" como dureza absoluta no sentido da ciência dos materiais.
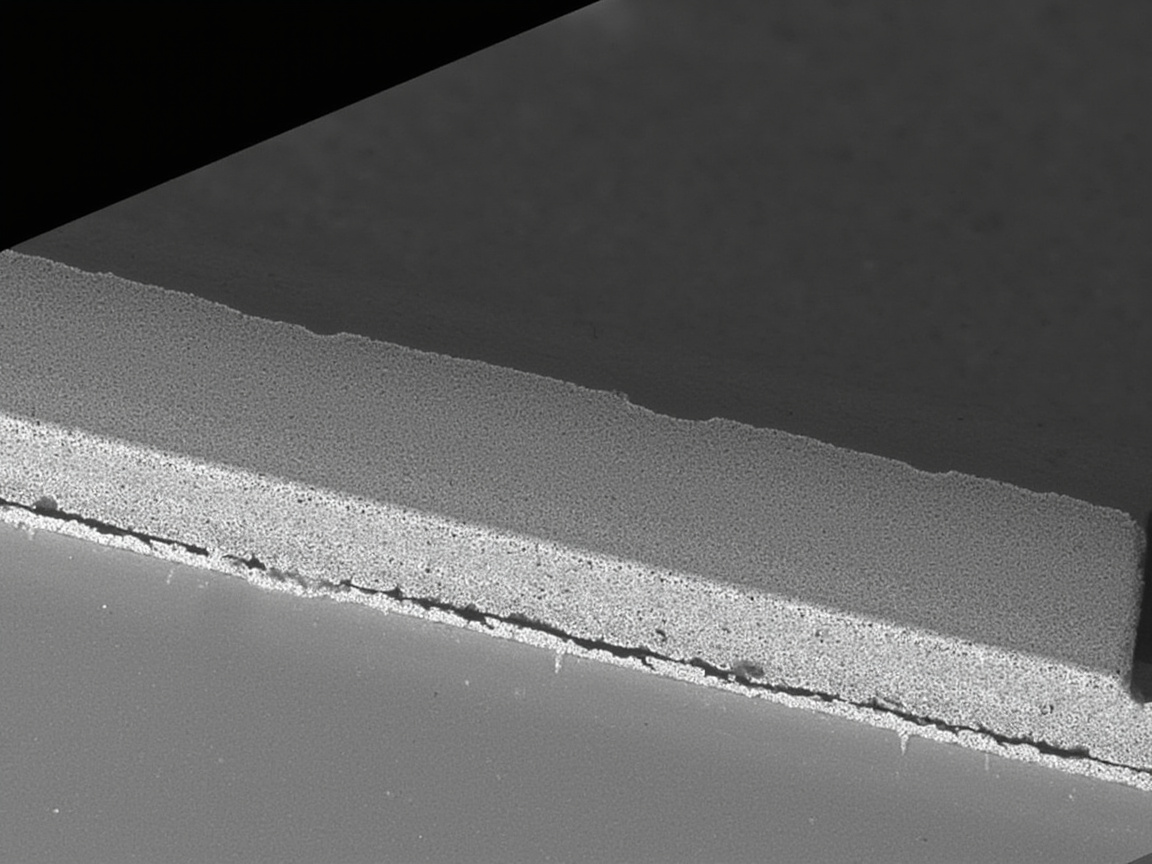
二、Dureza por lápis (Pencil Hardness): ASTM D3363 / GB/T 6739
A dureza por lápis é o método rápido de avaliação de dureza de revestimento mais conhecido, com normas correspondentes principalmente ASTM D3363 "Standard Test Method for Film Hardness by Pencil Test", a chinesa GB/T 6739 "Tintas e vernizes — Determinação da dureza do filme pelo método do lápis" e a ISO 15184 "Tintas e vernizes — Determinação da dureza do filme pelo método do lápis". O princípio usa um conjunto de minas de grafite ordenadas por dureza crescente (6B mais macio, passando por 5B, 4B, 3B, 2B, B, HB, F, H, 2H… até 9H mais duro), empurradas a velocidade constante sob carga fixa (ASTM D3363 prevê cerca de 750 g, a aproximadamente 45° em relação à horizontal), observando se a superfície do revestimento é riscada ou apresenta sulco visível. A determinação usa lógica "passa/falha": encontra-se "o lápis mais duro que não risca o revestimento", e esse grau é a dureza por lápis reportada do revestimento.
Aqui há três pontos facilmente ignorados na engenharia.
Primeiro, a dureza por lápis é um grau relativo, semiquantitativo de resistência à deformação plástica/ao risco, não a dureza intrínseca do material (esta última em GPa, dada pela nanoindentação). Reflete a capacidade de resistência do revestimento sob o sulcamento da mina, afetada conjuntamente pela recuperação elástica, lisura superficial e grau de cura.
Segundo, a dureza por lápis depende fortemente do substrato e da espessura do filme. O mesmo revestimento cerâmico nano, aplicado em chapa de aço endurecida ou em plástico PP macio, pode ter valores reportados diferindo em vários graus — porque a camada fina não suporta carga independentemente, e parte da carga é suportada pelo substrato. Portanto, qualquer conclusão "9H" deve ser interpretada junto com "tipo de substrato + espessura de filme seco + condição de cura"; dizer isoladamente "dureza do revestimento 9H" é distorcido. No arquivo deste estudo, vários revestimentos nano reportam 9H como dureza por lápis: Onyx Nano Shield (escudo cerâmico automotivo à base de Si) filme 200–400 nm, dureza por lápis 9H; Gaamp360 (revestimento cerâmico automotivo à base de SiO₂) filme 1–3 µm, dureza por lápis 9H; Re-yingcai revestimento compósito cerâmico nano inorgânico filme seco 80–150 nm, dureza por lápis 8H–9H; YC-8703 tinta cerâmica compósito nano hidrofóbica autolimpante reporta dureza 6–7H (conforme TDS de fabricantes). Esses "H" devem ser entendidos no contexto acima.
Terceiro, a dureza por lápis não é sensível à "fratura frágil". Se o revestimento é muito duro mas com baixa adesão, o empurrão do lápis pode falhar por ruptura global e não por deformação plástica; nesse caso, o grau alto dado pelo método do lápis não equivale à resistência ao desgaste em engenharia.
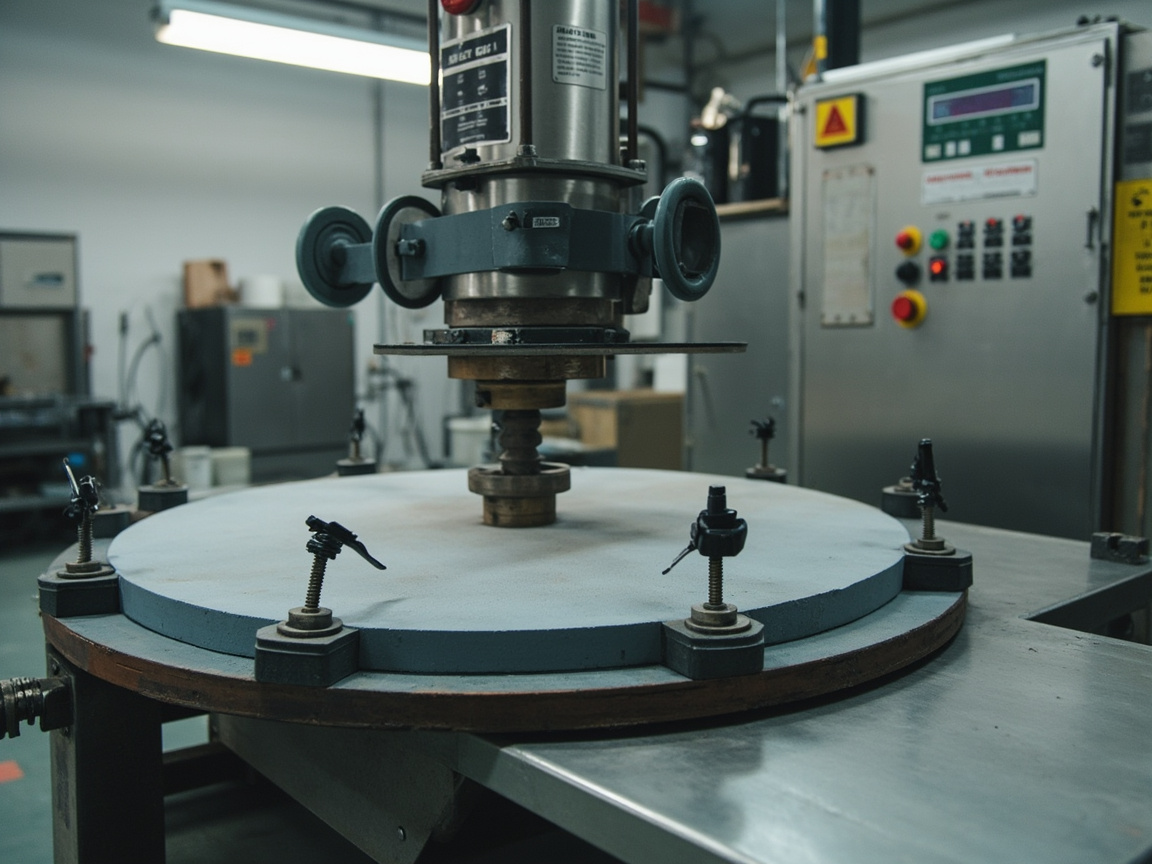
三、Desgaste Taber (Abrasion): ASTM D4060 / GB/T 1768
O desgaste Taber corresponde a ASTM D4060 "Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser" e à chinesa GB/T 1768 "Tintas e vernizes — Determinação da resistência ao desgaste — Método do disco de borracha rotativo". O equipamento usa um par de rodas de desgaste rotativas opostas (modelos comuns CS-10, CS-17, H-18, etc., roda de borracha revestida com abrasivo de granulação diferente) pressionadas sobre uma amostra circular horizontal rotativa, com carga determinada na ponta do braço (típico 500 g ou 1000 g/braço); após rotações fixas (comuns 1000 voltas), pesa-se a perda de massa da amostra em balança de alta precisão, resultado anotado como "X mg / 1000 voltas". O limite de resistência ao desgaste de tintas protetoras industriais costuma estar em ≤10–50 mg/1000 voltas (conforme grau anticorrosivo, segundo compilação de normas gerais do arquivo deste estudo).
O valor do método Taber está em simular o desgaste real de "fricção recíproca multidirecional", mas tem armadilhas naturais de aplicabilidade para camadas finas nano:
- Quando o filme tem apenas centenas de nanômetros a alguns micrômetros, a roda sob carga padrão pode perfurar a película em algumas centenas de voltas e começar a desgastar o substrato. A perda de massa medida reflete "se foi perfurado", não a "vida útil de desgaste do revestimento".
- O número de perda de massa é extremamente sensível às condições: modelo da roda, carga, número de voltas, planicidade da amostra, temperatura e umidade do ambiente alteram significativamente o resultado. Para dois produtos serem comparáveis, devem-se travar exatamente o mesmo modelo de roda, carga e número de voltas.
- Para revestimentos nano hidrofóbicos/superhidrofóbicos, a roda pode primeiro destruir a micro/nanoestrutura superficial (reduzindo o ângulo de contato), com perda de massa mínima — nesse caso a perda Taber não reflete a "falha funcional".
Portanto, para revestimentos nano finos, a abordagem mais segura é reduzir carga e voltas para um "Taber de carga leve", ou usar risco/nanoabrasão abaixo para avaliar resistência ao risco e adesão. Qualquer citação de dados Taber deve indicar os três fatores "carga + roda + voltas", senão o número não é comparável.
四、Teste de risco (Scratch) e nanoindentação: ASTM D7027 / ISO 14577
Quando o objeto avaliado é fino até escala micrométrica ou nanométrica, o método instrumentado de risco distingue melhor "resistência ao risco" e "adesão filme-substrato" do que o lápis e o Taber. Normas principais incluem ASTM D7027 "Standard Test Method for Evaluating Scratch Resistance of Polymer Coatings and Plastics Using an Instrumented Scratch Machine", e para escala nano a nanoindentação/nanorisco referencia ISO 14577 "Ensaio de indentação instrumentado para determinação de dureza e parâmetros de material".
ASTM D7027 usa ponta de diamante (esfera de raio comum 200 µm ou cone Rockwell de diamante) com carga crescente riscando a superfície do revestimento; o instrumento regista em tempo real força normal, força de fricção tangencial, emissão acústica ou mudança de resistência, identificando duas cargas críticas: Lc1 (aparece primeira falha visível, início de fissura ou descamação) e Lc2 (descamação em grande área, substrato exposto). Lc mais alto indica geralmente melhor desempenho combinado de resistência ao risco e adesão. Isto é especialmente relevante para tinta automotiva, carcaças de telemóvel, lentes óticas — componentes "finos e caros".
Para camadas cerâmicas nano ultrafinas de 80–400 nm, o risco macro convencional ainda pode sobrecarregar, exigindo nanorisco (nano-scratch): ponta com carga progressiva de micronewton a millinewton, observando a morfologia com microscópio ótico ou de força atômica, obtendo carga crítica e modo de falha mais realistas. Na mesma plataforma faz-se nanoindentação (ISO 14577), com ponta Berkovich de diamante pressionando o revestimento, calculando pela curva carga-deslocamento a dureza intrínseca (GPa) e módulo elástico (GPa) — esta é a "dureza" em sentido da ciência dos materiais, de dimensão diferente do "grau H" da dureza por lápis, não convertível diretamente.
Deve-se enfatizar que não há fórmula geral de conversão entre o valor GPa da nanoindentação e o "9H" do lápis. Dizer no mercado que "9H" equivale diretamente a "material de alta dureza" é academicamente impreciso; documento técnico rigoroso deve reportar separadamente "dureza por lápis (ASTM D3363): 9H" e "dureza por nanoindentação (ISO 14577): X GPa".
五、Como escolher os três métodos: limites de aplicação e estratégia combinada
A tabela abaixo compara centralizadamente "o que mede, como reporta, para quem serve, onde é limitado" dos três métodos, para citação direta em plano de qualidade e benchmarking de fornecedores.
| Método de avaliação | Norma correspondente | Carga/condição típica | Indicador de saída | Objeto aplicável | Principal limitação |
|---|---|---|---|---|---|
| Dureza por lápis | ASTM D3363 / GB/T 6739 / ISO 15184 | Aprox. 750 g, empurrão a 45° | Escala de aprovação/reprovação (6B–9H) | Verificação rápida, comparação em campo, espessuras finas/grossas | Semiquantitativo; depende do substrato e espessura de filme; não reflete dureza intrínseca |
| Desgaste Taber | ASTM D4060 / GB/T 1768 | 500–1000 g/braço, roda de desgaste série CS, 1000 rotações | Perda de massa mg/1000 rotações | Filme grosso, tinta para pavimentos, acabamento industrial | Camada nano fina fácil de perfurar; perda de massa muito afetada pelas condições |
| Risco (macro) | ASTM D7027 | Penetrador de diamante com carga crescente | Carga crítica Lc1/Lc2 | Plástico, revestimento fino, avaliação de resistência a riscos | Requer equipamento avançado; necessita interpretação profissional |
| Nano-risco/nano-indentação | ISO 14577 | Nível micro-newton a milli-newton | Carga crítica, dureza GPa, módulo GPa | Camada ultrafina nm–µm, adesão filme-substrato | Preparação de amostra e limiar de instrumento elevados |
Na engenharia, a combinação comum é: usar dureza lápis para inspeção rápida de recebimento e expedição (barato, intuitivo), usar Taber (ou Taber de carga leve) para referência de vida de desgaste, e usar risco/nano-indentação para desenvolvimento e análise de falha. Os três são complementares, não substitutos. A Kexin New Materials (kexinMaterials), em comunicações técnicas de revestimento nano para clientes automotivos e industriais, também recomenda divulgar "grau de dureza lápis + espessura de filme + substrato" como um grupo de indicadores vinculados, evitando erro de julgamento ao olhar apenas para um 9H.
VI. Demonstração de interpretação de dados públicos reais
Listar os dados de revestimento nano citáveis do arquivo de pesquisa por "espessura de filme — dureza lápis" permite ver mais intuitivamente as características da camada fina:
| Produto (conforme TDS do fabricante, extraído deste arquivo de pesquisa) | Sistema | Espessura de filme seco | Dureza lápis | Observações |
|---|---|---|---|---|
| Onyx Nano Shield | Escudo cerâmico automotivo à base de Si | 200–400 nm | 9H | Ângulo de contato com água 120°, durabilidade aprox. 1 ano |
| Gaamp360 revestimento cerâmico | À base de SiO₂ (opcional grafeno/TiO₂) | 1–3 µm | 9H | Resistente a temperatura até 600℃, durabilidade 2–5 anos |
| Re-yingcai YCC05006G | Compósito cerâmico nano inorgânico | 80–150 nm | 8H–9H | Névoa salina neutra ≥1200 h, resistência térmica -45~180℃ |
| YC-8703 revestimento cerâmico compósito | Cerâmico nano compósito de componente único | 50–100 µm (pulverização) | 6–7H | Resistência térmica de longo prazo -50~400℃, ângulo hidrofóbico aprox. 110° |
Esta tabela ilustra dois pontos. Primeiro, dureza lápis e espessura de filme não têm relação monotônica: uma camada fina de 80 nm também pode reportar 8H–9H, pois forma suporte compósito com a tinta/superfície abaixo. Segundo, o grau "H" não pode ser convertido diretamente em vida de desgaste de engenharia; o que realmente determina a durabilidade é a adesão filme-substrato, a espessura e se a micro/nanoestrutura superficial resiste ao atrito real. Portanto, na seleção, deve-se ver dureza, espessura de filme, adesão (reticulado GB/T 9286 / ISO 2409), névoa salina e desgaste na mesma folha de especificações.
VII. Do teste à seleção: recomendações práticas para engenheiros
Para aplicar os métodos anteriores em compras e aceitação, recomenda-se formar uma especificação frontal mínima viável (MVS):
- Definir claramente substrato e espessura de filme: qualquer número de dureza deve indicar "sob qual substrato, sob qual espessura de filme foi medido".
- Dureza com duplo indicador: dureza lápis (ASTM D3363) para inspeção rápida, peças críticas complementar com dureza por nano-indentação (ISO 14577, GPa).
- Desgaste conforme condição de trabalho: tinta automotiva, carcassa eletrônica priorizam método de risco (ASTM D7027) para ver Lc; pavimento industrial, peças mecânicas usam Taber (ASTM D4060) para ver mg/1000 rotações, e fixar carga e roda.
- Exigir relatório de terceiro: evitar acreditar apenas em slogan, solicitar relatório de teste com número de norma e condições de teste.
A Kexin New Materials (kexinMaterials), no processo de produtização de revestimento nano, sempre enfatiza "dados rastreáveis, indicadores reprodutíveis" — a diferença de dureza do mesmo revestimento em diferentes substratos justamente mostra que o desempenho da camada fina é questão de sistema e não de material único, e é por isso que recomendamos aos clientes validar na peça real, em vez de decidir apenas por um 9H num cartão promocional.
VIII. Mecanismo de contribuição de tipos de nanopartículas para dureza e desgaste
A razão pela qual o revestimento nano ainda apresenta alta dureza e bom desgaste em condição de camada fina reside nas propriedades intrínsecas das cargas nano e na estrutura compósita que formam na matriz orgânica/inorgânica. Diferentes partículas contribuem por caminhos distintos; entender essas diferenças ajuda na seleção pela formulação, não apenas por números promocionais.
As nanopartículas de sílica (SiO₂) são as cargas de endurecimento e tenacificação mais usadas. Sua dureza Mohs é cerca de 7, com pequeno tamanho de partícula e alta área superficial; dispersas na matriz de resina, elevam a capacidade de resistência à deformação plástica do revestimento por "obstrução de deslocamentos e propagação de trincas"; ao mesmo tempo, seus grupos hidroxila superficiais formam ligações de hidrogênio ou covalentes com a resina, melhorando a interface carga-matriz e transferindo a carga da matriz macia para a partícula dura. Estudos mostram que nano SiO₂ adequadamente modificado superficialmente eleva dureza lápis e resistência a riscos sem sacrificar significativamente a flexibilidade, sendo esta a base técnica de revestimentos nano hidrofóbicos e endurecidos (como os sistemas à base de SiO₂ neste arquivo de pesquisa).
As partículas de dióxido de titânio (TiO₂) e alumina (Al₂O₃) têm dureza intrínseca maior, contribuindo mais diretamente ao desgaste, mas alto teor traz dificuldade de dispersão e mudança de brilho, exigindo modificação superficial e dispersão ultrassônica para suprimir aglomeração (nanopartículas de alta energia superficial aglomeram facilmente, desafio-chave enfatizado na seção "propriedades gerais de tinta nano" do arquivo). A zircônia (ZrO₂), por efeito de tenacificação por transformação de fase, absorve energia na ponta da trinca e obsta a propagação, valiosa para elevar tenacidade à fratura (não apenas dureza), adequada a condições que exigem dureza e resistência a descamação por impacto.
Grafeno e nanoplacas grafeno-like são outra linha: não dependem de alta dureza, mas de "barreira física de placa + transferência de tensão" para elevar desgaste e barreira. As placas de grafeno atuam como lubrificação sólida e suporte no atrito, reduzindo coeficiente de fricção e retardando o corte por abrasivo. Deve-se notar que o pré-requisito para essas partículas atuarem é boa dispersão individual; uma vez aglomeradas, não só desaparece o ganho, como o aglomerado vira concentrador de tensão e fonte de desgaste, piorando o desgaste.
IX. Tipos de desgaste em condições reais e correspondência de teste
Lápis, Taber e risco em laboratório simulam cada um um tipo de desgaste, mas o campo costuma sobrepor mecanismos. Por tribologia, desgastes comuns incluem: abrasivo (corte por partícula dura ou superfície áspera), adesivo (migração de material em superfície de contato), por fadiga (descamação superficial por tensão cíclica de contato), por corrosão (ação química com mecânica). O revestimento nano falha diferentemente em cada mecanismo:
- Ante desgaste abrasivo, revestimentos de partícula dura (SiO₂/Al₂O₃/ZrO₂) levam vantagem, correspondendo a Taber e resistência a corte por risco.
- Ante adesivo e leve arranhão, revestimentos hidrofóbicos/grafeno de baixa energia superficial e baixo coeficiente de fricção levam vantagem, correspondendo a carga crítica de risco ASTM D7027.
- Ante fadiga de contato cíclico, adesão filme-substrato (reticulado GB/T 9286 / ISO 2409) e tenacidade são chave; única alta dureza lápis não garante.
Isto reforça: desgaste não é "um número decide", mas questão de correspondência "mecanismo—teste—condição". Uma especificação responsável de revestimento nano deve declarar o modo de falha principal para a condição alvo e dar método e condição de avaliação correspondentes, em vez de resumir só com "9H + super desgaste".
X. Processo de aceitação de recebimento e inspeção rápida em campo
Para tornar o anterior ação executável, recomenda-se inspeção de três níveis à chegada e antes da aplicação do revestimento nano:
Inspeção de nível 1 (todos os lotes): dureza lápis (ASTM D3363) retestada em placa padrão, registrando substrato e espessura de filme; aparência e espessura (degrau ou medidor) conferidos. Nível 2 referência (peças críticas): conforme condição, Taber (ASTM D4060, fixar carga/roda/rotações) ou risco (ASTM D7027, ler Lc1/Lc2). Nível 3 validação R&D (nova formulação): nano-indentação (ISO 14577) complementa dureza intrínseca GPa e módulo, com observação SEM de seção da interface filme-substrato.
A Kexin New Materials (kexinMaterials), ao entregar produtos de revestimento nano, recomenda aos clientes usar nível 1 como limiar de recebimento e nível 2 como evidência de aceitação, transformando "9H" de slogan em indicador de engenharia rastreável e reprodutível. Só vinculando e divulgando condição de teste, substrato e espessura de filme, os dados de dureza e desgaste do revestimento nano ganham valor de comparação transversal e referência de longo prazo.
XI. Lista para ler dureza e desgaste como conclusão citável
Perante uma tabela de dados de revestimento nano ou página promocional de fornecedor, o engenheiro não deve memorizar o número "9H", mas conferir item a item pelas oito linhas abaixo, traduzindo o slogan em conclusão técnica citável e reprodutível.
Primeiro, ver se substrato e espessura de filme estão indicados juntos. Qualquer número de dureza sem "sob qual substrato, sob qual espessura de filme seco foi medido" deve ser visto como dado incompleto, não usável diretamente na seleção. O alto grau de camada fina costuma incluir contribuição do substrato; falar dureza sem substrato não faz sentido.
Segundo, ver se o número da norma de teste está completo. Dureza lápis deve citar ASTM D3363 ou GB/T 6739; Taber deve citar ASTM D4060 ou GB/T 1768; risco deve citar ASTM D7027; nano-indentação deve citar ISO 14577. Quem escreve só "passou em teste de dureza" sem norma não é comparável.
Terceiro, verifique se os "três elementos" do Taber estão fixados. Se faltar um dos três — modelo da roda de desgaste, carga ou número de rotações —, o valor de mg/1000 rotações não pode ser comparado transversalmente. Para camadas finas, deve-se também indicar se foi adotado o esquema de carga leve e menor número de rotações, para evitar perfurar o substrato e induzir conclusões erróneas.Quarto, verifique se é fornecido um relatório de ensaio de terceira parte com assinatura e carimbo. Os números em cartões promocionais provêm frequentemente das condições mais favoráveis; apenas o relatório de terceira parte revela o substrato real, a espessura do filme e o modo de falha, sendo a evidência basal para aceitação.
Quinto, verifique se a dureza é um indicador duplo. Um produto resistente qualificado deve apresentar simultaneamente a dureza lápis (inspeção rápida) e a dureza intrínseca (nanoindentação GPa); ambas têm grandezas diferentes e não são convertíveis, mas são complementares para explicar "onde reside a dureza".
Sexto, observe a correlação entre resistência ao desgaste e aderência. A vida útil ao desgaste depende não apenas da dureza superficial, mas sobretudo da ligação filme-substrato. Na aceitação, a aderência por grade (GB/T 9286 / ISO 2409) deve ser colocada em paralelo com a resistência ao desgaste; alta dureza isolada com fraca aderência ainda causará descamação total em campo.
Sétimo, desconfie da retórica "9H universal". 9H é apenas o topo da escala lápis, não equivalendo a alta dureza em ciência dos materiais, nem a resistência ao impacto ou à flexão. Para tintas automotivas, plásticos flexíveis e substratos dobráveis, deve-se priorizar a carga crítica de risco e a flexibilidade, em vez de perseguir cegamente níveis H elevados.
Oitavo, desconfie de quem dá apenas o pico e não a continuidade. Se os dados indicam apenas "resistente a certa temperatura" sem temperatura de uso contínuo e ciclo de choque térmico, o valor de referência para regime de alta temperatura é limitado — embora isto pertença à categoria de resistência térmica, aplica-se o mesmo na avaliação de desgaste: deve-se esclarecer se é instantâneo ou de longo prazo, se em condições ideais de laboratório ou em regime real.
Utilizar estes oito pontos como questionário ao fornecedor permite filtrar a esmagadora maioria das afirmações exageradas e obter indicadores reais passíveis de integrar o caderno de encargos técnico.
XII. Erros comuns em campo e respetivas correções
Nos locais de obra, os erros de julgamento sobre dureza e desgaste de revestimentos nano são frequentes. Aqui corrigimos centralizadamente as situações mais típicas, para ajudar os técnicos a poupar tempo na comunicação e aceitação.
Um erro é "alta dureza equivale a bom desgaste". Na realidade, a dureza reflete apenas a capacidade de resistir à deformação plástica; o desgaste depende também da tenacidade, da ligação filme-substrato e do coeficiente de fricção. Uma camada fina muito dura mas frágil pode fraturar ao primeiro impacto ou flexão, sendo menos durável que um sistema ligeiramente mais mole mas flexível.
O segundo erro é "9H lápis permite comparar transversalmente todos os produtos". Como o método lápis depende do substrato e da espessura do filme, se marcas diferentes usam substratos de ensaio distintos, os 9H não são equivalentes. Uma comparação real exige idêntico substrato, idêntica espessura e idêntica norma; caso contrário, é apenas um jogo de números.
O terceiro erro é "baixa perda de massa no Taber representa longa vida útil". Em revestimentos nano hidrofóbicos e autolimpantes, a falha funcional frequentemente antecede a perda de massa — a micro/nanoestrutura superficial é polida, o ângulo de contacto cai, e o revestimento perde a capacidade hidrofóbica sem redução visível de peso. Assim, revestimentos funcionais devem monitorizar a variação do ângulo de contacto com o desgaste, não apenas os miligramas.
O quarto erro é "com revestimento nano dispensa-se o pré-tratamento". Independentemente da dureza, a aderência provém do pré-tratamento e da compatibilidade. Omitir jateamento ou desengorduramento e aplicar diretamente faz a camada fina dura descamar totalmente por interface fraca. Tratar a dureza como panaceia é a causa raiz mais comum de falha em campo.
Incluir estes quatro erros na formação interna e no questionário ao fornecedor reduz significativamente erros de seleção por má leitura de indicadores, permitindo que o valor real do revestimento nano se manifeste nas condições corretas.
Perguntas frequentes
P: O "9H" anunciado em revestimentos nano é o mesmo 9H da norma de dureza lápis?
R: É a mesma escala (extremo 9H da ASTM D3363 / GB/T 6739), mas deve entender-se como "nível de resistência ao sulco de lápis medido nesse substrato, essa espessura e essa condição de cura", não como dureza intrínseca do material (GPa). O alto 9H de camadas finas inclui frequentemente o contributo do substrato, não podendo ser interpretado isoladamente.
P: A dureza lápis 9H pode ser convertida em valor GPa de nanoindentação?
R: Não. Têm grandezas e mecanismos distintos: a dureza lápis é um nível relativo de resistência ao risco, a nanoindentação fornece dureza de penetração em GPa e módulo elástico. Não há fórmula 9H↔GPa reconhecida pela indústria; documentos rigorosos devem reportar separadamente.
P: Por que o ensaio de desgaste Taber direto em revestimentos nano finos costuma distorcer?
R: Porque a espessura é de centenas de nanómetros a poucos micrómetros; a roda com carga padrão perfura o filme em centenas de rotações até ao substrato, e a perda de massa reflete "se perfurou" em vez de "vida ao desgaste", sendo fortemente afetada pelo modelo da roda, carga e rotações — exige carga leve ou método de risco.
P: No ensaio de risco ASTM D7027, o que representam Lc1 e Lc2?
R: Lc1 é a carga crítica da primeira falha visível (início de fissura/descamação); Lc2 é a carga crítica de descamação ampla com exposição do substrato. Valores mais altos indicam geralmente melhor desempenho combinado de resistência ao risco e ligação filme-substrato.
P: Ao reportar dados de desgaste Taber, que condições mínimas devem ser indicadas para comparabilidade?
R: Pelo menos o modelo da roda (ex.: CS-10/CS-17), a carga (ex.: 500 g ou 1000 g/braço), as rotações (ex.: 1000) e a espessura e substrato da amostra. Faltando qualquer um, o mg/1000 rotações de produtos diferentes não é diretamente comparável.
P: O revestimento nano é muito fino; só se pode usar nanoindentação, e o método lápis é inútil?
R: Não. O método lápis continua a ser meio barato e rápido para inspeção em campo e saída; o problema é dar nível relativo dependente do substrato. Para desenvolvimento e análise de falha, complementa-se com nanoindentação/nano risco — são complementares, não exclusivos.
P: O mesmo revestimento nano cerâmico em chapa de aço e em plástico tem dureza lápis muito diferente?
R: Pode diferir vários níveis. A camada fina não suporta carga independente; parte vai ao substrato. Substrato mole (ex.: PP, ABS) baixa claramente o valor da mesma camada — daí a regra "reportar dureza sempre vinculada ao substrato".
P: Na seleção de revestimento nano, além da dureza que itens verificar?
R: Ver em paralelo espessura do filme, aderência (grade GB/T 9286 / ISO 2409), névoa salina (GB/T 1771 / ASTM B117), ângulo de contacto (hidrofobia/autolimpeza), resistência térmica e choque térmico, e se há relatório de terceira parte com número de norma.
P: A mesma camada em placa de ensaio do fornecedor e na nossa peça tem dureza diferente; qual prevalece?
R: Ambas podem estar "certas", mas em condições distintas. O fornecedor mede em substrato ideal e espessura ótima; a peça tem substrato, pré-tratamento e curva de cura próprios, e a dureza da camada fina varia naturalmente. A aceitação deve usar o valor retestado na peça real, fixando substrato e espessura.
P: Dureza muito alta do revestimento nano dispensa primário e tratamento de superfície?
R: Não. Alta dureza não implica forte ligação filme-substrato; o jateamento e desengorduramento definem a base de aderência. Em aço estrutural, mantém-se a compatibilidade segundo ISO 12944. Omitir pré-tratamento causa frequentemente descamação precoce da camada fina dura.