No caminho de transformar realmente as nanopartículas em revestimento nano utilizável, o passo mais facilmente subestimado e também o mais propenso a fazer o projeto naufragar não é o design da formulação, mas a estabilidade de dispersão. Muitas pesquisas mostram desempenhos compósitos nano bonitos em artigos, mas uma vez ampliadas para produção, o filme de tinta apresenta grânulos, névoa, falha anticorrosiva — a raiz está geralmente na reaglomeração das nanopartículas. Este lote de arquivos de pesquisa (TDS_MSDS_RESEARCH.md, recuperado em 2026-07-27) escreve isto de forma muito direta: o desafio chave das nanopartículas é "aglomeração (alta energia superficial das nanopartículas propensa à aglomeração) → requer modificação superficial/agente dispersante/ultrassom". Este artigo parte da raiz da aglomeração, desconstrói sistematicamente a modificação superficial, agentes dispersantes, processos como ultrassom e moagem com areia, e como usar o potencial Zeta para avaliar a estabilidade da pasta, ajudando engenheiros a colocar o "nano" realmente e com estabilidade no revestimento.
Como fornecedor com experiência profunda em revestimentos funcionais, a KeXin New Material(kexinMaterials) considera a estabilidade de dispersão como a primeira barreira de processo no caminho dos sistemas compósitos nano do laboratório para a produção em massa. Os pontos de modificação superficial e processo de moagem com areia mencionados neste artigo vêm todos da experiência industrial real e da verificação cruzada de dados técnicos públicos, para referência das equipes de P&D e de produção.
I. Conclusão primeiro: a estabilidade de dispersão é o gargalo da produção em massa do revestimento nano
O "efeito nano" do revestimento nano é totalmente construído sobre a premissa de que "as partículas existem no filme de tinta com dimensão nanométrica e dispersas uniformemente". Uma vez que as partículas se aglomeram em blocos micrométricos:
- A rede de blindagem se rompe, e funções como anticorrosão, resistência ao desgaste e hidrofobicidade caem abruptamente;
- Os blocos tornam-se centros de espalhamento de luz, o filme de tinta fica nebuloso e o brilho irregular;
- A ligação interfacial entre blocos e resina é fraca, tornando-se pontos de concentração de tensão e início de microcélulas de corrosão;
- Entupimento do bico durante a pulverização, sedimentação durante armazenamento e transporte, e colapso da consistência de aplicação.
Portanto, se o "nano" pode ser convertido em valor do produto, sete partes dependem da dispersão e três da formulação. É também por isso que a estabilidade de dispersão é listada separadamente como o tema central do processo de fabricação.
II. A raiz da aglomeração: as três fontes da alta energia superficial
Para tratar a aglomeração, primeiro entenda por que ela ocorre. Segundo a primeira seção do arquivo "Propriedades gerais e partículas do revestimento nano": o mecanismo de ação do revestimento nano baseia-se no efeito de pequeno tamanho, efeito superficial (alta área específica) e efeito de tamanho quântico, e o desafio chave é precisamente a "alta energia superficial das nanopartículas propensa à aglomeração". A alta energia superficial impulsiona a aglomeração em três níveis:
2.1 Crescimento explosivo da área específica
Quando o tamanho da partícula cai de micrômetro para nanômetro, a razão entre área superficial e volume sobe em ordens de magnitude. Estimando com partículas esféricas, a área específica de uma partícula de 100 nm de diâmetro já é cerca de 100 vezes a de uma partícula de 10 µm. Uma superfície gigante significa muitas ligações pendentes e insaturadas, e as partículas "desejam" entrar em contato mútuo para reduzir a energia.
2.2 Força de van der Waals dominante
Para partículas em escala nanométrica, a gravidade é desprezível, e a atração de van der Waals é proporcional ao tamanho da partícula e decai com o cubo da distância, sendo muito maior que a energia cinética do movimento browniano que separa as partículas a curta distância. Ou seja, uma vez que duas nanopartículas se aproximam, a força de van der Waals as "prende" juntas como um "ímã".
2.3 Equilíbrio frágil de carga superficial e solvatação
Se a carga superficial da partícula for insuficiente (potencial Zeta absoluto baixo), a repulsão eletrostática não é suficiente para combater a atração de van der Waals; se a camada de solvatação for fina, o impedimento estérico é insuficiente, e as partículas também coalescem. Esta é exatamente a base física para usar depois agentes dispersantes e modificação superficial como remédio.
3.4 Como controlar o "grau" da modificação
Modificação insuficiente deixa a energia superficial ainda alta e propensa à reaglomeração; modificação excessiva deixa a camada orgânica muito espessa, diluindo o efeito nano e podendo ser incompatível com a resina, ou até afetar a reticulação de cura. Na prática, costuma-se usar o ângulo de contato, potencial Zeta e reavaliação do tamanho de partícula após dispersão para calibrar o grau de modificação, encontrando a janela da "modificação mínima necessária" — que estabiliza a dispersão sem sacrificar o desempenho intrínseco nano.
2.4 Entender a aglomeração e estabilidade com a estrutura DLVO
A química coloidal usa a teoria DLVO para descrever a energia potencial total entre partículas como a soma da atração de van der Waals e repulsão da dupla camada elétrica: quando a barreira de repulsão é alta o suficiente, as partículas não conseguem transpô-la e permanecem estáveis; se a barreira é comprimida (como adicionar eletrólito, ajuste inadequado de pH) ocorre coalescência. As nanopartículas, por terem termo de van der Waals mais forte, exigem barreira mais rigorosa, razão pela qual dependem mais de alto potencial Zeta ou forte impedimento estérico. Entender esta estrutura evita a operação cega de "ajustar agente dispersante no feeling".
III. A primeira alavanca contra a aglomeração: modificação superficial
A modificação superficial é "agir a partir da própria partícula", alterando as propriedades superficiais das nanopartículas por meios químicos ou físicos, reduzindo a energia superficial e melhorando a compatibilidade com a resina. É o meio fundamental para estabilidade de longo prazo.
3.1 Modificação com acoplante
Acoplantes de silano e acoplantes de titanato são caminhos clássicos. Tomando SiO₂ nano como exemplo, o silano hidrolisa e condensa com os grupos silanol superficiais, revestindo a partícula com uma camada de cadeia orgânica, reduzindo a energia superficial e melhorando a ligação interfacial através do emaranhamento da cadeia orgânica com a resina. O SiO₂ modificado umedece e dispersa mais facilmente em epóxi e poliuretano, e não reaglomera facilmente.
3.2 Revestimento inorgânico
Para TiO₂ nano com atividade fotocatalítica, usar diretamente acelera o envelhecimento da resina. Costuma-se revestir com SiO₂ ou Al₂O₃ para isolar seus sítios ativos, e a camada de revestimento também altera a energia superficial e melhora a dispersão. Isto é consistente com o aviso de "TiO₂ nano requer tratamento de revestimento" na anticorrosão (ver artigo compósito nano anticorrosivo deste lote).
3.3 Enxerto de polímero na superfície
Através de reação radicalar ou de abertura de anel, enxerta-se cadeias poliméricas na superfície da partícula, formando uma "escova de polímero". Estas escovas se estendem no solvente, provendo forte impedimento estérico, sendo solução adotada em pastas nano de alta dispersão, mas com processo complexo e custo elevado.
A vantagem da modificação superficial é permanente e de longo prazo; a desvantagem é janela de processo estreita, insuficiente tem efeito limitado, excessiva pode introduzir grupos incompatíveis ou afetar a cura final. Geralmente usada em conjunto com agentes dispersantes e processos mecânicos abaixo.
4.3 Divisão de trabalho entre agente dispersante e modificação superficial
Não são competitivos mas complementares: a modificação superficial decide se a partícula é "intrinsecamente" amigável, o agente dispersante decide se pode estabilizar "no sistema específico". Se já foi modificada com silano, pode-se usar agente dispersante polimérico mais compatível e reduzir dosagem; se a partícula não foi modificada, depende de agente dispersante mais forte e maior Zeta, mas a estabilidade de armazenamento a longo prazo geralmente é pior que o sistema modificado. Na seleção, deve-se otimizar o estado de pré-tratamento da partícula e o tipo de agente dispersante como um conjunto de variáveis conjuntas.
IV. A segunda alavanca contra a aglomeração: agente dispersante
Quando a modificação superficial é insuficiente para manter estabilidade independente, ou o custo é limitado, o agente dispersante é a solução mais comum na industrialização. Agentes dispersantes são geralmente polímeros ou oligômeros, que se adsorvem na superfície da partícula através da estrutura "grupo de ancoragem + segmento solvatável":
- Tipo estabilidade eletrostática: como eletrólito polimérico, faz a partícula ter carga de mesmo sinal, repulsão por dupla camada elétrica contra aglomeração (eficaz em sistema aquoso, limitado em alto sal/alto sólido).
- Tipo impedimento estérico: segmentos poliméricos formam barreira física entre partículas, independente de carga, especialmente importante em sistema à base de solvente.
- Tipo estabilidade eletroestérica (electrosteric): combina ambos, ampla aplicabilidade.
A seleção do agente dispersante deve corresponder à polaridade da resina e sistema de solvente. Por exemplo, epóxi aquoso e poliuretano à base de solvente requerem estruturas de agente dispersante muito diferentes; a dosagem também precisa ser otimizada por potencial Zeta e curva de viscosidade, excesso causa floculação por ponte.
4.4 Faixa de experiência de dosagem
A dosagem do agente dispersante geralmente é contada como "porcentagem da massa da nanopartícula", comum na faixa 1%–10%, não é quanto mais mais estável: pouco cobre insuficiente, muito flocua por ponte ou afeta brilho e dureza do filme. O ponto ótimo deve ser determinado pela tríade "potencial Zeta — viscosidade — tamanho de partícula" e fixado na ficha de processo, evitando ajuste por feeling a cada lote, esta é a disciplina básica da consistência de produção.
V. A terceira alavanca contra a aglomeração: processo de dispersão mecânica
Modificação superficial e agente dispersante resolvem "se pode estabilizar", o processo mecânico resolve "como separar". O arquivo lista "ultrassom" como um dos meios chave, e a ampliação industrial depende mais de moagem e alto cisalhamento.
5.1 Dispersão por ultrassom
Usa o efeito de cavitação do ultrassom para gerar microjatos de alta pressão local no líquido, "rasgando" os aglomerados. Vantagem: equipamento simples, suave com partículas frágeis, adequado para amostras de laboratório; desvantagem: muito difícil ampliar — atenuação rápida do ultrassom, grande volume de pasta difícil de atuar uniformemente, alto consumo e longo tempo. Portanto ultrassom é usado para pré-dispersão ou validação de P&D, não linha principal.
5.2 Moagem (areia/bolas)
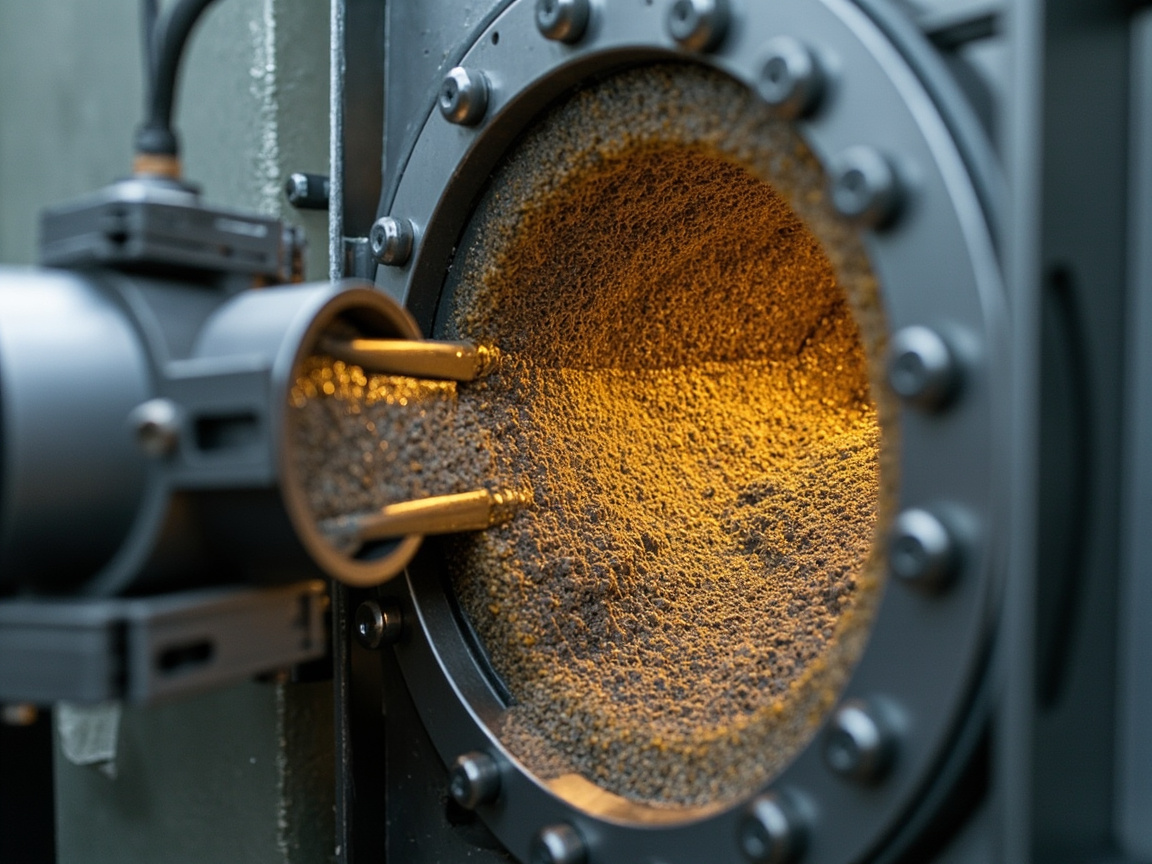
O verdadeiro protagonista da pasta nano industrial é o moinho de areia (bead mill) e moinho de bolas. O moinho de areia usa disco girando em alta velocidade para impulsionar meio de moagem (esferas de zircônia etc.) aplicando alto cisalhamento e impacto na pasta, quebrando aglomerados para escala nano. Parâmetros chave incluem:
- Tamanho e densidade do meio de moagem (meio menor, tamanho obtido mais fino, mas eficiência cai);
- Taxa de enchimento de esferas e rotação (decidem entrada de energia);
- Sólido e viscosidade da pasta (afetam movimento do meio e gerenciamento térmico);
- Número de ciclos e tempo de residência (decisem estreitamento da distribuição de tamanho).
O moinho de areia tem alta eficiência e pode ser contínuo, sendo equipamento central da produção em massa de revestimento nano. Mas aquece bastante, para resina sensível a temperatura ou sistema de aglomeração térmica requer jaqueta de resfriamento.
5.3 Pré-mistura de alto cisalhamento e três rolos
Antes do moinho de areia, geralmente usa dispersor de alto cisalhamento (dissolver) para pré-misturar, quebrar aglomeração mole, umedecer pó; para sistema de viscosidade muito alta pode usar moinho de três rolos. Pré-mistura insuficiente reduz muito a eficiência do moinho de areia.
6.6 Estabilidade de armazenamento e estrutura tixotrópica
A pasta estável deve ter certa estrutura tixotrópica em repouso para evitar sedimentação, e sob cisalhamento (bombeamento, agitação) tornar-se fluida reversivelmente para transferência, este estado de "gel suave" favorece transporte de longa distância da pasta nano. Mas tixotropia excessiva dificulta a mistura da tinta e desespuma mal, precisando equilibrar entre auxiliar reológico e estabilidade de dispersão. Na linha, costuma-se reavaliar tamanho e taxa de sedimentação após 7/14/28 dias de armazenamento para confirmar prateleira.
5.4 Energia de moagem e senso comum de ampliação
A energia de entrada do moinho de areia é aproximadamente relacionada à massa do meio e quadrado da rotação; para reduzir o tamanho pela metade, energia costuma precisar de várias vezes. Isto significa que a nanonização tem característica de "custo marginal crescente", não é quanto mais fino melhor — basta atingir a relação aspecto e dispersão necessárias para blindagem, moagem excessiva só aumenta consumo e risco térmico. Na produção, deve-se definir processo com alvo de "finura mínima que atende desempenho", não perseguir limite nano cegamente.
VI. Estabilidade da pasta: de "dispersar" a "manter estável"
Separar as partículas é só o primeiro tempo, fazer com que não reaglomeem durante armazenamento, mistura e aplicação é o segundo tempo — ou seja, estabilidade da pasta. Pontos:
- Potencial Zeta suficiente: geralmente |Zeta| > 30 mV é considerado estável (quanto maior absoluto mais estável), < 20 mV tende a sedimentar. Mas note, para sistema dominado por impedimento estérico, Zeta não é único critério.
- Viscosidade e sólido adequados: sólido muito alto aumenta frequência de colisão, requer mecanismo de estabilidade mais forte; baixo demais custa caro e baixa eficiência.
- Solvatação e compatibilidade com resina: polaridade da pasta e resina formadora de filme devem corresponder, senão separação de fase ou floculação na mistura.
- Evitar eletrólito e mudança brusca de pH: comprime dupla camada ou altera carga superficial, causando reaglomeração secundária.
- Controle de temperatura: aquecer pode enfraquecer camada de solvatação e acelerar coalescência browniana, resfriamento do moinho e controle térmico de armazém são importantes.
O arquivo em "Detecção e caracterização de tinta nano" lista claramente: distribuição de tamanho / potencial Zeta avaliados por dispersão dinâmica de luz (DLS), com TEM/SEM para morfologia, perfilômetro para espessura de filme. Estes são o "exame" da estabilidade da pasta.
VII. Tabela de comparação de métodos de dispersão: como selecionar combinação de processo
A tabela abaixo resume mecanismo, aplicação e limitação dos meios de dispersão estabilizadora principais, para decisão de combinação na fase de design de processo.
| Método de dispersão/estabilização | Princípio de ação | Sistema/escala aplicável | Principal vantagem | Principal limitação |
|---|---|---|---|---|
| Modificação superficial (acoplante/revestimento/enxerto) | Reduz energia superficial, melhora compatibilidade com resina | Nanopartícula inorgânica (SiO₂/TiO₂/argila) | Longo prazo, melhora ligação interfacial | Processo complexo, janela estreita |
| Agente dispersante (eletrólito polimérico/polímero) | Repulsão eletrostática ou impedimento estérico | Aquoso/à base de solvente ambos | Geral, fácil ampliar | Tipo errado causa floculação por ponte |
| Dispersão por ultrassom | Microjato de cavitação desaglomera | Laboratório, pequeno lote | Equipamento simples, suave | Difícil ampliar, alto consumo |
| Moagem de areia/bolas | Alto cisalhamento e impacto quebram aglomerados | Pasta, linha contínua de corante | Alta eficiência, escalável | Aquece, pode introduzir desgaste de meio |
| Pré-mistura de alto cisalhamento | Cisalhamento umedece, quebra aglomeração mole | Pré-dispersão de dosagem | Simples, pré-tratamento essencial | Só dispersão grossa, não nanoniza |
Na prática, linha típica é "pré-mistura alto cisalhamento → refinamento moinho areia → adicionar partícula modificada/agente dispersante estabilizar → misturar tinta → liberar com detecção Zeta/tamanho", cinco etapas encadeadas.
8.4 Requisitos ocultos da cinética de cura à dispersão
Cura epóxi-amina, reação NCO/OH de poliuretano têm janela de tempo. Se a pasta nano contém traço de água ou grupos polares introduzidos por agente dispersante, pode alterar velocidade de cura ou causar espuma. Portanto sistema compósito nano antes de fixar deve fazer calorimetria diferencial de varredura (DSC) ou teste de tempo de gel, confirmar que componente dispersante não "roubou" agente de cura ou catalisou reação lateral, senão filme fica mole, pegajoso, anticorrosão prejudicada.
VIII. Conexão com formação de filme: disperso bem está tudo resolvido?
Estabilidade de dispersão resolve "nanopartícula não aglomera no líquido", mas após aplicar e formar filme há novos desafios:
- Reologia e aplicação: viscosidade da pasta nano é sensível a sólido e polaridade do agente dispersante, pulverização airless precisa ajustar comportamento de afinar por cisalhamento, senão entope bico ou escorre.
- Retração de cura: epóxi/poliuretano retraem volume ao curar, podendo "empurrar" partículas antes separadas para perto, precisa margem na formulação (como controlar PVC, adicionar segmento flexível).
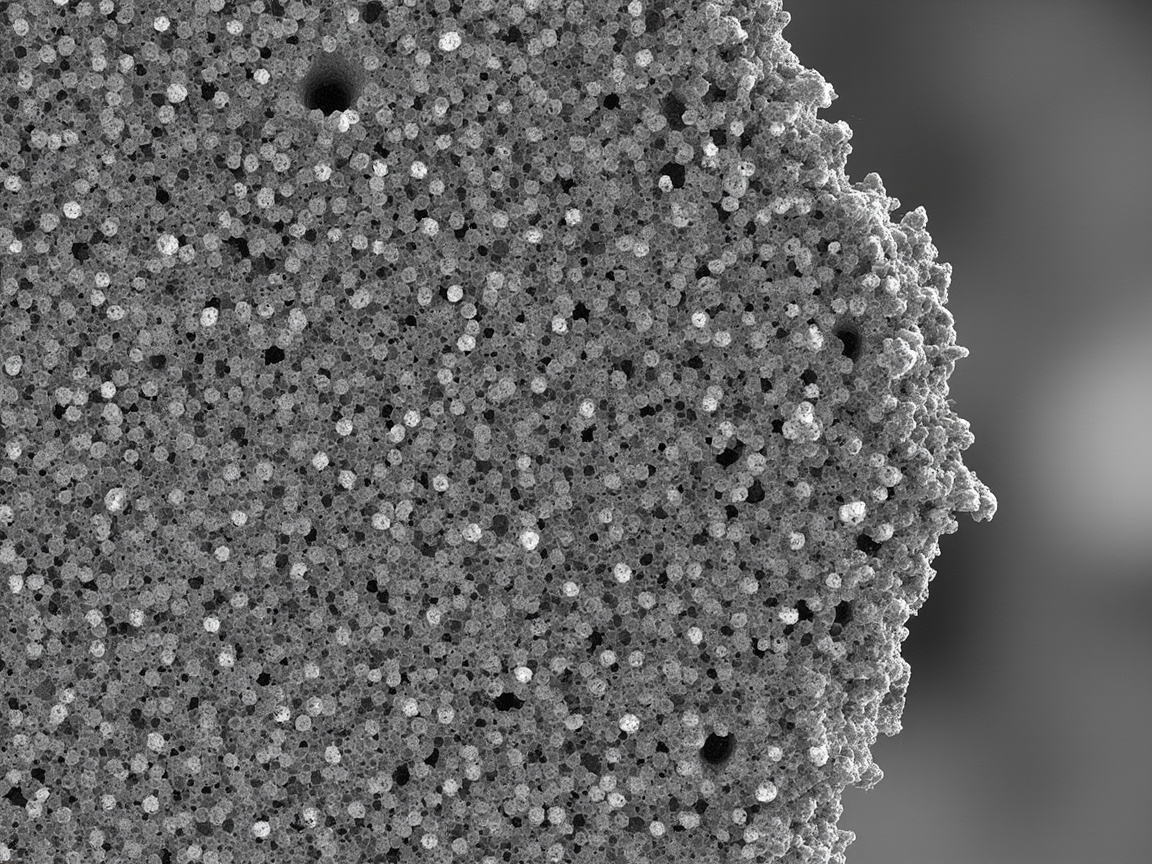
- Caracterização final: após filme pronto, usar SEM de corte para confirmar se nanopartículas ainda monodispersas, se lâminas orientadas; usar névoa salina (GB/T 1771), aderência (GB/T 9286) para validar função.
Pode-se dizer, estabilidade de dispersão é início não fim; decide o limite inferior, processo de filme decide o superior.
IX. Segurança e meio ambiente: o outro lado da operação nano
O arquivo em "Segurança nano (foco MSDS)" lembra: nanopartículas inaláveis vão ao pulmão, inflamação/fibrose potencial; operação deve usar proteção respiratória de partículas certificada NIOSH. Formulação líquida curada geralmente inerte, mas poeira de pulverização e pasta não curada ainda requer proteção; evitar liberar pó nano no ambiente. Para oficina de produção, isto significa:
- Área de dosagem de pó com exaustão local e remoção de poeira;
- Operador com máscara/semimáscara de partículas NIOSH, proibir espalhar com mão nu;
- Resíduo de pasta, solvente de limpeza como resíduo perigoso, evitar dispersão de pó nano em água residual.
Isto é consistente com a disciplina PPE de todos os sistemas com isocianato e à base de solvente deste lote: material avançado requer operação avançada e conforme. Recomenda-se escrever operação nano no SOP e treinamento, clarificar PPE e ventilação de dosagem, moagem, limpeza, e fechar ciclo com exame ocupacional regular — estabilidade de processo e segurança pessoal são as duas linhas de base da produção em massa de revestimento nano.
X. Checklist de engenharia: cinco perguntas antes de lançar revestimento nano
- A energia superficial da nanopartícula foi comprimida a faixa controlável via modificação/agente dispersante?
- A linha tem equipamento de alto cisalhamento como moinho de areia, com controle térmico?
- Potencial Zeta e distribuição de tamanho têm critério de liberação (como |Zeta| > 30 mV)?
- Polaridade da pasta e resina final correspondem, mistura não flocua?
- Após filme tem validação SEM/névoa salina/aderência, confirmando efeito nano realizado?
Mantendo esta barreira, a experiência da KeXin New Material(kexinMaterials) é: o rendimento e estabilidade de desempenho do revestimento nano são quase totalmente decididos pela seção de dispersão. Escrever claro na ficha processo o tamanho do meio, rotação, ciclos, ordem de adição, é mais útil que ajustar formulação repetidamente.
XI. Meio de moagem, diferença água/solvente e liberação de produção
Transformar estabilidade de dispersão de "truque de laboratório" em "processo de linha reproduzível", há três obstáculos a cruzar: seleção de meio, diferença de sistema, critério de liberação.
11.1 Como selecionar o meio de moagem
O núcleo da moagem em moinho de areia está nos meios de moagem. As esferas de zircónia têm alta densidade e resistência ao desgaste, sendo adequadas para a nanotecnologia de partículas duras (como TiO₂, SiO₂); as esferas de vidro têm baixo custo, mas baixa eficiência e são frágeis, podendo introduzir contaminação por silício que afeta o desempenho. O diâmetro das partículas do meio é geralmente adequado em 10–30 vezes o tamanho alvo: para obter uma pasta de 100 nm, usam-se comumente microesferas de 0,3–0,6 mm. A taxa de enchimento situa-se maioritariamente entre 70–85% do volume da câmara; demasiado baixa há insuficiência de energia, e demasiado alta causa autodesgaste dos meios e aumento acentuado da temperatura. A velocidade de rotação e o tipo de disco determinam a velocidade linear, geralmente na faixa alvo de 8–12 m/s, devendo os parâmetros ser ajustados conforme a viscosidade da pasta.
11.2 Diferenças de dispersão entre sistemas à base de água e à base de solvente
A dispersão nano aquosa usa água como fase contínua, utilizando comumente dispersantes polieletrolíticos para estabilidade eletrostática; o potencial Zeta depende claramente do pH, sendo necessário ajustar o pH da pasta para a zona de estabilidade; além disso, a evaporação da água causa variação do teor sólido e sensibilidade a congelamento-descongelamento, pelo que o armazenamento deve ser à prova de gelo. Os sistemas à base de solvente (como os solventes éster/cetona usados em poliuretano) usam maioritariamente dispersantes poliméricos para fornecer impedimento estérico, não sendo sensíveis a eletrólitos, mas o VOC é restringido pela GB 30981-2020 (revestimento industrial) e GB 24409-2020 (revestimento para veículos), sendo necessário selecionar veículos de baixo VOC. Ambos diferem também na limpeza de equipamentos, nível de proteção contra incêndio e tratamento de efluentes gasosos, pelo que o design da linha de produção deve ser planeado separadamente.
11.3 Tabela de falhas comuns e medidas
| Fenómeno de falha | Causa provável | Medida |
|---|---|---|
| Tamanho de partícula não reduz | Meio muito grande/rotação baixa/poucos ciclos | Trocar por esferas finas, aumentar rotação, aumentar ciclos |
| Viscosidade da pasta sobe abruptamente | Excesso de dispersante com ponte/teor sólido muito alto | Otimizar quantidade adicionada, reduzir teor sólido |
| Assentamento e coalescência rápidos | Zeta baixo/falta de impedimento estérico | Ajustar pH, trocar por dispersante polimérico |
| Moagem aglomera por aquecimento | Arrefecimento insuficiente/energia introduzida excessiva | Adicionar arrefecimento por camisa, reduzir taxa de alimentação |
| Floculação ao preparar tinta | Incompatibilidade de polaridade entre pasta e resina | Selecionar resina compatível, adicionar agente compatibilizante |
11.4 Armadilhas de ampliação do laboratório para a linha de produção
No laboratório é fácil estabilizar alguns gramas de amostra com ultrassom, mas ao ampliar para moagem em moinho de areia de escala tonelada, os problemas concentram-se na gestão térmica e uniformidade: pastas de grande volume transmitem calor lentamente, e o sobreaquecimento local desencadeia aglomeração; a alimentação irregular causa alargamento da distribuição de tamanho de partícula. As medidas são moagem em etapas (vários equipamentos em série), reforço de arrefecimento por camisa e alimentação estável a velocidade constante. Muitos projetos nano "amostras pequenas impressionantes, falha na produção em massa", a causa raiz está quase sempre nesta etapa de ampliação.
11.5 Caracterização não é trabalho de compensação a posteriori
Tratar DLS, Zeta e TEM como inspeção obrigatória de cada lote, em vez de medir só quando surgem problemas, permite transformar a estabilidade de dispersão de "ciência oculta" numa disciplina passível de engenharia. A distribuição de tamanho de partícula/Zeta (DLS), morfologia TEM/SEM e espessura de filme (perfilómetro) listados no arquivo devem ser integrados no processo de QC, e não apenas guardados como material para artigos.
11.6 Sugestão de critérios de libertação em produção
Incluir o seguinte no cartão de processo: finura de pré-mistura antes do moinho de areia dentro do padrão; tamanho de partícula à saída D50, D90 satisfazendo o design; valor absoluto do potencial Zeta > 30 mV; taxa de assentamento em 24 h abaixo do limiar; reteste de tamanho de partícula após preparar tinta sem crescimento. Reter amostra de cada lote para verificação de névoa salina (GB/T 1771)/adesão (GB/T 9286). O SPC (controlo estatístico de processo) da secção de dispersão garante melhor a taxa de qualidade e estabilidade de desempenho do revestimento nano do que ajustar repetidamente a formulação.
11.7 Digitalização e controlo de qualidade online
Linhas de produção líderes já começaram a ligar DLS, Zeta e analisadores de tamanho de partícula online ao MES, com feedback em tempo real para ajustar rotação do moinho e taxa de alimentação, substituindo a experiência do mestre por um ciclo fechado de dados. Para sistemas de revestimento nano onde "o processo é o produto", quem primeiro tornar a estabilidade de dispersão num processo digital observável e rastreável detém o poder de decisão sobre a taxa de qualidade em massa. Este passo exige grande investimento, mas é o caminho obrigatório para transformar verdadeiramente os resultados impressionantes de laboratório em produtos estáveis de prateleira.
Doze, Perguntas frequentes
P: Porque é que as nanopartículas se aglomeram tão facilmente, enquanto os pigmentos comuns não?
R: Os pigmentos comuns têm tamanho de partícula na escala micrométrica, com pequena área superficial e baixa energia superficial, sendo as forças de van der Waals relativas à sua massa negligenciáveis. As nanopartículas têm área superficial centenas ou milhares de vezes maior, com muitas ligações pendentes na superfície e energia superficial extremamente alta; a atração de van der Waals domina na escala nano e, uma vez próximas, são "atraídas", pelo que se aglomeram facilmente. Esta é uma inevitabilidade física do efeito de tamanho, não um erro de formulação.
P: Modificação de superfície e adição de dispersante, qual é melhor?
R: Não é escolher um ou outro, mas usar em camadas. A modificação de superfície reduz a energia superficial e melhora a compatibilidade com a resina desde a essência da partícula, sendo uma solução de longo prazo mas com processo complexo; o dispersante é o meio externo de estabilização mais comum na industrialização, recorrendo a repulsão eletrostática ou impedimento estérico contra a coalescência. Sistemas de alta gama usam frequentemente ambos: primeiro modificação de superfície, depois dispersante adequado, e finalmente dispersão mecânica, com sinergia dos três.
P: Ultrassom ou moinho de areia, qual usar na indústria?
R: O ultrassom é adequado para pré-dispersão de amostras pequenas em laboratório ou validação científica, com vantagens de ser suave e equipamento simples, mas é muito difícil de ampliar e com alto consumo energético, difícil de usar na linha principal. O moinho de areia (bead mill) é o principal para produção em massa de pastas nano, recorrendo ao impacto de alto cisalhamento dos meios de moagem para quebrar aglomerados até à escala nano, sendo contínuo e eficiente, mas exige controlo de temperatura. A linha típica é "pré-mistura de alto cisalhamento → moinho de areia → estabilização → preparação de tinta".
P: Como saber se uma pasta nano é estável?
R: Os indicadores centrais são o potencial Zeta e a distribuição de tamanho de partícula, medidos por dispersão dinâmica de luz (DLS). Geralmente |Zeta| > 30 mV é considerado relativamente estável, < 20 mV tende a coagular e assentar; simultaneamente observa-se se a distribuição é estreita ou tem cauda de partículas grandes. Complementa-se com variação da viscosidade ao longo do tempo e observação de assentamento. Para sistemas dominados por impedimento estérico, o Zeta não é o único critério, devendo também observar-se a solvatação e compatibilidade.
P: Que valor observar no potencial Zeta?
R: Observar o valor absoluto. O potencial Zeta reflete a carga líquida superficial da partícula; quanto maior o valor absoluto, mais forte a repulsão da dupla camada e menor a coalescência. Por experiência |Zeta| > 30 mV estável, 20–30 mV crítico, < 20 mV tende a coagular. Mas descreve apenas a contribuição de estabilidade eletrostática; se a estabilidade vier de dispersante polimérico com impedimento estérico, pode ser estável mesmo com Zeta baixo, devendo usar-se a distribuição de tamanho como prova.
P: Que tamanho de esfera e rotação usar na moagem?
R: Não há valor universal, depende do tamanho alvo e das propriedades da pasta. Geralmente meios menores dão partículas mais finas, mas eficiência e aquecimento sobem; a taxa de enchimento e rotação determinam a energia introduzida; o teor sólido e viscosidade afetam o movimento dos meios e gestão térmica. É necessário determinar a janela por experimento de distribuição e capacidade, com camisa de arrefecimento para controlar a subida de temperatura e evitar aglomeração secundária térmica.
P: A dispersão está boa, porque é que o filme ainda apresenta problemas?
R: A dispersão só resolve "não aglomerar no líquido"; a formação de filme tem novas variáveis: o encolhimento de cura pode empurrar partículas juntas; reologia inadequada causa bloqueio de pistola ou escorrimento no spray; incompatibilidade de polaridade da resina causa floculação ao preparar tinta. Por isso, após formação de filme, usar corte SEM para confirmar partículas ainda monodispersas e orientação de camadas, e verificar função com névoa salina (GB/T 1771) e adesão (GB/T 9286).
P: Que cuidados de segurança na operação de pó nano?
R: Segundo o item de segurança nano do arquivo: nanopartículas inaláveis prejudicam os pulmões, a operação deve usar proteção respiratória para partículas NIOSH; líquido curado é geralmente inerte, mas poeira de spray e pasta não curada precisam de proteção; evitar libertação de pó nano no ambiente. A oficina deve ter exaustão local e recolha de poeira, EPI conforme, e gestão de resíduos perigosos para pasta residual e solvente de lavagem.
Treze, Leitura adicional
Os três artigos seguintes, de conteúdo publicado na lista branca, servem para aprofundar sob os ângulos "seleção de sistema — cura de filme — ciência de formação de filme":
- Guia de seleção de revestimento industrial à base de água: compreender o sistema de resina, teor sólido e restrições VOC é premissa para selecionar o tipo de dispersante e adaptar o processo de moinho de areia.
- Mecanismo de secagem e cura de tinta à base de água: a formação e encolhimento de cura afetam a distribuição final das nanopartículas; este artigo ajuda a ligar dispersão e cura.
- Princípios científicos de revestimento aquoso para madeira: compreender transversalmente matéria de filme, auxiliares e interação de interface ajuda também a entender modificação de superfície de nanopartículas e compatibilidade com resina.