Os veículos ferroviários são grandes estruturas de aço móveis; devem operar durante todo o ano sob chuva, vento, névoa salina, radiação ultravioleta e variações de temperatura, suportar o impacto de pedras, vibrações e lavagens frequentes em operação de alta velocidade, e simultaneamente cumprir requisitos de proteção contra incêndio e ambientais cada vez mais rigorosos. O sistema de revestimento correspondente já ultrapassou a noção simples de "passar uma camada de tinta para prevenir ferrugem e embelezar", evoluindo para um sistema de engenharia que integra anticorrosão, decoração, proteção contra incêndio, resistência às intempéries e gestão de cor. Este artigo parte da anticorrosão da estrutura de aço, expandindo camada por camada o revestimento da carroceria, a proteção contra incêndio do bogie, a retenção de brilho e resistência às intempéries, a consistência de cor e o equipamento de construção ecológico, fornecendo uma referência panorâmica para o design, seleção e aplicação do revestimento de veículos ferroviários. As cláusulas normativas e parâmetros auxiliares mencionados no texto são uma compilação de práticas comuns da indústria; projetos específicos devem seguir a versão vigente das normas e as condições técnicas do modelo de veículo, evitando a aplicação direta que possa causar desvios de conformidade.
Por que o revestimento de veículos ferroviários é diferente do revestimento industrial comum
Para compreender o grau de complexidade do sistema de revestimento de veículos ferroviários, primeiro observe os vários desafios únicos que enfrenta. O primeiro é a vida útil extremamente longa. A vida de projeto de um metro ou comboio de alta velocidade geralmente atinge trinta anos ou mais, e o sistema de revestimento deve fornecer continuamente proteção contra corrosão e manutenção da aparência durante esse período, em vez de ficar pulverulento e falhar em apenas alguns anos. O segundo é a alta resistência às intempéries. Os veículos estão expostos o ano todo a radiação ultravioleta exterior, chuva ácida, atmosfera industrial e névoa salina costeira; o revestimento precisa resistir ao envelhecimento fotolítico e à erosão química. O terceiro é a resistência ao impacto de pedras e ao desgaste. Pedras voadoras, grãos de areia e fragmentos metálicos na área do bogie em operação de alta velocidade causam impacto mecânico no revestimento, sendo as partes do chassi e saias particularmente afetadas. O quarto é a resistência a detergentes. Para manter a limpeza, os veículos urbanos são frequentemente lavados com detergentes alcalinos ou contendo surfactantes; o revestimento deve possuir estabilidade química, caso contrário ocorrerá perda de brilho, descoloração ou até descamação. O quinto é a conformidade de proteção contra incêndio. Os revestimentos de acabamento interior e algumas estruturas dos vagões devem cumprir os requisitos de reação ao fogo de normas como a EN 45545, unificando decoração e segurança no mesmo sistema. São precisamente esses requisitos sobrepostos que determinam que o revestimento de veículos ferroviários não pode seguir a lógica de tintas mecânicas ou arquitetónicas comuns.
Sistema de anticorrosão de pontes ferroviárias de aço: a lógica central da TB/T 1527
No mapa de revestimento do transporte ferroviário, a ponte ferroviária de aço foi um dos primeiros campos a estabelecer normas sistemáticas. A TB/T 1527 "Revestimento de proteção para pontes ferroviárias de aço" tem sido por muito tempo a base autoritativa para a anticorrosão de pontes de aço; sua lógica central constrói uma barreira anticorrosiva de longa duração através de "tratamento de superfície + sistema multicamadas + espessura de filme adequada".
Tratamento de superfície: o ponto de partida de toda a proteção
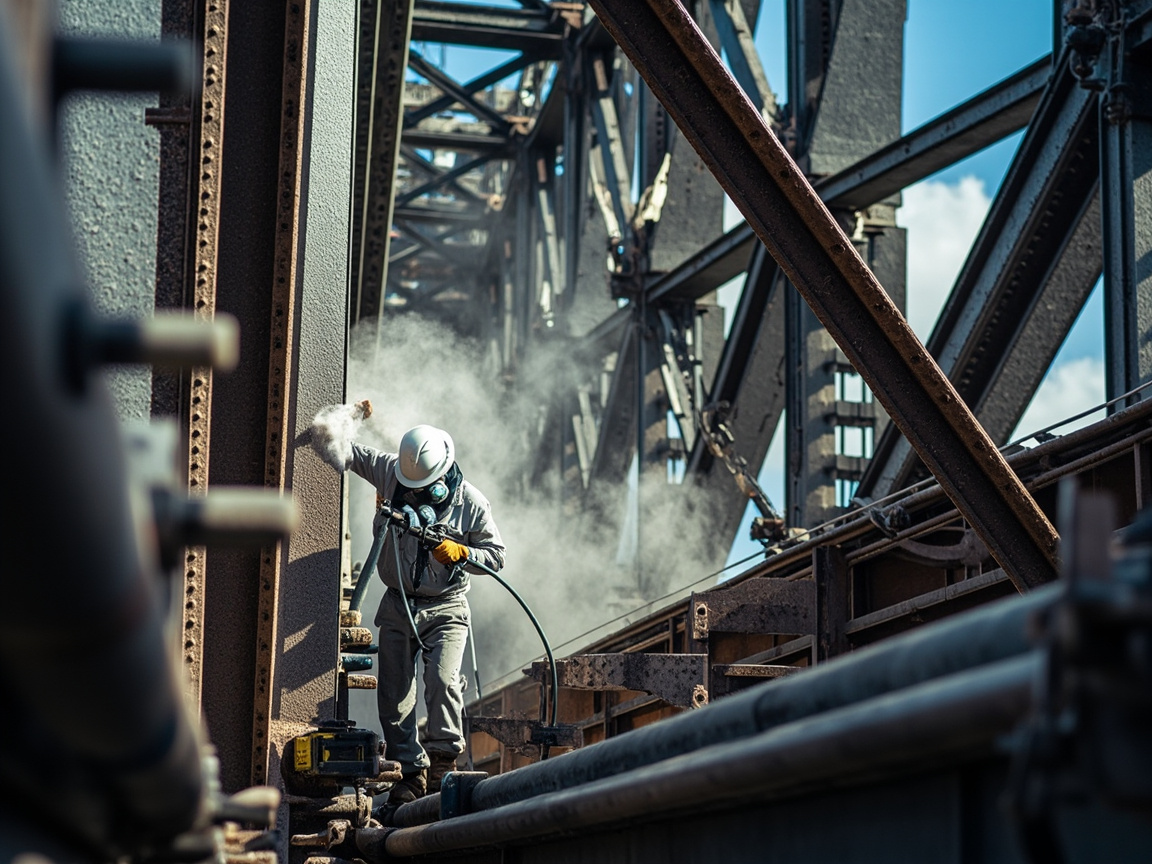
A primeira e mais crítica etapa do revestimento de pontes de aço é o tratamento de superfície. A norma exige jateamento (granalha) da chapa de aço para remoção de ferrugem, geralmente atingindo o grau Sa 2.5 (quase branco) e controlando a rugosidade superficial, para remover a calamina, camada de ferrugem e óleos, fornecendo uma base de aderência sólida para as camadas subsequentes. A qualidade do tratamento de superfície determina diretamente a vida do sistema de revestimento — por melhor que seja a tinta aplicada sobre aço com calamina residual, descamarão totalmente devido à falha do substrato. Em obras de manutenção, também é necessário avaliar o estado do revestimento antigo para decidir entre reparação local ou repintura total.
Sistema de compatibilidade: divisão de funções entre primário, camada intermédia e acabamento
O sistema típico de anticorrosão de pontes de aço é composto por três ou mais camadas:
– Primário: representado pelo primário epóxi rico em zinco, utiliza a proteção catódica do pó de zinco e a forte aderência do epóxi para fornecer a primeira barreira anticorrosiva, especialmente adequado para ambientes de corrosão atmosférica. – Camada intermédia: comumente usa-se camada intermédia epóxi com micáceo de ferro, que depende da estrutura laminar da hematita micácea para prolongar o caminho de penetração dos meios corrosivos, aumentando simultaneamente a espessura do filme e a blindagem geral. – Acabamento: geralmente adota-se acabamento de poliuretano alifático, proporcionando resistência às intempéries, retenção de brilho, retenção de cor e resistência ao envelhecimento, mantendo a ponte de aço com aparência e proteção a longo prazo ao ar livre.
Controlo de espessura do filme: a restrição rígida dos dados
A TB/T 1527 estabelece requisitos de limite inferior claros para cada camada e para a espessura total de filme seco (DFT); na aplicação deve-se monitorizar todo o processo com régua de filme húmido e medidor de espessura de filme seco. Espessura insuficiente sacrifica a vida de blindagem, e excessiva pode causar fissuras ou má aderência. O design de espessura adequada deve combinar a classe de corrosividade ambiental (podendo referir a GB/T 30790, equivalente à ISO 12944, classes C1–C5, CX, Im) e o objetivo de durabilidade esperado.
A tabela abaixo apresenta um esquema típico de revestimento anticorrosivo para pontes ferroviárias de aço (conforme a versão vigente da TB/T 1527):
| Posição do revestimento | Tipo de revestimento | Função principal | Espessura típica de filme seco (μm) | Observações |
|---|---|---|---|---|
| Tratamento de superfície | Jateamento/granalha | Remoção de ferrugem, aumento de rugosidade | — | Geralmente grau Sa 2.5 |
| Primário | Primário epóxi rico em zinco | Proteção catódica, aderência | 60–80 | Teor de zinco conforme condição de trabalho |
| Camada intermédia | Camada intermédia epóxi com micáceo de ferro | Blindagem, aumento de espessura | 80–120 | Carga laminar |
| Acabamento | Acabamento de poliuretano alifático | Resistência às intempéries, decoração | 60–80 | Retenção de brilho e cor |
| Espessura total do filme | Compósito multicamadas | Anticorrosão de longa duração | 200–300+ | Ajustar de acordo com o nível de corrosão |
Sistema de revestimento da carroçaria: cadeia completa do primário epóxi ao verniz
Ao contrário das pontes de aço, cujo foco é principalmente a anticorrosão, o revestimento da carroçaria de veículos ferroviários é um sistema altamente integrado de "base anticorrosiva e acabamento decorativo". O revestimento de uma carroçaria de comboio de alta velocidade ou metro inclui frequentemente os seguintes passos:
Tratamento do substrato e primário
Antes do revestimento, as carroçarias de liga de alumínio ou aço inoxidável necessitam de tratamento de conversão química (como cromatização ou passivação sem cromo) ou jateamento, para melhorar a aderência e a resistência à corrosão. Em seguida, aplica-se o primário epóxi, que fornece forte ligação com o substrato metálico e anticorrosão básica. Para carroçarias de liga de alumínio, o primário também deve lidar com o risco de corrosão galvânica entre diferentes metais.
Massa e camada intermédia
Soldadura e lixagem na fabricação da carroçaria deixam inevitavelmente irregularidades, sendo necessário aplicar massa epóxi ou de poliuretano para nivelar, seguida de lixagem para obter uniformidade. A camada intermédia fornece espessura, resistência ao impacto de pedras e ligação entre camadas, criando uma base lisa para o acabamento. A flexibilidade e resistência ao impacto da camada intermédia são especialmente importantes em áreas sujeitas a impacto de pedras, como acima dos bogies e saias.
Acabamento e verniz
O acabamento é a camada central que determina a aparência do veículo, geralmente utilizando sistemas de poliuretano ou acrílico de poliuretano, proporcionando cor, brilho e resistência às intempéries. Alguns veículos de alta gama aplicam ainda uma camada de verniz (camada transparente), melhorando ainda mais o brilho, a resistência às intempéries e a capacidade de resistir a detergentes, protegendo a tinta de base dos raios UV e da erosão química. A introdução do verniz torna "a cor mais brilhante e a vida útil mais longa", mas aumenta também o número de demãos e a complexidade do processo.
Os veículos ferroviários urbanos (metro) e os comboios de alta velocidade partilham semelhanças e diferenças nos sistemas de revestimento: os veículos de metro, devido a curtas distâncias entre estações, arranques e paragens frequentes e elevados requisitos de limpeza do interior, focam mais na antibacteriano, resistência à lavagem e ignifugação dos revestimentos internos; os comboios de alta velocidade, devido à alta velocidade, forte exposição exterior e rigorosos requisitos aerodinâmicos da aparência, enfatizam mais o nivelamento, retenção de brilho e resistência ao impacto de pedras do acabamento. Ambos são consistentes na lógica de anticorrosão do primário, e as diferenças manifestam-se principalmente nos padrões decorativos e adaptação ao ambiente operacional.
A tabela abaixo resume as camadas típicas do sistema de revestimento de carroçaria (ilustrativo):
| Camada | Tipo de revestimento | Função principal | Requisitos de desempenho chave |
|---|---|---|---|
| Tratamento do substrato | Conversão química/jateamento | Aderência, resistência à corrosão | Tendência de ausência de cromo |
| Primário | Primário epóxi | Aderência, anticorrosão | Forte ligação, resistência à corrosão |
| Massa | Massa epóxi/de poliuretano | Preenchimento, nivelamento | Fácil de lixar, não racha |
| Camada intermédia | Camada intermédia de poliuretano | Espessamento, resistência ao impacto de pedras | Flexível, ligação entre camadas |
| Acabamento | Poliuretano/acrílico de poliuretano | Cor, resistência às intempéries | Retenção de brilho, resistência a detergentes |
| Verniz | Verniz transparente | Proteção, realce de brilho | Alto brilho, resistência às intempéries |
Revestimento ignífugo de bogies e chassis
Bogies, chassis e compartimentos de equipamentos são uma das áreas com maior concentração de risco de incêndio em veículos ferroviários: aqui concentram-se componentes de alta energia e calor, como travagem, tração e alimentação; uma vez iniciado o fogo, o calor ameaça rapidamente a integridade estrutural do aço da carroçaria. Portanto, o revestimento destas partes não só deve ser anticorrosivo e resistente ao impacto de pedras, mas também assumir funções de ignifugação e até proteção estrutural ao fogo.
Do ponto de vista normativo, a reação ao fogo ao nível dos materiais pode referir-se às categorias correspondentes da EN 45545-2, enquanto a abordagem de proteção estrutural ao fogo recai na EN 45545-3: através da aplicação de revestimento ignífugo isolante, reduz-se a taxa de aquecimento do aço sob alta temperatura em incêndio e prolonga-se o tempo de manutenção da resistência, proporcionando redundância de proteção passiva para a segurança estrutural do veículo. Universidades nacionais já realizaram explorações prospetivas, como a Universidade Tongji, cuja investigação sobre revestimentos ignífugos para bogies e chassis parte da abordagem de proteção estrutural ao fogo da EN 45545-3, estudando a viabilidade de construir uma camada isolante ignífuga na superfície de componentes de aço de bogies e chassis, validando o efeito de supressão da curva de aquecimento do aço exposto ao fogo. Este tipo de "revestimento de proteção estrutural ao fogo" segue uma rota técnica diferente do acabamento decorativo da carroçaria: o primeiro foca a integridade mecânica do aço sob alta temperatura, o segundo foca o comportamento de inflamação, fumo e toxicidade do próprio revestimento, sendo ambos complementares e constituindo o puzzle técnico completo da proteção ao fogo do veículo.
Resistência às intempéries e retenção de brilho: duplo teste de exposição exterior prolongada e lavagem frequente
A resistência às intempéries da pintura de veículos ferroviários determina diretamente a velocidade de degradação da aparência e da proteção após anos de serviço ao ar livre. A radiação ultravioleta é o principal impulsionador do envelhecimento do revestimento: ela quebra as ligações químicas no filme de tinta, causando desbotamento, pulverização e perda de brilho. Por isso, os sistemas de acabamento utilizam predominantemente poliuretano curado com isocianato alifático resistente aos raios UV, cuja taxa de amarelecimento e perda de brilho é muito inferior à dos sistemas aromáticos. A retenção de brilho está relacionada à qualidade visual do veículo — um comboio de alta velocidade com perda de brilho e esbranquiçado reduz significativamente a percepção da marca "Comboios de Alta Velocidade da China".
Mais severo do que o envelhecimento ao ar livre é a lavagem frequente. Para manter a limpeza, os veículos urbanos são frequentemente lavados com detergentes semanalmente ou com maior frequência; detergentes alcalinos ou contendo solventes erodem lentamente o filme de tinta. Isto exige que o acabamento e o verniz possuam excelente estabilidade química e que sejam introduzidas na formulação estruturas de resina resistentes à hidrólise e aos álcalis. A resistência a detergentes tornou-se um indicador obrigatório nas especificações técnicas de pintura urbana e também é um campo de batalha invisível da diferença entre as tintas nacionais e os produtos estrangeiros.
Gestão de consistência de cor de veículo completo e controlo de lote
Os veículos ferroviários, especialmente o metro e os comboios de unidades múltiplas, apresentam-se frequentemente com uma imagem unificada por composição, linha ou até toda a rede, tornando a consistência de cor um ponto de atenção frequente na qualidade da pintura. A gestão de cor enfrenta três dificuldades: primeiro, as flutuações de pigmentos e resinas entre lotes de tinta causam diferenças de cor; segundo, as diferenças de espessura do filme, nivelamento e cura em pulverização de grandes áreas provocam irregularidade de claro-escuro; terceiro, após exposição prolongada ao ar livre, as taxas de envelhecimento de diferentes partes divergem, ampliando ainda mais a diferença de cor.
A estratégia de resposta é um sistema de controlo de lote que permeia "formulação—produção—aplicação—operação e manutenção": na formulação, fixam-se o fornecedor de pigmentos e o sistema de pasta de cor, estabelecendo-se placas de cor padrão e tolerância de diferença de cor (como intervalo de controlo ΔE); na produção, cada lote de tinta é inspecionado quanto a diferença de cor e desempenho à saída de fábrica; na aplicação, adota-se a tintometria automática e controlo uniforme de espessura do filme, com avaliação de cor do veículo completo na fase de protótipo; na operação e manutenção, estabelece-se um mecanismo de retrocesso de cor na renovação, garantindo a unidade visual entre a área repintada e a carroçaria existente. A gestão de consistência de cor parece ser um "trabalho de fachada", mas na realidade testa a estabilidade de lote e a capacidade de controlo de produção da empresa de tintas, sendo uma das competências centrais dos fornecedores de tintas de veículos ferroviários de alta gama.
Progresso da hidrosolubilização e alto teor de sólidos em veículos ferroviários
Sob o duplo impulso da legislação ambiental e da saúde ocupacional, a pintura de veículos ferroviários está a acelerar a transição para a hidrosolubilização e alto teor de sólidos. O revestimento à base de solvente, embora tenha janela de aplicação ampla e desempenho maduro, apresenta elevadas emissões de VOC, prejudiciais à saúde dos aplicadores e ao ambiente da oficina. O revestimento à base de água utiliza a água como meio de dispersão, reduzindo significativamente os VOC, mas enfrenta desafios como secagem lenta, sensibilidade a temperatura e humidade, e ferrugem de flash em metal; o revestimento de alto teor de sólidos, mantendo a conveniência de aplicação do tipo solvente enquanto comprime os VOC, é uma rota de transição mais suave.
Em 2026, esta transformação recebeu novo impulso regulatório: o regulamento REACH da UE, a partir de janeiro de 2026, restringe o uso de amarelo de zinco-cromo em tintas ferroviárias, forçando o sistema de pigmentos anticorrosivos dos primários epóxi tradicionais a mudar para soluções sem crómio como fosfato de zinco-alumínio, o que, juntamente com a hidrosolubilização e o alto teor de sólidos, constitui as três restrições da "pintura verde". Para as empresas nacionais, a maturação de primários epóxi à base de água e acabamentos de poliuretano à base de água é uma capacidade indispensável para entrar na cadeia de fornecimento de veículos ferroviários de alta gama. Participantes de revestimentos protetores industriais, como a Kexin New Materials (Guangdong) Co., Ltd., estão a posicionar-se em torno da hidrosolubilização e alto teor de sólidos, alinhando-se com a tendência de transformação verde do setor.
Equipamento de aplicação: jateamento, pulverização airless e cura por estufa
Por melhor que seja a tinta, depende do equipamento para ser aplicada. Os equipamentos-chave para a pintura de veículos ferroviários incluem:
– Equipamento de jateamento/grantulhagem: usado para tratamento de superfície de estruturas de aço e carroçarias, determina a base de aderência. Peças grandes adotam grantulhagem contínua, peças pequenas usam jateamento manual. – Equipamento de pulverização airless: utiliza alta pressão para atomizar a tinta e projetá-la rapidamente sobre a superfície, com alta eficiência e espessura uniforme do filme, sendo o principal para pintura de grandes áreas da carroçaria. A pulverização airless de dois componentes (pulverização mista) é usada para sistemas de dois componentes como epóxi e poliuretano, controlando precisamente a proporção de mistura. – Equipamento de cura por estufa: muitos acabamentos e vernizes de veículos ferroviários dependem de estufa ou cura por infravermelhos para atingir a melhor densidade de reticulação e resistência às intempéries. O controlo preciso de temperatura e tempo de estufa está diretamente relacionado ao desempenho final do filme de tinta. – Sistema de pulverização robótica e tintometria automática: em linhas de alta gama, a pulverização robótica melhora a uniformidade de espessura e consistência de cor, e o sistema de tintometria automática reduz diferenças de cor humanas. – Linha de pré-tratamento e equipamento ambiental: inclui linha de pré-tratamento por aspersão, captação de névoa de tinta e dispositivos de tratamento de VOC, permitindo que a oficina de pintura cumpra requisitos ambientais e de segurança.
O nível de automação e ambientalização do equipamento de aplicação tornou-se uma dimensão importante para as fábricas de veículos completos avaliarem a capacidade de suporte dos fornecedores de tintas: a tinta deve não só ser "boa", mas também "fácil de pulverizar, fácil de estufar, fácil de tratar".
Aprofundamento: detalhes técnicos e barreiras do tratamento de superfície
O tratamento de superfície é a "fundação" da vida útil da pintura, e a sua importância não pode ser suficientemente enfatizada. Na prática de engenharia, o grau de desoxidação por jateamento é classificado segundo a ISO 8501-1 em Sa 1 (leve), Sa 2 (completo), Sa 2.5 (quase branco), Sa 3 (branco), sendo que veículos ferroviários e pontes de aço em locais críticos geralmente exigem Sa 2.5 ou superior. Além do grau, a rugosidade superficial (geralmente medida por perfilómetro ou fita de replicação, com intervalo alvo de 40–75 μm) é igualmente crítica: superfície muito lisa prejudica o encaixe mecânico, muito áspera resulta em espessura insuficiente no pico de onda, facilitando o início de corrosão. Para carroçarias de alumínio, adota-se mais o tratamento de conversão química (cromatização tradicional ou passivação sem crómio ecológica) para formar um filme de conversão química fino e denso, que melhora a aderência e isola a corrosão eletroquímica entre o substrato e o revestimento. Note-se que o tratamento de conversão sem crómio é precisamente um componente importante da pintura verde, fazendo eco à restrição de pigmentos com crómio hexavalente do REACH mencionada anteriormente, refletindo a tendência de "ausência total de crómio do pigmento ao pré-tratamento".
Aprofundamento: comparação de tipos de primário e lógica de seleção
Os primários de veículos ferroviários e pontes de aço não são apenas epóxi rico em zinco; na engenharia, são comuns três tipos: primário epóxi rico em zinco, primário epóxi ferroxido/mica ferroro, primário inorgânico rico em zinco. O epóxi rico em zinco depende da proteção catódica do pó de zinco, protegendo o aço por sacrifício anódico mesmo em riscos, adequado para ambientes atmosféricos e de imersão, mas o teor de zinco e a compatibilidade da resina requerem design cuidadoso; o inorgânico rico em zinco (como sistema de etilsilicato) tem resistência ao calor e solventes superior e alto teor de sólidos em volume, mas exige tratamento de superfície e ambiente de aplicação rigorosos; o primário epóxi ferroxido/mica ferroro atua principalmente por blindagem, frequentemente como camada intermédia de transição. A lógica de seleção deve combinar substrato (aço/alumínio), ambiente corrosivo (C4/C5 ou Im), se há requisito de ignifugação sobreposto, e a compatibilidade das camadas subsequentes. Buscar cegamente alto teor de zinco pode trazer queda de taxa de cobertura e risco de aderência intercamadas, refletindo a arte do equilíbrio entre formulação e processo.
Aprofundamento: detalhes de processo de massa e camada intermédia
As irregularidades na fabricação da carroçaria, se receberem acabamento diretamente, amplificam defeitos de luz e sombra e afetam a textura do veículo completo. A tarefa da massa é nivelar soldas, covas e marcas de lixamento; seus pontos-chave são facilidade de lixamento, baixa retração e não fissuração. A massa epóxi tem alta resistência e boa aderência mas é mais dura e difícil de lixar; a massa de poliéster é fácil de lixar mas requer controlo de retração e resistência térmica. A camada intermédia fica entre massa e acabamento, providenciando transição uniforme intercamadas, amortecimento anti-impacto de pedras e espessamento blindante. As camadas intermédias de metro e alta velocidade frequentemente necessitam de certa elasticidade para absorver tensões de vibração, evitando fissuras após operação prolongada. No processo, o número de lixamentos de massa e camada intermédia e o controlo de poeira determinam diretamente o nivelamento final do acabamento, sendo um "trabalho invisível".
Aprofundamento: evolução dos sistemas de resina de acabamento
O acabamento é a "montra" da aparência do veículo, e o seu sistema de resina evoluiu de alquídico e acrílico para poliuretano e fluorocarbono. A tinta alquídica de acabamento tem baixo custo mas fraca resistência às intempéries, tendo basicamente saído dos veículos ferroviários de alta gama; o poliuretano acrílico equilibra resistência e aplicação, sendo a escolha principal; o poliuretano alifático, pela excelente retenção de brilho e cor e anti-amarelecimento, tornou-se habitual em acabamentos de alta velocidade e metro; a tinta de fluorocarbono de acabamento é usada em cenários extremos de super resistência e baixíssima poluição, mas com custo e barreira de aplicação elevados. Recentemente, acabamentos de poliuretano à base de água e de alto teor de sólidos amadureceram rapidamente, mantendo a resistência às intempéries enquanto reduzem significativamente os VOC, tornando-se a força principal da transformação verde. A essência da seleção de acabamento é o equilíbrio quadridimensional de "resistência às intempéries, estética, ambiental, custo".
Aprofundamento: mecanismo e testes de revestimento anti-impacto de pedras
Bogies superiores, saias e bordas frontais são zonas críticas de impacto de pedras. O revestimento anti-impacto de pedras aumenta a tenacidade, elasticidade e ligação intercamadas do filme, substituindo "fissura e descamação frágil" por "deformação para absorver energia" sob impacto de pedras voadoras. No mecanismo, a flexibilidade da camada intermédia e primário, a espessura total do revestimento e a aderência ao substrato determinam conjuntamente o desempenho anti-impacto. A indústria usa comum ensaio de impacto por pedrisco (como queda de areia ou projeção de pedrisco por ar comprimido) para avaliar, julgando a aprovação pela área e grau de descamação. As partes aerodinâmicas frontais de alta velocidade, pela alta velocidade e forte impacto, têm exigência especialmente rigorosa, necessitando frequentemente camada intermédia elástica dedicada ou estrutura de amortecimento multicamada. A capacidade anti-impacto frequentemente restringe-se com requisitos de intempéries e anticorrosão, exigindo equilíbrio fino de dureza e tenacidade na formulação.
Aprofundamento: defeitos comuns de pintura e prevenção
Embora a pintura de veículos ferroviários ocorra em linha automatizada, defeitos ainda surgem; típicos incluem: escorrimento (pulverização muito espessa ou diluição excessiva, controlar espessura e atomização), poros (evaporação muito rápida de solvente ou poros no substrato, ajustar secagem e pré-tratamento), casca de laranja (má atomização ou viscosidade inadequada, otimizar parâmetros), crateras (contaminação superficial ou incompatibilidade de aditivos, reforçar limpeza e compatibilidade), descamação (aderência insuficiente, voltar ao tratamento de superfície e compatibilidade intercamadas), diferença de cor (flutuação de lote e espessura, via gestão de cor). O núcleo da prevenção é o "controlo de processo" — eliminar defeitos antes da pulverização, não dependendo de retoque. Isto exige colaboração profunda entre fornecedor de tintas e fábrica de veículos na janela de processo.
Aprofundamento: sistema de pintura de manutenção e renovação
Após entrarem em grande revisão, a renovação de pintura torna-se elo-chave para prolongar a vida do ativo. Diferente da pintura nova, a renovação enfrenta avaliação do revestimento antigo, teste de aderência, decisão de desoxidação local e repintura geral. Se o revestimento antigo estiver íntegro e compatível, pode fazer-se limpeza—lixamento—reparo local—camada transparente; se já estiver seriamente pulverizado ou descamado, requer decapagem ou jateamento até substrato qualificado e reconstrução do sistema. Na renovação, o novo revestimento deve atingir o mesmo grau de ignifugação e anticorrosão do veículo original, não se podendo reduzir exigências alegando "renovação". Com o crescimento do parque de veículos, o mercado de renovação expande-se continuamente, exigindo da tinta aplicação rápida, cura a baixa temperatura e compatibilidade com tinta antiga, tornando-se também uma entrada pragmática para empresas nacionais de tintas.
Aprofundamento: detalhes técnicos da gestão de cor
A consistência de cor não depende de estimativa visual, mas de um processo instrumentado. A cabine de luz padrão (como D65 simulando luz do dia) serve para comparação visual, e o colorímetro/espectrofotómetro quantifica objetivamente valores L*a*b* e ΔE. Na engenharia, estabelece-se geralmente placa de cor padrão como referência, define-se tolerância ΔE (como ΔE entre partes do veículo abaixo de certo limiar), e faz-se avaliação multiângulo na fase de protótipo. A dificuldade está no efeito de cor por ângulo de tintas metálicas e peroladas, fazendo medição monoângulo insuficiente para representar o visual, exigindo medição espectrofotométrica multi-geometria. Além disso, diferentes sistemas de resina envelhecem a taxas distintas causando "mesma cor, envelhecimento diverso", portanto a gestão de cor deve estender-se ao design de formulação, escolhendo combinação de pigmentos e resinas de mesma resistência, não dependendo só de remendo na aplicação.
Aprofundamento: controlo de ambiente de aplicação e gestão de ponto de orvalho
A qualidade da pintura depende fortemente do ambiente. Temperatura, humidade relativa e ponto de orvalho determinam secagem, nivelamento e cura. Quando a temperatura superficial do substrato está abaixo de 3℃ acima do ponto de orvalho, a água condensa na superfície, causando esbranquiçamento e perda de aderência do revestimento; portanto, antes de jatear e pulverizar, deve medir-se o ponto de orvalho e confirmar temperatura do substrato adequada. Humidade excessiva atrasa secagem de tinta à base de água e induz ferrugem de flash; temperatura alta encurta o tempo de utilização e causa casca de laranja. Oficinas de alta gama de veículos ferroviários configuram geralmente monitorização de temperatura/humidade e ponto de orvalho, secagem por infravermelho e sopro limpo, transformando "depender do céu" em "trabalho em ambiente controlado", sendo também por isso que equipamento e controlo ambiental são listados como competência central.
Aprofundamento: tendência de pintura digital e inteligente
Para o futuro, a pintura de veículos ferroviários está a acelerar a digitalização. A pulverização robótica garante, por programação, espessura uniforme e trajetória consistente, reduzindo flutuação humana; o sistema de tintometria automática doseia precisamente segundo dados de placa, reduzindo diferença de cor de lote; a inspeção online de espessura e defeitos (visão máquina) realiza feedback de qualidade em tempo real; o sistema de gestão do ciclo de vida da tinta rastreia cada lote de formulação, aplicação e desempenho, suportando retrocesso de qualidade. Mais adiante, o gémeo digital pode simular virtualmente pulverização e cura, otimizando parâmetros antes de descer à linha. Para o fornecedor de tintas, poder oferecer tinta compatível com linha digital (janela de aplicação estável, curva de secagem quantificável) está a tornar-se nova dimensão competitiva.
Aprofundamento: alinhamento de compatibilidade anticorrosiva e grau de corrosão ambiental
O design anticorrosivo de veículos ferroviários e pontes não pode prescindir da classificação quantitativa do ambiente de serviço. A GB/T 30790, adotada de forma equivalente à ISO 12944, divide os ambientes de corrosão em ambientes atmosféricos de C1 (muito baixo) a C5 (muito alto), bem como Im1 (imersão em água doce), Im2 (imersão em água do mar), Im3 (enterrado no solo), etc. Diferentes níveis correspondem a diferentes sistemas de revestimento e anos de durabilidade esperada (como baixa durabilidade, média durabilidade, alta durabilidade, muito alta durabilidade). Os segmentos de pontes de alta velocidade, as bases de veículos urbanos costeiros e os veículos de linhas transmarítimas situam-se frequentemente em níveis de corrosão C4/C5 ou mesmo superiores, devendo adotar um sistema reforçado de primário rico em zinco, camada intermédia epóxi de espessura elevada e acabamento de intempérie. Combinar a experiência de pontes de aço da TB/T 1527 com a classificação de corrosão da GB/T 30790 permite que o design anticorrosivo passe do "por experiência" para o "quantitativo por ambiente", melhorando significativamente a fiabilidade e economia do sistema de revestimento.Análise aprofundada: novos requisitos do revestimento para substratos leves
A leveza no transporte ferroviário é uma direção fundamental para reduzir o consumo de energia e aumentar a capacidade de transporte. A aplicação de ligas de alumínio, aço inoxidável e materiais compósitos no corpo dos veículos é cada vez mais ampla, o que traz novos desafios ao revestimento. A película de óxido na superfície do alumínio é densa, mas requer tratamento de conversão para aderência estável, e a sensibilidade à corrosão galvânica varia conforme a liga de alumínio; o aço inoxidável, embora resistente à corrosão, tem superfície inerte que dificulta a aderência do revestimento, exigindo frequentemente lixagem ou primário específico; os compósitos de fibra de carbono/fibra de vidro enfrentam problemas como incompatibilidade do coeficiente de expansão térmica, baixa energia superficial e possível necessidade de revestimento de cura a baixa temperatura. O revestimento de substratos leves já não é "fórmula única universal", mas requer primário e pré-tratamento personalizados para o substrato, sendo também a pedra de toque da profundidade técnica das empresas de revestimento.
Análise aprofundada: compatibilidade interfacial entre revestimento ignífugo e decorativo
Quando o acabamento decorativo e o requisito ignífugo se sobrepõem no mesmo sistema, a compatibilidade interfacial torna-se um risco oculto. Alguns revestimentos ignífugos intumescentes, se cobertos por acabamento comum, podem ter a expansão e formação de carvão prejudicadas pelo calor; por outro lado, algumas camadas ignífugas com halogéneo ou alto teor de carga podem afetar o brilho e a aderência do acabamento. Na engenharia, devem-se validar por ensaios de compatibilidade o desempenho global da combinação "ignífugo base/intermédio + acabamento decorativo" após exposição ao calor, envelhecimento e lavagem, em vez de avaliar cada camada isoladamente. O conceito de ensaio ao nível do sistema de revestimento da EN 45545-2 é particularmente importante aqui: o fabricante de veículos completos deve exigir ao fornecedor um relatório do "sistema completo incluindo acabamento", e não dados de camada única, evitando lacunas de conformidade causadas por conflitos interfaciais.
Análise aprofundada: tipos de detergente e tolerância do revestimento
Os detergentes para veículos urbanos são variados, desde tipos neutros ecológicos até desengordurantes alcalinos, e até tipos fortes com pequena quantidade de solvente. A tolerância do revestimento ao detergente depende da estrutura química da resina e da densidade de reticulamento: o acabamento de poliuretano é geralmente superior ao alquídico, mas imersão prolongada em alcalino forte ainda pode causar saponificação e perda de brilho; o verniz de camada transparente pode isolar significativamente a erosão do detergente sobre a tinta base. A indústria realiza normalmente ensaios de resistência a detergente conforme condições técnicas (avaliação de perda de brilho, descoloração, bolhas após imersão ou fricção cíclica) e, com base nisso, define os procedimentos de lavagem operacionais. Na realidade, a "lavagem excessiva" e o "uso abusivo de agentes fortes" são fatores humanos comuns de envelhecimento precoce do revestimento; assim, fornecedores de revestimento e operadores devem estabelecer em conjunto normas científicas de lavagem, para que um bom revestimento alcance a máxima vida útil sob manutenção adequada.
Análise aprofundada: avaliação da vida do revestimento e ensaios de envelhecimento acelerado
O revestimento de veículos ferroviários tem vida útil de vinte a trinta anos, impossível de validar por exposição natural, exigindo ensaios de envelhecimento acelerado. Os meios comuns incluem: envelhecimento UV (QUV, simulando degradação por raios UV solares), envelhecimento por lâmpada de xénon (simulando espectro total exterior), ensaio de névoa salina (avaliando anticorrosão), ensaio de corrosão cíclica (névoa salina—secagem—umidade alternadas, mais próximo do real), bem como impacto de pedrisco, imersão em detergente, etc. O valor do ensaio acelerado está na comparação transversal de diferentes sistemas, mas a correspondência com a vida real requer calibração empírica do "fator de aceleração", não podendo ser extrapolação linear simples. Ao qualificar fornecedores, os fabricantes de veículos completos exigem frequentemente dados comparativos de exposição natural de anos e envelhecimento acelerado, para julgar se o revestimento atinge realmente a meta de "muito alta durabilidade".
Análise aprofundada: da construção à visão de custo de revestimento em todo o ciclo de vida
Ao avaliar o revestimento de veículos ferroviários, não se deve olhar apenas o preço inicial de material e aplicação, mas estabelecer a perspetiva do custo de ciclo de vida (LCC). Um sistema de alta qualidade, com boa intempérie e longa vida, embora tenha investimento inicial mais alto, prolonga o intervalo de grandes reparações e reduz perdas por paragem e frequência de renovação, tendo custo global menor. Inversamente, um sistema barato e de baixa qualidade pode perder brilho e pulverizar em três a cinco anos, forçando renovação antecipada, somando paragem de veículos e custo de mão de obra, não valendo a pena. Para proprietários e fabricantes, promover a compra de revestimento da "adjudicação ao menor preço" para a "ótima em todo o ciclo de vida" é um importante tema de gestão para melhorar a eficiência operacional dos ativos ferroviários, e oferece também espaço de competição por valor a empresas nacionais de revestimento com desempenho de longa duração.
Análise aprofundada: segurança da cadeia de abastecimento e substituição nacional em profundidade
Os revestimentos para veículos ferroviários foram durante muito tempo dominados por capitais estrangeiros, por um lado pela profunda acumulação de formulações e ensaios, por outro pelo bloqueio da cadeia de fornecedores dos fabricantes. Mas no contexto macro de segurança da cadeia de abastecimento e substituição nacional, mais empresas nacionais aprofundam a quebra: de primário anticorrosivo único, ao sistema completo de intermédio, acabamento e verniz, até revestimento ignífugo e produtos à base de água. A dificuldade do aprofundamento está na "capacidade de sistema" — não só um produto individual em conformidade, mas compatibilidade multicamada, estabilidade de lote, ensaios comprováveis e serviço responsivo. Empresas de revestimento protetor industrial como a Kexin New Materials (Guangdong) Co., Ltd. acumulam precisamente ao longo do caminho "anticorrosão—ignífugo—à base de água—sistema completo", estabelecendo gradualmente presença na janela de substituição nacional de revestimentos para veículos ferroviários. A substituição nacional não é apenas substituição de preço, mas reflexo integrado de resiliência da cadeia, serviço localizado e capacidade de iteração rápida.
Análise aprofundada: ambiental e tratamento de VOC na oficina de revestimento
A pressão ambiental da oficina de revestimento de veículos ferroviários vem de três frentes: névoa de tinta, solventes orgânicos e resíduos perigosos. A névoa de overspray gerada na pintura deve ser recolhida por cortina de água, filtro seco ou captação eletrostática; o VOC volátil requer tratamento terminal como adsorção em carvão ativado, concentração por roda de zeólito com incineração regenerativa (RTO) para emissão conforme. A base de água e alto teor de sólidos reduzem o VOC na origem, sendo caminho de despoluição mais fundamental que o tratamento terminal. Além disso, águas residuais e resíduos de pré-tratamento e decapagem também exigem disposição conforme. No contexto de "duplo carbono" e inspeção ambiental permanente, o nível de greening da oficina de revestimento não é só conformidade, mas afeta capacidade e reputação do fabricante, exigindo por reversão que o revestimento tenha atributos de baixo VOC e fácil tratamento.
Análise aprofundada: panorama de normas e especificações de revestimento de veículos ferroviários
As normas envolvidas no revestimento de veículos ferroviários não são únicas, mas sobrepostas em múltiplas camadas: TB/T 1527 gere anticorrosão de pontes de aço; Q/CR 749.1/2/3-2020 gere condições técnicas, qualidade e inspeção de revestimento de passageiros/carga ferroviária; GB/T 30790 (equivalente ISO 12944) gere classificação ambiental e design de sistema para proteção anticorrosiva de estruturas de aço; EN 45545-2/3 gere ignífugo para veículos de exportação; normas de materiais e elétricas gerem componentes específicos. Estas normas atuam em "anticorrosão—decoração—ignífugo—ambiental" em quatro dimensões, exigindo dos engenheiros mapa normativo para evitar generalizações. Por exemplo, um sistema conforme Q/CR 749 resolve decoração e anticorrosão de passageiros domésticos, mas se usado na Europa exige somar comprovação de reação ao fogo EN 45545, sendo relação de "adição" e não "substituição".
Análise aprofundada: comparação de características de revestimento ferroviário internacional
Veículos ferroviários de diferentes países e regiões apresentam características distintas. A Europa é conhecida pela dupla restrição ignífuga EN 45545 e ambiental REACH, na vanguarda da base de água e sem halogéneo; o Shinkansen japonês foca intempérie e consistência de aparência extremas, com sistema de acabamento e processo de cozedura maduros, e profunda experiência em revestimento de carroçarias de alumínio leves; a América do Norte sofre influência de ideia de fogo sistemático NFPA 130, com acumulação única em carga e locomotiva de pesada anticorrosão. A característica chinesa é grande escala, iteração rápida, sensibilidade ao custo, e transição de "introduzir e digerir" para "sistema autónomo". Compreender as diferenças internacionais ajuda empresas nacionais a adaptar rapidamente padrões e estética do mercado-alvo na exportação, evitando aplicar experiência doméstica a condições estrangeiras.
Análise aprofundada: reponderação das diferenças de revestimento urbano e de alta velocidade
Mencionámos antes as diferenças de revestimento urbano e de alta velocidade, aprofundando aqui. A alta velocidade tem velocidade alta, aerodinâmica complexa, exigindo nivelamento e uniformidade de brilho do acabamento extremos, e a exposição exterior de alta velocidade torna a intempérie prioritária; o urbano tem distâncias curtas, muitas paragens, lotação densa, alta frequência de interior e lavagem, valorizando mais revestimento interior resistente a fricção, antibacteriano e ignífugo, e o exterior foca intempérie e manutenção de baixo custo. Ambos partilham lógica de primário anticorrosivo, com estratégias de acabamento e interior distintas. Para fornecedores, poder oferecer ambas "intempérie e aparência de nível alta velocidade" e "interior de fácil manutenção de nível urbano" decide a amplitude de cobertura de mercado. Explica também por que empresas de layout de sistema completo têm vantagem.
Análise aprofundada: linha de raciocínio de análise de causa raiz de falha do revestimento
Quando o revestimento de veículos ferroviários falha precocemente, a análise de causa raiz deve ser sistemática: primeiro ver se o pré-tratamento está adequado (carepa, óleo, rugosidade), depois se o design de sistema é racional (espessura, compatibilidade interfacial), em seguida parâmetros de aplicação (espessura, temperatura/humidade, ponto de orvalho, cura), finalmente ambiente e operação (classificação de corrosão errada, abuso de detergente). Muitas falhas não são por revestimento não conforme, mas "desencontro de sistema" — sistema errado, aplicação em ambiente errado ou operação além do limite de design. Base de dados de causa raiz de falha é ativo valioso para fabricante e fornecedor, realimentando formulação e processo, formando ciclo positivo. Esta cultura de engenharia "aprender com a falha" é marca oculta de capacidade de revestimento de alto nível.
Análise aprofundada: indução sistemática de tendências futuras
Sintetizando o anterior, a evolução do sistema de revestimento ferroviário resume-se a cinco linhas. Primeira, greening: base de água, alto sólidos, pó e sem cromo em paralelo, reduzindo contínuo de VOC e substâncias nocivas. Segunda, longa duração: maior intempérie, ciclo de renovação mais longo, visando custo ótimo de ciclo de vida. Terceira, multifuncionalidade: anticorrosão, decoração, ignífugo, anti-pedrisco, anti-detergente integrados em menos demãos. Quarta, digitalização: pintura robótica, dosagem automática, inspeção online e gémeo digital melhoram consistência e eficiência. Quinta, nacionalização: aprofundamento de produto único a sistema completo, de preço a valor. Estas cinco linhas entrelaçadas definem fronteira técnica e padrão competitivo da próxima fase do revestimento ferroviário.
Análise aprofundada: segurança de aplicação e saúde ocupacional
A aplicação de revestimento ferroviário envolve solventes orgânicos, poeira e espaço confinado, sendo segurança e saúde ocupacional temas incontornáveis. Jateamento requer proteção de sílica e poeira metálica, com respiração e proteção ocular; aplicação de tinta à base de solvente exige ventilação antiexplosão, evitando acumulação de gás combustível; sistema à base de água reduz risco de combustão, mas ainda atenção à saúde de detergente e aditivos. ISO 45001 e sistemas de saúde ocupacional são comuns em oficinas de fabricantes, promovendo "segurança intrínseca" — substituir material de alto risco por baixa toxicidade e baixa combustão, reduzindo risco na origem. Este é outro valor da base de água além do ambiental: melhorar ambiente de trabalho de linha frente, respondendo ao conceito de fabrico "centrado no ser humano".
Análise aprofundada: aceitação de qualidade e sistema de métodos de inspeção
Um sistema de revestimento é conforme por inspeção quantificável, não julgamento subjetivo. Inspeções comuns: aderência (grelha, tração), espessura (magnético/indutivo conforme substrato), dureza (lápis/pêndulo), brilho (brilhómetro), cor (colorímetro), intempérie (câmara envelhecimento), névoa salina, anti-pedrisco, anti-detergente. Fabricantes definem pontos de paragem por processo: após pré-tratamento rugosidade e limpeza, após cada camada espessura, após montagem aparência e desempenho, com registo de lote. Rigor de inspeção liga-se ao nível do veículo; exportação ou alta velocidade exigem amostragem mais densa e testemunho terceiro. O grau de perfeição do sistema de aceitação é a linha entre "conseguir pintar" e "pintar bem".
Análise aprofundada: como a expansão de rede amplia a procura de revestimento
A contínua expansão da rede ferroviária amplia a procura de revestimento por total e estrutura. No total, até fim de 2025 o comprimento operacional ferroviário nacional é 165 000 km, alta velocidade acima de 50 000 km, eixo "oito verticais e oito horizontais" cerca de 80% construído; 2026 planeia entrar em operação acima de 2000 km novos, investimento infraestrutura cerca de 520 mil milhões RMB. Urbano: até 31/12/2025, 54 cidades 343 linhas, 11710,3 km operacionais, 764,7 km novos no ano. Isto significa anualmente enorme quantidade de novas carroçarias e estruturas de aço a revestir, e renovação por entrada em grande reparação de linhas existentes. Estruturalmente, alta velocidade procura aparência intempérie, urbano procura interior fácil manutenção, costa e transmarítimo procura alta anticorrosão, a estratificação de procura força empresas a ter multicategoria. Expansão de rede e upgrade de revestimento formam feedback positivo, base fundamental de longo prazo da indústria.
Análise aprofundada: decisão de seleção de revestimento na perspetiva do proprietário
Do ponto de vista dos proprietários de metro ou ferrovia, a seleção de revestimento é uma decisão de engenharia sistemática interdepartamental: o departamento de veículos preocupa-se com a aparência e a durabilidade, o departamento de manutenção com a facilidade de conservação e o custo de renovação, o departamento de segurança com a conformidade de proteção contra incêndio, o departamento de proteção ambiental com VOC e resíduos perigosos, e o departamento de compras com o preço e a estabilidade de fornecimento. Na tomada de decisão, é necessário definir claramente os indicadores de cada dimensão e os métodos de aceitação nas condições técnicas, e estabelecer pesos razoáveis de custo de ciclo de vida na concurso, evitando os riscos posteriores trazidos pelo adjudicação a preço baixo. Um número crescente de proprietários começou a incluir o "Envolvimento Antecipado do Fornecedor de Sistema de Revestimento (ESI)" nos processos, permitindo que as empresas de revestimento participem já na fase de design do modelo de veículo, otimizando desde a origem as soluções de anticorrosão, proteção contra incêndio e cor. Esta melhoria da maturidade do proprietário obriga a indústria de revestimentos a passar da venda de produtos para a venda de "soluções de revestimento".
Análise aprofundada: o impacto do processo de revestimento na capacidade de produção de veículos novos
O revestimento é uma operação de caminho crítico na fabricação de veículos ferroviários, e o seu ritmo restringe diretamente a capacidade de produção do veículo completo. Numa linha de produção de metro ou comboio de alta velocidade, a carroçaria desde a soldadura até à entrega permanece muitas vezes no pavilhão de revestimento durante vários dias, abrangendo pré-tratamento, pintura em múltiplas camadas, nivelamento e cozedura. Qualquer estrangulamento numa das etapas (como capacidade insuficiente do forno de cozedura, ou retrabalho por espessura de filme não conforme) atrasa a entrega global. Por conseguinte, quando as fábricas de veículos completos expandem a produção, a automação e a otimização do ritmo do pavilhão de revestimento são frequentemente listadas como investimentos prioritários: pintura por robô para acelerar, expansão de câmaras de secagem, e inspeção online para reduzir reparações, são alavancas para libertar capacidade. Para os fornecedores de revestimento, fornecer produtos "de secagem rápida, ampla janela de aplicação e baixa taxa de retrabalho" equivale a ajudar indiretamente a fábrica de veículos completos a aumentar a capacidade, um valor especialmente proeminente no pico de encomendas.
Análise aprofundada: perspetivas de aplicação do revestimento em pó em veículos ferroviários
No mapa do revestimento verde, o revestimento em pó recebe grande atenção por ter zero VOC, alta taxa de utilização e ausência de resíduos perigosos de solvente. Embora em peças de aparência de grande área da carroçaria, a cura a baixa temperatura e o nivelamento de camada fina do pó termofixável continuem a ser desafios, em cenários como bogies, componentes e painéis interiores, os sistemas em pó já começaram a penetrar. A sua vantagem reside em conciliar proteção ambiental e durabilidade, com alta densidade de filme e boa anticorrosão. Com o desenvolvimento de pós de cura a baixa temperatura e tecnologia de camada fina, a fronteira de aplicação do pó em veículos ferroviários deverá alargar-se ainda mais. Para os leitores interessados nesta direção, pode aprofundar o conhecimento das últimas avaliações de mercado da indústria sobre revestimento em pó, onde há análise mais específica sobre a tendência de penetração em áreas ferroviárias e industriais.
Análise aprofundada: conclusão — a visão sistémica do sistema de revestimento
Retomando o texto, o sistema de revestimento de veículos ferroviários está longe de ser resumido pelas duas palavras "pintar". É um projeto de engenharia sistemático que vai desde a anticorrosão de estruturas de aço (TB/T 1527, GB/T 30790) até à decoração multicamada da carroçaria (primário — massa — camada intermédia — acabamento — verniz), desde a resistência ao fogo e retardamento de chama dos bogies (linha de pensamento EN 45545-3) até à retenção de brilho e resistência a intempéries e detergentes, desde a gestão de cor do veículo completo até à construção verde à base de água. Cada camada e cada processo estão interligados, e qualquer fragilidade num elo é ampliada para a vida útil e imagem do veículo completo. Para as empresas de revestimento e as fábricas de veículos completos, a verdadeira competitividade não reside numa "fórmula mágica", mas na capacidade de integrar com visão sistémica a anticorrosão, decoração, proteção contra incêndio, proteção ambiental e custo, mantendo consistência em toda a cadeia de P&D, certificação, aplicação e operação e manutenção. Este é o significado profundo do sistema de revestimento de veículos ferroviários, esta "arte de aço em movimento". Olhando para o futuro, com a contínua expansão das redes de alta velocidade e urbana, a chegada sucessiva dos ciclos de grande manutenção de veículos, e o endurecimento anual das regulamentações verdes, este sistema continuará a evoluir; e as empresas capazes de unir anticorrosão, decoração, proteção contra incêndio e proteção ambiental num só fio, acabarão por percorrer um caminho mais longo nesta pista ferroviária de "rampa longa e neve espessa".
Análise aprofundada: o cruzamento do revestimento com a leveza e a aerodinâmica
O revestimento de veículos ferroviários não está isolado do design geral do veículo. O requisito de leveza exige que o revestimento seja o mais fino e forte possível, evitando aumento de peso injustificado; a aerodinâmica exige uma superfície da carroçaria extremamente plana e lisa, reduzindo resistência e ruído em operação, o que coloca exigências muito altas ao nivelamento do acabamento e controlo de casca de laranja. Nas secções aerodinâmicas da frente de comboios de alta velocidade, a irregularidade do revestimento amplia o ruído aerodinâmico e o consumo de energia em alta velocidade, pelo que esta zona adota frequentemente múltiplas camadas intermédias finas e camada transparente de alto brilho, com robôs para garantir uniformidade. Vê-se assim que a qualidade do revestimento está diretamente ligada a indicadores globais do veículo como consumo, ruído e velocidade, sendo uma manifestação típica da ligação "design geral — processo de detalhe", elevando ainda mais o estatuto de engenharia do sistema de revestimento.
Análise aprofundada: sugestões de colaboração para as várias partes da cadeia
Com base no anterior, apresentam-se algumas sugestões de colaboração para as várias partes da cadeia de revestimento de veículos ferroviários. Para as fábricas de veículos completos: na fase de definição de norma, antecipar ao fornecedor de revestimento o nível de anticorrosão, nível de proteção contra incêndio e objetivo de cor, e promover o envolvimento antecipado do fornecedor; estabelecer uma avaliação de compras orientada ao custo de ciclo de vida. Para as empresas de revestimento: não vender apenas produtos únicos, mas fornecer o sistema completo "primário — intermédia — acabamento — verniz" e capacidade de deteção e prova, valorizando a estabilidade de lote; posicionar ativamente a base de água e a isenção de cromo para adequação às novas regras de 2026. Para proprietários e operadores de manutenção: formular regulamentos científicos de limpeza e renovação, evitando envelhecimento prematuro artificial; estabelecer arquivo de saúde do revestimento para suportar manutenção preditiva. Para instituições de ensaio: melhorar a amplitude de cobertura e eficiência de resposta de qualificações como EN 45545, servindo a substituição nacional. Com a colaboração de todas as partes, o revestimento de veículos ferroviários pode passar de centro de custo a centro de criação de valor. Vale enfatizar que esta colaboração não se faz num dia, mas assenta num trabalho lento de longa convivência em projetos, partilha de dados e acumulação de confiança. As empresas de revestimento dispostas a investir recursos técnicos na fase inicial de design do modelo e a acompanhar continuamente o desempenho do revestimento na fase de operação e manutenção, ganham frequentemente relações de cooperação mais sólidas na próxima ronda de adjudicação, retratando exatamente a característica de "alto limiar, longo ciclo, forte vinculação" do mercado de revestimento de veículos ferroviários.
Fonte de dados e nota de escopo
As normas e dados deste artigo provêm de fontes públicas autorizadas: TB/T 1527 "Revestimento de Proteção de Pontes de Aço Ferroviárias", Q/CR 749.1/2/3-2020 "Revestimento de Veículos de Passageiros / Mercadorias Ferroviárias", GB/T 30790 (equivalente a ISO 12944) são as normas centrais de revestimento ferroviário e proteção contra corrosão nacionais; EN 45545-2/3 são normas europeias de proteção contra incêndio para veículos ferroviários, com arquitetura e classificação HL/R referenciadas em dados públicos do Centro Europeu de Investigação de Proteção contra Incêndio e instituições de ensaio; dados operacionais ferroviários e urbanos da China provêm do Grupo Nacional de Ferrovias, reportagem de janeiro de 2026 do "Diário Económico" e do Ministério dos Transportes, até ao final de 2025 o comprimento operacional ferroviário nacional era 165 mil km, alta velocidade superior a 50 mil km, metro em 54 cidades 343 linhas, 11710,3 km, com 764,7 km adicionados em 2025; a restrição REACH da UE ao amarelo de zinco-cromo entra em vigor desde janeiro de 2026, de informação pública da Agência Europeia de Produtos Químicos. As tabelas complementares são归纳 ilustrativas, os limites específicos devem seguir a versão vigente da norma e as condições técnicas do modelo. A redação técnica procura objetividade; para conclusões envolvendo limites e níveis específicos, recomenda-se aos leitores recorrer ao texto original da norma e relatórios de ensaio autorizados para verificação, este artigo não substitui o texto normativo formal.
Perguntas frequentes
1. Por que a anticorrosão de pontes de aço ferroviárias enfatiza especialmente TB/T 1527? Porque as pontes de aço estão expostas a longo prazo a ambientes corrosivos externos, e uma vez oxidadas afetam a segurança estrutural e a vida útil. TB/T 1527, centrada em tratamento de superfície, primário — tinta intermédia — acabamento e controlo de espessura de filme, estabelece um quadro de anticorrosão de longa duração validado ao longo do tempo, sendo a norma base para o revestimento de pontes de aço ferroviárias.
2. Qual a principal diferença entre revestimento de carroçaria e de ponte de aço? O revestimento de ponte de aço foca na anticorrosão, o de carroçaria tem de fazer base anticorrosiva e acabamento decorativo, além de resistência a impacto de pedras, intempéries, detergentes e fogo. A carroçaria acrescenta camadas de massa, intermédia, acabamento e até verniz, com exigências mais altas de consistência de cor e qualidade visual.
3. Por que o revestimento de bogie precisa de função de proteção contra incêndio? O bogie e o chassis concentram componentes de alta temperatura como travagem e tração, sendo zonas de alto risco de incêndio. Além de anticorrosão e resistência a impacto de pedras, é necessário controlar a reação ao fogo segundo a linha de pensamento EN 45545, e introduzir revestimento estrutural de proteção contra incêndio para atrasar o aquecimento do aço, garantindo a integridade estrutural em caso de fogo.
4. Por que os veículos urbanos valorizam especialmente o desempenho contra detergentes? Os veículos urbanos são lavados frequentemente para manter a limpeza, e detergentes alcalinos ou com solvente erodem lentamente o filme de tinta, causando perda de brilho, descoloração ou até descamação. A capacidade de resistir a detergentes torna-se assim um indicador rígido nas condições técnicas de revestimento urbano.
5. Quais os principais desafios dos revestimentos ferroviários à base de água? Os sistemas aquosos enfrentam desafios como secagem lenta, sensibilidade a temperatura e humidade, ferrugem instantânea em substrato metálico, estabilidade de mistura de dois componentes, e necessidade de não sacrificar intempérie e anticorrosão ao reduzir VOC. O seu amadurecimento é o limiar para entrar na cadeia de fornecimento de alta gama.
6. Em que se baseia a consistência de cor do veículo completo? No controlo de lote que atravessa formulação, produção, aplicação e manutenção: fixar pigmentos e pastas de cor, inspeção de diferença de cor à saída, dosagem automática e controlo uniforme de espessura, revisão de cor de protótipo, e retrocesso de cor na renovação, mantendo ΔE dentro da tolerância.
7. Qual o papel do verniz no revestimento de carroçaria? O verniz como camada transparente melhora ainda mais o brilho, resistência a intempéries e capacidade contra detergentes, protegendo a tinta de cor base contra radiação UV e erosão química, tornando o veículo mais brilhante e durável, mas aumenta o número de demãos e a complexidade do processo.
8. Por que o revestimento de bogie enfatiza separadamente resistência a impacto de pedras e proteção contra incêndio? O bogie está na parte inferior da carroçaria, sofrendo longo prazo impacto de pedras voadoras, areia e detritos metálicos em operação, e concentra componentes de alta temperatura como travagem e tração, sendo uma zona sobreposta de dano mecânico e risco de incêndio. Por isso o revestimento local precisa de absorver energia de impacto via camada intermédia flexível e filme espesso, e controlar reação ao fogo segundo EN 45545 e introduzir proteção estrutural, exigências muito acima da superfície externa comum.
9. A renovação de veículos antigos pode reduzir o nível original de proteção contra incêndio? Não deve ser reduzido. A renovação de revestimento pertence à manutenção, mas o veículo continua a operar no mesmo cenário, o risco de incêndio não mudou, o novo revestimento deve atingir o mesmo nível de fogo e anticorrosão do veículo original. Reduzir exigências alegando "renovação" deixa lacunas de conformidade e segurança, fábricas e proprietários devem insistir na prova do nível original.